 中文 (简体)




您是否正在与焊接在铣刀上的铝、无法解释的尖叫声、立铣刀折断或每次 6061 返回虎钳时看起来不同的表面处理进行斗争?继续阅读。我们将从谨慎的初始设置到经过验证的商店编号,并在此过程中展示算术。这是为机器操作人员和购买零件的工程师编写的;两者都需要一个稳定的过程,而不是从图表中升起的英雄人物。
6061对机器友好,但不是自动的。高主轴转速与小进给量会使刀具发生摩擦。合理的进给和不良的排屑可以在几秒钟内填满一个槽。较长的刀具伸出量、较弱的工件夹紧、全宽度切削或从未达到指令进给量的较短刀具路径可能会将健全的参数集变成废品。这就是为什么下面的每个数字都是与既定假设相关的起点。应优先考虑刀具制造商的数据和受控的首次切割试验。
快速解答:6061 的实用启动窗口
对于刚性立式加工中心、锋利的铝制硬质合金立铣刀、安全的工件夹紧以及有效的鼓风、雾气或溢流冷却液,保守的一般启动窗口为:
|
范围 |
实际出发点 |
它控制什么 |
|
切削速度,Vc |
200–500 米/分钟 |
边缘速度和热量产生 |
|
设置未知时的硬质合金基线 |
300米/分钟 |
有用的计算点,但不能保证最佳值 |
|
切屑负载,fz |
0.03–0.10 毫米/齿 |
切屑厚度、切削作用和边缘负载 |
|
笛数 |
2 用于紧槽; 3 用于一般分析 |
芯片空间与生产率 |
|
径向啮合,ae |
初始侧铣刀具直径的 10%–30% |
刀具负载和切屑厚度 |
|
全槽进给调节 |
从经过验证的侧铣进给量的 50%–70% 开始 |
额外负载和有限的切屑逃逸 |
|
完成津贴 |
当几何形状允许时,每侧 0.20–0.50 毫米 |
稳定的精加工负载和尺寸校正 |
不要将此表直接复制到生产中。小型刀具、薄壁、长距离刀具、台式铣床、低扭矩主轴和全开槽需要较低的负载。工具供应商对精确目录号的价值比广泛的材料范围更有价值。罗布·杰克例如,发布了其自己的 2 刃 6061 刀具的直径特定数据,而 Harvey Performance 则展示了相同直径的两个刀具如何因几何形状不同而需要不同的切屑负载。
为什么 6061 仍然产生不良切割
走过几乎所有一般 CNC 车间,6061-T6 或 T651 都会出现在外壳、夹具板、支架或流体块中。它的受欢迎程度并不神秘。该合金相当坚固、重量轻、易于获得、耐腐蚀,并且通常易于切割和阳极氧化。还在选股吗?我们的比较6061、7075 和 5052 用于定制 CNC 铣削针对该部件实际必须完成的工作设置这些权衡。
通常的故障不仅仅是“转速过高”。这是速度、切屑负载、啮合、切屑间隙和刚性之间的不匹配。铝可以粘附在热切削刃上并形成积屑瘤。然后,有效的几何形状会发生变化:边缘完全停止剪切,切削力上升,壁面光洁度出现污点,并且刀具可能会碎裂或折断。在深型腔中,即使编程的转速和进给合理,重切热切屑也会使循环变得不太稳定。
还有一个实际问题。编程进给并不总是在切削刃处实现的进给。短线段、尖角、小圆弧和保守的机器加速度可以使轴保持在指令速率以下。 RPM 保持较高水平,而实际芯片负载却下降。该工具精确地摩擦几何形状最关键的位置。因此,仅查看 CAM 摘要可能会隐藏真正的原因。
3 个重要的公式
标准铣削关系很简单。 山特维克可乐满发布以下指标定义,并且肯纳金属以英寸为单位呈现相同的关系。
主轴转速:
转速 = (Vc × 1000) ÷ (π × D)
工作台进给:
进给速度 (mm/min) = RPM × z × fz
金属去除率:
MRR (cm³/min) = ap × ae × 进料速度 ÷ 1000
其中,Vc 为切削速度,单位为米/分钟,D 为有效刀具直径,单位为毫米,z 为有效槽数,fz 为每齿进给量,单位为毫米,ap 为轴向切深,单位为毫米,ae 为径向啮合,单位为毫米。以英寸为单位,RPM = (SFM × 3.82) ÷ 刀具直径,IPM = RPM × 槽数 × IPT。
顺序很重要。为精确的刀具和操作选择可靠的切削速度。将其转换为转速。检查机器的主轴极限。然后根据切屑负载计算进给量。当主轴达到最高速度低于计算的速度时,接受您真正拥有的 RPM,然后再次运行进给计算。否则,即使没有人打算改变它,芯片负载也已经改变了。
实施例:10mm、3刃硬质合金立铣刀
这是我在机器上轻松监督的第一道工序:刚性设置、带 3 个凹槽的短 10 mm 铝制刀具、30% 径向啮合、300 m/min 表面速度和每齿 0.06 mm。
转速 = (300 × 1000) ÷ (π × 10) = 9,549 转速
进给 = 9,549 × 3 × 0.06 = 1,719 毫米/分钟
如果轴向深度为 5 mm,径向啮合为 3 mm:
MRR = 5 × 3 × 1,719 ÷ 1000 = 25.8 立方厘米/分钟
这个答案让我们来到了机器门口;它不会释放作业。我仍然会关注支架、伸出的长度、固定装置的安装方式、接近 9,549 RPM 的可用功率、喷嘴瞄准、口袋深度、墙壁支撑以及路径短暂变为全宽切割的每个位置。在监督下开始,观察芯片并聆听。改变一件事,然后再看一遍。
按立铣刀直径划分的公制起始候选型号
对于下表,我将表面速度保持在 300 m/min,选择 3 刃硬质合金刀具,并根据直径改变切屑负载。将每一行视为在功能强大的机器上进行监督侧铣试验的门票。没有权限在无人值守的批次上按循环启动。
|
刀具直径 |
切屑负载 |
计算出的转速 |
计算进给量 |
增加负载之前首先检查 |
|
3毫米 |
0.02毫米/齿 |
31,831 转/分钟 |
1,910 毫米/分钟 |
主轴限位、跳动、刃口脆弱、排屑 |
|
6毫米 |
0.04毫米/齿 |
15,915 转/分 |
1,910 毫米/分钟 |
伸出量、拐角减速、型腔深度 |
|
8毫米 |
0.05毫米/齿 |
11,937 转/分钟 |
1,791 毫米/分钟 |
刀柄刚性、径向啮合、冷却液瞄准 |
|
10毫米 |
0.06毫米/齿 |
9,549 转/分钟 |
1,719 毫米/分钟 |
主轴负载、壁刚度、进入方法 |
|
12毫米 |
0.07毫米/齿 |
7,958 转/分钟 |
1,671 毫米/分钟 |
扭矩、夹具支撑、刀具路径一致性 |
如果在 12,000 RPM 主轴上使用 3 mm 刀具,请勿保持 1,910 mm/min。通过重新计算保留 0.02 毫米/齿:12,000 × 3 × 0.02 = 720 毫米/分钟。这是防止速度限制调整默默地改变切割动作的习惯。
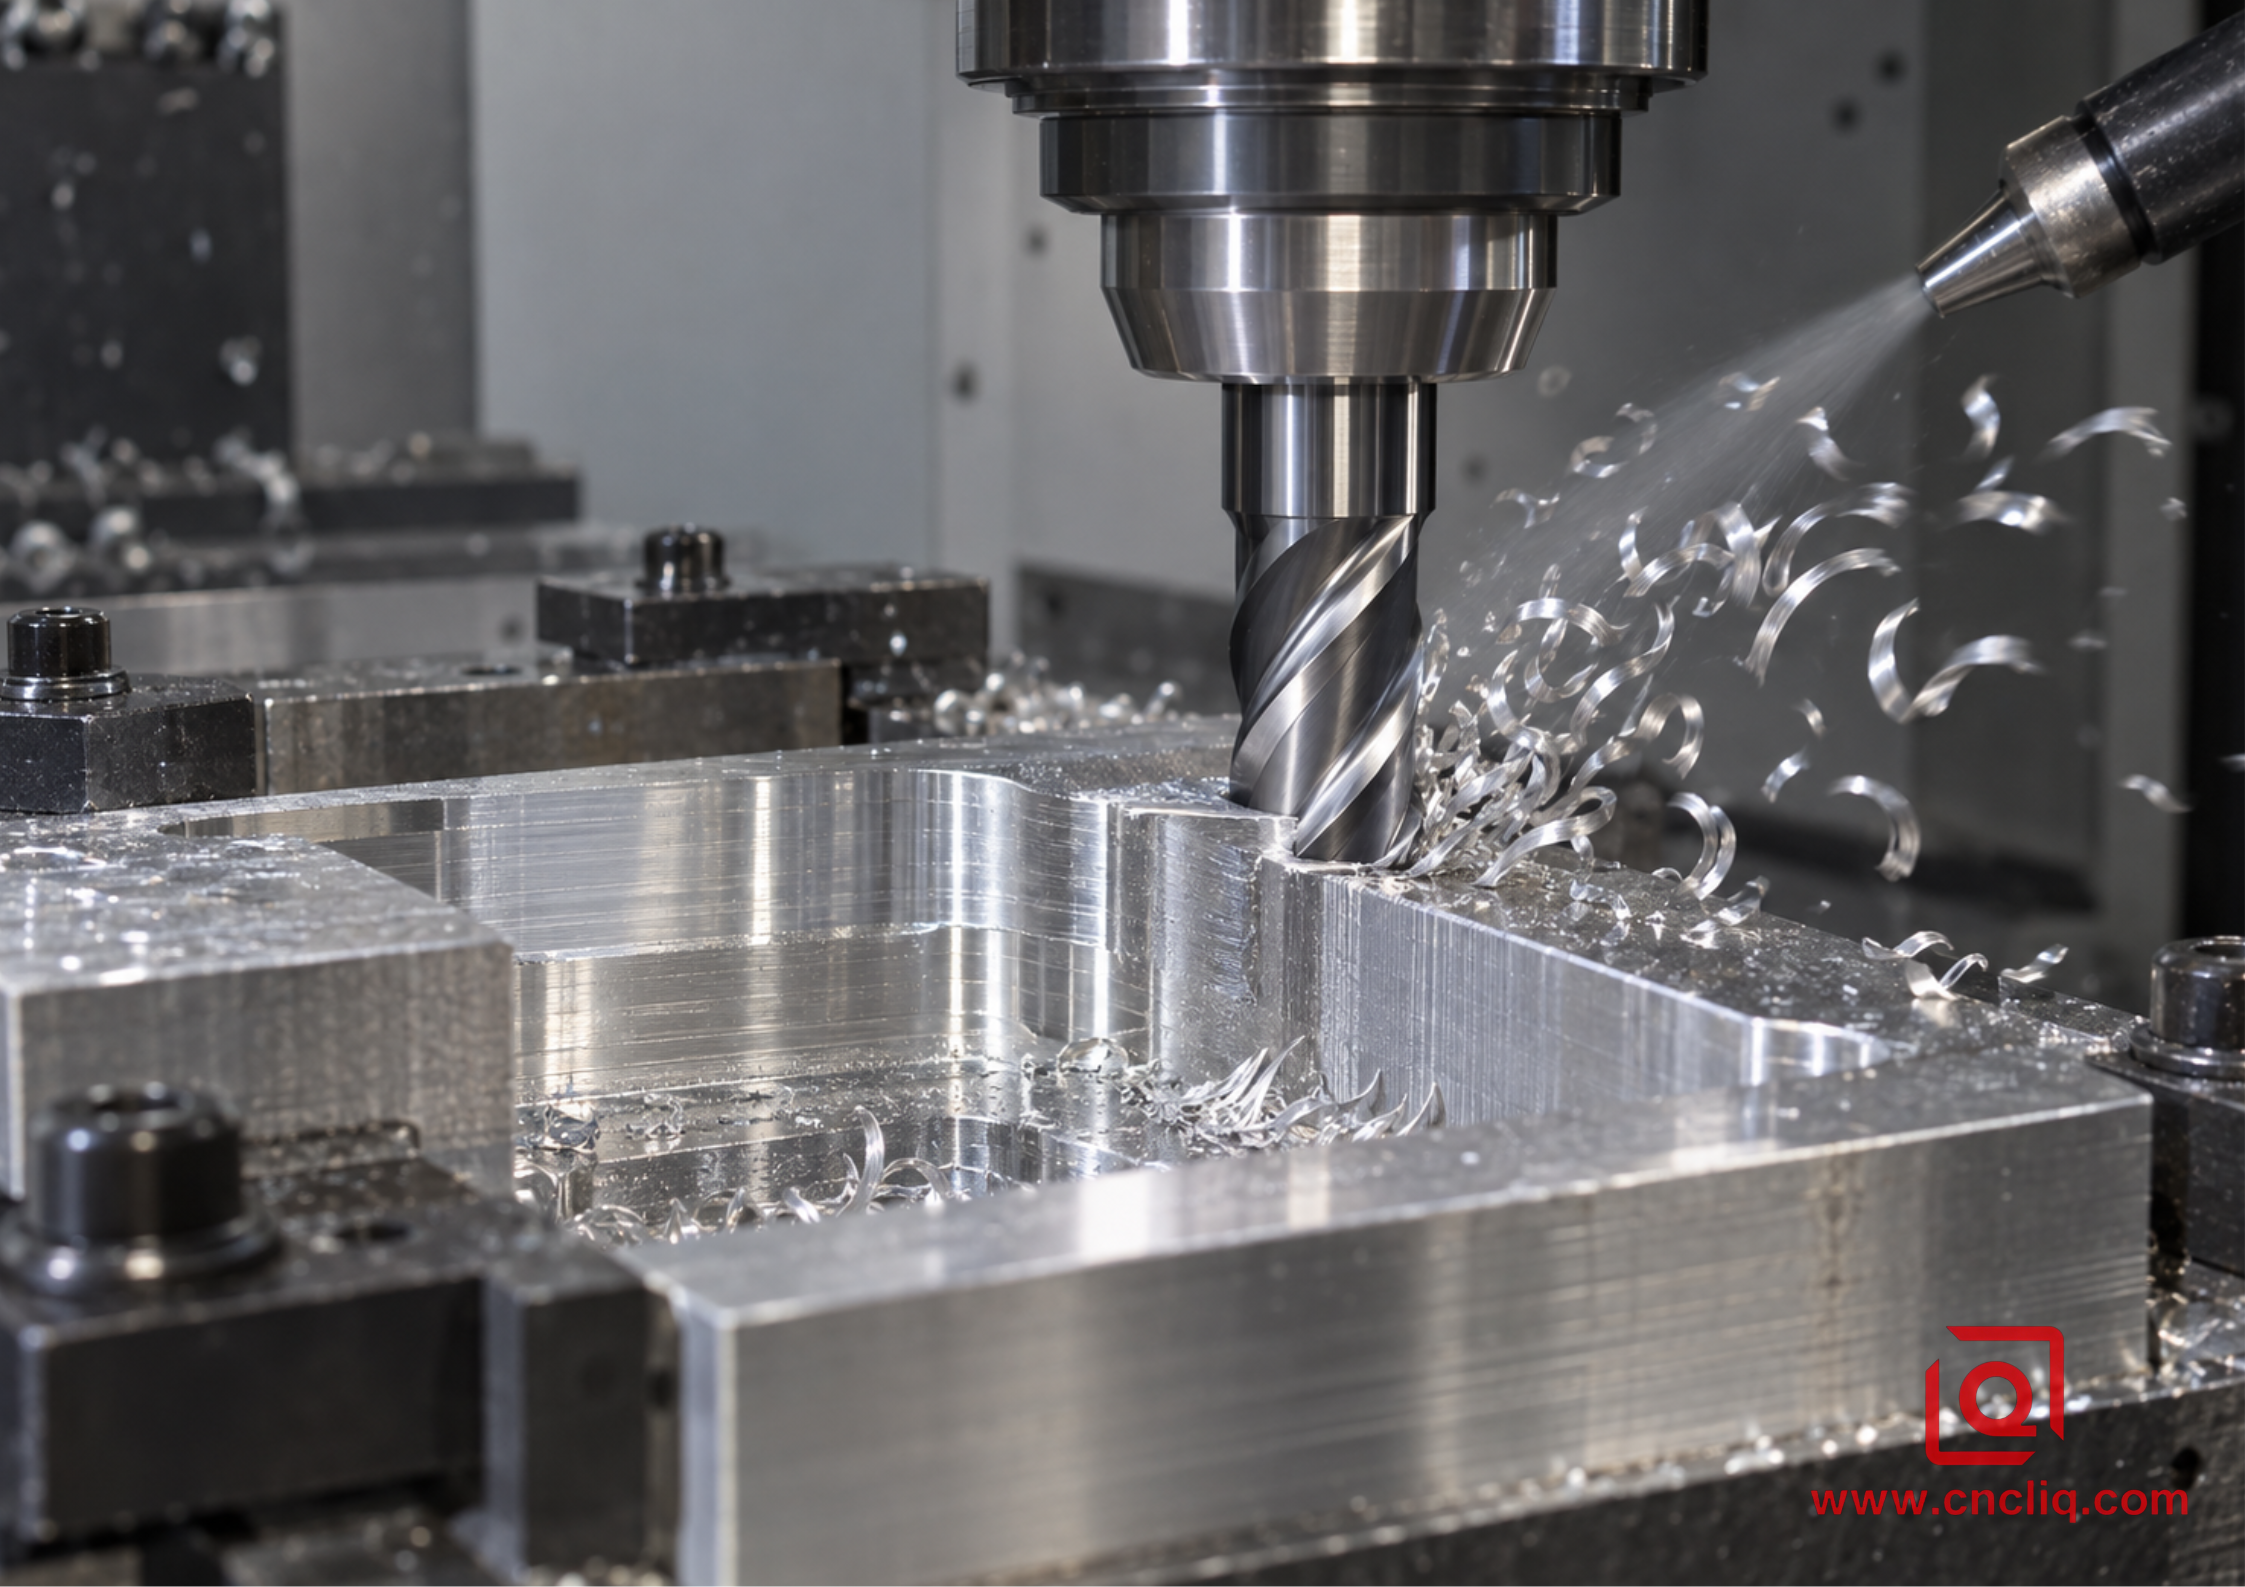
切割 6061 铝型腔的抛光立铣刀
选择正确的立铣刀
2 刃还是 3 刃?
两个凹槽为切屑留下了很大的空间。我首先在一个完整的槽、一个深口袋、一个小主轴或任何空气几乎到达底部的装置中达到这种形状。三个凹槽牺牲了一些空间并获得了另一个工作边缘。在刚性生产轧机上,这通常是型材加工和自适应粗加工的有用中间地带;通用 4 刃刀具不会自动升级。
更多的凹槽并不自动意味着更快的生产。仅当每个凹槽都能形成并排出切屑时,进给量才会随凹槽数量而增加。当切屑堆积在刀具和壁之间时,多余的边缘就会成为一种负担。从啮合和退刀路径中选择槽数,而不是从 CAM 中显示的最大进给量中选择。
几何形状、边缘处理和涂层
寻找锋利的正前角、抛光的排屑槽和专为有色金属材料设计的几何形状。无涂层抛光硬质合金被广泛使用,因为锋利的边缘和光滑的凹槽有助于抵抗铝的粘附。一些用于有色金属加工的专用涂层也可以很好地发挥作用,但不要认为在钢上成功的涂层也适用于铝。请遵循工具制造商的确切系列的应用数据。
随着刀具和切屑变小,跳动变得非常明显。图片显示 0.01 毫米总指示跳动位于已编程的 0.02 毫米芯片旁边:一个边缘可能完成大部分工作,而其相邻边缘仅进行抛光。清洁锥度和夹头,缩短达到功能所需的范围,并在尝试对其进行编程之前退出损坏的刀柄。
刀具直径和工作范围
使用能够到达具有足够拐角间隙的特征的最大直径。较大的刀具通常更硬并且提供更大的凹槽体积。但不要仅仅因为长距离铣刀可以加工所有特征而选择它。单独的粗加工、残料加工和细部刀具通常会产生更快、更可靠的工艺。复杂的访问可能是合理的多轴数控铣削,可以缩短有效范围并减少重新固定。
根据实际操作调整参数
侧铣和自适应粗加工
低径向啮合量为切屑提供了离开空间,并使刀具负载更加一致。它可以支持更深的轴向切削,但当啮合较小时,径向切屑变薄变得相关。每齿编程进给量可能需要修正,以保持所需的最大切屑厚度。使用 CAM 系统经过验证的切屑减薄模型或刀具制造商的计算器,而不是猜测。
平滑的螺旋入口和恒定的啮合路径优于突然的全宽度切入。避免在剪辑中暂停。如果型腔具有啮合度上升的狭窄区域,请应用局部进给控制或使用余料加工,以便刀具不会遇到意外的材料楔入。
全开槽
开槽围绕刀具,两侧均带有材料。负载上升,切屑逸出空间减少,冷却剂进入变得更加困难。从经过验证的侧铣进给量的 50%–70% 开始,保持轴向深度保守,并在间隙较小的情况下使用 2 个槽。不要仅通过减少进给来解决堆积切屑问题;可以制造出更薄、更热的芯片。首先改善疏散或减少接触。
装修墙壁和地板
终点通过应消除一致的余量。几乎不留任何东西都会使刀刃摩擦粗加工路径已经弯曲的区域。留下太多会重复粗加工负载和挠度。对于许多中型零件来说,0.20–0.50 毫米的径向余量是一个实用的规划范围,但图纸、刀具直径、壁厚和所需的光洁度控制着最终值。
对于关键的墙壁,当刀具寿命、公差或外观证明合理时,请使用专用的锋利精加工刀具。保持刀具路径方向一致,避免在装饰面上停止,并在零件达到稳定温度后检查尺寸。我们的指南铝 CNC 铣削公差和设计选择解释壁厚、半径和基准策略如何影响可制造性。
薄壁和长零件
不要仅用转速来“修复”墙壁变形。减少径向切削力,在可行的情况下交替两侧,留下均匀的毛料,并支撑靠近切口的零件。粗加工可以释放板材中的残余应力,因此分阶段加工(粗加工、松开或在适当情况下稳定,然后精加工)可能比一种激进的设置更好地保持几何形状。正确的计划取决于材料状况、切削平衡和图纸的基准结构。
排屑和润滑
在 6061 铣削中,排屑是切削参数的一部分。鼓风使切屑保持移动。雾增加了有限的润滑作用。如果喷嘴到达切削区域,溢流冷却液既可以润滑又可以输送热量和切屑。较深的口袋可能需要贯穿工具输送或仔细瞄准的辅助喷嘴。
好的切屑是分离的、光亮的、并且留下切口。主轴声音平稳,负载重复,边缘没有焊铝。粉状切屑通常表明存在摩擦或极轻的接触。包裹刀柄的长切屑表明切屑控制较差。深色、污迹材料或负载突然增加表明受热、粘附或重新切割。在边缘切口成为损坏的工具或损坏的零件之前停下来进行检查。
机械师检查新铣削的铝制外壳
从削减中排除故障,而不是从猜测中排除故障
|
症状 |
可能的原因 |
第一个动作 |
|
铝焊接到边缘 |
摩擦、润滑不良、重切切屑、刃口几何形状不合适 |
清除切屑,检查刀具,验证切屑负载,恢复润滑 |
|
尖叫或喋喋不休 |
伸出过多、夹具薄弱、啮合度高、速度区不稳定 |
缩短设置、减少接合、检查夹具和夹具 |
|
粉状碎片 |
进给转速太低、转角减速、边缘钝化 |
验证实际进给量,仔细增加切屑负载,更换磨损的刀具 |
|
出口毛刺严重 |
刀具钝、路径方向差、边缘不受支撑 |
使用锋利的工具、修改出口、添加支撑或控制边缘断裂 |
|
粗加工良好,但精加工较差 |
挠度、余量不一致、积屑瘤、热漂移 |
使用统一的精加工路径并检查工具状况和零件温度 |
|
口袋里的破损工具 |
切屑堆积、突然啮合、跳动、超出范围 |
改善疏散、平滑路径、检查跳动、缩短刀具 |
|
批次中的尺寸变化 |
刀具磨损、温度、基准移动、夹紧变化 |
趋势测量、验证工件夹持、仅在原因审查后进行补偿 |
一次更改一个主要变量。记录接受的刀具、刀柄、伸出量、材料状况、转速、进给量、ap、ae、冷却方式、主轴负载、检查结果和刀具寿命。该设置表比其他通用在线图表更有价值。
匿名客户案例:6061 液压集成块
一位匿名的工业客户需要一个紧凑的 6061-T6 歧管,该歧管具有相交端口、O 形圈沉孔、安装面和美观的阳极氧化外部。最初的担忧不是最大限度地去除金属。它保持密封几何形状和端口关系一致,同时防止切屑残留在深交叉孔中。
工程审查将过程分为稳定阶段。该团队首先建立了宽的基准面,使用 3 刃铝制立铣刀进行开放式粗加工,改用 2 刃刀具(其中窄通道限制了切屑流动),并为密封面精加工预留了库存。深层区域接受定向冲洗和中间清洁检查。在装饰性精加工之前检查关键孔和面关系,同时在精加工计划中保护螺纹和密封特征。
在第一个对照试验中,该过程并不是仅根据计算的 RPM 发布的。该团队检查了实际主轴负载、拐角行为、切屑形状、刀具跳动和特征温度。调整进给量以在可用主轴速度下保持切屑厚度,同时局部啮合控制减少内部过渡处的负载。最终的设置表记录了批准的工具组件和重复批次的检查顺序。
这与用于定制 CNC 加工和阳极氧化液压歧管:参数选择、工件夹持、清洁、尺寸验证和表面处理必须相互支持。如果您的询价包括密封通道、薄壁、装饰面或关键位置公差,请发送图纸和年度数量。这些细节会改变加工计划和报价。
完成 6061 铝歧管块和立铣刀
车间验证清单
1. 确认合金、状态、产品形状、库存状况和控制图纸修订。
2. 选择精确的铝刀具并获取其制造商的速度、切屑负载和啮合指导。
3. 验证刀柄状况、跳动、刀具突出量、凹槽长度和特征访问。
4. 根据切削速度计算 RPM,将其限制为机器极限,然后根据切屑负载重新计算进给量。
5. 检查 ap、ae、入口、角、槽、薄壁以及接合发生变化的区域。
6. 确认工件夹具支撑、基准重复性、切屑逸出以及冷却液或空气方向。
7. 运行受控的首次切削并观察实际进给行为、主轴负载、声音、切屑、毛刺和刀具边缘。
8. 使用合适的校准设备检查关键尺寸和表面状况。
9. 一次更改一个变量,记录已接受的窗口,并在生产发布之前需要批准。
在力勤,尺寸验证可以包括根据零件和控制计划进行坐标测量机、光学投影、高度测量、表面轮廓分析和粗糙度测量。看看我们的质量保证和检验能力适用于设备和质量体系背景。仅当测量计划证明所得零件符合批准的图纸时,参数表才有用。
6061 中包含哪些内容数控加工询价
为了获得更快、更有用的报价,请提供 3D CAD 以及受控的 2D 图纸。确定 6061 回火和毛坯形状、关键尺寸、GD&T 基准、表面粗糙度、断边要求、螺纹、密封面、装饰区域、阳极氧化或其他精加工、检验文件、年产量、批量大小、包装和交货目的地。如果尺寸对于装配至关重要,请对其进行标记,而不是依赖一般标题块公差。
这些信息使供应商能够选择实际的刀具路径、夹具策略、检查顺序和工艺窗口。它还有助于将原型定价与重复生产经济学分开。对于需要多个方向的零件,我们的概述 3 轴与 5 轴精密加工解释了为什么更少的设置可以改善访问和数据控制。
需要审查 6061 外壳、支架、歧管、固定装置或其他定制组件?通过我们的上传图纸联系页面。告诉我们目标数量、关键功能和所需的表面处理,以便工程团队可以以流程意识报价而不是通用价格来回应。
常问问题
对于 6061 铝材的 1/4 英寸立铣刀,我应该使用多少 RPM?
RPM 取决于确切的刀具和目标表面速度。在 800 SFM 时,计算结果为 (800 × 3.82) ÷ 0.25 = 12,224 RPM。这是硬质合金的合理计算示例,但刀具制造商的建议、机器极限、径向啮合、伸出量、冷却液和工件夹具应决定试验值。选择 RPM 后,根据推荐的切屑负载计算进给量,而不是单独猜测 IPM。
对于 6061 来说,2 刃立铣刀还是 3 刃立铣刀更好?
2 刃刀具可提供更多的切屑空间,并且对于满槽、深型腔和有限的排屑通常更安全。 3 刃铝材专用立铣刀通常在刚性机床上进行仿形加工和自适应粗加工时效率更高,因为它在保留有用的槽体积的同时增加了有效的切削刃。更好的选择取决于啮合量、作用范围、主轴能力和排屑量,而不仅仅是槽数。
铣削 6061 铝时应该使用冷却液吗?
使用适合操作的切屑控制方法。定向空气可用于开放式切削,雾可增加润滑,而溢流冷却液在到达切削区域并带走切屑时很常见。深型腔和槽需要特别注意,因为型腔外部的冷却液体积并不能保证边缘处的排出。始终遵守机器、流体、通风和工作场所安全要求。
为什么铝会焊接到我的立铣刀上?
当热量、压力和排屑不良导致铝粘附在刀具上时,通常会形成积屑瘤。常见的原因包括所选转速的进给量太少、刃口钝或不合适、切屑重新切削、润滑不良、啮合量过多以及伸出量过长。停止切削、清洁或更换刀具、纠正疏散、验证实际切屑负载,然后通过一项受控更改重新启动,而不是简单地减少每个参数。
CNC 供应商需要哪些信息才能准确报价 6061 零件?
发送 3D CAD、修订控制的 2D 图纸、合金和回火、关键公差和 GD&T、表面光洁度、螺纹、密封和外观要求、后处理、数量、检验文档和交付需求。注意装配关键特征和配合零件。完整的询价可帮助供应商规划工件夹持、工具访问、检查、精加工余量和重复生产控制,从而减少澄清时间和报价风险。
概括
可靠的 6061 铝铣削来自平衡切削速度、切屑负载、槽数、啮合、刚性和排屑。根据表面速度计算转速,根据切屑负载计算进给量,然后针对实际机器和刀具路径进行校正。使用锋利的铝专用工具,保持设置短而坚固,通过切屑、负载、声音和检查进行验证,并记录批准的窗口。如需流程意识报价,请将您的 CAD 文件、图纸、数量、材料状况、关键公差和表面处理要求发送给 Liqin。
联系信息
公司:宁波力勤实业有限公司
日常客户维护及售后支持: service@shturl. zhuwanying@cncliq.com
新询价、报价和订单讨论: business@shturl。 zhouli@chinaliqin.com
咨询热线: +86 18757148656
免责声明
本博客上发布的所有技术文章、材料规格、加工建议和表面处理详细信息仅供参考和参考。请注意,一般博客见解不能取代已签署的技术协议。由于定制零件因材料热值、机器校准和特定公差而异,因此装订质量规格仅受您批准的 CAD 图纸、签署的合同和正式质量计划的约束。
该博客上的所有客户案例研究均已彻底匿名和净化。显示的性能指标、制造工作流程和图像仅用于展示我们的定制加工能力,并不代表所有订单的单一通用标准。
力勤制造团队
宁波力勤工业凭借 18 年的精密工程经验,为严苛的全球市场制造高耐受性金属部件。我们的生产中心占地 6,500 平方米,配备 150 多台机器,在同一屋檐下运行 4 轴和 5 轴 CNC 加工、铣车加工、冷挤压和压力压铸。此设置使我们能够无缝管理项目,将零件从最初的 CAD 概念直接交付到最终的发货。
我们以零妥协的方式进行质量控制。我们按照他们所需的工程规范对待严格的公差。在 ISO 9001、ISO 13485 和 IATF 16949 认证的支持下,我们的 QA 工程师对每个生产批次进行严格的 IPQC、FQC 和 OQC 检查。从 CMM 尺寸测绘和光学分析到硬度和盐雾测试,我们会预先验证您的关键规格,以便您收到即插即用的组件,并且零组装麻烦或代价高昂的生产线停机。除了制造之外,您还可以信赖我们对新询价的两小时响应时间、对原型样品的直接支持以及在欧洲、北美、亚洲和大洋洲的顺利出口运输。
欢迎您的垂询和样品。访问我们的网站或直接联系我们以获得有竞争力的报价!
