 中文 (简体)




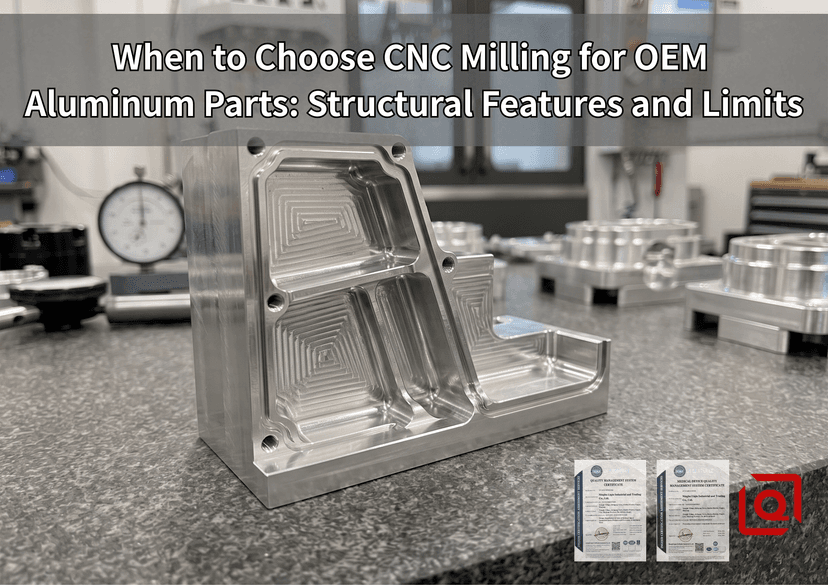
拔模角度在 CAD 监视器上看起来很整齐。然后,您的压铸车间运送第一个试用零件,您会发现沿着 M4 盲孔需要攻丝的表面存在气孔。或者您的挤出供应商打电话报告说,不均匀的轮廓像干燥的果皮一样从冷却台上扭曲下来。
这通常是定制机械作业直接进入 CNC 铣床的确切时刻。
选择钢坯而不是铸造很少与主轴能否推动工具穿过铝有关。现代加工中心整天咀嚼金属。真正的决定取决于零件的几何形状、刚度目标和压力密封需求。由轧制 6061-T6 板或锻造 7075 块材制成的中拱零件可在单个刀槽接触原材料之前切除缩孔、气穴和夹渣。
以下是当刀具物理特性、夹紧压力和零件几何形状相互冲突时在车间发生的情况。
1. 需要坯料而非铸造金属的几何形状
铸造厂和挤压厂讨厌壁厚不均匀。熔融铝在钢制工具内冷却时会收缩。这种热下降将水槽拉入较重的部分,并在薄冷却肋旁边捕获空气泡。挤压避免了其中一些空隙,但它们将您的设计限制在沿单个直轴的固定轮廓内。
数控铣削可切割实心坯料,无需对抗冷却收缩。
+-------------------------------------------------------------------------+
| GEOMETRIC FEATURE ROUTING GUIDE |
+------------------------------------+------------------------------------+
| OPTIMAL FOR CNC MILLING | POOR FIT FOR CNC (RETHINK DFM) |
+------------------------------------+------------------------------------+
| Deep, pocketed rib networks | Sharp square internal corners |
| Stepped multi-plane sealing faces | High aspect-ratio thin webs (>10:1)|
| Off-axis bore patterns | Curved undercut cavities (blind) |
| Asymmetric wall thicknesses | Extremely deep micro-channels |
+------------------------------------+------------------------------------+
深口袋和加强筋
当光学安装底座或机载底盘需要刚性且无自重时,设计人员会从实心板上挖出金属。剩下的是围绕着深口袋的薄肋骨的集成网。
铸造模具努力将熔融金属推过又高又窄的间隙。金属会过早冷却,导致肋骨尖部饥饿,或者在收缩时将地板拉离平坦。运行动态刀具路径的刚性铣削主轴可以干净利落地咀嚼出这些深型腔,从而留下高强度且没有隐藏的空腔。
尽管如此,一旦口袋深度下降超过一英寸,车间限制仍然适用:
-
刀具悬伸偏转:当立铣刀伸出超过其刀柄直径的三到四倍时,切削负载会将刀尖推向侧面。铣刀发出尖叫声,产生凹槽,并在口袋地板上留下洗衣板的声音。
-
顶点啮合尖峰:如果内角半径与刀具半径匹配,刀具接触区域会突然跳跃。该工具将自己直接拉入库存,跳出轨道,并凿开墙壁。始终绘制略大于计划刀具半径的草图拐角半径,以便刀具在弯曲处平滑滚动。
阶梯基准面和 O 形圈路径
多轴传感器外壳通常带有三个或四个安装面、O 形环轨道和定位销孔,这些孔必须保持在头发丝的一小部分范围内。
钢铸造模具在经过数千次注射后会膨胀、磨损和移位。模具滑块可发挥作用。这种漂移迫使您无论如何都要将原始铸件加载到 CNC 夹具中,以校正关键面。对于中短规模的生产,跳过模具并直接从实心块上切割所有东西 5轴工作台节省数周的夹具工作并避免不匹配的工具步骤。
2. 车间物理:刀具如何推回
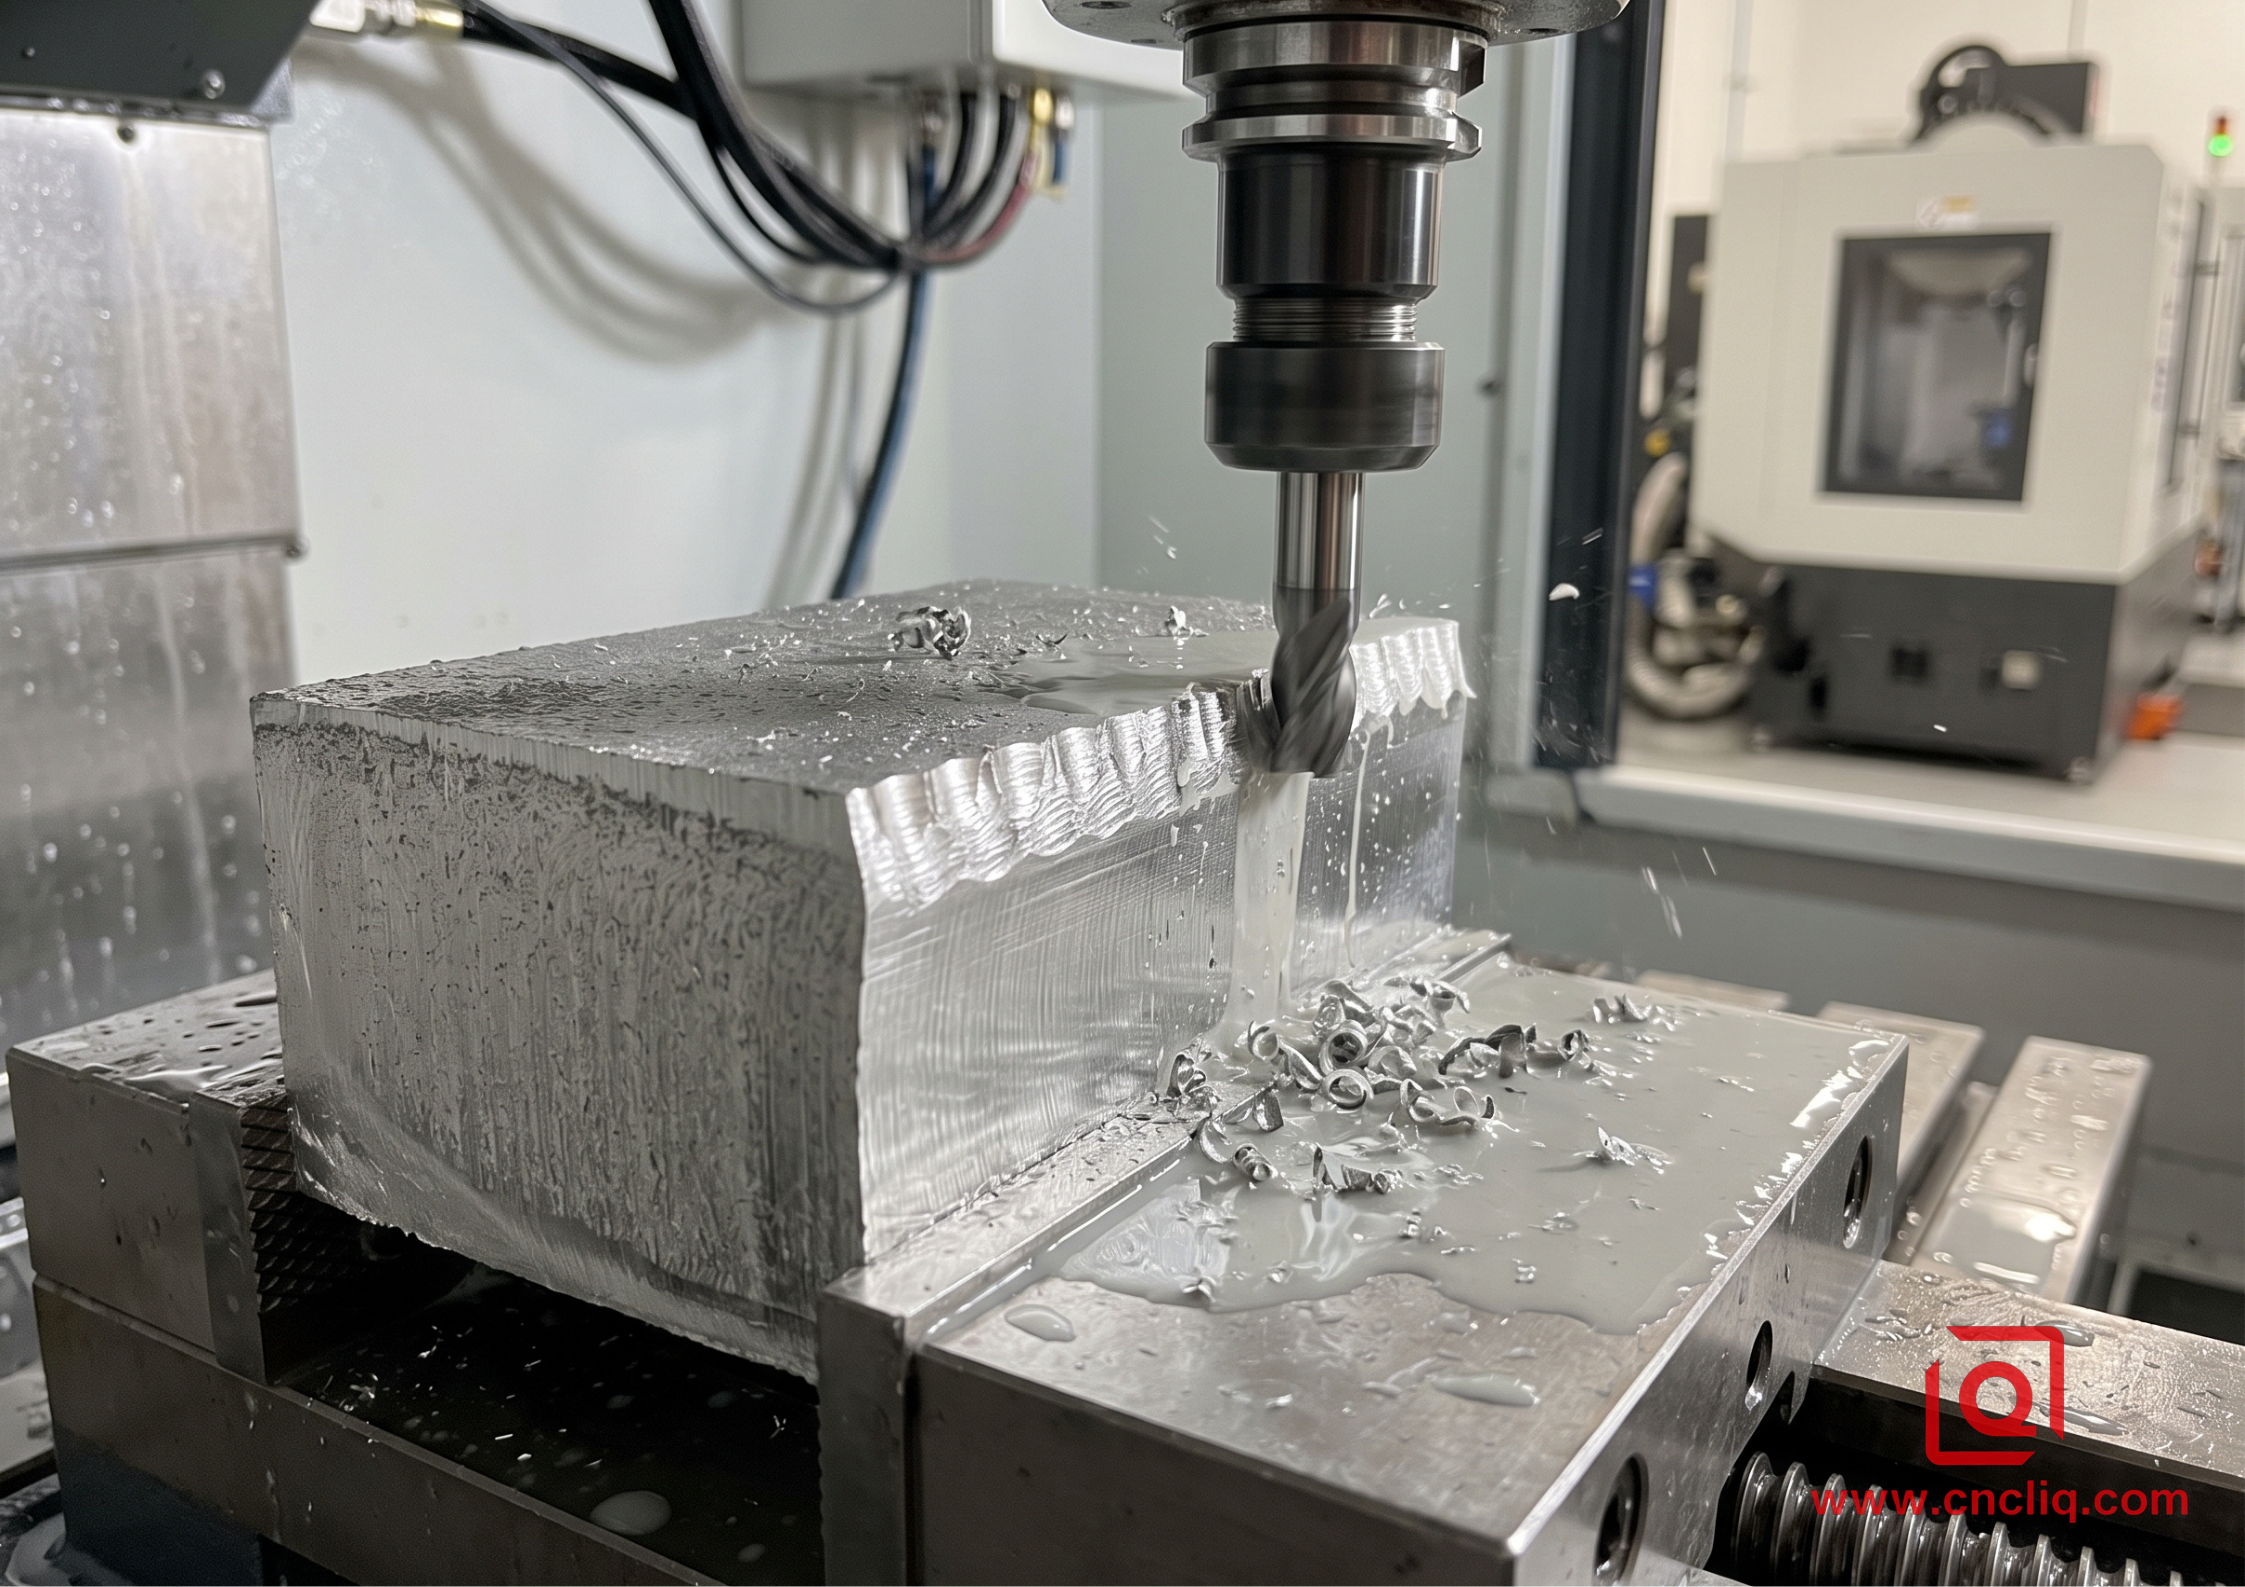
铣削铝材并不是加工您输入 CAD 中的任何线条的开放通道。整体硬质合金立铣刀旋转速度快,运行温度高,可将侧向负载推到薄网,并扔掉需要清理空间的木屑堆。
薄壁阈值
将独立式垂直肋条剃得太薄,并且切割槽在每次旋转时都会将铝材推开。墙壁像音叉一样嗡嗡作响。表面会变得粗糙并呈扇形,松开虎钳后,上唇就会卷曲。
 WALL DEFLECTION UNDER CUTTER LOAD

 Cutter Path --->
 [===Tool===]
 ||
 || <-- Side load pushes thin rib outward
 \/
 | | |
 | | / <-- Vibration / deflection causes chatter and taper
 | | /
 | |/
 +=====+ <-- Rigid base plate
-
支撑肋:绑在横墙或外部舱壁上的肋保持足够的硬度,可以安全地切割成薄腹板。
-
悬臂墙:如果薄肋骨在没有交叉支撑的情况下独立站立,请将其厚度保持得更宽。
-
高宽比:对于高墙,厚度朝基板方向向外逐步增加,或逐步降低粗加工路径,以便未切割的毛坯支撑背面,直到精加工清除轮廓。
内部圆角和方角陷阱
圆立铣刀无法切削极其锋利的 90 度内角。它总是留下与其半径相匹配的圆弧。
当方形配合块必须放入口袋时,绘制尖锐的内角使商店几乎没有什么好的选择。操作员必须改用二次沉降片电火花加工、拉削或采用微小走刀的小型立铣刀。添加退刀角(通常称为狗骨角或 T 骨角)可以让标准铣刀为配合边缘腾出空间,而无需延长循环时间。
口袋和墙壁特征的经验法则
下表列出了车间的标准几何痛点,显示了当尺寸超出工具限制时会发生什么,以及哪些设计调整可以保持生产顺利运行。
| 特征类型 | 保守几何 | 进攻极限 | 过度延伸时的失效模式 | 推荐商店修复 |
| 内部垂直圆角 | 半径 >= 0.35x 型腔深度 | 半径 < 0.15x 型腔深度 | 刀具颤动、刀尖破损、顶点气刨 | 加大半径,让立铣刀顺利转角,不埋槽 |
| 支撑壁厚 | 厚度 >= 0.10x 壁高 | 厚度 < 0.05x 壁高 | 颤振痕迹、壁锥度、负载下尺寸漂移 | 将自由端绑入横向肋或朝向地板的台阶壁厚 |
| 悬臂墙 | 厚度 >= 0.15x 壁高 | 厚度 < 0.08x 壁高 | 松开后出现颤振波、顶部边缘卷曲 | 添加交叉角撑板、减少刀具步距或降低进给率 |
| 螺纹攻丝深度 | 1.5x 至 2.0x 螺栓直径 | > 3.0x 螺栓直径 | 丝锥粘连、盲孔中丝锥断裂、碎屑堆积 | 截断丝锥孔深度;铝螺纹早期产生拉拔强度 |
| 深袋纵横比 | 深度 <= 3.0x 刀具直径 | 深度 > 5.0x 刀具直径 | 切屑重切、刀具极度变形、刀具烧焦 | 开放式口袋地板半径;过渡到高进给铣削或长颈刀具 |
| O 形圈压盖底板 | 带圆角的平地板 | 死角平坦的地板 | 安装过程中压盖边缘毛刺、切割弹性密封件 | 指定一个小的底角断裂以消除刀具毛刺 |
3. 案例研究:LiDAR 外壳泄漏和变形
一家工厂自动化建筑商在使用铝制激光雷达防护罩时遇到了麻烦。他们需要 350 个生产单元进行现场部署。
+-------------------------------------------------------------------------+
| CASE STUDY: LIDAR SENSOR HOUSING |
+----------------------+--------------------------------------------------+
| Raw Material | 6061-T651 Rolled & Stretched Plate |
| Overall Envelope | 185 mm x 140 mm x 68 mm |
| Main Sensor Bore | 42.000 mm diameter (+0.012 mm / -0.000 mm) |
| Perimeter O-Ring Seal| Flatness within 0.025 mm across main deck |
| Primary Failure Mode | Die casting gas leaks; billet warpage on roughing|
+----------------------+--------------------------------------------------+
选角计划失败的地方
客户最初选择高压压铸以保持较低的零件价格。在装配人员对周边密封槽进行深度真空检查之前,这些零件看起来还可以接受。
空气直接穿过隐藏在铸件皮肤下方的微小孔隙。最重要的是,在最终组装过程中,对透镜孔进行钻孔和攻丝会冲破气泡、撕断螺纹并报废零件。
钢坯转型和新的头痛
该团队放弃了铸造模具,并将外壳移至 6061-T6 轧制板。这一改变解决了孔隙率问题并密封了真空室。
然而,挖出深部主腔却引发了不同的头痛。一旦从虎钳钳口中释放出来,底板就会弯曲十分之一毫米以上。当您切割标准轧制板材时,您会切掉因热轧和淬火而锁定的张力带和压缩带。剩下的金属像薯片一样松弛并卷曲。长距离立铣刀在深腔内也会发出尖叫声,在墙壁上留下粗糙的步痕。
车间恢复
制造工程师一步步调整工艺:
-
材料变更:车间放弃了标准 T6 板材,并购买了符合 ASTM B209 的消除应力 6061-T651 板材。淬火后施加的机械拉伸可消除大部分锁定的残余应力。
-
粗加工和放松:高效铣削加工去除了大约 90% 的废金属,到处都留下了半毫米的表皮。
-
钳口释放:操作员松开虎钳,让温暖的部件弹起、移动并放松回到室温。
-
软钳口精加工:将零件以轻的保持扭矩夹紧在定制的铝制软钳口中。精镗头将光学对准孔精加工至精确尺寸,而多槽精加工工具则在密封轨道上轻轻滑动。
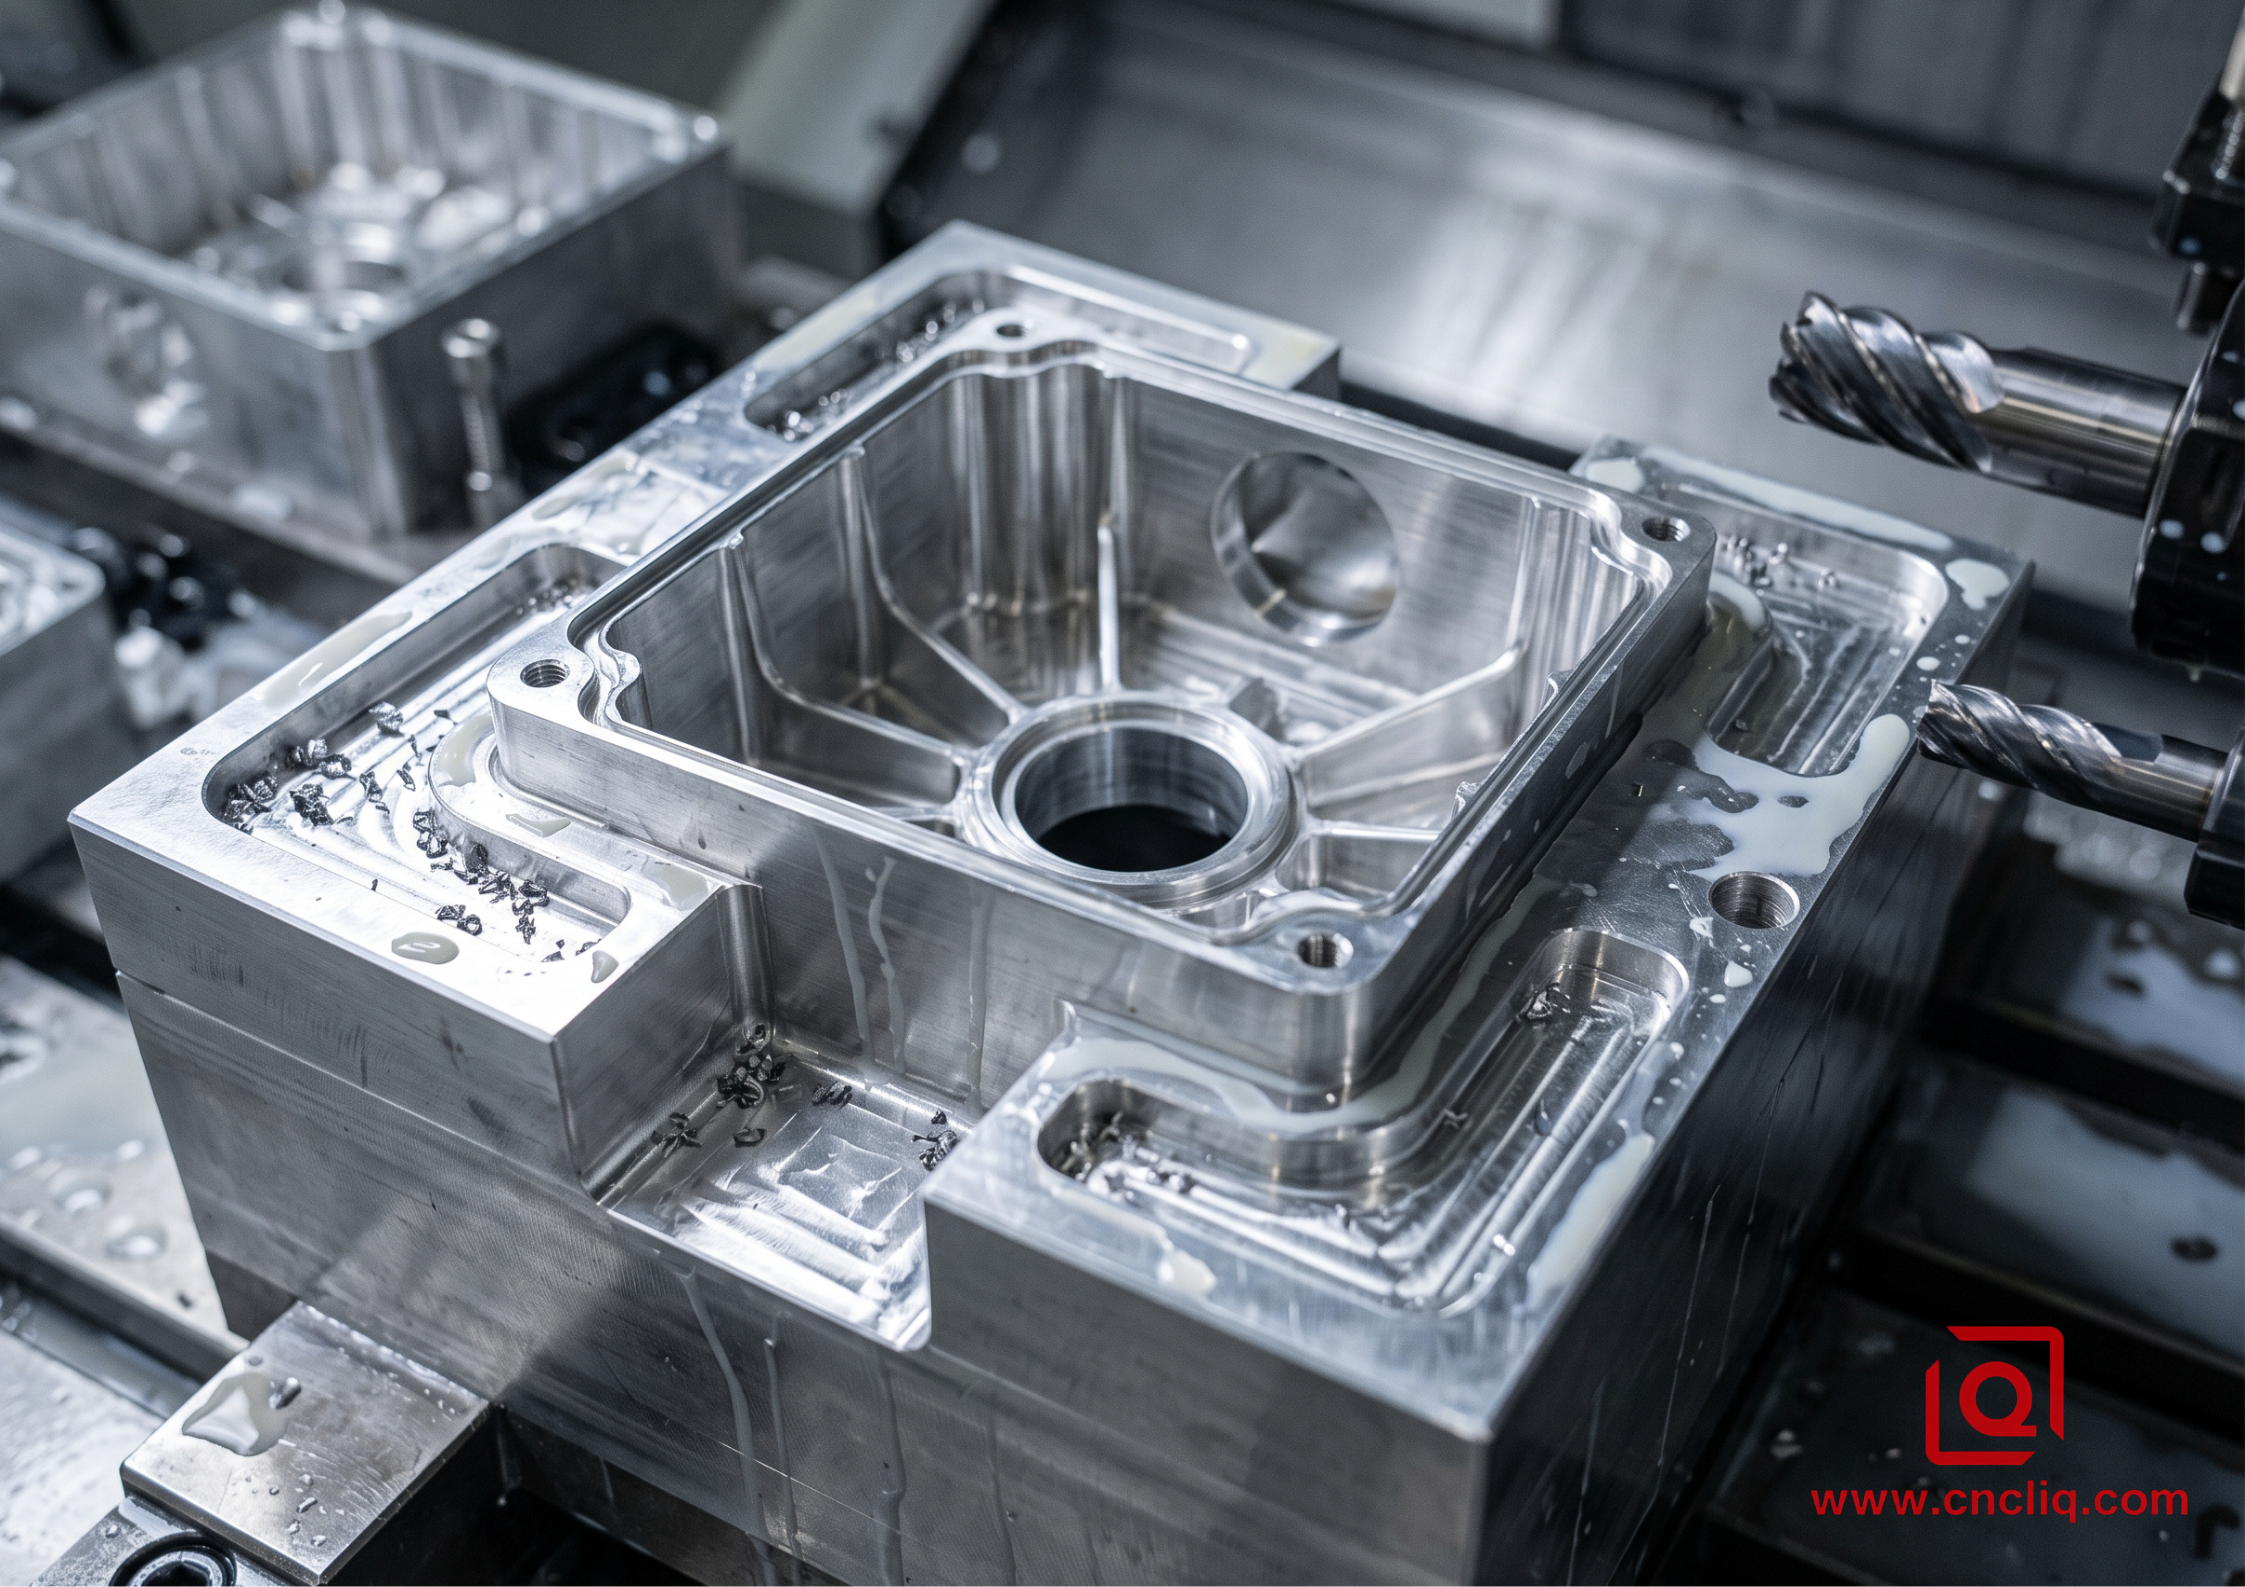
修改后的设置可直接从机床床上提供平坦的 O 形圈表面,无需手动刮擦。
4. 材料和可加工性的现实
选择合金牌号决定了 CNC 操作员是否需要轮班清理零件,或者与切屑巢和钝的切削刃搏斗。
任何精密车间的主力都是 6061-T651。它切割干净,易于加工,并且成本远低于特种航空航天合金。与高前角、抛光硬质合金刀片配合使用,它可形成整齐、紧密的卷曲,可从深口袋中清除而不会堆积。其 276 MPa 的屈服强度可应对日常结构负载,并采用透明或彩色阳极氧化硬涂层,表面均匀。
如果您的设计能够承受剧烈冲击载荷、循环疲劳或紧密的轴承压配合,请升级至 7075-T651。随着屈服强度超过 500 MPa,它的性能几乎就像机床上的低碳钢一样,只是它的切削性能像冷黄油一样。切屑断得短、脆,然后干净地飞离切割区域。这种权衡体现在您的原材料账单和耐腐蚀性方面:7075 每磅的成本明显更高,并且如果裸露在潮湿环境中会氧化,需要可靠的转化涂层或硬涂层。
将这两种锻造板与 A380 等铸造合金进行比较。压铸合金依靠高硅含量(通常接近百分之十)来帮助液态金属流入紧密的模具型腔。当金属硬化时,硅不会消失。它会变成坚韧的磨料微粒,被困在整个零件中。当您使用立铣刀进行铸件加工时,这些硅颗粒就像微小的磨石一样,会磨损切削刃并在每个出口面上产生毛刺。对铸件进行阳极氧化处理同样很混乱。硅渗漏,在密封面上留下斑驳的灰色条纹和水泡。
5. 生产经济学:模具摊销与周期时间
每个机械项目最终都会进入会计部门。大批量工作青睐节省原材料的方法,而小批量工作则逃避模具成本。
Total Cost
 ^
 | / Hard Tool Die Casting (High NRE, cheap piece-part)
 | /
 | /
 | ..........X (Typical crossover: 800 to 1,500 pieces)
 | /
 | /
 | / CNC Billet Milling (Zero NRE, flat piece-part cost)
 | /
 | /
 +------------------------------------------------------------> Batch Size
早期原型 500 件
数控铣削在这里拥有无与伦比的优势。在您看到第一个好的镜头之前,硬化钢铸造模具需要大量的前期现金和数月的工具室安装。如果现场测试表明内部安装凸台需要移动两毫米,那么硬化钢模具通常会变成废料。 CNC 铣削只需要更新的 STEP 文件、修改的刀具路径和新的铝块。您可以在周三早上更改设计,并在周五下午之前保留完成的硬件。
琴桥生产(500 至 2,000 件)
中间阶段是设计变更决定路径的地方。如果您的客户正在测试产品、移动传感器位置或减轻重量,那么留在 CNC 铣床上可以保护您免受刀具报废的影响。现代多托盘加工单元在黑暗中运行,无需人工操作,从而降低了单位成本并缩小了与小批量铸件的价格差距。
大批量生产(5,000 件以上)
一旦你的外部封套、孔位置和安装垫冻结成固体, 铸造方法接管。是的,您吞下了前期的模具费用,但在铸造机上,周期时间从四十分钟的金属咀嚼减少到二十秒。您只需为零件中的净铝付费,而不是为机器下方拖走的切屑箱付费。
6. 发布图纸前的五次设计检查
在保存您的 CAD 模型并发送图纸进行报价之前,请先完成此实用检查表,以便在修复成本低廉的情况下发现加工问题:
-
检查内角半径:直视你最深处的口袋。内部垂直角是尖的还是小?打开这些半径。为机械师提供操作厚实、刚性立铣刀的空间,可大大缩短加工时间并消除刀具尖叫声。
-
缩短螺纹深度:将三倍螺栓直径攻入盲孔并不会使接头强度增加三倍。在 6061-T6 中,螺纹啮合超过螺栓直径的 1.5 至 2.0 倍,可为您提供完整的拉拔保持力。额外的孔深只会堆积切屑,使丝锥变钝,并增加成品零件深处刀具折断的可能性。
-
观察型腔深度比率:只要可行,请将型腔深度保持在刀具直径的四倍以内。一旦刀具下降超过直径的五倍,机械师必须减慢进给速度,并小心地放下刀具,以避免折断刀柄。
-
对齐工具访问角度:将螺纹孔、深槽和关键孔放在平行平面上。即使在先进的 5 轴铣床上,通过更少的位置停止对工件进行分度也可以节省夹具设置时间并保持节拍时间。
-
真正的应力消除:如果您的零件在消耗大量铝后需要严格的平整度,请将您的图纸标记为 6061-T651,而不是基本的 6061-T6。这个额外的指定告诉您的材料供应商发送预拉伸板,以防止在检查台上出现令人讨厌的翘曲意外。
平衡功能性能与车间切割机制是按时构建坚固硬件的方法。当您的设计需要密封密度、刚性基准面和快速设计变更时,钢坯 CNC 铣削每次都会在您的物料清单中占据一席之地。
常见问题解答
Q1:从压铸转向数控坯料铣削的主要原因是什么?
它通常归结为隐藏的空隙和泄漏路径。压铸将微型气穴锁定在其冷却的表面外壳下方。切开一个 O 形环压盖或在皮肤上打一个深孔,压力边界就会失效。 6061-T651 等实心轧制板在整个芯部提供纯冶金密度,从而消除孔隙泄漏并防止螺纹侧面在压力下破碎。
Q2:为什么铝零件在重铣后会弯曲或翘曲,如何阻止它?
原板带有轧机和淬火槽留下的残留张力带和压缩带。撕掉 80% 的深型腔坯料,内部平衡就会断裂——工件就像香蕉皮一样剥落。修复方法很简单:使用 6061-T651 等规格的预拉伸板,首先取出散装肉,打开虎钳,使零件释放残余应力,然后运行精加工道次以达到最终尺寸。
问题 3:数控铣床能否在深型腔中生产尖锐的 90 度内角?
做不到。旋转立铣刀在每个直立的内壁上都留下了自己的刀尖半径。如果方形配合块必须触底齐平,您可以将零件放到线切割机上(这会降低吞吐量并增加夹具成本),或者放入狗骨或 T 骨角浮雕。这样,现成的立铣刀就能以零刀具干扰干净地清除拐角。
问题 4:在铝垂直壁在轧机上颤动或偏转之前,我可以设计多薄的铝垂直壁?
在由相交腹板或外部凸缘支撑的肋上,6061-T6 中可以使用 0.8 毫米。对于零支撑的独立直立鳍,保持至少 1.5 毫米,然后每 10 毫米的间隔高度粘上 0.5 毫米的肉。跳过额外的厚度,工具压力只会将壁推到一边,在表面留下颤动带。
Q5:在什么批量生产下,压铸变得比 CNC 坯料铣削更便宜?
临界点通常落在 800 到 1,500 份之间。低于 500 个单位,硬化钢工具钢型腔的价格为 15,000 至 45,000 美元,加上 8 至 12 周的等待时间,使得 CNC 每次都占据更便宜的路线。一旦打印件严重冻结并且印数达到数千次,20 秒的压铸镜头就可以轻松消除最初的模具费用。
概括
当铸造孔隙破坏密封面或不均匀的挤压壁从机架上扭曲时,数控坯料铣削可提供净形工艺无法比拟的结构密度和尺寸控制。通过围绕刀具物理原理进行设计(避免深腔刀具偏转、支撑薄壁、通过浮雕切割打破尖锐的内角以及指定消除应力的 6061-T651 板),工程师可以绕过昂贵且难以修改的铸造模具,并提供防漏、高刚度的 OEM 硬件,从原型运行到中批量桥梁生产,具有完整的设计灵活性。
联系信息
免责声明
本博客上发布的所有技术文章、材料规格、加工建议和表面处理详细信息仅供参考和参考。请注意,一般博客见解不能取代已签署的技术协议。由于定制零件因材料热值、机器校准和特定公差而异,因此装订质量规格仅受您批准的 CAD 图纸、签署的合同和正式质量计划的约束。
该博客上的所有客户案例研究均已彻底匿名和净化。显示的性能指标、制造工作流程和图像仅用于展示我们的定制加工能力,并不代表所有订单的单一通用标准。
力勤制造团队
宁波力勤工业凭借 18 年的精密工程经验,为严苛的全球市场制造高耐受性金属部件。我们的生产中心占地 6,500 平方米,配备 150 多台机器,运行 4 轴和 5 轴数控加工、铣车加工、冷挤压和压力压铸在同一屋檐下进行。此设置使我们能够无缝管理项目,将零件从最初的 CAD 概念直接交付到最终的发货。
我们以零妥协的方式进行质量控制。我们按照他们所需的工程规范对待严格的公差。在 ISO 9001、ISO 13485 和 IATF 16949 认证的支持下,我们的 QA 工程师对每个生产批次进行严格的 IPQC、FQC 和 OQC 检查。从 CMM 尺寸测绘和光学分析到硬度和盐雾测试,我们会预先验证您的关键规格,以便您收到即插即用的组件,并且零组装麻烦或昂贵的生产线停机。除了制造之外,您还可以信赖我们对新询价的两小时响应时间、对原型样品的直接支持以及在欧洲、北美、亚洲和大洋洲的顺利出口运输。
欢迎您的垂询和样品。访问我们的网站或直接联系我们以获得有竞争力的报价!
