 العربية




هل مازلت تطارد برنامج الألمنيوم الذي كان يتصرف بالأمس ولكنه يصرخ أو يلطخ أو يحزم الفلوت اليوم؟ استمر في القراءة. يوضح هذا الدليل كيفية تحويل القيمة الأولية للكتالوج إلى نافذة قطع يمكنك الدفاع عنها على أرضية المتجر وفي عرض الأسعار.
هذه هي الحقيقة الغريبة: رقم RPM في حد ذاته يقول القليل جدًا. تصور قاطعًا مقاس 8 مم يدور بسرعة 12000 دورة في الدقيقة. هل يتم القطع بشكل نظيف؟ ما زلنا لا نعرف. تعتمد الإجابة على مدى تقدم كل سن، ومقدار الفلوت المدفون، وما إذا كان يمكن للرقائق أن تخرج، ومدى تعليق الأداة من الحامل، وما إذا كان التحكم يصل فعليًا إلى التغذية المبرمجة قبل الزاوية التالية. غالبًا ما يُطلق على الألومنيوم اسم سهل التصنيع. ويكون الأمر سهلاً فقط عندما توافق تلك الشروط.
هذا يهم المشترين وكذلك الميكانيكيين. يدعم البرنامج الثابت وقت الدورة الذي يمكن التنبؤ به وعمر الأداة والفحص والتسليم. يخفي النوع الهش تكلفته في إزالة الأزيز، وتغييرات الأدوات، والأجزاء الدافئة التي يتم قياسها بشكل مختلف، والدفعات المرفوضة. إذا كنت تخطط لمبيت مخصص، أو مشعب، أو لوحة، أو وصلة روبوتية، أو إطار بصري، فأرسل النموذج ثلاثي الأبعاد، والرسم ثنائي الأبعاد الذي يتم التحكم فيه، والسبائك والمزاج، والكمية، والميزات المهمة، والانتهاء من خلال صفحة الاتصال الخاصة بـ Liqin. تسمح هذه التفاصيل بإجراء مراجعة مدروسة للعملية بدلاً من السعر بناءً على حجم المظروف وحده.
الإجابة المختصرة التي يمكنك استخدامها في الجهاز
ابدأ بالبيانات الخاصة بأداة القطع الدقيقة، وليس بمخطط إنترنت عام. استخدم سرعة القطع الموصى بها لحساب عدد الدورات في الدقيقة. استخدم التغذية المعتمدة لكل سن، وعدد الناي الفعال، وعدد الدورات في الدقيقة الذي يمكن تحقيقه لحساب تغذية الطاولة. ثم انظر إلى الآلة الحاسبة.
هل يستطيع المغزل توفير عزم دوران مفيد هناك؟ هل الحامل نظيف؟ هل تصل الأداة إلى أبعد مما تحتاج إليه؟ هل سيتمكن الجيب الضيق من فخ الرقائق؟ هل يقوم مسار الأدوات بتحويل الجانب الفاتح إلى جزء كامل العرض في الزاوية الداخلية؟ أجب عن هذه الأسئلة قبل الضغط على بدء الدورة. أثناء عملية القطع، شاهد تدفق الرقاقة وحمل المغزل. الصوت يساعد، لكنه يحصل على تصويت وليس الكلمة الأخيرة. إجراء تغيير واحد. تحقق من القطع. ضع الملاحظة على ورقة الإعداد وهي لا تزال حديثة.
يبدو التسلسل الصوتي كالتالي:
1. التأكد من السبيكة، والحالة المزاجية، ونموذج المخزون، ومراجعة الرسم، والأداة، والحامل، والوصول، والتشغيل.
2. اسحب بيانات سرعة القطع وحمولة الشريحة للحصول على رقم الكتالوج الدقيق.
3. احسب عدد الدورات في الدقيقة والتغذية. إذا قام الجهاز بتحديد قيمة واحدة، قم بإعادة حساب القيمة الأخرى.
4. مراجعة العمق المحوري والاشتباك الشعاعي والدخول والزوايا وإزالة الرقائق.
5. أشرف على القطع الأول وافحص الأداة والرقائق والسطح والأبعاد الحرجة.
6. لا يتم إطلاق الإنتاج إلا بعد تسجيل القيم المقبولة في ورقة الإعداد.
لا يوجد "إعداد ألومنيوم" واحد. لا يزال سلوك السبائك والمشاركة ومدى وصول الأداة وصلابة الجدار يغير عملية القطع. الرسم يحدد الحركة والسطح المهمين بالفعل.
الأرقام بدون الغموض
تم نشر العلاقات المترية القياسية في مرجع صيغة الطحن. احتفظ بـ 6 كميات في نفس سجل الإعداد:
· تقطع Vc السرعة بوحدة م/دقيقة. فهو يصف سرعة الحافة عند قطر القطع.
· n هي سرعة المغزل في عدد الدورات في الدقيقة.
· fz هي التغذية لكل سن فعال بالملليمتر/السن.
· Vf هو تغذية الجدول بالملليمتر/الدقيقة.
· ap هو العمق المحوري للقطع بالملليمتر.
· ae هو العرض الشعاعي للقطع بالملليمتر، أو كنسبة من قطر القاطع.
المعادلات واضحة ومباشرة.
سرعة المغزل: n = (Vc × 1,000) ÷ (π × D)
خلاصة الجدول: Vf = n × z × fz
معدل إزالة المعادن: Q = (ap × ae × Vf) ÷ 1,000
D هو قطر القاطع الفعال بالملم. الحرف z هو عدد حواف القطع الفعالة. مع الوحدات المذكورة أعلاه، Q تكون بالسم³/الدقيقة.
الحساب هو الجزء السهل. لا يمكنها رؤية قطعة عمل مفكوكة، أو 0.01 مم من الجريان، أو فتحة مدفونة، أو فوهة تبريد موجهة إلى حافة الجيب، أو رفع أرضية رفيعة مع خروج المادة. فكر في النتيجة باعتبارها تذكرة لتجربة خاضعة للإشراف، وليس إذنًا لمجموعة غير مراقبة.
مثال عملي: أداة كربيد ثنائية الفلوت مقاس 8 مم
لنفترض أن صانع القطع يوافق على 305 م/دقيقة و0.05 مم/سن لأداة ذات مزمارين مقاس 8 مم في القطع الجانبي المخطط.
· n = (305 × 1,000) ÷ (π × 8) = 12,136 دورة في الدقيقة
· Vf = 12,136 × 2 × 0.05 = 1,214 مم/دقيقة
لكن آلة المثال لدينا تتوقف عند 10000 دورة في الدقيقة، لذلك لا يمكن للإجابة الأولى أن تذهب مباشرة إلى عنصر التحكم. باستخدام نفس الهدف 0.05 مم/السن، يصبح حساب المتجر 10000 × 2 × 0.05، مما يعطي 1000 مم/دقيقة. سيؤدي الحفاظ على 1,214 ملم/دقيقة إلى رفع معدل التغذية لكل سن إلى 0.061 ملم تقريبًا. قد يظل ذلك موجودًا داخل النافذة المعتمدة للقاطع، أو قد لا يكون كذلك. وفي كلتا الحالتين، فهو تغيير يستحق القرار.
بالنسبة للحجم، توفر Harvey Performance نطاق SFM يتراوح بين 800 و1500 للسبائك المطاوع بما في ذلك 2024 و6061 و7075. ويحول ذلك إلى حوالي 244-457 م/دقيقة. تعامل مع هذا النطاق كسياق فقط؛ البيانات الدقيقة الخاصة بقطر الأداة تأتي أولاً.
مطابقة المعلمات مع سبائك الألومنيوم
إن تسمية السبائك هي دليل وليس برنامجًا جاهزًا. إنه يوجه مهندس العملية نحو المشكلة الأولى المحتملة. لا تزال تختار الأسهم؟ يقارن دليل Liqin 6061 و7075 و5052 للطحن المخصص باستخدام الحاسب الآلي ما يحدث في آلة القطع بما يجب أن يفعله الجزء النهائي.
<فئة الجدول = "24" الحدود = "0" تباعد الخلايا = "0"> <الجسم> <تر>سبائك أو مجموعة
السلوك النموذجي للمتجر
المشكلة الأولى المتعلقة بالعملية
استجابة معقولة
6061-T6/T651
يمكن التنبؤ به بشكل عام ويتم التحكم فيه على نطاق واسع
حافة متراكمة عند فرك الأداة أو إعادة تدوير الرقائق
استخدم هندسة حادة من الألومنيوم، وحافظ على سماكة الشريحة، وقم بتوجيه الهواء أو سائل التبريد إلى داخل القطع
7075-T6/T651
عادة ما يشكل رقائق متموجة ويدعم الأجزاء الهيكلية
تحميل الأداة، وحركة الجدران الرقيقة، والحفاظ على الهندسة الحرجة
حافظ على التحكم في المشاركة، واستخدم الأدوات القصيرة، وافصل التخشين عن التشطيب الدقيق عند الحاجة
2024-T3/T351
استجابة جيدة للتصنيع في العديد من الأجزاء ذات النمط الفضائي
الحماية من التآكل ومتطلبات التشطيب الخاصة بالرسم
تخطيط التصنيع والتنظيف وطلاء التحويل المحدد كسلسلة عمليات واحدة
5052-H32
مرن وأكثر عرضة لسلوك الرقائق الصمغية
الالتصاق والنتوءات والتعبئة بالفلوت
تفضيل الحواف المصقولة، ومساحة الرقاقة المفتوحة، والتشحيم الموثوق، والمشاركة المحافظة
الألومنيوم المصبوب عالي السيليكون
يمكن للسيليكون الكاشطة أن يسرع من تآكل الحواف
مادة الأداة وتطور التآكل
اتبع توصيات صانع الأدوات بشأن الألومنيوم المصبوب؛ يمكن تبرير PCD بحجم الإنتاج
حالة المخزون مهمة أيضًا. تحمل الألواح والقضبان والبثق والتزوير والصب ضغوطًا متبقية مختلفة وظروف سطحية مختلفة. يمكن للجيب العميق غير المتماثل أن يخفف الضغط حتى عندما يكون القاطع بصحة جيدة. لن يؤدي أي تجاوز للمغزل إلى تسوية الفراغ المجهد أو إنقاذ أداة التثبيت التي تنحني الجزء قبل بدء القطع.
هل تعمل فقط مع 6061؟ ويتعمق دليل 6061 لسرعات الألومنيوم وخلاصاته بشكل أعمق في تلك السبيكة. يتوسع الدليل الحالي عمدًا: فهو يوضح كيفية إنشاء وتأهيل نافذة عملية عبر السبائك والعمليات.
اختر القاطع قبل مطاردة RPM
تستخدم المطاحن النهائية المخصصة للألمنيوم عادةً حافة قطع إيجابية حادة وأسطح مزمار مصقولة لتقليل الالتصاق ومساعدة الرقائق الضخمة على ترك القطع. يعتبر الكربيد المصقول غير المطلي بمثابة خط أساس شائع. بعض الطلاءات غير الحديدية تعمل بشكل جيد للغاية. ومع ذلك، لن أشتري ملصق الطلاء: لا يزال يتعين الموافقة على الركيزة وإعداد الحافة وشكل الناي ومذكرة تطبيق صانع الأدوات.
يعد عدد الفلوت قرارًا تتخذه إدارة الشريحة. توفر المزامير مساحة واسعة وغالبًا ما تناسب الفتحات الكاملة، أو الجيوب المغلقة، أو قوة المغزل المتواضعة، أو الوصول الضعيف لسائل التبريد. تضيف ثلاثة مزامير ميزة فعالة أخرى ويمكنها رفع التغذية الإنتاجية في ملفات التعريف المفتوحة أو التخشين المستمر عندما يتمكن الجهاز ومسار الشريحة من دعمها. يتناول دليل Liqin دليل الطاحونة النهائية المصنوعة من الألومنيوم ذو الفلوتين مقابل الفلوت الثالث هذا الاختيار بمزيد من التفاصيل.
يستحق الجري والالتصاق نفس القدر من الاهتمام. إذا كان الجريان المُقاس جزءًا مهمًا من حمل الرقاقة المقصود، فقد يحمل مزمار معظم العمل بينما يقوم الآخر بالفرك. تنظيف تفتق المغزل، والكوليت، وحامل؛ استخدم فقط مدى الوصول الذي تتطلبه الميزة؛ وقياس بالقرب من نهاية القطع. الأداة المتميزة التي يتم حملها على مسافة 4 أضعاف قطرها من الحامل تتصرف بشكل مختلف عن نفس الأداة التي يتم حملها قصيرة.
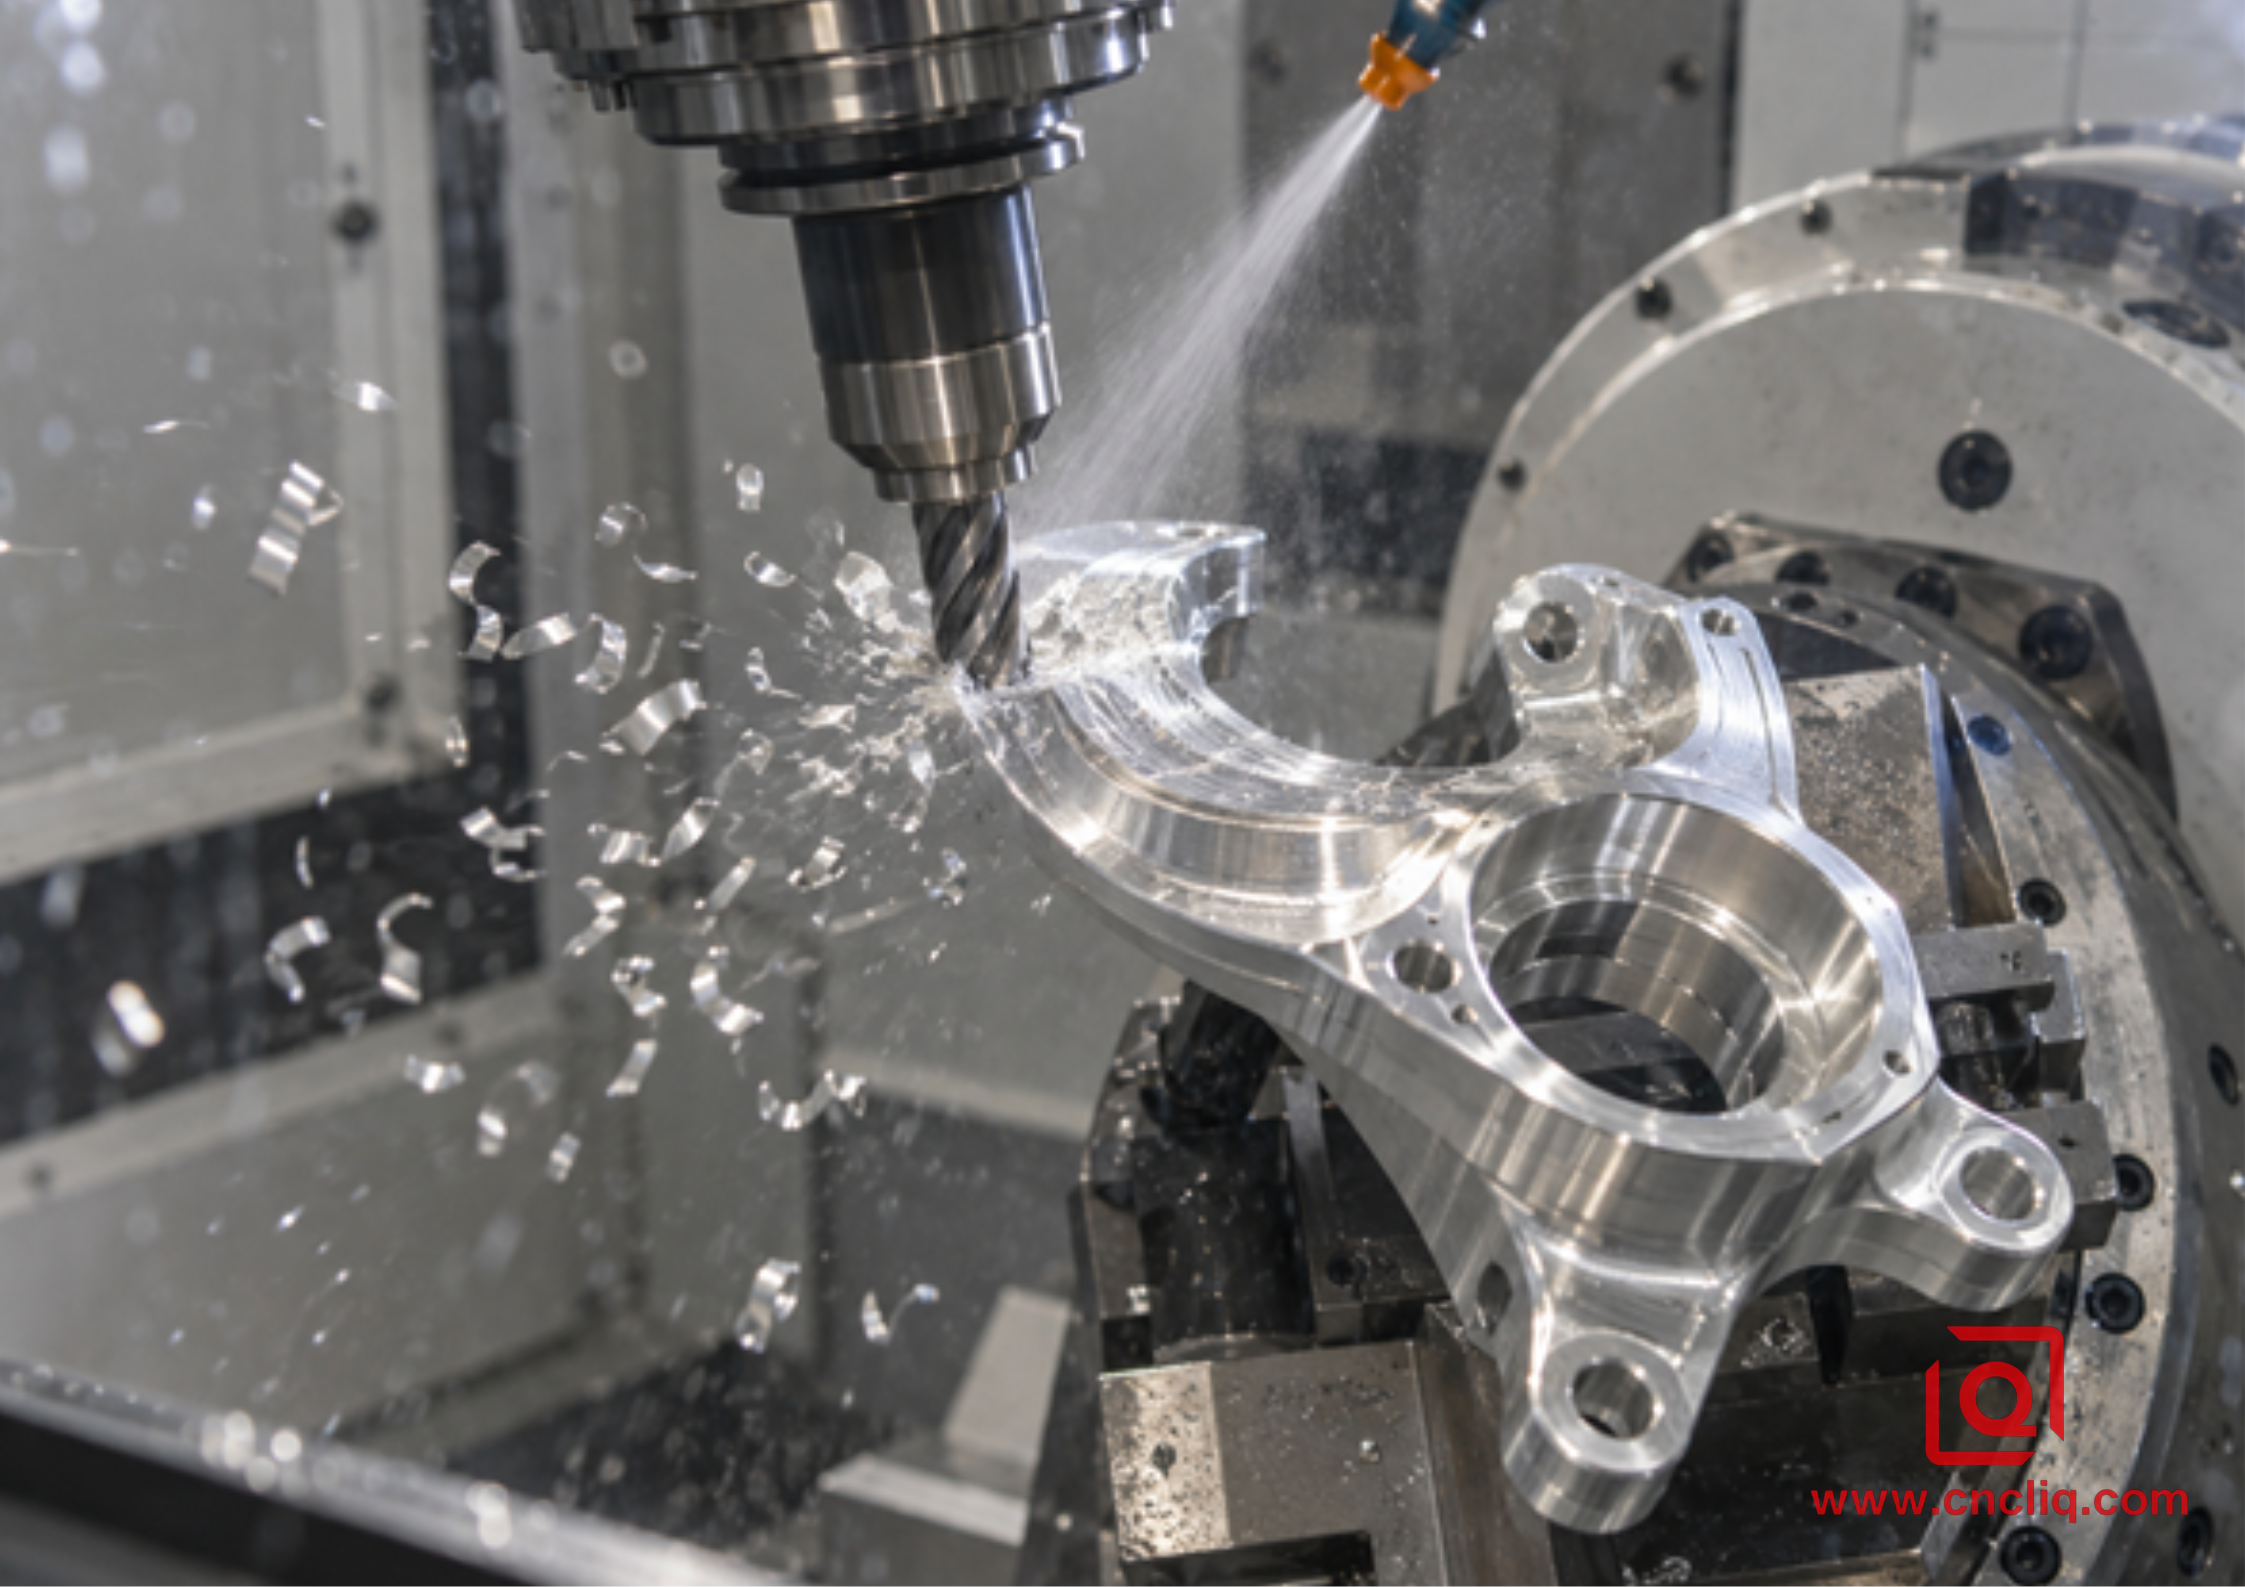
طحن جانبي خماسي المحاور لمكون ألومنيوم منحني 7075
تغيير وصفة العملية
الجدول أدناه عبارة عن خريطة ضبط، وليس مخطط سرعة عالمي. ابدأ من البيانات الدقيقة الخاصة بصانع الأدوات، ثم ضع في اعتبارك كيفية توافق أداة القطع مع الجزء.
<فئة الجدول = "24" الحدود = "0" تباعد الخلايا = "0"> <الجسم> <تر>العملية
ما الذي يتغير جسديًا
المخاطر الرئيسية
التعديل العملي
الطحن الجانبي المفتوح
أحد جوانب القاطعة مجاني ويمكن أن تفلت الرقائق
الدردشة بعيدة المنال أو ضعف القدرة على العمل
اجعل عملية التجميع قصيرة وقم بضبط المشاركة الشعاعية قبل إيقاف تحميل الرقاقة
التخشين التكيفي أو الديناميكي
يظل التفاعل ثابتًا نسبيًا عند عرض نصف قطري منخفض
ترقق الشريحة، ارتفاعات الزاوية، تباطؤ وحدة التحكم
استخدم نموذج تقليص حجم الشرائح المعتمد لنظام CAM وراجع كل منطقة يرتفع فيها التفاعل
فتحة كاملة العرض
تحيط المادة بجانبي القاطع
رقائق معبأة، وحمولة عالية، وضعف الوصول إلى سائل التبريد
استخدم مساحة الناي المفتوحة، والعمق المحوري المتواضع، والإخلاء القوي، وبيانات الشق الخاصة بصانع القطع
تشطيب الجدران
تتم إزالة المخزون الصغير والمتسق بعد التخشين
الانحراف والاحتكاك وعلامات الشاهد
اترك بدلًا موحدًا، واستخدم أداة تشطيب حادة مخصصة عند التبرير، وتجنب التوقف على السطح
تشطيب الأرضيات
يمكن التعامل مع الكثير من الأشكال الهندسية النهائية
إعادة قطع الرقائق وعلامات الأدوات الدائرية
قم بإخلاء الجيب، وتحقق من حالة نهاية الأداة، واستخدم مسارًا يتجنب سحب الرقائق عبر الأرضية
أضلاع أو صفائح رفيعة
تتحرك قطعة العمل تحت قوى القطع والتثبيت
الاستدقاق والاهتزاز والظهر الزنبركي
تقليل القوة الشعاعية، ودعم بالقرب من القطع، وتبديل الجوانب حيثما كان ذلك عمليًا، والفحص بعد فك التثبيت
عند التعشيق الشعاعي الذي يقل عن 50% من قطر القاطع، يصبح الحد الأقصى لسمك الرقاقة أصغر من التغذية المبرمجة لكل سن. تشرح إرشادات سمك الشريحة التي نشرتها Sandvik لماذا يمكن أن تتطلب التغذية تصحيحًا مع انخفاض ae/D. لا تقم بتطبيق مضاعف عام بشكل أعمى. اسمح للآلة الحاسبة الخاصة بالشركة المصنعة للقاطع أو نموذج CAM المعتمد بالتعامل مع الشكل الهندسي وتقليل التغذية محليًا حيث تؤدي الزوايا أو المخزون المتبقي إلى ارتفاع مؤقت في المشاركة.
يمكن أن يبرر الوصول المعقد الطحن باستخدام الحاسب الآلي متعدد المحاور. يمكن أن تؤدي إمالة الجزء أو الأداة إلى استبدال الوصول الطويل والمرن بمجموعة أقصر. غالبًا ما يؤدي هذا التغيير إلى تحسين نافذة العملية أكثر من أي تعديل آخر لعدد RPM.
إنشاء سلم تحقق آمن من الدرجة الأولى
أفضل الإعدادات ليست نقطة واحدة؛ إنها نافذة موثقة تظل ثابتة مع تآكل الأدوات وتغير الدفعات وتغير درجة حرارة المتجر. يتكون الإثبات العملي من 4 مراحل.
1. تدقيق الإعداد الفعلي
قم بتأكيد شهادة المادة أو مواصفات الشراء، ومراجعة الرسم، ورقم جزء القاطع، وطول الناي القابل للاستخدام، والحامل، وطول المقياس، والجريان المقاس، وملامسة التثبيت، والوصول إلى المشبك، وقدرة المغزل. تأكد من وصول تدفق الهواء أو الرذاذ أو سائل التبريد إلى حافة القطع عبر مسار الأداة. إن وصول سائل التبريد إلى الجزء العلوي من الجيب العميق بينما تبقى الرقائق في الأسفل لا يعد عملية إخلاء فعالة.
2. قم بمراجعة مسار CAM، وليس فقط لوحة الملخص
ابحث عن الإدخالات ذات العرض الكامل، والزوايا الداخلية الضيقة، والشرائح الرفيعة المتبقية، ومقاطع الخطوط القصيرة، والأقواس الصغيرة، والمناطق التي قد تتباطأ فيها سرعة الجهاز. لا يتم دائمًا تحقيق تغذية الجدول المطلوبة. إذا تباطأ التحكم مع بقاء عدد الدورات في الدقيقة ثابتًا، ينخفض حمل الرقاقة الحقيقي ويمكن أن يبدأ الاحتكاك في الأشكال الهندسية الأكثر تفصيلاً.
3. قم بإجراء قطع إثبات تحت الإشراف
شاهد الإدخال الأول والمنطقة ذات أعلى تفاعل. تتضمن الأدلة الصحية حمل مغزلي متكرر، وصوت قطع ثابت، ورقائق منفصلة تترك القطع، وحافة نظيفة بدون مواد ملتصقة. توقف عن تغيير الحمل بشكل حاد، أو الجيب المعبأ، أو الصرير المتزايد، أو الجدار الملطخ، أو الألومنيوم المرئي على الناي. لا تدخل إلى الماكينة أو تفحصها حتى يتم إيقاف عمود الدوران بأمان وفقًا لإجراءات المتجر.
4. قياس وتسجيل
افحص الميزات التي تتحكم في الوظيفة، وليس مجرد بُعد خارجي سهل. سجل عدد الدورات في الدقيقة المقبول، والتغذية، وAP، وAE، وقيم المنحدر والإدخال، ومعرفات الأداة والحامل، والالتصاق، وطريقة التبريد، واتجاه تحميل المغزل، وقاعدة عمر الأداة، ونتيجة الفحص. إذا تغيرت الدفعة، فإن ورقة الإعداد تعطي المشغل التالي خط أساس مثبت بدلاً من الفولكلور.
اقرأ الرقائق والأداة والصوت والسطح معًا
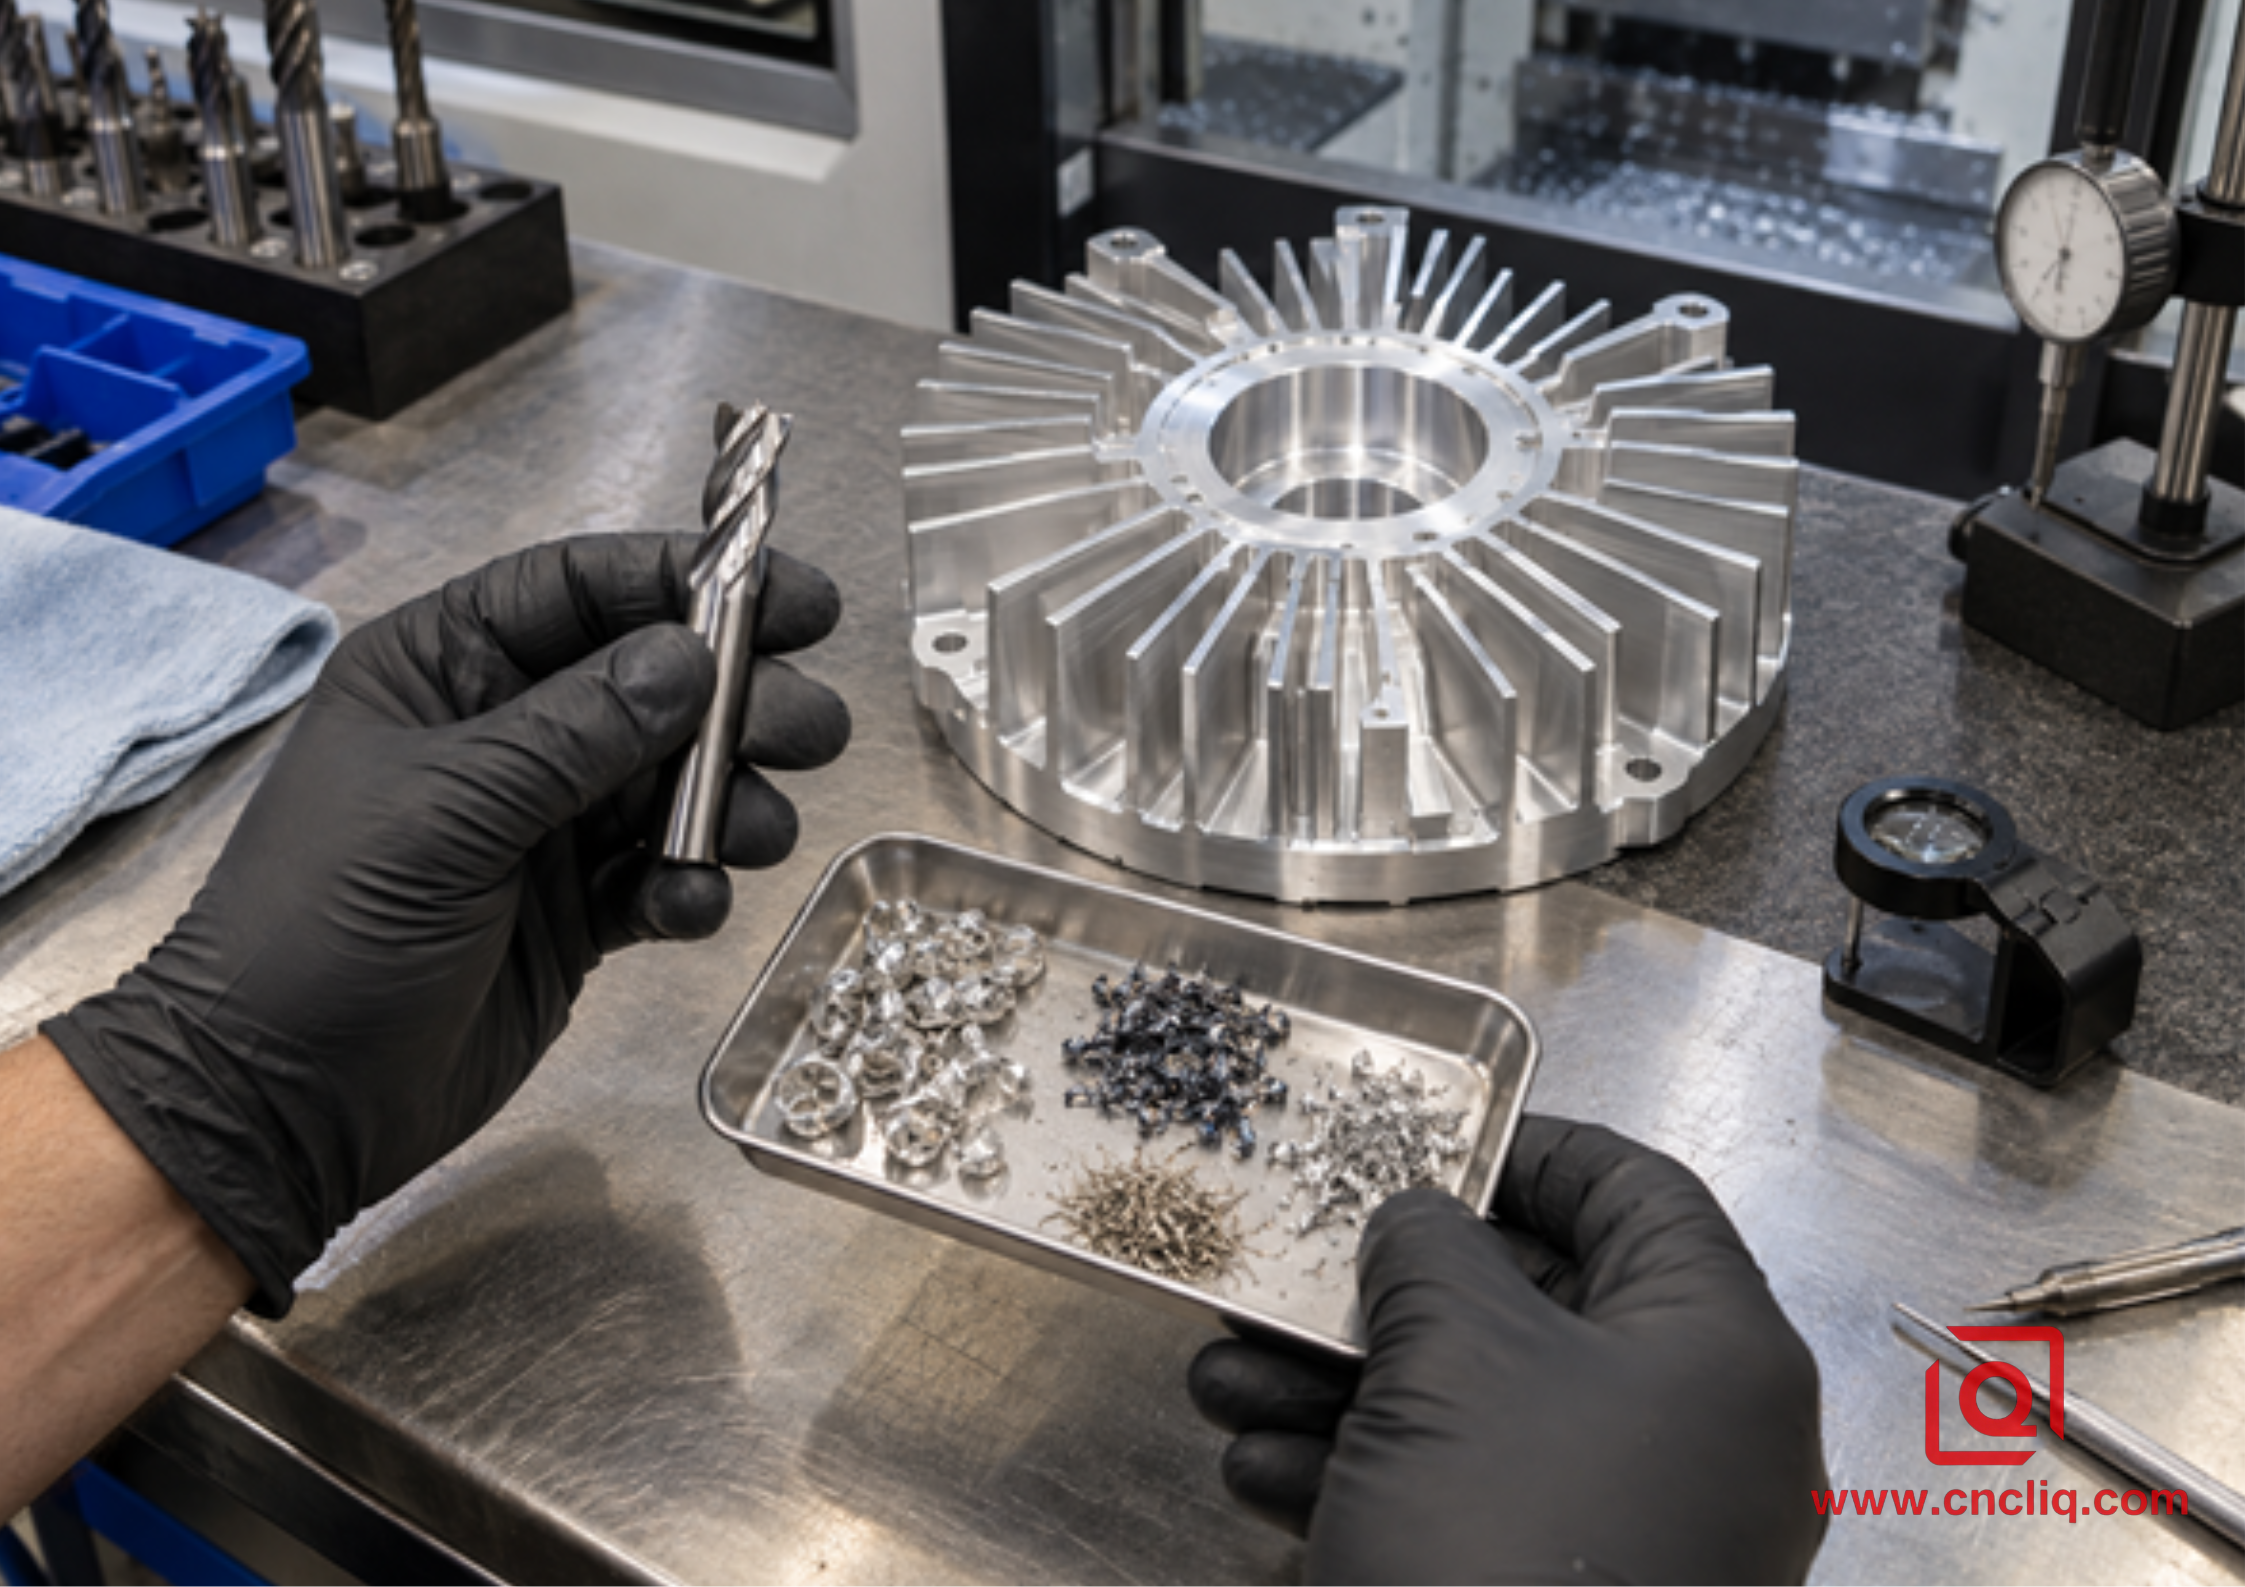
ميكانيكي يقارن بين عينات قطع الألمنيوم والرقائق
توصي إرشادات استكشاف أخطاء الطحن القابلة للفهرسة وإصلاحها بتحديد وضع الفشل وتطبيق الإجراءات التصحيحية خطوة بخطوة. يعد هذا الانضباط مفيدًا تمامًا مع مطاحن نهاية الألومنيوم المصنوعة من كربيد الصلب. إذا تحركت 5 إعدادات معًا وتحسن الجزء التالي، فلا يزال السبب غير معروف. وهذا أساس ضعيف للدفعة التالية.
<فئة الجدول = "24" الحدود = "0" تباعد الخلايا = "0"> <الجسم> <تر>الأعراض
ما قد يعنيه ذلك
تحقق أولاً
الخطوة التالية التي يتم التحكم فيها
ألومنيوم ملحوم حتى الحافة
الاحتكاك، أو التشحيم الضعيف، أو الهندسة الباهتة، أو إعادة قطع الرقائق
التغذية الفعلية، حالة الحافة، هروب الشريحة، هدف المبرد
استعادة حافة نظيفة حادة، وتصحيح الإخلاء، ثم التحقق من السرعة وحمل الشريحة ضمن الحدود المعتمدة
الغبار الناعم بدلاً من الرقائق المشكلة
سمك الشريحة منخفض جدًا أو أن الجهاز يتباطأ
التغذية الفعلية في القطع وعدد الفلوت وحركة الزاوية
أعد حساب التغذية لكل سن وافحص المناطق ذات التسارع المحدود
أحاديث دورية عالية
مدى وصول زائد، أو نفاد، أو دعم ضعيف، أو تفاعل غير مستقر
الحامل، واللصق، والتثبيت، وملامسة الزاوية
تقصير وتقوية أولا؛ ثم قم بتغيير المشاركة أو سرعة متغير واحد في كل مرة
تنمو الأزيز أثناء الدفعة
تآكل الحواف، أو اتجاه الخروج، أو مادة غير مدعومة
اتجاه عمر الأداة وهندسة الخروج
الاستبدال أو الفهرسة بمعيار محدد ومراجعة المخرج إذا كان الرسم يسمح بذلك
يختلف الحجم لكن النهاية تبدو مقبولة
الحرارة، أو انحراف الأداة، أو إزاحة مسند الإسناد، أو اختلاف التثبيت
درجة حرارة الجزء وملامسة التركيبات واتجاه القياس
قم بتصحيح السبب الجسدي قبل تطبيق تعويض التآكل
خدوش في الأرضية بعد التخشين
يتم سحب الرقائق السائبة أسفل الأداة
نظافة الجيب ومسار سائل التبريد
أضف إستراتيجية التنظيف قبل الانتهاء من الأرضية
عادةً ما تؤدي هذه الأدلة مجتمعة إلى الخطأ بشكل أسرع من الضوضاء في حد ذاتها. الهدوء يمكن أن يخدعك. قد تنزلق الحافة التي تعاني من نقص التغذية مع القليل من الدراما بينما تفرك الحرارة في الجزء.
يجب أن تدعم الخلاصات والسرعات التسامح والإنهاء والتكلفة
بالنسبة للمشتري، يكون وقت الدورة سطرًا واحدًا فقط في عرض الأسعار. يمكن أن يكون الوصول إلى الأداة، وعدد الإعدادات، وتعقيد التركيب، ووقت الفحص، وإزالة الأزيز، والتنظيف، ومعالجة السطح، والعمر المتوقع للأداة أكثر أهمية من معدل التغذية الاسمي. إن المسار الخشن السريع الذي يشوه جدارًا بحجم 2 مم أو يترك مخزون أنودة غير متناسق ليس منتجًا.
يجب أن يحدد الرسم المسندات الحرجة، والملاءمة، وأراضي الختم، والتفاوتات الموضعية، والمناطق التجميلية. تجنب تطبيق أشد التسامح على كل سطح. قد يفرض ذلك عملية تشطيب بطيئة وفحصًا شاملاً حيث لا تتطلب الوظيفة ذلك. Liqin يشرح دليل التصميم والتسامح في طحن CNC للألمنيوم كيف يؤثر نصف القطر وسمك الجدار واستراتيجية المسند والتسامح الانتقائي على قابلية التصنيع.
تغير هندسة المنتج أيضًا خطة المعلمة. تجمع مشعب الألومنيوم المخصص المصنوع باستخدام الحاسب الآلي بين الأوجه المفتوحة والمنافذ المتقاطعة وأسطح الغلق والجيوب التي تتطلب أدوات وخطوات فحص مختلفة. يثير قطب ألومنيوم 6061 للحماية من زيادة التيار من شبكة 5G اهتمامات مختلفة: التحكم في مسند البيانات، وميزات التركيب، وحالة السطح، والتكرار بعد عملية التشكيل الأولية. كلاهما عبارة عن "أجزاء من الألومنيوم"، ولكن وصفة واحدة للتغذية والسرعة المنسوخة ستكون افتراضًا سيئًا للشراء.
حالة مركبة مجهولة: 7075 مهد مستشعر بصري
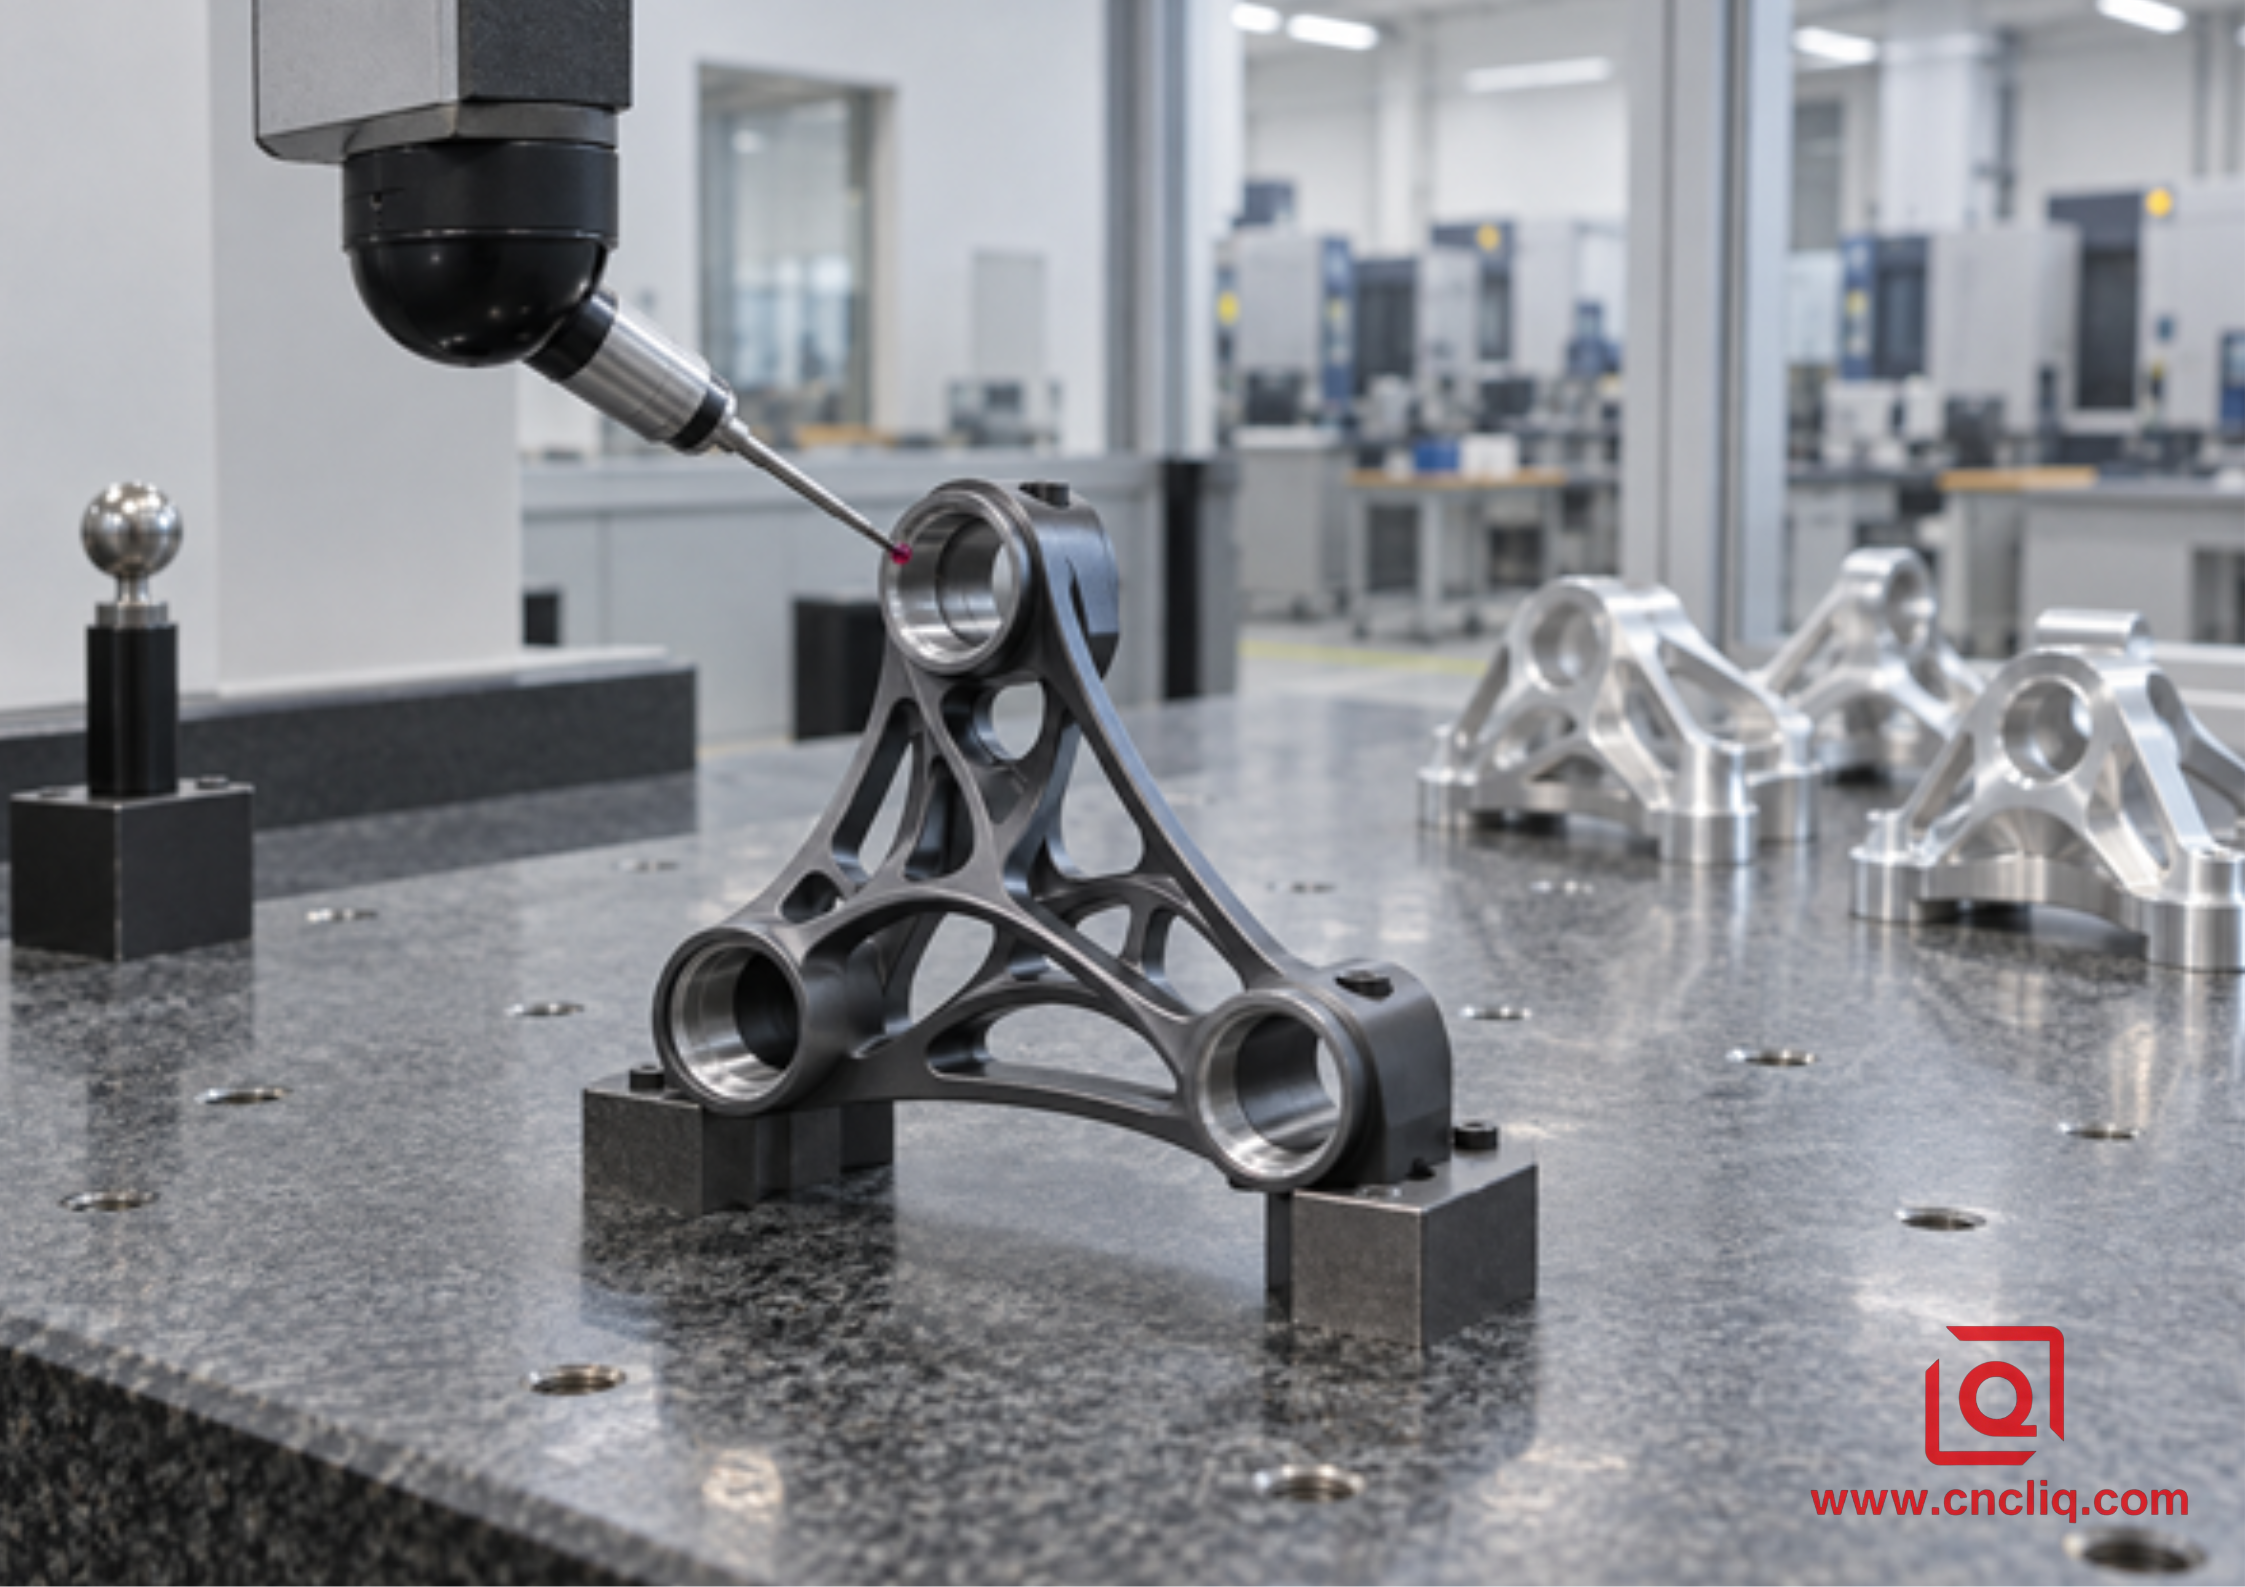
فحص CMM لحامل مستشعر بصري معقد مصنوع من الألومنيوم
الحالة المركبة المعقمة التالية توضيحية. إنه يعكس نوع تصنيع الألمنيوم المخصص الذي تنشره Liqin، لكنه لا يكشف عن رسم عميل واحد أو يعد بنتائج عالمية.
يحتاج مشتري البصريات الصناعية إلى حامل مستشعر 7075-T651 صغير الحجم مصنوع من البليت. يحتوي الإطار المثلث على 3 تجاويف على شكل محمل زاوية، ونوافذ منحنية لتقليل الوزن، والعديد من الأضلاع التي يبلغ سمكها حوالي 2 مم. المشكلة الوظيفية لم تكن الحد الأقصى لعدد الدورات في الدقيقة. كان على التجاويف الثلاثة أن تحتفظ بعلاقتها الموضعية بمسند التركيب المشترك بعد إزالة المخزون الثقيل، في حين أن الإطار النحيف لا يمكن أن يظهر ثرثرة قد تؤدي إلى تعقيد المعالجة النهائية للسطح.
قامت مراجعة العملية بفصل العمل إلى ظروف تحميل مميزة. قامت أداة التخشين القصيرة الخاصة بالألمنيوم بإزالة المخزون المفتوح بمشاركة شعاعية ثابتة. منعت المعالجة الباقية أداة أصغر من الالتقاء بالأوتاد المخفية التي تركها القاطع الأكبر. بقي الجزء مدعومًا أثناء عملية الإزالة الثقيلة، ثم تم إطلاقه وإعادة إنشائه من المسندات المخطط لها قبل الانتهاء. وقد أدى تحديد المواقع متعددة المحاور إلى جعل كل تجويف زاوية أداة قصيرة وصلبة بدلاً من استخدام مجموعة ممتدة.
لم ينشر الفريق معدل تغذية واحدًا عبر كل ميزة. يقوم إعداد CAM بتخزين قيم منفصلة ومعتمدة للتخشين المفتوح ومناطق الراحة وتشطيب الأضلاع وإعداد التجويف. أدى تحسين التغذية إلى خفض المعدل المطلوب عند ارتفاع المشاركة، في حين تحقق المشغل من أن التسارع لم يضعف الشريحة بهدوء في حركات قصيرة. تمت إزالة الرقائق قبل الانتهاء من تشطيب الجدران والأرضيات.
يتبع التفتيش السلسلة الوظيفية. تم تأكيد أسطح المسند أولاً؛ تم بعد ذلك قياس محاور التجويف الثلاثة ومواضعها على CMM، متبوعة بسمك الضلع ومراجعة السطح البصرية. فقط بعد قبول هذا الدليل يمكن أن يصبح الإعداد بمثابة خط أساس لتكرار الإنتاج. الدرس قابل للتحويل: تنتمي الخلاصات والسرعات إلى الميزة، وتجميع الأدوات، وخطة الجودة - وليس فقط إلى اسم السبيكة.
اذكر الأضلاع الرفيعة، والتجويف المائل، والجيوب العميقة، والميزات الحيوية في طلب عرض الأسعار؛ ولا تتركها للمورد ليستنتجها من النموذج المظلل. يمكن لـ Liqin بعد ذلك مقارنة مسار ثلاثي المحاور مع 3+2 أو عمل متزامن مكون من 5 محاور وشرح أين يكتسب الوصول الإضافي تكلفته.
ما يجب إرساله للحصول على عرض أسعار دقيق لطحن الألومنيوم باستخدام الحاسب الآلي
يتيح طلب عرض الأسعار المفيد لفريق التصنيع تقدير العملية الفعلية بدلاً من التسعير من لقطة الشاشة. تشمل:
· نموذج STEP أو نموذج CAD ثلاثي الأبعاد قابل للاستخدام بالإضافة إلى رسم ثنائي الأبعاد يمكن التحكم في مراجعته.
· متطلبات السبائك والمزاج وشكل المخزون وأي شهادة مواد مطلوبة.
· الأبعاد الحرجة، ومسندات GD&T، والملاءمة، وأسطح الغلق، ووسائل شرح انتقائية لخشونة السطح.
· معايير الخيوط، والإدخالات، وفواصل الحواف، وحدود اللدغات، ومتطلبات النظافة.
· الأكسدة، أو طلاء التحويل، أو الطلاء، أو مواصفات التشطيب الأخرى، بما في ذلك المناطق المقنعة ومناطق التجميل.
· كمية النموذج الأولي، وحجم دفعة الإنتاج، والتوقعات السنوية، والتسليم المستهدف، والتعبئة، والوجهة.
· تسليمات التفتيش مثل تقارير المقالة الأولى، أو بيانات CMM، أو سجلات المواد، أو تقارير الطلاء.
· مشكلات التجميع المعروفة، أو علامات الأدوات السابقة، أو التشويه، أو التسرب، أو المخاوف المتعلقة بالخرق.
يمكنك أيضًا مراجعة إمكانيات Liqin الأوسع في إنتاج ومعالجة الألومنيوم. عندما يكون طلب عرض الأسعار جاهزًا، اطلب مراجعة التصنيع وعرض الأسعار التنافسي. تساعد الإدخالات الواضحة الفريق الهندسي على الاستجابة بخطة عملية بدلاً من سعر الوحدة العام.
الأسئلة الشائعة
1. ما عدد دورات المحرك في الدقيقة التي يجب استخدامها لطحن الألومنيوم 6061 باستخدام الحاسب الآلي؟
يعتمد عدد الدورات في الدقيقة على قطر القاطع وسرعة القطع المعتمدة للأداة المحددة. احسب n = (Vc × 1,000) ÷ (π × D)، ثم تأكد من الحد الحقيقي للمغزل ونطاق عزم الدوران. بعد تحديد عدد الدورات في الدقيقة الذي يمكن تحقيقه، قم بحساب تغذية الجدول من عدد الناي والأعلاف لكل سن. إن إجابة RPM العامة بدون قطر الأداة، والهندسة، والمشاركة، والوصول، ومعلومات الجهاز غير مكتملة.
2. هل الطاحونة النهائية ذات الفلوتين أو الثلاثة الفلوت أفضل للألمنيوم؟
مع وجود مزمارين، عادة ما يكون هناك مساحة أكبر بين الحواف. تعتبر مساحة التنفس هذه مفيدة في الفتحة أو الجيب المغلق أو المخزون الصمغي أو الآلة ذات التدفق الضعيف. أداة مصممة خصيصًا لهذا الغرض مكونة من 3 فلوت تستحق مكانها في مكان آخر - ملفات تعريف مفتوحة، وخشونة قابلة للتكيف، وقطع نهائية ثابتة حيث يمكن أن تعمل الحافة الإضافية دون خنق الفلوت. يأتي الاختيار الصحيح من الشكل الهندسي للأداة وميزاتها، وليس من عدد الناي وحده.
3. لماذا يتم لحام الألمنيوم في الطاحونة النهائية؟
الحافة المدمجة هي بالضبط ما يوحي به اسمها: فقد تمسك الألومنيوم بالحافة وبدأ في القطع بدلاً من الكربيد. ابحث أولاً عن شريحة رفيعة جدًا عند عدد الدورات في الدقيقة المحدد، أو حافة متعبة، أو رقائق تدور مرتين، أو مادة تشحيم تفتقد القطع، أو لدغة ثقيلة، أو وصول غير ضروري. أوقف المغزل بأمان. نظف الجيب، وافحص الحافة، واستبدلها في حالة تلفها، ثم قم بإجراء التعديل التالي داخل نافذة صانع الأدوات - تعديل واحد، وليس 5.
4. هل يجب طحن الألومنيوم جافًا، باستخدام الهواء أو الرذاذ أو سائل التبريد؟
تعتمد الإجابة على أدوات التحكم في القاطع والسبائك والماكينة والتشغيل ومكان العمل. يمكن للهواء الموجه إزالة الرقائق من الجروح المفتوحة؛ يضيف الضباب التشحيم. يمكن لمبرد الفيضان تشحيم وتبريد ونقل الرقائق عندما يصل إلى الحافة. تحتاج الفتحات والجيوب العميقة إلى عناية خاصة لأن السائل الموجود خارج التجويف لا يثبت إزالة الرقاقة بداخله. اتبع إرشادات الماكينة والسوائل والتهوية ومورد الأدوات.
5. كيف يمكن للمشتري مقارنة أسعار طحن الألومنيوم باستخدام الحاسب الآلي؟
قارن حالة المادة المقترحة، ومسار العملية، وعدد عمليات الإعداد، واستراتيجية الميزات المهمة، ونطاق الفحص، والتشطيب، والوثائق، والتعبئة، والمهلة الزمنية، والافتراضات - وليس سعر الوحدة وحده. اسأل كيف سيتحكم المورد في الجدران الرقيقة، والجيوب العميقة، والأوجه المانعة للتسرب، والوصول إلى الأدوات، وانحراف الدفعة. يجب أن يربط الاقتباس الذي يمكن الدفاع عنه الرسم بالتصنيع والتحقق بدلاً من الوعد بالتسامح دون شرح العملية.
<ديف> <نمط> أنودة-CTA-BTN { عرض: كتلة مضمنة؛ الحشو: 18px 50px 18px 40px؛ الخلفية: التدرج الخطي (135 درجة، #1a5f8a، #0f4c75)؛ اللون: #ففف؛ حجم الخط: 20 بكسل؛ وزن الخط: 900؛ تباعد الحروف: 1 بكسل؛ نصف قطر الحدود: 12 بكسل؛ زخرفة النص: لا شيء؛ الحدود: 2px الصلبة rgba(255,255,255,0.3); الموقف:نسبي؛ الحد الأدنى للعرض: 390 بكسل؛ محاذاة النص:مركز؛ الانتقال: كل 0.3 ثانية سهولة؛ /* إنشاء حساب جديد */ الرسوم المتحركة: سهولة الدخول والخروج اللامتناهية من Pulse 2s؛ } /* الاسم: اسم المنتج، اسم المنتج */ أنودة-CTA-BTN:تحوم { الخلفية: التدرج الخطي (135 درجة، #2378a8، #155a8a)؛ تحويل: ترجمة Y (-4 بكسل) مقياس (1.04)؛ } /* قم بالتسجيل في المرة القادمة */ .مؤشر الإصبع { الموقف:مطلق؛ اليمين: 20 بكسل؛ أسفل: 12 بكسل؛ حجم الخط: 28 بكسل؛ الرسوم المتحركة: ارتداد الإصبع 0.7 ثانية لسهولة الدخول والخروج؛ } /* الإضافة إلى قائمة المحتوى المفضّل */ @نبض الإطارات الرئيسية { 0%{التحويل:مقياس(1);} 50%{التحويل:مقياس(1.07);} 100%{التحويل:مقياس(1);} } /*الحصول على أفضل النتائج */ @keyframes إصبع ترتد { 0%,100%{تحويل:ترجمةY(0);} 50%{تحويل:ترجمةY(-8px);} }الملخص
تأتي عملية طحن الألومنيوم الموثوقة باستخدام الحاسب الآلي من خلال الحفاظ على سرعة القطع، وعدد الدورات في الدقيقة، وحمل الرقاقة، وعدد الفلوت، والعمق المحوري، والاشتباك الشعاعي، والصلابة، وإخلاء الرقاقة المتصلة. ابدأ ببيانات القاطع الدقيق، واحسب أوامر الماكينة، وراجع مسار الأداة الحقيقي، واثبت القطع الأول باستخدام الرقائق والتحميل والصوت وحالة الأداة وفحص الأبعاد. قم بمطابقة الوصفة مع السبيكة والميزة، وقم بتوثيق النافذة المقبولة، وامنح المورد الخاص بك طلب عرض أسعار كاملًا بحيث يمكن تصميم السرعة والتسامح والتشطيب والتكلفة والتسليم معًا.
<ديف> <نمط> .square-quote-btn { العرض: 240 بكسل؛ الارتفاع: 240 بكسل؛ العرض: مضمنة فليكس؛ الاتجاه المرن: العمود؛ محاذاة العناصر: مركز؛ ضبط المحتوى: مركز؛ الفجوة: 24 بكسل؛ لون الخلفية: #1a5f8a؛ اللون: #ffffff؛ حجم الخط: 28 بكسل؛ وزن الخط: 900؛ تباعد الحروف: 2 بكسل؛ نصف قطر الحدود: 8 بكسل؛ زخرفة النص: لا شيء؛ الحدود: 2px الصلبة rgba (255، 255، 255، 0.3)؛ الانتقال: كل 0.3 ثانية سهل؛ محاذاة النص: مركز؛ } /*الحياة*/ .square-quote-btn:hover { لون الخلفية: #2378a8; تحويل: ترجمةY(-4px); } .square-quote-btn:hover .arrow-icon { تحويل: ترجمةX(10px); } /* الإضافة إلى قائمة المحتوى المفضّل */ .رمز السهم { حجم الخط: 64 بكسل؛ وزن الخط: غامق؛الانتقال: سهولة التحويل بمقدار 0.3 ثانية؛ ارتفاع الخط: 1؛ }