 العربية




هل ما زلت تواجه مشاكل في الأسطح غير المستوية، والأقطار المتغيرة، والتصاق مادة الفضة بالقطعة الداخلية، بينما من المفترض أن تكون عملية تشكيل الألومنيوم اللين سهلة؟ يشرح هذا الدليل ما تخبرك به الآلة، وأسباب تشكل الحواف المتراكمة، وكيفية تصحيح العملية بترتيب منطقي في ورشة العمل. كُتب هذا الدليل للمهندسين والمشترين والفنيين الذين يحتاجون إلى عمليات خراطة ألومنيوم مخصصة قابلة للتكرار - وليس سرعة سحرية مُستنسخة من مخرطة أخرى.
إجابة سريعة: تراكم المادة على حافة القطع (BUE) هو تراكم لمادة قطعة العمل بالقرب من حافة القطع، لتصبح مؤقتًا جزءًا من الأداة. في الألومنيوم اللين والمرن، يتفاقم هذا التراكم نتيجة الاحتكاك، أو حافة غير حادة أو غير مناسبة، أو التلامس المفرط بين الرايش والأداة، أو ضعف التزييت على سطح القطع، أو إعادة قطع الرايش المتشابك. ابدأ بالتأكد من أن العيب هو بالفعل تراكم المادة على حافة القطع. ثم استعد سطح الألومنيوم المصقول والحاد، وحافظ على حافة القطع في وضع القطع بدلًا من الاحتكاك، ووجه مادة التشحيم النظيفة إلى منطقة التلامس بين الرايش والأداة، وقم بتغيير السرعة أو معدل التغذية تدريجيًا. اعتبر كل رقم أدناه نطاقًا تجريبيًا؛ بيانات الشركة المصنعة للقطع والتجربة المضبوطة على الآلة الفعلية لها الأولوية.
1. كيف تبدو الحافة المبنية - ولماذا يجب على المشترين الاهتمام بها؟
أثناء عملية الخراطة، تنزلق الرايشة على سطح القطع تحت ضغط عالٍ. قد تلتصق كمية صغيرة من الألومنيوم المطاوع بهذا السطح، وتتراص في طبقات، وتنمو عند حافة القطع. يُغير هذا الترسب زاوية القطع الفعالة ونصف قطر الحافة. عند انفصاله، قد ينتقل جزء منه مع الرايشة، بينما قد ينضغط جزء آخر في السطح المخروط حديثًا أو يمزق منه مادة. هذه الدورة من النمو والانكسار وإعادة النمو هي السبب في أن القطعة قد تبدو لامعة لعدة دورات ثم تظهر عليها فجأة طبقة رمادية باهتة.
هذا ليس مجرد عيب تجميلي. فالحافة الزائفة تُغيّر موضع نقطة التلامس الفعلية مع قطعة العمل، مما قد يُؤدي إلى عدم استقرار إزاحة التآكل الثابتة. في محامل منع التسرب، والبراميل البصرية، والأكمام الهوائية، وتركيبات المحامل، قد تشمل العواقب العملية ارتفاعات حادة في الخشونة، وتفاوتًا في القطر، وظهور نتوءات ملفوفة عند الأخاديد، وقراءات غير دقيقة للمجس، وتلميعًا إضافيًا يُؤدي إلى تقريب الحافة المُتحكم بها. ولا تقتصر التكلفة على القطعة المُضافة فحسب، بل قد تشمل أيضًا ضياع وقت التشغيل، وعمليات الفرز، وإعادة الموافقة على النموذج الأولي، وتأخر الشحن.
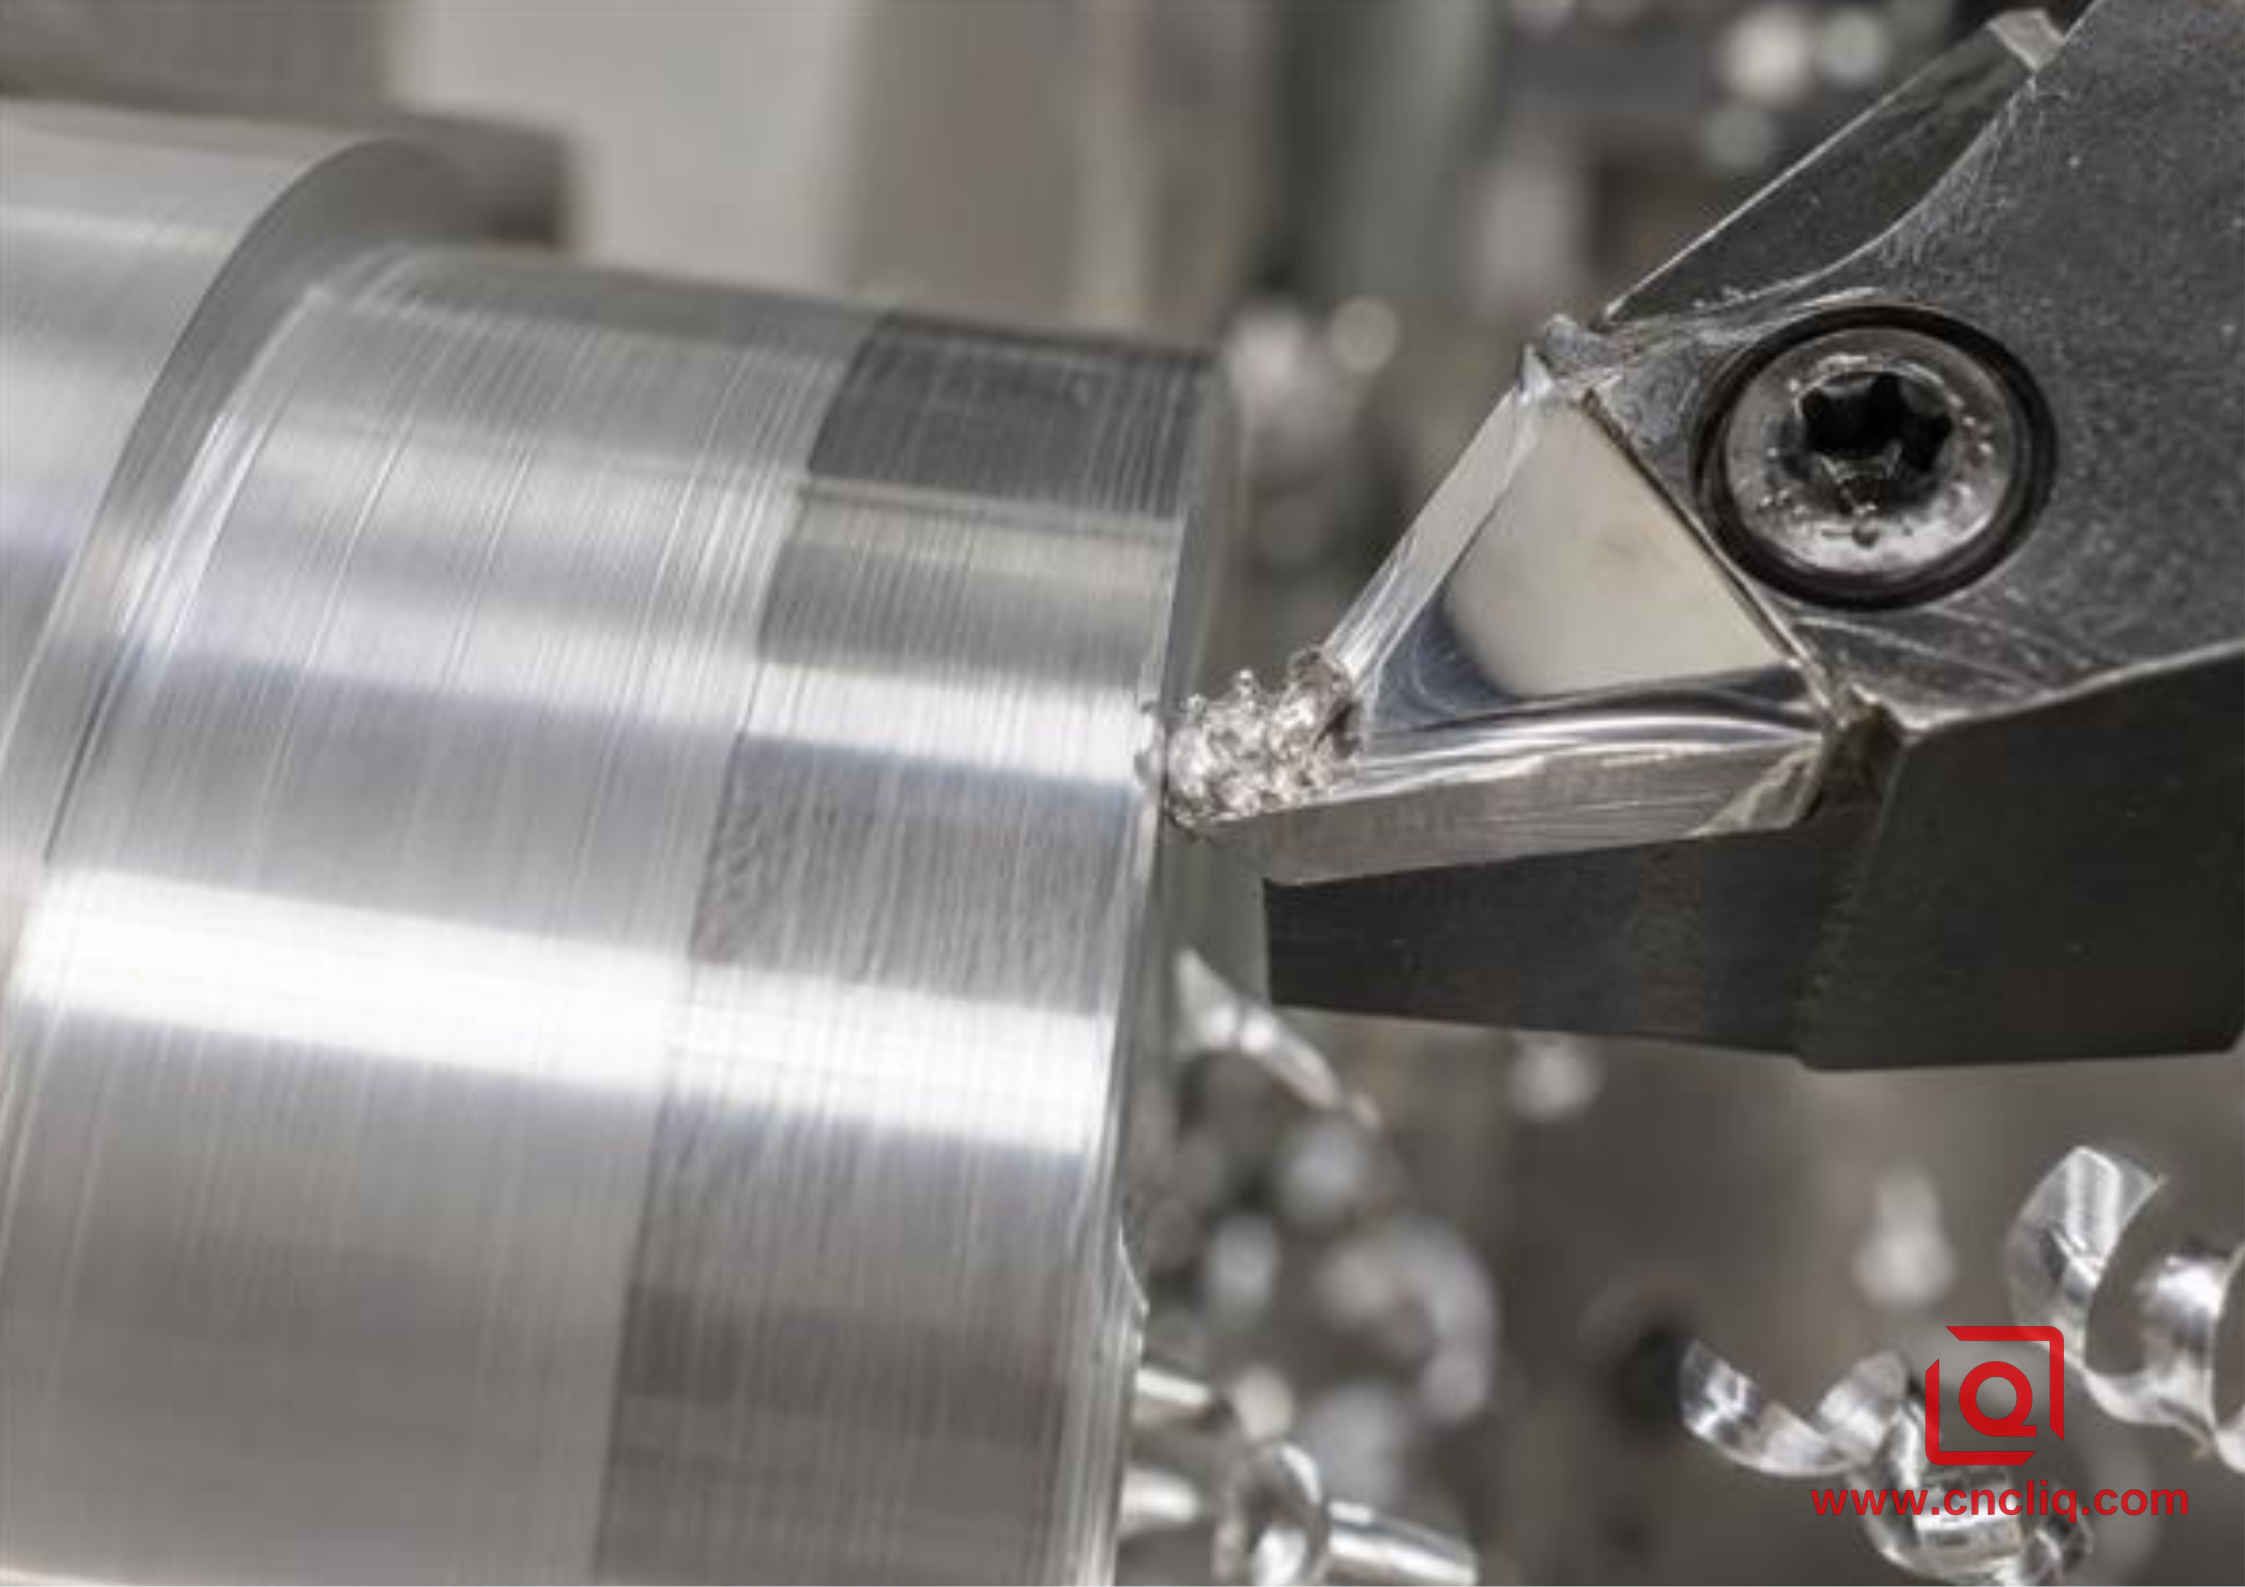
يؤدي ترسب كمية صغيرة من الألومنيوم إلى تغيير حافة العمل قبل أن يصبح التآكل الجانبي الطبيعي شديدًا.
لا تخلط بين التآكل الناتج عن الاحتكاك (BUE) والاهتزاز (Chatter). عادةً ما يترك التآكل الناتج عن الاحتكاك بقعًا غير منتظمة، أو بقعًا ممزقة، أو مناطق لامعة وباهتة عشوائية. أما الاهتزاز فيترك نمطًا موجيًا متكررًا، غالبًا ما يكون له نغمة مميزة حول المحيط. قد يؤدي تآكل طرف أداة القطع إلى فقدان متجانس للطلاء. عادةً ما تتبع خدوش الرقائق مسار رقاقة عالقة. أوقف المغزل بأمان، وأزل القطعة الداخلية، وافحص سطح القطع تحت التكبير. وجود نتوء ألومنيوم لامع على الحافة دليل قوي على التآكل؛ بينما تشير الحافة النظيفة إلى أن المشكلة تكمن في الصلابة، أو عدم استقامة المحور، أو تلوث سائل التبريد، أو مشكلة في تثبيت قطعة العمل.
2. لماذا يصعب تشكيل الألمنيوم اللين بشكل نظيف؟
لا تعني الليونة بالضرورة سهولة التحكم في الرايش. فالألومنيوم ذو الصلابة المنخفضة والليونة العالية قد ينساب بدلًا من أن ينكسر، مُنتجًا رايشًا طويلًا بمساحة تلامس كبيرة على سطح القطع. إذا بدأ الحافة بالاحتكاك، يزداد الاحتكاك الموضعي. يضغط الرايش على الأداة، ويبدأ الالتصاق، وتتدهور هندسة القطع. لذا، قد تكون عملية القطع البطيئة والحذرة أقل استقرارًا من القطع الحاسم الذي يُنتج رايشًا حقيقيًا.
تُعدّ السبيكة والمعالجة الحرارية عوامل مهمة. يتطلب الألمنيوم النقي تجاريًا، 3003، ومواد سلسلة 5000 المُلدّنة أو المُقسّاة بالإجهاد الخفيف، عناية أكبر بحدة الحواف والتحكم في الرايش مقارنةً بالأنواع الأكثر صلابة وقوة التي تتكسر بسهولة. حتى ضمن سبيكة 6061، يمكن أن يؤثر شكل الخامة والمعالجة الحرارية وتاريخ البثق ودفعة المواد على ملمس القطع النهائي. حدد السبيكة والمعالجة الحرارية وشكل الخامة بالكامل في الرسم؛ فكلمة "ألمنيوم" وحدها لا تكفي لوصف المنتج عند الشراء. لمزيد من المقارنة، راجع دليل Liqin لاختيار سبائك الألمنيوم المُصنّعة حسب الطلب في مجال الخراطة باستخدام الحاسوب (CNC) .
تشير إحدى المراجع القديمة، ولكنها لا تزال مفيدة، والموجودة على موقع المعهد الوطني للمعايير والتكنولوجيا (NIST)، إلى أن زيادة سرعة القطع إلى ما يزيد عن 30-60 مترًا/دقيقة، بالنسبة للعديد من سبائك الألومنيوم، تقلل من احتمالية حدوث تآكل حواف القطع (BUE) وتحسن من تكسر الرايش وجودة السطح النهائي. هذا اتجاه فيزيائي، وليس وصفة إنتاجية. يمكن لأدوات الكربيد وPCD الحديثة العمل بسرعات أعلى بكثير، ولكن قد يحد القطر الصغير، أو الحد الأقصى لسرعة دوران المغزل، أو ضعف تثبيت قطعة العمل، أو وجود عيب في التصميم، من إمكانيات الماكينة. القرار الصحيح هو العمل ضمن نطاق السرعة المحدد من قبل مورد الأداة، والتحقق من القطع، بدلاً من البحث عن رقم عام.
3. أذرع التحكم الأربعة: الحافة، والرقاقة، والتشحيم، والحرارة
استخدم حافة مصممة للأعمال غير الحديدية
تُعدّ أداة القطع المصقولة والحادة ذات الزاوية الموجبة نقطة البداية المعتادة في عمليات الخراطة النهائية للألمنيوم اللين. تُقلّل هذه الزاوية الموجبة من قوة القطع وتُقصّر منطقة التلامس بين الرايش وأداة القطع؛ كما تُقلّل زاوية القطع المصقولة من عدد المواقع المجهرية التي يُمكن للرايش أن يرتكز عليها. غالبًا ما تتميز أدوات القطع الفولاذية العادية بسطح شحذ أقوى، وزاوية موجبة أقل، وطلاء مُختار خصيصًا للقطع الساخن للمعادن الحديدية. قد تصمد هذه الأدوات، ولكنها قد تُلحق الضرر بسطح الألمنيوم اللين بدلًا من قصه بشكل نظيف.
يُعد الكربيد المصقول غير المطلي خيارًا عمليًا أساسيًا. قد يكون الماس متعدد الكريستالات (PCD) جذابًا لعمليات التشطيب المستقرة ذات الإنتاجية العالية نظرًا لما يوفره من حافة صلبة للغاية ومنخفضة الاحتكاك، إلا أن ارتفاع تكلفة أدواته لا يُبرر إلا عند التحكم في الإعداد، والتفاوتات المسموح بها، والانقطاعات، وحجم الدفعة المتوقع. يجب أن يستند اختيار الطلاء إلى بيانات تطبيق الألومنيوم الخاصة بالشركة المصنعة للأداة. لا تفترض أن الطلاء الممتاز للفولاذ هو الخيار الأمثل للألومنيوم.
امنح الشريحة سمكًا كافيًا لتركها
قد يؤدي انخفاض معدل التغذية بشكل كبير مقارنةً بنصف قطر الحافة، والمسافة بين محور الدوران، وحالة الماكينة إلى تحويل عملية القطع إلى احتكاك. من ناحية أخرى، قد يؤدي ارتفاع معدل التغذية بشكل كبير إلى تحميل زائد على قطعة رفيعة، أو تجاوز نطاق كاسر الرقائق، أو عدم تحقيق مستوى الخشونة المطلوب. لذا، فكّر في الحد الأدنى الفعال لسمك الرقائق ووظيفة كاسر الرقائق، وليس في مبدأ "الأبطأ هو الأكثر أمانًا". إذا تدهورت حالة السطح بعد تقليل معدل التغذية، فافحص الحافة قبل تقليل معدل التغذية مرة أخرى.
تُوفّر الخشونة الهندسية المثالية معيارًا مفيدًا للتحقق من صحة النتائج. بالنسبة لرأس مدبب وتغذية منخفضة، يكون الارتفاع النظري من القمة إلى القاع تقريبًا Rmax ≈ f²/(8rε) ، حيث f هي التغذية بالمليمتر/دورة و rε هو نصف قطر الرأس بالمليمتر. ستكون الخشونة الفعلية أسوأ في حال وجود عيوب مثل عدم انتظام حواف السطح، أو الاهتزاز، أو عدم استقامة السطح، أو تراكم المواد، أو خدش الرقائق. لا تُمثّل هذه الصيغة تنبؤًا بالقبول، بل تُوضّح فقط سبب التأثير الهندسي القوي لمضاعفة التغذية.
قم بتزييت موضع بدء الالتصاق
للتحكم في تراكم الرقائق على حافة القطع، يجب أن يصل سائل التبريد إلى سطح القطع ومنطقة تلامس الرايش مع أداة القطع. قد يؤدي تدفق كبير يصطدم بحامل الأداة ولكنه لا يصل إلى الحافة إلى تبريد المنطقة المحيطة دون منع الالتصاق. وجّه فوهة ثابتة بحيث يصل السائل إلى حافة القطع قبل أن يحجبها الرايش. استخدم سائل تبريد أو سائل قطع معتمد للألمنيوم، وحافظ على تركيزه ودرجة حموضته ونظافته وجودة المياه وفقًا لحدود المورّد. يُعدّ تحديد التركيز بالنظر مجرد تخمين؛ لذا استخدم مقياس الانكسار ومعامل التصحيح الخاص بالشركة المصنّعة للسائل.
يمكن استخدام التشحيم بكميات قليلة في العمليات المناسبة والمغلقة والتي خضعت لتقييم المخاطر، ولكن يجب أن يوفر تشحيمًا كافيًا عند الحواف مع الحفاظ على إمكانية إبعاد الرايش. يعمل الهواء الجاف على إزالة الرايش ولكنه لا يوفر تشحيمًا كافيًا للحدود. بالنسبة للآلات اليدوية المفتوحة، تجنب استخدام المذيبات القابلة للاشتعال بشكل عشوائي. التزم بمتطلبات الشركة المصنعة للآلة فيما يتعلق بتغليفها، وبيانات سلامة السوائل، وإجراءات مكافحة الحرائق، وقواعد التعرض المحلية.
التحكم في الحرارة دون التسبب في مشكلة جديدة
يتميز الألومنيوم بتوصيله الجيد للحرارة، ومع ذلك، فإن التلامس المجهري بين الرايش والأداة لا يزال يتعرض للضغط والاحتكاك. يؤدي استخدام حافة غير حادة، أو التوقف المؤقت، أو ضعف إخراج الرايش، أو تكرار قطع الرايش، إلى تركيز الحرارة بدقة في موضع بدء الالتصاق. لا يقتصر الهدف على مجرد "زيادة سائل التبريد"، بل على الحصول على حافة حادة، وحمولة مناسبة من الرايش، وتوزيع موثوق، ومسار لخروج الرايش. كما أن التدفق غير المستقر الذي يبلل ويجفف القطع المتقطع بالتناوب قد يكون أقل قابلية للتنبؤ من عملية جافة أو مغمورة بالكامل مصممة بعناية.
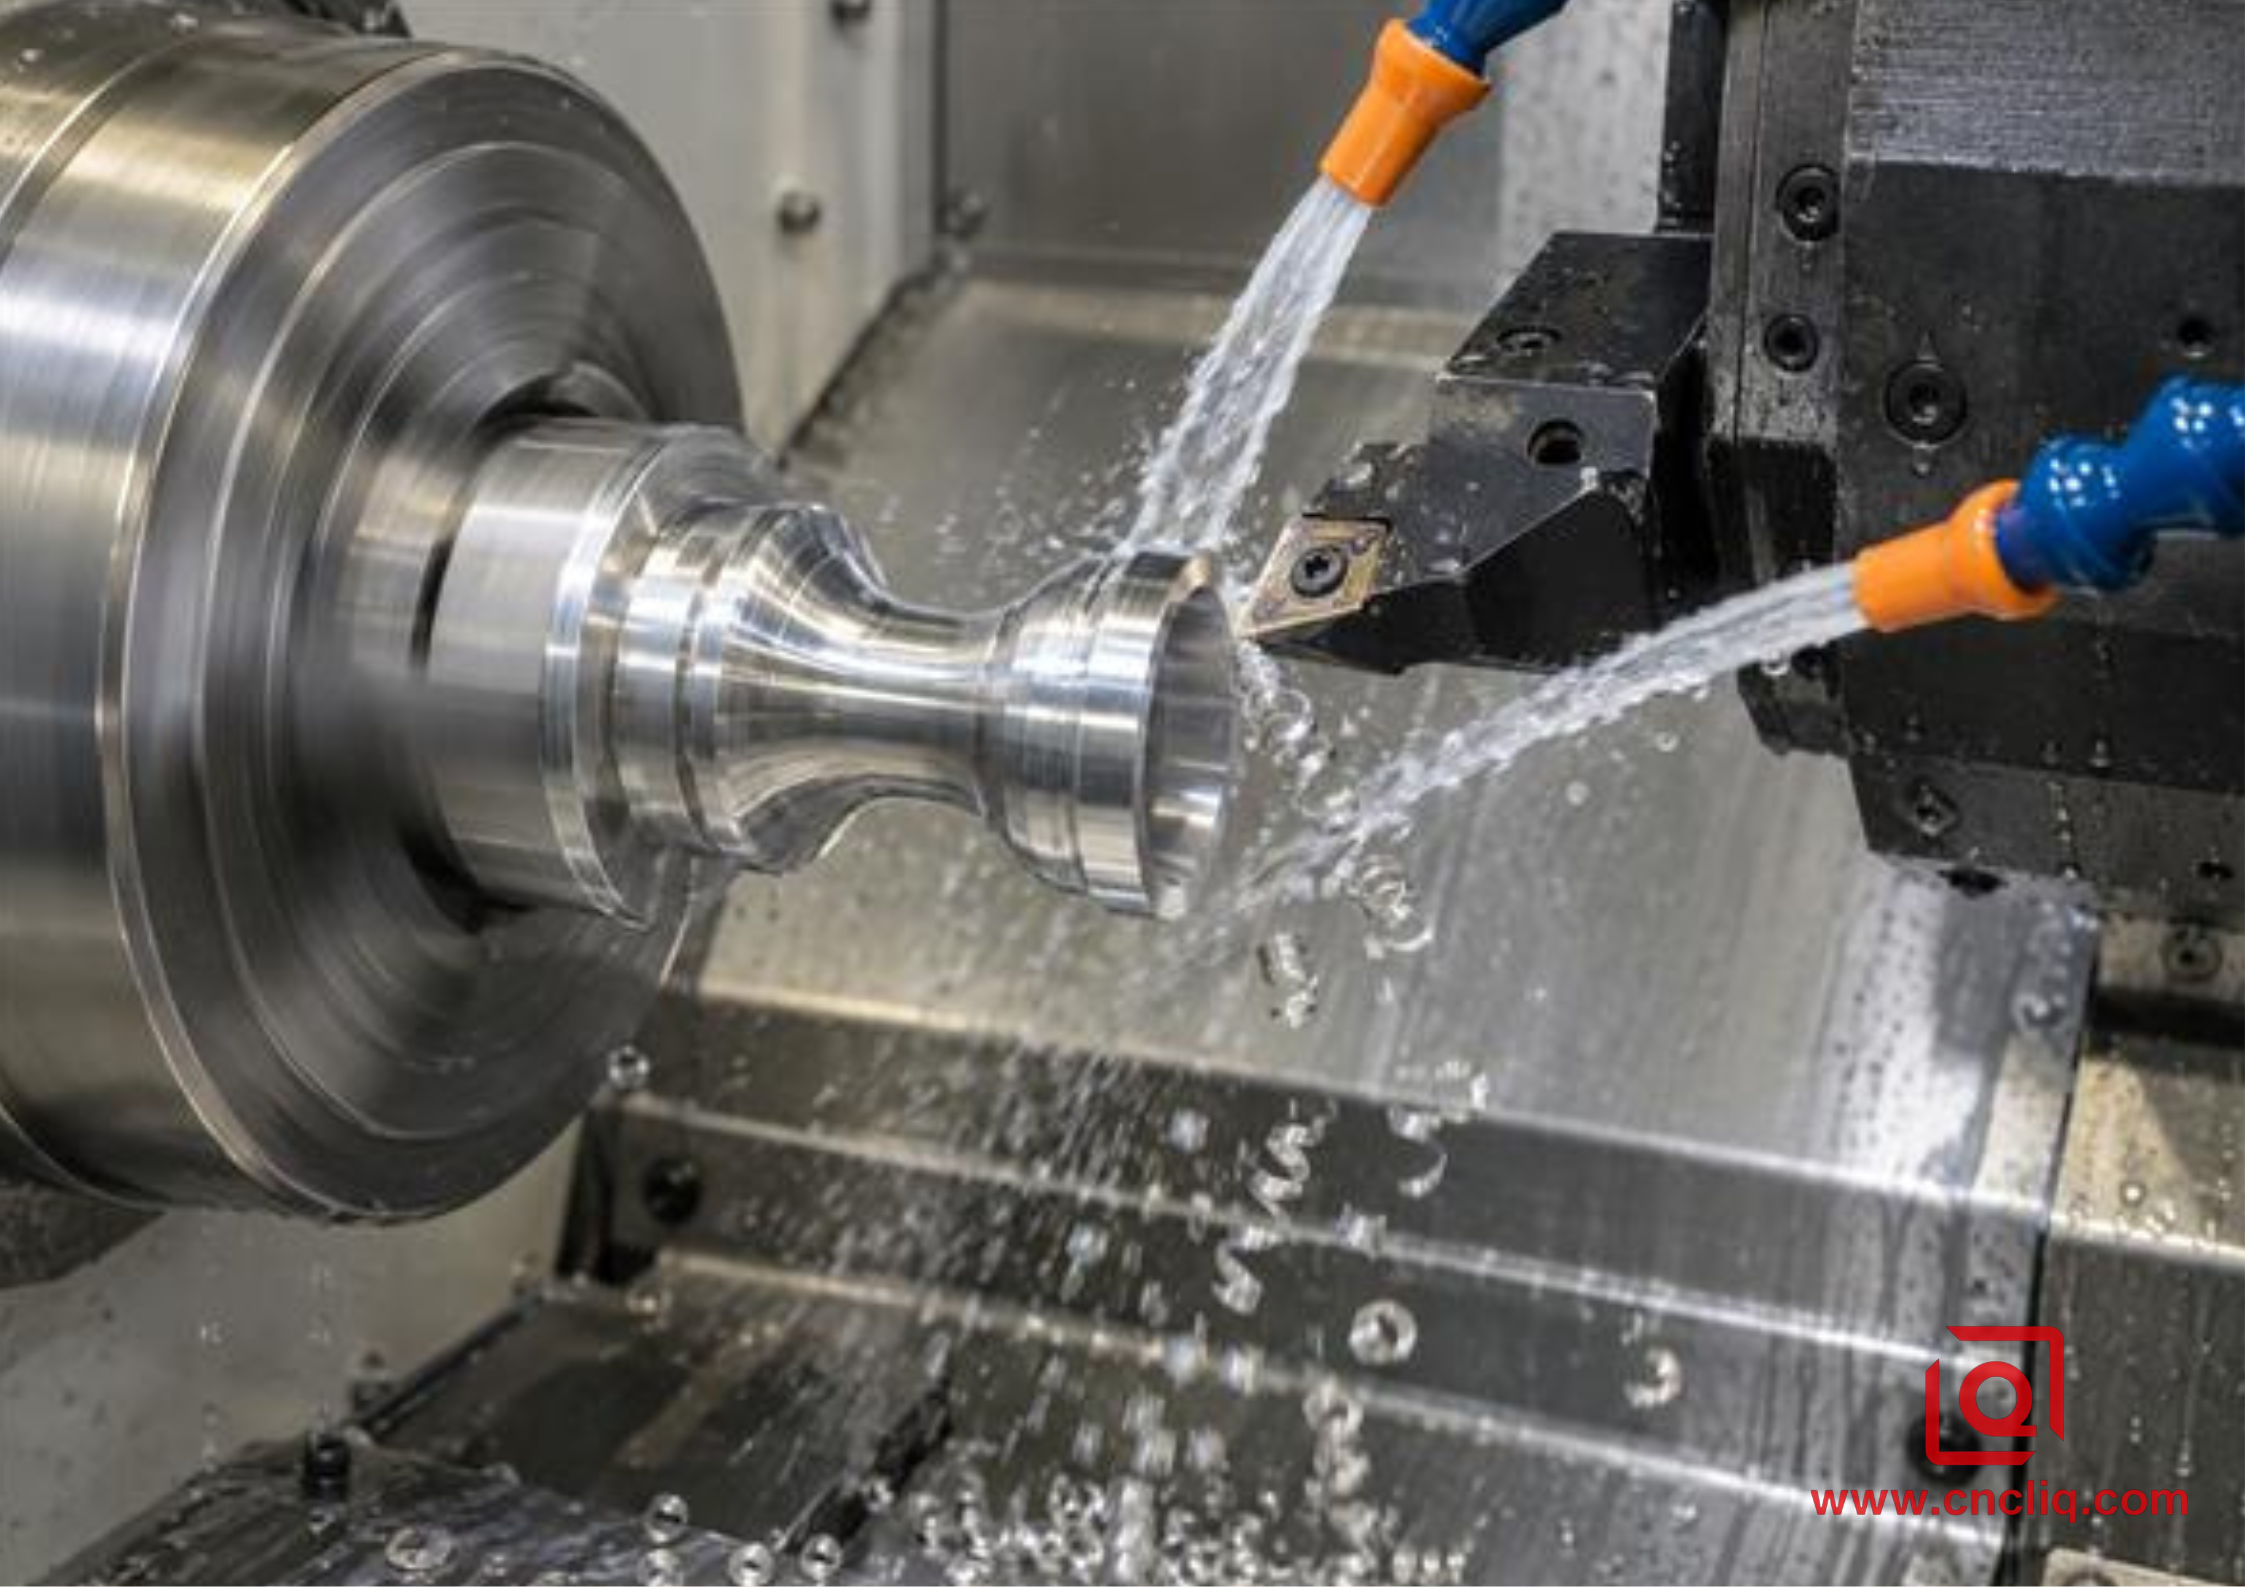
يصل التدفق الموجه إلى الحافة ويحمل الرقائق الصغيرة بعيدًا بدلاً من مجرد غسل الحامل.
4. مصفوفة بداية عملية للتشغيل باستخدام الحاسوب (CNC) على الألومنيوم اللين
الجدول أدناه عبارة عن خريطة لتحديد المشكلات، وليس بديلاً عن بيانات الشركة المصنعة للأدوات. سجّل الحالة الحالية قبل إجراء أي تغيير. إذا تحركت ثلاثة متغيرات معًا وتحسنت جودة التشطيب، فلن يعرف المصنع أي تغيير حل المشكلة أو مقدار الهامش المتبقي.
ما تلاحظه | الآلية المحتملة | أول إجراء خاضع للتحكم | الأدلة التي يجب تسجيلها |
بقع رمادية عشوائية؛ ألمنيوم لامع على وجه المجرفة | حافة لاصقة وحافة زائفة غير مستقرة | قم بتركيب قطعة ألومنيوم مصقولة جديدة؛ وتحقق من توجيه الفوهة | أدرج صورة، ومخطط الخشونة، واتجاه القطر |
تتدهور جودة التشطيب بالقرب من المنتصف أثناء المواجهة | تنخفض سرعة السطح كلما اقترب القطر من الصفر | استخدم سرعة سطح ثابتة مؤهلة مع حد آمن لعدد دورات المحرك في الدقيقة | سرعة الدوران الفعلية، والقطر الذي يبدأ عنده العيب |
يلتف شريط طويل حول جزء أو برج | كسارة رقائق خارج نطاق عملها؛ سبيكة مطاوعة | اضبط معدل التغذية ضمن نطاق المورد أو اختر كسارة رقائق الألومنيوم | شكل وطول الرقاقة، حمل المغزل، عدد نقاط التوقف الآمنة |
تموجات منتظمة ولكن حافة داخلية نظيفة | اهتزاز، بروز، تثبيت ضعيف، أو رنين | قم بتقصير بروز الأداة/القطعة وتحقق من تثبيت قطعة العمل أولاً. | ميل الموجة، والبروز، وضغط الفك |
أخاديد وخدوش متفرقة | إعادة تقطيع رقائق الخشب أو أعشاش الطيور | إعادة توجيه سائل التبريد/الهواء وتحسين مسار خروج الرقاقة | موقع الشريحة، موضع الفوهة، اتجاه الخدش |
بداية جيدة، ثم عدم استقرار مفاجئ | تراكم تدريجي للشوائب أو التلوث أو تلف الحواف | حدد محفز الفحص/تغيير الأدوات | عدد الأجزاء لكل حافة، التركيز، توقيت العيوب |
استخدم العلاقة القياسية بين سرعة الدوران والسرعة للتحقق من إمكانية تحقيق القيمة المطلوبة عمليًا: N = 1000Vc/(πD) ، حيث N هي عدد الدورات في الدقيقة، و Vc هي السرعة بالمتر في الدقيقة، و D هو قطر قطعة العمل بالمليمتر. على سبيل المثال، تتطلب سرعة 300 متر في الدقيقة عند قطر 20 مم حوالي 4775 دورة في الدقيقة. إذا كانت سرعة المخرطة القصوى 3000 دورة في الدقيقة، فإن السرعة الفعلية ستكون حوالي 188 متر في الدقيقة. هذا الأمر مهم أثناء عمليات التسوية وعلى المحاور الصغيرة: فقد يطلب البرنامج سرعة سطح مناسبة بينما يمنعها حد سرعة المغزل دون أن يلاحظها.
قاعدة أساسية في ورشة العمل: الحفاظ على حد أقصى آمن لعدد دورات المحرك في الدقيقة في وضع سرعة السطح الثابتة. يتحكم في هذا الحد الأقصى كل من تصنيف ظرف التثبيت، وتفعيل الفك، وحالة القضيب، وعدم التوازن، وحدود الماكينة؛ ولا يمكن تجاوز هذه الحدود بناءً على هدف تشطيب السطح.
5. استكشاف أخطاء BUE وإصلاحها بترتيب ثابت
1. جمّد الأدلة. احتفظ بآخر جزء سليم وأول جزء تالف. صوّر القطعة قبل تنظيفها. سجّل نوع السبيكة ودرجة صلابتها، ودرجة حرارة المادة أو رقم الدفعة، ورمز الأداة، وعدد الحواف، والإزاحات، وسرعة دوران المغزل الفعلية، ومعدل التغذية، وعمق القطع، وقراءة سائل التبريد، ووقت القطع.
2. تأكد من سبب العطل. ابحث عن بقايا ألومنيوم ملتصقة. قارن السطح باستخدام عدسة مكبرة، وعند الحاجة، استخدم جهاز قياس خشونة معاير. لا تعتمد على صورة ملتقطة بالهاتف لتشخيص التلف الناتج عن الصقيع.
3. أعد ضبط الحافة. ركّب قطعة إدخال جديدة ومعتمدة لمادة ISO N/غير الحديدية. تحقق من نظافة قاعدة التثبيت، وحالة البرغي، وارتفاع الأداة، وانحرافها، وما إذا كانت قطعة الإدخال قد استُخدمت على مادة أخرى.
4. تحقق من تدفق السائل وخروج الرقائق. وجّه السائل نحو الحافة، وليس نحو الحامل. أخرج الرقائق المعبأة من الحاوية وتأكد من ثبات تدفق السائل مع استمرار دوران المغزل.
5. تحقق من سرعة القطع الفعلية. استخدم القطر الحالي وسرعة الدوران الفعلية، خاصةً عند عمليات التسوية والثقوب الصغيرة. إذا كانت سرعة القطع أقل من النطاق المحدد من قبل الشركة المصنعة، فقم بزيادة السرعة تدريجيًا ضمن حدود الماكينة ونظام تثبيت القطعة.
6. تحقق من معدل التغذية مقارنةً بكسارة الرقائق. قد يكون تجاوز معدل التغذية الذي يبدو خفيفًا خارج النطاق الأمثل للهندسة. غيّر خطوة واحدة في كل مرة وافحص شكل الرقائق.
7. تحقق من عمق القطع وحالة الخامة. قد تتسبب عملية التشطيب التي بالكاد تلامس سطحًا غير دائري أو مبثوق في احتكاك متقطع. اترك هامش تشطيب موحدًا بعد عملية التشطيب الخشن.
8. أثبت القدرة. قم بتشغيل عدد كافٍ من الأجزاء المتتالية لكشف دورة نمو وكسر طبقة الطلاء. قم بقياس الحجم والخشونة على فترات زمنية محددة، وليس فقط على القطعة الأولى.
تتجنب هذه الطريقة التعويض عن عملية تالفة باستخدام الإزاحات. يوفر دليل Liqin حول تشغيل الألمنيوم 6061 باستخدام التغذية والسرعات وأدوات التحكم طريقة تشغيل تكميلية، بينما يساعد دليل اختيار عملية الخراطة والطحن ثلاثية المحاور وخماسية المحاور عندما يجمع الجزء بين نقاط مرجعية مخروطة مع ثقوب عرضية أو أسطح مسطحة مطحونة.
6. حالة مجهولة المصدر: تثبيت غلاف منظم من الألومنيوم اللين
فيما يلي حالة نموذجية مجهولة المصدر، مبنية على ظروف تصنيع مخصصة شائعة؛ توضح القيم طريقة التحقق ولا تمثل ضمانًا عامًا. طلب أحد عملاء أنظمة التحكم في السوائل دفعة تجريبية من 300 غلاف منظم من نوع ألومنيوم لين من سلسلة 6000. يبلغ قطر إحكام كل غلاف 28 مم، ويحتوي على أخدودين ضيقين لحلقات O، وميزة تجريبية مثقوبة. نص الرسم على أن يظل قطر الإحكام ضمن التفاوت الكلي البالغ 0.020 مم، وأن يحقق السطح المخرط خشونة سطحية (Ra) تبلغ 0.8 ميكرومتر أو أفضل قبل التنظيف.
أنتجت عملية الإعداد الأولى أبعادًا مقبولة في الأجزاء الأولى، لكن الأجزاء اللاحقة ظهرت عليها خطوط ضبابية. استجاب المشغلون بتقليل معدل التغذية، ثم أضافوا إزاحة قطرية سالبة. أصبح السطح أقل تجانسًا، وأخفت الإزاحة العيب الحقيقي: تراكم الألومنيوم على قطعة داخلية مطلية متعددة الأغراض. كما لامست رقاقة طويلة المحور النهائي قبل سقوطها في الناقل.
غيّرت التجربة التصحيحية العملية على مراحل. أولًا، استبدل الفريق القطعة الداخلية بقطعة كربيد مصقولة ذات زاوية ميل موجبة مصممة للألمنيوم، وأعاد ضبط الإزاحة المبرمجة. ثانيًا، تم تحريك الفوهة بحيث يصل السائل إلى سطح القطع بدلًا من أعلى الحامل. ثالثًا، تم تفعيل سرعة سطح ثابتة مع حد أقصى لعدد الدورات في الدقيقة تم التحقق منه وفقًا لآلية تثبيت قطعة العمل. أخيرًا، تم ضبط معدل التغذية ضمن نطاق مورد كاسر الرقائق، وثُبِّت ثابتًا عبر المحور الحرج. تركت عملية التشغيل الخشن سماحية تشطيب شعاعية موحدة قدرها 0.30 مم، بحيث بقيت المرحلة النهائية قطعًا لا تلميعًا.
استُخدمت عملية التحقق من صحة المنتج من خلال تشغيل تجريبي مكون من 30 قطعة. تم فحص القطر في مقدمة ووسط ومؤخرة القرص، وقُيس خشونة السطح على طول مسار التتبع المحدد، وصُوّرت القطعة بعد التشغيل. تراوحت النتائج المسجلة بين 0.006 مم و0.014 مم في إجمالي تباين القطر، وبين 0.42 ميكرومتر و0.68 ميكرومتر في قيمة Ra. هذه النتائج خاصة بهذا الإعداد التوضيحي فقط. الدرس المهم هو المنهجية: تشخيص الحافة، وتغيير آلية واحدة في كل مرة، والتحقق من سلسلة من الأجزاء بدلاً من الموافقة على عينة واحدة جذابة.
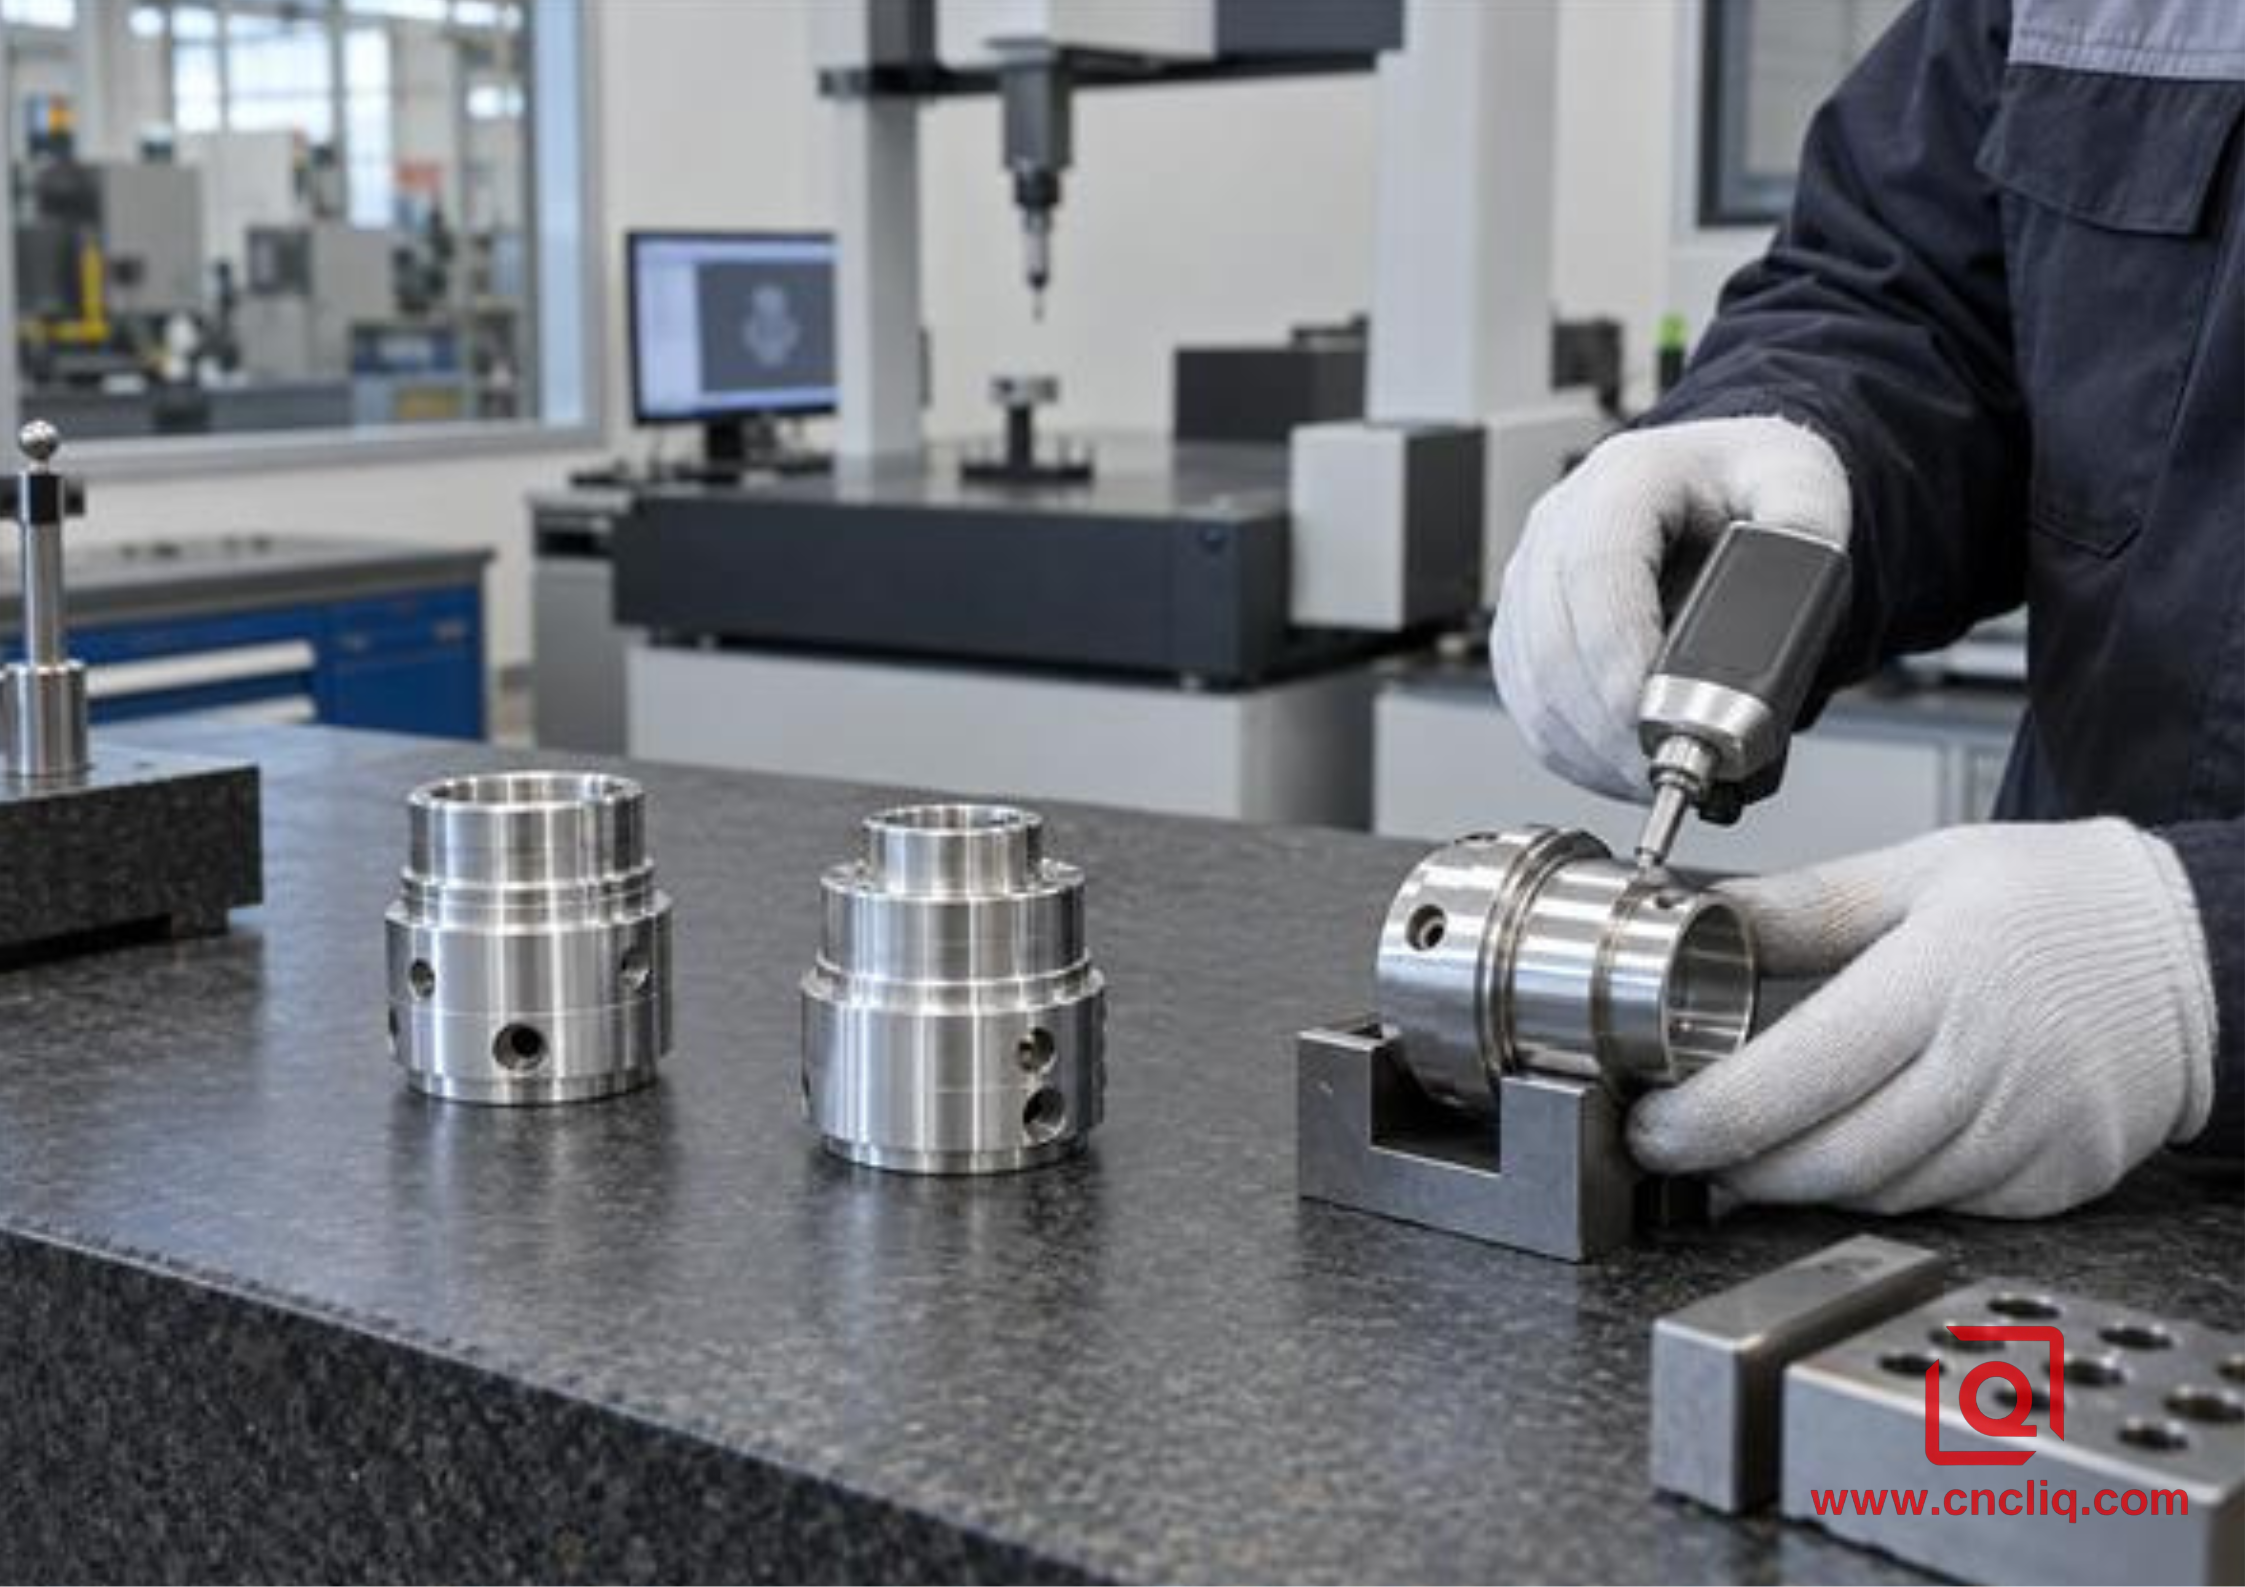
تنطلق العملية المستقرة من الاتجاهات المقاسة، وليس من عنصر واحد ساطع بصرياً.
بالنسبة للأجزاء الدوارة المماثلة، ينطبق نفس المبدأ على شفة محرك الألمنيوم الدقيقة وغطاء الطرف الأمامي : يجب أن يكون تجويف المحمل ومحور التثبيت ذو حافة قطع نظيفة ومستقرة قبل الوثوق بمتطلبات التمركز والسطح. يختلف سلوك الألمنيوم المصبوب عن المطروق، لذا يجب تحديد المعايير بدقة للقطعة الخام.
هل تخطط لتصنيع قطعة من الألومنيوم اللين باستخدام عملية الخراطة؟ أرسل الرسم ثنائي الأبعاد، والنموذج ثلاثي الأبعاد، ومعلومات كاملة عن السبيكة والصلابة، والكمية السنوية، والأبعاد الحرجة للجودة، ومواصفات الخشونة، ومتطلبات التشطيب، وتوقعات الفحص. يمكن لمهندسي شركة Liqin مراجعة سهولة الوصول إلى الأدوات، وبدل التشطيب، وإزالة الرايش، واستراتيجية البيانات المرجعية قبل تقديم عرض السعر. اطلب مراجعة للتصنيع وعرض سعر تنافسي .
7. ما يجب تضمينه في طلب عرض الأسعار حتى يتمكن المورد من التحكم في تكلفة الإنتاج
يتطلب الحصول على عرض سعر مفيد أكثر من مجرد وزن القطعة ونوع المادة. حدد السبيكة، ودرجة الصلابة، وشكل الخامة، ومواصفات المادة المطبقة. حدد الأسطح التي يهم مظهرها والأسطح التي تكون فيها الخشونة وظيفية. إذا لزم قياس خشونة السطح (Ra)، فحدد قيمتها، واتجاه التقييم عند أهميته، وما إذا كان يُطبق قبل أو بعد عملية الأنودة أو أي تشطيب آخر. حدد أقطار التزاوج، والأختام، وملاءمة المحامل، ونقاط المرجعية. قدم كميات واقعية للنماذج الأولية والإنتاج؛ فقد تكون أداة تشطيب PCD مناسبة لبرنامج متكرر وغير اقتصادية لخمس قطع تطوير.
استفسر عن كيفية تحقق المورد من العملية. يجب أن يربط الجواب الموثوق بين الرسم الهندسي المُدخل، والتحكم في الرقائق، وطريقة الفحص، وإمكانية تتبع الدفعة. كما يجب أن يوضح التغييرات بين النموذج الأولي والإنتاج، وكيفية تحديد حدود عمر الأدوات، والسجلات التي يمكن تقديمها. إذا كان الجواب مجرد "نستخدم سرعة عالية"، فستظل أنت المسؤول عن المخاطرة.
يجب الفصل بين قبول عملية التشغيل الآلي وقبول القطعة النهائية. قد يجتاز المحور عملية الخراطة، لكنه قد يتغير بعد معالجة السطح أو التنظيف أو التلميع اليدوي المكثف. ينبغي أن توضح الرسومات ما إذا كانت الأبعاد المطلية نهائية، والمناطق التي تتطلب التغطية، وما إذا كان من الممكن دمج الحواف. هذا يمنع عملية إزالة النتوءات، حتى وإن كانت مُصممة بشكل جيد، من إتلاف سطح مانع التسرب الذي أنتجته المخرطة بشكل صحيح.
8. الأسئلة الشائعة
1. هل ينتج تراكم الحواف فقط عن القطع ببطء شديد؟
لا. قد يؤدي انخفاض سرعة السطح إلى زيادة احتمالية حدوث تآكل غير مرغوب فيه، ولكنه ليس العامل الوحيد. فالحافة غير الحادة أو المصقولة بشدة، أو هندسة القطعة غير المناسبة، أو ضعف التشحيم على سطح القطع، أو التغذية الأقل من نطاق القطع الفعال، أو إعادة قطع الرقائق، أو عدم انتظام سماحية التشطيب، كلها عوامل قد تؤدي إلى نفس النتيجة. تأكد من وجود مادة ملتصقة بالقطعة، واحسب سرعة السطح الفعلية عند القطر الذي به المشكلة، وافحص تدفق سائل التشحيم قبل تغيير البرنامج.
2. هل يجب علي استخدام الكربيد المطلي، أو الكربيد غير المطلي، أو PCD لتشكيل الألومنيوم اللين؟
يُعد الكربيد المصقول غير المطلي نقطة انطلاق جيدة للعديد من مشاريع النماذج الأولية والإنتاج العام. قد يُفيد استخدام طلاء منخفض الاحتكاك مُناسب للألمنيوم، شريطة أن يُؤيد مُصنِّع الأدوات ذلك نظرًا لنوع السبيكة وطريقة التشغيل. يُمكن أن يُوفر الماس متعدد الكريستالات (PCD) عمرًا طويلًا وتشطيبًا ثابتًا في عمليات القطع عالية الإنتاجية والصلبة والمتواصلة، ولكنه أغلى ثمنًا ويتطلب دراسة مُبرَّرة لعمر الأداة. اختر بناءً على بيانات تطبيق المُورِّد، وليس على لون الطلاء أو استخدام أدوات فولاذية مُعتادة.
3. لماذا تسوء جودة المنتج النهائي عندما نقلل من كمية العلف؟
قد يكون معدل التغذية الأخف قريبًا جدًا من حافة الشحذ، أو حالة مقدمة القطعة، أو الانحراف، أو اهتزاز الماكينة، مما يؤدي إلى احتكاك القطعة وتلميعها بدلًا من تشكيل رقاقة نظيفة. يزيد الاحتكاك من الاحتكاك وقد يتسبب في التصاق الألومنيوم. قارن معدل التغذية المبرمج مع نطاق كاسر الرقائق الخاص بالشركة المصنعة للقطعة، وافحص الحافة بحثًا عن أي التقاط، واضبطه بخطوات صغيرة ومتحكم بها مع مراقبة شكل الرقاقة، وحمل المغزل، وحجمها، وخشونتها.
4. هل يمكن لسائل التبريد أن يقضي على التوهج اللاحق للضوء تلقائيًا؟
يُمكن لسائل التبريد تقليل الاحتكاك وتحريك الرايش، لكنه لا يُمكنه إصلاح حافة غير حادة أو قطع ناتج عن الاحتكاك بشكل دائم. يُعدّ تدفق السائل بنفس أهمية كميته: يجب أن يصل تيار السائل إلى سطح القطع قبل أن يحجبه الرايش. حافظ على سائل تبريد متوافق مع الألومنيوم ضمن حدود الشركة المصنعة، وحافظ على نظافة النظام. اربط التحكم في سائل التبريد بالهندسة الصحيحة، وسرعة القطع الفعلية، والتغذية، ونسبة التشطيب، وإخراج الرايش.
5. ما المعلومات التي يجب على الشركة المصنعة للمعدات الأصلية إرسالها للحصول على عرض أسعار موثوق به لتصنيع الألمنيوم بالخراطة؟
أرسل نسخة مُعدّلة من الرسم المُتحكّم به ونموذجًا ثلاثي الأبعاد؛ مع تحديد نوع السبيكة، ودرجة الصلابة، وشكل الخامة؛ وأحجام النماذج الأولية والسنوية؛ والأبعاد والبيانات الحرجة؛ ومناطق الخشونة والتشطيب؛ وحدود الخيوط والأخاديد والنتوءات؛ ومعالجة السطح النهائية؛ ووثائق الفحص؛ واحتياجات التغليف؛ وجدول التسليم. ركّز على خصائص منع التسرب والتحمل. تُمكّن هذه التفاصيل المورّد من تحديد سعر الأدوات المناسبة، والتحقق من صحة العملية، وتواتر الفحص، ومسار التشطيب، بدلاً من إضافة هامش خطأ واسع.
ملخص
تُعدّ مشكلة تراكم الحواف في عملية الخراطة للألمنيوم اللين مشكلةً في الالتصاق، سرعان ما تتحول إلى مشكلة في الهندسة والتشطيب والتفاوتات. لذا، يُشخّص هذا التراكم عند أداة القطع، ويُستخدم أدوات حادة مصقولة من معادن غير حديدية، ويُحافظ على الرايش المتساقط بدلًا من الاحتكاك، ويُزوّد سطح القطع بمادة تشحيم مناسبة، ويُزيل الرايش، ويُدقّق في سرعة السطح الفعلية عند تغيير الأقطار. يُغيّر هذا النهج متغيرًا واحدًا في كل مرة، ويُحرر الإنتاج من الاعتماد على الاتجاهات المقاسة. يُنتج هذا النهج عمليةً موثوقةً لدى مُصنّع المعدات الأصلية، وطلب عرض أسعار يُمكن للمورد الكفء تقديمه بثقة أكبر.
معلومات الاتصال
الشركة: شركة نينغبو ليكين للصناعات المحدودة.
الصيانة اليومية للعملاء ودعم ما بعد البيع: service@shturl. zhuwanying@cncliq.com
للاستفسارات الجديدة، وطلبات الأسعار، ومناقشة الطلبات: business@shturl.zhouli@chinaliqin.com
الخط الساخن: +86 18757148656
تنصل
جميع المقالات التقنية، ومواصفات المواد، وتوصيات التشغيل، وتفاصيل معالجة الأسطح المنشورة في هذه المدونة هي لأغراض إعلامية ومرجعية فقط. يُرجى العلم بأن المعلومات العامة الواردة في المدونة لا تُغني عن الاتفاقيات الفنية الموقعة. ونظرًا لاختلاف القطع المُخصصة باختلاف درجات حرارة المواد، ومعايرة الآلات، والتفاوتات المحددة، فإن مواصفات الجودة الملزمة تخضع فقط لرسومات التصميم بمساعدة الحاسوب (CAD) المعتمدة، والعقود الموقعة، وخطط الجودة الرسمية.
جميع دراسات حالة العملاء المنشورة في هذه المدونة خضعت لعملية إخفاء هوية كاملة وتنقيح شامل. تُستخدم مقاييس الأداء، وسير عمليات التصنيع، والصور المعروضة فقط لتوضيح قدراتنا في مجال التصنيع حسب الطلب، ولا تمثل معيارًا موحدًا لجميع الطلبات.
فريق تصنيع ليكين
انطلاقاً من خبرة تمتد لثمانية عشر عاماً في مجال الهندسة الدقيقة، تُصنّع شركة نينغبو ليكين للصناعات مكونات معدنية عالية الدقة لتلبية متطلبات الأسواق العالمية. يقع مقرّنا في مركز إنتاجي تبلغ مساحته 6500 متر مربع، مُجهّز بأكثر من 150 آلة، تشمل عمليات التصنيع باستخدام الحاسوب (CNC) رباعية وخماسية المحاور، والتصنيع بالخراطة والطحن، والبثق على البارد، والصب بالضغط، كل ذلك تحت سقف واحد. يُمكّننا هذا النظام من إدارة المشاريع بسلاسة، بدءاً من تصميمات CAD الأولية وصولاً إلى الشحنات النهائية.
نُولي اهتمامًا بالغًا لمراقبة الجودة دون أي تنازلات. نتعامل مع أدقّ التفاصيل بدقة هندسية متناهية. وبفضل شهادات ISO 9001 وISO 13485 وIATF 16949، يُجري مهندسو ضمان الجودة لدينا فحوصات صارمة لمراقبة الجودة أثناء الإنتاج (IPQC) ومراقبة الجودة النهائية (FQC) ومراقبة الجودة الخارجية (OQC) على كل دفعة إنتاج. بدءًا من رسم الخرائط ثلاثية الأبعاد باستخدام آلة قياس الإحداثيات (CMM) والتحليل البصري، وصولًا إلى اختبارات الصلابة ورذاذ الملح، نتحقق من صحة مواصفاتك الأساسية مسبقًا، لتستلم مكونات جاهزة للاستخدام دون أي مشاكل في التجميع أو توقفات مكلفة لخطوط الإنتاج. إضافةً إلى التصنيع، يمكنك الاعتماد علينا في الاستجابة لطلبات عروض الأسعار الجديدة خلال ساعتين، وتقديم دعم مباشر لأخذ عينات النماذج الأولية، وشحن سلس للتصدير إلى جميع أنحاء أوروبا وأمريكا الشمالية وآسيا وأوقيانوسيا.
نرحب باستفساراتكم وعيناتكم. تفضلوا بزيارة موقعنا الإلكتروني أو تواصلوا معنا مباشرةً للحصول على عرض أسعار تنافسي!
