 العربية




إذا قمت بسحب قطعة من الألمنيوم الخام من مخزن المواد الخام، وتركيبها، والضغط على الزر الأخضر دون ضبط استراتيجية التثبيت وحسابات دورة التشغيل مسبقًا، فأنت بذلك تُهدر هامش الربح. إن تصنيع قطع الألمنيوم المخصصة لبرامج تصنيع المعدات الأصلية (OEM) نادرًا ما يتعلق بإمكانية إجراء القطع. بل يتعلق بكيفية استجابة الشكل الهندسي بعد زوال الإجهادات الداخلية، وعدد عمليات الضبط التي يمكنك تجنبها قبل تراكم الانحرافات، ومطابقة عدد العناصر الخام مع تكوين المغزل المناسب.
خذ مخططًا هندسيًا إلى أي ورشة تصنيع فعلية.
ستشاهد قضبانًا وألواحًا من سبيكة 6061-T6، بالإضافة إلى عمليات بثق مخصصة، تنتقل بين منصات ثلاثية المحاور، ومحاور ارتكاز متعددة المحاور، ومغازل فرعية ذات أدوات حية. كل تغيير في الإعداد يُضيف تدخلًا بشريًا، وتفاوتًا في نقل البيانات، وتأخرًا في دورة التشغيل. دعونا نشرح بالتفصيل كيفية تقييمنا لأشكال الأجزاء، وتكوين مسارات الأدوات، واختيار عملية التصنيع باستخدام الحاسوب (CNC) المناسبة لإنتاج منتجات الألمنيوم المخصصة للمصنعين الأصليين. 1. معالجة المواد، وتخفيف الإجهاد، وحقائق سبائك الألومنيومقبل مطابقة مسارات الأدوات مع المغازل، انظر إلى قطعة الألومنيوم الخام. في تصنيع المعدات الأصلية، تدور 90% من عمليات تشكيل الألومنيوم المخصصة حول ثلاث درجات متميزة: 6061-T6, 7075-T6, و 5052-H32. كل منها يقطع بشكل مختلف، ويبدد الحرارة بشكل مختلف، وينزاح تحت الإجهاد المتبقي بشكل مختلف.
التمرير الخشن -> تراكم الحرارة -> تخفيف الإجهاد -> تقوس الجزء -> تاريخ قطع الإنهاء
لإيقاف هذا التفاعل المتسلسل، يُعد اختيار درجة التصليد وتوازن عمليات التشغيل الخشن والنهائي بنفس أهمية معدلات التغذية والسرعات
- 6061-T6 (الفولاذ الأكثر استخدامًا): تبلغ قوة الخضوع حوالي 276 ميجا باسكال. تتميز هذه المادة بسهولة تشكيلها، وتقطيعها إلى رقائق حلزونية منتظمة تحت كربيد مصقول، كما أنها تقبل عملية الأنودة من النوع الثاني والثالث (الطبقة الصلبة) بنتائج تجميلية متجانسة. لكن ما يعيبها؟ الإجهادات الداخلية المتبقية العالية الناتجة عن المعالجة الحرارية. عند حفر تجاويف عميقة غير متماثلة على ماكينة طحن ثلاثية المحاور، سينحني الجزء على طول المحور الطولي بمقدار 0.20 مم أو أكثر بمجرد فك الملاقط.
-
5052-H32 (العلب والهياكل الملحومة): سبيكة من المغنيسيوم، غير قابلة للمعالجة الحرارية. تتميز بمرونة عالية. إذا حاولت إجراء عمليات تشطيب عالية السرعة على تجاويف 5052 العميقة، ستلتصق الرقائق بشفرات الأداة. ستتكون حافة متراكمة (BUE) في غضون دقائق ما لم تستخدم سائل تبريد عالي الضغط عبر المغزل وقواطع أحادية الشفرة ذات زاوية ميل عالية مخصصة.
7075-T6 (عالي الإجهاد ودرجة صناعة الطيران): تتجاوز قوة الخضوع 503 ميجا باسكال. الزنك هو العنصر الأساسي في السبيكة. يتم تقطيعها بشكل حاد، وتترك أسطحًا زجاجية لامعة، وتحافظ على تعشيق الخيوط تحت عزم دوران شديد. لكنها تقطع بشكل أكثر صلابة، مما يؤدي إلى تآكل أسرع لجوانب قواطع التفريز، وتتطلب تجهيزات صارمة للتخلص من اهتزاز الرنين.
2. الطحن باستخدام الحاسوب ثلاثي المحاور: الأساس للمكونات المنشورية
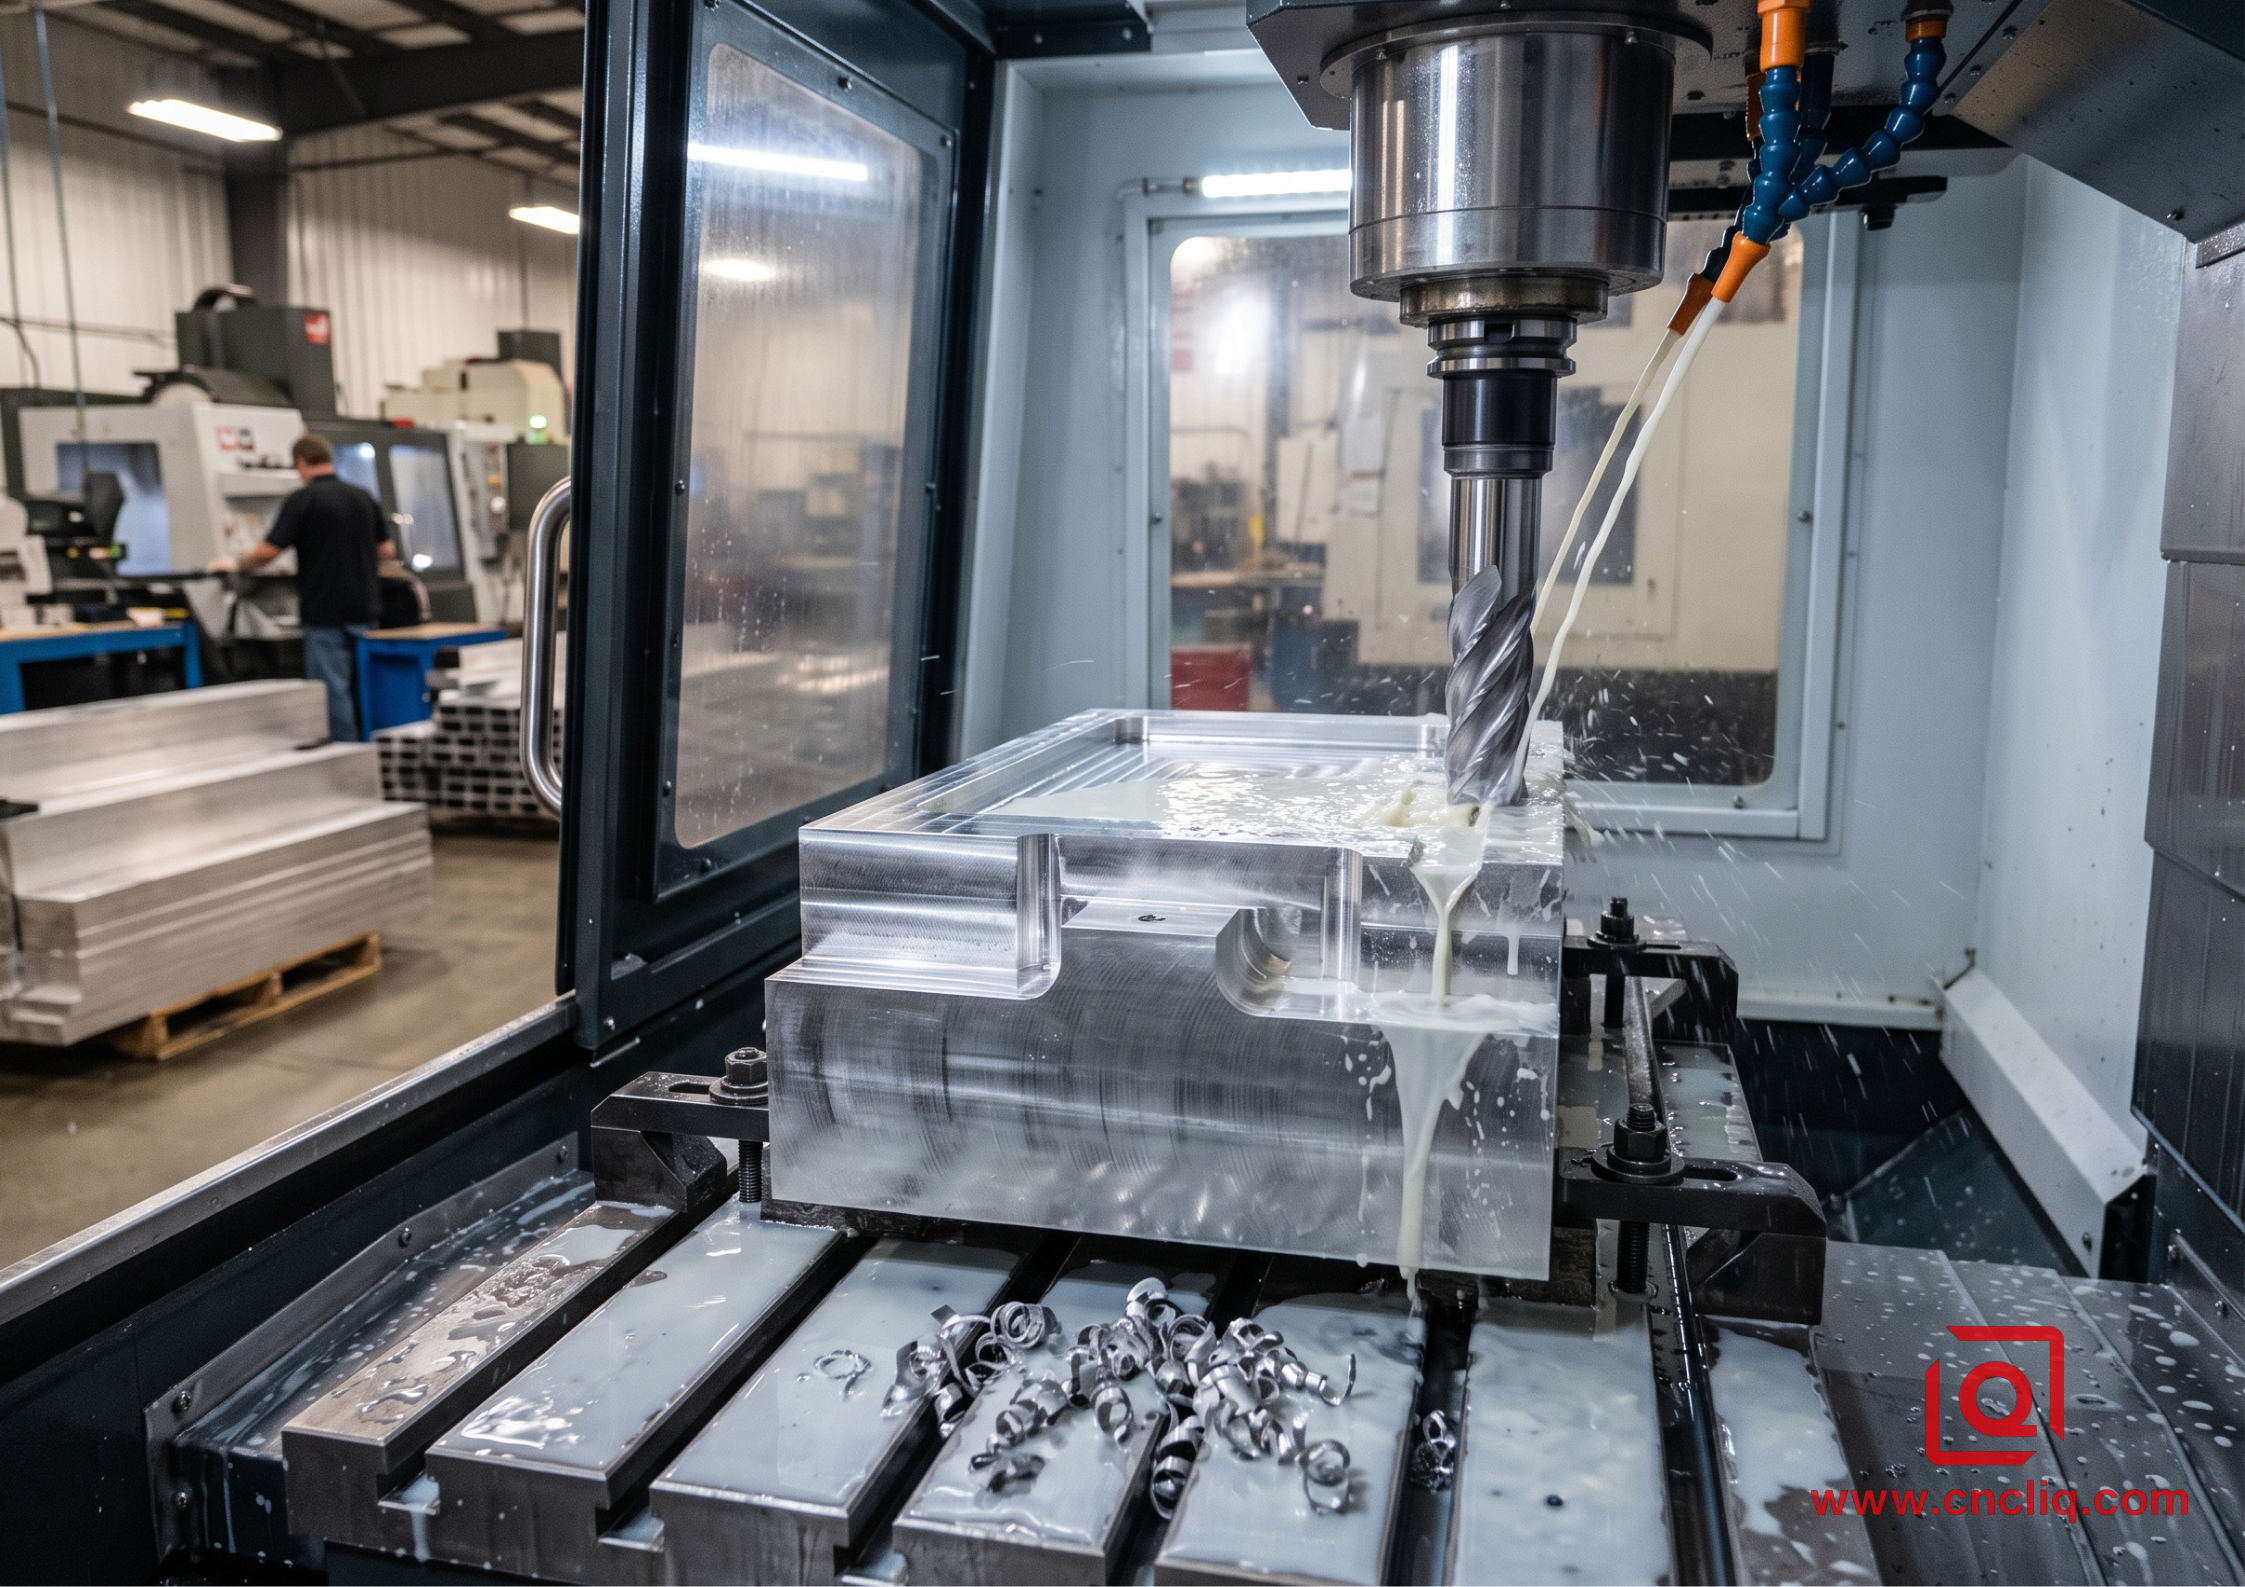
الإعداد 1: تم صقل السطح العلوي، تم تحديد محيط القطعة، وإزالة الفراغات الداخلية.

اقلب القطعة يدويًا.

الإعداد الثاني: تم تثبيت فكي التثبيت الناعمين على حدود القطعة المحددة. تم قطع نقطة المرجع السفلية، وتم تثبيت ثقوب التثبيت.
إنّ حدود الهندسة للمحاور الثلاثة ليست القدرة، بل تراكم الإعدادات. في كل مرة يقوم فيها المشغل بفك مشبك، وقلب كتلة، وإعادة توجيه مؤشر الحافة أو مسبار رينيشو، يتم إضافة ما يقارب ±0.015 مم من التفاوت الموضعي.
الأفضل لـ:
-
مشتتات الحرارة، وألواح التثبيت، والمشعبات المسطحة، وقواعد تثبيت المستشعرات، وألواح الهيكل الإنشائي.
-
ميزات يمكن الوصول إليها من اتجاه تثبيت واحد أو اتجاهين متوازيين.
-
من النماذج الأولية إلى الإنتاج المتوسط حيث لا يكون الاستثمار في تجهيزات هيدروليكية مخصصة مجديًا من الناحية المالية منطقي.
3. الطحن والفهرسة رباعية المحاور: معالجة الميزات الشعاعية بدون عمليات متعددة
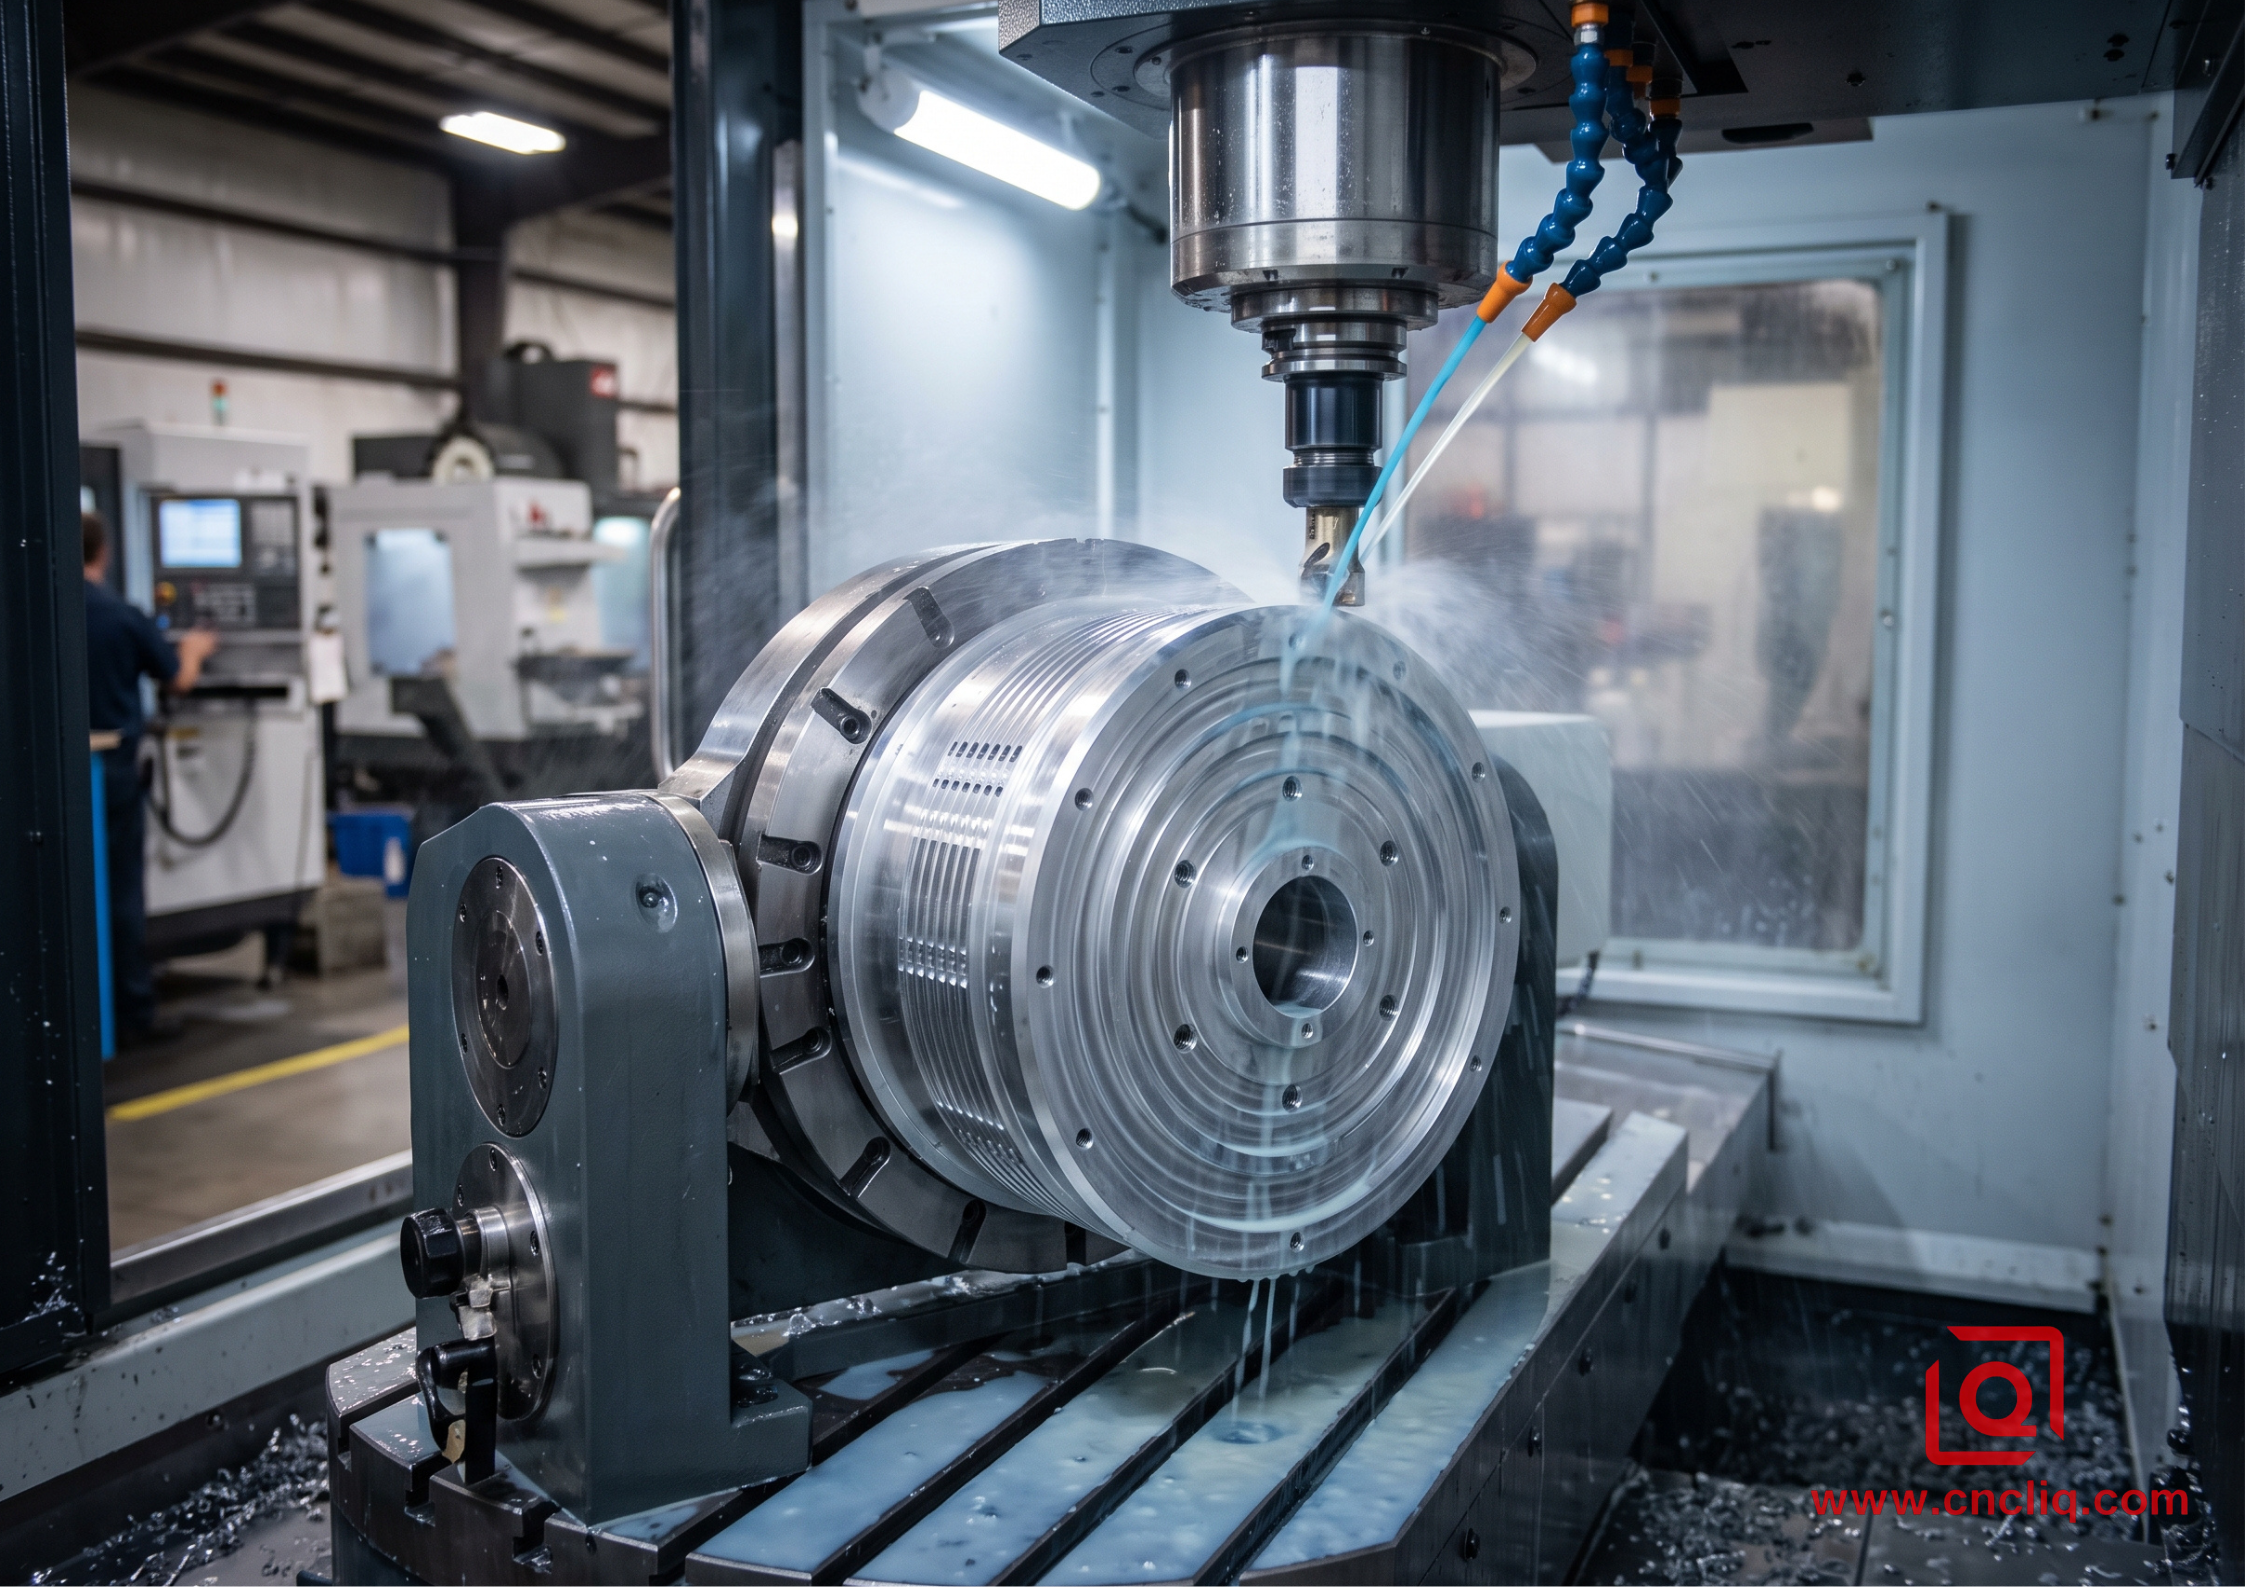
أضف طاولة دوارة (عادةً ما تكون محور A يميل أو يدور حول المحور X) إلى طاولة ثلاثية المحاور، وسيتغير نطاق الخلوص لديك تمامًا.
بدلاً من إنشاء 4 تجهيزات ملزمة منفصلة للحفر والتجويف والتفريز لمجاري المفاتيح حول أسطوانة ألومنيوم أو غلاف سداسي، يمكنك تثبيت القطعة في جهاز تثبيت فهرسة. تقترب الأداة من زوايا شعاعية مستمرة مع الحفاظ على مرجع أساسي واحد.
-
يُلغي ذلك من 3 إلى 5 تدخلات منفصلة من المشغل لكل عملية.
-
-
يقلل أوقات الإعداد، مما يسمح لك بتشغيل ورديات عمل آلية بالكامل على دفعات متوسطة الحجم.
إذا كان مكونك يحتوي على ثقوب متقاطعة، أو منافذ زيت بزاوية، أو فتحات تبريد محيطية ملتفة، فإن الانتقال من إعداد ثلاثي المحاور إلى إعداد رباعي المحاور (مثل نظام "تومبستون" أو نظام فهرسة دوارة) يخفض تكاليف الوحدة بنسبة تتراوح بين 18% و30% من خلال تقليل تكاليف العمالة فقط.
4. 5 محاور تشغيل متزامن و3+2: زوايا مركبة وتجاويف عميقة
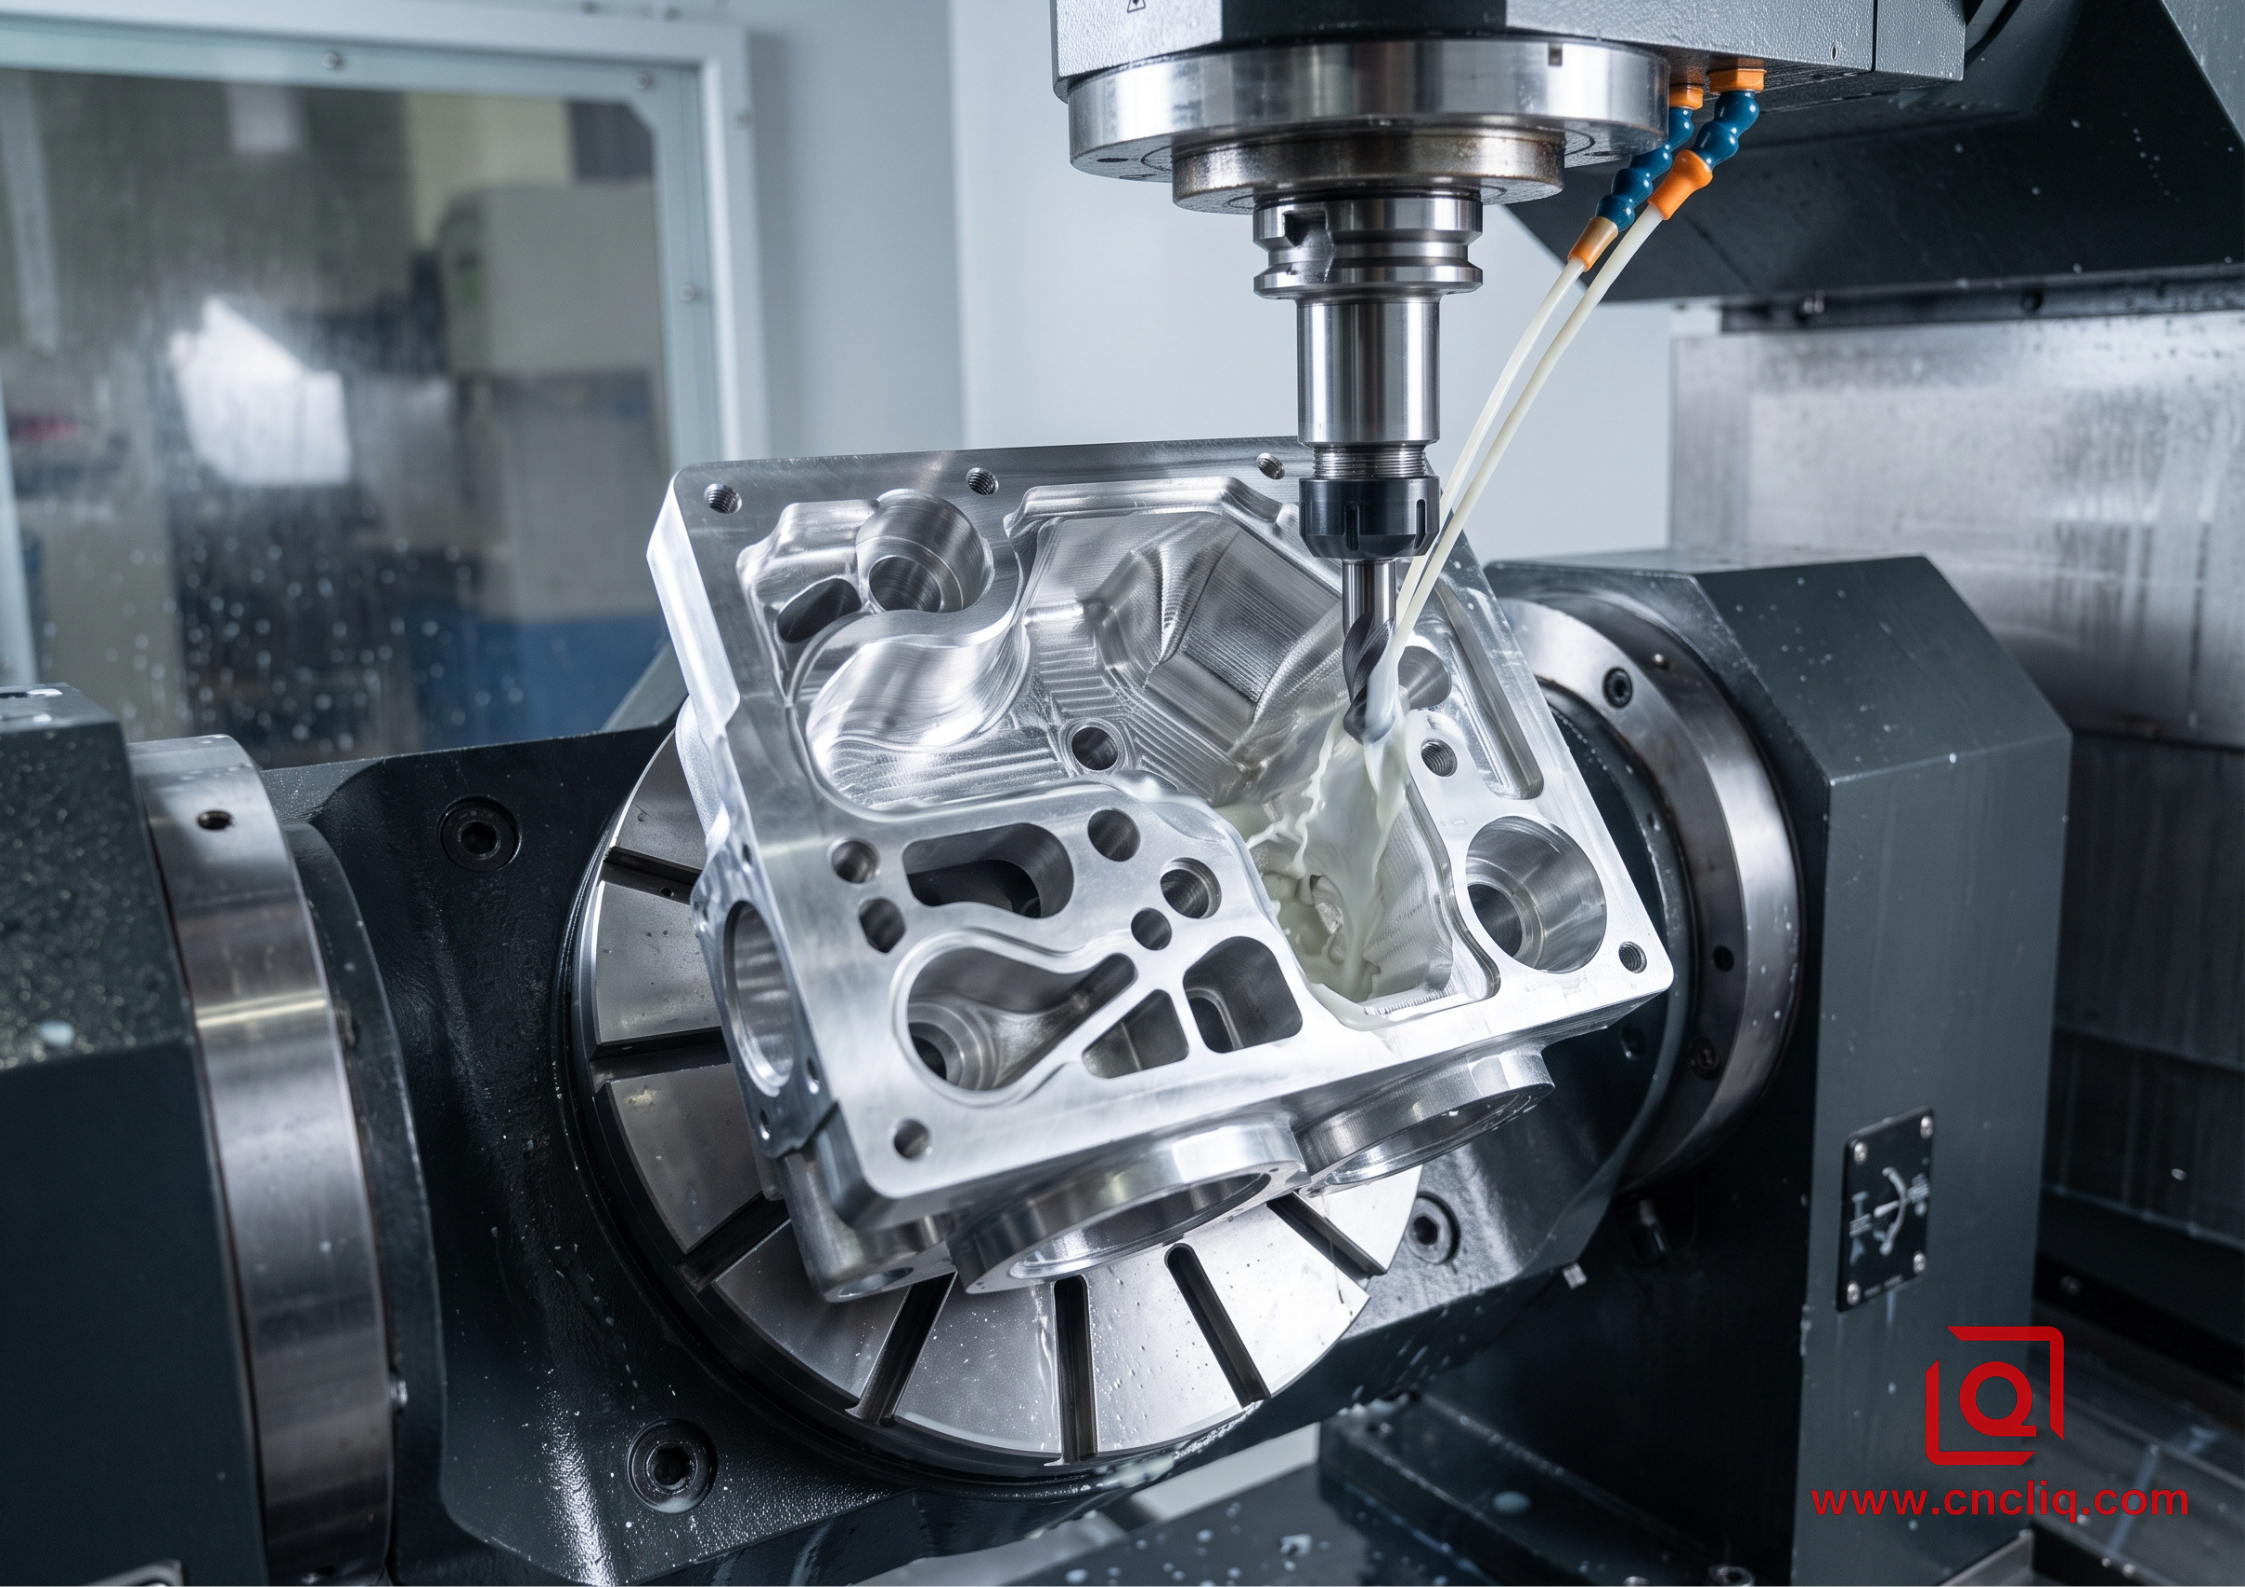
لا تصدقوا الاعتقاد بأن التصنيع بخمسة محاور مخصص حصريًا لمراوح الطائرات أو الأسطح العضوية المنحوتة. في تصنيع منتجات الألمنيوم الأصلية، 80% من وقت دورة التصنيع بخمسة محاور لدينا يستخدم التصنيع الموضعي 3+2، وليس الحركة المستمرة المتزامنة بخمسة محاور.
لماذا يوفر التصنيع الموضعي 3+2 الوظائف؟
بدلاً من قلب مشعب ألمنيوم معقد عبر ستة تجهيزات منفصلة، يتم استخدام نظام بخمسة محاور يقوم المحور بتدوير قطعة العمل إلى زوايا مركبة، مع تثبيت المحاور ميكانيكيًا. تقترب أداة القطع من الأسطح بزوايا 30 درجة، أو 45 درجة، أو بزوايا مركبة مركبة، وذلك بأقصى قدر من الصلابة.
أداة طويلة على 3 محاور: [=== المغزل ===]---------------> [جيب عميق] --> الانحراف والاهتزاز
أداة قصيرة على 5 محاور: [=== المغزل ===]-> / [جيب مائل] --> انحراف صفري، 3x تغذية
بإمالة القطعة باتجاه المغزل، يمكنك استبدال قاطع الطحن ذي العنق المختزل الممتد بطول 150 مم بأداة قطع صلبة قصيرة بطول 35 مم.تتغير خصائص الفيزياء فورًا: يتناسب انحراف الأداة طرديًا مع مكعب طول البروز (L³). يتيح لك استخدام قاطع أقصر زيادة حمولة الرقائق ثلاث مرات، والحفاظ على خشونة سطحية للجدران الجانبية بدقة 0.8 ميكرومتر دون علامات اهتزاز، والاستغناء عن التشطيب اليدوي على طاولة العمل. معلمات عملية خماسية المحاور الحدود الهندسية
| خصائص التشغيل | مكبس عمودي ثلاثي المحاور | فهرسة رباعية المحاور | خماسي المحاور (3+2 و متزامن) |
| التفاوت الموضعي النموذجي | +0.020 مم إلى +0.050 مم | +0.015 مم إلى +0.030 مم | +0.005 مم إلى +0.012 مم |
| تشطيب السطح القدرة (Ra) | 0.8 ميكرومتر - 1.6 ميكرومتر | 0.8 ميكرومتر - 1.2 ميكرومتر | 0.4 ميكرومتر - 0.8 ميكرومتر |
| أسلوب التثبيت الأساسي | ملاقط، فكوك مرنة، مشابك طرفية | ظرف المحور الرابع، ذيل المخرطة، محور الدوران | التثبيت عند نقطة الصفر، قطعة وصل ذيل الحمام |
| نسبة طول الأداة إلى قطرها | حتى 8:1 (خطر انحراف عالٍ) | حتى 6:1 | 3:1 أو أقل (خلوص مائل) |
| data-path-to-node="31,5,0,0" data-index-in-node="0">عمليات الإعداد المطلوبة | من 3 إلى 6 خطوات معالجة | من 1 إلى 2 خطوات معالجة | من 1 إلى 2 خطوات معالجة ("مكتملة في خطوة واحدة") |
| قطعة OEM المستهدفة الهندسة | صفائح مسطحة، موشورات، أغلفة بسيطة | ميزات عرضية للعمود، كاميرات، فتحات شعاعية | مشعبات متعددة الأوجه عميقة، أغلفة رقيقة الجدران |
5.تعدد مهام الخراطة والطحن: هندسة متناظرة مع متطلبات خارج المحور
عندما تبدأ قطعة ألومنيوم أصلية مصنّعة من قبل الشركة المصنعة رحلتها كقضيب دائري، ولكنها تنتهي بحلقات براغي مثقوبة بشكل عرضي، وفتحات طحن غير مركزية، وحلقات محامل داخلية دقيقة، فإن تشغيلها عبر مخرطة مستقلة ونقلها إلى آلة طحن عمودية يزيد من خطر عدم استقامة المحور.
مغذي قضبان عالي الضغط يُغذي قضبانًا دائرية من الألومنيوم 6061-T6 عبر المغزل الرئيسي.
تقوم ريش الخراطة بتشكيل وتشطيب محامل القطر الخارجي/الداخلي بدقة تصل إلى درجة التفاوت ISO IT6 (في حدود 0.008 مم).
يُقفل المغزل الرئيسي أو يتحرك كمحور دوران C أثناء تتساقط أدوات حية بسرعة 12000 دورة في الدقيقة من البرج لتشكيل الأسطح الخارجية، ونقش رموز التعريف، وتجهيز الثقوب المغلقة.
يتقدم مغزل فرعي متزامن، ويثبت على القطر الخارجي النهائي، ويقطع الخامة بشفرة من الكربيد، وينهي السطح الخلفي.
تسقط القطعة النهائية على ناقل تجميع القطع كل 90 ثانية، مكتملة.لا حاجة لتدخل المشغل، ولا حاجة لإزالة النتوءات الثانوية، ويظل الانحراف الكلي بين الأجزاء الأمامية والخلفية أقل من 0.008 مم.
6. دراسة حالة تطبيق صناعي: غلاف مستشعر سيارات
تواصل أحد عملائنا من الدرجة الأولى في قطاع السيارات من خارج البلاد مع قسم الهندسة لدينا بسبب مشكلة في إنتاج غلاف مستشعر رادار مصنوع خصيصًا من الألومنيوم 6061-T6.
عملية النموذج الأولي للعميل (3 آلات منفصلة):
[التشكيل الخشن ثلاثي المحاور OP10] -> [تجويف ثلاثي المحاور OP20] -> [التثبيت الأفقي OP30] -> معدل فشل آلة قياس الإحداثيات: ١٤٪
data-path-to-node="43">المشكلة الهندسية:
-
الهندسة: تجويف حماية داخلي عميق، جدران مانعة للتسرب محيطية رقيقة (1.(20 مم اسميًا)، وأربعة ثقوب تثبيت شعاعية من نوع M3، ومتطلبات استواء حرجة لأخدود مانع التسرب تبلغ 0.015 مم على امتداد قطري 120 مم.
-
نمط العطل: في ظل نظام التوجيه ثلاثي المحاور القديم، تسببت قوى التثبيت عبر ثلاث ملازم منفصلة في تشوه مرن أثناء القطع. عند تحرير ضغط الملازم، اندفعت الجدران الرقيقة للخارج، مما أدى إلى انخفاض استواء أخدود مانع التسرب إلى 0.038 مم. علاوة على ذلك، تسبب نقل البيانات بين العمليات في انحراف ثقوب M3 الشعاعية عن موضعها الحقيقي بمقدار 0.060 مم بالنسبة إلى بيانات التجويف الرئيسي.
الإيصال الأولي -> تحضير وصلة التعشيق عند نقطة الصفر -> 5 محاور (3+2 خشونة) -> الساعتان المتبقيتان -> قطع نهائي بخمسة محاور
حلولنا الهندسية:
- تحضير المواد:تمت إضافة لسان ذيل حمامة قابل للتضحية بسمك 3.0 مم إلى أسفل قطعة خام من سبائك الألومنيوم 6061-T6 المبثوقة، والمثبتة في شاشة عرض هوائية خماسية المحاور ذاتية التمركز.قوة التثبيت مُركّزة بالكامل على اللسان - ضغط الجدار الجانبي صفر.
-
مسار التخشين: تم حفر التجويف الرئيسي بسرعة 14000 دورة في الدقيقة باستخدام قاطع طرفي من الكربيد مطلي بـ DLC بثلاث شفرات وقطر 12 مم. تم ضبط عمق القطع المحوري (ap) على 12.0 مم، وخطوة القطع (ae) على 1.8 مم، مع الالتزام بالطحن الحلزوني عالي السرعة لتقليل ضغط القطع.
-
التثبيت الحراري: تم ترك 0.35 مم من الخام على جميع الأسطح الداخلية والخارجية. تم ترك الدفعة لتستريح في سائل تبريد بدرجة حرارة الغرفة لمدة ساعتين لتطبيع درجة الحرارة وتخفيف الإجهادات الداخلية في الشبكة البلورية.
-
التشطيب النهائي: تم ضبط زاوية طاولة المحور عند 35 درجة باستخدام نظام تحديد المواقع 3+2. تم استخدام قاطع تفريز قصير بقطر 6 مم ونصف قطر زاوية 0.2 مم، لتشطيب الجدران الرقيقة وأخدود منع التسرب في مسار أداة واحد متواصل. تم إمالة المغزل لتجاوز حافة التجويف دون الحاجة إلى بروز مفرط للأداة.
-
إزالة الوجه الخلفي: تم نقل القطعة إلى إعداد ثانوي قياسي ثلاثي المحاور مع فكوك ناعمة مخصصة من البولي يوريثان تعمل بالشفط لإزالة لسان ذيل الحمام القابل للتضحية.
النتيجة المقاسة:
-
استواء أخدود الختم: تم تخفيضها من 0.038 مم إلى 0.009 مم مستقرة، متجاوزة بسهولة 0.مواصفات التصميم 0.015 مم.
-
الموضع الحقيقي للثقب القطري: ثابت ضمن نطاق 0.012 مم بالنسبة إلى مرجع التجويف الأساسي.
-
معدل الخردة: انخفض من 14.2% عبر ثلاث مراحل معالجة إلى 0.4% على خط الإعداد الأحادي ذي المحاور الخمسة.
-
إجمالي زمن الدورة: تم تقليصه من 22.5 دقيقة مجتمعة عبر ثلاث طاولات تشغيل إلى 8 دقائق و40 ثانية كإجمالي وقت دوران المغزل.
7. التصميم للتصنيع: إرشادات للتحكم في ساعات دوران المغزل
قبل الانتهاء من نماذج التصميم بمساعدة الحاسوب (CAD) وإرسال الرسومات ثنائية الأبعاد للحصول على عرض سعر، تحقق من قيود التشغيل الفيزيائية هذه. سيؤدي ضبط هذه المعايير في نماذج التصميم بمساعدة الحاسوب (CAD) إلى تقليل أوقات دورة التشغيل وتآكل أدوات القطع بشكل مباشر.
تجنب الزوايا الداخلية الحادة. استخدم أعماق تجويف متدرجة.
| | | |
| | | | | | | |
|_| | <-- اهتزازات الأداة! | \_/ | <-- أدوات نصف القطر القياسية تعمل بسرعة!
|_______| (يتطلب آلات EDM/mills صغيرة) |________| (نسبة العمق إلى العرض <= 4:1)
-
حدود سُمك الجدار: حافظ على سُمك الجدران الرأسية القائمة بذاتها فوق 1.0 مم على الأجزاء الهيكلية، أو 0.8 مم كحد أدنى على الأضلاع المحلية القصيرة. إذا كان السُمك أقل من ذلك، سينحرف المعدن عن المجرى. تحت ضغط الأداة، مما يؤدي إلى جوانب مدببة ويفرض تمريرات زنبركية بطيئة ومؤلمة للوصول إلى الحجم المطلوب.
-
عمق الثقب مقابل أدوات التثبيت: يتم تغطية الثقوب الملولبة العمياء عند 2.5 ضعف قطر الخطوة الاسمية (2.5 × D).تحديد سن لولبي M4 بعمق 18 مم لا يُضيف أي قوة سحب في سبيكة 6061-T6؛ ما عليك سوى ملء الأخاديد بالرقائق، وكسر الصنابير، وإطالة وقت التشغيل.
-
ملامح الأدوات القياسية: بالنسبة للتجاويف السفلية، أو أخاديد منع التسرب، أو فواصل الحواف، تحقق من هندسة أدواتك مقابل حشوات الأدوات في الكتالوج. رسم زاوية 37 درجة غير اعتيادية؛ يُجبرنا عرض الشطف أو وصلة التعشيق الخاصة بنا على طحن قطع الكربيد أو القطع الخام عالية السرعة حسب الطلب، مما يُضيف وقتًا إضافيًا للتسليم ورسوم طحن إلى طلب الشراء الخاص بك.
الخلاصة لمشتري المعدات الأصلية
مشتري المعدات الأصلية
يُعد اختيار إعداد تشغيل CNC المناسب مسألة تحسين: موازنة تكلفة التثبيت، ووقت دورة المشغل، ومتطلبات الهندسة.
-
استخدم 3-axis حيث تهيمن المستويات الأساسية وتبرر الأحجام عمليات التدرج البسيطة.
-
اعتمد على 4-axis عندما تهدد الميزات الشعاعية بمضاعفة الإعدادات اليدوية.
-
انتقل إلى 5-axis (3+2) لتقليل بروز الأداة، وفتح الزوايا المركبة المعقدة، والحفاظ على التفاوتات الهندسية الدقيقة دون خطأ في التعامل البشري.
-
اختر الخراطة والطحن عندما يكون التمركز والانحراف بين الأجسام الدائرية والميزات غير المحورية أمرًا بالغ الأهمية.
أرسل إلينا نماذج CAD الخاصة بك (.STEP / .IGS) ومطبوعاتك ثنائية الأبعاد مع تحديد مخططات البيانات و GD&T، ولن نكتفي بإرسال عرض سعر فقط. نتحقق من مدى وصول أداة القطع، ونحاكي عمليات القطع لاكتشاف أي اهتزازات أو انحرافات، ونضع قطعة العمل على منصة المغزل المناسبة قبل أن تلامس أول قطعة معدنية أداة القطع.
الأسئلة الشائعة
س1: كيف تمنع مكونات الألمنيوم ذات الجدران الرقيقة من التشوّه بعد التصنيع باستخدام الحاسوب؟
إنّ معالجة تشوّه القطعة لا تقتصر على تقليل سرعة التغذية، بل تتعلّق بتخفيف الإجهاد وفيزياء تثبيت القطعة.
نبدأ باستخدام مواد خام مُمددة مسبقًا مثل 6061-T651 لتجاوز شد الطحن الرئيسي، ونقوم بتشكيل تجاويف باستخدام مسارات حلزونية ديناميكية للحفاظ على برودة القلب، ونفتح الملزمة قليلاً لتفريغ الإجهاد المحصور قبل القياس النهائي. وللحصول على قطع نهائية على جدران بسمك أقل من 1.50 مم، نخفض قوة التثبيت إلى أدنى حد ممكن باستخدام نقاط الصفر الهوائية أو ألواح التفريغ، ونقوم بتمريرات نهائية باستخدام كربيد مصقول حاد للغاية لمنع انزلاق الأداة.
س2: متى يكون استخدام نظام طحن خماسي المحاور مُبررًا اقتصاديًا لقطعة ألومنيوم أصلية مقارنةً بنظام الطحن القياسي ثلاثي المحاور؟
تُصبح منصة الطحن خماسية المحاور مُجدية بمجرد أن تتطلب عملية الطباعة استخدام 3 مجموعات ملزمة منفصلة أو أكثر لتثبيت الأسطح المائلة أو الثقوب المتقاطعة. صحيح أن وقت تشغيل المغزل يزيد بنسبة 30% إلى 50% في الساعة مقارنةً بالماكينة العمودية ثلاثية المحاور، لكنك بذلك تتخلص من وقت تدخل المشغل، وتلغي تأخير التفكيك، وتحول عملية التوجيه التي تستغرق عدة أيام إلى دورة "إنجاز في جلسة واحدة" سلسة. إضافةً إلى ذلك، يتيح لك إمالة القطعة استبدال الأدوات الطويلة بأدوات قطع قصيرة بنسبة قياس أقل من 3:1، مما يزيد من معدلات التغذية بمقدار 2 إلى 3 أضعاف مع تثبيت المواضع بدقة تصل إلى 0.010 مم.
س٣: أي سبيكة ألومنيوم يجب أن نحدد: 6061-T6، أم 7075-T6، أم 5052-H32؟
اعتمد على سبيكة 6061-T6 كخيارك الأمثل في العمل اليومي: تتميز بقوة خضوع تبلغ حوالي 276 ميجا باسكال، وسهولة إزالة الرايش، وثبات المقاس، وقابلية جيدة لعملية الأنودة الملونة من النوع الثاني أو الثالث. انتقل إلى سبيكة 7075-T6 إذا كانت أعلى قيمة لقوة الشد، أو مقاومة الإجهاد الدوري، أو مقاومة تجريد الخيوط هي الأهم - فكر في وصلات الروبوتات القوية. لكن اعلم أن محتواها العالي من الزنك يُفقد الحشوات بريقها بسرعة أكبر ويُغير لون الأنودة إلى لون رمادي باهت. احتفظ بسبيكة 5052-H32 للصفائح المثنية أو تجميعات اللحام؛ يقطع بسهولة كالعلكة ويُكوّن حوافًا متراكمة (BUE) ما لم يُغمر بالكامل باستخدام أدوات ذات حافة واحدة مصقولة كالمرآة.
س4: كيف تؤثر عمليات تشطيب السطح بعد التصنيع (مثل الأنودة الصلبة) على دقة التصنيع لدينا؟
تؤثر عملية الطلاء مباشرةً على نطاقات السماكة المسموح بها، لذا يجب أن توضح الطباعة ثنائية الأبعاد أبعاد ما قبل الطلاء أو ما بعده. تترك عمليات الغمر القياسية من النوع الثاني في الخزانات سماكة تتراوح بين 0.005 مم و0.015 مم لكل وجه (مقسمة بنسبة 50% للتشرب في الألومنيوم الأساسي و50% للتراكم)، بينما يُضيف الطلاء الصلب من النوع الثالث طبقة أكسيد كثيفة بسماكة تتراوح بين 0.025 مم و0.050 مم. في تجاويف المحامل المتوازية مثل ISO H7/h6 أو الخيوط الداخلية الضيقة، نقوم عادةً بتعديل أبعاد القطع مسبقًا باستخدام إزاحات ما قبل الطلاء، أو نغطي الأسطح الحساسة باستخدام سدادات وأغطية سيليكون قبل عملية المعالجة.
س5: ما هي حدود التشغيل الأساسية للتجاويف العميقة ونصف قطر الزوايا الداخلية في الألومنيوم المُصنّع حسب الطلب؟
حافظ على عمق التجويف أقل من أربعة أضعاف قطر أداة القطع (4 × D)، وامنح أنصاف أقطار الزوايا الداخلية خلوصًا لا يقل عن 15% من نصف قطر الأداة. على سبيل المثال، تجويف بعمق 40 مم: نصف قطره 5.يؤدي ركن 0 مم إلى دفن قاطع نهاية 10 مم بعرض كامل في المنعطف، مما يؤدي إلى حدوث اهتزاز وانحراف الأداة وتآكل الجدران (Ra > 3.2 ميكرومتر). يُتيح فتح نصف القطر إلى 6.5 مم أو 8.0 مم لأداة قوية بقطر 12 مم إمكانية القطع حول الانحناء دون توقف التغذية، مما يُقلل وقت تشكيل التجويف بنسبة تصل إلى 40% مع الحفاظ على حواف الأداة.
ملخص
لا يقتصر تصنيع منتجات الألمنيوم الأصلية حسب الطلب على إجراء عمليات القطع بأسرع وقت ممكن؛ يتعلق الأمر بمطابقة هندسة القطعة مع الحركة الصحيحة للآلة مع التغلب على إجهاد المعدن وانحراف الإعداد. بدءًا من عمليات الطحن المنشورية الأساسية على طاولة متينة ثلاثية المحاور، وصولًا إلى تقنيات تحديد المواقع عالية الصلابة خماسية المحاور وخلايا الطحن والخرط ذات الأدوات الحية، توجد جميع استراتيجيات المغزل لتقليل نقاط التلامس البشري، وحماية نقاط الإسناد الحرجة، ومنع الجدران الرقيقة من الانحناء. عندما تصمم وفقًا لنطاق وصول الأدوات الواقعي وتتعاون مع فريق يخطط لصلابة التثبيت قبل بدء عملية التصنيع، تنتقل قطع الألومنيوم عالية الدقة من المخططات الرقمية إلى صناديق الإنتاج بسلاسة، وبشكل متوقع، ودون تجاوز هامش ربح مشروعك.
معلومات الاتصال
الشركة: شركة نينغبو لي تشين للصناعة المحدودة
الصيانة اليومية للعملاء ودعم ما بعد البيع: service@shturl. zhuwanying@cncliq.com
الاستفسارات الجديدة، وطلبات الأسعار، ومناقشة الطلبات: business@shturl. zhouli@chinaliqin.com
الخط الساخن: +86 18757148656
إخلاء المسؤولية
جميع المقالات التقنية ومواصفات المواد وتوصيات التشغيل وتفاصيل معالجة الأسطح المنشورة على هذه المدونة هي لأغراض إعلامية ومرجعية فقط. يرجى ملاحظة أن المعلومات العامة المنشورة على المدونة لا تغني عن الاتفاقيات الفنية الموقعة. نظرًا لاختلاف القطع المصنعة حسب الطلب من حيث درجة حرارة المواد، ومعايرة الآلات، والتفاوتات المحددة، فإن مواصفات الجودة الملزمة تخضع فقط لرسومات CAD المعتمدة، والعقود الموقعة، وخطط الجودة الرسمية.
تم إخفاء هوية جميع دراسات حالة العملاء المنشورة في هذه المدونة وتنقيحها بالكامل. تُستخدم مقاييس الأداء، وسير العمل التصنيعي، والصور المعروضة فقط لتوضيح قدراتنا في مجال التصنيع حسب الطلب، ولا تمثل معيارًا عالميًا موحدًا لجميع الطلبات.
فريق تصنيع Liqin
بناءً على 18 عامًا من الخبرة في الهندسة الدقيقة، تقوم شركة Ningbo Liqin Industry بتصنيع مكونات معدنية عالية الدقة للأسواق العالمية المتطلبة. نعمل من مساحة 6500 متر مربع. مركز إنتاج مجهز بأكثر من 150 آلة، تعمل بنظام 4 محاور و5 محاور التصنيع باستخدام الحاسوب، والتصنيع بالخراطة والطحن، والبثق على البارد، والصب بالضغط تحت سقف واحد. يتيح لنا هذا النظام إدارة المشاريع بسلاسة، بدءًا من مفاهيم التصميم بمساعدة الحاسوب الأولية وصولًا إلى الشحنات النهائية.
نتعامل مع مراقبة الجودة دون أي تنازلات. نتعامل مع التفاوتات الدقيقة بالدقة الهندسية المطلوبة. مدعومين بشهادات ISO 9001 وISO 13485 وIATF 16949، يُجري مهندسو ضمان الجودة لدينا فحوصات صارمة لمراقبة الجودة أثناء الإنتاج (IPQC) ومراقبة الجودة النهائية (FQC) ومراقبة الجودة الخارجية (OQC) على كل دفعة إنتاج. بدءًا من رسم الخرائط البُعدية باستخدام آلة قياس الإحداثيات (CMM) والتحليل البصري، وصولًا إلى اختبارات الصلابة ورذاذ الملح، نتحقق من صحة مواصفاتك الأساسية مسبقًا... حتى تتلقى مكونات جاهزة للتركيب دون أي مشاكل في التجميع أو توقفات مكلفة لخط الإنتاج.
بفضل خبرتنا الواسعة في مجال التصنيع، يمكنك الاعتماد علينا في الرد على طلبات عروض الأسعار الجديدة خلال ساعتين، وتقديم دعم مباشر لأخذ عينات النماذج الأولية، وشحن سلس للتصدير إلى جميع أنحاء أوروبا وأمريكا الشمالية وآسيا وأوقيانوسيا.
نرحب باستفساراتكم وعيناتكم. تفضلوا بزيارة موقعنا الإلكتروني أو تواصلوا معنا مباشرةً للحصول على عرض أسعار تنافسي!مدونات ذات صلة
الأنودة الواضحة مقابل الأنودة السوداء لأجزاء الألومنيوم: العملية والمواصفات
عمليات التصنيع الدقيقمقارنة عروض أسعار مصانع CNC في الصين: سعر الوحدة، الأدوات والفحص
عمليات التصنيع الدقيقتصنيع قطع الألمنيوم حسب الطلب للمصنعين الأصليين: ما هي عملية التصنيع باستخدام الحاسوب (CNC) الأنسب لقطعتك؟
عمليات التصنيع الدقيقاختيار عملية التصنيع باستخدام الحاسوب (CNC) المناسبة لقطع الألومنيوم المخصصة: ماكينات ثلاثية المحاور، خماسية المحاور، مقابل ماكينات الخراطة والطحن
عمليات التصنيع الدقيقإتقان الحفر العميق والتنصت الصلب في الألومنيوم: دليل سوق دبي المالي لأجزاء OEM
عمليات التصنيع الدقيققائمة مراجعة طلبات عروض أسعار التصنيع باستخدام الحاسوب (CNC): ما يجب على مشتري المعدات الأصلية إرساله إلى مصنع في الصين
عمليات التصنيع الدقيق

Ethan Zhang
متخصص في عمليات تصنيع المعادن والتشغيل الدقيق
تبادل الأفكار حول التشكيل على البارد، وصب القوالب، وصب المعادن، والتصنيع باستخدام الحاسب الآلي لأجزاء النحاس والألومنيوم والفولاذ المقاوم للصدأ، مما يساعد المهندسين والمشترين على تحسين تصميم الأجزاء وعمليات التصنيع وتكاليف الإنتاج.
الوسوم:
مشاركة
Click to expand moreالسابققائمة مراجعة طلبات عروض أسعار التصنيع باستخدام الحاسوب (CNC): ما يجب على مشتري المعدات الأصلية إرساله إلى مصنع في الصينSep 08 2026التاليمقارنة عروض أسعار مصانع CNC في الصين: سعر الوحدة، الأدوات والفحصSep 11 2026مدونات مميزة