 العربية




هل مازلت تعاني من الخطوط الغائمة أو علامات التظليل أو اللوحة التي تبدو مسطحة في الملزمة ولكنها صخرية على طاولة الفحص؟ يشرح هذا الدليل كيفية مواجهة الألومنيوم للحصول على سطح يشبه المرآة ومسطح يمكن الاعتماد عليه دون تحويل المهمة إلى تمرين تلميع باهظ الثمن. إنه مكتوب لمهندسي التصميم، وفرق التوريد، والميكانيكيين الذين يحتاجون إلى إجابات عملية: ما الذي يجب وضعه على الرسم، وما الذي يجب التحكم فيه في الماكينة، وكيفية قياس النتيجة، وما هي المعلومات التي يحتاجها المورد قبل عرض الأسعار.
إجابة سريعة: ما الذي ينتج وجهًا مسطحًا يشبه المرآة؟
بالنسبة لطحن الوجه الإنتاجي، ابدأ بسبائك مطاوع ومزاج مستقر، وآلة صلبة، وقاطع خاص بالألمنيوم، وجريان محوري منخفض، وإخلاء نظيف للرقاقة. قم بتقليب كلا الجانبين في تسلسل متوازن عندما يكون الإجهاد المتبقي مصدر قلق. اسمح للجزء والمبرد بالوصول إلى درجة حرارة ثابتة، وادعم العمل دون ثنيه، ثم قم بتمرير لمسة نهائية خفيفة مع حمل شريحة ثابت. فحص نسيج السطح واستواءه كمتطلبات منفصلة.
لا تستخدم كلمة "مرآة" كمعيار القبول الوحيد. يمكن للمشتري والمورد والمفتش تفسير ذلك بشكل مختلف. اذكر قيمة الخشونة مثل Ra، والمعيار العادي أو البصري المسموح به، وتسامح التسطيح مع ظروف القياس الخاصة به، وما إذا كان التلميع أو أي عملية ثانوية أخرى مسموحًا بها. يجب أن يحدد الرسم أيضًا أي أرض مانعة للتسرب، أو منطقة بصرية، أو وجه تجميلي مهم.
<فئة الجدول = "26" الحدود = "0" تباعد الخلايا = "0"> <الجسم> <تر>المتطلبات
ما يصفه
طريقة التحكم النموذجية
خطأ شائع
Ra أو Rz
نسيج سطحي صغير الحجم
الهندسة المتطورة، التغذية لكل سن، الجريان، التحكم في الرقائق
معاملة قيمة Ra المنخفضة كدليل على التسطيح
التسطيح
فصل السطح بأكمله بمستويين متوازيين
استقرار المخزون، دعم التركيبات، الترام الآلي، إزالة المواد بشكل متوازن
القياس بينما لا يزال الجزء مشوهًا بواسطة المشابك
التوازي
اتجاه وجه واحد بالنسبة لمسند الإسناد
إستراتيجية المسند، التحكم في الإعداد، رسم خرائط السُمك
استدعاء التسطيح عندما يحتاج التجميع فعليًا إلى التوازي
لاي
اتجاه نمط المعالجة
اتجاه مسار الأدوات ومسار القاطع
تجاهل الحشية أو اتجاه الانزلاق
الانعكاس البصري
المظهر تحت الإضاءة المتفق عليها
إنهاء العملية والنظافة والتعامل
كتابة "التشطيب المرآة" بدون معيار قابل للقياس
تشطيب المرآة والتسطيح ليسا نفس المواصفات
تسجل خشونة السطح القمم والوديان الدقيقة على طول العينة. يقوم التسطيح بتقييم السطح بأكمله بشكل مستقل عن المسند. يمكن ثني لوحة الألومنيوم اللامعة، ويمكن أن تحتوي اللوحة المسطحة على علامات قطع مرئية. يقع التموج بين تلك المقاييس وقد يأتي من اهتزاز الآلة أو الانجراف الحراري أو التثبيت. وهذا التمييز مهم بالنسبة لألواح التفريغ، وأجسام الصمامات، وقواعد نقل الحرارة، والتركيبات البصرية، والمبيتات ذات الحشيات.
على سبيل المثال، قد يؤدي التلميع إلى خفض Ra أثناء تقريب الحافة أو تغيير التسطيح المحلي. وبالمثل، يمكن لطاحونة ذات وجه عريض أن تقوم بعملية مسح عاكسة متسقة ولكنها لا تزال تترك طبقًا ضحلًا إذا لم يكن المغزل مربعًا للتحرك. تحديد الوظيفة أولا. عادةً ما تحتاج أرض الحشية إلى نسيج محكم ووضعها حتى يتوافق الختم. قد تحتاج الواجهة الحرارية إلى اتصال واسع وتموج محدود. قد تعطي اللوحة الزخرفية الأولوية لانعكاس موحد أكثر من التسامح الهندسي الضيق للغاية.
المفردات المستخدمة عالميًا ليست من تفضيلات المتجر. تتناول ASME B46.1 مفاهيم نسيج السطح، بينما تميز معايير ISO GPS الشكل الهندسي عن نسيج السطح. للتحقق من التسطيح، يجب أن تتفق خطة الرسم والفحص على التقييم الخالي من المسند، وكثافة النقاط، والترشيح، وحالة الجزء. لا ينبغي مقارنة النتيجة التي تم الحصول عليها على 3 نقاط دعم عند 20 درجة مئوية بشكل عرضي مع القيمة التي يتم قياسها مباشرة بعد المعالجة الآلية على أداة دافئة ومقيدة بالكامل.
اختر الألومنيوم قبل اختيار السرعة
يعد 6061-T6 و6061-T651 من الاختيارات الشائعة للألواح والمبيتات والتركيبات المُشكَّلة آليًا لأنها تجمع بين قابلية التصنيع والتوافر ومقاومة التآكل والتشطيب المتوقع. ويشير تعيين T651 إلى تخفيف الضغط عن طريق التمدد بعد المعالجة الحرارية، مما يمكن أن يحسن استقرار الأبعاد في منتجات الألواح. ولا يزيل الضغط المتبقي، خاصة بعد إزالة المواد الكبيرة وغير المتماثلة.
يوفر 7075-T651 قوة أعلى وغالبًا ما تكون الآلات نظيفة، ولكن تختلف تكلفة المواد الخام وسلوك التآكل ومسار التشطيب النهائي. يمكن أن تكون لوحة الأدوات المصبوبة جذابة للطاولات والتركيبات الكبيرة المفرغة من الهواء لأنها مزودة لتحقيق استقرار الأبعاد، ولكن يجب أن تتوافق خصائصها وشهاداتها مع التطبيق. قد يكون البثق اقتصاديًا بالنسبة لقسم قريب من الشبكة، إلا أن نمط الضغط وتدفق الحبوب يمكن أن يجعل الوجه التجميلي الواسع أكثر حساسية للتشويه.
إذا كان اختيار السبائك لا يزال مفتوحًا، فراجع 6061 مقابل 7075 ألومنيوم. المقارنة قبل قفل الرسم. بالنسبة إلى قرارات سوق دبي المالي الأوسع نطاقًا والتي تتضمن السبائك والتسامح وهندسة الجدران، يوفر دليل طحن الألومنيوم باستخدام الحاسب الآلي خطوة تالية مفيدة.
اطلب من المورد الحفاظ على الحرارة أو إمكانية تتبع الكمية عندما يكون ذلك مهمًا. حدد أيضًا اتجاه اللوحة على الأجزاء ذات التسطيح المطلوب. يمكن أن يتصرف قطعتان فارغتان من نفس السبيكة والمزاج بشكل مختلف إذا كان أحدهما يأتي من صفيحة سميكة والآخر من البثق. لذلك، يجب أن يشير عرض الأسعار الموثوق به إلى الشكل المادي، وليس فقط "الألومنيوم 6061".
نظام القطع: جسم القاطع، والإدراج، والتشغيل
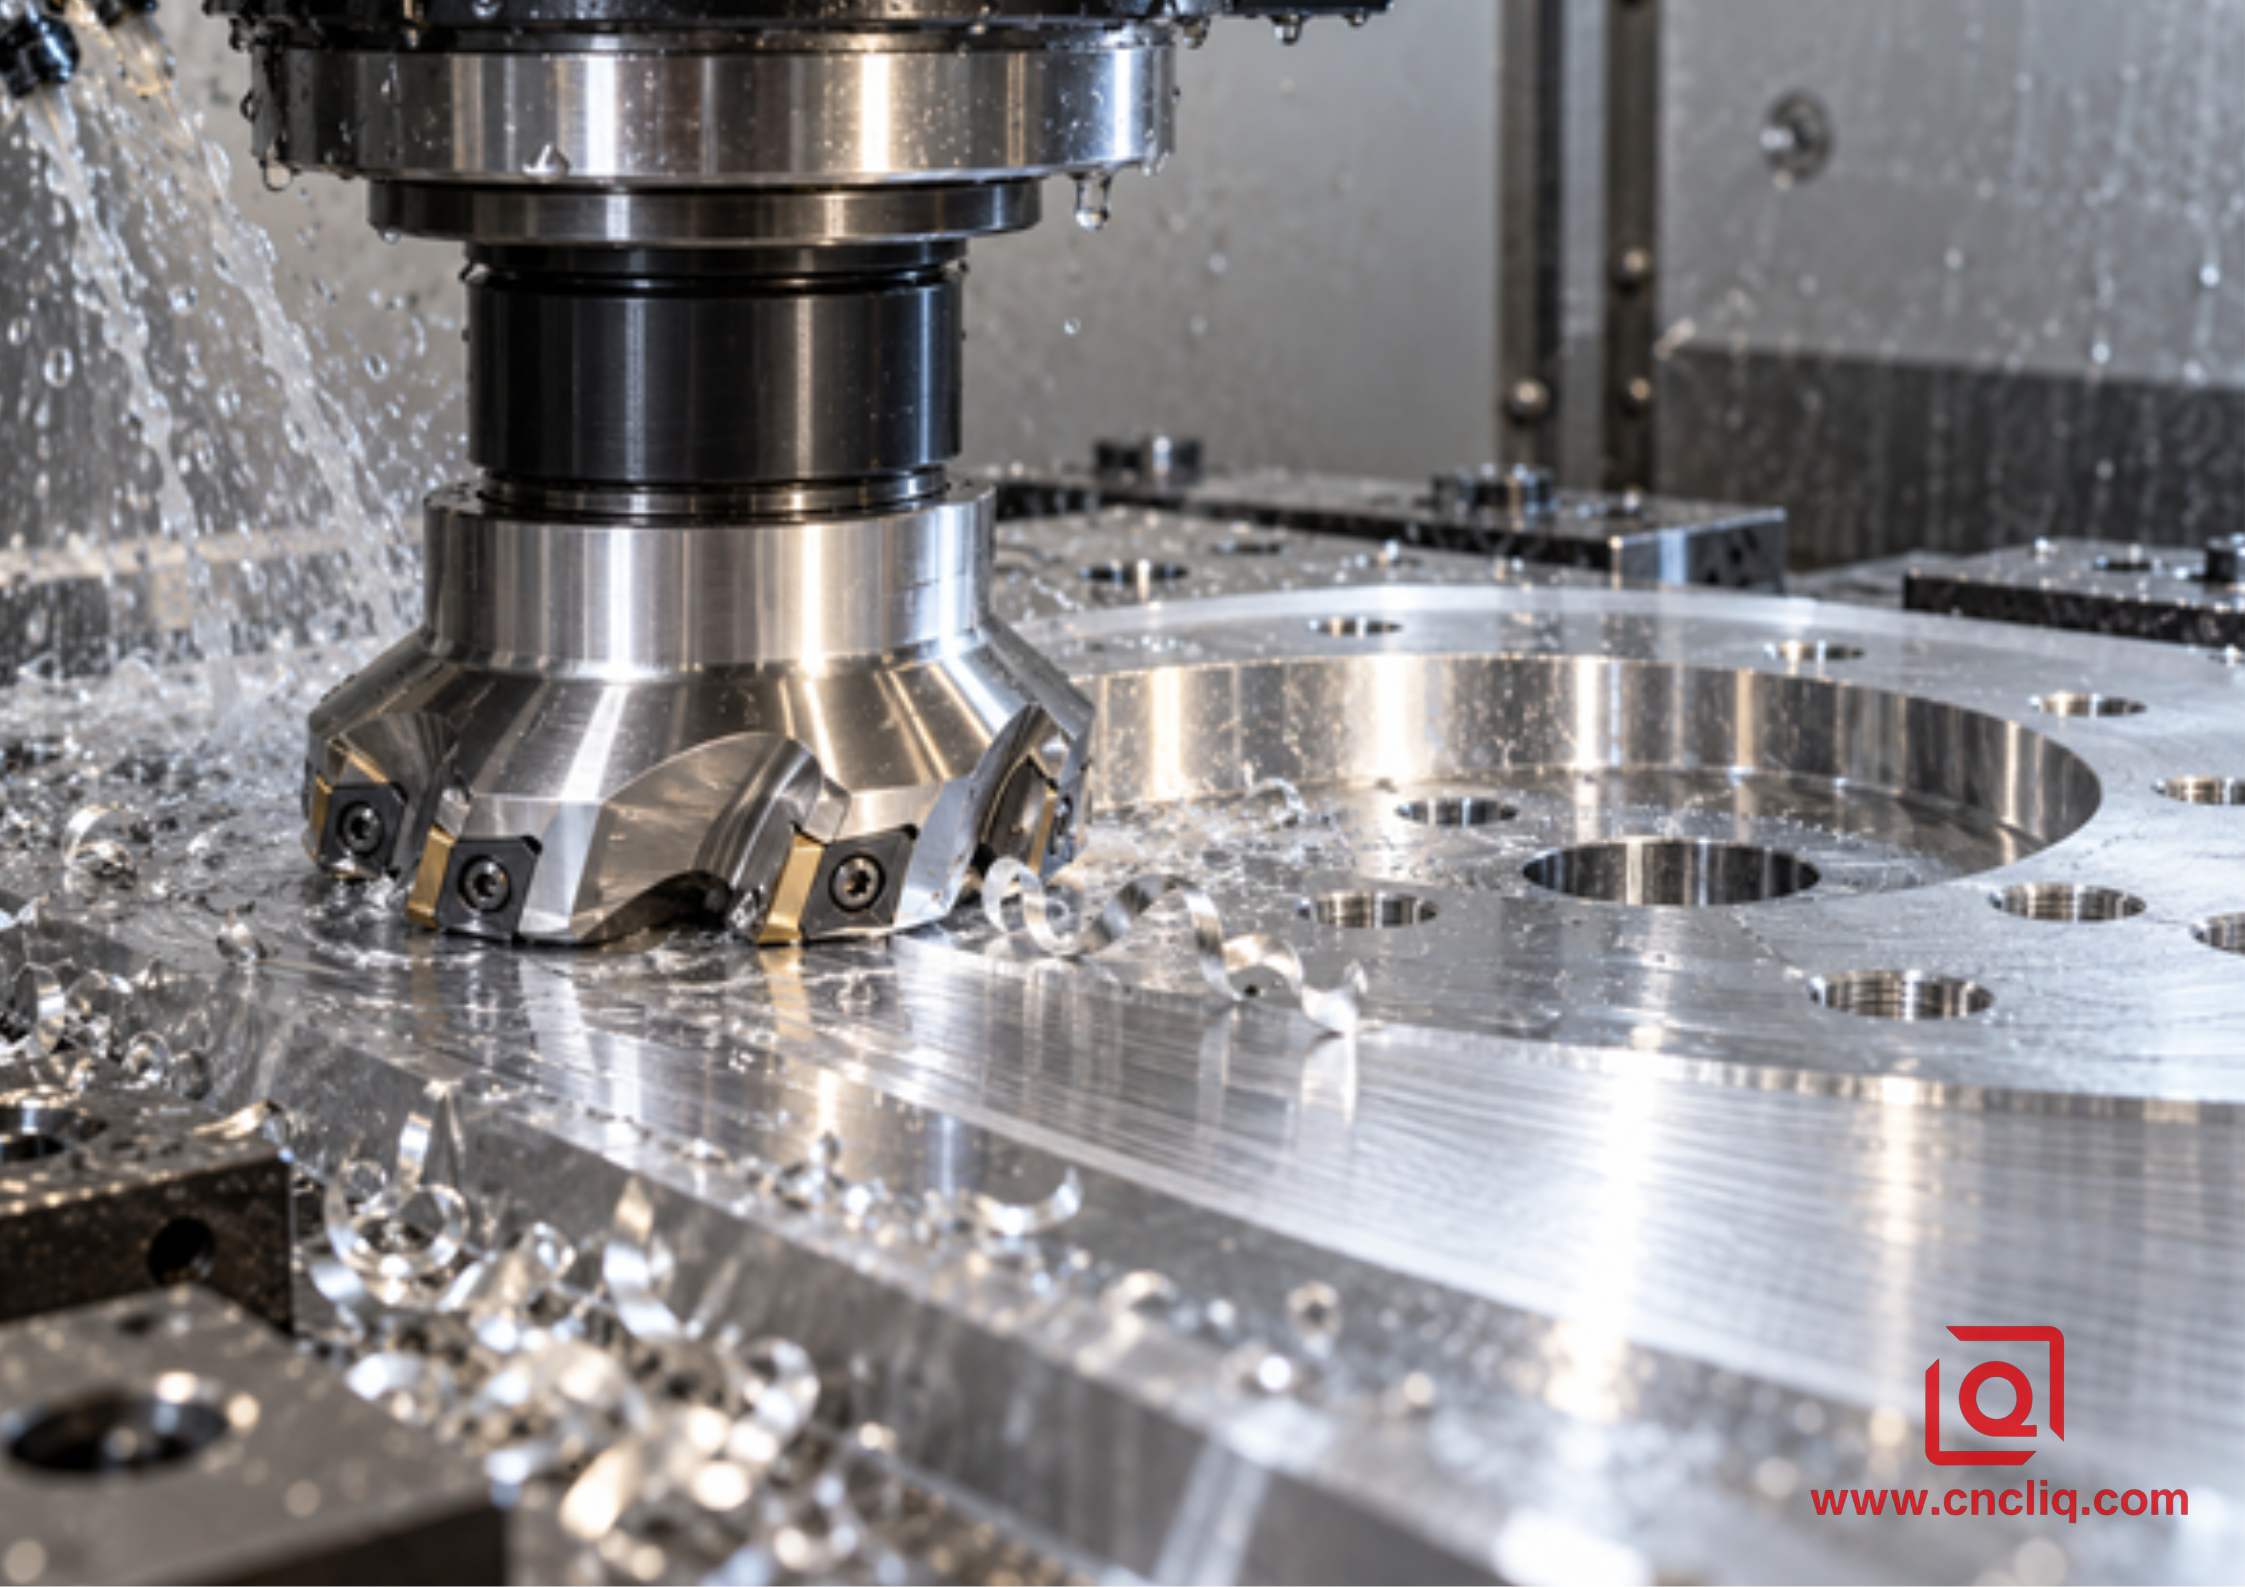
طاحونة وجه خاصة بالألمنيوم تصنع تمريرة نهائية نهائية
تعمل مطحنة الوجه على إزالة المواد ذات حواف القطع المتعددة. يعد هذا أمرًا مثمرًا، لكن كل مقعد يتم إدخاله يضيف خطأً محتملاً في الارتفاع. إذا برزت إحدى الإدخالات أبعد من الأخرى، فقد تقوم بجميع أعمال التشطيب تقريبًا؛ إذا كانت عدة حواف تقع على ارتفاعات مختلفة، فإنها يمكن أن تترك نمطًا متكررًا. وقد تبدو النتيجة لامعة من زاوية ومخططة من زاوية أخرى.
استخدم أداة القطع المصممة للمواد غير الحديدية: هندسة إيجابية حادة، ووجوه مشط مصقولة، ومساحة كبيرة للرقائق، وإدخالات مخصصة للقص بدلاً من الحرث. يعتبر الكربيد المصقول غير المطلي شائعًا في العمل العام. قد يكون PCD مبررًا لفترات الإنتاج الطويلة، أو السبائك عالية السيليكون الكاشطة، أو التناسق النهائي المطلوب. يمكن لإدراج الماسحة أن يقوم بتسوية علامات التغذية على مساحة أوسع، ولكنه يعمل فقط عند التحكم في إعداد القاطع وارتفاع الإدخال وحالة المغزل.
قبل إجراء عملية التشطيب الحاسمة، قم بتنظيف مستدق عمود الدوران، والحامل، ودليل القاطع، وجيوب الإدخال، وأسطح التثبيت. شريحة صغيرة أسفل الإدخال تغير ارتفاع الحافة. قم بقياس الجريان المحوري عند حواف القطع مع تثبيت القاطع أثناء تشغيله. لا يوجد رقم تشغيل عالمي لكل متطلبات القطر والتشطيب؛ يجب أن تكون القيمة المقبولة أصغر ماديًا من ميزانية الخطأ في الملمس والشكل. قم بتسجيله للعمل المتكرر بدلاً من الاعتماد على المظهر وحده.
السرعات والموجزات: إنشاء نافذة، وليست وصفة سحرية
إن نسخ سرعة مغزل واحدة من متجر آخر أمر محفوف بالمخاطر. تعتمد سرعة القطع على درجة الإدخال، وقطر القاطع، والسبائك، وحدود الماكينة، وتوازن الحامل، واستراتيجية سائل التبريد، وبيانات الشركة المصنعة. ابدأ داخل النطاق الموصى به من قبل صانع الأدوات، واحسب سرعة المغزل من سرعة القطع والقطر، ثم اضبط التغذية من حمل الرقاقة وعدد الأسنان الفعالة.
استخدم هذه المعادلات للتحقق:
n = (1000 x Vc) / (pi x D)
vf = n x z x fz
حيث n هي سرعة المغزل بوحدة دورة في الدقيقة، وVc هي سرعة القطع بوحدة م/دقيقة، وD هو قطر القاطع بالملم، وvf هو جدول التغذية بوحدة مم/دقيقة، وz هو عدد الأسنان الفعالة، و class="17">fz هي التغذية لكل سن بالملليمتر.
<فئة الجدول = "26" الحدود = "0" تباعد الخلايا = "0"> <الجسم> <تر>المتغير
في حالة التعيين على مستوى منخفض جدًا
إذا تم ضبطه على مستوى مرتفع جدًا
استجابة المتجر
حمولة الرقاقة
احتكاك، حرارة، حافة مبنية، تشطيب ملطخ
قوة عالية، اهتزاز، ضرر داخلي
قم بتغيير الخلاصة بخطوات محكمة وافحص الشريحة الفعلية
سرعة القطع
الحواف المبنية غير المستقرة في بعض السبائك
الحرارة، ومخاطر التوازن، ومشكلات حدود المغزل
البقاء ضمن حدود الأدوات والآلات؛ تأكيد رصيد المالك
العمق المحوري عند التمريرة النهائية
قد تحتك الحافة أو تتخطى التموج
القوة الزائدة والتشويه
اترك بدل تشطيب ثابت وقابل للقياس
التفاعل الشعاعي
علامات الدخول والخروج غير المتساوية أو علامات التداخل المتكررة
القوة العالية ودرجة الحرارة
اختر مسارًا يجعل تفاعل القاطع قابلاً للتنبؤ به
تسليم المبرد أو الهواء
يتم إعادة قطع الرقائق ولحامها حتى الحافة
يمكن أن يؤدي التدفق غير الموجه إلى إعادة تدوير الرقائق
التدفق النظيف المباشر حيث تترك الشريحة القطع
لا يزال يتعين قطع تمريرة النهاية. قد يختفي العمق المبرمج الصغير جدًا داخل تموج التمرير المسبق، أو نمو المغزل، أو جريان الإدخال، مما يسبب احتكاكًا متقطعًا. اترك مخزونًا كافيًا بعد الانتهاء من نصف التشطيب حتى تعمل الحافة الحادة بشكل مستمر. بمجرد استقرار العملية، قم بتغيير متغير واحد في كل مرة واحتفظ بالجزء القديم باعتباره الجزء الرئيسي المرئي.
تعد الحافة المبنية سببًا متكررًا للأشرطة الضبابية والتمزق العشوائي في الألومنيوم. ويتشكل عندما تلتصق مادة العمل بالقرب من حافة القطع وتغير الشكل الهندسي الفعال. الأدوات المصقولة الحادة، وسمك الرقاقة المناسب، والتشحيم النظيف، والإخلاء القوي للرقاقة هي التصحيحات الأولى. يناقش دليل Liqin التحكم في الحافة المبنية في الألومنيوم الناعم الآلية بمزيد من التفصيل؛ على الرغم من أنها تركز على الخراطة، فإن الدروس المتعلقة بالفرك والالتصاق وحالة الحافة والتحكم في الرقائق تنتقل مباشرة إلى الطحن السطحي.
يبدأ التسطيح قبل التمريرة النهائية
لا يمكن للقاطع أن يقوم بتسطيح المواد التي يتم ثنيها بشكل مرن بواسطة أداة التثبيت بشكل دائم. عندما يتم تحرير المشابك، يتحرك الجزء نحو حالته الحرة. تتحرك الصفائح الرقيقة أيضًا عندما يتم الكشف عن الضغط المتبقي. تضيف الحرارة طبقة أخرى: معامل التمدد الحراري للألمنيوم يبلغ تقريبًا 23 × 10^-6/ك، لذلك يتغير طول 400 مم بحوالي 0.046 مم لفرق درجة الحرارة بمقدار 5 درجات مئوية. يوضح هذا الحساب البسيط سبب اختلاف الجزء الدافئ وغرفة الفحص التي تبلغ درجة حرارتها 20 درجة مئوية.
عناصر التحكم الرئيسية واضحة ومباشرة:
1. افحص المخزون الخام للتأكد من اختلاف القوس والسمك قبل التصنيع.
2. قم بإنشاء المسندات من خلال تنظيف خفيف بدلاً من فرض مسطح فارغ ملتوي.
3. تقريب الجانبين بتسلسل متوازن عندما تسمح الهندسة بذلك.
4. اترك مخزونًا موحدًا لنصف التشطيب والتشطيب.
5. حرر الجزء وأعد تثبيته بين مراحل إزالة المواد الرئيسية إذا كانت خطة العملية تتطلب ذلك.
6. ادعم الجزء في مواقع ثابتة واستخدم فقط قوة التثبيت اللازمة لمقاومة القطع.
7. قم بتثبيت الآلة والأداة وسائل التبريد والتركيبات وقطعة العمل قبل المرور النهائي.
8. القياس بعد فك التثبيت وبعد المعادلة الحرارية.
توضح الأبحاث الخاضعة لمراجعة النظراء أهمية تعويض العمليات. في دراسة نشرت في المجلة الدولية للأدوات الآلية والتصنيع، قام الباحثون باستخدام مطحنة سطحية مقاس 50.8 مم على الألومنيوم بتقليل خطأ التسطيح المقاس من 32 ميكرومتر إلى 7 ميكرومتر باستخدام طريقة تعويض عمق القطع. لا ينبغي التعامل مع النتيجة على أنها قدرة متجر عالمية، ولكنها توضح أن خطأ النظام المُقاس، والامتثال، وتعويض مسار الأدوات يمكن أن يغير الاستواء بشكل ملموس. راجع الدراسة، "تحسين تسطيح السطح في طحن الوجه استنادًا إلى قياسات الليزر ثلاثية الأبعاد ثلاثية الأبعاد".
بالنسبة للأجزاء الكبيرة والرفيعة، يمكن أن يؤدي التثبيت الفراغي إلى توزيع القوة بشكل متساوٍ أكثر من عدد قليل من مشابك الحواف. ويمكنه أيضًا إخفاء القوس الطبيعي عن طريق سحب اللوحة مقابل التركيب. ولذلك تحتاج خطة التفتيش إلى فحص غير مثبت. بالنسبة للوحات الأصغر حجمًا، قد تكون التركيبات المؤهلة ذات الجيوب المريحة ونقاط الدعم الخاضعة للرقابة أكثر قابلية للتكرار. يجب أن تكون وجوه الاتصال بالتركيبات نظيفة؛ يمكن لشريحة محاصرة واحدة أن تؤدي إلى إمالة العمل وإحداث أخطاء في التسطيح والتوازي.
إستراتيجية مسار الأدوات وهندسة الآلة
غالبًا ما ينتج عن التمريرة ذات الاتجاه الواحد وضع أكثر اتساقًا من المسار ذهابًا وإيابًا لأن مشاركة القاطع تظل متشابهة. يُفضل عادةً استخدام الطحن بالتسلق لتحقيق الاتساق النهائي على ماكينة CNC قادرة، ولكن يجب أن يتجنب المسار الكامل علامات المكوث عند الانعكاسات والتغييرات المفاجئة في المشاركة. يجب أن تتم حركات المقدمة للداخل والمقدمة للخارج بعيدًا عن السطح الحرج عندما يكون ذلك ممكنًا.
يعد تربيع المغزل إلى المحور أمرًا ضروريًا. يمكن للقاطع المائل إنشاء أثر مقعر أو محدب اعتمادًا على اتجاه السفر وما إذا كانت الحافة الخلفية تحتك أم لا. تحقق من هندسة الماكينة باستخدام طريقة اختبار مناسبة قبل إلقاء اللوم على الإدخالات. تحقق أيضًا من حالة الحامل، وصحة محمل عمود الدوران، وعكس المحور، ومحاذاة التركيب. إذا كان السطح يحتوي على موجات متباعدة بشكل متساو، فاحسب ميلها مقابل سرعة المغزل وتغذية الطاولة؛ يمكن أن يشير النمط نحو تكرار ميكانيكي أو تكرار العملية.
سائل التبريد والرقائق وحماية الأسطح
من السهل أن يتلف الألومنيوم الشبيه بالمرآة بعد أن يترك القاطع. تخدش الرقائق المُعاد قطعها الوجه، ويتسبب سائل التبريد القذر في تلطخه، ويمكن أن يؤدي انفجار الهواء المهمل إلى سحب الرقائق عبر السطح. قم بتوجيه سائل التبريد أو الهواء لإزالة الرقائق من منطقة القطع وبعيدًا عن المسار النهائي. حافظ على التركيز والنظافة ضمن حدود مورد المبرد. تجنب مسح الوجه العاكس الجاف بقطعة قماش قد تحتوي على بقايا كاشطة.
إذا كان الجزء سيتم تأكسده، أو طلاءه، أو تغليفه، أو ربطه، أو استخدامه كجهة اتصال كهربائية، فحدد الوجوه التي يجب أن تظل عارية وكيف سيتم حماية اللمسة النهائية. التشطيب الثانوي يمكن أن يغير المظهر والخشونة والأبعاد. تشرح خيارات التشطيب للألمنيوم المطحون باستخدام الحاسب الآلي من Liqin كيف تؤدي التشطيبات المصنعة آليًا والمؤكسدة والتفجير وغيرها من التشطيبات وظائف مختلفة. لا تدفع مقابل سطح مطحون كالمرآة والذي ستمحوه عملية تفجير لاحقة عمدًا.
قياس الخشونة والتسطيح بشكل منفصل
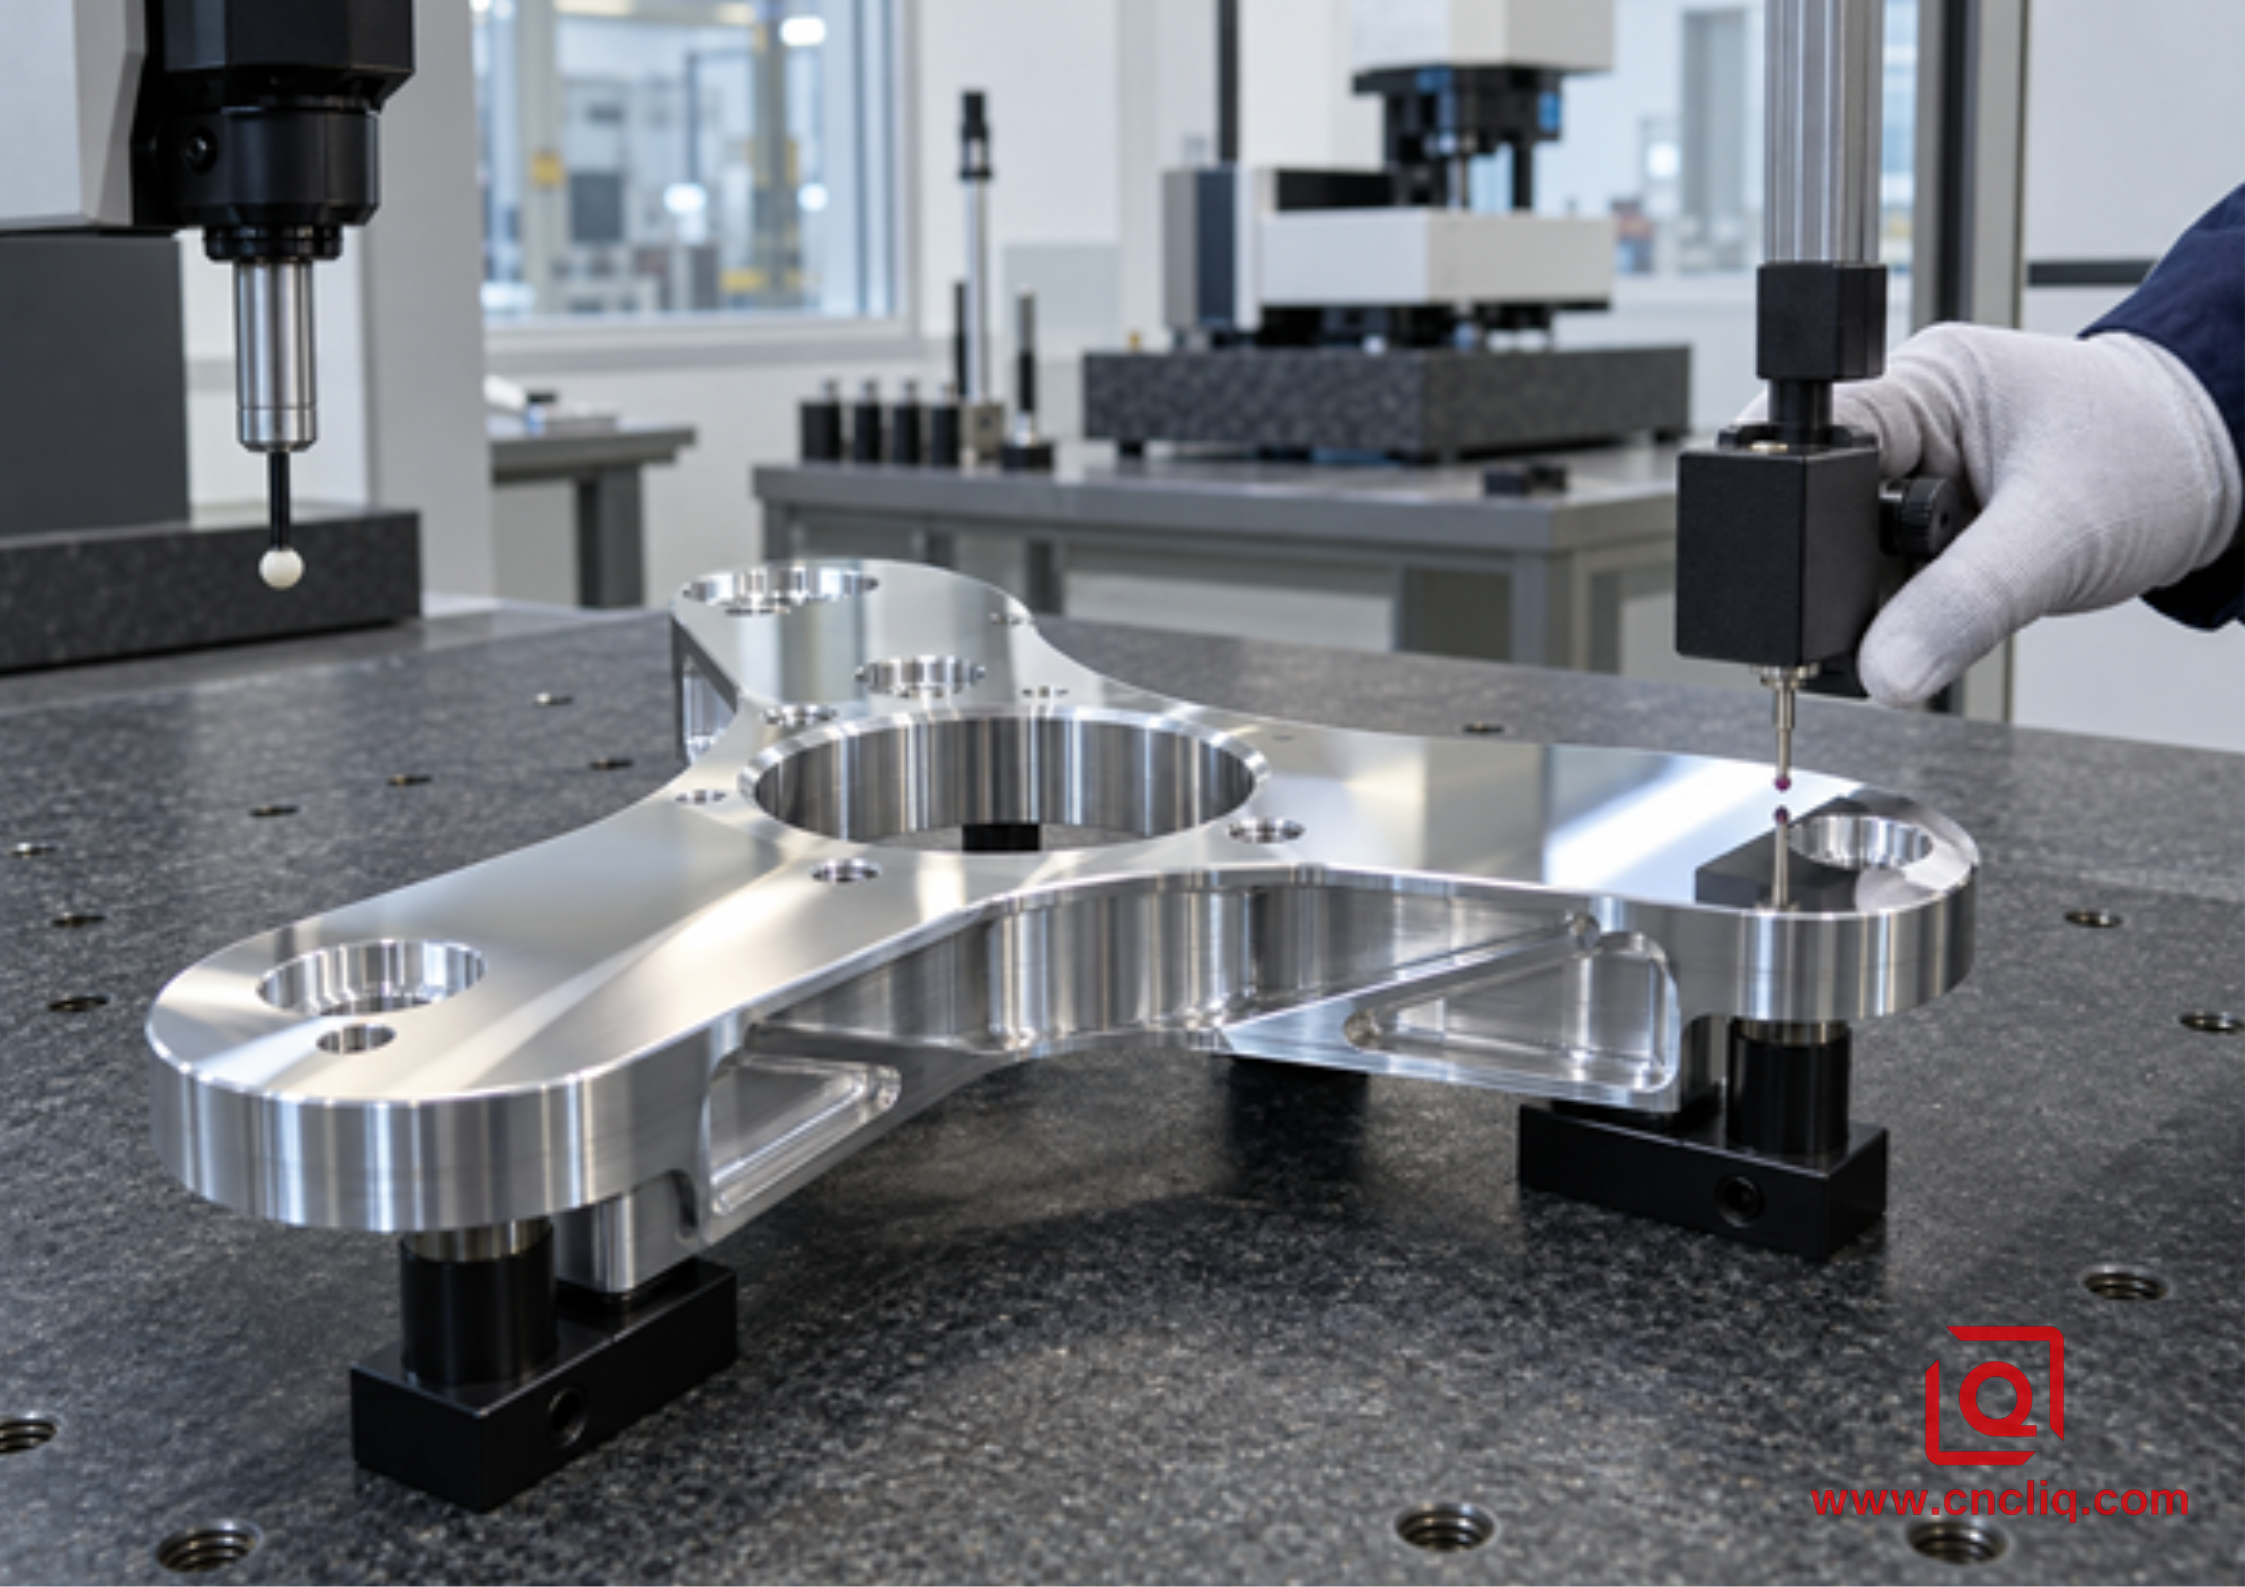
فحص التسطيح والخشونة لجزء من الألومنيوم المصقول كالمرآة
يقوم جهاز اختبار الخشونة بأخذ عينات من الخط. إنه حساس لتتبع الاتجاه والقطع والتصفية وطول التقييم. قم بالقياس عبر عملية التصنيع ما لم يحدد المعيار أو الرسم الحاكم خلاف ذلك، وقم بتسجيل إعدادات الأداة. قراءة واحدة جذابة لا تكفي لوجه ختم كبير؛ استخدم خريطة محددة للمواقع.
يمكن تقييم التسطيح باستخدام CMM، أو لوحة السطح والمؤشر، أو المعدات البصرية، أو غيرها من الطرق المؤهلة. كل طريقة لها عدم اليقين وحدود أخذ العينات. يجب أن توضح خطة الفحص حالة الدعم ونمط النقطة ودرجة الحرارة وما إذا كان سيتم تصفية النتيجة أم لا. بالنسبة للوحة العريضة، قم بتضمين مناطق الحافة والوسط والانتقال. قد تكشف السحابة النقطية الكثيفة عن طبق ضحل تفتقده بعض النقاط اليدوية.
<فئة الجدول = "26" الحدود = "0" تباعد الخلايا = "0"> <الجسم> <تر>عنصر الفحص
السجل الموصى به
سبب أهميته
خشونة السطح
Ra أو Rz، اتجاه التتبع، القطع/التصفية، طول التقييم، المواقع
يجعل النتائج قابلة للتكرار
التسطيح
الطريقة، نقاط الدعم، خريطة النقاط، درجة الحرارة، عدم اليقين
يمنع النزاعات حول التركيبات وأخذ العينات
اللمسة النهائية المرئية
الإضاءة، مسافة المشاهدة، عينة الحدود المعتمدة
يتحكم في التوقعات التجميلية
حالة القاطع
معرف الأداة، أدخل الكمية/الحافة، الجريان المقاس
ربط العيوب بنظام القطع
حالة العملية
درجة حرارة الجزء، درجة حرارة سائل التبريد، وقت التثبيت المنقضي
يشرح التباين الحراري
مرجع قديم مستضاف من قبل NIST، تصنيع الألمنيوم وسبائك الألومنيوم، يظل مفيدًا لسلوك التصنيع العام و يؤكد على أهمية ممارسة القطع الخاصة بالسبائك. استخدمها كخلفية، ثم اتبع بيانات صانع الأدوات الحالية وخطة التحكم المعتمدة للمشروع.
استكشاف الأخطاء وإصلاحها حسب نمط السطح
<فئة الجدول = "26" الحدود = "0" تباعد الخلايا = "0"> <الجسم> <تر>الأعراض
الأسباب المحتملة
الفحوصات الأولى
أشرطة غائمة أو ملطخة
حافة متراكمة، احتكاك، حافة ملوثة
فحص الإدخالات تحت التكبير؛ تأكيد تحميل الرقاقة وتسليم مواد التشحيم
علامات الإدراج المتكررة
الامتداد المحوري، المقعد متسخ، ارتفاع الإدخال غير متساوي
جيوب نظيفة؛ عزم الدوران بشكل صحيح قياس الحواف في المغزل
التداخل أو فرك الحافة الخلفية
المغزل غير مربع، انحراف القاطع
التحقق من هندسة الترام والآلات؛ قلل القوة فقط بعد التحقق من الشكل الهندسي
موجات الثرثرة
دعم ضعيف، رنين، حافة مهترئة، تفاعل مفرط
تغيير الدعم والمشاركة؛ فحص حالة الحامل والمغزل
الطبق أو التاج
هندسة الآلة، ثني التركيبات، التدرج الحراري
الفحص غير المثبت عند درجة حرارة ثابتة؛ اتجاه خطأ الخريطة
نهاية جيدة ولكن فشل في التسطيح
تحرير الضغط المتبقي أو التسطيح الاصطناعي للتركيبات
موازنة التخشين وإعادة المقعد وفحص جزء الحالة الحرة
خدوش عشوائية
إعادة قطع الشريحة أو التعامل مع الضرر
تحسين عملية الإخلاء والتعامل مع ما بعد القطع
حالة مركبة مجهولة: ألواح قاعدة مسطحة ذات مشعب تفريغ
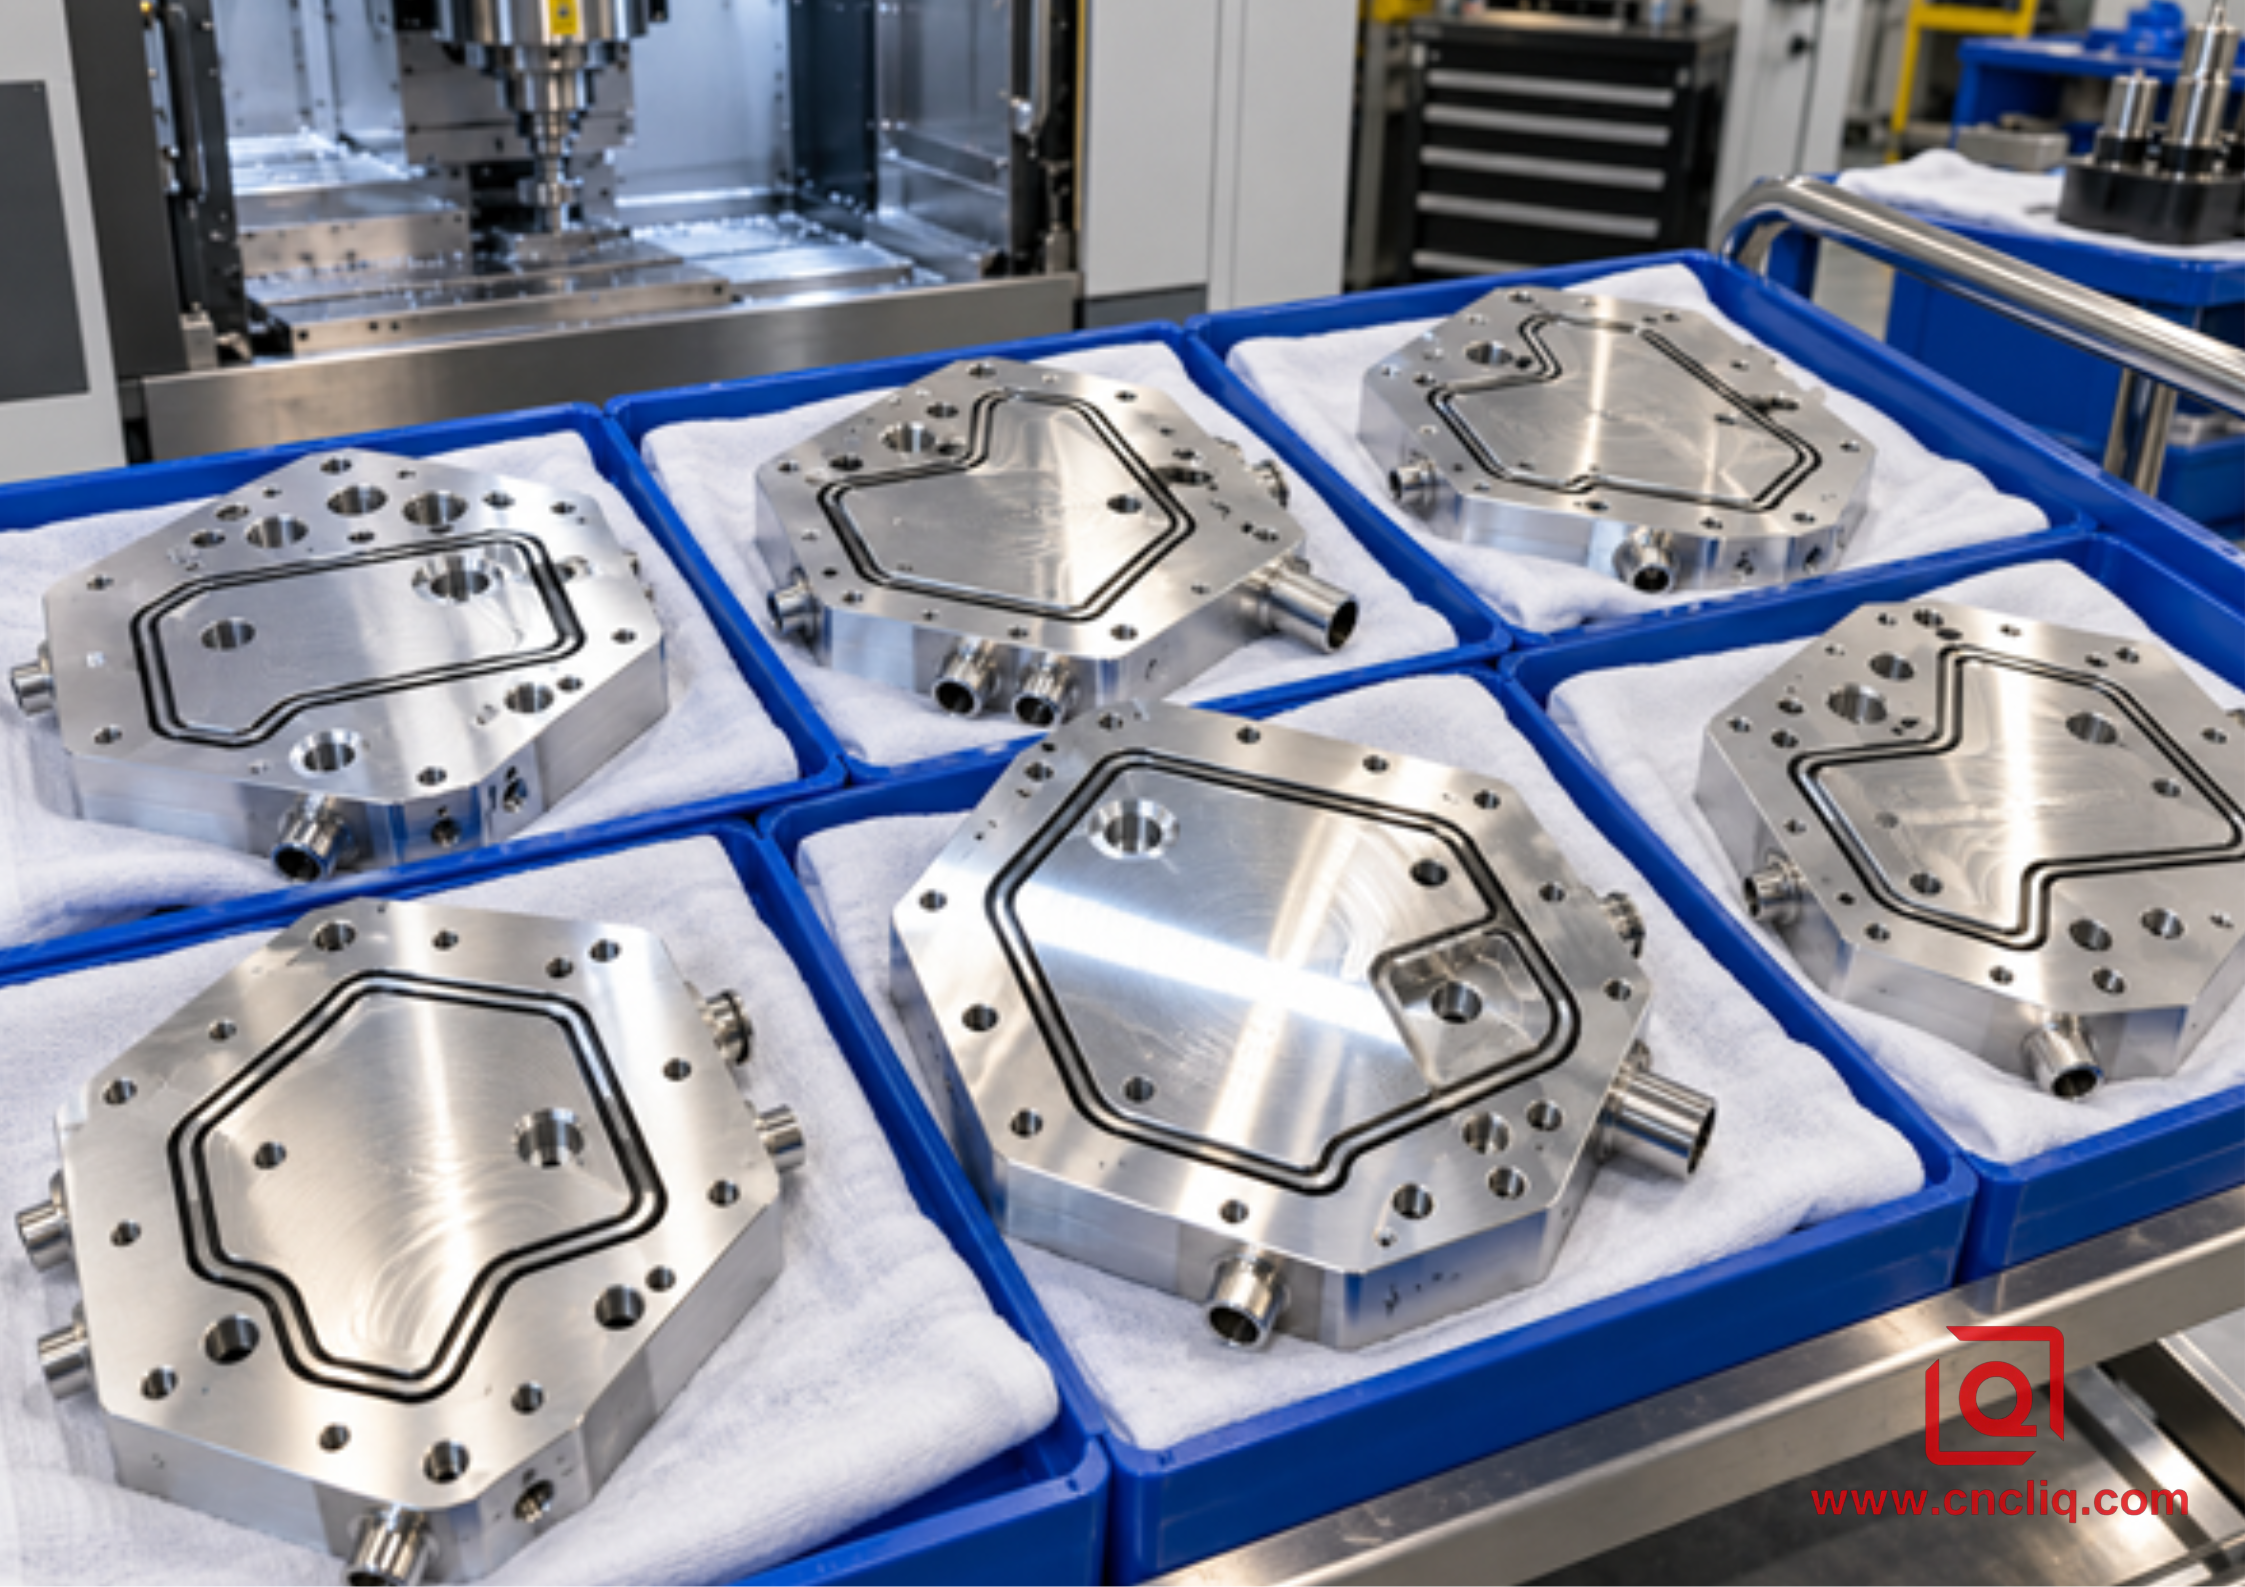
علبة مركبة مجهولة: ألواح قاعدة من الألومنيوم المفرغ
الحالة المركبة المجهولة التالية هي سيناريو تصنيع واقعي تم إنشاؤه لشرح العملية؛ ولا يكشف عن عميل أو يطالب بنتيجة إنتاج عالمية. طلب أحد شركات تكامل الأتمتة الأوروبية 6061-T651 من الصفائح الأساسية ذات مشعب التفريغ لوحدة معالجة أشباه الموصلات. كان لكل جزء وجه تثبيت عريض، وأخدود حلقي على شكل حرف O، ومنافذ متقاطعة متعددة، وأرض علوية تجميلية. كان هدف الرسم الذي تم التحكم فيه هو 0.05 ملم عبر غلاف 320 ملم وRa 0.8 ميكرومتر على أرض الحشية بعد المعالجة، مع عدم السماح بالتلميع.
حددت المراجعة المبكرة للمخاطر 3 تعارضات. تعمل الجيوب الداخلية العميقة على إزالة المواد من أحد الجوانب، ويمكن للمشابك المحيطية أن تؤدي إلى ثني الأرضية الرقيقة المتبقية، وقد يؤدي التمرير النهائي العنيف إلى توليد حرارة كافية لتشويه نتيجة الفحص. استخدمت خطة العملية فراغات متطابقة من نفس مجموعة المواد، والتنظيف المتوازن لكلا الوجهين، والتخشين المرحلي، وخطوة التحرير وإعادة التثبيت، وتركيبة مخصصة منخفضة القوة. استخدم قاطع التشطيب هندسة ألمنيوم حادة وحالة ارتفاع حافة تم التحقق منها. تم الانتهاء من الوجوه الحرجة بعد وصول الماكينة والمبرد وقطعة العمل إلى حالة مستقرة.
يتبع التفتيش الرسم وليس المظهر. قام فريق الجودة بقياس نسيج أرض الحشية في عدة مواقع عبر الطبقة، ثم قام بتعيين وجه التثبيت على 3 دعامات محددة بعد تأقلم الجزء. تتطلب خطة التحكم أيضًا مقارنة بصرية تحت الإضاءة الثابتة والتعامل المحمي في الصواني الفردية. إذا كان هذا طلب عرض أسعار، فسيحتاج المورد إلى النموذج ثلاثي الأبعاد، والرسم ثنائي الأبعاد الذي يتم التحكم فيه، وحجم الدفعة المتوقع، وشكل السبائك والمواد، ووسائل شرح التسطيح والخشونة، ومتطلبات الختم، والعمليات المحظورة، وتوقعات تقرير الفحص.
للحصول على مثال منتج تم التحقق منه يشتمل على وجوه مانعة للتسرب مطحونة بدقة، راجع كتلة مشعب الألومنيوم الدقيقة من Liqin. طريق الإنتاج الآخر ذو الصلة هو مبيت الإضاءة المصنوع من الألومنيوم الدقيق، حيث تدعم أسطح الحشيات المُشكَّلة بواسطة CNC والتحكم في التسطيح إحكام إغلاق الهيكل. توضح هذه الروابط سبب ضرورة ربط مواصفات النهاية بالوظيفة الحقيقية للقطعة.
ما يجب إرساله للحصول على عرض أسعار دقيق لطحن الوجه
يزيل طلب عرض الأسعار المفيد التخمين. أرسل النموذج ثلاثي الأبعاد الأصلي ورسمًا ثنائي الأبعاد يمكن التحكم في مراجعته. تحديد السبائك والمزاج وشكل المخزون المفضل؛ تسليط الضوء على الوجوه الحرجة للجودة؛ تحديد متطلبات التسطيح والتوازي والخشونة والوضعية والتجميلية؛ وتحديد معيار التفتيش. قم بإضافة الحجم السنوي، وكمية النموذج الأولي، وجدول التسليم، ومسار التشطيب، واحتياجات التعبئة والتغليف، وما إذا كان تقرير الأبعاد الكاملة أو شهادة المادة مطلوبًا.
إذا كان "التشطيب المتطابق" مهمًا، فقم بتضمين عينة معتمدة أو معيار مرئي قابل للقياس. اذكر ما إذا كانت أقواس مسار الأدوات الباهتة مقبولة أم لا. تأكد مما إذا كان يجب أن يأتي التشطيب مباشرة من طحن الوجه أو ما إذا كان من الممكن اقتراح قطع الذبابة أو اللف أو التلميع أو الطحن. يمكن للمورد بعد ذلك فصل المتطلبات الوظيفية عن افتراض العملية المكلفة بشكل غير ضروري.
هل تحتاج إلى مراجعة قابلية التصنيع؟ أرسل Liqin نموذج CAD الخاص بك، والرسم ثنائي الأبعاد، والكمية المستهدفة، ووسائل شرح السطح المهمة. يمكن لفريقنا الهندسي مراجعة شكل المادة، وإستراتيجية المسند، ومخاطر العمل، وطريقة الفحص، ومسار التشطيب قبل عرض الأسعار. استخدم نموذج الاتصال لبدء مناقشة طلب عرض الأسعار.
الأسئلة الشائعة
1. هل يمكن لطحن الوجه أن ينتج لمسة نهائية مرآة حقيقية للألمنيوم؟
يمكن أن تنتج عملية الطحن السطحي سطحًا ساطعًا وعاكسًا للغاية عندما يتم التحكم بشكل جيد في الماكينة والقاطع وارتفاع الإدخال وحمل الرقاقة وإخلاء الرقاقة، ولكن "المرآة الحقيقية" ليست مواصفات هندسية كاملة. إذا كان هناك حاجة إلى انعكاس بصري أو خشونة منخفضة للغاية، فقد تكون عملية الماس ذات الحافة الواحدة أو اللف أو التلميع أكثر ملاءمة. قم بتعريف Ra أو Rz، والوضع، والقبول البصري، والتسطيح، والعمليات الثانوية المسموح بها قبل اختيار الطريقة.
2. ما هي خشونة السطح التي يجب أن أحددها لجزء من الألومنيوم المطحون للوجه؟
حدد الخشونة التي تحتاجها الوظيفة، وليس أقل رقم يعلن عنه المورد. يمكن للوجوه العامة المصنعة آليًا أن تتحمل قيمة أكثر خشونة من أراضي الحشية أو واجهات المحامل أو وسادات التلامس الحرارية أو الألواح التجميلية. قم بتضمين المعلمة، والوحدات، واتجاه القياس، أو المرشح أو القطع عندما يكون ذلك مناسبًا، ومواقع القياس. إذا كان السطح أيضًا حرجًا في التسطيح، فاذكر هذا المتطلب بشكل منفصل لأن قيمة Ra المنخفضة لا تضمن التسطيح الهندسي.
3. لماذا تلتوي لوحة الألومنيوم بعد فكها؟
ربما تكون التركيبة قد تسببت في انحناء مسطح فارغ، أو ربما يكون القطع قد أدى إلى إطلاق إجهاد متبقي بشكل غير متساو، أو ربما يكون هناك تدرج في درجة الحرارة بين الوجهين العلوي والسفلي. عندما تختفي قوة المشبك ويبرد الجزء، فإنه يتحرك نحو شكل الحالة الحرة الجديد. تعد إزالة المواد المتوازنة، والتخشين المرحلي، وإعادة الجلوس، والدعم منخفض القوة، ودرجة الحرارة المستقرة، والفحص بعد الإصدار أكثر موثوقية من مجرد إضافة تمريرة نهائية أخف.
4. هل طاحونة الوجه الأكبر دائمًا هي الأفضل من حيث التسطيح واللمسة النهائية؟
لا. يمكن للقاطع الأوسع من الجزء أن يقلل من خطوط المزج وينهي الوجه في عملية مسح واحدة، ولكنه يؤدي أيضًا إلى تضخيم تأثيرات الترام المغزلي الضعيف، وامتثال الماكينة، والتوازن، وتباين ارتفاع الإدخال. قد تناسب أداة القطع الأصغر حجمًا الماكينة وتقلل من الحمل، ولكنها تخلق ممرات متداخلة يمكن أن تظهر النطاقات. حدد القطر من عرض الجزء، وقدرة الماكينة، وقوة المغزل، وصلابة الأداة، ووقت التمدد والدورة المطلوب.
5. كيف يمكن للمشتري التحقق من قدرة المورد على تشطيب المرآة والتسطيح؟
اطلب عملية موثقة وخطة قياس، وليس صورة فوتوغرافية فقط. يجب أن تحدد الخطة شكل المادة، ونوع القاطع، والتحكم في الجريان، واستراتيجية التثبيت، والحالة الحرارية، وإعدادات أداة الخشونة، ودعم التسطيح وخريطة النقاط، وتنسيق تقرير الفحص. بالنسبة للأوامر المتكررة، اتفق على نموذج مرئي معتمد واسأل عن كيفية مراقبة عمر الأداة. يعد النموذج الأولي أو تشغيل المقالة الأولى الطريقة الأكثر أمانًا للتأكد من أن العملية المقتبسة تتطابق مع الرسم الحقيقي.
<ديف> <نمط> أنودة-CTA-BTN { عرض: كتلة مضمنة؛ الحشو: 18px 50px 18px 40px؛ الخلفية: التدرج الخطي (135 درجة، #1a5f8a، #0f4c75)؛ اللون: #ففف؛ حجم الخط: 20 بكسل؛ وزن الخط: 900؛ تباعد الحروف: 1 بكسل؛ نصف قطر الحدود: 12 بكسل؛ زخرفة النص: لا شيء؛ الحدود: 2px الصلبة rgba(255,255,255,0.3); الموقف:نسبي؛ الحد الأدنى للعرض: 390 بكسل؛ محاذاة النص:مركز؛ الانتقال: كل 0.3 ثانية سهولة؛ /* إنشاء حساب جديد */ الرسوم المتحركة: سهولة الدخول والخروج اللامتناهية من Pulse 2s؛ } /* الاسم: اسم المنتج، اسم المنتج */ أنودة-CTA-BTN:تحوم { الخلفية: التدرج الخطي (135 درجة، #2378a8، #155a8a)؛ تحويل: ترجمة Y (-4 بكسل) مقياس (1.04)؛ } /* قم بالتسجيل في المرة القادمة */ .مؤشر الإصبع { الموقف:مطلق؛ اليمين: 20 بكسل؛ أسفل: 12 بكسل؛ حجم الخط: 28 بكسل؛ الرسوم المتحركة: ارتداد الإصبع 0.7 ثانية لسهولة الدخول والخروج؛ } /* الإضافة إلى قائمة المحتوى المفضّل */ @نبض الإطارات الرئيسية { 0%{التحويل:مقياس(1);} 50%{التحويل:مقياس(1.07);} 100%{التحويل:مقياس(1);} } /*الحصول على أفضل النتائج */ @keyframes إصبع ترتد { 0%,100%{تحويل:ترجمةY(0);} 50%{تحويل:ترجمةY(-8px);} }الملخص
يأتي الطحن السطحي الشبيه بالمرآة وتسطيح الألومنيوم الذي يمكن الاعتماد عليه من نظام خاضع للرقابة: مخزون مستقر، وإزالة متوازنة للمواد، وإمساك عمل منخفض التشوه، وهندسة الماكينة الصحيحة، وأدوات حادة خاصة بالألمنيوم، ونفاذ مُقاس، وقطع نهائي متسق، وتحكم قوي في الرقاقة، واستقرار حراري، وتحقق منفصل من الملمس والشكل. ضع معايير قبول قابلة للقياس على الرسم، وشارك بيانات RFQ الكاملة، وقم بتأهيل العملية باستخدام أدلة المادة الأولى قبل توسيع نطاق الإنتاج.
<ديف> <نمط> .square-quote-btn { العرض: 240 بكسل؛ الارتفاع: 240 بكسل؛ العرض: مضمنة فليكس؛ الاتجاه المرن: العمود؛ محاذاة العناصر: مركز؛ ضبط المحتوى: مركز؛ الفجوة: 24 بكسل؛ لون الخلفية: #1a5f8a؛ اللون: #ffffff؛ حجم الخط: 28 بكسل؛ وزن الخط: 900؛ تباعد الحروف: 2 بكسل؛ نصف قطر الحدود: 8 بكسل؛ زخرفة النص: لا شيء؛ الحدود: 2px الصلبة rgba (255، 255، 255، 0.3)؛ الانتقال: كل 0.3 ثانية سهل؛ محاذاة النص: مركز؛ } /*الحياة*/ .square-quote-btn:hover { لون الخلفية: #2378a8; تحويل: ترجمةY(-4px); } .square-quote-btn:hover .arrow-icon { تحويل: ترجمةX(10px); } /* الإضافة إلى قائمة المحتوى المفضّل */ .رمز السهم { حجم الخط: 64 بكسل؛ وزن الخط: غامق؛الانتقال: سهولة التحويل بمقدار 0.3 ثانية؛ ارتفاع الخط: 1؛ }