 العربية




هل لديك رسم تخطيطي لمحمل ألومنيوم عالي المتانة ولا تعرف ما إذا كان يجب تركه على المخرطة بعد الانتهاء من تصنيعه أم إخضاعه لعملية تجليخ إضافية؟ هذا التردد شائع: فالرسم التخطيطي يُظهر تركيبًا دقيقًا للمحمل، وانحرافًا منخفضًا، وتشطيبًا ممتازًا، بينما تصل عروض الأسعار بخيارات تصنيع مختلفة. تابع القراءة وستجد طريقة عملية للاختيار، وقائمة بضوابط الورشة التي تستحق التحقق، وطلب عرض أسعار يقلل بشكل كبير من احتمالية حدوث سوء فهم مكلف.
الحل الأمثل في ورشة العمل: ابدأ بالخراطة الدقيقة للحصول على أسطح دائرية يسهل الوصول إليها في معظم أجزاء سبائك 7075 و7050 و2024 و6082. استثمر في تجهيزات التجليخ عندما تُحسّن من أداء التجميع، مثل تقليل خشونة السطح، أو تحسين دقة التحكم في استدارة السطح، أو تغيير طبقة السطح، أو إجراء تعديل دقيق بعد الطلاء. القرار الصحيح يعتمد على المتطلبات الوظيفية، وليس على قوة السبيكة وحدها.
أولاً، مراجعة المصطلحات: الألومنيوم عالي القوة ليس "قابلاً للتشكيل الصلب" بالمعنى الكلاسيكي
عند فتح دليل أدوات القطع، نجد أن مصطلح "الخراطة الصلبة" له معنى ضيق نسبيًا: أداة ذات نقطة واحدة تقطع معدنًا حديديًا بعد تصلبه. على سبيل المثال، تُعرّف شركة ساندفيك كورومانت الخراطة الصلبة للأجزاء الصلبة بأنها تلك التي يكون فيها الفولاذ بصلابة 55 HRC أو أكثر. قد يتحمل قضيب من سبائك 7075-T6 أو T651 حملاً هيكليًا ثقيلاً، إلا أن حافته القاطعة لا تُقارن بصلابة فولاذ المحامل 55 HRC. تُدرج ورقة بيانات MatWeb الخاصة بسبائك 7075-T6 قيمًا نموذجية تبلغ 150 HB، وقوة خضوع 503 ميجا باسكال، وقوة شد قصوى 572 ميجا باسكال. تُعد هذه قوة رائعة للألمنيوم، لكنها لا تُصنّف قطعة العمل ضمن فئة الخراطة الصلبة التقليدية.
لماذا الإبقاء على العبارة المطلوبة في العنوان؟ لأن المشترين غالبًا ما يستخدمون مصطلح "الخراطة الصلبة" بشكل غير رسمي للإشارة إلى تشطيب خراطة المواد الصلبة أو عالية المقاومة. أما في ورشة العمل، فالمقارنة الدقيقة تقنيًا هي بين تشطيب الخراطة الدقيقة والطحن الأسطواني للألمنيوم عالي المقاومة . هذا التمييز مهم. لذا، لا ينبغي تطبيق حافة CBN وأساليب القطع الجاف المستخدمة على الفولاذ المقسى على هذه المهمة بشكل تلقائي. بالنسبة لمجموعتنا من المواد، تُعد زاوية القطع الموجبة الحادة نقطة انطلاق مفيدة. الكربيد المصقول غير المطلي شائع الاستخدام؛ وقد يناسب DLC قطعًا معينًا، ويبدأ استخدام PCD في أن يكون منطقيًا عندما يُغطي الناتج والتشطيب تكلفة الأدوات.
إذا كنت بحاجة إلى نقطة انطلاق أوسع لفهم سلوك السبائك، فإن دليل الموقع لاختيار سبائك 6061 أو 7075 أو 5052 لتصنيع قطع الألمنيوم حسب الطلب يشرح أهمية التصليد، والإجهاد المتبقي، ومقاومة التآكل، واستجابة التشطيب قبل كتابة خطة العملية. وللحصول على معلومات محددة حول الهندسة الدورانية، راجع دليل اختيار سبائك الألمنيوم CNC الخاص بالمصنعين الأصليين. تتناول هذه المقالة جانبًا آخر، حيث تركز على قرار التشطيب والسطح الوظيفي الذي سيحصل عليه العميل.
ما الذي تُجيده المقالات التقنية الأكثر مبيعًا؟
لا تُتوّج أفضل نتائج البحث فائزًا عالميًا. تُحدّد ساندفيك أولًا معنى الخراطة للأجزاء الصلبة؛ ثمّ تضع إيسكار عملية التجليخ على حافة نطاق الحجم والتشطيب المستقر للخراطة. تُقدّم المقارنة المُحكّمة في مجلة تكنولوجيا معالجة المواد التفاصيل الوظيفية المفقودة: فقيمة Ra المتساوية لا تعني بالضرورة نسيجًا متساويًا، لأنّ علامات التغذية من حافة خراطة مُحدّدة تختلف عن النمط العشوائي الذي تُخلّفه حبيبات الكشط. تُغلق نورتون الحلقة للألمنيوم من خلال اختبار نظام كشط بارد القطع وغير مُحمّل. نُطبّق النمط نفسه هنا - تحديد الحدود، وربط النسيج بالوظيفة، والانتهاء بمسار قرار على مستوى الرسم.
مقارنة هندسية بين الخراطة الصلبة والتجليخ: للألمنيوم
عامل القرار | تشطيب دقيق للرأس | طحن أسطواني متوافق مع الألومنيوم | الخلاصة العملية للمشتري |
إزالة المواد | تقوم حافة القطع المحددة بقص رقاقة متصلة أو مجزأة. | تزيل العديد من الحبيبات الكاشطة رقائق صغيرة جدًا. | يؤدي الخراطة إلى إزالة المواد بشكل أسرع؛ أما التجليخ فهو عملية تشطيب، وليس خطة إنقاذ للزيادة المفرطة في الوزن. |
أفضل هندسة | الأقطار الخارجية، والأقطار الداخلية، والوجوه، والأخاديد، والمخاريط، والخيوط، والميزات ذات الصلة في إعداد مرجعي واحد. | المحاور الطويلة، ومقاعد المحامل، والأقطار الخارجية/الداخلية البسيطة، أو الأسطح التي تتطلب تشطيبًا تصحيحيًا. | يفضل الدوران عندما يجب أن تظل عدة عناصر متحدة المحور مرتبطة ببعضها البعض. |
ملمس السطح | نمط تغذية حلزوني اتجاهي؛ يمكن التنبؤ به من خلال التغذية ونصف قطر الأنف. | نسيج أكثر عشوائية أو متقاطع أو متساوي الخواص حسب العملية. | Ra وحده غير مكتمل؛ قد تحتاج أسطح منع التسرب والتحمل إلى Rz أو التموج أو الرصاص أو التحكم في اتجاه النسيج. |
مخاطر حرارية | تتسرب الحرارة بشكل رئيسي من خلال الرقاقة والأداة وسائل التبريد؛ ويمكن أن يؤدي تراكم الحرارة على الحافة إلى حدوث تلطيخ موضعي. | مع استخدام مجموعة المواد الكاشطة الخاطئة، يتراكم الحصى على سطح العجلة؛ ويزداد الاحتكاك، ويكافح سائل التبريد للوصول إلى السطح الفاصل، وتتبع ذلك درجة الحرارة المحلية. | لذا يجب أن تكون العجلة مصممة للألمنيوم، ويجب التعامل مع توصيل سائل التبريد كمتغير في العملية بدلاً من كونه نظام أنابيب أساسي. |
الاستدارة والحجم | ممتاز على مخرطة صلبة ومستقرة حرارياً مع تثبيت جيد للقطعة؛ حساس لحالة المغزل وتآكل الأداة وتشوه المشبك. | قدرة تصحيحية قوية ومتوسط عملية؛ حساسة لحالة المركز، وتوازن العجلات، والتلميع، والدعم. | للحصول على استدارة استثنائية أو محور طويل ونحيف، قد يوفر الطحن نطاقًا أوسع للعملية. |
الإعداد والمدة الزمنية | غالباً ما يتم إنجازها من خلال عمليات التخشين والتشطيب على آلة واحدة، مما يقلل من عمليات النقل وفقدان البيانات المرجعية. | يضيف آلة، وطريقة تثبيت قطعة العمل، ومواصفات العجلة، وخطوة التجهيز، والتنظيف، وحلقة الفحص. | عادةً ما يكون الخراطة هو الخيار الأمثل للنماذج الأولية والإنتاج ذي التفاوتات المتوسطة. |
تيار النفايات | ينتج رقائق قابلة لإعادة التدوير ونظام تبريد تقليدي. | ينتج عنه نشارة ناعمة وحمأة طحن مختلطة بمواد كاشطة وسوائل. | تُضيف عملية الطحن تعقيدات في أعمال التنظيف والتخلص من النفايات. |
تغييرات في التصميم | تتميز تغييرات مسار الأداة والإدراج بمرونة نسبية. | قد تتطلب تغييرات المظهر الخارجي عجلة مختلفة، أو استراتيجية تزيين مختلفة، أو تجهيزات مختلفة. | تُعدّ عملية الخراطة أكثر ملاءمة للتصاميم المتطورة والبرامج ذات الحجم المنخفض. |
عندما يكون الخراطة الدقيقة هي الخيار الأفضل
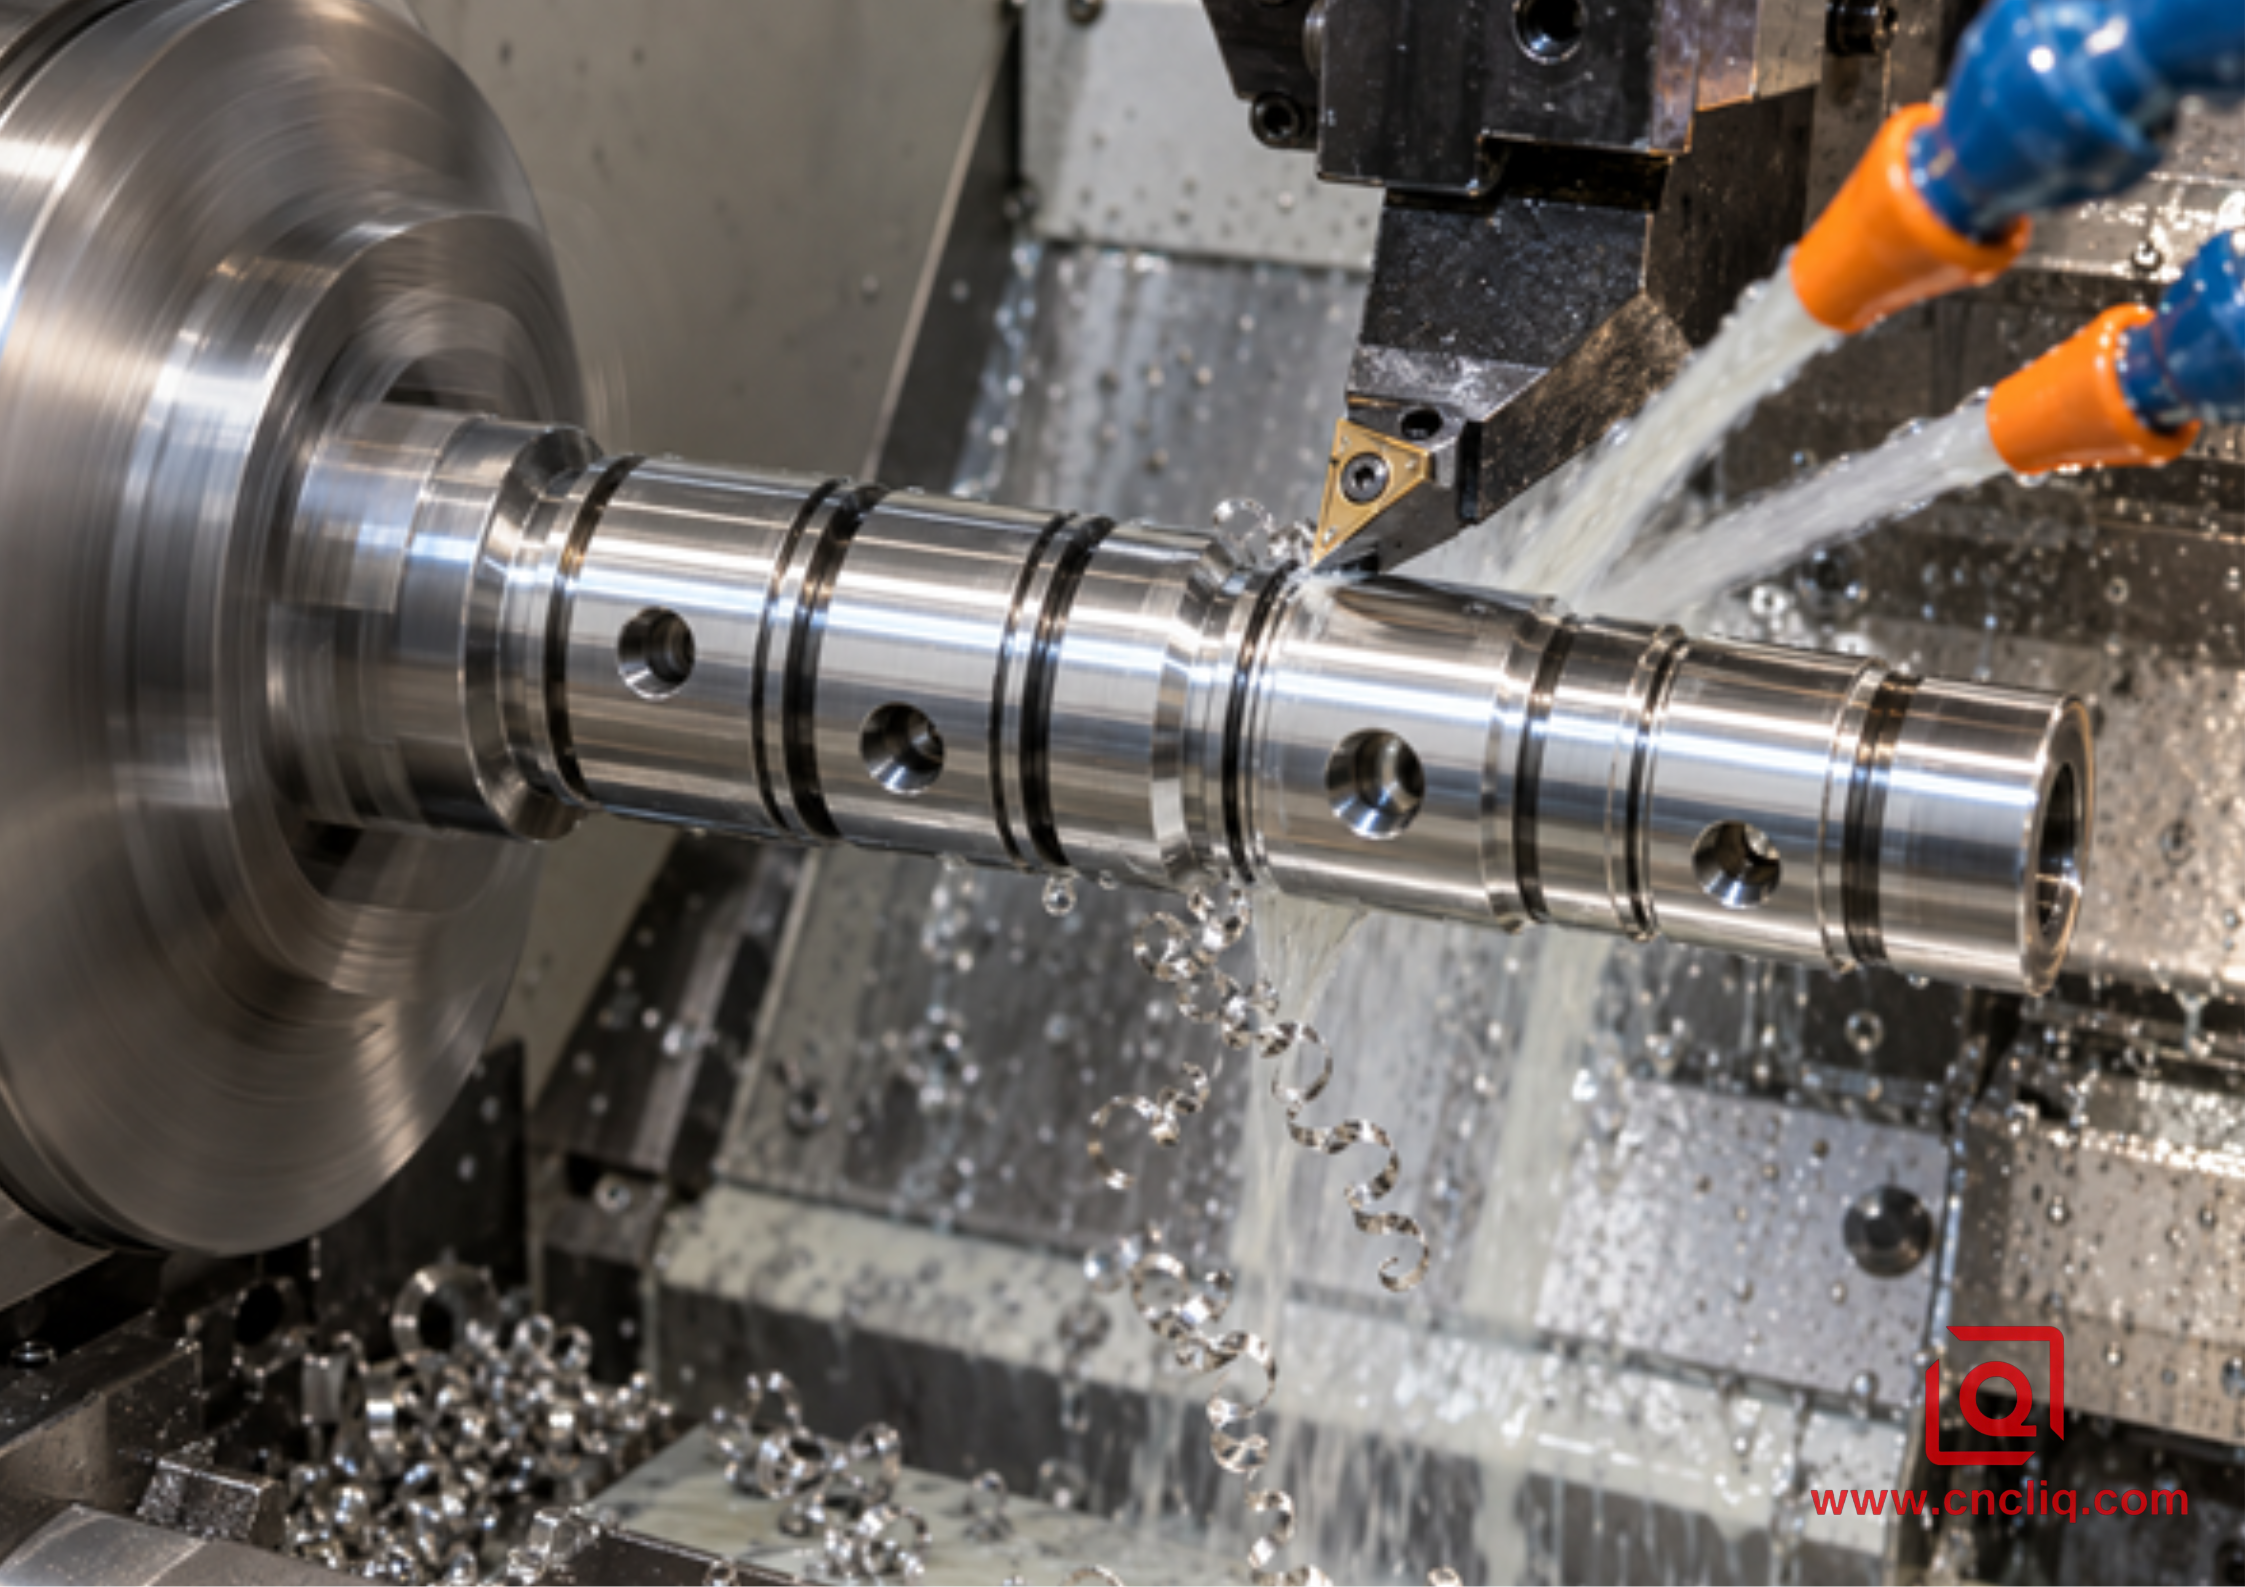
صورة الجسم 1 - تقوم أداة تشطيب حادة بقطع المجلات ذات الصلة وتختم الأراضي في إعداد مرجعي واحد.
يُعدّ الخراطة النهائية الخيار الأمثل عندما يكون الجزء قابلاً للدوران بطبيعته، ويمكن تحقيق المواصفات المطلوبة دون الحاجة إلى عملية ثانية. راقب دورة الخراطة والطحن المُخططة جيدًا، وستتضح لك الميزة: فالقطر الخارجي، والثقب، والكتف، والأخدود، والسطح، واللولب، جميعها تشترك في نفس مرجع المغزل. كل عملية نقل يتم تجنبها تحمي المحورية. كما أنها تُزيل احتمالية وجود رقاقة تحت مركز آلة التجليخ، أو عدم تطابق المرجع، أو علامة معالجة على السطح النهائي.
1. يحتاج الرسم إلى عدة سمات مترابطة، وليس إلى بُعد بطولي واحد.
قد يكون محور الدوران محكمًا، لكنه نادرًا ما يعمل بمفرده. يتحكم كتفه في الموقع المحوري. ويقع بالقرب منه سطح مانع التسرب. وقد يحدد تجويف داخلي موقع دبوس أو صمام. إذا تم قطع هذه العناصر في عملية تثبيت واحدة، فإن العملية تحمي علاقاتها بشكل مباشر. وتُعد مقارنة الموقع بين عمليات التشغيل ثلاثية المحاور وخماسية المحاور والتشغيل بالخراطة والطحن مفيدة عندما يتضمن الجزء أيضًا ثقوبًا شعاعية أو أسطحًا مستوية أو منافذ خارج المحور.
2. يمكن توليد السطح من خلال تمريرة تشطيب مستقرة
بالنسبة للألمنيوم، تُعتبر عملية التشطيب ناجحة عندما تكون الحافة حادة، والقطعة المُدرجة في المركز، والطبقة الشعاعية متجانسة، ويبقى القطع فوق عتبة الاحتكاك. تُقلل القطعة المُدرجة المصقولة ذات الزاوية الموجبة من ظاهرة الحراثة. يمكن لتقنية PCD الحفاظ على حدة الحافة لفترات إنتاج طويلة، كما يمكنها إنتاج تشطيب دقيق، ولكن يجب تبرير ذلك بحجم الدفعة وشدة الانقطاع. ابدأ ببيانات مُصنِّع القطعة المُدرجة، ثم اختبر العملية على الماكينة الفعلية، والحامل، وحرارة السبيكة، والبروز، وسائل التبريد، والتثبيت. لا تُعتبر قيم التغذية والسرعة العامة معايير قبول.
3. الوقت اللازم للتسليم ومرونة التصميم أمران مهمان
تتغير طلبات النماذج الأولية وطلبات الإنتاج النهائي. يسهل إعادة برمجة عملية الخراطة عند تحرك الكتف أو مجرى الحلقة المطاطية، بينما تضيف عملية تشطيب أخرى وقتاً للتخطيط والانتظار. لا يكون التوجيه المختصر مفيداً إلا إذا ظل فعالاً، لذا اطلب دليلاً على الخاصية الأساسية بدلاً من التركيز على علامة تجارية معينة للآلة.
متى يكون الطحن يستحق العملية الإضافية؟
يُعتبر التجليخ مُبرراً عندما يحل مشكلة وظيفية محددة لا يُمكن حلها بالخراطة بهامش كافٍ. قد يكون ذلك خشونة سطح منخفضة للغاية، أو استدارة دقيقة بشكل استثنائي، أو تلامس طويل مع المحمل، أو نسيج غير اتجاهي مطلوب، أو تصحيح الأبعاد بعد الطلاء. وقد يكون أيضاً الحل الأمثل لجزء رفيع يتغير انحرافه مع حركة أداة الخراطة على محور الدوران.
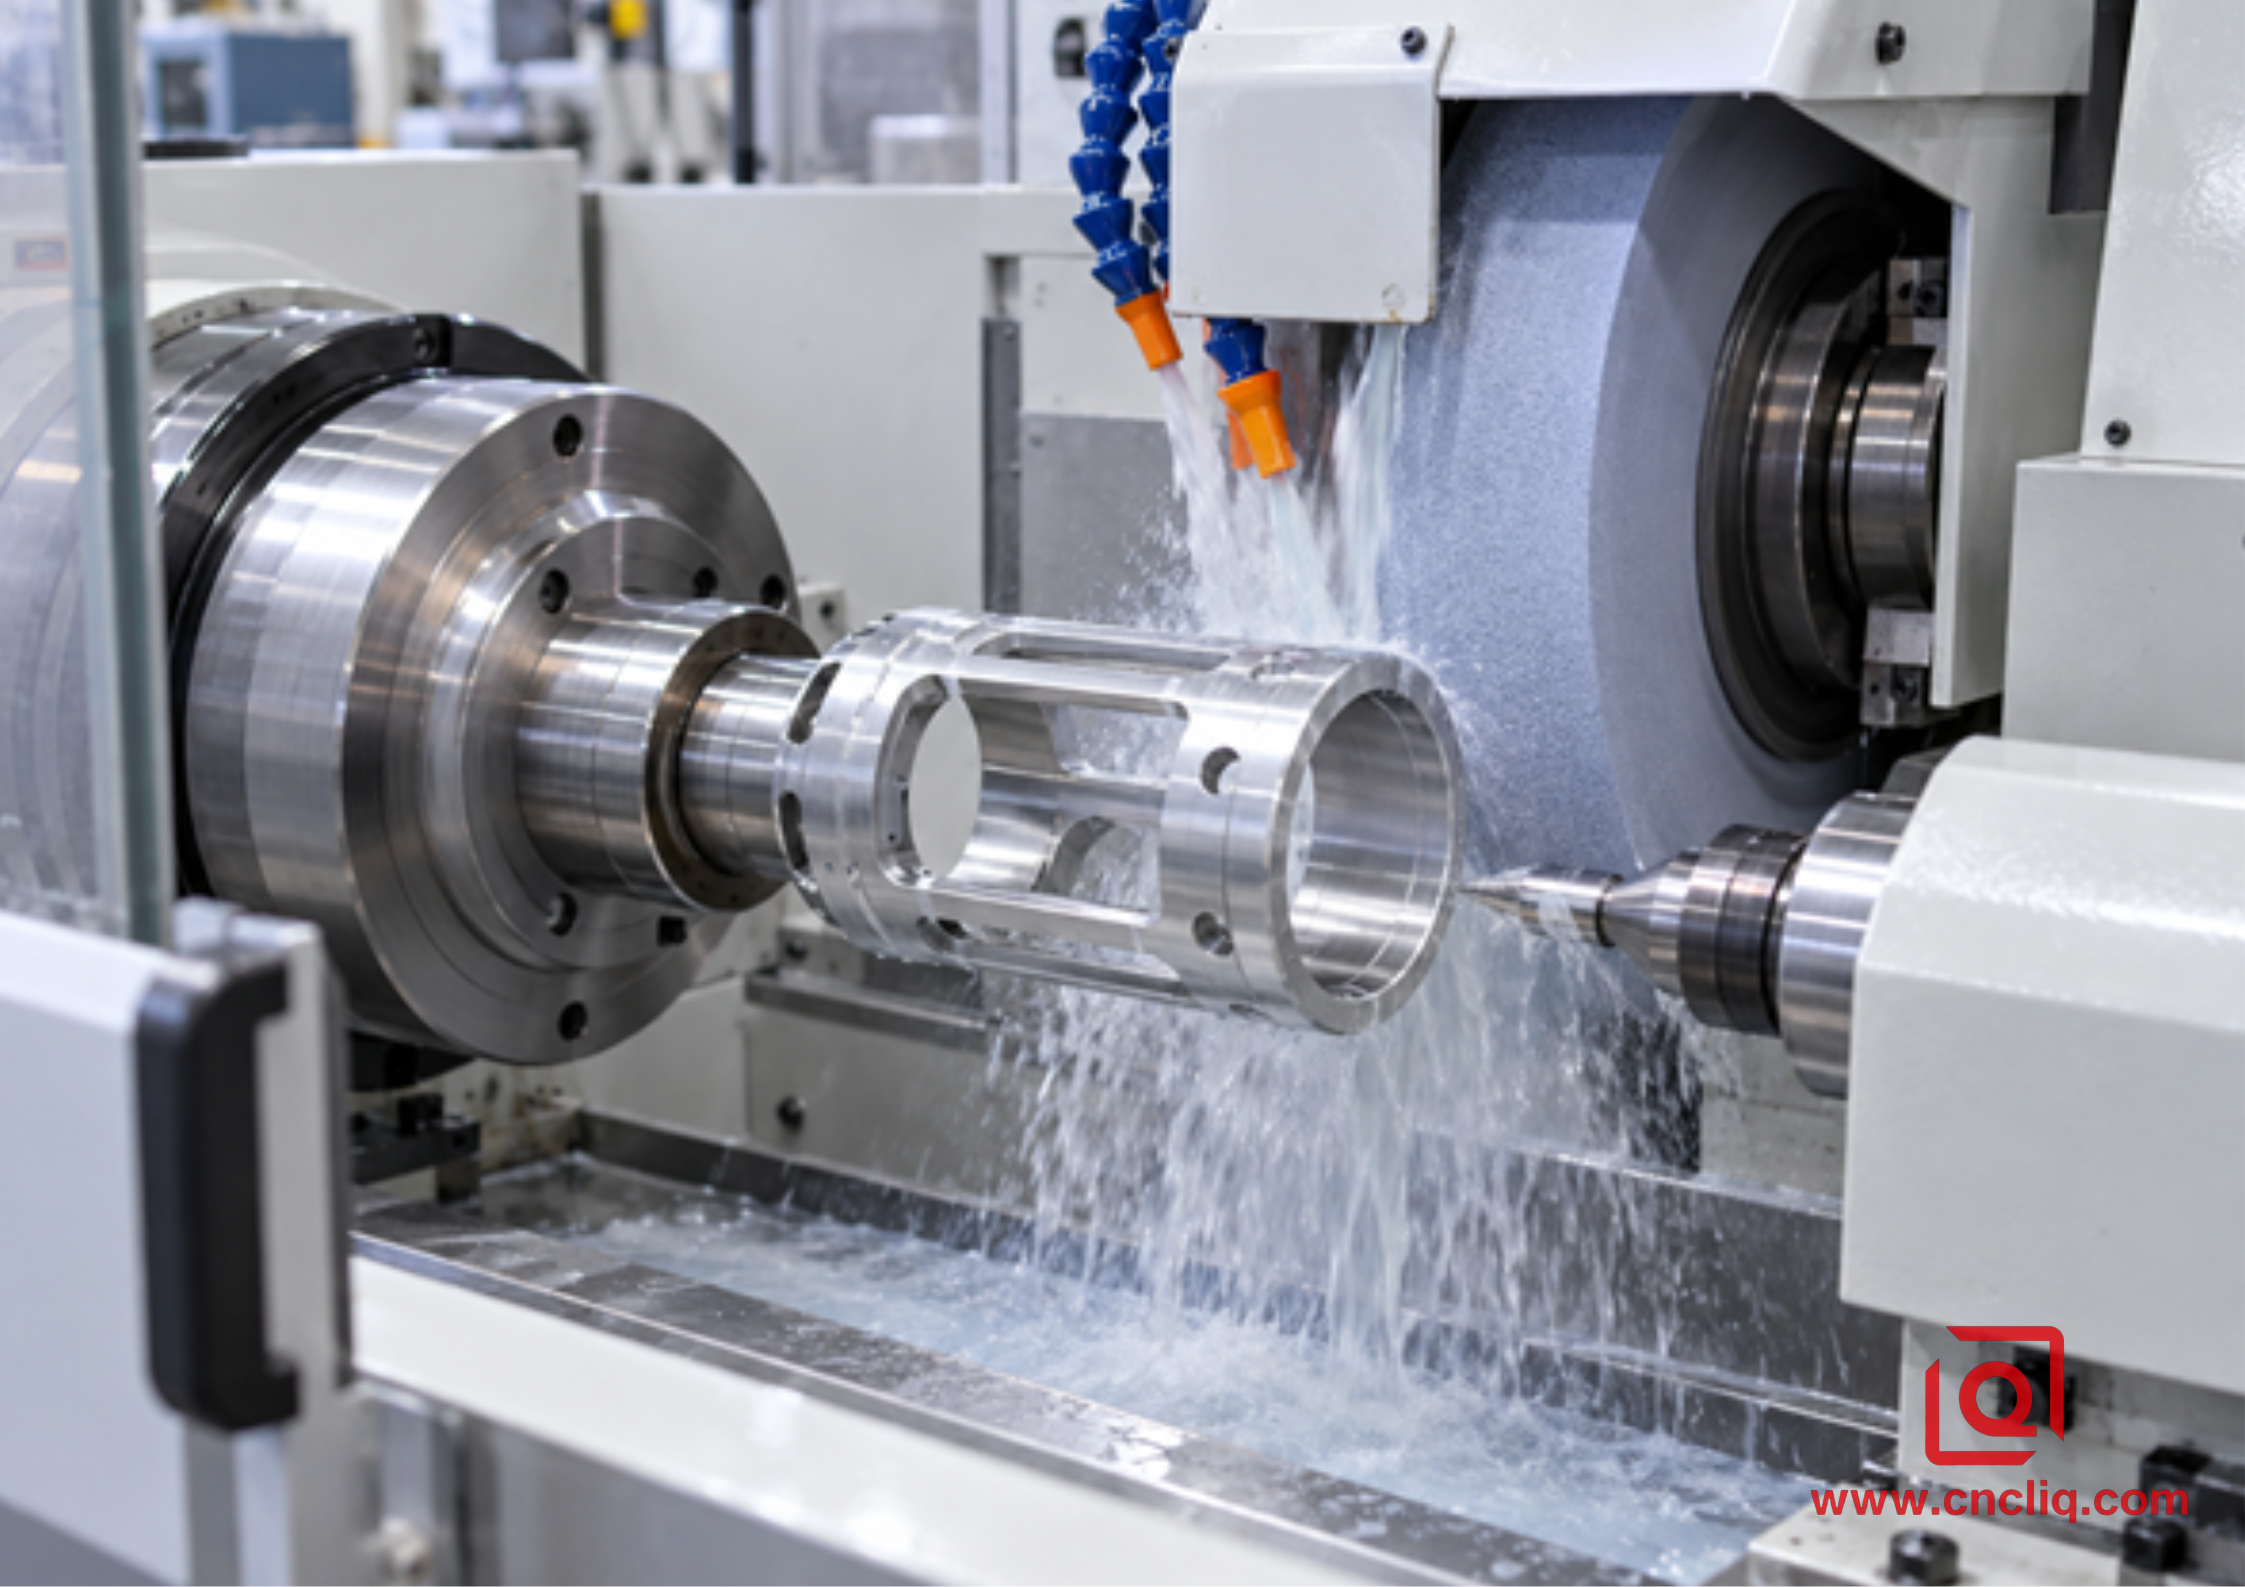
صورة الجسم 2 - يتطلب الطحن الأسطواني هيكل العجلة المفتوحة الصحيح، وطريقة التشكيل، وتوصيل سائل التبريد للألمنيوم.
1. تتحكم الطباعة في أكثر من Ra
قد يقيس سطحان قيمة Ra تساوي 0.4 ميكرومتر، لكنهما يتصرفان بشكل مختلف داخل مانع التسرب. يحمل السطح المخروط نمطًا حلزونيًا قد يضخ السائل على طول العمود إذا تقاطعت علامات التغذية مع مسار منع التسرب. يمكن للسطح المصقول تقليل الانحراف الاتجاهي، لكن سوء الصقل أو اهتزاز العجلة قد يزيد من الاهتزاز والتموج. إذا كان التسرب أو الاحتكاك أو عمر المحمل مهمًا، فحدد العناصر المهمة: Ra، Rz، الاستدارة، الأسطوانية، التموج، اتجاه الطبقة، والانحراف عند الاقتضاء. لا تطلب من المورد استنتاج الوظيفة من رمز خشونة واحد.
2. يكون القرص طويلاً أو نحيفاً أو حساساً لقوة الأداة
قد ينحرف عمود ألومنيوم رفيع تحت أداة الخراطة، خاصةً بالقرب من طرفه الحر. يمكن تثبيته باستخدام مسند ثابت، أو ذراع دوار، أو تابع، أو إعادة تصميم تسلسل التشغيل. إذا كانت نافذة التشغيل المتبقية لا تزال ضيقة، فإن الطحن الأسطواني مع الدعم المناسب يمكن أن ينتج عنه قطر واستدارة أكثر اتساقًا. يجب التحكم في كمية المادة الخام؛ لأن الطبقة غير المنتظمة تجبر عجلة الخراطة على التناوب بين القطع والاحتكاك.
3. يجب تحديد الحجم النهائي بعد الطلاء
تُغيّر عملية الأنودة الصلبة أبعاد وخصائص سطح المحمل أو مانع التسرب. إذا تطلّب الأمر تشطيب قطر المحمل أو مانع التسرب بعد الطلاء، فيجب أن تُحدّد خطة العملية ما إذا كان سيتم الإبقاء على الطلاء، أو تغطيته بشكل انتقائي، أو إزالته من السطح الوظيفي. قد يؤدي التجليخ عبر الأنودة إلى كشف المادة الأساسية وتدمير حاجز التآكل المقصود. غالبًا ما يكون الحل الأكثر أمانًا هو التغطية المُتحكّم بها بالإضافة إلى تعويض حجم الطبقة قبل الطلاء، يليه الفحص. راجع إرشادات الموقع بشأن السماحية البُعدية للأنودة الصلبة على الأقطار المُخرطة قبل إصدار الرسم.
4. تم تصميم نظام الكشط للألمنيوم
لا تستخدم محورًا من الألومنيوم عالي المقاومة على عجلة مُخصصة للفولاذ المُقسّى، وتفترض أن الماكينة ستُعوّض ذلك. فقد يتراكم الألومنيوم على سطح العجلة، مما يُقلل من مساحة الرايش، ويزيد الاحتكاك، ويُولّد حرارة. استخدم عجلة بمواصفات مُعتمدة من الشركة المُصنّعة للألومنيوم أو المعادن اللينة غير الحديدية الأخرى، ذات رابطة غير مُحمّلة وبنية مفتوحة مُناسبة. تُؤكد إرشادات نورتون المنشورة لطحن الألومنيوم بشكل خاص على القطع البارد ومقاومة تحميل العجلة. يجب إثبات كفاءة كل من سرعة العجلة، وسرعة الشغل، ومعدل التغذية، وفترة التنعيم، وتركيب سائل التبريد، وموضع الفوهة، والترشيح كنظام واحد.
الضوابط الخمسة التي تحدد ما إذا كانت عملية التشطيب ناجحة
1. حالة المواد وتاريخ المخزون
اكتب اسم السبيكة ودرجة حرارتها بالكامل على الرسم وأمر الشراء. عبارة "ألومنيوم 7075" غير مكتملة، فاللاحقة ليست تفصيلاً كتابياً. تم تمديد صفيحة T651 لتخفيف الإجهاد، بينما يتم تحرير المواد في قضبان T6، وصفائح 7050-T7451، ومخزون 2024-T351 كلٌ على حدة. اطلب شهادة المواد وخطط تسلسل عمليات التصنيع بناءً على شكل المنتج. القوة العالية لا تقضي على الإجهاد المتبقي.
2. تثبيت المشغولات دون تشويه شكلها
قوة الفك لا تعني الصلابة المطلقة. قد تتشوه الحلقات الرقيقة والأكمام والبكرات الهيدروليكية إلى ثلاثة فصوص في ظرف ثلاثي الفك. قد يكون قياس القطعة صحيحًا أثناء تثبيتها، ثم تنفك بعد فكها. يعمل استخدام ظرف تثبيت أو فك دائري أو مغزل قابل للتمدد أو إعداد فك ناعم محدود الضغط على توزيع الحمل بشكل أكثر توازنًا. تحقق من استدارة القطعة بعد فك التثبيت وبعد وصولها إلى درجة حرارة غرفة الفحص.
3. هامش التشطيب الذي يمكن للأداة قطعه فعليًا
تؤدي عملية التشطيب التي تتراوح بين القطع الفعلي والتشطيب السطحي شبه المعدوم إلى تراكم الحواف. لذا، يُنصح بترك كمية متجانسة من المادة بعد عملية التخشين. افصل أدوات التخشين عن أدوات التشطيب عند الحاجة، وتجنب استخدام حافة تخشين بالية "لإنقاذ" قطعة التثبيت. إذا خفف المكون من الإجهاد، فقم بتخشينه، ثم قم بفكه أو إعادة تثبيته، ثم قم بالتشطيب من نقطة مرجعية وظيفية.
4. هندسة الحافة والامتداد
استخدم حافة حادة مصقولة بزاوية ميل موجبة للألمنيوم. تحقق من تثبيت القطعة الداخلية، وحالة حاملها، وانحراف محور الدوران، وارتفاع مركز الأداة. يمكن لهندسة الماسحة تحسين جودة التشطيب عند معدل تغذية فعال، ولكن فقط إذا كان الإعداد ثابتًا وتوافقت مواصفات السطح مع الملمس الناتج. قد يقلل نصف قطر الأنف الكبير من الخشونة النظرية مع زيادة القوة الشعاعية وخطر الاهتزاز. اختيار الأداة يعتمد على التوازن، وليس على الحد الأقصى المُحدد في الكتالوج.
5. الانضباط الحراري وتوقيت الفحص
يبلغ معامل التمدد الحراري لسبائك الألومنيوم 7075-T6 حوالي 23.6 ميكرومتر/متر·درجة مئوية ضمن نطاق درجة حرارة من 20 إلى 100 درجة مئوية. عند قياس جزء بطول 100 مم، يُعادل فرق درجة حرارة 5 درجات مئوية تغيرًا في الأبعاد بمقدار 0.012 مم تقريبًا. وهذا أكبر من نطاقات التفاوت المسموح بها في العديد من محامل التركيب. لذا، يُنصح بتسجيل درجة حرارة القطعة، والسماح لها بالاستقرار، وتجنب مقارنة نتائج قياس درجة الحرارة داخل الماكينة وهي ساخنة مع تقرير قياس درجة الحرارة باستخدام آلة قياس الإحداثيات ثلاثية الأبعاد وهي باردة، كما لو أن كليهما يصف الحالة نفسها. لمزيد من التفاصيل حول درجة الحرارة، والبيانات المرجعية، وتكلفة التفاوت، يُرجى الاطلاع على كيفية عمل آلات CNC لتصنيع قطع الألومنيوم .
دراسة حالة مجهولة المصدر: مغزل المفصل الروبوتي 7075-T651
طلب أحد عملاء معدات الأتمتة مغزلًا خفيف الوزن يُستخدم في مفصل روبوتي صغير الحجم. صُنع هذا المكون من قضيب فولاذي معتمد من نوع 7075-T6511. تضمنت خصائصه الوظيفية محورين للحمل، وسطحًا مانعًا للتسرب، وتجويفًا داخليًا، وأربعة منافذ تشحيم شعاعية. تطلب الرسم الأولي صقل محوري الحمل، وذلك لأن النسخة الفولاذية السابقة كانت تُصنع بهذه الطريقة.
فصلت المراجعة الهندسية بين الممارسات الموروثة والوظيفة الفعلية. في مخطط العميل، احتوى كل محور ارتكاز على شريط قطره 0.012 مم؛ وحُددت أسطوانية السطح بـ 0.010 مم وخشونة السطح بـ Ra 0.4 ميكرومتر. كان لمنطقة منع التسرب متطلبات نسيجية منفصلة، ولم يكن مسموحًا بوجود أي انحناء حلزوني مرئي. بلغ الطلب السنوي 2400 قطعة، تُطرح على دفعات من 200 قطعة. جعلت المنافذ الشعاعية منصة الخراطة والطحن جذابة، إذ يمكن قطعها قبل أن تغادر القطعة نقطة مرجع المغزل الرئيسية.
اعتمدت خطة الإنتاج على الخراطة الخشنة المُتحكَّم بها، وإعادة مرحلة لتخفيف إجهاد التثبيت، والتشطيب شبه النهائي، والخراطة النهائية باستخدام الماس متعدد البلورات (PCD) لمحاور المحامل. وتم ترك مساحة صغيرة وموحدة في منطقة مانع التسرب لإجراء عملية طحن أسطوانية مُخصصة متوافقة مع الألومنيوم. وقد جنّب هذا الأسلوب الهجين طحن كل قطر مع الحفاظ على وظيفة السطح التي تتطلب ذلك فعليًا.
أثناء عملية تأهيل العملية، فحص الفريق القطر، والاستدارة، وانحراف محور الدوران عن التجويف، وخشونة السطح (Ra)، والاتجاه المائل لمنطقة منع التسرب. أُجريت القياسات بعد الاستقرار الحراري. أظهرت التجربة الأولى قيمة Ra مقبولة على منطقة منع التسرب، ولكن نمطًا اتجاهيًا لم يجتز اختبار التسرب الذي أجراه العميل. أكدت هذه النتيجة عدم كفاية قياس الخشونة وحدها. بعد الموافقة على المسار الهجين، اقتصرت عملية التجليخ على منطقة منع التسرب بعرض 18 مم، بينما بقيت خصائص المحمل ذات الصلة كاملةً من عملية الخراطة والطحن.
أسفرت النتائج التجارية عن مسار أقصر من "طحن كل شيء"، وعدد أقل من عمليات نقل البيانات، وخطة تحكم أكثر وضوحًا. ولأن هذه حالة توضيحية مجهولة المصدر، فإن الأبعاد ونتائج الأداء تُظهر نهجًا معقولًا لتخطيط العمليات، وليس وعدًا عامًا. ويمكن لقرار مماثل أن يدعم المشعبات والأجزاء الهيدروليكية، مثل مشعب الألمنيوم الدقيق المخصص من شركة Liqin، والذي تم التحقق منه في الموقع، حيث يجب التعامل مع عمليات منع التسرب، والثقوب، والمنافذ، والتنظيف، والفحص كنظام تصنيع واحد.
كيفية تحديد السطح بحيث يكون الاقتباس ذا معنى
لا يمكن للمورد تسعير عملية إلا إذا حدد الرسم وظيفتها بدقة. "التشطيب المصقول" غير قابل للقياس. "الطحن بعد التشغيل" ملاحظة تتعلق بالأسلوب، وليست شرطًا للأداء. قبل إرسال طلب عرض الأسعار، يرجى التأكد مما يلي:
· المادة: السبيكة، والصلابة، وشكل المنتج، وأي معيار أو شهادة مطلوبة للمواد.
· مخطط البيانات: تحديد أي ثقب أو وجه أو محور يحدد محور الانحراف والميزات المحورية.
· الحالة البُعدية: حدد كل حد حرج على أنه ما قبل التشطيب أو التشطيب النهائي. لا تترك عمليات الأنودة أو الطلاء أو الطلاء التحويلي للتفسير.
· وظيفة السطح: اكتب ما يفعله السطح - مقعد محمل، مانع تسرب متحرك، مانع تسرب ثابت، لوحة تجميلية، أرض لاصقة، أو ببساطة خلوص.
· متطلبات النسيج: حدد Ra وأي متطلبات مطلوبة لـ Rz، والتموج، والطبقة، والخطوة، أو نسبة المواد؛ حدد طول التقييم والمعيار إذا كان ذلك حرجًا.
· الهندسة: التحكم في الاستدارة، والأسطوانية، والاستقامة، أو الانحراف حيثما يبرر سلوك التجميع ذلك؛ إن التسميات العامة لا تؤدي إلا إلى تضخيم المخاطر والسعر.
· الفحص: أخذ العينات، طريقة القياس، درجة الحرارة، الإبلاغ عن القدرة، وما إذا كان مطلوبًا تقرير أبعاد كامل.
· الكمية: يرجى تقديم كمية النموذج الأولي، وحجم الدفعة المتوقع، والطلب السنوي حتى يمكن تقديم عروض أسعار صادقة للأدوات والأتمتة.
أرسل النموذج ثلاثي الأبعاد، والرسم ثنائي الأبعاد المُتحكم به، ومتطلبات المواد، ومواصفات التشطيب، ومعلومات الأجزاء المتوافقة للتركيبات الحرجة، والحجم المتوقع. يُمكنك الاستعانة بدليل اختيار عمليات تصنيع الألمنيوم المُخصص من Liqin لتحديد ما إذا كان المكون بأكمله يُناسب المخرطة، أو مركز الخراطة والطحن، أو آلة الطحن متعددة المحاور. لتسريع عملية المراجعة الهندسية، تواصل مع فريق التصنيع مُزودًا برسوماتك وأولويات الفحص ؛ إذ يُتيح طلب عرض الأسعار المُفيد للمورد اقتراح المسار الأبسط الذي يحافظ على الأداء الوظيفي.
خطة الفحص: إثبات الوظيفة، وليس المظهر فقط
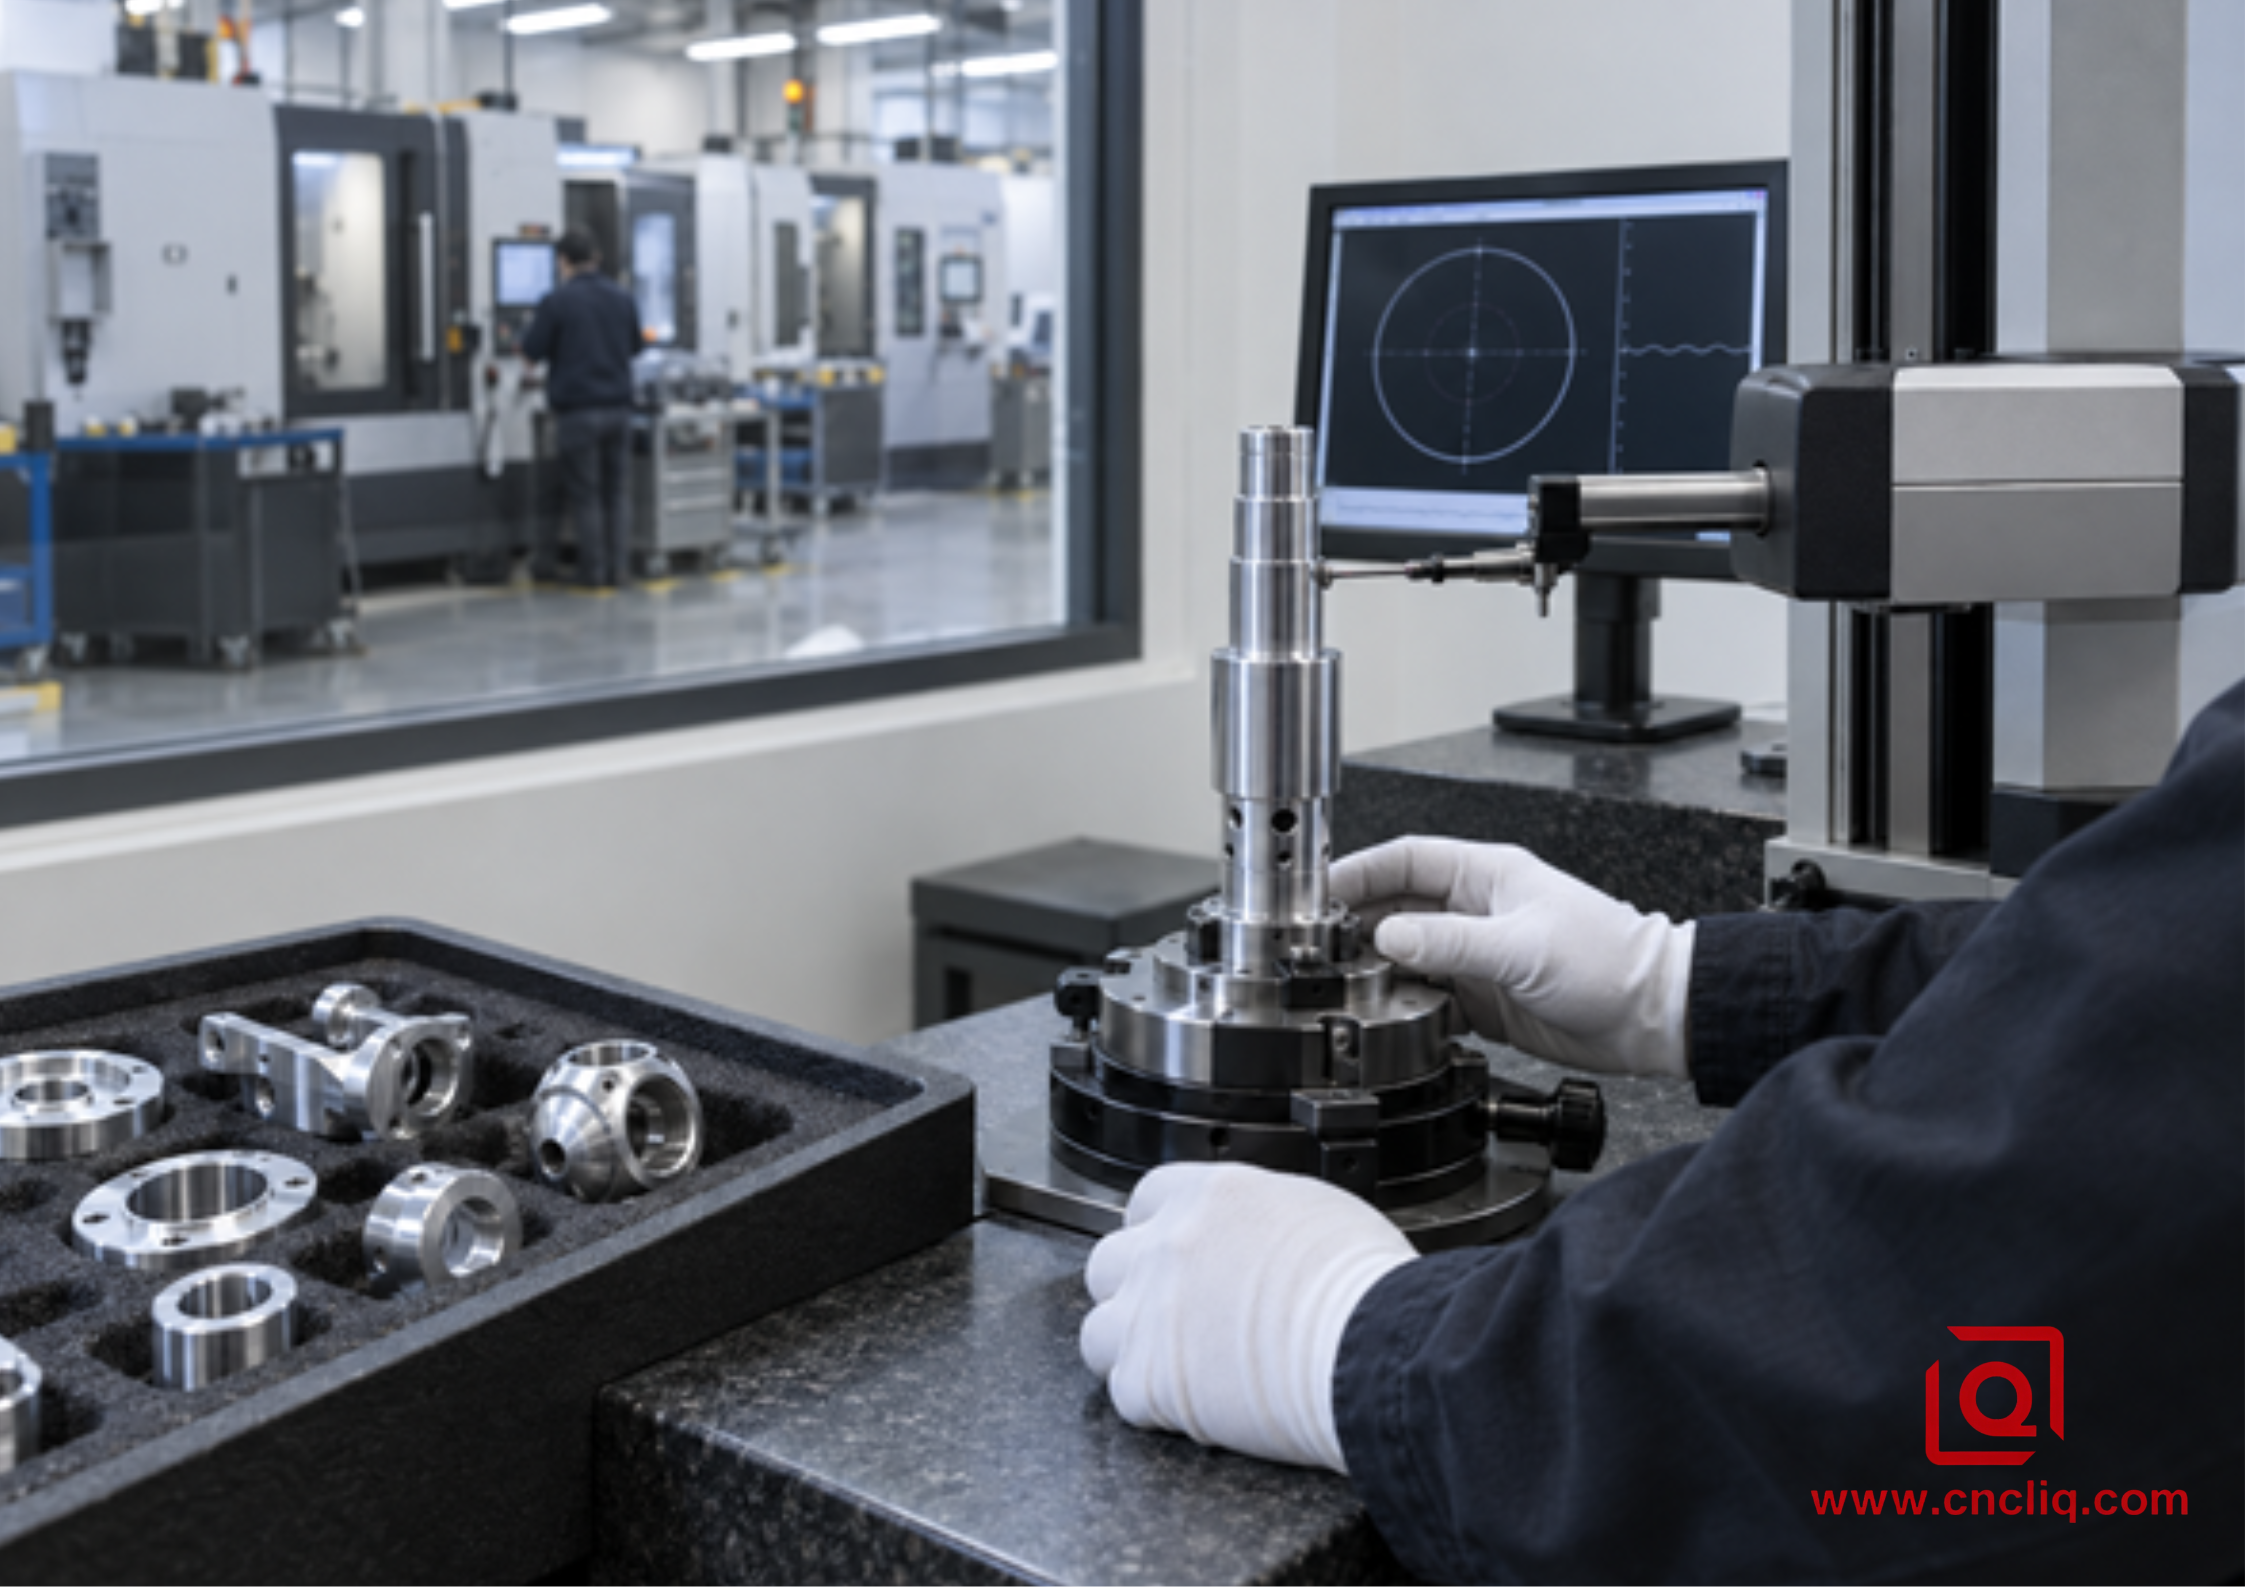
يجب أن تتطابق صورة الجسم 3 - التحقق من الأبعاد والسطح - مع التسميات الوظيفية الموجودة على الرسم.
قد يكون السطح اللامع غير دقيق. استخدم الميكرومتر أو مقياس الهواء لقياس القطر حسب الحاجة، ولكن لا تخلط بين الحجم والشكل. يقيس جهاز الاستدارة الانحراف عن الاستدارة؛ ويمكن لجهاز قياس الإحداثيات ثلاثية الأبعاد (CMM) رسم العلاقات بين البيانات والخصائص؛ ويقيس جهاز قياس التضاريس الملمس عند استخدامه مع القطع الصحيح واتجاه التتبع المناسب. بالنسبة للمحور المخروط، قِس في أكثر من موضع محوري. بالنسبة لسطح منع التسرب، تتبع في الاتجاه المطلوب وفقًا للمواصفات المطبقة، وراجع التسرب حيثما يكون هناك خطر.
أثناء عملية التأهيل، اربط القياسات بمدخلات العملية. سجّل عدد حواف القطع، وإزاحات الماكينة، وحالة سائل التبريد، ودرجة حرارة القطعة، وعدد مرات تسوية عجلة التجليخ. إنّ رقم القدرة بدون نظام قياس ثابت هو مجرد رقم شكلي. إذا كانت التفاوتات حرجة، فاتفق على تطابق القياسات قبل الإنتاج حتى لا يستخدم المورّد والعميل جهازين مختلفين عند الاقتراب من الحد المسموح به.
أنماط الأعطال الشائعة وأسرع استجابة عملية
الأعراض | السبب المحتمل | استجابة أرضية المصنع |
تشطيب ممزق أو غائم | حافة متراكمة، حافة غير حادة، تغذية احتكاكية، توجيه غير صحيح لسائل التبريد، أو إعادة قطع الرقائق. | افحص الحافة أولاً؛ استعد حمولة رقائق حقيقية، وحسّن عملية الإخلاء، وتأكد من أن القطعة الداخلية مخصصة للألمنيوم. |
جيد يا را، لكن الختم يتسرب | الرصاص الاتجاهي، أو التموج، أو التلف الموضعي، أو عدم التوافق بين اتجاه الاختبار والوظيفة. | أضف الرصاص/الطبقة وفحوصات الشكل؛ ضع في اعتبارك عملية طحن مضبوطة أو تشطيب فائق فقط على منطقة الختم. |
يتغير القطر بعد فك المشبك | تشوه ظرف التثبيت أو تحرير الإجهاد المتبقي. | قلل قوة القبضة ووزعها، وقم بالتجعيد بشكل متناظر، وأعد الترتيب، وافحص في الحالة الحرة. |
أحمال عجلة التجليخ وحرارة القطعة | مواصفات العجلات غير الصحيحة، أو ضعف التلميع، أو عدم كفاية سائل التبريد، أو التغذية الزائدة. | توقف؛ استخدم عجلة غير محملة مصنفة من الألومنيوم، وقم بتصحيح التغليف وتوصيل سائل التبريد، ثم أعد التأهيل. |
الانحرافات الدفعية جيدة في البداية | تآكل الأدوات، حالة العجلة، التمدد الحراري، البيانات الملوثة، أو التباين غير المنضبط في المواد. | استخدم الإزاحات القائمة على الاتجاهات، وعمر الأدوات/الأدوات المحدد، وتنظيف المرجع، والتحكم في درجة الحرارة، وإمكانية تتبع الشهادات. |
انقر هنا للاستفسار 👆
التعليمات
1. هل قوة سبيكة 7075-T6 تجعل هذه المهمة صعبة التشغيل تلقائياً؟
لا. "قوة عالية" تصف الأداء الميكانيكي، بينما يُستخدم مصطلح "خراطة الأجزاء الصلبة" عادةً لوصف الفولاذ المُقسّى الذي تتراوح صلابته بين 45 و68 HRC. تبلغ صلابة 7075-T6 النموذجية 150 HB، مما يُشير إلى اختلاف كبير في عملية التشغيل. يجب تشكيله باستخدام هندسة حادة مناسبة للألمنيوم، واختيار التشطيب بناءً على التفاوتات، ووظيفة السطح، والهندسة، والحجم، وثبات العملية - وليس باتباع وصفة الفولاذ المُقسّى.
2. هل يمكن أن يحقق الخراطة النهائية نفس قيمة Ra التي يحققها التجليخ؟
يمكن أن تتداخل عملية الخراطة مع عملية التجليخ في العديد من تطبيقات الألومنيوم عند التحكم في المخرطة، وتثبيت قطعة العمل، والحافة، والتفاوت، والحالة الحرارية. مع ذلك، لا تعني قيم Ra المتطابقة أسطحًا متطابقة. ينتج عن الخراطة نمط تغذية أكثر توجيهًا، بينما ينتج عن التجليخ نسيجًا أكثر عشوائية. بالنسبة للأختام الديناميكية، والمحامل، والوصلات الانزلاقية، أضف عناصر التحكم في الشكل والنسيج التي تصف الوظيفة بدلًا من الاعتماد فقط على قيمة Ra.
3. كيف ينبغي للورشة اختيار عجلة التجليخ المناسبة للألمنيوم عالي القوة؟
ابدأ بالشركة المصنعة للعجلة، وليس بعجلة مستعارة من قسم الصلب. يجب أن تكون المواصفات معتمدة للألمنيوم أو سبائك المعادن غير الحديدية اللينة، وأن توفر مساحة كافية للرقائق دون تحميل السطح. بعد ذلك، قم بمطابقة المادة الكاشطة، ودرجة الخشونة، والدرجة، والبنية، والسرعة، والتشطيب، وسائل التبريد مع عرض التلامس الفعلي، والسماحية، والآلة، والتشطيب. إذا تم اقتراح عجلة من الفولاذ المقوى، فأوقف إصدارها حتى يوافق موردها على استخدامها ويجري المصنع تجربة مضبوطة.
4. هل يجب صقل محاور التحميل الضيقة بعد عملية الأنودة الصلبة؟
ليس تلقائيًا. قد يؤدي الصقل عبر الطبقة الصلبة إلى إزالة طبقة الأكسيد الواقية وكشف الألومنيوم الأساسي. حدد أولًا ما إذا كان ينبغي تغطية المحور، أو تعديل أبعاده قبل الطلاء، أو تشطيبه عمدًا بعد ذلك. حدد الحالة النهائية المطلوبة على الرسم، ووافق على تسلسل الطلاء والتشكيل مع المورد. يجب توضيح حدود التركيبات الحرجة بوضوح قبل المعالجة أو بعدها.
5. ما المعلومات المطلوبة لتحديد الفرق بين الخراطة والتجليخ؟
يرجى تقديم النموذج ثلاثي الأبعاد والرسم ثنائي الأبعاد المُتحكم به، مع تحديد كامل السبيكة والصلابة، وشكل المنتج، والبيانات المرجعية، والتفاوتات في الحجم والهندسة، وتفاصيل نسيج السطح، وحالة الطلاء، ووظيفة التزاوج، ومتطلبات الفحص، وكمية النماذج الأولية، وحجم الدفعة، والحجم السنوي. في حال كان التسرب أو عمر المحمل عاملاً حاسماً، يرجى تضمين طريقة الاختبار ومادة التزاوج. تُمكّن هذه المعلومات المهندس من تسعير عملية الخراطة أو التجليخ أو عملية هجينة دون إخفاء أي شكوك في عرض السعر.
ملخص
عمليًا، تستحق معظم قطع الألومنيوم عالية القوة تجربة خراطة أولية. يُسهّل تثبيت الخصائص ذات الصلة على نقطة مرجعية واحدة التعامل معها، ويجعل استيعاب التغييرات اللاحقة في الرسم أسهل. أضف عملية التجليخ لسبب يُمكن تحديده في التجميع: التحكم في الشكل، أو تقليل اتجاه التشكيل، أو وجود محور رفيع يتحرك أسفل أداة القطع، أو تصحيح مُحدد للمعالجة اللاحقة. قبل الإصدار، حدد درجة الصلابة، والشكل الهندسي في الحالة الحرة، ودرجة حرارة القياس، والملمس، وحالة الطلاء، وطريقة القياس. ثم اجعل دليل القدرة يتبع الخاصية الوظيفية - وليس اسم الماكينة.
معلومات الاتصال
الشركة: شركة نينغبو لي تشين للصناعات المحدودة. خدمة العملاء اليومية ودعم ما بعد البيع : service@shturl. zhuwanying@cncliq.com
للاستفسارات الجديدة، وطلبات الأسعار، ومناقشة الطلبات : business@shturl.zhouli@chinaliqin.com
الخط الساخن: +86 18757148656
تنصل
جميع المقالات التقنية، ومواصفات المواد، وتوصيات التشغيل، وتفاصيل معالجة الأسطح المنشورة في هذه المدونة هي لأغراض إعلامية ومرجعية فقط. يُرجى العلم بأن المعلومات العامة الواردة في المدونة لا تُغني عن الاتفاقيات الفنية الموقعة. ونظرًا لاختلاف القطع المُخصصة باختلاف درجات حرارة المواد، ومعايرة الآلات، والتفاوتات المحددة، فإن مواصفات الجودة الملزمة تخضع فقط لرسومات التصميم بمساعدة الحاسوب (CAD) المعتمدة، والعقود الموقعة، وخطط الجودة الرسمية.
جميع دراسات حالة العملاء المنشورة في هذه المدونة خضعت لعملية إخفاء هوية كاملة وتنقيح شامل. تُستخدم مقاييس الأداء، وسير عمليات التصنيع، والصور المعروضة فقط لتوضيح قدراتنا في مجال التصنيع حسب الطلب، ولا تمثل معيارًا موحدًا لجميع الطلبات.
فريق تصنيع ليكين
انطلاقاً من خبرة تمتد لثمانية عشر عاماً في مجال الهندسة الدقيقة، تُصنّع شركة نينغبو ليكين للصناعات مكونات معدنية عالية الدقة لتلبية متطلبات الأسواق العالمية. يقع مقرّنا في مركز إنتاجي تبلغ مساحته 6500 متر مربع، مُجهّز بأكثر من 150 آلة، تشمل عمليات التصنيع باستخدام الحاسوب (CNC) رباعية وخماسية المحاور، والتصنيع بالخراطة والطحن، والبثق على البارد، والصب بالضغط، كل ذلك تحت سقف واحد. يُمكّننا هذا النظام من إدارة المشاريع بسلاسة، بدءاً من تصميمات CAD الأولية وصولاً إلى الشحنات النهائية.
نُولي اهتمامًا بالغًا لمراقبة الجودة دون أي تنازلات. نتعامل مع أدقّ التفاصيل بدقة هندسية متناهية. وبفضل شهادات ISO 9001 وISO 13485 وIATF 16949، يُجري مهندسو ضمان الجودة لدينا فحوصات صارمة لمراقبة الجودة أثناء الإنتاج (IPQC) ومراقبة الجودة النهائية (FQC) ومراقبة الجودة الخارجية (OQC) على كل دفعة إنتاج. بدءًا من رسم الخرائط ثلاثية الأبعاد باستخدام آلة قياس الإحداثيات (CMM) والتحليل البصري، وصولًا إلى اختبارات الصلابة ورذاذ الملح، نتحقق من صحة مواصفاتك الأساسية مسبقًا، لتستلم مكونات جاهزة للاستخدام دون أي مشاكل في التجميع أو توقفات مكلفة لخطوط الإنتاج. إضافةً إلى التصنيع، يمكنك الاعتماد علينا في الاستجابة لطلبات عروض الأسعار الجديدة خلال ساعتين، وتقديم دعم مباشر لأخذ عينات النماذج الأولية، وشحن سلس للتصدير إلى جميع أنحاء أوروبا وأمريكا الشمالية وآسيا وأوقيانوسيا.
نرحب باستفساراتكم وعيناتكم. تفضلوا بزيارة موقعنا الإلكتروني أو تواصلوا معنا مباشرةً للحصول على عرض أسعار تنافسي!
