 العربية




هل ما زلت مترددًا بشأن ما إذا كان ينبغي تشغيل مشعب الألمنيوم على مركز تشغيل أفقي أم رأسي؟ إن مجرد معرفة نوع الجهاز لن يحمي سطح منع التسرب، أو يحافظ على محاذاة المنافذ المتقاطعة، أو يمنع النتوءات من الاختباء في أعماق ممر السائل. الأهم هو كيفية تثبيت بنية المرجع، والوصول إلى كل سطح، وإزالة الرقائق، والتحقق من شبكة الثقوب، وقابلية التوسع من النموذج الأولي إلى الطلبات المتكررة. يشرح هذا الدليل هذا الاختيار من واقع تجربة العمل، بلغة بسيطة، حتى يتمكن مهندسو التصميم والمشترون من طرح أسئلة أفضل قبل طلب عرض سعر.
الإجابة المختصرة واضحة. غالبًا ما يكون مركز التصنيع العمودي (VMC) الخيار العملي للنماذج الأولية، والكميات الصغيرة، والمشعبات المسطحة العريضة، والأجزاء التي يهيمن عليها سطح واحد يسهل الوصول إليه. يصبح مركز التصنيع الأفقي (HMC) خيارًا جذابًا عندما تحتوي الكتلة على ميزات مهمة على عدة جوانب، وعندما يدعم الطلب المتكرر استخدام تجهيزات مخصصة، وعندما يقلل عدد مرات إعادة التثبيت من التباين بين المنافذ وميزات منع التسرب. لا يُعد أي من التصميمين أكثر دقة تلقائيًا. العملية الفعالة هي التي تُطابق الجزء، وتتحكم في بياناته المرجعية، وتُثبت جودة النتيجة.
قرار سريع: هل نستخدم تقنية HMC أم VMC لتصنيع مشعب سحب من الألومنيوم؟
استخدم الجدول كمرشح أولي، وليس كبديل لمراجعة الرسم.
عامل القرار | عادةً ما تكون VMC هي نقطة البداية الأقوى | عادةً ما تكون HMC نقطة البداية الأقوى |
هندسة الجزء | جسم مسطح أو يشبه الصفيحة؛ معظم عمليات التشغيل تتم من الأعلى ووجه ثانوي واحد | جسم مكعب الشكل؛ منافذ وفتحات وميزات إحكام موزعة على 3 أو 4 أوجه |
نمط الطلب | النموذج الأولي، التحقق الهندسي، العمل بكميات قليلة/مزيج كبير | كرر الدفعات حيث يمكن إعادة استخدام تجهيزات البرنامج وإعداداته |
حاملات العمل | ملزمة بسيطة، فكوك ناعمة، لوحة تثبيت، أو ملحق محور رابع | منصة نقالة، أو لوحة زاوية، أو شاهد قبر مصمم للوصول من عدة جوانب |
سلوك الشريحة | يمكن التعامل مع الأمر عندما تكون الجيوب مفتوحة ويمكن لسائل التبريد أن ينظفها. | مفيد عندما تتسبب التجاويف العميقة والثقوب المتقاطعة في احتفاظها بالرقائق. |
نقل البيانات | مقبول عندما تكون هناك علاقات متوسطة بين الميزات في الإعدادات المختلفة | مفيد عندما يجب الحفاظ على موضع واتجاه السطح المتقاطع من عملية تثبيت واحدة |
تغيير التردد | استجابة سريعة للتعديلات والعائلات ذات الأجزاء المختلطة | الأفضل عندما يدعم التصميم الثابت تحميل المنصات بشكل متكرر |
الأتمتة | ممكن، ولكن غالباً ما يُضاف إلى العملية الأساسية | يتم التخطيط لها عادةً حول تبادل المنصات ودورات أطول بدون مراقبة |
أفضل ملاءمة تجارية | عينات سريعة وأعمال مخصصة مرنة | إنتاج مستقر ووقت معالجة أقل لكل جزء متكرر |
إذا كان الرسم قريبًا من المنتصف، فلا تُجبر نفسك على اختيار ثنائي. قد توفر آلة VMC رباعية المحاور، أو آلة ذات محور دوران، أو آلة خماسية المحاور، إمكانية الوصول المطلوبة دون الحاجة إلى خلية إنتاج HMC كاملة. يشرح دليل Liqin للطحن باستخدام الحاسوب متعدد المحاور للأشكال الهندسية المعقدة من الألومنيوم هذا المسار الأوسع.
ما الذي يتغير عندما يدور المغزل جانبياً؟
يوجه مركز التشغيل العمودي المغزل لأسفل باتجاه طاولة أفقية. عملية التحميل سهلة وبديهية: يضع المشغل القطعة الخام أو الخامة المُشَكَّلة مسبقًا على الطاولة، ويضبط نقطة المرجع الأساسية، ويمكنه رؤية منطقة القطع بوضوح. تُعد هذه الميزة قيّمة بالنسبة للمشعبات ذات نمط الصمام العلوي الكبير، أو الجيوب الضحلة، أو سطح الإحكام العريض.
يوجه مركز التشغيل الأفقي المغزل نحو سطح تثبيت عمودي تقريبًا. تعرض المنصة أو المحور الدوار جانبًا آخر من الكتلة للمغزل. هذا لا يُحسّن الجودة تلقائيًا، بل يُغيّر إمكانيات العملية: إذ يُمكن قطع عدة أسطح دون إعادة تثبيت يدوية، وتميل الرقائق إلى التساقط بعيدًا عن الأسطح العمودية، كما يُمكن تحميل منصة ثانية بينما تكون الأولى داخل الحاوية.
بالنسبة لمشعبات الألمنيوم، تتجاوز هذه الاختلافات مجرد زمن الدورة. غالبًا ما تُصنع الممرات الداخلية بالحفر من أكثر من جانب حتى تتقاطع الثقوب. قد تشير تجاويف الخراطيش الملولبة إلى مرجع معين، بينما يشير أخدود الحلقة المطاطية إلى مرجع آخر. في كل مرة يُزال فيها جزء، ويُنظف، ويُدار، ويُعاد تحديد موقعه، تُخلق العملية فرصة أخرى لظهور رقاقة تحت أداة التحديد، أو لتغير ضغط الفك، أو لسوء فهم المرجع. يمكن لإعداد مركز التصنيع الأفقي المصمم جيدًا أن يقلل من عمليات النقل هذه. كما يمكن لعملية مركز التصنيع الرأسي المصممة جيدًا أن تنجح باستخدام فكوك ناعمة مؤهلة، وفحص دقيق، وتنظيف مُتحكم فيه، وفحص مُخطط له أثناء العملية.
سبع مشكلات تصنيعية ينبغي أن تؤثر على الاختيار
1. توزيع الميزات أهم من الشكل الخارجي
ابدأ بتلوين الرسم حسب اتجاه التشغيل. إذا كانت جميع العناصر الأساسية تقريبًا تشير إلى اتجاه واحد، فمن الصعب التغلب على نظام التشغيل العمودي (VMC). أما إذا كانت المنافذ الوظيفية تشير إلى 3 أو 4 اتجاهات، وكانت مواقعها مرتبطة ارتباطًا وثيقًا بنفس إطار مرجعي البيانات، فإن نظام التشغيل الأفقي (HMC) أو مسار متعدد المحاور يستحق دراسة جادة.
لا تكتفِ بحساب الأوجه فقط، بل ركّز على العلاقات الأساسية. ففتحة التثبيت التجميلية على الوجه الجانبي تختلف عن الفتحة العرضية التي يجب أن تلتقي بتجويف الصمام دون ترك أي تقاطع جزئي. ينبغي على مهندس العمليات تحديد الأبعاد التي يمكن تركيبها بشكل منفصل، والأبعاد التي يجب تثبيتها في عملية تثبيت واحدة.
هنا يُحسّن نظام التسامح الهندسي (GD&T) عملية التواصل. يضعمعيار ASME Y14.5-2018 لغةً مشتركةً للبيانات المرجعية، والموقع، والاتجاه، والشكل، والمتطلبات ذات الصلة. بينما يوفر معيار ISO 1101:2017 إطار عمل ISO للتسامح الهندسي. يُمكّن نظام البيانات المرجعية الواضح المورّد من تصميم العملية بما يتناسب مع الوظيفة بدلاً من التخمين بشأن أي حافة أو سطح مهم.
2. إعادة التثبيت سلسلة من المخاطر، وليست مجرد عمل إضافي
تخيل مشعبًا مستطيلًا تم تشكيله على ماكينة تصنيع عمودية ثلاثية المحاور. تُحدد المرحلة الأولى سطح التثبيت الرئيسي والتجاويف العلوية. تُثبت المرحلة الثانية القطعة في فكوك ناعمة لحفر المنافذ الأمامية. تُديرها المرحلة الثالثة مرة أخرى لحفر المنافذ الجانبية. تُنهي المرحلة الرابعة سطح الإحكام الخلفي. يمكن أن تكون كل مرحلة مستقرة، لكن نتيجة السطح المتقاطع تعتمد على كل مُحدد موقع، ومُصد، وفكوك، وخطوة تنظيف، وإزاحة.
في آلة التمركز الأفقي، قد تبقى نفس الكتلة على نفس المثبت بينما تقوم منصة دوارة بفهرسة الأوجه المطلوبة. وتعتمد العلاقة بين هذه الأوجه بشكل أكبر على هندسة الآلة، وموضع الدوران، وصلابة المثبت، وحالة الأداة، واستراتيجية الفحص. عادةً ما تكون سلسلة الأخطاء أقصر، ولكنها لا تزال بحاجة إلى التحقق.
اطلب من الموردين شرح مخطط الإعداد. يجب أن تتضمن الإجابة الموثوقة تحديد نقاط الإسناد الأساسية والثانوية والثالثية؛ والميزات التي تُنجز في نفس عملية التثبيت؛ ومكان ترك المواد الخام للتشطيب؛ وكيفية فحص المنتج الأولي. إذا اقتصرت الإجابة على "نستخدم آلة خماسية المحاور" أو "نستخدم مركز تصنيع أفقي"، فإن أسئلة العملية المهمة ستبقى دون إجابة.
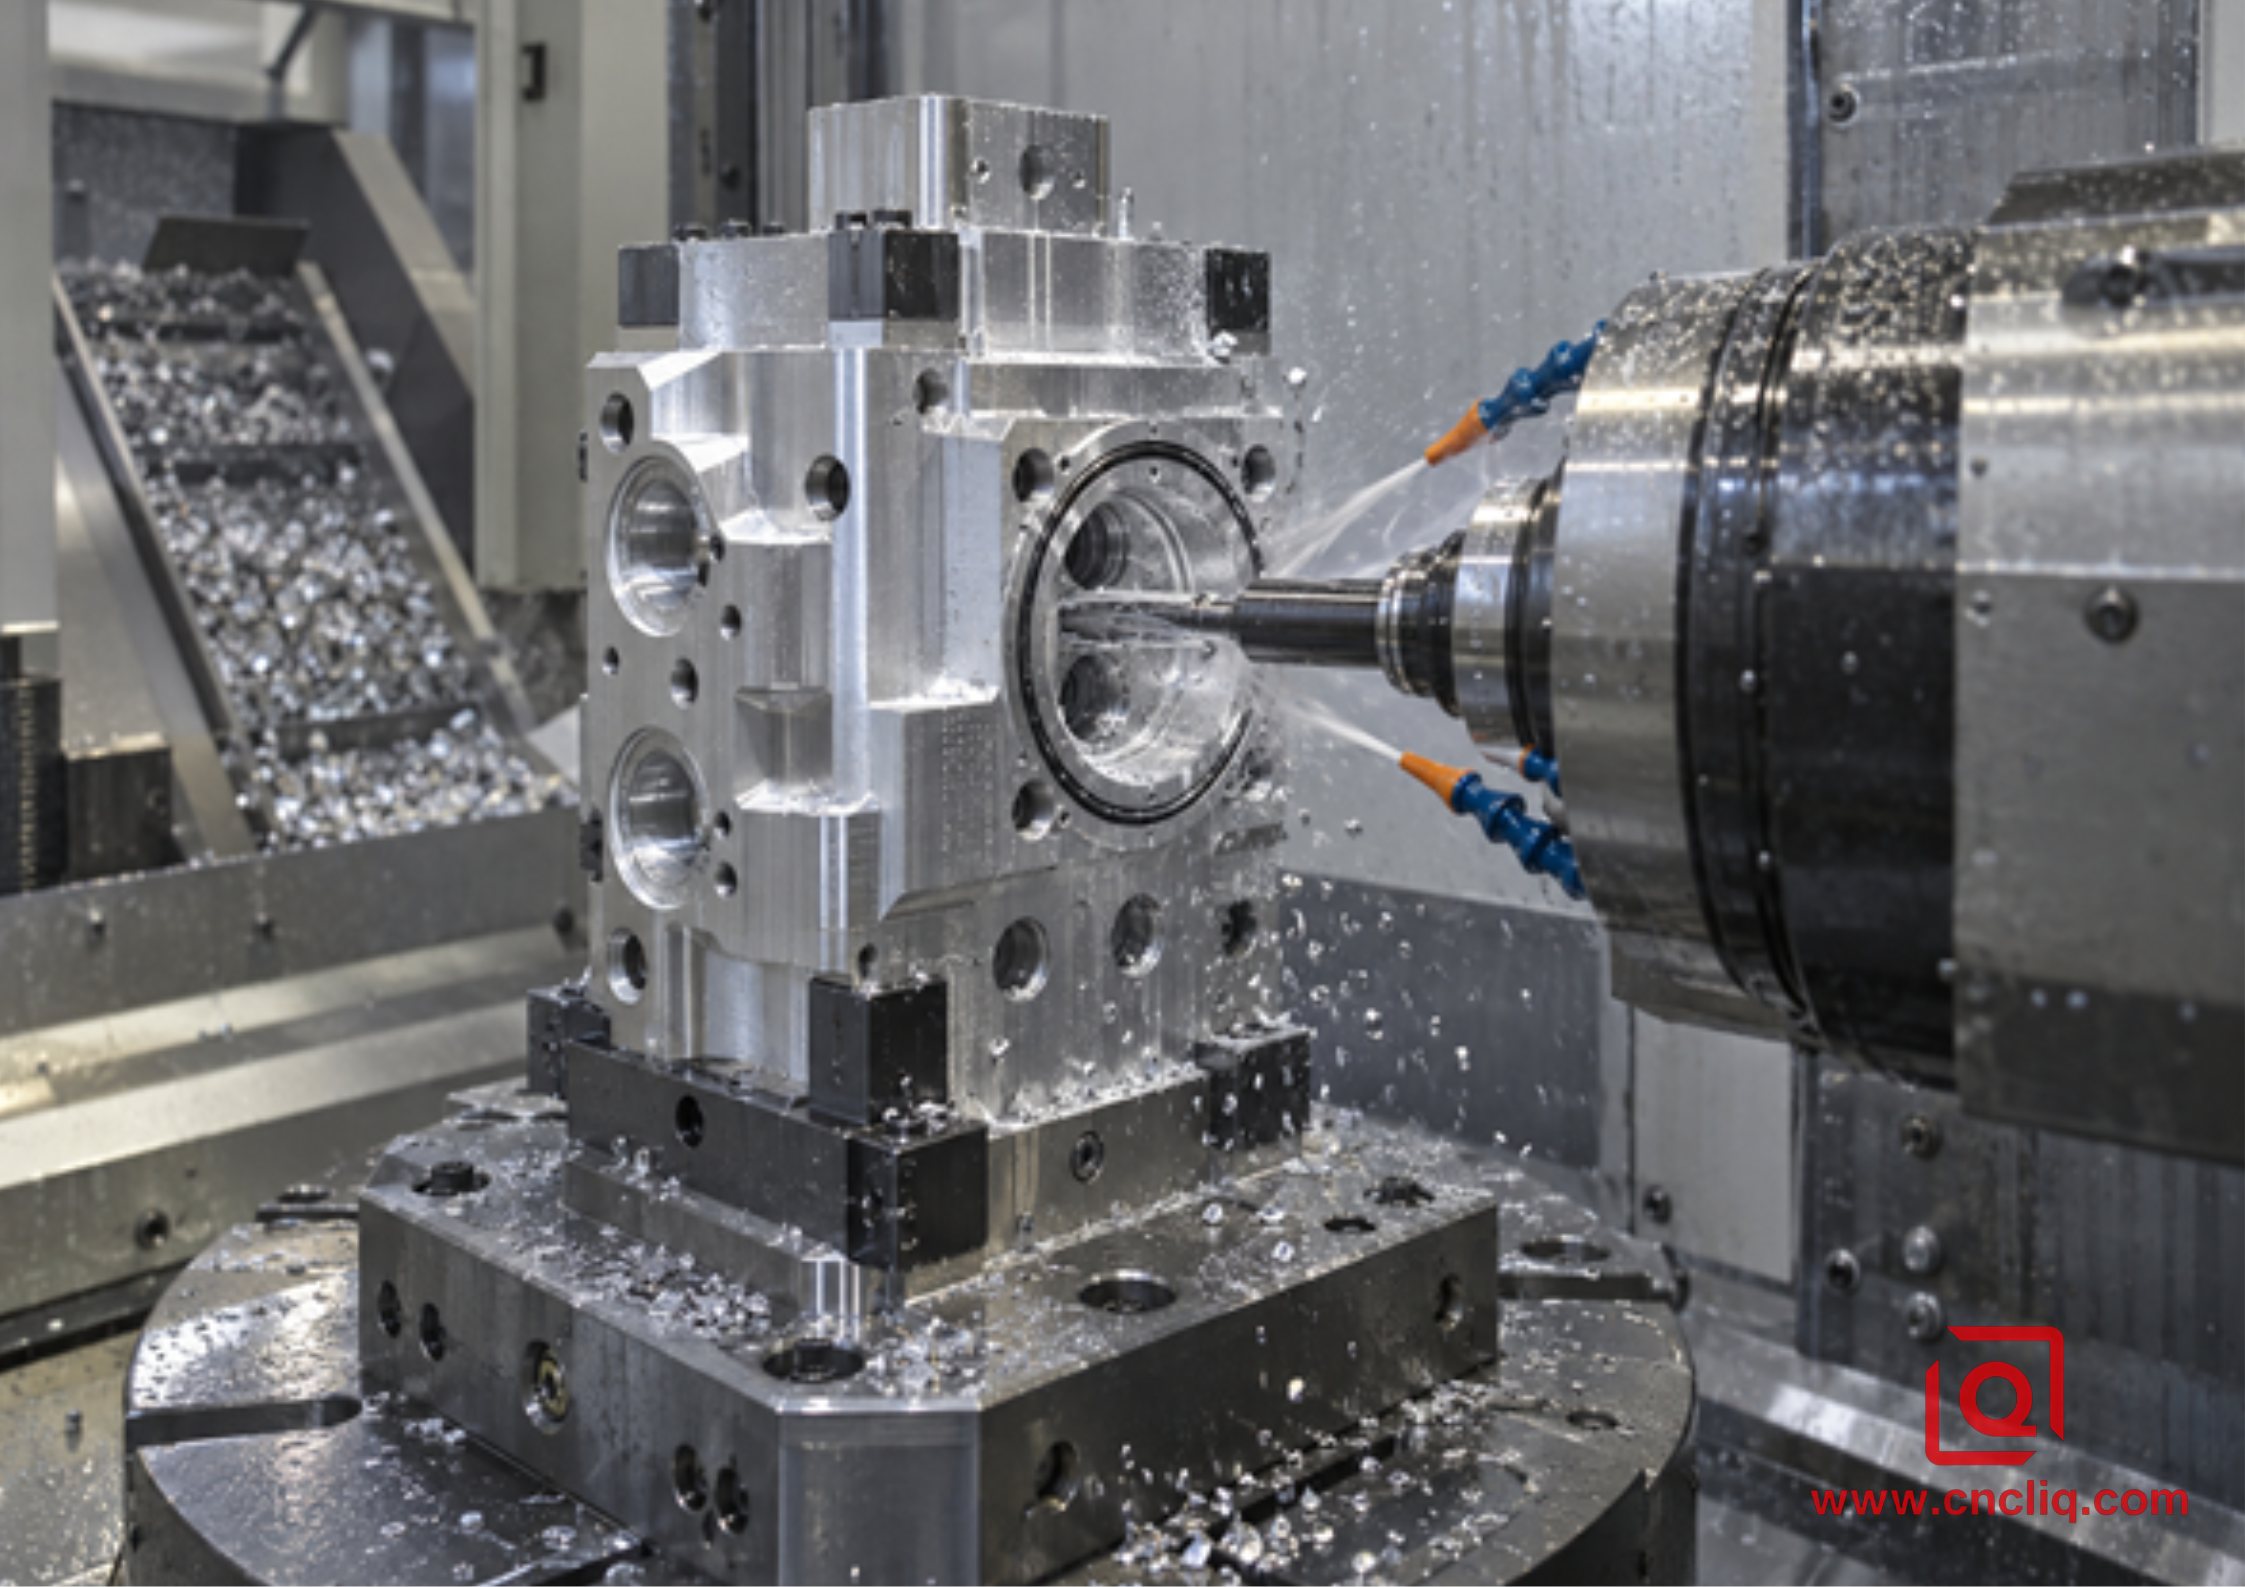
التشغيل الأفقي: الوصول متعدد الأوجه وتدفق الرقائق بمساعدة الجاذبية حول مشعب من الألومنيوم.
3. يصبح إخراج الرقائق مشكلة جودة داخل المشعبات
يمكن أن ينتج الألومنيوم كمية كبيرة من الرايش بسرعة. في آلة التشكيل العمودية، قد يستقر الرايش في الفراغات المفتوحة والثقوب المغلقة بفعل الجاذبية التي تسحبه نحو قطعة العمل. لذا، يصبح اتجاه سائل التبريد، وتصميم مسار الأداة، واستراتيجية القطع، وحركات إزالة الرايش المدروسة أمورًا بالغة الأهمية. قد يتسبب الرايش المُعاد تشكيله في ترك علامات على أسطح منع التسرب، أو زيادة تراكم الحواف، أو التكدس داخل الثقوب العميقة.
في آلات التصنيع الأفقية، غالبًا ما تكون الأسطح المشغولة عمودية، مما يُسهّل سقوط الرايش بفعل الجاذبية. وهذا مفيد حول التجاويف العميقة والمنافذ متعددة الاتجاهات. مع ذلك، لا تضمن آلة التصنيع الأفقية دائرة داخلية نظيفة. فقد تبقى نتوءات عند التقاء مسارين محفورين، وقد يعلق رايش طويل ملتف خلف حافة. لذا، لا يزال المسار بحاجة إلى إزالة النتوءات بين الثقوب، والغسل، والتجفيف، والفحص المناسب للرسم والاستخدام النهائي.
بالنسبة للممرات الصغيرة الصعبة أو المنافذ الملولبة العميقة، راجع الإرشادات ذات الصلة على الموقع بشأن حفر الثقوب العميقة والتثبيت الصلب في الألومنيوم . تتناول هذه الإرشادات نفس أنماط الفشل العملية دون تحويل هذه المقارنة إلى مقال آخر عن الحفر.
4. يجب ألا تؤدي صلابة التركيب إلى تشوه الجزء
تبدو القطع المعدنية المتعددة صلبة، لكن الجيوب العميقة والتجاويف المتقاطعة قد تترك فجوات رقيقة بين الممرات. قد يؤدي الضغط الزائد على الفكين إلى تشويه القطعة أثناء التشطيب. عند تحرير المشابك، قد يتحرك سطح الإحكام أو علاقة التجويف. أما القوة غير الكافية فتُسبب مشكلة أخرى: اهتزاز، أو انزلاق دقيق، أو عدم ثبات الموقع.
غالبًا ما تدعم آلة التشكيل العمودية (VMC) قطعة عريضة ومسطحة مباشرةً تحت حمل القطع، وهو ما يُعدّ مفيدًا للمشعبات الشبيهة بالصفائح. أما في آلة التشكيل الأفقية (HMC)، فيجب أن تتحمل تجهيزات القطع أحمال القطع وعزم الدوران الناتج عن القطعة المثبتة عموديًا. ولا يكون الوصول إلى الأسطح العلوية مثاليًا إلا إذا كانت المشابك والدعامات والأدوات قادرة على الوصول إلى الأسطح المطلوبة دون المساس بالصلابة.
لذا، يجب تثبيت القطعة بشكل صحيح. استخدم قواعد مرجعية ثابتة، وحافظ على قوى التثبيت بعيدة عن الجدران المرنة قدر الإمكان، وادعم حمل القطع بالقرب من الجزء المطلوب. عندما يُزيل التصميم جزءًا كبيرًا من القطعة الأصلية، قد يلزم فصل عمليات التخشين والتشطيب حتى تتمكن القطعة من الاسترخاء قبل إكمال أسطح التثبيت النهائية وأسطح منع التسرب. تتناول مقالة ليكين حول التحكم في التشوه في تشغيل الألومنيوم باستخدام آلات CNC هذا الموضوع بتفصيل أكبر.
5. يعتمد تشطيب السطح واستوائه على النظام بأكمله
قد يظن بعض المشترين أن آلة التقطيع الأفقية (HMC) تُنتج سطحًا أفضل من آلة التقطيع الرأسية (VMC). هذا تبسيط مُخلّ. فجودة السطح تعتمد على حالة الآلة، ومحور الدوران وحامل الأدوات، وهندسة القاطع، والانحراف، وصلابة تثبيت قطعة العمل، واستراتيجية التغذية، وسائل التبريد، وحالة المادة. ويمكن لأي من نوعي الآلات إنتاج سطح إحكام وظيفي عندما تكون العملية مُهيأة لذلك.
لا يزال التوجيه يؤثر على سهولة الوصول. يسهل دعم السطح العريض ومسحه على آلة التمركز العمودية (VMC). بينما تستطيع آلة التمركز الأفقية (HMC) إنجاز عدة أسطح للصمامات والمنافذ دون انقطاع سلسلة البيانات المرجعية. السؤال الصحيح ليس "أي آلة أكثر دقة؟" بل "أي مسار يوفر لهذا الرسم أقصر سلسلة وأكثرها قابلية للتحكم من إنشاء البيانات المرجعية إلى التحقق النهائي؟"
لا تُحدد تشطيبًا فائق النعومة في كل مكان بشكل اعتيادي. افصل بين أسطح منع التسرب الهيدروليكية أو الهوائية، وأسطح الحشيات، وأخاديد حلقات منع التسرب، وفتحات الصمامات، وقواعد التثبيت، والأسطح التجميلية. ضع متطلبات ملمس السطح واستوائه حيثما تتطلبها الوظيفة. إن التفاوتات المفرطة في السماكة تزيد من جهد الفحص والتشطيب دون تحسين عملية التجميع.
6. حجم الإنتاج يُغير الاقتصاد
غالبًا ما تُنتج آلات التصنيع العمودية (VMC) أولى الرقائق بسرعة. بفضل الملازم القياسية والصفائح المعيارية والإعدادات سهلة الاستخدام، تُعدّ هذه الآلات مناسبة لتصنيع نماذج أولية متعددة، ومراجعات التصميم، والطلبات الصغيرة. وتُضفي هذه المرونة قيمة تجارية، إذ تُمكّن المهندسين من التعلم من الأجزاء الحقيقية قبل الالتزام بتجهيزات مخصصة.
تتطلب آلات التصنيع الأفقية عادةً تخطيطًا أكثر دقة للعمليات. يجب تحديد ترتيب المنصات، وقائمة الأدوات، ومسافة منع التصادم، وتوازن التجهيزات، وتسلسل العمليات على مختلف الأسطح. بمجرد إثبات جدوى هذا العمل، يمكن استخدامه لدعم دفعات متكررة مع تقليل التدخل اليدوي بين العمليات. تتحسن جدوى المشروع عندما يكون التصميم مستقرًا ويمكن استخدام نفس الإعداد مرة أخرى.
لا تعتمد في اختيار مسار الإنتاج على الكمية السنوية فقط. فحجم الدفعة، وتواتر الإصدار، ومخاطر التعديلات، وعمر الأدوات، وحمل الفحص، والتنظيف الثانوي، ووتيرة التسليم المطلوبة، كلها عوامل مهمة. إن طلب 1000 قطعة سنوياً، يتم إصدارها على شكل 20 تعديلاً هندسياً، يختلف تماماً عن طلب 1000 قطعة متطابقة يتم إصدارها وفق جدول زمني ثابت.
7. يجب أن يتبع الفحص الوظيفة، وليس أداة الآلة
يمكن للفحص أثناء العملية التأكد من وجود المخزون، أو تحديد موقع قطعة فارغة، أو فحص خصائص محددة قبل فك التثبيت. يُعد هذا الفحص مفيدًا للتحكم في العملية، ولكنه لا يغني عن خطة فحص مستقلة. بالنسبة للمشعبات، قد يشمل الفحص قطر التجويف، والموضع الحقيقي، والتعامد، واستواء سطح منع التسرب، وقياس الخيوط، وحالة الحواف، والنظافة، واختبار التسرب أو الضغط عندما تتطلب خطة الجودة المعتمدة ذلك.
تتأثر نتائج القياسات البُعدية بدرجة الحرارة. يحدد معيار ISO 1:2022 درجة الحرارة المرجعية القياسية المستخدمة للخصائص البُعدية والهندسية. توضح خطة القياس الدقيقة كيفية تثبيت الأجزاء وكيفية استخدام المعدات المُعايرة. لمزيد من التفاصيل، راجع دليل Liqin لفحص CMM لتصنيع الألمنيوم حسب الطلب .
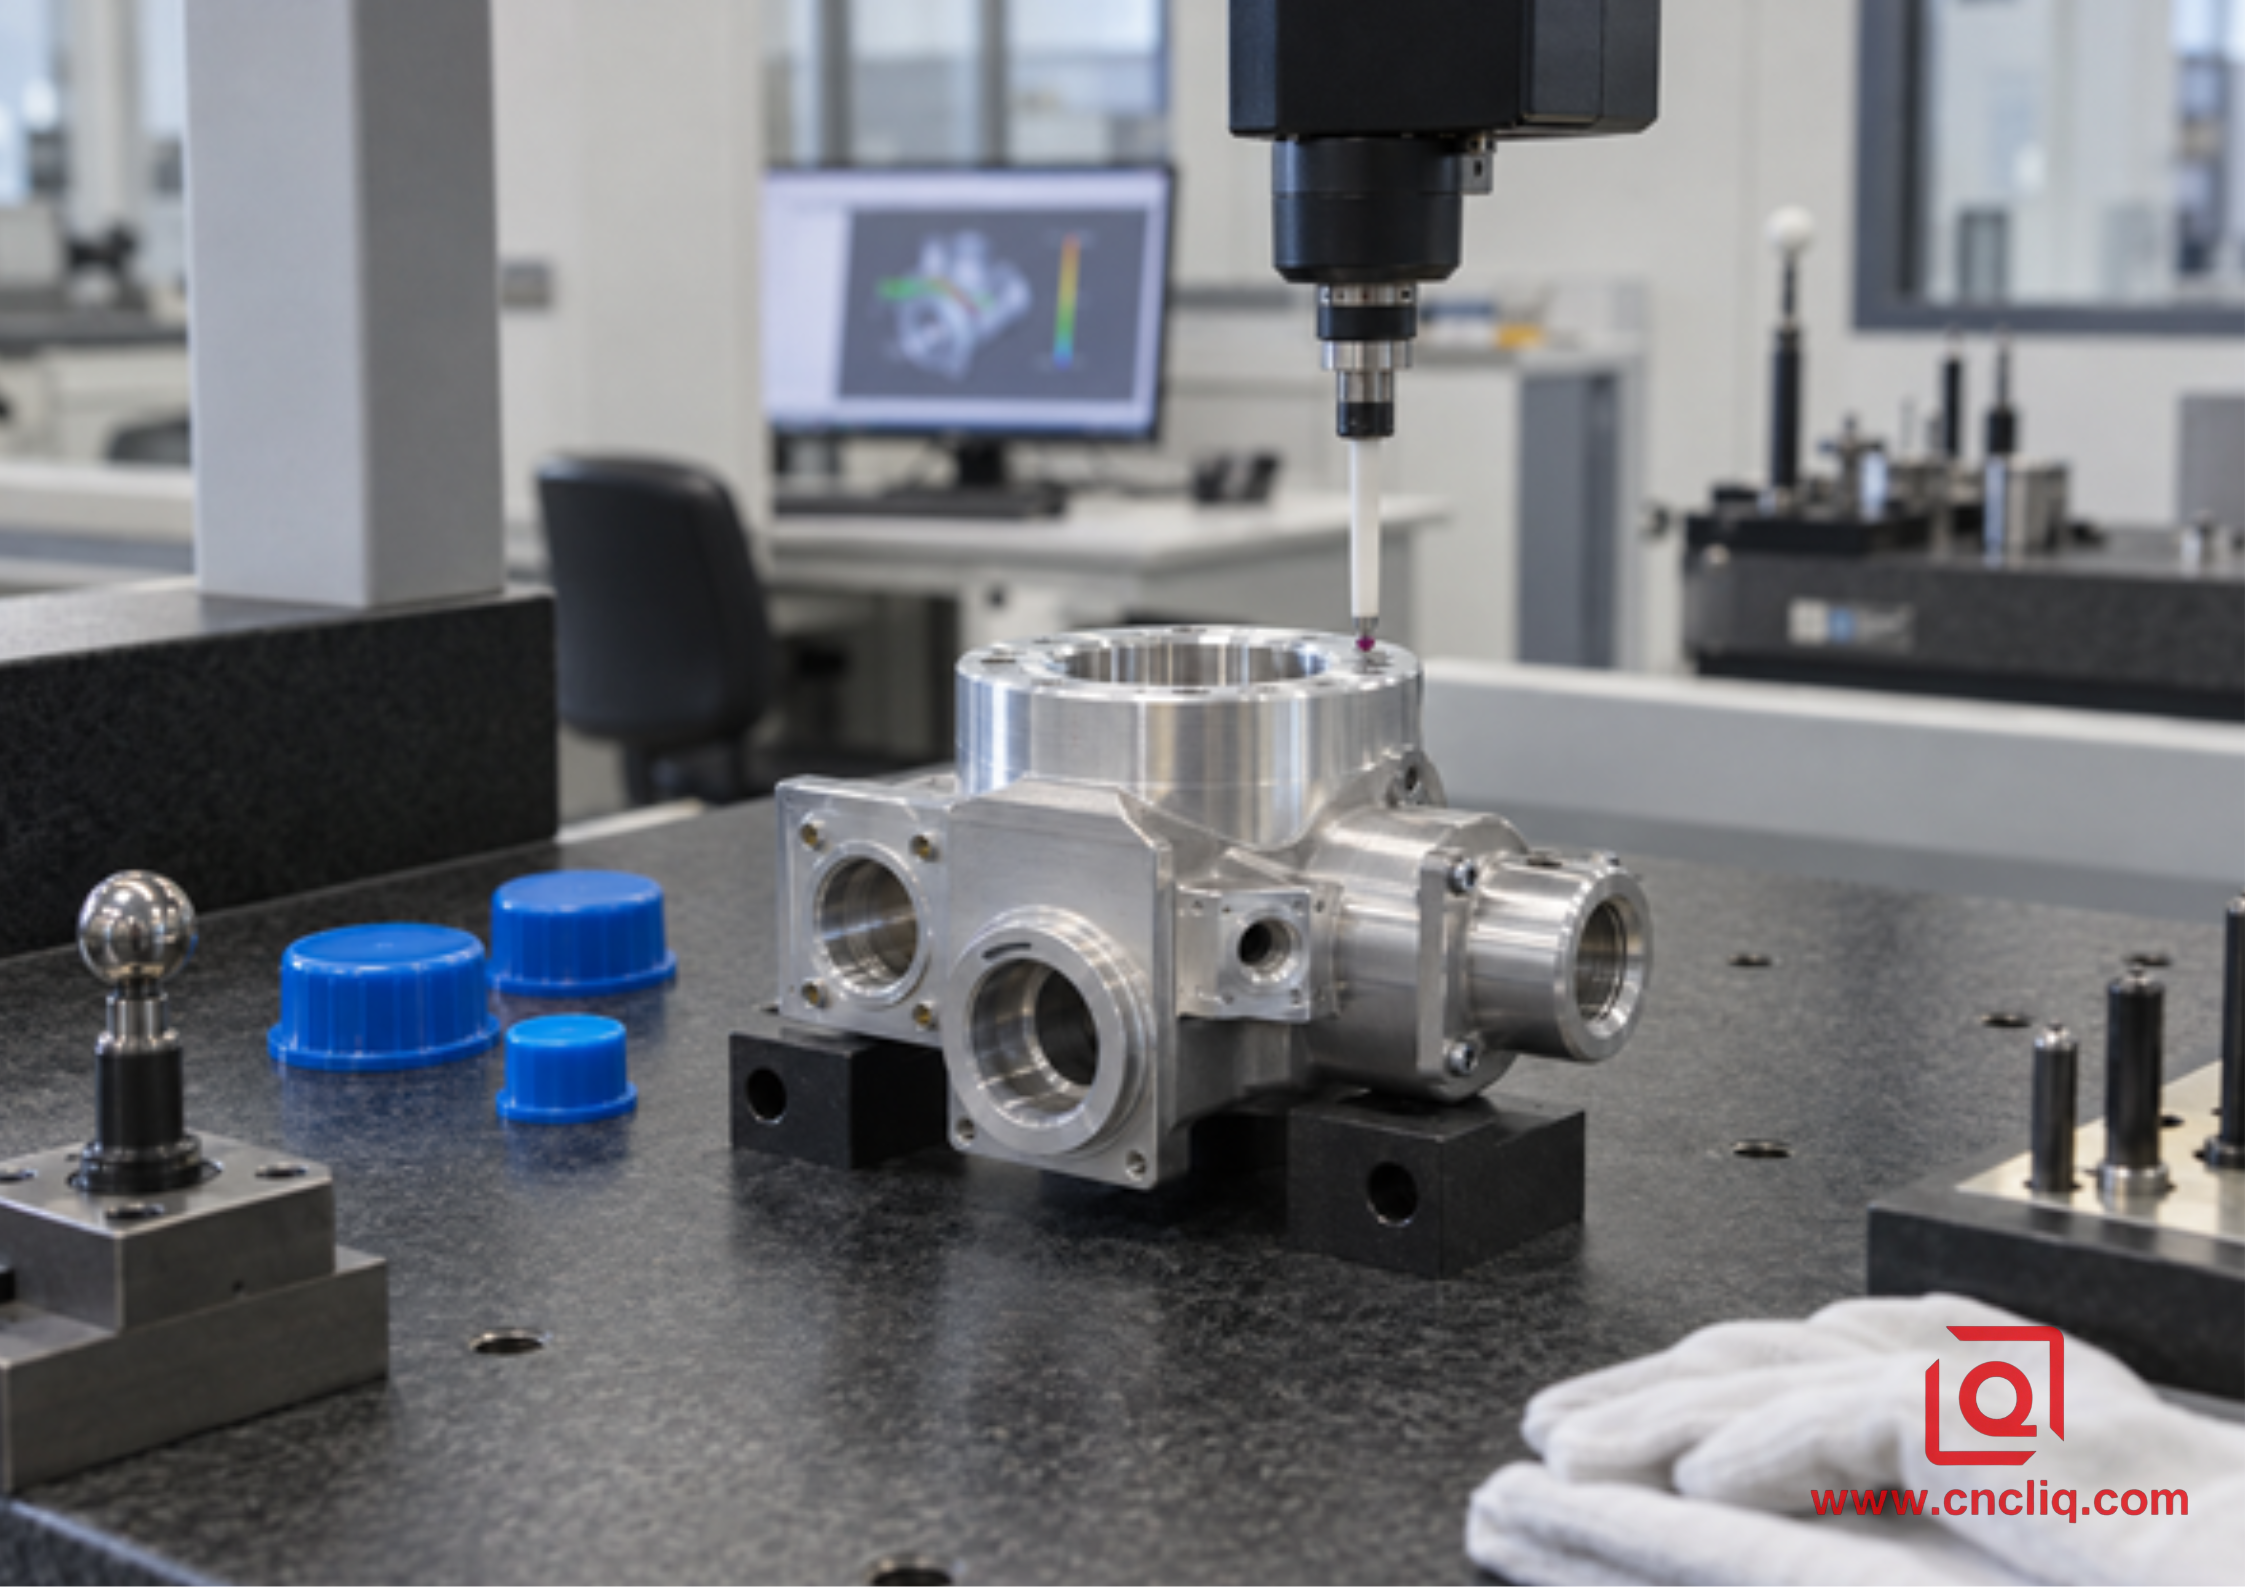
التحقق المستقل من أبعاد مشعب ألومنيوم نهائي في غرفة القياسات.
مسار عملية عملي لكل نوع من أنواع الآلات
مسار VMC للنماذج الأولية أو مشعبات الخلط العالي
1. قم بمراجعة النموذج ثلاثي الأبعاد والرسم ثنائي الأبعاد معًا؛ وحدد البيانات الوظيفية، وتقاطعات الحفر المسدودة، والخيوط الحرجة، وأسطح منع التسرب، وإمكانية الوصول للفحص.
2. قم بإعداد القطعة المعدنية وتحديد وجه المرجع الأساسي مع ترك كمية كافية من المخزون للتشطيب المتحكم فيه.
3. قم بتشكيل السطح الرئيسي في ملزمة ثابتة أو لوحة تثبيت. استخدم أدوات القياس عند الحاجة لتحديد مكان المادة الخام وحماية مساحة الجدار.
4. انقل القطعة إلى فكوك ناعمة مؤهلة أو إلى أداة تثبيت ثانوية مخصصة للمنافذ الجانبية. نظف كل أداة تحديد موقع قبل تثبيت القطعة.
5. إعادة إنشاء نظام المرجع، وتشكيل الوجوه الثانوية، والتحقق من علاقات الوجوه المتقاطعة قبل إصدار الإعداد الأخير.
6. قم بإزالة النتوءات من الحواف التي يمكن الوصول إليها، وعالج تقاطعات الثقوب المتقاطعة بطريقة معتمدة، واغسل الشبكة الداخلية، وجففها تمامًا.
7. فحص الهندسة الحرجة، والخيوط، وميزات منع التسرب؛ إجراء الاختبارات الوظيفية فقط وفقًا للرسم المتفق عليه أو خطة الجودة.
هذا المسار شفاف ومرن، كما أنه يجعل عملية الإعداد واضحة. فإذا تم تعديل القطعة، يمكن تعديل وحدة التثبيت المعيارية دون الحاجة إلى استبدال نظام المنصات بالكامل.
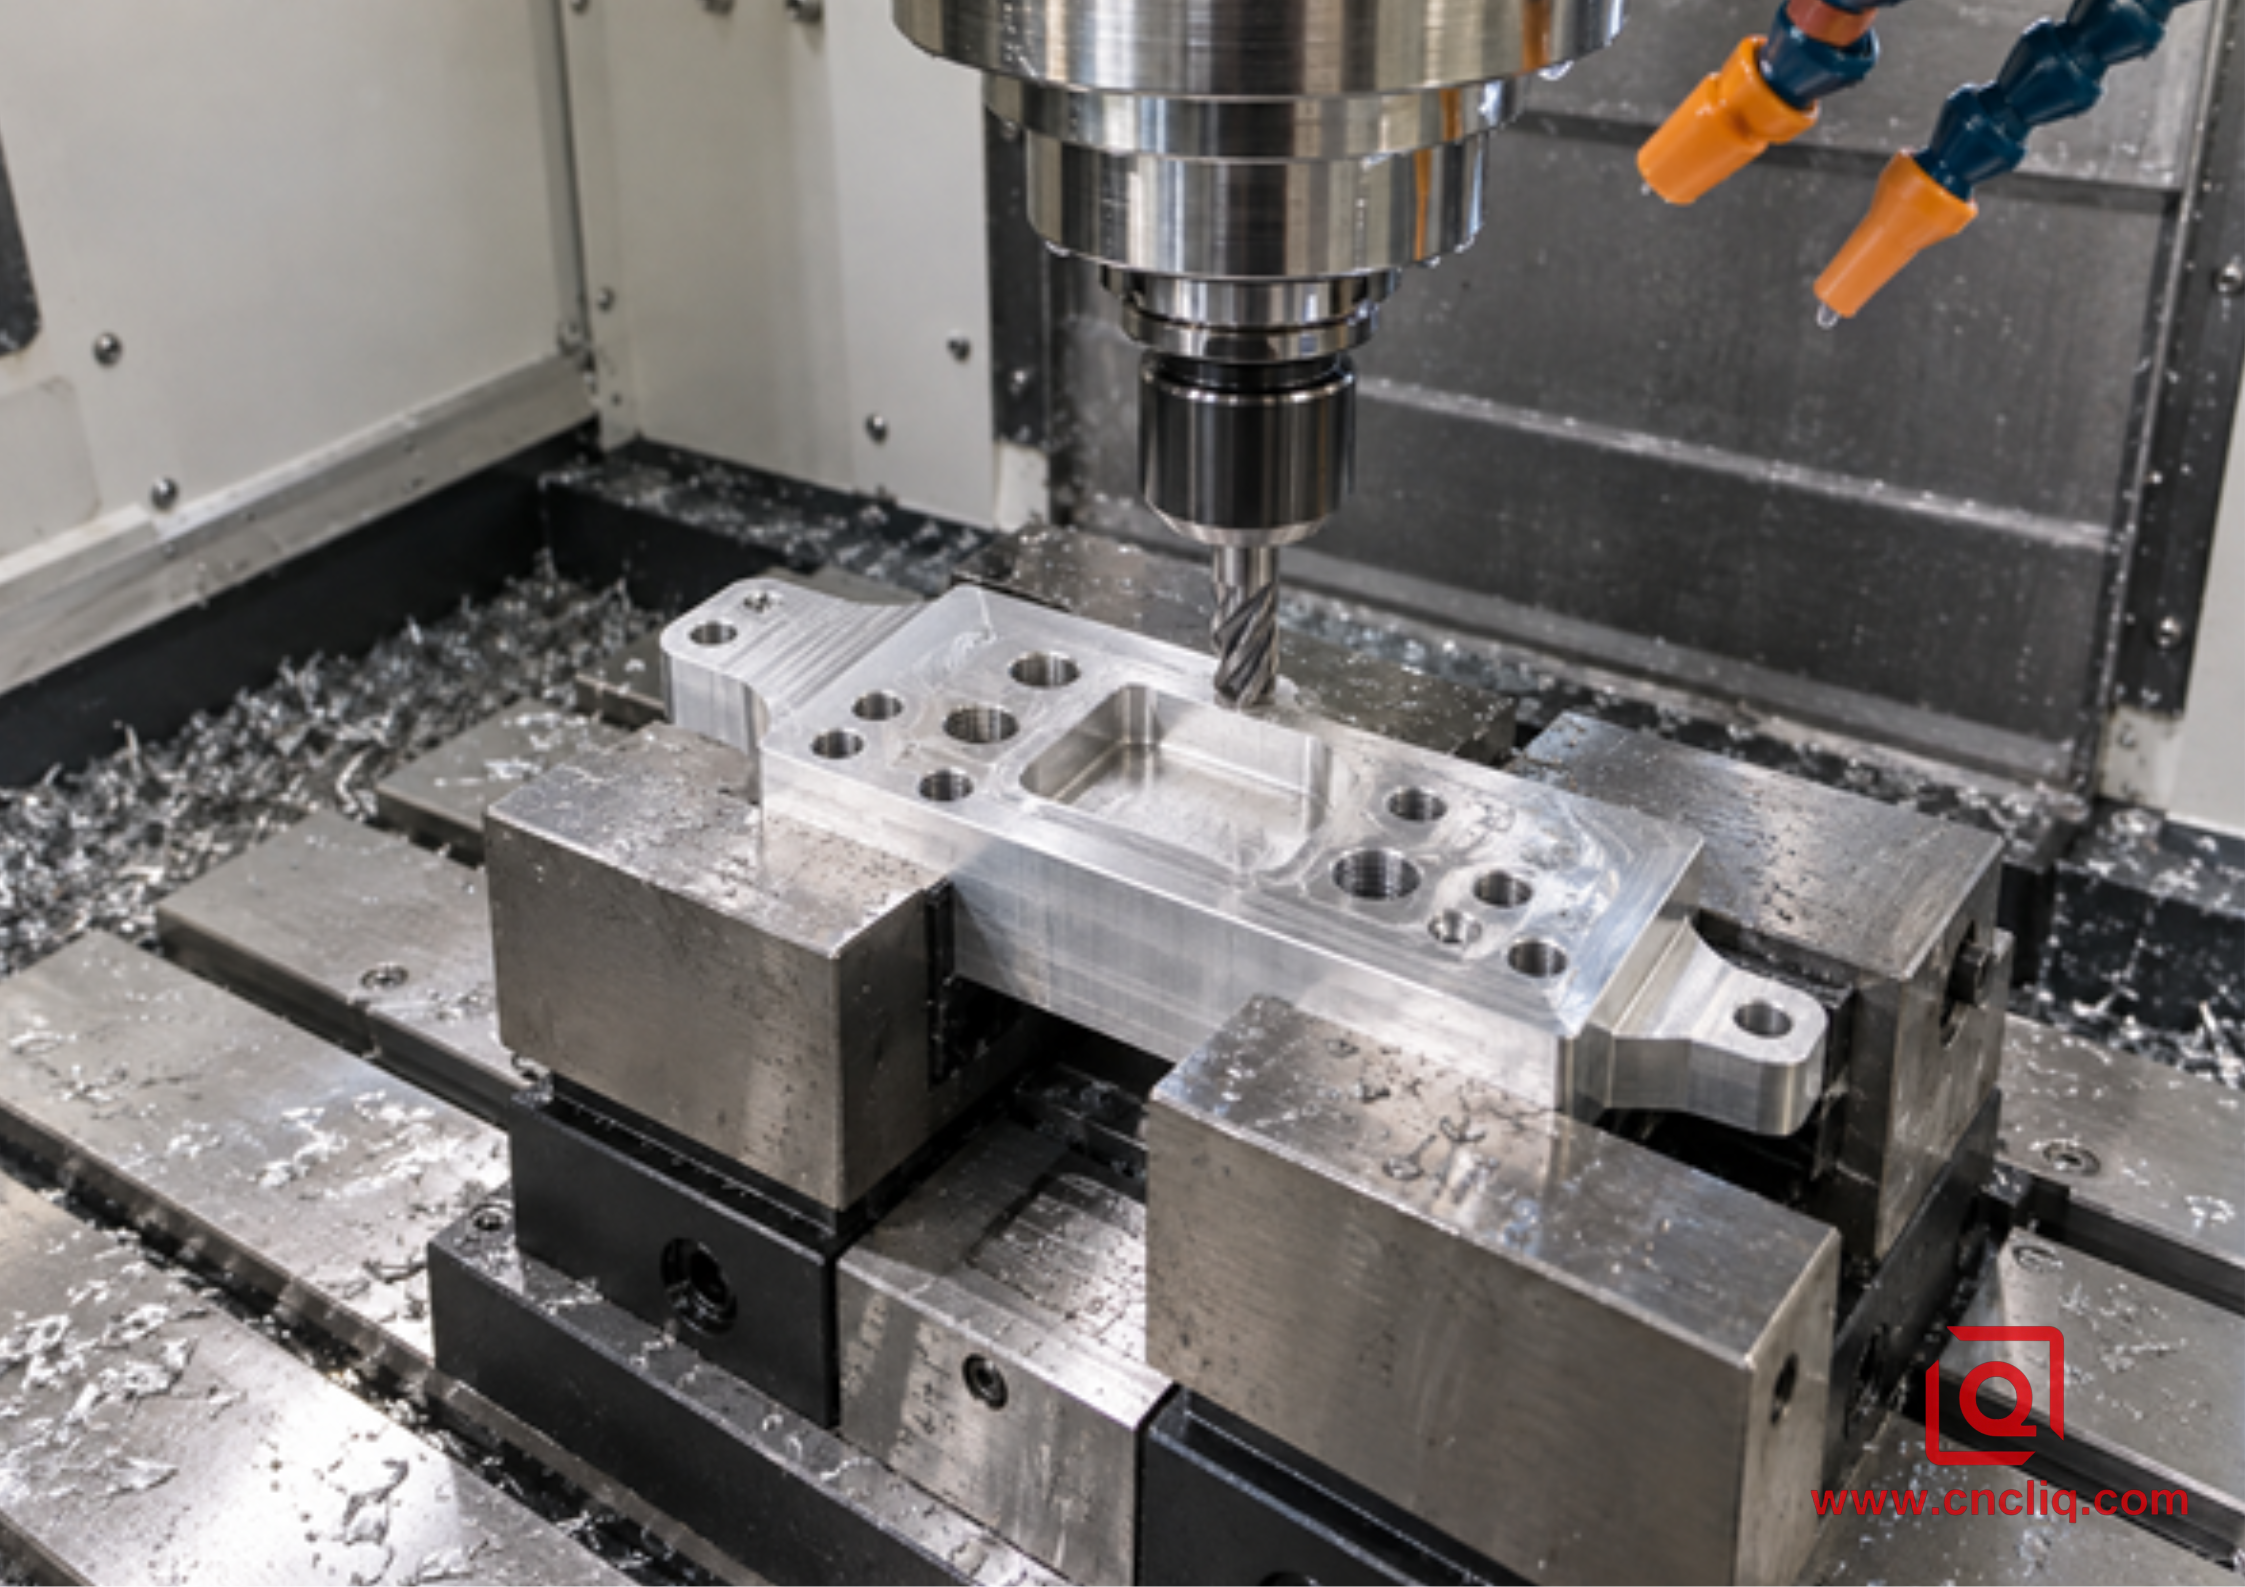
التصنيع العمودي: تجهيزات يسهل الوصول إليها لنموذج أولي لمشعب ألومنيوم منخفض الحجم.
مسار HMC لإنتاج متعدد الأوجه مستقر
1. قم ببناء التركيب حول إطار مرجعي للرسم وتأكد من إمكانية وصول الأداة إلى جميع الأسطح المطلوبة.
2. خطط للتسلسل بحيث لا تؤدي أحمال التشغيل الخشن والحفر العميق وعمليات التشطيب إلى زعزعة استقرار ميزة منع التسرب المكتملة.
3. قم بتحميل القطعة الفارغة على المنصة أو قاعدة التثبيت بعزم دوران متحكم به أو ضغط هيدروليكي؛ تحقق من التثبيت قبل بدء الدورة.
4. قم بإنشاء نظام إحداثيات العمل، ثم قم بفهرسة المنصة إلى الوجوه المتعلقة بالآلة دون إعادة التثبيت اليدوي.
5. استخدم الأدوات ونظام التبريد المناسب للثقوب العميقة، والثقوب المضادة، والخيوط، وتقاطعات الثقوب المتقاطعة؛ وراقب نقل الرقائق طوال الدورة.
6. فحص الميزات المختارة في العملية حيث يقلل ذلك من المخاطر، ثم إكمال التحقق المستقل من الأبعاد والوظائف بعد التنظيف.
7. سجل حدود عمر الأدوات، وقواعد الإزاحة، وفحوصات التثبيت، وتكرار الفحص بحيث تستخدم الدفعات المتكررة نفس الطريقة الخاضعة للرقابة.
تُصبح طريقة HMC خيارًا مُجديًا عندما تُزيل الحاجة إلى المناولة وتحافظ على علاقات الأسطح المتقاطعة. وهي ليست بالضرورة الخيار الأرخص لإنتاج نموذج أولي، ولا ينبغي اعتبارها ميزة إنتاجية إلا بعد تضمين متطلبات التثبيت والفحص والتنظيف.
دراسة حالة مجهولة المصدر: اختيار مسار هجين لمشعب هوائي صغير الحجم
طلب أحد مصنعي المعدات مشعبًا هوائيًا صغيرًا من الألومنيوم يُستخدم في وحدة تجميع آلية. احتوى التصميم المُعقّم على سطح تثبيت عريض، وثلاثة جيوب للصمامات في الأعلى، ومنافذ على جانبين، وعدة ممرات متقاطعة. كانت الدفعة الأولى عبارة عن دفعة تجريبية صغيرة، بينما أشارت التوقعات إلى طلب متكرر بعد الاختبارات الميدانية. كان اهتمام العميل مُنصبًا بشكل أساسي على محاذاة المنافذ، وثبات سطح الإحكام، ونظافة الممرات الداخلية، وسلاسة الانتقال من العينات إلى الإنتاج.
لم يُجبر التقييم الهندسي على وضع القطعة مباشرةً على آلة التصنيع الأفقية. بالنسبة للدفعة الأولى، وفرت آلة التصنيع العمودية ذات الفكوك المرنة المعيارية استجابة أسرع للتعديلات. تم إنجاز السطح الرئيسي وجيوب الصمامات أولاً؛ بينما تولت آلتان ثانويتان مضبوطتان معالجة المنافذ الجانبية. ربطت خطة الفحص خصائص السطح العرضي بالبيانات المرجعية المُعلنة، وحددت خطة التنظيف شبكة الممرات الداخلية بشكل منفصل عن الغسيل الخارجي.
بعد استقرار الرسم، تم تحويل مسار التكرار إلى عملية متعددة الأوجه مُجهزة على منصات نقالة. وقد تم استخدام أداة تثبيت مخصصة للحفاظ على نفس بنية المرجع، مما قلل من إعادة التثبيت اليدوي. وقد بُرِّر هذا التغيير بتحسين قابلية التكرار وتقليل عمليات المناولة، وليس بادعاء أن إحدى الآلات "أكثر دقة" بشكل عام. تُوضح هذه الحالة مبدأً هامًا في الشراء: قم بتجربة النموذج الأولي على العملية التي تدعم التعلم، ثم قم بتطبيقها على نطاق صناعي على العملية التي تدعم الطلب المستقر.
تعرض صفحة منتجات مشعبات الهيدروليك المخصصة الحالية من Liqin نطاق الأجزاء المخصصة ذات الصلة، وتنسيقات الرسومات، وخيارات المواد، وخيارات العمليات، وموارد الفحص التي يمكن مناقشتها أثناء طلب عرض الأسعار. الحالة المذكورة أعلاه هي سيناريو توضيحي مجهول المصدر، ولا تكشف عن أي رسومات أو بيانات تشغيل خاصة بأي عميل بالاسم.
قائمة التحقق من التصميم للتصنيع قبل طلب عرض سعر
أرسل أكثر من مجرد نموذج ثلاثي الأبعاد إذا كنت ترغب في الحصول على توصية مفيدة بشأن المقارنة بين HMC وVMC. يرجى تضمين ما يلي:
• ملف CAD ثلاثي الأبعاد خاضع للتحكم في المراجعة ورسم ثنائي الأبعاد مطابق.
• درجة المادة ودرجة صلابتها، وليس مجرد "الألومنيوم". إذا كان الاختيار مفتوحًا، فإن مقارنة الألومنيوم 6061 و7075 لتصنيع المعدات الأصلية يمكن أن تؤطر المناقشة.
• الكمية السنوية، وكمية الدفعة، وكمية النموذج الأولي، وتاريخ تجميد التصميم المتوقع.
• البيانات الأساسية والثانوية والثالثية، بالإضافة إلى معيار GD&T المستخدم في الرسم.
• الثقوب والأسنان والأسطح المانعة للتسرب وأخاديد الحلقات الدائرية وعلاقات المنافذ المتقاطعة ذات الأهمية الوظيفية.
• متطلبات الضغط والتسريب والنظافة وإمكانية التتبع والتوثيق التي تُعد في الواقع جزءًا من عملية القبول.
• معالجة السطح، ومناطق التغطية، والمنافذ المسدودة، وما إذا كانت الأبعاد تنطبق قبل أو بعد التشطيب.
• مكونات التزاوج أو رسومات الواجهة عندما يؤثر التراكم على المجمع.
• متطلبات التغليف التي تحمي المنافذ النظيفة وأسطح الإغلاق النهائية.
تتيح هذه المدخلات للمورد مقارنة المسارات الكاملة بدلاً من مقارنة أسعار الآلات بالساعة. كما أنها تساعد في تحديد ما إذا كان ينبغي لخدمة التصنيع باستخدام الحاسب الآلي المخصصة أن تقدم عرض سعر لعملية مركز التصنيع العمودي المرن، أو عملية مركز التصنيع الأفقي المعبأ على منصات نقالة، أو عملية هجينة متعددة المحاور.
كيف ينبغي للمشترين مقارنة عروض أسعار شركات إدارة المباني (HMC) وشركات إدارة المباني المتنقلة (VMC)
قد يستخدم عرضان سعريان نفس السبيكة، ومع ذلك يمثلان مستويات تحكم مختلفة تمامًا. اطلب من المورد فصل الافتراضات التي تؤثر بشكل جوهري على السعر والمخاطر.
سؤال اقتباس | لماذا يُعد ذلك مهماً؟ |
كم عدد التجهيزات المخطط لها؟ | يكشف عن مخاطر المناولة ونقل البيانات والتفتيش |
ما هي الميزات التي تبقى في عملية تثبيت واحدة؟ | يوضح ما إذا كانت العلاقات الحرجة بين الأوجه محمية |
هل تكلفة التجهيزات لمرة واحدة أم متكررة؟ | يمنع إجراء مقارنة مضللة لأسعار قطع الغيار |
ما الذي يشمله إزالة النتوءات والتنظيف الداخلي؟ | قد يكون مشعب التوزيع صحيح الأبعاد ومع ذلك يتعطل بسبب الحطام العالق. |
ما هي الميزات التي تخضع للفحص الكامل أو أخذ العينات أو مراقبة القدرات؟ | مواءمة خطة الجودة مع المخاطر الوظيفية |
هل تشمل الاختبارات اختبارات التسرب أو الضغط؟ | يتجنب افتراض أن الاختبار الوظيفي جزء من الفحص البُعدي القياسي |
ما الذي يتغير بعد الموافقة على النموذج الأولي؟ | يوضح ما إذا كان مسار الإنتاج والتجهيزات وخطة التحقق ستتغير |
كيف يتم التحكم في تعديلات التصميم؟ | يقلل من خطر تشغيل خريطة منافذ أو مجموعة تفاوتات قديمة |
لا يعني انخفاض سعر التصنيع بالضرورة انخفاض المخاطر النهائية. قد يكون المسار الذي يتطلب عددًا أقل من عمليات الإعداد أكثر تكلفةً في التحضير، ولكنه يقلل من عمليات المناولة ويبسط عمليات الإنتاج المتكررة. قد يكون مسار التصنيع باستخدام آلة مركزية عمودية (VMC) هو الخيار الأمثل عندما تكون مرونة التعديل أهم من الإنتاج المستقر. استفسر عن الأسباب، ثم قارنها بمرحلة برنامجك.
متى يكون استخدام مركز تحكم رأسي رباعي المحاور أو خماسي المحاور هو الخيار الأمثل؟
لا يقتصر القرار الفعلي في ورشة العمل دائمًا على الاختيار بين ماكينة التقطيع الأفقية (HMC) وماكينة التقطيع الرأسية الأساسية ثلاثية المحاور. إذ يمكن لماكينة التقطيع رباعية المحاور كشف عدة جوانب من مشعب مع الحفاظ على المنصة الرأسية المألوفة. كما يمكن لماكينة خماسية المحاور توجيه المنافذ المائلة وتقليل الحاجة إلى تجهيزات خاصة، لا سيما للأشكال الهندسية المعقدة أو الكميات الصغيرة. تتيح هذه الخيارات تقصير سلسلة البيانات دون الحاجة إلى خلية HMC مخصصة.
كما أنها تفرض قيودًا جديدة: سعة المحور الدوار، ومدى وصول الأداة، ومسافة التخليص من التصادم، وإمكانية الوصول إلى المثبتات، وموثوقية المعالج اللاحق، وضرورة التحقق من مستويات العمل الدوارة. ويبقى الخيار الأمثل مُحددًا حسب القطعة. إذا اقترح موردٌ ما تشغيلًا بخمسة محاور، فاسأل عن العلاقات الوظيفية التي يحميها، والعمليات الثانوية المتبقية.
التعليمات
1. هل يعتبر نظام HMC دائمًا أفضل لمشعبات الهيدروليك المصنوعة من الألومنيوم؟
لا. غالبًا ما تكون آلة التصنيع الأفقية (HMC) فعّالة للمشعبات ذات الشكل الكتلي التي تحتوي على ميزات مهمة على عدة أسطح، والتي تتطلب إنتاجًا متكررًا، لأنها تُمكّن من فهرسة القطعة وتقليل إعادة التثبيت اليدوي. قد تكون آلة التصنيع الرأسية (VMC) أسرع وأكثر اقتصادية للنماذج الأولية، والمشعبات المسطحة العريضة، والتعديلات المتكررة، أو القطع التي يهيمن عليها اتجاه تشغيل واحد. يجب أن يُحدد الرسم، وبنية البيانات، ونمط الدفعة، وخطة التنظيف، وخطة الفحص المسار الأمثل.
2. هل يمكن لمركز التحكم العمودي (VMC) الحفاظ على علاقات موضعية دقيقة بين المنافذ على أسطح مختلفة؟
نعم، شريطة أن تتحكم العملية في كل عملية نقل. يمكن للفكوك أو التركيبات اللينة المؤهلة، والمحددات النظيفة، والمجسات، والبيانات المرجعية الثابتة، والمعدات المعايرة، وخطة الفحص أن تُنتج هندسة سطحية عرضية موثوقة. يزداد الخطر كلما انتشرت الميزات الحرجة عبر المزيد من الإعدادات، لذا يجب على المورد توضيح كيفية التحكم في نقل البيانات المرجعية وما إذا كان خيار الدوران أو المحاور المتعددة سيُقصر سلسلة العمليات.
3. هل يؤدي تحسين عملية إخلاء رقائق HMC إلى القضاء على النتوءات المتقاطعة بين الثقوب؟
لا. قد تساعد الجاذبية على خروج الرايش من سطح القطع العمودي، لكن قد تتشكل نتوءات عند تقاطع الممرات المحفورة أو عند خروج الأداة إلى تجويف داخلي. تتطلب هذه العملية طريقة دقيقة لإزالة النتوءات، وغسلًا داخليًا، وتجفيفًا، وتحققًا مناسبًا لحجم الممر ومخاطر الاستخدام النهائي. يُعدّ إخراج الرايش أثناء القطع والنظافة الداخلية بعد القطع من الضوابط المترابطة، لكنها منفصلة.
4. ما هي الملفات والمعلومات المطلوبة للحصول على عرض أسعار دقيق لمشعب الألمنيوم؟
يرجى تقديم نموذج ثلاثي الأبعاد مُعدّل باستخدام برنامج CAD، ورسم ثنائي الأبعاد مطابق، ومعلومات عن السبيكة والصلابة، والكمية ونمط الفصل، والبيانات الوظيفية، والتفاوتات الحرجة، وتشطيب السطح، ومعالجة السطح، ومعايير الخيوط والمنافذ، ومتطلبات النظافة، وأي معايير قبول لاختبارات التسرب أو الضغط. حدد أيضًا المتطلبات التي تنطبق قبل الطلاء وبعده. تُمكّن هذه المعلومات المورّد من مقارنة مسارات التصنيع العمودية (VMC) والتصنيع الأفقي (HMC) والمسارات متعددة المحاور ضمن نفس النطاق.
5. كيف يمكنني التحقق من موثوقية اختيار المورد للآلة؟
اطلب مخطط الإعداد، واستراتيجية البيانات المرجعية، ومفهوم التثبيت، ومراجعة الوصول إلى الأدوات، وتدفق إزالة النتوءات والتنظيف، وخطة العينة الأولى، وطريقة فحص الميزات الأساسية. تأكد من تطابق مسار الإنتاج مع مسار العينة، وكيفية التحكم في تآكل الأدوات أو انحرافاتها عبر الدفعة. قائمة الآلات مفيدة، لكن دليلًا على عملية مضبوطة أهم من مجرد استخدام الأحرف HMC أو VMC.
ملخص
اختر ماكينة تصنيع عمودية (VMC) عندما تكون المرونة وسرعة الإعداد وسهولة الوصول إلى السطح العلوي وتعلم النماذج الأولية هي أهم أولويات المشروع؛ واختر ماكينة تصنيع أفقية (HMC) عندما يكون الطلب المتكرر المستقر، والتصنيع متعدد الأوجه، وتدفق الرقائق، وتقليل عمليات إعادة التثبيت، عوامل تُسهم في تحسين التحكم في مسار التصنيع. بالنسبة لمشعبات الألمنيوم، تضمن العملية المثلى حماية بنية الأساس، والتحكم في النتوءات بين الثقوب، والحفاظ على النظافة الداخلية، والتحقق من الهندسة الوظيفية، وتسهيل الانتقال من مرحلة العينة إلى مرحلة الإنتاج. أرسل الرسم، والنموذج ثلاثي الأبعاد، والكميات، ومتطلبات القبول إلى شركة Liqin لإجراء مراجعة تصميم للتصنيع (DFM) خاصة بالعملية، والحصول على عرض سعر بدلاً من مجرد تخمين اسم الماكينة.
معلومات الاتصال
الشركة: شركة نينغبو ليكين للصناعات المحدودة.
الصيانة اليومية للعملاء ودعم ما بعد البيع: service@shturl. zhuwanying@cncliq.com
للاستفسارات الجديدة، وطلبات الأسعار، ومناقشة الطلبات: business@shturl.zhouli@chinaliqin.com
الخط الساخن: +86 18757148656
تنصل
جميع المقالات التقنية، ومواصفات المواد، وتوصيات التشغيل، وتفاصيل معالجة الأسطح المنشورة في هذه المدونة هي لأغراض إعلامية ومرجعية فقط. يُرجى العلم بأن المعلومات العامة الواردة في المدونة لا تُغني عن الاتفاقيات الفنية الموقعة. ونظرًا لاختلاف القطع المُخصصة باختلاف درجات حرارة المواد، ومعايرة الآلات، والتفاوتات المحددة، فإن مواصفات الجودة الملزمة تخضع فقط لرسومات التصميم بمساعدة الحاسوب (CAD) المعتمدة، والعقود الموقعة، وخطط الجودة الرسمية.
جميع دراسات حالة العملاء المنشورة في هذه المدونة خضعت لعملية إخفاء هوية كاملة وتنقيح شامل. تُستخدم مقاييس الأداء، وسير عمليات التصنيع، والصور المعروضة فقط لتوضيح قدراتنا في مجال التصنيع حسب الطلب، ولا تمثل معيارًا موحدًا لجميع الطلبات.
فريق تصنيع ليكين
انطلاقاً من خبرة تمتد لثمانية عشر عاماً في مجال الهندسة الدقيقة، تُصنّع شركة نينغبو ليكين للصناعات مكونات معدنية عالية الدقة لتلبية متطلبات الأسواق العالمية. يقع مقرّنا في مركز إنتاجي تبلغ مساحته 6500 متر مربع، مُجهّز بأكثر من 150 آلة، تشمل عمليات التصنيع باستخدام الحاسوب (CNC) رباعية وخماسية المحاور، والتصنيع بالخراطة والطحن، والبثق على البارد، والصب بالضغط، كل ذلك تحت سقف واحد. يُمكّننا هذا النظام من إدارة المشاريع بسلاسة، بدءاً من تصميمات CAD الأولية وصولاً إلى الشحنات النهائية.
نُولي اهتمامًا بالغًا لمراقبة الجودة دون أي تنازلات. نتعامل مع أدقّ التفاصيل بدقة هندسية متناهية. وبفضل شهادات ISO 9001 وISO 13485 وIATF 16949، يُجري مهندسو ضمان الجودة لدينا فحوصات صارمة لمراقبة الجودة أثناء الإنتاج (IPQC) ومراقبة الجودة النهائية (FQC) ومراقبة الجودة الخارجية (OQC) على كل دفعة إنتاج. بدءًا من رسم الخرائط ثلاثية الأبعاد باستخدام آلة قياس الإحداثيات (CMM) والتحليل البصري، وصولًا إلى اختبارات الصلابة ورذاذ الملح، نتحقق من صحة مواصفاتك الأساسية مسبقًا، لتستلم مكونات جاهزة للاستخدام دون أي مشاكل في التجميع أو توقفات مكلفة لخطوط الإنتاج. إضافةً إلى التصنيع، يمكنك الاعتماد علينا في الاستجابة لطلبات عروض الأسعار الجديدة خلال ساعتين، وتقديم دعم مباشر لأخذ عينات النماذج الأولية، وشحن سلس للتصدير إلى جميع أنحاء أوروبا وأمريكا الشمالية وآسيا وأوقيانوسيا.
نرحب باستفساراتكم وعيناتكم. تفضلوا بزيارة موقعنا الإلكتروني أو تواصلوا معنا مباشرةً للحصول على عرض أسعار تنافسي!
