 العربية




هل ما زلت تنقل قطعة مصنعة بالخراطة إلى مركز تشغيل آلي لمجرد إضافة فتحتين متقاطعتين، أو سطح مستوٍ للمفتاح، أو لولب خارج المحور؟ قد تبدو هذه العملية الإضافية غير ضارة على مخطط التوجيه. لكن في ورشة العمل، تظهر هذه العملية الثانية الصغيرة على شكل تجهيزة يجب بناؤها، ونقطة مرجعية يجب تحديدها مجددًا، وقائمة انتظار، وفرصة إضافية لحدوث نتوء خفي أو خطأ في التثبيت. تشرح الصفحات التالية هذا القرار من منظور مهندس العمليات: ما يمكن للآلة فعله فعليًا، وما هي المشاكل الشائعة، ومتى يجب أن تبقى عملية الطحن على آلة منفصلة.
لذا، لا ينبغي أن يكون السؤال الأول في طلب عرض الأسعار هو ما إذا كان لدى الورشة مخرطة ذات أداة دوارة. بل يجب السؤال عن الآلة، وحاملها، وتسلسل القطع، وخطة القياس التي ستُناسب الميزات ذات الصلة في الرسم التخطيطي. عندئذٍ، يتحول خيار الآلة إلى مسار إنتاجي فعال. إذا تم تنفيذه بشكل جيد، يصبح المسار أقصر، وتكون الملكية أوضح، ويصل الجزء إلى خط الإنتاج جاهزًا للتركيب.
ماذا تعني الأدوات الحية في أرضية المصنع؟
شاهد عملية قطع عادية بالخراطة: يدور ظرف التثبيت بينما تبقى القطعة المُدرجة ثابتة. هذا الترتيب يُناسب تمامًا القطع ذات الأقطار الخارجية المتدرجة، والأسطح المستوية، والأخاديد، والمخاريط، والثقوب المحورية. أما أدوات القطع الدوارة، أو ما يُسمى أيضًا بالأدوات المُدارة، فتضيف قواطع دوارة تعمل بالطاقة إلى البرج. وبذلك، يُمكن لظرف التثبيت نفسه أن يستقبل منفذًا مثقوبًا، أو ثقبًا ملولبًا في السطح، أو فتحة، أو سطحًا مُسطحًا مُشكلًا بالطحن.
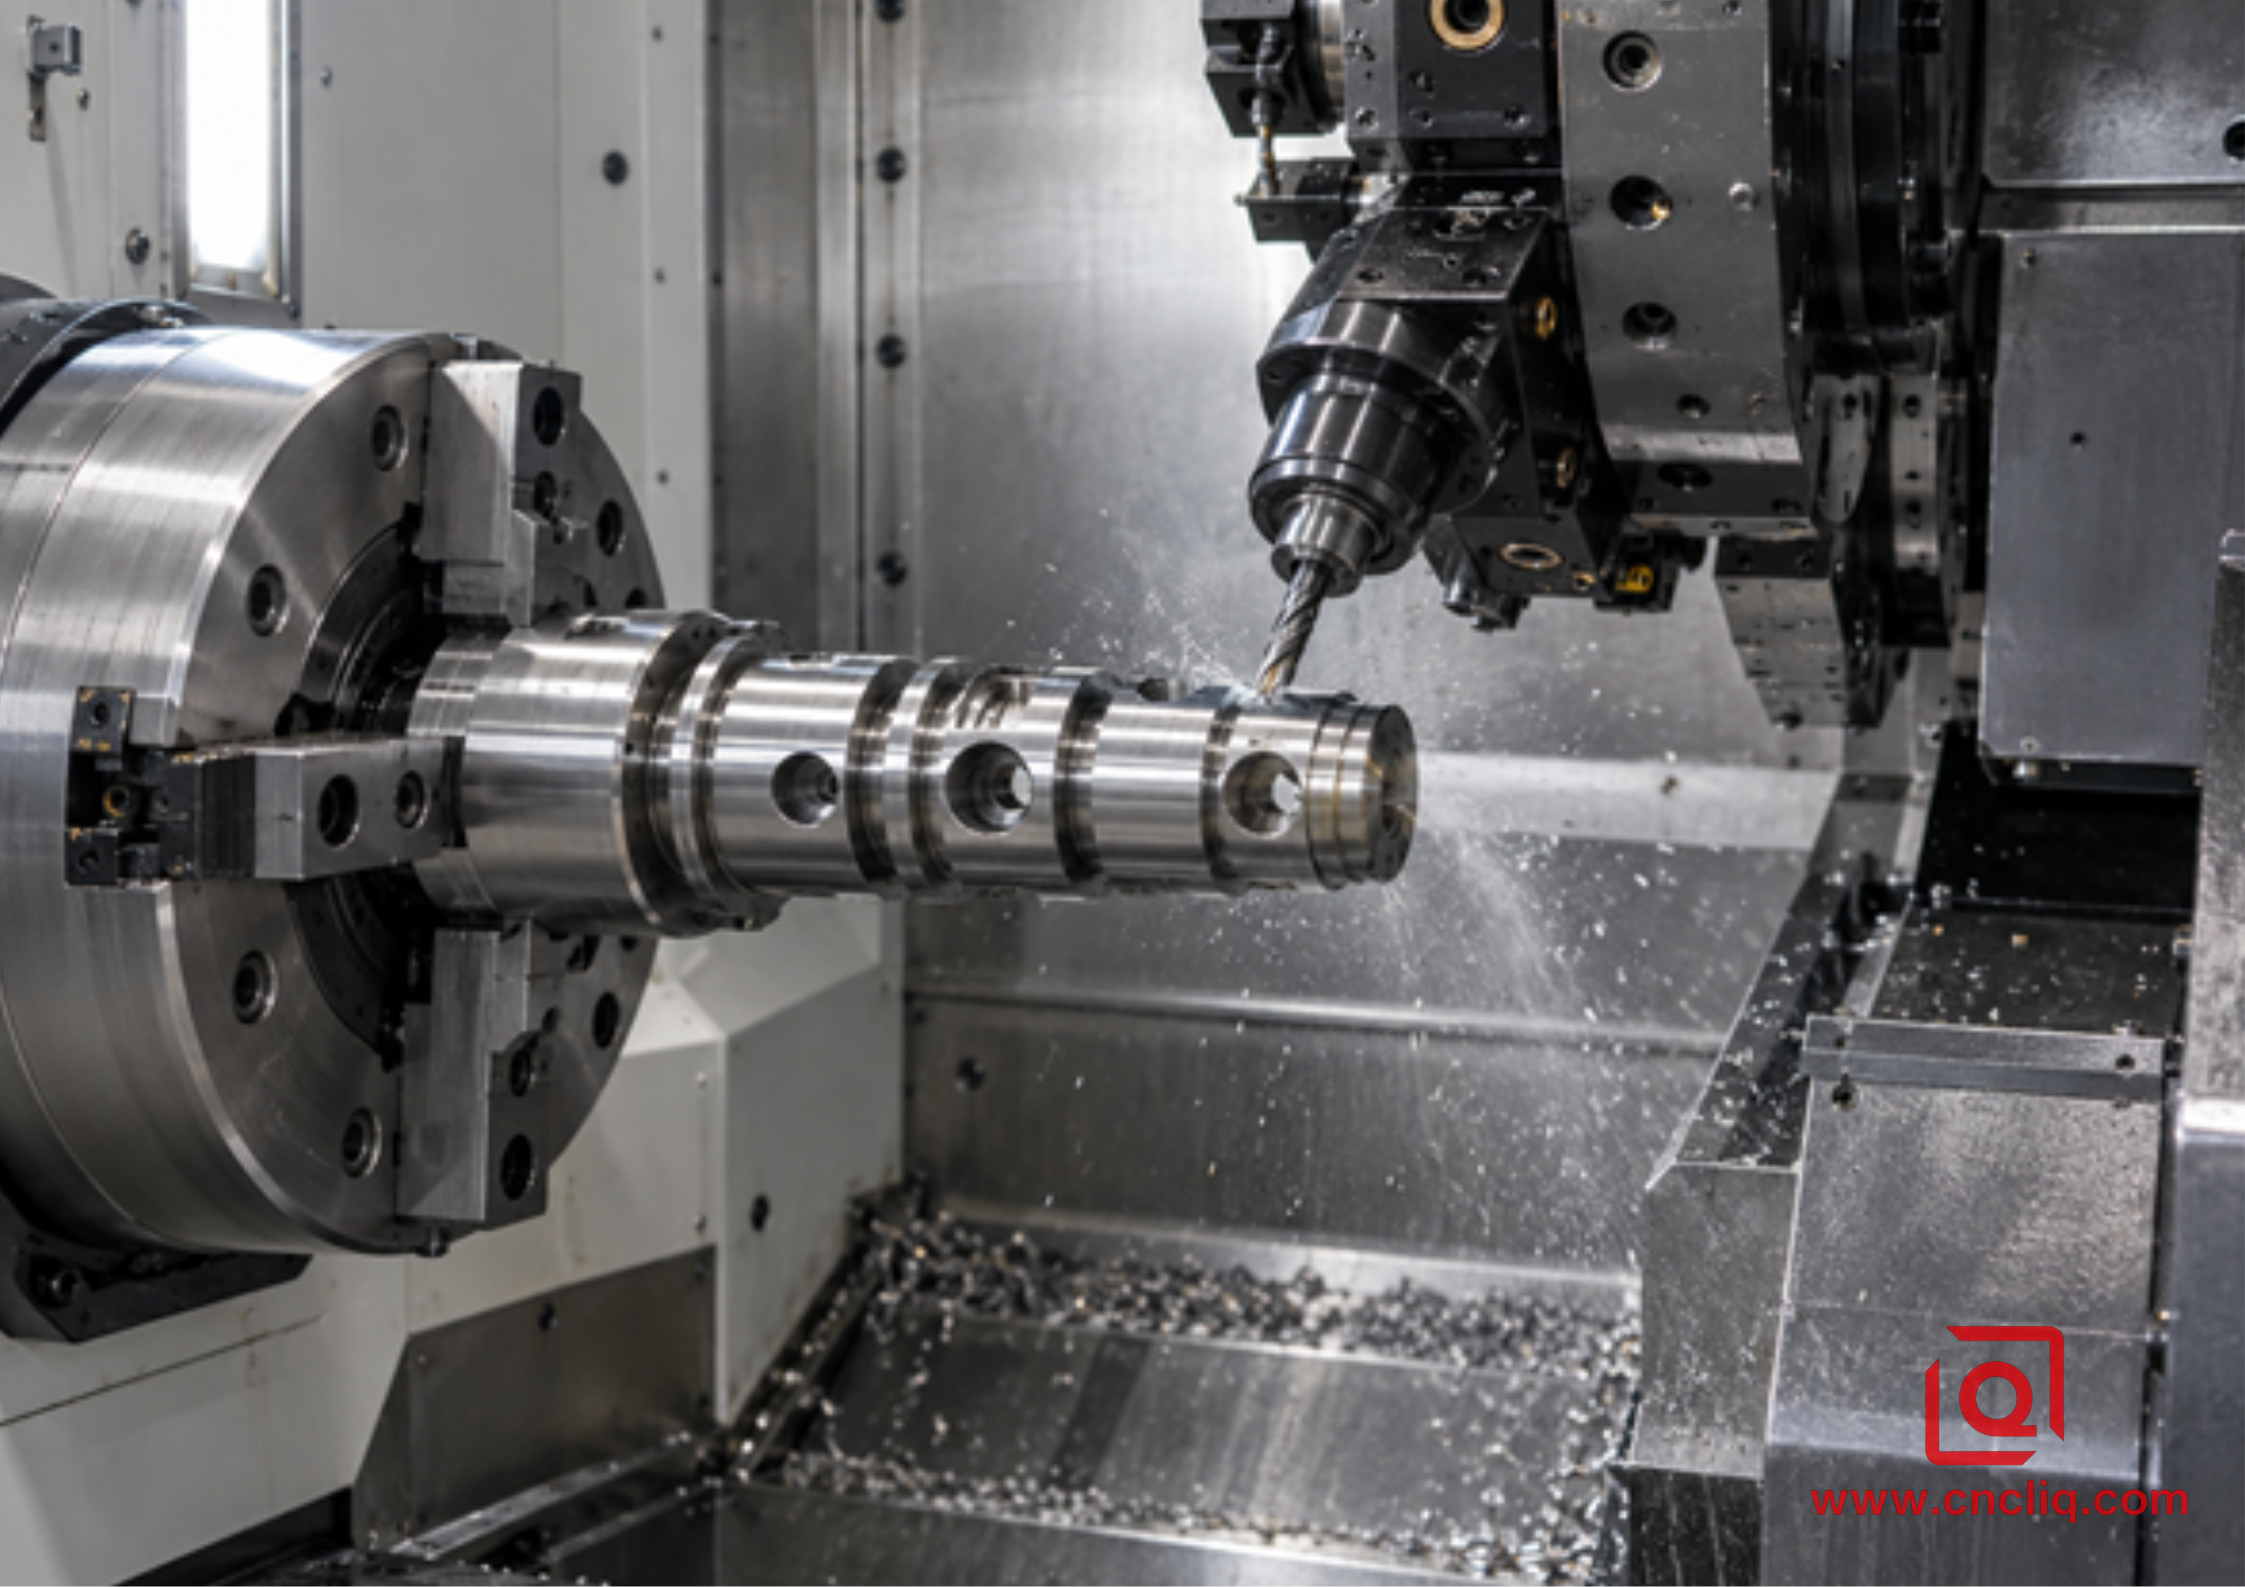
يساعد التصور الذهني السريع. تقترب أداة القطع الدوارة من القطر الخارجي لحفر ثقب عرضي. بينما تشير أداة القطع المحورية نحو ظرف التثبيت وتقوم بتشكيل ميزة على السطح الأمامي. يقوم المحور C للمغزل الرئيسي بتحريك القطعة إلى الزاوية المطلوبة أو يتحرك باستمرار على محور خطي. إذا كانت الماكينة مزودة أيضًا بمحور Y، فيمكن لأداة القطع الوصول إلى أعلى أو أسفل مركز المغزل بدلاً من الاعتماد فقط على استيفاء المحورين X وC.
لا تخلط بين الأدوات الدوارة والمركز الدوار. المركز الدوار هو نقطة مدعومة بمحمل في ذيل المخرطة تدور مع قطعة العمل الطويلة وتدعمها؛ وهي لا تقوم بالقطع. أما الأداة الدوارة فهي محطة قطع تعمل بالطاقة. يصف دليل تشغيل مخرطة هاس الأدوات الدوارة المحورية والشعاعية لعمليات التفريز والحفر والتفريز، مع أشكال يتم إنتاجها من خلال حركة المحور C و/أو المحور Y.
مجموعة القدرات: أداة حية، محور C، محور Y، ومغزل فرعي
تُستخدم عبارة "الأدوات الحية" غالبًا كاختصار لعدة وظائف في الآلة. يجب فحصها بشكل منفصل لأن كل وظيفة منها تحل مشكلة هندسية مختلفة.
قدرة الآلة | ما الذي يتحكم فيه | الميزات النموذجية التي يتيحها | ما يجب على المشتري التحقق منه |
أداة محورية تعمل بالطاقة | يدور القاطع بالتوازي مع محور المغزل الرئيسي | فتحات الوجه، ودوائر البراغي، وفتحات الوجه، وثقب الوجه الأمامي | السرعة المتاحة، وعزم الدوران، وحجم الكوليت، والخلوص المحوري |
أداة شعاعية تعمل بالطاقة | يدور القاطع بشكل عمودي على محور المغزل الرئيسي | ثقوب متقاطعة، خيوط شعاعية، مجاري مفاتيح، أسطح خارجية مسطحة | بروز الحامل، التداخل، توصيل سائل التبريد |
المحور ج | مؤشرات المغزل الرئيسية أو الاستيفاء كمحور دوراني | ثقوب متزامنة، ميزات متباعدة بالتساوي، طحن قطبي | طريقة تحديد المواقع، استخدام الفرامل أو المشبك، الدقة المبرمجة |
المحور الصادي | يتحرك البرج بعيدًا عن محور المغزل | فتحات متداخلة، طحن مسطح تمامًا، جيوب غير مركزية | مدى الحركة، الخلوص، دقة المحور تحت حمل القطع |
المغزل الفرعي | يستقبل المغزل المقابل الجزء | العمل على الوجه الخلفي بدون إعادة تثبيت يدوية | مقبض النقل، بدل القطع، فحص نقل المرجع |
لا يجعل المحور C الآلة مناسبة تلقائيًا لكل عملية تشكيل. فباستخدام الاستيفاء القطبي XC، يحوّل نظام التحكم الأوامر الخطية إلى حركة متناسقة على المحور X ودوران المغزل. وهذا مناسب للعديد من أشكال الأسطح والميزات المركزية. أما المحور Y الحقيقي، فهو عادةً الخيار الأمثل للفتحات والتجاويف غير المركزية، لأن أداة القطع تتبع مسارًا خطيًا مباشرًا. وبالمثل، يساعد المغزل الفرعي في إنهاء الجزء الخلفي، ولكن فقط إذا كان طول التثبيت كافيًا ولم يُشوّه النقل الجدار الرقيق.
يُشرح نطاق العمليات الأوسع في دليلنا الخاص بالتصنيع باستخدام الحاسوب ثلاثي المحاور وخماسي المحاور . بالنسبة للأجزاء الأسطوانية التي تتطلب عمليات خارج المحور بشكل كبير، قارن أيضًا استراتيجية المرجع في الخراطة باستخدام الحاسوب مقابل الخراطة والطحن للهياكل الألومنيومية متحدة المركز .
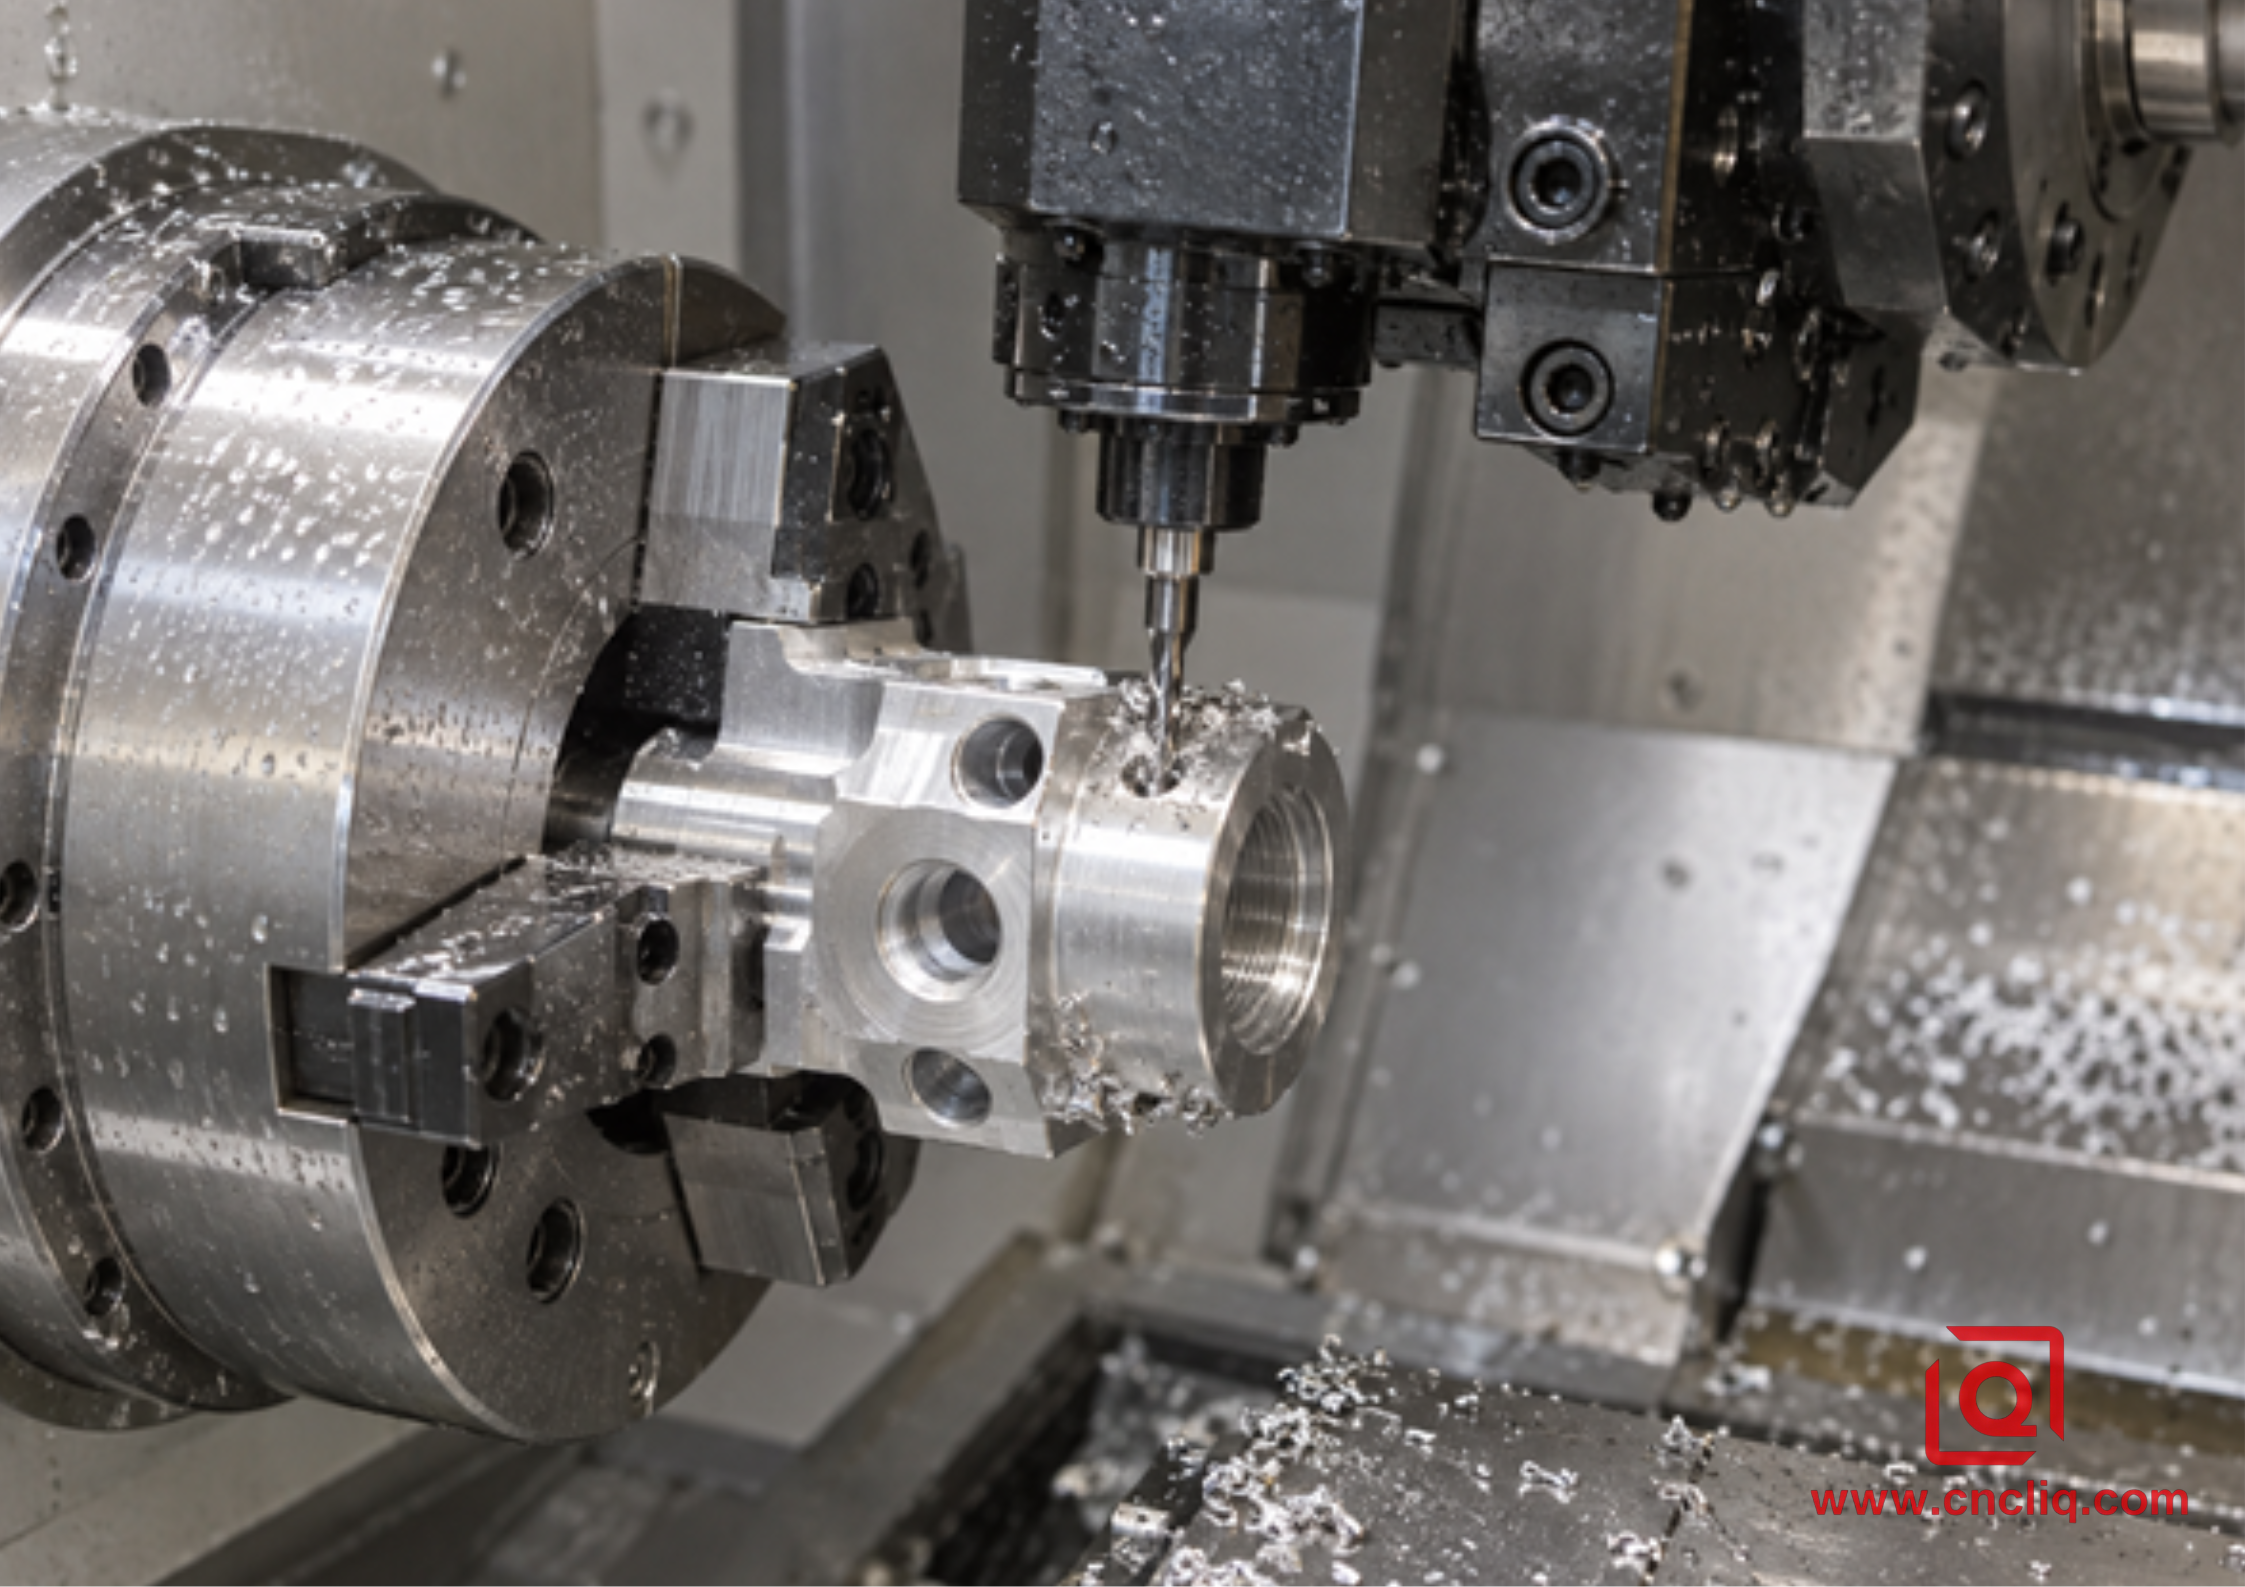
عملية حفر شعاعية باستخدام أداة حية لتركيبات الألمنيوم
ما هي الأجزاء التي تستفيد أكثر من عملية الخراطة باستخدام الأدوات الحية؟
تبدأ أفضل القطع المرشحة كقضيب أو أنبوب أو قطعة مطروقة أو قطعة خام شبه دائرية، ومع ذلك فهي تحمل العديد من الخصائص غير الدورانية. يُعدّ تركيب نظام هيدروليكي ذو منافذ متقاطعة مثالًا جيدًا على ذلك. وكذلك غلاف مستشعر ذو سطح توصيل مسطح. وينطبق المنطق نفسه على أعمدة مجرى المفتاح، والموصلات الطبية ذات التوقيت، وبكرات الصمامات ذات المنافذ، والوصلات الهوائية ذات أسطح المفاتيح المسطحة.
أبدأ بالطباعة، لا بالاسم في خانة العنوان. يستحق استخدام الأدوات الحية دراسة جادة عند ظهور شرط واحد أو أكثر من الشروط التالية:
· تتميز الميزة المصنعة بالطحن بعلاقة موضعية دقيقة مع القطر أو الثقب المخرط.
· يجب حفر عدة ثقوب شعاعية حول المحيط.
· يصعب تحديد موقع الجزء القصير بشكل متكرر في الفكين الثانويين الرخوين.
· حجم الدفعة يجعل التحميل المتكرر ومعالجة المنتجات قيد التصنيع مكلفين.
· قد تتعرض الأسطح التجميلية أو مناطق الإغلاق للتلف أثناء النقل.
· يمكن إكمال الوجه الخلفي من خلال محور دوران معاكس.
· يتم استهلاك وقت الانتظار بسبب قوائم الانتظار بين أقسام الخراطة والطحن.
يُظهر عمود إخراج علبة التروس الدقيقة المصممة حسب الطلب، والموجود على موقعنا الإلكتروني، نوع مجموعة الأجزاء التي تتطلب تخطيط الخطوات المخروطية والأخاديد وميزات نقل الحركة المشكّلة بالطحن كسلسلة أحادية البعد. ومثال آخر هو مشعب هيدروليكي مصمم حسب الطلب ، حيث تجعل المنافذ والأسنان وأسطح منع التسرب والممرات الداخلية التحكم في نقطة المرجع وإزالة النتوءات بنفس أهمية دورة القطع نفسها.
لماذا يمكن أن يؤدي التثبيت لمرة واحدة إلى تحسين النتيجة
لا تكمن الميزة الأقوى في زيادة سرعة دوران المغزل بشكل ملحوظ، بل في استمرارية تحديد الموقع. في مسار القطع المنفصل، تُحدد المخرطة المحور الرئيسي، ثم يقوم المشغل بإزالة قطعة العمل، وتنظيفها، وتثبيتها في أداة تثبيت أخرى، ثم إعادة تحديد نقطة المرجع. لكل خطوة من هذه الخطوات اختلافات: تثبيت الفكين، وتلوث الرايش، وقابلية تكرار أداة التثبيت، واستراتيجية الفحص، وقوة التثبيت، وأسلوب المشغل.
يُبقي مسار التثبيت الأحادي الأجزاء المخرطة والمُشكّلة بالطحن المباشر ضمن نظام إحداثيات الماكينة نفسه. مع ذلك، لا يضمن هذا الحصول على قطعة مثالية؛ إذ لا تزال هناك احتمالات لخطأ انحراف الأداة، والتمدد الحراري، وخطأ تتبع المؤازرة، وقوة القطع، وعدم اليقين في الفحص. لكنه يُزيل مجموعة كاملة من أخطاء النقل. يُحدد دليل أوكوما للتشغيل متعدد المهام تقليل وقت الإعداد، وتحسين الدقة، وتقليل الخطأ البشري، وتقليل تراكم التفاوتات كفوائد رئيسية للتشغيل متعدد المهام.
حدود أرضية المصنع التي تحدد ما إذا كان الأمر سينجح أم لا
تتميز عملية الخراطة باستخدام الأدوات الدوارة بصغر حجمها وكفاءتها العالية، إلا أن محطة التشغيل ليست مغزلًا كامل الحجم لمركز تشغيل آلي. يجب أن تراعي الخطة السليمة الحدود التالية.
ابدأ بعزم الدوران، وليس برقم عدد دورات المحرك في الدقيقة
تحتاج المثاقب الصغيرة وقواطع التفريز إلى سرعة عالية، بينما تحتاج القواطع الكبيرة والسبائك الصلبة إلى عزم دوران قوي. لا تكفي سرعة الدوران القصوى وحدها. اطلب منحنى عزم الدوران أو القدرة المتاح بالقرب من سرعة القطع المخطط لها، بالإضافة إلى أكبر قاطع عملي للمادة المختارة. كمرجع خاص بالآلة، وليس قيمة عامة، يذكر دليل هاس لعام 2021 سرعة دوران قصوى تبلغ 6000 دورة في الدقيقة لمحرك الأدوات الدوارة المذكور في ذلك الدليل، ويصفه بأنه مصمم لأعمال التفريز متوسطة الشدة. لهذا السبب، يجب ربط كل عرض سعر بطراز الآلة المحدد بدلاً من استخدام تسمية عامة لمحرك الأدوات الدوارة.
انحراف حامل الكرة وتوقعها
تشكل محامل الأدوات المُدارة، والظرف، والمحولات، وسيقان القطع سلسلة التفاوتات. عادةً ما يكون الحامل القصير والنظيف والمثبت بعزم الدوران الصحيح أكثر استقرارًا من مجموعة طويلة مصممة لتتجاوز ظرف التثبيت. يؤدي البروز المفرط إلى تضخيم الانحراف والاهتزاز. قبل بدء الإنتاج، يجب على الفني تحديد الحامل عند طول قياس محدد، والتحقق من تثبيت الأداة، وتسجيل النتيجة عندما تكون هذه الميزة بالغة الأهمية.
محاذاة البرج واتجاه القطع
يجب محاذاة حامل المحور مع محور المغزل، بينما يجب أن يكون حامل المحور متعامدًا معه. قد يؤدي خطأ زاوي بسيط إلى ثقوب مخروطية الشكل، أو عدم تطابق جدران الفتحات، أو تآكل غير متساوٍ للأداة. كما تؤثر المحاذاة على مدى سلاسة دخول المثقاب إلى سطح منحني. وقد يتطلب الأمر إجراء عملية حفر موضعي أو تجريبي أو حركة دخول مُتحكم بها على سطح أسطواني.
التحكم الحراري وإخلاء الرقائق
تختلف أحمال الماكينة بين الخراطة والتفريز. قد تؤدي عمليات القطع المتقطعة باستخدام أداة القطع الدوارة إلى تسخين حامل صغير، بينما تبقى رقائق الخراطة الطويلة والمتدلية بالقرب من القطعة المراد تشكيلها. يجب أن يصل سائل التبريد إلى حافة القطع وأن يحمل الرقائق بعيدًا عن نقاط التقاطع المحفورة. بالنسبة للألمنيوم، غالبًا ما يصبح التحام الرقائق وتراكم الحواف الحد العملي؛ أما بالنسبة للفولاذ المقاوم للصدأ، فتتطلب الحرارة والتصلب بالتشكيل تثبيتًا محكمًا ومسارًا ثابتًا للأداة. يشرح دليلنا الخاص بسبائك الألمنيوم المستخدمة في خراطة CNC من قِبل مُصنِّعي المعدات الأصلية سبب ضرورة التعامل مع درجة الصلابة، والتطبيع، وتكوين الرقائق، وهندسة الأداة كقرار واحد.
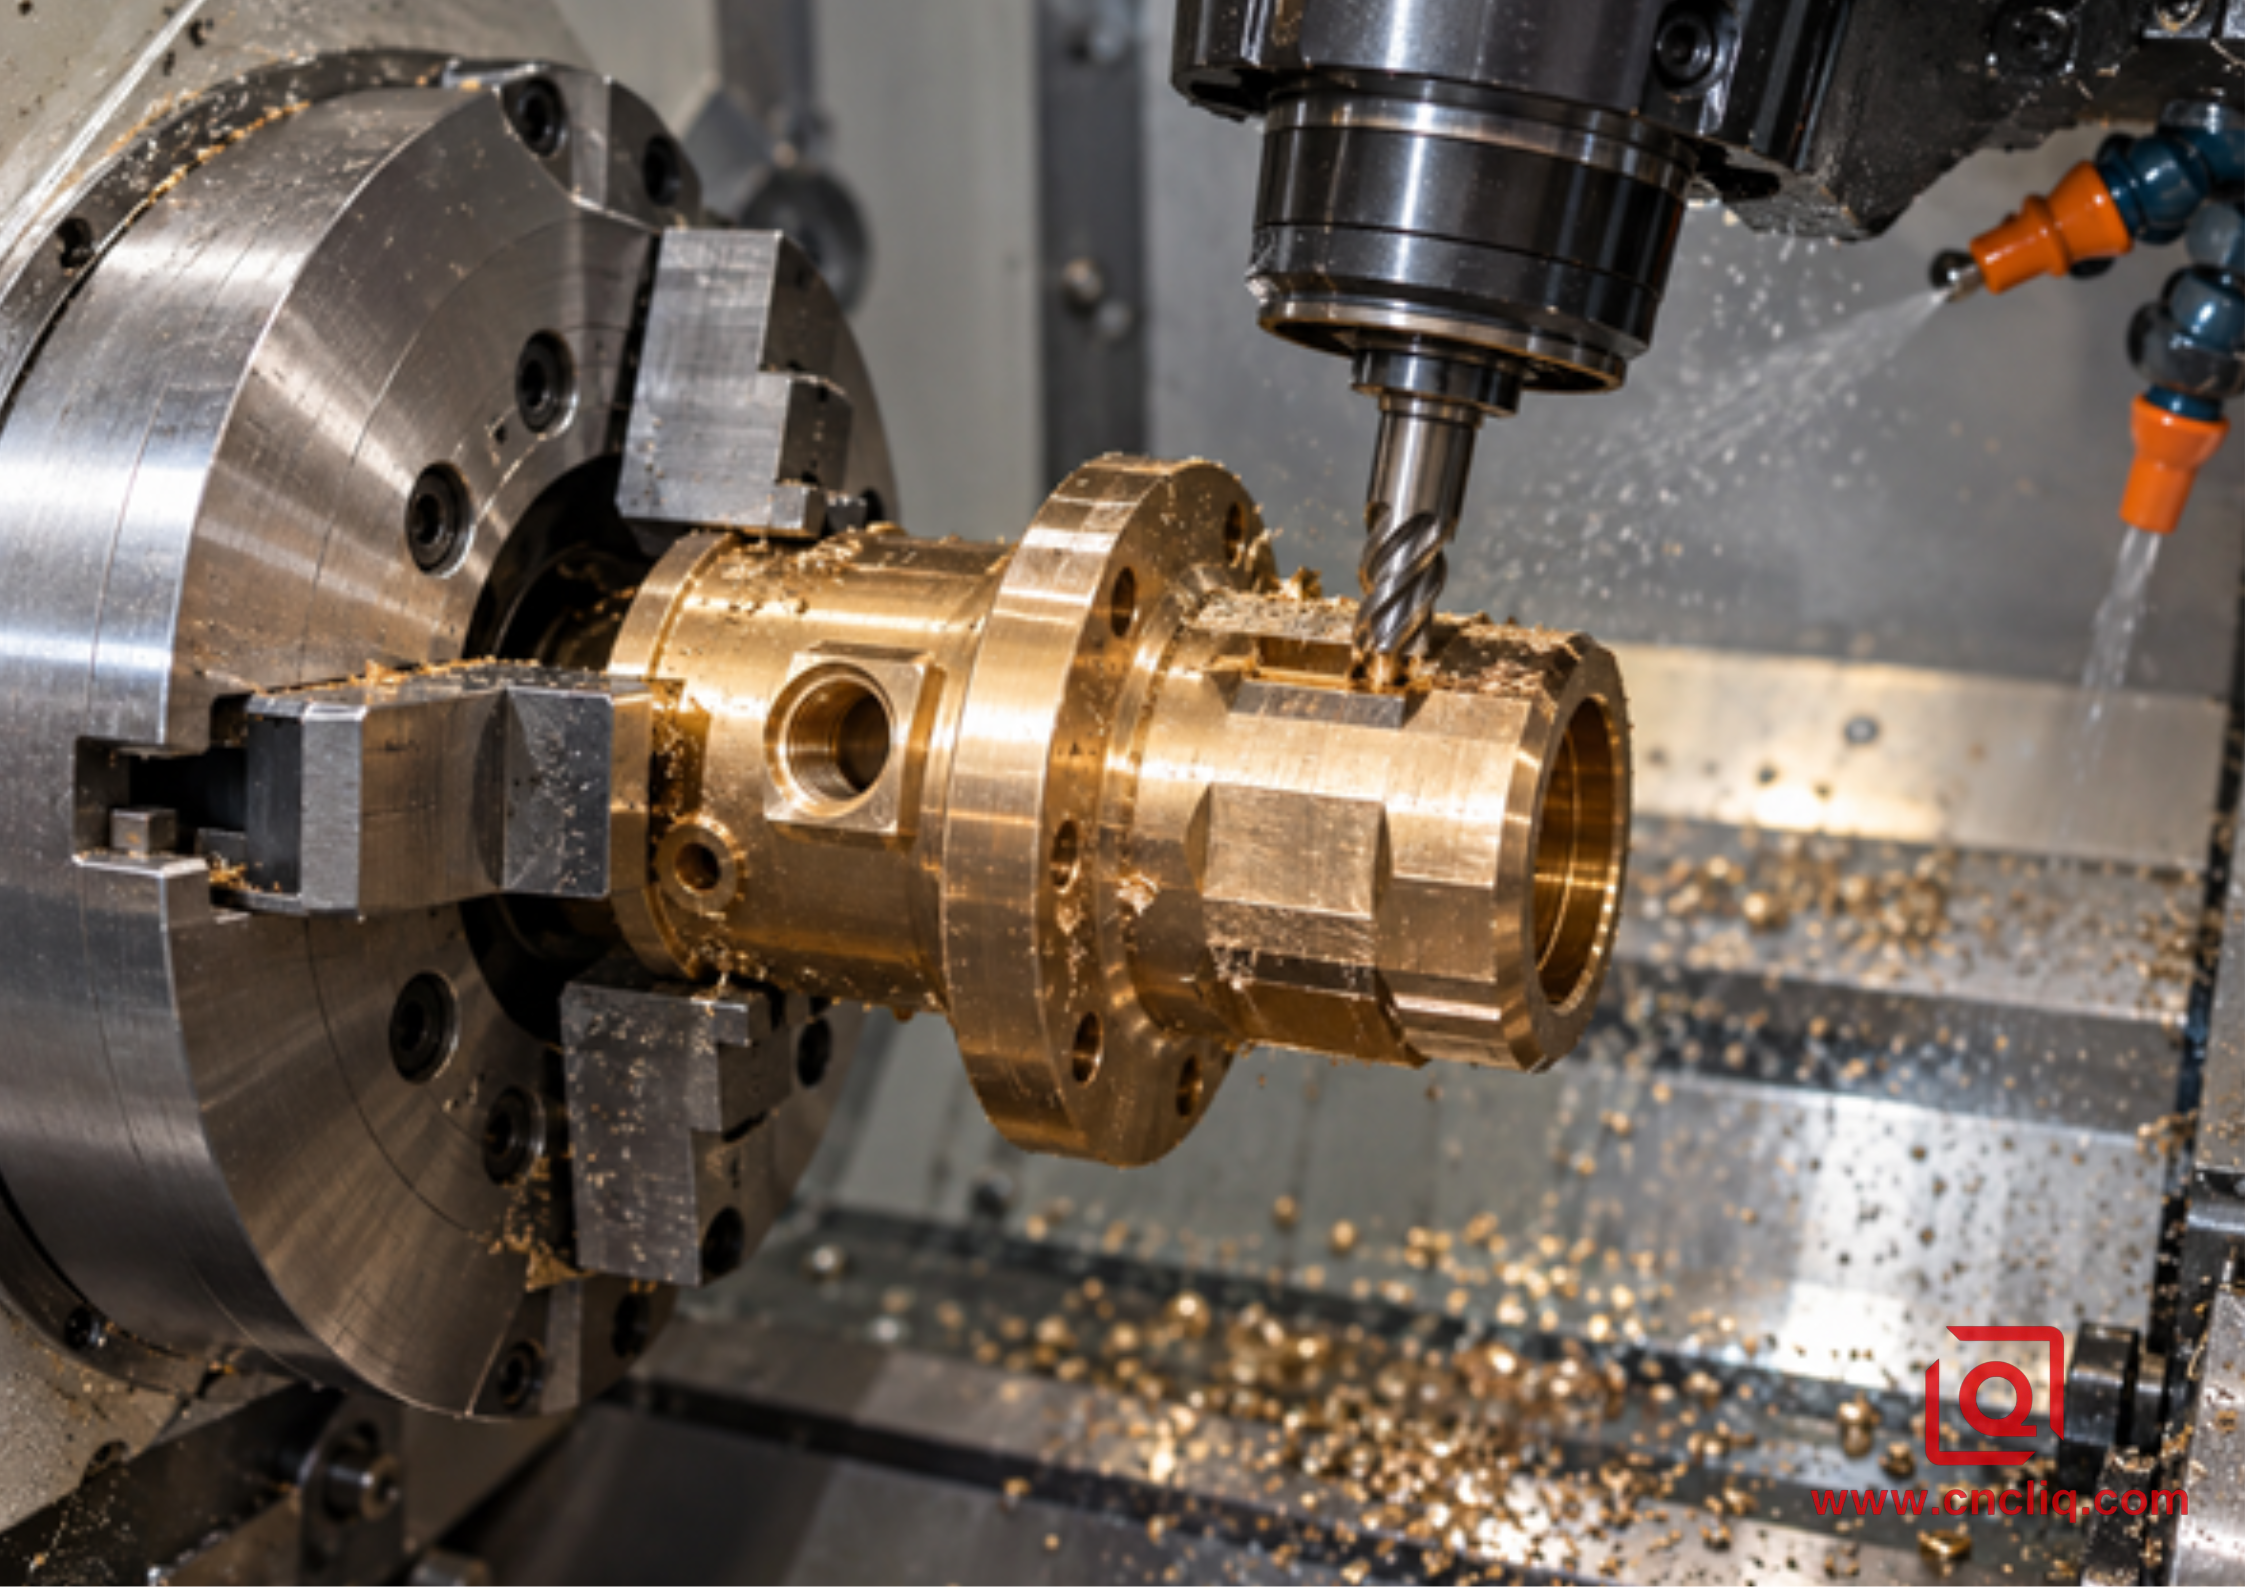
عملية طحن مباشرة على المحور Y على غلاف مستشعر برونزي
خطة عملية عملية من الرسم إلى المنتج النهائي
1. تحديد سلسلة البيانات الوظيفية
حدد العناصر التي يجب أن تبقى مترابطة بعد التجميع. إذا كان ثقب شعاعي يغذي تجويفًا داخليًا، فيجب أن يوضح الرسم موقعه انطلاقًا من مرجع وظيفي بدلًا من الاعتماد على ملاحظة مبهمة. إذا كان المكون مانعًا للتسرب، فحدد قطر مانع التسرب، والسطح، والأخدود، وحالة النتوءات المسموح بها. يجب أن يحافظ مسار العملية على هذه العلاقات، لا أن يتبع فقط ترتيب العناصر الأسهل.
2. مطابقة تكوين الآلة مع الشكل الهندسي
حدد العمليات المطلوبة واربط كل عملية بمحور واتجاه حامل. قد لا يتطلب حفر الوجه المركزي سوى أداة دوارة محورية. أما الثقب العرضي فيحتاج عادةً إلى محطة شعاعية وفهرسة على المحور C. وقد يتطلب تجويف الإزاحة حركة على المحور Y. وقد يبرر تشطيب الخيط الخلفي استخدام مغزل فرعي. يمنع هذا الربط البسيط الموردين من تقديم عروض أسعار لآلة يمكنها نظريًا تثبيت القطعة ولكنها لا تستطيع الوصول إلى الميزات بكفاءة.
3. تخطيط تثبيت قطعة العمل قبل مسارات الأدوات
حدد طول التثبيت، وموضع تلامس الفكين، وسطح التوقف، وهامش القطع. قد تتغير أبعاد الجدران الرقيقة تحت ضغط الفكين الهيدروليكي. قد لا توفر القطع القصيرة تثبيتًا كافيًا لكل من عمليات الخراطة الثقيلة والنقل اللاحق. عند استخدام مغزل فرعي، حدد السطح النهائي الذي يمكن تثبيته وكيفية منع التلف الظاهري.
4. مراحل التخشين، والتشطيب، والتشطيب النهائي
لا يوجد تسلسل عالمي. قد يؤدي الخراطة الخشنة المكثفة أولاً إلى تخفيف إجهاد المادة وتوفير مساحة للرقائق. قد يؤدي إنهاء تجويف حرج مبكراً جداً إلى السماح لقوى الطحن اللاحقة أو الحرارة بإزاحته. المنطق الشائع هو الخراطة الخشنة، ثم تشغيل الأجزاء غير الحرجة بالماكينة، والتثبيت باستخدام سائل تبريد أو فترة توقف قصيرة إذا لزم الأمر، ثم إنهاء القطر الحرج وسطح الإحكام. يجب أن يتبع التسلسل النهائي سلسلة صلابة الأجزاء وتفاوتاتها.
5. السيطرة على الأشواك عند التقاطعات
تُعدّ الثقوب المتقاطعة التي تخترق التجويف الرئيسي نقطة ضعف شائعة. قد يكون النتوء مخفيًا عن الرؤية العادية، ولكنه قد يقطع حلقة مانعة للتسرب أو يعيق التدفق. قد يتطلب الأمر تعديل مسار أداة الحفر، وهندسة رأس المثقاب، وتغذية اختراق مضبوطة، وشطف خلفي، وتنظيف بالفرشاة، أو إزالة نتوءات ثانوية محددة. يجب أن يؤكد الفحص التقاطع نفسه، وليس قطر الثقب فقط.
6. المحاكاة والإثبات بأمان
تشغل مجموعات الأدوات المتحركة مساحة أكبر من أدوات الخراطة الثابتة. يجب أن يتضمن نموذج التصنيع بمساعدة الحاسوب (CAM) ظرف التثبيت، والفكين، والبرج، وجسم الحامل، والقاطع، والمغزل الفرعي، وباقي قطعة العمل. ينبغي أن تستخدم عملية التحقق تجاوزات متحفظة ومسافات أمان كافية. يدعم نظام تجنب التصادم العملية، ولكنه لا يغني عن الإعداد الرقمي الكامل أو مراجعة المشغل.
7. القياس بنفس المنطق المستخدم في التصنيع
استخدم البيانات الوظيفية من الرسم عند إنشاء برنامج آلة القياس الإحداثية أو برنامج الفحص البصري. يجب أن يُظهر تقرير العينة الأولى الخصائص التي بررت استخدام نظام التثبيت الأحادي: موضع التجويف بالنسبة للمنفذ، واتجاه السطح المستوي بالنسبة للمحور، والانحراف، وأي خصائص خلفية متعلقة بالنقل. بالنسبة للدفعات المتكررة، اتفق على وتيرة الفحص وحدود الاستجابة قبل بدء الإنتاج.
الأدوات الحية مقابل المخرطة والمطحنة المنفصلتين
عامل القرار | مخرطة ذات أداة دوارة أو مخرطة طحن | مخرطة CNC منفصلة ومركز تشغيل |
أفضل هندسة | جزء دوار في الغالب مع العديد من الميزات المتقاطعة أو السطحية | جزء تهيمن عليه تجاويف كبيرة، أو أعمال مستوية واسعة، أو طحن ثلاثي الأبعاد ثقيل |
استمرارية البيانات | قوي عند عمليات الخراطة والطحن الحرجة، يبقى في تثبيت واحد | يعتمد ذلك على التركيب الثانوي ونقطة التقاط البيانات |
حاملات العمل | غالباً ما يكون هناك نظام تثبيت أساسي واحد، بالإضافة إلى نظام نقل اختياري للمغزل الفرعي | عادةً ما تكون مجموعة الخراطة بالإضافة إلى فكوك ثانوية أو جهاز طحن مخصص |
قدرة القطع | ممتاز للحفر، والتثقيب، والفتحات، والأسطح المستوية، والطحن الخفيف إلى المتوسط. | بشكل عام، تكون أقوى في عمليات الطحن العميقة والواسعة وعالية إزالة المعادن. |
برمجة | مزيد من تنسيق المحاور وإدارة التصادم | برامج أبسط، ولكن مع المزيد من التوجيه وإدارة الإعداد |
تدفق الدفعات | تقليل الأعمال قيد التنفيذ وتقليل قوائم الانتظار | تتميز بالمرونة عندما تكون الآلات والمشغلون متوفرين بالفعل |
عامل التكلفة | وقت تشغيل الآلة، وحوامل الأجهزة الحية، ونظام التصنيع بمساعدة الحاسوب، والاختبار. | تجهيزات إضافية، مناولة، إعداد، فحص، ووقت انتظار |
لا تقارن أسعار الآلات بالساعة فقط. كوّن عرض السعر بناءً على التكلفة الإجمالية للعملية: البرمجة، المواد الخام، الإعداد، زمن الدورة، الحوامل الخاصة، الفكوك المرنة، إزالة النتوءات، الفحص، التشطيب الخارجي، التعبئة والتغليف، وكمية الدفعة المتوقعة. يوفر دليلنا لمقارنة عروض أسعار مصانع CNC طريقة منظمة لتوحيد هذه العناصر.
حالة عميل مجهول الهوية: غلاف تحكم بالسوائل من الفولاذ المقاوم للصدأ
طلب عميلٌ مجهول الهوية في مجال المعدات الصناعية غلافًا صغيرًا للتحكم في السوائل مصنوعًا من الفولاذ المقاوم للصدأ، من قضيب معدني. تضمنت القطعة قطرًا خارجيًا نهائيًا، وثقبًا داخليًا دقيقًا، وأربعة ثقوب تدفق شعاعية، وسطحين مستويين للمفتاح، وخيطًا وجهيًا، وتقاطعًا داخليًا للثقوب المتقاطعة يجب أن يكون خاليًا من النتوءات. كان حجم الإنتاج مناسبًا لتكرار الدفعات، لكن الخطر الرئيسي في الرسومات كان هندسيًا: إذ كان النمط الشعاعي والسطحان المستويان مرتبطين وظيفيًا بالثقب النهائي.
اعتمدت فكرة العملية الأولية على الخراطة باستخدام الحاسوب (CNC) متبوعةً بتجهيزة طحن منفصلة. كانت قابلة للتصنيع، لكنها تضمنت نقطة مرجعية ثانية وقاعدة مخصصة حول قطر نهائي قصير. حافظت الخطة المعدلة على التجويف، والقطر الخارجي، والثقوب الشعاعية، والأسطح المستوية، وخيوط الوجه على مركز خراطة ذي محورين دوارين (C وY). تم إنجاز الأجزاء الأمامية في المغزل الرئيسي، بينما تم تشطيب الوجه الخلفي بعد نقله بشكل مُتحكم به إلى المغزل المقابل. ظلت معايير القطع الدقيقة خاصة بكل قطعة، وتم تحديدها أثناء عملية الاختبار بدلاً من نسخها من جدول عام.
ركزت خطة التحكم على إدارة المخاطر، لا على عمليات الفحص الروتينية. خضعت القطعة الأولى للتحقق باستخدام آلة قياس الإحداثيات ثلاثية الأبعاد (CMM) لتحديد موضع الثقب من محور التجويف، وفحوصات بصرية لعرض السطح المستوي واتجاهه الزاوي، وقياس الخيوط، وفحص مكبر لكل تقاطع ثقب. راقبت عمليات الفحص أثناء التصنيع التجويف والقطر الخارجي، بينما تضمنت الخطة النهائية التنظيف ومعيارًا بصريًا موثقًا للنتوءات. من خلال الحفاظ على سلسلة البيانات الرئيسية في آلة واحدة، استغنى الفريق عن أداة التثبيت الخاصة بالطحن وقلل من مراحل المناولة. هذه الحالة توضيحية ومجهولة المصدر؛ وتعتمد النتائج النهائية لأي قطعة جديدة على رسمها وحالة مادتها وكميتها وخطة الجودة المعتمدة.
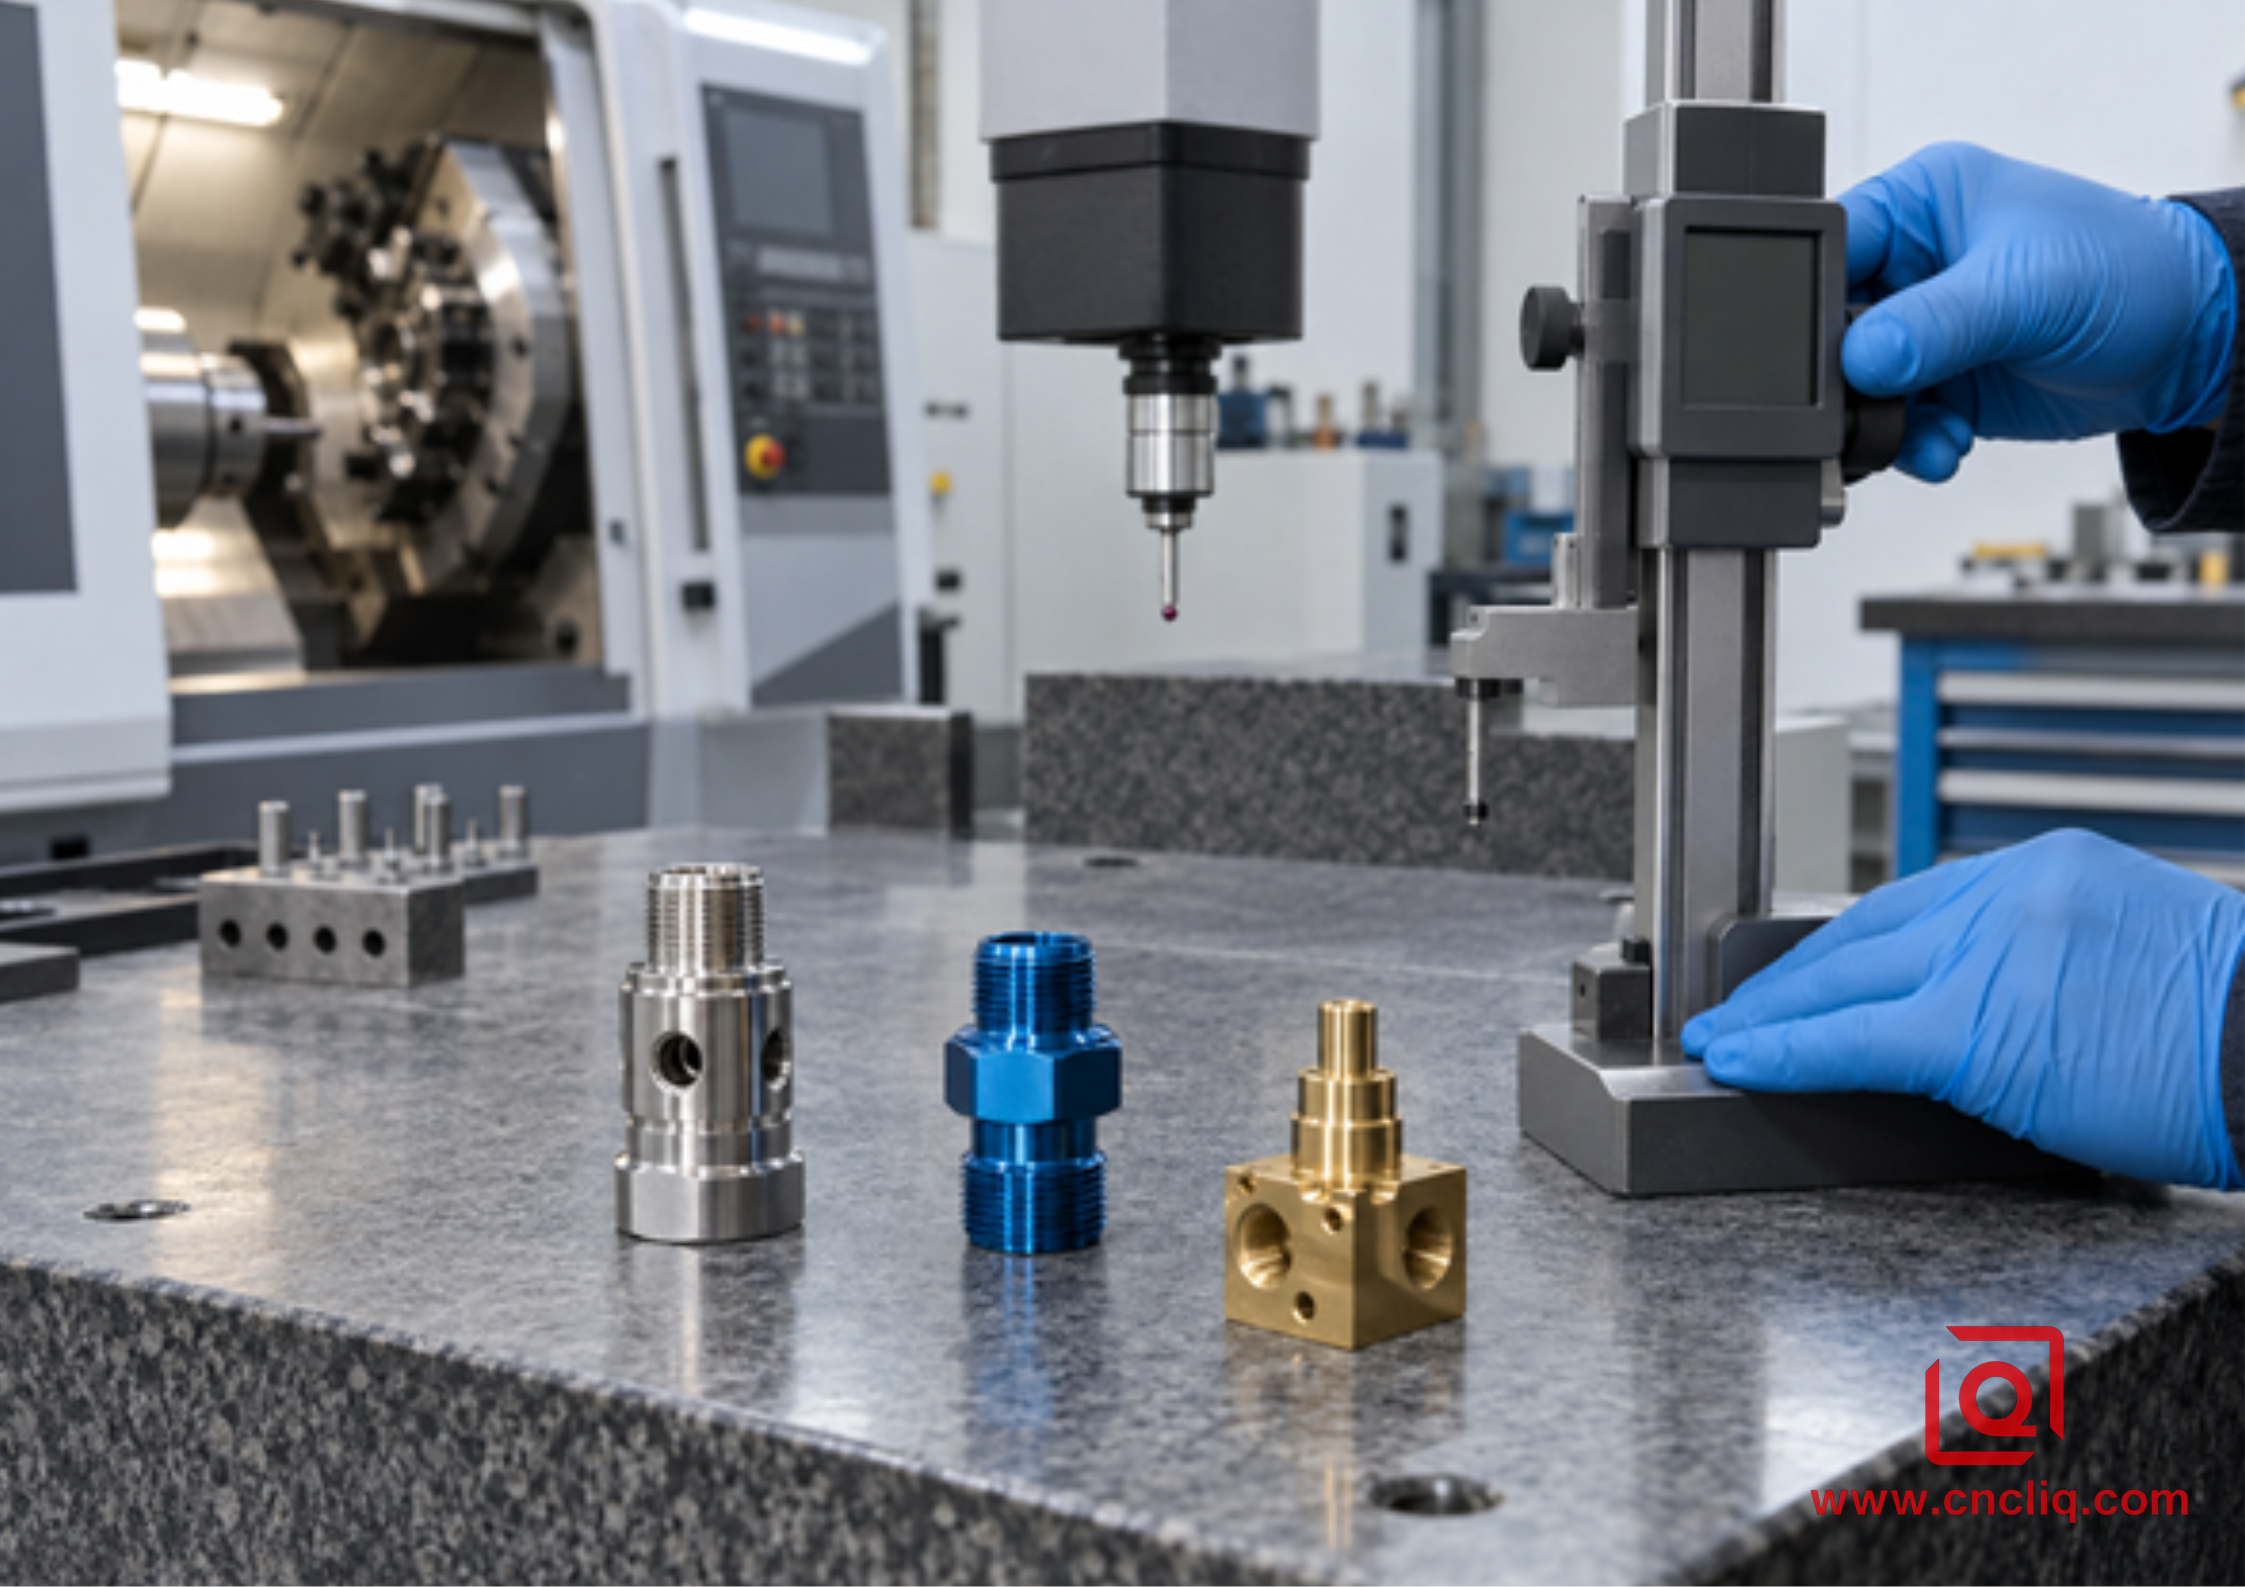
فحص مكونات الخراطة والطحن المكتملة
خيارات التصميم للتصنيع التي تجعل تسعير الأدوات الحية أسهل
تمنح الرسومات الجيدة المورد مساحة لاختيار مسار فعال دون إضعاف الوظيفة.
· تم تحديد أبعاد الميزات باستخدام نظام التوقيت من مرجع واضح، واستخدام نظام الأبعاد والتفاوتات الهندسية (GD&T) حيثما تكون العلاقة مهمة.
· تجنب الفتحات العميقة والضيقة التي تجبر على استخدام قاطع طرفي طويل ومرن إلا إذا كانت الهندسة وظيفية.
· قم بتوفير أنصاف أقطار زوايا واقعية حتى يمكن استخدام قاطع قوي.
· حدد ما إذا كان يجب أن يكون تقاطع الثقوب المتقاطعة خالياً من النتوءات، أو ذو حواف دائرية، أو تم اختباره من حيث التدفق.
· حافظ على سهولة الوصول إلى الأدوات حول الأسطح المستوية والمنافذ الشعاعية بعيدًا عن الأكتاف العالية غير الضرورية.
· حدد الخيوط بشكل كامل، بما في ذلك المعيار والفئة والعمق وأي متطلبات قياس.
· قم بتحديد المناطق التجميلية بشكل منفصل، ثم اكتب علامات التعامل المقبولة هناك.
· أرسل نموذج STEP لتخطيط مسار الأداة والطباعة ثنائية الأبعاد المتحكم بها للتفاوتات والملاحظات والقبول.
إذا كانت المواصفات غير محددة، فأخبرنا أولاً بمتطلبات العمل. هل يحتاج الجزء إلى قوة، أو وزن خفيف، أو مقاومة للتآكل، أو توصيل كهربائي، أو تعقيم، أو تشطيب معين؟ الألومنيوم أو الفولاذ المقاوم للصدأ ليسا كافيين. بالنسبة لأجزاء الألومنيوم، تساعد المقارنة في اختيار عملية التصنيع باستخدام الحاسوب (CNC) المناسبة لأجزاء الألومنيوم المصممة حسب الطلب على ربط الشكل الهندسي بمسار الماكينة المناسب.
ما يجب إرساله للحصول على عرض أسعار مفيد لأدوات الطباعة الحية
لا يُفيد عرض الأسعار السريع إلا إذا كان يُغطي نفس النطاق التقني الذي تنوي شراءه. أرسل العناصر التالية معًا:
1. نموذج ثلاثي الأبعاد أصلي أو محايد، ويفضل أن يكون بصيغة STEP، بالإضافة إلى رسم PDF بأبعاد محددة مع مراجعة.
2. درجة المادة الدقيقة، وحالتها، وأي متطلبات لشهادة المواد.
3. كمية النموذج الأولي، وكمية الإنتاج الأولى، والحجم السنوي المتوقع.
4. الأبعاد الأساسية للوظيفة ونظام البيانات.
5. التشطيب المطلوب وأي معالجة حرارية أو طلاء أو تخميل أو أنودة أو تغطية.
6. ما هي سجلات الفحص التي تحتاجها: تقرير العينة الأولى، بيانات CMM، دراسة القدرة، أو سجل القياس.
7. قواعدك الخاصة بالنظافة، والنتوءات، والحواف الحادة، واختبار التسرب، والتعبئة والتغليف.
8. تاريخ التسليم المستهدف ووجهة الشحن.
اطلب من المورّد إرسال ملخص للعملية مع عرض السعر، يتضمن نوع الآلة المقترحة، وعدد نقاط التثبيت، والأدوات الخاصة الرئيسية، والعمليات الخارجية، ومنهجية الفحص، والاستثناءات، وأي استفسارات حول الرسومات. يكشف هذا الرد أكثر من مجرد سعر منخفض للوحدة، فهو يُظهر ما إذا كان المورّد قد فهم سبب النظر في استخدام الأدوات الحية.
بالنسبة للرسومات التي تحتوي على ثقوب متقاطعة، أو أسطح مستوية، أو خيوط لولبية خارج المحور، أو علاقة دقيقة بين أجزاء الخراطة والطحن، يُرجى إرسال ملفات التصميم بمساعدة الحاسوب (CAD) عبر صفحة الاتصال الخاصة بنا. حدد الخصائص الثلاث التي قد تؤدي إلى توقف عملية التجميع في حال انحرافها. سيقوم فريقنا الهندسي بمراجعة سلسلة البيانات وتقديم عرض سعر لمسار تشغيل باستخدام أداة حية، أو خراطة وطحن، أو عملية منفصلة، بناءً على الشكل الهندسي الفعلي.
التعليمات
1. أين ينتهي استخدام الأدوات الحية ويبدأ استخدام آلات الخراطة والطحن؟
يشير مصطلح "الأدوات الحية" إلى أداة القطع الآلية الموجودة في البرج الدوار. أما عملية الخراطة والطحن فهي عملية أوسع نطاقًا، حيث تتم الخراطة والطحن معًا على نفس الآلة. قد تتوقف الآلة الأساسية عند المحاور X وZ وC. عند الانتقال إلى مستويات أعلى، قد تجد حركة المحور Y، أو مغزلًا معاكسًا، أو برجًا دوارًا سفليًا، أو مغزل طحن دوارًا على المحور B. اقرأ مواصفات الآلة جيدًا؛ فالملصق التعريفي غير كافٍ.
2. هل تحتاج كل مخرطة ذات أداة حية إلى محور Y؟
لا. يمكن لفهرسة المحور C باستخدام أدوات حية محورية أو شعاعية التعامل مع دوائر البراغي، والثقوب المتقاطعة، والتثقيب الشعاعي، وبعض الفتحات المركزية. يصبح المحور Y مهمًا عندما يتعين على أداة القطع الابتعاد عن محور المغزل، أو عندما يُفضل استخدام الطحن الخطي الحقيقي، أو عندما يتعذر إنتاج الميزة بكفاءة من خلال استيفاء المحور XC.
3. هل يمكن للأدوات الحية أن تحافظ على نفس التفاوتات التي يحافظ عليها مركز التشغيل الآلي؟
يمكنها الحفاظ على علاقات دقيقة على الأجزاء المناسبة، خاصةً عند تثبيت نقطة مرجعية مُخرطة وجزء مُفرّغ في نقطة واحدة، ولكن لا يُمكن ضمان دقة القياس بنوع الماكينة وحدها. فجميع العوامل تؤثر على النتيجة، مثل انحراف حامل القطعة، وبروز أداة القطع، وحمل القطع، والحالة الحرارية، وتثبيت القطعة، والمادة، وحالة الماكينة، وطريقة القياس. لذا، يُرجى طلب خطة فحص وعملية مُخصصة للجزء المطلوب.
4. متى تكون عملية الطحن المنفصلة أفضل؟
تخيل تجويفًا عميقًا وواسعًا أو سطحًا يتطلب إزالة كثيفة ومستمرة. غالبًا ما يكون مركز التشغيل الآلي أنسب لهذا النوع من العمل من أداة تعمل بمحرك دوار؛ وينطبق الأمر نفسه على عمليات القطع ثلاثية الأبعاد واسعة النطاق والأجزاء المنشورية الشكل. بالنسبة لعدد قليل من الأجزاء، قد يكون استخدام تجهيزات طحن بسيطة موجودة مسبقًا أقل تكلفة. يُحدد الحل الأمثل بناءً على التكلفة الإجمالية للعملية والمخاطر، وليس على عدد عمليات الإعداد فقط.
5. ما المعلومات التي تساعد المورد على تحديد أسعار قطع غيار الأدوات الحية بدقة؟
أرسل النموذج ورسم التحكم معًا. أضف حالة المواد وكمياتها، ثم حدد البيانات الأساسية، والتشطيب، وقواعد النتوءات والنظافة، ووثائق الفحص، وتاريخ التسليم. ضع دائرة حول العلاقات بين الميزات التي قد تعيق التجميع. في المقابل، اطلب من المورد تحديد اسم الآلة، وعدد نقاط التثبيت، والأدوات الخاصة، وطريقة الفحص، والاستثناءات. تُقلل المدخلات الواضحة من تكاليف التسعير الإضافية ورسوم التغيير اللاحقة.
ملخص
اجعل النموذج الذهني بسيطًا. ابدأ بقطعة دائرية في الغالب؛ تسمح الأدوات الكهربائية للمخرطة بإضافة الثقوب العرضية والأسطح المستوية والفتحات والخيوط الجانبية قبل أن تغادر القطعة ظرف التثبيت. لا يكمن المكسب في عدد المحاور الكبير، بل في البيانات المرجعية التي لا تحتاج إلى تحديدها مجددًا، والتركيبات التي لا تحتاج إلى بنائها، والقطعة التي لا تدخل في قائمة الانتظار. قارن الرسم التخطيطي مع المحور C والمحور Y والحامل والمغزل والمغزل الفرعي الفعليين. ثم انظر إلى الانحراف، والحرارة، وتدفق الرقائق، وسهولة الوصول إلى النتوءات، والفحص. بعد ذلك فقط، قارن بين التثبيت الأحادي والمعالجة المنفصلة.
معلومات الاتصال
الشركة: شركة نينغبو ليكين للصناعات المحدودة.
الصيانة اليومية للعملاء ودعم ما بعد البيع: service@shturl. zhuwanying@cncliq.com
للاستفسارات الجديدة، وطلبات الأسعار، ومناقشة الطلبات: business@shturl.zhouli@chinaliqin.com
الخط الساخن: +86 18757148656
تنصل
جميع المقالات التقنية، ومواصفات المواد، وتوصيات التشغيل، وتفاصيل معالجة الأسطح المنشورة في هذه المدونة هي لأغراض إعلامية ومرجعية فقط. يُرجى العلم بأن المعلومات العامة الواردة في المدونة لا تُغني عن الاتفاقيات الفنية الموقعة. ونظرًا لاختلاف القطع المُخصصة باختلاف درجات حرارة المواد، ومعايرة الآلات، والتفاوتات المحددة، فإن مواصفات الجودة الملزمة تخضع فقط لرسومات التصميم بمساعدة الحاسوب (CAD) المعتمدة، والعقود الموقعة، وخطط الجودة الرسمية.
جميع دراسات حالة العملاء المنشورة في هذه المدونة خضعت لعملية إخفاء هوية كاملة وتنقيح شامل. تُستخدم مقاييس الأداء، وسير عمليات التصنيع، والصور المعروضة فقط لتوضيح قدراتنا في مجال التصنيع حسب الطلب، ولا تمثل معيارًا موحدًا لجميع الطلبات.
فريق تصنيع ليكين
انطلاقاً من خبرة تمتد لثمانية عشر عاماً في مجال الهندسة الدقيقة، تُصنّع شركة نينغبو ليكين للصناعات مكونات معدنية عالية الدقة لتلبية متطلبات الأسواق العالمية. يقع مقرّنا في مركز إنتاجي تبلغ مساحته 6500 متر مربع، مُجهّز بأكثر من 150 آلة، تشمل عمليات التصنيع باستخدام الحاسوب (CNC) رباعية وخماسية المحاور، والتصنيع بالخراطة والطحن، والبثق على البارد، والصب بالقوالب المضغوطة، كل ذلك تحت سقف واحد. يُمكّننا هذا النظام من إدارة المشاريع بسلاسة، بدءاً من تصميمات CAD الأولية وصولاً إلى الشحنات النهائية.
نُولي اهتمامًا بالغًا لمراقبة الجودة دون أي تنازلات. نتعامل مع التفاوتات الدقيقة بدقة هندسية متناهية. وبفضل شهادات ISO 9001 وISO 13485 وIATF 16949، يُجري مهندسو ضمان الجودة لدينا فحوصات صارمة لمراقبة الجودة أثناء الإنتاج (IPQC) ومراقبة الجودة النهائية (FQC) ومراقبة الجودة الخارجية (OQC) على كل دفعة إنتاج. بدءًا من رسم الخرائط ثلاثية الأبعاد باستخدام آلة قياس الإحداثيات (CMM) والتحليل البصري، وصولًا إلى اختبارات الصلابة ورذاذ الملح، نتحقق من صحة مواصفاتك الأساسية مسبقًا لضمان حصولك على مكونات جاهزة للاستخدام دون أي مشاكل في التجميع أو توقفات مكلفة لخطوط الإنتاج. إضافةً إلى التصنيع، يمكنك الاعتماد علينا في الاستجابة لطلبات عروض الأسعار الجديدة خلال ساعتين، وتقديم دعم مباشر لأخذ عينات النماذج الأولية، وشحن سلس للتصدير إلى جميع أنحاء أوروبا وأمريكا الشمالية وآسيا وأوقيانوسيا.
نرحب باستفساراتكم وعيناتكم. تفضلوا بزيارة موقعنا الإلكتروني أو تواصلوا معنا مباشرةً للحصول على عرض أسعار تنافسي!
