 العربية




هل سبق لك أن قمت بسحب قطعة ألومنيوم 2024 من الملزمة وشاهدت بُعدًا "جيدًا" يختفي؟ ربما انفتح الجدار. ربما أصبح اللون الرمادي في منتصف الطريق. هذا الدليل مخصص للشخص الذي يتعين عليه شرح هذه النتيجة وإصلاحها واقتباس الدفعة التالية بوجه مستقيم. سنعمل من المغزل إلى الخارج: المزاج، وهندسة الحافة، وسمك الرقاقة، والارتباط، والمبرد، ثم الفحص. والهدف هو تقليل الأمور المجهولة في عرض الأسعار وتقليل المفاجآت غير المريحة عند الفحص النهائي.
إن وصف عام 2024 بأنه "مجرد ألمنيوم سهل آخر" هو المكان الذي تبدأ فيه المشاكل. يمكن أن تتحول القطعة الأولى النظيفة إلى جدار ضبابي بعد أن تجمع الحافة طبقة رقيقة من الألومنيوم. أضف حرارة المغزل وضغط المخزون المتحرر، ويصبح الانحراف البسيط مشكلة دفعة.
إجابة سريعة: بالنسبة لمطحنة CNC صلبة تستخدم مطحنة نهاية كربيد حادة ثنائية أو ثلاثية المزمار، غالبًا ما تكون نافذة التجربة العملية للمطاوع 2024 245-455 م/دقيقة (800-1,500 SFM)، ثم يتم ضبطها حسب قطر الأداة، والاشتباك، والحامل، وقوة الماكينة، وتسليم سائل التبريد. قم بتعيين التغذية من تحميل الشريحة، وليس من رقم معدل تغذية يبدو مريحًا. تعامل مع كل جدول أدناه كنقطة بداية يمكن التحكم فيها وأعط أولوية البيانات الحالية للشركة المصنعة للأداة.
1. ما الذي يجعل عام 2024 مختلفًا في المغزل
في شهادة المطحنة، يظهر 2024 على هيئة سبيكة Al-Cu-Mg قابلة للمعالجة بالحرارة. توقع النحاس بنسبة 3.8-4.9%، والمغنيسيوم بنسبة 1.2-1.8%، والمنغنيز بنسبة 0.3-0.9%. تبلغ الكثافة حوالي 2.78 جم/سم3 ومعامل المرونة حوالي 73.1 جيجا باسكال. تسرد خصائص NIST للألمنيوم المطاوع وسبائك الألومنيوم 485 ميجا باسكال نهائيًا و345 ميجا باسكال قوة الخضوع MPa كما هو الحال بالنسبة لـ T3 العاري؛ T4 / T351 هو حوالي 470 ميجا باسكال النهائي و 325 ميجا باسكال. هذه قيم مرجعية وليست قيم رسم. لا يزال شكل المنتج وسمكه واتجاهه والمواصفات الحاكمة هي التي تحدد ما يجب أن يعتمده المورد.
عند المغزل، يمكن دفع أداة طويلة بعيدًا عن الحائط بينما تلطخ المصفوفة على حافة سيئة التشحيم. تستمر الجزيئات الغنية بالنحاس في ارتداء الجناح. فحص كل الناي. يمكن لإيداع واحد أو أرض ذات تآكل ضيق توجيه الحجم والتشطيب بالفعل.
إن المزاج مهم بقدر أهمية تسمية السبائك. إن ورقة T3 ولوحة T351 ليست مدخلات عملية قابلة للتبديل. لقد تم تخفيف الضغط T351 عن طريق التمدد وعادةً ما يكون شكل البداية الأكثر أمانًا لمكون اللوحة ذات الجيوب العميقة، ولكنه ليس خاليًا من الإجهاد. قم بإزالة معظم القسم من جانب واحد وسيظل من الممكن أن يؤدي حقل الضغط المتبقي إلى ثني الجزء. قبل عرض الأسعار، قم بتسجيل وسيلة الشرح الكاملة — 2024-T3 أو T351 أو T851 أو Alclad أو عارية — بالإضافة إلى نموذج المنتج ومعيار المادة.
<فئة الجدول = "MsoTableGrid" الحدود = "1" تباعد الخلايا = "0"> <الجسم> <تر>العنصر
معنى أرضية المتجر
تفاصيل طلب عرض الأسعار للتأكيد
2024-T3
قوة عالية؛ يمكن أن يصبح الضغط المتبقي مرئيًا بعد الإزالة الثقيلة أو غير المتساوية
شكل الورقة/الشريط، سمكه، اتجاهه الحبيبي، مكشوفًا أو مكسوًا
2024-T351
يعمل تخفيف الضغط الناتج على تحسين ثبات اللوحة، لكن الجيوب غير المتماثلة لا تزال قادرة على التخلص من الضغط
شهادة اللوحة، اتجاه القطع، بدل التسطيح
2024-T851
حالة الشيخوخة المصطنعة ذات القوة العالية؛ يحتاج قطع البيانات وخطة الانتهاء إلى تجربة خاصة بهم
شكل المنتج الدقيق ومتطلبات الخاصية الميكانيكية
الكلاد 2024
يمكن إزالة الكسوة الرقيقة المقاومة للتآكل أو إتلافها بالتصنيع
المناطق التي يجب أن تظل فيها الكسوة ومتطلبات حماية الحواف
هل تحتاج إلى مقارنة السبائك أولاً؟ يحدد دليلنا الطحن باستخدام الحاسب الآلي للألومنيوم 6061 و7075 و5052 خط الأساس. أعد ثلاثة أسئلة إضافية إلى نسخة 2024: ما هي الوجوه التي ترى إجهادًا دوريًا، وأين سيهرب إجهاد المخزون، وما هي حالة الحافة التي تنهي العمر الافتراضي للأداة؟
2. أنشئ معلمات البداية بدلاً من التخمين
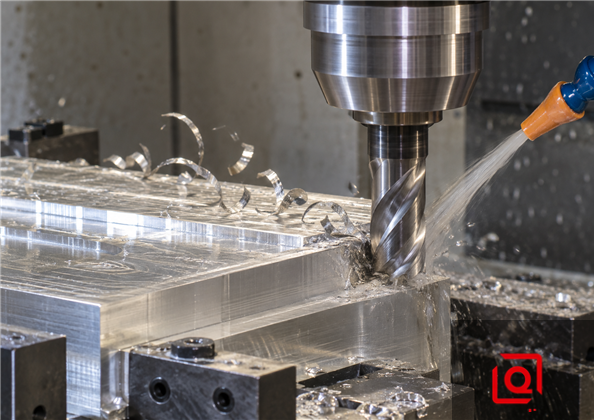
طحن نهاية الكربيد للألمنيوم 2024: تقييم سرعة القطع وحمل الرقاقة معًا.
ثلاث معادلات تحافظ على صدق الإعداد:
سرعة المغزل: n = (1,000 × Vc) / (π × D)
تغذية الجدول: Vf = n × z × fz
معدل إزالة المواد: Q = ap × ae × Vf / 1,000
هنا، Vc هو سرعة القطع بـ m/min، D هو قطر الأداة بـ mm، n هو rpm، z هو عدد الفلوت، fz هو التغذية لكل سن بـ mm/سن، ap هو العمق المحوري بـ mm، ae هو الارتباط الشعاعي بـ mm، و Q هو cm³/min. لا تحدد هذه الصيغ مسار أدوات آمن. إنهم يقومون فقط بترجمة شرط القطع المختار إلى أوامر الآلة.
استخدم قاطعة كربيد ثلاثية المزمار مقاس 12 مم كفحص سريع. تبلغ السرعة السطحية 300 م/دقيقة وتصل إلى حوالي 7960 دورة في الدقيقة؛ 0.08 ملم لكل سن يعطي حوالي 1910 ملم/دقيقة. سأحاول ذلك على الجانب الصلب، وليس لصقه بشكل أعمى في كل عملية. فتحة كاملة، أو 60 ملم من النتوء، أو ضلع رفيع، أو تحكم بطيء يتفاوض على أقواس صغيرة يغير الإجابة.
توصي شركة Harvey Performance بـ 800-1500 SFM كنطاق سرعة سطح بداية لسبائك الألومنيوم المطاوع بما في ذلك 2024، 6061، و7075، مع التأكيد على مساحة الفلوت وإخلاء الرقاقة. تضيف إرشادات استكشاف الأخطاء وإصلاحها من Kennametal تصحيحًا عمليًا: غالبًا ما تتطلب الحافة المبنية حافة إيجابية أكثر وضوحًا، ومبرد أكثر فعالية، و- في حدود موافقة الأداة النافذة - سرعة أعلى أو سمك الرقاقة؛ غالبًا ما يستدعي التآكل السريع للجانب أو التلف الناتج عن الحرارة انخفاض سرعة القطع. هذه قواعد توجيهية، وليست إذنًا لتغيير عدة متغيرات في وقت واحد.
بدء تشغيل النوافذ لطحن نهاية الكربيد 2024
<فئة الجدول = "MsoTableGrid" الحدود = "1" تباعد الخلايا = "0"> <الجسم> <تر>العملية
Vc، م/دقيقة (SFM)
fz لأداة بقطر 6–12 مم، مم/سن
ap
ae
الخطر الأول الذي يجب مشاهدته
فتحة كاملة العرض
245–335 (800–1,100)
0.03–0.07
0.25–0.75 × D
1.00 × D
تغليف الرقائق ولحام الفلوت
تخشين الجيب التقليدي
275–395 (900–1,300)
0.04–0.09
0.5–1.0 × D
0.25–0.50 × D
تحميل المسامير في الزوايا
التخشين الديناميكي/التكيفي
305–455 (1,000–1,500)
0.05–0.11
1.0–2.0 × D
0.08–0.20 × D
تخفيف الرقائق ونفاذ الأداة
إنهاء تمريرة الحائط
335–455 (1,100–1,500)
0.02–0.06
ما يصل إلى 1.5 × D
0.02–0.08 × D
الانحراف، التموج، BUE
إنهاء تمرير الطابق
305–425 (1,000–1,400)
0.03–0.07
0.1–0.3 ملم
0.40–0.70 × D
إعادة قطع الرقائق وعلامات الشاهد
تمثل هذه النطاقات العريضة منطقة البداية. ابق في اتجاه الوسط السفلي عندما يكون الإعداد مرنًا، أو يتجاوز الإسقاط حوالي 3×D، أو يكون الوصول إلى سائل التبريد ضعيفًا. فالنظام الصارم المتوازن قد يدعم المزيد؛ قد يحتاج جهاز التوجيه الخفيف إلى مشاركة أقل بكثير على الرغم من وجود عدد دورات في الدقيقة.
لا "تحل" مشكلة القطع المزعجة عن طريق تقليل التغذية وحدها. إذا ظل عدد الدورات في الدقيقة ثابتًا، فإن هذه الحركة تجعل الشريحة أرق. تبدأ الحافة بالاحتكاك، وترتفع درجة الحرارة، وقد يتلطخ الألومنيوم بالفلوت. عند ظهور الثرثرة، تحقق أولاً من الجريان، والالتصاق، وحالة الحامل، وملامسة التركيب، وارتباط الزاوية. ثم قم بتعديل متغير واحد وتسجيل النتيجة.
3. هندسة الأداة: أعط الشريحة في مكان ما لتذهب إليه
للتخشين العام باستخدام مطحنة طرفية من الكربيد الصلب، فإن اثنين أو ثلاثة مزامير هي نقطة البداية العادية. توفر المزامير مساحة كبيرة للرقاقة للفتحات وتوصيل سائل التبريد الضعيف. يمكن لثلاثة مزامير أن ترفع الإنتاجية وغالبًا ما تنتهي بشكل جيد عندما تتمكن الماكينة ونظام الإخلاء من مواكبة ذلك. قد تعمل أربعة مزامير في تشطيب خفيف، ولكن استخدام قاطعة متعددة المزامير على الطراز الفولاذي في جيب عميق 2024 يترك حجمًا أقل للمريء بالضبط عندما يكون حمل الرقاقة مرتفعًا.
اختر أداة مصنوعة من الألومنيوم: حافة قطع حادة، ومشط موجب عالي، وفلوت مصقول، وهندسة مفتوحة. يمكن للحلزون العالي أن يقلل القوة الشعاعية ويسحب الرقائق من الجيب، على الرغم من أنه يزيد أيضًا من السحب المحوري ويتطلب حملًا آمنًا للأداة. تقليل النفاذ؛ إذا كان أحد الفلوت يحمل معظم حمولة الرقاقة، فإن متوسط حساب التغذية يكون مضللًا وسيتآكل هذا الفلوت أولاً.
بالنسبة لوظيفة غير مألوفة، يعد الكربيد المصقول غير المطلي بمثابة خط أساس سليم. قد يساعد ZrN أو DLC عند تكرار الالتصاق، بينما يناسب PCD تشطيبًا مستقرًا وكبير الحجم. قد يقاوم طلاء قاطع الفولاذ وشحذ الحواف الحرارة جيدًا ولكنه يقص الألومنيوم بشكل سيء.
بالنسبة للأجزاء متعددة الأوجه ذات الجيوب العميقة أو الوصول المركب، لا يمكن فصل تحديد الأداة عن عدد الإعداد. يشرح دليل الطحن باستخدام الحاسب الآلي متعدد المحاور لهندسة الألومنيوم المعقدة لماذا يمكن للأدوات الأقصر وعدد أقل من أدوات إعادة المشابك تحسين التحكم في المسند وكذلك الدورة الوقت.
4. قواعد الاشتباك للتخشين والجدران والفتحات والثقوب
التخشين الديناميكي
المسارات التكيفية أو المسارات المدورة تحافظ على ثبات المشاركة أكثر من روتين الجيب التقليدي. استخدم مشاركة شعاعية منخفضة ومشاركة محورية أعمق بحيث يتم توزيع التآكل على طول طول الفلوت. قم ببرمجة دخول حلزوني أو منحدر سلس بدلاً من الغطس المستقيم ما لم يكن القاطع مصممًا للقطع المركزي. تحقق من ترقق الرقاقة الفعلي: عند درجة ترقق الشريحة الصغيرة، قد تحتاج fz المبرمجة إلى تصحيح لإنتاج الحد الأقصى لسماكة الرقاقة المقصودة.
التقسيم
الفتحة هي عملية مختلفة، وليست مجرد جيب بنفس الإعدادات. يتم تشغيل القاطع على كلا الجانبين، وتكون مساحة الرقاقة محدودة، وترتفع مخاطر إعادة القطع. قلل السرعة أو العمق وفقًا لبيانات صانع الأداة، وحافظ على حمل الشريحة، وحسّن اتجاه الهواء/المبرد. إذا كان لا بد من عمل فتحة عميقة، قم بتقسيمها إلى خطوات محورية يمكن التحكم بها أو استخدم أداة أضيق وافتح الفتحة بالتعشيق الجانبي.
جدران وأرضيات رقيقة
قم بخشونة كلا الجانبين بينما لا يزال الهيكل قاسيًا، واترك مخزونًا متوازنًا، وانتهي بتمريرات مرحلية. غالبًا ما يستجيب الجدار الطويل بشكل أفضل للعديد من النطاقات المحورية مقارنة بواجهة واحدة كاملة الارتفاع. قم بتبديل اتجاه القطع أو التسلسل لتجنب الدفع بشكل متكرر نحو الجانب الضعيف. بالنسبة للأرضية الرفيعة، قم بدعمها حيثما أمكن، وقلل القوة المحورية، واستخدم مسار أدوات لا يحبس الرقائق الساخنة أسفل القاطع.
الثقب والتوسيع والخيوط
يتحول الحفر العميق إلى مشكلة تخزين الرقائق. استخدم سائل التبريد من خلال الأداة عندما يكون ذلك مناسبًا، وقم بالنقر فقط وفقًا لتوجيهات مورد الحفر. ستتبع مخرطة الثقب التجريبية المتجولة، لذا قم بتصحيح الحفر أولًا. على فراغ باهظ الثمن، يقلل طحن الخيوط من خطر كسر الصنبور المدفون. في حالة فوز النقر على مستوى الصوت، يمكنك التحكم في الفتحة المسبقة والمزامنة ومواد التشحيم والخروج من الرقاقة معًا؛ قم بفحص الخيوط الأولى قبل الثقة في إنذار عزم الدوران.
5. إخلاء سائل التبريد والرقائق: الهدف أهم من الضوضاء
2024 يوصل الحرارة بشكل جيد، ويغادر الكثير من الحرارة مع الشريحة - إذا غادرت الشريحة. يمكن أن يكون الفيضان الكبير الذي يفتقد منطقة القطع أقل فائدة من طائرة نفاثة أصغر حجمًا وأكثر استقرارًا تستهدف مخرج الفلوت. تحتاج التجاويف العميقة إلى طريق للهروب من الرقائق. قد يكون سائل التبريد من خلال الأداة، أو الفوهات الموضوعة جيدًا، أو رذاذ الهواء/الزيت القوي مناسبًا اعتمادًا على تصميم الماكينة، وأدوات التحكم في الحرائق، والقواعد المحلية، وهندسة الأجزاء.
حافظ على تركيز سائل التبريد ضمن النطاق المحدد لمورد السائل وتحقق منه باستخدام مقياس الانكسار. المزيج الضعيف أو الملوث يقلل من التشحيم ويمكن أن يؤدي إلى تلطيخ العمل. يضيف المزيج الغني للغاية التكلفة وقد يؤدي إلى حدوث مشكلات في تعرض المشغل للبقايا. تسجيل التركيز وحالة الحوض ودرجة الحرارة باستخدام بيانات عمر الأداة؛ وإلا فإن "مشكلة الأداة" قد تكون في الواقع عبارة عن تحول في سائل التبريد.
شاهد الرقائق. تعتبر التجعيدات أو الفواصل الساطعة المنفصلة أكثر صحة بشكل عام من الرقائق المسطحة أو الملحومة أو الداكنة أو المطحونة بشكل متكرر. وجود عش حول الحامل يعني أن عملية الإخلاء قد فشلت بالفعل. قم بإيقافه وتصحيحه قبل أن يمتد العش عبر السطح أو يحجب سائل التبريد.
6. اقرأ تآكل الأداة قبل أن يبلغ عنها الجزء
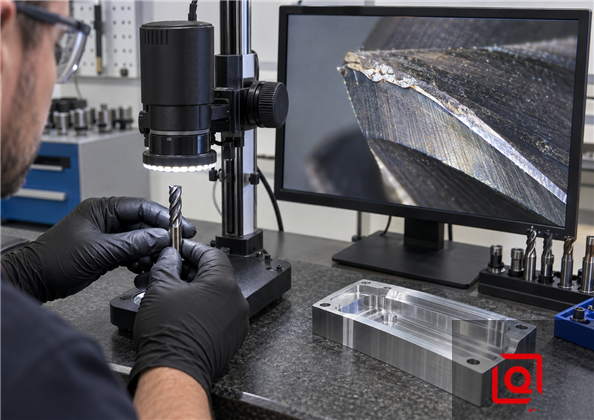
افحص كل مزمار على فترات زمنية محددة لفصل الحواف المبنية وتآكل الجوانب والتقطيع الدقيق.
يجب تصنيف تآكل الأداة، وليس وصفها على أنها "تعطلت أداة القطع". استخدم عدسة مكبرة أو مجهرًا وقارن بين مواقع الفلوت نفسها على فترات زمنية محددة.
<فئة الجدول = "MsoTableGrid" الحدود = "1" تباعد الخلايا = "0"> <الجسم> <تر>الأعراض
الآلية المحتملة
التأكيد قبل تغيير البيانات
الاستجابة الخاضعة للرقابة
الألومنيوم عالق في وجه المشعل؛ لمسة نهائية ملطخة
الحافة المدمجة (BUE)
هدف سائل التبريد، السرعة، سمك الشريحة الفعلي، الحافة المصقولة
تنظيف/استبدال الحافة؛ استعادة التشحيم قم برفع السرعة أو سمك الشريحة فقط ضمن حدود الأداة
حتى الأرض اللامعة خلف الحافة
ملابس خاصة
وقت القطع، Vc، الاتصال الكاشطة، الجريان
تقليل Vc; استخدام درجة/ طلاء أكثر مقاومة للاهتراء؛ ضبط حد التآكل
مقاطع صغيرة مكسورة على مزمار واحد
التقطيع الصغير أو التحميل الزائد
النفاذ، الإدخال المتقطع، إعادة قطع الرقاقة، صلابة الحامل
التشغيل/الإدخال الصحيح؛ تقليل ذروة المشاركة أو fz؛ تحسين الإخلاء
النطاقات المتكررة على الحائط
النفاذ أو الثرثرة أو الحافة البالية أو الانحراف
عرض الأدوات، المغزل/الحامل، دعم الحائط
تقصير التجميع؛ رصيد الرصيد استخدم تمريرة نهائية معزولة وخفيفة
ينمو القطر أثناء الدفعة
تآكل الحواف أو الانجراف الحراري
إزاحات الأداة، درجة حرارة المغزل/المبرد، اتجاه المقياس
تعويض التآكل منفصل عن التعويض الحراري؛ تغيير الأداة حسب الاتجاه
ارتفاع الحمل المفاجئ في الزوايا
التفاعل الزائد أو الرقائق المعبأة
محاكاة CAM، نصف قطر الزاوية، الوصول إلى الفوهة
إضافة حركات التنعيم/القوس؛ أقل ع. رقائق واضحة
يحدد Kennametal التآكل الموحد للجانب باعتباره وضع الفشل المفضل الذي يمكن التنبؤ به. يعد هذا هدفًا مفيدًا للإنتاج: حيث يمكن تغيير اتجاه التآكل المتوقع؛ التقطيع العشوائي لا يمكن. قم بإنشاء قاعدة لتغيير الأداة مرتبطة بالميزة المهمة - تشطيب السطح، أو حجم التجويف، أو شكل الجدار، أو تغيير حمل عمود الدوران، أو تآكل الجوانب المُقاس. قد يكون حد VB العام البالغ 0.30 مم متأخرًا جدًا بالنسبة لسطح حساس للتعب أو لميزة ±0.01 مم.
قم بالقياس على فترات زمنية ثابتة. بالنسبة لعملية جديدة، قم بالفحص بعد الجزء الأول، ثم بعد فترة قصيرة من التحكم. قم بتسجيل دقائق المعالجة، ومجموعة المواد، ومجموعة الأدوات، وتغييرات الإزاحة، والميزات المقاسة، والخشونة إذا تم تحديدها، وصورة للحافة. بمجرد استقرار المنحنى، قم بتعيين تغيير مجدول متحفظ قبل أن يتحول اتجاه الجودة. إذا تغير القطع فجأة، فقم بعزل آخر فاصل زمني مؤكد للجودة بدلاً من تخمين أين بدأ الفشل.
7. إجراء عملي للاتصال
1. قفل المدخلات. تأكد من الحالة المزاجية، ونموذج المخزون، ومتطلبات الصلابة/الشهادة، ورقم جزء الأداة، والحامل، والإسقاط، وسائل التبريد، والتركيب، واستراتيجية CAM.
2. تحقق من النظام قبل القطع. قم بقياس الجريان بالقرب من حافة القطع، وافحص الحامل ومستدق المغزل، وتأكد من أن الجزء مثبت على وحدات إسناد نظيفة وقابلة للتكرار.
3. اختر Vc محافظًا وتصحيح fz. لا تقم بتقسيم العلف إلى النصف دون فهم سمك الرقاقة. احتفظ بشريحة حقيقية تحت الحافة.
4. إثبات أسوأ الخطبة. اختبر أعمق زاوية، والفتحة الكاملة، وحركة الدخول، وأطول جدار غير مدعوم - وليس فقط القطع المستقيم السهل.
5. تغيير متغير واحد في كل مرة. عادةً ما يكون تفسير الخطوة 10-15% أسهل من تفسير إعادة الضبط الدراماتيكية. لاحظ الصوت، وحمل المغزل، وشكل الشريحة، وحالة الحافة، والنتيجة المقاسة.
6. فصل أدوات التخشين والتشطيب عندما تبرر المخاطر ذلك. يمكن أن تفقد الحافة الصغيرة حافة صغيرة وتزيل المخزون؛ قد تفشل نفس الحافة في متطلبات النهاية.
7. الافراج عن الجزء قبل القبول النهائي. قم بفك المشبك، واسمح لدرجة الحرارة بأن تعود إلى طبيعتها، وقم بتنظيف بيانات الإسناد، ثم قم بإعادة القياس. وهذا يعرض تشوه المشبك وحركة الإجهاد.
8. قم بتجميد النافذة المثبتة. قم بتخزين مجموعة الأدوات، ومراجعة CAM، والإزاحات، وحالة سائل التبريد، وتكرار الفحص، ومعايير التغيير في المسافر.
هذا النظام مفيد أيضًا عند مقارنة مسارات الطحن، والخراطة، والبثق. يساعد دليل عملية تصنيع الألمنيوم الأوسع على وضع المعلمات الفردية داخل مسار التصنيع الكامل.
8.استقرار الأبعاد: لا يمكن لقطع البيانات إصلاح التسلسل السيئ
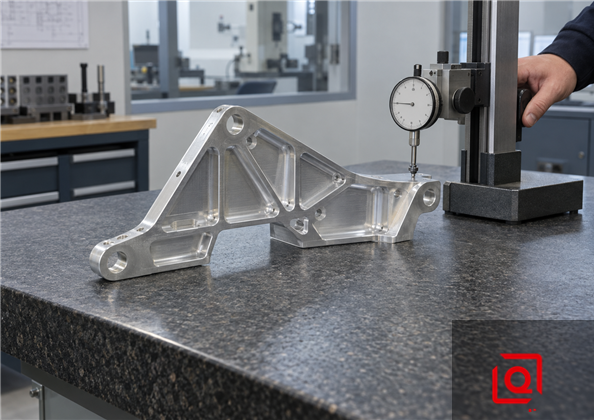
القياس الصادر لأجزاء 2024-T351 بعد تثبيت درجة الحرارة؛ يمكن لقط أن يخفي التشويه.
من السهل الاستهانة بالحركة الحرارية. استخدم 23.2 ميكرومتر/م · درجة مئوية كرقم توسع عملي لعام 2024 بين 20 و100 درجة مئوية. على مسافة 300 مم، فإن الفرق بمقدار 5 درجات مئوية فقط يساوي 0.035 مم تقريبًا - وهو بالفعل أكثر من الكثير من وسائل شرح الرسم. اكتب درجة حرارة الجزء والغرفة ودرجة حرارة سائل التبريد مع القياس. نتيجة الآلة الساخنة ونتيجة 20 درجة مئوية CMM ليسا نفس الملاحظة.
الإجهاد المتبقي هو المحرك الآخر. عندما تسمح المواصفات بلوحة T351، حافظ على اتساق الاتجاه الفارغ وأخذ كميات قابلة للمقارنة من الوجوه المتعارضة. منطقنا المعتاد هو تقريبي، قم بفك الجزء، واتركه يتحرك، ثم قم بتثبيت المسند مرة أخرى، وعندها فقط نصف التشطيب والانتهاء. يجب أن يحدد المشبك مكان العمل، وليس كيه بشكل مسطح. البعد الذي يتغير بعد الإصدار يشير إلى التسلسل أو العمل؛ سيؤدي إزاحة التآكل الأخرى إلى إخفائه لإعداد واحد فقط.
خيارات التصميم يمكن أن تقلل من القتال. تجنب الانتقال المفاجئ من رئيس ثقيل إلى أرضية رقيقة، وامنح الزوايا الداخلية نصف قطر يمكن تشكيله، وحدد المسندات الوظيفية الحقيقية، وقم بتطبيق التفاوتات الصارمة فقط عندما يتطلب التجميع ذلك. للحصول على تفاصيل أعمق عن سوق دبي المالي، راجع مواد الطحن CNC المصنوعة من الألومنيوم والتسامح وإرشادات التصميم.
9. مثال للمنتج الذي تم التحقق منه - وحدود المادة
توضح صفحة تصنيع مشعب الألومنيوم الدقيقة التي نشرتها شركة Liqin نوع الهندسة التي تجعل تخطيط العمليات مهمًا: الممرات المتقاطعة، والخيوط، والختم الوجوه، والعديد من المسندات. يبدأ سطر المواد في تلك الصفحة بـ 6082-T6 ويقدم أيضًا 6061-T6 أو 7075-T6. لن تجد 2024 في تلك القائمة. يبقى هذا التمييز في هذه المقالة؛ ومن الأمثلة المفيدة على ذلك عدم الترخيص بتغيير سبائكها.
لا يزال درس العملية ذا صلة. بالنسبة إلى عميل مجهول للتحكم في السوائل، تتطلب هندسة المنتج التخشين بمخزون التشطيب، وإعادة إنشاء المسندات، والتصنيع متعدد الوجوه، والحفر والخيوط الخاضعة للتحكم، وإزالة أزيز التقاطعات الداخلية، والتنظيف، والتحقق من الأبعاد. إذا كان الرسم الجديد يدعو إلى عام 2024، فسيحتاج فريق Liqin الهندسي إلى إعادة التحقق من شهادة المواد الخام، والحماية من التآكل، وبيانات القطع، والتحكم في التشوه، والمتطلبات المتعلقة بالضغط، والفحص - وليس مجرد استبدال السبيكة في برنامج حالي. هذه هي الطريقة الصحيحة لاستخدام منتج حقيقي كحالة تصنيع دون اختراع سجل للطلبات أو المطالبة بأداء لم يتم التحقق منه.
توجد المزيد من الأمثلة المنشورة في فئة منتجات الألومنيوم. استخدمها للحكم على نوع العمل، ثم أرسل رسم 2024 الحقيقي؛ ويجب تقييم احتياجات السبائك والهندسة والكمية والفحص معًا.
10. قبل أن تطلب عرض أسعار: ما نحتاجه بالفعل
يعطي ملف STEP الشكل، وليس المخاطرة بأكملها. قم بإقرانه برسم ثنائي الأبعاد يمكن التحكم في مراجعته. سبيكة الدولة، والمزاج، وشكل المخزون، والمواصفات الحاكمة، والكمية، وميزات CTQ، ومسندات الإسناد وGD&T، والخشونة، والتشطيب، واحتياجات الفحص، والوثائق، والتعبئة، وتاريخ التسليم. العناصر المفقودة تصبح افتراضات اقتباس؛ العناصر المرئية تصبح خطة عملية.
ضع علامة على الوجوه ذات التحميل الدوري والمقاعد الحاملة والأختام والمقاطع الرقيقة وأبعاد ما بعد الطلاء. إذا كان من الصعب تصنيف التسامح، فأخبرنا بما تفعله الميزة في التجميع. قد تقترح هذه المذكرة مرجعًا أفضل أو طريقة فحص أفضل.
للحصول على مراجعة وعروض أسعار في سوق دبي المالي، أرسل الرسم الخاص بك من خلال صفحة الاتصال بـ Liqin. اطلب من الفريق إعادة مزاج المخزون المقترح ونهج مسار الأدوات وبدل الإنهاء وخطة الفحص الحرجة وأي افتراضات مع عرض الأسعار. إن المراجعة الفنية الثنائية قبل القطع أرخص من مراجعة الدفعة بعد الفحص.
<ديف> <نمط> أنودة-CTA-BTN { عرض: كتلة مضمنة؛ الحشو: 18px 50px 18px 40px؛ الخلفية: التدرج الخطي (135 درجة، #1a5f8a، #0f4c75)؛ اللون: #ففف؛ حجم الخط: 20 بكسل؛ وزن الخط: 900؛ تباعد الحروف: 1 بكسل؛ نصف قطر الحدود: 12 بكسل؛ زخرفة النص: لا شيء؛ الحدود: 2px الصلبة rgba(255,255,255,0.3); الموقف:نسبي؛ الحد الأدنى للعرض: 390 بكسل؛ محاذاة النص:مركز؛ الانتقال: كل 0.3 ثانية سهولة؛ /* إنشاء حساب جديد */ الرسوم المتحركة: سهولة الدخول والخروج اللامتناهية من Pulse 2s؛ } /* الاسم: اسم المنتج، اسم المنتج */ أنودة-CTA-BTN:تحوم { الخلفية: التدرج الخطي (135 درجة، #2378a8، #155a8a)؛ تحويل: ترجمة Y (-4 بكسل) مقياس (1.04)؛ } /* قم بالتسجيل في المرة القادمة */ .مؤشر الإصبع { الموقف:مطلق؛ اليمين: 20 بكسل؛ أسفل: 12 بكسل؛ حجم الخط: 28 بكسل؛ الرسوم المتحركة: ارتداد الإصبع 0.7 ثانية لسهولة الدخول والخروج؛ } /* الإضافة إلى قائمة المحتوى المفضّل */ @نبض الإطارات الرئيسية { 0%{التحويل:مقياس(1);} 50%{التحويل:مقياس(1.07);} 100%{التحويل:مقياس(1);} } /*الحصول على أفضل النتائج */ @keyframes إصبع ترتد { 0%,100%{تحويل:ترجمةY(0);} 50%{تحويل:ترجمةY(-8px);} }الأسئلة الشائعة
1. هل تخفيضات عام 2024 أصعب حقًا من 6061 على أرضية المتجر؟
قد تبدو الرقائق القليلة الأولى نظيفة جدًا لدرجة أن عام 2024 لا يبدو أصعب على الإطلاق. تظهر الاختلافات لاحقًا — في حمل الحافة، والتآكل، وتخطيط التآكل، والحركة بعد التحرير. لا يزال برنامج 6061 الجيد مفيدًا، ولكن كمقياس فقط. ارجع إلى ورقة القطع وأثبت التشغيل الأول في عام 2024 قبل استدعاء المسار مستقرًا.
2. من أين يجب أن أبدأ بسرعة القطع في مهمة طحن 2024؟
فكر في أن 245-455 م/دقيقة (800-1,500 قدم مربع) هي السياج الخارجي، وليس الإجابة. قطر القاطع ومدى وصوله، والاتصال الشعاعي، والحامل، والمغزل، والمبرد، وهدف الحياة كلها تحرك نقطة البداية. تنتمي الفتحات الكاملة والإعدادات النابضة بالحياة إلى الجانب البطيء. المشاركة الخفيفة والمستقرة قد تبرر المزيد. قم بحساب عدد الدورات في الدقيقة باستخدام القطر الحقيقي واحتفظ بآخر ورقة قطع بجانب البرنامج.
3. أداة جديدة تمامًا تلتقط الألومنيوم - ما الخطأ الذي حدث؟
يمكن لقاطع جديد أن يلحم الألومنيوم مرة واحدة تقريبًا إذا كان القطع ينتج عنه حرارة بدلاً من الرقاقة. تحقق مما إذا كانت الحافة حادة ومصقولة، وما إذا كان الجريان يترك مزمارًا واحدًا يقوم بالعمل، وما إذا كانت الشريحة تخرج بالفعل من الجيب. ثم انظر إلى السرعة والسمك الحقيقي للرقاقة واتجاه مادة التشحيم. بعد تغيير واحد، توقف وانظر إلى الحافة مرة أخرى. لا تصل تلقائيًا إلى تجاوز الخلاصة. يمكن للرقاقة الرقيقة التي يتم فركها أن تعمل على بناء الترسبات بشكل أسرع، وليس علاجها.
4. بالنسبة للوحة ذات جيب عميق، هل تعتبر مكالمة T351 أكثر أمانًا من T3؟
بالنسبة للوحة ذات جيوب ثقيلة، عادةً ما يكون T351 هو مخزون البداية الأكثر هدوءًا لأنه تم تخفيف الضغط عليه. "الهدوء" لا يعني شقة في حد ذاته. تتبع اتجاه الحبوب والفراغ، وإزالة التوازن، وتحرير المشابك بين المراحل، والتحكم في الحرارة، والفحص بعد استرخاء الجزء. لا ينبغي للمتجر أبدًا إجراء هذا الاستبدال بهدوء. يقوم T3 وT351 ونموذج منتج آخر برسم القرارات؛ ويجب على مالك التصميم الموافقة على التغيير.
5. ما هي إشارة المتجر التي يجب أن تؤدي إلى تغيير الأداة في عام 2024؟
دع الميزة تقوم بتعيين الحد. يمكن أحيانًا تشغيل أداة التخشين بأرض تآكل واضحة وثابتة؛ قد تحتاج أداة التشطيب على الوجه المتعب أو تجويف المحمل إلى المغادرة قبل ذلك بكثير. أثناء التأهيل، سجل دقائق القطع بجانب الحجم والخشونة وحمل المغزل والإزاحات وقياس VB. اختر نقطة التغيير بينما لا تزال هذه الاتجاهات مملة ويمكن التنبؤ بها، وليس بعد الحافة المتقطعة الأولى.
الملخص
نادرًا ما يتم حفظ العمل الجيد لعام 2024 من خلال إعداد ذكي واحد. يجب أن يتفق مزاج المخزون، والحافة، وملامسة الأداة، ومسار المبرد، والتركيب، وتوقيت الفحص. احتفظ بشريحة حقيقية تحت قاطع ألومنيوم حاد، وامنح تلك الشريحة مخرجًا، ثم قم بتسمية القطعة التي تراها. إزالة المخزون الثقيل من الميزان، وترك الجزء يسترخي، ثم قياسه عند درجة حرارة معروفة. للحصول على عرض أسعار مفيد، أرسل مجموعة الرسم ووسائل شرح المواد والحجم والإنهاء وملاحظات CTQ؛ وهذا يمنح الهندسة شيئًا أكثر ثباتًا من تخمين الدورة العامة.
<ديف> <نمط> .square-quote-btn { العرض: 240 بكسل؛ الارتفاع: 240 بكسل؛ العرض: مضمنة فليكس؛ الاتجاه المرن: العمود؛ محاذاة العناصر: مركز؛ ضبط المحتوى: مركز؛ الفجوة: 24 بكسل؛ لون الخلفية: #1a5f8a؛ اللون: #ffffff؛ حجم الخط: 28 بكسل؛ وزن الخط: 900؛ تباعد الحروف: 2 بكسل؛ نصف قطر الحدود: 8 بكسل؛ زخرفة النص: لا شيء؛ الحدود: 2px الصلبة rgba (255، 255، 255، 0.3)؛ الانتقال: كل 0.3 ثانية سهل؛ محاذاة النص: مركز؛ } /*الحياة*/ .square-quote-btn:hover { لون الخلفية: #2378a8; تحويل: ترجمةY(-4px); } .square-quote-btn:hover .arrow-icon { تحويل: ترجمةX(10px); } /* الإضافة إلى قائمة المحتوى المفضّل */ .رمز السهم { حجم الخط: 64 بكسل؛ وزن الخط: غامق؛الانتقال: سهولة التحويل بمقدار 0.3 ثانية؛ ارتفاع الخط: 1؛ }