 العربية




هل سبق لك أن رأيت قطعة مصنعة بشكل جيد تتلف بعد نقلها إلى آلة التفريز؟ التجويف الداخلي سليم، والقطر سليم، لكن الثقوب الشعاعية لا تتطابق مع محور التجويف، أو أن السطح المستوي غير متناسق قليلاً. أي آلة تعطلت؟ ربما لم تتعطل أي منهما. قد يكون الخلل في عملية النقل بينهما.
تبدو عملية التسليم هذه غير ضارة على جهاز التوجيه. فك المشبك. امسح. احمل. حمّل. اضبط الصفر مجددًا. مع ذلك، قد تستقر رقاقة خلف فكي الجهاز. قد يمنع نتوء القطعة من الوصول إلى نقطة التوقف. قد يشير المشغل إلى القطر الخارجي السهل بدلًا من القطر الداخلي الفعلي. أحداث صغيرة؟ بالتأكيد. صغيرة لدرجة يمكن تجاهلها؟ ليس عندما يتعين تجميع عدة أجزاء من محور واحد.
يتناول هذا الدليل هذه المشكلة من منظور ورشة العمل. ما الذي يُزيله مركز CNC متعدد المهام فعلاً؟ ما الأخطاء المتبقية؟ أين يستحق التكامل التخطيط الإضافي؟ أين يُمكن لمسار بسيط باستخدام آلتين أن يُؤدي المهمة بكفاءة مماثلة؟ حامل العمود على الطاولة؟ ربما جسم الصمام، أو غلاف المستشعر، أو الفوهة، أو واجهة المحرك؟ بالنسبة لطلب عرض الأسعار، اتبع المراجع العملية قبل حساب محاور الآلة.
إجابة سريعة: لماذا يمكن لتقنية الخراطة والطحن أن تقلل من أخطاء المناولة؟
ما التغييرات التي تطرأ داخل عملية الخراطة والطحن؟ تحكم واحد، وإطار مُخطط واحد: الخراطة أولًا، ثم الحفر، والطحن، والتثقيب، وتشكيل الطرف الخلفي حسب متطلبات الشكل الهندسي. من أين يأتي المحور الموثوق الأول؟ عادةً من تجويف المغزل الرئيسي أو القطر المخروط. تحافظ حركة المحور C على التوجيه الزاوي. تصل حركة المحور Y إلى التفاصيل غير المركزية. وماذا عن الأسطح المستوية أو المنافذ؟ يتولى مغزل الطحن هذه المهمة بينما لا يزال موضع المغزل معروفًا. هل تحتاج إلى السطح الخلفي؟ يمكن لمغزل معاكس استقبال قطعة العمل دون إرسالها إلى أداة تثبيت.
ما الذي يختفي؟ عدة رحلات يدوية، وتجهيزات جديدة، ومؤشرات جديدة، وفرص لكتابة أو استدعاء الإزاحة الخاطئة. ما الذي يبقى؟ انحراف ظرف التثبيت. قوة الفك. انحراف الأداة. الحرارة. الرايش. منطق البرنامج. نقل البيانات من المغزل الفرعي. القياس. عدد أقل من المتغيرات، إذن؛ لكنها لا تنعدم أبدًا.
متى تكون هذه الميزة أكثر فائدة؟ ابحث عن جزء يدور بشكل أساسي، وتكون تفاصيله المصنّعة بالطحن متمركزة حول محور أو سطح مُخرَج. قد لا يكون وجود فتحة خلوص واسعة على طوق عادي مبررًا للتكامل. من المحتمل أن يستحق غلاف المحمل المزود بمنفذ زيت مُفهرس، ومجرى مفتاح، وسطح مانع للتسرب، وخيط خلفي، نظرة فاحصة.
أين يفقد المسار التقليدي مرجعيته؟
العملية رقم ١٠: تقوم المخرطة بتشطيب تجويف وسطح توقف محوري. تنقل صينية القطعة إلى مركز تشغيل. ما الذي تعرفه آلة التفريز عن مغزل المخرطة؟ لا شيء حتى يعيد التثبيت الثاني بناء هذه العلاقة.
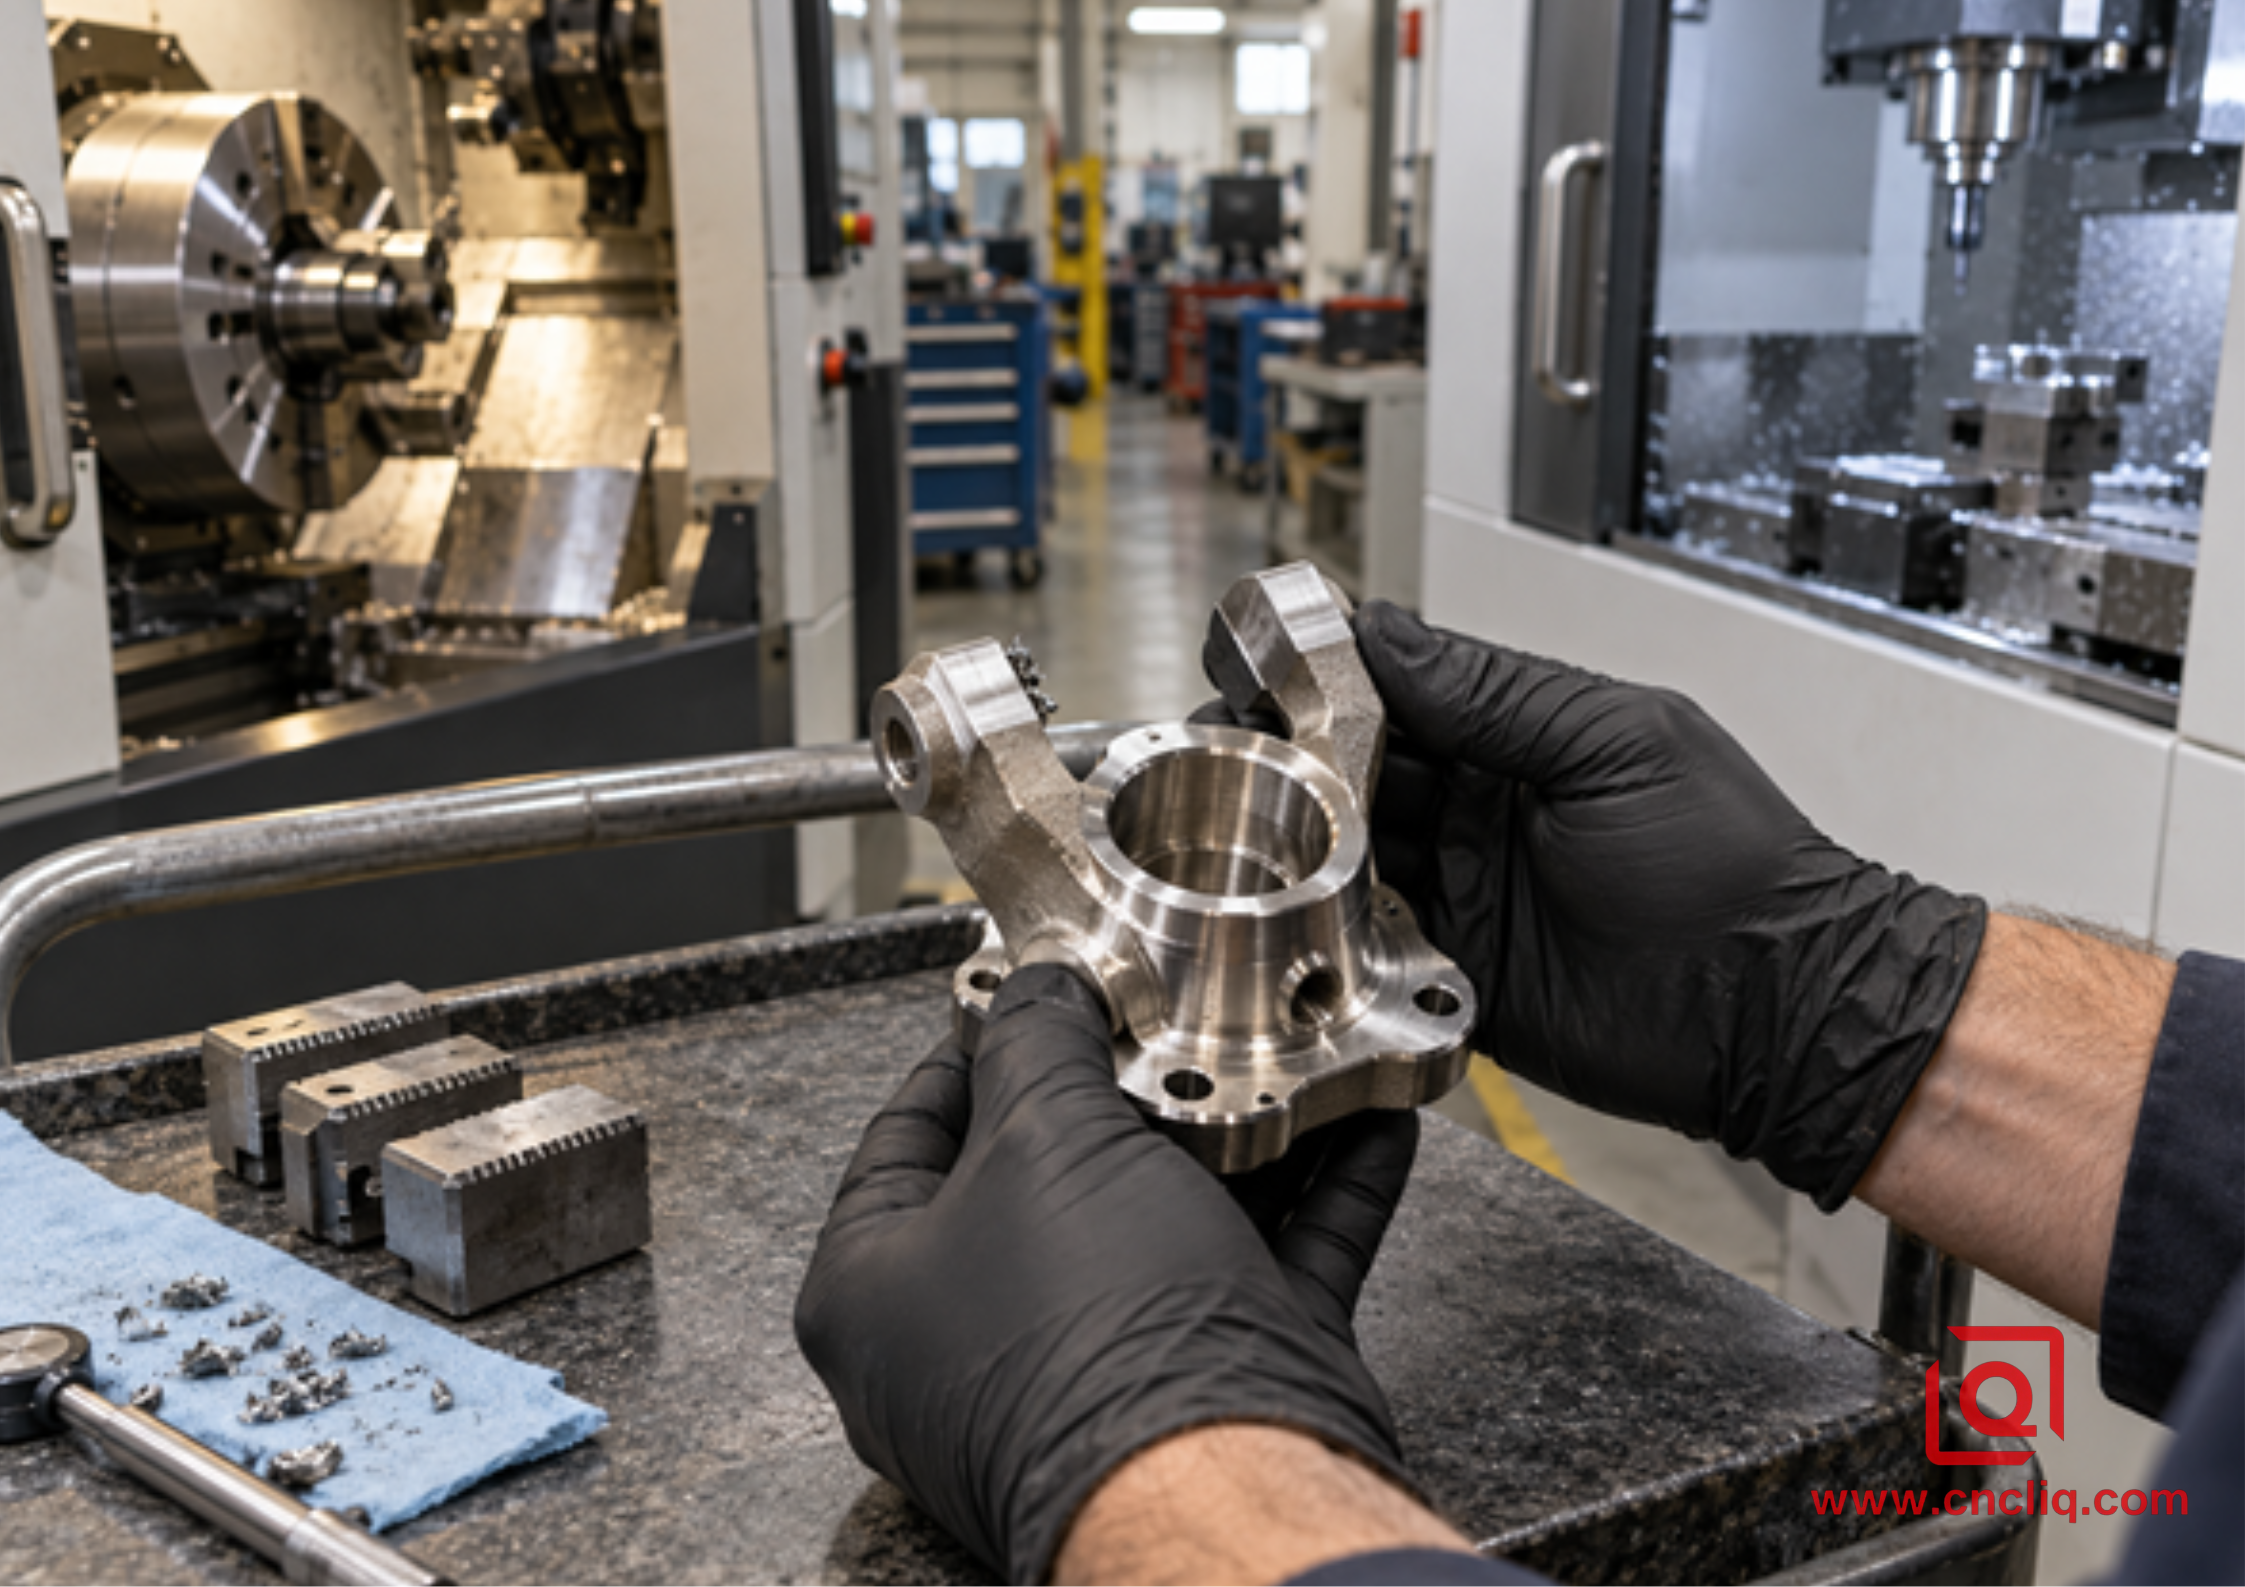
كيف يمكن أن تسوء عملية إعادة البناء هذه؟
1. تبقى بعض الرايش على سطح التثبيت. يستقر الجزء في مكانه، لكن ليس بشكل كامل.
2. تآكلت الفكوك الناعمة. لا تزال قادرة على الإمساك، على الرغم من أن مركزها قد انزاح.
3. يتغير ضغط ظرف التثبيت. تصبح الحلقة الرقيقة مستديرة أثناء التثبيت ومفصصة بعد التحرير.
4. يتم تثبيت الجهاز من حافة ملائمة. أما التجميع، فيتم من التجويف النهائي.
5. ينتمي إزاحة العمل إلى المراجعة السابقة أو مجموعة الفك الأخرى.
6. تبدو المناديل نظيفة. ماذا عن أسفل الحاجز؟ لا تزال هناك نتوءة عنيدة.
هل هي إخفاقات مفاجئة؟ لا، بل إخفاقات يومية. وهنا تكمن المشكلة. فالتغيرات الروتينية لا تظهر قبل إتمام عملية الإنتاج.
هل يُمكن لميزانية التفاوتات أن تكشف الخطر مبكرًا؟ جرّب فحصًا أوليًا سريعًا. على لوحة الرسم، ينحرف المنفذ بمقدار 0.10 مم عن التجويف. ويستغرق التثبيت 0.03 مم على نفس اللوحة؛ ويستغرق تكرار التثبيت نفس المقدار. ويستغرق تحديد المرجع والقطع 0.02 مم لكل منهما. أضف عمود التفاوتات المتشائمة. ماذا يتبقى؟ كل التفاوتات المسموح بها. هل هذا تنبؤ بالقدرة؟ لا. إنه تحذير من أن المسار لا يملك مجالًا كافيًا للتحسين. ويظل القبول الحقيقي يعتمد على الرسم المعتمد وبيانات العملية المقاسة.
ما هي المعايير التي تصف منطق الرسم؟ هل تحتاج إلى المصطلحات الرسمية؟ افتح معيار ISO 1101:2017 . هل تحتاج إلى قواعد نظام الإسناد؟ افتح معيار ISO 5459:2024 . لا يحدد أي من المستندين آلةً معينة. وكلاهما يطرح سؤالاً يصعب تجنبه: ما مدى تكرار إعادة إنشاء المرجع الوظيفي في الإنتاج؟
ما الذي يوجد فعلياً داخل مركز CNC متعدد المهام؟
يظهر برج دوار في عرض السعر. هل هذا يحسم اختيار الآلة؟ كلا. أحيانًا تتوقف المهمة عند حفر محوري، أو ثقب عرضي، أو لولب، أو سطح مستوٍ. وهذا منطقي. مع توفر المحور Y، يصبح العمل خارج المركز في متناول اليد. هل توجد زاوية مركبة في الرسم؟ الآن أصبح للمحور B الدوار سبب لوجوده. هل تحتاج إلى طرف القطع؟ يفتحه مغزل معاكس دون الحاجة إلى المشي عبر الورشة.
أي عنصر يقلل من أخطاء المعالجة؟ ليس محورًا واحدًا بمفرده. يأتي التحسن من تكامل العمليات. يحافظ نظام التحكم على موضع القطعة بينما تعمل أوضاع القطع المختلفة حولها.
كيف يصف مصنّعو الآلات هذه الفكرة؟ وكيف تطرحها شركة مازاك؟ تُسلّط صفحة INTEGREX i-500S الضوء على أربعة جوانب مهمة في ورشة العمل: سهولة الاستخدام، والتجهيزات، والحركة الخاملة، ودقة القطعة. أما صفحة DMG MORI الخاصة بآلات الخراطة والطحن ، فتصف المسار من منظور القطعة سداسية الأضلاع. وتُعدّ إعادة التثبيت اليدوي هي الاحتكاك الذي تُزيله هذه الآلية. إنها آلية مفيدة، نعم. هل هي ضمانة تلقائية لمكونك؟ كلا. فالرسم والتصميم هما الفيصل.
سؤال على الآلة | مخرطة بالإضافة إلى مطحنة | عملية واحدة لطحن الحبوب |
من يحدد محور الحفر؟ | المخرطة أولاً؛ ثم يحاول جهاز لاحق استعادتها | المغزل الرئيسي، مع الاحتفاظ بهذا الإطار |
كيف يتم استعادة الوضع الزاوي؟ | قف، أو ثبت، أو مؤشر، أو مسبار | يبقى موضع المحور C معروفًا |
من المسؤول عن نقل العمل؟ | المشغل أو التشغيل الآلي الخارجي | محاور الآلة وربما المغزل الفرعي |
أين يمكن أن تتشكل الطوابير؟ | بين العمليات | القطع المتكامل عادةً |
أي المخاطر يتقلص أكثر؟ | يتم إزالة مخاطر المناولة بشكل طفيف | تركيب المقاعد يدويًا، وضبط التوقيت، وإعادة بناء الإزاحة |
ما هو الخطر المتبقي؟ | القطع بالإضافة إلى كل عملية تسليم | القطع، والتثبيت، والمعالجة الحرارية، ونقل الرقائق، والقياس |
هل يعني الإعداد الواحد فعلاً عملية تثبيت واحدة؟
ليس تمامًا. راقب المغزل الرئيسي وهو ينقل قطعة العمل إلى شريكه. ما الذي تغير؟ الحركة تلقائية، ومع ذلك تتغير أسطح التلامس وقوة الفك. اعتبر ذلك حالة تثبيت أخرى.
ما الذي يجب تضمينه في خطة النقل؟ قطر نقطة الالتقاط. طول المقبض. سطح التثبيت. ضغط الظرف. التزامن. بدل الفصل. الكمية المتبقية. الانحراف بعد الالتقاط. ما هي الميزات التي تبقى مع المقبض الأول؟ وما هي الميزات التي يمكن نقلها بأمان إلى الخلف؟ دوّن هذه الإجابات.
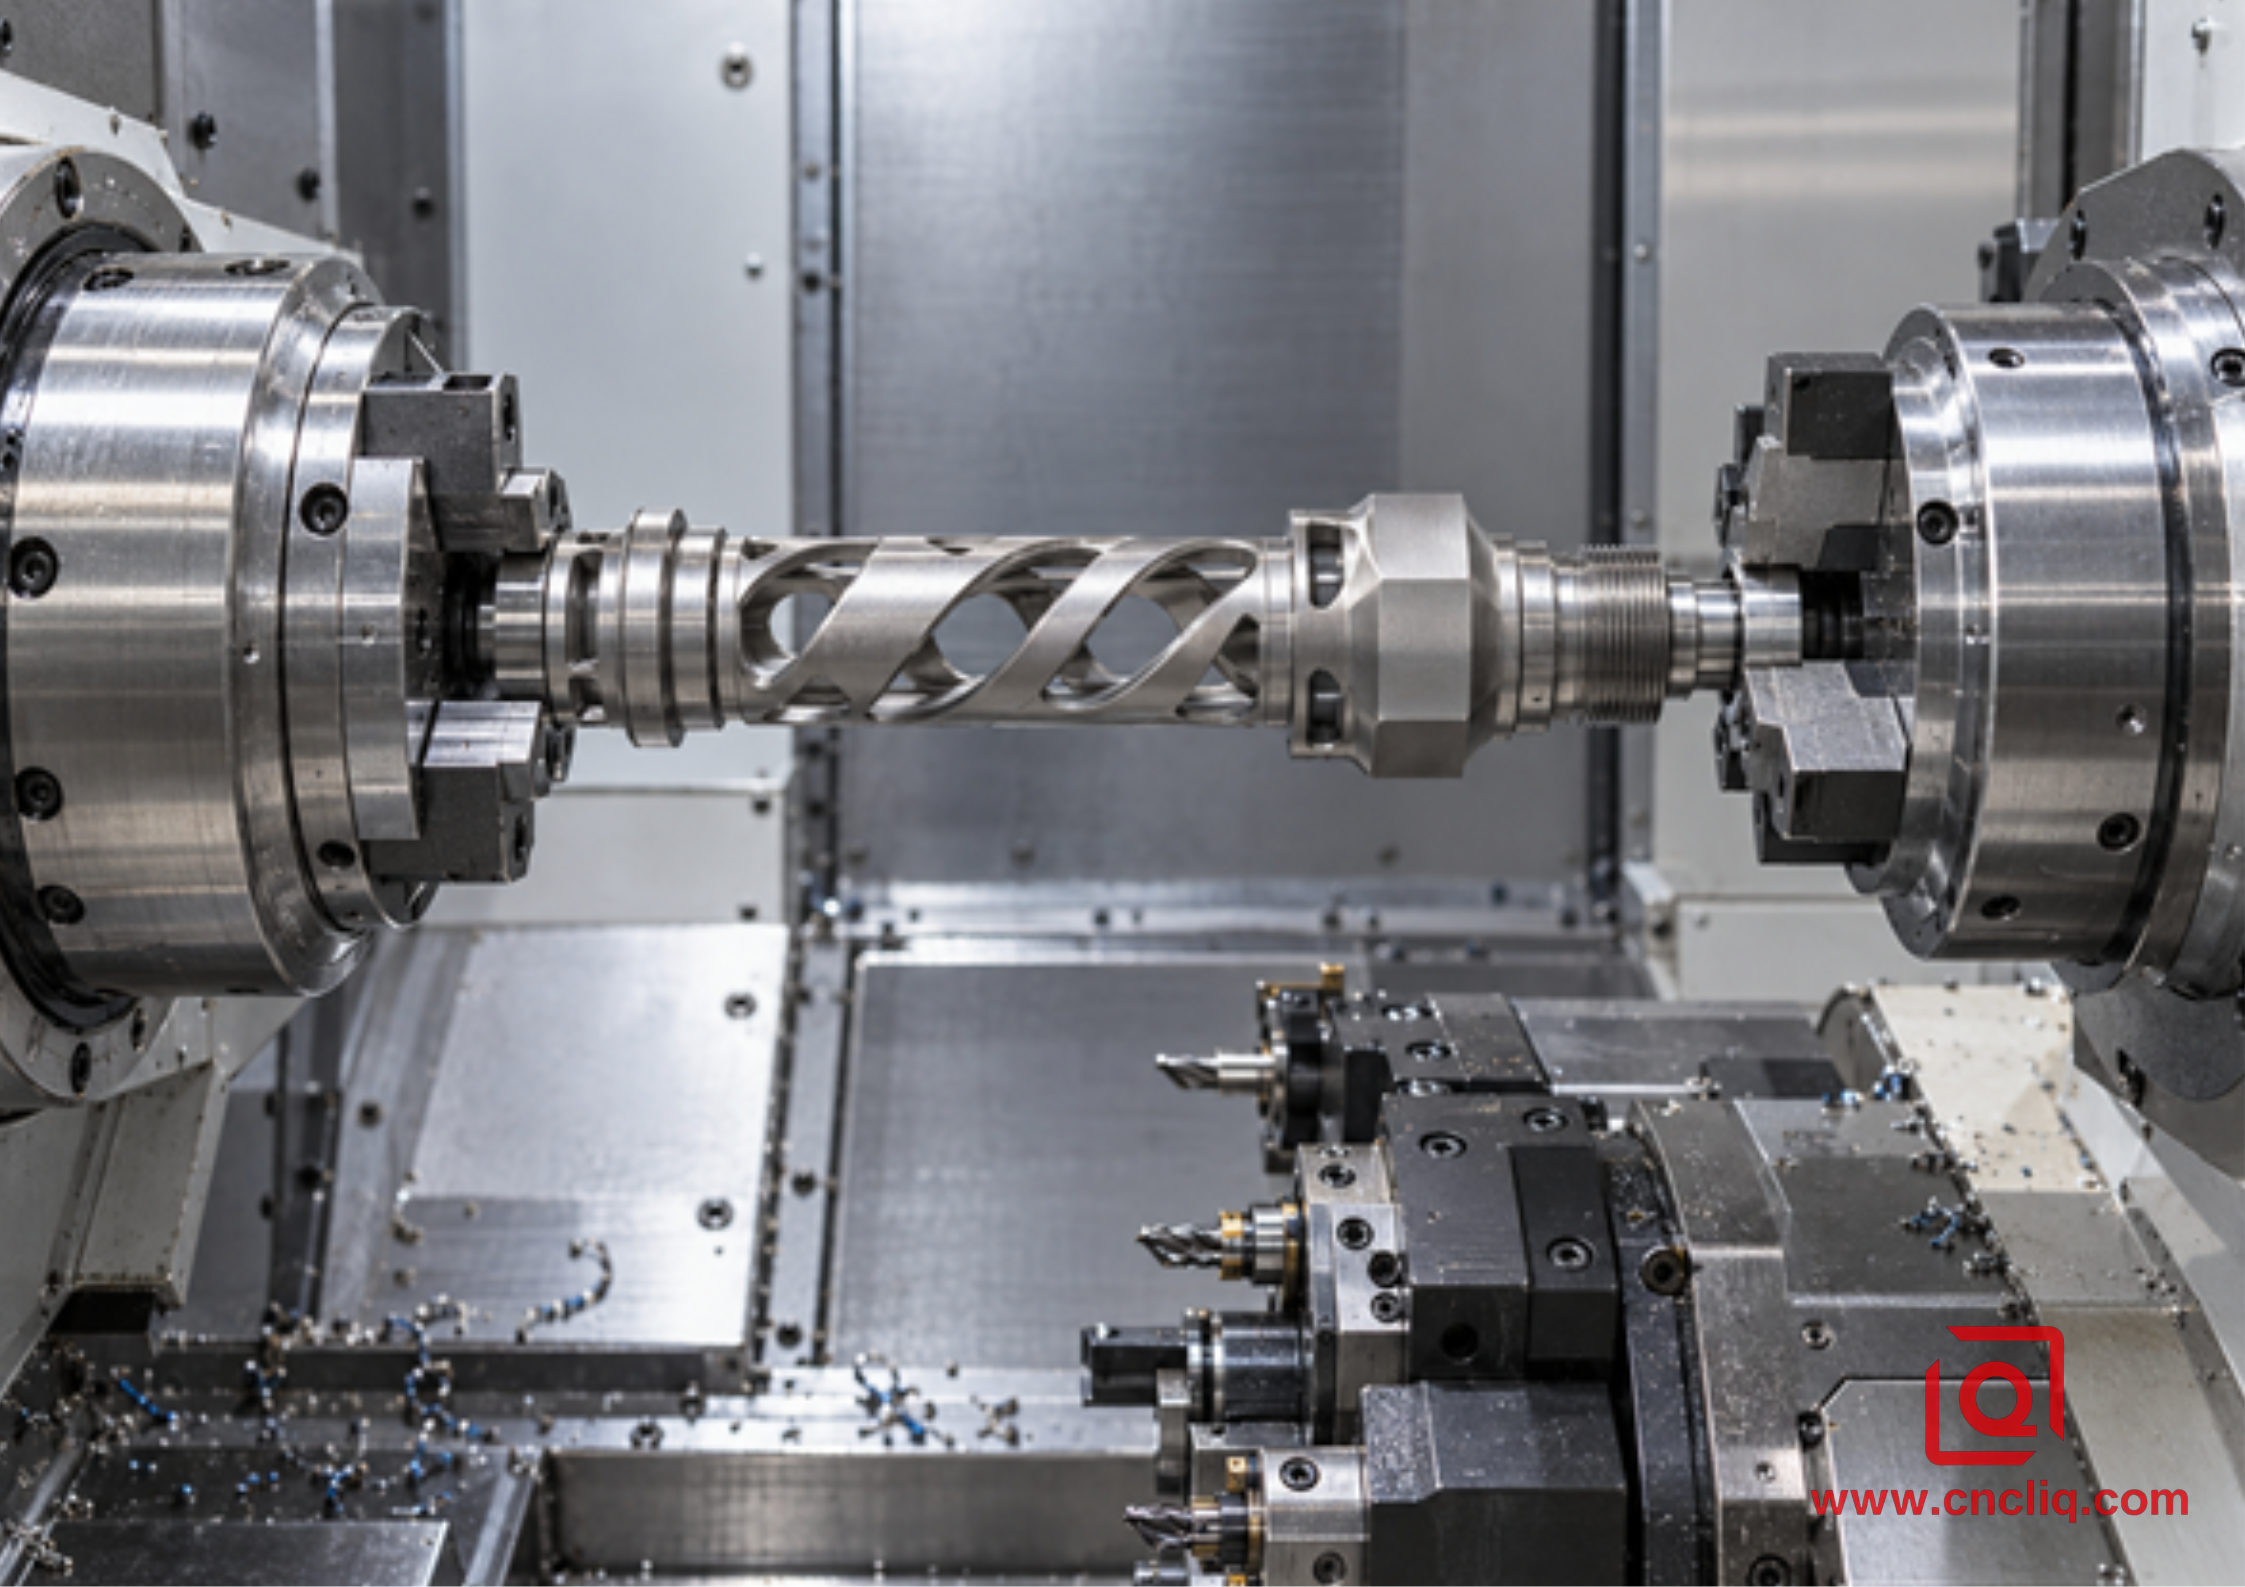
هل يمكن للمسبار إصلاح عطل في وحدة الالتقاط؟ يمكنه تحديد الموقع، لكنه لا يستطيع إزالة رقاقة عالقة أو جعل جدار مرن صلبًا. هل يمكن للمحاكاة ضمان تثبيت نظيف؟ يمكنها فحص الحركة والمسافة، لكنها لا تستطيع استشعار النتوءات.
هل عبارة "تم إنجازه بلغة واحدة" مفيدة؟ فقط إذا تم تسمية حالات التثبيت. اسأل أين يتم إنشاء المحور الوظيفي وكيف يحدده كل قطع لاحق. الإجابة العملية تبني الثقة، بينما لا تفعل ذلك كتيبات الآلات.
ما هي المناطق التي تحصل على مسار متكامل؟
ابدأ بالتصميم. هل الجسم الأساسي قابل للدوران؟ هل توجد منافذ مُفهرسة، أو مجاري مفاتيح، أو أسطح مستوية، أو جيوب، أو عروات، أو أجزاء خلفية؟ هل تشير هذه التفاصيل إلى نفس التجويف، أو الكتف، أو القطر، أو السطح؟ ثلاث إجابات بنعم كافية لوضع عملية الخراطة والطحن على قائمة المراجعة.
تُقدّم شفة المحرك الدقيقة وغطاء الطرف الأمامي المنشوران من قِبل شركة Liqin مثالًا عمليًا مفيدًا. ما الذي يتحكم في موقع المحرك؟ تجويف المحمل، ومحور التوجيه، والسطح النهائي. ما الذي يُضيف فئة تشغيل أخرى؟ تفاصيل التركيب. هل تحتاج إلى مثال من جانب العمود؟ يُقدّم عمود إخراج علبة التروس المُصمّم خصيصًا من Liqin تفاصيل الدرجات، والأخاديد، والأسطح المستوية، والوصلات المُسنّنة في سياق واحد.
حالة الرسم | القيمة المحتملة من دوران الطاحونة | لماذا |
منافذ مفهرسة تقع من بئر | عالي | يبقى محور التجويف وتوقيت الثقب معًا |
مجرى المفتاح المتعلق بالكتف الملتف | عالي | تظل المراجع الزاوية والمحورية متصلة |
العمل الخلفي بعد الانفصال | متوسط إلى مرتفع | يمكن أن يحل نظام التقاط البيانات الفرعي المخطط له محل جهاز التثبيت على المنضدة |
جدار رقيق تحت ضغط الفك | شرطي | يساعد تقليل عدد المقابض، على الرغم من أن التشوه قد يستمر في الحدوث. |
عمود عادي؛ فتحة عرضية واحدة متسامحة | قليل | لماذا ندفع مقابل التكامل بينما يعمل جهاز الحفر بشكل جيد؟ |
مساكن واسعة، ذات أشكال موشورية في الغالب | قليل | دع آلة الطحن ذات 4 أو 5 محاور تقوم بعملها الطبيعي |
الطحن أو المعالجة الحرارية بين القطع | شرطي | لا بد أن تنقطع سلسلة البيانات على أي حال |
هل ما زلتَ تُفاضل بين مجموعات العمليات؟ هل لديكَ غلاف دائري على الشاشة؟ يُوضّح دليل Liqin للمقارنة بين الخراطة والخراطة والطحن مسار التجويف، والدليل، والوجه، والمنفذ. هل لديكَ وجوه أكثر شبهاً بالكتل؟ للاطلاع على الخيارات الأوسع، راجع مقارنة Liqin بين الخراطة ثلاثية المحاور، والخماسية المحاور، والخراطة والطحن .
بناء المسار عند الآلة
هل يمكن لآلة قادرة أن تنقذ تسلسلًا ضعيفًا؟ لا. لا يزال يتعين على المسار حماية الصلابة والوصول والرقائق والبيانات.
1. ابدأ بالتجميع. ما هو الثقب أو القطر الذي يحدد الدوران؟ ما هو السطح الذي يوقف القطعة محوريًا؟ ما هي التفاصيل التي تتحكم في التوقيت؟ حددها قبل اختيار الأدوات.
2. ارسم المقبض. وضح نقطة تلامس الفكين، وسطح التوقف، وطول المقبض، وحجم الخامة، وبروزها، والأجزاء الرقيقة. هل يقاوم الفكين عزم الدوران الناتج عن الدوران والحمل الجانبي للأداة الدوارة دون سحق قطعة العمل؟
3. قم بالتشكيل الأولي بينما لا يزال الجزء صلبًا. أزل الكمية الكبيرة من المادة قبل فتح نوافذ واسعة أو قص أجزاء رقيقة. اترك هامشًا مقصودًا للتشطيب.
4. أكمل مجموعة الدوران معًا. غالبًا ما يكون التجويف، والدليل، ومقعد المحمل، والكتف، والأخدود، وسطح الختم جزءًا من عملية إمساك واحدة محكمة.
5. الوصول إلى التفاصيل الدقيقة باستخدام أقصر عملية تجميع ممكنة. هل شملت المحاكاة الفكين الحقيقيين، وصامولة التثبيت، ورأس المغزل، والبرج، والمادة المتبقية، وحركة التراجع؟ لا يكفي مجرد تتبع مسار القاطع.
6. تتبّع مسار الرايش. إلى أين سيتجه شريط الدوران عند تحريك المحور C؟ هل يمكن للرايش أن يعود عبر تجويف؟ ما هي النتوءات التي تتشكل عند دخول المثقاب في التجويف؟
7. خطط لعملية النقل. جهز سطح الالتقاط؛ ثم قرر، ميزة تلو الأخرى، ما الذي يمكن نقله إلى المقبض الثاني.
8. افحص الجزء المُحرَّر. قد يُخفي حجم ظرف التثبيت التشوه المرن. دع الطريقة المتفق عليها، لا العادة، هي التي تُحدد القبول.
هل تحتاج إلى مزيد من التفاصيل حول حدود المعدات؟ أين تقع حدود المعدات؟ تتضح الحدود بشكل أكبر فيمقال ليكين عن الأدوات الحية : ابدأ بالمدى، والحركة، والقطع نفسه.
كيف ينبغي أن يتبع الفحص الوظيفة؟
ما الذي يثبت نجاح عملية التكامل؟ ليس مجرد قائمة بأحجام الميزات الناجحة. يجب أن يعيد إطار الفحص بناء العلاقات الوظيفية نفسها المستخدمة في عملية التصنيع.
المتطلبات الوظيفية | فحص مفيد | اختصار ضعيف |
موضع المنفذ بالنسبة لمحور التجويف | CMM من التجويف المحدد والبيانات المحورية | قطر الثقب فقط |
اتجاه الوجه بالنسبة للمحور | قياس الإحداثيات ثلاثية الأبعاد أو طريقة مناسبة لقياس الانحراف عن المحور الوظيفي | قراءة واحدة للسمك |
نظام تعشيق مسطح أو ذو مجرى مفتاح | جهاز قياس إحداثيات ثلاثي الأبعاد أو مقياس مخصص من المرجع الزاوي | القياس من حافة عشوائية |
وظيفة الخيط وموقعه | مقياس الخيط الصحيح بالإضافة إلى الموضع المطلوب | فحص بصري |
استدارة الجزء المحرر | القياس بعد فك التثبيت والتثبيت | قراءة داخل الظرف |
العلاقة الخلفية بعد النقل | قم بالفحص من نظام الإسناد الأصلي | بيانات جديدة ملائمة |
ما الذي يمكن أن يفعله المسبار المُثبّت داخل الماكينة؟ يمكن للمسبار التقاط إطار العمل، وأخذ عينات من السطح، وقد يكشف عن أي انحراف قبل تعبئة آخر صندوق. كما ترد معلومات ضبط الأدوات وفحص الأدوات المكسورة في دليل فحص أدوات الماكينات من رينيشو . ما الذي يبقى خارج نطاقه؟ إزالة الرقائق العالقة خلف الفك أو تقوية جدار مرن.
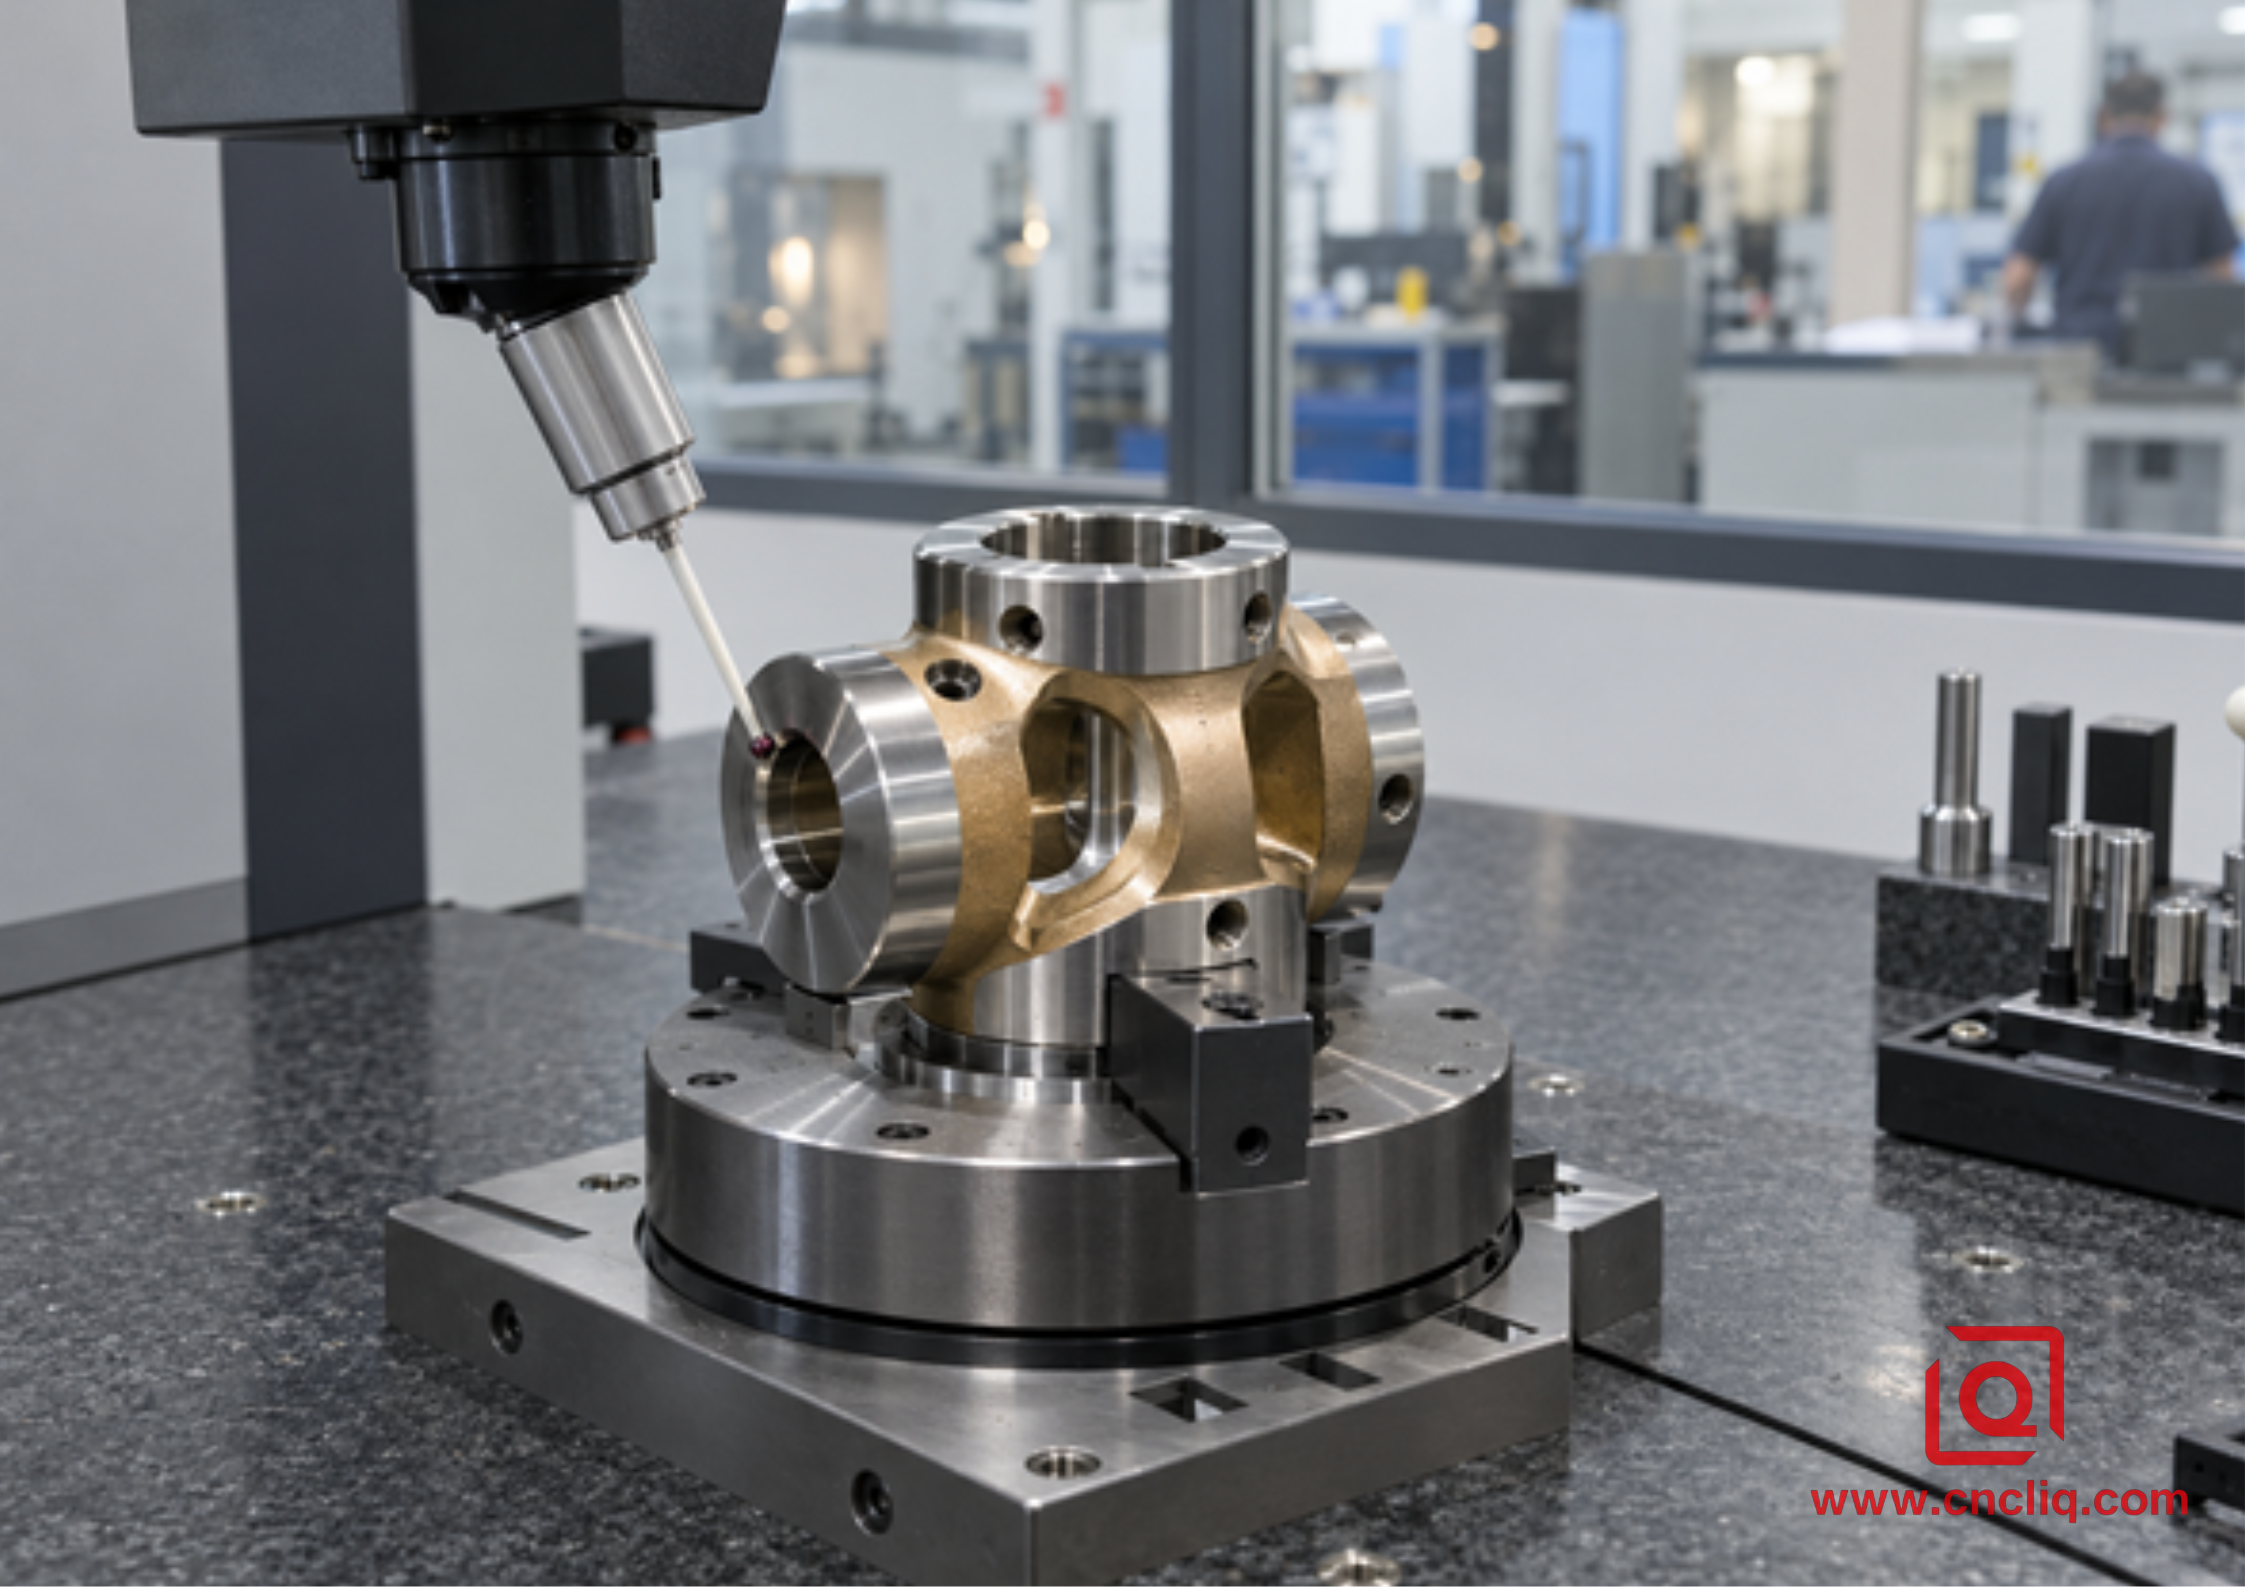
اتفقوا على الأدلة قبل بدء الإنتاج. هل يكفي تقرير العينة الأولى؟ هل يتطلب الطلب خريطة كاملة لآلة قياس الإحداثيات ثلاثية الأبعاد، أو شهادة مواد، أو تقرير طلاء، أو إمكانية تتبع، أو دراسة قدرة على خصائص محددة؟ إن العثور على مستند مفقود بعد التعبئة لا يفيد أحداً.
حالة عميل مجهول: حامل معصم آلي من الفولاذ المقاوم للصدأ
هذه حالة مركبة مجهولة المصدر، تستند إلى نطاق التصنيع المخصص المنشور لشركة Liqin. والغرض منها هو توضيح منطق المسار. تفاصيل الهندسة والعملية توضيحية فقط؛ ولا يمكن إنشاء متطلبات ملزمة إلا من خلال رسم العميل المعتمد وخطة الجودة.
عرض أحد مشتري أنظمة الأتمتة حامل معصم صغير الحجم مصنوع من الفولاذ المقاوم للصدأ. ما هي مكونات هذا النموذج؟ قطران مختلفان للمحامل، وثقب للكابل، وشوكة إزاحة، وثلاث فتحات تشحيم شعاعية، ومكان لمفتاح الربط، وخيط خلفي. ما الذي يحدد موقع مجموعة التوصيل؟ محور المحمل وسطح التوقف المحوري.
بدا المسار الأول عاديًا: خراطة التجويف والأقطار، ثم طحن الشوكة والسطح والثقوب. خلال مراجعة التصميم للتصنيع، بدا أحد التفاصيل خاطئًا. كان موضع أداة الطحن على سطح خارجي غير مكتمل. هل يمكن لمزيد من الفحص اكتشاف عدم التطابق؟ نعم. هل يمكن للفحص منعه؟ لا.
حافظ التصميم المُعدَّل على التجويف، ومقاعد المحامل، وسطح التوقف، وفتحة الشوكة، ومكان مفتاح الربط، والثقوب الشعاعية في مركز متعدد المهام. يتم إخراج المادة الخام بينما يكون المقطع صلبًا، ثم تتبعها مجموعة المحامل. تحدد حركة المحور C زوايا الثقوب، بينما تصل حركة المحور Y إلى الشوكة المنزاحة. بعد ذلك، يدخل قطر مُجهَّز إلى المغزل الفرعي للسن اللولبي وسطح القطع.
هل كانت تلك عملية تثبيت واحدة بالفعل؟ لا. فقد أدرجت خطة التحكم عملية تسليم المغزل كحالة تثبيت ثانية. وكان سطح الالتقاط والضغط وفحص الجزء المحرر مرئية للمشتري.
كيف كانت آلية إعادة بناء الفحص؟ استخدمت آلة قياس الإحداثيات ثلاثية الأبعاد تجويف المحمل كمحور لها، وسطح التوقف كمرجع ثانوي. تم تقييم الشوكة والثقوب والأجزاء الخلفية انطلاقًا من هذا الإطار. لم تكن هناك حاجة إلى ادعاءات كبيرة بشأن وقت الدورة. وكانت النتيجة المفيدة هي عملية يمكن لأقسام التصنيع والجودة والمشتريات مناقشتها قبل الطلب.
متى يكون استخدام آلتين أفضل؟
هل يُناسب تصنيع قطعة تتطلب عمليات متعددة بالضرورة استخدام آلة الخراطة والطحن؟ كلا. قد يكون تصنيع طوق بسيط بفتحة واسعة أسرع على مخرطة مع تجهيزة حفر. بينما قد يُناسب جسم عريض ذو تجاويف مستوية آلة طحن خماسية المحاور. عند الإنتاج بكميات كبيرة، هل يُمكن لآلتين العمل بالتوازي وإنتاج كمية أكبر من دورة واحدة مُتقنة؟ نعم، يُمكن ذلك. في خط الإنتاج، قد يكون التوازن أهم من الأناقة.
الآن، ضع المعالجة الحرارية أو الطحن الأسطواني أو الطلاء في منتصف المسار. هل ما زالت سلسلة واحدة؟ لا. يصبح تسليم المهمة أمرًا لا مفر منه. عندها يتحول العمل الهندسي نحو تحديد نقاط مرجعية وسيطة مستقرة وتوفير مخزون كافٍ للعملية اللاحقة.
أي سعر يستحق المقارنة؟ سعر المكون المقبول، وليس سعر ساعة تشغيل آلة واحدة. أضف تكاليف البرمجة والمحاكاة. أضف تكاليف التجهيزات، والإعدادات، وقوائم الانتظار، والنقل، والعمل قيد التنفيذ، وإزالة النتوءات، والفحص، والمخاطر المترتبة على تأخير تسليم قطعة خردة. أي ساعة مهمة؟ ثلاث ساعات إذن: وقت قطع المعادن، والعمل اليدوي، وعدد الأيام المنقضية.
تسع ملاحظات حول طلبات عروض الأسعار تستحق التدوين
1. هل يُظهر النموذج ثلاثي الأبعاد الأصلي والرسم المُتحكم به نفس المراجعة؟
2. اسم المادة، ودرجتها، وحالتها أو خواصها، وشكلها، والحاجة إلى الشهادة، وقاعدة الاستبدال.
3. ما هو المحور والوجه والمرجع الزاوي الذي يحدد موقع الجزء في التجميع؟
4. حدد كمية النموذج الأولي، والدفعة العادية، والطلب السنوي، وفترة التكرار.
5. حدد قواعد الحواف، والنتوءات، والنظافة، والمظهر، والتشطيب، والتغطية، والتعبئة.
6. حدد الحدود التي تنطبق بعد الطلاء أو المعالجة الحرارية أو الطحن.
7. كم عدد نقاط التثبيت التي يستخدمها المسار المقترح؟ ما هو تكوين الآلة وخطة النقل التي سيتم استخدامها؟
8. ما هي السجلات التي يجب شحنها: المقالة الأولى، أو نتائج قياس الإحداثيات ثلاثية الأبعاد، أو المواد، أو الطلاء، أو إمكانية التتبع، أو القدرة، أو نتائج القياس؟
9. ما الذي يتوافق مع الجزء، وكيف يبدو الفشل أثناء التجميع؟
هل لديك مرشح مناسب؟ أرسل ملف STEP والرسم المُتحكم به عبر صفحة التواصل الخاصة بشركة Liqin . أضف المادة والكمية والتشطيب وكل بُعد يمتد من نقطة مرجعية مُخرطة إلى تفاصيل مُفرّغة. هذه مشكلة وظيفية يمكن للفريق تقديم عرض سعر لها.
التعليمات
1. هل يعني إعداد واحد أن القطعة لا يتم إعادة تثبيتها أبدًا؟
ليس بالضرورة. يُعدّ نقل القطعة من المغزل الرئيسي إلى المغزل الفرعي طريقة أخرى للتثبيت. استفسر عن قطر وحدة الالتقاط، وطول التلامس، وسطح التوقف، والضغط، وحالة الفصل، والفحص بعد التحرير. تكمن الفائدة في النقل الداخلي المُخطط له، وليس في غياب آليات التثبيت الفيزيائية.
2. هل مخرطة الأدوات الحية هي نفسها مركز الخراطة والطحن؟
لا. قد يُضيف تصميم أكثر كفاءة لآلة الخراطة والطحن نطاق حركة مفيدًا على المحور Y، ومغزل طحن دوار، ومغزل معاكس، ومخزن أدوات أكبر. هذه عمليات تشغيل مختلفة. قارن الحركات المطلوبة بالرسم التخطيطي قبل الاعتماد على الملصق.
3. هل يؤدي استخدام تقنية الخراطة والطحن دائمًا إلى تحسين التفاوتات؟
لا، بل يزيل ذلك بعض فرص فقدان نقطة المرجع أثناء إعادة التثبيت الخارجي. مع ذلك، لا يزال تشوه ظرف التثبيت، وانحراف الأداة، والحرارة، وحالة المغزل، وسلوك النقل، والقياسات عوامل مؤثرة في النتيجة. ويُقدّم الجزء المُحرّر والمُثبّت، بعد فحصه من نقاط مرجعية وظيفية، الدليل على ذلك.
4. هل يمكن أن تكون عملية الخراطة والطحن اقتصادية للنماذج الأولية؟
أحيانًا. قد تكلف ثلاث تجهيزات، وإشارات متكررة، وعمليات تسليم متعددة للفحص، أكثر من تكلفة البرمجة والمحاكاة الإضافية. أما بالنسبة لمكون بسيط مصقول بفتحة واحدة غير محكمة، فالوضع ينعكس. قارن المسار الكامل ومخاطر التسليم.
5. ما هي المعلومات التي تُحسّن دقة الاقتباسات بشكل أكبر؟
أرسل نماذج ورسومات مُطابقة، ومعلومات عن المواد، وحالة المخزون، والكميات، والتشطيب، والبيانات المرجعية، والعلاقات الهندسية، والخيوط، وقواعد الحواف، وسجلات الفحص، ومتطلبات التسليم. حدد الميزة التي تُحدد موقع الجزء في التجميع. غالبًا ما يُتيح وصفٌ مُوجز للمكون المُطابق ونمط العطل الحصول على ملاحظات أفضل بكثير حول التصميم من أجل التصنيع.
ملخص
تُقلل عملية الخراطة والطحن من أخطاء المناولة عندما تُبقي المحور المخروط، والأسطح، والمنافذ، والسطوح المستوية، ومجاري المفاتيح، والتفاصيل الخلفية ضمن مستوى مرجعي واحد مُحدد. لكنها لا تُلغي مخاطر التثبيت، أو التلف الحراري، أو الرقائق، أو النقل، أو الفحص. اخترها عندما تُبرر العلاقات الحرجة التكامل. اختر المسار الأبسط عندما لا تُبرر ذلك.
معلومات الاتصال
الشركة: شركة نينغبو لي تشين للصناعات المحدودة. خدمة العملاء اليومية ودعم ما بعد البيع: service@shturl. zhuwanying@cncliq.com
للاستفسارات الجديدة، وطلبات الأسعار، ومناقشة الطلبات: business@shturl.zhouli @chinaliqin.com
الخط الساخن: +86 18757148656
تنصل
جميع المقالات التقنية، ومواصفات المواد، وتوصيات التشغيل، وتفاصيل معالجة الأسطح المنشورة في هذه المدونة هي لأغراض إعلامية ومرجعية فقط. يُرجى العلم بأن المعلومات العامة الواردة في المدونة لا تُغني عن الاتفاقيات الفنية الموقعة. ونظرًا لاختلاف القطع المُخصصة باختلاف درجات حرارة المواد، ومعايرة الآلات، والتفاوتات المحددة، فإن مواصفات الجودة الملزمة تخضع فقط لرسومات التصميم بمساعدة الحاسوب (CAD) المعتمدة، والعقود الموقعة، وخطط الجودة الرسمية.
جميع دراسات حالة العملاء المنشورة في هذه المدونة خضعت لعملية إخفاء هوية كاملة وتنقيح شامل. تُستخدم مقاييس الأداء، وسير عمليات التصنيع، والصور المعروضة فقط لتوضيح قدراتنا في مجال التصنيع حسب الطلب، ولا تمثل معيارًا موحدًا لجميع الطلبات.
فريق تصنيع ليكين
انطلاقاً من خبرة تمتد لثمانية عشر عاماً في مجال الهندسة الدقيقة، تُصنّع شركة نينغبو ليكين للصناعات مكونات معدنية عالية الدقة لتلبية متطلبات الأسواق العالمية. يقع مقرّنا في مركز إنتاجي تبلغ مساحته 6500 متر مربع، مُجهّز بأكثر من 150 آلة، تشمل عمليات التصنيع باستخدام الحاسوب (CNC) رباعية وخماسية المحاور، والتصنيع بالخراطة والطحن، والبثق على البارد، والصب بالضغط، كل ذلك تحت سقف واحد. يُمكّننا هذا النظام من إدارة المشاريع بسلاسة، بدءاً من تصميمات CAD الأولية وصولاً إلى الشحنات النهائية.
نُولي اهتمامًا بالغًا لمراقبة الجودة دون أي تنازلات. نتعامل مع التفاوتات الدقيقة بدقة هندسية متناهية. وبفضل شهادات ISO 9001 وISO 13485 وIATF 16949، يُجري مهندسو ضمان الجودة لدينا فحوصات صارمة لمراقبة الجودة أثناء الإنتاج (IPQC) ومراقبة الجودة النهائية (FQC) ومراقبة الجودة الخارجية (OQC) على كل دفعة إنتاج. بدءًا من رسم الخرائط ثلاثية الأبعاد باستخدام آلة قياس الإحداثيات (CMM) والتحليل البصري، وصولًا إلى اختبارات الصلابة ورذاذ الملح، نتحقق من صحة مواصفاتك الأساسية مسبقًا، لتستلم مكونات جاهزة للاستخدام دون أي مشاكل في التجميع أو توقفات مكلفة لخطوط الإنتاج. إضافةً إلى التصنيع، يمكنك الاعتماد علينا في الاستجابة لطلبات عروض الأسعار الجديدة خلال ساعتين، وتقديم دعم مباشر لأخذ عينات النماذج الأولية، وشحن سلس للتصدير إلى جميع أنحاء أوروبا وأمريكا الشمالية وآسيا وأوقيانوسيا.
نرحب باستفساراتكم وعيناتكم. تفضلوا بزيارة موقعنا الإلكتروني أو تواصلوا معنا مباشرةً للحصول على عرض أسعار تنافسي!
