 العربية




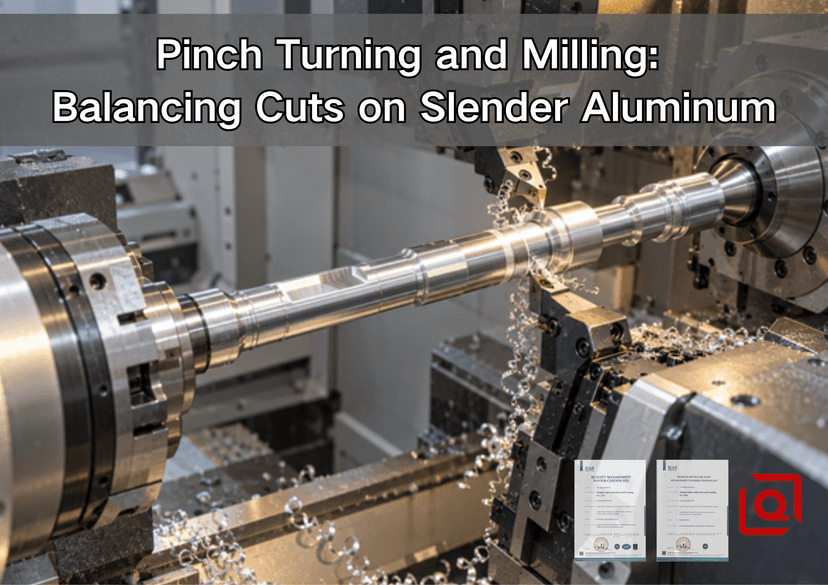
هل ما زلتَ تُطارد عمودًا ألومنيوميًا رفيعًا مُلاصقًا تمامًا لظرف التثبيت، ولكنه في المنتصف غير صحيح؟ لقد مررتُ بهذه التجربة. يبدو التشطيب جيدًا، وحمل المغزل ثابت، ثم يُشير الميكرومتر إلى بقعة سميكة في المكان الذي كان فيه الجزء أكثر عرضةً للانحناء. تتناول هذه المقالة هذه المشكلة، وتُبيّن متى يكون استخدام أداتين مُتعارضتين مُجديًا بالفعل.
تنبيه سريع قبل الجزء المتقن: عملية التشكيل بالضغط تُجيد وظيفة واحدة فقط، وهي تقليل الحمل الجانبي على امتداد مرن. لكنها لا تُزيل الحرارة، أو عزم الدوران، أو القوة المحورية، أو اعوجاج المعدن، أو إجهاد المركز، أو ارتخاء البرج. تذكر هذا الفرق، وستفهم بقية العملية.
ملاحظة من أرضية المصنع قبل النظرية
تجربة من دفتر الملاحظات. الأداة العلوية كانت تقوم بالعمل، أما الأداة السفلية فكانت مهمتها الأساسية هي المساعدة. كان بالإمكان ملاحظة ذلك في النشارة قبل أن تُظهرها قضبان التحميل. النشارة العلوية: تجعيدات ضيقة. السفلية: شريط فضي رفيع، ثم عش طائر. توقفنا عند هذا الحد.
تم فحص خط المنتصف مرة أخرى باستخدام قضيب الاختبار. كانت المحطة السفلية منخفضة، ليس كثيرًا، لكنها كافية. كما برز حاملها بمقدار 6 مم إضافية لأن أحدهم أراد مساحة لخط سائل التبريد. قمنا بتحريك الخط، وتقصير الحامل، وتركيب حافتين من نفس الدفعة، وبدأنا من جديد.
بدا التكرار الثاني مملاً. جيد. كان قياس العمود مملاً أيضاً: لا يوجد جزء سميك في منتصفه. هذا ما أريده من عملية الخراطة بالضغط. ليست دورة مذهلة، فقط كلا الأداتين تقومان بعمل متساوٍ تقريباً بينما يبقى الجزء الرقيق في مكانه المحدد في البرنامج.
هناك بعض العيوب. الحرارة تبقى، وكذلك عزم الدوران. المركز المتسخ لا ينظف لوجود برجين. بل إن الرقائق تزداد سوءًا؛ إذ يوجد الآن مساران يبحثان عن سطح مصقول لخدشه. وجهنا أحدهما للأمام والآخر للأسفل، ثم راقبنا ثلاث دورات كاملة قبل أن نعتبر الأمر مستقرًا.
لن أستخدم هذه الطريقة لخمس قطع. تتطلب الكثير من التجربة. أما في حالة تكرار الطلب، فالحل مختلف. كما أنني لن أكتب عبارة "استخدم الخراطة بالضغط" على الرسم. ضع الوظيفة على الرسم - الانحراف، الاستقامة، القطر، التشطيب، المرجع - ودع الورشة تختار المسار.
ملاحظة هامة من تلك المهمة: قضيب مبثوق من سبيكة 6061-T6، مطلوب شهادة. ليس مجرد "ألومنيوم". شكل المادة الخام مهم، وكذلك قطر الثقب المركزي المسموح به. هذان السطران في طلب عرض الأسعار وفّرا وقتًا أكثر من صفحة أخرى من التفاوتات العامة.
المرحلة النهائية؟ أداة واحدة فقط كانت مسؤولة عن محور مانع التسرب في هذا الجزء. استخدمنا كلتيهما للتشكيل الأولي، وحافظنا على المركز في مكانه، ثم تركنا الحافة العلوية تتشكل حسب حجمها. قد تختلف العملية في المرة القادمة. قِس الجزء الحر، وسجّل نقاط الدعم، وقرر بناءً على الأدلة.
1. ما المقصود بعملية الدوران بالضغط على الآلة
تخيل عملية قطع عادية للقطر الخارجي. تقوم أداة القطع بقص المعدن من القضيب الدوار، ولكنها تدفعه أيضًا جانبيًا. بالقرب من ظرف التثبيت، لا توجد مشكلة. أما في المناطق الأبعد، فيحدث انخفاض طفيف في القطر. وبالتالي، تزيل الأداة كمية أقل من المعدن في تلك المنطقة، مما يؤدي إلى زيادة القطر النهائي.
الآن، أدخل أداة ثانية من الجهة الأخرى. ضع طرفي الأداتين عند نفس مستوى المحور Z تقريبًا. إذا كانت القطع متساوية تقريبًا، فإن إحداهما تدفع باتجاه الشمال والأخرى باتجاه الجنوب. وبذلك، لن يُطلب من العمود مقاومة الحمل الشعاعي الكامل من اتجاه واحد.
رسم تخطيطي بسيط. واقع معقد.
تختلط بعض المصطلحات معًا، لذا إليك نسخة المتجر:
1. يعني الدوران المتماثل باستخدام أداة واحدة قطع نفس الشريط المحلي.
2. يعني الخراطة المتتابعة أن تتبع أداةٌ أخرى. ابدأ بالخراطة الأولية، ثم أنهِ العملية خلفها. هذا مفيد لتقليل زمن الدورة، لكنه لا يحقق نفس توازن القوى الموضعي.
3. عملية الطحن بالضغط تعني استخدام قاطعين مدفوعين يعملان على وجهين متقابلين لضلع طويل أو قطعة تشبه الشفرة.
4. يعني العمل باستخدام مغزلين أن المغزل الرئيسي والمغزل الفرعي يتشاركان في القطعة. وهذا وحده لا يُعد قطعًا دقيقًا.
لا تقل أهمية نظام التحكم ومعالج ما بعد المعالجة عن أهمية المكواة نفسها. يتطلب دليل إعداد الأبراج المتعددة من أوتوديسك وجود برجين متقابلين ومعالج ما بعد معالجة متوافق. تتناول عملية الخراطة الدقيقة في برنامج PartMaker الأدوات المنفصلة، وبدل التشطيب، وحامل الأدوات الرئيسي، ووضع المزامنة الصحيح. بالمناسبة، هذه أسئلة جيدة للمورد. فسؤال "كيف تتم مزامنة القنوات؟" يُجيب على سؤال "هل هو برج مزدوج؟" بشكل أفضل من سؤال "هل هو برج مزدوج؟".
هل الثقب مسطح أم متقاطع في الطباعة؟ ارجع خطوة إلى الوراء. هذا الخيار مُغطى في دليل لي تشين لاختيار آلات الخراطة ثلاثية المحاور، أو خماسية المحاور، أو آلات الخراطة والطحن : هل تُقاوم الانحناء، أم تُبقي الميزات على نقطة مرجعية واحدة؟
2. المادة تقطع بشكل جيد. العمود لا يزال مرنًا
ملاحظة من تجربة مبكرة: رقاقة نظيفة، حمل خفيف على المغزل، حجم رديء في منتصف المسافة. لا يوجد شيء متناقض في ذلك.
يحتاج الألومنيوم عادةً إلى قوة قطع أقل من الفولاذ، كما أنه أقل صلابة بكثير. يبلغ معامل المرونة للفولاذ الشائع 6061-T6 حوالي 69 جيجا باسكال. تتناول ورقة بحثية منشورة على موقع المعهد الوطني للمعايير والتكنولوجيا (NIST) قوة الخراطة المنخفضة نسبيًا للألومنيوم، وأهمية استخدام أدوات حادة ذات زاوية ميل موجبة للأنواع المطيلة.
تُعدّ الهندسة هي العامل الحاسم هنا. في نموذج الكابولي البسيط، يتناسب الانحراف طرديًا مع القوة مضروبة في مكعب الطول غير المدعوم، مقسومًا على 3EI. بالنسبة للمقطع الدائري، يعتمد I على القطر مرفوعًا للأس الرابع.
ماذا يعني ذلك بدون الرموز؟
1. بمضاعفة الطول الحر، تصبح الحركة المثالية أكبر بثماني مرات.
2. قلل القطر إلى النصف وسيصبح أكبر بستة عشر مرة.
3. بتقريب مستوى الدعم من خط القطع، يمكن أن يتغير الوضع برمته.
هذه مجرد تحذيرات، وليست نتائج مضمونة للآلة. قد تحتوي القطعة الحقيقية على مركز دوار، أو مسند ثابت، أو جلبة توجيه، أو كتف، أو مغزل فرعي، مما يُغير ظروف التشغيل. ومع ذلك، تُفسر الحسابات الرياضية سبب عدم رضا العملاء في كثير من الأحيان عند خفض معدل التغذية. فالشكل الهندسي الطويل والنحيف يبقى طويلًا ونحيفًا.
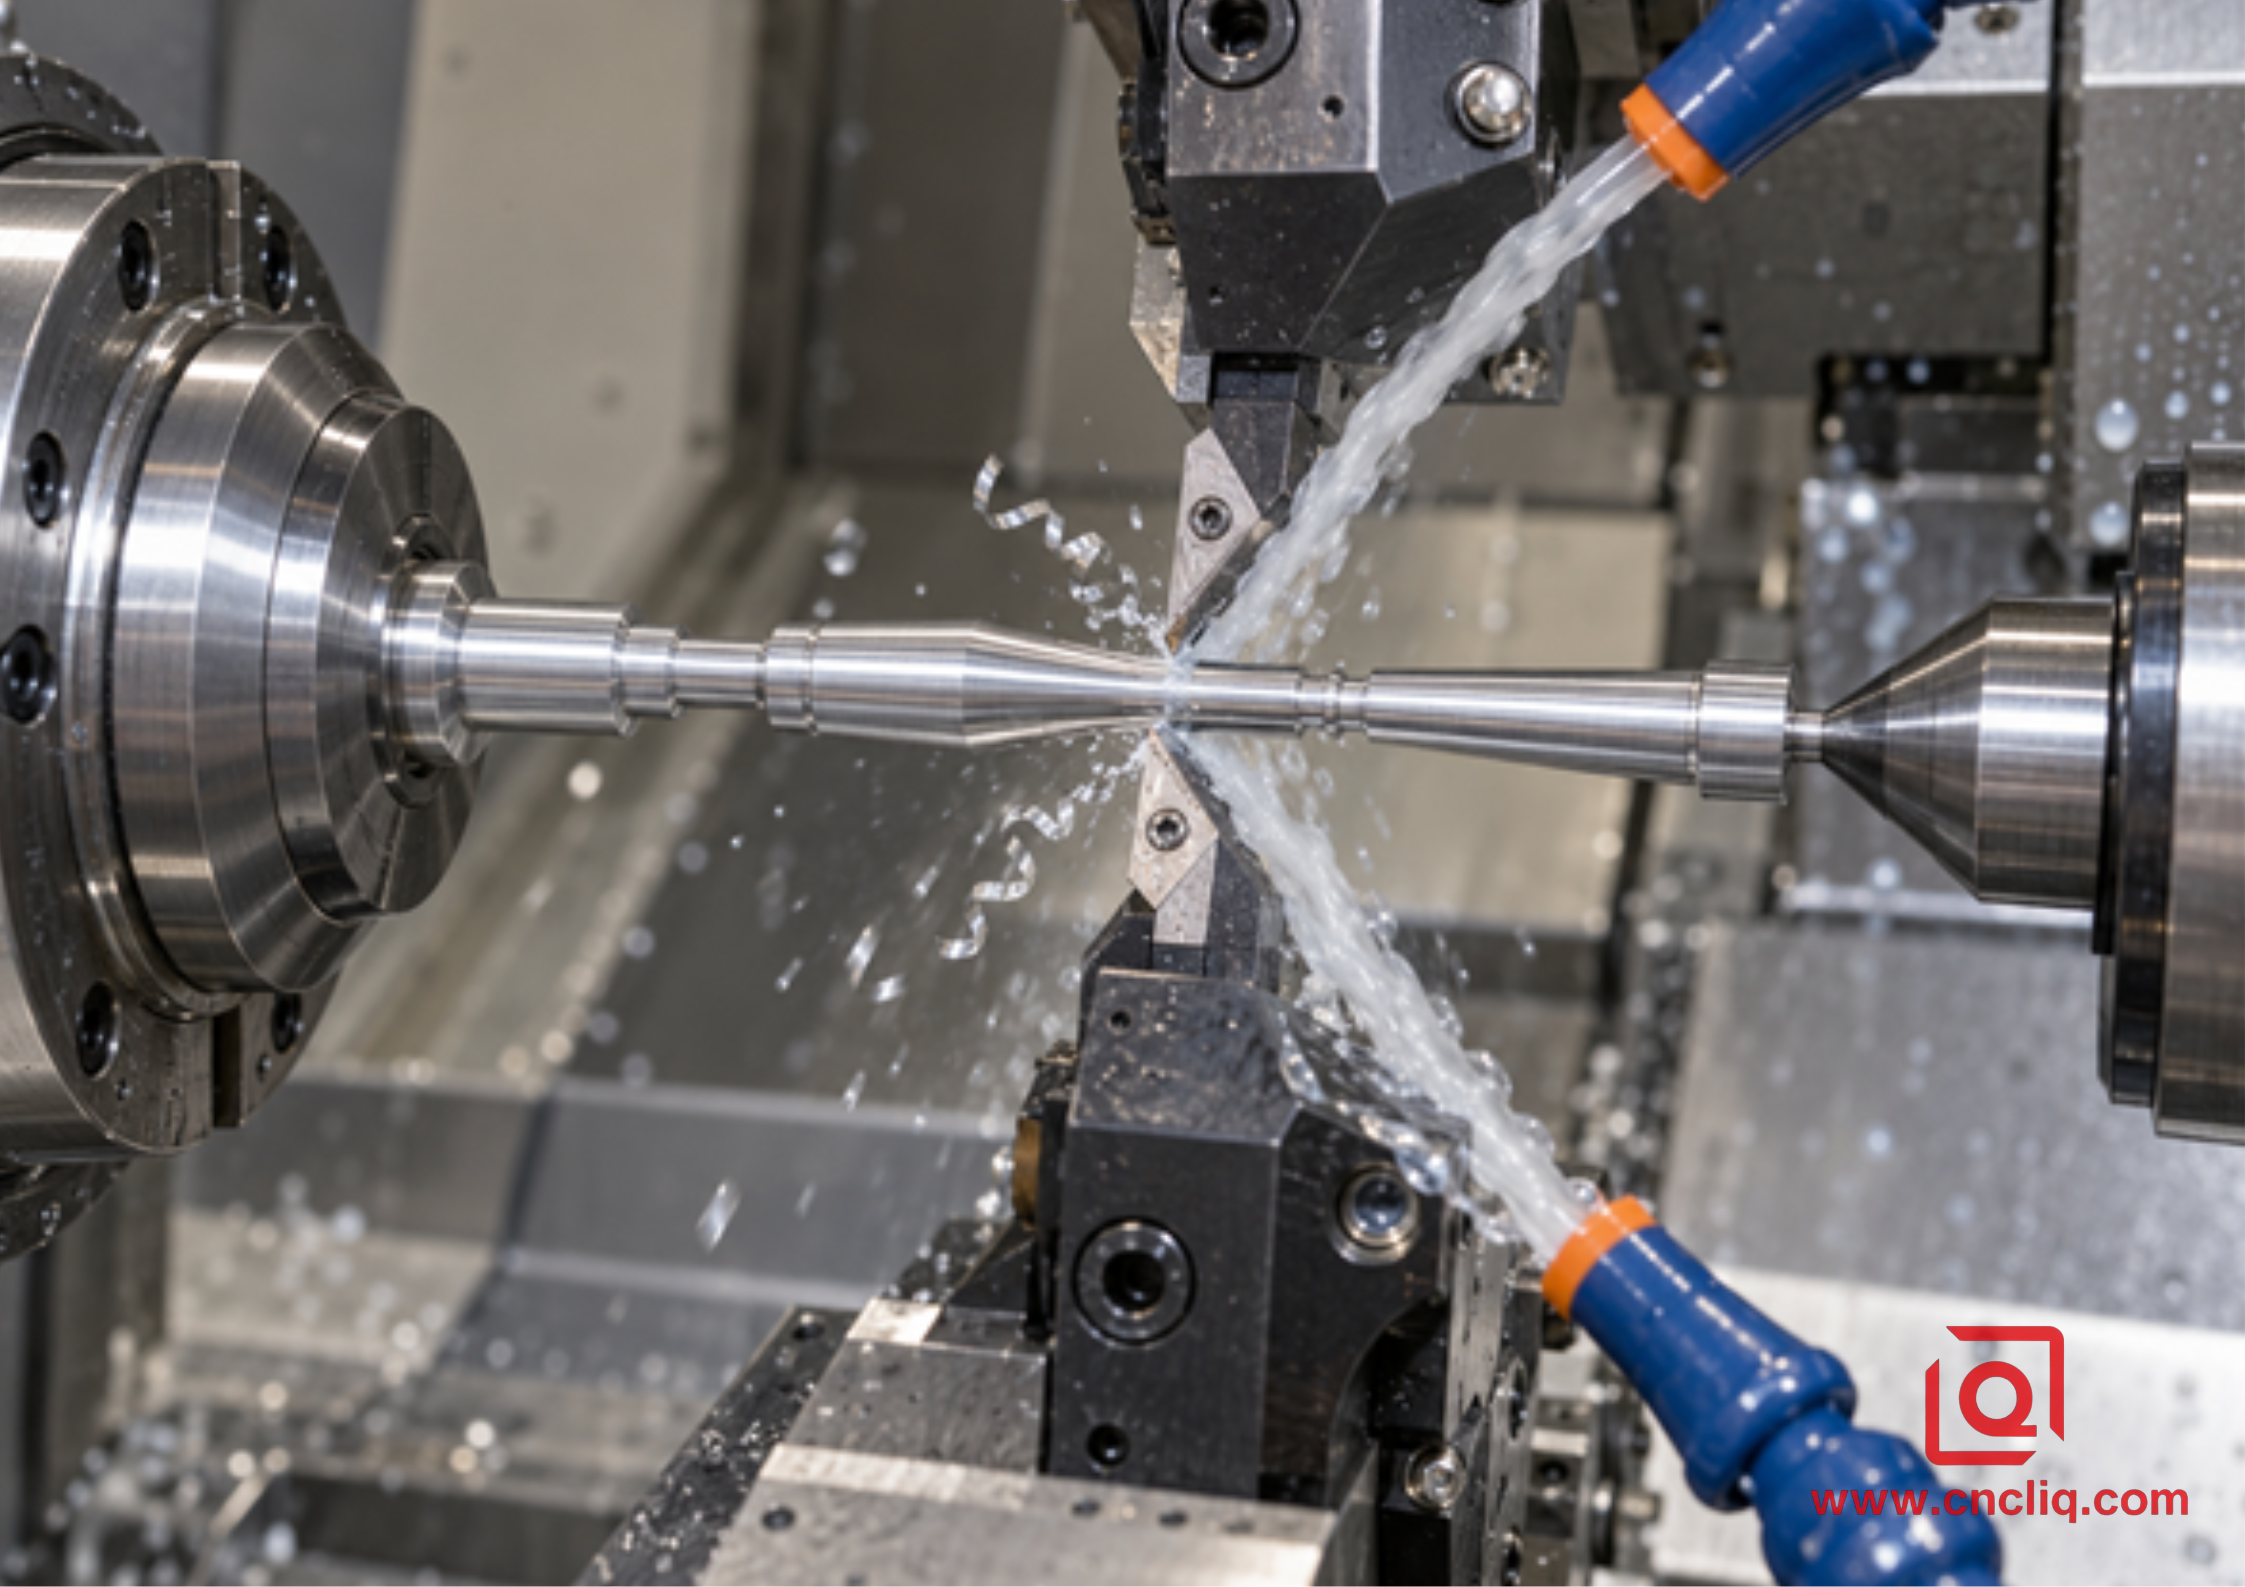
يُفيد استخدام أداتين عندما تكون أحمالهما الشعاعية متماثلة تمامًا. "نفس الحشوة" لا يكفي. وجدنا ذات مرة أن أحد الحوامل بارز أكثر من اللازم لأن خط التبريد كان يحتاج إلى مساحة. نفس علبة الحشوات، نفس العمق المُبرمج، لكن بصلابة مختلفة. بالكاد ساهم البرج السفلي في العمل.
انتبه للأمور الصغيرة:
1. ارتفاع المنتصف.
2. نصف قطر الأنف وتحضير الحافة.
3. حامل الحامل بارز.
4. العمق الفعلي على كل جانب.
5. تآكل الحواف.
6. شكل الرقاقة وتوزيع الحمل.
إذا تراكم الألومنيوم على أحد الحواف، يتغير التوازن أثناء عملية التصنيع. لم يتحرك الكود، بل تحركت القوة.
3. عندما تُثبت أداتان جدارتهما
هل سأقوم بتصنيع خمسة نماذج أولية باستخدام تقنية التصنيع بالسرعة القصوى؟ على الأرجح لا. قد تتجاوز تكلفة الإعداد والتجريب الوقت المُوفّر في التصنيع. ربما يكون الحل الأمثل هو مركز تشغيل حقيقي وأداة واحدة للمريض.
تختلف مجموعة قضبان التشغيل المتكررة. وكذلك الحال بالنسبة للمحور الطويل الذي يتم التحكم فيه لضمان الانحراف الكلي عند منتصف المسافة. وهنا تكمن أهمية التخطيط المسبق.
طريق | مناسب تمامًا | الميزة الرئيسية | راقب عن كثب |
أداة واحدة | إسقاط قصير وثابت | بسيط وسريع الإثبات | دفع الجزء الأوسط |
ذيل المخرطة، أو مسندها، أو جلبة التوجيه | عمود طويل بسطح دعم قابل للاستخدام | صلابة بالقرب من الحافة | الضغط، العلامات، المحاذاة |
انعطاف متناظر | أعمدة رفيعة متكررة على أبراج متقابلة | انخفاض صافي الحمل الشعاعي | أدوات غير متطابقة ورقائق متشابكة |
اتبع المنعطف | أعمال التشطيب والتشطيب المنسقة | دورة أقصر | تتبع الأداة الخلفية سطحًا متحركًا دافئًا |
طحن القرص | أضلاع طويلة رفيعة بين محاور الدوران | أحمال متقابلة على قسم ضعيف | المرحلة، التصادم، تغيير صلابة الجدار |
لا تعتمد على نسبة الطول إلى القطر فقط لتحديد العملية. حدد الخاصية المتحكم بها. هل هي قطر مانع التسرب؟ استقامة العمود بالكامل؟ الانحراف الكلي حتى نقطة المرجع أ؟ موضع الثقب العرضي؟ يختلف عنق قصير مع دعامة قريبة عن امتداد مفتوح طويل بنفس القطر.
ثمة قيد عملي آخر: سهولة الوصول. يحتاج حاملان إلى مساحة كافية، وكذلك مساران لسائل التبريد ومساران للرقائق. قد تعيق حافةٌ ما البرج السفلي، وقد تدفع شوكةٌ الأداة الثانية بعيدًا عن الشريط الحرج. في هذه الحالة، قم بتوسيع الأقطار المفتوحة، واحتفظ بوسادة دعم مؤقتة، ثم أكمل معالجة المنطقة المسدودة بطريقة أخرى.
4. أثبت ذلك قبل رفع مستوى القطع
يجب أن تبدو التجربة الأولية بسيطة للغاية. كلا حاملي الأدوات لا يلامسان ظرف التثبيت. وكلاهما لا يلامس ذيل المخرطة أو المغزل الفرعي. لا توجد فوهة تتأرجح داخل فك المخرطة. تستخدم المحاكاة الآلة الفعلية، وليس نموذجًا عامًا.
أسئلة ورقة الإعداد لدينا واضحة:
1. هل طرفا أداتي الأدوات متمركزان ميكانيكياً؟
2. هل تم قياس نصف قطر وطول الأنفين بشكل منفصل؟
3. هل يستطيع حاملو الأكتاف تجاوز كل كتف دون أن يحرموا بعضهم البعض من المساحة؟
4. هل يوجد معيار أساسي لأداة واحدة فيما يتعلق بهذه السبيكة، والصلابة، ورقم دفعة القضبان، وسائل التبريد، وإعدادات الدعم؟
5. أين تذهب رقائق البطاطس العلوية والسفلية؟
6. كيف سيتم قياس الجزء الحر بعد إصداره؟
ابدأ بأداة واحدة. سجّل الصوت، والقطع، والتحميل، والتناقص، والسطح. أضف الأداة الثانية مع تشغيلها بشكل معتدل. هل الشريط العلوي مرفوع، والشريط السفلي غير نشط؟ توقف مؤقتًا عند هذه النقطة. لا تُصحّح ذلك بإزاحة حتى يُعرف السبب.
كذلك، لا يوجد نظام "أداتان، تغذية مضاعفة" تلقائي. لا تزال كل حافة تتطلب سُمك رقاقة وسرعة سطح مناسبين. يتعرض المغزل لعزم دوران مُجمّع، وينقله ظرف التثبيت. لكل برج حد أقصى للدفع. وقد ازدادت عملية إخراج الرقاقات ازدحامًا بمقدار الضعف.
بمجرد استقرار الدورة، دوّن أكثر من X من قيم الإزاحة. لاحظ التسخين، وحالة سائل التبريد، وقاعدة تغيير القطعة، وفرق الحمل المقبول، وتوجيه الفوهة، وضغط الدعم، وفحوصات القطعة الأولى، وما يفعله المشغل عند تغيير الرقاقة. وإلا فإن القطعة الأولى الجيدة ستكون مجرد يوم جيد.
5. تفاصيل من الألومنيوم تُزعج الزوجين
الرسم الذي ينص على استخدام الألومنيوم فقط يُحدث خللاً في العمل. استخدم السبيكة، والصلابة، والشكل الخام. للشكل الخام مواصفاته الخاصة: يُستخدم معيار ASTM B221 للقضبان والأسلاك والقطاعات والأنابيب المبثوقة؛ بينما يُستخدم معيار B211 للقضبان والأسلاك المدرفلة أو المُشكّلة على البارد. عند وضع نوعين من القضبان على الرف، قد يختلف استقامتها وتاريخ تعرضها للإجهاد في العمل.
ممنوع تغيير درجة الصلابة بشكل عشوائي. لا تُعدّ نهايات T6 وT651 وT351 مجرد زينة. التزم بالسبيكة ودرجة الصلابة المعتمدة. الموافقة على التصميم تأتي أولاً.
لإجراء تجربة عامة على الألمنيوم المطروق، أنصح بالبدء بحشوة حادة مصقولة بدقة، ذات زاوية ميل موجبة، مصممة خصيصًا لمادة ISO N. عادةً ما تكون مصقولة. بعد ذلك، راجع دليل الشركة المصنعة لاختيار الحافة المناسبة - وليس أقرب حافة تبدو كذلك. هل هي من كربيد كين، أم من نوع منخفض الاحتكاك، أم من PCD؟ دليل هندسة حشوات الألمنيوم من Liqin يشرح لك كيفية الاختيار.
أول ما ألاحظه هو التصاق الألومنيوم بأحد الحواف. تلتصق طبقة فضية بالجزء العلوي من القطعة. يتغير شكلها الهندسي الفعال. تزداد القوة هناك، وينحني العمود بعيدًا، وتتحول دورة كانت متوازنة إلى شكل مخروطي. تشرح المقالة المتعلقة بالحواف المتراكمة في الألومنيوم اللين سبب احتكاك التغذية البطيئة بدلًا من قطعها.
فحوصاتنا الأولية بسيطة: حواف متطابقة جديدة، تغذية كافية لتشكيل رقاقة، وصول مادة التشحيم المعتمدة إلى نقطة التلامس، وخروج الرقائق بشكل منفصل. راقب ثلاث دورات كاملة. قد يكون الشريط الذي يبدو غير ضار في الجزء الأول ملفوفًا حول محور مكتمل في الجزء الرابع.
يستحق الحجم النهائي خطة خاصة به. في محامل الأختام، غالبًا ما أفضل استخدام أداتين للتخشين وحافة واحدة معروفة للقطع النهائي مع بقاء العمود مدعومًا. أداة واحدة هي المسؤولة عن الحجم. في قطر مفتوح طويل لا يزال يندفع للخارج، قد يكون التشطيب المعاكس هو الخيار الأفضل. الرسم أولًا، ثم الأدلة، وأخيرًا العادة.
تُخلّ الأخاديد والقطع الدقيقة بالتوازن الدقيق. راجع بروز الشفرة، وارتفاع المركز، وعرض الرقاقة، والدعم مرة أخرى. يُغطي دليل التخديد والفصل المصنوع من الألومنيوم من Liqin هذه المشكلة بشكل منفصل.
6. عملية الطحن بالضغط مرتبطة، وليست متطابقة.
تعتمد عملية التشكيل بالضغط على نفس الفكرة العامة. يتم تثبيت ضلع طويل أو جزء يشبه الشفرة بين محورين دوارين. يتم تشكيل الأسطح المتقابلة بالقرب من نفس المقطع. يمكن لقوة دفع أحد القاطعين أن تعاكس قوة دفع الآخر.
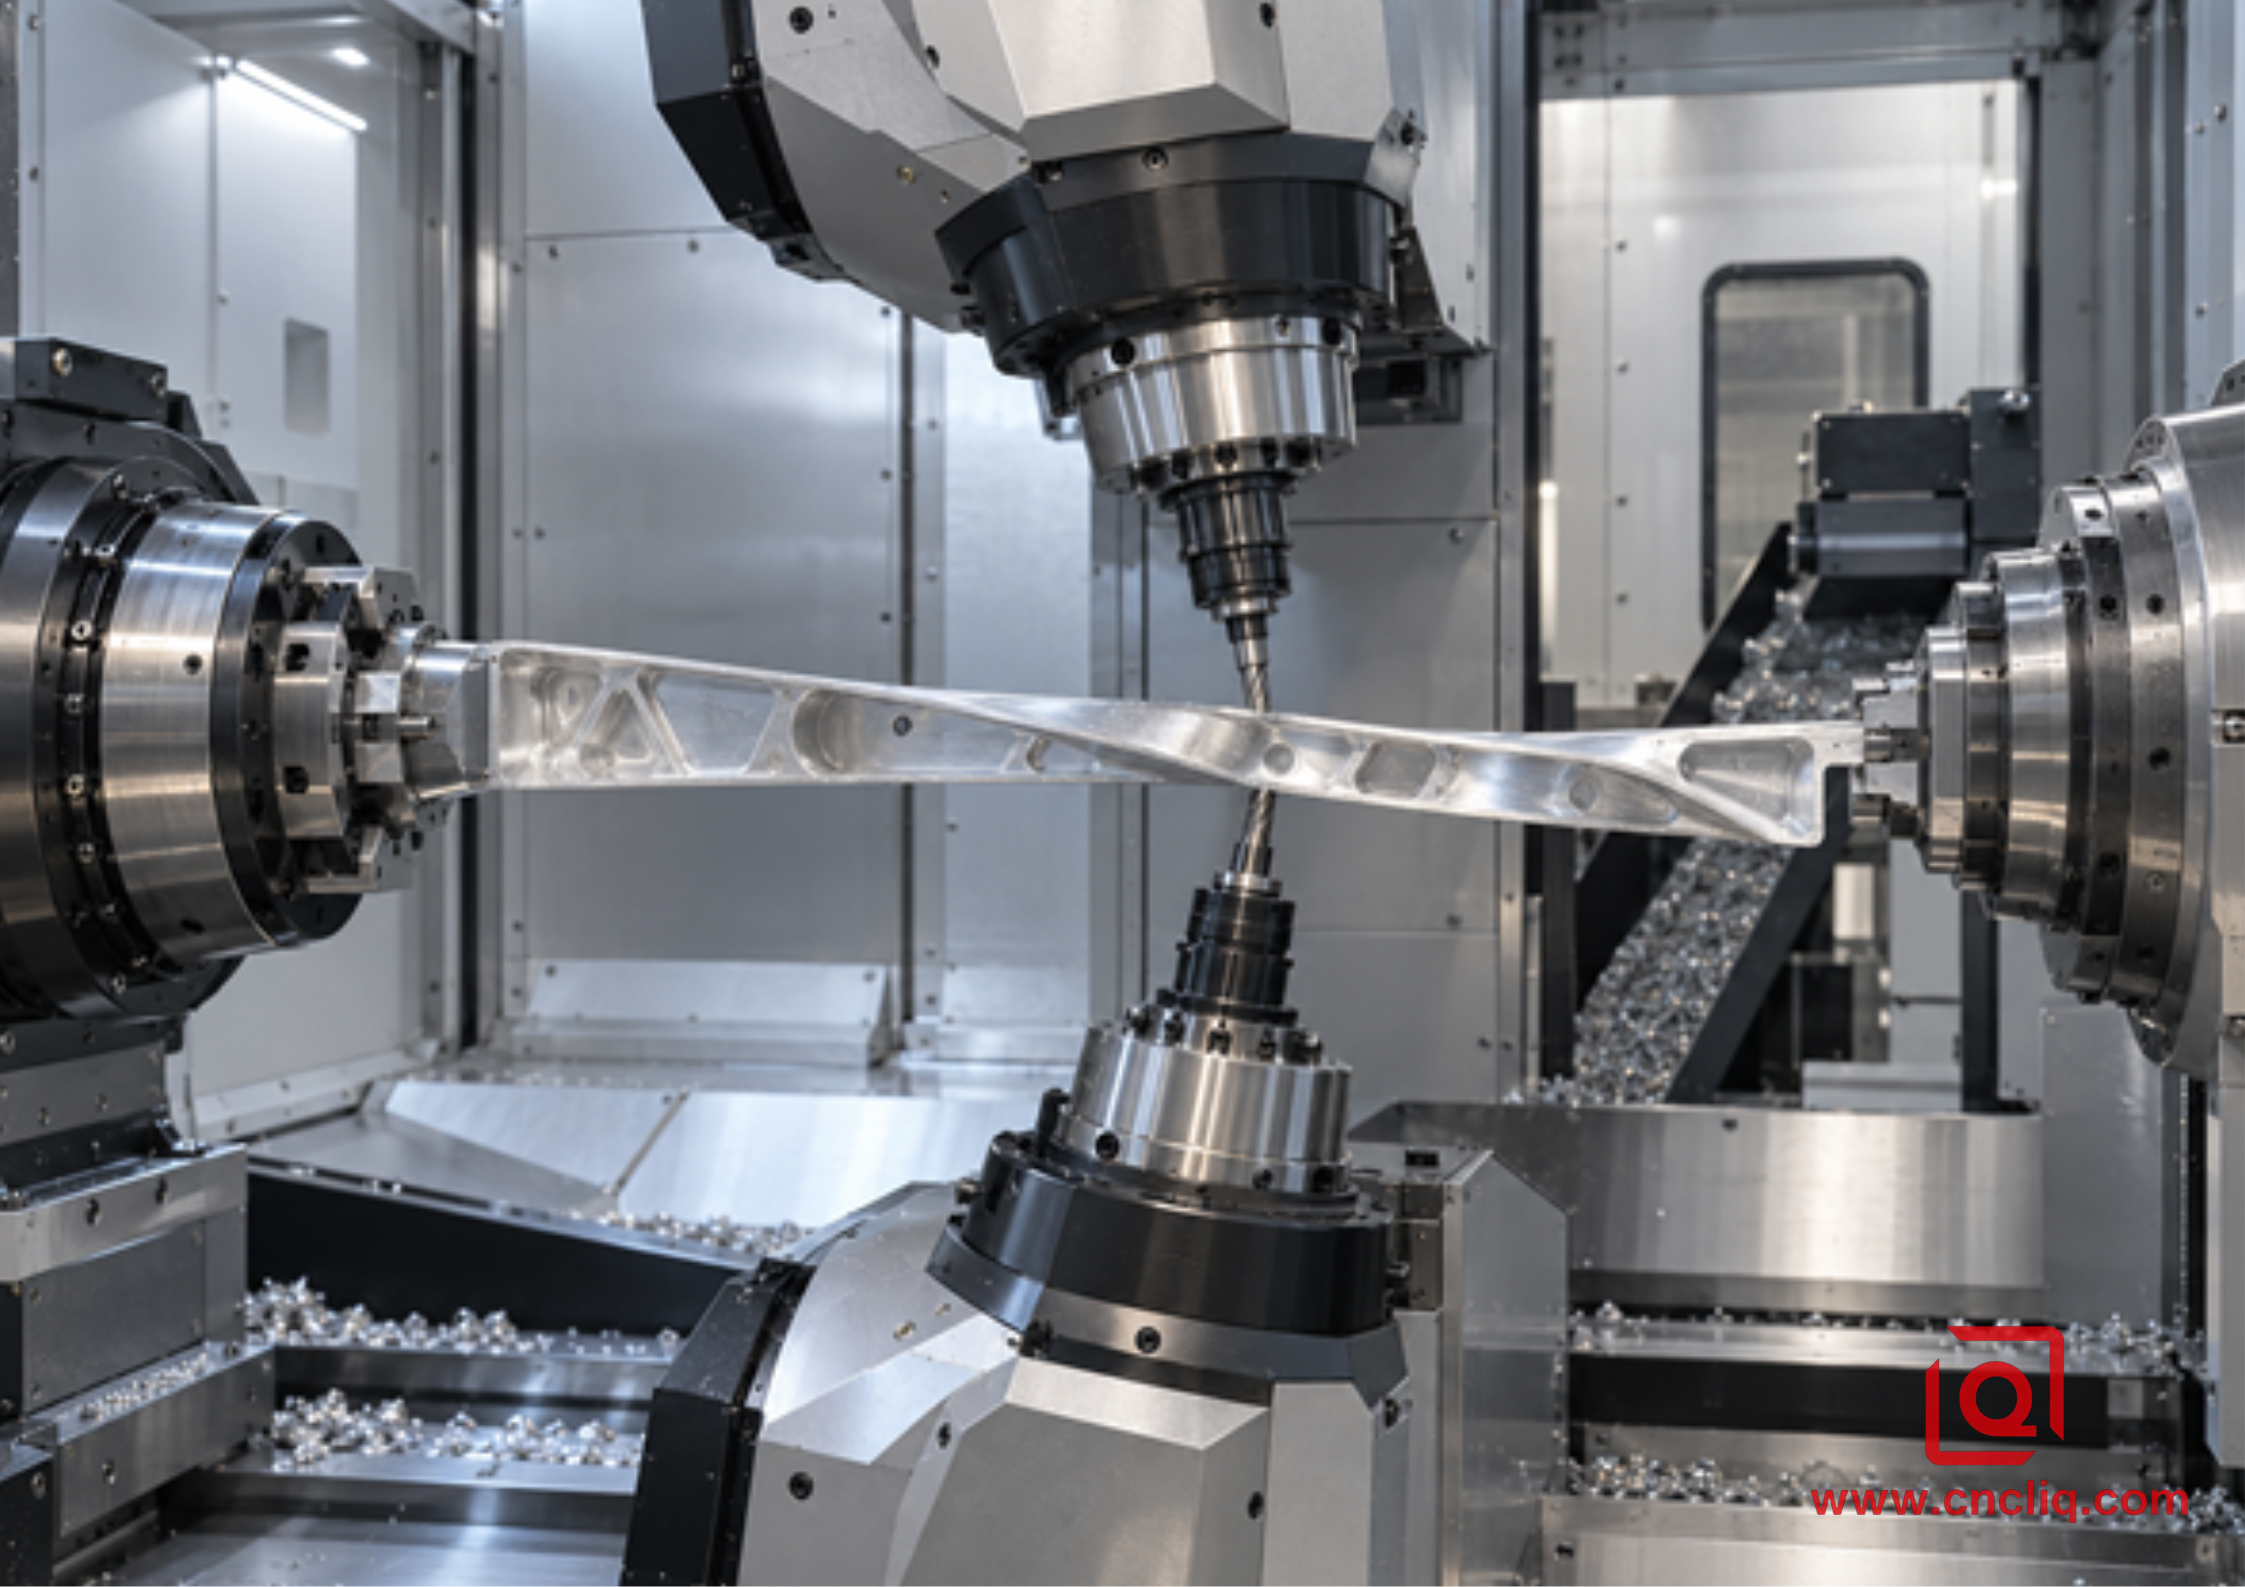
لكن سنًا طاحنًا يدخل، ويشغل، ثم يخرج. وبعد لحظة، يحل سن آخر محله. أحيانًا تتعارض النبضات، وأحيانًا تتحد فيبدأ الضلع بالرنين. ويتغير الجدار المتبقي أيضًا مع انفتاح الجيوب وتضاؤل التناقص.
هذا يجعل توجيه أداة القطع، وتداخلها، ومرحلة دوران المغزل، ومحاكاة التصادم جزءًا من العملية. وتُعدّ ورقة بحثية نُشرت عام 2024 حول تنعيم توجيه الأدوات المزدوجة في عملية الطحن بالضغط مفيدةً هنا: فالتوجيه المنسق ليس مجرد إعداد تجميلي في برنامج التصنيع بمساعدة الحاسوب (CAM).
هل أقوم بتشكيل سطح مستوٍ واحد على عمود باستخدام آلة التشكيل بالضغط؟ لا، عادةً لا. قد تقوم آلة الخراطة والتشكيل ذات المحور Y بقطع السطح المستوي أو الفتحة أو الثقب العرضي بينما لا يزال العمود المرجعي مثبتًا في المغزل. يوضح دليل الخراطة ذو المحور Y من Liqin الحالات التي يكون فيها استخدام الأدوات الدوارة كافيًا لحل المشكلة.
وبذلك يصبح سؤال طلب عرض الأسعار ملموسًا. هل يحتاج هذا الجزء الضعيف إلى قاطع معاكس، أم يمكن لأداة واحدة فعّالة الحفاظ على نقطة المرجع؟ اطلب مسار المحاكاة والفحص. عدد محاور الآلة، بحد ذاته، ليس إجابة.
7. أنماط الأعطال التي يمكنك سماعها ورؤيتها وقياسها
الأعراض | الآلية المحتملة | الفحوصات الأولية | الاتجاه التصحيحي |
يزداد القطر من المنتصف | لا تزال قوة الدفع الشعاعية الصافية مرتفعة للغاية | أحمال الأدوات، والمدى غير المدعوم، والوضع المركزي أو وضع الراحة | تحسين الدعم المحلي أو إعادة توازن المشاركة |
فصوص متكررة أو نطاقات شاهدة متناوبة | لا تتشارك الأدوات في توزيع الحمل بشكل متسق | ارتفاع المركز، إزاحات X، أنصاف أقطار الأنف، تآكل الحشوة | أعد تأهيل المحطتين وقلل من عدم التوافق |
لا يظهر تطبيق Chatter إلا مع كلا الأداتين | الاقتران الديناميكي أو طور القطع غير مواتٍ | صلابة البرج، سرعة دوران المغزل، التباعد المحوري، الطور | قم بتغيير المسافة أو السرعة بعد مراجعة الثبات. |
يلتف تيار رقاقة واحد حول الأداة الأخرى | يتداخل اتجاه رقاقة المعالج وسائل التبريد | كاسر الرقائق، توجيه الفوهة، التغذية، اتجاه الأداة | افصل مسارات الرقائق قبل زيادة الإزالة |
المقاس صحيح عند الطلب، لكنه غير صحيح بعد الإصدار. | التمدد الحراري أو الاستعادة المرنة | درجة حرارة القطعة، حمل التثبيت/الدعم، قياس الحالة الحرة | تثبيت وتحديد شروط القبول |
خراطة جيدة، وضعية سيئة للميزات المطروقة | خطأ في نقل البيانات أو إعداد المحورين C/Y | إزاحة الشغل، اتجاه المغزل، انحراف الأداة الدوارة | قم بفحص الميزة ومعالجتها آليًا في نفس سلسلة البيانات |
8. يجب أن تتطابق عملية الفحص مع الغرض الوظيفي للرسم
قد يتغير شكل القطعة النحيفة عند تحريرها بواسطة ذراع التثبيت الخلفي، أو المسند الثابت، أو ظرف التثبيت، أو المغزل الفرعي. يجب أن توضح الرسومات وخطة الجودة ما إذا كان القبول يتم في حالة حرة أو في ظل قيد وظيفي محدد. وبدون هذا الاتفاق، قد يكون كل من الإنتاج وفحص الاستلام متسقين داخليًا، ومع ذلك قد يختلفان.
لقياس القطر، استخدم ميكرومترًا أو جهاز مقارنة مناسبًا عند نقاط محورية محددة وزوايا دوران ثابتة. لقياس الاستقامة أو الانحراف الكلي، ثبّت القطعة في المواقع ذات الصلة بالرسم على مراكز أو كتل على شكل حرف V، وسجّل الإعداد. بالنسبة للأسطح المسطحة أو الثقوب المتقاطعة أو المتشعبة المشغولة بالطحن، استخدم آلة قياس إحداثيات ثلاثية الأبعاد أو طريقة بصرية مرتبطة بمحور مرجعي للخراطة. يجب قياس ملمس السطح باستخدام طول القطع والتقييم المحددين، بدلاً من الاعتماد على اللمعان فقط.
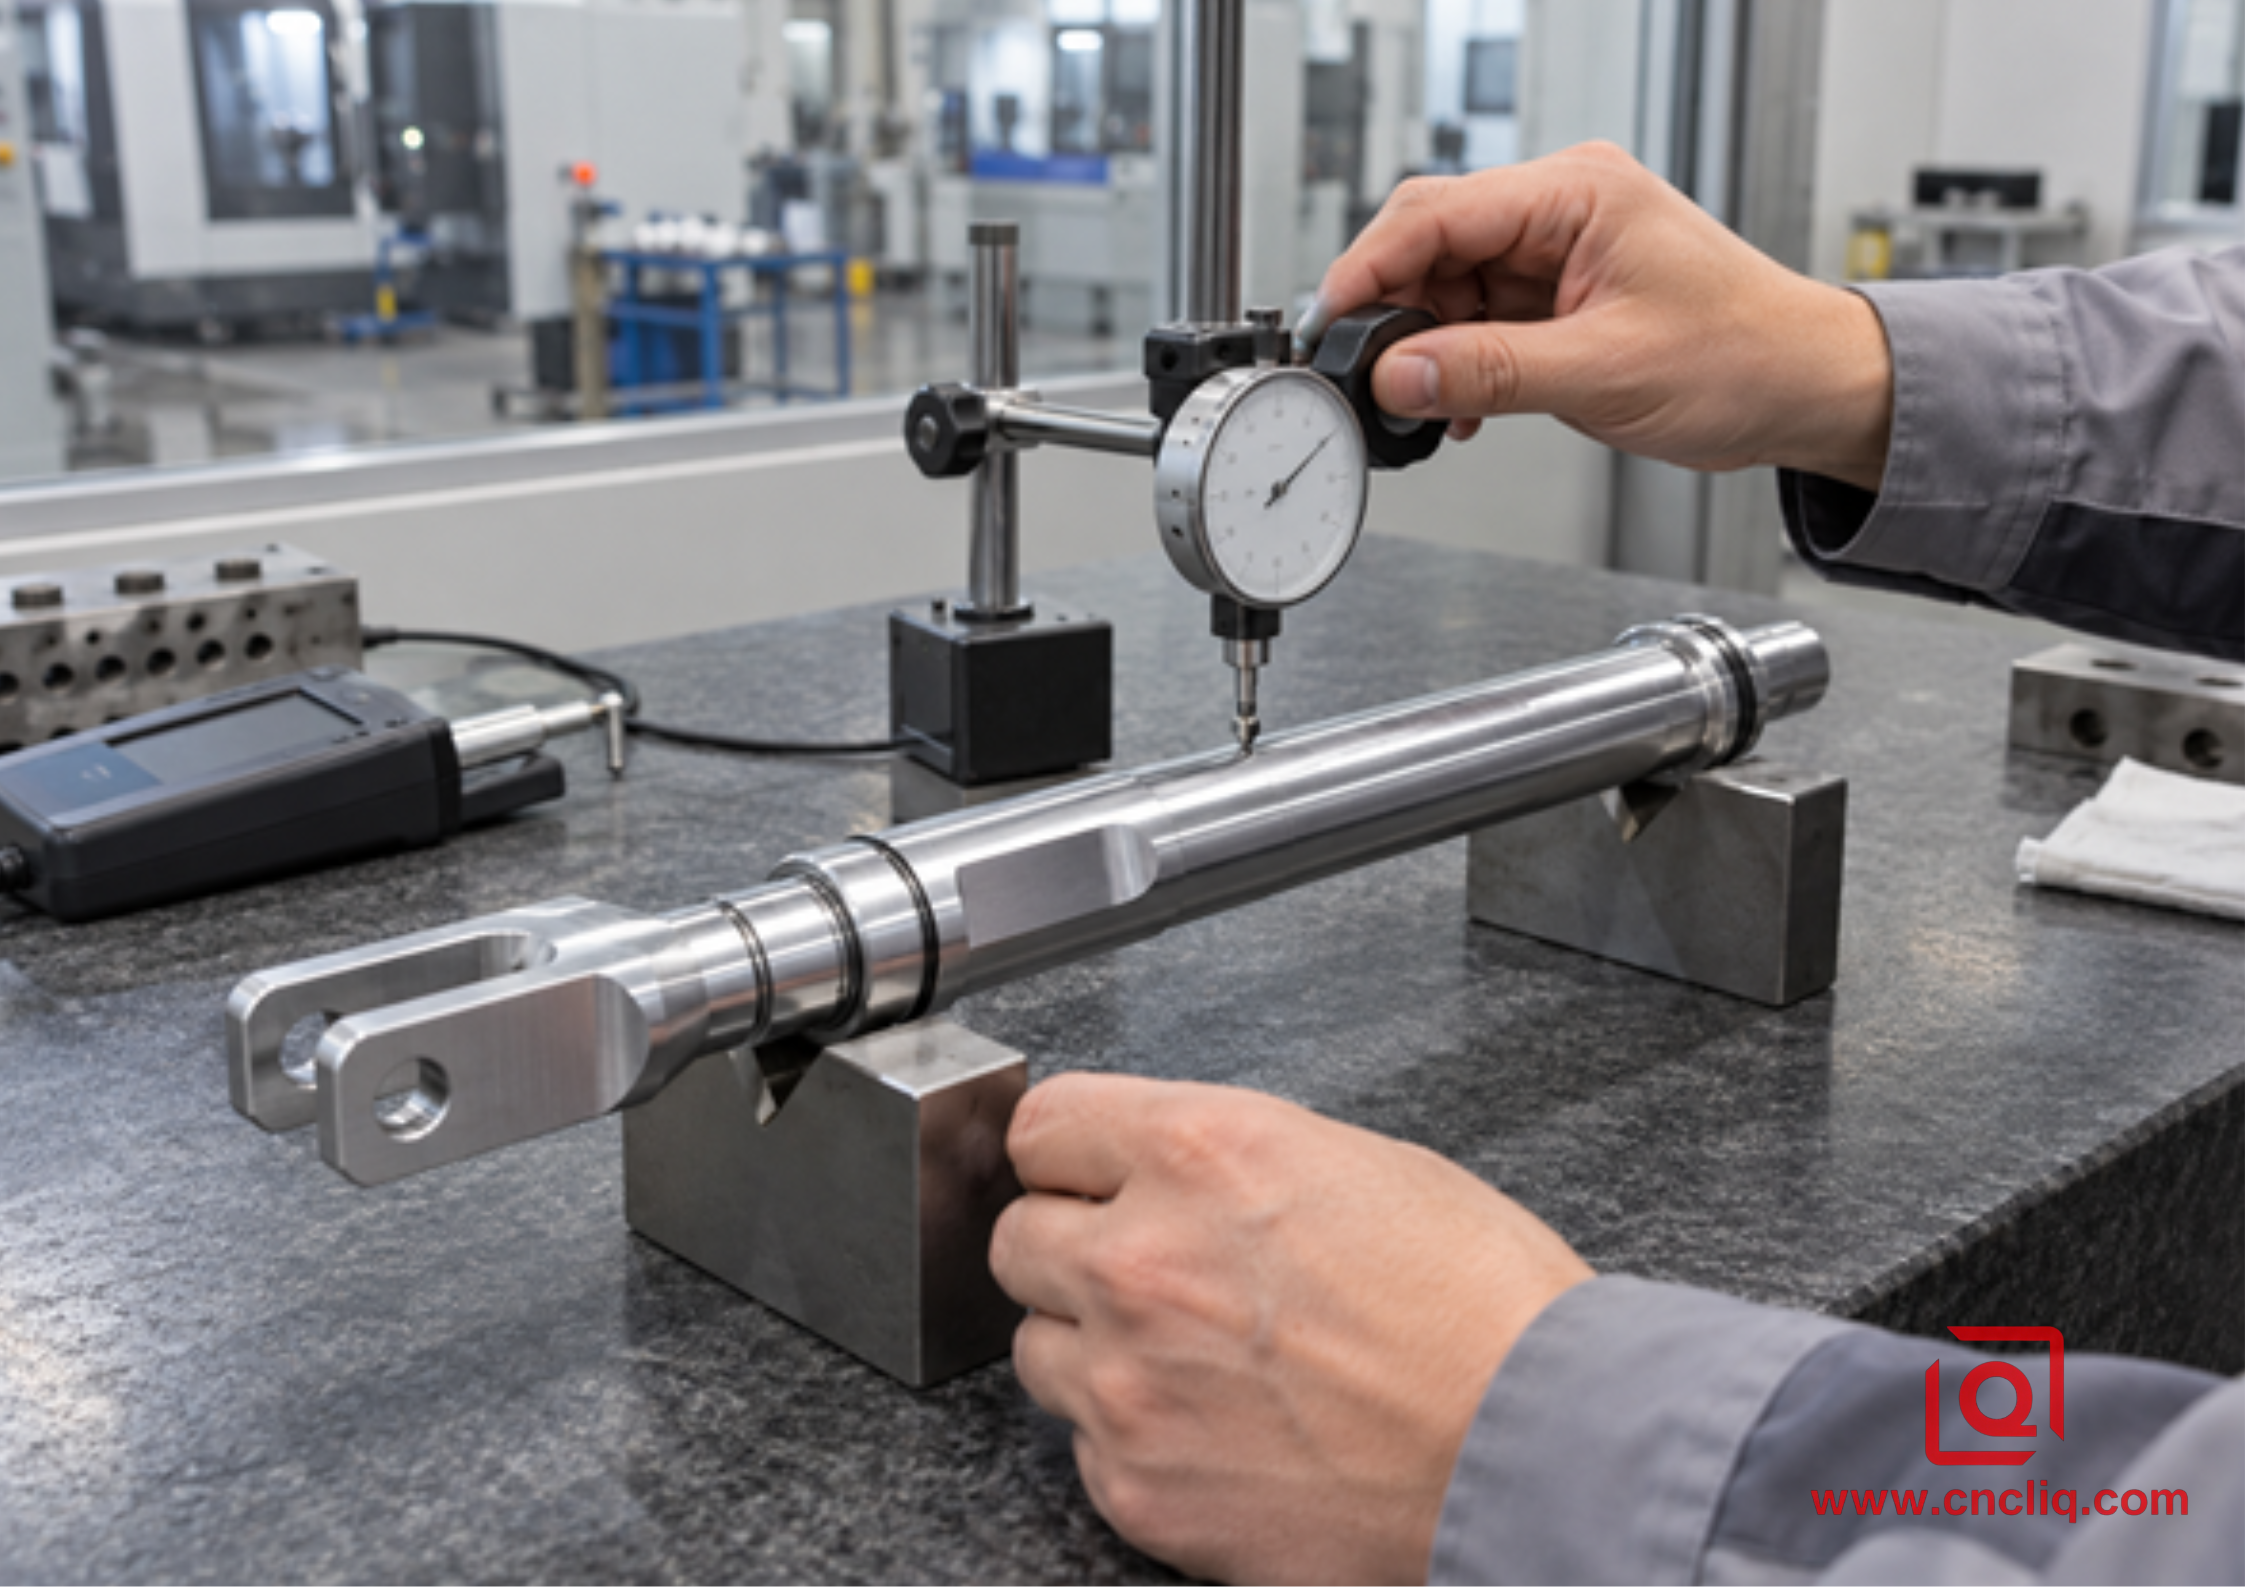
تتناول مقالة لي تشين حول دقة قطر القطع في خراطة الألومنيوم بالتفصيل موضوعات درجة الحرارة، والتثبيت، واختيار المقياس، والتحكم في اتجاه القطع. وللأعمدة الطويلة، يُنصح بمراجعة الدليل المُفصّل لمنع الانحراف في خراطة الألومنيوم النحيف . تُشكّل هذه الصفحات مجموعة مواضيع مفيدة: تتناول هذه المقالة التشغيل باستخدام قوى متقابلة، بينما تتناول الأدلة ذات الصلة دعم الأداة الواحدة والتحكم في القطر بمزيد من التفصيل.
9. غلاف مركب مجهول الهوية: قضيب تشغيل خفيف الوزن
فيما يلي نموذج مُركّب مُصمّم للتصنيع (DFM) تم بناؤه وفقًا لشروط تصنيع مخصصة شائعة، وهو ليس نتيجة إنتاج عالمية لشركة Liqin. طلب أحد مشتري معدات الأتمتة الأوروبيين قضيبًا مُشغّلًا من سبيكة 6061-T6 بقسم مركزي طويل مُصغّر، ومحورين مانعين للتسرب، وشوكة مُشكّلة، وفتحة دبوس عرضية. تحكّم الرسم في أقطار المحاور، والانحراف الكلي إلى محور مرجعي أساسي، وملمس سطح موانع التسرب، والموقع الحقيقي لفتحة الدبوس. كان الطلب السنوي مرتفعًا بما يكفي لتبرير إجراء اختبار تجريبي مُخصّص، ولكنه لم يكن مرتفعًا بما يكفي لتبرير استخدام قالب تشكيل جديد.
استخدمت الطريقة الأولية عملية تشكيل أولي باستخدام أداة واحدة مع مركز دوار، تلتها عملية طحن في آلة ثانية. وكشفت التجربة العملية في الورشة عن ثلاثة مخاطر: ابتعاد الجزء الأوسط المصغر عن أداة التشكيل الأولي، وإنشاء إعداد الشوكة سلسلة مرجعية ثانية، وظهور رقائق شريطية طويلة أحيانًا على المحور النهائي.
حافظ المسار المُعدَّل على دعامة مؤقتة حتى وقت متأخر من دورة التشغيل. وتشاركت أدوات متقابلة متطابقة في استخدام مادة التخشين ذات القطر المفتوح. ثم قامت حافة واحدة مؤهلة بتشطيب دعامات منع التسرب تحت دعم مُتحكَّم به. وتم توجيه المغزل الرئيسي لطحن الشوكة وفتحة الدبوس باستخدام أداة حية قبل أن تغادر القطعة نقطة مرجعها. ووُجِّهت الرايشات إلى الجانبين المتقابلين من الغلاف، ومنعت قواعد عمر الأداة بقاء أي قطعة إدخال قيد الاستخدام بعد استبدال القطعة المقابلة لها.
لم يعتمد الفحص على قياس طرف واحد. فقد قام فريق الجودة بفحص القطر عند عدة محطات محورية، والانحراف الكلي في مواقع محددة على كتلة V بعد التثبيت الحراري، وملمس السطح على كل محور مانع للتسرب، وموضع ثقب الدبوس بالنسبة للمحور المخرط. لم يكن الدرس المستفاد هو أن الخراطة الدقيقة "حلت" مشكلة القطعة. بل جاء النجاح من الجمع بين التخشين المتوازن، وحافة تشطيب واحدة مضبوطة، ودعم مُحتفظ به، وطحن على نفس المرجع، والتحقق من حالة التشغيل.
بالنسبة للمشترين الذين يفكرون في استخدام أعمدة مماثلة، يُظهر عمود إخراج علبة التروس الدقيقة المُخصصة من Liqin نوع هندسة العمود المتدرج، وعمليات الخراطة والطحن، ونطاق الفحص الذي يجب مناقشته في عرض سعر قائم على الرسومات. وتبقى المواد والتفاوتات مُحددة بالكامل وفقًا للرسومات.
10. ما يجب تضمينه في طلب عرض الأسعار
يُتيح طلب عرض الأسعار المفيد للمورد الاطلاع على المرونة وشروط الوصول والقبول قبل تحديد سعر الدورة. يتضمن ذلك ما يلي:
1. نموذج ثلاثي الأبعاد بالإضافة إلى رسم ثنائي الأبعاد مُتحكم به مع حالة المراجعة.
2. استيفاء متطلبات المواد، والصلابة، وشكل المنتج، والشهادة.
3. الحد الأدنى لقطر التشغيل، والطول الإجمالي، والحد الأقصى للطول غير المدعوم الذي يتم إنشاؤه أثناء كل عملية.
4. تعريفات المرجع والقطر الدقيق، والاستقامة، والأسطوانية، والانحراف، والملف الشخصي، والموقع، ومتطلبات نسيج السطح التي تتحكم في الوظيفة.
5. سواء كانت الثقوب المركزية، أو دعامات الدعم المؤقتة، أو المراكز اللينة، أو أشرطة الثبات، أو الألسنة القابلة للتضحية مسموحة.
6. الأسطح الخالية من العلامات، والمتطلبات التجميلية، وقواعد كسر الحواف، وبدل الطلاء أو الأنودة، والأسنان أو الأختام المحمية.
7. الحجم السنوي، وحجم الدفعة، وكمية النموذج الأولي، ومعدل الإنتاج المستهدف، وما إذا كانت بيانات الفحص القابلة للتتبع مطلوبة.
8. حالة الفحص المطلوبة، بما في ذلك درجة الحرارة، ونقاط الدعم، والتقييد، وطريقة القياس، وخطة أخذ العينات.
9. برنامج CAD أصلي لأي سطح شوكة أو مسطح أو شق أو ثقب متقاطع أو شفرة قد يحتاج إلى طحن باستخدام أداة حية أو متعدد المحاور.
10. متطلبات التعبئة والتغليف وحماية استقامة الهيكل أثناء النقل.
إذا كنت غير متأكد من جدوى استخدام تقنية التشكيل بالضغط، فأرسل الرسم بدلاً من تحديد آلة معينة. بإمكان شركة Liqin مقارنة عمليات الخراطة التقليدية المدعومة، والتشغيل على الطريقة السويسرية، ودمج الخراطة والطحن، والتشكيل الخشن بالضغط، والطحن المتقابل المتخصص، وذلك ضمن نطاق التفاوتات المسموح بها. يُعدّ دليل المقارنة بين التشغيل السويسري والخراطة القياسية باستخدام الحاسوب (CNC) لأعمدة الألمنيوم المصغّرة نقطة انطلاق مفيدة عندما يكون استخدام دعامة التوجيه أكثر اقتصادية من مزامنة البرجين.
الأسئلة الشائعة
1. هل يؤدي التدوير بالضغط دائمًا إلى إزالة الانحراف في عمود ألومنيوم رفيع؟
لا. قد يقلل ذلك من صافي القوة الشعاعية عند تلامس أداتين في نفس المنطقة المحورية مع تطابق دقيق في الهندسة، والإزاحات، والتآكل، وحمل الرايش. مع ذلك، قد ينحرف العمود نتيجةً لعدم التوازن المتبقي، والقوة المماسية والمحورية، وعدم محاذاة الدعامة، والتمدد الحراري، أو الاهتزاز. لذا، يجب إثبات عملية الخراطة بالضغط ببيانات الحمل وقياس الطول الكامل، وليس بمجرد افتراضها من وجود برجين.
2. هل عملية الخراطة بالضغط أسرع من عملية الخراطة التقليدية باستخدام أداة واحدة؟
قد يكون ذلك ممكناً، خاصةً أثناء عملية القطع الخشن، لأن حافتين تزيلان المادة في آنٍ واحد، وقد يسمح التحميل الشعاعي المتوازن بقطع أكثر استقراراً وإنتاجية. يعتمد التحسن الفعلي في دورة التشغيل على قدرة المغزل، وحدود البرج الدوار، وإزالة الرايش، ووقت الاقتراب، والتزامن، والفحص، وإدارة عمر الأداة. بالنسبة للكميات الصغيرة أو الأجزاء الصلبة، قد تفوق تكلفة الإعداد والتجربة الإضافية توفير وقت القطع.
3. هل يجب أن تُنهي كلتا الأداتين القطر النهائي؟
ليس تلقائيًا. يمكن أن يساعد التشطيب المتطابق المتقابل في قطر مرن طويل، ولكن أي اختلاف في ارتفاع المركز، أو نصف قطر الإدخال، أو حالة الحافة، أو الإزاحة يمكن أن يؤثر على الشكل والحجم. تستخدم العديد من الخطط المتينة أدوات متقابلة للتشطيب الخشن المتوازن، وتحتفظ بالمحور النهائي لحافة واحدة مؤهلة تحت دعم ثابت. يجب أن يُحدد ذلك بناءً على تفاوت الرسم، والمدى، وحالة الماكينة، ودراسة قدرة العملية.
4. هل يمكن لمركز الخراطة والطحن العادي أن يقوم بعملية الطحن بالضغط؟
لا يمكن تشغيل آلة القطع إلا إذا كان تصميمها المادي، ونظام التحكم، ونظام التصنيع بمساعدة الحاسوب (CAM)، ومعالج البيانات اللاحقة، ونموذج التصادم يدعم محطتي قطع تعملان على وجهين متقابلين بالاتجاهات المطلوبة. يمكن لآلة مزودة ببرج أدوات دوارة واحد ومغزل فرعي أن تُجري عمليات طحن قيّمة على نفس نقطة الإسناد، ولكن هذا لا يوفر بالضرورة طحنًا دقيقًا. اطلب من المورّد شرح تصميم المحاور الفعلي وطريقة المحاكاة.
5. ما هي المعلومات التي تُحسّن بشكل كبير عرض سعر لقطعة ألومنيوم رفيعة؟
يرجى تقديم النموذج ثلاثي الأبعاد والرسم الهندسي، ومواصفات السبيكة والصلابة الكاملة، ونظام البيانات المرجعية، وأصغر قطر، والمسافة بين الدعامات، والمتطلبات الهندسية والسطحية، وميزات الدعم المسموح بها، وبدل التشطيب، والكمية، وحالة الفحص. تُمكّن هذه التفاصيل المورّد من مقارنة عمليات الخراطة المدعومة، والتشغيل السويسري، والقطع المزدوج، والتشطيب بالخراطة والطحن، دون إخفاء أي غموض في السعر.
ملخص
يمكن لتقنيتي الخراطة والطحن بالضغط أن تجعلا قطع الألومنيوم الرقيقة أكثر استقرارًا من خلال مقاومة أحمال القطع التي تُسبب انحراف قطعة العمل، ولكن هذه الفائدة لا تظهر إلا عندما يعمل تخطيط الماكينة، ومزامنة برنامج التصنيع بمساعدة الحاسوب (CAM)، وهندسة الأداة، والتحكم في الرايش، والدعم، والفحص كنظام متكامل. استخدم عملية التشغيل الخشن المتوازن حيثما تكون المرونة هي العامل الحاسم في العملية، واختر استراتيجية التشطيب من سلسلة التفاوتات الفعلية، وحدد قياس الحالة الحرة قبل بدء الإنتاج. إذا كانت القطعة الخاصة بك تجمع بين أقطار مخفضة طويلة مع أسطح مستوية أو شوكات أو فتحات أو ثقوب متقاطعة، فأرسل الرسم والحجم حتى تتمكن شركة Liqin من مقارنة المسار الأكثر أمانًا لإعداد واحد وتقديم عرض سعر مُقنع.
معلومات الاتصال
الشركة: شركة نينغبو لي تشين للصناعات المحدودة. خدمة العملاء اليومية ودعم ما بعد البيع: service@shturl. zhuwanying@cncliq.com
للاستفسارات الجديدة، وطلبات الأسعار، ومناقشة الطلبات: business@shturl.zhouli @chinaliqin.com
الخط الساخن: +86 18757148656
تنصل
جميع المقالات التقنية، ومواصفات المواد، وتوصيات التشغيل، وتفاصيل معالجة الأسطح المنشورة في هذه المدونة هي لأغراض إعلامية ومرجعية فقط. يُرجى العلم بأن المعلومات العامة الواردة في المدونة لا تُغني عن الاتفاقيات الفنية الموقعة. ونظرًا لاختلاف القطع المُخصصة باختلاف درجات حرارة المواد، ومعايرة الآلات، والتفاوتات المحددة، فإن مواصفات الجودة الملزمة تخضع فقط لرسومات التصميم بمساعدة الحاسوب (CAD) المعتمدة، والعقود الموقعة، وخطط الجودة الرسمية.
جميع دراسات حالة العملاء المنشورة في هذه المدونة خضعت لعملية إخفاء هوية كاملة وتنقيح شامل. تُستخدم مقاييس الأداء، وسير عمليات التصنيع، والصور المعروضة فقط لتوضيح قدراتنا في مجال التصنيع حسب الطلب، ولا تمثل معيارًا موحدًا لجميع الطلبات.
فريق تصنيع ليكين
انطلاقاً من خبرة تمتد لثمانية عشر عاماً في مجال الهندسة الدقيقة، تُصنّع شركة نينغبو ليكين للصناعات مكونات معدنية عالية الدقة لتلبية متطلبات الأسواق العالمية. يقع مقرّنا في مركز إنتاجي تبلغ مساحته 6500 متر مربع، مُجهّز بأكثر من 150 آلة، تشمل عمليات التصنيع باستخدام الحاسوب (CNC) رباعية وخماسية المحاور، والتصنيع بالخراطة والطحن، والبثق على البارد، والصب بالضغط، كل ذلك تحت سقف واحد. يُمكّننا هذا النظام من إدارة المشاريع بسلاسة، بدءاً من تصميمات CAD الأولية وصولاً إلى الشحنات النهائية.
نُولي اهتمامًا بالغًا لمراقبة الجودة دون أي تنازلات. نتعامل مع التفاوتات الدقيقة بدقة هندسية متناهية. وبفضل شهادات ISO 9001 وISO 13485 وIATF 16949، يُجري مهندسو ضمان الجودة لدينا فحوصات صارمة لمراقبة الجودة أثناء الإنتاج (IPQC) ومراقبة الجودة النهائية (FQC) ومراقبة الجودة الخارجية (OQC) على كل دفعة إنتاج. بدءًا من رسم الخرائط ثلاثية الأبعاد باستخدام آلة قياس الإحداثيات (CMM) والتحليل البصري، وصولًا إلى اختبارات الصلابة ورذاذ الملح، نتحقق من صحة مواصفاتك الأساسية مسبقًا، لتستلم مكونات جاهزة للاستخدام دون أي مشاكل في التجميع أو توقفات مكلفة لخطوط الإنتاج. إضافةً إلى التصنيع، يمكنك الاعتماد علينا في الاستجابة لطلبات عروض الأسعار الجديدة خلال ساعتين، وتقديم دعم مباشر لأخذ عينات النماذج الأولية، وشحن سلس للتصدير إلى جميع أنحاء أوروبا وأمريكا الشمالية وآسيا وأوقيانوسيا.
نرحب باستفساراتكم وعيناتكم. تفضلوا بزيارة موقعنا الإلكتروني أو تواصلوا معنا مباشرةً للحصول على عرض أسعار تنافسي!
