 العربية




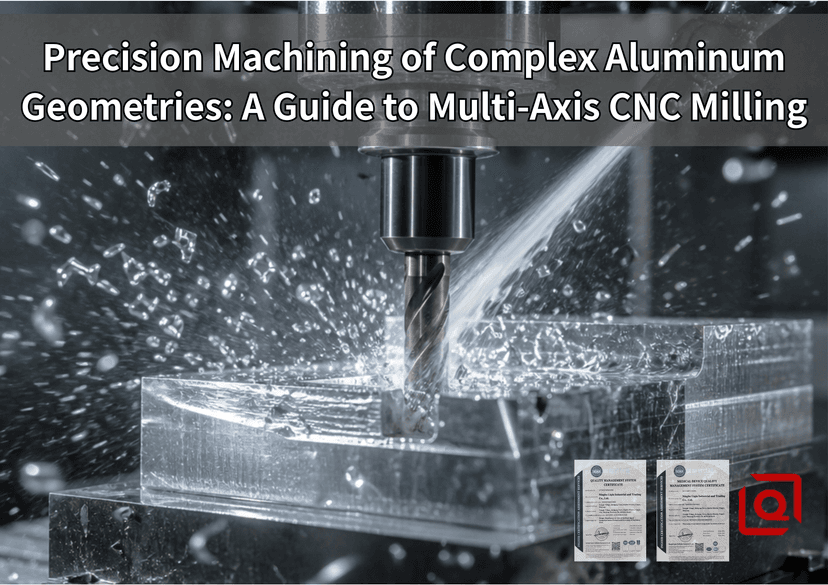
يُعدّ تصميم قطع الألمنيوم الدقيقة على شاشة الكمبيوتر عمليةً سلسةً وقابلةً للتنبؤ وسهلة التنفيذ. أما مشاهدة قاطع تفريز من الكربيد الصلب وهو يقطع قطعةً من سبيكة الألمنيوم المستخدمة في صناعة الطائرات بسرعات دوران عالية، مع محاولة تلبية متطلبات هندسية دقيقة عبر نقاط مرجعية متعددة الزوايا، فهو واقع مختلف تمامًا.
عندما تتجاوز مكوناتك الأشكال الهندسية المنشورية الأساسية - مثل الجيوب العميقة، والمنافذ الهيدروليكية متعددة الاتجاهات، وأضلاع التقوية الداخلية النحيفة، والفجوات ذات الزوايا المركبة - تصل آلات التفريز التقليدية ثلاثية المحاور إلى حدّها العملي الأقصى. يجب على المشغلين إيقاف المغزل، وفك تثبيت قطعة العمل، وقلب الكتلة، ووضعها في فكي التثبيت الثانويين، وإعادة تحديد أسطح المرجع باستخدام مؤشر قياس. كل لمسة يدوية تُحدث تباينًا في التراكم. تنحرف حواف المرجع قليلاً، وتستقر الرقائق الدقيقة تحت وسادات التثبيت الحرجة، وتتقوس الجدران الرقيقة عند تثبيتها بشكل غير متساوٍ.
التصنيع متعدد المحاور- يغطي فهرسة الموضع 3+2 والتشكيل الكامل المتزامن التشكيل باستخدام الحاسوب خماسي المحاور- يزيل هذا الاحتكاك التشغيلي. من خلال تدوير أداة القطع وقطعة العمل في مساحة منسقة، يمكن للآلات الوصول إلى خمسة أسطح مفتوحة في إعداد واحد آمن.يشرح هذا الدليل بالتفصيل ما يحدث فعليًا في خط إنتاجنا عند قطع هياكل الألمنيوم المعقدة: إدارة تخفيف الإجهاد الداخلي، ومنع اهتزاز الأداة على الأضلاع الرقيقة جدًا، وضبط مسارات الأداة لتحقيق التوازن بين أوقات الدورة ودقة التفاوتات على مستوى الميكرون.
1. العائق الحقيقي: انحراف الإعداد مقابل حرية الإعداد الفردي
عندما تصلنا رسومات هندسية جديدة إلى ورشتنا تتضمن ميزات موزعة على أربعة أو خمسة أوجه مختلفة، فإن النهج التقليدي يفرض عمليات إعداد متعددة.
يقوم الفنيون بتركيب لوحة تثبيت أولية للوجه الرئيسي، ثم يقومون بتشكيل الجيوب العلوية، وفك تثبيت القطعة يدويًا، وتدويرها للوجه السفلي، ثم تصنيع أسافين زاوية مخصصة للوصول إلى الثقوب المائلة على الأوجه الجانبية. يُؤدي هذا التعامل المستمر إلى نقاط ضعف حقيقية في عملية التصنيع: تتغير قوى التثبيت المادية في كل مرة يُحكم فيها المشغل شد مقبض الملزمة اليدوية، مما يُسبب إزاحة ميكانيكية طفيفة. يمكن لشظايا الألومنيوم المجهرية أن تختبئ بسهولة تحت نقاط التثبيت، مما يُؤدي إلى إمالة هندسة القطعة بأكملها بدرجات غير محسوسة تتراكم عبر الأبعاد الطويلة. يؤدي إزالة أجزاء كبيرة من المعدن الخام إلى تحرير قوى الشد الطبيعية المحصورة داخل المادة. فعندما يتم فك كتلة نصف مصنعة من مكان تثبيتها، تتمدد المادة وتسترخي، مما يؤدي إلى التواء الثقوب وعدم محاذاتها.مسار ثلاثي المحاور تقليدي (4 إعدادات):
[قطعة خام] -> OP10 (أعلى) -> قلب يدوي -> OP20 (أسفل) -> لوحة زاوية -> OP30 (الجانب أ) -> OP40 (الجانب ب)
النتيجة: فرص متعددة لخطأ معالجة المشغل، وانحراف التفاوتات، وأوقات انتظار أطول.
مسار متعدد المحاور مستمر / 3+2 (إعداد واحد):
[قطعة خام على قاعدة تثبيت سفلية] -> قطع متعدد الجوانب في دورة واحدة
النتيجة: كل ميزة أساسية تعتمد على نظام إحداثيات رئيسي واحد تم إنشاؤه بواسطة مسبار لمس آلي داخل المغزل.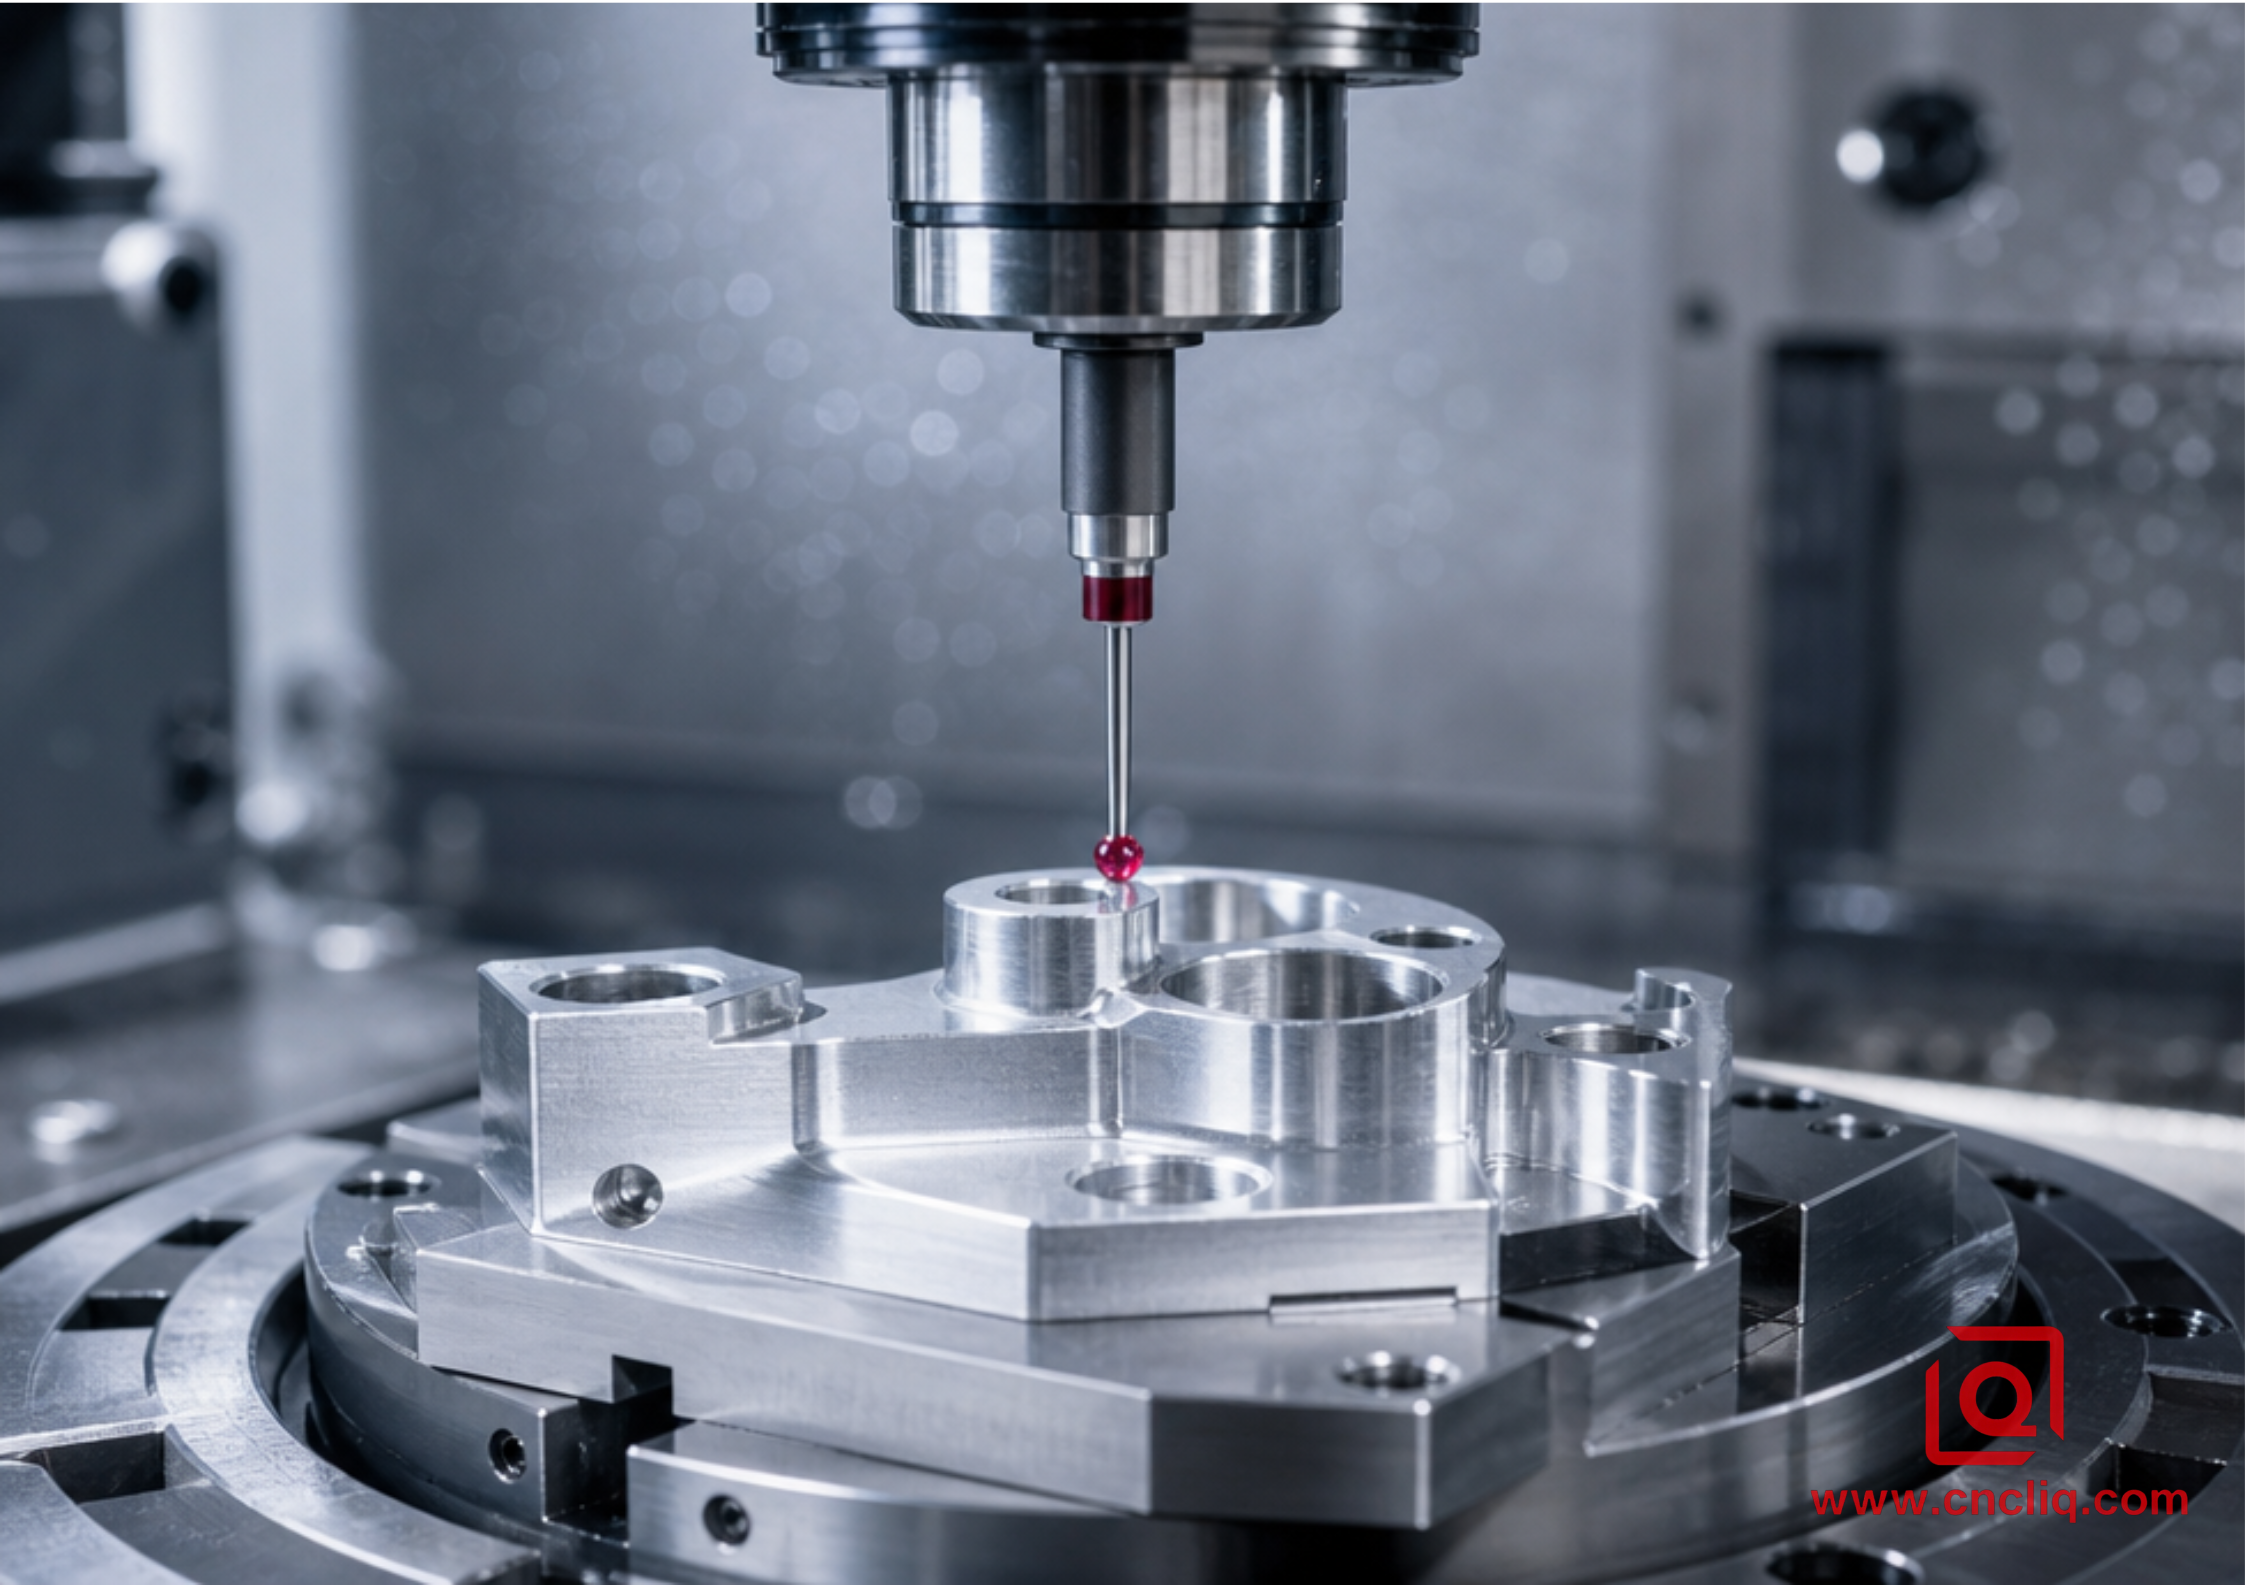
في عملية الطحن الموضعي 3+2، تدور محاور الدوران في الماكينة لتقديم قطعة العمل مباشرةً إلى أداة القطع، وتثبتها بإحكام في مكانها بينما تقوم المحاور الخطية بإجراء عمليات الطحن القياسية. بدلاً من الوصول إلى أعماق التجاويف المائلة باستخدام قواطع طرفية طويلة ومهتزة تصدر صريرًا تحت الحمل، تقوم الماكينة بوضع قطعة العمل بحيث يمكن للمبرمج استخدام قواطع قصيرة وسميكة مثبتة بإحكام في حوامل صلبة. ينخفض انحراف أداة القطع بشكل كبير. يختفي الاهتزاز المزعج، وتتحول نتوءات السطح الخشنة إلى أسطح مصقولة موحدة ونظيفة مباشرة من حافة القطع.
2.سبائك الألومنيوم تحت المغزل: السلوك، وتكوين الرقائق، والتشوه
يُعرف الألومنيوم عالميًا بخفة وزنه وسهولة قطعه، لكن سلوك السبائك المختلفة يختلف اختلافًا كبيرًا عند إزالة كميات كبيرة من الحجم بواسطة قاطع عالي السرعة. قد يؤدي اختيار الصلابة أو السبيكة الخاطئة لشكل مجوف إلى تشوه المكونات قبل وصولها إلى غرفة الفحص بفترة طويلة.
-
6061-T6 / 6061-T651: هذا هو المعيار اليومي للأجهزة الهيكلية. يتميز بقطعه النظيف، وتكوينه لرقائق يمكن التحكم بها والتي تزول بسهولة تحت ضغط سائل التبريد العالي، وقبوله لتشطيبات الألوان المؤكسدة بشكل متساوٍ. مع ذلك، تحتوي صفائح 6061 الخام على إجهاد ميكانيكي داخلي ناتج عن عملية البثق أو الدرفلة. لذا، نحرص على استخدام صفائح T651 المعالجة حراريًا لتخفيف الإجهاد عند الحاجة إلى تشكيل تجاويف عميقة. إذا حاولت ورشة ما تشكيل تجاويف عميقة غير متماثلة على صفائح بثق قياسية، فسوف ينحني المكون لأعلى كوعاء ضحل بمجرد تخفيف ضغط الملزمة. 7075-T651: سبيكة فائقة القوة تحتوي على الزنك، وهي مفضلة لدى فرق صناعة الطيران والروبوتات عالية الأداء. تتميز هذه السبيكة بصوت قطع جاف وواضح، وتنتج رقائق نظيفة وهشة مع تكوّن نتوءات ضئيل على طول الحواف الرقيقة. إنها تحافظ على الخيوط المحكمة والخطوط الحدودية الحادة بشكل استثنائي، على الرغم من أنه يجب على المبرمجين برمجة أقواس تباطؤ سلسة في الزوايا الضيقة لمنع التكسر المجهري على زوايا قطع الكربيد الهشة.
-
5052-H32: سبيكة صفائح وألواح تحتوي على المغنيسيوم، تتميز بمقاومتها العالية للتآكل في البيئات البحرية وليونتها. على سطح الماكينة، يبدو ملمس 5052 لينًا ولزجًا. وبدون تبريد مستمر عالي الضغط لغسل أخاديد أداة القطع، تميل الرايشات إلى الالتصاق مباشرةً بأخاديد أداة القطع، مما يُكوّن حوافًا متراكمة تُؤدي إلى كسر الأدوات الدقيقة بسرعة.
-
لوحة أدوات الصب (MIC-6): تُنتج هذه المادة على شكل لوح مصبوب بشكل مستمر، وهي خالية تقريبًا من الإجهاد الميكانيكي الداخلي. ولن تتشوه أو تنحني، بغض النظر عن مقدار المادة التي يتم تجويفها من أي من الجانبين. يُعدّ هذا النوع الخيار الأمثل لمشعبات التفريغ متعددة القنوات وقواعد محاذاة الكاميرات، مع ضرورة أن يتذكر المصممون أن مقاومته المنخفضة للشد لا تسمح بتحمل الأحمال الدورية الشديدة أو خيوط التثبيت العميقة ذات عزم الدوران العالي.
سبائك الألومنيوم الأساسية في الإنتاج متعدد المحاور
| السبيكة وحالة التصليد | الخصائص الميكانيكية | سلوك التشغيل وخصائص الرايش | التوافق مع المواد التجميلية والتشطيب | التطبيقات الهندسية الأساسية |
| Al 6061-T651 | مقاومة خضوع متوسطة، متانة هيكلية عالية | انحناء رقائق متوقع؛ يتطلب استخدام فولاذ T651 مُخفف الإجهاد لمنع تشوه التجويف | استجابة استثنائية لـ النوع 2: أنودة شفافة/ملونة، والنوع 3: طبقة صلبة | أغلفة عامة، حوامل مستشعرات، وصلات روبوتية، صفائح هيكلية |
| Al 7075-T651 | مقاومة خضوع عالية جدًا، تُضاهي المقاومة المتوسطة الفولاذ | يقطع بدقة فائقة؛ مع أقل قدر من النتوءات؛ ويتطلب مسارات أدوات دخول لطيفة عند الزوايا | يتطلب تحكمًا دقيقًا في خزان المواد الكيميائية أثناء عملية الأنودة لتجنب درجات اللون الرمادي الباهتة | يُستخدم في عروات الهياكل الفضائية، وأذرع التأرجح عالية الإجهاد، وهياكل الأجهزة البصرية |
| الألومنيوم 2024-T351 | قوة عالية مع مقاومة فائقة للإجهاد الدوري | قص رقائق ممتاز بشكل عام؛ يترك جدرانًا مطحونة نظيفة؛ عرضة للأكسدة الجوية | مقاومة أقل للتآكل؛ يتطلب عادةً طلاء تحويل كيميائي | مكونات هيكل الطائرة، أقواس الإجهاد الدوري، أجسام الصمامات الهيدروليكية |
| data-path-to-node="19,4,0,0" data-index-in-node="0">Al 5052-H32 | قوة هيكلية أقل، مرونة عالية | لزج وعرضة للحام الرقائقي؛ يتطلب أخاديد أدوات مصقولة ومبردًا غزيرًا | مقاومة ممتازة للتآكل البحري؛ استجابة أنودة جمالية نظيفة | أغطية مستشعرات بحرية، تجميعات هجينة من الصفائح المثنية والمطحونة |
| لوح مصبوب (MIC-6) | مقاومة شد منخفضة، خالٍ تمامًا من الإجهاد | ينتج رقائق حبيبية دقيقة؛ حركة حرارية أو إجهادية معدومة بعد عملية التشكيل المكثفة | الحبيبات المسامية تحد من التلميع التجميلي اللامع؛ أنودة وظيفية فقط | ألواح توزيع فراغية، اختبار بصري طاولات العمل، أدوات أشباه الموصلات |
3. مسارات الأدوات، والتحكم في الاهتزاز، وموازنة المعلمات
يُعدّ تدوير أداة بسرعة دوران عالية عبر كتلة مفتوحة من الألومنيوم أمرًا بسيطًا. لكن التحدي يكمن في مسح مسارات الأدوات الخماسية المحاور بشكل متواصل حول جدران رأسية رقيقة، ونحت تجاويف كروية عميقة دون إحداث خدوش عميقة، وإزالة خطوط التماس الانتقالية حيث تتداخل مسارات القطع.
حقائق اختيار الأدوات للأشكال المعقدة
-
إخراج الشفرات: نعتمد بشكل كبير على قواطع الكربيد ثلاثية الشفرات لتشكيل التجاويف الخشنة. توازن الأداة ثلاثية الشفرات بين سُمك لب الأداة وحجم الشفرات المفتوحة، مما يسمح بإخراج رقائق المعدن الكبيرة لأعلى دون أن تتراكم في الشفرات. لتشطيب أسطح الأرضيات المعقدة والخطوط المنحوتة، توفر قواطع التلميع المتخصصة ذات الشفرتين والثلاث شفرات مسارات انسيابية خالية من احتكاك الأداة.
-
خطر الطلاءات الخاطئة: يجب إبعاد طلاءات الأدوات التي تحتوي على عناصر ألومنيوم - مثل TiAlN أو AlTiN - عن خط إنتاج الألومنيوم. عند درجات حرارة القطع العالية، يتفاعل الألومنيوم الموجود في الطلاء كيميائيًا مع مادة قطعة العمل، مما يؤدي إلى التصاق رقائق الألومنيوم الجديدة بإحكام بحافة القطع. في غضون ثوانٍ، تفقد الأداة حدتها، وتتراكم عليها المعادن المنصهرة، ثم تنكسر. بدلاً من ذلك، نستخدم كربيدًا مصقولًا كالمرآة أو طبقات رقيقة للغاية من الكربون الشبيه بالماس (DLC) زلقة تسمح لرقائق الألومنيوم بالانزلاق بسهولة. التحكم في طول الجزء البارز: القاعدة الذهبية للتحكم في الاهتزاز هي إبقاء أداة القطع قصيرة قدر الإمكان. تعمل الأدوات الطويلة مثل الشوكات الرنانة؛ فبمجرد أن تلامس أداة القطع المعدن، تبدأ بالاهتزاز، ناقلةً تموجات إلى الأسطح الجانبية للمكون.عندما تتطلب التفاصيل العميقة مدىً واسعًا، تقوم آلات متعددة المحاور بإمالة رأس المغزل أو تدوير القطعة، مما يؤدي إلى تحريك حامل الأداة بالكامل بالقرب من قطعة العمل دون الحاجة إلى إنزال سيقان الأدوات الطويلة وغير المستقرة في الفراغ. تعتمد عملية الطحن الديناميكي الحديثة على تقنيات التشغيل عالية السرعة، حيث يظل عرض القطع القطري ضحلًا بينما يمتد عمق القطع المحوري على طول قناة القطع بالكامل. يوزع هذا الأسلوب التآكل الميكانيكي على طول حافة القطع الكربيدية بالكامل بدلًا من تآكل الطرف السفلي فقط. تتدفق حرارة القطع مباشرةً إلى الرقائق المتوهجة والمقذوفة بدلًا من امتصاصها في قطعة العمل المصنوعة من الألومنيوم، مما يحافظ على برودة المكون واستقرار أبعاده. 4. تثبيت المشغولات: الحفاظ على صلابة الأجزاء دون تشويهها
لا يمكنك تشكيل خمسة أسطح يسهل الوصول إليها إذا كان المكون محصورًا في منتصفه داخل مجموعة واسعة من فكوك الملزمة الميكانيكية. تحجب الملازم القياسية محيطات الأجزاء الحساسة، وتمنع أدوات الحفر الجانبية، وتضغط بشكل غير متساوٍ على الأسطح الخارجية للأجزاء الهشة.
تعتمد مراكز الإنتاج متعددة المحاور عالية الكفاءة على ثلاثة مفاهيم أساسية للتثبيت:
-
تثبيت ذيل الحمام:
المعدن الخام تُمرر الكتلة أولاً عبر مطحنة تحضير صغيرة، حيث يقوم قاطع خاص بزاوية بنحت مسار مائل ضحل على شكل ذيل حمامة على طول الحافة السفلية للقطعة. ثم تقوم ملزمة متعددة المحاور مخصصة بتثبيت هذا المسار السفلي الضيق بفكين صلبين.لأن آلية التثبيت تُمسك فقط بالحافة السفلية القابلة للاستبدال، تظل جميع الأسطح العلوية الخمسة مفتوحة تمامًا لأداة القطع. يمكن للآلة تشكيل الغلاف الخارجي بالكامل، وحفر ثقوب مائلة، وتفريغ الجيوب الداخلية دون أي عائق من آلية التثبيت. بمجرد الانتهاء، تُقطع قطعة وصلة التعشيق الصغيرة بعملية ثانية سريعة. قواعد استقبال نقطة الصفر: يتم تركيب مسامير السحب الهوائية أو الهيدروليكية مباشرةً على الجانب السفلي من قطعة العمل أو على ألواح التثبيت الفرعية. تُثبّت هذه المسامير في ظروف استقبال دقيقة مثبتة بشكل دائم على طاولة الآلة. يستطيع المشغلون تبديل الإعدادات بالكامل في ثوانٍ دون الحاجة إلى استخدام أداة تحديد الحواف أو قياس قيم الإزاحة، مما يحافظ على دقة تحديد المواقع المطلقة بين نوبات العمل.
-
التثبيت بالشفط والفكوك اللينة المُشكّلة:
عند نحت الهياكل الإلكترونية الكبيرة ذات الجدران الرقيقة، تقوم المشابك الميكانيكية القياسية بضغط المحيط، مما يتسبب في انتفاخ مركز القطعة إلى الأعلى. وعند تحرير المشابك بعد القطع، يعود المركز إلى وضعه الأصلي، تاركًا الأرضية منخفضة وغير مستوية.
باستخدام ألواح تفريغ مصممة خصيصًا ومزودة بحشوات مطاطية ذات خلايا مغلقة، يضغط ضغط الهواء الجوي على الأرضية العريضة والمسطحة بالتساوي على كامل مساحتها، مما يمنع التشوه الموضعي. 5.دراسة حالة من داخل المصنع: غلاف مستشعر متعدد الزوايا في مجال الطيران والفضاء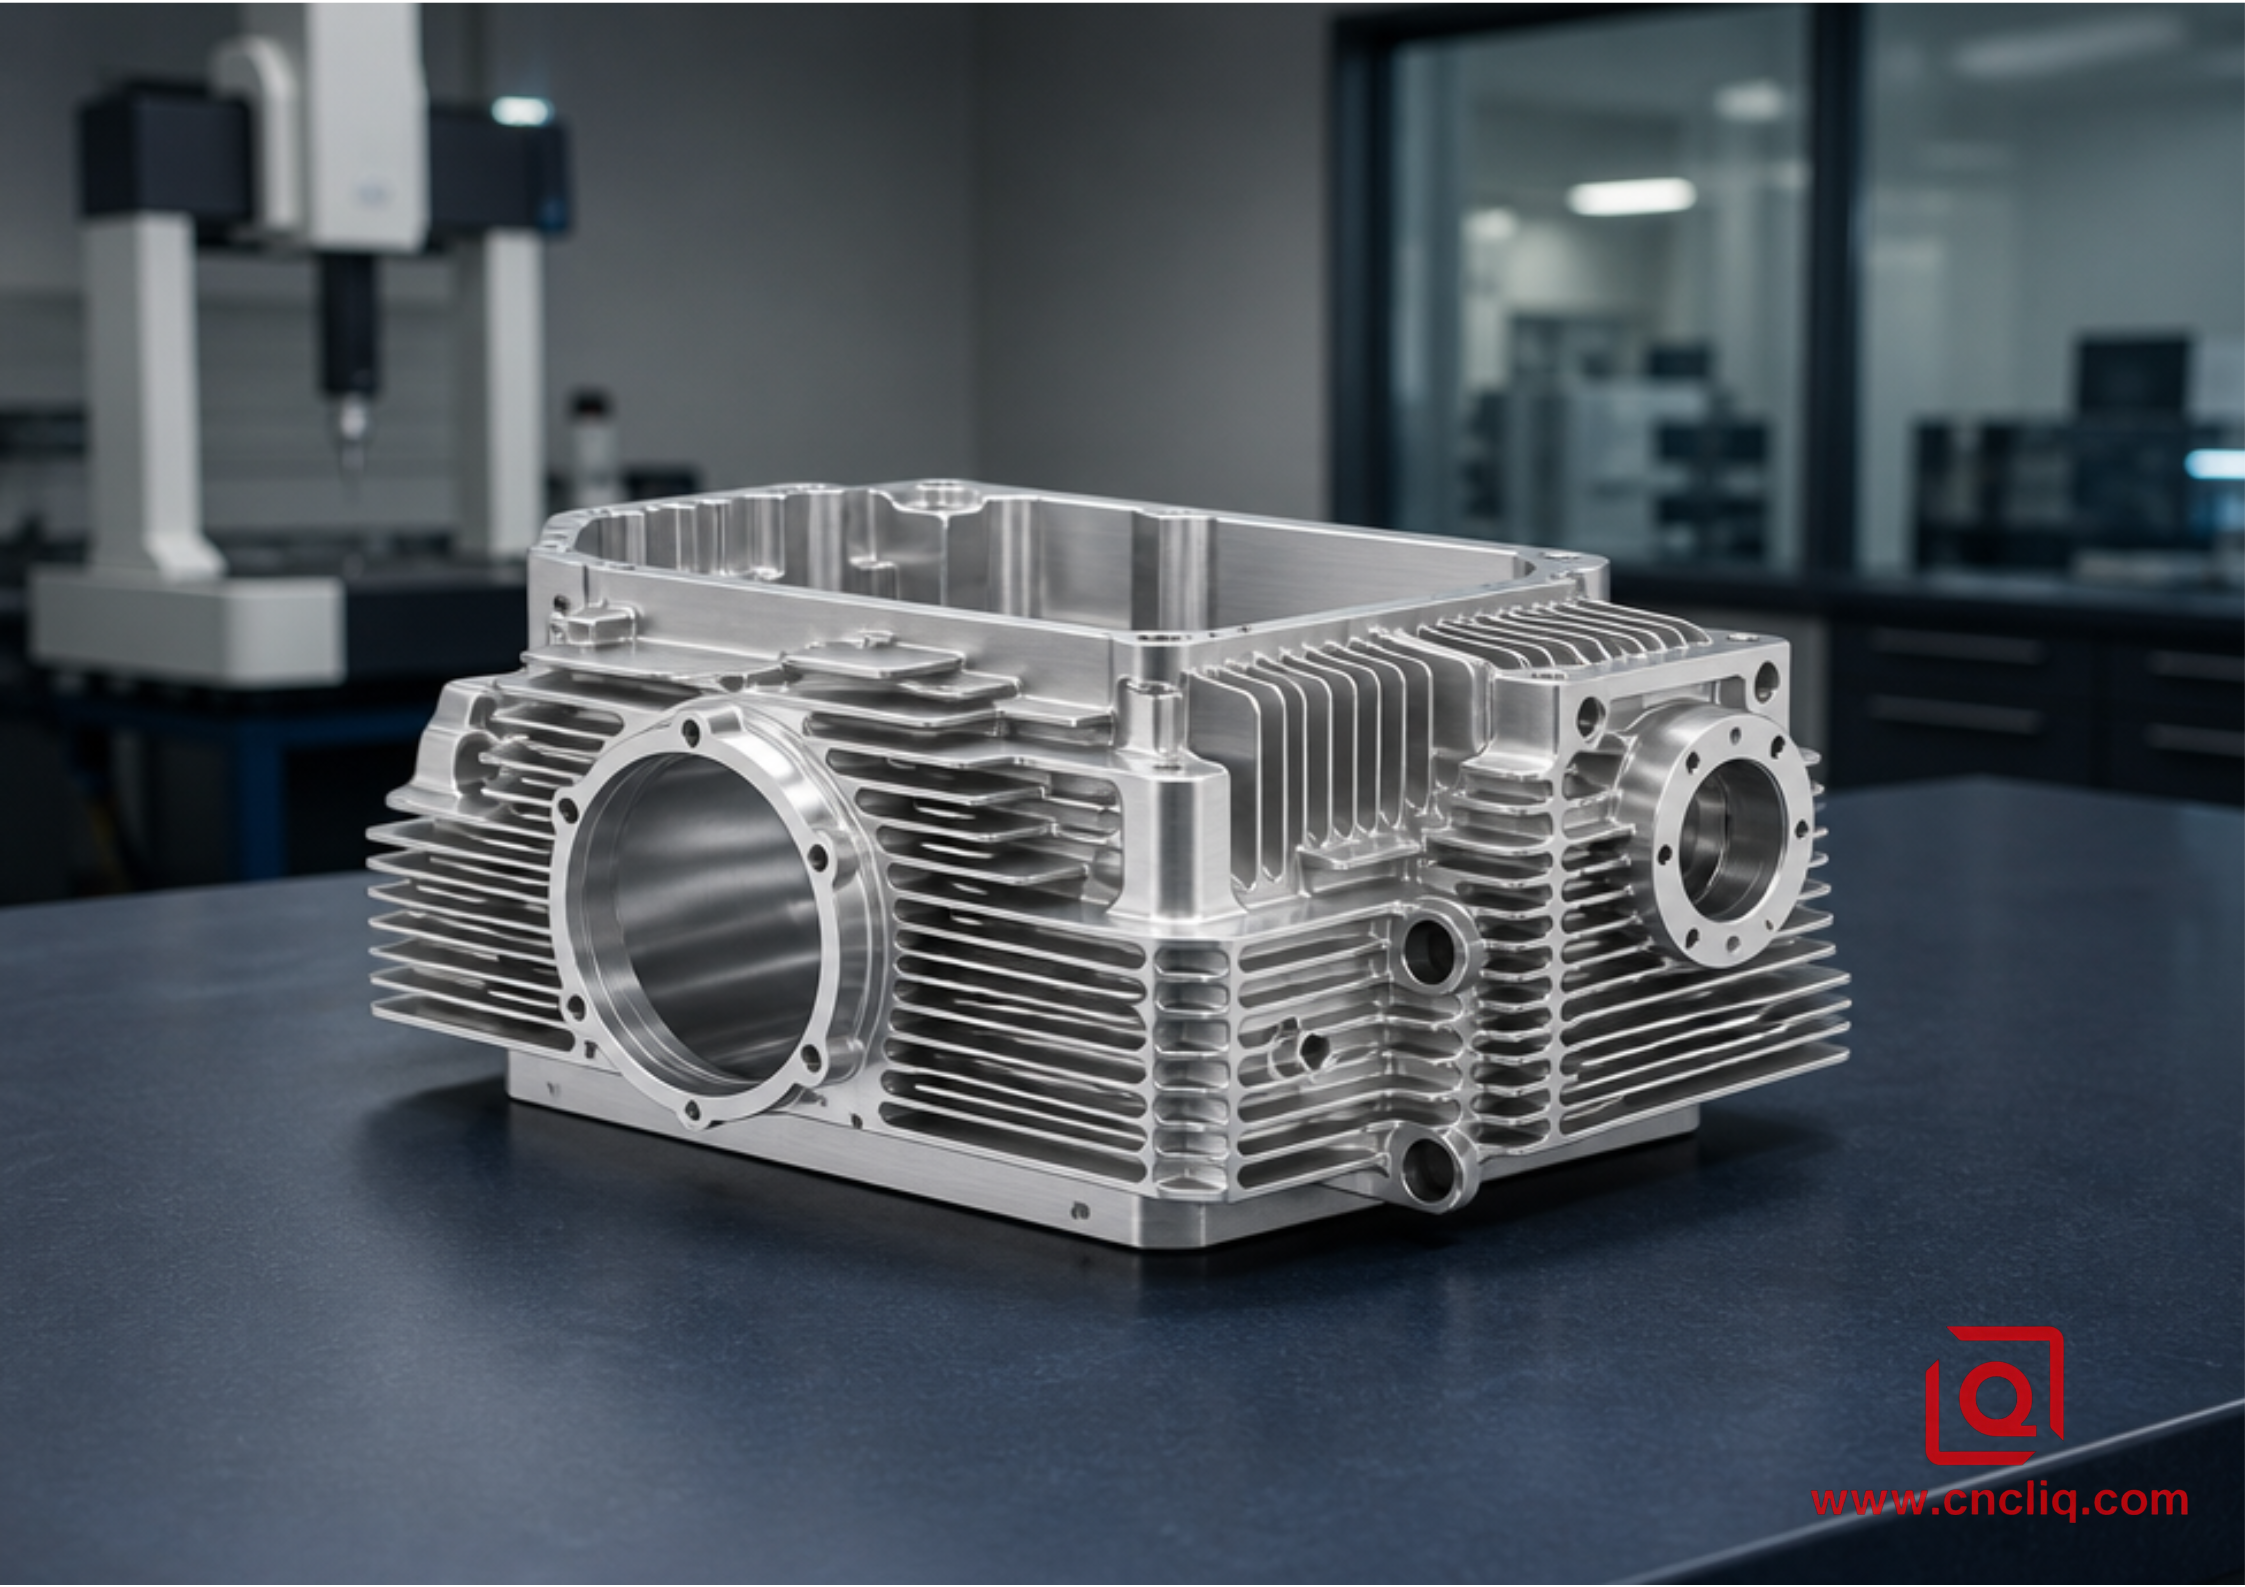
تحدي المكونات
تواصل معنا أحد شركاء التكامل من المستوى الأول في مجال الطيران والفضاء، لعرض غلاف مستشعر تتبع بصري مُصمم لمنصة مراقبة ذاتية التشغيل.
-
المادة: 7075-T651 صلب قطعة.
-
الحجم الإجمالي: بحجم كتاب سميك ذي غلاف مقوى تقريبًا، مليء بتجاويف تثبيت إلكترونية داخلية.
-
معوقات التصميم الحرجة:
-
أربع حجرات بصرية داخلية مائلة موضوعة بزوايا مركبة غير مريحة بالنسبة للتثبيت الرئيسي الوجه.
-
فتحات تثبيت المستشعر الداخلية التي تتطلب خلوصات انزلاق دقيقة.
-
تحديد دقيق للموضع الحقيقي بالنسبة لسطح التثبيت الرئيسي وفتحات دبابيس التثبيت.
-
مجموعة من الزعانف الطويلة والرفيعة لتبديد الحرارة تمتد على طول الجدار الخارجي، مما يتطلب سماكة جدار موحدة دون اهتزازات سطحية.
-
 [فتحة المستشعر العلوية: تحديد دقيق للموقع الحقيقي]


+----------------+----------------+


/

[منفذ الزاوية المركبة]


|

[أضلاع المشتت الحراري النحيفة والعميقة]


|

[منفذ الزاوية المركبة]


+----------------+----------------+


[تثبيت ذيل الحمام السفلي] [علامة تبويب]
< !---->
المشكلة الأولية في التصنيع
حاولت ورشة التصنيع الداخلية التابعة للعميل في البداية بناء نماذج أولية على ماكينة طحن عمودية قياسية ثلاثية المحاور باستخدام ألواح جيبية مكدسة وكتل فهرسة متعددة بزوايا مختلفة.
سرعان ما ساءت عملية التصنيع. نظرًا لاضطرار المشغل إلى فك وإعادة محاذاة قطعة العمل أربع مرات منفصلة لجعل فتحات المستشعر المائلة عمودية على المغزل العمودي، تفاقمت أخطاء تحديد المواقع الميكانيكية. وكشف الفحص على آلة قياس الإحداثيات أن المسارات البصرية المتقاطعة لم تصل إلى أهدافها المركزية. تم التخلص من ما يقرب من نصف الأجزاء التجريبية.
علاوة على ذلك، تسببت محاولة تنظيف زعانف التبريد الخارجية العميقة باستخدام قاطع تفريز طويل ورفيع في اهتزاز توافقي عنيف، تاركةً علامات تموج خشنة على طول الجدران الرقيقة، مما أدى إلى عدم استيفاء المواصفات الجمالية والوظيفية.حلول الهندسة متعددة المحاور
قمنا بتحويل خطة التصنيع إلى مركز تشغيل محوري عالي الدقة بخمسة محاور مع نظام تثبيت أدوات عالي السرعة بالانكماش الحراري.
-
تحضير المواد الخام تخفيف التوتر:
قمنا بقطع كتلة كبيرة الحجم من الألومنيوم 7075-T651، ثم قمنا بتشكيل لسان تعشيق نظيف على القاعدة. باستخدام مسارات التشكيل الديناميكية، قمنا بتشكيل التجاويف الداخلية السميكة، وإزالة ما يقارب 80% من المعدن الزائد، مع ترك طبقة رقيقة ومتجانسة من المعدن الخام على جميع الأوجه.ثم قمنا بتحرير ضغط الملزمة بالكامل، وتركنا القطعة تستقر في خليتنا المُتحكم في مناخها للسماح لإجهادات الدوران الميكانيكية الداخلية بالتوازن بشكل طبيعي.
-
إعادة الفحص الآلي:
بعد مرحلة الراحة القصيرة، قام مسبار المغزل في الماكينة بتفعيل عدة نقاط مرجعية رئيسية لإعادة التحقق من نظام الإحداثيات، مما أدى إلى امتصاص أي حركة طفيفة في الشكل حدثت أثناء عملية التشغيل الخشن.
-
الزاوية المركبة التثقيب:
بدلاً من تكديس تجهيزات الزاوية المخصصة، قامت طاولة المحور بتدوير القطعة بسلاسة، مما أدى إلى عرض كل منفذ بزاوية مباشرةً على مجموعة تثقيب صلبة ومتوازنة مثبتة في حامل أدوات قابل للانكماش الحراري. تم الوصول بكل ثقب إلى القطر النهائي في تسلسل غمر واحد ومستقر دون اهتزاز الأداة أو تدرج الأبعاد.
-
طحن الجوانب المتزامن على الزعانف النحيفة:
لحل مشكلة الاهتزاز الشديد على الزعانف الخارجية الطويلة، تخلت برامج التصنيع بمساعدة الحاسوب (CAM) لدينا عن القطع التقليدي متعدد المراحل المتدرجة. قمنا ببرمجة عملية قطع متزامنة بخمسة محاور، مع إمالة أداة القطع بحيث تستقر الحافة الجانبية الكاملة لأداة أسطوانية من الكربيد الصلب بشكل مستوٍ على جدار الزعنفة. توازنت قوى القطع على طول جانب الأداة بدلاً من تركيزها عند الطرف، مما أدى إلى استقرار الضلع الألومنيومي النحيف والقضاء على الاهتزاز التوافقي.
نتائج الإنتاج والتحقق من الأبعاد
معلمات الفحص المتطلبات الهندسية نتيجة الإعداد الأولي متعدد المحاور ثلاثي المحاور نتيجة الإنتاج متعدد المحاور القياسات و طريقة التحقق أقطار الثقوب خلوص انزلاقي ضيق (+0.(الحد الأقصى 0.008 مم) ثقب مخروطي وغير دائري؛ فشل فحص مقياس الدبوس أسطواني، دائري، ودقيق مقياس هواء هوائي وميكرومتر دقيق للثقب الوضع الحقيقي تفاوت دقيق بالنسبة إلى المراجع أ، ب، وج تجاوز نطاق التفاوت المسموح به بسبب الانحراف المتراكم في الإعداد ضمن حدود التفاوت الهندسي المطلوبة جهاز قياس إحداثيات ثلاثي الأبعاد عالي الدقة من نوع الجسر تشطيب جدار رقيق ملمس ناعم مناسب للطلاء الصلب عملية الأنودة تموجات اهتزازية عالية وخطوات واضحة سطح مصقول نظيف ومتجانس وناعم كالحرير قياس باستخدام مقياس التضاريس بإبرة التلامس الإعداد & زمن الدورة خط الإنتاج التجاري الأساسي مدة تشغيل ممتدة عبر أربع تجهيزات منفصلة إكمال دورة واحدة مع إزالة الحواف أثناء العملية سجلات مراقبة الآلة الرقمية لنظام تخطيط موارد المؤسسات (ERP) إنتاجية الإنتاج هدف دفعة عالي الموثوقية معدل الهدر يتجاوز 40% تشغيل مستقر يقترب من قبول 100% الموافقة النهائية على ضمان الجودة واستلام السجلات 6. معايير الجودة الصناعية: إثبات الدقة على الورق
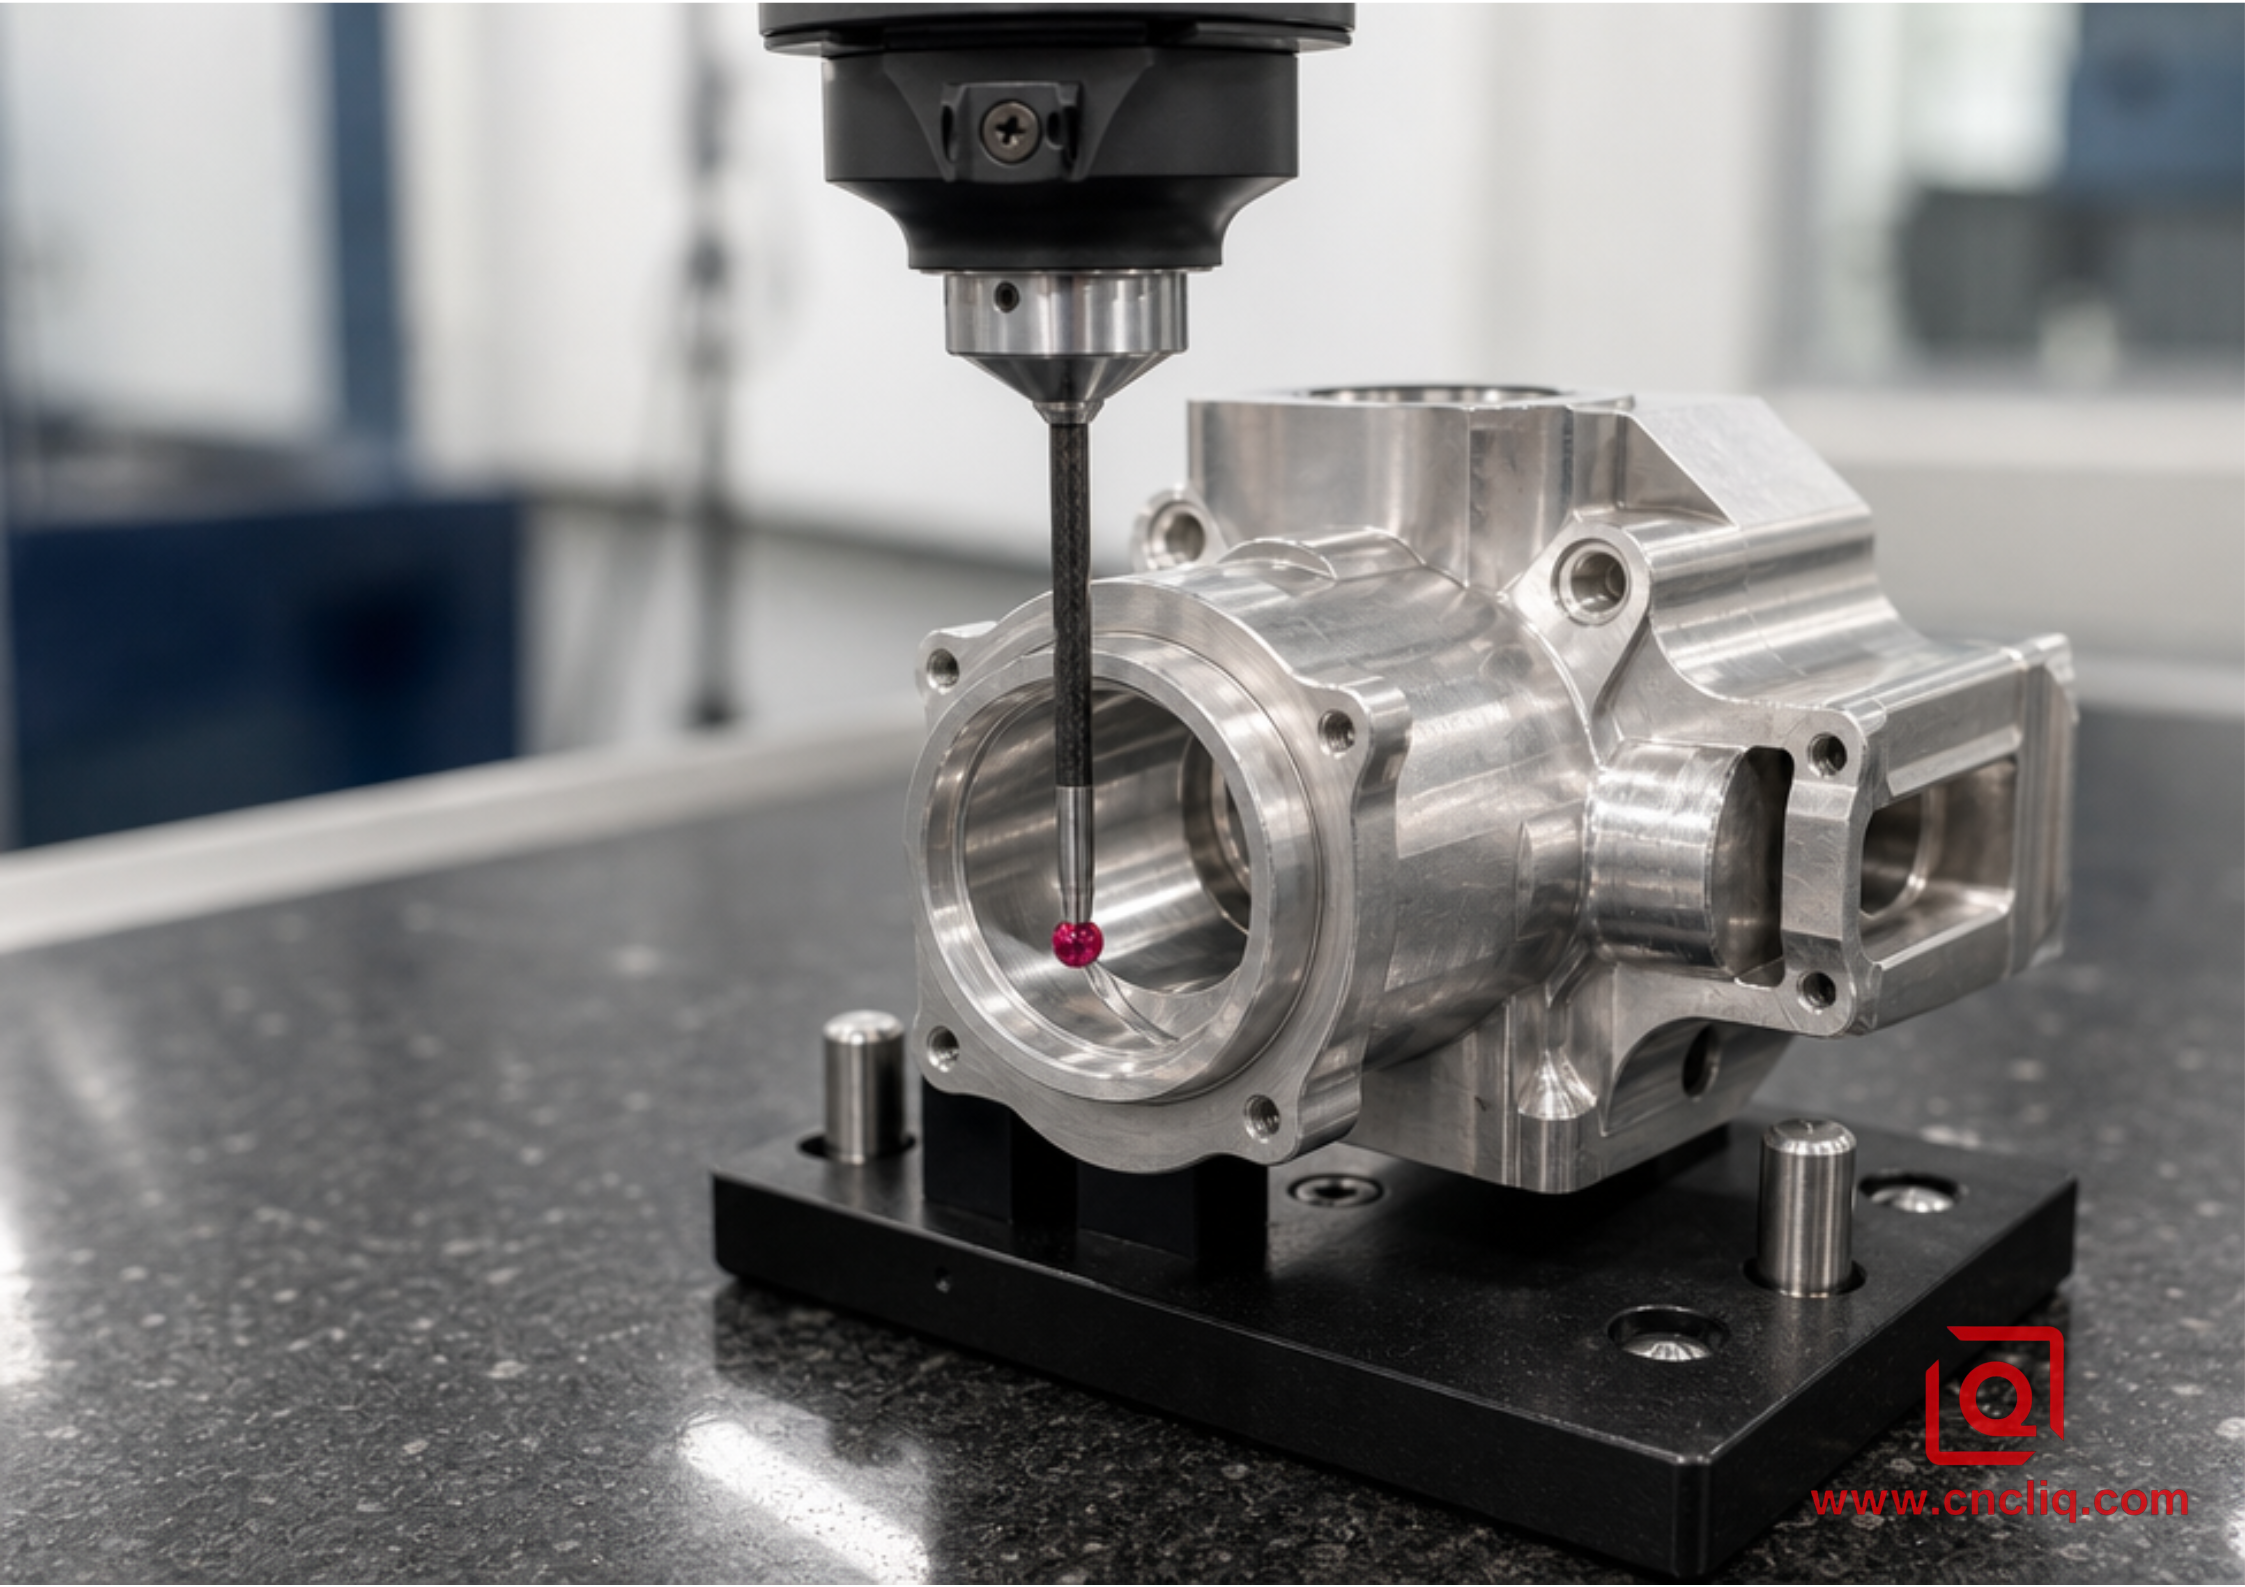
لا قيمة لادعاء الدقة في صفحة تسويق رقمي بالنسبة لمدير الجودة ما لم يتم التحقق من كل بُعد وفقًا لمعايير القياس الدولية الموحدة.عند شراء قطع ألومنيوم أصلية مُخصصة، تأكد من أن شريكك في التصنيع يقيس عمله وفقًا لمعايير الصناعة التالية:
-
ISO 2768-m / ISO 2768-f: تُحدد هذه المعايير التفاوتات الخطية والزاوية للأبعاد للميزات التي لا تحتوي على بيانات تفاوت مُخصصة. تحافظ تجهيزات الألمنيوم متعددة المحاور عالية الجودة بشكل روتيني على معيار الدقة (f) عبر التحولات الهندسية المعقدة.
-
ASME Y14.5 / ISO 1101: المرجع الحديث في الأبعاد الهندسية والتفاوتات (GD&T). عند التحقق من الأسطح المنحنية خماسية المحاور، يجب تقييم الموضع الحقيقي، والتعامد، والانحراف، وشكل السطح من خلال بيانات مرجعية فيزيائية وظيفية بدلاً من استخدام أدوات قياس بسيطة من نقطة إلى نقطة.
-
أطر الجودة ISO 9001 / AS9100: تضمن أن كل قضيب ألومنيوم يدخل المبنى يحمل تقرير اختبار مصنع معتمد يؤكد التركيب الكيميائي والصلابة الميكانيكية، وأن معدات قياس الإحداثيات أثناء التصنيع تظل قابلة للتتبع، وأن سجلات فحص العينة الأولى تتبع المكون طوال فترة تشغيله.
7.نصائح عملية للتصميم من أجل التصنيع لمهندسي التصميم الميكانيكي
قبل قفل ملفات التصميم ثلاثي الأبعاد وإرسال الرسومات لعروض أسعار التصنيع، راجع قائمة التحقق العملية هذه لتوفير وقت التشغيل وتجنب تأخيرات الإنتاج:
-
وسّع نصف قطر الجيب الداخلي: لا تصمم زوايا رأسية داخلية بزوايا حادة بزاوية 90 درجة. عندما تقطع أداة القطع في زاوية مربعة داخلية، تتضاعف زاوية التلامس فورًا، مما يتسبب في انزلاق الأداة واهتزازها وترك خدوش. اجعل نصف قطر الزاوية أكبر بشكل ملحوظ من أبعاد أداة القطع القياسية. إذا كان عمق التجويف لديك يتطلب استخدام أداة 6 مم، فاجعل نصف قطر الزاوية الداخلية 3.5 مم أو أكبر. هذا يسمح لمسار أداة CAM بالتحرك بسلاسة حول الزاوية دون توقف تام.
-
راقب نسب عمق التجويف إلى عرضه: حاول الحفاظ على عمق الجيوب الداخلية ضمن نطاق أربعة إلى ستة أضعاف قطر الأداة. تُجبر الفتحات العميقة والضيقة للغاية الفنيين على استخدام قواطع رفيعة ذات مدى طويل بسرعات تغذية بطيئة للغاية، مما يزيد من وقت تشغيل المغزل ويرفع أسعار القطع. توفير أسطح فحص موثوقة: حتى الآلات المؤتمتة بالكامل ذات 5 محاور تحتاج إلى نقطة بداية مادية. احرص دائمًا على ترك زوج واحد على الأقل من الأسطح المرجعية المتعامدة والمسطحة والتي يسهل الوصول إليها في مكان ما على الهيكل الخارجي.يُمكّن هذا مجسات اللمس الآلية لدينا من تحديد إحداثيات المكونات بدقة.
-
كن انتقائيًا في استخدام التفاوتات الدقيقة: تجنب تطبيق تفاوتات عامة على جميع ميزات النموذج المعقد. خصص نطاقات دقيقة على مستوى الميكرومتر لتركيبات ضغط المحامل، وتحديد مواقع ثقوب المسامير، وأسطح منع التسرب الحلقية الحرجة. اجعل أغطية الخلوص الخارجية، والجيوب التجميلية، وتخفيفات الوزن متوافقة مع معايير التصنيع العامة. يؤدي تخفيف إجهاد الأسطح غير الحرجة إلى تقليل أوقات تشغيل عمليات التصنيع بشكل ملحوظ وحماية ميزانية برنامجك.
الأسئلة الشائعة
س1: متى يكون الطحن المستمر الكامل ذو 5 محاور ضروريًا للغاية، ومتى يكون التصنيع الموضعي 3+2 كافيًا؟
data-path-to-node="2" data-index-in-node="0">أ: في أكثر من 70% من مشاريع تصنيع الألمنيوم الأصلية، التصنيع الموضعي 3+2 هو في الواقع الخيار الأكثر كفاءة وفعالية من حيث التكلفة. يقوم الطحن 3+2 بتدوير قطعة العمل وتثبيتها عند زوايا مركبة محددة، مما يسمح لأدوات القطع الصلبة القياسية قصيرة المدى بطحن الأسطح المستوية، وملامح الجيوب، والثقوب المائلة دون الحاجة إلى استيفاء متعدد المحاور مستمر. تُستخدم عملية الطحن المستمر بخمسة محاور (حيث تتحرك جميع المحاور الخمسة بشكل متزامن) للأسطح الحرة المتغيرة ديناميكيًا، مثل مراوح التوربينات، والأسطح الديناميكية الهوائية المعقدة، والهياكل الصناعية العضوية، أو عمليات قطع الرايش العميقة باستخدام قاطع برميلي على طول أضلاع منحنية بزاوية سحب. يُوفر اختيار نظام 3+2، كلما سمحت الهندسة بذلك، صلابة سطح فائقة، ويزيل علامات انعكاس المحاور الدقيقة، ويُبقي معدلات ساعات تشغيل الماكينة منخفضة.
س٢: لماذا يؤدي تشكيل تجاويف واسعة النطاق في الألومنيوم أحيانًا إلى تشوه الأجزاء حتى عند قطعها على ماكينة خماسية المحاور؟
ج: تضمن إمكانية تعدد المحاور دقة مكانية أثناء القطع، لكنها لا تستطيع تجاوز قوانين علم المعادن. تحتفظ كتل الألومنيوم الصلبة المبثوقة أو المدرفلة بإجهادات التصنيع الداخلية الناتجة عن مراحل الدرفلة والتبريد والسحب الأولية. عندما تزيل عمليات القطع الخشنة الثقيلة من 60 إلى 80 بالمائة من كتلة البليت الخام بشكل غير متساوٍ، فإن مستويات الإجهاد الداخلية هذه تتحرك وتتساوي، مما يتسبب في التواء الجزء أو انحنائه بمجرد إزالته من الآلة. ولمنع ذلك، يجب اتباع قاعدتين إنتاجيتين: أولاً، تحديد مخزون ألواح T651 المخففة للإجهاد (التي خضعت لتمديد متحكم فيه بعد المعالجة الحرارية)؛ ثانيًا، أدخل خطوة وسيطة لتخفيف الإجهاد حيث يتم تحرير عزم التثبيت بعد عملية التخشين المكثفة، مما يسمح للمادة بالتنفس بشكل طبيعي قبل إجراء عمليات التشطيب النهائية. س٣: كيف نمنع اهتزاز أداة القطع وعلامات التدرج الخشنة على أضلاع الألمنيوم الطويلة ذات الجدران الرقيقة؟ ج: ينتج عن تشغيل الجدران العميقة والرفيعة باستخدام قواطع طرفية طويلة وتقليدية رنين توافقي - تنحرف الأداة قليلاً، وتغرز، ثم تنفصل، مما يخلق تموجات مرئية تشبه ألواح الغسيل على طول السطح. في عملية الطحن متعددة المحاور، يتم التخلص من ذلك من خلال طحن الرايش (الجانبي) خماسي المحاور.يسمح إمالة المغزل بتحريك كامل شكل قناة القطع الأسطوانية أو المخروطية بشكل مماس لجدار التجويف. هذا ينقل ضغط الأداة على طول الجانب بأكمله بدلاً من تآكل طرفها. قم بتشغيل هذا المسار بخطوات شعاعية ضيقة تحت تبريد غزير لتهدئة الألومنيوم ذي الجدران الرقيقة، والقضاء على الاهتزاز، والحصول على تمريرة نظيفة وناعمة كالحرير. س4: لماذا لا ينبغي استخدام طلاءات أدوات TiAlN أو AlTiN القياسية عند طحن الألومنيوم بدقة؟ ج: تستهدف TiAlN وAlTiN السبائك الصلبة والفولاذ، وليس الألومنيوم. عند الضغط على هذه الأدوات بقوة في قطع عالي السرعة، يلتصق الألومنيوم الموجود داخل الطلاء بمادة قطعة العمل. تلتصق شظايا الرايش الساخنة مباشرة بأسطح القناة - حافة متراكمة تقليدية. بمجرد حدوث ذلك، تختفي زوايا التخفيف، ويتوقف تدفق الرقائق، وينكسر قاطع القطع. بالنسبة لأجزاء الألومنيوم ذات التفاوتات الدقيقة، استخدم كربيدًا صلبًا لامعًا غير مطلي، أو ضع طبقة رقيقة جدًا من الكربون الشبيه بالماس (DLC) لتسهيل انزلاق الرقائق بسلاسة. س5: هل يمكن أن تحل عملية الطحن باستخدام الحاسوب متعدد المحاور محل عملية القطع الكهربائي السلكي (EDM) للزوايا والفتحات الداخلية المعقدة؟ ج: يمكن استبدال القطع الكهربائي السلكي (EDM) بسهولة باستخدام الطحن متعدد المحاور في القطع السفلية المائلة، والمنافذ المركبة، والأضلاع المنحوتة، مما يقلل أوقات دورة القطع بأيام. مع ذلك، لا يمكن لقواطع الدوران أن تُنتج زوايا مربعة داخلية حادة بزاوية 90 درجة. ما لم يقم المصممون بفتح تلك الحواف الداخلية لتتجاوز أنصاف أقطار الأدوات القياسية، فإن استخدام القطع الكهربائي السلكي أو الغاطس يظل خيارك الوحيد لتقاطعات الفتحات ذات نصف القطر الصفري.
اطلب مراجعة هندسية وعرض أسعار للإنتاج
تُحوّل عمليات التصنيع متعددة المحاور المفاهيم الميكانيكية الجريئة إلى أجهزة معدنية متينة وملموسة. سواء كنت تُطوّر أذرعًا روبوتية ديناميكية متعددة الوصلات، أو مشعبات سوائل عالية الضغط، أو حزمًا إلكترونية ضوئية ميدانية متينة، فإنّ الجمع بين درجة حرارة الألومنيوم المناسبة ومسارات الأدوات المتقدمة متعددة المحاور يضمن قوة موثوقة، وملاءمة متسقة، وجودة سطح نظيفة.
أرسل نماذج CAD ثلاثية الأبعاد (.STEP أو .IGES أو التنسيقات الأصلية) مع رسوماتك الهندسية ثنائية الأبعاد إلى فريقنا الفني اليوم للحصول على تقييم شامل للتصميم من أجل التصنيع (DFM)، وتقدير وقت الدورة، وعرض أسعار تصنيع تنافسي.
معلومات الاتصال
الشركة: شركة نينغبو لي تشين للصناعة المحدودةالصيانة اليومية للعملاء ودعم ما بعد البيع: service@shturl. zhuwanying@cncliq.comالاستفسارات الجديدة، وطلبات الأسعار، ومناقشة الطلبات: business@shturl. zhouli@chinaliqin.comالخط الساخن: +86 18757148656إخلاء المسؤولية
جميع المقالات التقنية ومواصفات المواد وتوصيات التشغيل وتفاصيل معالجة الأسطح المنشورة على هذه المدونة هي لأغراض إعلامية فقط. ولأغراض مرجعية فقط. يُرجى العلم بأن المعلومات العامة الواردة في هذه المدونة لا تُغني عن الاتفاقيات الفنية الموقعة. نظرًا لاختلاف القطع المُخصصة باختلاف درجات حرارة المواد، ومعايرة الآلات، والتفاوتات المحددة، فإن مواصفات جودة التجليد تخضع فقط لرسومات التصميم بمساعدة الحاسوب (CAD) المعتمدة، والعقود الموقعة، وخطط الجودة الرسمية. جميع دراسات حالة العملاء المنشورة في هذه المدونة تم إخفاء هوية أصحابها وتنقيحها بالكامل.تُستخدم مقاييس الأداء، وسير عمليات التصنيع، والصور المعروضة فقط لتوضيح قدراتنا في مجال التصنيع حسب الطلب، ولا تُمثل معيارًا عالميًا موحدًا لجميع الطلبات.
فريق لي تشين للتصنيع
بناءً على 18 عامًا من الخبرة في الهندسة الدقيقة، تُصنّع شركة نينغبو لي تشين للصناعات مكونات معدنية عالية الدقة للأسواق العالمية المتطلبة. نعمل من مساحة 6500 متر مربع؛ مركز إنتاج مجهز بأكثر من 150 آلة، تعمل بنظامي التشغيل CNC رباعي وخماسي المحاور، بالإضافة إلى عمليات الخراطة والطحن، والبثق على البارد، والصب بالضغط، كل ذلك تحت سقف واحد. يتيح لنا هذا النظام إدارة المشاريع بسلاسة، بدءًا من التصاميم الأولية باستخدام برامج التصميم بمساعدة الحاسوب (CAD) وصولًا إلى الشحنات النهائية. نتعامل مع مراقبة الجودة بدقة متناهية. نولي اهتمامًا بالغًا بالدقة الهندسية اللازمة للتفاوتات الدقيقة. وبفضل شهادات ISO 9001 وISO 13485 وIATF 16949، يُجري مهندسو ضمان الجودة لدينا فحوصات صارمة لمراقبة الجودة أثناء الإنتاج (IPQC) ومراقبة الجودة النهائية (FQC) ومراقبة الجودة الخارجية (OQC) على كل دفعة إنتاج. بدءًا من رسم الخرائط ثلاثية الأبعاد باستخدام آلة قياس الإحداثيات (CMM) والتحليل البصري، وصولًا إلى اختبارات الصلابة ورذاذ الملح، نتحقق من صحة مواصفاتك الأساسية مسبقًا، لتستلم مكونات جاهزة للتركيب دون أي مشاكل في التجميع أو توقفات مكلفة لخطوط الإنتاج. إضافةً إلى التصنيع، يمكنك الاعتماد علينا في الرد على طلبات عروض الأسعار الجديدة خلال ساعتين، وتقديم دعم مباشر لأخذ عينات النماذج الأولية، وشحن تصدير سلس إلى جميع أنحاء أوروبا وأمريكا الشمالية وآسيا وأوقيانوسيا. نرحب باستفساراتكم وعيناتكم.تفضل بزيارة موقعنا الإلكتروني أو تواصل معنا مباشرة للحصول على عرض أسعار تنافسي!
-
-
