 العربية




هل تتصارع مع الألومنيوم الملحوم على قاطعة، أو صرير غير مبرر، أو طواحين نهائية مقطوعة، أو لمسة نهائية تبدو مختلفة في كل مرة يعود فيها 6061 إلى الملزمة؟ استمر في القراءة. سنعمل من الإعداد الأول الحذر إلى رقم متجر مثبت، وسنعرض العملية الحسابية على طول الطريق. هذا مكتوب للشخص الذي يعمل على الآلة والمهندس الذي يشتري القطعة؛ وكلاهما يحتاج إلى عملية مستقرة، وليس شخصية بطولية مرفوعة من الرسم البياني.
6061 مناسب للآلة، لكنه ليس تلقائياً. يمكن أن تؤدي سرعة المغزل العالية المقترنة بتغذية خجولة إلى فرك الأداة. يمكن للتغذية المعقولة ذات الإخلاء الضعيف للرقائق أن تحزم فتحة في ثوانٍ. يمكن أن يؤدي التصاق الأداة الطويلة، أو الإمساك الضعيف بالعمل، أو القطع بالعرض الكامل، أو مسار الأدوات القصير الذي لا يصل مطلقًا إلى التغذية المطلوبة إلى تحويل مجموعة معلمات الصوت إلى قصاصات. ولهذا السبب فإن كل رقم أدناه يمثل نقطة بداية مرتبطة بالافتراضات المعلنة. يجب أن تكون الأولوية لبيانات الشركة المصنعة للقاطع الخاص بك والتجربة الأولية الخاضعة للرقابة.
الإجابة السريعة: نافذة بداية عملية لـ 6061
بالنسبة لمركز تصنيع رأسي جامد، وطاحونة طرفية حادة من الكربيد مصنوعة من الألومنيوم، وإمساك عمل آمن، ونفخ هواء فعال، أو رذاذ، أو مبرد فيضانات، فإن نافذة البداية العامة المحافظة هي:
|
المعلمة |
نقطة انطلاق عملية |
ما تسيطر عليه |
|
سرعة القطع، Vc |
200-500 م/دقيقة |
سرعة الحافة وتوليد الحرارة |
|
كربيد خط الأساس عندما يكون الإعداد غير معروف |
300 م/دقيقة |
نقطة حسابية مفيدة، وليست مثالية مضمونة |
|
تحميل الرقاقة، fz |
0.03-0.10 ملم/سن |
سمك الرقاقة، وعمل القطع، وتحميل الحافة |
|
عدد الناي |
2 للفتحات الضيقة؛ 3 للملف العام |
مساحة الشريحة مقابل الإنتاجية |
|
المشاركة الشعاعية، أي |
10%-30% من قطر القاطع للطحن الجانبي الأولي |
تحميل الأداة وسمك الرقاقة |
|
تعديل تغذية فتحة كاملة |
ابدأ بنسبة 50% إلى 70% من تغذية الطحن الجانبي المثبتة |
تحميل إضافي وهروب مقيد للرقاقة |
|
بدل إنهاء |
0.20-0.50 ملم لكل جانب عندما تسمح الهندسة بذلك |
حمل نهائي مستقر وتصحيح الأبعاد |
لا تنسخ هذا الجدول مباشرة إلى الإنتاج. تحتاج القواطع الصغيرة، والجدران الرقيقة، والأدوات طويلة المدى، وأجهزة التوجيه المكتبية، والمغازل ذات عزم الدوران المنخفض، والفتحات الكاملة إلى أحمال أقل. تعد قيمة مورد الأدوات لرقم الكتالوج الدقيق أكثر قيمة من مجموعة واسعة من المواد. روب جاك ، على سبيل المثال، تنشر بيانات خاصة بالقطر لأدواتها ذات المزمار 6061، في حين توضح شركة Harvey Performance كيف يمكن لقاطعتين من نفس القطر أن يتطلبا أحمال شرائح مختلفة نظرًا لاختلاف هندستهما.
لماذا لا يزال 6061 ينتج تخفيضات سيئة
قم بالتجول في أي متجر CNC عام تقريبًا وسيظهر 6061-T6 أو T651 في مبيت أو لوحة تثبيت أو قوس أو كتلة سائلة. شعبيتها ليست لغزا. السبيكة قوية إلى حد معقول، وخفيفة الوزن، ومتوفرة بسهولة، وتتحمل التآكل، وعادةً ما تكون ممتعة في القطع والأكسدة. هل مازلت تختار السهم؟ مقارنتنا ل 6061، 7075، و5052 للطحن باستخدام الحاسب الآلي المخصص يحدد تلك المقايضات مقابل الوظيفة التي يجب أن يقوم بها الجزء بالفعل.
الفشل المعتاد ليس ببساطة "عدد كبير جدًا من عدد الدورات في الدقيقة". إنه عدم تطابق بين السرعة وحمل الرقاقة والمشاركة وخلوص الرقاقة والصلابة. يمكن للألمنيوم أن يلتصق بحافة القطع الساخنة ويخلق حافة مدمجة. ثم تتغير الهندسة الفعالة: تتوقف الحافة عن القص بشكل نظيف، وترتفع قوة القطع، وتتلطخ تشطيبات الجدار، وقد تتشقق الأداة أو تنكسر. في الجيب العميق، تؤدي إعادة قطع الرقائق الساخنة إلى جعل الدورة أقل استقرارًا حتى عندما يكون عدد الدورات في الدقيقة المبرمج والتغذية معقولين.
هناك قضية عملية أخرى. إن التغذية المبرمجة ليست دائمًا هي التغذية التي يتم تحقيقها عند الحافة المتطورة. يمكن لمقاطع الخطوط القصيرة والزوايا الحادة والأقواس الصغيرة والتسارع المحافظ للآلة أن تبقي المحور أقل من المعدل المطلوب. يظل عدد الدورات في الدقيقة مرتفعًا بينما ينخفض حمل الشريحة الفعلي. تقوم الأداة بفرك المكان الذي تصبح فيه الهندسة أكثر أهمية. وبالتالي فإن النظر فقط إلى ملخص CAM يمكن أن يخفي السبب الحقيقي.
الصيغ الثلاثة التي تهم
علاقات الطحن القياسية بسيطة. ساندفيك كورومانت ينشر التعريفات المترية أدناه، و كيناميتال يقدم نفس العلاقة بوحدات البوصة.
سرعة المغزل:
دورة في الدقيقة = (Vc × 1000) ÷ (π × D)
تغذية الجدول:
معدل التغذية (مم/دقيقة) = دورة في الدقيقة × ض × فز
معدل إزالة المعادن:
MRR (سم³/دقيقة) = ap × ae × معدل التغذية ÷ 1000
حيث Vc هي سرعة القطع بـ m/min، D هو قطر القاطع الفعال بـ mm، z هو عدد المزامير الفعالة، fz هو التغذية لكل سن بـ mm، ap هو العمق المحوري للقطع بـ mm، و ae هو الارتباط الشعاعي بـ mm. بوحدات البوصة، RPM = (SFM × 3.82) ÷ قطر الأداة، وIPM = RPM × عدد الفلوت × IPT.
الترتيب مهم. اختر سرعة قطع يمكن الدفاع عنها للأداة والتشغيل الدقيقين. تحويله إلى دورة في الدقيقة. تحقق من حد عمود الدوران الخاص بالجهاز. ثم قم بحساب التغذية من حمل الرقاقة. عندما يصل المغزل إلى ما دون السرعة المحسوبة، اقبل عدد الدورات في الدقيقة الذي لديك بالفعل، ثم قم بتشغيل حساب التغذية مرة أخرى. وإلا فإن حمل الشريحة قد تغير على الرغم من أنه لا أحد ينوي تغييره.
مثال عملي: مطحنة نهاية كربيد 10 مم، 3 فلوت
إليك التمريرة الأولى التي سأكون مرتاحًا للإشراف عليها في الماكينة: إعداد متين، وقاطعة ألومنيوم قصيرة مقاس 10 مم مع 3 مزامير، ومشاركة نصف قطرية بنسبة 30%، وسرعة سطح تبلغ 300 م/دقيقة، و0.06 مم لكل سن.
دورة في الدقيقة = (300 × 1000) ÷ (π × 10) = 9,549 دورة في الدقيقة
التغذية = 9,549 × 3 × 0.06 = 1,719 مم/دقيقة
إذا كان العمق المحوري 5 مم والارتباط الشعاعي 3 مم:
MRR = 5 × 3 × 1719 ÷ 1000 = 25.8 سم مكعب / دقيقة
هذه الإجابة تقودنا إلى باب الآلة؛ لا يحرر الوظيفة. ما زلت أنظر إلى الحامل، والطول المتدلي، والطريقة التي توضع بها التركيبات، والطاقة المتاحة بالقرب من 9,549 دورة في الدقيقة، وهدف الفوهة، وعمق الجيب، ودعم الجدار، وفي كل مكان يصبح المسار لفترة وجيزة قطعًا كامل العرض. ابدأ تحت الإشراف، شاهد الشريحة واستمع. تغيير شيء واحد، ثم انظر مرة أخرى.
المرشحون المبدئيون المتريون حسب قطر المطحنة النهائية
بالنسبة للجدول أدناه، حددت سرعة السطح عند 300 م/دقيقة، واخترت أداة كربيد ثلاثية المزمار، وقمت بتغيير حمل الرقاقة مع القطر. فكر في كل صف باعتباره تذكرة لتجربة الطحن الجانبي الخاضعة للإشراف على آلة قادرة. لا يوجد إذن للضغط على بدء الدورة على دفعة غير مراقبة.
|
قطر القاطع |
تحميل رقاقة |
دورة في الدقيقة المحسوبة |
تغذية محسوبة |
الشيكات الأولى قبل زيادة الحمل |
|
3 ملم |
0.02 مم/سن |
31,831 دورة في الدقيقة |
1,910 ملم/دقيقة |
حد المغزل، الجريان، الحافة الهشة، إخلاء الرقاقة |
|
6 ملم |
0.04 ملم/سن |
15,915 دورة في الدقيقة |
1,910 ملم/دقيقة |
Stickout، تباطؤ الزاوية، عمق الجيب |
|
8 ملم |
0.05 ملم/سن |
11,937 دورة في الدقيقة |
1,791 ملم/دقيقة |
صلابة الحامل، الاشتباك الشعاعي، هدف المبرد |
|
10 ملم |
0.06 ملم/سن |
9,549 دورة في الدقيقة |
1,719 ملم/دقيقة |
حمل المغزل، صلابة الجدار، طريقة الدخول |
|
12 ملم |
0.07 ملم/سن |
7,958 دورة في الدقيقة |
1,671 ملم/دقيقة |
عزم الدوران، ودعم التركيبات، واتساق مسار الأدوات |
إذا تم استخدام أداة مقاس 3 مم على عمود دوران بسرعة 12000 دورة في الدقيقة، فلا تحتفظ بـ 1910 مم/دقيقة. الحفاظ على 0.02 مم/السن عن طريق إعادة الحساب: 12000 × 3 × 0.02 = 720 مم/دقيقة. هذه هي العادة التي تمنع تعديل الحد الأقصى للسرعة من تغيير إجراء القطع بصمت.
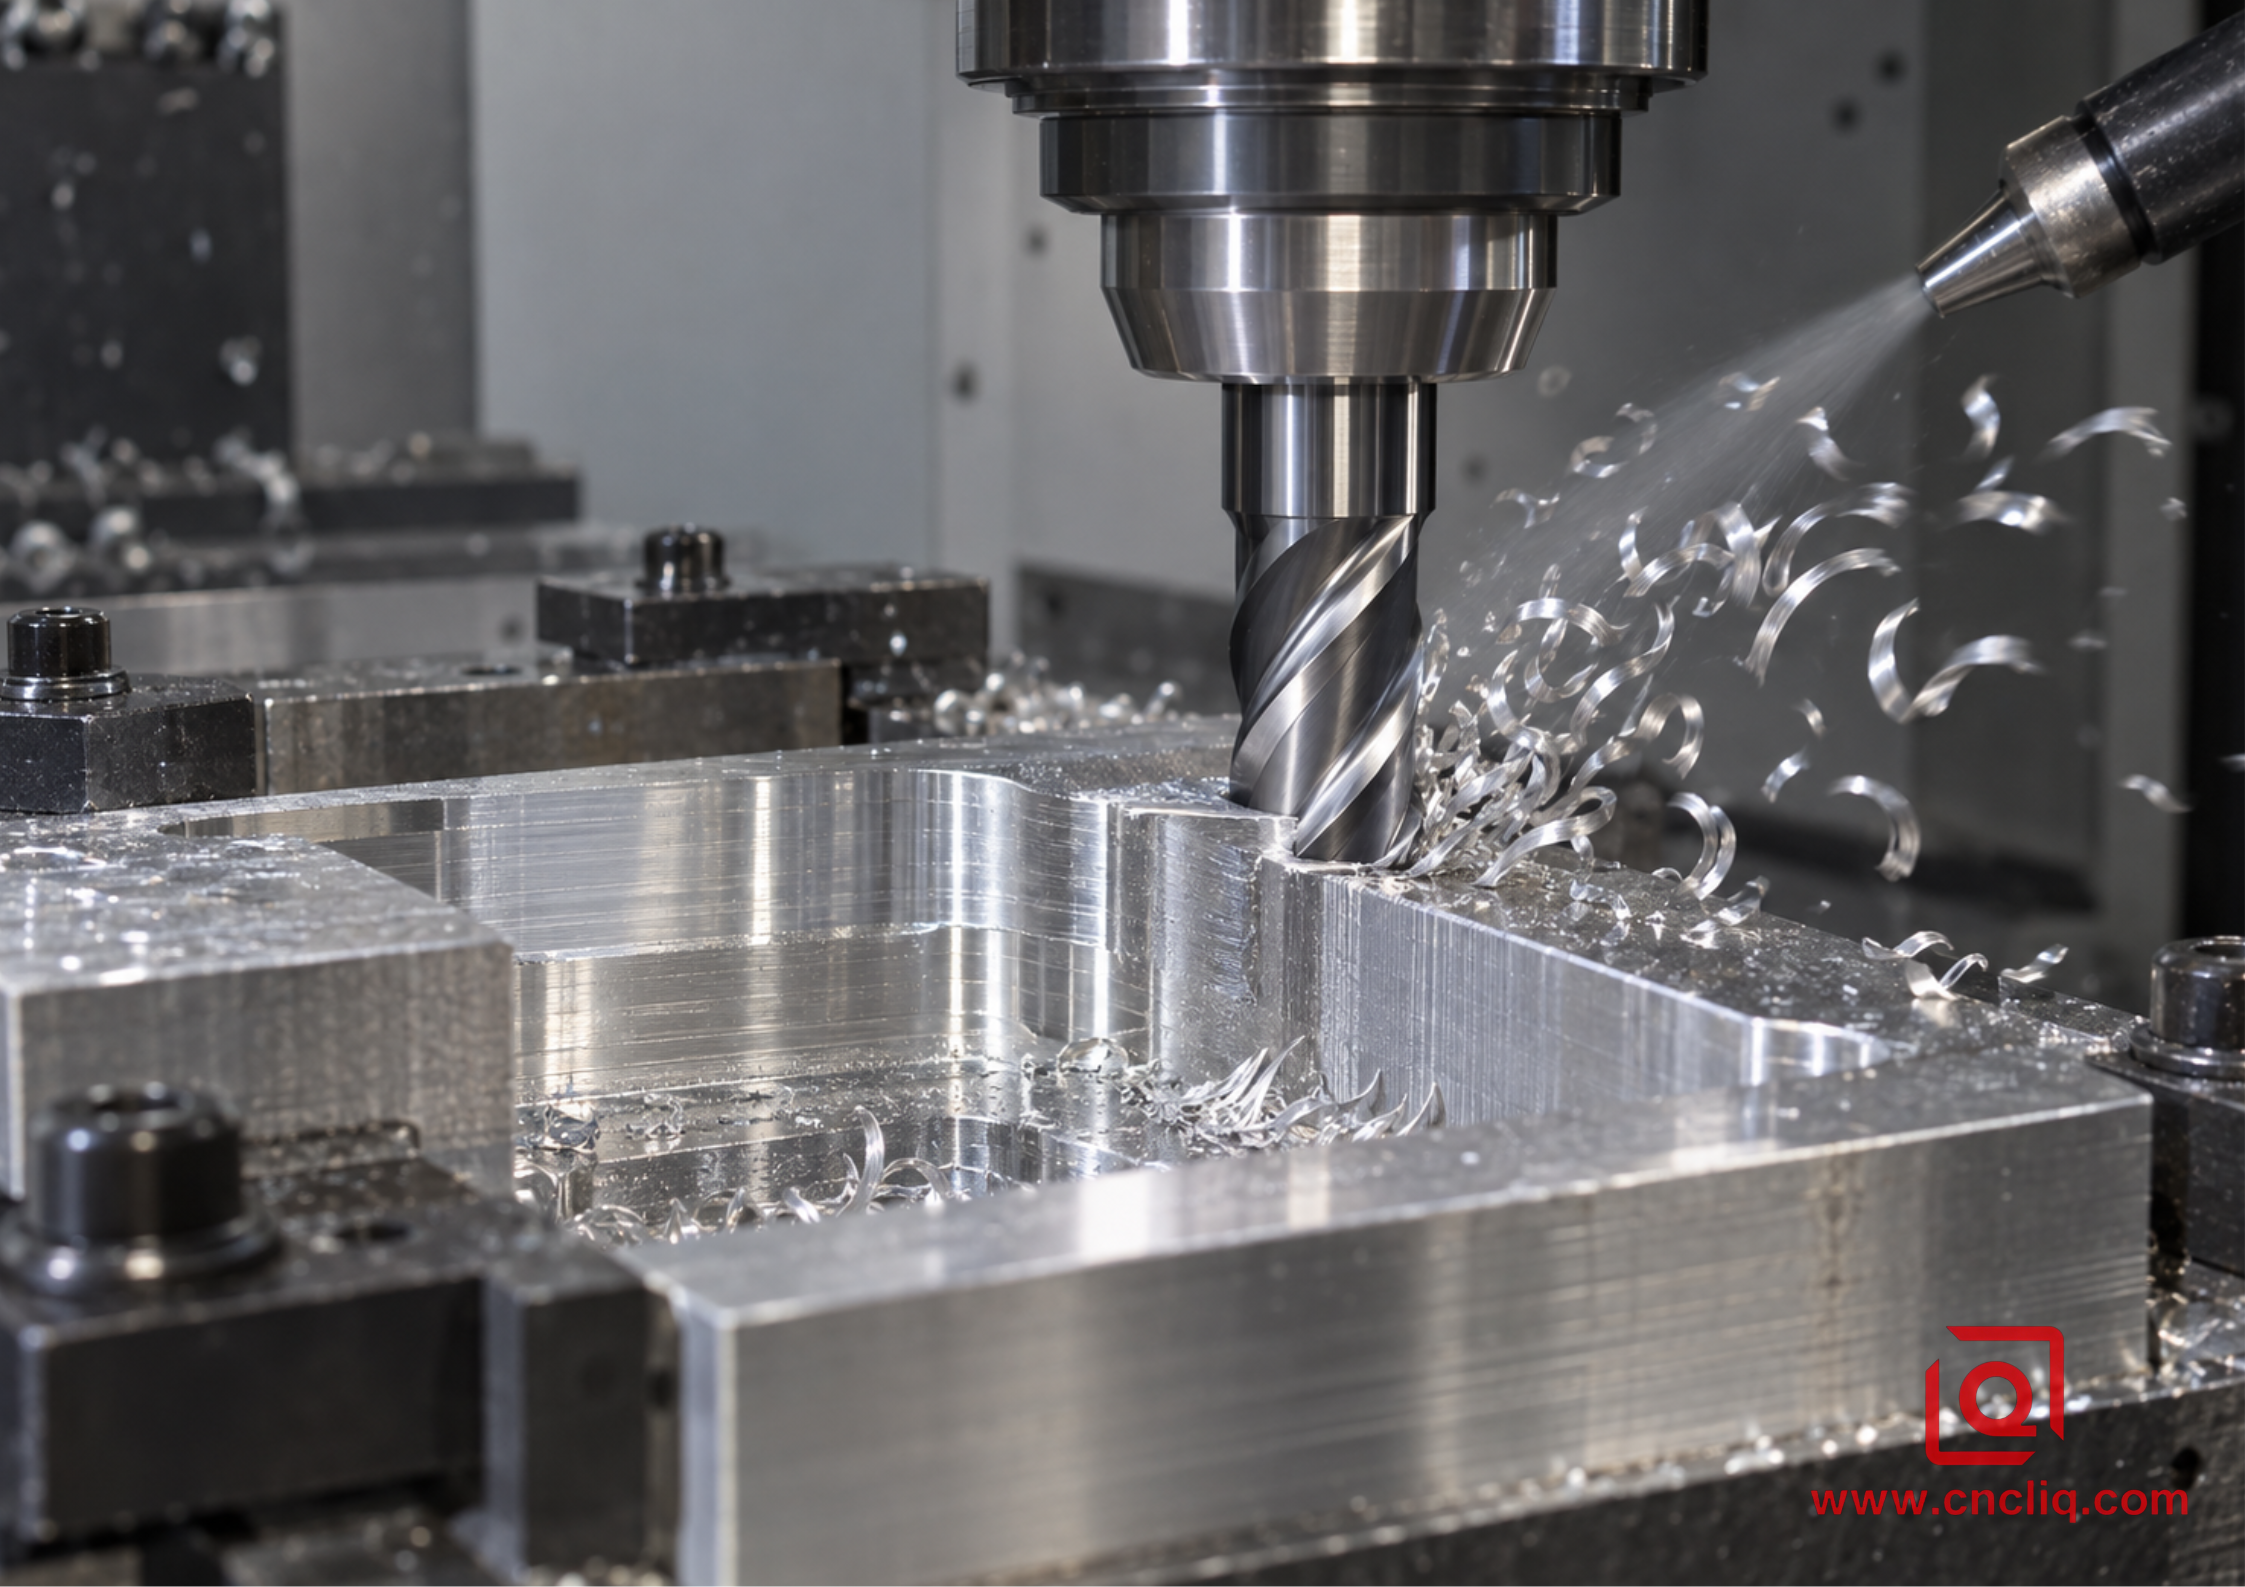
مطحنة نهاية مصقولة تقطع جيب ألومنيوم 6061
اختيار مطحنة النهاية الصحيحة
2 مزامير أم 3 مزامير؟
يترك مزماران مساحة كبيرة للرقاقة. أصل إلى هذا الشكل أولاً في فتحة كاملة، أو جيب عميق، أو مغزل صغير، أو أي مكان حيث بالكاد يصل الهواء إلى الأسفل. ثلاثة مزامير تستبدل بعض المساحة وتكتسب حافة عمل أخرى. في مطحنة الإنتاج الصلبة، غالبًا ما يكون هذا هو الحل الوسط المفيد للمقاطع والتخشين التكيفي؛ أداة ذات 4 فلوت للأغراض العامة لا تعتبر ترقية تلقائيًا.
المزيد من المزامير لا يعني تلقائيًا إنتاجًا أسرع. ترتفع التغذية مع عدد الفلوت فقط إذا كان كل مزمار قادرًا على تكوين وإخلاء رقاقته. عندما تتجمع الرقائق بين الأداة والجدار، تصبح الحافة الإضافية مسؤولية. اختر عدد الناي من مسار المشاركة والإخلاء، وليس من الحد الأقصى للتغذية الموضحة في CAM.
الهندسة وإعداد الحواف والطلاء
ابحث عن أشعل النار الإيجابي الحاد، والمزامير المصقولة، والهندسة المصممة للمواد غير الحديدية. يتم استخدام الكربيد المصقول غير المطلي على نطاق واسع لأن الحافة الحادة والناي الناعم يساعدان على مقاومة التصاق الألومنيوم. يمكن أيضًا أن تعمل بعض الطلاءات المصممة خصيصًا لتصنيع الآلات غير الحديدية بشكل جيد، لكن لا تفترض أن الطلاء الناجح في الفولاذ ينتمي إلى الألومنيوم. اتبع بيانات التطبيق الخاصة بصانع الأدوات لمعرفة السلسلة المحددة.
يصبح النفاد مرئيًا بشكل مؤلم حيث تصبح الأداة والرقاقة أصغر. تشير الصورة إلى إجمالي 0.01 مم من الجريان بجانب شريحة مبرمجة 0.02 مم: قد تقوم إحدى الحواف بمعظم العمل بينما تقوم جيرانها بالتلميع فقط. قم بتنظيف الاستدقاق والكوليت، وتقصير الوصول إلى ما تحتاجه الميزة، وإخراج الحامل التالف قبل محاولة البرمجة حوله.
قطر الأداة ومدى وصولها
استخدم أكبر قطر يمكن أن يصل إلى الميزة مع خلوص زاوية مناسب. عادةً ما تكون الأداة الأكبر حجمًا أكثر صلابة وتوفر حجمًا أكبر للفلوت. لكن لا تختر أداة قطع بعيدة المدى لمجرد أنها يمكنها تشغيل كل الميزات. غالبًا ما تنتج أدوات التخشين المنفصلة والمعالجة المتبقية والتفاصيل عملية أسرع وأكثر موثوقية. قد يبرر الوصول المعقد طحن CNC متعدد المحاور ، والتي يمكن أن تقلل من الوصول الفعال وتقلل من إعادة التركيب.
ضبط المعلمات للتشغيل الفعلي
الطحن الجانبي والتخشين التكيفي
يمنح الارتباط الشعاعي المنخفض مساحة للرقائق للمغادرة ويحافظ على تحميل الأداة بشكل أكثر اتساقًا. يمكن أن يدعم قطعًا محوريًا أعمق، لكن ترقق الرقاقة الشعاعية يصبح ذا صلة عندما يكون الارتباط صغيرًا. قد تحتاج التغذية المبرمجة لكل سن إلى تصحيح للحفاظ على الحد الأقصى المطلوب لسمك الشريحة. استخدم نموذج ترقق الرقاقة المعتمد لنظام CAM أو الآلة الحاسبة الخاصة بالشركة المصنعة للقاطع بدلاً من التخمين.
تُفضل الإدخالات الحلزونية السلسة ومسارات المشاركة الثابتة على الانخفاضات المفاجئة ذات العرض الكامل. تجنب التوقف في القطع. إذا كان الجيب يحتوي على مناطق ضيقة حيث يرتفع التفاعل، فقم بتطبيق التحكم في التغذية المحلية أو استخدم المعالجة الثابتة حتى لا تواجه الأداة إسفينًا غير متوقع للمواد.
الشق الكامل
يحيط الشق بالقاطع بالمواد على كلا الجانبين. يرتفع الحمل، وتقل مساحة الهروب للرقائق، ويصبح الوصول إلى سائل التبريد أكثر صعوبة. ابدأ بنسبة 50% إلى 70% من تغذية الطحن الجانبي المثبتة، وحافظ على العمق المحوري محافظًا، وفضل مزاميرين حيث يكون الخلوص ضيقًا. لا تحل الرقائق المعبأة عن طريق تقليل العلف وحده؛ التي يمكن أن تخلق رقائق أرق وأكثر سخونة. تحسين الإخلاء أو تقليل المشاركة أولاً.
تشطيب الحوائط والأرضيات
يجب أن يؤدي تمرير النهاية إلى إزالة بدل ثابت. إن ترك أي شيء تقريبًا يمكن أن يؤدي إلى احتكاك الحافة عبر المناطق التي تم ثني الممر الخشن فيها بالفعل. ترك الكثير يكرر الحمل الخشن والانحراف. يعتبر البدل الشعاعي الذي يبلغ 0.20-0.50 مم نطاق تخطيط عملي للعديد من الأجزاء متوسطة الحجم، لكن الرسم وقطر الأداة وسمك الجدار والتشطيب المطلوب يتحكم في القيمة النهائية.
بالنسبة للجدار المهم، استخدم أداة تشطيب حادة مخصصة عندما يبررها عمر الأداة أو التسامح أو المظهر. حافظ على اتساق اتجاه مسار الأدوات، وتجنب التوقف على الوجه التجميلي، وفحص الأبعاد بعد وصول الجزء إلى درجة حرارة مستقرة. دليلنا ل تفاوتات طحن الألومنيوم باستخدام الحاسب الآلي وخيارات التصميم يشرح كيف تؤثر استراتيجية سماكة الجدار ونصف القطر ومسند الإسناد على قابلية التصنيع.
جدران رقيقة وأجزاء طويلة
لا تقم "بإصلاح" انحراف الجدار باستخدام عدد الدورات في الدقيقة وحده. قلل من قوة القطع الشعاعية، وقم بتبديل الجوانب حيثما كان ذلك عمليًا، واترك مخزونًا موحدًا، وادعم الجزء القريب من القطع. يمكن أن يؤدي التخشين إلى إطلاق الضغط المتبقي في اللوحة، وبالتالي فإن العملية المرحلية - الخشنة أو فك التثبيت أو التثبيت حيثما كان ذلك مناسبًا، ثم الانتهاء - قد تحافظ على الهندسة بشكل أفضل من إعداد قوي واحد. تعتمد الخطة الصحيحة على حالة المادة ورصيد إزالة المخزون وهيكل مسند الرسم.
إخلاء الرقاقة وتشحيمها
في عملية الطحن 6061، يعد إخلاء الرقاقة جزءًا من معلمة القطع. انفجار الهواء يبقي الرقائق تتحرك. يضيف الضباب تزييتًا محدودًا. يمكن لمبرد الغمر أن يقوم بتشحيم ونقل الحرارة والرقائق، بشرط أن تصل الفوهات إلى منطقة القطع. قد تحتاج الجيوب العميقة إلى توصيل الأدوات أو الفوهات المساعدة الموجهة بعناية.
الرقائق الجيدة منفصلة ومشرقة وتترك القطع. صوت المغزل ثابت، والحمل يتكرر، ولا يتم لحام أي ألومنيوم على الحافة. غالبًا ما تشير الرقائق البودرة إلى الاحتكاك أو الاحتكاك الخفيف للغاية. تُظهر الرقائق الطويلة التي تغلف الحامل ضعف التحكم في الرقاقة. تشير المواد الداكنة أو الملطخة أو زيادة الحمل المفاجئة إلى الحرارة أو الالتصاق أو إعادة القطع. توقف وافحص قبل أن يصبح القطع الهامشي أداة مكسورة أو جزءًا تالفًا.
ميكانيكي يتفقد غلاف الألمنيوم المطحون حديثًا
استكشاف الأخطاء وإصلاحها من القص، وليس من التخمين
|
أعراض |
الأسباب المحتملة |
الإجراء الأول |
|
الألومنيوم ملحومة إلى الحافة |
الاحتكاك، التشحيم السيئ، إعادة قطع الرقائق، هندسة الحواف غير المناسبة |
قم بإزالة الرقائق، وافحص الأداة، وتحقق من حمل الرقاقة، واستعيد التشحيم |
|
الصرير أو الثرثرة |
التصاق زائد، تركيبات ضعيفة، مشاركة عالية، منطقة سرعة غير مستقرة |
قم بتقصير الإعداد وتقليل المشاركة وفحص الحامل والتركيب |
|
رقائق البودرة |
التغذية منخفضة جدًا بالنسبة لعدد الدورات في الدقيقة، وتباطؤ الزاوية، والحافة الباهتة |
تحقق من التغذية الفعلية، وقم بزيادة حمل الرقاقة بعناية، واستبدل الأداة البالية |
|
لدغ ثقيل عند الخروج |
أداة باهتة، واتجاه مسار سيئ، وحافة غير مدعومة |
استخدم أداة حادة أو قم بمراجعة الخروج أو إضافة دعم أو كسر حافة يمكن التحكم فيه |
|
خشونة جيدة لكن تشطيب سيء |
الانحراف، السماح غير المتناسق، الحافة المبنية، الانجراف الحراري |
استخدم تمريرة نهائية موحدة وافحص حالة الأداة ودرجة حرارة الجزء |
|
أداة مكسورة في الجيب |
رقائق معبأة، مشاركة مفاجئة، نفاد، وصول زائد |
تحسين الإخلاء، وتنعيم المسار، وفحص الجريان، وتقصير الأداة |
|
يتغير الحجم عبر الدفعة |
تآكل الأداة، درجة الحرارة، حركة المسند، اختلاف التثبيت |
قياسات الاتجاه، والتحقق من ثبات العمل، والتعويض فقط بعد مراجعة السبب |
قم بتغيير متغير رئيسي واحد في كل مرة. قم بتسجيل الأداة المقبولة، والحامل، والشريط اللاصق، وحالة المادة، وعدد الدورات في الدقيقة، والتغذية، وAP، وAE، وطريقة التبريد، وحمل المغزل، ونتيجة الفحص، وعمر الأداة. تصبح ورقة الإعداد هذه أكثر قيمة من أي مخطط عام آخر عبر الإنترنت.
حالة العميل المجهول: 6061 كتلة متشعبة هيدروليكية
احتاج عميل صناعي مجهول الهوية إلى مشعب 6061-T6 صغير الحجم بمنافذ متقاطعة، وحلقات مضادة على شكل حرف O، وأوجه تركيب، وشكل خارجي مؤكسد تجميلي. لم يكن القلق الأولي هو الحد الأقصى لإزالة المعادن. لقد كان يحافظ على هندسة الختم وعلاقات المنافذ بشكل ثابت مع منع الرقائق من البقاء في الثقوب المتقاطعة العميقة.
قسمت المراجعة الهندسية العملية إلى مراحل مستقرة. أنشأ الفريق وجوه مسند عريضة أولاً، واستخدم مطحنة نهائية من الألومنيوم بثلاثة مزامير للتخشين المفتوح، وتحول إلى أداة ذات مزمارين حيث تقيد القنوات الضيقة تدفق الرقائق، ومخزونًا محجوزًا لتشطيب الوجه المانع للتسرب. تلقت المناطق العميقة التنظيف الموجه وفحص التنظيف المتوسط. تم فحص التجاويف الحرجة وعلاقات الوجه قبل التشطيب التجميلي، في حين تمت حماية ميزات الخيوط والختم في خطة التشطيب.
خلال أول تجربة مضبوطة، لم يتم تحرير العملية من عدد الدورات في الدقيقة المحسوب وحده. قام الفريق بفحص حمل المغزل الفعلي، وسلوك الزاوية، وشكل الرقاقة، وتشغيل الأداة، ودرجة حرارة الميزة. تم ضبط التغذية للحفاظ على سماكة الرقاقة عند سرعة المغزل المتاحة، بينما تعمل عناصر التحكم في المشاركة المحلية على تقليل الحمل عند التحولات الداخلية. التقطت ورقة الإعداد النهائية مجموعات الأدوات المعتمدة وتسلسل الفحص للدفعات المتكررة.
هذا هو نفس منطق التصنيع المستخدم لـ أ مشعب هيدروليكي مخصص مصنوع باستخدام الحاسب الآلي ومؤكسد : اختيار المعلمة، وعقد العمل، والتنظيف، والتحقق من الأبعاد، والمعالجة السطحية يجب أن تدعم بعضها البعض. إذا كان طلب عرض الأسعار الخاص بك يشتمل على ممرات مغلقة، أو جدران رقيقة، أو وجوه تجميلية، أو تفاوتات في الموضع الحرج، فأرسل الرسم والكمية السنوية. هذه التفاصيل تغير خطة المعالجة والاقتباس.
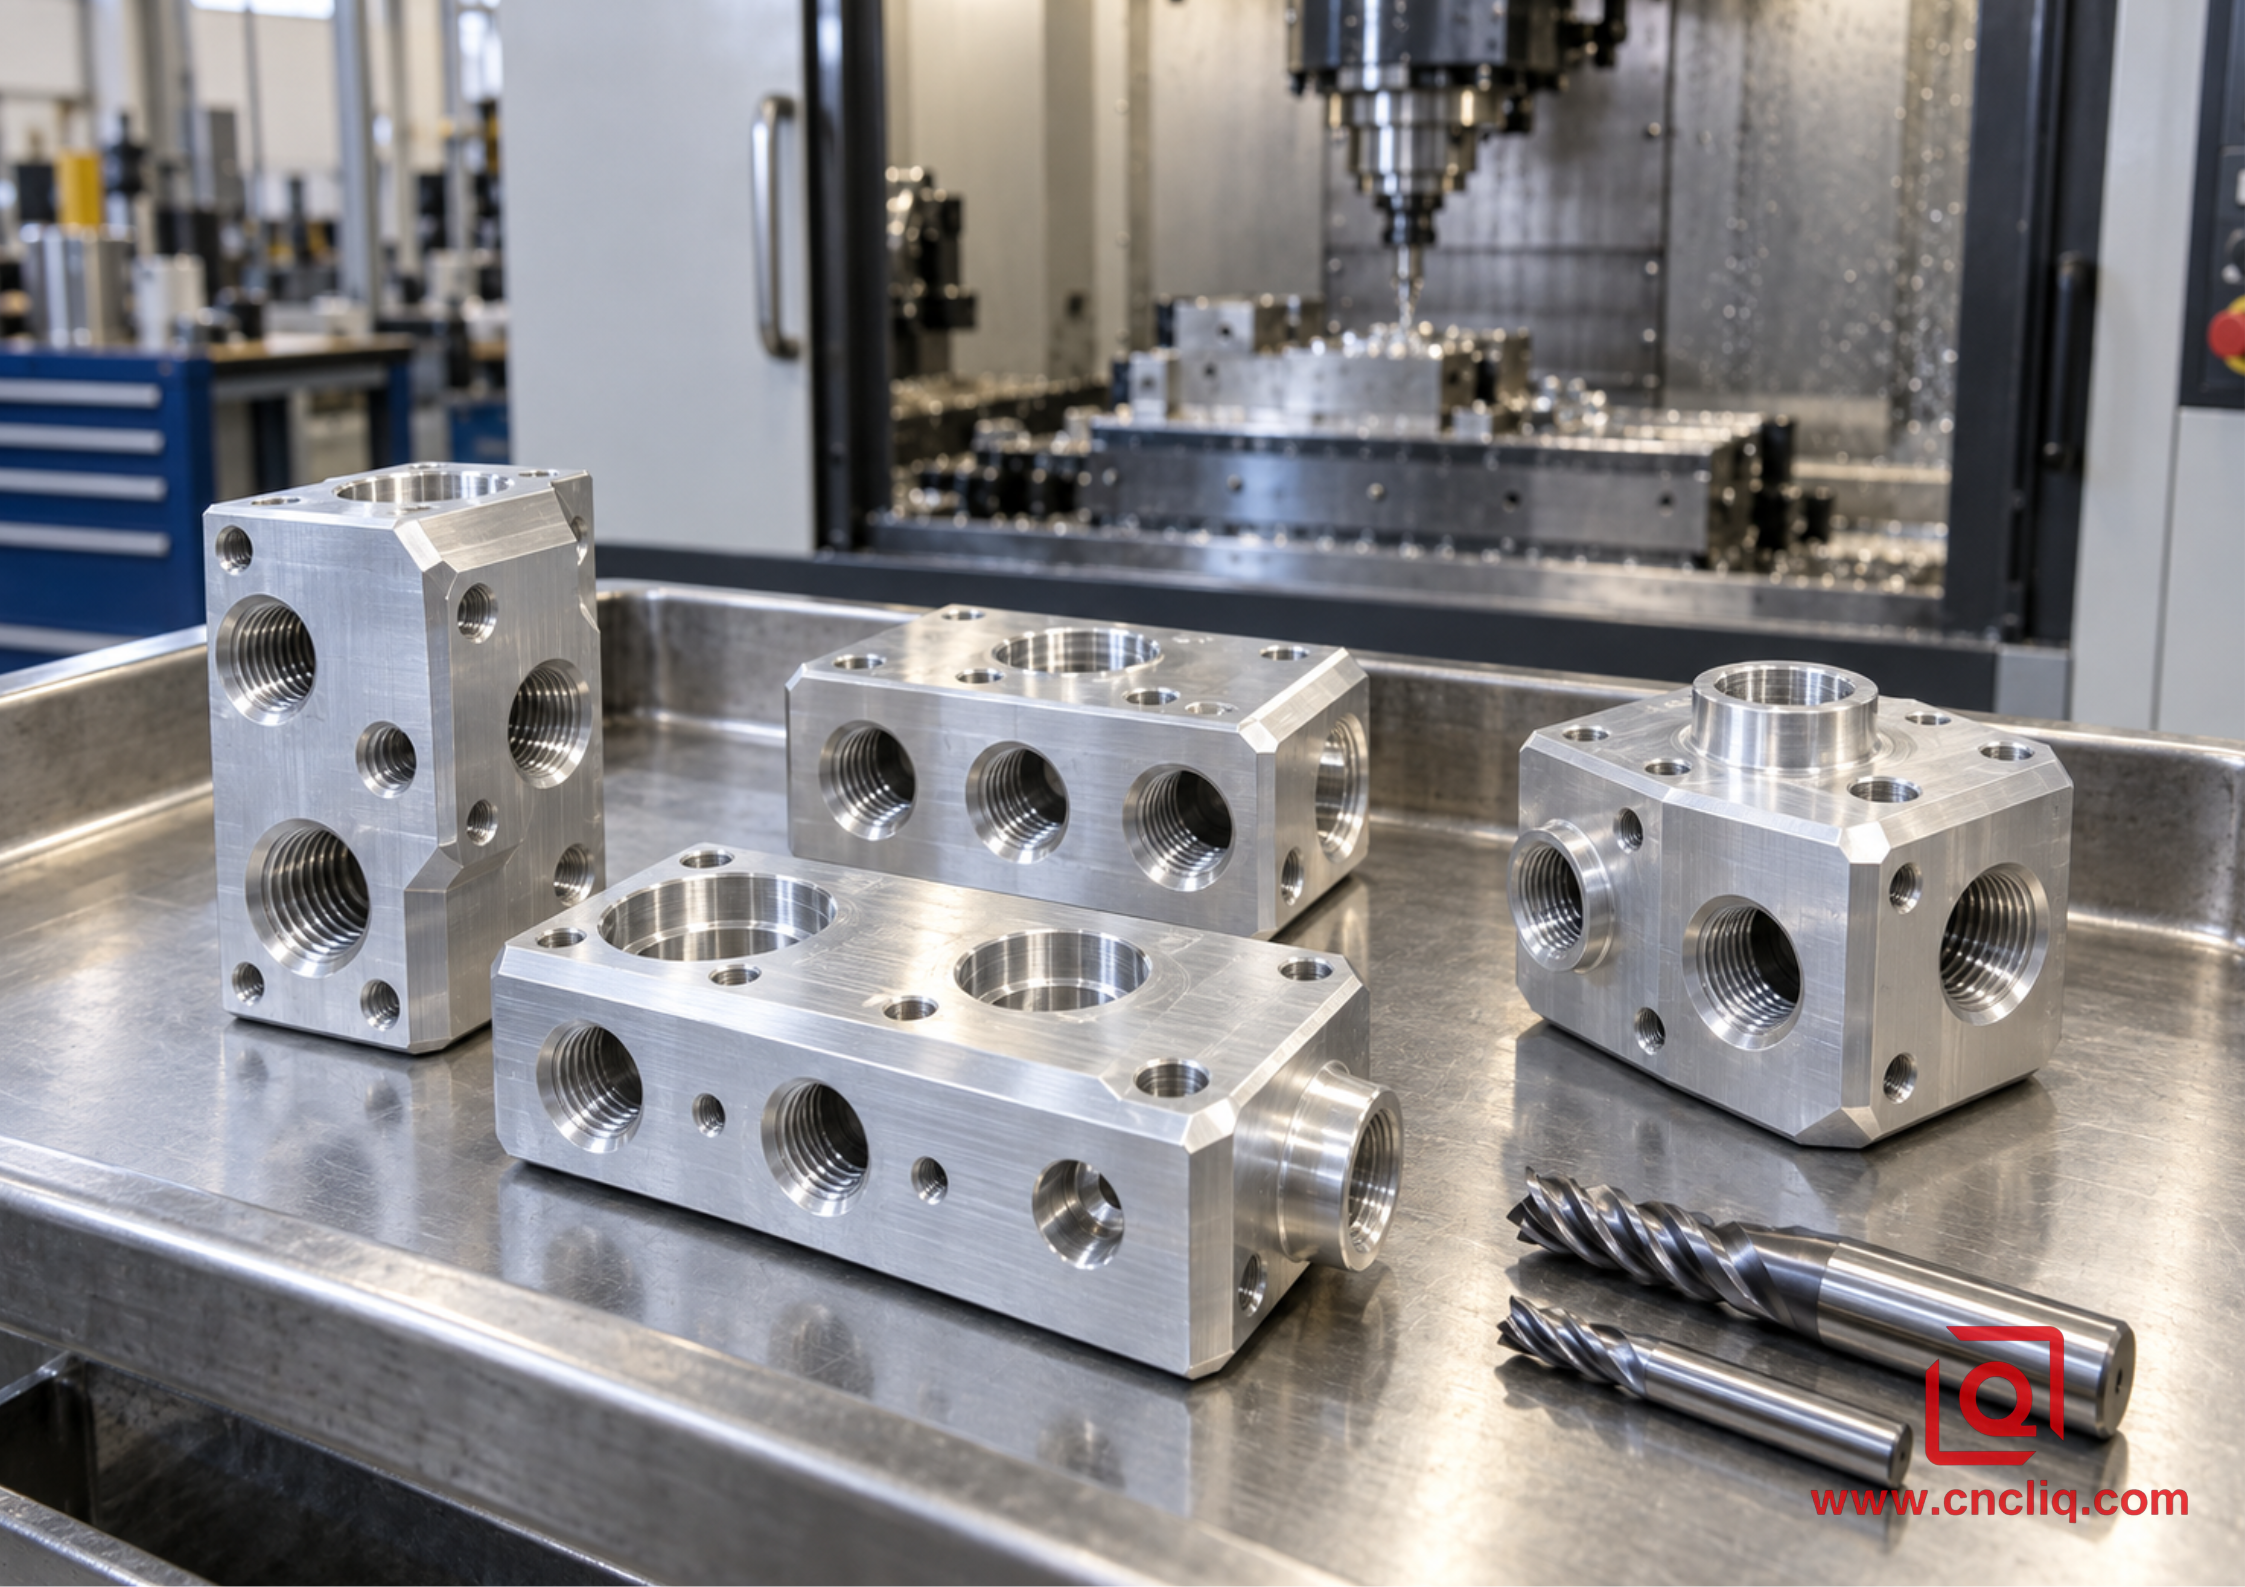
تم الانتهاء من 6061 كتلة من الألومنيوم ومطاحن نهائية
قائمة التحقق من صحة المتجر
1. تأكد من السبائك، والحالة المزاجية، وشكل المنتج، وحالة المخزون، ومراجعة الرسم الحاكم.
2. حدد الأداة الدقيقة للألمنيوم واحصل على إرشادات السرعة وحمل الرقاقة والاشتباك من الشركة المصنعة.
3. تحقق من حالة الحامل، والنفاذ، والتصاق الأداة، وطول الناي، والوصول إلى الميزة.
4. احسب عدد الدورات في الدقيقة من سرعة القطع، وقم بتغطية الحد الأقصى للآلة، ثم أعد حساب التغذية من حمل الرقاقة.
5. قم بمراجعة نقاط الوصول، وAE، والإدخالات، والزوايا، والفتحات، والجدران الرقيقة، والمناطق التي تتغير فيها المشاركة.
6. تأكد من دعم ثبات العمل، وتكرار مرجع الإسناد، وهروب الرقاقة، واتجاه سائل التبريد أو الهواء.
7. قم بإجراء عملية قطع أولى يتم التحكم فيها وشاهد سلوك التغذية الفعلي، وحمل عمود الدوران، والصوت، والرقائق، والنتوءات، وحافة الأداة.
8. فحص الأبعاد الحرجة وحالة السطح باستخدام معدات معايرة مناسبة.
9. قم بتغيير متغير واحد في كل مرة، وقم بتوثيق النافذة المقبولة، واطلب الموافقة قبل إصدار الإنتاج.
في Liqin، يمكن أن يشمل التحقق من الأبعاد CMM، والإسقاط البصري، وقياس الارتفاع، وتحديد ملامح السطح، وقياس الخشونة وفقًا للجزء وخطة التحكم. انظر لدينا قدرات ضمان الجودة والتفتيش للمعدات وسياق نظام الجودة. تكون ورقة المعلمة مفيدة فقط عندما تثبت خطة القياس أن الجزء الناتج يلبي الرسم المعتمد.
ما يجب تضمينه في 6061 التصنيع باستخدام الحاسب الآلي طلب عرض الأسعار
للحصول على عرض أسعار أسرع وأكثر فائدة، قم بتوفير 3D CAD بالإضافة إلى رسم ثنائي الأبعاد يتم التحكم فيه. تحديد 6061 من نماذج المزاج والمخزون، والأبعاد الحرجة، ومسندات GD&T، وخشونة السطح، ومتطلبات كسر الحواف، والخيوط، وأوجه الختم، ومناطق التجميل، والأكسدة أو التشطيبات الأخرى، ووثائق الفحص، والحجم السنوي، وحجم الدفعة، والتعبئة، ووجهة التسليم. إذا كان البعد مهمًا للتجميع، فقم بوضع علامة عليه بدلاً من الاعتماد على التسامح العام لكتلة العنوان.
تتيح هذه المعلومات للمورد اختيار مسار أداة واقعي، واستراتيجية التثبيت، وتسلسل الفحص، ونافذة العملية. كما أنه يساعد على فصل تسعير النموذج الأولي عن اقتصاديات تكرار الإنتاج. بالنسبة للأجزاء التي تتطلب توجهات متعددة، نظرة عامة على 3 محاور مقابل 5 محاور دقيقة يشرح لماذا يمكن لعدد أقل من الإعدادات تحسين الوصول والتحكم في مسند الإسناد.
هل تحتاج إلى مراجعة مبيت 6061، أو قوس، أو مشعب، أو تركيب، أو أي مكون مخصص آخر؟ قم بتحميل الرسم من خلال موقعنا صفحة الاتصال . أخبرنا بالكمية المستهدفة والميزات المهمة والتشطيب المطلوب حتى يتمكن الفريق الهندسي من الاستجابة بعرض أسعار يراعي العملية بدلاً من السعر العام.
التعليمات
ما عدد الدورات في الدقيقة التي يجب أن أستخدمها لطاحونة نهائية مقاس 1/4 بوصة من الألومنيوم 6061؟
يعتمد عدد الدورات في الدقيقة على القاطع الدقيق وسرعة السطح المستهدفة. عند 800 SFM، يكون الحساب (800 × 3.82) ÷ 0.25 = 12,224 دورة في الدقيقة. يعد هذا مثالًا حسابيًا معقولاً للكربيد، ولكن توصية الشركة المصنعة للأداة، وحد الماكينة، والمشاركة الشعاعية، والالتصاق، والمبرد، ومسك العمل يجب أن تحدد القيمة التجريبية. بعد اختيار RPM، قم بحساب التغذية من حمل الشريحة الموصى به بدلاً من تخمين IPM بشكل منفصل.
هل الطاحونة النهائية ذات الفلوتين أو الفلوت الثلاثة أفضل لـ 6061؟
توفر الأداة ذات الفلوتين مساحة أكبر للرقاقة وغالبًا ما تكون أكثر أمانًا للفتحات الكاملة والجيوب العميقة والإخلاء المحدود. غالبًا ما تكون الطاحونة النهائية الخاصة بالألمنيوم ذات 3 مزامير أكثر إنتاجية في التشكيل الجانبي والتخشين التكيفي على الماكينة الصلبة لأنها تضيف حافة قطع فعالة مع الحفاظ على حجم الناي المفيد. يعتمد الاختيار الأفضل على المشاركة، والوصول، وقدرة المغزل، وإزالة الرقاقة - وليس الاعتماد على الناي وحده.
هل يجب علي استخدام المبرد عند طحن الألومنيوم 6061؟
استخدم طريقة التحكم في الرقاقة المناسبة للعملية. يمكن للهواء الموجه أن يعمل في حالة القطع المفتوحة، ويضيف الضباب التشحيم، ويكون مبرد الغمر أمرًا شائعًا عندما يصل إلى منطقة القطع ويحمل الرقائق بعيدًا. تحتاج الجيوب والفتحات العميقة إلى اهتمام خاص لأن حجم سائل التبريد خارج الجيب لا يضمن الإخلاء عند الحافة. التزم دائمًا بمتطلبات السلامة الخاصة بالآلات والسوائل والتهوية ومكان العمل.
لماذا يتم لحام الألمنيوم في الطاحونة النهائية؟
عادةً ما تتطور الحافة المبنية عندما تسمح الحرارة والضغط وإزالة الرقائق الضعيفة للألمنيوم بالالتصاق بالقاطع. تشمل المساهمين الشائعين تغذية قليلة جدًا لعدد الدورات في الدقيقة المحدد، والحافة الباهتة أو غير المناسبة، وإعادة قطع الرقاقة، والتشحيم السيئ، والمشاركة المفرطة، والالتصاق الطويل. قم بإيقاف القطع، وتنظيف الأداة أو استبدالها، وتصحيح الإخلاء، والتحقق من الحمل الفعلي للرقاقة، وإعادة التشغيل بتغيير واحد يتم التحكم فيه بدلاً من مجرد تقليل كل معلمة.
ما هي المعلومات التي يحتاجها مورد CNC لعرض 6061 قطعة بدقة؟
أرسل 3D CAD، ورسم ثنائي الأبعاد يمكن التحكم في مراجعته، والسبائك والمزاج، والتفاوتات الحرجة وGD&T، وتشطيب السطح، والخيوط، ومتطلبات الختم والتجميل، والمعالجة اللاحقة، والكمية، ووثائق الفحص، واحتياجات التسليم. لاحظ ميزات التجميع الهامة وأجزاء التزاوج. يساعد طلب عرض الأسعار الكامل المورد على تخطيط سير العمل، والوصول إلى الأدوات، والفحص، وبدل التشطيب، وضوابط تكرار الإنتاج، مما يقلل من وقت التوضيح ومخاطر عرض الأسعار.
ملخص
تأتي عملية طحن الألومنيوم 6061 الموثوق بها من خلال موازنة سرعة القطع، وحمل الرقاقة، وعدد الفلوت، والاشتباك، والصلابة، وإخلاء الرقاقة. احسب عدد الدورات في الدقيقة من سرعة السطح، واحسب التغذية من حمل الشريحة، ثم قم بتصحيح كل من الجهاز الحقيقي ومسار الأدوات. استخدم أدوات حادة خاصة بالألمنيوم، وحافظ على الإعداد قصيرًا وصلبًا، وتحقق من صحة الرقائق والتحميل والصوت والفحص، وقم بتوثيق النافذة المعتمدة. للحصول على عرض أسعار مدرك للعملية، أرسل Liqin ملفات CAD الخاصة بك، والرسم، والكمية، وحالة المواد، والتفاوتات الحرجة، ومتطلبات النهاية.
معلومات الاتصال
شركة: نينغبو Liqin الصناعة المحدودة
صيانة العملاء اليومية ودعم ما بعد البيع: Service@shturl. zhuwanying@cncliq.com
الاستفسار الجديد والاقتباس ومناقشة الطلب: Business@shturl. تشولي@chinaliqin.com
الخط الساخن: +86 18757148656
تنصل
جميع المقالات الفنية ومواصفات المواد وتوصيات التصنيع وتفاصيل المعالجة السطحية المنشورة على هذه المدونة هي لأغراض إعلامية ومرجعية فقط. يرجى ملاحظة أن الرؤى العامة للمدونة لا تحل محل الاتفاقيات الفنية الموقعة. نظرًا لأن الأجزاء المخصصة تختلف حسب أرقام حرارة المواد ومعايرات الماكينة والتفاوتات المحددة، فإن مواصفات جودة الربط تخضع فقط لرسومات CAD المعتمدة والعقود الموقعة وخطط الجودة الرسمية.
لقد تم إخفاء هوية جميع دراسات حالة العملاء الواردة في هذه المدونة وتعقيمها تمامًا. تعمل مقاييس الأداء وسير عمل التصنيع والصور المعروضة فقط على إظهار قدراتنا في التصنيع المخصص ولا تمثل معيارًا عالميًا واحدًا لجميع الطلبات.
فريق التصنيع Liqin
مبنية على 18 عامًا من الخبرة الهندسية الدقيقة، تقوم شركة Ningbo Liqin Industry بتصنيع مكونات معدنية عالية التحمل للأسواق العالمية المتطلبة. نحن نعمل في مركز إنتاج مساحته 6500 متر مربع ومجهز بأكثر من 150 آلة، ونقوم بتشغيل الآلات CNC ذات 4 و 5 محاور، وتصنيع الآلات الطحنية، والبثق البارد، وصب القوالب بالضغط تحت سقف واحد. يتيح لنا هذا الإعداد إدارة المشاريع بسلاسة، مع أخذ الأجزاء من مفاهيم CAD الأولية مباشرة إلى الشحنات النهائية.
نحن نتعامل مع مراقبة الجودة دون أي تنازلات. نحن نتعامل مع التفاوتات الصارمة مع الانضباط الهندسي الذي يتطلبه. مدعومًا بشهادات ISO 9001 وISO 13485 وIATF 16949، يقوم مهندسو ضمان الجودة لدينا بإجراء فحوصات IPQC وFQC وOQC الصارمة على كل دفعة إنتاج واحدة. بدءًا من رسم خرائط أبعاد CMM والتنميط البصري وحتى اختبار الصلابة ورش الملح، فإننا نتحقق من صحة مواصفاتك الهامة مقدمًا - بحيث تتلقى مكونات جاهزة للإسقاط دون أي مشاكل في التجميع أو توقف الخطوط المكلف. علاوة على التصنيع، يمكنك الاعتماد علينا في أوقات الاستجابة لمدة ساعتين لطلبات عروض الأسعار الجديدة، والدعم المباشر لأخذ عينات النماذج الأولية، وشحن الصادرات بسلاسة عبر أوروبا وأمريكا الشمالية وآسيا وأوقيانوسيا.
نرحب باستفساراتكم والعينات. زيارة موقعنا على الانترنت أو اتصل بنا مباشرة للحصول على عرض أسعار تنافسي!
