 العربية




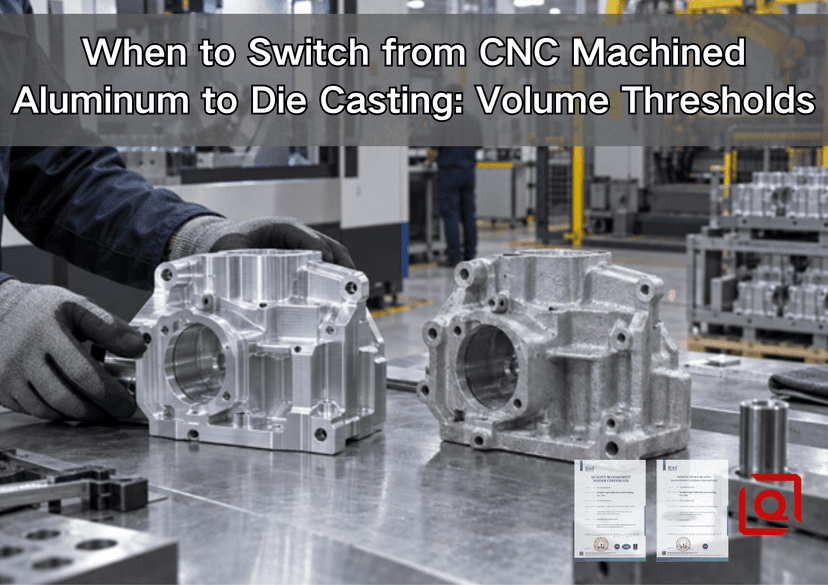
هل مازلت تناقش ما إذا كان يجب أن يبقى غلاف الألمنيوم التالي في مركز التصنيع باستخدام الحاسب الآلي أو ينتقل إلى أداة صب القوالب؟ التوقيت الخاطئ يمكن أن يضر في أي من الاتجاهين. قم بالتبديل مبكرًا جدًا ويمكن أن تؤدي مراجعة التصميم إلى تحويل قالب فولاذي باهظ الثمن إلى خردة. قم بالتبديل بعد فوات الأوان وسيستمر كل طلب شراء في الدفع مقابل القضبان المعدنية والرقائق وساعات المغزل والقواطع والإعدادات والفحص الذي كان من الممكن تجنبه من خلال عملية صب قريبة من الشبكة. يوضح هذا الدليل للمهندسين وفرق التوريد كيفية تحديد حد حجم واقعي، واختباره في مواجهة المخاطر الموجودة في المتجر، وبناء مسار أكثر أمانًا بدءًا من النماذج الأولية المجهزة آليًا وحتى الإنتاج المصبوب.
الإجابة المختصرة بسيطة: لا توجد قاعدة عالمية "للتحويل إلى 1000 جزء". بالنسبة للعديد من المساكن المصنوعة من الألومنيوم، فإن ما بين 500 إلى 5000 قطعة مقبولة هي المنطقة التي تصبح فيها الدراسة الجادة لـ CNC مقابل الصب بالقالب جديرة بالاهتمام. يمكن أن يقع التقاطع الفعلي أسفل هذا النطاق أو أعلى منه بكثير. تعقيد الأداة، ووقت دورة CNC، ومتطلبات السبائك، ونضج التصميم، وإنتاجية الصب، والتصنيع الثانوي، والانتهاء من السطح، والثقة المتوقعة هي التي تحرك الإجابة.
ابدأ بنطاق عتبة، وليس رقمًا سحريًا
الحجم هو حافز للتحليل، وليس الحكم. قد تظل اللوحة المدمجة وسهلة الماكينة اقتصادية على معدات CNC بكميات تبرر صب حاوية عميقة ومضلعة. على العكس من ذلك، فإن السكن الكبير الذي يبدأ كقطعة معدنية باهظة الثمن ويفقد معظم كتلته كرقائق قد يبرر الصب بالقالب عالي الضغط (HPDC) في وقت مبكر بشكل مدهش - بشرط أن تكون الهندسة والمواصفات قابلة للصب حقًا.
استخدم النطاقات التالية كأداة فحص أولية، ثم استبدلها بعروض الأسعار الخاصة بالموردين.
|
الحجم المقبول المتوقع |
موقف البداية العملي |
ماذا يجب أن يحدث بعد ذلك |
|
1-100 جزء |
التصنيع باستخدام الحاسب الآلي يؤدي عادة |
التحقق من الملاءمة والوظيفة والتحميل والختم والسلوك الحراري والرسم. تجنب تجميد أدوات الإنتاج. |
|
100-500 قطعة |
يظل CNC عادة أقل خطورة |
تحسين عقد العمل واختيار المخزون ومسارات الأدوات والتفتيش. ابدأ في تسجيل وقت الدورة الفعلي والخردة. |
|
500-2000 قطعة |
دراسة كروس رسمية |
اقتبس مسارات CNC وHPDC وCast-plus-CNC في نفس الحالة النهائية. مراجعة استقرار التصميم وصب سوق دبي المالي. |
|
2000-10000 قطعة |
HPDC تصبح ذات مصداقية على نحو متزايد |
تشغيل سيناريوهات استرداد الأدوات والتدفق النقدي. تأكد من ملكية السبائك وضوابط المسامية وما بعد التصنيع والتشطيب والأداة. |
|
أكثر من 10.000 قطعة |
غالبًا ما يستحق HPDC أو المسار المختلط الأولوية |
التحقق من صحة القدرة، وافتراضات عمر القالب، والصيانة الوقائية، وأدلة الجودة، والتخطيط الاحتياطي. قد يظل CNC يفوز بالمتطلبات الخاصة. |
هذه نطاقات قرار، وليست حدود إنتاج مقتبسة. ليكين موجود استكمال التصنيع باستخدام الحاسب الآلي مقابل تكلفة الصب ودليل الحجم يشرح المقارنة الواسعة لتكلفة دورة الحياة. تذهب هذه المقالة إلى مستوى أعمق: فهي تركز على الوقت الذي يكون فيه البرنامج جاهزًا لعبور العتبة وكيفية تجنب التعادل الزائف.
لماذا تتصرف تكلفة CNC وتكلفة الصب بشكل مختلف
التصنيع باستخدام الحاسب الآلي لديه عبء تكلفة ثابتة خفيف نسبيًا. يقوم المورد بإعداد برنامج CAM، والقواطع، والفكوك أو التركيبات الناعمة، وأوراق الإعداد، وخطة الفحص. بعد ذلك، يستمر كل جزء مقبول في استهلاك مخزون الألومنيوم، ووقت المغزل، وعمر الأداة، وسائل التبريد، والتعامل، وإزالة الأزيز، وقدرة القياس. يمكن أن يؤدي حجم الدفعة إلى تحسين تخصيص الإعداد وكفاءة الشراء، ولكنه لا يجعل وقت القطع يختفي.
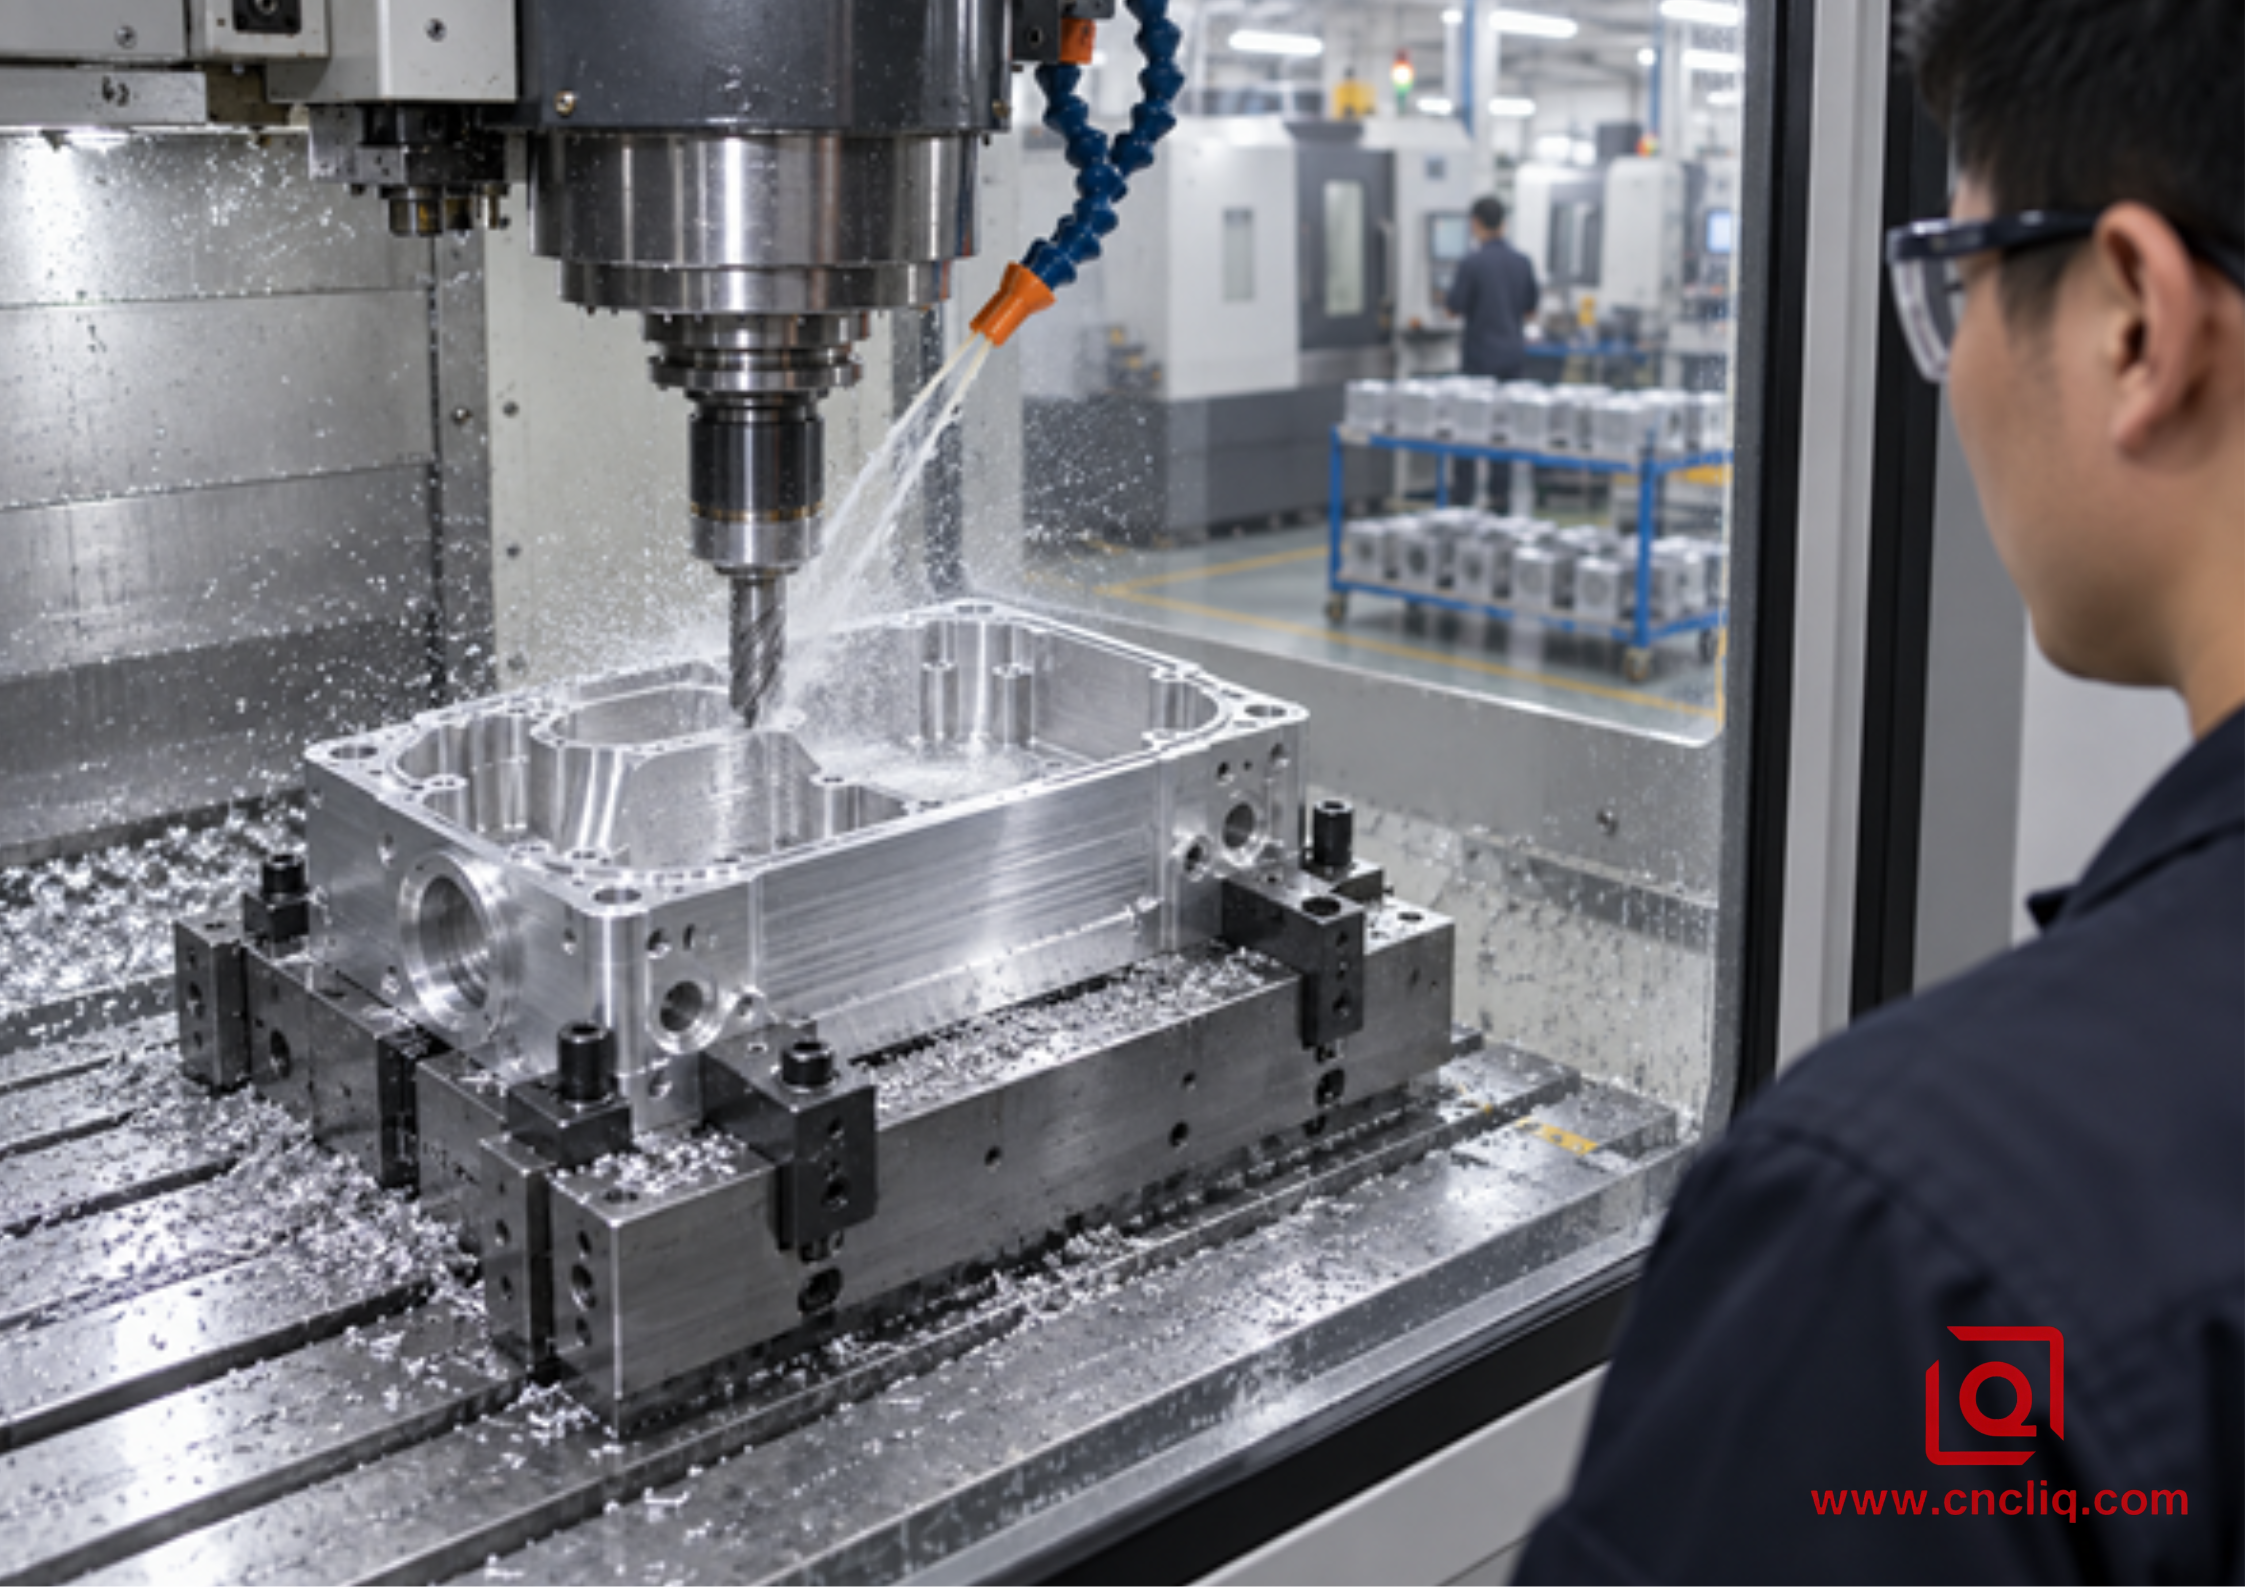
تعمل الآلات باستخدام الحاسب الآلي على إزالة المواد من الخام في كل دورة إنتاج، مما يحافظ على مرونة التصميم مع الاستمرار في استهلاك وقت المغزل.
HPDC يعكس هذا النمط. إن تصميم الأداة، والمحاكاة، والفولاذ القالب، وتصنيع التجويف والشرائح، والمعالجة الحرارية، وأدوات القطع، والتجريب، وأخذ العينات، والتصحيح، والتأهيل يخلق التزامًا أوليًا أكبر بكثير. ومع ذلك، بمجرد استقرار الخلية، يشكل القالب جدرانًا وأضلاعًا ورؤوسًا وخطوطًا خارجية بشكل متكرر. قد يكون الصب الخام غير مكلف لكل طلقة، ولكن الجزء المشحون لا يزال يتطلب التشذيب، والسفع بالخردق، والتشريب، واختبار التسرب، والطلاء، والتصنيع باستخدام الحاسب الآلي الدقيق.
هذا التمييز مهم لأن المشترين غالبًا ما يقارنون جزءًا كاملاً من CNC مع صب غير مكتمل. تلك المقارنة غير صالحة. يجب أن ينتهي كلا عرضي الأسعار عند نفس نقطة القبول: حالة السبيكة النهائية، واكتمال المعالجة الثانوية، والطلاء المطبق، وفحص الميزات المهمة، وحساب الخردة والإنتاج، وتعبئتها، وجاهزة للتجميع.
حساب التعادل مع اقتصاديات الجزء المقبول
استخدم معادلتين لتكلفة دورة الحياة على نفس أفق الإنتاج:
إجمالي تكلفة CNC = CNC NRE + (تكلفة الهبوط CNC لكل جزء مقبول × الكمية المقبولة)
التكلفة الإجمالية لـ HPDC = تكلفة القالب والإطلاق والتأهيل + احتياطي صيانة الأداة + (تكلفة HPDC النهائية لكل جزء مقبول × الكمية المقبولة)
إذا كانت التكلفة المتغيرة لـ CNC أعلى، فإن تقاطع المرور الأول هو:
كمية التعادل = (التكلفة الثابتة لـ HPDC + احتياطي الصيانة − التكلفة الثابتة لـ CNC) ÷ (تكلفة وحدة CNC − تكلفة وحدة HPDC النهائية)
النظر في السكن الافتراضي للتحكم الصناعي. هذا مثال تعليمي، وليس اقتباس Liqin أو معيار السوق.
|
مدخلات التكلفة |
طريق CNC |
HPDC + مسار CNC الثانوي |
|
البرمجة أو التركيبات أو إطلاق NRE |
900 دولار |
المدرجة أدناه |
|
القالب، وأداة القطع، وأخذ العينات، والتأهيل |
0 دولار |
42000 دولار |
|
احتياطي الصيانة المخطط للبرنامج الذي تم تقييمه |
0 دولار |
4500 دولار |
|
تكلفة الهبوط النهائية لكل جزء مقبول |
58.00 دولارًا |
19.50 دولارًا |
تقاطع المرور الأول هو (42000 دولار + 4500 دولار - 900 دولار) ÷ (58.00 دولار - 19.50 دولار) = 1184 قطعة مقبولة، مقربة للأعلى. عند وجود 1200 جزء، يكون المجموعان النموذجيان متقاربين. عند 5000 جزء، تنتشر الأدوات الثابتة بشكل أكبر وقد يكون لـ HPDC ميزة واضحة. عند 600 جزء، يبقى CNC أقل في هذا المثال.
لكن لا تطلق الفولاذ عند الجزء 1,185 تلقائيًا. تفترض الصيغة أن الرسم مستقر، ويتم تحقيق عائد الصب المقتبس، ويتم تحديد نطاق المعالجة الثانوية بشكل صحيح، ويصبح التنبؤ أوامر حقيقية. قم بتغيير أي من تلك الافتراضات وتتحرك العتبة.
قم بتشغيل جدول الحساسية قبل الموافقة على القالب
توقع واحد يخلق ثقة زائفة. احسب 3 حالات طلب على الأقل واجعل المخاطر التجارية مرئية.
|
سيناريو |
قبول الطلب مدى الحياة |
حالة البرنامج |
القرار المحتمل في المثال أعلاه |
|
حالة مؤكدة |
800 أجزاء |
يتم احتساب أوامر الشراء الصادرة فقط |
الحفاظ على التصنيع باستخدام الحاسب الآلي؛ الأدوات لم تسدد. |
|
الحالة الأكثر احتمالا |
2500 قطعة |
تم تجميد التصميم ودعم طلب العملاء |
HPDC + CNC يستحق التحقق من الصحة. |
|
حالة رأسا على عقب |
10.000 قطعة |
يتم تحقيق توقعات المبيعات عبر عدة إصدارات |
يتم تعزيز اقتصاديات HPDC، رهنا بالجودة والقدرة. |
شدد على المدخلات الضعيفة: زيادة بنسبة 15% في تكلفة الصب، أو مراجعة قالب مدفوع الأجر، أو انخفاض الإنتاجية، أو إصدار 300 جزء فقط. ينبغي للقرار القوي أن ينجو من أي حالة سلبية معقولة؛ إذا فاز HPDC فقط في التوقعات الصعودية، فإن البرنامج ليس جاهزًا.
التوقيت النقدي مهم: نفقات CNC تتبع الإصدارات، في حين أن قالب الإنتاج يسحب رأس المال للأمام. قارن بين تكلفة البرنامج والتعرض النقدي، وليس فقط سعر الوحدة المطفأة.
قم بتطبيق 5 بوابات هندسية قبل أن يسمح الحجم بالتبديل
البوابة 1: هل التصميم مستقر حقًا؟
يجب أن يكون الرسم قد اجتاز الاختبارات الوظيفية وتجارب التجميع والتحقق البيئي الواقعي. لا ينبغي أن تكون الواجهات التي قد تظل متحركة - مواضع الموصل، ومسارات الغلق، وتخطيطات الجدران، ورؤوس التثبيت، والميزات الحرارية - محاصرة في الفولاذ المتصلب دون استراتيجية إدخال متعمدة. CNC متسامح لأن العديد من المراجعات تظل تغييرات في البرمجة أو التركيبات. يمكن أن تتضمن مراجعة الصب اللحام وإعادة القطع أو إدخال جديد أو شرائح جديدة أو قالب بديل.
ال معايير مواصفات المنتج NADCA 2024 تغطية الأدوات، وخصائص السبائك، والتفاوتات القياسية والدقة، GD&T، وإرشادات التصميم، وأحكام الجودة. يعد هذا النطاق بمثابة تذكير مفيد: إن عملية صب الإنتاج هي نظام يتم التحكم فيه، وليست مجرد طريقة مختلفة لنسخ النموذج الأولي.
البوابة 2: هل يمكن للجزء استغلال الصب بالقالب؟
يكتسب HPDC مكانته عندما يستبدل القالب إزالة المواد المتكررة بهندسة قريبة من الشبكة. يمكن أن تكون الجدران الرقيقة، والأضلاع، والرؤوس، وميزات التركيب المتكاملة، والأشكال الخارجية المعقدة من المرشحين الأقوياء. الجزء الذي يظل كتلة سميكة مع معالجة عميقة على كل وجه قد لا يحصل على قيمة صب كافية.
يتطلب التحويل عادةً DFM متعمدًا: جدران موحدة بشكل معقول، وانتقالات نصف قطرية، ومسودة مناسبة، واستراتيجية فصل عملية، ومواقع لدبابيس القاذف، وخطة لتدفق المعادن، والتنفيس، والتبريد. نادكا إرشادات تصميم القالب يسلط الضوء على تدفق المعدن، والتهوية، والتوازن الحراري، والقذف كاعتبارات التصميم الأساسية. للحصول على نظرة عامة خاصة بـ Liqin، راجع كتاب قواعد اللعبة من الألومنيوم المخصص لصب القوالب OEM .
البوابة 3: هل يمكن لسبائك الصب أن تلبي المتطلبات الحقيقية؟
النموذج الأولي 6061-T6 المُشكل آليًا وصب القالب من عائلة A380 غير قابلين للتبديل من الناحية المعدنية. تختلف السبائك المطاوع والسبائك في الكيمياء، والحالة، والاستطالة، والاستجابة الحرارية، وسلوك التآكل، واستجابة الطلاء، وطريقة اختلاف الخصائص من خلال جزء حقيقي. تصف جمعية الألومنيوم السبائك المطاوع 6xxx بأنها مواد قابلة للمعالجة بالحرارة وقابلة للتشكيل واللحام ذات قوة عالية إلى حد ما ومقاومة ممتازة للتآكل؛ 6061 يستخدم على نطاق واسع داخل تلك العائلة. يجب تقييم سبيكة الصب وفقًا للتطبيق بدلاً من قبولها كبديل للشراء.
قبل التبديل، يجب على الهندسة إعادة فحص الحمل الثابت، والتعب، والتأثير، ودرجة الحرارة، والتوصيل الحراري، والتعرض الجلفاني، والربط، والختم، والتشطيب التجميلي، وأي متطلبات تنظيمية. إذا كانت المواصفات تعتمد حقًا على خصائص المخزون المطاوع أو المظهر المؤكسد المتميز، فقد يظل CNC هو طريق الإنتاج الأكثر أمانًا حتى بكميات كبيرة. لاختيار المواد التي تركز على الصب، Liqin's دليل صب الألومنيوم A380 يوفر مرجعا داخليا مفيدا.
البوابة 4: ما هي الميزات التي لا يزال يتعين معالجتها آليًا؟
غالبًا ما تقوم أقوى خطة إنتاج بتقسيم العمل. دع القالب ينشئ المظروف العريض؛ دع CNC يحمي الواجهات الوظيفية. تعتبر تجاويف المحامل، ومسارات الحشيات، والمنافذ الملولبة، وفتحات تحديد المواقع، ومسندات الدقة، ووجوه الموصلات، وأراضي الختم من المرشحين الشائعين للتصنيع الثانوي.
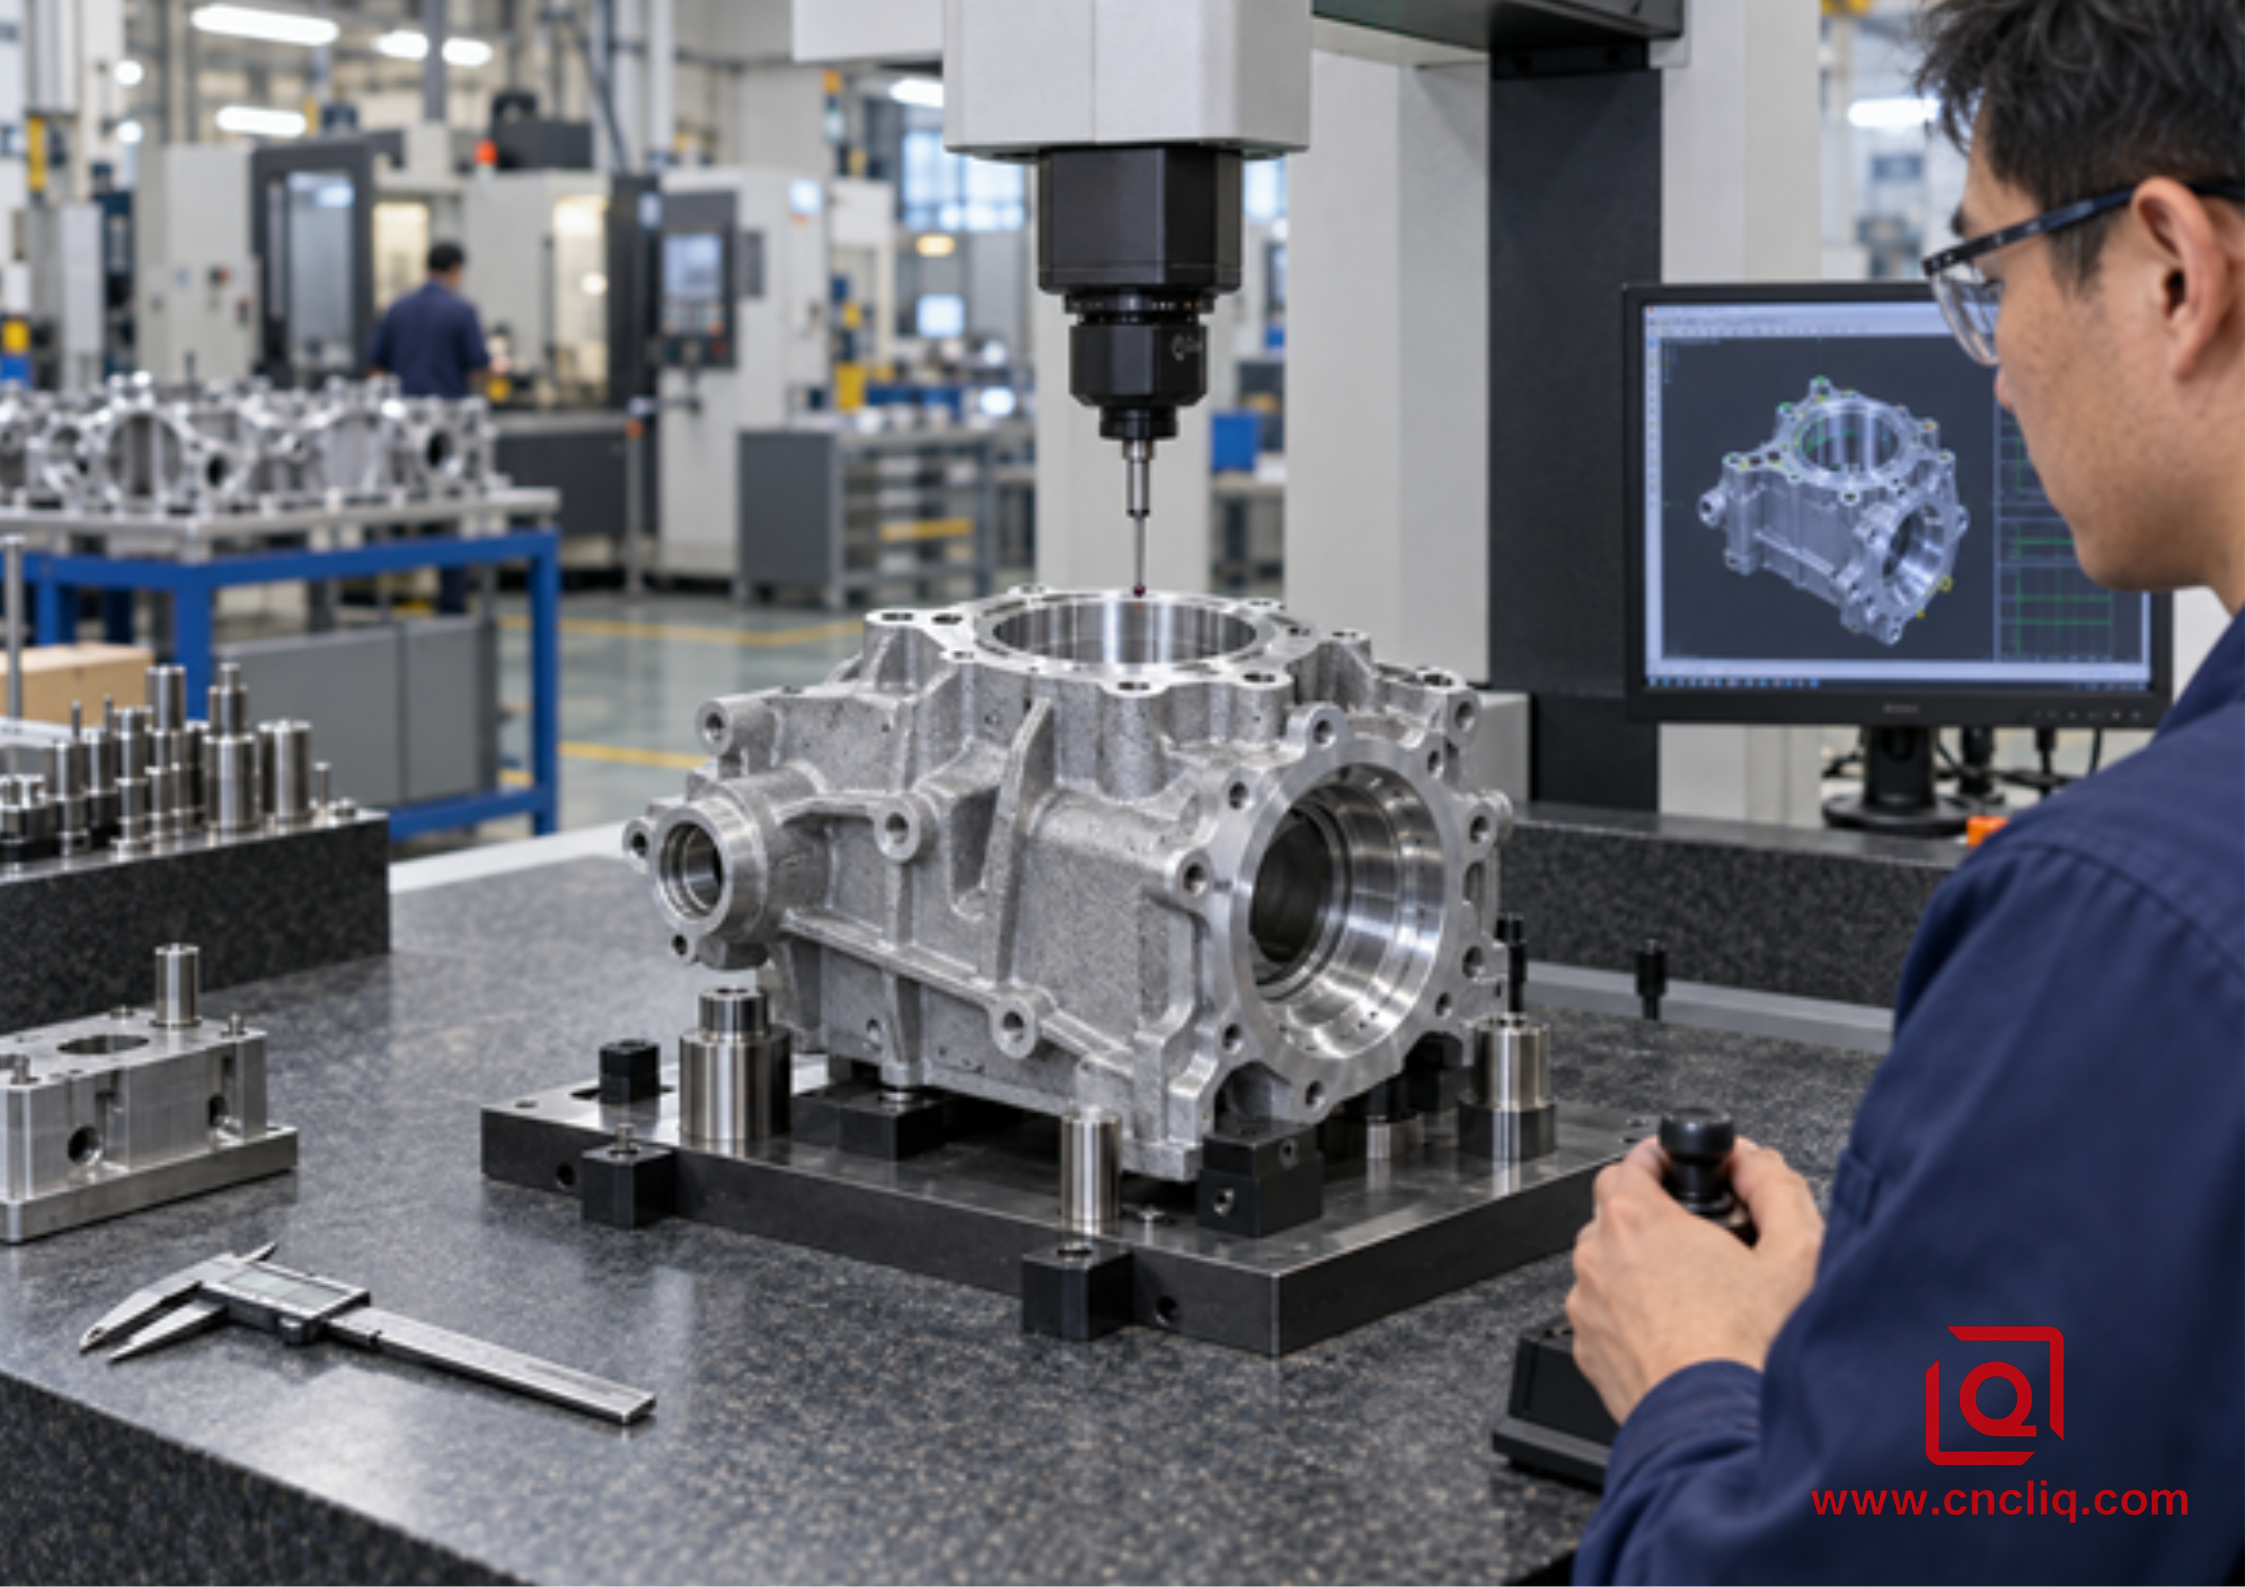
يلقي المسار المختلط غلاف المبيت والواجهات المهمة للآلات ويتحقق من الميزات الوظيفية بواسطة CMM.
هذا المسار الهجين يوفر المال فقط عندما تكون المعالجة مركزة. قم بتمييز كل سطح يمكن أن يظل مصبوبًا. قم بتطبيق التفاوتات الصارمة فقط عندما يحتاجها التجميع. تحديد مخزون الآلات الخاضع للتحكم، ومنصات التثبيت المستقرة، وأهداف مسند الإسناد، وعلاقة الفحص بين ميزات الصب والآلة. دليل Liqin ل تحمل التصنيع باستخدام الحاسب الآلي والتكلفة يشرح لماذا يمكن للمتطلبات الشاملة ± 0.01 مم تغيير خطة العملية بأكملها.
البوابة 5: هل يمكن لسلسلة التوريد إطلاق العملية واستدامتها؟
الموافقة على الأدوات ليست النهاية. تأكد من نطاق آلة الصب، واستراتيجية التجويف، وعملية القطع، وأدوات التحكم في الذوبان ودرجة الحرارة، وقدرة المعالجة الثانوية، وطريقة القياس، والتعبئة، والصيانة الوقائية، وخطة الطوارئ. حدد من يملك القالب، ومكان تخزينه، وكيفية الإبلاغ عن سجلات الطلقات والصيانة، ومن يوافق على الإصلاحات، وما يحدث في نهاية العمر الافتراضي أو نقل المورد.
التقرير النهائي لوزارة الطاقة الأمريكية لعام 2004 استهلاك الطاقة لعمليات الصب بالقالب ، قياس الذوبان، والعقد، وخلية الصب، والنشاط المصب. والدرس العملي الذي تستخلصه من المصادر هو أن وقت دورة الآلة وحده لا يمثل العملية الكاملة. وينبغي أن يصف الاقتباس الموثوق به المسار بأكمله والعائد المتوقع منه.
متى يجب أن يبقى CNC - حتى بعد أن يقول جدول البيانات "الإرسال"
احتفظ بالتصنيع باستخدام الحاسب الآلي عندما يكون الطلب متقلبًا، أو يكون الحجم السنوي مبالغًا فيه في كثير من الأحيان، أو قد يتم إيقاف المنتج قبل سداد القالب. يستحق CNC أيضًا الأولوية عندما تظل التغييرات الهندسية محتملة، ويجب أن يبدأ التسليم قبل أن يتم تأهيل الأدوات، وتكون المسامية المنخفضة ضرورية ولكن لم يتم إثبات طريق الصب، أو لا يمكن استبدال السبائك والمزاج المطلوبين بشكل مسؤول.
تشتمل علامات التحذير على قنوات داخلية واسعة النطاق، أو ميزات دقيقة على بيانات غير ذات صلة، أو فجوات طويلة بين الإصدارات، أو الأنودة الزخرفية المتميزة، أو الطلب غير المتوقع على أجزاء الخدمة. الحجم الكبير لمدى الحياة وحده لا يؤدي إلى إنشاء جدول HPDC مستمر.
لا تغفل عملية ثالثة. اعتمادًا على الشكل الهندسي، قد يؤدي البثق أو الحدادة أو البثق البارد أو الصب بالجاذبية أو الفراغ المُشكل مسبقًا بالإضافة إلى CNC إلى تقليل إزالة المواد دون الالتزام الكامل من HPDC. ليكين البثق البارد مقابل الصب بالقالب ودليل CNC مناسب لأجزاء الألومنيوم المحورية أو الشبيهة بالكوب.
عندما يموت الصب يستحق نظرة مبكرة
قم بتحريك الدراسة للأمام عندما يكون للجزء تصميم مستقر، أو توقعات موثوقة لعدة سنوات، أو نسبة شراء إلى طيران عالية، أو وقت دورة CNC طويل، أو جيوب عميقة، أو العديد من الأضلاع أو الرؤوس المدمجة، أو عدة قطع مجمعة يمكن أن تصبح صبًا واحدًا. قد تبرر عائلة الأجزاء أيضًا مفاهيم الأدوات الشائعة أو الإدخالات المعيارية، على الرغم من أنه يجب تصميم كل اقتراح والاقتباس منه.
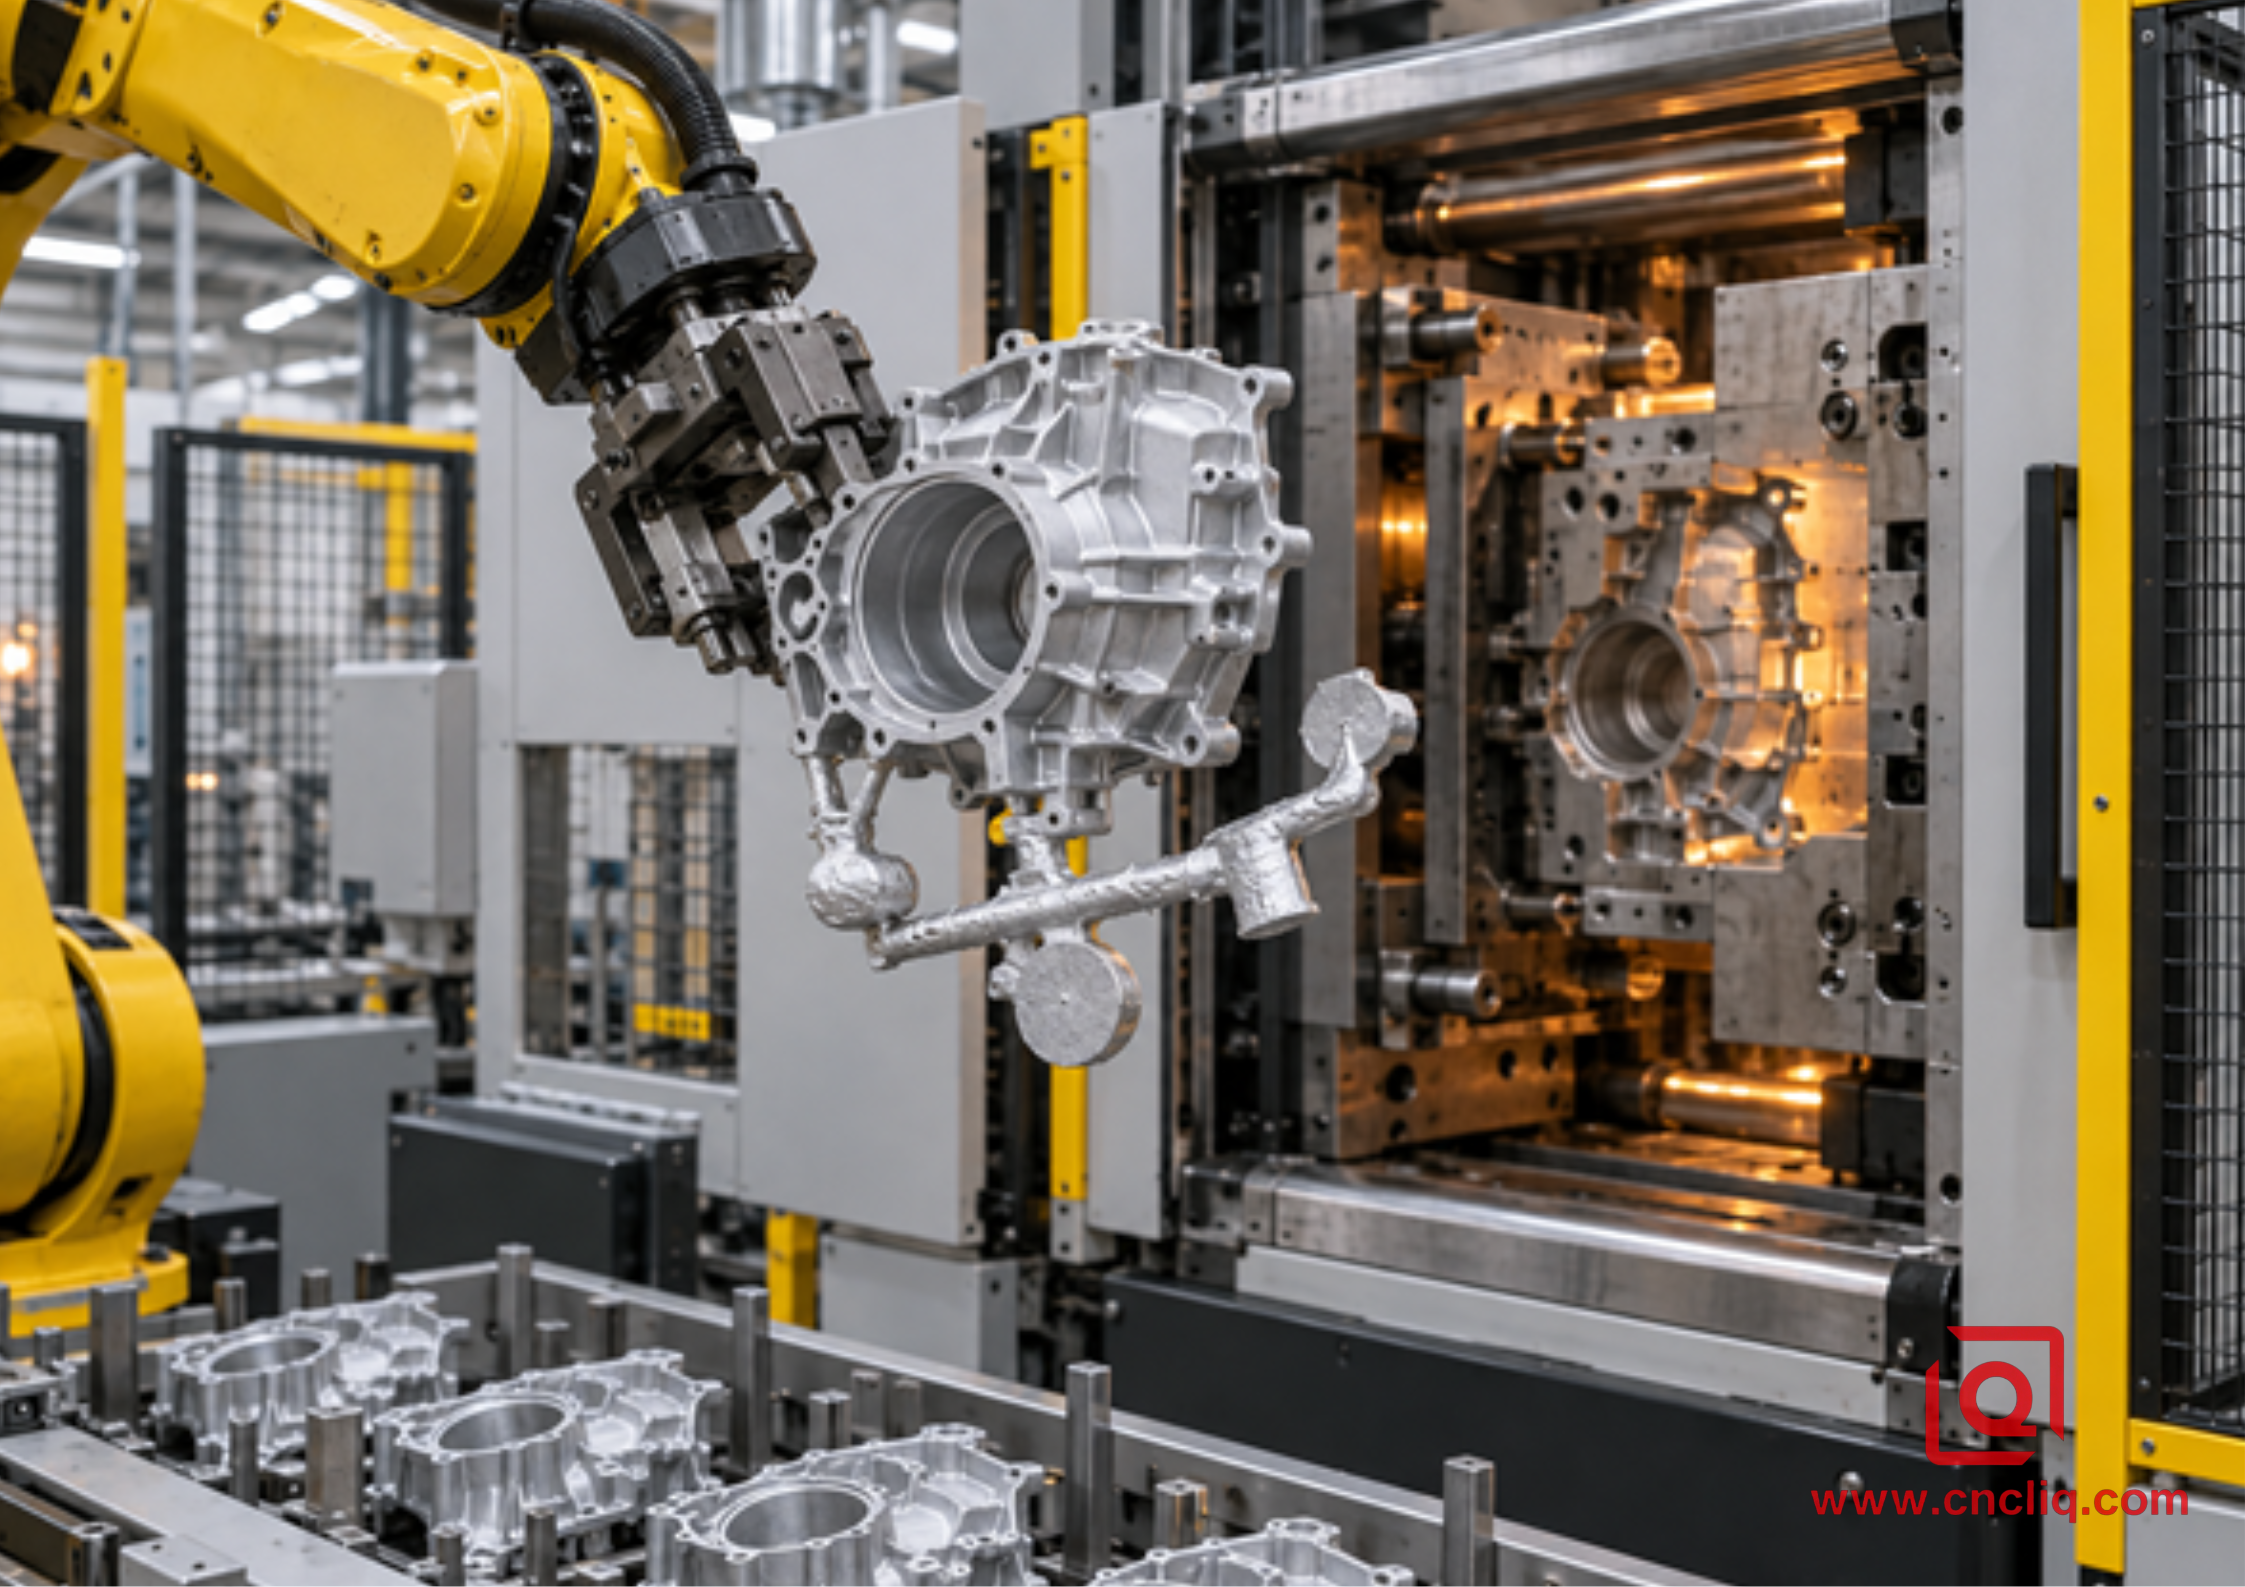
الاستخراج الآلي لسبائك الألومنيوم القريبة من الشبكة: يظل العداء والفائض مرئيين قبل التشذيب والتصنيع الثانوي.
غالبًا ما تحتوي العلب الحرارية وأغطية المحركات ومرفقات الإضاءة وأغطية علبة التروس وهيئات التحكم الإلكترونية على نوع التعقيد الخارجي الذي يشكله HPDC بكفاءة. ومع ذلك، تتطلب التطبيقات محكمة الضغط أو عالية التكامل خطة محددة للتحكم في المسامية والتحقق من صحتها. إن "القالب المصبوب" ليس في حد ذاته أحد مواصفات منع التسرب.
حالة عميل مجهول: نقل مبيت محرك صناعي على مرحلتين
كان لدى عميل أتمتة صناعية مجهول الهوية مبيت محرك ألومنيوم مدمج تم تصنيعه في الأصل من البليت من أجل إنشاءات التحقق. يجمع الجزء بين تجويف واسع، وأضلاع تبريد خارجية، و4 رؤوس تثبيت، وتجويف محمل، ووجه حشية، والعديد من الثقوب الملولبة. يمثل هذا السيناريو قدرات التصنيع المخصصة والصب في قوالب Liqin؛ يتم تطهير المدخلات والأبعاد التجارية أدناه، ويتم تقديم النتيجة كمثال واقعي للعملية بدلاً من مطالبة الأداء العالمي.
خلال المرحلة الأولى، احتفظ العميل بالتصنيع باستخدام الحاسب الآلي للإنشاءات التجريبية. كشف اختبار التجميع عن تغيير في موقع الموصل ومسار حشية منقح - وهو بالضبط نوع الحركة المتأخرة التي من شأنها أن تجعل القالب المبكر مكلفًا. قام المهندسون بعد ذلك بتجميد الواجهات وتقسيم الرسم إلى ثلاث مجموعات: هندسة المصبوب القريبة من الشبكة، والميزات المُشكَّلة بدقة، والأسطح التجميلية غير الوظيفية.
خلال المرحلة الثانية، شكل القالب المظروف والأضلاع والرؤساء؛ أنهى CNC تجويف المحمل، وتحديد الوجه، ومسار الحشية، والخيوط من منصات التثبيت المحددة. غطت خطة التحكم رسم خرائط المادة الأولى، وفحوصات الميزات المهمة، والتحقق من الطلاء، واختبار الختم الخاص بالمشروع. تمت مقارنة الشراء بين 3 مستويات طلب باستخدام تكلفة القطعة المقبولة النهائية.
لم يكن القرار "اختيار الممثلين أرخص دائمًا". لقد كان "التصميم الآن مستقرًا، والهندسة تزيل ما يكفي من أعمال CNC المتكررة، ويمكن للطلب الأكثر ترجيحًا أن يسدد مسارًا هجينًا خاضعًا للرقابة." تم نشر Liqin شفة المحرك الدقيقة/غطاء الواجهة الأمامية يُظهر نفس منطق التصنيع الذي تم التحقق منه: يحتفظ هيكل الألمنيوم المصبوب بسطحه الخارجي المطلي بينما تتلقى واجهات المحامل الحرجة وتحديد الموقع تصنيعًا دقيقًا. لا يتم استنتاج أي مطالبة بحجم العميل أو التوفير غير المدرج من صفحة المنتج تلك.
خطة عملية للانتقال من CNC إلى HPDC
1. التقط خط الأساس باستخدام الحاسب الآلي. سجل وقت دورة الجزء المقبول، وتكلفة المخزون، واستهلاك الأدوات، وتخصيص الإعداد، والخردة، والفحص، والتشطيب، والتعبئة، وأداء التسليم. الوقت المقدر للتصنيع أضعف من بيانات الإنتاج المرصودة.
2. تجميد المواصفات الوظيفية. تحديد الأبعاد المهمة للوظيفة ومرجع الإسناد وميزات الختم ومناطق النهاية ومسارات التحميل ومتطلبات السبائك. إزالة الدقة غير الضرورية من الأسطح غير الوظيفية.
3. اطلب صب DFM قبل عرض أسعار الأدوات النهائي. مراجعة انتقالات الجدار، والمسودة، وأنصاف الأقطار، والأضلاع، والرؤساء، وخط الفراق، والمتزلجون، والقذف، والبوابات، والفيضانات، والفتحات، وبدلات التشغيل الآلي.
4. اقتبس 3 طرق في نفس نقطة القبول. اطلب CNC وHPDC وHPDC-plus-CNC عندما يكون كل ذلك ممكنًا. يجب أن يتضمن عرض أسعار الصب العمليات الثانوية والعائد المقبول المتوقع.
5. بناء نموذج العتبة. استخدم التكلفة الثابتة والتكلفة المتغيرة النهائية واحتياطي الصيانة والكمية المقبولة. احسب الحالات المؤكدة، والأكثر ترجيحًا، والحالات الصعودية.
6. النموذج الأولي مع وضع العملية النهائية في الاعتبار. يمكن للنموذج الأولي المصنوع آليًا التحقق من صحة الملاءمة والعديد من الوظائف، لكنه لا يعيد إنتاج مسامية الصب أو الجلد أو البنية المجهرية أو الإجهاد المتبقي أو كل استجابة للطلاء. خطط لتجارب الاختيار والتأهيل وفقًا لذلك.
7. اعتماد العينات مقابل خطة مراقبة مكتوبة. محاذاة مراجعة الرسم، وشهادة المواد، وتقرير المادة الأولى، ونطاق CMM، والمقاييس، وأدلة الطلاء، واختبارات التسرب أو الضغط، وقبول مستحضرات التجميل.
8. المنحدر في الإصدارات الخاضعة للرقابة. تحقق من قدرة العملية المستقرة وأداء التجميع قبل الاعتماد على القدرة المتوقعة القصوى.
9. حافظ على الملكية التجارية واضحة. ملكية أداة التوثيق، والتخزين، والصيانة، والتحكم في التغيير، والموافقة على الإصلاح، وسجلات الإنتاج، والتعامل مع نهاية البرنامج.
إذا كنت تريد مقارنة المسار، فأرسل إلى Liqin نموذج 3D STEP، والرسم ثنائي الأبعاد الذي يتم التحكم فيه، والسبائك المستهدفة أو متطلبات الأداء، والانتهاء من السطح، والإصدار الأول، والتنبؤ السنوي، وعمر البرنامج المتوقع، والميزات التي لا يمكن أن تتحرك. اطلب افتراضات منفصلة للتصنيع باستخدام الحاسب الآلي، والصب بالقالب، والطريق الهجين. تسمح هذه المعلومات للمهندسين بتقديم مراجعة مفيدة لسوق دبي المالي بدلاً من سعر القطعة المضلل. يمكنك أيضًا مراجعة مصفوفة قرار الألومنيوم OEM CNC مقابل HPDC قبل تقديم طلب عرض الأسعار الخاص بك، إذن اتصل بـ Liqin للحصول على عرض أسعار خاص بالمشروع.
الأسئلة الشائعة
1. ما هو الحد الأقصى للحجم النموذجي للتحول من الألومنيوم المُشكل باستخدام الحاسب الآلي إلى الصب بالقالب؟
لا توجد عتبة عالمية، ولكن ما بين 500 إلى 5000 جزء مقبول هو نطاق مفيد تستحق فيه العديد من مشاريع الإسكان مقارنة رسمية. قد يتم عبور حاوية مستقرة وممتلئة بالجيوب في وقت سابق، في حين أن الجزء البسيط، أو التوقعات غير المؤكدة، أو متطلبات السبائك المطاوع، أو الصب الثقيل بالآلات قد يعبر لاحقًا. استخدم تكاليف الوحدة الثابتة والمنتهية الخاصة بالمورد، ثم اختبر الطلب المؤكد والأكثر ترجيحًا والطلب الصعودي.
2. هل يجب أن أقارن سعر وحدة CNC مع سعر الصب الخام؟
لا، قارن بين كلا المسارين في نفس حالة الاستعداد للتجميع. يجب أن يتضمن الرقم المصبوب تخصيص الأدوات، والتأهيل، والتشذيب، وإزالة الأزيز، والتصنيع باستخدام الحاسب الآلي الثانوي، والتشريب أو الاختبار عند الاقتضاء، ومعالجة السطح، والفحص، والإنتاج المتوقع، والتعبئة، والشحن. يخفي الرقم المنخفض المصبوب بجانب سعر CNC النهائي العمليات التي تحدد تكلفة الهبوط الحقيقية.
3. هل يمكن لنفس تصميم CNC 6061-T6 أن يتحرك مباشرة إلى قالب الصب A380؟
عادة لا يخلو من المراجعة الهندسية. يتغير نظام السبائك، وقد تحتاج الهندسة إلى المزيد من الجدران الموحدة، ونصف القطر، والغاطس، واستراتيجية الفراق، وأحكام الطرد، والتفاوتات المنقحة. يجب التحقق من المتطلبات الميكانيكية والحرارية والتآكل والربط والختم والتشطيب مقابل سبيكة الصب المقترحة والعملية الفعلية؛ الشكل المطابق لا يثبت الأداء المكافئ.
4. ما هي الميزات التي تحتاج عادة إلى التصنيع باستخدام الحاسب الآلي بعد صب الألومنيوم؟
تُعد تجاويف المحامل الحرجة، وأراضي الختم، ومسارات الحشيات، ومرجع الإسناد، والثقوب المتقاربة، والمنافذ الملولبة، وأوجه الموصلات، ومستويات التركيب الدقيقة أهدافًا شائعة للتصنيع الثانوي. يتمثل النهج الاقتصادي في تصنيع ما تتطلبه الوظيفة فقط، وتحديد موقع المصبوب الثابت أو ميزات مسند الإسناد المجهزة، وترك الأضلاع والجدران والرؤوس والخطوط الخارجية غير الحرجة كما هو مصبوب أينما يسمح الرسم.
5. ما الذي يجب أن أرسله للحصول على عرض أسعار دقيق لـ CNC مقابل الصب بالقالب؟
توفير نموذج CAD ثلاثي الأبعاد، ورسم ثنائي الأبعاد يتم التحكم فيه بالمراجعة، ومتطلبات السبائك أو الأداء، والتشطيب، والميزات المهمة، واحتياجات الفحص والاختبار، وكمية الطلب الأول، والطلب السنوي، وعمر البرنامج، ونمط الإصدار، والتعبئة، وموقع التسليم. حدد الميزات التي تم تجميدها والتي قد تتغير. اطلب حزمة تكلفة شفافة، وملاحظات سوق دبي المالي، وأساس العائد المتوقع، وشروط الأدوات، وأسعار منفصلة للأجزاء النهائية المقبولة.
ملخص
قم بالتبديل من الألومنيوم المُشكل باستخدام الحاسب الآلي إلى الصب بالقالب فقط عند استيفاء 3 شروط: التصميم مستقر، ويمكن للهندسة التقاط قيمة صب قريبة من صافي، والطلب المقبول والموثوق للأجزاء يسدد الأدوات بعد تضمين الآلات الثانوية والمخاطر. استخدم ما بين 500 إلى 5000 جزء كمنطقة تحليل، وليس وعدًا؛ احسب التقاطع الخاص بك، واختبر التوقعات، وفكر في مسار هجين يلقي الظرف أثناء معالجة الواجهات التي تتحكم في الملاءمة والختم والحركة.
معلومات الاتصال
شركة: نينغبو لي تشين الصناعة المحدودة
صيانة العملاء اليومية ودعم ما بعد البيع : خدمة@shturl. zhuwanying@cncliq.com
استفسار جديد، والاقتباس ومناقشة الطلب : الأعمال@shturl. تشولي@chinaliqin.com
الخط الساخن: +86 18757148656
تنصل
جميع المقالات الفنية ومواصفات المواد وتوصيات التصنيع وتفاصيل المعالجة السطحية المنشورة على هذه المدونة هي لأغراض إعلامية ومرجعية فقط. يرجى ملاحظة أن الرؤى العامة للمدونة لا تحل محل الاتفاقيات الفنية الموقعة. نظرًا لأن الأجزاء المخصصة تختلف حسب أرقام حرارة المواد ومعايرات الماكينة والتفاوتات المحددة، فإن مواصفات جودة الربط تخضع فقط لرسومات CAD المعتمدة والعقود الموقعة وخطط الجودة الرسمية.
لقد تم إخفاء هوية جميع دراسات حالة العملاء الواردة في هذه المدونة وتعقيمها تمامًا. تعمل مقاييس الأداء وسير عمل التصنيع والصور المعروضة فقط على إظهار قدراتنا في التصنيع المخصص ولا تمثل معيارًا عالميًا واحدًا لجميع الطلبات.
فريق التصنيع Liqin
مبنية على 18 عامًا من الخبرة الهندسية الدقيقة، تقوم شركة Ningbo Liqin Industry بتصنيع مكونات معدنية عالية التحمل للأسواق العالمية المتطلبة. نعمل في مركز إنتاج مساحته 6500 متر مربع ومجهز بأكثر من 150 آلة، تعمل بأربعة وخمسة محاور التصنيع باستخدام الحاسب الآلي ، وتصنيع الآلات الدورانية، والبثق البارد، وصب القوالب بالضغط تحت سقف واحد. يتيح لنا هذا الإعداد إدارة المشاريع بسلاسة، ونقل الأجزاء من مفاهيم CAD الأولية مباشرة إلى الشحنات النهائية.
نحن نتعامل مع مراقبة الجودة دون أي تنازلات. نحن نتعامل مع التفاوتات الصارمة مع الانضباط الهندسي الذي يتطلبه. مدعومًا بشهادات ISO 9001 وISO 13485 وIATF 16949، يقوم مهندسو ضمان الجودة لدينا بإجراء فحوصات IPQC وFQC وOQC الصارمة على كل دفعة إنتاج واحدة. بدءًا من رسم خرائط أبعاد CMM والتنميط البصري وحتى اختبار الصلابة ورش الملح، فإننا نتحقق من صحة مواصفاتك الهامة مقدمًا - بحيث تتلقى مكونات جاهزة للإسقاط دون أي مشاكل في التجميع أو توقف الخطوط المكلف. علاوة على التصنيع، يمكنك الاعتماد علينا في أوقات الاستجابة لمدة ساعتين لطلبات عروض الأسعار الجديدة، والدعم المباشر لأخذ عينات النماذج الأولية، وشحن الصادرات بسلاسة عبر أوروبا وأمريكا الشمالية وآسيا وأوقيانوسيا.
نرحب باستفساراتكم وعيناتكم. زيارة موقعنا على الانترنت أو اتصل بنا مباشرة للحصول على عرض أسعار تنافسي!
