 العربية




بعد الانتهاء من التشطيب، يعود غلاف رمادي اللون. تبدو الزاوية سوداء تقريبًا، وقد بهت لون الوسادة المُشكّلة، وتحيط صف من الحفر بأحد النتوءات. رأينا في الرسومات وصفًا لهذه المشاكل الثلاث بأنها ببساطة عملية أنودة غير متساوية، على الرغم من أن كل مشكلة تشير إلى سبب مختلف. تتناول الصفحات التالية هذه الأدلة بدءًا من عملية الصهر والقالب، مرورًا بالتشغيل الآلي، والمعالجة المسبقة، وصولًا إلى الفحص. في النهاية، سيتمكن المهندس من معرفة أي جانب يمكن التحكم فيه، ومتى يكون الحل الأمثل هو تحديد تشطيب آخر.
يبدو الجزء المصقول من المسبوك أشبه بتضاريس طبيعية منه بسطح معدني متجانس. تنتشر مناطق لامعة غنية بالألومنيوم حول جزر السيليكون، وإبر بين فلزية، وجيوب غازية متفرقة، وطبقات من أكسيد السيليكون. لا يمر التيار الكهربائي عبر هذه الخريطة بشكل متساوٍ. ينمو الألومينا حيث يتوفر الألومنيوم، بينما تتبع الأطوار المجاورة تركيبها الكيميائي الخاص. لذلك، قد يترك جزء خام يبدو مقبولاً الخزان رماديًا في منطقة، ومُبقعًا في منطقة أخرى، وضعيفًا في الصبغة على سطح مصقول. قد يروي سطحان على غلاف واحد قصصًا مختلفة.
لا يعني ذلك أن سبائك A380 أو ADC12 لا يمكن معالجتها بالأنودة مطلقًا. بل يعني أن مصطلح "الأنودة" ليس شرطًا هندسيًا كاملًا. يجب الاتفاق مسبقًا على الهدف الوظيفي، ونطاق الألوان المقبول، ومعيار السبيكة، وطريقة الصب، والمعالجة المسبقة، والتغطية، واعتماد العينات، وطريقة الفحص.
1. ما يفعله الأنودة فعلياً بالألمنيوم المصبوب
الأنودة هي عملية تحويل كهروكيميائية. يُصنع جزء الألومنيوم كقطب موجب في محلول إلكتروليتي، ويقوم تيار كهربائي مُتحكم به بتكوين طبقة من أكسيد الألومنيوم من الركيزة. يختلف هذا عن الطلاء أو الطلاء المسحوق، الذي يُرسب طبقة منفصلة على السطح. ولأن طبقة الأنود تتكون من المعدن نفسه، فإن السبيكة الأصلية وبنيتها المجهرية تظل مرئية في المنتج النهائي.
بالنسبة للأجزاء غير المعمارية، يُعرّف معيار MIL-PRF-8625 النوع الثاني بأنه عملية أنودة تقليدية بحمض الكبريتيك، والنوع الثالث بأنه طلاء أنودي صلب. يحدد هذا المعيار فئات الطلاء ومتطلبات الأداء، ولكنه لا يجعل سبيكة الصب الصعبة متطابقة كيميائيًا مع قطعة 6061 المشكلة بالتشكيل. لا يزال تحديد نوع الطلاء يتطلب تحديد المادة، والأبعاد، وطريقة منع التسرب، والتغطية، وتوقعات اللون، ومعايير القبول.
يُوفر سبيكة الألومنيوم 6061 المشغولة سطحًا أوليًا ثابتًا نسبيًا، مما يُسهّل تكرار إنتاج الأغشية الشفافة والملونة. أما سبيكة A380 وADC12 فلا تُوفر هذه الميزة. عند تحريك السبيكة بضعة ملليمترات، قد يصطدم التيار الكهربائي بمصفوفة الألومنيوم، أو بجزيء سيليكون، أو بمركب بين فلزي، ثم بفتحة مسام. يتفاعل كل جزء بشكل مختلف. ما يبدو مجهريًا أثناء المعالجة يصبح واضحًا تمامًا تحت مصباح الفحص: سحابة هنا، ونقطة داكنة هناك، وأحيانًا شريط يتبع تدفق المعدن.
يؤكد مجلس مُصنّعي الألومنيوم المؤكسد على نفس النقطة العملية في إرشاداته بشأن تحديد مواصفات الألومنيوم المؤكسد : إذ يمكن أن تحتوي السبائك التي تُصبّ جيدًا على ما يصل إلى 12% من السيليكون، ومع ذلك، فإن سبائك الصب عالية السيليكون لا تُؤكسد جيدًا لأن السيليكون لا يذوب بسهولة في الألومنيوم. فقط المناطق الغنية بالألومنيوم هي التي تُؤكسد بشكل طبيعي، بينما قد تبقى المناطق الغنية بالسيليكون على شكل رواسب داكنة. هذا قيدٌ يتعلق بالمادة نفسها، وليس مجرد اتساخ الخزان.
2. لماذا تُعدّ A380 و ADC12 صعبة بشكل خاص
تختار مصانع الصب سبائك A380.0 وADC12 لأسباب وجيهة. فالسبائك المنصهرة تصل إلى الأضلاع الضيقة، وتُعيد إنتاج الأشكال الهندسية المعقدة، وتُقلل من كمية المعدن المتبقي لمركز التشغيل. لكن المشكلة تكمن في مرحلة التشطيب: فالمواد الكيميائية التي تُساعد على ملء التجويف لا تُنتج سطحًا مُناسبًا ومتجانسًا لعملية الأنودة.
بالنسبة لسبائك A380.0 المصبوبة، تحدد جمعية الألومنيوم نسبة السيليكون من 7.5 إلى 9.5%، ونسبة النحاس من 3.0 إلى 4.0%، ونسبة الحديد بحد أقصى 1.3%. هذه حدود للتركيب، وليست ضمانًا بأن جميع أجزاء المسبوكة المبردة بسرعة ستبدو متطابقة بعد المعالجة. يشرح دليلنا المفصل لصب وتشكيل سبائك الألومنيوم A380 سبب ضرورة ذكر اسم السبيكة والمعيار المعتمد في الرسم. أما ADC12 فهي سبيكة صب من الألومنيوم والسيليكون والنحاس، تعتمد على معيار JIS، وتُستخدم على نطاق واسع في سلاسل التوريد الآسيوية؛ ويشير دليل Liqin لتصنيع سبائك الألومنيوم المصبوبة حسب الطلب إلى أن نسبة السيليكون لهذه السبيكة تتراوح بين 9.6 و12.0%. تتداخل سبيكتا A380 وADC12 في الاستخدام العملي، لكنهما ليستا قابلتين للتبادل تلقائيًا. وتُعتمد في ذلك على شهادة التسخين والمعيار المحدد.
العامل المادي | مزايا أرضية المصنع لطائرة A380 أو ADC12 | ما يمكن أن يفعله أثناء عملية الأنودة | مخاطر مرئية للمشتري |
محتوى عالٍ من السيليكون | يحسّن السيولة، وملء الجدران الرقيقة، وتكسير الرقائق | لا تتحول المناطق الغنية بالسيليكون مثل مصفوفة الألومنيوم، ويمكن أن تظل داكنة اللون. | لون رمادي، سواد أسود، بقع، تجانس ضعيف للصبغة |
مراحل حاملة للنحاس | يدعم القوة وسهولة التشغيل الآلي | يُغير استجابة التيار المحلي ويمكن أن يزيد من تباين الطلاء | لون بني أو غير متجانس، ثقة أقل في التناسق الزخرفي |
مركبات بين فلزية غنية بالحديد | يساعد في التحكم في لحام الرقائق ضمن توازن السبيكة المحدد | يُحدث اختلافات كهروكيميائية وبصرية محلية | بقع داكنة ومظهر غير منتظم |
مسامية الغاز أو الانكماش | ليست ميزة، بل مخاطرة معروفة في عملية اختيار الممثلين | يحبس المواد الكيميائية ويقطع سطحًا متصلًا | حفر، وبقع، وتسرب، وعدم تجانس موضعي في الطلاء |
جلد مصبوغ منفصل | يساعد التصلب السريع في تشكيل سطح الصب | قد تختلف التركيبة الكيميائية على سطح الجلد عن التركيبة الكيميائية على عمق أكبر في المعدن المصقول | قد تختلف درجات اللون النهائية للأسطح المصبوبة والمقطوعة باستخدام الحاسوب. |
هذا الدرس مهمٌّ في مجال المشتريات. قد يكون السطح صحيح الأبعاد ومع ذلك يفشل في التقييم الجمالي. في المقابل، لا يعني اللون الطبيعي الداكن أو غير المتجانس بالضرورة فشل جميع الخصائص الوظيفية. المظهر، وسُمك الطلاء، ومقاومة التآكل، ومقاومة البلى، كلها معايير قبول منفصلة. اذكر كلًّا منها في المخطط إذا كان ذلك مهمًا.
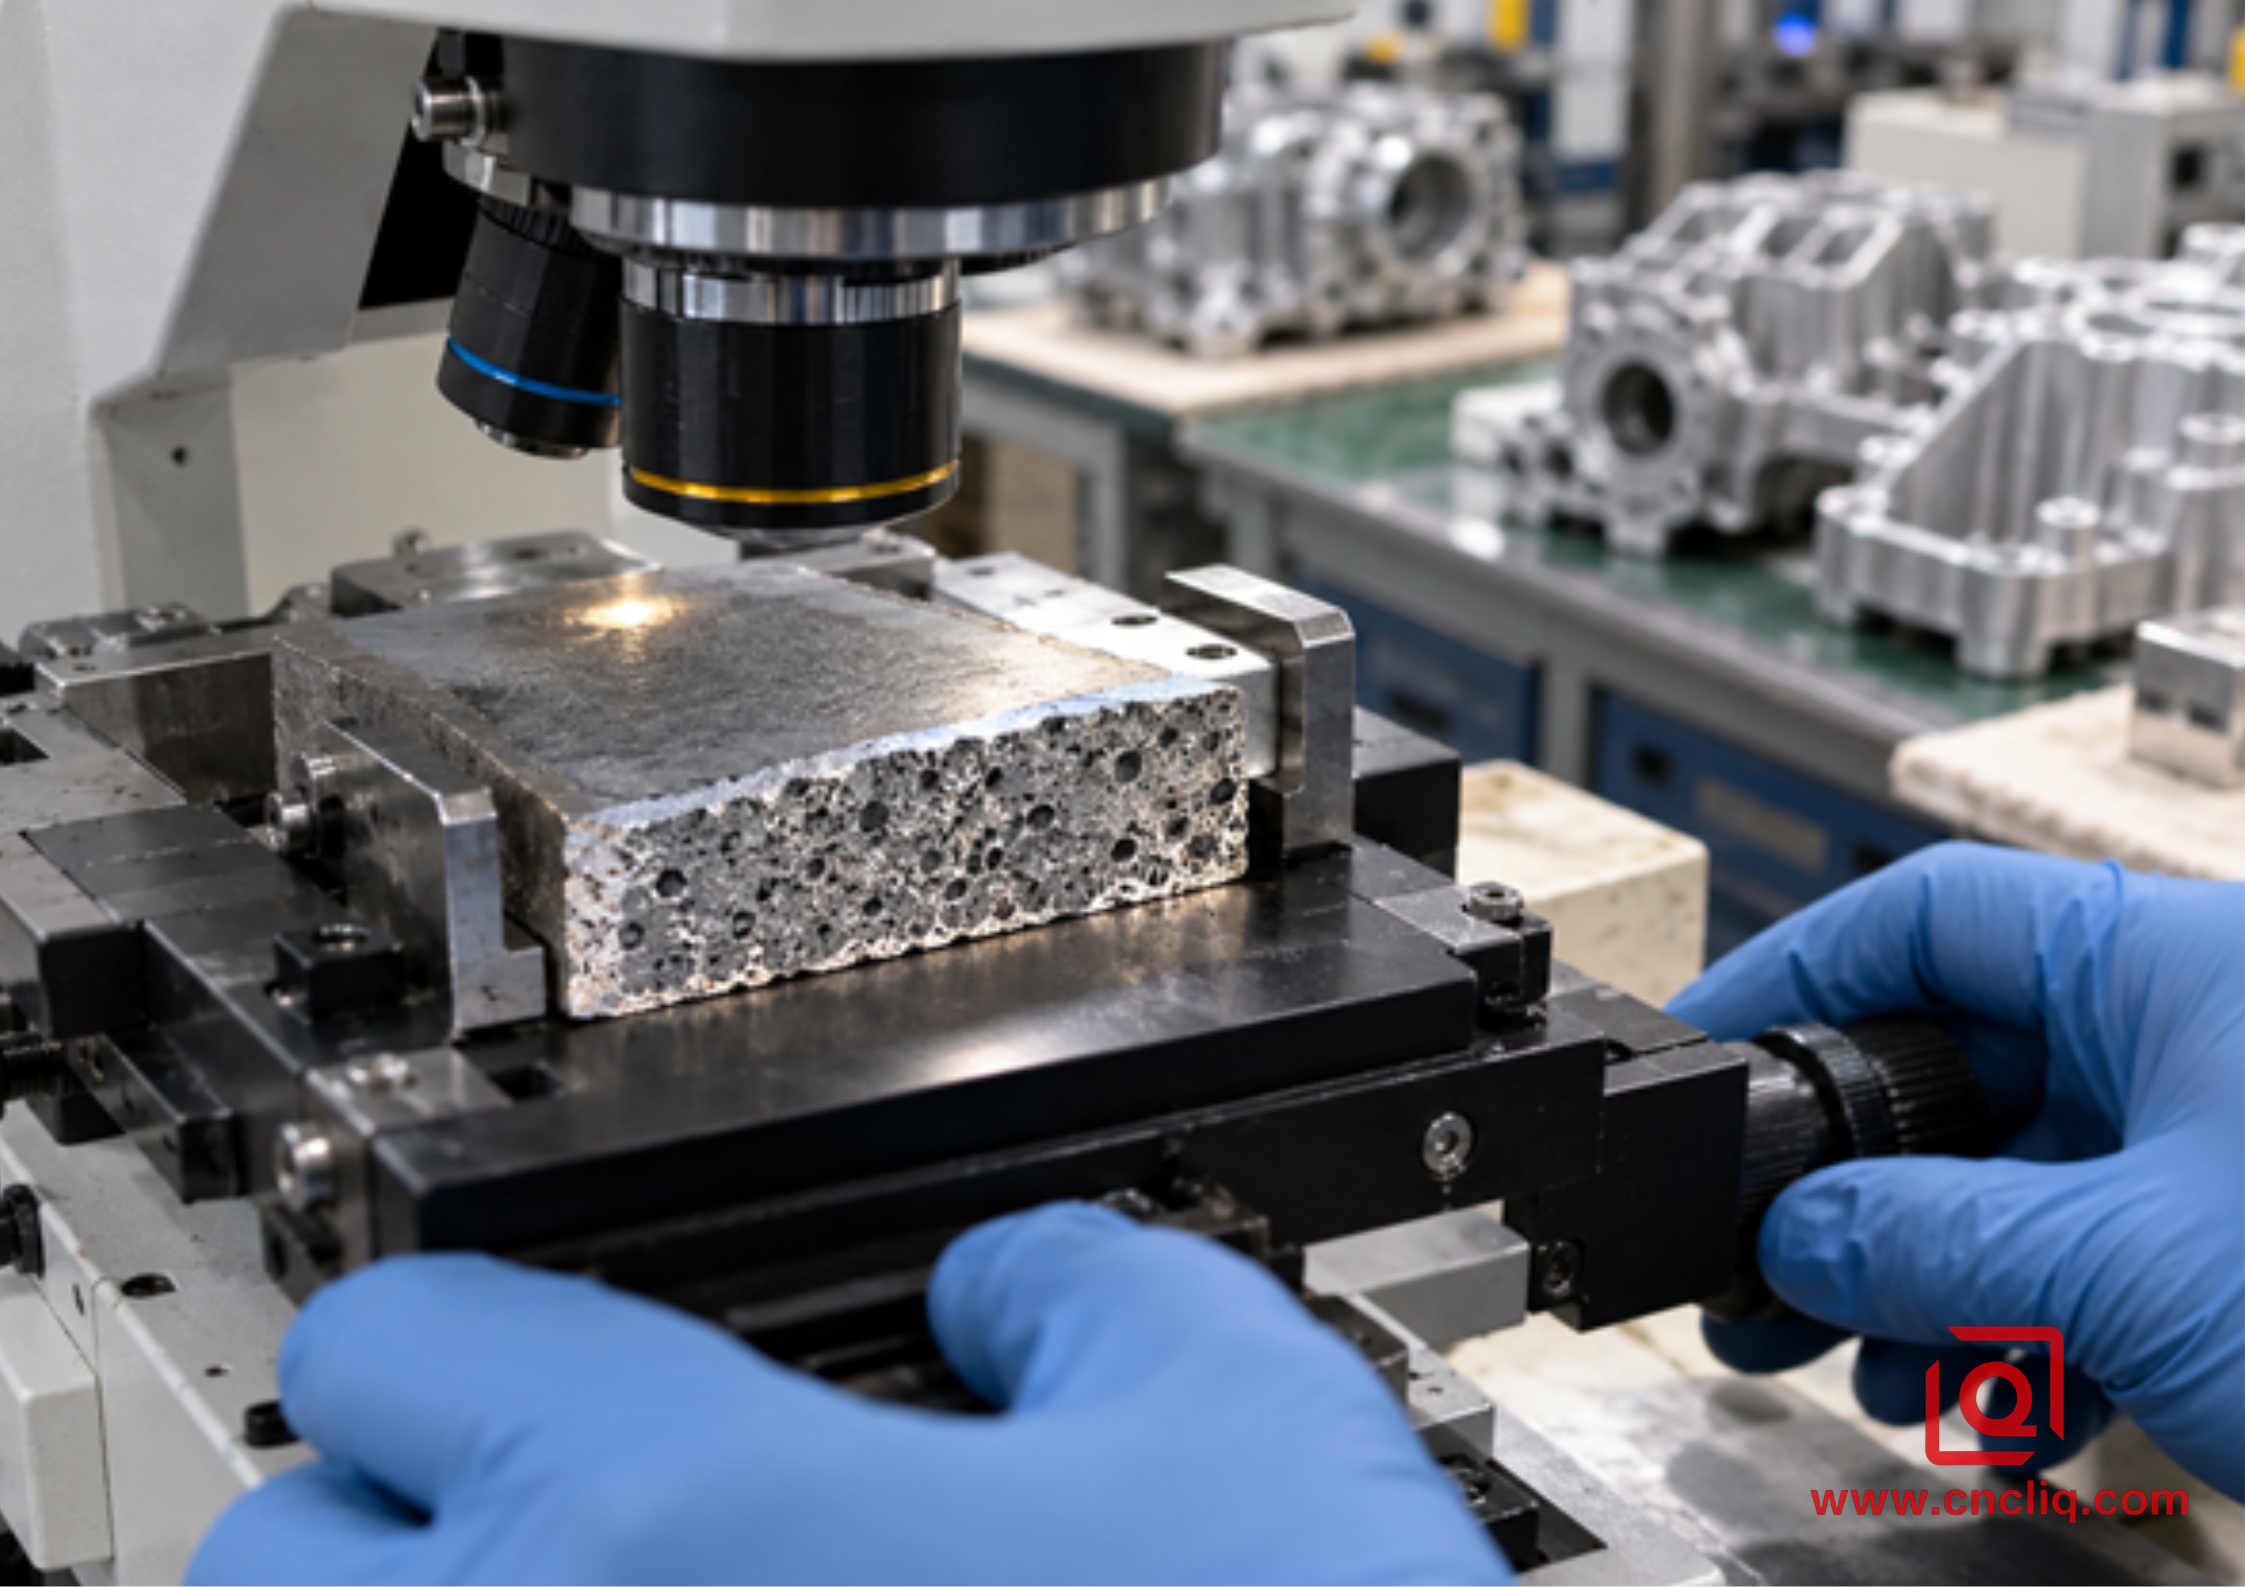
عينة من الألمنيوم المصبوب ذات مقطع عرضي تخضع لفحص الطلاء
3. مشكلة البنية المجهرية: جزء واحد، تفاعلات كهروكيميائية متعددة
تحت المجهر، تبدو عملية الصب بالضغط بنية متعددة الأطوار. يحيط الألومنيوم الأساسي بجزيئات السيليكون والمركبات بين الفلزية. يتغير معدل التبريد بين الزعنفة الرقيقة، والنتوء السميك، والمنطقة القريبة من البوابة. كما يمكن أن تنفصل المادة أثناء امتلاء القالب وتجمده. لذلك، لا توفر عملية الأنودة سطحًا كهربائيًا متجانسًا.
قارنت دراسة محكمة، بعنوان "أكسدة سبيكة الألومنيوم ADC12 المصبوبة بالقوالب" ، بين عينات ADC12 المصبوبة بالطريقة التقليدية، والمتصلبة بسرعة، والمعدلة التركيب، في محاليل حمض الكبريتيك. راقب الباحثون استجابة الجهد، ودخول أيونات المعدن إلى المحلول، وانطلاق الأكسجين، والأكسيد المتبقي. بتغيير طريقة تحضير العينة، تغيرت الاستجابة. بتغيير إضافات السبائك، تغيرت الاستجابة مرة أخرى. بعبارة أخرى، لم تكن نتيجة ADC12 قابلة للتنبؤ بنعم أو لا. بالنسبة لفرق المشتريات، يُترجم هذا إلى قاعدة واضحة: تبدأ المناقشة بالدرجة المذكورة في أمر الشراء، وتُختتم بعينة نهائية نموذجية.
ثلاث مناطق سطحية تستحق الاهتمام.
1. قد يحمل سطح المعدن المصبوب علامات التدفق، وبقايا مواد فصل القالب، وأكاسيد متراكمة في سطحه الأمامي، وبنية دقيقة ناتجة عن التبريد السريع على فولاذ الأدوات. يمكن للمنظف إزالة الأوساخ والبقايا، لكنه لا يستطيع إعادة المعدن عبر القالب وتجميده مرة أخرى.
2. يخترق السطح المصقول الطبقة الخارجية السميكة، وقد يكشف عن مسام أو اختلاف في توازن الطور. هكذا يمكن أن يُظهر غلاف واحد لونين مختلفين رغم أن كلا السطحين يشتركان في خزان وساعة.
3. يبرد الجزء السميك من المعدن بشكل مختلف عن الجدار المجاور له. بعد عملية الأنودة، قد يظهر الحد الفاصل على شكل هالة لم يلاحظها أحد في القطعة المصبوبة الخام.
يمكن لعملية السفع بالخرز أن تُحسّن الملمس المرئي. أما التلميع، فيمكنه إزالة آثار الاحتكاك. لا تُغيّر أيٌّ من العمليتين السبيكة الأساسية، ولا تُغلق أيٌّ منهما المسام الخفية. كما أن لزيادة الضغط ثمنًا: حواف مستديرة، وخشونة متغيرة، وفراغات جديدة. يجب أن تأتي قطع الاختبار من قالب الإنتاج وأن تتبع مسار تشغيل الإنتاج. تُعدّ عينة مسطحة مثالية من دفعة مخزون أخرى مُطمئنة، ولكنها غير ذات صلة في الغالب.
4. عيوب الصب التي تزداد حدة بعد عملية الأنودة
تملأ عملية الصب بالضغط العالي التجويف بسرعة. وإذا انحصر الهواء أو مواد التشحيم المتبخرة أو طبقات الأكسيد، فإن عمليات التشغيل الآلي والأنودة يمكن أن تكشف ما أخفاه السطح الخام.
الأعراض بعد عملية الأنودة | المساهمون المحتملون | ما يجب التحقق منه قبل تغيير وصفة الخزان | توجيه تصحيحي عملي |
حفر مظلمة متناثرة | مسامات غازية مفتوحة، فراغات انكماش، مواد كيميائية محصورة | المقطع العرضي، أو الأشعة السينية، أو التصوير المقطعي المحوسب عند الضرورة، وعمق التشغيل، وكتلة الجدار المحلية | تحسين التهوية أو الفراغ، تثبيت شكل الطلقة، تحريك الأسطح الحرجة، مراجعة مخزون التشغيل الآلي |
أشرطة غائمة أو لون على شكل تدفق | الفصل، التدفق البارد، أغشية الأكسيد، درجة حرارة القالب المتغيرة | مسار البوابة، الخريطة الحرارية، محاكاة التعبئة، موقع العينة | إعادة ضبط بوابات التحكم والتحكم الحراري؛ الموافقة على المظهر في المسبوكات المخصصة للإنتاج |
سواد أسود بعد الحفر | بقايا غنية بالسيليكون واستجابة بين فلزية | شهادة السبيكة، وقت التخريش، كيمياء إزالة الشوائب، فواصل الماء | قم بتأهيل المعالجة المسبقة لسبائك الصب؛ تجنب معالجة سبائك 6061 و A380 بنفس التركيبة |
تلطيخ حول الثقوب العمياء | بقايا المحلول أو عدم كفاية الشطف | هندسة الثقوب، اتجاه الرف، التصريف، موصلية الشطف | أضف نظام تصريف، أو غيّر اتجاهه، أو قم بإخفائه، أو أعد تصميم ميزات الحجم المحصور |
درجات لون مختلفة على الوسادات المصنعة آلياً | إزالة الجلد وكشف البنية تحت السطحية | مسار الأداة، عمق القطع، خشونة السطح، انكشاف المسام | حافظ على مكياج الوجه في حالة سطح واحدة أو حدد نطاق تباين معتمد |
عند ظهور حفر أو بقايا سوداء، قد يبدو تمديد وقت المعالجة حلاً مغرياً، ولكنه قد يكون خاطئاً. فالمواد الكاوية تزيل الألومنيوم أسرع من إزالة البقايا الغنية بالسيليكون، لذا قد يؤدي تمديد الوقت إلى تفاقم مشكلة اللون مع استهلاك مساحة أكبر. لذا، قيّم الأدلة قبل البدء بالمعالجة. هل العلامة عبارة عن بقايا أوساخ؟ أم بقعة غنية بالسيليكون؟ أم فتحة مسام؟ أم مشكلة حقيقية في التحكم بالخزان؟ كل إجابة توجه الإجراء التصحيحي نحو اتجاه مختلف.
بالنسبة للفرق التي لا تزال مترددة بين استخدام القوالب أو عمليات التصنيع باستخدام الحاسب الآلي، فإن مقارنتنا بين التصنيع باستخدام الحاسب الآلي، والبثق، والصب بالقوالب لقطع غيار الألومنيوم الأصلية تضع جودة السطح في المقام الأول إلى جانب الحجم، والهندسة، وتكلفة الأدوات. قد يبرر الحصول على طبقة أنودة مصبوغة خالية من العيوب استخدام قوالب أو عمليات بثق من سبيكة 6061 حتى عندما يقلل الصب من تكلفة الوحدة عند الإنتاج بكميات كبيرة.
5. المعالجة المسبقة مفيدة، لكنها لا تستطيع تحويل ADC12 إلى 6061
يجب أن تُنتج المعالجة المسبقة سطحًا خاليًا من فواصل الماء وجاهزًا كيميائيًا دون التأثير على خصائص الرسم. يبدو هذا روتينيًا حتى تظهر عوامل فصل القالب، والأكسيد الطبيعي، والأوساخ المتراكمة، والشوائب السائبة في نفس المسبوكة. الوقت عامل حاسم. دقيقة إضافية لتنظيف منطقة ما قد تؤدي إلى تآكل مفرط للمنطقة المجاورة الغنية بالألومنيوم.
عادةً ما تبدأ عملية الإنتاج بالتنظيف والشطف المُتحكم بهما، ثم إزالة الأكسدة أو التخريش المُناسب للسبيكة، وإزالة الشوائب المُناسبة لها، ثم شطف آخر، ثم الأنودة، ثم الصبغة (اختياري)، وأخيرًا عملية الختم المُحددة. تعامل مع هذا الترتيب كدليل إرشادي، وليس كإعدادات ثابتة للحمام. يتحمل المُختص المُؤهل مسؤولية التركيز، ودرجة الحرارة، ومدة التعريض، والتيار الكهربائي. تُعد المخططات العامة بمثابة مراجع أولية، ولا تُعتبر أدلة إنتاجية إلا بعد إجراء تجارب على المسبوكات المُستهدفة.
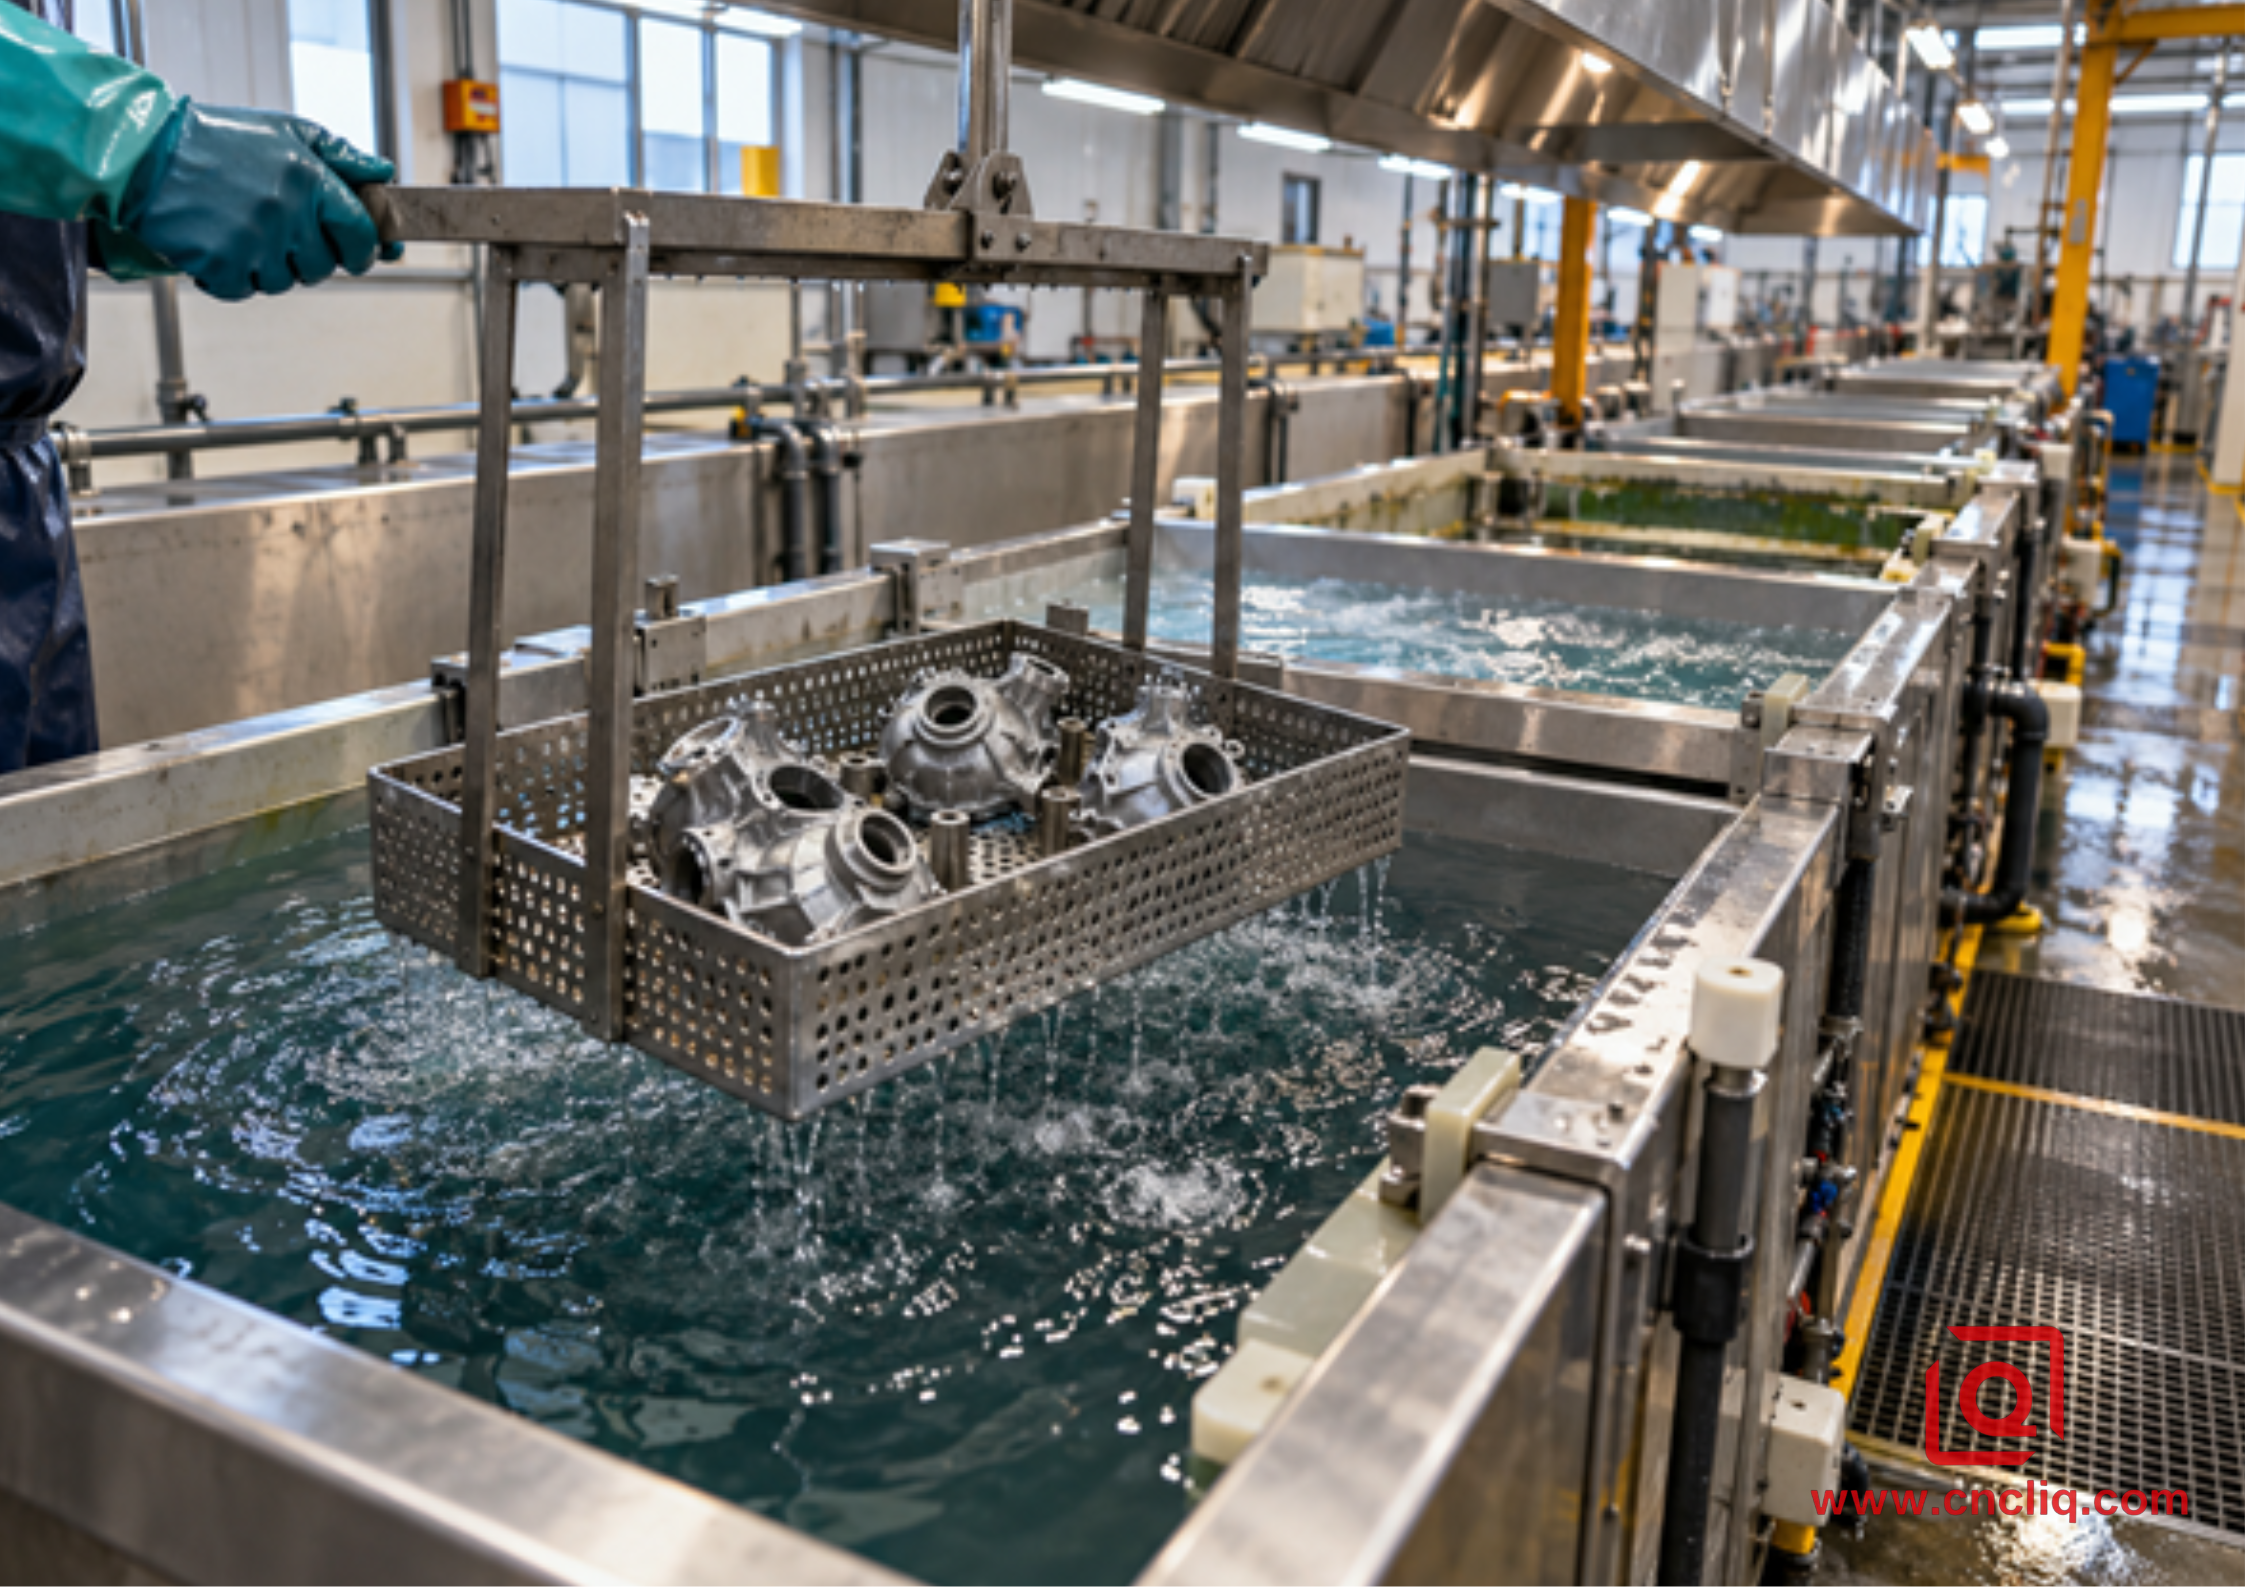
قطع من الألومنيوم المصبوب تدخل خط معالجة مسبقة مضبوطة
قبل الموافقة، قم بإجراء تجربة إنتاجية باستخدام أجزاء من الأداة المُخصصة، وسبائك التسخين، ومسار التشغيل، وطريقة إزالة النتوءات، ووسائط السفع الرملي، وموضع الرف، وخط التشطيب. يشمل ذلك الأسطح المصبوبة والمُشَكَّلة. سجّل نقاط تلامس الرف وكثافة التيار. احتفظ بعينة مُوقَّعة تحت إضاءة مُتحكَّم بها. إذا كان من الممكن تجميع السطح المرئي بأكثر من اتجاه، فافحص كل اتجاه سيراه العميل.
فيما يخص الأبعاد، تذكر أن عملية الأنودة تستهلك جزءًا من المادة الأساسية وتتوسع للخارج. لا تقم بتطبيق قاعدة نمو عامة بنسبة 50% على رسم القطعة المصبوبة دون موافقة مسبقة. يؤثر نوع السبيكة والمعالجة المسبقة ونوع الطلاء والهندسة المحلية على النتيجة. يشرح دليلنا للأنودة من النوع الثاني مقابل النوع الثالث اختيار الطلاء، بينما يوضحدليل تصميم التصنيع والتفاوتات للأنودة سبب الحاجة إلى تغطية دقيقة وتخطيط مناسب للتفاوتات في الخيوط والثقوب ومناطق منع التسرب والوصلات الكهربائية.
6. النوع الثاني أو النوع الثالث: ابدأ بالوظيفة، وليس بالملصق
إذا كان التصميم يهدف إلى حماية المنتج من التآكل أو تحسين لونه، فغالبًا ما يبدأ المهندسون بالنوع الثاني. أما في حالة الأسطح المعرضة للتآكل ومتطلبات العزل الكهربائي، فيميل النقاش نحو النوع الثالث. مع ذلك، في حالة صبّ A380 أو ADC12، لا يشير الرقم الروماني إلى ضمان الحصول على لون أسود ناصع. يبقى للطبقة الأساسية الكلمة الفصل.
قد يكون النوع الثالث صعبًا للغاية نظرًا لأن الطبقة الصلبة السميكة تتطلب تبريدًا دقيقًا وتحكمًا كهربائيًا عاليًا. وتزيد الأطوار الغنية بالسيليكون والمسامية الموضعية وذروات كثافة التيار الحادة عند الحواف من صعوبة العملية. قد يكون اللون الطبيعي الداكن مقبولًا على سطح داخلي مقاوم للتآكل، ولكنه غير مقبول على غلاف خارجي مواجه للعميل. في هذه الحالة، قد تفي الطبقة نفسها بغرض هندسي معين وتفشل في غرض آخر.
استخدم ترتيب القرار هذا.
1. حدد نوع العطل الذي تحاول منعه. فالجدار المتآكل، والثقب المتآكل، والحاجز الكهربائي المتسرب، وعدم تطابق الألوان، كلها مشاكل مختلفة. لا تخفها تحت مسمى واحد.
2. حدد السطح الحرج. لا يحتاج تجويف المحمل، وحافة الحشية، والغطاء الخارجي، ونقطة التأريض الملولبة، والدعامة المخفية إلى نفس التشطيب.
3. حدد معايير القبول القابلة للقياس. اذكر نوع الطلاء، وسمكه أو هدف الأداء، والختم، والتغطية، ولون العينة أو نطاقها، وطريقة الاختبار، وأي اختلاف مسموح به.
4. أثبت صحة المسار على نماذج مصبوبة تمثيلية. لا توافق على قسيمة معدنية لجزء إنتاج مصبوب بالقالب.
5. قم بتأمين قواعد تغيير العملية. يمكن أن تؤدي حرارة السبيكة، أو وسائط السفع الرملي، أو المعالجة المسبقة، أو المقاول من الباطن، أو إعادة تصميم الرفوف إلى تغيير النتيجة وقد تتطلب إعادة التأهيل.
إذا أرسلتَ إلى شركة Liqin نموذجًا ثلاثي الأبعاد، ورسمًا ثنائي الأبعاد مُتحكَّمًا به، وحجم الإنتاج السنوي، ومواصفات السبيكة، وخريطة السطح المرئي، والاختبارات المطلوبة، فسيتمكن فريقنا الهندسي من مراجعة عملية التسليم من صب القوالب بالضغط إلى التصنيع باستخدام الحاسوب ومعالجة السطح قبل اعتماد عرض السعر. يُعدّ التخطيط المبكر للتصنيع أقل تكلفة من فرز دفعة كاملة حسب اللون.
7. متى يكون التشطيب الآخر هو الخيار الهندسي الأفضل
تُعدّ عملية الأنودة إحدى الأدوات، وليست الحل الأمثل. بالنسبة للعديد من هياكل A380 وADC12، يُوفّر طلاء التحويل بالإضافة إلى الطلاء المسحوق أو الطلاء الكهربائي أو الطلاء السائل عالي الجودة مظهرًا أكثر قابلية للتحكم، لأن الطبقة العضوية المعتمة تُخفي جزءًا كبيرًا من التباين البصري للركيزة. ومع ذلك، يبقى الأداء هو العامل الحاسم. فالملح والحرارة وأشعة الشمس والصدمات ونقاط التأريض وملاءمة الخيوط والمسارات الحرارية وترتيب التجميع، كلها عوامل تُؤثر على اختيار الأنسب.
المتطلب الأساسي | المرشح الأقوى عادةً | لماذا قد يكون مناسبًا لعملية اختيار الممثلين | قيود مهمة على التحكم |
لون زخرفي موحد | طلاء مسحوقي أو طلاء سائل فوق معالجة مسبقة مناسبة | يخفي الغشاء المعتم الركيزة الرمادية والمرقطة | يؤثر سمك الفيلم على المقاسات والحواف والخيوط ونقل الحرارة |
تجاويف معقدة مزودة بحماية من التآكل | طلاء كهربائي مع معالجة مسبقة مناسبة | يمكن أن يصل الغمر إلى الأشكال الهندسية المجوفة | يلزم التخطيط للتصريف ودرجة حرارة المعالجة والتوصيل الكهربائي |
التصاق الطلاء بمناطق التأريض الكهربائي | طلاء تحويلي بالإضافة إلى قناع انتقائي | لا تضيف طبقة التحويل الرقيقة سوى القليل من الأبعاد إلى البناء | يجب تحديد مناطق التلامس المكشوفة واختبارات التآكل |
سطح التآكل الموضعي | طبقة صلبة مؤهلة على منطقة أو حشوة أو مكون مقاوم للتآكل تم اختباره | يستهدف الوظيفة دون اشتراط توحيد المظهر في كل مكان | تتطلب استجابة السبائك المصبوبة ومساميتها إجراء تجارب |
مظهر لامع ومتجانس اللون | قم بتغيير مسار التشكيل إلى مسار مناسب لعملية الأنودة مثل 6061 عندما يسمح التصميم والحجم بذلك | توفر الركيزة الأكثر تجانسًا دعمًا للألوان المتكررة. كما أن الركيزة الأكثر تجانسًا تدعم اللون المتكرر. | قد يتم تطبيق تكاليف أعلى لمواد التصنيع ودورة التشغيل. |
يتضمن كتالوج منتجات Liqin حامل لوحة الأشعة السينية الطبية المصنوع من الألومنيوم A356، والذي يتم تصنيعه بتقنيات الصب بالقالب، والتقادم، والتشغيل الآلي باستخدام الحاسوب (CNC)، والأنودة . ومن الجدير بالذكر أن الألومنيوم المصبوب ليس فئة تشطيب واحدة. فالألومنيوم A356 يختلف عن الألومنيوم A380، وكذلك الألومنيوم ADC12. تختلف التركيبة الكيميائية، وطريقة الصب، والحدود البصرية باختلاف الدرجة. ابدأ من الشهادة ومتطلبات القطعة؛ فصورة من الكتالوج لا تكفي لتأكيد عملية التصنيع.
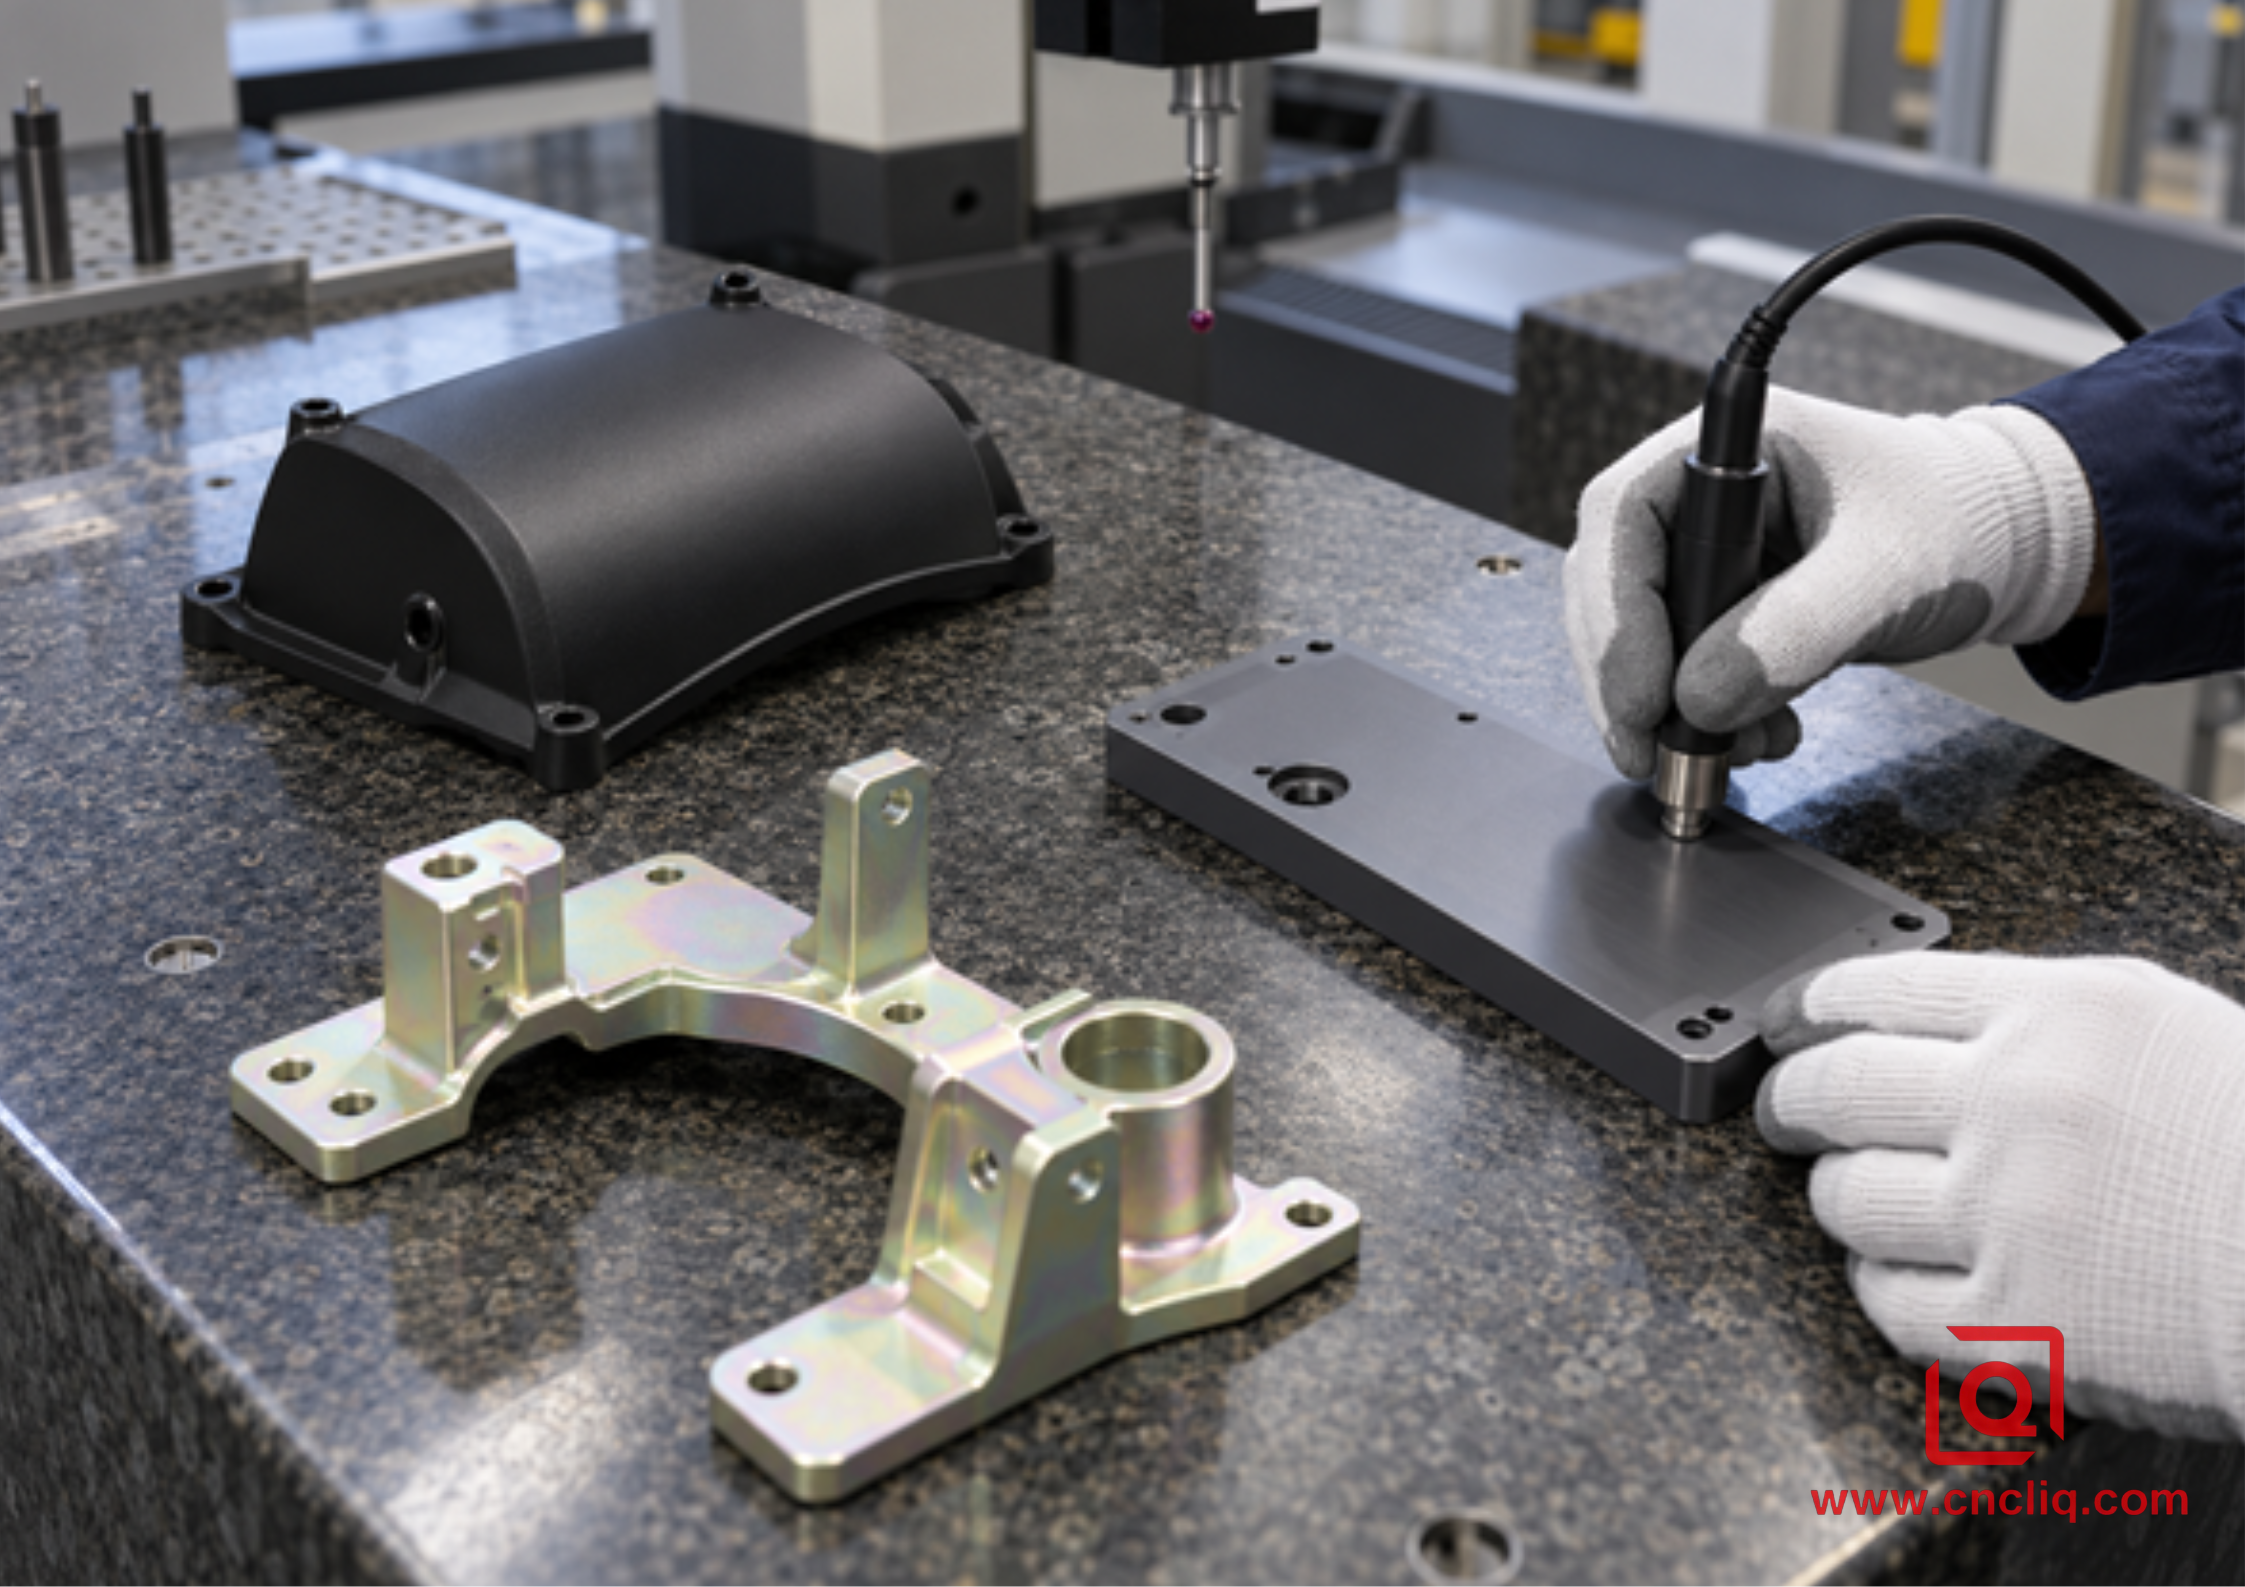
فحص المكونات المطلية والمؤكسدة على طاولة آلة قياس الإحداثيات ثلاثية الأبعاد
8. حالة عميل مجهول: غطاء مستشعر صناعي لا يتوافق مع 6061
طلب أحد مشتري أنظمة التحكم الصناعية الأوروبيين غطاءً منحنيًا مصبوبًا بالضغط العالي، مزودًا بمقاعد توصيل مصقولة باستخدام الحاسوب (CNC) وسطح ساتان داكن. وصف طلب عرض الأسعار الأولي وحدة ADC12 مطلية بالأكسدة السوداء، لأن لوحة القاعدة المتوافقة كانت مصنوعة من سبيكة 6061 ومطلية مسبقًا بطلاء أسود من النوع الثاني. توقع العميل أن يكون كلا المكونين متطابقين تمامًا بعد التجميع.
خلال مراجعة التصميم للتصنيع، لم يكن الخطر يكمن في الشكل الهندسي الأساسي، بل في مقارنة التشطيب. احتوى غطاء ADC12 على جدران رقيقة، ونتوء أكبر لقناة الكابل، ومناطق طرد، وأسطح مرئية مصبوبة ومُشَكَّلة آليًا. لن تُقدِّم هذه المناطق بنية مجهرية موحدة لحوض الأنودة. إن مطابقة لوحة 6061 المطروقة بناءً على اسم اللون فقط كان سيؤدي إلى معيار قبول هش.
قام الفريق بتقسيم المتطلبات إلى وظيفتين: الوظيفة والمظهر. كان الغطاء بحاجة إلى حماية من التآكل الخارجي، وطلاء داكن ثابت، وخيوط ملولبة نظيفة، وعدم وجود أي تراكم مرئي للطلاء على منطقة الحشية. لم يكن يتطلب سطحًا مقاومًا للتآكل الأنودي. لذلك، تم تقييم ثلاث عينات من التشطيبات المُخصصة للإنتاج: الأنودة الداكنة الطبيعية بنطاق تباين متفق عليه، والطلاء المسحوق الأسود فوق معالجة أولية مُؤهلة، ونظام طلاء سائل داكن. قام العميل بمراجعة العينات بجانب قاعدة 6061 الحقيقية تحت الإضاءة المُحددة بدلاً من مُقارنتها بصور من موقع الويب.
بالنسبة للغطاء الخارجي، اختار المشتري الطلاء المسحوق. وبالمقارنة مع قاعدة 6061، حافظ على اللون الداكن المتفق عليه بشكل أقل وضوحًا. تمت عملية التشغيل الآلي أولًا؛ ثم تم تطبيق الطلاء بعيدًا عن الخيوط، ومكان تثبيت الحشية، ونقطة التأريض. قام المفتشون بقياس معايير الجودة الحرجة قبل وبعد التشطيب، وفحصوا سمك طبقة الطلاء فقط في نقاط محددة، وقيموا المظهر بناءً على عينة موقعة. لم يثبت هذا القرار استحالة عملية الأنودة لـ ADC12، بل أثبت أن الأنودة لم تكن الخيار الأمثل لتلبية المتطلبات الأساسية لهذا المنتج.
تم إخفاء هوية العميل وتفاصيل المنتج عمدًا في هذه الحالة النموذجية. يُعدّ سير العمل منطقيًا بالنسبة لمزيج خدمات شركة Liqin في مجالات الصب، والتصنيع باستخدام الحاسوب، والتشطيب؛ وستظل الرسومات الموقعة وخطة التحكم المعتمدة سارية المفعول في أي طلبية فعلية.
9. ما يجب تضمينه في طلب عرض أسعار لقطع الألمنيوم المصبوب المؤكسد
اكتب فقط A380، أسود مؤكسد، وعلى كل مُزايد ملء الفراغات. يفترض أحدهم لونًا أسودًا لأغراض التجميل، ويُسعّر آخر اللون الرمادي لأغراض العمل، بينما لا يُقدّم ثالث أي تغطية. تبدو عروض الأسعار متقاربة حتى وصول العينات. ضع الحقائق التالية بجانب نموذج التصميم بمساعدة الحاسوب (CAD).
1. حدد نوع السبيكة وشكل المنتج والمعيار المعتمد بدقة. اذكر البدائل بشكل منفصل، مع الحصول على موافقة هندسية خطية؛ ولا تُدرج أبدًا عملية استبدال A380.0 بـ ADC12 في ملاحظة للمورد.
2. نموذج ثلاثي الأبعاد ورسم ثنائي الأبعاد مضبوط مع بيانات مرجعية، وأبعاد CTQ، وGD&T، ومخزون التشغيل، والأسطح التي تبقى كما هي مصبوبة.
3. الحجم السنوي، وكمية الإصدار، والعمر المتوقع للبرنامج، وكمية النموذج الأولي أو التأهيل.
4. الغرض النهائي، ومواصفات الطلاء، والفئة، والهدف من اللون، ونطاق اللمعان أو الملمس، ومتطلبات الإغلاق، والمعيار البصري المعتمد.
5. قم بتلوين خريطة السطح. حدد ما يراه العميل، وما يبقى مخفياً، والوسادات التي يتم تشكيلها، والمكان الذي قد يلامسه الرف، والمكان الذي يكون فيه تغيير اللون مقبولاً.
6. ارسم حدود التغطية. لا ينبغي أبدًا الاعتماد على التعليمات الشفهية فيما يتعلق بالخيوط، والثقوب، ومناطق منع التسرب، والوصلات الكهربائية، ونقاط الربط، وأسطح نقل الحرارة.
7. حدد الدليل. إذا كان التآكل أو الالتصاق أو التلف أو العزل أو التسرب أو أي عامل بيئي آخر مهمًا، فاذكر طريقة الاختبار وحالة العينة وخط النجاح.
8. السجلات المطلوبة، مثل شهادات المواد، وتقرير العينة الأولى، وتقرير CMM، وشهادة التشطيب، وخطة التحكم، وبيانات القدرة، وعملية الانحراف المعتمدة.
9. لا توقف الخطة عند الفحص النهائي. حدد الفواصل والتغليف والجفاف واتجاه التعبئة بحيث لا تحتك الأسطح المعتمدة أو تتعرق داخل الصندوق.
هل تحتاج إلى إجابة عن جدوى المشروع قبل البدء في تصنيع الأداة؟ تواصل مع شركة Liqin وأرسل ملفات التصميم بمساعدة الحاسوب (CAD) والنتيجة النهائية المطلوبة. يمكننا مقارنة عملية الأنودة مع طرق الطلاء البديلة، وتحديد مناطق التشغيل الحساسة للمسام، وتقديم خطة إنتاجية مُخصصة بدلاً من تقديم إجابة عامة بنعم أو لا.
الأسئلة الشائعة
1. هل يمكن أن تتم عملية الأنودة بنجاح على الألومنيوم A380؟
يمكن ذلك، شريطة أن يكون الهدف واقعيًا. يحتوي سبيكة A380 على نسبة سيليكون تتراوح بين 7.5 و9.5% ونسبة نحاس تتراوح بين 3.0 و4.0%، لذا فإن الحصول على لون زخرفي لامع ومتجانس يُعدّ أمرًا صعب المنال. يُعدّ اللون الرمادي أو اللون الطبيعي المُرقّط أكثر مصداقية. دع عملية صبّ الإنتاج، المُعالجة على خط الإنتاج المُخصّص، تُحدّد نطاق اللون وتُجري الاختبار الوظيفي.
2. هل يمكن طلاء ADC12 بالأكسدة السوداء؟
يمكن طلاء سبيكة ADC12 بطبقة أنودية، ويمكن تجربة صبغها باللون الأسود، ولكن محتواها العالي من السيليكون قد يُنتج قاعدة رمادية أو سوداء أو غير متجانسة، مما يحول دون الحصول على لون أسود نقيّ مماثل لسبيكة 6061. إذا كان توحيد اللون في جميع أجزاء التجميع ضروريًا، فيُرجى تقييم إمكانية استخدام طلاء معتم أو تغيير طريقة تصنيع المادة. يجب الموافقة على عينات الإنتاج من القالب الفعلي والسبيكة المستخدمة في عملية التسخين.
3. هل سيؤدي السفع بالخرز إلى أن يصبح الألمنيوم المصبوب مؤكسدًا بشكل متساوٍ؟
يُغيّر السفع الرملي ما تراه العين أولاً: الملمس. فهو لا يُزيل السيليكون أو المعادن الحاملة للنحاس، ولا يُصلح المسام، ولا يُعيد تشكيل منطقة منفصلة. بل قد يُحدث أحيانًا فراغًا كان تحت الجلد مباشرةً. لذا، تحكّم في المواد المستخدمة والضغط، واحرص على حماية التفاصيل الدقيقة، واختبر النتيجة على قطع حقيقية.
4. هل عملية الأنودة الصلبة أفضل من النوع الثاني لـ A380 أو ADC12؟
لا. قد يكون الطلاء الصلب مناسبًا للسطح المنزلق أو الحاجز الكهربائي، لكن زيادة سمكه لا تُحسّن بنية السبيكة. قد يُناسب غشاء رقيق من النوع الثاني جزءًا آخر تمامًا. اسأل نفسك ما الذي يجب أن يتحمله، واختبر هذه الخاصية على قطع مصبوبة جاهزة، ولا تعتمد على السمك وحده في اختيارك.
5. ما هي المعلومات المطلوبة للحصول على عرض أسعار دقيق لتشطيب الألمنيوم المصبوب؟
أرسل النموذج ثلاثي الأبعاد، والرسم الهندسي المُتحكم به، ونوع السبيكة والمعيار الدقيقين، والحجم السنوي، وخريطة السطح المرئي، والغرض من التشطيب، وتفاوتات اللون، ومواصفات الطلاء، ومناطق التغطية، وأبعاد الجودة الحرجة، والاختبارات المطلوبة، والوثائق، ومتطلبات التغليف. إذا كان المظهر بالغ الأهمية، فأرفق عينة رئيسية مادية أو معايير موضوعية للون واللمعان، بالإضافة إلى إضاءة الفحص وطريقة المشاهدة.
ملخص
تُعدّ سبائك A380 وADC12 خيارًا ممتازًا للصبّات المعقدة، إلا أن بنيتها الغنية بالسيليكون ومتعددة الأطوار، بالإضافة إلى مساميتها أحيانًا، تُشكّل أساسًا غير متجانس لعملية الأنودة. يُزيل المعالجة المسبقة الدقيقة الشوائب، لكنها لا تُحوّل الركيزة إلى سبيكة 6061 المشغولة. ابدأ بدراسة نمط الفشل، وقم بتشغيل عمليات صبّ فعلية، ووقّع على عينة حدّية نزيهة. إذا كان استخدام مسحوق الطلاء، أو الطلاء الكهربائي، أو الطلاء العادي، أو طلاء التحويل، أو نوع مختلف من سبائك الصبّ، أو مسار التشكيل، يُوفّر حمايةً أفضل للتجميع، فاختره قبل أن يُقيّد القالب المشروع.
معلومات الاتصال
الشركة: شركة نينغبو لي تشين للصناعات المحدودة. خدمة العملاء اليومية ودعم ما بعد البيع: service@shturl. zhuwanying@cncliq.com
للاستفسارات الجديدة، وطلبات الأسعار، ومناقشة الطلبات: business@shturl.zhouli@chinaliqin.com
الخط الساخن: +86 18757148656
تنصل
جميع المقالات التقنية، ومواصفات المواد، وتوصيات التشغيل، وتفاصيل معالجة الأسطح المنشورة في هذه المدونة هي لأغراض إعلامية ومرجعية فقط. يُرجى العلم بأن المعلومات العامة الواردة في المدونة لا تُغني عن الاتفاقيات الفنية الموقعة. ونظرًا لاختلاف القطع المُخصصة باختلاف درجات حرارة المواد، ومعايرة الآلات، والتفاوتات المحددة، فإن مواصفات الجودة الملزمة تخضع فقط لرسومات التصميم بمساعدة الحاسوب (CAD) المعتمدة، والعقود الموقعة، وخطط الجودة الرسمية.
جميع دراسات حالة العملاء المنشورة في هذه المدونة خضعت لعملية إخفاء هوية كاملة وتنقيح شامل. تُستخدم مقاييس الأداء، وسير عمليات التصنيع، والصور المعروضة فقط لتوضيح قدراتنا في مجال التصنيع حسب الطلب، ولا تمثل معيارًا موحدًا لجميع الطلبات.
فريق تصنيع ليكين
انطلاقاً من خبرة تمتد لثمانية عشر عاماً في مجال الهندسة الدقيقة، تُصنّع شركة نينغبو ليكين للصناعات مكونات معدنية عالية الدقة لتلبية متطلبات الأسواق العالمية. يقع مقرّنا في مركز إنتاجي تبلغ مساحته 6500 متر مربع، مُجهّز بأكثر من 150 آلة، تشمل عمليات التصنيع باستخدام الحاسوب (CNC) رباعية وخماسية المحاور، والتصنيع بالخراطة والطحن، والبثق على البارد، والصب بالضغط، كل ذلك تحت سقف واحد. يُمكّننا هذا النظام من إدارة المشاريع بسلاسة، بدءاً من تصميمات CAD الأولية وصولاً إلى الشحنات النهائية.
نُولي اهتمامًا بالغًا لمراقبة الجودة دون أي تنازلات. نتعامل مع أدقّ التفاصيل بدقة هندسية متناهية. وبفضل شهادات ISO 9001 وISO 13485 وIATF 16949، يُجري مهندسو ضمان الجودة لدينا فحوصات صارمة لمراقبة الجودة أثناء الإنتاج (IPQC) ومراقبة الجودة النهائية (FQC) ومراقبة الجودة الخارجية (OQC) على كل دفعة إنتاج. بدءًا من رسم الخرائط ثلاثية الأبعاد باستخدام آلة قياس الإحداثيات (CMM) والتحليل البصري، وصولًا إلى اختبارات الصلابة ورذاذ الملح، نتحقق من صحة مواصفاتك الأساسية مسبقًا، لتستلم مكونات جاهزة للاستخدام دون أي مشاكل في التجميع أو توقفات مكلفة لخطوط الإنتاج. إضافةً إلى التصنيع، يمكنك الاعتماد علينا في الاستجابة لطلبات عروض الأسعار الجديدة خلال ساعتين، وتقديم دعم مباشر لأخذ عينات النماذج الأولية، وشحن تصدير سلس إلى جميع أنحاء أوروبا وأمريكا الشمالية وآسيا وأوقيانوسيا.
نرحب باستفساراتكم وعيناتكم. تفضلوا بزيارة موقعنا الإلكتروني أو تواصلوا معنا مباشرةً للحصول على عرض أسعار تنافسي!
