 Deutsch




Sind Sie immer noch hin- und hergerissen zwischen der Bearbeitung eines Aluminiumgehäuses aus Billet und der Bezahlung einer Matrize? Ein niedriges CNC-Angebot kann nach Tausenden von Zyklen teuer werden, während ein attraktiver Preis für Druckgussteile das Risiko von Werkzeugen, Qualifizierung, Nachbearbeitung, Ausschuss und Konstruktionsänderungen verbergen kann. Dieser Leitfaden zeigt, wie ein Produktionsingenieur die beiden Routen auf derselben Kostenbasis vergleicht, ein realistisches Break-Even-Volumen berechnet und entscheidet, was gegossen und was noch bearbeitet werden soll. Wenn Sie eine Angebotsanfrage vorbereiten, verwenden Sie die folgenden Tabellen, bevor Sie die Zeichnung freigeben. Sie können verhindern, dass ein billig erscheinender Prozess zu einem kostspieligen wird.
Kurze Antwort: Wann gewinnt normalerweise jeder Prozess?
Die CNC-Bearbeitung erfordert normalerweise einen geringeren Aufwand für Prototypen, Brückenproduktion, sich häufig ändernde Designs und Teile, deren kritische Geometrie den größten Teil des Bauteils einnimmt. Aluminium-Hochdruckguss (HPDC) wird attraktiv, wenn die Geometrie gussfreundlich ist, die Nachfrage wiederholbar ist, das Design stabil ist und die Einsparungen pro akzeptiertem Teil das Druck- und Qualifizierungspaket amortisieren können. Es gibt keinen verantwortungsvollen universellen Crossover wie „500 Teile“ oder „5.000 Teile“. Das korrekte Breakeven-Volumen ergibt sich aus Ihren beiden Angeboten:
Breakeven-Menge = (Druckguss-Fixkosten − CNC-Fixkosten) ÷ (Variable CNC-Kosten pro akzeptiertem Teil − variable Druckgusskosten pro akzeptiertem Teil)
Die Wörter akzeptierter Teil sind wichtig. Legen Sie fertige Teile neben fertige Teile. Beide Preise sollten die gleiche Zeichnungsüberarbeitung, den gleichen Prüfplan, die gleiche Ausführung, die gleiche Verpackung und den gleichen Lieferort abdecken. Ein beschnittenes Gussteil auf der einen Seite und ein fertig bearbeitetes Teil auf der anderen Seite ergeben nur eine aufgeräumte, aber nutzlose Tabelle.
|
Programmzustand |
CNC-Bearbeitung führt normalerweise |
HPDC plus sekundäre CNC führt normalerweise |
|
Nachfrage |
Prototyp, geringes oder unsicheres Volumen |
Stabile Nachbestellungen mit glaubwürdigem Lifetime-Volumen |
|
Designreife |
Überarbeitungen weiterhin wahrscheinlich |
Schnittstellen und Wandstruktur eingefroren |
|
Geometrie |
Tiefe Präzisionstaschen, zugängliche Werkzeugwege, viele enge Funktionen |
Dünne Schalen, Rippen, Vorsprünge, Flossen und wiederholte nahezu endlose Form |
|
Materialien |
Große Auswahl an Knetlegierungen, einschließlich 6061 und 7075 |
Gusslegierung ausgewählt nach Füllung, Festigkeit, Finish und Betriebsbedingungen |
|
Bargeld im Voraus |
Geringer Programmier- und Geräteaufwand |
Produktionsform, Versuche, Lehren und Qualifikation erforderlich |
|
Teilweises Verhalten |
Maschinenzeit und Lagerbestand bleiben in jeder Einheit erhalten |
Geringere Umformkosten im großen Maßstab, Beschneiden und Bearbeiten können jedoch bestehen bleiben |
|
Technische Änderungen |
Programm und Vorrichtung können oft überarbeitet werden |
Stahländerungen können langsam oder begrenzt sein oder eine neue Matrize erfordern |
|
Beste Kauffrage |
Wie können wir die Zykluszeit verkürzen, ohne die CTQs zu lockern? |
Wie viele akzeptierte Teile decken das komplette Werkzeugpaket ab? |
Für eine breitere Sicht auf die Prozessauswahl vergleicht Liqins Aluminium-OEM-Fertigungsleitfaden auch CNC-Bearbeitung, Druckguss und Extrusion. Eine Übersicht über die Lebenszykluskosten finden Sie im früheren Kosten- und Volumenleitfaden für Druckguss vs. CNC-Bearbeitung. Dieser Artikel befasst sich eingehender mit der Breakeven-Gleichung, der Risikokorrektur und dem RFQ-Beweis.
1. Erstellen Sie beide Angebote auf der gleichen Kostengrenze
Die meisten schlechten Vergleiche beginnen in einer Tabelle, nicht auf einer Maschine. In der CNC-Säule befindet sich häufig ein fertiges, geprüftes Teil. Die Druckgusssäule darf nur einen beschnittenen Rohling enthalten. Bevor Sie etwas berechnen, definieren Sie die Grenze als verpackte Komponente, die für die Eingangskontrolle durch den Käufer bereit ist.
CNC-Gesamtkosten
Für eine Billet-bearbeitete Route können die Fixkosten DFM-Überprüfung, CAM-Programmierung, weiche Backen oder eine spezielle Vorrichtung, Erstmusterprüfung und alle einmaligen Lehrenarbeiten umfassen. Zu den variablen Kosten gehören in der Regel Schnittmaterial, Maschinenzyklus, Bedienung durch Bediener, Schneidwerkzeuge, Kühlmittel und Verbrauchsmaterialien, Entgratung, Reinigung, Endbearbeitung, Inspektion, Ausschussmenge, Verpackung und Logistik.
Gesamtkosten für Druckguss
Für HPDC können die Fixkosten Werkzeugdesign, Gesenkstahl und -herstellung, Schlitten oder Einsätze, Trimmwerkzeuge, Probenahme, Mold-Flow-Arbeiten (sofern enthalten), Messgeräteentwicklung, Erstmustergenehmigung und Qualifizierungsläufe umfassen. Zu den variablen Kosten können Legierung, Schmelzverlust, Gießzeit, Formfreigabe, Beschnitt, Kugelstrahlen, sekundäre CNC-Bearbeitung, Dichtheitsprüfung, Oberflächenbehandlung, Inspektion, Ausschuss, Verpackung und Fracht gehören. Für die Wartung von Werkzeugen, den Austausch von Einsätzen und die Eigentumsbedingungen ist ebenfalls ein benannter Zahler erforderlich.
|
Kostenzeile |
CNC aus Billet |
HPDC plus Finishing |
RFQ-Frage |
|
Programmierung und Einrichtung |
Behoben |
Fixkosten für Sekundär-CNC |
Wird die Gebühr einmalig oder stapelweise berechnet? |
|
Produktionswerkzeuge |
Normalerweise niedrig |
Große Anlageinvestitionen |
Wem gehört, lagert, wartet und versichert die Matrize? |
|
Rohmaterial |
Bestandsgröße und Buy-to-Fly-Angelegenheit |
Schussgewicht, Läufer, Rücklauf und Schmelzverlust sind von Bedeutung |
Basiert das Angebot auf Brutto- oder Nettometall? |
|
Maschinen- oder Zellenzeit |
Wird bei jedem Teil wiederholt |
Kürzerer Umformzyklus als jede Bearbeitung |
Welche Zyklen und Hohlraumanzahl unterstützen das Zitat? |
|
Abschluss |
Oft direkt nach der Bearbeitung |
Möglicherweise ist Strahlen, Beschichten, Imprägnieren oder Polieren erforderlich |
Ist das angegebene Finish enthalten? |
|
Qualität |
FAI, In-Prozess-Prüfungen, CMM |
FAI, Gusskontrollen, CTQ-Bearbeitung, Dichtheits- oder Röntgenprüfung nach Bedarf |
Wie lauten die Inspektionshäufigkeit und der Abnahmeplan? |
|
Ertrag |
Lagerfehler und Bearbeitungsausschuss |
Anlaufausschuss, Porosität, Schnittschäden, Bearbeitungsexposition |
Wird der Preis pro produziertem Teil oder akzeptiertem Teil angegeben? |
|
Logistik |
Fertigteilmasse und Verpackung |
Masse der fertigen Teile plus alle Vorgänge außerhalb des Standorts |
Sind Incoterms und Bestimmungsort identisch? |
Die stärksten derzeit aufgetauchten Vergleichsartikel machen die Aufteilung zwischen Festwerten und Variablen sichtbar, stellen das Produktionsvolumen in den Mittelpunkt und geben dem Leser ein Entscheidungsmodell anstelle einer Liste von Prozessdefinitionen. Dieser Leitfaden behält diese nützliche Struktur bei, behandelt jedoch eine veröffentlichte Bandgruppe nicht als universelle Regel.
2. Eine Breakeven-Berechnung aus bearbeitetem Aluminiumdruckguss im Vergleich zur CNC-Bearbeitung
Die folgenden Zahlen sind ein anschauliches Modell, keine Liqin-Notierung oder Marktbenchmark. Ersetzen Sie jede Abbildung durch Lieferantendaten für Ihre Zeichnung.
Angenommen, ein abgedichtetes Elektronikgehäuse kann auf beiden Wegen hergestellt werden. Für die CNC-Route sind 1.200 USD für Programmierung, Backen und Arbeiten am ersten Artikel erforderlich. Die variablen Kosten betragen 31,80 USD pro akzeptiertem Teil. Für die vorgeschlagene HPDC-Route sind 32.000 USD für die Matrize, das Trimmwerkzeug, Versuche und die Qualifizierung erforderlich. Gießen, Beschneiden, Nachbearbeitung, Beschichten, Inspektion und die angegebene Ausschussmenge betragen insgesamt 14,50 USD pro akzeptiertem Teil.
Breakeven-Menge = (32.000 − 1.200) ÷ (31,80 − 14,50) = 1.780,35
Aufrunden. Der mathematische Crossover beträgt 1.781 akzeptierte Teile. Unterhalb dieses Punktes weist CNC die niedrigeren modellierten Gesamtkosten auf. Darüber hinaus weist HPDC die niedrigeren modellierten Gesamtkosten auf, sofern die Annahmen wahr bleiben.
|
Akzeptierte lebenslange Menge |
CNC-Gesamtpreis: 1.200 USD + 31,80 USD × Q |
HPDC-Gesamtwert: 32.000 USD + 14,50 USD × Q |
Untere modellierte Gesamtsumme |
|
100 |
4.380 USD |
33.450 USD |
CNC |
|
500 |
17.100 USD |
39.250 USD |
CNC |
|
1.000 |
33.000 USD |
46.500 USD |
CNC |
|
1.781 |
57.836 USD |
57.825 USD |
Ungefähr gleich |
|
3.000 |
96.600 USD |
75.500 USD |
HPDC |
|
10.000 |
319.200 USD |
177.000 USD |
HPDC |
Das Rechnen dauert eine Minute. Die Prüfung des Angebots dauert länger. Öffnen Sie die Werkzeuglinie und suchen Sie nach Schienen, Beschnittteilen, Mustern, Maßberichten, einer sinnvollen Änderungszugabe und Exportverpackung. Verfolgen Sie als Nächstes den Gusspreis bis hin zu den CNC-Schnitten, der Beschichtung, dem Drucktest und der Ertragsannahme. Machen Sie dasselbe mit der Billet-Route: Liegt der Preis auf einer Wiederholvorrichtung und einer verarbeitbaren Charge oder auf einer langsamen Prototypenbearbeitung, die die Produktion nie überleben würde?
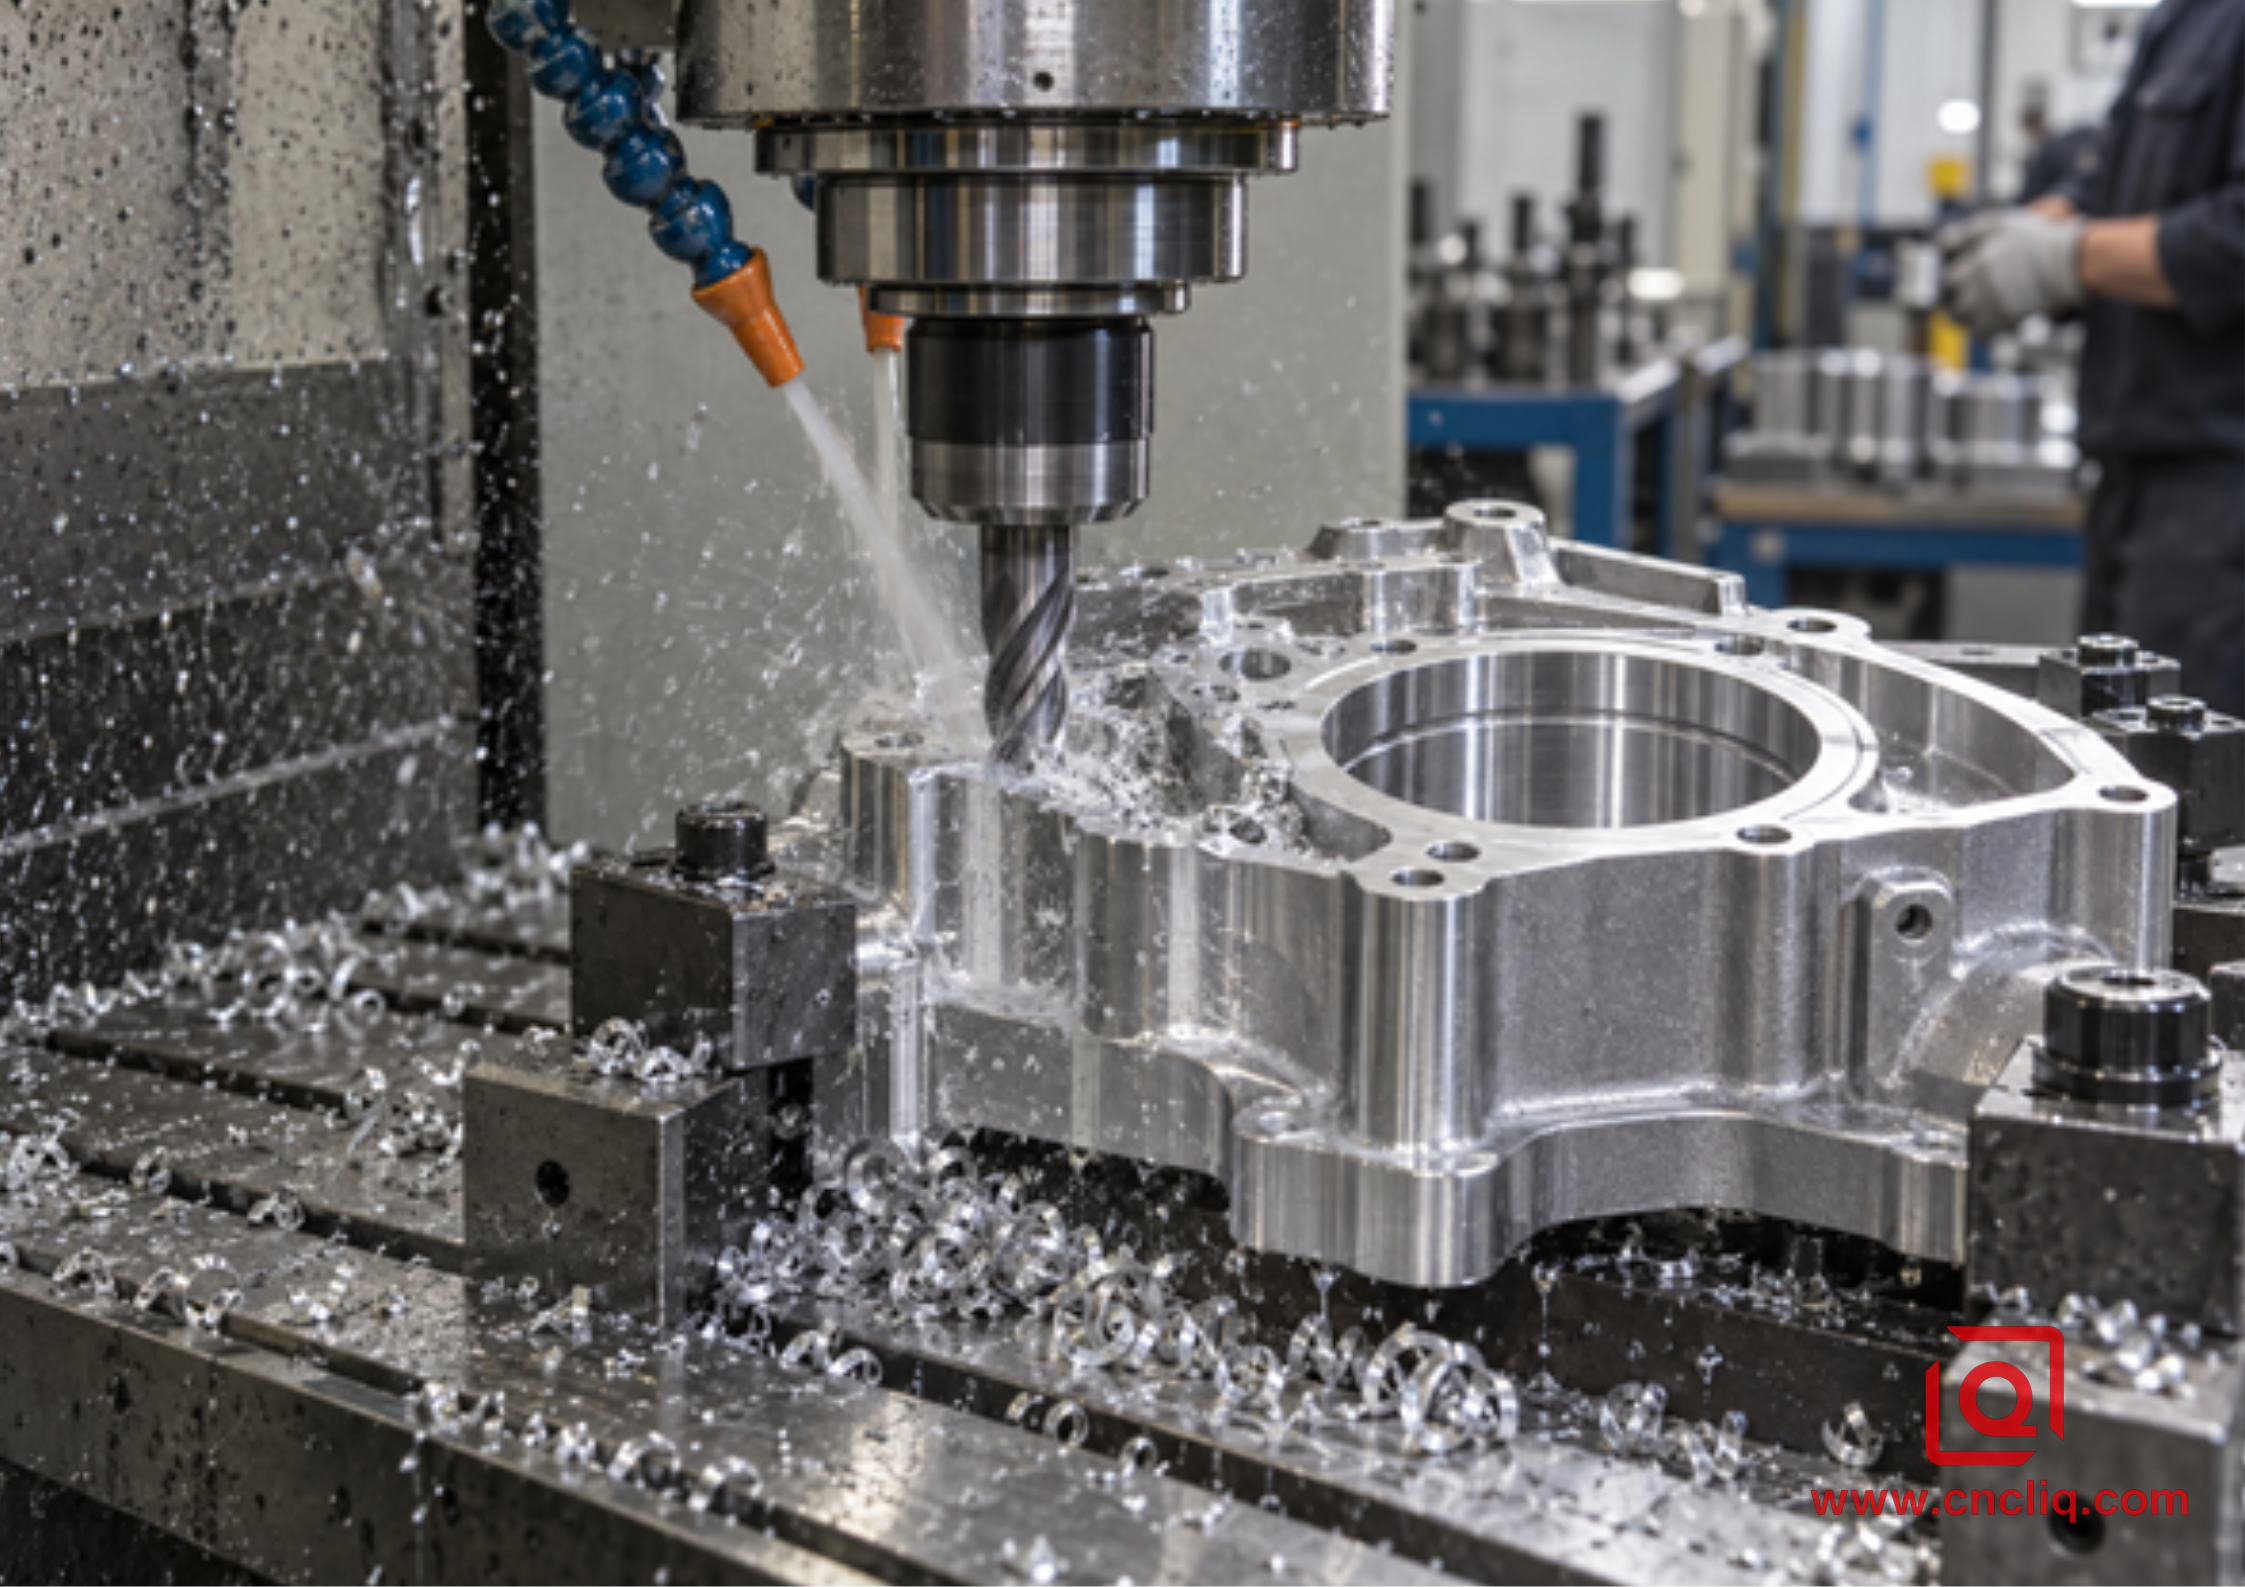
Bild 1. CNC hält den anfänglichen Aufwand niedrig, aber Lagerbestand, Spindelzeit, Werkzeuge und Inspektion bleiben in jeder Einheit erhalten.
3. Führen Sie Empfindlichkeitstests durch, bevor Sie die Matrize genehmigen
Eine einzelne Breakeven-Zahl vermittelt falsches Vertrauen. Der Einkauf sollte mindestens drei Fälle testen: bestätigte Nachfrage, erwartete Nachfrage und steigende Nachfrage. Die Technik sollte auch testen, was passiert, wenn die Form nachgearbeitet werden muss, die Gussausbeute sinkt oder die Nachbearbeitung länger dauert als geplant.
Unter Verwendung des obigen illustrativen Modells führt eine Erhöhung der variablen HPDC-Kosten um 2,00 USD zu einer Änderung des Crossovers auf 2.013 Teile. Wenn das vollständige HPDC-Festpaket auf 40.000 USD steigt, beträgt der Crossover 2.243 Teile. Wenn die DFM-Arbeit die variablen CNC-Kosten von 31,80 USD auf 27,00 USD senkt, steigt die Gewinnschwelle auf 2.464 Teile. Kleine Angebotsänderungen können daher die Entscheidung um Hunderte von Teilen verschieben.
Berechnen Sie die Amortisation auch anhand eines glaubwürdigen Lifetime-Volumens, nicht anhand einer Umsatzprognose ohne Kaufverpflichtung. Ein Programm, das 5.000 Einheiten über einen Zeitraum von 5 Jahren erwartet, ist wirtschaftlich nicht identisch mit 5.000 Einheiten in einer stabilen Version. Ein langsamer Verbrauch bindet Geld in den Werkzeugen, führt zu Lagerungs- und Korrosionsproblemen und erhöht die Wahrscheinlichkeit einer technischen Änderung, bevor sich die Kosten amortisieren.
Erwartete HPDC-Kosten = Fixkosten + erwartete Menge × variable Kosten + wahrscheinlichkeitsgewichtete Änderungskosten + wahrscheinlichkeitsgewichteter Qualitätsverlust
Sie benötigen kein kompliziertes Finanzmodell. Ein klarer Tief-, Basis- und Hochfall reicht normalerweise aus, um zu verdeutlichen, ob das Ergebnis robust oder ausgewogen auf einer optimistischen Annahme basiert. Wenn das Ergebnis bei einer geringfügigen Änderung des Ertrags oder Volumens umschlägt, halten Sie die Brückenproduktion flexibel, bis Design und Nachfrage fester sind.
4. Die Materialauswahl kann die Tabelle außer Kraft setzen
„Aluminium“ hinterlässt bei einem Einkaufsteam zu viele Rätselraten. Ein aus geschmiedetem 6061-T6 gefräster Prototyp wird nicht allein deshalb zu einem A380.0-Seriengussteil, weil es sich bei beiden um Leichtmetalle handelt. Ihre Chemie, Erstarrungsgeschichte, Eigenschaften und Endbearbeitungsreaktion sind nicht austauschbar. Wenn sich die Route ändert, öffnen Sie die Materialentscheidung erneut und ändern Sie die Zeichnung bewusst.
Die B85/B85M-25-Standardspezifikation für Druckgussteile aus Aluminiumlegierung von ASTM International deckt Druckgussteile aus Aluminiumlegierungen ab, während Schmiedestangen, Platten und extrudierte Produkte andere Spezifikationen verwenden. Die Produktspezifikationsstandards der North American Die Casting Association decken auch Legierungseigenschaften, Werkzeuge, Standard- und Präzisionstoleranzen, GD&T, Qualitätssicherung und Geschäftspraktiken ab. In Ihrer Zeichnung sollten die tatsächliche Legierung, die anwendbare Norm, gegebenenfalls die Härte und die erforderlichen Zertifikate angegeben sein.
Aus Sicht der Fertigung besteht der wichtigste Unterschied darin, dass HPDC eine schnell verfestigte Haut und eine andere innere Struktur als bearbeitete Knüppel erzeugt. In den Leitlinien zu Strukturkriterien der NADCA heißt es, dass sich die dichtere Druckguss-Oberflächenhaut typischerweise etwa 0,38 mm bis 0,50 mm nach innen erstreckt, während sich die Porosität tendenziell in Richtung der Mitte des Abschnitts bewegt. Schwere Säuberungsschnitte können nützliches Oberflächenmaterial entfernen und Poren unter der Oberfläche öffnen. Halten Sie den Bearbeitungsbestand zweckmäßig. Platzieren Sie Dichtflächen, Lagerbohrungen, Gewinde und Bezugspunkte dort, wo sie unterstützt und erreicht werden können, ohne tief in dicke thermische Zentren einzuschneiden.
Wenn das Programm eine Knetlegierung für Ermüdung, Korrosion, eloxiertes Aussehen, Leitfähigkeit, Schweißbarkeit oder eine Kundenspezifikation benötigt, ist HPDC möglicherweise kein gültiger Ersatz. Wenn eine geeignete Gusslegierung akzeptiert wird und die Geometrie von der endkonturnahen Umformung profitiert, kann das Kostenmodell fortgesetzt werden. Validieren Sie die ausgewählte Legierung anhand von für die Produktion vorgesehenen Teilen, anstatt sich nur auf Handbuchwerte zu verlassen.
5. Die Geometrie entscheidet, wie viel von der HPDC-Ersparnis überlebt
HPDC verdient seinen Vorteil durch die schnelle Bildung wiederholter Komplexität. Rippen, Vorsprünge, Flossen, eine dünne Gehäusewand und eine konturierte Außenform können in einem nahezu Netto-Rohling erreicht werden. CNC verdient seinen Vorteil durch direkten Zugriff, strenge Funktionskontrolle, Materialflexibilität und Revisionsgeschwindigkeit.
Für ein gipsfreundliches Design halten Sie die Wandstärke so gleichmäßig, wie es die Funktion zulässt, fügen Sie die erforderlichen Änderungen schrittweise hinzu, verwenden Sie Radien anstelle scharfer Innenecken, sorgen Sie für Formschräge und Kernlöcher, wenn dies praktisch ist. NADCAs Leitfaden zur einheitlichen Wandgestaltung legt Wert auf konsistente Wände und allmähliche Übergänge; Es wird keine universelle Mindestwand festgelegt, da Legierung, Fließlänge, Düsengröße, Prozessfähigkeit und Leistung zusammenwirken.
Reduzieren Sie für eine maschinenfreundliche Konstruktion unnötige Setups, vermeiden Sie tiefe, schmale Taschen, öffnen Sie den Werkzeugzugang, verwenden Sie Standardschneider und -gewinde und wenden Sie enge Toleranzen nur auf wirklich qualitätskritische (CTQ) Merkmale an. Liqins Leitfaden zur 3-Achsen-, 5-Achsen- und Fräs-Dreh-Auswahl erklärt, wie sich Datumsübertragungen und Zugriff auf die Kosten auswirken. Der Käuferleitfaden zur kostengünstigen Aluminium-OEM-Bearbeitung ist ebenfalls nützlich, bevor Sie eine hohe Bearbeitungsbasis als unvermeidbar akzeptieren.
Achten Sie auf eine häufige Falle: die direkte Umwandlung eines Knüppelentwurfs in eine Matrize. Dicke Schnittpunkte, Wände ohne Formschräge, scharfe Ecken und tiefe nachbearbeitete Hohlräume können zu einem kostspieligen Werkzeug führen und den größten Teil des CNC-Zyklus intakt lassen. Eine Prozessumstellung sollte den Rohling rund um den Guss neu gestalten und nicht nur die alte bearbeitete Geometrie gießen.
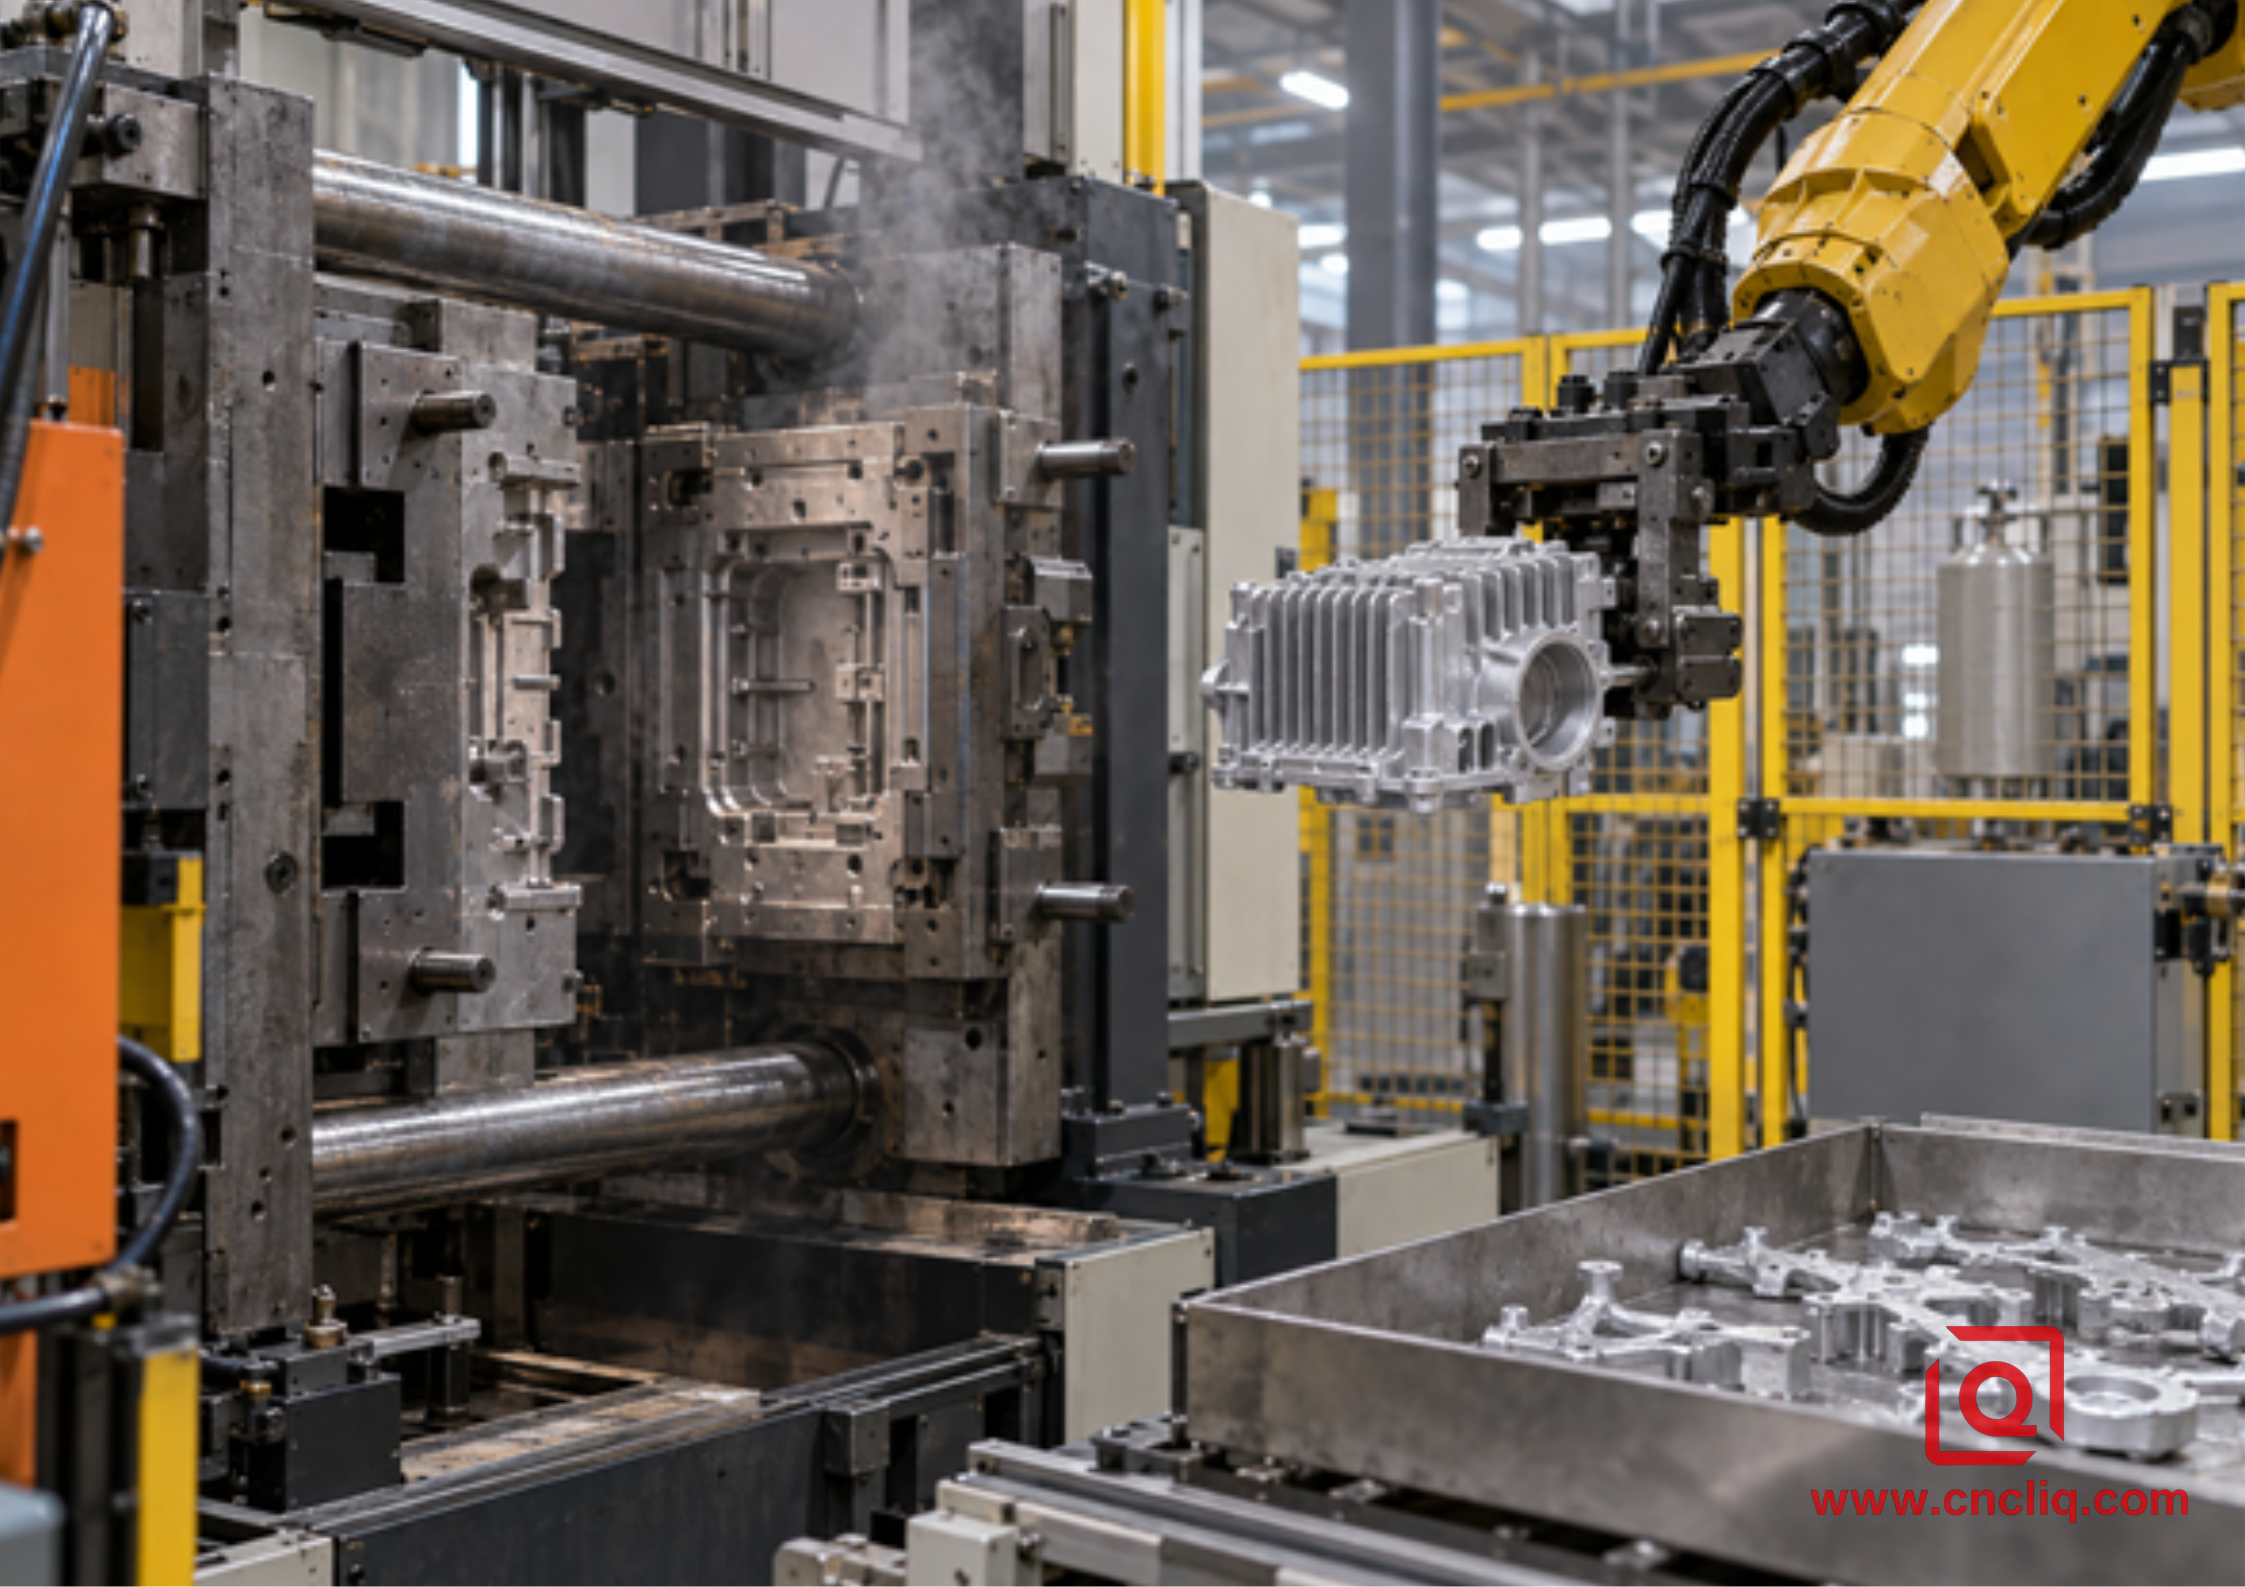
Bild 2. HPDC verteilt die Matrizenkosten auf die wiederholte Produktion und formt Rippen, Vorsprünge, Flossen und Schalen nahezu zur endgültigen Form.
6. Präzision: Verwenden Sie eine Hybridroute, anstatt einen Prozess zu zwingen, alles zu erledigen
Viele Produktionsgehäuse sind weder „ganz gegossen“ noch „ganz CNC“. Der wirtschaftliche Weg ist oft HPDC plus sekundäre CNC-Bearbeitung. Gießen Sie die Hülle, die Rippen, die Wärmeableitungsrippen, die Vorsprünge und die unkritischen Hohlräume. Bearbeiten Sie die Lagersitze, Dichtungsflächen, Bezugspunkte, O-Ring-Nuten, Gewindelöcher, Anschlussanschlüsse und andere CTQs.
Diese Arbeitsteilung schützt den Gusszyklus vor unrealistischen Toleranzen und schützt den CNC-Zyklus davor, Material zu entfernen, das die Form schneller formen kann. Außerdem wird die Inspektion dadurch übersichtlicher: Gusskontrollen verwalten Füllung, Porosität, Grat, Wandzustand und Abmessungen im Gusszustand; Bearbeitungssteuerungen verwalten CTQ-Größe, Position, Ebenheit, Oberflächenbeschaffenheit und Gewindeannahme.
Wenden Sie keine pauschal engen Toleranzen auf die gesamte Zeichnung an. Allgemeintoleranzen und individuelle CTQ-Toleranzen dienen unterschiedlichen Zwecken. Identifizieren Sie die Bezugsstruktur, die Passungsklasse, die Dichtungsanforderungen, die Messmethode und die Inspektionshäufigkeit. Wenn die Leckintegrität wichtig ist, definieren Sie das Testmedium, den Druck, die Haltezeit, die zulässige Leckage und die Probenrate. „Leckfrei“ ist keine ausführbare Spezifikation.
Die Oberflächenbeschaffenheit erfordert die gleiche Disziplin. Eine bearbeitete 6061-Schlagfläche, ein kugelgestrahltes A380-Gussteil und ein beschichtetes Gussteil sehen nicht gleich aus. Geben Sie die funktionale Rauheit nur dort an, wo sie die Abdichtung, Reibung, Bindung oder das Erscheinungsbild beeinflusst. Einzelheiten zur Bearbeitung von Gusslegierungen finden Sie in Liqins A380-Aluminium-Druckguss- und Bearbeitbarkeitsleitfaden. Für Prozessgrundlagen und Werkzeugüberlegungen bietet das kundenspezifisches OEM-Playbook für Aluminiumdruckguss der Website nützlichen Kontext.
7. Verifizierter anonymer Fall: Ein Leuchtengehäuse aus Aluminiumdruckguss
Der folgende Fall ist auf Kundenebene anonymisiert und auf Informationen beschränkt, die bereits auf der Produktseite Precision Aluminium Light Housing von Liqin veröffentlicht wurden. Es werden keine vertraulichen Bestellmengen, Preise oder nicht bestätigten Einsparungen hinzugefügt.
Das Gehäuse kombiniert ein großes Gehäuse, dichte externe Kühlrippen, Montagevorsprünge, eine umlaufende Dichtungsschnittstelle, Gewindeanschlüsse und viele interne Sacklöcher. Die veröffentlichte Route beginnt mit einem HPDC-Körper. Dabei bleibt es nicht. Die Dichtflächen, die Dichtungsbahn und die Gewinde kehren zur CNC-Ausrüstung zurück. Diese Aufteilung macht in der Werkstatt Sinn: Die Matrize wiederholt die Schalen- und Kühlgeometrie schnell, während der Fräser die wenigen Schnittstellen fertigstellt, die darüber entscheiden, ob die Baugruppe positioniert und abgedichtet wird.
Die Produktseite identifiziert eine nominale Wand von 4,6 mm, eine Gesamtgröße in der Klasse 656 mm × 245 mm und 104 Mikro-Sacklöcher mit einer angegebenen Tiefe von 2,75 mm und 2,30 mm. Es beschreibt die Mold-Flow-Arbeit für das Angusssystem, die pneumatische Mehrpunktunterstützung während der Bearbeitung, das zweistufige Planfräsen, die KMG-Überprüfung des ersten Artikels, prozessbegleitende Kontrollen und eine 100-prozentige Prüfung der Gewindestärke.Hierbei handelt es sich um produktspezifische veröffentlichte Details und nicht um die für jedes Programm versprochenen Standardfunktionen.
Die kostenpflichtige Unterrichtsstunde ist übertragbar. Die Bearbeitung der Rippen, des Hohlraums, der Vorsprünge und des Äußeren aus einem großen Block würde Material und Spindelkapazität verbrauchen. Würde man die Dichtfläche und die Lochmatrix vollständig im Gusszustand belassen, würde dies ein zu großes Funktionsrisiko in den Umformprozess verlagern. Der Hybridplan konzentriert die Werkzeuginvestitionen auf die Wiederholungsgeometrie und den Bearbeitungsaufwand auf CTQs. Um die tatsächliche Gewinnschwelle gegenüber Billet-CNC zu berechnen, benötigt ein Käufer immer noch das vertrauliche Gesenkpaket, den Preis des fertigen Gussteils, den CNC-Zyklus, die Ertragsbasis, die Beschichtung, die Inspektion und den Lebenszeitbedarf.
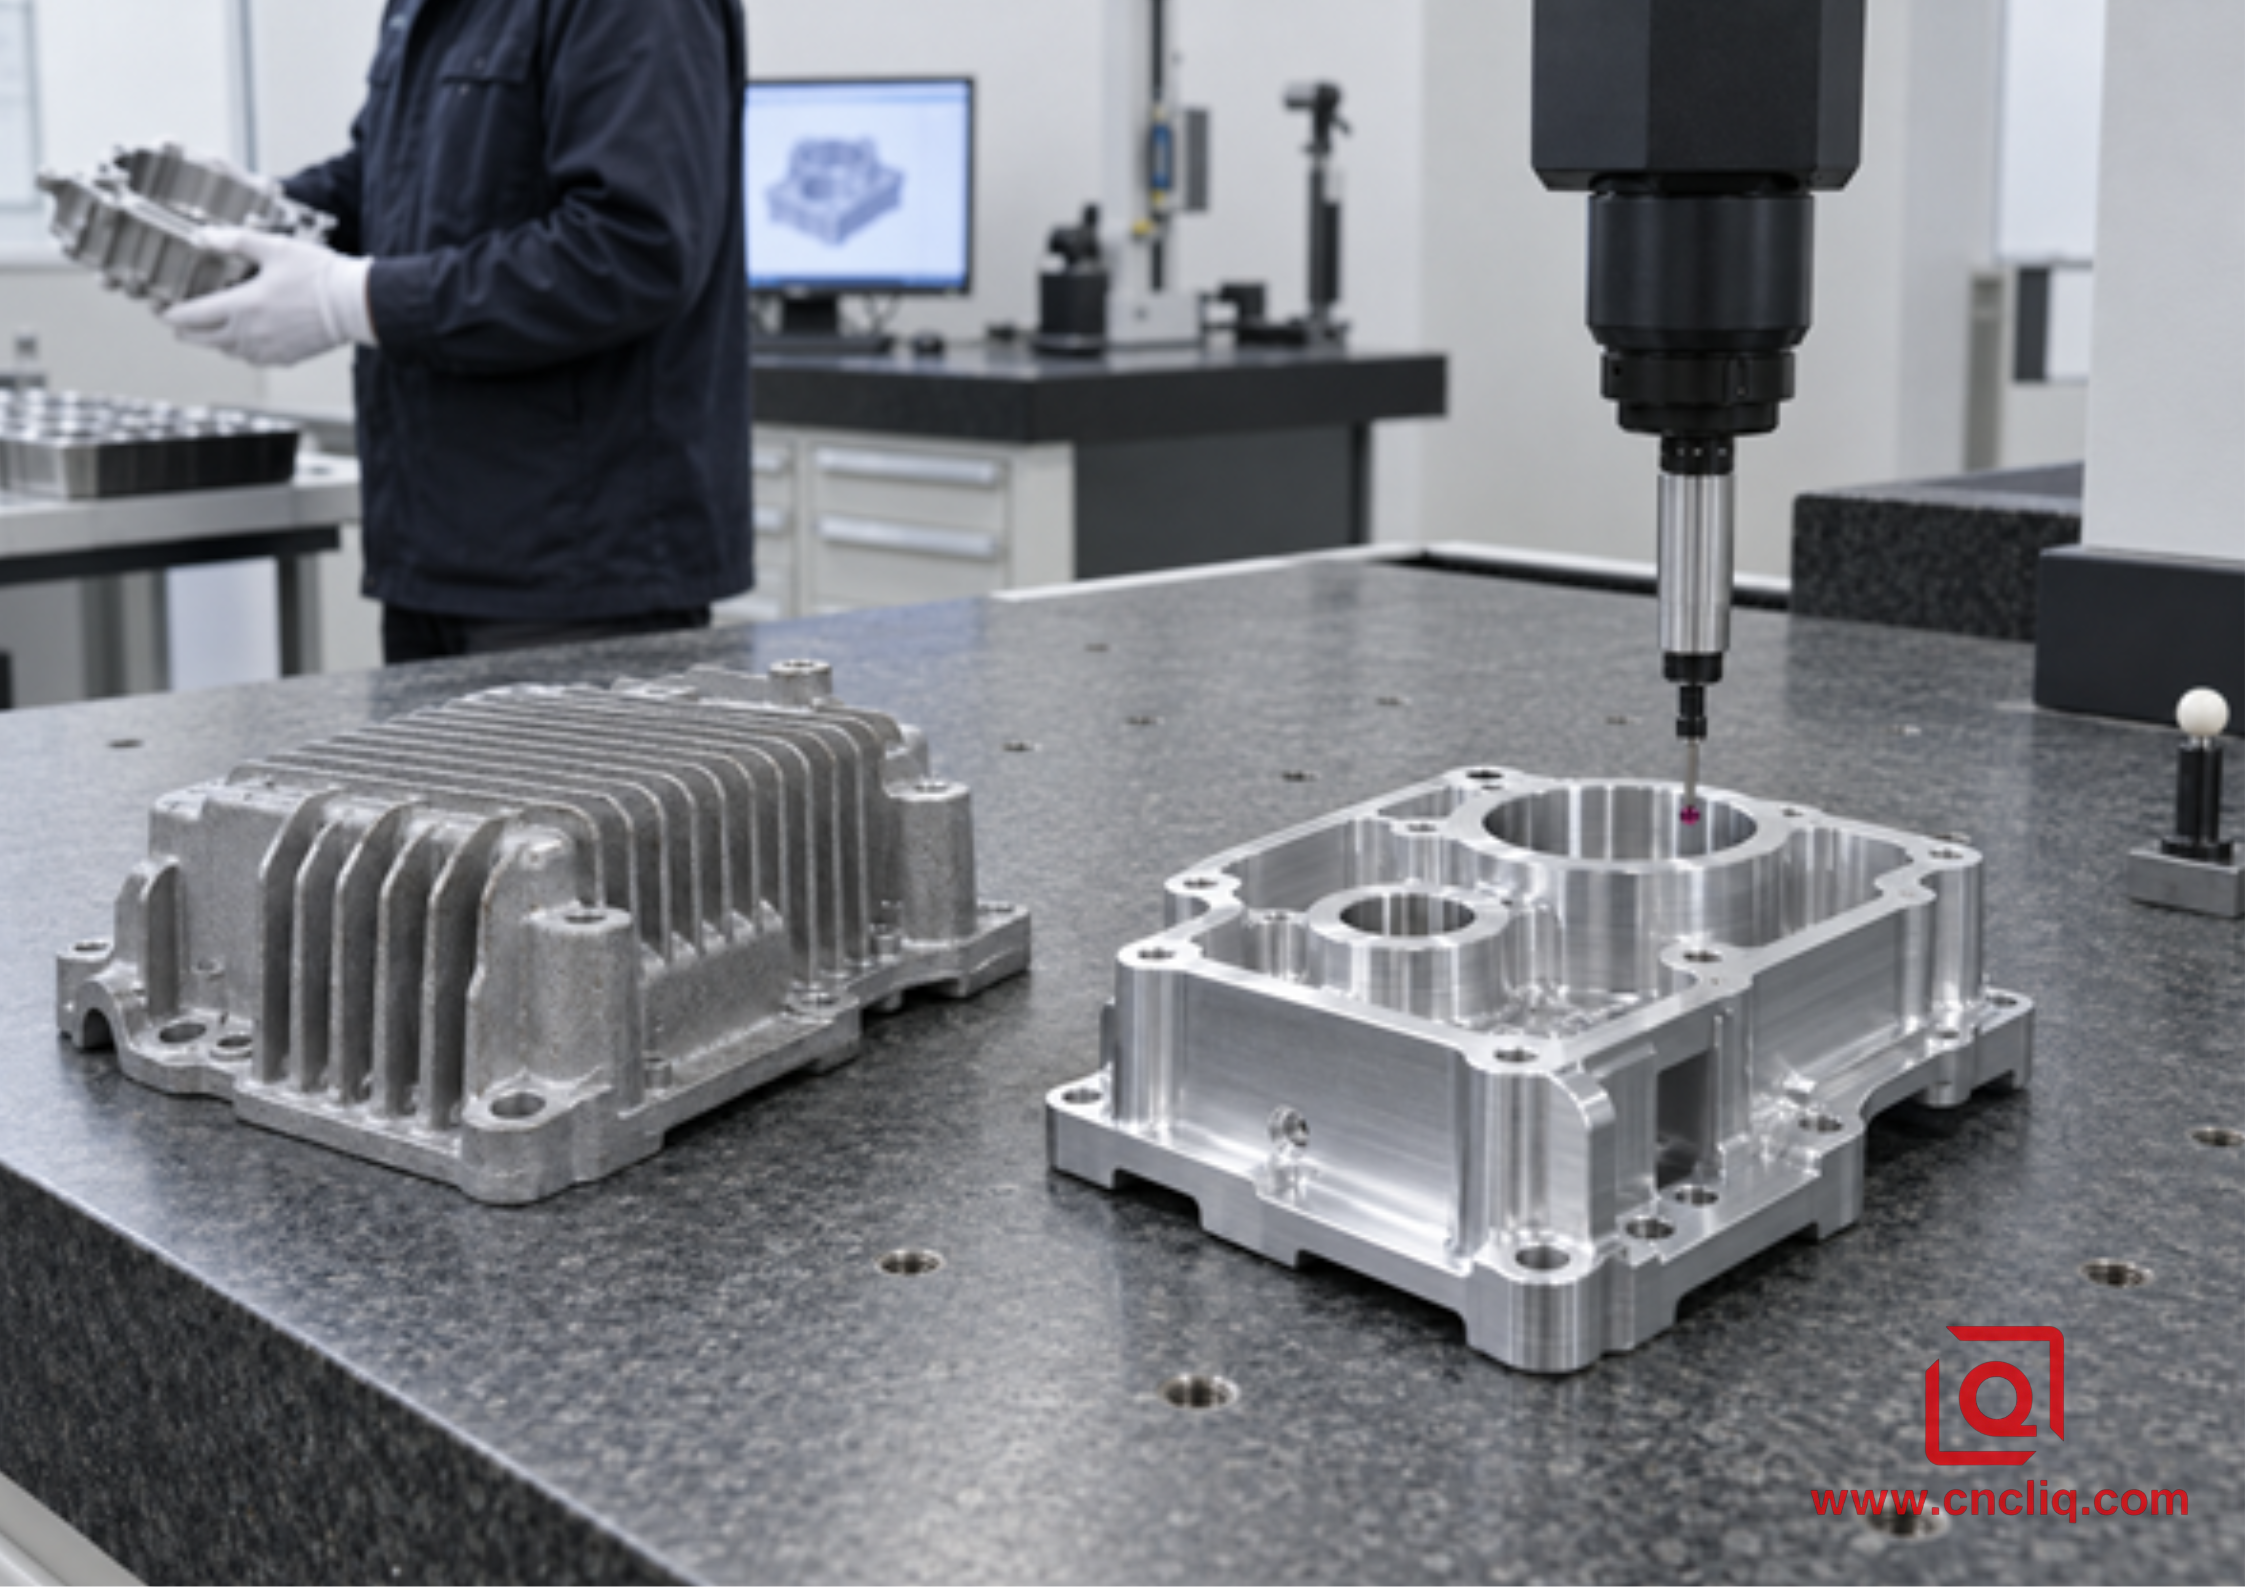
Bild 3. Vergleichen Sie beide Routen an derselben Akzeptanzgrenze: geprüft, fertiggestellt und bereit für die Montage.
8. Qualitäts- und Lieferrisiken, die zum Kostenmodell gehören
In einer Preistabelle werden die Kosten einer Störung nicht berücksichtigt. Fügen Sie die wesentlichen Risiken zu Ihrem Programm hinzu:
· Belichtung von Konstruktionsänderungen: CAM-Bearbeitungen und Änderungen an weichen Backen sind normalerweise flexibler als Schweißen und Nachschneiden von gehärtetem Material Matrizenstahl. Bei einer großen Schnittstellenänderung kann ein Austausch des Einsatzes oder der Matrize erforderlich sein.
· Ertragsdefinition: Bestätigen Sie, ob Startstücke, Porositätsausschuss, Beschichtungsausschuss und durch die Bearbeitung freigelegte Defekte bereits absorbiert wurden im fertigen Stückpreis.
· Kapazität: Die CNC hängt von den verfügbaren Spindelstunden und dem Vorrichtungsdurchsatz ab. HPDC hängt von der Zellentonnage, der Hohlraumanzahl, der Trimmkapazität, der Werkzeugverfügbarkeit und der nachgelagerten Bearbeitungskapazität ab.
· Werkzeuglebensdauer und Wartung: Geben Sie die erwartete Werkzeuglebensdauer, vorbeugende Wartung, Einsatzstrategie, Lagerung, Besitz und was am Ende passiert Leben. Vermeiden Sie einen niedrigen Einführungspreis mit unbestimmter zukünftiger Werkzeughaftung.
· Umstellungs- und Batch-Richtlinie: Kleine Releases können Nachteile bei der Einrichtung und Materialhandhabung mit sich bringen, selbst wenn das Volumen auf Lebenszeit gering ist hoch.
· Qualifikation: PPAP-, FAI-, CMM-Berichte, Fähigkeitsstudien, Materialzertifikate, Beschichtungsberichte und Funktionstests verbrauchen Ingenieurzeit. Geben Sie an, was die Anwendung benötigt, und legen Sie dann den Preis offen.
· Versorgungskontinuität: Entscheiden Sie, ob Brückenbestand oder ein CNC-Fallback während des Formenbaus, der Reparatur usw. erforderlich ist Überarbeitung.
Der veröffentlichte Fertigungsumfang von Liqin vereint Druckguss und 4-Achsen-/5-Achsen-CNC-Bearbeitung unter einem Dach, was die Übergabe zwischen endkonturnaher Umformung und CTQ-Endbearbeitung vereinfachen kann. Selbst in einem integrierten Geschäft müssen Sie notieren, wem die einzelnen Übergaben gehören. Andernfalls kommt ein versäumter Test- oder Beschichtungsschritt meist erst dann zum Vorschein, wenn die erste Charge wartet.
9. Eine praktische RFQ-Checkliste für eine vertretbare Entscheidung
Versenden Sie an jeden Lieferanten das gleiche technische Paket. Geben Sie mindestens Folgendes an:
1. Natives 3D-Modell und kontrollierte 2D-Zeichnung mit Revisionsstand.
2. Genaue Materialspezifikation und akzeptable Alternativen, falls vorhanden.
3. Jährlicher Bedarf, Bestellmenge, bestätigte Lifetime-Menge und Upside Case.
4. CTQ-Liste mit Bezugspunkten, Toleranzen, Oberflächenrauheit und Prüfmethode.
5. Kosmetische Zonen, Beschichtungsspezifikation, Farb- oder Texturstandard und maskierte Bereiche.
6. Leckage-, Druck-, Wärme-, Korrosions-, Sauberkeits- oder Funktionstestanforderungen.
7. Erforderliche Dokumentation, einschließlich FAI, PPAP-Level, Zertifikate und Fähigkeitsdaten.
8. Verpackung, Incoterm, Bestimmungsort und Lieferplan.
9. Werkzeugbesitz, Lagerung, Wartung, Änderung und Erwartungen am Ende der Lebensdauer.
10. Eine Anfrage für 2 Alternativen: CNC-Brückenproduktion und HPDC plus sekundäre CNC in angegebenen Mengen.
Bitten Sie dann jeden Lieferanten, die Fixkosten, die variablen Kosten pro akzeptiertem Teil, die angenommene Losgröße, die Durchlaufzeit, die Ertragsbasis, die ausgeschlossenen Vorgänge und den Gültigkeitszeitraum anzugeben. Wenn in einem Angebot diese Annahmen nicht berücksichtigt werden, ist die Gewinnschwelle nicht überprüfbar.
Bereit für einen Routenvergleich? Senden Sie Liqin eine STEP-Datei, eine kontrollierte 2D-Zeichnung, ein Jahresvolumen und eine CTQ-Liste. Unser Ingenieurteam kann beide Routen überprüfen und ermitteln, welche Merkmale gegossen, bearbeitet oder neu gestaltet werden sollten. Nutzen Sie unsere Kontaktseite, um einen Prozessvergleich und ein Angebot anzufordern. Eine sinnvolle Ausschreibung lautet nicht: „Was ist Ihr günstigster Preis?“ Es lautet: „Was sind die risikoärmsten Lieferkosten bei meinen bestätigten, erwarteten und steigenden Volumina?“
Klicken Sie hier für Ihre Anfrage 👆
Fragen, die Käufer normalerweise vor der Veröffentlichung eines Tools stellen
1. Bei welchem Volumen sollte ein Aluminiumteil vom CNC- zum Druckgussverfahren übergehen?
Es gibt keine universelle Größe. Der Crossover entspricht der Differenz der Fixkosten dividiert durch die Ersparnis pro akzeptiertem Teil. Ein einfaches Gehäuse mit einer bescheidenen Matrize und einem langen CNC-Zyklus kann zu einer frühen Überkreuzung führen, während eine große Multi-Slide-Matrize, eine schwere Nachbearbeitung, eine unsichere Ausbeute oder niedrige CNC-Zykluskosten die Überkreuzung viel weiter vorantreiben können. Nutzen Sie Lieferantenangebote für dieselbe fertige Spezifikation und testen Sie mindestens drei Nachfrageszenarien.
2. Sollten wir bei der Berechnung den Druckgussstückpreis verwenden?
Nur wenn dieser Preis bereits ein fertig abgenommenes Teil darstellt. Ansonsten kommen Besäumen, Strahlen, Imprägnieren (falls angegeben), CNC-Endbearbeitung, Entgraten, Reinigen, Beschichten, Inspektion, Prüfung, Ausschussmenge, Verpackung und Logistik hinzu. Vergleichen Sie es mit einem CNC-Preis bei gleicher Liefer- und Akzeptanzgrenze.
3. Können wir das gleiche 6061-T6-Aluminium druckgießen, das für den CNC-Prototyp verwendet wurde?
Nein. Starten Sie eine neue Materialüberprüfung. Der Prototyp 6061-T6 stammte aus Schmiedematerial; Der HPDC-Kandidat muss ein Stahlwerkzeug ausfüllen und verfestigen. Tragen Sie die vorgeschlagene Gussqualität neben den tatsächlichen Lastfall-, Umgebungs-, Oberflächen- und Konformitätshinweisen ein. Überarbeiten Sie dann den Druck und prüfen Sie die Wahl anhand von Gussstücken, die für die Produktion vorgesehen sind.
4. Warum benötigt ein Druckgussgehäuse noch eine CNC-Bearbeitung?
Die Matrize formt effizient die Schale, die Rippen, die Rippen, die Vorsprünge und einen Großteil des Hohlraums, aber Lagersitze, Dichtflächen, Referenzflächen, genaue Bohrungen, Gewinde und eng angeordnete Anschlüsse müssen oft bearbeitet werden. Eine Hybridroute reserviert CNC-Zeit für CTQs, anstatt vom Gussteil alle Präzisionsanforderungen erfüllen zu müssen.
5. Welche Dateien und Daten ergeben das zuverlässigste Vergleichsangebot?
Stellen Sie ein natives 3D-Modell, eine kontrollierte 2D-Zeichnung, Legierungsspezifikation, CTQ-Liste, Jahres- und Lebensdauerbedarf, Losgrößen, Revisionsaussichten, Beschichtungs- und Kosmetikanforderungen, Testbedingungen, Prüfdokumente, Verpackung, Bestimmungsort und Incoterm bereit. Erfragen Sie die festen und variablen Kosten getrennt und verlangen Sie die Angabe aller Ausschlüsse und Mengenannahmen.
Klicken Sie hier für Ihre Anfrage 👆
Zusammenfassung
Aluminium-Druckguss gewinnt nur dann, wenn seine gesamte Anlageinvestition durch eine nachgewiesene Ersparnis bei jedem fertigen, abgenommenen Teil zurückgezahlt wird; Die CNC-Bearbeitung gewinnt, wenn geringer Aufwand, Materialauswahl, Präzision oder Designflexibilität mehr wert sind als die theoretische Einsparung bei hohen Stückzahlen. Berechnen Sie den Crossover aus realen Angeboten, Stresstestvolumen und -ausbeute, entwerfen Sie den ausgewählten Prozess neu und verwenden Sie eine hybride HPDC-plus-CNC-Route, wenn nahezu Nettogeometrie und Präzisionsschnittstellen zu unterschiedlichen Vorgängen gehören.
Kontaktinformationen
Unternehmen: Ningbo Liqin Industry Co., Ltd.
Tägliche Kundenwartung und Kundendienst:service@shturl. zhuwanying@cncliq.com
Neue Anfrage, Angebot und Bestellbesprechung:business@shturl. zhouli@chinaliqin.com
Hotline: +86 18757148656
Haftungsausschluss
Alle in diesem Blog veröffentlichten technischen Artikel, Materialspezifikationen, Bearbeitungsempfehlungen und Details zur Oberflächenbehandlung dienen nur zu Informations- und Referenzzwecken. Bitte beachten Sie, dass allgemeine Blogeinblicke unterzeichnete technische Vereinbarungen nicht ersetzen. Da kundenspezifische Teile je nach Materialwärmezahl, Maschinenkalibrierung und spezifischen Toleranzen variieren, werden verbindliche Qualitätsspezifikationen ausschließlich durch Ihre genehmigten CAD-Zeichnungen, unterzeichneten Verträge und formellen Qualitätspläne bestimmt.
Alle in diesem Blog vorgestellten Kundenfallstudien wurden gründlich anonymisiert und bereinigt. Die angezeigten Leistungskennzahlen, Fertigungsabläufe und Bilder dienen ausschließlich der Demonstration unserer kundenspezifischen Bearbeitungsfähigkeiten und stellen keinen einzigen universellen Standard für alle Aufträge dar.
Liqin Manufacturing Team
Aufbauend auf 18 Jahren Erfahrung in der Präzisionstechnik fertigt Ningbo Liqin Industry Metallkomponenten mit hohen Toleranzen für anspruchsvolle globale Märkte. Wir operieren in einem 6.500 m² großen Produktionszentrum, das mit über 150 Maschinen ausgestattet ist, die 4- und 5-Achsen-CNC-Bearbeitung, Fräs-Dreh-Bearbeitung, Kaltfließpressen, und Druckguss unter einem Dach. Mit diesem Setup können wir Projekte nahtlos verwalten und Teile von den ersten CAD-Konzepten direkt bis zur endgültigen Lieferung weiterleiten.
Wir übernehmen die Qualitätskontrolle ohne Kompromisse. Enge Toleranzen behandeln wir mit der nötigen Ingenieursdisziplin. Unterstützt durch die Zertifizierungen ISO 9001, ISO 13485 und IATF 16949 führen unsere QA-Ingenieure bei jeder einzelnen Produktionscharge strenge IPQC-, FQC- und OQC-Prüfungen durch. Von der KMG-Abmessungskartierung und optischen Profilierung bis hin zu Härte- und Salzsprühtests validieren wir Ihre kritischen Spezifikationen im Voraus – so erhalten Sie einsatzfertige Komponenten ohne Montageprobleme oder kostspielige Produktionsunterbrechungen. Zusätzlich zur Fertigung können Sie sich darauf verlassen, dass wir auf neue Anfragen innerhalb von zwei Stunden reagieren, direkte Unterstützung bei der Bemusterung von Prototypen erhalten und einen reibungslosen Exportversand nach Europa, Nordamerika, Asien und Ozeanien gewährleisten.
Wir freuen uns über Ihre Anfragen und Muster. Besuchen Sie unsere Website oder kontaktieren Sie uns direkt für ein wettbewerbsfähiges Angebot!
