 Deutsch




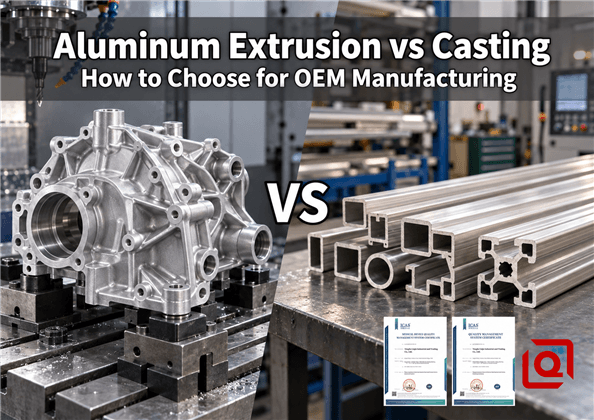
Legen Sie die Zeichnung auf die Bank, bevor Sie Angebote vergleichen. Wir haben fast identische Aluminiumgehäuse gesehen, deren Preise sich auf zwei völlig unterschiedliche Produktionspläne stützen. Eine Werkstatt möchte einen langen Rohling extrudieren, ihn in Stücke sägen und die Details bearbeiten. Der andere möchte eine geschmolzene Legierung in eine Stahlform spritzen, den Strahl zuschneiden und einige Oberflächen fertigbearbeiten. Möglicherweise funktionieren beide Wege. Entscheidend ist, wo sich Kosten und Risiken verbergen: in der Form, dem Werkzeug, dem Jahresabruf, der Ausführung, dem Prüfplan oder der nächsten Zeichnungsüberarbeitung.
Die Abkürzung für die Werkstatt: Drehen Sie das Modell so, dass Sie durch die Länge schauen. Läuft derselbe Abschnitt durchgehend durch? Nehmen Sie Extrusion in die engere Wahl. Ändert der Körper seine Form in mehrere Richtungen und trägt er eingegossene Rippen, Noppen, Taschen oder Schriftzüge? Preis Druckguss. Wenn sich der Körper leicht formen lässt, eine Bohrung, eine Dichtungsfläche, ein Gewinde oder ein Bezugspunkt jedoch genau sein müssen, formen Sie zuerst und bearbeiten Sie dieses Merkmal anschließend.
Reale Teile machen diese nette Regel schnell durcheinander. Ein langes Steuergehäuse kann eine feine Extrusion sein, bis drei tiefe Anschlussfenster ein weiteres Setup ergeben. Eine kompakte Getriebeabdeckung kann für HPDC geeignet sein, bis die Dichtung nach dem Öffnen einer bearbeiteten Pore undicht wird oder das Marketing eine helle, klare Eloxierung verlangt. Wir bearbeiten diese unangenehmen Anrufe auf die gleiche Weise, wie es ein Fertigungsingenieur bei einer DFM-Überprüfung tut.
Ein Wort, zwei Prozesse: Klären Sie „Extrusion“ in der Ausschreibung
Hier bedeutet Aluminiumextrusion Profilextrusion. Die Presse nimmt einen erhitzten Barren und treibt ihn durch eine geformte Öffnung. Heraus kommt ein langes Stück, dessen Abschnitt sich von vorne nach hinten wiederholt – die Art Material, das für Schienen, Kühlkörper, Maschinenrahmen, Kanäle und Rohrgehäuse verwendet wird. Fließpressen und Kaltfließpressen sind unterschiedliche Aufgaben. Sie beginnen mit einem Rohling in einem geschlossenen Werkzeug und drücken das Metall in einen Becher, eine Schale oder einen meist symmetrischen Rohling.
Die Unterscheidung ist bei der RFQ-Überprüfung wichtig. Eine Zeichnung mit der einfachen Bezeichnung „stranggepresstes Aluminium“ kann Lieferanten auf unterschiedliche Prozesspfade verweisen. Geben Sie an, ob es sich bei der Anforderung um ein Endlosprofil, einen kaltfließgepressten Rohling oder lediglich um eine Aluminiumlegierung handelt, die möglicherweise als Strangpressmaterial geliefert wurde. Liqins OEM-Leitfaden zum Kaltfließpressen von Aluminium erklärt den separaten Kaltumformprozess. Der Rest dieses Artikels vergleicht Profilextrusion mit Aluminium-Druckguss, hauptsächlich Hochdruck-Druckguss (HPDC).
Was die beiden Prozesse tatsächlich tun
In der Strangpresserei: ein Abschnitt, viele Meter
Stellen Sie sich die Extrusionsdüse als Master-Querschnitt vor. Sobald das Profil die Presse verlässt, kühlt das Team es ab, streckt oder richtet es gerade, wendet den erforderlichen Alterungszyklus an und schneidet es auf eine handhabbare Länge. Rippen, Hohlkanäle, Schraubkanäle und Montageschienen können direkt durch die Matrize verlaufen, wenn sie sich in Pressrichtung fortsetzen. Ein seitliches Loch kann nicht. Auch eine Tasche, die auf halber Höhe des Teils stoppt, kann es nicht sein. Diese Details werden zur Säge-, Fräs-, Bohr-, Stanz- oder Gewindeschneidstation transportiert.
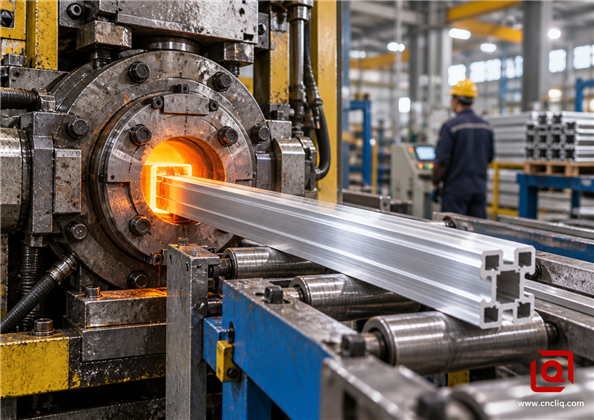
Abbildung 1. Profilextrusion bildet einen kontinuierlichen konstanten Querschnitt; Anschließend werden lokale Präzisionsmerkmale hinzugefügt.
Die besten Extrusionsdesigns arbeiten mit dem Metallfluss zusammen. Ausgewogene Wandstärken, sinnvolle Radien, unterstützte Zungen und ein einigermaßen symmetrisches Profil erleichtern das Stimmen der Matrize und das Richten des Profils. Der Designleitfaden des Aluminium Extruders Council hebt Gesamtquerschnittsgröße, Symmetrie, Wandbalance, Zungenverhältnis und Toleranzen als frühe Designüberlegungen hervor. Im Klartext: Eine kleine CAD-Änderung kann aus einem schwierigen Profil ein stabiles, kostengünstigeres Profil machen.
In der Gusszelle: Den ganzen Körper auf einmal formen
In der Gießzelle gelangt die geschmolzene Legierung mit hoher Geschwindigkeit in einen Hohlraum aus gehärtetem Stahl. Dieser Hohlraum kann Details auf mehreren Seiten tragen, sodass ein Schuss die Maschine möglicherweise bereits mit Rippen, Vorsprüngen, vertieften Markierungen, Verbindungsöffnungen und gekrümmten Wänden verlässt. Der Bediener oder Roboter entnimmt den Guss; Die Zelle schneidet dann Tore und Blitze weg. Von dort aus kann es zum Entgraten, Strahlen, Beschichten, zur Dichtheitsprüfung oder zu einer CNC-Vorrichtung gehen.
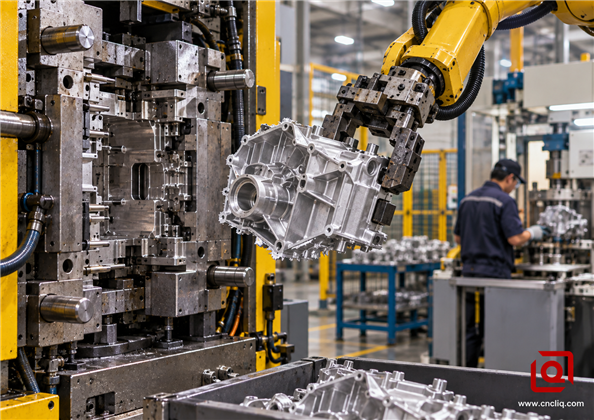
Abbildung 2. HPDC verdient seinen Lebensunterhalt, wenn ein stabiler, komplexer 3D-Körper wiederholt geformt werden kann und die Sekundärarbeit kontrolliert wird.
Ein Würfel kann nachlässige Geometrie nicht retten. Metall muss die hinteren Ecken ausfüllen, bevor ein dünner Bereich gefriert. Luft braucht einen Ort, an dem sie entweichen kann. Dicke Inseln kühlen anders ab als nahegelegene dünne Wände, und das Teil muss sich trotzdem von seinen Kernen und Auswerferstiften lösen. Bei tatsächlichen Werkzeugüberprüfungen erregen abrupte Wandänderungen und nicht unterstützte Vorsprünge mehr Besorgnis als eine dekorative Außenkurve. Der Vergleich der North American Die Casting Association zeigt die grundlegende Grenze deutlich auf: Ein Strangpressteil wiederholt einen Abschnitt, während ein Gussteil den Abschnitt ändern und lokale Merkmale im Hohlraum platzieren kann. Der Liqin-Druckgussleitfaden für OEM-Käufer führt diese Diskussion in Werkzeug- und Produktionsprüfungen ein.
Aluminiumextrusion vs. Druckguss: Praktische Entscheidungstabelle
|
Entscheidungsfaktor |
Aluminium-Extrusion |
Aluminium-Druckguss |
Was das OEM-Team fragen sollte |
|
Kerngeometrie |
Konstanter Querschnitt entlang einer Achse |
Komplexe 3D-Form mit lokalen Merkmalen |
Kann der größte Teil der Geometrie ohne Änderung in eine Richtung gefegt werden? |
|
Werkzeugverpflichtung |
Normalerweise einfacher, mit weniger beweglichen Elementen |
Höheres Engagement; kann Schienen, Kerne, Kühlung, Läufer, Lüftungsschlitze und Trimmwerkzeuge umfassen |
Ist das Design ausgereift genug, um die Werkzeugformflächen einzufrieren? |
|
Teillänge |
Hervorragend geeignet für lange Mitglieder und Familien mit Schnittlängen |
Begrenzt durch Matrize und Maschinenumschlag |
Können mehrere SKUs ein Profil teilen und sich nur in der Länge oder Bearbeitung unterscheiden? |
|
Funktionsfreiheit |
Lokale Löcher, Taschen und unterbrochene Geometrie erfordern sekundäre Arbeit |
Viele Rippen, Vorsprünge, Markierungen und Konturen können geformt werden |
Welche Merkmale müssen wirklich bearbeitet werden und welche sind nur kosmetischer Natur? |
|
Materialstruktur |
Knetprofillegierungen werden häufig aufgrund ihrer Festigkeit, Duktilität und Oberflächenansprache ausgewählt |
Gusslegierungen begünstigen das Füllverhalten und die Gießbarkeit; Das Porositätsrisiko muss gemanagt werden |
Sind Ermüdung, Schweißen, Druckintegrität oder Fadenstärke kritisch? |
|
Oberflächenbeschaffenheit |
Oft eine gute Wahl für dekoratives Eloxieren, abhängig von der Legierungs- und Stanzlinienkontrolle |
Normalerweise spezifiziert mit Pulver, Farbe, Konversionsbehandlung oder einer vereinbarten Gusstextur |
Welche Oberfläche benötigt die Baugruppe eigentlich und welche sieht der Kunde? |
|
Dimensionale Strategie |
Kommerzielle Profiltoleranzen für den Körper; CNC für kritische Schnittstellen |
Toleranzen im Gusszustand für unkritische Geometrie; CNC für kritische Schnittstellen |
Welche Abmessungen steuern die Montage und müssen nach der Endbearbeitung überprüft werden? |
|
Volumenökonomie |
Oft attraktiv für die mittlere oder starke Verwendung einer sich wiederholenden linearen Form |
Oft attraktiv für stabile komplexe Teile mit hohem Volumen |
Was sind Jahresvolumen, Batchgröße, Programmlebensdauer und Revisionswahrscheinlichkeit? |
|
Hauptqualitätsrisiken |
Drehung, Schleife, Wandvariation, Stanzlinien, Restspannungsbewegung |
Eingeschlossenes Gas, Schrumpfungshohlräume, unvollständige Füllung, Bewegung, Grat und Werkzeugmarkierungen |
Wie erkennt der Lieferant den Defekt, der Ihre Produktionslinie stoppen könnte? |
Fähigkeitswerte sollten anhand der tatsächlichen Legierung, des Profils oder der Gusshülle, des Formlayouts, der Wärmebehandlung, der Oberfläche und der genehmigten Zeichnung vereinbart werden. Eine allgemeine Vergleichstabelle ist ein Screening-Tool, keine verbindliche Toleranzspezifikation.
Die sieben Fragen, die normalerweise den Prozess entscheiden
1. Ist die nutzbare Geometrie entlang einer Achse konstant?
Dies ist der stärkste erste Filter. Wenn ein Abschnitt auf einem Blatt gezeichnet und direkt über die Länge des Teils geschoben werden kann, verdient die Extrusion eine ernsthafte Betrachtung. Kühlrippen, T-Nuten, Kabelwege, Hohlkammern, Schienen und Schraubenkanäle können alle durch den Chip geführt werden. Wenn das Teil stattdessen eine sich ändernde Wandhöhe, versetzte Vorsprünge, geschlossene lokale Taschen oder eine geformte Außenseite auf mehreren Flächen aufweist, beginnt der Guss mit der besseren geometrischen Passform.
Beurteilen Sie nicht nur anhand der äußeren Silhouette. Teilen Sie das Modell in „kontinuierlicher Körper“ und „lokale Details“ auf. Ein Teil, das zu 80 Prozent durchgehend ist, kann immer noch ein hervorragender Kandidat für Extrusion plus CNC-Bearbeitung sein. Liqins Machining-versus-extrusion DFM Guide zeigt, wie sich die Bezugspunktauswahl und die gezielte Nachbearbeitung verändern Wirtschaft.
2. Wie stabil ist das Design?
Die Rechnung für das Werkzeug erzählt nur einen Teil der Geschichte. Ein in einem späteren CNC-Vorgang erstelltes Loch lässt sich normalerweise leicht verschieben, wenn Revision B eintrifft. Eine im Gussteil geformte Nabe ist eine andere Sache: Der Werkzeugmacher muss möglicherweise Stahl schweißen und nachschneiden, einen Einsatz wechseln oder einen Schlitten ändern. Auch Extrusionswerkzeuge müssen von Zeit zu Zeit korrigiert werden, doch Schnittlänge, Endbearbeitung und Seitenfenster bleiben oft außerhalb der Profildüse. Erkundigen Sie sich, wo sich jede mögliche Revision befindet, bevor Sie den Werkzeugauftrag unterzeichnen.
3. Wie sieht die Volumenprognose wirklich aus?
„Hohes Volumen“ ist kein vollständiger Geschäftsfall. Fragen Sie nach dem jährlichen Bedarf, der Bestellfrequenz, der erwarteten Programmlaufzeit, der Ausschussmenge, dem Ersatzteilbedarf und der Wahrscheinlichkeit einer technischen Änderung. Vergleichen Sie dann die Gesamteinstandskosten – nicht nur den Stückpreis. Dazu gehören die Matrize, das Beschnittwerkzeug, die Vorrichtungen, die Erstmusterprüfung, Musterrundungen, die Sekundärbearbeitung, die Endbearbeitung, die Inspektion, die Verpackung, die Fracht, die Wartung und die Ersatzeinsätze.
4. Welche Eigenschaften müssen im Betrieb bestehen bleiben?
„Aluminium“ ist keine verwendbare Materialangabe. Profilarbeiten beginnen üblicherweise mit 6xxx-Knetlegierungen, einschließlich 6061 und 6063. HPDC-Werkstätten wählen Gusslegierungen aufgrund der Art und Weise aus, wie sich das flüssige Metall füllt und wie sich das Strahlmittel nach der Erstarrung verhält. Vergleichen Sie die zertifizierten Daten für die genannte Legierung und den Zustand auf Ihrer Zeichnung. Ein allgemeines Aluminiumdatenblatt ist keine Grundlage für eine Entscheidung über Ermüdung, Gewinde, Schweißnaht oder Druck.
5. Welches Finish sieht und berührt der Kunde?
Stranggepresste Profile der 6xxx-Serie werden häufig für eloxierte Gehäuse und sichtbare Industrieprodukte verwendet, da eine geeignete Legierung und ein kontrolliertes Profil ein sauberes, einheitliches Erscheinungsbild erzeugen können. Selbst dann müssen Formlinien, Handhabungsmarkierungen, Zahnstangenpunkte, Legierungscharge, Vorbehandlung und Glanzbereich in einem Grenzmuster vereinbart werden.
Aluminiumguss kann mit der richtigen Endbearbeitung hervorragend aussehen, aber dekoratives Eloxieren ist nicht automatisch gleichbedeutend mit eloxiertem Schmiedematerial. Die Chemie der Gusslegierungen und die lokale Oberflächenbeschaffenheit können Farbabweichungen erkennen lassen. Pulverbeschichtung, Lackierung, Konversionsbeschichtung, Strahlen oder eine definierte Gussstruktur können die besser kontrollierbare Lösung sein. Platzieren Sie kosmetische Zonen, verdeckte Zonen, zulässige Markierungen, Farbstandard, Glanz, Beschichtungsdicke und Maskierungsbereiche in der Zeichnung oder in der Spezifikation des Erscheinungsbilds. Liqins OEM-Leitfaden zur Oberflächenbehandlung von Aluminium ist eine nützliche interne Referenz bei der Erstellung dieser Notizen.
6. Welche Abmessungen müssen wirklich bearbeitet werden?
Ein häufiger RFQ-Fehler besteht darin, für jedes Merkmal eine enge allgemeine Toleranz anzuwenden. Das führt bei beiden Prozessen zu unnötiger Bearbeitung und Inspektion. Teilen Sie die Zeichnung in drei Gruppen ein: geformte Körperabmessungen, funktionale Schnittstellen und reine Erscheinungsgeometrie. Lagersitze, Dichtungsflächen, Dübelpositionen, Präzisionsgewinde und Passdaten erfordern möglicherweise eine CNC-Bearbeitung. Eine in einer Abdeckung versteckte Rippe ist wahrscheinlich nicht der Fall.
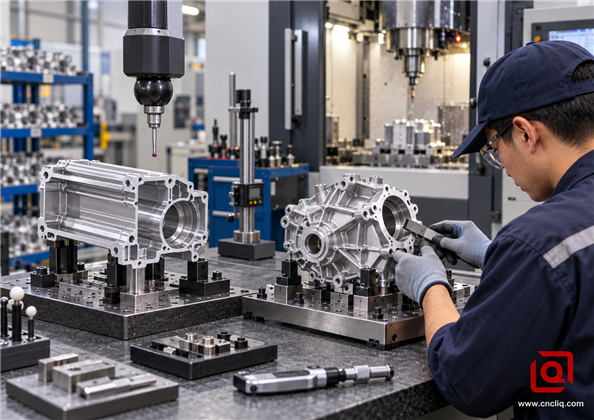
Abbildung 3. Ein vernünftiger Hybridplan bearbeitet und prüft die kritischen Schnittstellen, anstatt jede Oberfläche zu zwingen, Präzisionskosten zu tragen.
Planen Sie die Inspektion vom fertigen Zustand rückwärts. Wenn eine Beschichtung eine Bohrung verändert oder eine Maskierung einen Bezug beeinflusst, legen Sie fest, ob die Messung vor oder nach der Endbearbeitung erfolgt. Wenn die Leckleistung von Bedeutung ist, geben Sie das Medium, den Druck, die Verweilzeit, das Akzeptanzkriterium und die Testhäufigkeit an. Wenn eine extrudierte Schiene lang ist, definieren Sie, wie Geradheit und Lochposition im freien Zustand und im montierten Zustand bewertet werden. Hier kann ein Lieferant mit Umformung, mehrachsiger CNC-Bearbeitung und Inspektion unter einem Dach die Datenübertragung und Korrekturmaßnahmen vereinfachen.
7. Welcher Fehler würde Ihr Fließband stoppen?
Treffen Sie die Prozessentscheidung gegen den teuren Fehler, nicht gegen die durchschnittliche Größe. Bei einem abgedichteten Elektronikgehäuse kann es sich um ein Leck an der Dichtungsfläche handeln. Bei einer Schiene mit langer Bewegung kann es nach der Bearbeitung zu einer Biegung kommen. Bei einem Motorgehäuse kann es sich um die Bohrungsposition zur Montagefläche handeln. Bei einem sichtbaren Bedienfeld kann es zu Farbabweichungen von Charge zu Charge kommen.
Folgen Sie nun der riskanten Funktion durch die Fabrik. Wer prüft die eingehende Legierung? Was wird beim ersten Schuss bzw. ersten Druckdurchlauf freigegeben? Wo erfasst der Bediener eine Bohrung, ein Leckergebnis oder eine Schichtdicke? Welchem Messgerät liegt eine aktuelle Studie zugrunde? Ein nützlicher Kontrollplan benennt die Prüfung, die Häufigkeit, die Reaktion und die Aufzeichnung. Wenn diese Antworten fehlen, ist ein schön formatiertes Angebot immer noch nur ein Preis.
Wo die Hybridroute gewinnt
Die beste Antwort ist oft nicht „Extrusion oder Guss“. Es heißt: „Bilden Sie den wirtschaftlichen Körper und bearbeiten Sie dann nur das Wesentliche.“ Beim Extrudieren erzeugt die Matrize das lange Profil, die Kammer, die Rippen oder die Schienen; Sägen und CNC fügen Enden, Anschlüsse, Nuten und Lochmuster hinzu. Beim Gießen erzeugt die Form die komplexe Schale, die Rippen, die Vorsprünge und die äußere Form; CNC fertigt Lagerbohrungen, Dichtungsflächen, Gewindelöcher und Referenzpads.
Verifizierter anonymisierter Fall: Ein lineares Sensorgehäuse
Ein zuvor veröffentlichter Liqin-Fall beschreibt ein anonymisiertes optisches Sensorgehäuse für den Außenbereich mit externen Kühlrippen, einer Innenkammer, einer Anforderung an die Umfangsabdichtung und einer Präzisionslinsenbohrung. Bei der ursprünglichen Route wurde das Gehäuse aus massivem Aluminium gefertigt. Die veröffentlichte Aufzeichnung berichtet über mehr als 40 Minuten Bearbeitungszeit pro Teil und einen angegebenen Stückpreis von 58,50 US-Dollar bei 3.000 Stück. Liqins Team entwarf den Konstantkörper als kundenspezifisches 6063-T6-Hohlstrangpressteil neu, sägte dann das Profil aus und bearbeitete die Endflächen, die Linsenbohrung und die O-Ring-Nut in einer 4-Achsen-Einrichtung.
Derselbe veröffentlichte Fall berichtet über eine Extrusionsdüse im Wert von 2.400 US-Dollar, etwa drei Wochen für die Düse, eine auf etwa 6,5 Minuten reduzierte Sekundärbearbeitung und einen fertigen Stückpreis von 27,80 US-Dollar. Darin heißt es außerdem, dass das Gehäuse den vorgeschriebenen IP67-Test bestanden habe und eine einheitlich schwarz eloxierte Oberfläche erhalten habe. Diese Zahlen sind keine universellen Versprechen; Es handelt sich um projektspezifische Ergebnisse, die im Aluminum OEM Manufacturing Guide von Liqin aufgezeichnet sind. Die übertragbare Lektion ist die Entscheidungslogik: Die wiederholte lineare Geometrie wurde in die Extrusionsdüse verschoben, während die Dichtung und die optischen Schnittstellen in der CNC-Bearbeitung verblieben.
Verwandtes Live-Produktbeispiel: Kaltextrusion ist ein dritter Weg
Liqins Live-Produktseite für einen 6061-T6 Blitzableitergehäuse dokumentiert einen kalt extrudierten Rohling, gefolgt von Präzisionsbearbeitung, Gewindebohrungsarbeiten, Entgraten, Reinigen und Maßprüfung. Es ist relevant, weil es zeigt, warum das Wort „Extrusion“ qualifiziert werden muss. Bei diesem Teil handelt es sich nicht um ein kontinuierliches Profil und es sollte nicht als Beweis für die Profilextrusionsfähigkeit verwendet werden. Vielmehr zeigt es eine andere endformnahe Option für kompakte, im Wesentlichen symmetrische Teile, bei denen Material aus einem Rohling verdrängt und kritische Details anschließend bearbeitet werden können.
DFM-Checkliste, bevor Sie ein Angebot anfordern
1. Senden Sie native 3D- und kontrollierte 2D-Dateien. Fügen Sie STEP oder ein anderes vereinbartes Volumenmodell, eine revisionskontrollierte Zeichnung, Einheiten und eine Liste kritischer Abmessungen hinzu.
2. Geben Sie die jährliche Nachfrage und das Auftragsmuster an. Geben Sie die Prototypenmenge, das erste Produktionslos, die jährliche Nutzung, die Programmlaufzeit und die wahrscheinlichen Auf- und Abwärtsmengen an.
3. Identifizieren Sie das Funktionsrisiko. Markieren Sie Dichtungs-, Lager-, Erdungs-, Wärmeübertragungs-, Lastpfad-, kosmetische und Montagemerkmale.
4. Material richtig definieren. Geben Sie Legierung, Härte, anwendbare Norm, erforderliche Zertifikate, eingeschränkte Substanzen und alle speziellen mechanischen oder Leitfähigkeitsanforderungen an.
5. Beschreiben Sie das Finish als messbare Anforderung. Fügen Sie Farb- oder Glanzreferenzen, Beschichtungsdicke, Maskierung, Erscheinungszonen und Korrosionstestanforderungen hinzu, wo sie wirklich zutreffen.
6. Fragen Sie nach einer Prozessaufteilung. Das Angebot sollte den geformten Rohling, die CNC-Operationen, die Endbearbeitung, die Prüfung, die Verpackung und jeden Werkzeugartikel enthalten.
7. Fordern Sie den DFM-Aufschlag des Lieferanten an. Fragen Sie, was geformt werden kann, was bearbeitet werden muss, welche Toleranzen Kostentreiber sind, wo Formschrägen oder Radien erforderlich sind und wie das Teil ausgeworfen oder begradigt wird.
8. Vereinbaren Sie den Werkzeugbesitz und ändern Sie Regeln. Erfassen Sie Lagerung, Wartung, erwartete Lebensdauer, Ersatzverantwortung, Änderungsgebühren und was passiert, wenn die Nachfrage pausiert.
9. Genehmigen Sie Beweise, keine Zusicherungen. Definieren Sie Erstartikelberichte, Materialzertifikate, Fähigkeitsnachweise für Schlüsselabmessungen, Leck- oder Belastungstests, Aussehensmuster und den Kontrollplan vor der Produktionsfreigabe.
Benötigen Sie einen Prozessvergleich für ein Live-Teil? Senden Sie Liqin Ihr 3D-Modell, Ihre 2D-Zeichnung, Ihre Legierungs- oder Leistungsanforderung, Ihr Finish, Ihre Jahresprognose und Ihren geplanten Starttermin. Fragen Sie nach zwei kalkulierten Wegen, bei denen beide technisch sinnvoll sind: Extrusion plus CNC und Druckguss plus CNC. Das Engineering-Team kann dann das Werkzeugrisiko, wahrscheinliche Sekundäroperationen und den Inspektionsplan kennzeichnen, bevor Sie Kapital bereitstellen. Fordern Sie eine DFM-Bewertung und ein Angebot an.
Haupt-B2B-Keywords und Suchabsicht
|
Keyword-Cluster |
Käuferabsicht |
Natürliche Verwendung in diesem Artikel |
|
Aluminiumextrusion vs. Guss; extrudiertes Aluminium vs. Aluminiumguss |
Prozessvergleich |
Kernentscheidungsrahmen und -matrix |
|
Hersteller kundenspezifischer Aluminium-Strangpressprofile; OEM-Aluminium-Strangpressteile |
Lieferant und RFQ |
Profildesign, Werkzeuge, Sekundärbearbeitung |
|
Hersteller von Aluminium-Druckguss; kundenspezifische Teile aus Aluminiumdruckguss |
Lieferant und RFQ |
Komplexe 3D-Geometrie, Werkzeuge, Verarbeitung, Qualitätsrisiken |
|
Aluminium-Extrusions-CNC-Bearbeitung; Sekundärbearbeitung im Druckguss |
Technische Beschaffung |
Hybridprozess, Daten, kritische Schnittstellen |
|
OEM-Aluminiumherstellung; Lieferant von Aluminiumteilen China |
Kommerzielle Untersuchung |
Programmökonomie, Qualitätsplanung, Anfrage-CTA |
|
Herstellung von Aluminiumgehäusen; Kühlkörper-Extrusion; Druckgussgehäuse |
Anwendungsspezifisch |
Beispiele und anonymisierter Wohnfall |
Klicken Sie hier für Ihre Anfrage 👆
FAQ
1. Ist Aluminiumextrusion günstiger als Druckguss?
Extrusion erfordert in der Regel einen geringeren Werkzeugaufwand, ist aber pro fertigem Teil nicht immer günstiger. Ein einfaches konstantes Profil mit begrenzten Bohrungen kann sehr wirtschaftlich sein, während ein Strangpressprofil, das mehrere CNC-Einrichtungen erfordert, möglicherweise seinen Vorteil verliert. Druckguss ist mit höheren Werkzeug- und Qualifizierungskosten verbunden, kann jedoch viele 3D-Merkmale in einem Zyklus bei stabilem Volumen formen. Vergleichen Sie die Gesamtkosten anhand Ihrer tatsächlichen Menge, des Bearbeitungsinhalts, der Endbearbeitung, der Inspektion, des Ausschusses und des Revisionsrisikos.
2. Wo soll ich bei einem Gehäuse anfangen?
Schauen Sie sich die gesamte Länge des Geheges entlang. Wenn sich Kammer, Schienen oder Kühlrippen wiederholen und die Familie mehrere Schnittlängen verwendet, fragen Sie nach einer Extrusionsroute. Wenn sich der Körper an mehreren Seiten um Vorsprünge, gekrümmte Wände, isolierte Taschen und Verbindungsdetails wickelt, fragen Sie nach einer Gussroute. Welcher Rohling auch immer gewinnt, behalten Sie Dichtungsflächen, Lokalisierungsbohrungen und andere enge Schnittstellen im CNC- und Prüfplan bei.
3. Wird ein eloxiertes Gussteil wie ein eloxiertes Strangpressteil aussehen?
Nehmen Sie das nicht von einem Farbchip an. Ein Gussstück kann eloxiert sein, aber die chemische Zusammensetzung der Legierung und der Zustand der lokalen Haut können dazu führen, dass der Farbton weniger gleichmäßig ist als die Oberfläche eines geeigneten bearbeiteten Profils. Unterziehen Sie die echte Legierung der vorgeschlagenen Vorbehandlung und genehmigen Sie physische Proben unter vereinbarter Beleuchtung. Wenn ein konsistentes Erscheinungsbild wichtiger ist als das Wort „eloxiert“, vergleichen Sie auch Pulverbeschichtung, Farbe, Konversionsbeschichtung und andere geeignete Oberflächen.
4. Wenn das Teil endkonturnah ist, warum ist CNC immer noch im Angebot?
Denn „near net“ ist nicht dasselbe wie „ready toassemble“. Lassen Sie die Matrize oder das Profil die breite, wirtschaftliche Form tragen. Fügen Sie nur die Schnittstellen, die Präzision erfordern – Lagersitze, Dichtungsflächen, positionsgenaue Löcher, Gewinde, Bezugspunkte und Anschlüsse – in die Bearbeitungsroute ein. Trennen Sie auf dem Druck die Formmaße von den Schnittmaßen und geben Sie an, ob die Endabnahme vor oder nach der Beschichtung erfolgt.
5. Was soll ich für ein genaues OEM-Angebot senden?
Geben Sie dem Lieferanten den kontrollierten 2D-Druck und das passende Volumenmodell. Fügen Sie das erste Los, den jährlichen Abruf, die wahrscheinliche Losgröße, die Legierungs- oder Serviceanforderungen, das Finish, das Einführungsdatum und die wenigen Merkmale hinzu, die eine Baugruppe ablehnen können. Schließen Sie die Testmethode ein, wenn Leckage, Belastung oder Aussehen kritisch sind. Wenn Sie für einen anderen Prozess offen sind, schreiben Sie dies deutlich in die Angebotsanfrage, damit das Angebot nicht stillschweigend eine Anforderung verschenkt.
Klicken Sie hier für Ihre Anfrage 👆
Zusammenfassung
Aluminium-Extrusion gewinnt, wenn der Wert eines Teils auf einen sich wiederholenden Querschnitt, anpassbare Längen, ein starkes Oberflächenverhalten und einen moderaten Werkzeugaufwand konzentriert ist; Druckguss gewinnt, wenn stabiles Volumen und echte 3D-Komplexität eine aufwändigere Form rechtfertigen. Die sicherste OEM-Wahl besteht darin, die geformte Geometrie von den bearbeiteten Schnittstellen zu trennen, die gesamten Programmkosten zu modellieren und jede kritische Anforderung mit einer messbaren Qualitätskontrolle zu verknüpfen. Senden Sie die Zeichnung frühzeitig, vergleichen Sie vollständige Prozessabläufe und frieren Sie die Werkzeuge erst dann ein, wenn Sie die Funktionsrisiken verstanden haben.
Kontaktinformationen
Unternehmen: Ningbo Liqin Industry Co., Ltd.
Tägliche Kundenwartung und Kundendienst Support:service@shturl. zhuwanying@cncliq.com
Neue Anfrage, Angebot und Bestelldiskussion:business@shturl. zhouli@chinaliqin.com
Hotline: +86 18757148656
Haftungsausschluss
Alle in diesem Blog veröffentlichten technischen Artikel, Materialspezifikationen, Bearbeitungsempfehlungen und Details zur Oberflächenbehandlung dienen nur zu Informations- und Referenzzwecken. Bitte beachten Sie, dass allgemeine Blogeinblicke unterzeichnete technische Vereinbarungen nicht ersetzen. Da kundenspezifische Teile je nach Materialwärmezahl, Maschinenkalibrierung und spezifischen Toleranzen variieren, richten sich verbindliche Qualitätsspezifikationen ausschließlich nach Ihren genehmigten CAD-Zeichnungen, unterzeichneten Verträgen und formellen Qualitätsplänen.
Alle in diesem Blog vorgestellten Kundenfallstudien wurden gründlich anonymisiert und bereinigt. Die angezeigten Leistungskennzahlen, Fertigungsabläufe und Bilder dienen ausschließlich der Demonstration unserer kundenspezifischen Bearbeitungsfähigkeiten und stellen keinen einzigen universellen Standard für alle Aufträge dar.
Liqin Manufacturing Team
Aufbauend auf 18 Jahren Erfahrung in der Präzisionstechnik fertigt Ningbo Liqin Industry Metallkomponenten mit hohen Toleranzen für anspruchsvolle globale Märkte. Wir operieren in einem 6.500 m² großen Produktionszentrum, das mit über 150 Maschinen ausgestattet ist, die 4- und 5-Achsen-CNC-Bearbeitung, Fräs-Dreh-Bearbeitung, Kaltfließpressen, und Druckguss unter einem Dach. Mit diesem Setup können wir Projekte nahtlos verwalten und Teile von den ersten CAD-Konzepten direkt bis zur endgültigen Lieferung weiterleiten.
Wir übernehmen die Qualitätskontrolle ohne Kompromisse. Enge Toleranzen behandeln wir mit der nötigen Ingenieursdisziplin. Unterstützt durch die Zertifizierungen ISO 9001, ISO 13485 und IATF 16949 führen unsere QA-Ingenieure bei jeder einzelnen Produktionscharge strenge IPQC-, FQC- und OQC-Prüfungen durch. Von der KMG-Abmessungskartierung und optischen Profilierung bis hin zu Härte- und Salzsprühtests validieren wir Ihre kritischen Spezifikationen im Voraus – so erhalten Sie einsatzfertige Komponenten ohne Montageprobleme oder kostspielige Produktionsunterbrechungen. Zusätzlich zur Fertigung können Sie sich darauf verlassen, dass wir auf neue Anfragen innerhalb von zwei Stunden reagieren, direkte Unterstützung bei der Bemusterung von Prototypen erhalten und einen reibungslosen Exportversand nach Europa, Nordamerika, Asien und Ozeanien gewährleisten.
Wir freuen uns über Ihre Anfragen und Muster. Besuchen Sie unsere Website oder kontaktieren Sie uns direkt für ein wettbewerbsfähiges Angebot!
