 Deutsch




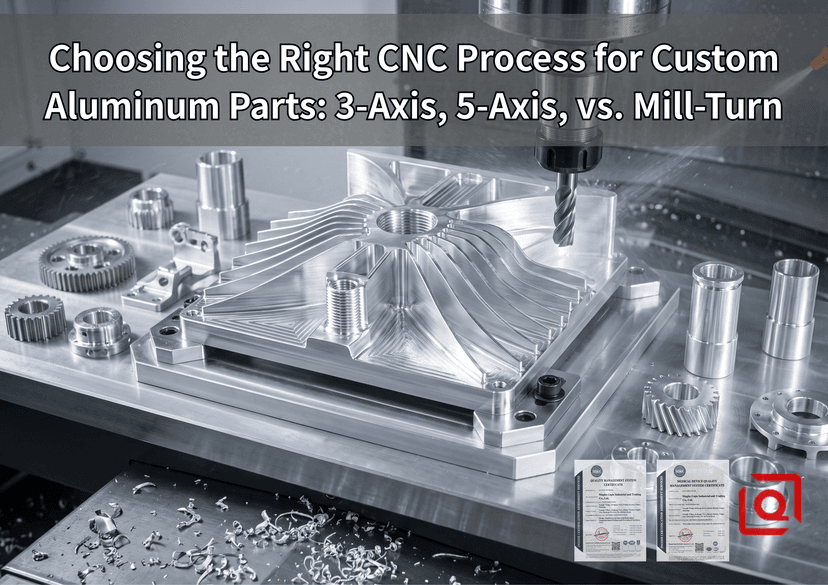
Präzisionsbearbeitung von Aluminium hängt von der Vermeidung von Bezugspunktverschiebungen, Werkzeugdurchbiegung, Spannsteifigkeit und Zyklusgeschwindigkeit ab. Die Wahl zwischen einer einfachen 3-Achs-Fräsmaschine, einer 5-Achs-Drehmaschine oder einer Dreh-Fräs-Anlage mit zwei Spindeln hat nichts mit imposanter Technik zu tun, sondern mit der Einhaltung enger Toleranzen. Es ist eine wohlüberlegte Entscheidung, die auf der Teilegeometrie, den Toleranzen und dem Losvolumen basiert. 1. 3-Achs-CNC-Fräsen: Das Arbeitspferd für prismatische Bauteile und offene Kavitäten src="https://ptwebimg-9.pinshop.com/i/2026/09/09/foh7no-0.
Wenn ein Aluminiumbauteil vollständig von oben ohne verdeckte Hinterschneidungen oder schräge Seitenöffnungen bearbeitet werden kann, ist das traditionelle 3-Achs-Vertikalbearbeitungszentrum nach wie vor die wirtschaftlichste Lösung.
Wenn ein Aluminiumbauteil vollständig von oben ohne verdeckte Hinterschneidungen oder schräge Seitenöffnungen bearbeitet werden kann, bleibt das traditionelle 3-Achs-Vertikalbearbeitungszentrum die wirtschaftlichste Lösung.
Top-Down-3-Achsen-Ansatz:

[ Vertikaler Spindelhub: Z-Achse ]

|
v
+-----------------+

| Schaftfräser |

+-----------------+


[ Tischhub: X- und Y-Achse ] ----> Starre Schraubstock-Einspannung an der Maschine Bett
Wo 3-Achsen ihre Stärken ausspielen
Eine Standard-3-Achs-Maschine hat im Verhältnis zu ihrem Arbeitsbereich eine beträchtliche Masse.Die Spindel bewegt sich vertikal entlang der Z-Achse, während der schwere Gusseisen-Arbeitstisch das Werkstück entlang der X- und Y-Achse führt. Diese Masse absorbiert Schnittschwingungen effektiv beim Grobfräsen von Taschen.
-
Offene, ebene Profile: Montageplatten, flache Kühlkörper, Strukturflansche, Grundplatten für Elektronikgehäuse und Halterungen.
-
Schneller Massenabtrag: Ausfräsen großer Materialmengen aus massivem Aluminiumblech mit aggressiven Schruppfräsern. Die Stabilität eines fixierten Tisches ermöglicht es dem Bediener, Schneidwerkzeuge mit hoher Kraft einzusetzen, ohne mechanisches Rattern zu riskieren.
-
Einfache Werkstattausrüstung: Werkstücke werden in Standard-Kurt-Schraubstöcke, Vakuumspannfutter oder speziell angefertigte, weiche Aluminiumbacken eingespannt, die während der Einrichtung direkt auf dem Maschinentisch gefertigt werden.
Der wahre Kompromiss: Stapeln von Vorrichtungen und Wenden der Werkstücke
Die natürliche Begrenzung einer 3-Achs-Fräsmaschine ergibt sich selten aus der internen Positioniergenauigkeit der Maschine.
Dies ist auf die menschlichen und physikalischen Gegebenheiten des manuellen Wiedereinspannens zurückzuführen.Wenn ein Werkstück an mehreren Flächen bearbeitet werden muss, muss der Bediener den Arbeitsgang unterbrechen, die angesammelten Späne wegblasen, den Schraubstock lösen, die Parallelanschläge reinigen, das Werkstück wenden und es erneut gegen die Anschläge einspannen.Selbst bei sorgfältiger Bedienung und präzisen Anschlägen kann es zu Bezugspunktverschiebungen kommen. Die Beziehung zwischen den im ersten Aufspannvorgang bearbeiteten Oberseitenmerkmalen und den im zweiten Aufspannvorgang bearbeiteten Unterseitenmerkmalen kann sich verschieben. Wenn eine technische Zeichnung eine exakte Positionierung zwischen Merkmalen auf gegenüberliegenden Flächen erfordert, erhöht das manuelle Wenden in einer 3-Achs-Fräsmaschine das Qualitätsrisiko.
2. Simultane 5-Achs-Bearbeitung: Vermeidung von Bezugspunktverschiebungen und Werkzeugdurchbiegung
Ein echtes 5-Achs-Bearbeitungszentrum erweitert die Standard-Linearbewegung um zwei Drehachsen. In einer typischen Schwenktischkonfiguration neigt sich der Tisch entlang der A-Achse vor und zurück und dreht sich um 360 Grad um die C-Achse.
5-Achsen-Dynamikkinematik:

[ Feste Z-Spindel ]

|
v
+-----------------+

| Kurze, starre EM |
+-----------------+

|
+-----------+ <--- Neigbare A-Achsen-Gelenkbewegung

Werkstück |

+-----------+ <--- Kontinuierlich rotierende C-Achse Plattform
Für die meisten Präzisions-Aluminiumgehäuse und Strukturgehäuse,Der kommerzielle Wert der 5-Achs-Bearbeitung liegt nicht im Schneiden komplexer organischer Turbinenschaufeln. Der Hauptvorteil ist die 3+2-Positionen-Bearbeitung: das Ausrichten und Schneiden von fünf vollständigen Flächen eines Werkstücks in einer einzigen Aufspannung. Der technische Vorteil: Kurze, starre Schneidwerkzeuge Jedes Schneidwerkzeug wirkt wie ein Kragarm. Mit zunehmendem Abstand zwischen Werkzeughalter und Schneidspitze wird das Werkzeug exponentiell flexibler. Die Werkzeugdurchbiegung skaliert direkt mit der dritten Potenz der verlängerten Länge:
-
Große Reichweite bei einer 3-Achs-Fräsmaschine: Wenn eine tiefe Kavität oder eine hohe vertikale Wand auf einer 3-Achs-Maschine bearbeitet werden muss, muss das Werkzeug tief in das Werkstück eindringen. Um starkes Werkzeugflattern, hochfrequente Resonanzen und wellige Oberflächenstufen zu vermeiden, muss der Maschinenbediener die Spindeldrehzahl reduzieren, flachere Radialschnitte durchführen und die Bearbeitung langsam gestalten.
-
Schräge Bearbeitung an einer 5-Achs-Fräsmaschine: Bei einer 5-Achs-Aufbereitung neigt der Schwenktisch das gesamte Werkstück. Die Werkzeugspindel ragt nicht über die Oberkante des Werkstücks hinaus, sodass der Bediener einen kurzen, gedrungenen Fräser verwenden kann.Das kurze Werkzeug zeichnet sich durch hohe Steifigkeit aus, schneidet mit voller Geschwindigkeit vibrationsfrei und hinterlässt eine saubere, gleichmäßige Wandoberfläche.
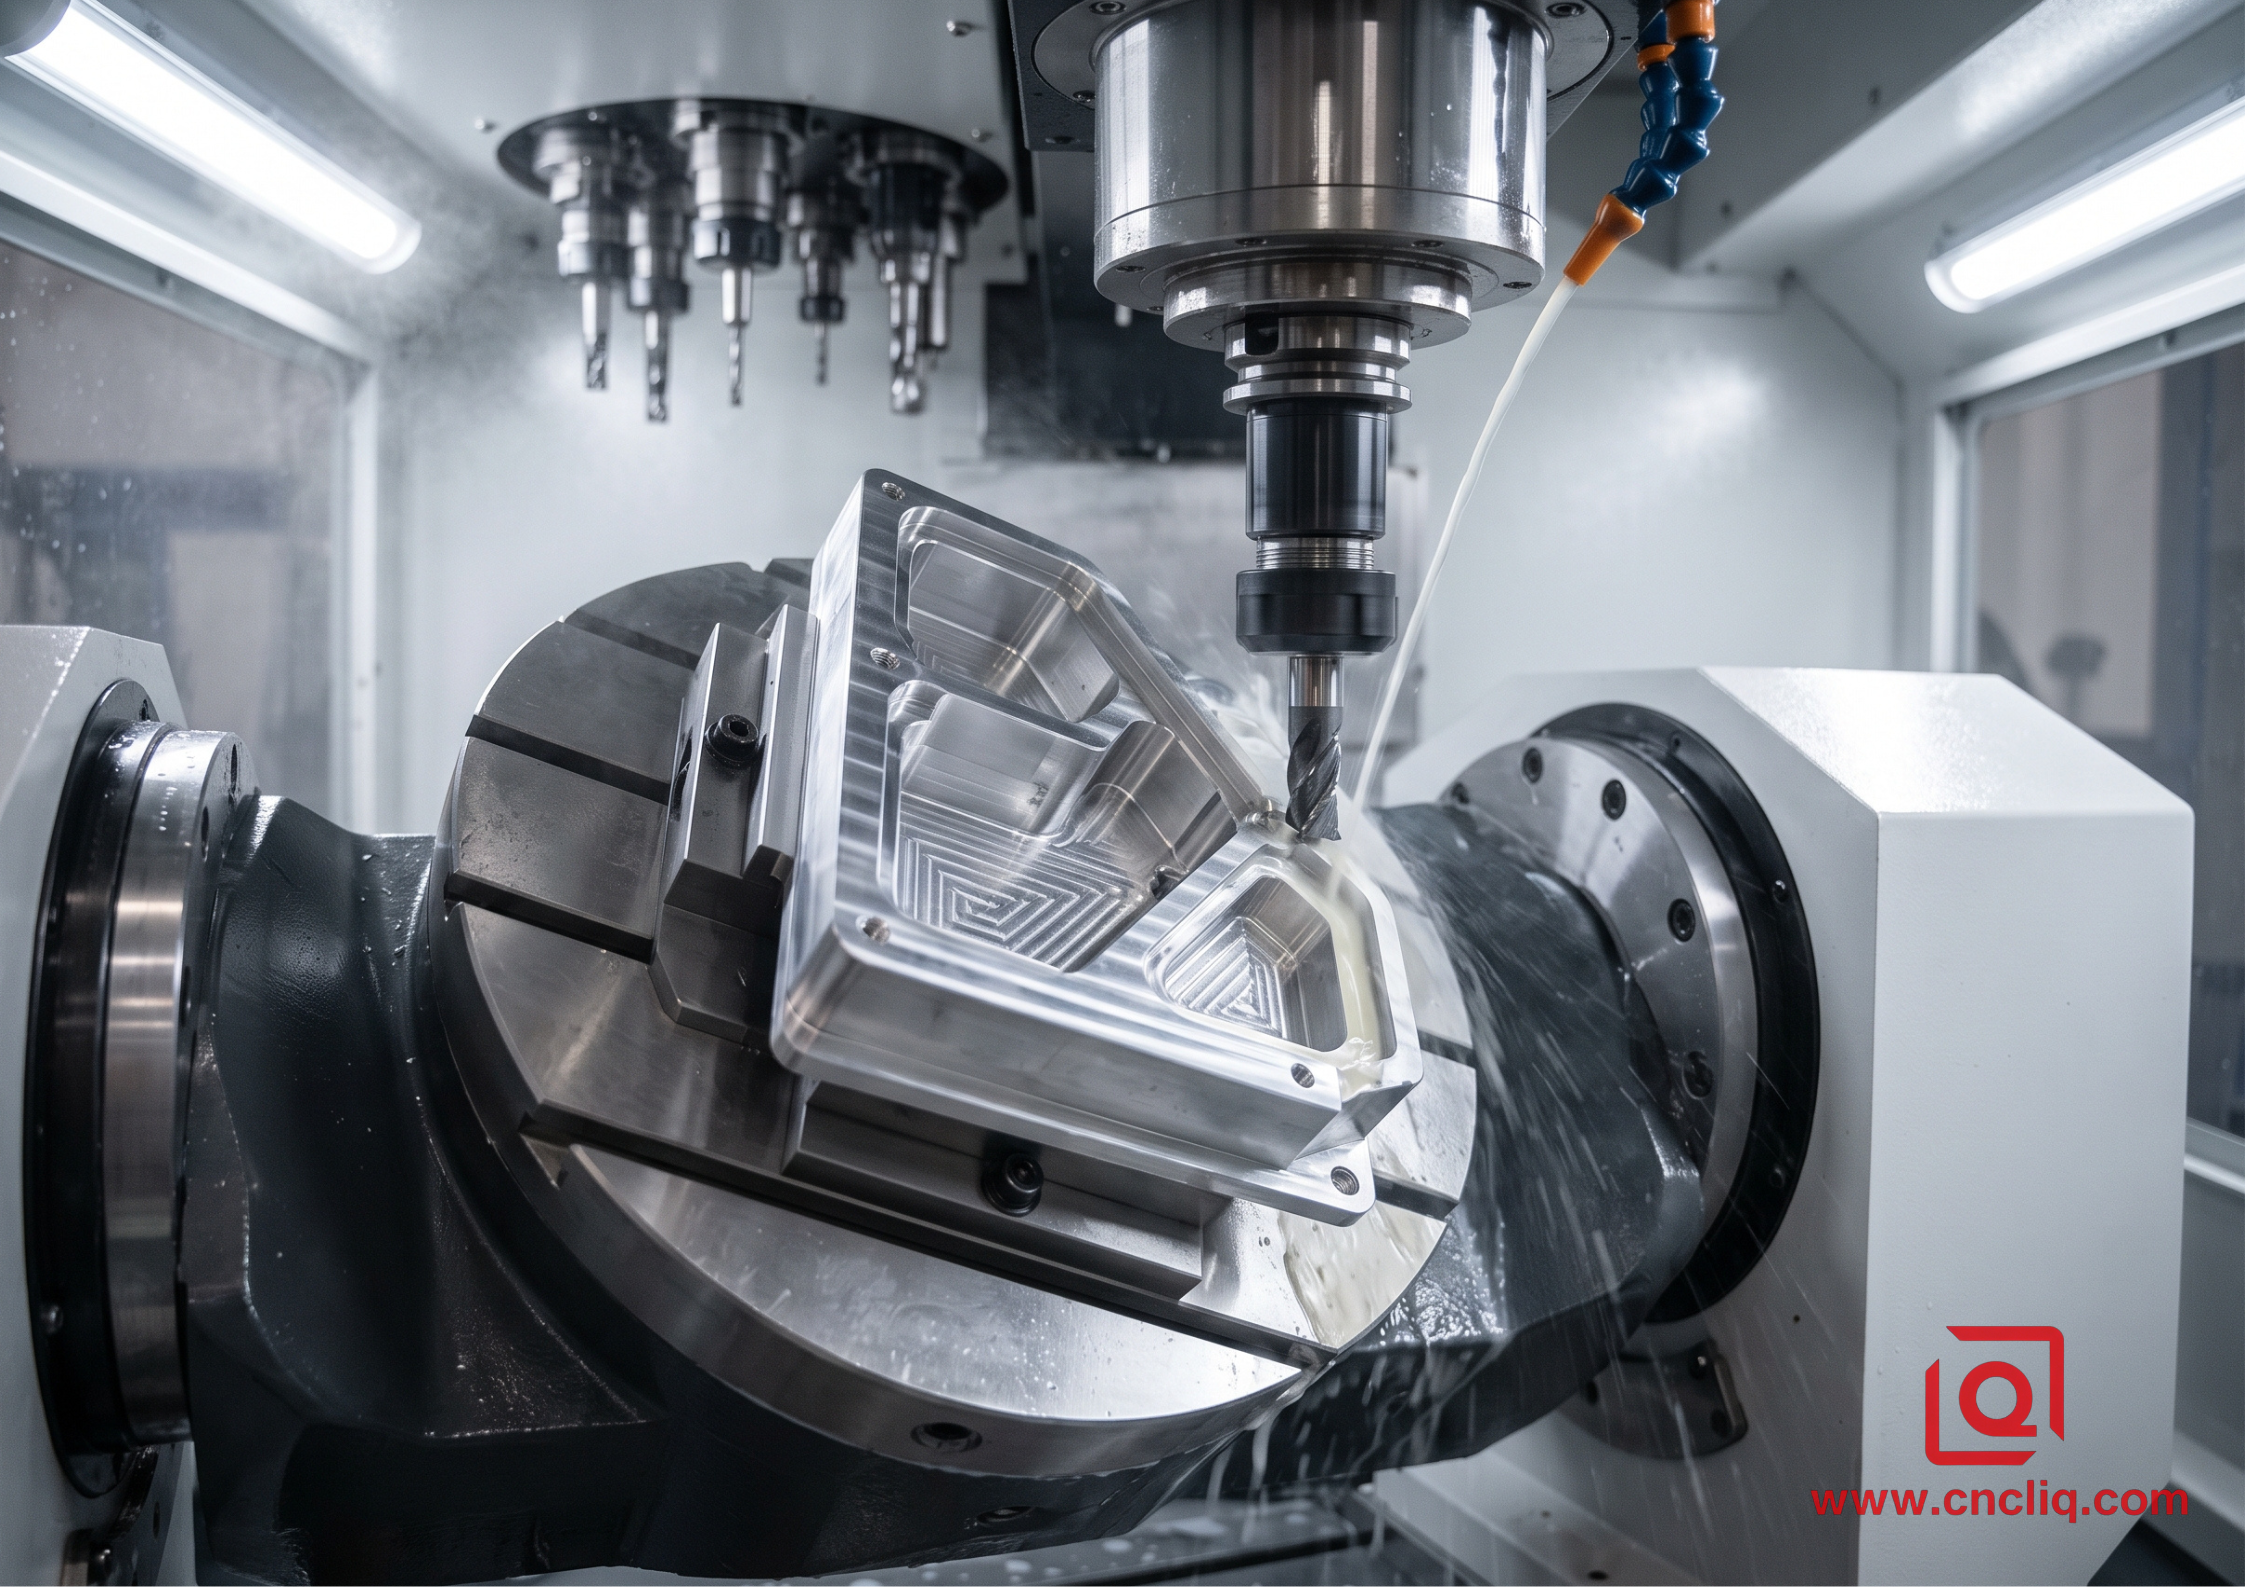
Verlängerte Werkzeugreichweite (3-Achs-Bearbeitung):

|=== Werkzeughalter ===|==================== Verlängerter Schaft ====================> [Rattern & Durchbiegungsrisiko]

Neigte Werkstückausrichtung (5-Achs-Bearbeitung):

|=== Werkzeughalter ===|==== Kurzer Fräser ====> [Hohe Steifigkeit & Stabile Oberfläche] [Fertig]
Manuelle Neupositionierung entfällt
Da eine 5-Achs-Maschine in einem einzigen Programm mehrere Flächen für das Schneidwerkzeug bereitstellt, haben alle kritischen Bohrungen, Seitenöffnungen, Dichtungstaschen und Befestigungsstifte denselben Maschinenkoordinatenursprung. Der Bezugsübertragungsfehler zwischen den Seiten wird praktisch eliminiert, wodurch die in der 2D-Zeichnung festgelegten engen Positionsbeziehungen erhalten bleiben. 3. Fräs-Dreh-Zentren: Die wahre „Alles-in-einem“-Architektur Fräs-Dreh-Zentren vereinen eine Hochgeschwindigkeits-Drehspindel mit einem obenliegenden angetriebenen Fräskopf und einer synchronisierten Sekundärspindel. Anstatt ein stationäres Teil einzuspannen und ein Werkzeug zu drehen, kann eine Dreh-Fräs-Maschine entweder das Werkstück drehen, das Werkzeug drehen oder beides in koordinierter Bewegung halten.Synchronisierte Spindelübergabe:
[ Hauptdrehspindel ] ===> Stangenmaterial gehalten ---> Profil drehen & Mitlaufende Fräsen Querbohrungen
|
v Synchronisierter dynamischer Pickup
[ Gegenspindelaufnahme ] <=== Präzisions-Spannzangen-Pickup <-+ Material abschneiden & Oberflächenbearbeitung Rückseite
Wenn ein 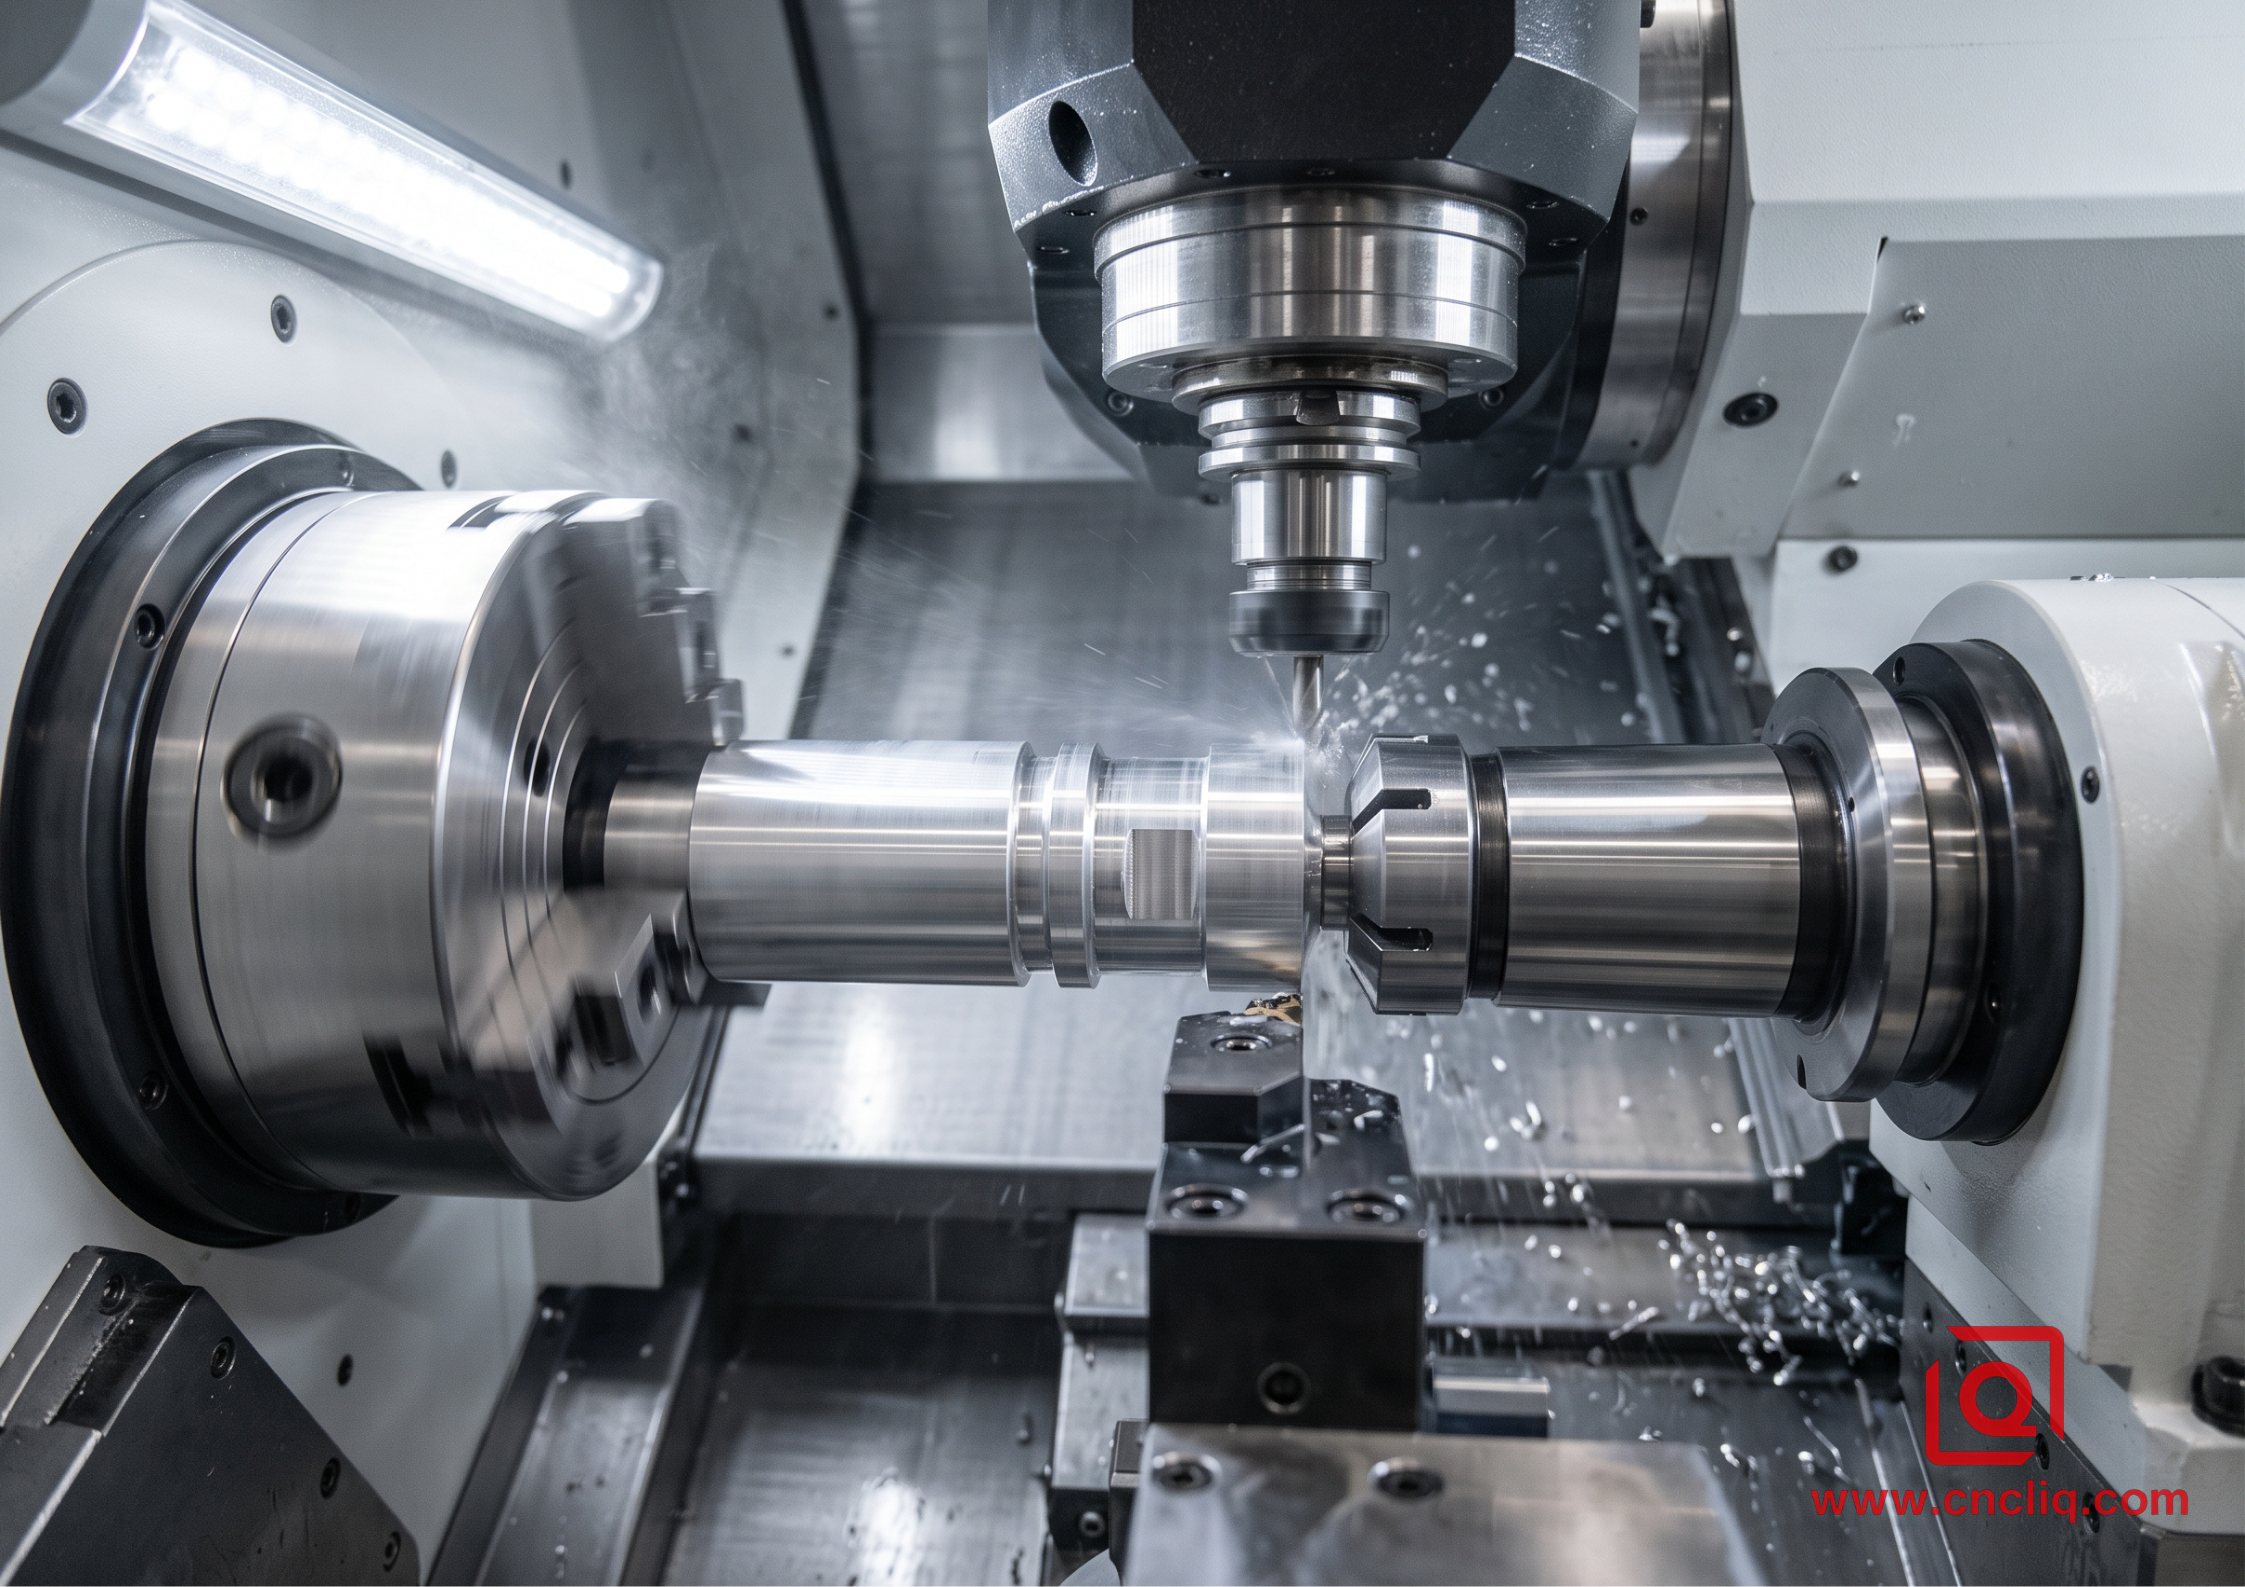
Die Dreh-Fräs-Architektur löst dieses Problem durch eine integrierte Sequenz:
-
Die Hauptspindel führt das Aluminium-Rohmaterial zu, spannt es sicher ein und dreht es für das Hochgeschwindigkeits-Außen- und Innendrehen.
-
Der obenliegende Fräskopf schwenkt in Position, arretiert die Spindel in bestimmten Gradschritten und verwendet rotierende angetriebene Werkzeuge zum Fräsen von flachen Schraubenschlüsselauflagen und Bohrungen. Querbohrungen und Gewindebohrungen mit außermittiger Ausrichtung.
-
Die Gegenspindel fährt zur Hauptspindel vor, passt die Drehzahl an und klemmt mit einer glatten Spannzange auf den frisch gedrehten vorderen Durchmesser.
-
Ein Abstechwerkzeug trennt das Werkstück vom Rohmaterial.
-
Die Gegenspindel fährt zurück, um die Rückseite zu bearbeiten, die hintere Bohrung anzufasen und die Rückseitenmerkmale zu fräsen, während die Hauptspindel frisches Material für das nächste Teil zuführt.
Das fertige Bauteil fällt in den Teilefänger, wobei die axiale Ausrichtung zwischen Vorder- und Hinterbohrung erhalten bleibt.
4. Technischer Vergleich: Prozessfähigkeitsmatrix
| Bewertungsparameter | 3-Achs-CNC-Fräsen | Gedrehte Rundkörper mit Querbohrungen und Flächen | |
| Gängige Werkstückspannung | Kurt-Schraubstöcke, weiche Spannbacken, Spannplatten | Selbstzentrierende Schraubstöcke, Schwalbenschwanz-Spannfutter | Hydraulisch Spannfutter, Stangenabzieher, Präzisionsspannzangen |
| Aufspannungen für ein 6-seitiges Werkstück | 2 bis 4 manuelle Wendevorgänge | 1 bis 2 Aufspannungen insgesamt | 1 Aufspannung (in einem Arbeitsgang mit Gegenspindel) |
| Feature True Position | Abhängig von der Wiederholgenauigkeit der manuellen Positionierung | Innerhalb eines einzigen Koordinatenbezugssystems | Konzentrizität über einen einzelnen Maschinenlauf hinweg fixiert |
| Werkzeuglängenstrategie | Erfordert Werkzeuge mit großer Reichweite für hohe Elemente | Neigt das Werkstück zu Kurze, starre Werkzeuge verwenden | Kurze Drehwerkzeuge und starre angetriebene Fräsköpfe |
| Gleichmäßige Oberflächengüte | Werkzeugabweichungen beim Wenden möglich | Gleichmäßige Oberflächenverrundung an Winkelflächen | Außen-/Innenbereich einpunktgedreht, gleichmäßig gefräst Flats |
| Einrichtungs- und Programmieraufwand | Geringer bis mittlerer Programmieraufwand | Hoch (erfordert 3D-Kollisionsprüfungssimulation) | Hohe Einrichtungszeit, hohe Effizienz im laufenden Betrieb |
| Ideales Losvolumen | Prototypen bis mittlere Produktionslose | Komplexe Prototypen bis wiederkehrende Losläufe | Mittlere bis hohe Stückzahlen, kontinuierliche Stangenzuführung |
5. Fallstudie aus der Fertigung: Optisches Gehäuse für einen autonomen Sensor
Ein praktischer Blick auf ein kundenspezifisches Sensorgehäuse veranschaulicht, wie sich die Anpassung der Komponentengeometrie an die Maschinenkinematik verändert. Ergebnisse.
Das Bauteil und die funktionalen Anforderungen
Ein ausländisches Ingenieurbüro entwickelte einen 6061-T6 Aluminium optischen Tubus für ein Außensensorsystem. Das zylindrische Gehäuse wies folgende wichtige funktionale Merkmale auf:
-
Eine zentrale, präzisionsgedrehte optische Bohrung für die Linsenmontage.
-
Vier umlaufende rechteckige Anschlussöffnungen im 90-Grad-Winkel um den Tubus herum. Äußere Zylinderwand.
-
Eine rückseitige Dichtnut zur Aufnahme eines elastischen O-Rings gegen Feuchtigkeitseintritt.
-
Die Aussparungen des äußeren Steckers müssen präzise zur zentralen Bohrungsachse ausgerichtet bleiben, um ein Verrutschen der Pins bei der Kabelbaummontage zu verhindern.
Originaler Mehrmaschinen-Workflow:

[Drehmaschine: Drehen und Bohren] --> Manueller Transfer --> [VMC: 4. Achse Rundlauf] --> Manueller Transfer --> [VMC: Wenden für Dichtungsnut]
* Drei unabhängige Aufspannungen, Bedienereingriff in jedem Schritt, Risiko von Kratzern an den Dichtflächen durch Handhabung
Der ursprüngliche Fertigungsansatz: 3 separate Arbeitsgänge
Der ursprüngliche Fertigungsplan verteilte die Produktion auf drei separate Maschinen:
-
Arbeitsgang 10 (CNC-Drehmaschine): Den Aluminium-Rohling drehen, den Außendurchmesser vorrunden und den inneren optischen Hohlraum ausbohren.
-
Arbeitsgang 20 (3-Achs-Fräsmaschine mit Rundtaktgeber): Das gedrehte Teil auf eine Spreizspindel montieren. Eine 4-Achs-Dreheinheit. Das Werkstück viermal indexieren, um die seitlichen Anschlussöffnungen zu schneiden und Querbohrungen zu bohren.
-
Arbeitsgang 30 (3-Achs-Fräsmaschine): Das Werkstück manuell in die weichen Spannbacken einlegen, um die Rückseite abzudrehen und die kreisförmige O-Ring-Dichtungsnut zu fräsen.
Schwierigkeiten in der Fertigung
Bei diesem Mehrmaschinen-Workflow traten in der Qualitätsprüfung wiederholt Probleme auf:
-
Datumsabweichung: Beim Übertragen des Werkstücks von der Drehbankaufnahme auf die Fräsbacken führten kleine Späne und Ungenauigkeiten bei der manuellen Spannung dazu, dass die Aussparungen für die Anschlüsse relativ zur optischen Hauptbohrung aus ihrer korrekten Position verschoben wurden.
-
Konsolidierter Dreh-Fräs-Prozess:

[Hauptspindel: Stangenvorschub]

--> Einpunkt-Drehen der Innenbohrung und des Außenprofils

--> Der angetriebene Werkzeugkopf fräst die 4 seitlichen Anschlussfenster mittels C-Achsen-Indexierung

--> Die Gegenspindel passt die Drehzahl an und greift den fertigen Außendurchmesser mit glatten Messingspannzangen

--> Das Abstechwerkzeug trennt das fertige Bauteil vom Rohmaterial

[Gegenspindel: Rückzug und Fertigbearbeitung]

--> Die Rückseite plan fräsen und die O-Ring-Nut in einem Arbeitsgang drehen.

* Keine manuelle Nachbearbeitung, kontinuierlicher Zyklus, gleichbleibender Bezugspunkt.
Die Dreh-Fräs-Lösung
Die Bearbeitung wurde in einem Dreh-Fräs-Zentrum mit zwei Spindeln zusammengefasst, das direkt mit stranggepresstem Aluminium-Rundstangenmaterial beschickt wird:
-
Drehen der Hauptspindel: Der Stangenvorschub befördert das Material in das Hauptfutter. Starre Bohrstangen bearbeiten den kritischen optischen Hohlraum in einem einzigen Arbeitsgang vor und fertig und gewährleisten so Rundheit und eine glatte Innenbohrung.
-
Angetriebenes Werkzeugfräsen: Die Hauptspindel dient als vollständig gesteuerte Indexierachse. Ein obenliegender angetriebener Werkzeugfräskopf fräst alle vier rechteckigen Steckverbinderausschnitte aus, fasst die Kanten an und bohrt die Befestigungslöcher.
-
Synchronisierter Gegenspindeltransfer: Die Sekundärspindel fährt vor, passt die Rotation an und klemmt mit weichen Messingspannzangen, die die Aluminiumoberfläche schützen, auf den fertigen Außendurchmesser. Das Abstechwerkzeug trennt das Bauteil sauber vom Rohmaterial ab.
-
Rückseitenbearbeitung: Die Gegenspindel fährt zurück, um die hintere Schulter plan zu drehen und die O-Ring-Nut mit einem Einpunktwerkzeug zu bearbeiten.
Ergebnisse in der Fertigung
-
Reduzierter Arbeitsaufwand: Die manuelle Bearbeitung beschränkt sich auf das Einlegen des Rohmaterials und die Endkontrolle. Teile.
-
Geometrische Stabilität: Da die Innenbohrung, die äußeren Aussparungen und die hintere Dichtungsnut auf einer gemeinsamen kinematischen Plattform gedreht und indexiert wurden, wurde eine Bezugspunktverschiebung vermieden. Die Aussparungen für die Anschlüsse blieben auf die optische Mitte ausgerichtet.
-
Oberflächenintegrität: Die Handhabungsspuren auf der Rückseite verschwanden, und die glatte, einpunktgedrehte Nut bestand die Druckprüfung zuverlässig.
-
Gesamtdurchlaufzeit: Die Teilebearbeitung erfolgte kontinuierlich.Anstatt zwischen den Bearbeitungsschritten in Behältern zu warten, fielen die fertigen Teile direkt aus der Sekundärspindel und waren bereit zum Entgraten und Oberflächenbearbeiten.
6. Praktische DFM-Regeln für die Konstruktion von kundenspezifischen Aluminiumteilen
Bei der Vorbereitung von 3D-CAD-Modellen und 2D-Konstruktionszeichnungen für die Fertigungsprüfung können praktische Anpassungen dazu beitragen, die Konstruktionen an die Maschinenmöglichkeiten anzupassen:
-
Ermitteln Sie die genauen Positionsanforderungen über die Flächen hinweg: Wenn Ihr Teil enge Positionsbeziehungen oder Konzentrizität zwischen Merkmalen über drei oder mehr Flächen erfordert, kommunizieren Sie dies frühzeitig. Der Versuch, diese Teile auf einer 3-Achs-Fräsmaschine zu bearbeiten, um die Maschinenstundensätze zu senken, führt oft zu Ausschuss und Kosten für spezielle Vorrichtungen. Teile mit Toleranzen an mehreren Flächen profitieren von 5-Achs- oder Dreh-Fräs-Setups.
-
Beurteilung tiefer Taschenecken: Die inneren vertikalen Taschenecken müssen zum Radius des rotierenden Fräsers passen. Ist eine Tasche tief und der Eckradius eng, muss eine 3-Achs-Fräsmaschine einen langen, schlanken Fräser verwenden, der zu Vibrationen neigt. Durch die Vergrößerung der inneren Eckradien kann die Werkstatt dickere, steifere Werkzeuge einsetzen oder vermeiden, das Teil nur für enge Ecken auf eine teure Maschine zu schicken.
-
Prüfen Sie die Symmetrie des Werkstückkerns: Wenn ein wesentlicher Teil der Werkstückhülle rund, gestuft oder entlang einer Mittelachse hohl ist, sollte die Eignung für die Dreh-Fräsbearbeitung geprüft werden. Selbst prismatische Bauteile mit quadratischen Außenabmessungen lassen sich oft effizienter aus Stangenmaterial drehen und fräsen als ein großer Block aus einer massiven Platte zu walzen.
-
Eigenspannungen in Aluminium managen: Dicke, gewalzte Aluminiumplatten weisen aufgrund des Walz- und Wärmebehandlungsprozesses Eigenspannungen auf. Beim Ausfräsen großer Taschen aus einer Seite einer Platte verändert sich das Gleichgewicht der inneren Spannungen. Dadurch biegt sich das Bauteil nach dem Entspannen leicht durch. Für dünnwandige oder asymmetrische Teile empfiehlt sich die Verwendung von spannungsarm geglühtem Plattenmaterial (z. B. 6061-T651) oder die Planung eines Bearbeitungsprozesses mit Schruppen, Entspannen zum Spannungsabbau und Schlichten.
Hier klicken für Ihre Anfrage 👆
FAQ
F1: Wie erkenne ich, ob mein Aluminiumteil tatsächlich eine 5-Achs-Bearbeitung oder eine günstigere 3-Achs-Bearbeitung benötigt?
Überprüfen Sie Ihre Bezugspunkte und die Profile der tiefen Kavität. Wenn die Druckverknüpfungen über drei oder mehr Flächen mit Positionstoleranzen unter 0,03 mm verlaufen, erfordert eine 3-Achs-Fräsmaschine mehrere manuelle Drehungen – was jedes Mal zu Fehlern bei der Vorrichtungsanordnung führt. Eine Aufspannung auf einem 5-Achs-Tisch eliminiert dieses Risiko vollständig. Betrachten wir nun tiefe Taschen: Übersteigt die Tiefe das Vierfache des Eckradius, erfordert die 3-Achs-Bearbeitung lange, dünne Schaftfräser, die rattern und sich durchbiegen. Kippt man das Werkstück auf einem 5-Achs-Drehtisch, erreicht ein kurzer, steifer Schaftfräser die volle Tiefe mit hoher Geschwindigkeit, ohne die Wandoberflächen zu beschädigen.
F2: Warum wird 6061-T651 gegenüber dem Standard 6061-T6 für komplexe, dünnwandige Frästeile bevorzugt?
Das liegt im Wesentlichen am Härtegradcode „51“.Nach der Lösungsglühung wird das Blech mechanisch um 1 % bis 3 % gedehnt, um unregelmäßige innere Spannungen abzubauen. Standard-T6 hält eingeschlossene Spannungen in der Oberfläche. Werden dünne Stege, tiefe Vertiefungen oder unebene Wände aus reinem T6 herausgefräst, splittert das Werkstück sofort, sobald man den Schraubstock löst. Die Bestellung von 6061-T651 sorgt dafür, dass das Rohmaterial auch bei aggressiver Schruppbearbeitung plan, vorhersehbar und stabil bleibt.
F3: Wann ist ein Dreh-Fräs-Zentrum wirtschaftlicher als separate CNC-Dreh- und Fräsbearbeitungen?
Ein Dreh-Fräs-Zentrum ist immer dann die bessere Wahl, wenn ein rundes oder zylindrisches Werkstück quergebohrte Fluidkanäle, radiale Schraubenmuster oder gefräste Flächen benötigt, die präzise mit innengedrehten Bohrungen übereinstimmen müssen. Bei separaten Maschinen fallen Kosten für Dual-CAM-Systeme, speziell angefertigte Fräsbacken zur Aufnahme von Rundkörpern, manuelles Entgraten zwischen den Stationen und die Ladezeit des Bedieners für jeden Zyklus an. Eine Dreh-Fräsmaschine mit zwei Spindeln hingegen führt Rundstangenmaterial kontinuierlich zu, dreht, fräst, übergibt es dynamisch an die Gegenspindel und legt alle paar Minuten ein fertiges Teil beschädigungsfrei in den Behälter.
F4: Können die auf der CNC-Maschine erreichten engen Toleranzen durch Schwefelsäureanodisierung erhalten bleiben?
Ja, aber nur, wenn die Fertigungswerkstatt und das Konstruktionsteam das chemische Oberflächenwachstum und den Ätzverlust vor der Bearbeitung in die Vorabmaße einrechnen.
Bei der Standard-Schwefelsäureanodisierung vom Typ II dringt die Anodisierung typischerweise zu 50 % in das Aluminiumsubstrat ein und baut sich um 50 % nach außen auf (was einer Zunahme von etwa 0,010 mm bis 0,015 mm pro Oberfläche entspricht und den fertigen Bohrungsdurchmesser um 0,015 mm verringert).0,20 mm bis 0,030 mm), während die Hartbeschichtung vom Typ III noch dicker wird; Präzisionslagerbohrungen und Feingewinde müssen daher vor dem Eintauchen in das chemische Bad absichtlich überdimensioniert oder mit speziellen Gummimasken verschlossen werden.F5: Was ist der häufigste CAD/DFM-Fehler, der die CNC-Zykluszeiten für Aluminium unnötig verlängert?
Das Konstruieren von rechtwinkligen Innentaschenecken, die bis zum Boden reichen, ist der schnellste Weg, die Fertigungskosten in die Höhe zu treiben. Da sich ein Fräswerkzeug dreht, kann es keine scharfe 90-Grad-Innenecke schneiden; Der Versuch, die Anforderungen zu erfüllen, zwingt die Werkstatt dazu, sekundäre Mikro-Schaftfräser mit minimalen Zustellungen einzusetzen oder eine Senkerodiermaschine (EDM) einzurichten, nur um Material abzutragen, das sich leicht vermeiden ließe, indem man einen Innenradius von mindestens 1 mm größer als den Standard-Fräswerkzeugdurchmesser zulässt.
Hier klicken für Ihre Anfrage 👆
Zusammenfassung: Anpassung der Bauteilgeometrie an die Maschinenkapazitäten
Es gibt keine optimale CNC-Maschinenkonfiguration für jedes kundenspezifische Aluminiumbauteil.
-
Vertikale 3-Achs-Bearbeitungszentren bieten eine wirtschaftliche Grundlage für die Bearbeitung von Flachplatten, einseitigen Halterungen und die aggressive Schruppbearbeitung von Taschen, wobei die Werkstücke in Standard-Schraubstöcken eingespannt werden.
-
5-Achs-Maschinen eignen sich hervorragend für mehrseitige Gehäuse und komplexe prismatische Teile. Durch die Verwendung geneigter Ausrichtungen erreichen sie tiefe Bereiche mit kurzen, starren Fräsern und gewährleisten dabei enge Toleranzen über mehrere Flächen hinweg.
-
Doppelspindel-Dreh-Fräszentren bieten eine effiziente Lösung für zylindrische Teile mit Querverstrebungen und führen Dreh- und Fräsgeometrie in einem einzigen, kontinuierlichen Arbeitsgang durch.
Überprüfung des geometrischen Profils und der Toleranzen Ihres Bauteils Die frühzeitige Abstimmung von Losgrößen und Maschinenkapazitäten im Produktionsprozess gewährleistet eine reibungslose Fertigung, gleichbleibende Teilequalität und zuverlässige Wirtschaftlichkeit des Projekts.
