 Deutsch




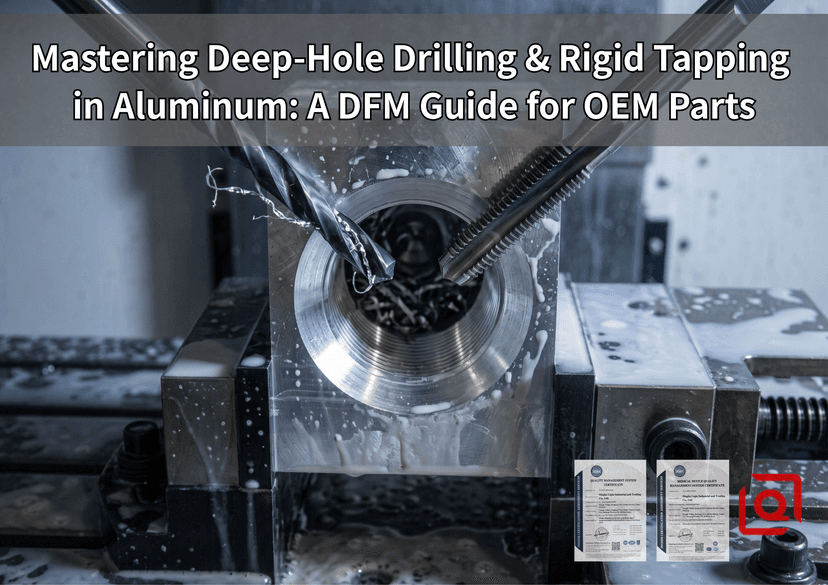
Jeder Konstrukteur weiß, dass sich Aluminium problemlos schneiden lässt. Führen Sie einen einfachen Hartmetallfräser in 6061-T6 ein, erhöhen Sie die Vorschubgeschwindigkeit, und saubere Späne fliegen ohne Probleme ab. Diese einfache Vorhersehbarkeit verschwindet, sobald ein Druck das Bohren eines 3,20 mm großen Ölkanals mit einer Tiefe von 45 mm in einer Tasche erfordert, der bis in ein M4-Sackloch mit extra langer Gewindereichweite reicht.
Plötzlich wirkt eine Legierung, die für ihre Bearbeitbarkeit bekannt ist, klebrig und unnachgiebig. Feine Späne stecken sich fest in den Werkzeugnuten fest, Schneidflüssigkeit verwandelt sich in der Tasche in Dampf, Reibung schwillt die Lochwand nach innen gegen den Werkzeugschaft an und ein teurer kundenspezifischer Verteilerblock wird direkt an der Maschinenhalterung zerstört.
Tiefes Mikrobohren und starres Gewindeschneiden in Aluminiumknetlegierungen sind berüchtigte Fehlerquellen Präzisions-OEM-Produktion . Sobald die Lochtiefe das Fünf- bis Zehnfache des Durchmessers überschreitet, bricht die herkömmliche Spanabfuhrphysik vollständig zusammen. Die Metallentfernung wird zum Wärmemanagement und zur kontinuierlichen Spänespülung zweitrangig.
Wenn Konstrukteure verstehen, wie sich Aluminium unter Bedingungen mit großer Tiefe und Durchmesser verhält, können sie die Reibung in der Werkstatt beseitigen, den Ausschuss reduzieren und die Fertigung rationalisieren, bevor die Zeichnungen überhaupt in die Produktionslinie gelangen.
1. Die wahren Mechanismen tiefer Aluminiumlöcher
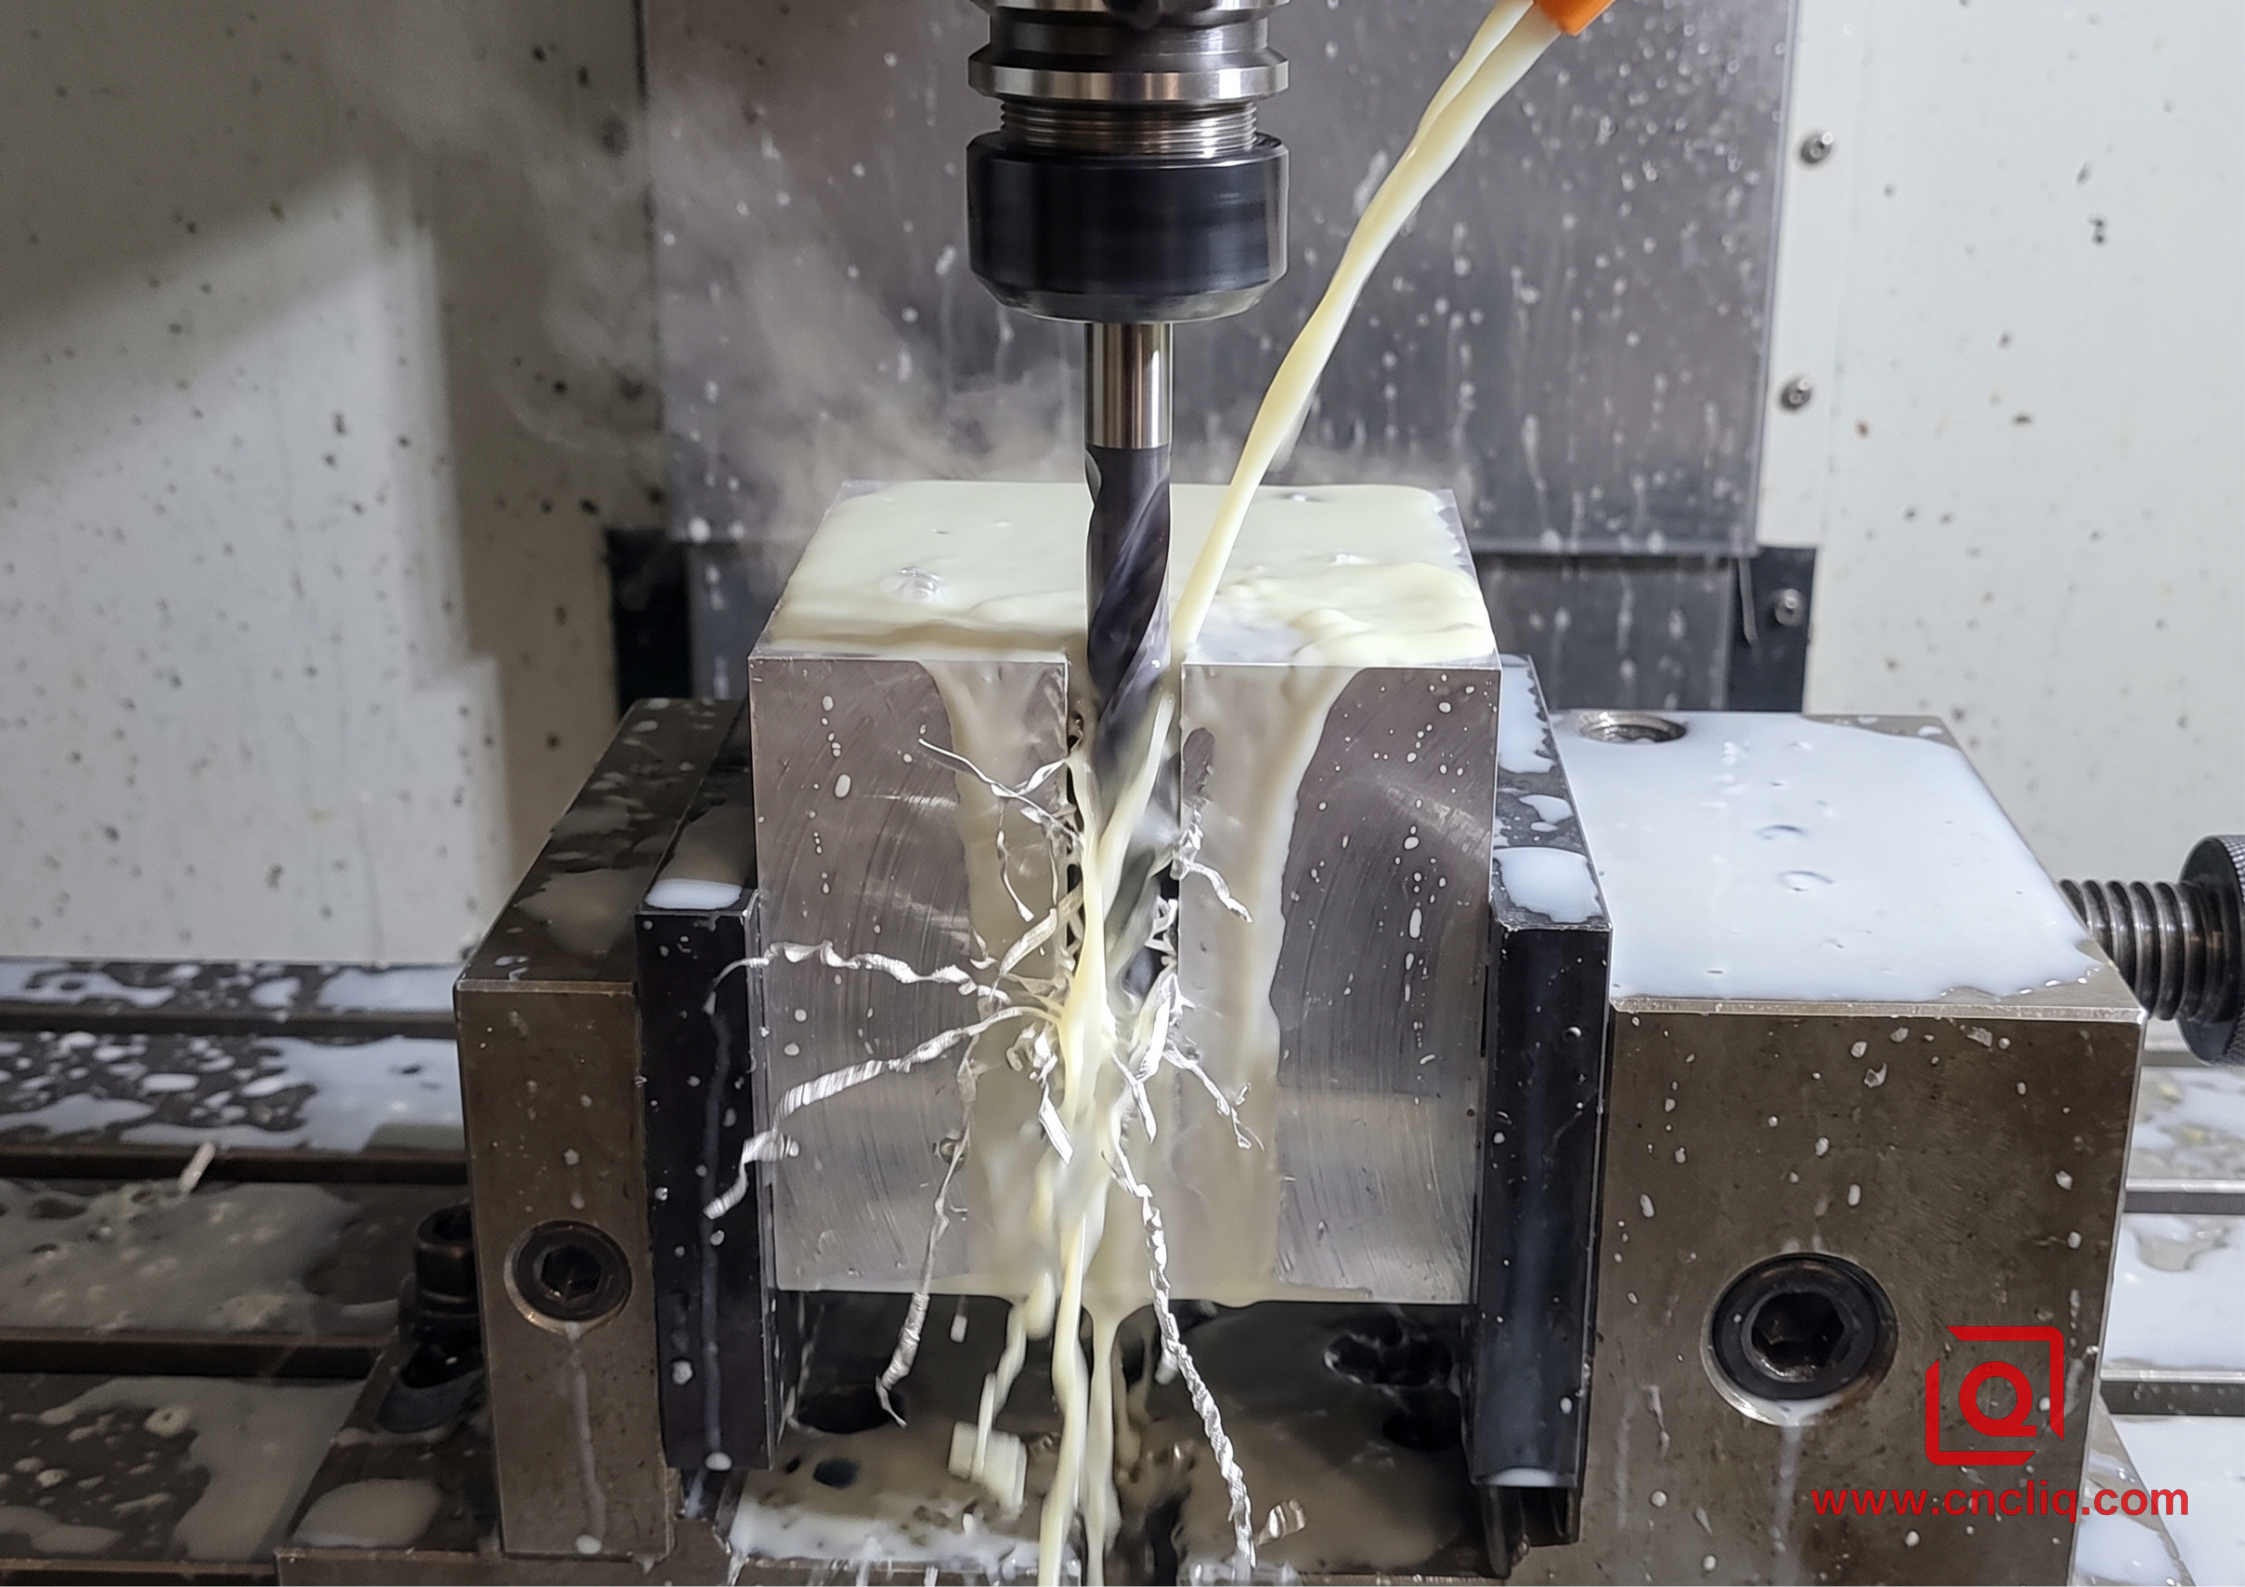
In kundenspezifischen Maschinenwerkstätten verschiebt jedes Loch, das tiefer als das Fünffache seines Durchmessers ist, den Arbeitsansatz. Sobald Sie sich über das Zehnfache des Durchmessers hinauswagen, betreten Sie ein Gebiet, in dem Werkzeugablenkung, Wärmestau und Spanpackung zu starker Werkzeugdrift führen.
Aluminium ist ein ausgezeichneter Wärmeleiter, sein hoher Wärmeausdehnungskoeffizient führt jedoch beim Tiefbohren zu unerwarteten Fallen. Da die Werkzeugkante kontinuierlich gegen den Boden eines tiefen Kanals arbeitet, erzeugt starke Reibung lokalisierte Wärmeenergie schneller, als die umgebende Masse sie ableiten kann.
-
Einklemmen der Bohrwand: Das umgebende Metall dehnt sich nach innen um den Bohrerkörper aus. Wenn das Werkzeug während des Schnitts zögert oder die Vorschubgeschwindigkeit sinkt, klemmen die Ränder fast augenblicklich an der Bohrungswand und verschweißen das Hartmetall direkt mit dem Werkstück.
-
Fadenförmige Spanverkeilung: Gussmetalle zerfallen in vorhersehbare, körnige Späne, aber duktile Knetlegierungen wie 6061 und 5052 erzeugen lange, duktile Bänder. In einem tiefen Loch ohne direkte Fluchtwege falten sich diese Bänder über sich selbst, ritzen die Innenoberfläche ein und wirken als physischer Damm, der das Eindringen von Schneidflüssigkeit blockiert.
Eintrittsflächen und Mittellinienwanderung
Ein anhaltendes Problem bei eingehenden Sonderanfertigungen besteht darin, dass bei einem ausgedehnten, tiefen Loch eine genaue Positionsgenauigkeit gefordert wird, während der Bohrer auf einer rauen, unebenen oder schrägen Gussfläche starten kann. Eine Bohrerspitze, die eine schräge Oberfläche berührt, wird sofort abgelenkt. Sobald ein flexibler Bohrer mit kleinem Durchmesser während der ersten paar Millimeter des Eingriffs aus der Achse wandert, kann keine Steifheit der Maschinenspindel das Loch wieder auf seine wahre geometrische Mittellinie ziehen.
Praxis in der Werkstatt: Entwerfen Sie immer eine flache Eintrittstasche oder einen ebenen Absatz senkrecht zur Bohrerachse. In der Produktion verwenden wir einen kurzen, starren Anbohrer mit einem Winkel, der auf die sekundäre Tiefbohrspitze abgestimmt ist. Dadurch wird sichergestellt, dass sich der Bohrer sanft in einer geführten Vertiefung zentriert und der Rundlauffehler ab der ersten Umdrehung auf ein Minimum reduziert wird.
2. Spanabfuhr: Fluiddynamik über rohe Pferdestärken
Wenn die Bohrlochtiefe die Späne dazu zwingt, mehrere Zentimeter entgegen der Schwerkraft und der Zentrifugalkraft zu wandern, ist die Standard-Drehgeometrie einfach das falsche Werkzeug für die Aufgabe.
Parabolische Flötengeometrie
Standard-Spiralbohrer verfügen über schmale Spannuten, die für schnelles, flaches Bohren geeignet sind. Für tiefe OEM-Aluminiumkomponenten sind kundenspezifische parabolische Rillenprofile von entscheidender Bedeutung. Diese Konstruktionen verbreitern das Rillental und öffnen deutlich mehr Querschnittsvolumen, sodass faserige Aluminiumspäne ungehindert nach oben gleiten können, ohne fest an der gebohrten Wand anzuliegen.
Die Realität des Hochdruck-Innenkühlmittels
Das Fluten von Schneidflüssigkeit durch externe Maschinendüsen ist über das Dreifache des Durchmessers hinaus wirkungslos. Die Hochgeschwindigkeitsdrehung des Werkzeugschafts in Kombination mit heißen aufsteigenden Gasen bildet eine undurchdringliche Dampfsperre um den Locheingang und bläst externes Kühlmittel direkt aus der Öffnung.
Um dies zu überwinden:
-
Hochdruck-Flüssigkeitssäulen: Wir betreiben spezielle Hochdruck-Fördersysteme, die synthetische Flüssigkeit mit 70 bar direkt durch interne Kühlmittelkanäle im Bohrkörper pumpen. Dieser unter Druck stehende Strahl schießt direkt aus der Bohrfläche und drückt die Späne hydrodynamisch nach hinten durch die Spannuten wie ein Kolben, der Abfall ausstößt.
-
Anpassungen der Emulsionskonzentration: Während das tägliche Planfräsen und Schlitzen bei Standard-Wasser-Öl-Konzentrationen reibungslos verläuft, erfordern Tiefbohren und Mikrogewindebohren reichhaltigere Flüssigkeitsmischungen. Die Erhöhung der Schmierstoffkonzentration sorgt für die nötige Filmfestigkeit bei extremem Druck, um zu verhindern, dass weiches Aluminium bei ständigem Kontakt an den Schneidkanten haftet.
3. Gewindeschneiddynamik: Gewinde schneiden vs. Gewinde formen
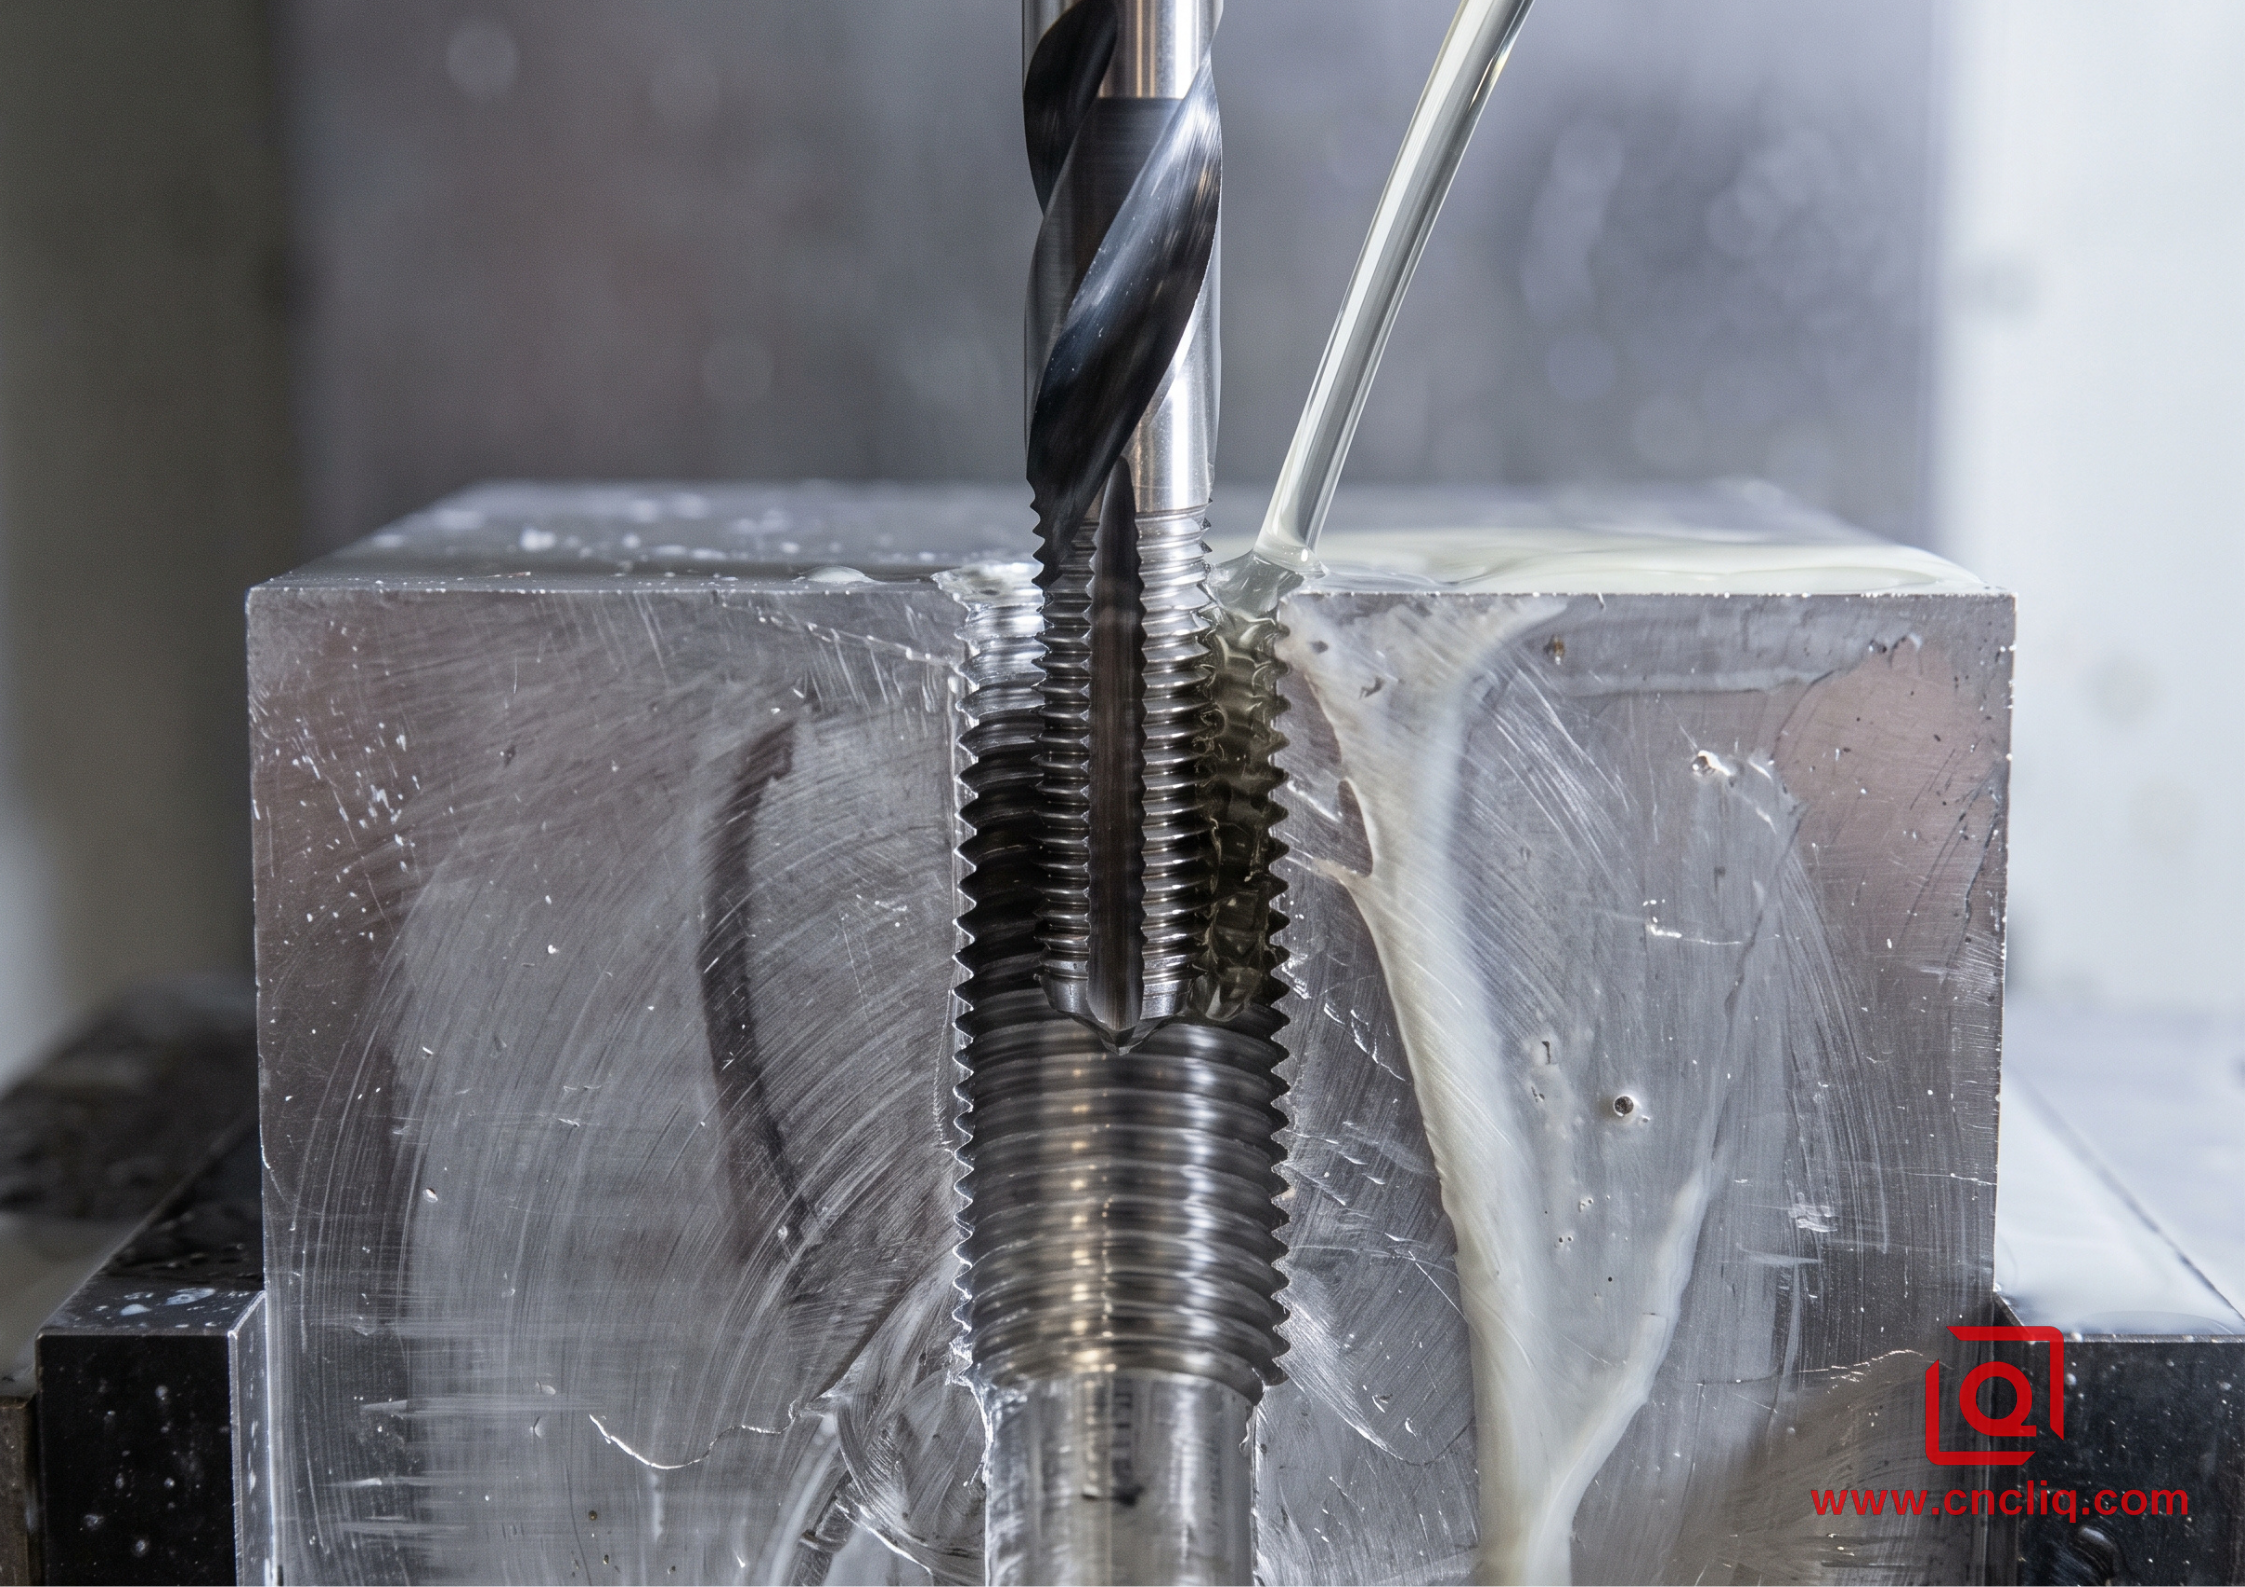
Beim Gewindebohren tiefer Sacklöcher in Aluminium sind die Teile am anfälligsten. Wenn Sie mit einem kleinen Schlag auf die Unterseite eines fast fertigen Blocks klopfen, wird das Stück vollständig verschrottet, wodurch stundenlanges Schruppen und feines Oberflächenprofilieren verschwendet wird. Die Wahl zwischen Gewindeschneiden und Gewindeformen entscheidet darüber, ob ein Design wirklich produktionsreif ist.
Warum die Kaltumformung bei duktilen Legierungen gewinnt
Wann immer eine OEM-Zeichnung Flexibilität ermöglicht, empfehlen wir die Umwandlung von Innengewinden in duktilen Legierungen wie 6061-T6 von herkömmlichen Schneidgewindebohrern in Rollformgewindebohrer.
-
Keine Spanbildung: Gewindebohrer schneiden Metall und werfen kontinuierliche, messerscharfe Späne in den Lochboden, wo sie die Werkzeugnuten schnell bündeln und verbinden. Formgewindebohrer arbeiten durch Verdrängung; Sie verdrängen das Aluminium plastisch, um das Profil zu rollen, ohne ein einziges Materialkorn abzuschleifen.
-
Hervorragende Gewindekornstruktur: Da die Kaltumformung mit den natürlichen Korngrenzen arbeitet und diese nicht durchtrennt, weisen der Grund und die Spitze von kaltgewalzten Gewinden eine deutlich höhere Widerstandsfähigkeit gegen Gewindeausrisse und Bolzenausziehen auf.
-
Außergewöhnliche Chargenkonsistenz: Formwerkzeuge haben keine Schneidkanten, die sich abnutzen oder abstumpfen könnten, was bedeutet, dass die Teilkreisdurchmesser über längere Produktionsläufe hinweg gleichmäßig bleiben.
Die Größenabweichung vor dem Bohren
Konstrukteure müssen beachten: Ein Rollform-Gewindebohrer erfordert ein wesentlich größeres vorgebohrtes Pilotloch als ein Schneidgewindebohrer.
-
Ein standardmäßig geschnittenes M6x1,0-Gewinde erfordert ein 5,00 mm großes Pilotloch.
-
Für ein gleichwertiges M6x1,0-Rollgewinde ist ein vorgebohrtes 5,55-mm-Pilotloch erforderlich.
Wenn in Konstruktionszeichnungen neben einer Beschreibung für rollgeformtes Gewinde ein Standard-Pilotlochdurchmesser angegeben ist, ist das eingehende Formwerkzeug mit einer massiven Materialüberfüllung konfrontiert, was zu extremen Drehmomentspitzen führt, die den Gewindebohrer abscheren, bevor er die Tiefe erreicht.
4. Synchronisierung des starren Gewindeschneidens und Spiel am Lochboden
Moderne CNC-Maschinen verwenden starres Gewindeschneiden und nutzen digitales Encoder-Feedback, um die Spindeldrehung und den vertikalen Vorschub in exakter Ausrichtung zu fixieren, ohne dass schwebende Gewindebohrerhalter erforderlich sind. Allerdings müssen Maschinen am Boden eines Lochs immer noch physisch bremsen, anhalten und rückwärts fahren.
Am tiefsten Punkt eines Innengewindes:
-
Die Spindel muss aus hohen Drehzahlen innerhalb eines Bruchteils einer Gewindesteigung bis zum Stillstand abbremsen.
-
Beim schnellen Gewindeschneiden erzeugen Rotationsmasse und Motorverzögerungsprofile winzige mechanische Überschwinger über die programmierten Tiefen hinaus.
-
Die Konstruktionsregel: Entwerfen Sie niemals eine nutzbare Gewindelänge, die bündig mit der Bohrlochtiefe abschließt. Bauen Sie zwischen dem Ende des Bolzeneingriffsbereichs und der konischen Spitze der vorgebohrten Tasche immer ein Sicherheitspolster von mindestens 3 vollen Gewindegängen auf.
5. DFM-Kurzreferenz: Loch- und Gewinderichtlinien
In der folgenden Tabelle sind reale technische Grundlagen aufgeführt, die aus benutzerdefinierten CNC-Einrichtungen mit 6061-T6- und 7075-T651-Beständen abgeleitet wurden:
| Technischer Parameter | Standard-Grundlinie | Tiefloch-/Feinstrukturbereich | Extremer Werkzeugumschlag | Anwendbare Standards |
| Verhältnis von Tiefe zu Durchmesser | 1- bis 5-facher Durchmesser | 6- bis 15-facher Durchmesser | 16- bis 30-facher Durchmesser | DIN 6537 / ISO 5419 |
| Interner Lochschlag | 0,02 mm pro 25 mm Tiefe | 0,05 mm pro 50 mm Tiefe | 0,12 mm pro 100 mm Tiefe | ISO 286 / ASME Y14.5 |
| Einrichtung der Kühlmittelzufuhr | Externe Hochwasserlieferung | Durch die Spindel mit 30 bis 70 bar | Ultrahochdruck durch die Spindel | Proprietäre OEM-Spezifikationen |
| Bohrspitzengeometrie | 118-Grad-Standard | 135 bis 140 Grad Vollhartmetall | 140 Grad mit parabolischem Profil | DIN 1412 Form E |
| Nutzbares Gewindetiefenverhältnis | 1,0- bis 1,5-facher Durchmesser | 1,5- bis 2,0-facher Durchmesser | Maximal 2,5-facher Durchmesser | ASME B1.1 / ISO 965-1 |
| Sackloch-Bodenentlastung | 2 volle Gewindesteigungen | 3 bis 4 volle Gewindesteigungen | 5 volle Gewindesteigungen | ANSI B94.9 |
| Thread-Profil-Engagement | 65 Prozent | 70 bis 75 Prozent (bildend) | 80 Prozent Höchstgrenze | Maschinenhandbuch |
6. Anwendungsanalyse: Komplexe Fluidverteilerblöcke
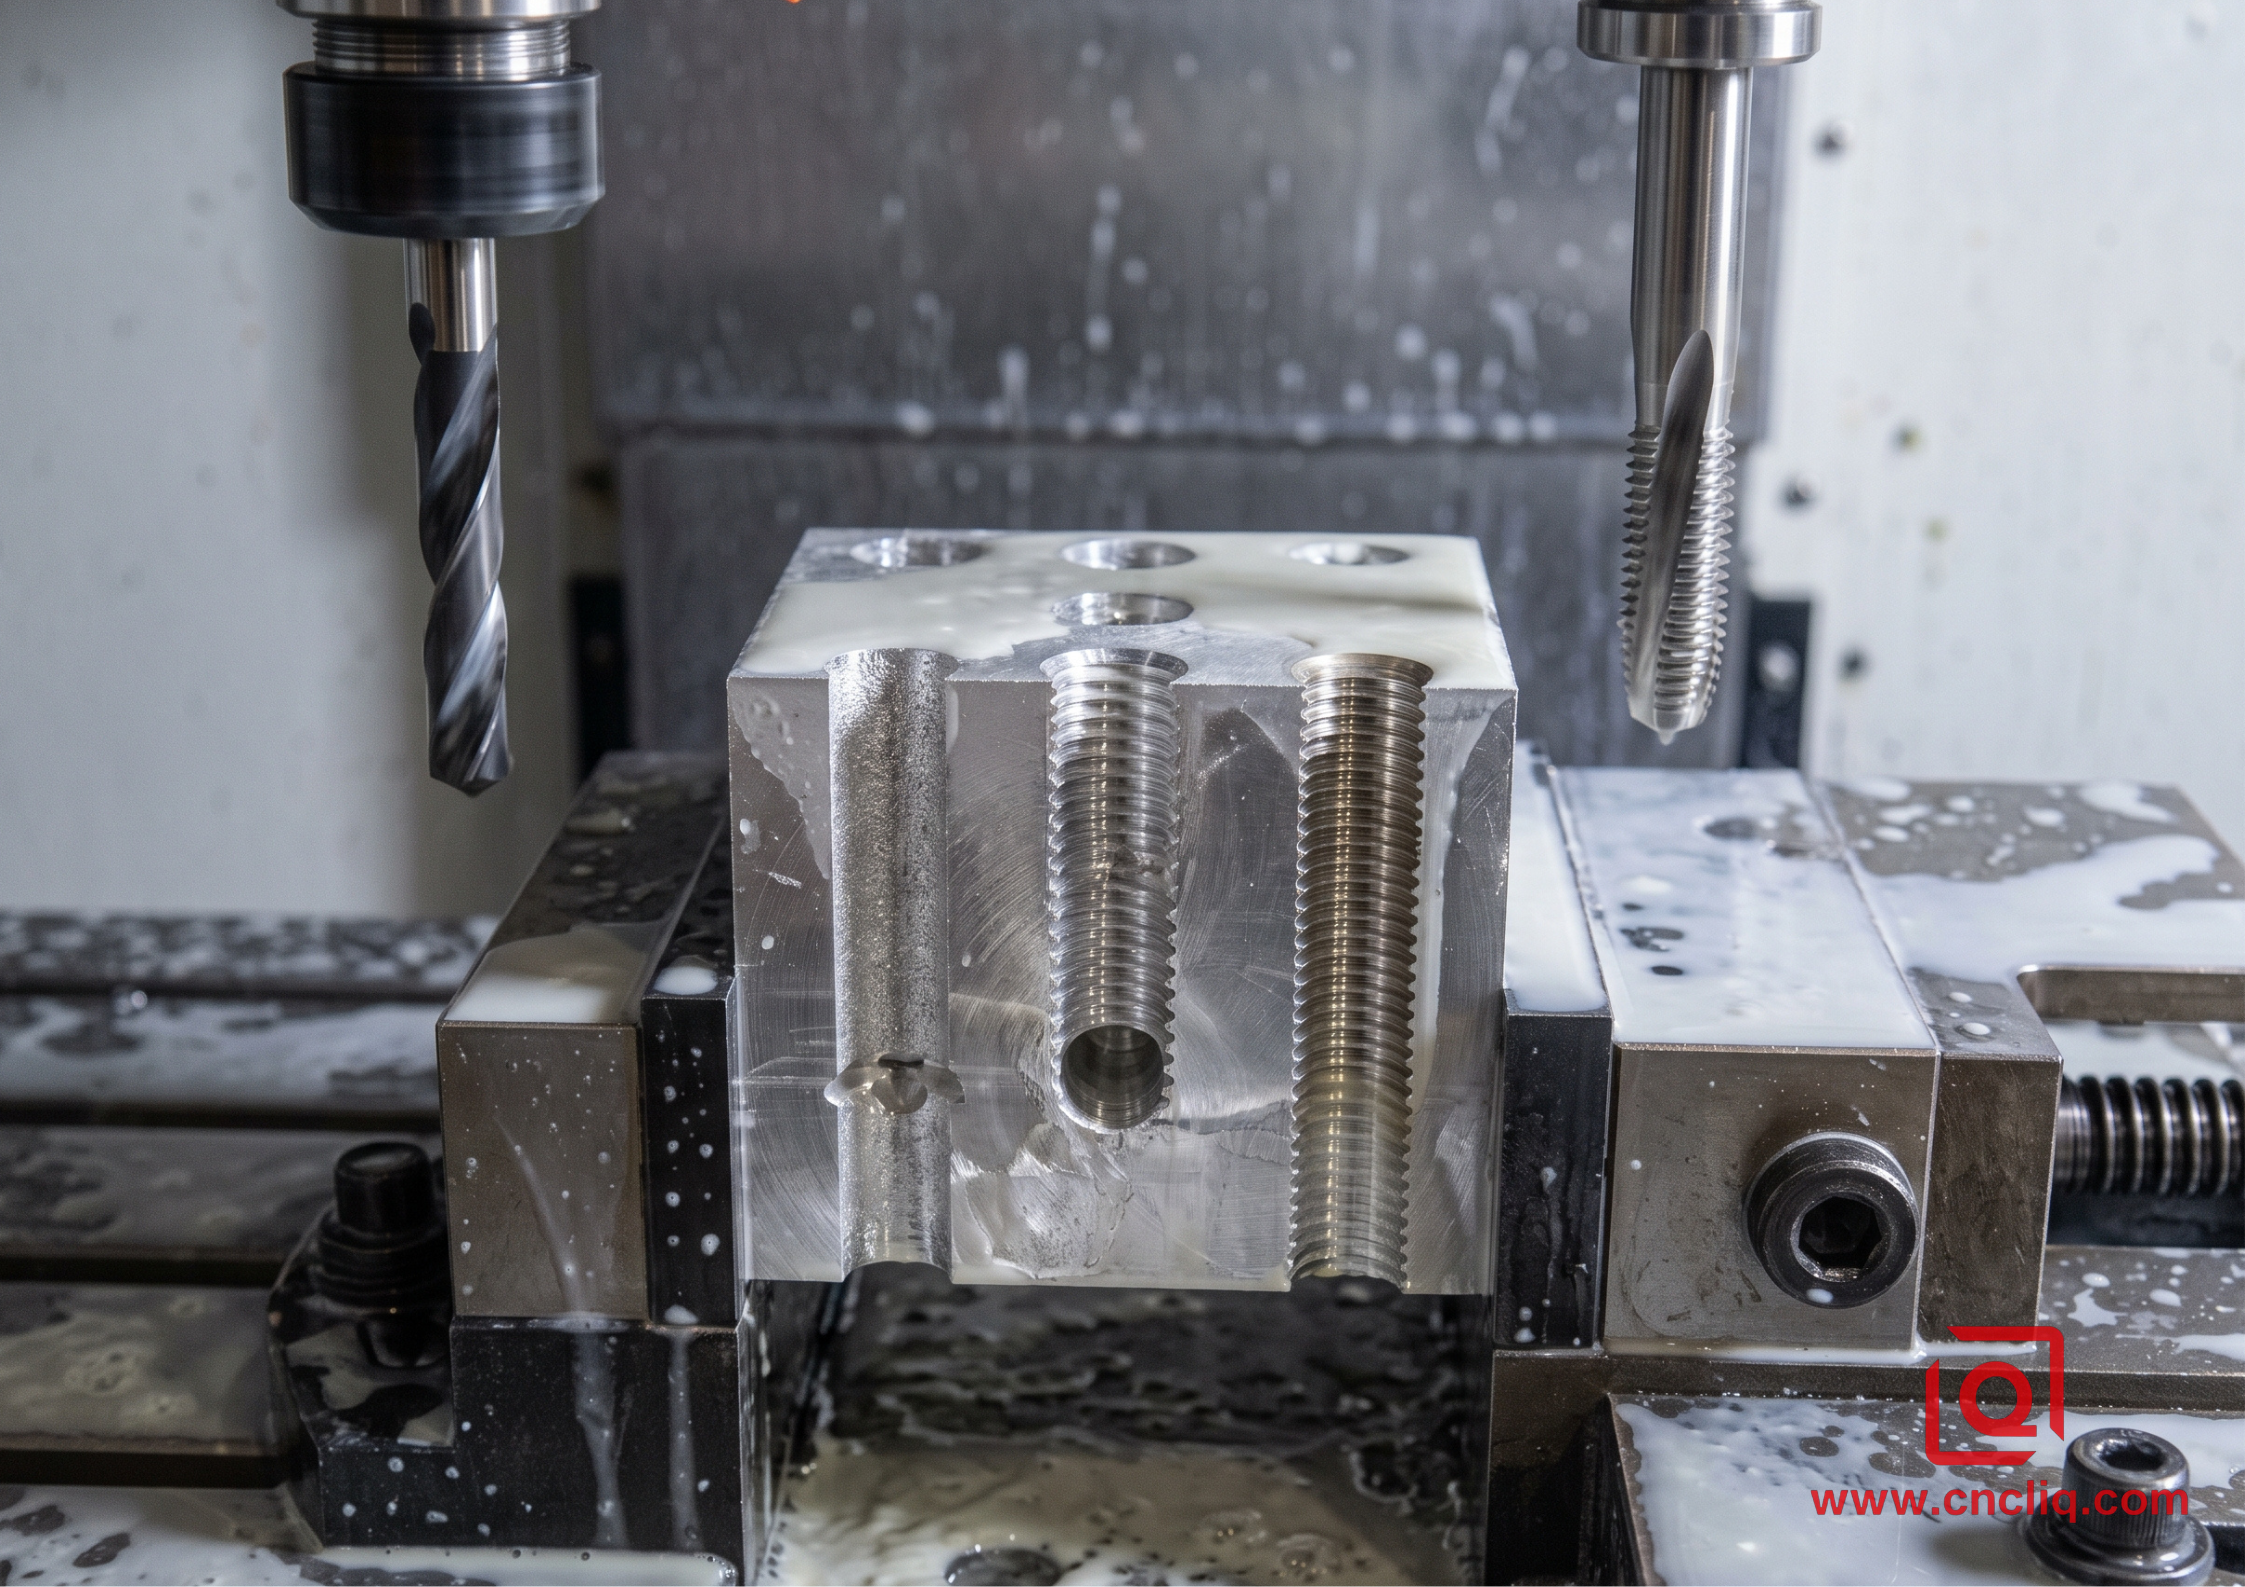
Ein Kunde aus dem Bereich der industriellen Instrumentierung kam mit einem leistungsstarken 6061-T6-Verteilerblock mit mehreren internen pneumatischen Leitungen auf uns zu.
Anfängliche Designhürden
Der Originaldruck wies schmale Innenkanäle mit einem Durchmesser von 2,80 mm auf, die gerade bis zu einer Tiefe von 38,00 mm gebohrt waren. Das Design platzierte diese Löcher direkt in blinden M3x0,5-Gewindeanschlüssen.
Die bisherigen Bearbeitungsquellen des Kunden waren mit katastrophalen Ausfallraten konfrontiert:
-
Winzige Gewindebohrer mit Spiralnuten brachen aufgrund der Spanverdichtung immer wieder innerhalb der Kanäle.
-
Die Bohrwand führte dazu, dass interne Durchgänge durch benachbarte Wandabschnitte brachen.
-
Hochdruck-Hydrauliktests bei 210 bar spülten häufig lose Schnittgrate in empfindliche nachgeschaltete Ventile.
Original Customer Print:
[ Planar Face ] -> [ 2.80 mm Bore x 38.00 mm Depth ] -> [ M3x0.5 Cut Thread x 9.00 mm Depth ] -> [ 1.00 mm Clearance ]

DFM Optimized Approach:
[ Planar Face ] -> [ Spot Pocket + 90 Deg Chamfer ] -> [ 2.85 mm Parabolic Drill ] -> [ M3 Form Tap x 6.00 mm Depth ] -> [ 3.50 mm Clearance ]
Die DFM-Lösung angewendet
-
Rationalisierung der Gewindetiefe: Die ursprüngliche Zeichnung forderte ein nutzbares Gewinde von vollen 9,00 mm für ein M3-Befestigungselement. Technische Scherspannungsberechnungen bestätigten, dass bei 6061-Aluminium ein Gewindeeingriff über 6,00 mm keine zusätzliche Verbindungssicherung bietet; Die Stahlbefestigung selbst wird nachgeben und brechen, bevor die Aluminiumgewinde herausgezogen werden. Der Kunde stimmte einer Reduzierung der Gewindetiefe zu.
-
Umstellung auf spanlose Kaltumformung: Wir haben Schneidgewindebohrer durch spezielle Kaltumformungsgewindebohrer ersetzt, die mit Titandiborid beschichtet sind, einer glatten Oberflächenbehandlung, die verhindert, dass weiches Aluminium mit dem Werkzeug verschweißt. Vorgebohrte Pilotlöcher wurden auf 2,78 mm vergrößert, um ein sicheres Gewindehöhenprofil zu erreichen, ohne das Werkzeug zu belasten.
-
Fortschrittliche Micro-Step-Bohrstrategie: Anstelle der standardmäßigen Rückzugs-Pick-Routinen, die die Späne zurück in das Loch ziehen, haben wir Vollhartmetall-Parabolbohrer verwendet, die mit 70 bar Kühlmittel durch die Spindel versorgt werden. Mikroverweilbewegungen brachen das Aluminium in winzige Flocken auf, die vom Kühlmittelstrom kontinuierlich ausgespült wurden.
Operative Ergebnisse
Durch die aktualisierte Teilekonstruktion wurde der Ausschuss im gesamten Produktionsauftrag von 850 Komponenten vollständig eliminiert. Der Innenrundlauf der Bohrung über die gesamte Tiefe von 38,00 mm sank auf unter 0,018 mm, und die Zykluszeiten sanken um 27 Prozent pro Block, was zu messbaren Kostensenkungen bei den Komponenten führte.
7. DFM-Checkliste für Aluminiumlöcher und -gewinde
Bevor Sie native CAD-Dateien und technische Ausdrucke zur Angebotserstellung einsenden, gehen Sie diese Checkliste zur Fertigungsvalidierung durch:
-
[ ] Halten Sie das Verhältnis von Tiefe zu Durchmesser beherrschbar: Planen Sie Lochtiefen unter dem 8-fachen des Durchmessers, wann immer dies praktisch ist. Wenn tiefere Kanäle von entscheidender Bedeutung sind, achten Sie auf eine großzügige Wandstärke um den Durchgang herum, um dem inneren Flüssigkeitsdruck standzuhalten.
-
[ ] Blindgewindetiefen begrenzen: Beschränken Sie den vollständigen Gewindeeingriff auf das 1,5- bis 2,0-fache des Nennschraubendurchmessers. Durch die zusätzliche Tiefe erhöht sich das Risiko eines Werkzeugbruchs bei vernachlässigbarem mechanischen Gewinn.
-
[ ] Entlastung der Spindelverzögerung zulassen: Stellen Sie sicher, dass der Abstand zwischen dem Ende des nutzbaren Gewindes und der Bohrspitze mindestens 3 volle Gewindesteigungen beträgt, um die Verzögerung der CNC-Spindel abzufedern.
-
[ ] Überprüfen Sie die Vorbohrungen für Formgewindebohrer: Wenn Ihre Konstruktion vom spanlosen Rollformen profitiert, stellen Sie sicher, dass die Beschriftungen der Vorbohrungen Kaltumformungsstandards und nicht veraltete Gewindebohrertabellen widerspiegeln.
-
[ ] Sorgen Sie für flache Eintrittsflächen: Stellen Sie sicher, dass tief gebohrte Löcher senkrecht zur Oberfläche eindringen, oder entwerfen Sie eine flach gefräste Senkbohrung, um ein Abwandern des Bohrers zu verhindern.
Eine erfolgreiche Präzisionsbearbeitung von Aluminium erfordert eine intelligente Konstruktionsplanung. Die Ausrichtung Ihrer CAD-Geometrie auf die Realität der Spanabfuhr, der thermischen Bewegung und der Maschinensynchronisation sorgt für engere Teiletoleranzen, sauberere Gewinde und eine zuverlässige Produktionswirtschaftlichkeit bei jedem Produktionslauf.
Klicken Sie hier für Ihre Anfrage 👆
FAQs
F1: Warum brechen Gewindebohrer in Aluminium so leicht, wenn es als weiches Metall gilt?
Die Weichheit von Aluminium täuscht Menschen. Im Gegensatz zu Gussmaterial, das zu Staub zerfällt, erwärmen sich duktile Sorten schnell, dehnen sich und werden zu Klebstoff. Die faserigen Späne werden in einer Blindtasche gefangen und legen sich fest um die Spannuten und binden das Werkzeug fest. Schlimmer noch: Starke lokale Hitze verschweißt das Metall direkt mit den Schneidlippen. In der Sekunde, in der sich die Kante festsetzt, steigt das Drehmoment in weniger als einer halben Umdrehung an und erzeugt kleine Stöße, bevor der Servoantrieb überhaupt die Last erkennt.
F2: Was ist der Hauptbetriebsunterschied zwischen Schnittgewindeschneiden und Formgewindeschneiden?
Schneidgewindebohrer sind mit scharfen Nuten ausgestattet, die das Material wegschneiden und fortlaufend lockige Späne abwerfen, die nach oben kriechen müssen, um das Loch freizumachen. Formgewindebohrer entfernen kein Material. Stattdessen wird das Metall mithilfe speziell entwickelter Lappen kaltgewalzt und in ein Teilungsprofil gebracht. Da keine Späne erzeugt werden, ist ein Verstopfen von Sacklöchern völlig ausgeschlossen, und es bleibt eine kaltverfestigte, hochglanzpolierte Flanke zurück, die einem Abisolieren weitaus besser standhält.
F3: Wie verhindern Sie, dass lange, schlanke Bohrer vom Ziel abweichen?
Unrundheit lässt sich fast immer auf den ersten Kontakt zurückführen. Wenn ein dünner Bohrer auf raues Material oder einen leichten Formschrägenwinkel trifft, rutscht die Meißelspitze seitwärts und lenkt das gesamte Loch aus der Achse. Die Lösung besteht darin, einen flachen Landeplatz punktuell anzurichten und dann einen kurzen, starren Zentrierbohrer einzubringen, um eine konische Vertiefung vorzubereiten. Diese Aussparung nimmt die Spitze des langen Bohrers auf und fixiert ihn in der Mitte, sodass er direkt in der Bohrung verläuft.
F4: Warum versagt das Flutkühlmittel bei tiefen Bohrungen und was funktioniert besser?
Sobald sich ein Bohrer tief in ein Loch eingräbt, erzeugen hohe Drehzahlen gepaart mit aufsteigender Hitze ein Dampfpolster. Flüssigkeit aus generischen Außendüsen spritzt gegen diese Barriere und erreicht nie den Boden, sodass die Lippen knochentrocken bleiben. Hochdruck-Kühlmittel durch die Spindel beheben dieses Problem, indem die Flüssigkeit direkt durch Mikroöffnungen im Bohrerschaft geleitet wird. Der Strahl strömt direkt an der Scherzone aus, nimmt Hitze ab und bläst die Späne zurück in die Rillen.
F5: Was passiert eigentlich, wenn tiefe Gewinde eine Aluminium-Schraubenverbindung nicht stabiler machen?
Bei weichem Aluminium tragen die ersten drei bis fünf eingerasteten Steigungen praktisch die gesamte Klemmlast. Wenn tiefere Gewindegänge über diesen Punkt hinaus verfolgt werden, entsteht praktisch keine zusätzliche Belastung für die Verbindung. Schieben Sie die Baugruppe über ihre Grenze hinaus und die Stahlschraube bricht ab, bevor das Innengewinde herausgezogen wird. Alles, was dieser zusätzliche Gewindeeingriff wirklich mit sich bringt, ist verschwendete Reibung, Wärmestau und ein hohes Risiko, dass ein fertiges Teil über einem eingebetteten gebrochenen Gewindebohrer verschrottet wird.
Klicken Sie hier für Ihre Anfrage 👆
Zusammenfassung
Das Bohren tiefer Ölkanäle und das Schneiden von Blindgewinden in Aluminium kommt nie auf rohe Gewalt an – es kommt auf die Kontrolle des thermischen Wachstums, der Späneabfuhr und der Werkzeugkinematik an. Wenn die Produktteams die Tiefenverhältnisse innerhalb vernünftiger Grenzen halten, zeichnen sie flache Einführungen, wechseln zu spanlosen Rollform-Gewinden und lassen ausreichend Freiraum unter Blindgewinden, Werkzeugausbrüchen und Austrocknen. Durch die Berücksichtigung der Schnittmechanik in CAD-Modellen vor der Druckfreigabe werden aus problematischen Aluminium-OEM-Teilen stabile, wiederholbare Bearbeitungsläufe.
Kontaktinformationen
Haftungsausschluss
Alle in diesem Blog veröffentlichten technischen Artikel, Materialspezifikationen, Bearbeitungsempfehlungen und Details zur Oberflächenbehandlung dienen ausschließlich Informations- und Referenzzwecken. Bitte beachten Sie, dass allgemeine Blogeinblicke unterzeichnete technische Vereinbarungen nicht ersetzen. Da kundenspezifische Teile je nach Materialwärmezahl, Maschinenkalibrierung und spezifischen Toleranzen variieren, werden verbindliche Qualitätsspezifikationen ausschließlich durch Ihre genehmigten CAD-Zeichnungen, unterzeichneten Verträge und formellen Qualitätspläne bestimmt.
Alle in diesem Blog vorgestellten Kundenfallstudien wurden gründlich anonymisiert und bereinigt. Die angezeigten Leistungskennzahlen, Fertigungsabläufe und Bilder dienen ausschließlich der Demonstration unserer kundenspezifischen Bearbeitungsfähigkeiten und stellen keinen einzigen universellen Standard für alle Aufträge dar.
Liqin-Fertigungsteam
Aufbauend auf 18 Jahren Erfahrung in der Präzisionstechnik fertigt Ningbo Liqin Industry Metallkomponenten mit hohen Toleranzen für anspruchsvolle globale Märkte. Wir operieren in einem 6.500 m² großen Produktionszentrum, das mit über 150 Maschinen mit 4 und 5 Achsen ausgestattet ist CNC-Bearbeitung , Fräsdrehbearbeitung, Kaltfließpressen und Druckguss unter einem Dach. Mit diesem Setup können wir Projekte nahtlos verwalten und Teile von den ersten CAD-Konzepten direkt in die endgültigen Lieferungen überführen.
Wir übernehmen die Qualitätskontrolle ohne Kompromisse. Enge Toleranzen behandeln wir mit der nötigen Ingenieursdisziplin. Unterstützt durch die Zertifizierungen ISO 9001, ISO 13485 und IATF 16949 führen unsere QA-Ingenieure bei jeder einzelnen Produktionscharge strenge IPQC-, FQC- und OQC-Prüfungen durch. Von der KMG-Abmessungskartierung und optischen Profilierung bis hin zu Härte- und Salzsprühtests validieren wir Ihre kritischen Spezifikationen im Voraus – so erhalten Sie einsatzfertige Komponenten ohne Montageprobleme oder kostspielige Produktionsunterbrechungen. Zusätzlich zur Fertigung können Sie sich darauf verlassen, dass wir auf neue Anfragen innerhalb von zwei Stunden reagieren, direkte Unterstützung bei der Bemusterung von Prototypen erhalten und einen reibungslosen Exportversand nach Europa, Nordamerika, Asien und Ozeanien gewährleisten.
Begrüßen Sie Ihre Anfragen und Proben. Besuchen Sie unsere Website oder Kontaktieren Sie uns direkt für ein konkurrenzfähiges Angebot!
