 Deutsch




Lassen Sie uns aufschlüsseln, wie wir Teilegeometrien bewerten, Werkzeugwege konfigurieren und den genauen CNC-Bearbeitungsprozess für die kundenspezifische Aluminium-OEM-Fertigung auswählen.
1. Werkstoffverfestigung, Spannungsarmglühen und die Realitäten von Aluminiumlegierungen
Bevor Sie Werkzeugwege den Spindeln zuordnen, betrachten Sie Ihren Rohling. In der OEM-Fertigung drehen sich 90 % der kundenspezifischen Aluminiumbearbeitung um drei verschiedene Legierungen: 6061-T6, 7075-T6 und 5052-H32. Jedes Material schneidet anders, leitet Wärme unterschiedlich ab und verformt sich unter Eigenspannungen unterschiedlich.
Schruppen -> Wärmeaufbau -> Spannungsarmglühen -> Werkstückverformung -> Endgültiger Abschneidetermin
Um diese Kettenreaktion zu stoppen, sind die Wahl des Anlassmaterials und die Balance zwischen Schruppen und Fertigen ebenso wichtig wie Vorschub und Schnittgeschwindigkeit.
- 6061-T6 (Das Arbeitspferd): Die Streckgrenze liegt bei ca. 276 MPa.Es lässt sich sauber bearbeiten, zerkleinert sich unter poliertem Hartmetall in gleichmäßige, spiralförmige Späne und lässt sich mit Typ-II- und Typ-III-Anodisierung (Hartanodisierung) mit einheitlichen Ergebnissen anodisieren. Der Haken? Hohe Eigenspannungen durch die Wärmebehandlung. Werden tiefe, asymmetrische Hohlräume auf einer 3-Achs-Fräsmaschine ausgefräst, verbiegt sich das Werkstück beim Lösen der Spannvorrichtung um mindestens 0,20 mm entlang der Längsachse.
-
5052-H32 (Gehäuse & Schweißgehäuse): Magnesiumlegiert, nicht wärmebehandelbar. Sehr duktil. Bei Hochgeschwindigkeits-Schlichtbearbeitungen tiefer 5052-Hohlräume haften die Späne an den Werkzeugnuten. Ohne Hochdruck-Kühlmittelzufuhr durch die Spindel und spezielle Einschneider mit hohem Spanwinkel entsteht innerhalb von Minuten ein Aufbauschneiden.
7075-T6 (Hochfester Stahl für die Luft- und Raumfahrt): Die Streckgrenze liegt über 503 MPa. Zink ist das Hauptlegierungselement. Es zerkleinert sich sauber, erzeugt glasartige Oberflächen und gewährleistet einen sicheren Gewindeeingriff auch unter hohem Drehmoment. Es schneidet jedoch steifer, verursacht schnelleren Flankenverschleiß an Schaftfräsern und erfordert starre Aufspannungen, um Resonanzschwingungen zu vermeiden.
2. 3-Achs-CNC-Fräsen: Die Basis für prismatische Bauteile
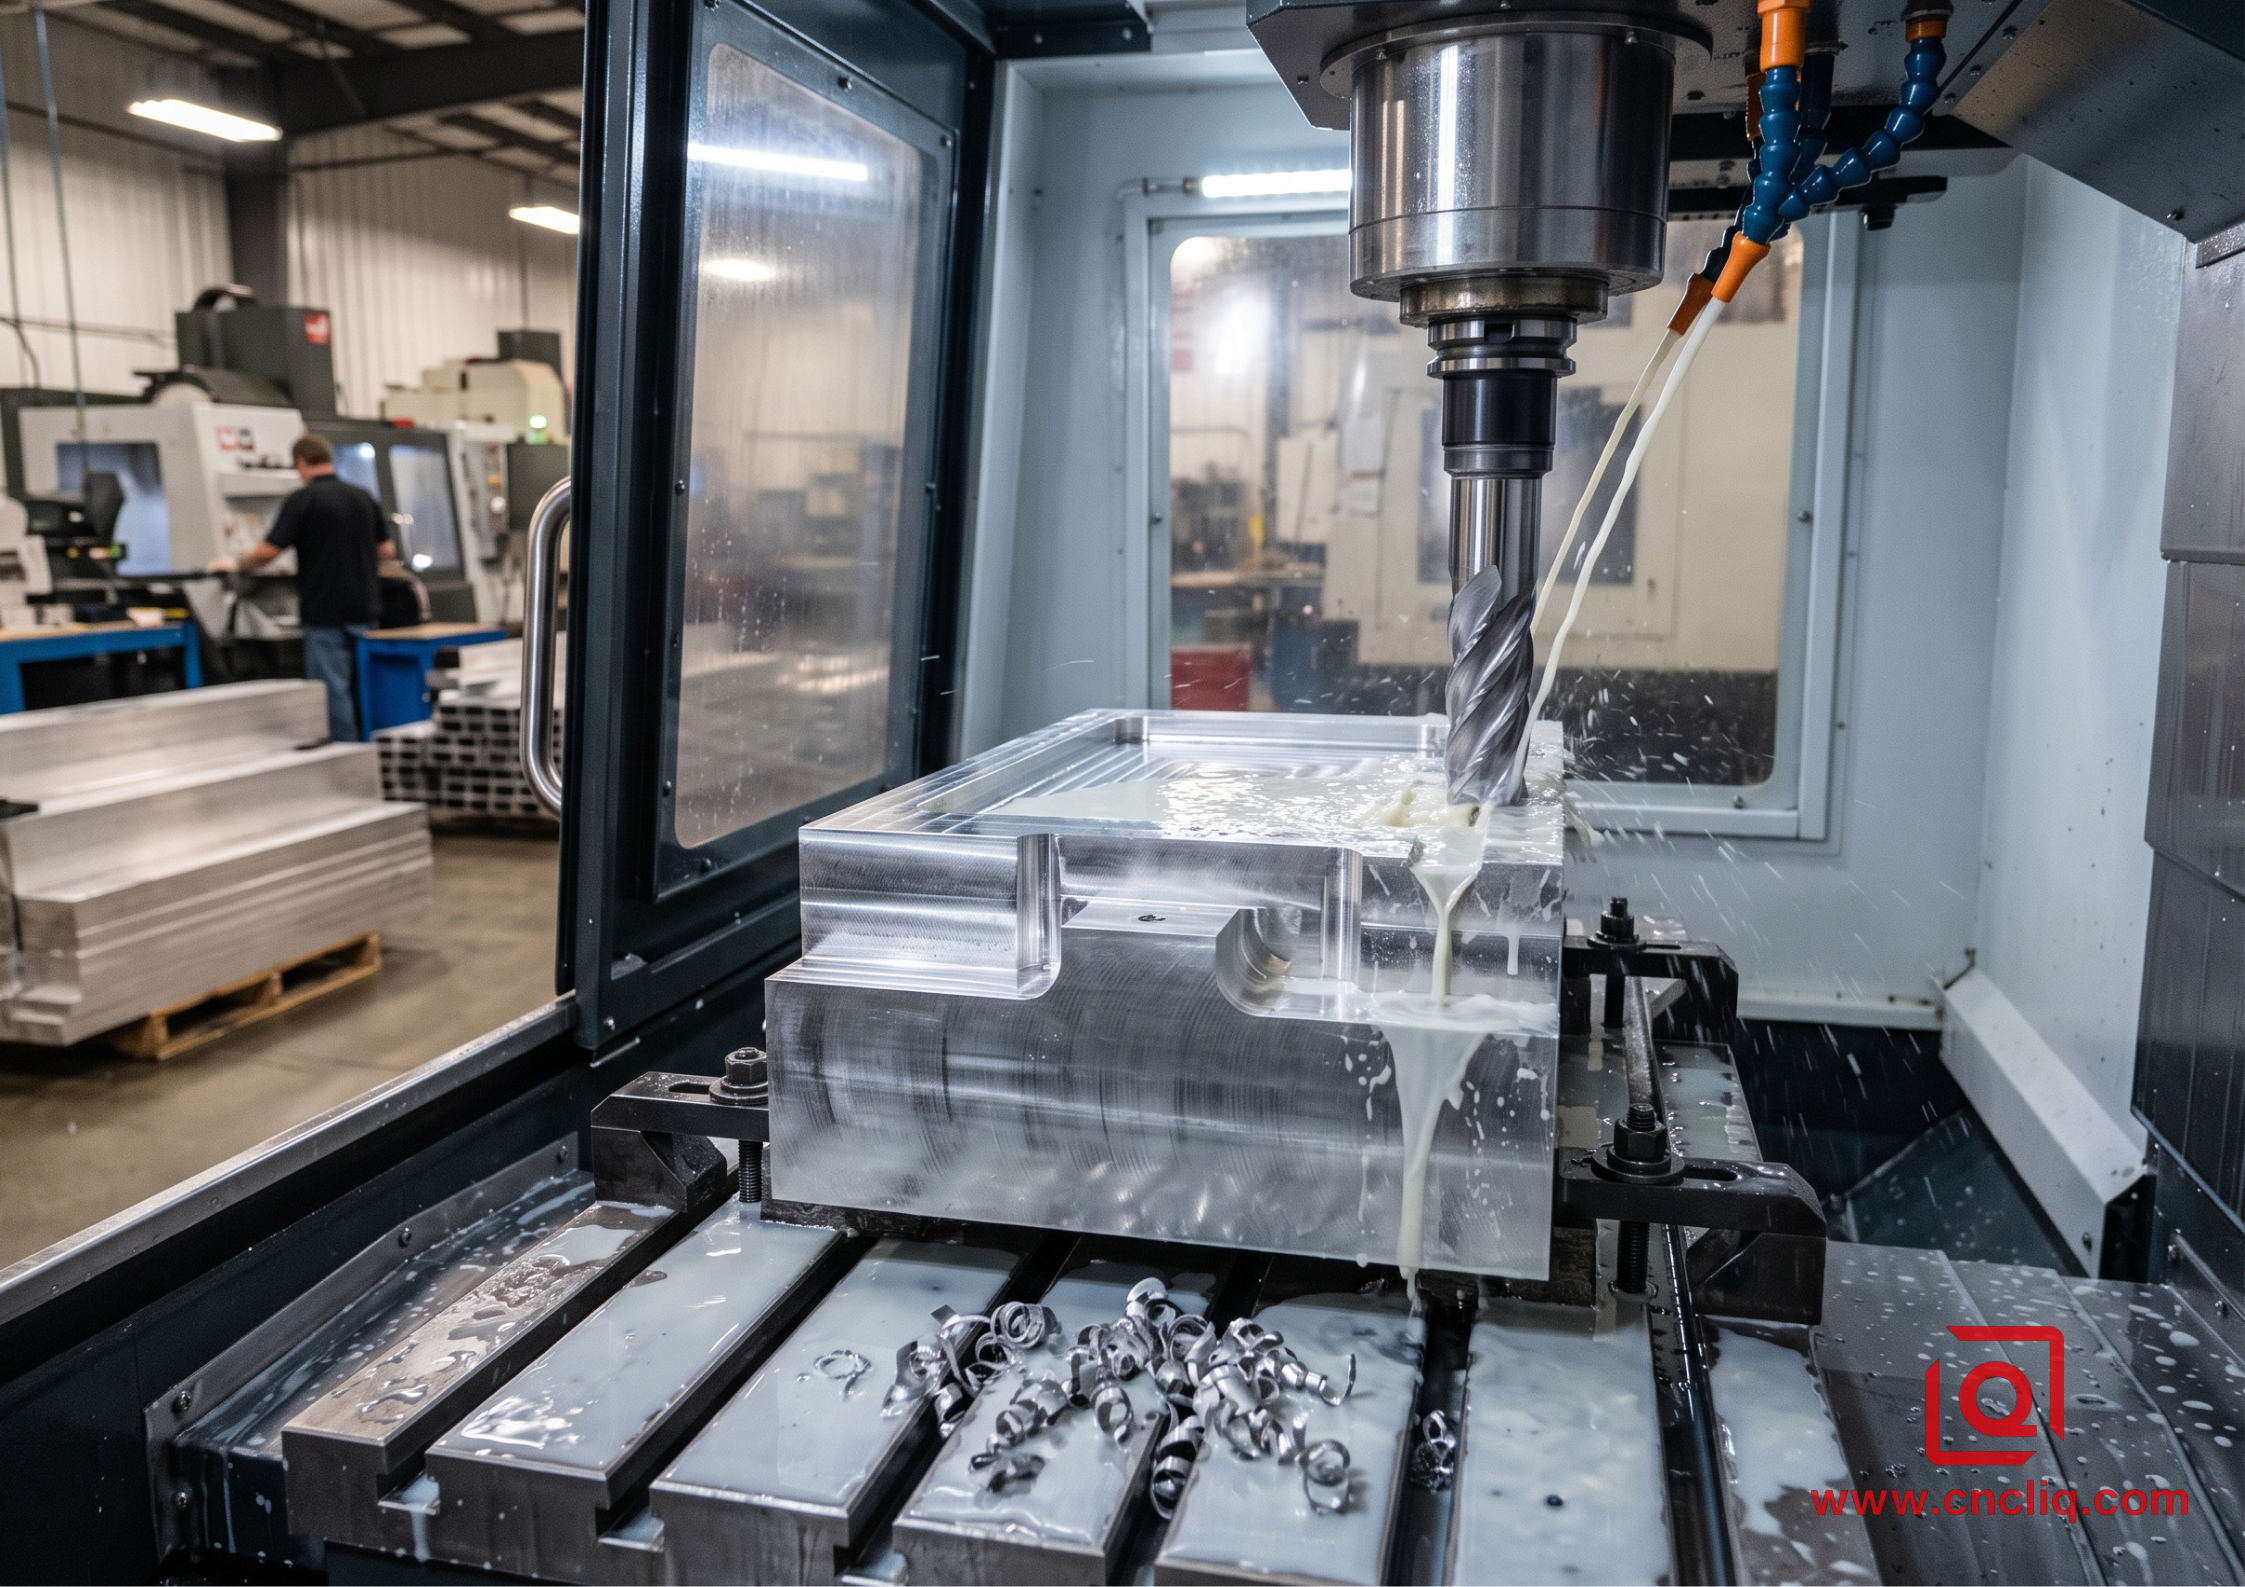
Wenn sich Ihre Bauteilkonstruktion auf Merkmale entlang einer einzigen Koordinatenebene konzentriert – Montageflächen, parallele Bohrungen, senkrechte Gewindebohrungen und gestufte Begrenzungskonturen –, bietet ein Standard-Vertikalbearbeitungszentrum (VMC) die niedrigsten Stundensatzkosten.
Aufbau 1: Oberseite plan geschliffen, Umfang profiliert, Sacklöcher entfernt. Teil manuell wenden.
Aufbau 2: Weiche Spannbacken an der profilierten Kante anlegen. Untere Bezugsfläche ausschneiden, Befestigungslöcher mit Gewinde versehen.
Die technische Grenze für 3-Achs-Bearbeitung ist nicht die Leistungsfähigkeit, sondern die Akkumulation von Einstellungen. Jedes Mal, wenn ein Bediener eine Klemme löst, einen Block umdreht und einen Kantentaster oder Renishaw-Taster neu ausrichtet, erhöht sich die Positionstoleranz um ca. ±0,015 mm.
Ideal für:
-
Kühlkörper, Halterungsplatten, Flachverteiler, Sensor-Montagebasen, Strukturgehäuseplatten.
-
Elemente, die von einer oder zwei parallelen Spannrichtungen aus zugänglich sind.
-
Prototypen bis mittlere Serien, bei denen sich die Investition in kundenspezifische Hydraulikvorrichtungen wirtschaftlich nicht lohnt.
3. 4-Achs-Fräsen & Indexieren: Bearbeitung radialer Merkmale ohne Mehrfachbearbeitung
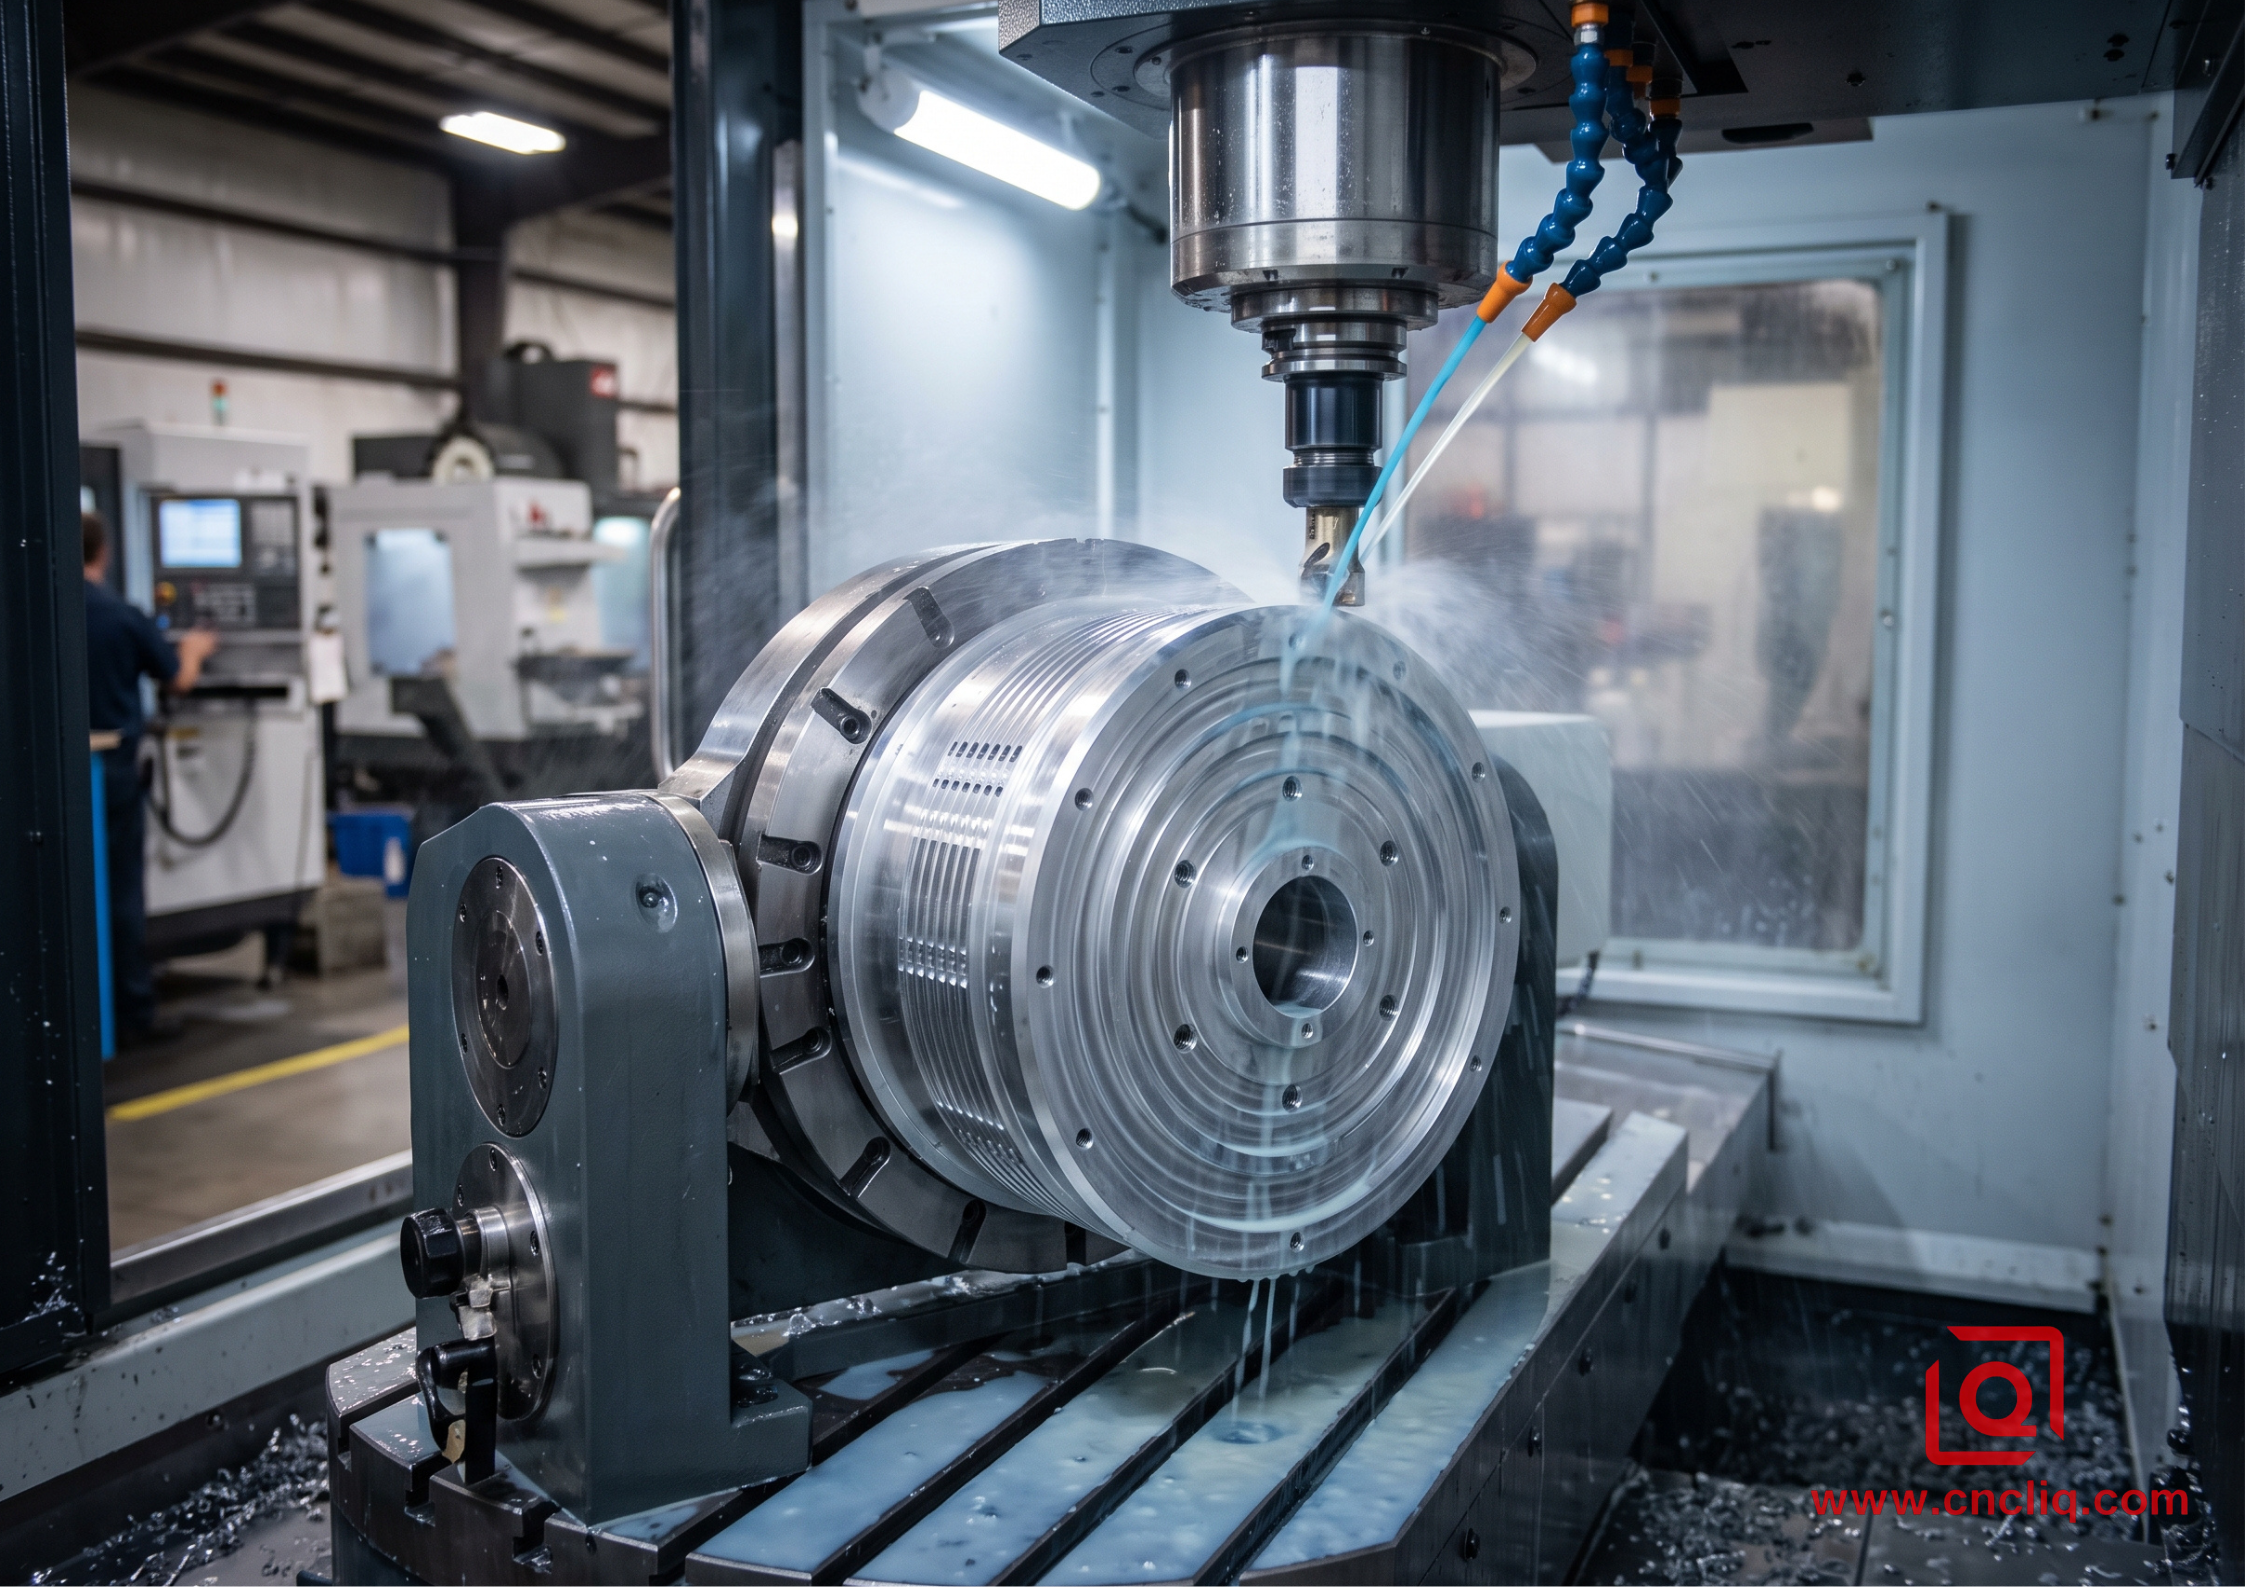
Fügt man einem 3-Achs-Tisch einen Drehtisch hinzu (typischerweise einen um die X-Achse neigbaren oder drehbaren A-Achsen-Drehtisch), ändert sich der Bearbeitungsbereich grundlegend.
Anstatt vier separate Schraubstock-Aufbauten zum Bohren, Senken und Fräsen von Keilnuten um einen Aluminiumzylinder oder ein Sechskantgehäuse zu erstellen, spannt man das Werkstück in eine Teilvorrichtung ein. Das Werkzeug nähert sich aus kontinuierlichen radialen Winkeln, wobei ein einziger Bezugspunkt beibehalten wird.
-
Reduziert 3 bis 5 separate Bedienereingriffe pro Durchlauf.
-
Verkürzt Rüstzeiten und ermöglicht so den Betrieb von mannlosen Schichten bei mittleren Losgrößen.
Hält die Position der Radialbohrung innerhalb von 0,025 mm relativ zur zentralen Bohrungsachse.
Wenn Ihr Bauteil Querbohrungen, schräge Ölanschlüsse oder umlaufende Kühlkanäle aufweist, senkt der Wechsel von einer reinen 3-Achs-Einrichtung zu einer 4-Achs-Tombstone- oder Rundtaktbearbeitung die Stückkosten allein durch die Reduzierung des Arbeitsaufwands um 18 % bis 30 %.
4. 5-Achs Simultan & 3+2 Bearbeitung: Verbundwinkel und tiefe Kavitäten
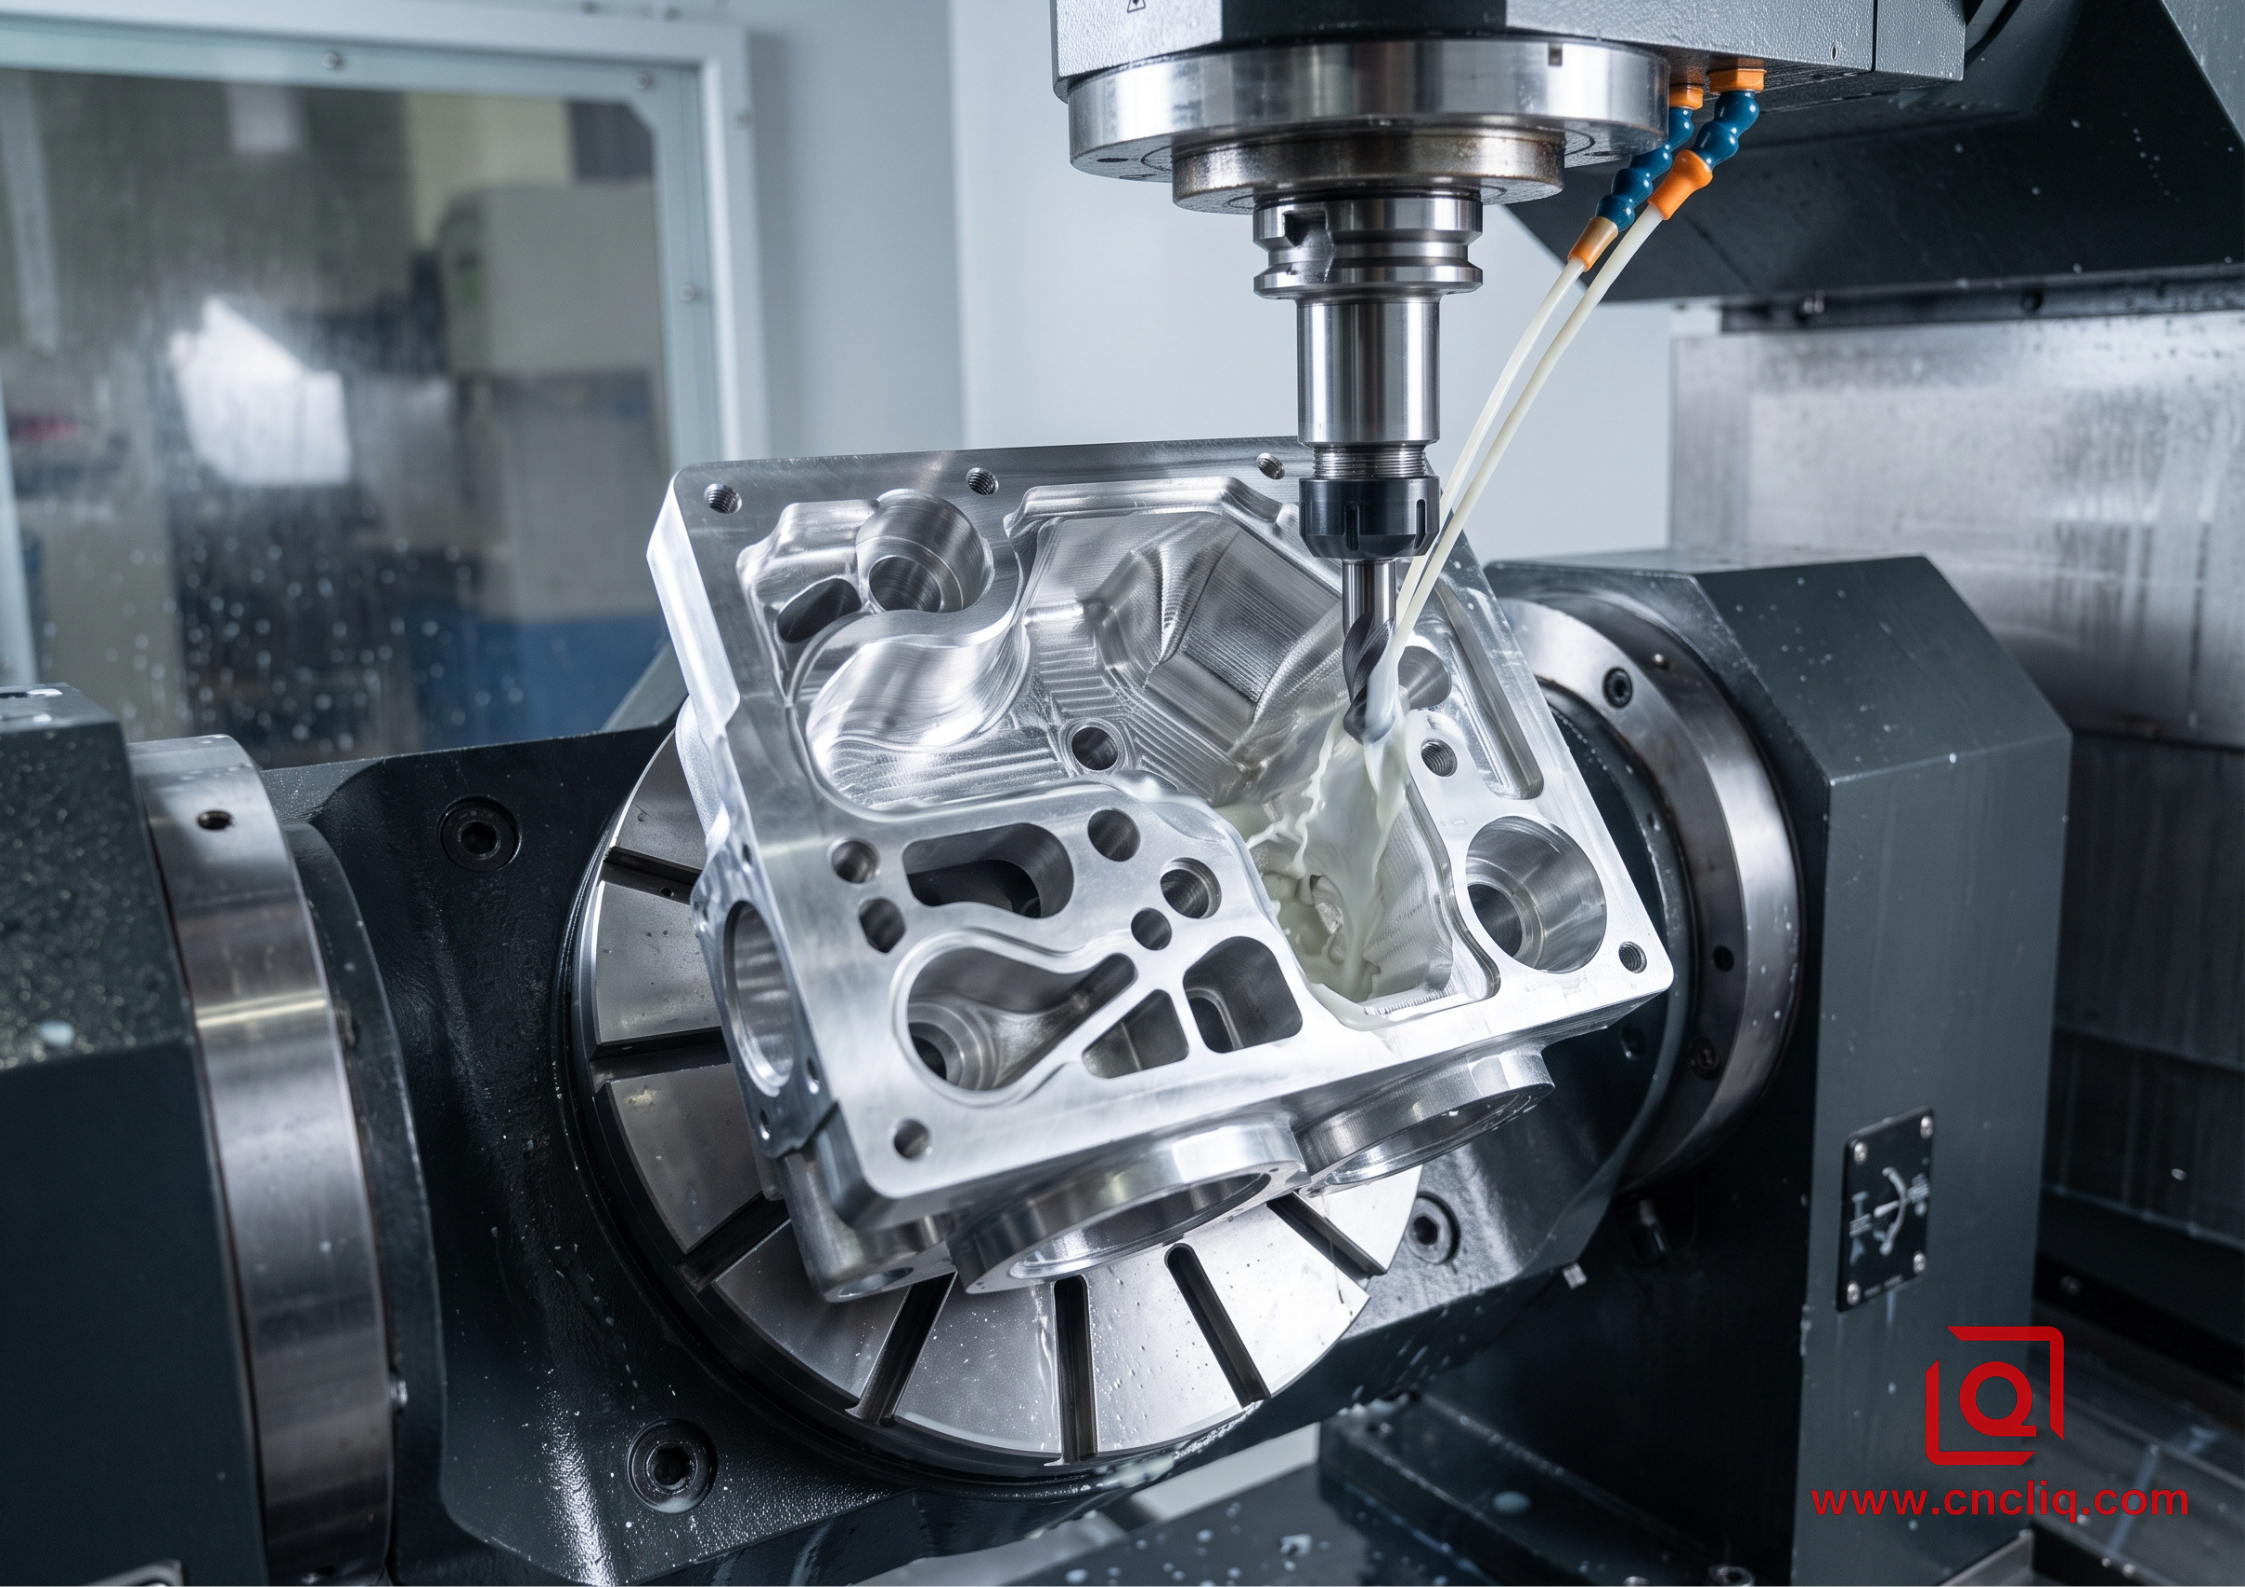 Gehen Sie nicht davon aus, dass 5-Achs-Bearbeitung ausschließlich für Laufräder in der Luft- und Raumfahrt oder organische, skulpturale Oberflächen geeignet ist. In der OEM-Fertigung von Aluminium werden 80 % unserer 5-Achs-Zykluszeit für 3+2-Positionen-Bearbeitung verwendet, nicht für kontinuierliche, simultane 5-Achs-Bewegung.
Warum 3+2-Positionen-Bearbeitung Arbeitsplätze spart
Anstatt einen komplexen Aluminium-Verteiler über sechs separate Vorrichtungen zu bewegen, positioniert ein 5-Achs-Drehzapfen das Werkstück in zusammengesetzten Winkeln und fixiert die Achsen. mechanisch. Das Schneidwerkzeug nähert sich den Flächen unter maximaler Steifigkeit in Winkeln von 30°, 45° oder in komplexen Kombinationen.
Langes Werkzeug auf 3 Achsen: [=== Spindel ===]---------------> [Tiefe Tasche] --> Durchbiegung & Rattern
Kurzes Werkzeug auf 5 Achsen: [=== Spindel ===]-> / [Gekippte Tasche] --> Null-Durchbiegung, 3x Feed
Durch Neigen des Werkstücks zur Spindel hin wird ein verlängerter, 150 mm langer Schaftfräser mit verjüngtem Schaft gegen einen starren 35 mm kurzen Fräskopf ausgetauscht.Die physikalischen Gesetze ändern sich schlagartig: Die Werkzeugdurchbiegung skaliert mit der dritten Potenz der Auskragungslänge (L³). Mit einem kürzeren Fräser können Sie die Spanabnahme verdreifachen, Oberflächenrauheiten von Ra 0,8 µm ohne Rattermarken erzielen und die manuelle Nachbearbeitung auf der Werkbank eliminieren.
5-Achs-Prozessparameter & Technische Schwellenwerte
| Bearbeitungsattribut | 3-Achsen-VMC | 4-Achsen-Indexierung | 5-Achsen (3+2 & Simultan) |
| Typische Positionstoleranz | +0,020 mm bis +0,050 mm | +0,015 mm bis +0,030 mm | +0,005 mm bis +0,012 mm |
| Oberflächengüte (Ra) | 0,8 µm – 1,6 µm | 0,8 µm – 1,2 µm | 0,4 µm – 0,08 µm |
| Primäre Spannmethode | Schraubstöcke, weiche Backen, Zehenklemmen | 4.-Achs-Futter, Reitstock, Zapfen | Nullpunktspannung, Schwalbenschwanzführung |
| Werkzeuglängen-zu-Durchmesser-Verhältnis | Bis zu 8:1 (hohes Durchbiegungsrisiko) | Bis zu 6:1 | 3:1 oder weniger (Schrägspiel) |
| Erforderliche Einrichtungsvorgänge | 3 bis 6 Bearbeitungsschritte | 1 bis 2 Bearbeitungsschritte | 1 bis 2 Bearbeitungsschritte („Alles in einem Schritt“) |
| Geometrie des Ziel-OEM-Teils | Flache Platten, Prismen, einfache Gehäuse | Wellenkreuzungen, Nocken, Radialnuten | Tiefe Mehrflächenverteiler, dünnwandige Gehäuse |
5.Fräs-Dreh-Multitasking: Symmetrische Geometrie mit Anforderungen außerhalb der Achse
Wenn ein Aluminium-OEM-Teil als Rundstabmaterial beginnt, aber am Ende quergebohrte Lochkreise, außermittige Fräsnuten und präzise Lagersitze aufweist, birgt die Bearbeitung auf einer Drehmaschine und der anschließende Transfer auf eine Vertikalfräsmaschine das Risiko von Rundlauffehlern.
Drehmaschine Drehen (Bohrung & Außendurchmesser) -> Entspannen -> Überführen -> Fräseinrichtung -> Rundlauf: 0,035 mm
Dreh-Fräszentrum: Hauptspindel dreht sich -> Angetriebene Werkzeugfräser -> Gegenspindelgreifer -> Rundlauf: 0.005 mm
Eine synchronisierte Gegenspindel fährt vor, klemmt den fertigen Außendurchmesser ein, trennt das Werkstück mit einem Hartmetallmesser ab und bearbeitet die Rückseite.
Das fertige Teil fällt alle 90 Sekunden vollständig auf das Teileauffangband.
Keine manuelle Bearbeitung, kein Nachbearbeiten des Entgratens und der Gesamtrundlauf zwischen Vorder- und Rückseite bleibt unter 0,008 mm.6. Anwendungsbeispiel Industrie: Automobilsensorgehäuse
Ein ausländischer Tier-1-Automobilzulieferer wandte sich mit einem Produktionsengpass bei einem kundenspezifischen Radarsensorgehäuse aus 6061-T6-Aluminium an unsere Entwicklungsabteilung.
Kundenprototypenprozess (3 separate Maschinen):

[3-Achs-Schruppen OP10] -> [3-Achs-Hohlraumbearbeitung OP20] -> [Horizontalgewindeschneiden OP30] -> Fehlerrate der Koordinatenmessmaschine: 14%
Das technische Problem:
-
Geometrie: Ein tiefer innerer Abschirmhohlraum, dünne periphere Dichtungswände (1.20 mm Nenndurchmesser), vier radiale M3-Befestigungslöcher und eine kritische Ebenheitsanforderung für die Dichtungsnut von 0,015 mm über eine Diagonale von 120 mm.
-
Fehlermodus: Bei der bisherigen 3-Achs-Bearbeitung führten die Spannkräfte über drei separate Maschinenschraubstöcke während des Schneidens zu elastischer Verformung. Beim Nachlassen des Schraubstockdrucks sprangen die dünnen Wände nach außen und die Ebenheit der Dichtungsnut verringerte sich auf 0,038 mm. Darüber hinaus führte die Bezugspunktverschiebung zwischen den Bearbeitungsschritten dazu, dass die radialen M3-Bohrungen um 0,060 mm relativ zum Bezugspunkt des Haupthohlraums verschoben wurden.
Rohauftrag -> Vorbereitung der Schwalbenschwanzverbindung -> 5-Achsen (3+2 Schruppen) -> Verbleibende 2 Stunden -> 5-Achsen-Schlichtschnitt
Unsere technische Lösung:
- Materialvorbereitung:An der Unterseite des extrudierten Rohmaterials 6061-T6, das in einer pneumatischen 5-Achs-Nullpunkt-Selbstzentriervorrichtung gehalten wurde, wurde eine 3,0 mm breite Schwalbenschwanzlasche angebracht.Die Spannkraft konzentrierte sich vollständig auf die Lasche – keine Seitenwandkompression. Schruppen: Die Haupttasche wurde mit 14.000 U/min und einem 12-mm-Dreischneider-Schaftfräser aus Hartmetall mit DLC-Beschichtung ausgehöhlt. Die axiale Schnitttiefe (ap) betrug 12,0 mm, die Zustellung (ae) 1,8 mm. Um den Schnittdruck gering zu halten, wurde mit hoher Geschwindigkeit trochoidal gefräst. Thermische Stabilisierung: An allen Innen- und Außenflächen wurde 0,35 mm Aufmaß belassen. Die Charge wurde 2 Stunden in Kühlwasser bei Umgebungstemperatur ruhen gelassen, um die Temperatur zu normalisieren und innere Gitterspannungen abzubauen.
-
Schlichtgang: Der Schwenktisch wurde mit 3+2-Positionierung auf 35° eingestellt. Ein kurzer 6-mm-Schaftfräser mit einem Eckradius von 0,2 mm bearbeitete die dünnen Wände und die Dichtungsnut in einem einzigen, durchgehenden Werkzeugweg. Die Spindel wurde geneigt, um den Taschenrand freizugeben, ohne dass ein übermäßiger Werkzeugüberstand erforderlich war.
-
Rückseitenentfernung: Das Werkstück wurde in eine standardmäßige 3-Achs-Sekundärvorrichtung mit speziellen Polyurethan-Vakuumspannbacken überführt, um die Opfer-Schwalbenschwanzlasche abzuschaben.
Das Messergebnis:
-
Ebenheit der Dichtungsnut: Reduziert von 0,038 mm auf einen stabil 0,009 mm, passiert problemlos die 0.015 mm Designspezifikation.
-
Wahre Position der Radialbohrung: Konstant innerhalb von 0,012 mm relativ zu den Bezugspunkten der Primärkavität gehalten.
-
Ausschussrate: Von 14,2 % über drei Bearbeitungsschritte auf 0,4 % an der 5-Achs-Linie mit einer Aufspannung reduziert.
-
Reduziert von 22,5 Minuten auf drei Maschinenbänken auf 8 Minuten 40 Sekunden Spindellaufzeit.
7. DFM: Richtlinien zur Kontrolle der Spindelstunden
Bevor Sie Ihre CAD-Modelle finalisieren und 2D-Zeichnungen zur Angebotserstellung versenden, prüfen Sie diese physikalischen Bearbeitungsbeschränkungen. Durch die Anpassung dieser Parameter an Ihren CAD-Modellen reduzieren Sie direkt die Maschinenzykluszeiten und den Werkzeugverschleiß.
 Vermeiden Sie scharfe Innenkanten. Verwenden Sie abgestufte Kavitätstiefen.

| | | |

| | | | | | | |

| |_| | <-- Werkzeugrattern! | \_/ | <-- Werkzeuge mit Standardradius laufen schnell!

|_______| (Erfordert kleine EDM-Fräsmaschinen)
|________| (Tiefe-zu-Breite <= 4:1)
-
Wandstärkenbegrenzungen: Halten Sie freistehende vertikale Wände bei Strukturbauteilen über 1,0 mm und bei kurzen lokalen Rippen mindestens 0,8 mm ein. Bei geringerer Wandstärke biegt sich das Material unter Werkzeugdruck von der Spannut ab, was zu konischen Seiten und schmerzhaften, Die Feder wird langsam durchgezogen, bis die gewünschte Größe erreicht ist.
-
Bohrungstiefe vs. Gewindebohrer-Werkzeug: Sacklochgewinde mit dem 2,5-fachen Nennteildurchmesser (2,5 x D).Die Angabe eines 18 mm tiefen M4-Gewindes erhöht die Auszugsfestigkeit in 6061-T6 nicht; es führt lediglich zu Spänen in den Nuten, brechenden Gewindebohrern und verlängerten Bearbeitungszeiten.
-
Standardisierte Werkzeugprofile: Bei Hinterschnitten, Dichtungsnuten oder Kantenbrüchen prüfen Sie Ihre Geometrie anhand der Werkzeugeinsätze aus dem Katalog. Zeichnen eines ungewöhnlichen 37°-Winkels; Die Fase oder die proprietäre Schwalbenschwanzbreite zwingt uns, Hartmetall- oder Hochgeschwindigkeitsrohlinge individuell zu schleifen, was zusätzliche Lieferzeiten und Schleifkosten verursacht, die direkt in Ihre Bestellung aufgenommen werden.
Das Wichtigste für OEM-Käufer
Die Wahl der richtigen CNC-Bearbeitungseinrichtung ist ein Optimierungsproblem: Es gilt, die Kosten für die Vorrichtung, die Zykluszeit des Bedieners und die Geometrieanforderungen in Einklang zu bringen.
-
Verwenden Sie 3-Achsen, wenn primäre Ebenen dominieren und Volumen einfache progressive Operationen rechtfertigen.
-
Nutzen Sie die 4-Achsen-Indexierung, wenn radiale Merkmale die manuelle Einrichtung vervielfachen würden.
-
Wechseln Sie zur 5-Achsen (3+2), um Werkzeugüberhänge zu reduzieren, komplexe zusammengesetzte Winkel zu lösen und enge geometrische Toleranzen ohne menschliche Bedienungsfehler einzuhalten.
-
Wählen Sie Drehfräsen, wenn Rundlaufgenauigkeit und Rundlaufgenauigkeit zwischen runden Körpern und außermittigen Elementen entscheidend sind.
Senden Sie uns Ihre CAD-Modelle (.STEP / .IGS) und 2D-Zeichnungen mit Bezugssystemen und GD&T-Kennzeichnungen. Wir erstellen Ihnen nicht einfach nur ein Angebot. Wir prüfen die Reichweite des Fräsers, simulieren Durchgänge, um Wandschwingungen oder Abrutschen zu erkennen, und platzieren Ihr Werkstück auf der richtigen Spindelplattform, bevor der erste Rohling den Schaftfräser sieht.
Hier klicken für Ihre Anfrage 👆
FAQ
F1: Wie lässt sich verhindern, dass dünnwandige Aluminium-OEM-Bauteile sich nach der CNC-Bearbeitung verziehen?
Um Verformungen zu vermeiden, kommt es auf Spannungsentlastung und die Physik der Werkstückspannung an, nicht nur auf das Reduzieren des Vorschubs. Wir beginnen mit vorgedehntem Material wie 6061-T651, um die Spannung beim Fräsen zu umgehen. Anschließend fräsen wir Vertiefungen mit dynamischen Trochoiden, um die Wärme vom Kern fernzuhalten, und öffnen den Schraubstock leicht, damit eingeschlossene Spannungen vor der Endbearbeitung entweichen können. Für Schlichtschnitte an Wänden unter 1,50 mm reduzieren wir die Spannkraft mittels pneumatischer Nullpunkt- oder Vakuumplatten auf ein Minimum und führen abschließende Decklagen mit rasiermesserscharfen, polierten Hartmetallfräsern durch, um ein Abrutschen des Werkzeugs zu verhindern.
F2: Wann rechtfertigt sich bei einem Aluminium-OEM-Teil eine 5-Achs-Bearbeitung gegenüber einer Standard-3-Achs-Bearbeitung?
Eine 5-Achs-Plattform macht sich amortisiert, sobald ein Druckvorgang drei oder mehr separate Schraubstock-Aufspannungen erfordert, um schräge Flächen oder Querbohrungen zu bearbeiten. Die Spindellaufzeit ist zwar 30 % bis 50 % höher als bei einer 3-Achs-Vertikalmaschine, dafür entfällt aber die manuelle Eingriffszeit, die Demontagezeit wird eliminiert und mehrtägige Bearbeitungen werden zu einem reibungslosen Durchlauf. Durch das Kippen des Werkstücks können Sie außerdem dünne Werkzeuge gegen kurze Fräser mit einem Vorschubverhältnis von unter 3:1 austauschen und so die Vorschubgeschwindigkeit um das Zwei- bis Dreifache erhöhen, während gleichzeitig die Positionsgenauigkeit unter 0,010 mm liegt.
F3: Welche Aluminiumlegierung sollten wir spezifizieren: 6061-T6, 7075-T6 oder 5052-H32?
Setzen Sie auf 6061-T6 als Standardlegierung: ca. 276 MPa Streckgrenze, problemloser Späneabtransport, Maßhaltigkeit und saubere Anodisierung nach Typ II oder Typ III. Wechseln Sie zu 7075-T6, wenn Zugfestigkeit, Dauerfestigkeit oder Gewindebeständigkeit im Vordergrund stehen – denken Sie an robuste Roboterverbindungen. Beachten Sie jedoch, dass der hohe Zinkgehalt die Einsätze schneller stumpf macht und die Anodisierung zu einem trüberen Grau verfälscht. Verwenden Sie 5052-H32 für gebogene Bleche oder Schweißkonstruktionen; Es schneidet wie Kaugummi und führt zu Aufbauschneiden (BUE), sofern es nicht mit hochglanzpolierten Einschneidwerkzeugen intensiv bearbeitet wird.
F4: Wie wirkt sich die Oberflächenbearbeitung nach der Bearbeitung (z. B. Hartanodisieren) auf unsere Bearbeitungstoleranzen aus?
Die Beschichtung beeinträchtigt die zulässigen Toleranzen erheblich. Daher muss Ihre 2D-Zeichnung die Abmessungen vor und nach der Beschichtung angeben. Standardmäßige Tauchbäder des Typs II hinterlassen 0,005 mm bis 0,015 mm pro Fläche (50 % Eintauchen in das Aluminium und 50 % Aufbau), während Hartanodisierungen des Typs III eine 0,025 mm bis 0,050 mm dicke, dichte Oxidschicht erzeugen. Bei Bohrungen mit durchgehenden Lagern wie ISO H7/h6 oder engen Innengewinden gleichen wir die Schnittmaße routinemäßig durch Vorversätze aus oder decken kritische Flächen vor dem Schleifbad mit Silikonstopfen und -kappen ab.
F5: Was sind die wichtigsten Bearbeitungsgrenzen für tiefe Taschen und Innenradien in kundenspezifischem Aluminium?
Die Taschentiefe sollte maximal das Vierfache des Werkzeugdurchmessers (4 x D) betragen, und die Innenradien sollten mindestens 15 % größer als der Werkzeugradius sein. Beispiel: eine 40-mm-Aussparung (R5).Eine 0 mm Ecke drückt einen 10 mm Schaftfräser über die gesamte Breite in die Kurve, was zu Rattern, Werkzeugablenkung und beschädigten Wänden (Ra > 3,2 µm) führt. Durch die Erweiterung des Radius auf R6,5 mm oder R8,0 mm kann ein robustes 12-mm-Werkzeug die Biegung ohne Vorschubblockierung umfahren. Dadurch verkürzt sich die Schruppbearbeitungszeit um bis zu 40 %, während gleichzeitig die Werkzeugschneiden geschont werden.
Hier klicken für Ihre Anfrage 👆
Zusammenfassung
Bei der kundenspezifischen OEM-Fertigung von Aluminium geht es nicht darum, möglichst schnelle Schnitte durchzuführen, sondern darum, die Geometrie Ihres Bauteils optimal an die Maschinenkinematik anzupassen und gleichzeitig Materialspannungen und Einrichtungsabweichungen zu minimieren. Von der prismatischen Fräsbearbeitung auf einem robusten 3-Achs-Tisch bis hin zu hochsteifen 5-Achs-Positionierverfahren und angetriebenen Dreh-Fräs-Zellen – jede Spindelstrategie dient dazu, menschliche Eingriffe zu minimieren, kritische Bezugspunkte zu schützen und das Verziehen dünner Wände zu verhindern. Wenn Sie realistische Werkzeugreichweiten in Ihre Konstruktion einbeziehen und mit einem Team zusammenarbeiten, das die Vorrichtungssteifigkeit bereits vor Produktionsbeginn plant, gelangen hochpräzise Aluminiumteile reibungslos, planbar und ohne Ihr Projektbudget zu sprengen von den digitalen Konstruktionsplänen in die Serienfertigung.
Kontaktinformationen
Haftungsausschluss
Alle technischen Artikel, Materialspezifikationen, Bearbeitungsempfehlungen und Details zur Oberflächenbehandlung, die auf diesem Blog veröffentlicht werden, dienen ausschließlich Informations- und Referenzzwecken. Bitte beachten Sie, dass allgemeine Blog-Einblicke keine unterzeichneten technischen Vereinbarungen ersetzen. Da kundenspezifische Teile je nach Materialchargennummer, Maschinenkalibrierung und spezifischen Toleranzen variieren, unterliegen verbindliche Qualitätsvorgaben ausschließlich Ihren genehmigten CAD-Zeichnungen, unterzeichneten Verträgen und formalen Qualitätsplänen.
Alle auf diesem Blog vorgestellten Kundenfallstudien wurden vollständig anonymisiert und bereinigt. Die dargestellten Leistungskennzahlen, Fertigungsabläufe und Bilder dienen ausschließlich der Veranschaulichung unserer kundenspezifischen Bearbeitungsmöglichkeiten und stellen keinen einheitlichen Standard für alle Aufträge dar.
Liqin Fertigungsteam
Aufbauend auf 18 Jahren Erfahrung in der Präzisionstechnik fertigt Ningbo Liqin Industry hochpräzise Metallkomponenten für anspruchsvolle globale Märkte. Wir produzieren in einer 6.500 m² großen Produktionsstätte. Produktionszentrum mit über 150 Maschinen, die 4- und 5-Achs-Bearbeitung betreiben Wir freuen uns auf Ihre Anfragen und Muster. Besuchen Sie unsere Website oder kontaktieren Sie uns direkt für ein wettbewerbsfähiges Angebot!
Verwandte Blogs
Klar eloxiert vs. schwarz eloxiert für Aluminiumteile: Verfahren und Spezifikationen
PräzisionsbearbeitungsprozesseVergleich von CNC-Fertigungsangeboten in China: Stückpreis, Werkzeuge und Inspektion
PräzisionsbearbeitungsprozesseKundenspezifische Aluminium-OEM-Fertigung: Welches CNC-Bearbeitungsverfahren passt zu Ihrem Bauteil?
PräzisionsbearbeitungsprozesseDie richtige CNC-Bearbeitung für kundenspezifische Aluminiumteile: 3-Achs, 5-Achs vs. Dreh-Fräsen
PräzisionsbearbeitungsprozesseBeherrschung des Tieflochbohrens und starren Gewindeschneidens in Aluminium: Ein DFM-Leitfaden für OEM-Teile
PräzisionsbearbeitungsprozesseCheckliste für Angebotsanfragen zur CNC-Bearbeitung: Was OEM-Käufer an ein Werk in China senden sollten
Präzisionsbearbeitungsprozesse

Ethan Zhang
Spezialist für Metallverarbeitungsprozesse und Präzisionsbearbeitung
Wir teilen unsere Erkenntnisse zu Kaltumformung, Druckguss, Metallguss und CNC-Bearbeitung von Kupfer-, Aluminium- und Edelstahlteilen und unterstützen Ingenieure und Einkäufer bei der Optimierung von Teilekonstruktion, Fertigungsprozessen und Produktionskosten.
Schlagworte: