 Deutsch




Sind Sie immer noch auf der Suche nach einem Aluminiumprogramm, das sich gestern noch gut verhalten hat, heute aber quietscht, schmiert oder kaputt geht? Lesen Sie weiter. Dieser Leitfaden zeigt, wie Sie einen Katalog-Startwert in ein Schnittfenster umwandeln, das Sie in der Werkstatt und in einem Angebot verteidigen können.
Hier ist die unangenehme Wahrheit: Eine Drehzahlzahl allein sagt sehr wenig aus. Stellen Sie sich einen 8-mm-Fräser vor, der sich mit 12.000 U/min dreht. Schneidet es sauber? Wir wissen es immer noch nicht. Die Antwort hängt davon ab, wie weit jeder Zahn vorgeschoben wird, wie viel von der Nut vergraben ist, ob Späne herauskommen können, wie weit das Werkzeug vom Halter hängt und ob die Steuerung tatsächlich den programmierten Vorschub vor der nächsten Ecke erreicht. Aluminium wird oft als leicht bearbeitbar bezeichnet. Es ist nur dann einfach, wenn diese Bedingungen stimmen.
Dies ist sowohl für Käufer als auch für Maschinisten wichtig. Ein stabiles Programm unterstützt vorhersehbare Zykluszeiten, Werkzeuglebensdauer, Inspektion und Lieferung. Ein zerbrechliches Gerät verbirgt seine Kosten in Form von Gratentfernung, Werkzeugwechsel, warmen Teilen mit unterschiedlichen Maßen und Ausschusschargen. Wenn Sie ein kundenspezifisches Gehäuse, einen Verteiler, eine Platte, eine Roboterverbindung oder einen optischen Rahmen planen, senden Sie das 3D-Modell, die kontrollierte 2D-Zeichnung, die Legierung und Härte, die Menge, die kritischen Merkmale und die Endbearbeitung über die Kontaktseite von Liqin. Diese Details ermöglichen eine prozessbezogene Überprüfung anstelle eines Preises, der nur auf der Umschlaggröße basiert.
Die kurze Antwort, die Sie an der Maschine verwenden können
Beginnen Sie mit den Daten für den genauen Fräser, nicht mit einer allgemeinen Internettabelle. Verwenden Sie die empfohlene Schnittgeschwindigkeit, um die Drehzahl zu berechnen. Verwenden Sie den zugelassenen Vorschub pro Zahn, die effektive Nutenzahl und die erreichbare Drehzahl, um den Tischvorschub zu berechnen. Dann schauen Sie am Taschenrechner vorbei.
Kann die Spindel dort ein nützliches Drehmoment liefern? Ist der Halter sauber? Reicht das Werkzeug weiter als nötig? Wird eine schmale Tasche Chips einfangen? Wandelt der Werkzeugweg einen leichten Seitenschnitt in einen Schnitt über die gesamte Breite an einer Innenecke um? Beantworten Sie diese Fragen, bevor Sie auf Zyklusstart drücken. Beobachten Sie während des Probeschnitts den Spanstrom und die Spindelbelastung. Der Ton hilft, aber er bekommt eher eine Abstimmung als das letzte Wort. Nehmen Sie eine einzige Änderung vor. Überprüfen Sie den Schnitt. Tragen Sie die Beobachtung auf das Setup-Blatt ein, solange es noch frisch ist.
Eine Tonsequenz sieht so aus:
1. Bestätigen Sie Legierung, Härte, Rohteilform, Zeichnungsrevision, Werkzeug, Halter, Reichweite und Betrieb.
2. Schnittgeschwindigkeits- und Spanlastdaten für genau diese Katalognummer abrufen.
3. Drehzahl und Vorschub berechnen. Wenn die Maschine einen Wert begrenzt, berechnen Sie den anderen neu.
4. Überprüfen Sie die axiale Tiefe, den radialen Eingriff, den Eintritt, die Ecken und die Spanabfuhr.
5. Überwachen Sie den ersten Schnitt und prüfen Sie das Werkzeug, die Späne, die Oberfläche und die kritischen Abmessungen.
6. Geben Sie die Produktion erst frei, nachdem die akzeptierten Werte auf dem Einrichtungsblatt aufgezeichnet wurden.
Es gibt keine einheitliche „Aluminiumeinstellung“. Legierungsverhalten, Eingriff, Werkzeugreichweite und Wandsteifigkeit verändern weiterhin den Schnitt. Die Zeichnung entscheidet darüber, welche Bewegung und Oberfläche tatsächlich zählt.
Die Zahlen ohne das Geheimnis
Die standardmäßigen metrischen Beziehungen sind in der Fräsformelreferenz von Sandvik Coromant veröffentlicht. Behalten Sie 6 Mengen im selben Einrichtungsdatensatz:
· Vc ist die Schnittgeschwindigkeit in m/min. Sie beschreibt die Kantengeschwindigkeit am Schnittdurchmesser.
· n ist die Spindeldrehzahl in U/min.
· fz ist der Vorschub pro effektivem Zahn in mm/Zahn.
· Vf ist der Tabellenvorschub in mm/min.
· ap ist die axiale Schnitttiefe in mm.
· ae ist die radiale Schnittbreite in mm oder als Anteil am Fräserdurchmesser.
Die Gleichungen sind einfach.
Spindelgeschwindigkeit: n = (Vc × 1.000) ÷ (π × D)
Tabellen-Feed: Vf = n × z × fz
Metallabtragsrate: Q = (ap × ae × Vf) ÷ 1.000
D ist der effektive Fräserdurchmesser in mm. Der Buchstabe z gibt die Anzahl der effektiven Schneidkanten an. Mit den oben genannten Einheiten ist Q in cm³/min.
Das Rechnen ist der einfache Teil. Es erkennt kein loses Werkstück, einen Rundlauf von 0,01 mm, einen vergrabenen Schlitz, eine auf den Taschenrand gerichtete Kühlmitteldüse oder einen dünnen Boden, der sich anhebt, wenn sich Material ablöst. Betrachten Sie das Ergebnis als Eintrittskarte für einen überwachten Test und nicht als Erlaubnis für eine unbeaufsichtigte Charge.
Bearbeitetes Beispiel: 8 mm, 2-schneidiges Hartmetallwerkzeug
Angenommen, der Hersteller des Fräsers genehmigt 305 m/min und 0,05 mm/Zahn für ein 8-mm-Werkzeug mit zwei Schneiden im geplanten Seitenschnitt.
· n = (305 × 1.000) ÷ (π × 8) = 12.136 U/min
· Vf = 12.136 × 2 × 0,05 = 1.214 mm/min
Aber unsere Beispielmaschine stoppt bei 10.000 U/min, sodass die erste Antwort nicht direkt in die Steuerung gelangen kann. Unter Verwendung des gleichen Ziels von 0,05 mm/Zahn beträgt die Werkstattberechnung 10.000 × 2 × 0,05, was 1.000 mm/min ergibt. Die Beibehaltung von 1.214 mm/min würde den Vorschub pro Zahn lautlos auf etwa 0,061 mm erhöhen. Das kann immer noch innerhalb des zulässigen Fensters des Schneideplotters liegen, vielleicht aber auch nicht. In jedem Fall handelt es sich um eine Veränderung, die eine Entscheidung verdient.
Für den Maßstab gibt Harvey Performance ein breites 800–1.500 SFM-Band für Knetlegierungen einschließlich 2024, 6061 und 7075 an. Das entspricht ungefähr 244–457 m/min. Behandeln Sie diesen Bereich nur als Kontext; An erster Stelle stehen die durchmesserspezifischen Daten des genauen Werkzeugs.
Passen Sie die Parameter an die Aluminiumlegierung an
Eine Legierungsbezeichnung ist ein Anhaltspunkt, kein fertiges Programm. Es weist den Verfahrenstechniker auf das erste wahrscheinliche Problem hin. Sie entscheiden sich immer noch für Aktien? Liqins Leitfaden zu 6061, 7075 und 5052 für kundenspezifisches CNC-Fräsen vergleicht, was am Fräser passiert, mit dem, was das fertige Teil leisten muss.
|
Legierung oder Gruppe |
Typisches Shop-Verhalten |
Erstes Prozessproblem |
Vernünftige Antwort |
|
6061-T6/T651 |
Im Allgemeinen vorhersehbar und umfassend bearbeitet |
Aufbaukante, wenn das Werkzeug reibt oder Späne umlaufen |
Verwenden Sie eine scharfe Aluminiumgeometrie, behalten Sie die Spandicke bei und leiten Sie Luft oder Kühlmittel in den Schnitt |
|
7075-T6/T651 |
Bildet normalerweise scharfe Späne und stützt Strukturteile |
Werkzeugbelastung, Bewegung dünner Wände und Beibehaltung kritischer Geometrie |
Halten Sie den Eingriff unter Kontrolle, verwenden Sie kurze Werkzeuge und trennen Sie bei Bedarf das Schruppen vom Präzisionsschlichten |
|
2024-T3/T351 |
Gute Bearbeitungsreaktion bei vielen Teilen im Luft- und Raumfahrtstil |
Korrosionsschutz und zeichnungsspezifische Oberflächenanforderungen |
Planen Sie Bearbeitung, Reinigung und spezifizierte Konversionsbeschichtung als eine Prozesskette |
|
5052-H32 |
Duktil und anfälliger für gummiartiges Spanverhalten |
Adhäsion, Grate und Nutpackung |
Bevorzugen Sie scharf polierte Kanten, offene Spanräume, zuverlässige Schmierung und konservativen Eingriff |
|
Aluminiumguss mit hohem Siliziumgehalt |
Schleifsilikon kann den Kantenverschleiß beschleunigen |
Werkzeugmaterial und Verschleißverlauf |
Befolgen Sie die Empfehlungen eines Werkzeugherstellers zum Thema Aluminiumguss. PCD kann bei Produktionsvolumen gerechtfertigt sein |
Der Lagerzustand ist ebenfalls wichtig. Platten, Stangen, Strangpressteile, Schmiedeteile und Gussteile weisen unterschiedliche Eigenspannungen und Oberflächenzustände auf. Eine tiefe, asymmetrische Tasche kann Stress abbauen, selbst wenn der Fräser gesund ist. Keine Spindelüberbrückung glättet einen beanspruchten Rohling oder rettet eine Vorrichtung, die das Teil verbiegt, bevor mit dem Schneiden begonnen wird.
Funktionieren Sie nur mit 6061? Der separate Leitfaden zu Geschwindigkeiten und Vorschüben aus 6061-Aluminium geht tiefer auf diese Legierung ein. Der vorliegende Leitfaden geht bewusst weiter: Er zeigt, wie man ein Prozessfenster über Legierungen und Vorgänge hinweg erstellt und qualifiziert.
Wählen Sie den Cutter, bevor Sie der Drehzahl nachjagen
Aluminiumspezifische Schaftfräser verwenden normalerweise eine scharfe positive Schneidkante und polierte Nutoberflächen, um das Anhaften zu verringern und dafür zu sorgen, dass große Späne den Schnitt verlassen. Unbeschichtetes poliertes Hartmetall ist eine übliche Basis. Einige Nichteisenbeschichtungen funktionieren sehr gut. Trotzdem würde ich nicht auf das Beschichtungsetikett vertrauen: Substrat, Kantenvorbereitung, Nutenform und der Anwendungshinweis des Werkzeugherstellers müssen trotzdem übereinstimmen.
Die Anzahl der Flöten ist eine Entscheidung des Chip-Managements. Zwei Spannuten bieten großzügigen Platz und eignen sich oft für volle Nuten, geschlossene Taschen, mäßige Spindelleistung oder schwachen Kühlmittelzugang. Drei Spannuten sorgen für eine weitere effektive Kante und können den produktiven Vorschub beim offenen Profilieren oder Schruppen mit konstantem Eingriff erhöhen, wenn die Maschine und der Spanweg dies unterstützen. Liqins spezielle 2-schneidige vs. 3-schneidige Aluminium-Schaftfräserführung deckt diese Auswahl detaillierter ab.
Runout und Stickout verdienen die gleiche Aufmerksamkeit. Wenn der gemessene Rundlauffehler einen nennenswerten Bruchteil der vorgesehenen Spanlast ausmacht, trägt möglicherweise eine Nut die meiste Arbeit, während eine andere reibt. Reinigen Sie den Spindelkegel, die Spannzange und den Halter. Verwenden Sie nur die Reichweite, die die Funktion erfordert. und messen Sie nahe am Schneidende. Ein Premium-Werkzeug, das im Vierfachen seines Durchmessers vom Halter gehalten wird, verhält sich anders als dasselbe Werkzeug, das kurz gehalten wird.
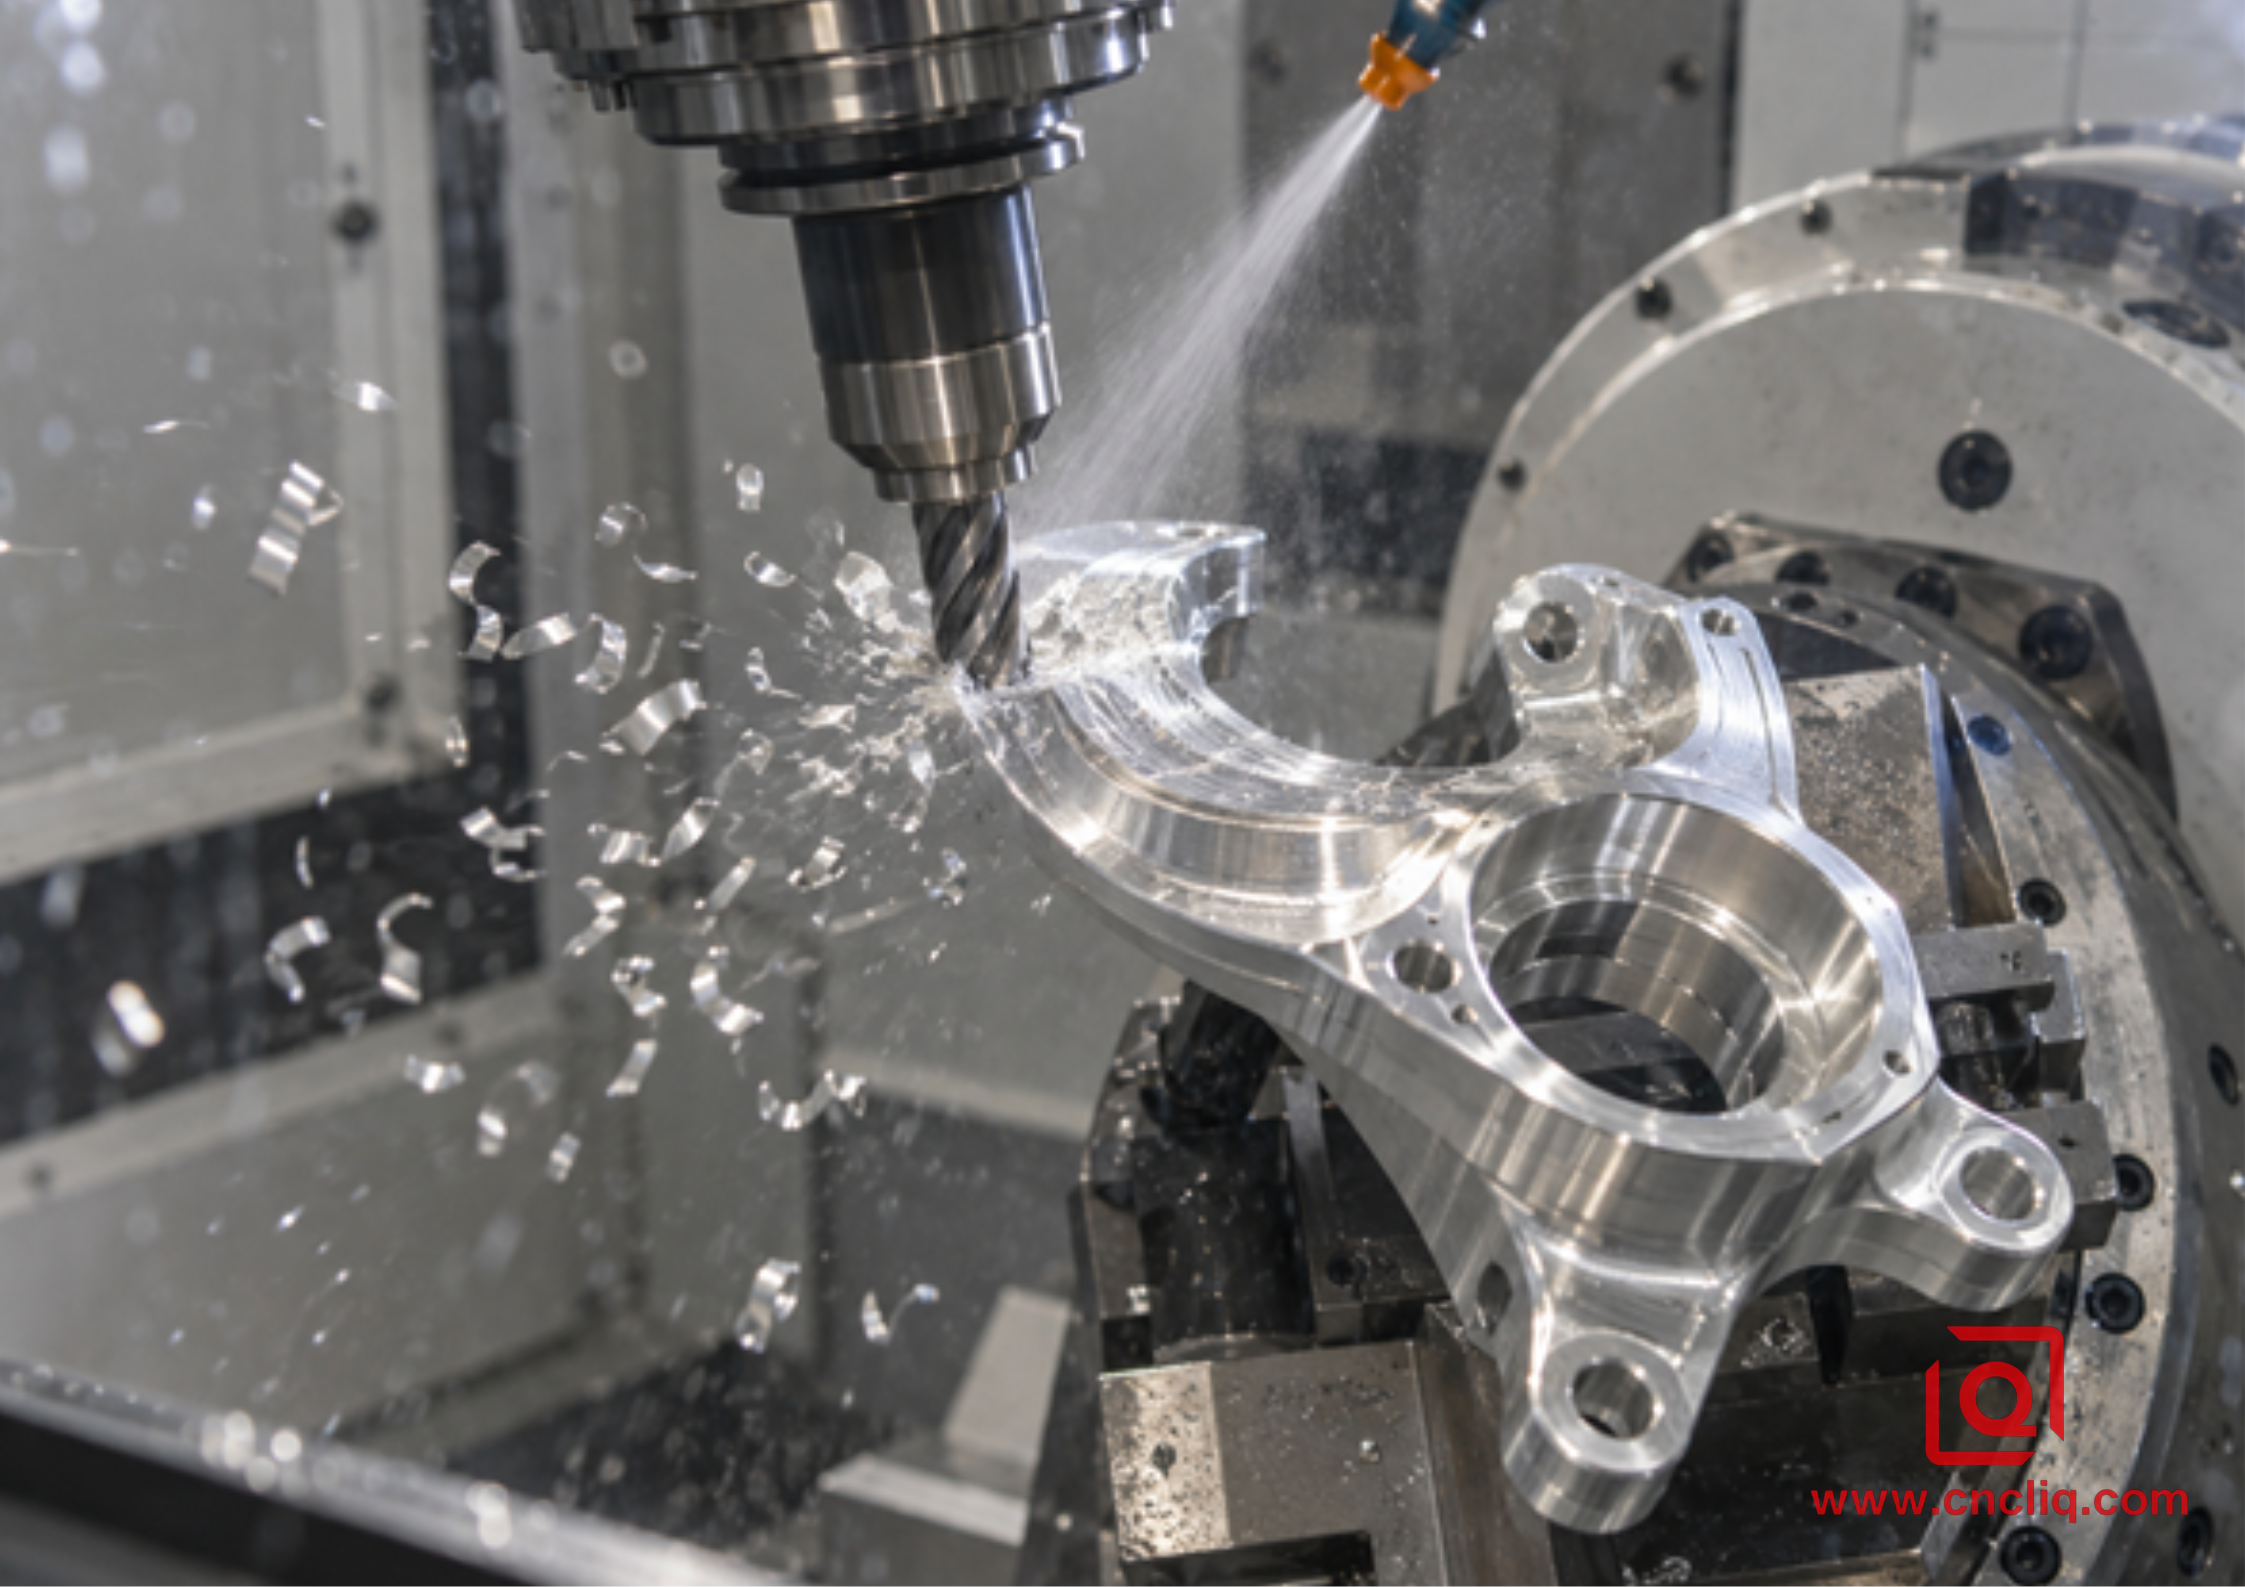
Fünf-Achsen-Seitenfräsen eines gebogenen Bauteils aus 7075-Aluminium
Ändern Sie das Rezept für die Operation
Die folgende Tabelle ist eine Anpassungskarte, keine universelle Geschwindigkeitstabelle. Beginnen Sie mit den genauen Daten des Werkzeugherstellers und berücksichtigen Sie dann, wie der Fräser auf das Teil trifft.
|
Operation |
Was sich physisch ändert |
Hauptrisiko |
Praktische Anpassung |
|
Offenes Seitenfräsen |
Eine Seite des Fräsers ist frei und Späne können austreten |
Rattern aus der Reichweite oder schwache Werkstückhalterung |
Halten Sie die Baugruppe kurz und stimmen Sie den radialen Eingriff ab, bevor Sie die Spanlast verringern |
|
Adaptives oder dynamisches Schruppen |
Der Eingriff bleibt bei einer geringen radialen Breite relativ konstant |
Chip-Ausdünnung, Eckspitzen, Verlangsamung des Controllers |
Verwenden Sie das verifizierte Chip-Thinning-Modell des CAM-Systems und überprüfen Sie jeden Bereich, in dem das Engagement steigt |
|
Slotting in voller Breite |
Material umgibt beide Seiten des Fräsers |
Angesammelte Späne, hohe Belastung und schlechter Kühlmittelzugang |
Verwenden Sie offenen Nutraum, geringe axiale Tiefe, starke Evakuierung und die Schlitzdaten des Fräserherstellers |
|
Wandveredelung |
Kleines, gleichmäßiges Material wird nach dem Schruppen entfernt |
Durchbiegung, Abrieb und Zeugungsspuren |
Lassen Sie einen gleichmäßigen Abstand, verwenden Sie bei Bedarf einen scharfen, speziellen Finisher und vermeiden Sie es, auf der Oberfläche anzuhalten |
|
Bodenveredelung |
Ein Großteil der Endgeometrie kann aktiviert werden |
Spannachschneiden und kreisförmige Werkzeugmarkierungen |
Reinigen Sie die Tasche, überprüfen Sie den Zustand des Werkzeugendes und verwenden Sie einen Pfad, der das Schleifen von Spänen über den Boden vermeidet |
|
Dünne Rippen oder Platten |
Das Werkstück bewegt sich unter Schnitt- und Spannkräften |
Konizität, Vibration und Rückfederung |
Radialkraft reduzieren, in der Nähe des Schnitts abstützen, wo möglich die Seiten wechseln und nach dem Lösen prüfen |
Bei einem radialen Eingriff unter 50 % des Fräserdurchmessers wird die maximale Spandicke kleiner als der programmierte Vorschub pro Zahn. Sandviks veröffentlichte Anleitung zur Spandicke erklärt, warum der Vorschub korrigiert werden muss, wenn ae/D abnimmt. Wenden Sie einen generischen Multiplikator nicht blind an. Überlassen Sie die Berechnung der Geometrie dem Rechner des Fräserherstellers oder einem validierten CAM-Modell und reduzieren Sie den Vorschub lokal dort, wo Ecken oder Restmaterial eine vorübergehende Eingriffsspitze erzeugen.
Komplexer Zugang kann mehrachsiges CNC-Fräsen rechtfertigen. Durch Kippen des Teils oder Werkzeugs kann eine lange, flexible Reichweite durch eine kürzere Baugruppe ersetzt werden. Diese Änderung verbessert das Prozessfenster oft mehr als eine weitere RPM-Anpassung.
Erstellen Sie eine sichere First-Cut-Validierungsleiter
Die besten Einstellungen sind kein einzelner Punkt; Sie stellen ein dokumentiertes Fenster dar, das stabil bleibt, auch wenn Werkzeuge verschleißen, sich Chargen ändern und die Werkstatttemperatur schwankt. Eine praktische Erprobung besteht aus 4 Phasen.
1. Überprüfen Sie die physische Einrichtung
Bestätigen Sie das Materialzertifikat oder die Kaufspezifikation, die Zeichnungsrevision, die Teilenummer des Fräsers, die nutzbare Spannutenlänge, den Halter, die Messlänge, den gemessenen Rundlauf, den Vorrichtungskontakt, den Klemmenzugang und die Spindelfähigkeit. Stellen Sie sicher, dass Luftstoß, Nebel oder Flutkühlmittel über den gesamten Werkzeugweg die Schneidkante erreichen. Wenn Kühlmittel auf die Oberseite einer tiefen Tasche trifft, während die Späne unten bleiben, ist dies keine wirksame Absaugung.
2. Überprüfen Sie den CAM-Pfad, nicht nur das Zusammenfassungsfenster
Achten Sie auf Einträge in voller Breite, enge Innenecken, dünne übrig gebliebene Keile, kurze Liniensegmente, kleine Bögen und Bereiche, in denen die Maschine möglicherweise abbremst. Der befohlene Tischvorschub entspricht nicht immer dem erreichten Vorschub. Wenn die Steuerung langsamer wird, die Drehzahl aber konstant bleibt, sinkt die tatsächliche Spanlast und es kann zu Reibungen bei der detailliertesten Geometrie kommen.
3. Führen Sie einen überwachten Probeschnitt durch
Sehen Sie sich den ersten Eintrag und die Region mit der höchsten Interaktion an. Zu den gesunden Beweisen gehören eine wiederholbare Spindelbelastung, ein gleichmäßiges Schneidgeräusch, getrennte Späne, die den Schnitt verlassen, und eine saubere Kante ohne anhaftendes Material. Halten Sie an, wenn es zu einem plötzlichen Lastwechsel, einer vollen Tasche, einem zunehmenden Quietschen, einer verschmierten Wand oder sichtbarem Aluminium auf der Flöte kommt. Greifen Sie nicht in die Maschine und prüfen Sie sie nicht, bis die Spindel gemäß den Werkstattverfahren sicher gestoppt wurde.
4. Messen und aufzeichnen
Inspizieren Sie die Funktionen, die die Funktion steuern, und nicht nur eine einfache Außenabmessung. Erfassen Sie akzeptierte Drehzahl-, Vorschub-, ap-, ae-, Rampen- und Eintrittswerte, Werkzeug- und Halter-IDs, Stickout, Kühlmittelmethode, Spindellasttrend, Werkzeuglebensdauerregel und Inspektionsergebnis. Wenn sich die Charge ändert, gibt das Einrichtungsblatt dem nächsten Bediener eine bewährte Basislinie anstelle von Folklore.
Lesen Sie die Chips, das Werkzeug, den Ton und die Oberfläche zusammen
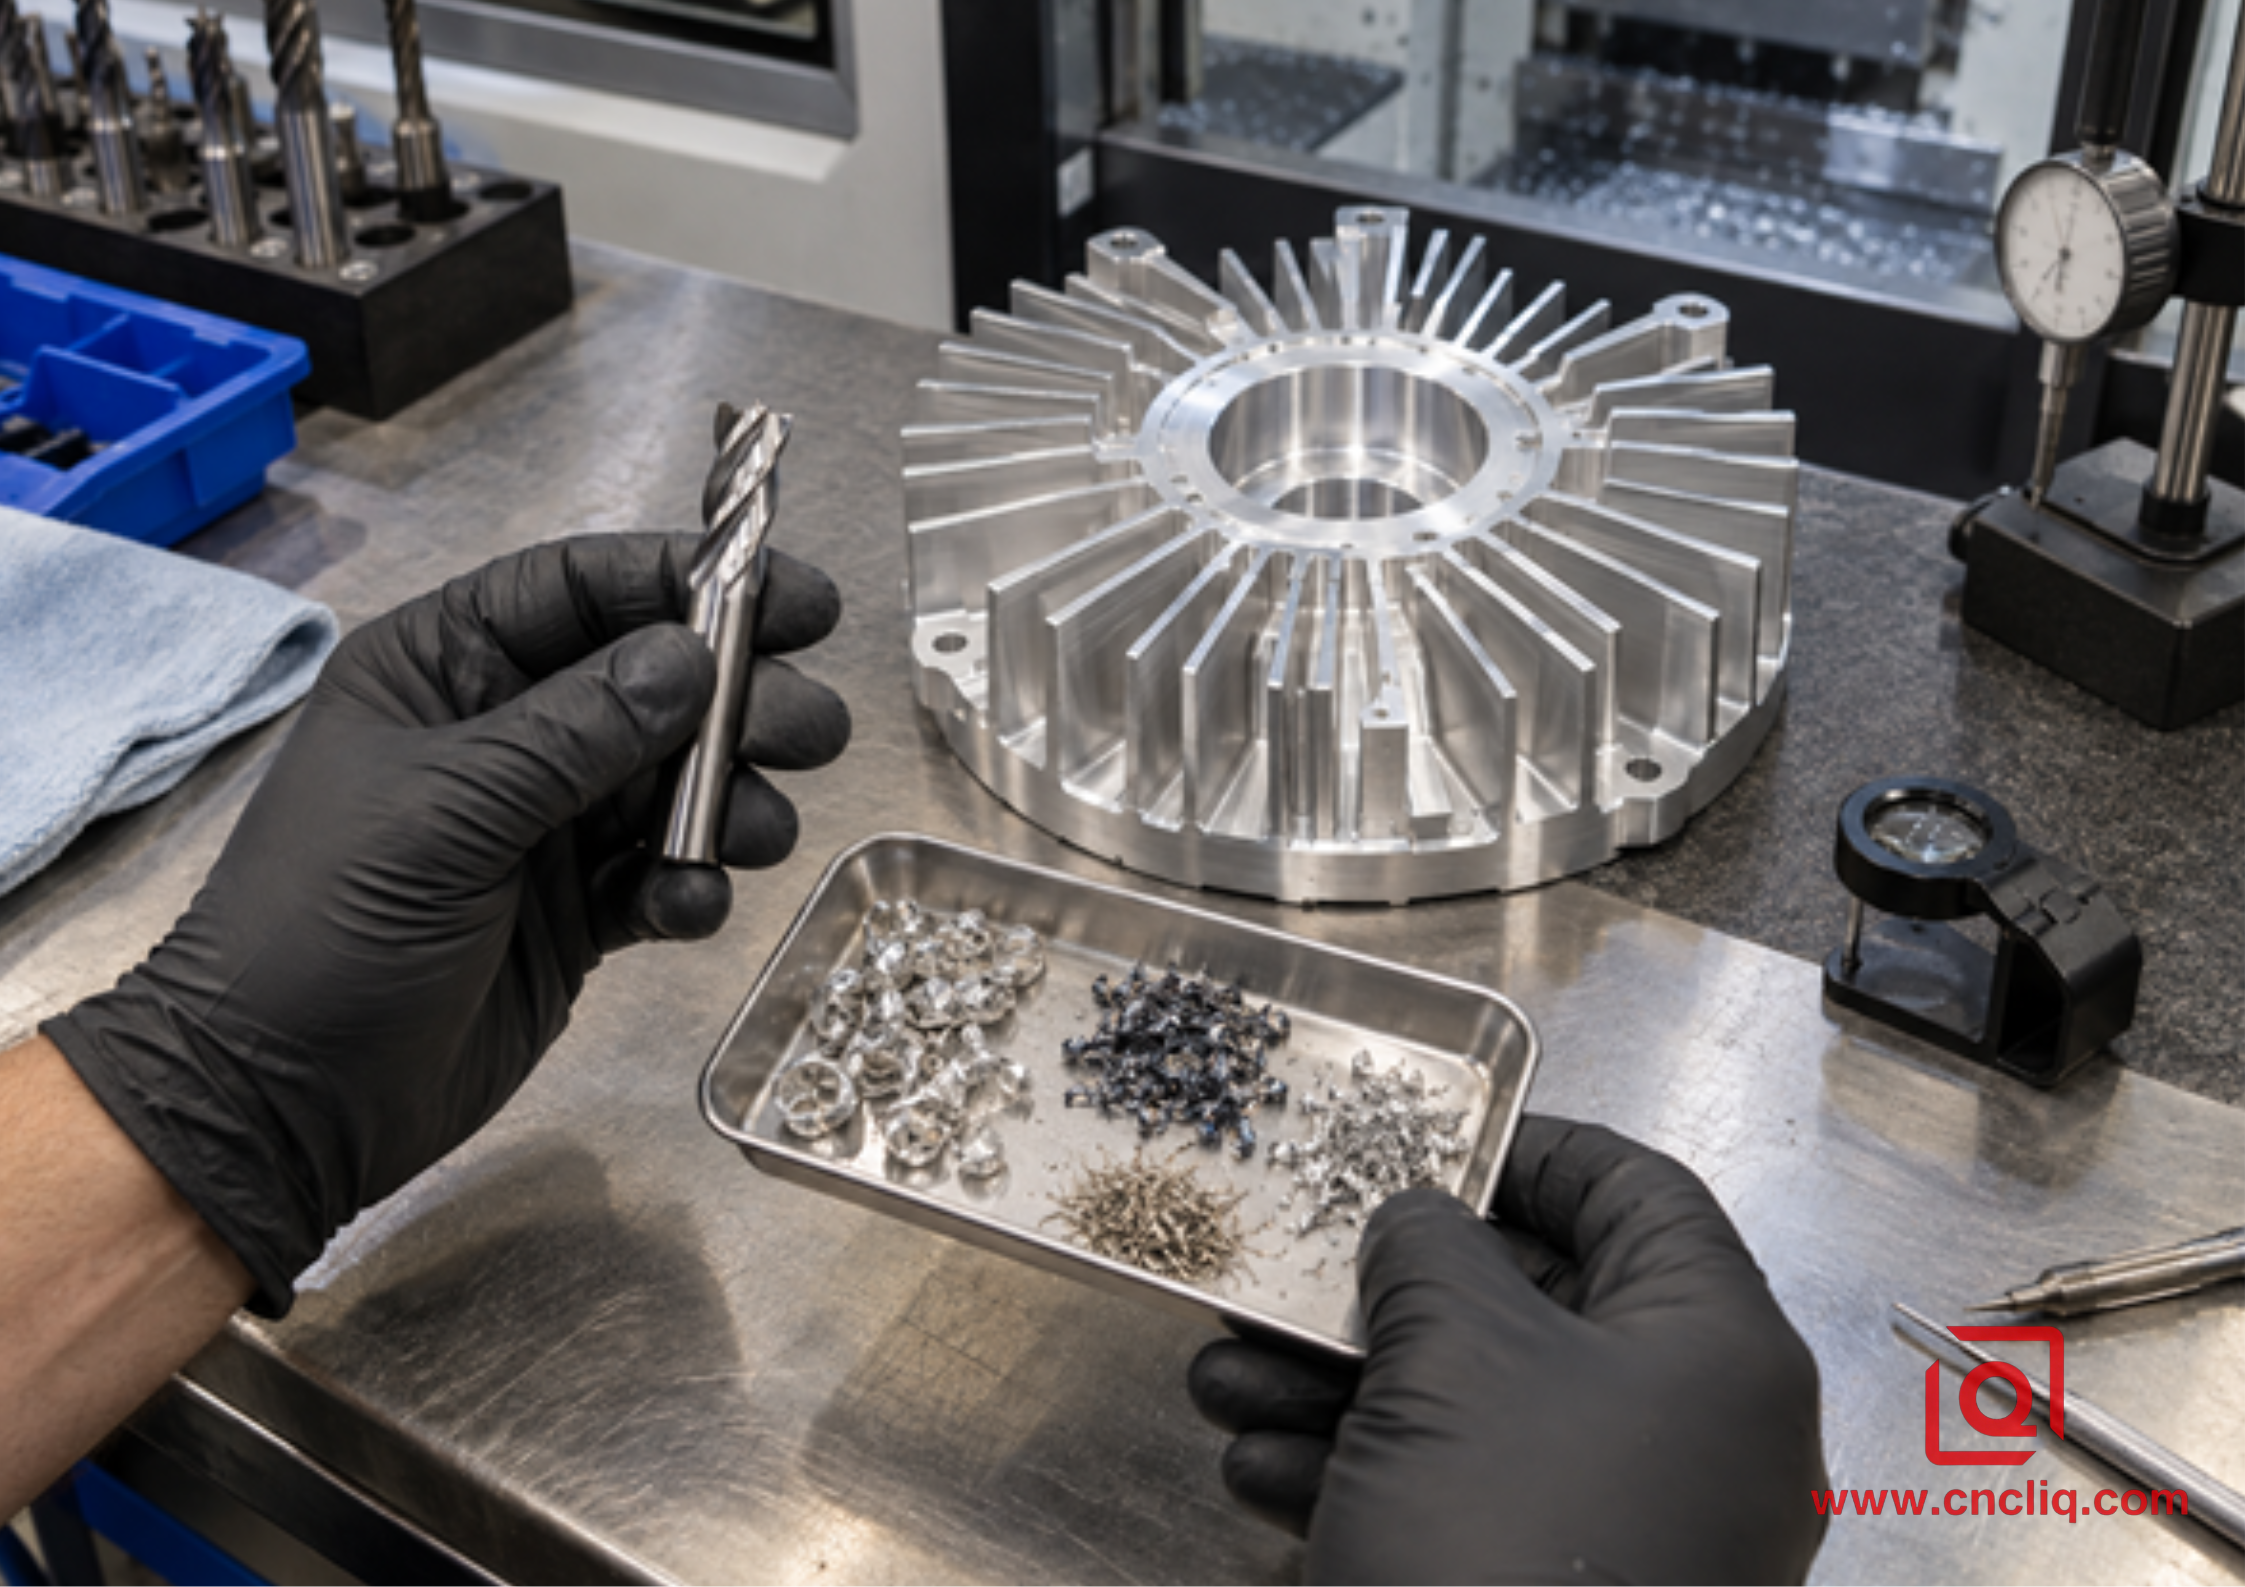
Maschinist vergleicht einen Aluminiumschneider und Spanproben
Kennametals Leitfaden zur Fehlerbehebung beim Wendeplattenfräsen empfiehlt, den Fehlermodus zu identifizieren und Schritt für Schritt Korrekturmaßnahmen anzuwenden. Diese Disziplin ist bei Vollhartmetall-Aluminium-Schaftfräsern genauso nützlich. Wenn sich 5 Einstellungen zusammen verschieben und sich der nächste Teil verbessert, ist die Ursache noch unbekannt. Das ist eine schlechte Grundlage für die nächste Charge.
|
Symptom |
Was es bedeuten könnte |
Zuerst prüfen |
Kontrollierter nächster Zug |
|
Am Rand verschweißtes Aluminium |
Reibung, schwache Schmierung, stumpfe Geometrie oder Nachschneiden von Spänen |
Tatsächlicher Vorschub, Kantenzustand, Spanaustritt, Kühlmittelziel |
Stellen Sie eine scharfe, saubere Kante wieder her, korrigieren Sie die Evakuierung und überprüfen Sie dann, ob Geschwindigkeit und Spanlast innerhalb der genehmigten Grenzen liegen |
|
Feinstaub statt geformter Späne |
Chipdicke ist zu gering oder die Maschine wird langsamer |
Tatsächlicher Vorschub im Schnitt, Anzahl der Nuten und Eckenbewegung |
Vorschub pro Zahn neu berechnen und beschleunigungsbegrenzte Bereiche prüfen |
|
Lautes periodisches Geplapper |
Übermäßige Reichweite, Auslauf, schwacher Support oder instabiles Engagement |
Halter, Stickout, Klemmung und Eckkontakt |
Zuerst kürzen und versteifen; Ändern Sie dann das Engagement oder die Geschwindigkeit jeweils um eine Variable |
|
Grat wächst während der Charge |
Kantenverschleiß, Austrittsrichtung oder nicht unterstütztes Material |
Standzeittrend und Austrittsgeometrie |
Ersetzen oder indizieren Sie nach einem definierten Kriterium und überarbeiten Sie den Exit, wenn die Zeichnung dies zulässt |
|
Größe weicht ab, aber das Finish sieht akzeptabel aus |
Wärme, Werkzeugablenkung, Bezugspunktverschiebung oder Spannabweichung |
Teiletemperatur, Vorrichtungskontakt und Messtrend |
Beheben Sie die physikalische Ursache, bevor Sie eine Verschleißkompensation anwenden |
|
Bodenkratzer nach dem Schruppen |
Lose Späne werden unter das Werkzeug gezogen |
Taschensauberkeit und Kühlmittelweg |
Fügen Sie vor der Bodenbearbeitung eine Reinigungsstrategie hinzu |
Zusammengenommen führen diese Hinweise in der Regel schneller zum Fehler als Lärm allein. Ruhe kann dich täuschen. Eine unterfütterte Kante kann mit wenig Drama entlanggleiten, während sie Wärme in das Teil reibt.
Vorschübe und Geschwindigkeiten müssen Toleranz, Finish und Kosten unterstützen
Für einen Käufer ist die Zykluszeit nur eine Zeile im Angebot. Die Werkzeugreichweite, die Anzahl der Aufspannungen, die Komplexität der Vorrichtung, die Inspektionszeit, das Entgraten, die Reinigung, die Oberflächenbehandlung und die erwartete Werkzeuglebensdauer können wichtiger sein als der Nennvorschub. Ein schneller Schrupppfad, der eine 2-mm-Wand verzerrt oder inkonsistentes Eloxalmaterial hinterlässt, ist nicht produktiv.
Die Zeichnung sollte kritische Bezüge, Passungen, Dichtungsflächen, Positionstoleranzen und kosmetische Zonen identifizieren. Vermeiden Sie es, auf jeder Oberfläche die engsten Toleranzen anzuwenden. Dies kann zu einer langsamen Endbearbeitung und umfangreichen Inspektionen führen, wenn die Funktion dies nicht erfordert. Liqins Aluminium-CNC-Frästoleranz- und Designleitfaden erklärt, wie sich Radien, Wandstärke, Bezugsstrategie und selektive Toleranzen auf die Herstellbarkeit auswirken.
Die Produktgeometrie ändert auch den Parameterplan. Ein kundenspezifischer CNC-gefräster Aluminiumverteiler kombiniert offene Flächen, sich kreuzende Anschlüsse, Dichtflächen und Taschen, die unterschiedliche Werkzeuge und Inspektionsschritte erfordern. Eine kleinere 6061-Aluminiumelektrode für den 5G-Überspannungsschutz bringt verschiedene Bedenken mit sich: Bezugspunktkontrolle, Passungsmerkmale, Oberflächenzustand und Wiederholbarkeit nach dem vorgeschalteten Formprozess. Bei beiden handelt es sich um „Aluminiumteile“, aber ein kopiertes Vorschub- und Geschwindigkeitsrezept wäre eine schlechte Kaufannahme.
Anonymes Verbundgehäuse: 7075 optische Sensorhalterung
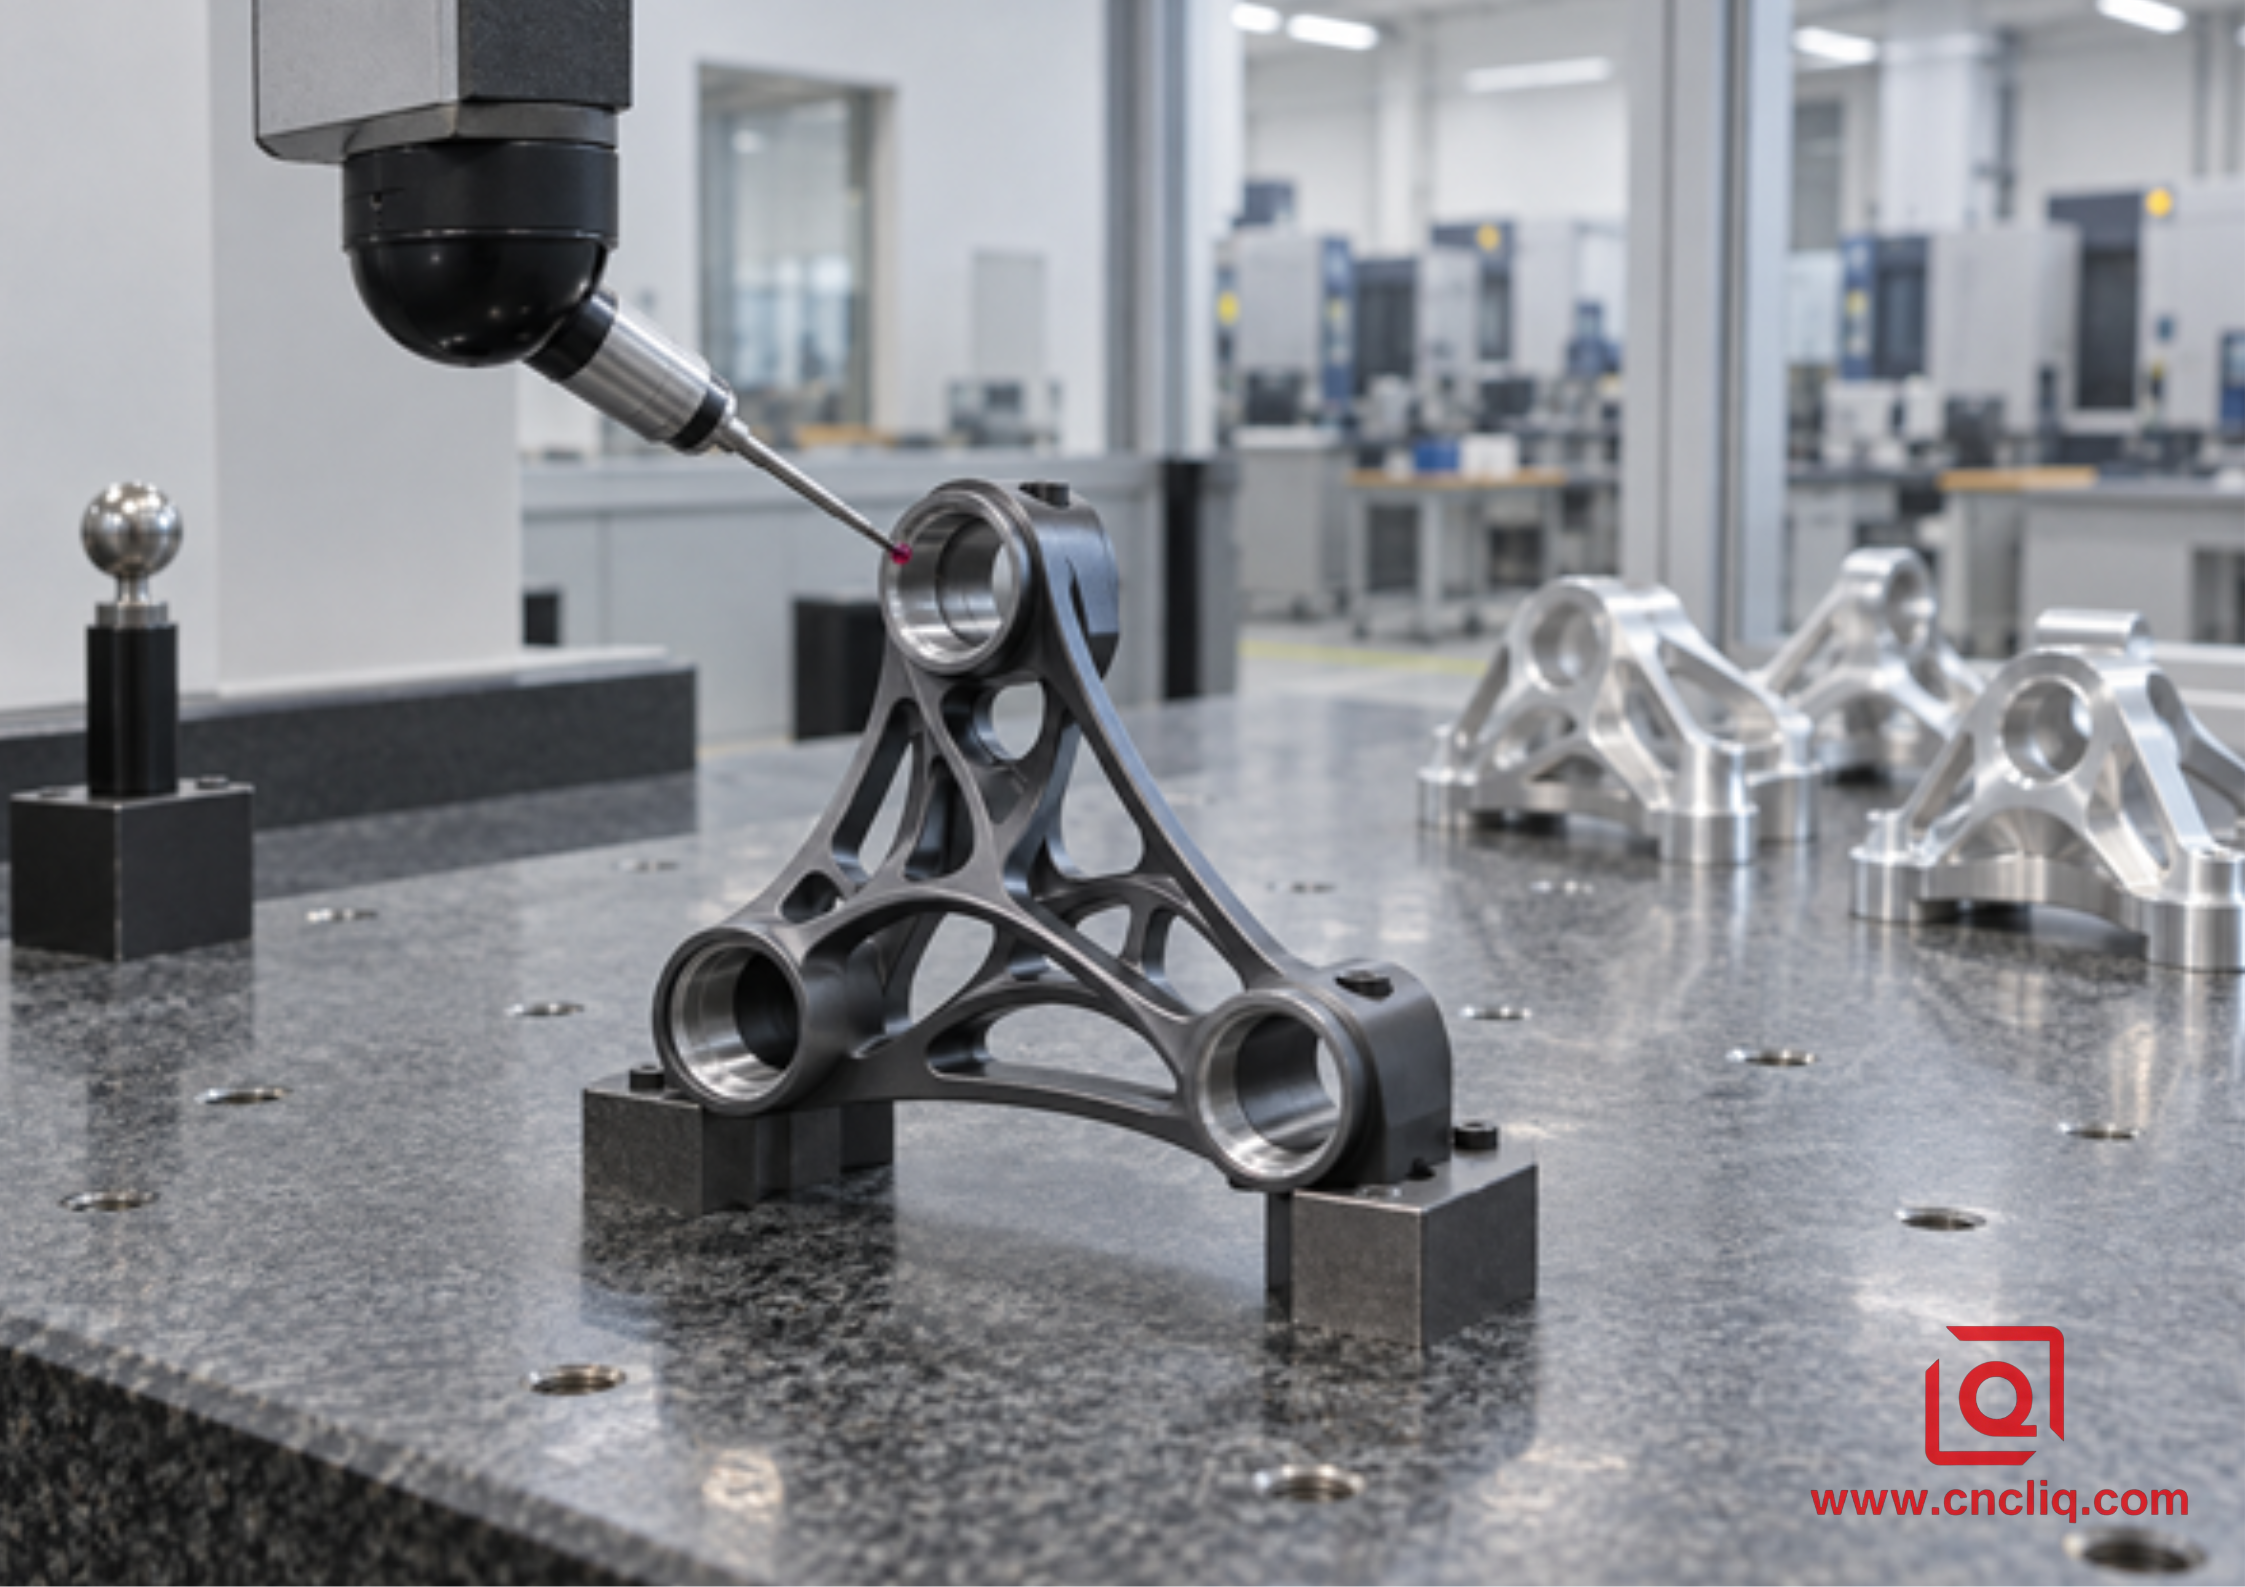
KMG-Inspektion einer komplexen optischen Sensorhalterung aus Aluminium
Der folgende bereinigte zusammengesetzte Fall dient der Veranschaulichung. Es spiegelt die Art der kundenspezifischen Aluminiumbearbeitung wider, die Liqin veröffentlicht, legt jedoch weder die Zeichnung eines Kunden offen noch verspricht es universelle Ergebnisse.
Ein Käufer von Industrieoptiken benötigte eine kompakte 7075-T651-Sensorhalterung, die aus einem Billet gefertigt wurde. Der dreieckige Rahmen enthielt drei abgewinkelte Bohrungen im Lagerstil, gebogene Fenster zur Gewichtsreduzierung und mehrere Rippen mit einer Dicke von fast 2 mm. Das Funktionsproblem war nicht die maximale Drehzahl. Die drei Bohrungen mussten nach starkem Materialabtrag ihre Positionsbeziehung zu einem gemeinsamen Montagebezug beibehalten, während der schlanke Rahmen kein Rattern aufweisen durfte, das die endgültige Oberflächenbehandlung erschweren könnte.
Die Prozessüberprüfung unterteilte die Arbeit in verschiedene Belastungsbedingungen. Ein kurzes, aluminiumspezifisches Schruppwerkzeug entfernte das offene Material mit konstantem radialem Eingriff. Die Restbearbeitung verhinderte, dass ein kleineres Werkzeug auf versteckte Keile traf, die der größere Fräser hinterlassen hatte. Das Teil blieb während der schwersten Entfernung gestützt, wurde dann vor der Fertigstellung freigegeben und an den geplanten Bezugspunkten wiederhergestellt. Durch die mehrachsige Positionierung wurde jede abgewinkelte Bohrung einem kurzen, starren Werkzeug zugeführt, anstatt eine verlängerte Baugruppe zu verwenden.
Das Team hat nicht eine Feed-Rate für alle Funktionen veröffentlicht. Das CAM-Setup speicherte separate, genehmigte Werte für offenes Schruppen, Restbereiche, Rippenschlichten und Bohrungsvorbereitung. Die Vorschuboptimierung reduzierte die befohlene Rate bei steigendem Eingriff, während der Bediener überprüfte, dass die Beschleunigung den Span bei kurzen Bewegungen nicht leise dünner machte. Die Späne wurden vor der Wand- und Bodenbearbeitung entfernt.
Die Inspektion folgte der Funktionskette. Bezugsflächen wurden zuerst bestätigt; Die drei Bohrungsachsen und ihre Positionen wurden dann auf einem KMG gemessen, gefolgt von der Rippendicke und einer visuellen Oberflächenprüfung. Erst nachdem diese Beweise akzeptiert wurden, konnte der Aufbau zu einer Basislinie für die Wiederholungsproduktion werden. Die Lektion ist übertragbar: Vorschübe und Geschwindigkeiten gehören zum Merkmal, zur Werkzeugbaugruppe und zum Qualitätsplan – nicht nur zum Legierungsnamen.
Machen Sie in der Angebotsanfrage dünne Rippen, abgewinkelte Bohrungen, tiefe Taschen und bezugskritische Merkmale hervor; Überlassen Sie es nicht dem Lieferanten, diese aus einem schattierten Modell abzuleiten. Liqin kann dann eine 3-Achsen-Route mit 3+2 oder simultaner 5-Achsen-Arbeit vergleichen und erklären, wofür der zusätzliche Zugang seinen Preis hat.
Was Sie für ein genaues Angebot zum CNC-Fräsen von Aluminium senden sollten
Eine nützliche Ausschreibung ermöglicht es dem Fertigungsteam, den tatsächlichen Prozess einzuschätzen, anstatt die Preise anhand eines Screenshots festzulegen. Einschließen:
· Ein STEP oder ein anderes verwendbares 3D-CAD-Modell plus eine revisionskontrollierte 2D-Zeichnung.
· Anforderungen an Legierung, Härte, Rohteilform und alle erforderlichen Materialzertifizierungen.
· Kritische Bemaßungen, GD&T-Bezüge, Passungen, Dichtungsflächen und selektive Angaben zur Oberflächenrauheit.
· Gewindestandards, Einsätze, Kantenbrüche, Gratgrenzen und Sauberkeitsanforderungen.
· Eloxieren, Umwandlungsbeschichtung, Lackierung oder andere Endbearbeitungsspezifikationen, einschließlich maskierter Bereiche und kosmetischer Zonen.
· Prototypmenge, Produktionschargengröße, Jahresprognose, Ziellieferung, Verpackung und Bestimmungsort.
· Inspektionsergebnisse wie Erstmusterberichte, CMM-Daten, Materialaufzeichnungen oder Beschichtungsberichte.
· Bekannte Montageprobleme, frühere Werkzeugspuren, Verformung, Leckage oder Gratprobleme.
Sie können sich auch über die umfassenderen Aluminiumprodukt- und Prozessmöglichkeiten von Liqin informieren. Wenn die Angebotsanfrage fertig ist, fordern Sie eine Fertigungsprüfung und ein wettbewerbsfähiges Angebot an. Klare Eingaben helfen dem Engineering-Team, mit einem prozessorientierten Plan statt mit einem generischen Stückpreis zu reagieren.
Klicken Sie hier für Ihre Anfrage 👆
FAQ
1. Welche Drehzahl sollte ich zum CNC-Fräsen von 6061-Aluminium verwenden?
Die Drehzahl hängt vom Fräserdurchmesser und der für das jeweilige Werkzeug zugelassenen Schnittgeschwindigkeit ab. Berechnen Sie n = (Vc × 1.000) ÷ (π × D) und bestätigen Sie dann die tatsächliche Grenze und den Drehmomentbereich der Spindel. Nachdem Sie die erreichbare Drehzahl ausgewählt haben, berechnen Sie den Tischvorschub anhand der Nutenzahl und des Vorschubs pro Zahn. Eine allgemeine RPM-Antwort ohne Informationen zu Werkzeugdurchmesser, Geometrie, Eingriff, Reichweite und Maschine ist unvollständig.
2. Ist ein 2-schneidiger oder 3-schneidiger Schaftfräser besser für Aluminium?
Bei 2 Rillen ist normalerweise mehr Platz zwischen den Kanten. Diese Atempause ist in einem Schlitz, einer geschlossenen Tasche, Gummibärchen oder einer Maschine mit schwacher Spülung nützlich. Ein speziell entwickeltes 3-Schneiden-Werkzeug verdient anderswo seinen Platz – offene Profile, adaptives Schruppen und stabile Schlichtschnitte, bei denen die zusätzliche Kante arbeiten kann, ohne die Spannut zu verstopfen. Die richtige Wahl hängt von der genauen Werkzeuggeometrie und -funktion ab, nicht nur von der Anzahl der Nuten.
3. Warum wird Aluminium mit dem Schaftfräser verschweißt?
Aufgebaute Schneide ist genau das, was der Name vermuten lässt: Aluminium haftet an der Schneide und beginnt, anstelle des Hartmetalls zu schneiden. Suchen Sie zunächst nach einem Span, der bei der gewählten Drehzahl zu dünn ist, einer müden Kante, Spänen, die doppelt herumlaufen, Schmiermittel, das den Schnitt verfehlt, einem starken Biss oder unnötiger Reichweite. Stoppen Sie die Spindel sicher. Reinigen Sie die Tasche, überprüfen Sie die Kante, ersetzen Sie sie, wenn sie beschädigt ist, und nehmen Sie die nächste Anpassung innerhalb des Fensters des Werkzeugmachers vor – eine Anpassung, nicht fünf.
4. Sollte Aluminium trocken, mit Luft, Nebel oder Flutkühlmittel gefräst werden?
Die Antwort hängt vom Fräser, der Legierung, der Maschine, dem Betrieb und den Bedienelementen am Arbeitsplatz ab. Gezielte Luft kann Späne in offenen Schnitten entfernen; Nebel sorgt für zusätzliche Schmierung; Flutkühlmittel kann die Späne schmieren, kühlen und transportieren, wenn es die Kante erreicht. Tiefe Schlitze und Taschen bedürfen besonderer Aufmerksamkeit, da Flüssigkeit außerhalb der Kavität keinen Beweis für die Spanabfuhr innerhalb der Kavität darstellt. Befolgen Sie die Anweisungen des Maschinen-, Flüssigkeits-, Belüftungs- und Werkzeuglieferanten.
5. Wie kann ein Käufer Angebote zum CNC-Fräsen von Aluminium vergleichen?
Vergleichen Sie den vorgeschlagenen Materialzustand, die Prozessroute, die Anzahl der Setups, die Strategie für kritische Merkmale, den Inspektionsumfang, die Endbearbeitung, die Dokumentation, die Verpackung, die Durchlaufzeit und Annahmen – nicht nur den Stückpreis allein. Fragen Sie den Lieferanten, wie er dünne Wände, tiefe Taschen, Dichtflächen, Werkzeugzugang und Chargendrift kontrolliert. Ein vertretbares Angebot sollte die Zeichnung mit der Bearbeitung und Überprüfung in Verbindung bringen und keine Toleranz versprechen, ohne den Prozess zu erklären.
Klicken Sie hier für Ihre Anfrage 👆
Zusammenfassung
Zuverlässiges CNC-Fräsen von Aluminium beruht auf der Einhaltung von Schnittgeschwindigkeit, Drehzahl, Spanlast, Spananzahl, axialer Tiefe, radialem Eingriff, Steifigkeit und Spanabfuhr. Beginnen Sie mit den Daten für den genauen Fräser, berechnen Sie die Maschinenbefehle, überprüfen Sie den tatsächlichen Werkzeugweg und überprüfen Sie den ersten Schnitt anhand von Spänen, Last, Geräusch, Werkzeugzustand und Maßprüfung. Passen Sie das Rezept an die Legierung und das Merkmal an, dokumentieren Sie das akzeptierte Fenster und geben Sie Ihrem Lieferanten eine vollständige Angebotsanfrage, damit Geschwindigkeit, Toleranz, Finish, Kosten und Lieferung gemeinsam entwickelt werden können.
Kontaktinformationen
Unternehmen: Ningbo Liqin Industry Co., Ltd.Tägliche Kundenwartung und Kundendienst:service@shturl. zhuwanying@cncliq.com
Neue Anfrage, Angebot und Bestellbesprechung:business@shturl. zhouli@chinaliqin.com
Hotline: +86 18757148656
Haftungsausschluss
Alle in diesem Blog veröffentlichten technischen Artikel, Materialspezifikationen, Bearbeitungsempfehlungen und Details zur Oberflächenbehandlung dienen nur zu Informations- und Referenzzwecken. Bitte beachten Sie, dass allgemeine Blogeinblicke unterzeichnete technische Vereinbarungen nicht ersetzen. Da kundenspezifische Teile je nach Materialwärmezahl, Maschinenkalibrierung und spezifischen Toleranzen variieren, werden verbindliche Qualitätsspezifikationen ausschließlich durch Ihre genehmigten CAD-Zeichnungen, unterzeichneten Verträge und formellen Qualitätspläne bestimmt.
Alle in diesem Blog vorgestellten Kundenfallstudien wurden gründlich anonymisiert und bereinigt. Die angezeigten Leistungskennzahlen, Fertigungsabläufe und Bilder dienen ausschließlich der Demonstration unserer kundenspezifischen Bearbeitungsfähigkeiten und stellen keinen einzigen universellen Standard für alle Aufträge dar.
Liqin-Fertigungsteam
Aufbauend auf 18 Jahren Erfahrung in der Präzisionstechnik fertigt Ningbo Liqin Industry Metallkomponenten mit hohen Toleranzen für anspruchsvolle globale Märkte. Wir operieren in einem 6.500 m² großen Produktionszentrum, das mit über 150 Maschinen ausgestattet ist und 4-Achsen- und 5-Achsen-Maschinen betreibt ein Dach. Mit diesem Setup können wir Projekte nahtlos verwalten und Teile von den ersten CAD-Konzepten direkt bis zur endgültigen Lieferung weiterleiten.
Wir übernehmen die Qualitätskontrolle ohne Kompromisse. Enge Toleranzen behandeln wir mit der nötigen Ingenieursdisziplin. Unterstützt durch die Zertifizierungen ISO 9001, ISO 13485 und IATF 16949 führen unsere QA-Ingenieure bei jeder einzelnen Produktionscharge strenge IPQC-, FQC- und OQC-Prüfungen durch. Von der KMG-Abmessungskartierung und optischen Profilierung bis hin zu Härte- und Salzsprühtests validieren wir Ihre kritischen Spezifikationen im Voraus – so erhalten Sie einsatzfertige Komponenten ohne Montageprobleme oder kostspielige Produktionsunterbrechungen. Zusätzlich zur Fertigung können Sie sich darauf verlassen, dass wir auf neue Anfragen innerhalb von zwei Stunden reagieren, direkte Unterstützung bei der Bemusterung von Prototypen erhalten und einen reibungslosen Exportversand nach Europa, Nordamerika, Asien und Ozeanien gewährleisten.
Begrüßen Sie Ihre Anfragen und Muster. Besuchen Sie unsere Website oder kontaktieren Sie uns direkt für ein wettbewerbsfähiges Angebot!
