 Deutsch




Kämpfen Sie immer noch mit trüben Oberflächen, schwankenden Durchmessern und silbernen Materialresten am Einsatz, obwohl die Bearbeitung von weichem Aluminium eigentlich ein Kinderspiel sein sollte? Dieser Leitfaden erklärt Ihnen die Meldungen Ihrer Maschine, die Ursachen für die Entstehung von Aufbauschneiden und wie Sie den Prozess in einer sinnvollen Reihenfolge in der Fertigung korrigieren können. Er richtet sich an Ingenieure, Einkäufer und Zerspanungsmechaniker, die wiederholgenaue, kundenspezifische Aluminiumdrehbearbeitungen benötigen – und keine magische Geschwindigkeit, die von einer anderen Drehmaschine kopiert wurde.
Kurz gesagt: Aufbauschneiden (auch Aufbauschneiden genannt) sind Werkstückmaterial, das sich nahe der Schneide anlagert und vorübergehend mit dem Werkzeug verwächst. Bei weichem, duktilem Aluminium wird dies durch Reibung, eine stumpfe oder ungeeignete Schneide, übermäßigen Span-Werkzeug-Kontakt, unzureichende Schmierung an der Spanfläche und das erneute Schneiden von zähen Spänen begünstigt. Prüfen Sie zunächst, ob es sich tatsächlich um Aufbauschneiden handelt. Stellen Sie dann eine scharfe, polierte Aluminiumgeometrie wieder her, achten Sie auf schneidendes statt reibendes Schneiden, führen Sie sauberes Schmiermittel auf die Span-Werkzeug-Kontaktfläche auf und ändern Sie die Schnittgeschwindigkeit oder den Vorschub schrittweise. Betrachten Sie alle unten stehenden Werte als Richtwerte; die Angaben des Wendeschneidplattenherstellers und ein kontrollierter Test an der Maschine haben Vorrang.
1. Wie eine verstärkte Kante aussieht – und warum Käufer darauf achten sollten.
Beim Drehen gleitet der Span unter hohem Druck über die Spanfläche des Wendeschneidplatteneinsatzes. Eine geringe Menge duktilen Aluminiums kann sich an dieser Fläche anlagern, sich zu Schichten verdichten und an der Schneide wachsen. Die Ablagerung verändert den effektiven Spanwinkel und den Schneidkantenradius. Beim Abbrechen kann ein Teil davon mit dem Span mitgeführt werden; ein anderes Fragment kann in die frisch gedrehte Oberfläche eingepresst werden oder Material abreißen. Dieser Wachstums-Abbruch-Wachstums-Zyklus ist der Grund dafür, dass ein Werkstück über mehrere Umdrehungen hinweg glänzend aussehen und plötzlich einen grauen, verschmierten Streifen aufweisen kann.
Dies ist mehr als nur ein kosmetischer Fehler. Eine fehlerhafte Schneide verschiebt den Kontaktpunkt zum Werkstück, wodurch ein stabiler Verschleißausgleich instabil werden kann. Bei Dichtungszapfen, optischen Gehäusen, pneumatischen Hülsen und Lagerpassungen können die praktischen Folgen Rauheitsspitzen, Streuungen im Durchmesser, Rollgrate an Nuten, unzuverlässige Messwerte und zusätzliches Polieren, das eine kontrollierte Schneide abrundet, sein. Die Kosten beschränken sich nicht nur auf den Einsatz selbst. Es können auch Maschinenlaufzeitverluste, Sortierarbeiten, wiederholte Erstmusterprüfungen und Lieferverzögerungen entstehen.
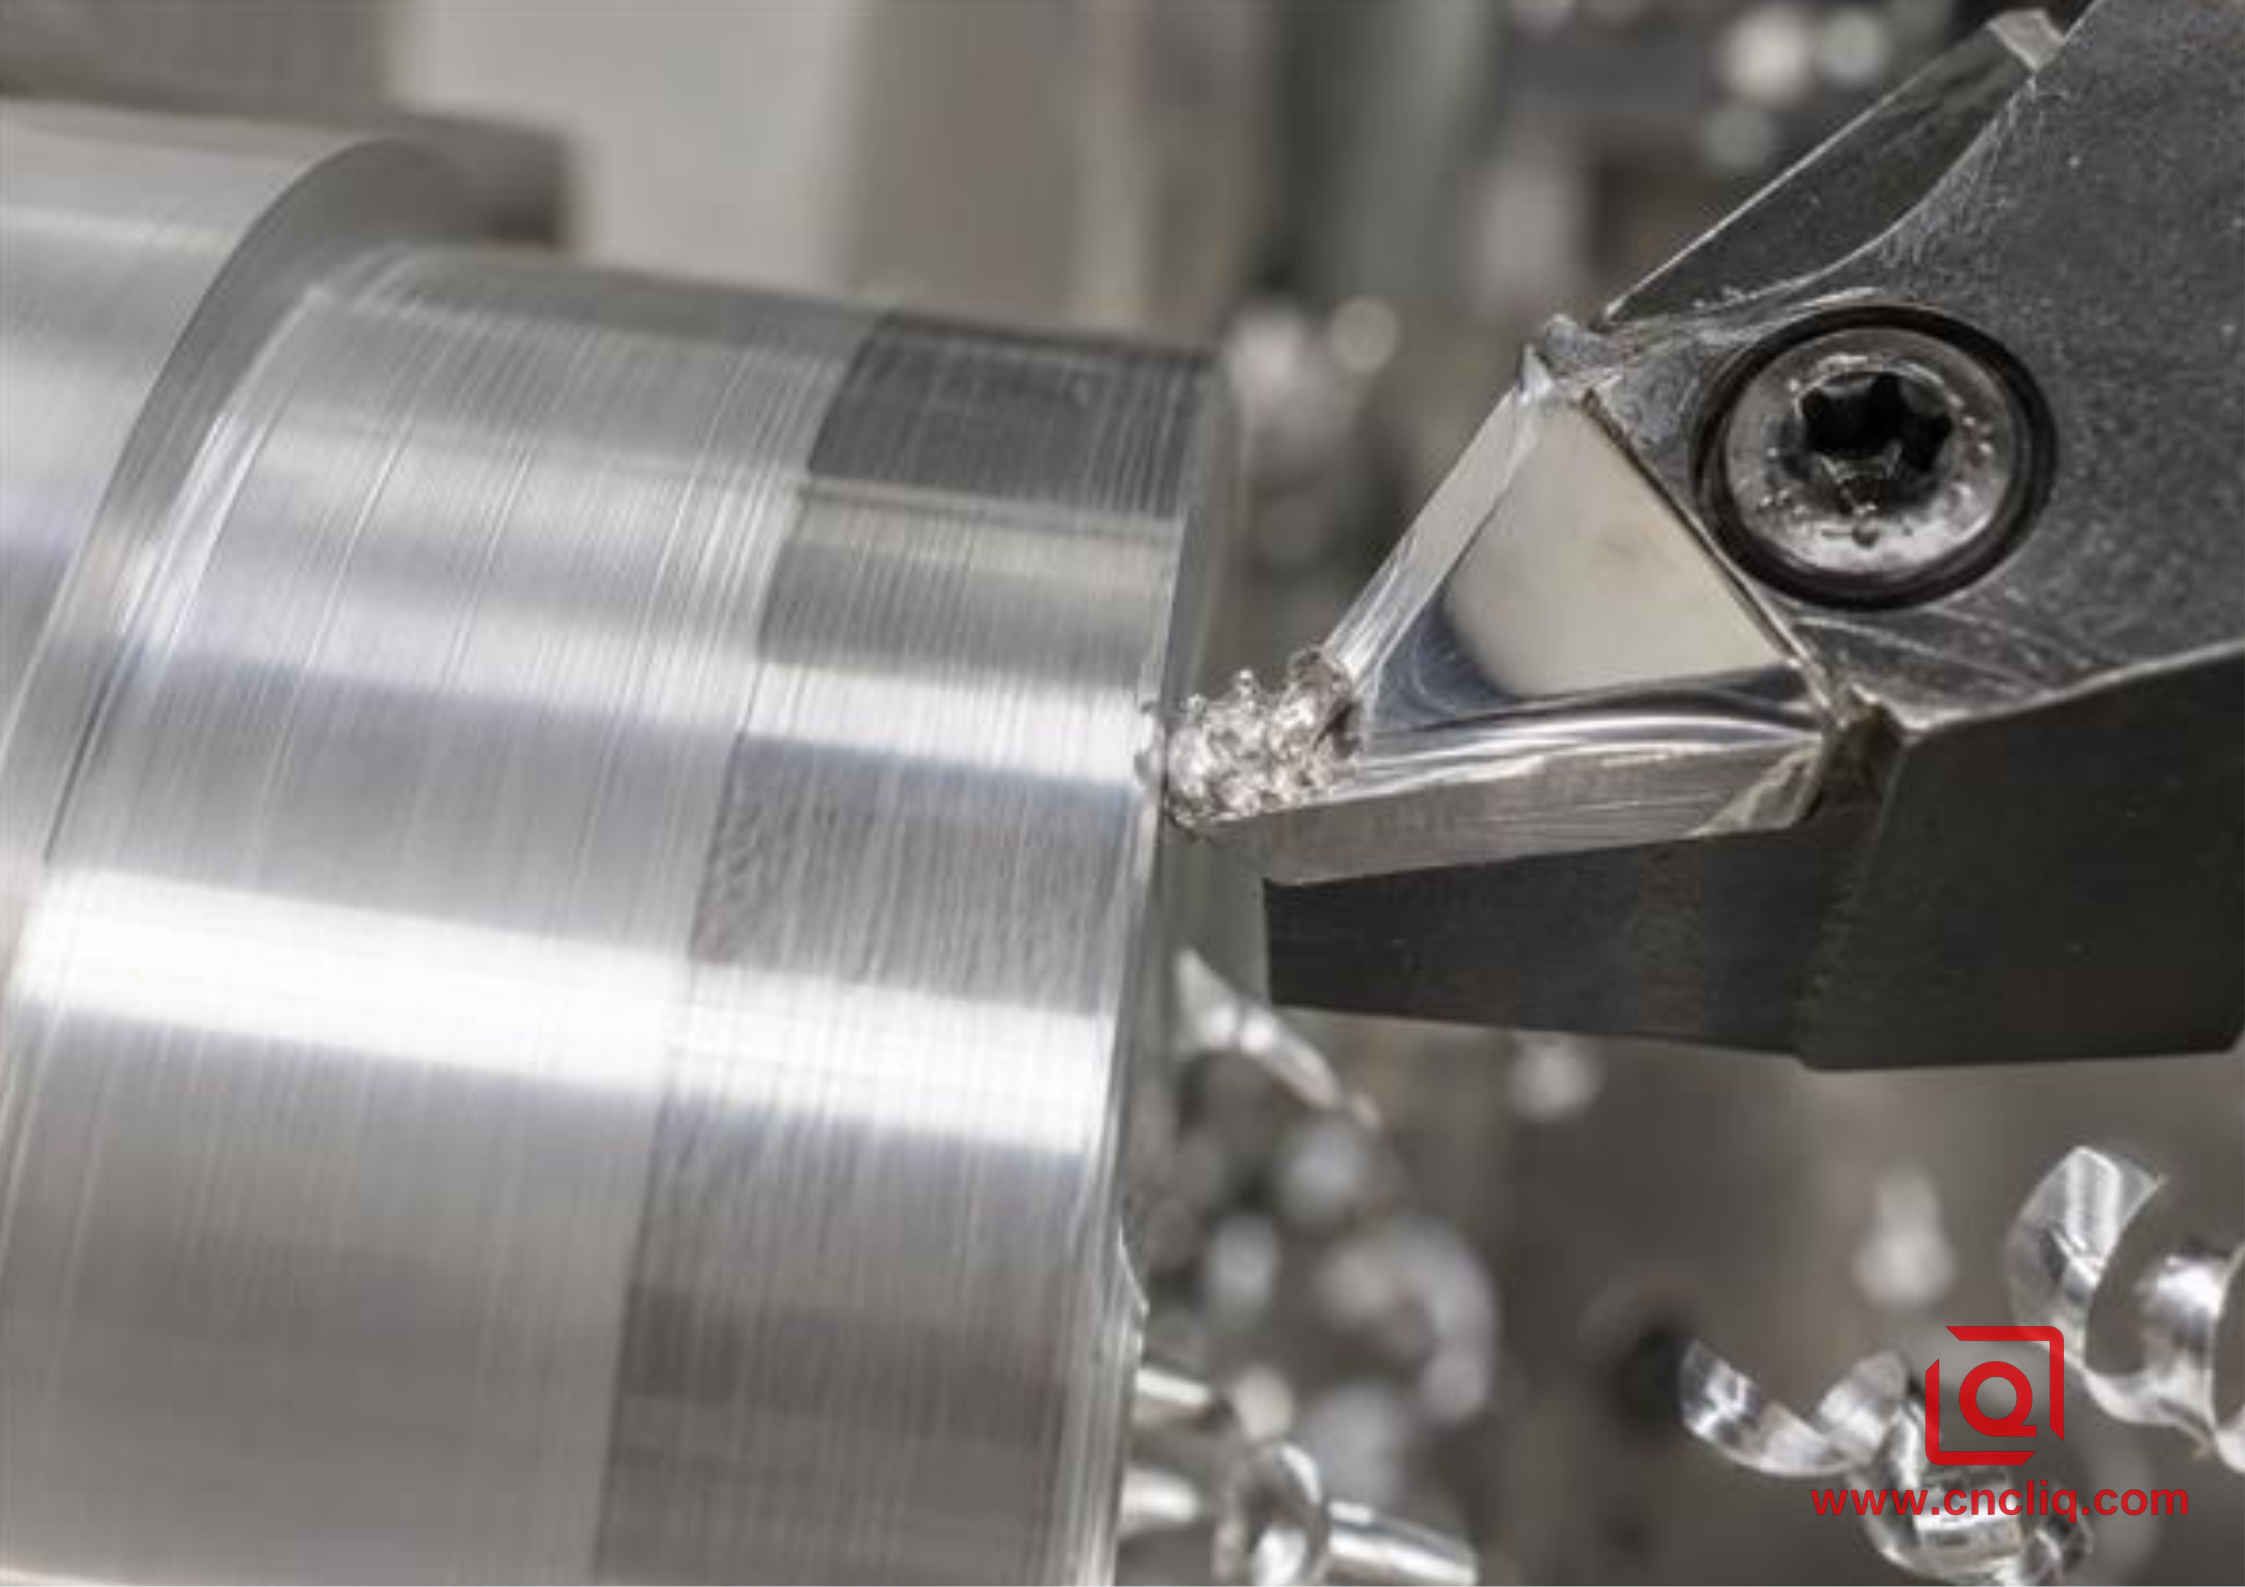
Eine geringe Aluminiumablagerung verändert die Arbeitskante, bevor normaler Flankenverschleiß deutlich sichtbar wird.
Verwechseln Sie Aufbohren nicht mit Rattern. Aufbohren hinterlässt in der Regel unregelmäßige Schmierstellen, Ausrisse oder zufällige helle und matte Bereiche. Rattern hingegen erzeugt meist ein sich wiederholendes Wellenmuster mit einer erkennbaren Steigung am Umfang. Eine abgenutzte Spindelnase kann zu einem gleichmäßigen Oberflächenverlust führen. Spankratzer folgen üblicherweise der Bewegung eines eingeschlossenen Spans. Stoppen Sie die Spindel sicher, entnehmen Sie den Wendeschneidplatteneinsatz und untersuchen Sie die Spanfläche unter Vergrößerung. Ein heller Aluminiumklumpen an der Schneide ist ein starkes Indiz; eine saubere Schneide deutet hingegen auf mangelnde Steifigkeit, Rundlauffehler, Kühlmittelverunreinigungen oder Probleme mit der Werkstückspannung hin.
2. Warum weiches Aluminium schwieriger sauber zu drehen sein kann
Weiches Material ist nicht gleichbedeutend mit einfacher Spankontrolle. Aluminium mit geringer Härte und hoher Duktilität kann fließen statt brechen und so einen langen Span mit großer Kontaktfläche an der Spanfläche erzeugen. Beginnt die Schneide zu reiben, steigt die lokale Reibung. Der Span drückt gegen das Werkzeug, es kommt zur Adhäsion, und die Geometrie verschlechtert sich. Ein langsamer, vorsichtig wirkender Schnitt kann daher weniger stabil sein als ein gezielter Schnitt, der einen echten Span erzeugt.
Legierung und Härtegrad sind entscheidend. Reinaluminium (3003) und geglühtes oder leicht kaltverfestigtes Aluminium der 5000er-Serie erfordern im Allgemeinen mehr Aufmerksamkeit hinsichtlich Schneidkantenschärfe und Spankontrolle als härtere, festere Sorten, die Späne leicht brechen. Selbst bei Aluminium der Sorte 6061 können Materialform, Härtegrad, Extrusionshistorie und Materialcharge das Ergebnis einer Feinbearbeitung beeinflussen. Geben Sie die vollständige Legierung, den Härtegrad und die Materialform in der Zeichnung an; die Angabe „Aluminium“ allein ist keine ausreichende Materialbeschreibung. Einen umfassenderen Vergleich finden Sie im Leitfaden von Liqin zur Auswahl von Legierungen für die CNC-Drehbearbeitung von Aluminium (OEM) .
Eine ältere, aber immer noch nützliche Referenz für die Zerspanung, die vom NIST bereitgestellt wird, berichtet, dass bei vielen Aluminiumlegierungen eine Erhöhung der Schnittgeschwindigkeit über etwa 30–60 m/min die Wahrscheinlichkeit von Aufbauschneiden verringert und den Spanbruch sowie die Oberflächengüte verbessert. Dies ist ein physikalischer Trend, keine Produktionsvorgabe. Moderne Hartmetall- und PKD-Werkzeuge ermöglichen deutlich höhere Schnittgeschwindigkeiten, jedoch können ein kleiner Durchmesser, eine maximale Spindeldrehzahl, eine schwache Werkstückspannung oder unterbrochene Bearbeitungselemente die Einsatzmöglichkeiten der Maschine einschränken. Es empfiehlt sich, innerhalb des vom Werkzeughersteller angegebenen Bereichs für die jeweilige Sorte zu arbeiten und den Schnitt zu überprüfen, anstatt einen allgemeingültigen Wert anzustreben.
3. Die vier Stellhebel: Schneidkante, Spanabfuhr, Schmierung und Wärme
Verwenden Sie eine Schneide, die für die Bearbeitung von Nichteisenmetallen geeignet ist.
Eine polierte, scharfe Wendeschneidplatte mit positivem Spanwinkel ist der übliche Ausgangspunkt für das Feindrehen von weichem Aluminium. Die positive Geometrie reduziert die Schnittkraft und verkürzt die Span-Werkzeug-Kontaktzone; eine polierte Spanfläche bietet dem Span weniger mikroskopische Ansatzpunkte. Standard-Stahlwendeschneidplatten weisen oft eine stärkere Abtragung, eine weniger positive Geometrie und eine für die Warmbearbeitung von Eisenwerkstoffen geeignete Beschichtung auf. Sie können zwar den Einsatz überstehen, neigen aber dazu, die weiche Aluminiumoberfläche zu bearbeiten, anstatt sie sauber abzutrennen.
Unbeschichtetes, poliertes Hartmetall ist ein praktischer Standard. PKD kann für eine stabile, großvolumige Oberflächenbearbeitung attraktiv sein, da es eine sehr harte, reibungsarme Schneide bietet. Die höheren Werkzeugkosten sind jedoch nur dann sinnvoll, wenn Rüstzeiten, Aufmaße, Unterbrechungen und die erwartete Losgröße kontrolliert werden können. Die Wahl der Beschichtung muss auf den Anwendungsdaten des Werkzeugherstellers für Aluminium basieren. Gehen Sie nicht davon aus, dass eine Premium-Beschichtung für Stahl auch für Aluminium optimal ist.
Geben Sie dem Span genügend Dicke, um Folgendes zu hinterlassen
Ein zu geringer Vorschub im Verhältnis zu Kantenradius, Rundlauf und Maschinenzustand kann dazu führen, dass Schneiden in Reiben übergeht. Ein zu hoher Vorschub hingegen kann ein schlankes Werkstück überlasten, den Arbeitsbereich des Spanbrechers überschreiten oder die geforderte Oberflächenrauheit nicht erreichen. Achten Sie auf die minimale effektive Spandicke und die Funktion des Spanbrechers, nicht auf „langsamer ist sicherer“. Verschlechtert sich die Oberfläche nach einer Vorschubreduzierung, prüfen Sie die Schneide, bevor Sie den Vorschub erneut reduzieren.
Die ideale geometrische Rauheit dient als nützliche Plausibilitätsprüfung. Bei runder Schneidkante und geringem Vorschub beträgt die theoretische Rauheitshöhe (Spitze-Tal) ungefähr R<sub>max</sub> ≈ f²/(8rε) , wobei f der Vorschub in mm/U und rε der Schneidkantenradius in mm ist. Die tatsächliche Rauheit ist bei Aufbauschneiden, Vibrationen, Rundlauffehlern, Materialaufnahme oder Spankratzern schlechter. Die Formel ist keine Abnahmevorhersage; sie zeigt lediglich, warum eine Verdopplung des Vorschubs einen starken geometrischen Effekt hat.
Schmieren Sie dort, wo die Haftung beginnt
Zur Kontrolle der Aufbauschneide muss das Kühlmedium die Spanfläche und die Kontaktzone zwischen Span und Werkzeug erreichen. Ein starker Strahl, der zwar den Werkzeughalter trifft, aber die Schneide verfehlt, kann die Umgebung zwar kühlen, aber die Haftung nicht unterbrechen. Richten Sie eine stabile Düse so aus, dass der Strahl die Schneide erreicht, bevor der Span sie abdeckt. Verwenden Sie ein für Aluminium zugelassenes Kühl- oder Schneidmedium und halten Sie die vom Hersteller vorgegebenen Grenzwerte für Konzentration, pH-Wert, Reinheit und Wasserqualität ein. Die Konzentrationsbestimmung anhand des Aussehens ist ungenau; verwenden Sie ein Refraktometer und den Korrekturfaktor des Herstellers.
Minimalmengenschmierung kann bei geeigneten, geschlossenen und risikobewerteten Prozessen eingesetzt werden, muss jedoch ausreichend Schmierung an den Rändern gewährleisten und gleichzeitig die Späne abführen. Trockene Luft entfernt zwar Späne, trägt aber nur wenig zur Grenzschmierung bei. Bei offenen manuellen Maschinen dürfen niemals brennbare Lösungsmittel verwendet werden. Beachten Sie die Vorgaben des Maschinenbauers zur Gehäusekonstruktion, das Sicherheitsdatenblatt der Flüssigkeit, die Brandschutzbestimmungen und die örtlichen Expositionsgrenzwerte.
Wärmeregulierung ohne Schaffung neuer Probleme
Aluminium leitet Wärme gut, dennoch entstehen am mikroskopischen Kontaktpunkt zwischen Span und Werkzeug Druck und Reibung. Eine stumpfe Schneide, zu lange Verweilzeiten, unzureichende Spanabfuhr oder wiederholtes Schneiden konzentrieren die Wärme genau dort, wo die Haftung beginnt. Ziel ist nicht einfach nur „mehr Kühlmittel“. Es geht um eine scharfe Schneide, die richtige Spanmenge, eine zuverlässige Zufuhr und einen freien Abflussweg für die Spane. Ein ungleichmäßiger Kühlmittelstrahl, der einen unterbrochenen Schnitt abwechselnd benetzt und trocken hält, kann zudem weniger berechenbar sein als ein gezielter Trocken- oder Vollflutungsprozess.
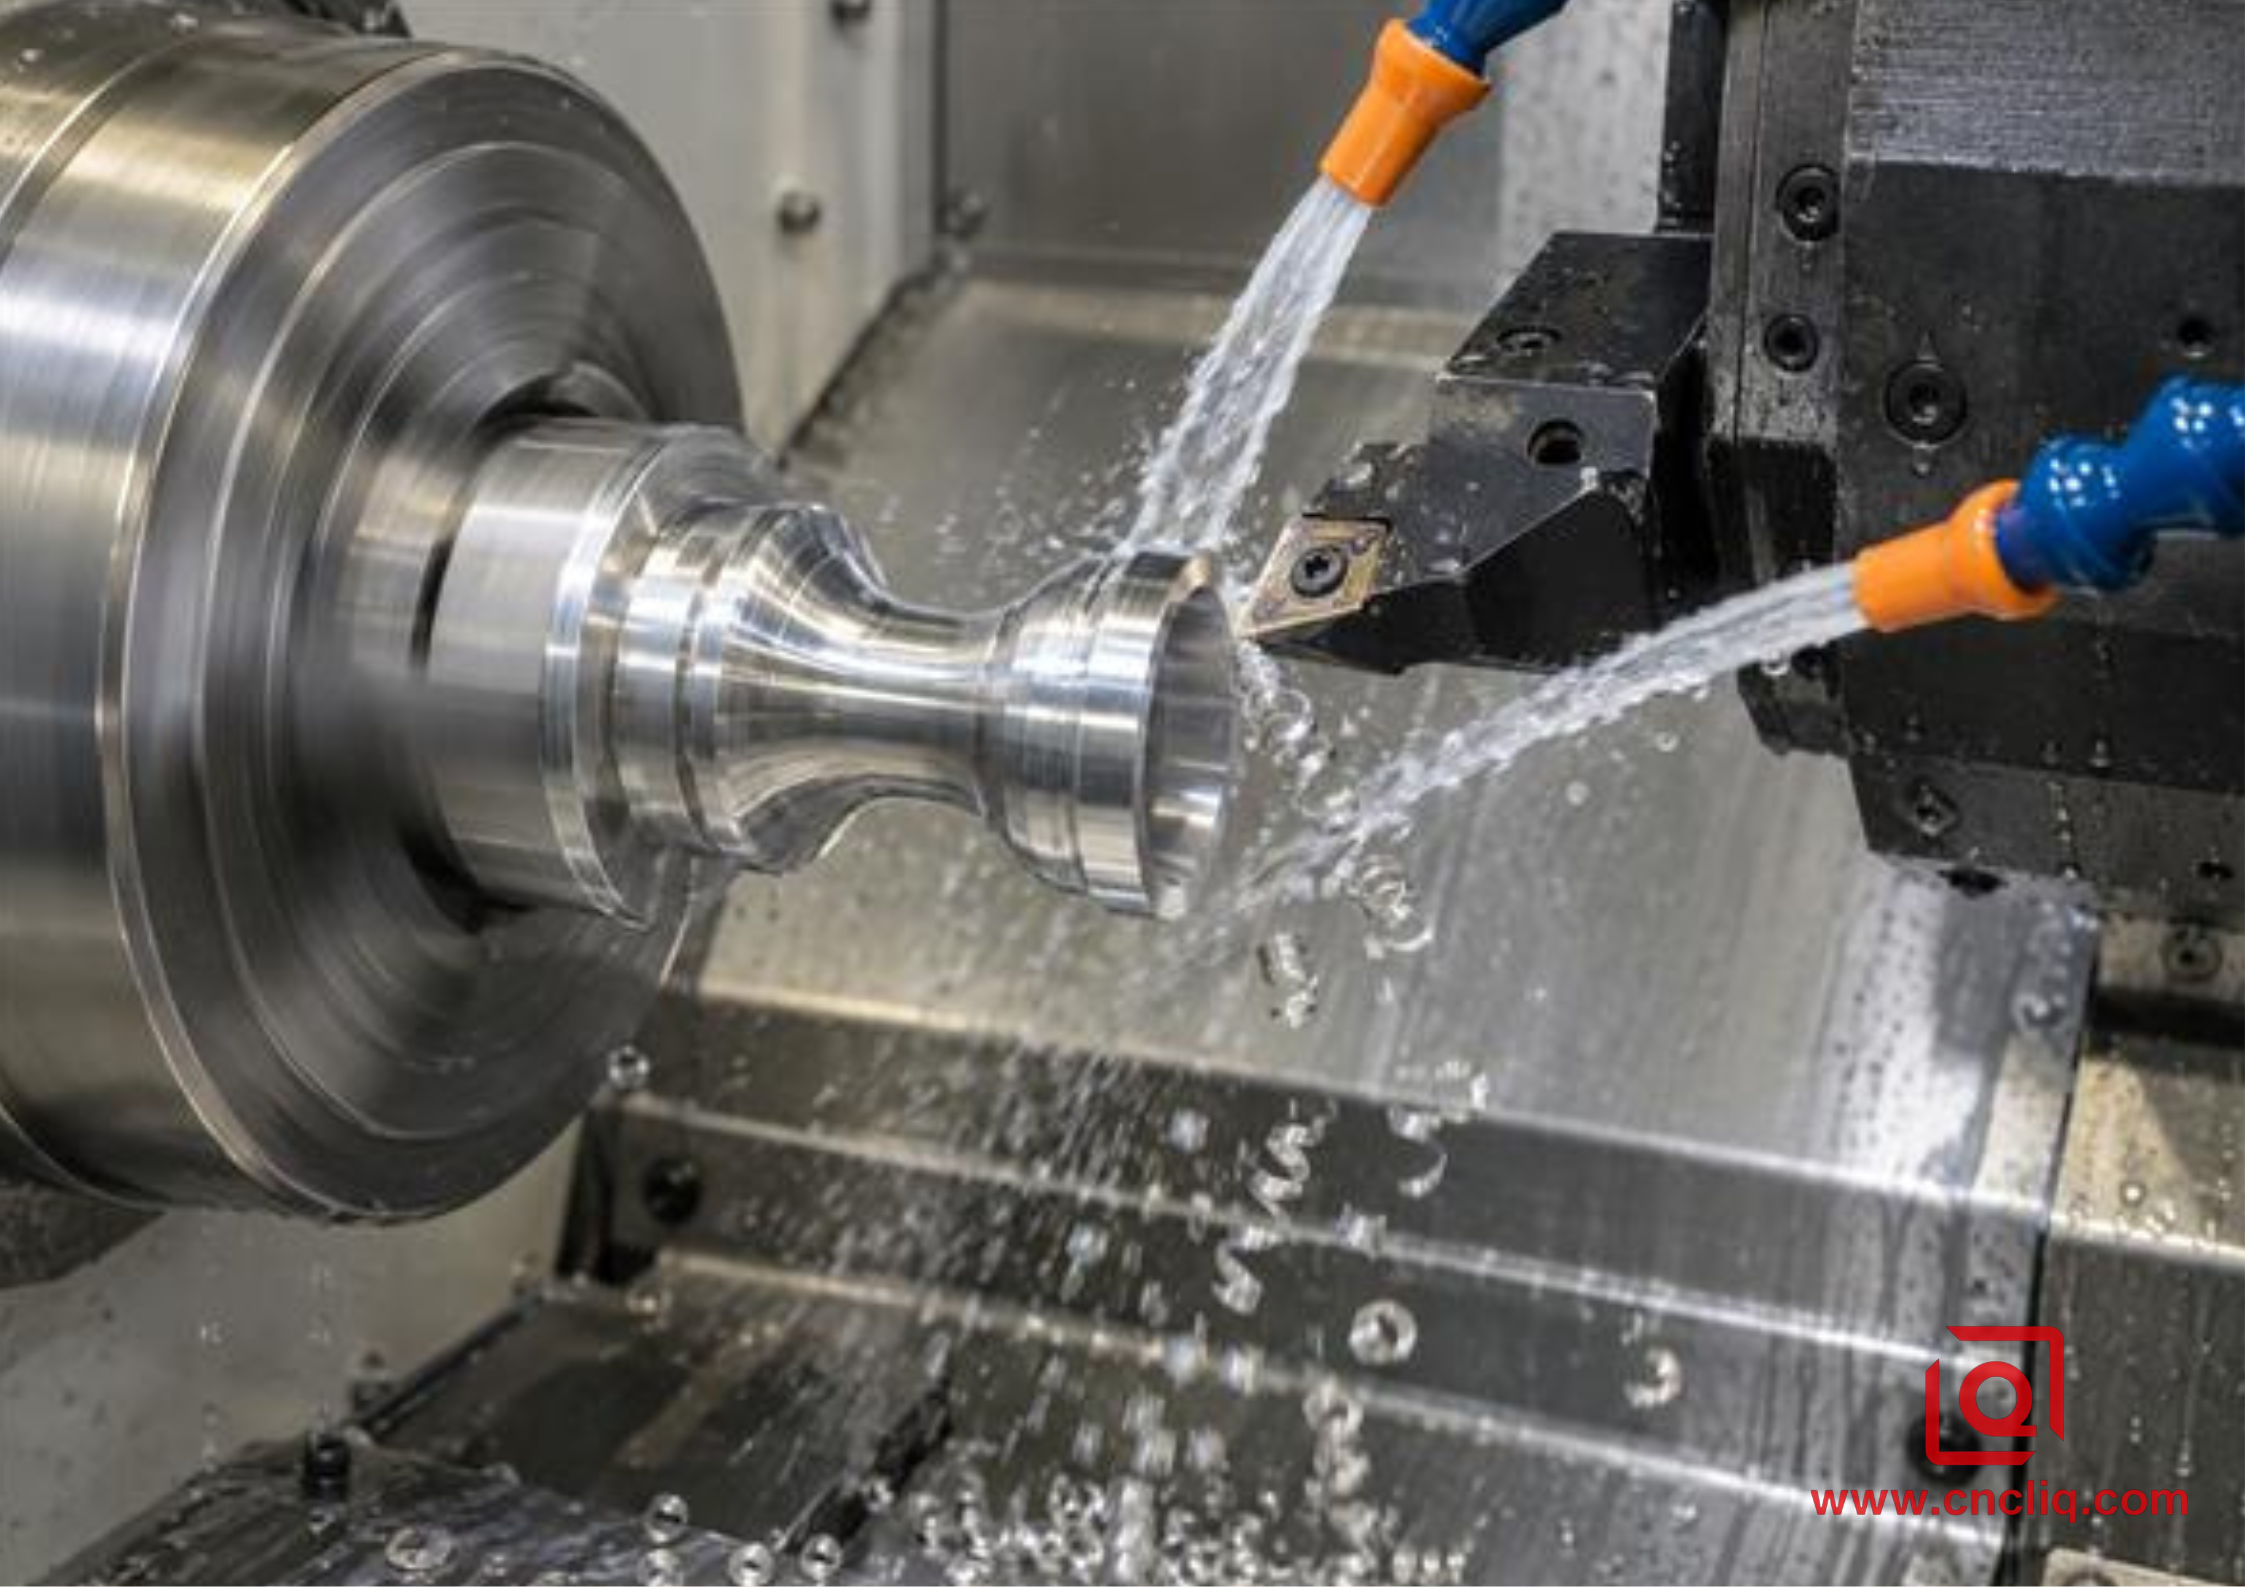
Der gerichtete Wasserstrahl erreicht den Rand und transportiert kurze Späne ab, anstatt den Halter nur zu spülen.
4. Eine praktische Startmatrix für das CNC-Drehen von weichem Aluminium
Die folgende Tabelle dient der Fehlersuche und ersetzt nicht die Daten des Werkzeugherstellers. Dokumentieren Sie den Ist-Zustand, bevor Sie Änderungen vornehmen. Selbst wenn sich drei Variablen gemeinsam verändern und die Oberflächengüte verbessert, weiß der Betrieb nicht, welche Änderung das Problem behoben hat oder wie groß die verbleibende Fehlertoleranz ist.
Was Sie beobachten | Wahrscheinlicher Mechanismus | Erste kontrollierte Aktion | Zu dokumentierende Beweise |
Zufällige graue Flecken; helles Aluminium auf der Rechenfläche | Klebende BUE und instabile falsche Kante | Setzen Sie einen neuen, polierten Aluminiumeinsatz ein; überprüfen Sie die Düsenausrichtung. | Foto einfügen, Rauheitsverlauf, Durchmesserverlauf |
Der Abschluss verschlechtert sich in der Nähe der Mitte beim Anspielen. | Die Oberflächengeschwindigkeit nimmt ab, wenn der Durchmesser gegen null geht. | Verwenden Sie eine qualifizierte konstante Oberflächengeschwindigkeit mit einem sicheren Drehzahllimit. | Tatsächliche Drehzahl, Durchmesser an der Stelle, an der der Defekt beginnt |
Ein langes Band wird um einen Teil oder einen Turm gewickelt. | Spanbrecher außerhalb seines Arbeitsbereichs; duktile Legierung | Passen Sie die Zufuhr innerhalb der Lieferantenspezifikation an oder wählen Sie einen Aluminium-Spänebrecher. | Spanform und -länge, Spindelbelastung, Sicherheitsstopp-Zähler |
Regelmäßige Wellen, aber saubere Einsetzkante | Rattern, Überhang, schwache Klemmung oder Resonanz | Werkzeug-/Teileüberhang verkürzen und Werkstückspannung zuerst prüfen | Wellensteigung, Überhang, Kieferdruck |
Rillen und vereinzelte Kratzer | Span-Nachschneiden oder Vogelnest | Kühlmittel/Luft umleiten und Chipaustrittsweg verbessern | Chipposition, Düsenposition, Kratzrichtung |
Gute Anfänge, dann plötzliche Instabilität | Fortschreitende Aufnahme, Verunreinigung oder Kantenbeschädigung | Einen Prüf-/Werkzeugwechsel-Auslöser definieren | Teile pro Kante, Konzentration, Fehlerzeitpunkt |
Überprüfen Sie anhand der Standard-Drehzahlbeziehung, ob der Sollwert physikalisch realisierbar ist: N = 1000Vc/(πD)² , wobei N die Umdrehungen pro Minute (U/min), Vc die Drehzahl in Metern pro Minute (m/min) und D der Werkstückdurchmesser in Millimetern ist. Beispielsweise erfordert eine Drehzahl von 300 m/min bei 20 mm Durchmesser etwa 4775 U/min. Ist die Drehmaschine auf 3000 U/min begrenzt, beträgt die tatsächliche Drehzahl etwa 188 m/min. Dies ist insbesondere beim Plandrehen und bei kleinen Zapfen relevant: Das Programm kann eine geeignete Schnittgeschwindigkeit anfordern, die jedoch durch die Spindelbegrenzung verhindert wird.
Regel für die Fertigung: Im Konstantgeschwindigkeitsmodus muss eine sichere Drehzahlgrenze eingehalten werden. Diese wird durch die Nennleistung des Spannfutters, den Eingriff der Backen, den Zustand des Werkstücks, Unwucht und die Maschinengrenzen bestimmt; ein angestrebtes Oberflächengüteziel hat darauf keinen Einfluss.
5. Fehlerbehebung bei BUE in festgelegter Reihenfolge
1. Sichern Sie alle Beweismittel. Bewahren Sie das letzte einwandfreie und das erste fehlerhafte Teil auf. Fotografieren Sie den Einsatz vor der Reinigung. Dokumentieren Sie Legierung und Härtegrad, Materialtemperatur bzw. Charge, Werkzeugcode, Schneidenanzahl, Versätze, tatsächliche Spindeldrehzahl, Vorschub, Schnitttiefe, Kühlmittelstand und Bearbeitungszeit.
2. Bestätigen Sie die Fehlerursache. Achten Sie auf anhaftendes Aluminium. Vergleichen Sie die Oberfläche mit einer Lupe und, falls erforderlich, mit einem kalibrierten Rauheitsmessgerät. Eine Diagnose von BUE (Burning Under Efficiency) allein anhand eines Handyfotos ist nicht möglich.
3. Die Schneide wiederherstellen. Einen neuen, geprüften Einsatz für ISO N/Nichteisenmetalle einsetzen. Sitzreinheit, Schraubenzustand, Werkzeughöhe, Rundlauf und Verwendung des Einsatzes für andere Werkstoffe prüfen.
4. Prüfen Sie die Flüssigkeitszufuhr und den Späneaustritt. Richten Sie die Flüssigkeit auf die Kante, nicht auf den Halter. Entfernen Sie die Späne aus dem Gehäuse und vergewissern Sie sich, dass der Flüssigkeitsstrahl bei laufender Spindel stabil bleibt.
5. Prüfen Sie die tatsächliche Schnittgeschwindigkeit. Verwenden Sie den aktuellen Durchmesser und die tatsächliche Drehzahl, insbesondere bei Plandrehungen und kleinen Bohrungen. Liegt die Schnittgeschwindigkeit unterhalb des vom Werkzeughersteller angegebenen Bereichs, erhöhen Sie sie kontrolliert innerhalb der Grenzen der Maschine und der Werkstückspannung.
6. Prüfen Sie den Vorschub im Verhältnis zum Spanbrecher. Eine sich sanft anfühlende Vorschubkorrektur kann außerhalb des nutzbaren Geometriebereichs liegen. Ändern Sie die Vorschubeinstellungen schrittweise und prüfen Sie die Spanform.
7. Prüfen Sie die Schnitttiefe und den Zustand des Materials. Ein Schlichtgang, der eine unrunde oder extrudierte Oberfläche nur leicht berührt, kann zu ungleichmäßiger Reibung führen. Lassen Sie nach dem Schruppen ein gleichmäßiges Schlichtzugabe einplanen.
8. Weisen Sie die Leistungsfähigkeit nach. Fertigen Sie genügend Teile nacheinander an, um den Wachstums- und Bruchzyklus der BUE-Technologie zu ermitteln. Messen Sie Größe und Rauheit in definierten Abständen, nicht nur beim ersten Teil.
Diese Vorgehensweise vermeidet die Kompensation eines fehlerhaften Prozesses durch Korrekturen. Liqins Leitfaden zur Bearbeitung von 6061-Aluminium mit Vorschub-, Drehzahl- und Werkzeugsteuerung bietet eine ergänzende Methode zur Inbetriebnahme, während der Leitfaden zur Auswahl von 3-Achs-, 5-Achs- und Dreh-Fräs-Verfahren hilfreich ist, wenn das Werkstück gedrehte Bezugspunkte mit Querbohrungen oder gefrästen Flächen kombiniert.
6. Anonymer Fall: Stabilisierung einer Reglerhülse aus Weichaluminium
Im Folgenden wird ein anonymisierter, repräsentativer Fall aus typischen Fertigungsbedingungen dargestellt; die Werte veranschaulichen die Validierungsmethode und stellen keine allgemeingültige Zusage dar. Ein Kunde aus der Fluidtechnik bestellte eine Pilotserie von 300 Reglerhülsen aus weichem Aluminium der 6000er-Serie. Jede Hülse hatte einen Dichtungsdurchmesser von 28 mm, zwei schmale O-Ring-Nuten und eine Bohrung mit Führungsbohrung. Die Zeichnung forderte eine Gesamttoleranz des Dichtungsdurchmessers von maximal 0,020 mm und eine Oberflächenrauheit (Ra) der gedrehten Oberfläche von mindestens 0,8 µm vor der Reinigung.
Die erste Aufspannung lieferte bei den ersten Teilen akzeptable Maße, spätere Teile wiesen jedoch trübe Streifen auf. Die Bediener reagierten mit reduziertem Vorschub und fügten anschließend einen negativen Durchmesserversatz hinzu. Die Oberfläche wurde dadurch ungleichmäßiger, und der Versatz verschleierte den eigentlichen Fehler: Aluminium hatte sich auf einem beschichteten Universal-Wendeschneidplatteneinsatz abgelagert. Ein langer Span streifte zudem den fertigen Zapfen, bevor er in das Förderband fiel.
Der Korrekturversuch veränderte den Prozess schrittweise. Zunächst ersetzte das Team den Wendeschneidplatteneinsatz durch einen polierten Hartmetalleinsatz mit positiver Spanwinkelgeometrie für Aluminium und stellte den programmierten Versatz wieder her. Anschließend wurde die Düse so positioniert, dass das Kühlmedium die Spanfläche und nicht die Oberseite des Halters erreichte. Drittens wurde eine konstante Schnittgeschwindigkeit mit einer Drehzahlbegrenzung aktiviert, die mit der Werkstückspannung abgeglichen wurde. Schließlich wurde der Vorschub innerhalb des vom Spanbrecherhersteller vorgegebenen Bereichs eingestellt und über den kritischen Zapfen konstant gehalten. Durch das Schruppen wurde ein gleichmäßiges radiales Schlichtaufmaß von 0,30 mm erzeugt, sodass der letzte Bearbeitungsgang ein Schnitt und kein Polieren war.
Die Validierung erfolgte anhand eines Prüflaufs mit 30 Teilen. Der Durchmesser wurde an Vorder-, Mittel- und Rückseite des Zapfens geprüft; die Rauheit wurde entlang der vorgegebenen Spurrichtung gemessen; und der Einsatz wurde nach dem Lauf fotografiert. Die Ergebnisse lagen zwischen einer Gesamtdurchmesserstreuung von 0,006 mm und 0,014 mm und einer Rauheit (Ra) von 0,42 µm bis 0,68 µm. Diese Ergebnisse beziehen sich ausschließlich auf diesen beispielhaften Versuchsaufbau. Die wichtigste Erkenntnis ist die Methode: Die Schneidkante analysieren, jeweils nur einen Mechanismus ändern und eine Reihe von Teilen prüfen, anstatt ein einzelnes, einwandfreies Exemplar freizugeben.
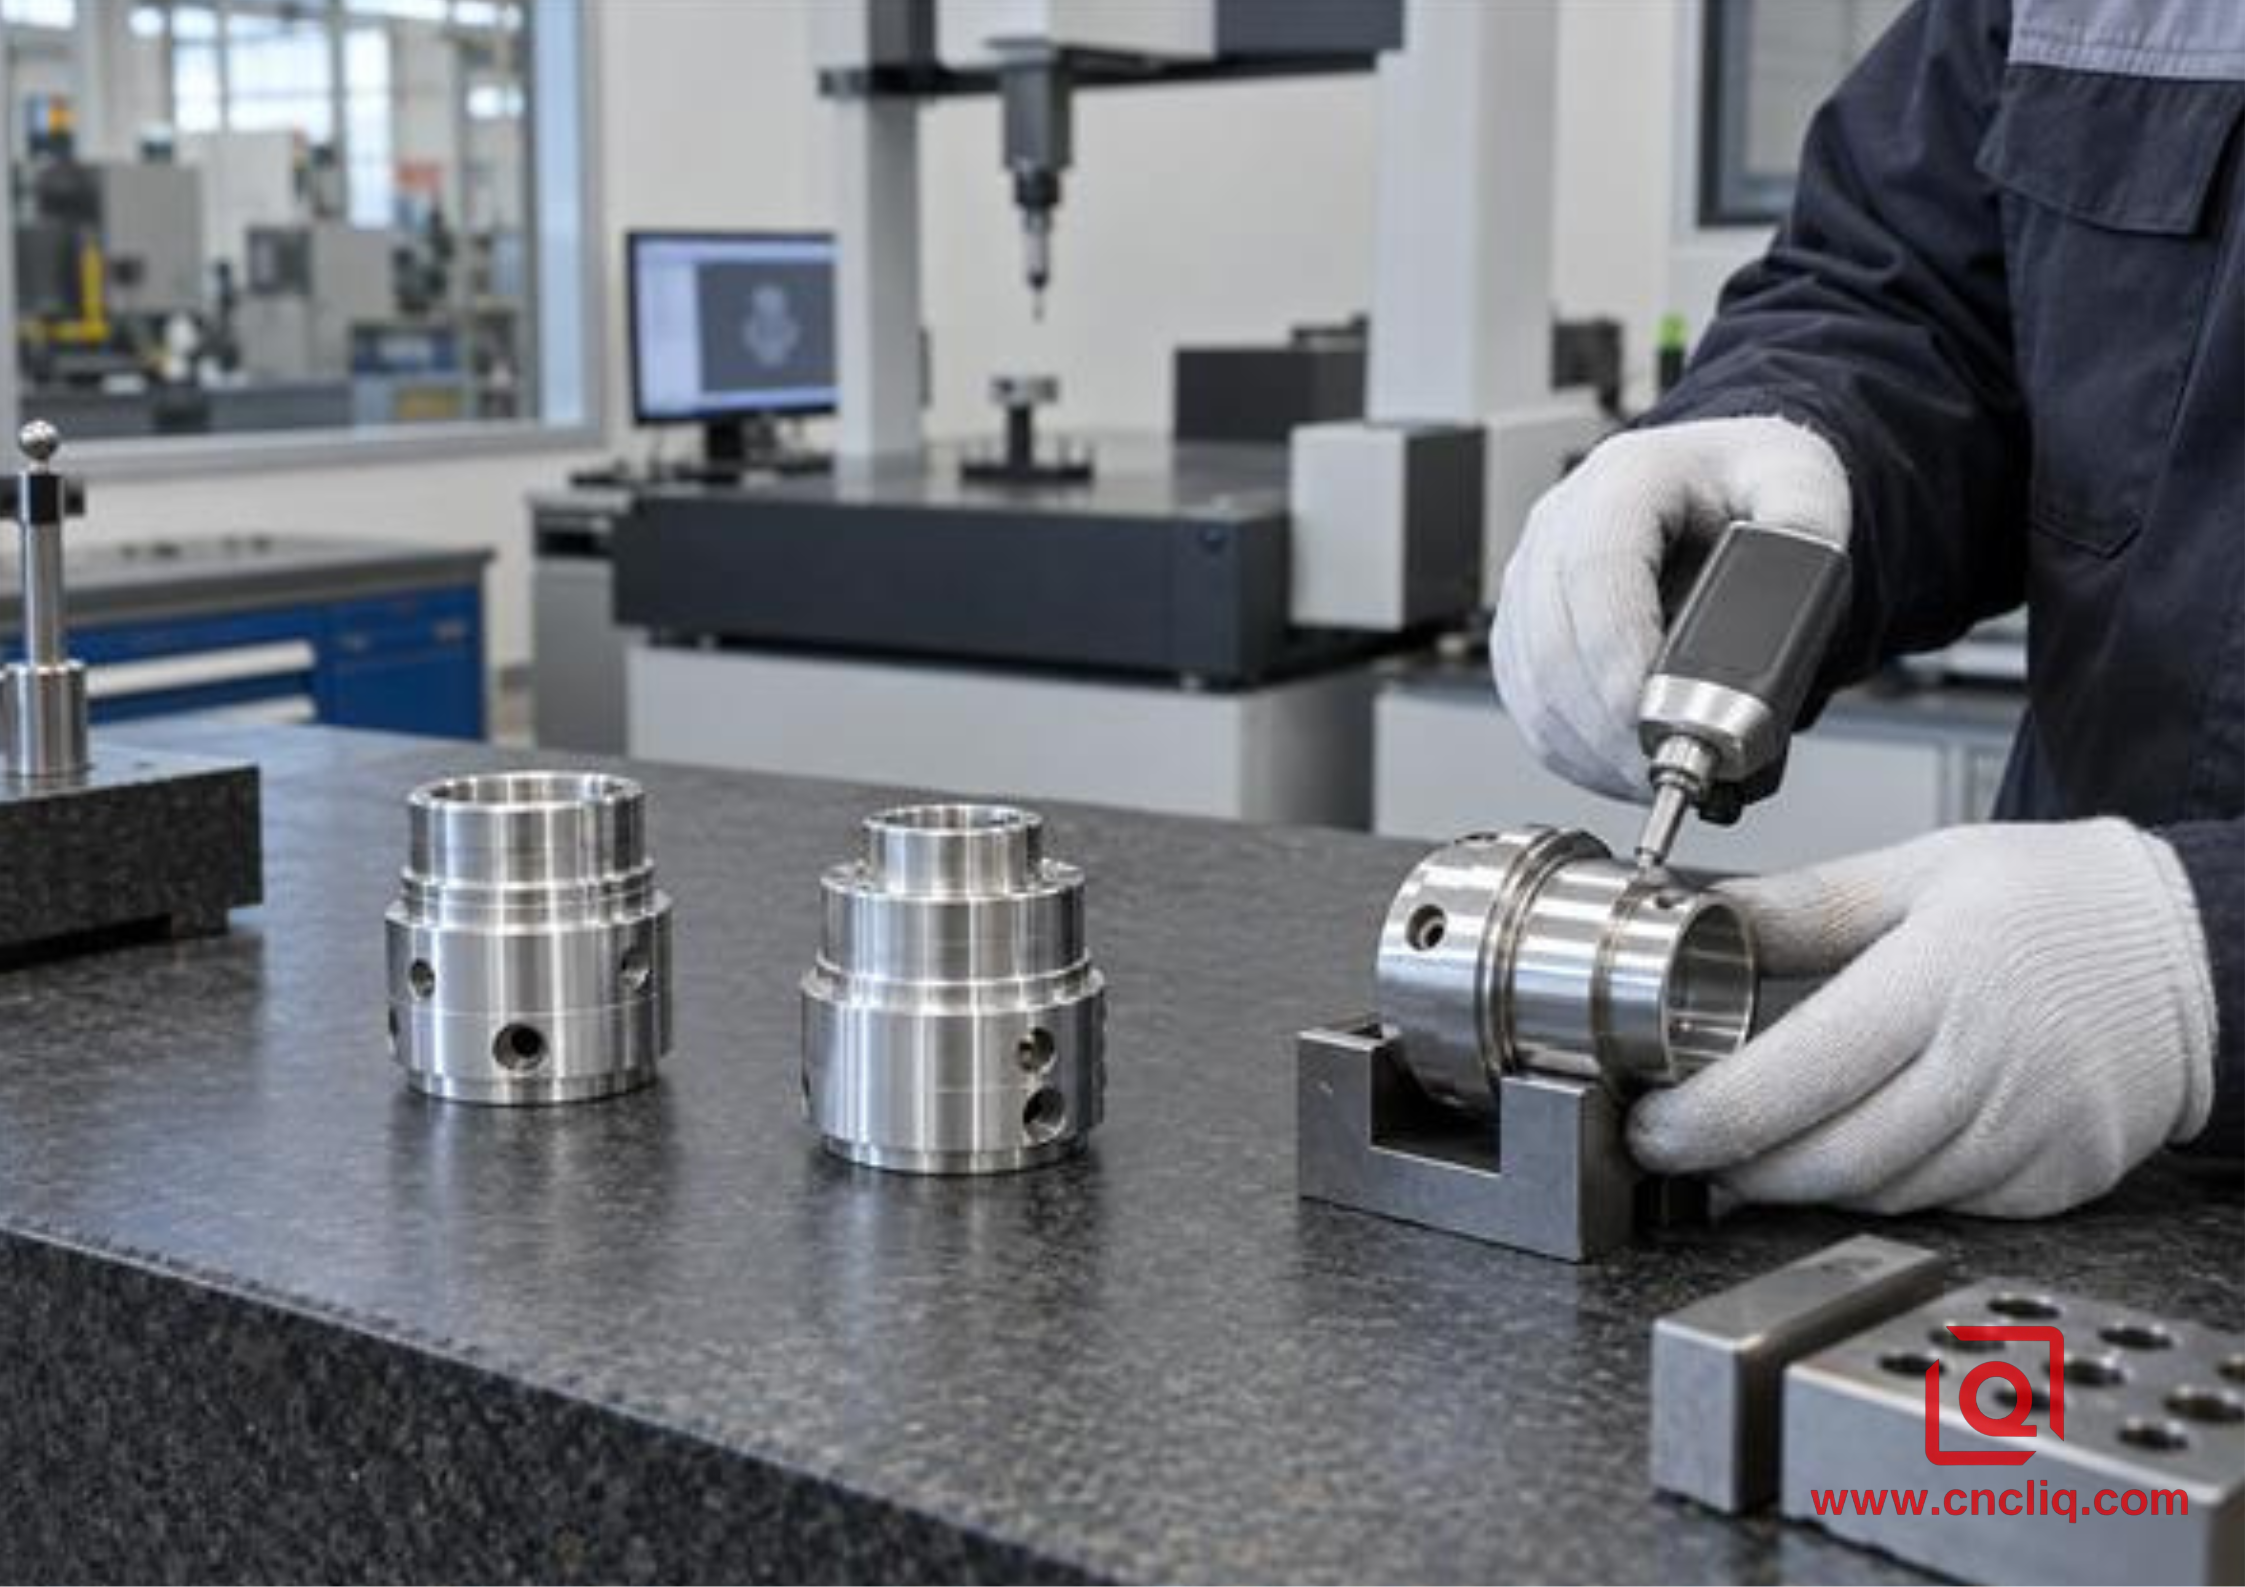
Aus messbaren Trends entsteht ein stabiler Prozess, nicht aus einer einzelnen, optisch auffälligen Komponente.
Für vergleichbare rotierende Teile gilt dasselbe Prinzip wie für einen präzisionsgefertigten Aluminium-Motorflansch und eine vordere Endkappe : Die Lagerbohrung und der Zentrierzapfen benötigen eine saubere, stabile Schneidkante, damit Rundlaufgenauigkeit und Oberflächenbeschaffenheit gewährleistet sind. Guss- und Schmiedealuminium verhalten sich unterschiedlich, daher müssen die Parameter für den jeweiligen Rohling individuell qualifiziert werden.
Planen Sie ein Drehteil aus Weichaluminium? Senden Sie uns die 2D-Zeichnung, das 3D-Modell, die vollständige Legierungs- und Härteangabe, die Jahresmenge, qualitätskritische Maße, Rauheitsvorgaben, Oberflächenanforderungen und Prüferwartungen. Die Ingenieure von Liqin prüfen vor der Angebotserstellung Werkzeugzugänglichkeit, Bearbeitungszugabe, Spanabfuhr und Bezugspunktstrategie. Fordern Sie eine Fertigungsprüfung und ein wettbewerbsfähiges Angebot an .
7. Was in die Angebotsanfrage aufgenommen werden muss, damit der Lieferant die Geschäftsabwicklung kontrollieren kann
Für ein aussagekräftiges Angebot reichen Gewicht und Materialart allein nicht aus. Geben Sie Legierung, Härtegrad, Rohlingsform und die entsprechende Materialspezifikation an. Kennzeichnen Sie Oberflächen, bei denen die Optik wichtig ist, und solche, bei denen die Oberflächenrauheit funktional ist. Falls ein Ra-Wert erforderlich ist, definieren Sie diesen, die Messrichtung (sofern relevant) und ob die Messung vor oder nach dem Anodisieren bzw. einer anderen Oberflächenbehandlung erfolgen soll. Geben Sie Passungsdurchmesser, Dichtungen, Lagerpassungen und Bezugspunkte an. Nennen Sie realistische Prototypen- und Serienmengen; ein PKD-Bearbeitungswerkzeug kann für ein wiederkehrendes Programm sinnvoll, für fünf Entwicklungsteile jedoch unwirtschaftlich sein.
Fragen Sie nach, wie der Lieferant den Prozess überprüft. Eine glaubwürdige Antwort sollte die Zeichnung mit der Einlegegeometrie, der Spankontrolle, dem Prüfverfahren und der Chargenrückverfolgbarkeit verknüpfen. Außerdem sollte sie erläutern, welche Änderungen zwischen Erstmuster und Serienproduktion bestehen, wie die Werkzeugstandzeiten festgelegt werden und welche Aufzeichnungen bereitgestellt werden können. Lautet die Antwort lediglich „Wir verwenden Hochgeschwindigkeitsmaschinen“, tragen Sie weiterhin das Risiko.
Trennen Sie außerdem die Bearbeitungsabnahme von der Endteilabnahme. Ein Zapfen kann nach dem Drehen die Abnahme bestehen, sich aber nach Oberflächenbehandlung, Reinigung oder intensivem manuellem Polieren verändern. Zeichnungen sollten angeben, ob beschichtete Maße endgültig sind, welche Bereiche abgeklebt werden müssen und ob Kanten verrundet werden dürfen. Dadurch wird verhindert, dass ein gut gemeinter Entgratungsschritt eine Dichtfläche beschädigt, die die Drehmaschine korrekt erzeugt hat.
Klicken Sie hier für Ihre Anfrage 👆
8. Häufig gestellte Fragen (FAQ)
1. Entsteht eine Aufbauschneide nur durch zu langsames Schneiden?
Nein. Eine niedrige Schnittgeschwindigkeit kann Aufbauschneiden begünstigen, ist aber nur ein Faktor. Eine stumpfe oder stark abgenutzte Schneide, eine ungeeignete Geometrie der Wendeschneidplatte, unzureichende Schmierung an der Spanfläche, ein Vorschub unterhalb des effektiven Schnittbereichs, Spanrückschnitt und eine ungleichmäßige Schlichtzugabe können alle zum gleichen Fehler führen. Prüfen Sie, ob Material an der Wendeschneidplatte anhaftet, berechnen Sie die tatsächliche Schnittgeschwindigkeit am problematischen Durchmesser und überprüfen Sie die Schmierstoffzufuhr, bevor Sie das Programm ändern.
2. Sollte ich beschichtetes Hartmetall, unbeschichtetes Hartmetall oder PKD für das Drehen von weichem Aluminium verwenden?
Poliertes, unbeschichtetes Hartmetall ist eine gute Ausgangsbasis für viele Prototypen- und Serienfertigungsarbeiten. Eine für Aluminium geeignete, reibungsarme Beschichtung kann hilfreich sein, sofern der Werkzeughersteller dies für die jeweilige Legierung und den vorgesehenen Einsatz empfiehlt. PKD-Werkzeuge bieten lange Standzeiten und eine stabile Oberflächengüte bei hohem Durchsatz, präzisen und unterbrechungsfreien Schnitten, sind jedoch teurer und erfordern eine fundierte Standzeitanalyse. Wählen Sie anhand der Anwendungsdaten des Herstellers und nicht nach Beschichtungsfarbe oder Gewohnheiten bei Stahlwerkzeugen.
3. Warum verschlechtert sich das Endergebnis, wenn wir die Futtermenge reduzieren?
Der zu geringe Vorschub kann zu nah an der Schneidkante, der Kantenbeschaffenheit, dem Rundlauf oder den Maschinenvibrationen liegen, sodass der Wendeschneidplatteneinsatz reibt und poliert, anstatt einen sauberen Span zu bilden. Reibung erhöht die Reibung und kann zu Aluminiumadhäsion führen. Vergleichen Sie den programmierten Vorschub mit dem Spanbrecherbereich des Wendeschneidplattenherstellers, prüfen Sie die Schneidkante auf Spanbildung und passen Sie den Vorschub in kleinen, kontrollierten Schritten an, während Sie Spanform, Spindelbelastung, Spangröße und Rauheit überwachen.
4. Kann Kühlmittel BUE allein beseitigen?
Kühlmittel kann die Reibung verringern und Späne abführen, aber eine stumpfe Schneide oder einen Reibschnitt nicht dauerhaft retten. Die Zufuhr ist ebenso wichtig wie die Menge: Der Kühlmittelstrahl muss die Spanfläche erreichen, bevor er durch Späne blockiert wird. Verwenden Sie ein aluminiumverträgliches Kühlmittel innerhalb der vom Hersteller vorgegebenen Grenzen und halten Sie das System sauber. Die Kühlmittelsteuerung muss mit der korrekten Geometrie, der tatsächlichen Schnittgeschwindigkeit, dem Vorschub, dem Schlichtzugabe und der Späneabfuhr abgestimmt sein.
5. Welche Informationen sollte ein OEM für ein zuverlässiges Angebot zum Drehen von Aluminium übermitteln?
Senden Sie die kontrollierte Zeichnungsrevision und das 3D-Modell; genaue Legierung, Härtegrad und Rohmaterialform; Prototypen- und Jahresvolumina; kritische Maße und Bezugspunkte; Rauheits- und Oberflächenbereiche; Gewinde-, Nut- und Gratgrenzen; Endbehandlung der Oberfläche; Prüfdokumente; Verpackungsanforderungen; und Liefertermin. Heben Sie Dichtungs- und Lagereigenschaften hervor. Diese Details ermöglichen es dem Lieferanten, die korrekten Werkzeuge, die Prozessvalidierung, die Prüfhäufigkeit und den Bearbeitungsprozess zu kalkulieren, anstatt einen breiten Unsicherheitszuschlag einzukalkulieren.
Klicken Sie hier für Ihre Anfrage 👆
Zusammenfassung
Aufbauschneiden beim Drehen von Weichaluminium ist ein Haftungsproblem, das schnell zu Problemen mit Geometrie, Oberflächengüte und Toleranzen führt. Um dies zu erkennen, verwenden Sie scharfe, polierte Werkzeuge aus Nichteisenmetallen, sorgen Sie für einen echten Span statt Reibung, bringen Sie geeignetes Schmiermittel auf die Spanfläche auf, entfernen Sie die Späne und überprüfen Sie die tatsächliche Schnittgeschwindigkeit bei wechselnden Durchmessern. Ändern Sie jeweils nur eine Variable und lösen Sie die Produktion von gemessenen Trends. Diese Vorgehensweise führt zu einem Prozess, dem ein OEM vertrauen kann – und zu einer Angebotsanfrage, die ein kompetenter Lieferant mit weniger Unsicherheit erstellen kann.
Kontaktinformationen
Firma: Ningbo Liqin Industry Co., Ltd.
Tägliche Kundenbetreuung und Kundendienst: service@shturl.zhuwanying@cncliq.com
Neue Anfragen, Angebote und Bestellgespräche: business@shturl.zhouli@chinaliqin.com
Hotline: +86 18757148656
Haftungsausschluss
Alle technischen Artikel, Materialspezifikationen, Bearbeitungsempfehlungen und Details zur Oberflächenbehandlung, die auf diesem Blog veröffentlicht werden, dienen ausschließlich Informations- und Referenzzwecken. Bitte beachten Sie, dass die allgemeinen Blog-Informationen keine unterzeichneten technischen Vereinbarungen ersetzen. Da kundenspezifische Teile je nach Materialchargennummer, Maschinenkalibrierung und spezifischen Toleranzen variieren, unterliegen verbindliche Qualitätsvorgaben ausschließlich Ihren genehmigten CAD-Zeichnungen, unterzeichneten Verträgen und formalen Qualitätsplänen.
Alle auf diesem Blog vorgestellten Kundenfallstudien wurden vollständig anonymisiert und bereinigt. Die gezeigten Leistungskennzahlen, Fertigungsabläufe und Bilder dienen ausschließlich der Veranschaulichung unserer kundenspezifischen Bearbeitungsmöglichkeiten und stellen keinen allgemeingültigen Standard für alle Aufträge dar.
Liqin Fertigungsteam
Aufbauend auf 18 Jahren Erfahrung in der Präzisionsfertigung produziert Ningbo Liqin Industry hochpräzise Metallkomponenten für anspruchsvolle globale Märkte. Unser 6.500 m² großes Produktionszentrum ist mit über 150 Maschinen ausgestattet und bietet 4- und 5-Achs -CNC-Bearbeitung , Dreh-Fräsen, Kaltfließpressen und Druckguss unter einem Dach. Diese Ausstattung ermöglicht uns die nahtlose Abwicklung von Projekten – von der ersten CAD-Entwurfsphase bis zur Auslieferung der fertigen Teile.
Wir garantieren kompromisslose Qualitätskontrolle. Enge Toleranzen werden mit der dafür erforderlichen Ingenieursdisziplin behandelt. Unsere QA-Ingenieure sind nach ISO 9001, ISO 13485 und IATF 16949 zertifiziert und führen strenge In-Process-, Final- und Out-of-Quality-Kontrollen (IPQC, FQC, OQC) für jede einzelne Produktionscharge durch. Von der Koordinatenmessung und optischen Profilierung bis hin zu Härte- und Salzsprühtests validieren wir Ihre kritischen Spezifikationen im Vorfeld – so erhalten Sie einbaufertige Komponenten ohne Montageprobleme oder kostspielige Produktionsstillstände. Neben der Fertigung profitieren Sie von unseren schnellen Reaktionszeiten von zwei Stunden auf neue Angebotsanfragen, direkter Unterstützung bei der Prototypenentwicklung und reibungslosem Exportversand nach Europa, Nordamerika, Asien und Ozeanien.
Wir freuen uns auf Ihre Anfragen und Muster. Besuchen Sie unsere Website oder kontaktieren Sie uns direkt für ein unverbindliches Angebot!
