 Deutsch




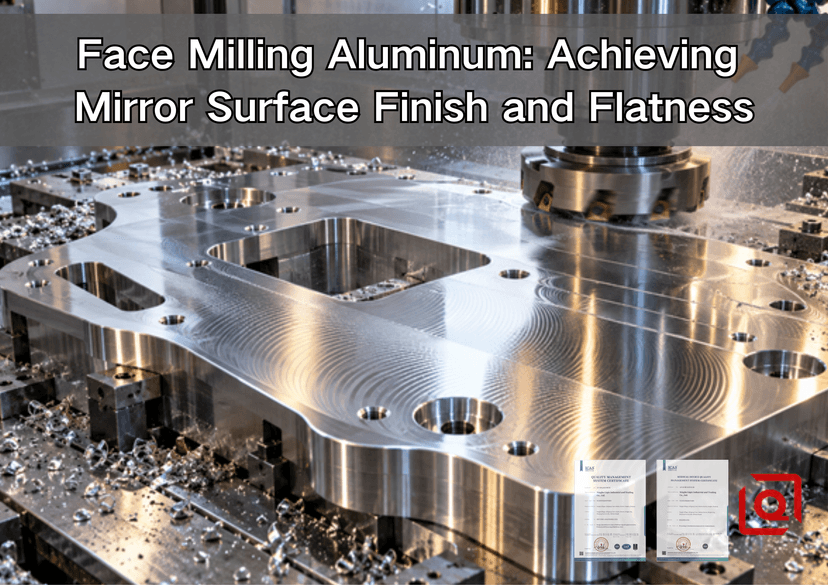
Haben Sie immer noch Probleme mit trüben Streifen, Kreuzschraffuren oder einer Platte, die im Schraubstock flach aussieht, aber auf dem Inspektionstisch wackelt? In dieser Anleitung wird erklärt, wie man Aluminium planfräst, um eine spiegelähnliche Oberfläche und zuverlässige Ebenheit zu erzielen, ohne die Arbeit in eine teure Polierübung zu verwandeln. Es richtet sich an Konstrukteure, Beschaffungsteams und Maschinisten, die praktische Antworten benötigen: Was soll auf der Zeichnung stehen, was soll an der Maschine kontrolliert werden, wie wird das Ergebnis gemessen und welche Informationen benötigt ein Lieferant, bevor er ein Angebot abgibt.
Kurze Antwort: Was erzeugt ein spiegelähnliches, flaches Gesicht?
Beginnen Sie beim Planfräsen in der Produktion mit einer stabilen Knetlegierung und Härte, einer stabilen Maschine, einem aluminiumspezifischen Fräser, geringem Axialschlag und sauberer Spanabfuhr. Wenn Eigenspannungen ein Problem darstellen, schleifen Sie beide Seiten in einer ausgewogenen Reihenfolge an. Lassen Sie das Teil und das Kühlmittel eine stabile Temperatur erreichen, stützen Sie das Werkstück ab, ohne es zu verbiegen, und führen Sie dann einen leichten Schlichtdurchgang mit gleichmäßiger Spanlast durch. Überprüfen Sie die Oberflächenbeschaffenheit und Ebenheit als separate Anforderungen.
Verwenden Sie nicht das Wort „Spiegel“ als einziges Akzeptanzkriterium. Ein Käufer, Lieferant und Prüfer können es unterschiedlich interpretieren. Geben Sie einen Rauheitswert wie Ra, den zulässigen Lage- oder Sichtstandard, eine Ebenheitstoleranz mit den dazugehörigen Messbedingungen an und geben Sie an, ob Polieren oder ein anderer sekundärer Prozess zulässig ist. Die Zeichnung sollte auch alle wichtigen Dichtungsflächen, optischen Bereiche oder kosmetischen Flächen angeben.
|
Anforderung |
Was es beschreibt |
Typische Steuerungsmethode |
Häufiger Fehler |
|
Ra oder Rz |
Kleinflächige Oberflächenstruktur |
Schneidengeometrie, Vorschub pro Zahn, Rundlauf, Spankontrolle |
Einen niedrigen Ra-Wert als Beweis für die Ebenheit betrachten |
|
Flachheit |
Trennung der gesamten Oberfläche durch 2 parallele Ebenen |
Materialstabilität, Vorrichtungsunterstützung, Maschinenführung, ausgewogener Materialabtrag |
Messen, während das Teil noch durch Klammern verformt ist |
|
Parallelität |
Ausrichtung einer Fläche relativ zu einem Bezugspunkt |
Bezugspunktstrategie, Setup-Steuerung, Dickenkartierung |
Ebenheit anzeigen, wenn die Baugruppe tatsächlich Parallelität erfordert |
|
Lagen |
Richtung des Bearbeitungsmusters |
Werkzeugwegrichtung und Fräserweg |
Dichtung oder Gleitrichtung ignorieren |
|
Visuelle Reflektivität |
Aussehen bei vereinbarter Beleuchtung |
Abschlussprozess, Sauberkeit, Handhabung |
Schreiben „hochglanzpoliert“ ohne messbaren Standard |
Spiegelfinish und Ebenheit sind nicht die gleiche Spezifikation
Die Oberflächenrauheit erfasst feine Spitzen und Täler über eine Probenlänge. Die Ebenheit bewertet die gesamte Oberfläche unabhängig von einem Bezugspunkt. Eine glänzende Aluminiumplatte kann gebogen sein und eine flache Platte kann sichtbare Schnittspuren aufweisen. Zwischen diesen Skalen liegt eine Welligkeit, die durch Maschinenvibrationen, thermische Drift oder Klemmung verursacht werden kann. Diese Unterscheidung ist für Vakuumplatten, Ventilkörper, Wärmeübertragungsbasen, optische Halterungen und abgedichtete Gehäuse wichtig.
Zum Beispiel kann das Polieren Ra verringern, während eine Kante abgerundet oder die lokale Ebenheit geändert wird. Ebenso kann ein Breitstirnfräser eine gleichmäßige Reflexionsschleife erzeugen, aber dennoch eine flache Schale hinterlassen, wenn die Spindel nicht rechtwinklig bewegt werden kann. Definieren Sie zuerst die Funktion. Eine Dichtungsfläche erfordert normalerweise eine kontrollierte Textur und Lage, damit sich die Dichtung anpassen kann. Eine thermische Schnittstelle erfordert möglicherweise einen breiten Kontakt und eine begrenzte Welligkeit. Bei einer dekorativen Platte kann eine gleichmäßige Reflexion wichtiger sein als eine sehr enge geometrische Toleranz.
Das international verwendete Vokabular ist keine Shop-Präferenz. ASME B46.1 befasst sich mit Oberflächentexturkonzepten, während ISO-GPS-Standards geometrische Formen von Oberflächentexturen unterscheiden. Zur Überprüfung der Ebenheit sollten Zeichnung und Prüfplan eine bezugspunktfreie Bewertung, Punktdichte, Filterung und den Zustand des Teils festlegen. Ein an 3 Stützpunkten bei 20 °C erhaltenes Ergebnis sollte nicht einfach mit einem Wert verglichen werden, der unmittelbar nach der Bearbeitung auf einer warmen, vollständig eingespannten Vorrichtung gemessen wurde.
Wählen Sie das Aluminium, bevor Sie sich für die Geschwindigkeit entscheiden
6061-T6 und 6061-T651 werden häufig für bearbeitete Platten, Gehäuse und Vorrichtungen verwendet, da sie Bearbeitbarkeit, Verfügbarkeit, Korrosionsbeständigkeit und vorhersehbare Endbearbeitung vereinen. Die Bezeichnung T651 weist auf einen Spannungsabbau durch Dehnung nach der Wärmebehandlung hin, der die Dimensionsstabilität von Plattenprodukten verbessern kann. Es beseitigt keine Eigenspannungen, insbesondere nach einem großen, asymmetrischen Materialabtrag.
7075-T651 bietet eine höhere Festigkeit und lässt sich oft sauber verarbeiten, aber die Rohmaterialkosten, das Korrosionsverhalten und die Endbearbeitungsmethode unterscheiden sich. Gegossene Werkzeugplatten können für große Vakuumtische und -vorrichtungen attraktiv sein, da sie auf Maßhaltigkeit ausgelegt sind, ihre Eigenschaften und Zertifizierung müssen jedoch zur Anwendung passen. Extrusion kann für einen endkonturnahen Abschnitt wirtschaftlich sein, sein Spannungsmuster und sein Kornfluss können jedoch dazu führen, dass eine breite kosmetische Fläche anfälliger für Verzerrungen ist.
Wenn die Legierungsauswahl noch offen ist, lesen Sie Liqins 6061 vs. 7075 Aluminium-Vergleich bevor Sie die Zeichnung sperren. Für umfassendere DFM-Entscheidungen in Bezug auf Legierung, Toleranz und Wandgeometrie bietet die Aluminium-CNC-Fräsanleitung einen nützlichen nächsten Schritt.
Bitten Sie den Lieferanten, die Wärme- oder Chargenrückverfolgbarkeit aufrechtzuerhalten, wenn es darauf ankommt. Identifizieren Sie auch die Plattenrichtung bei Teilen mit anspruchsvoller Ebenheit. Zwei Rohlinge mit derselben Legierung und Härte können sich unterschiedlich verhalten, wenn einer aus einer dicken Platte und der andere aus einem Strangpressteil besteht. Ein glaubwürdiges Angebot sollte daher die Materialform angeben und nicht nur „Aluminium 6061“.
Das Schneidsystem: Fräserkörper, Einsätze und Rundlauf
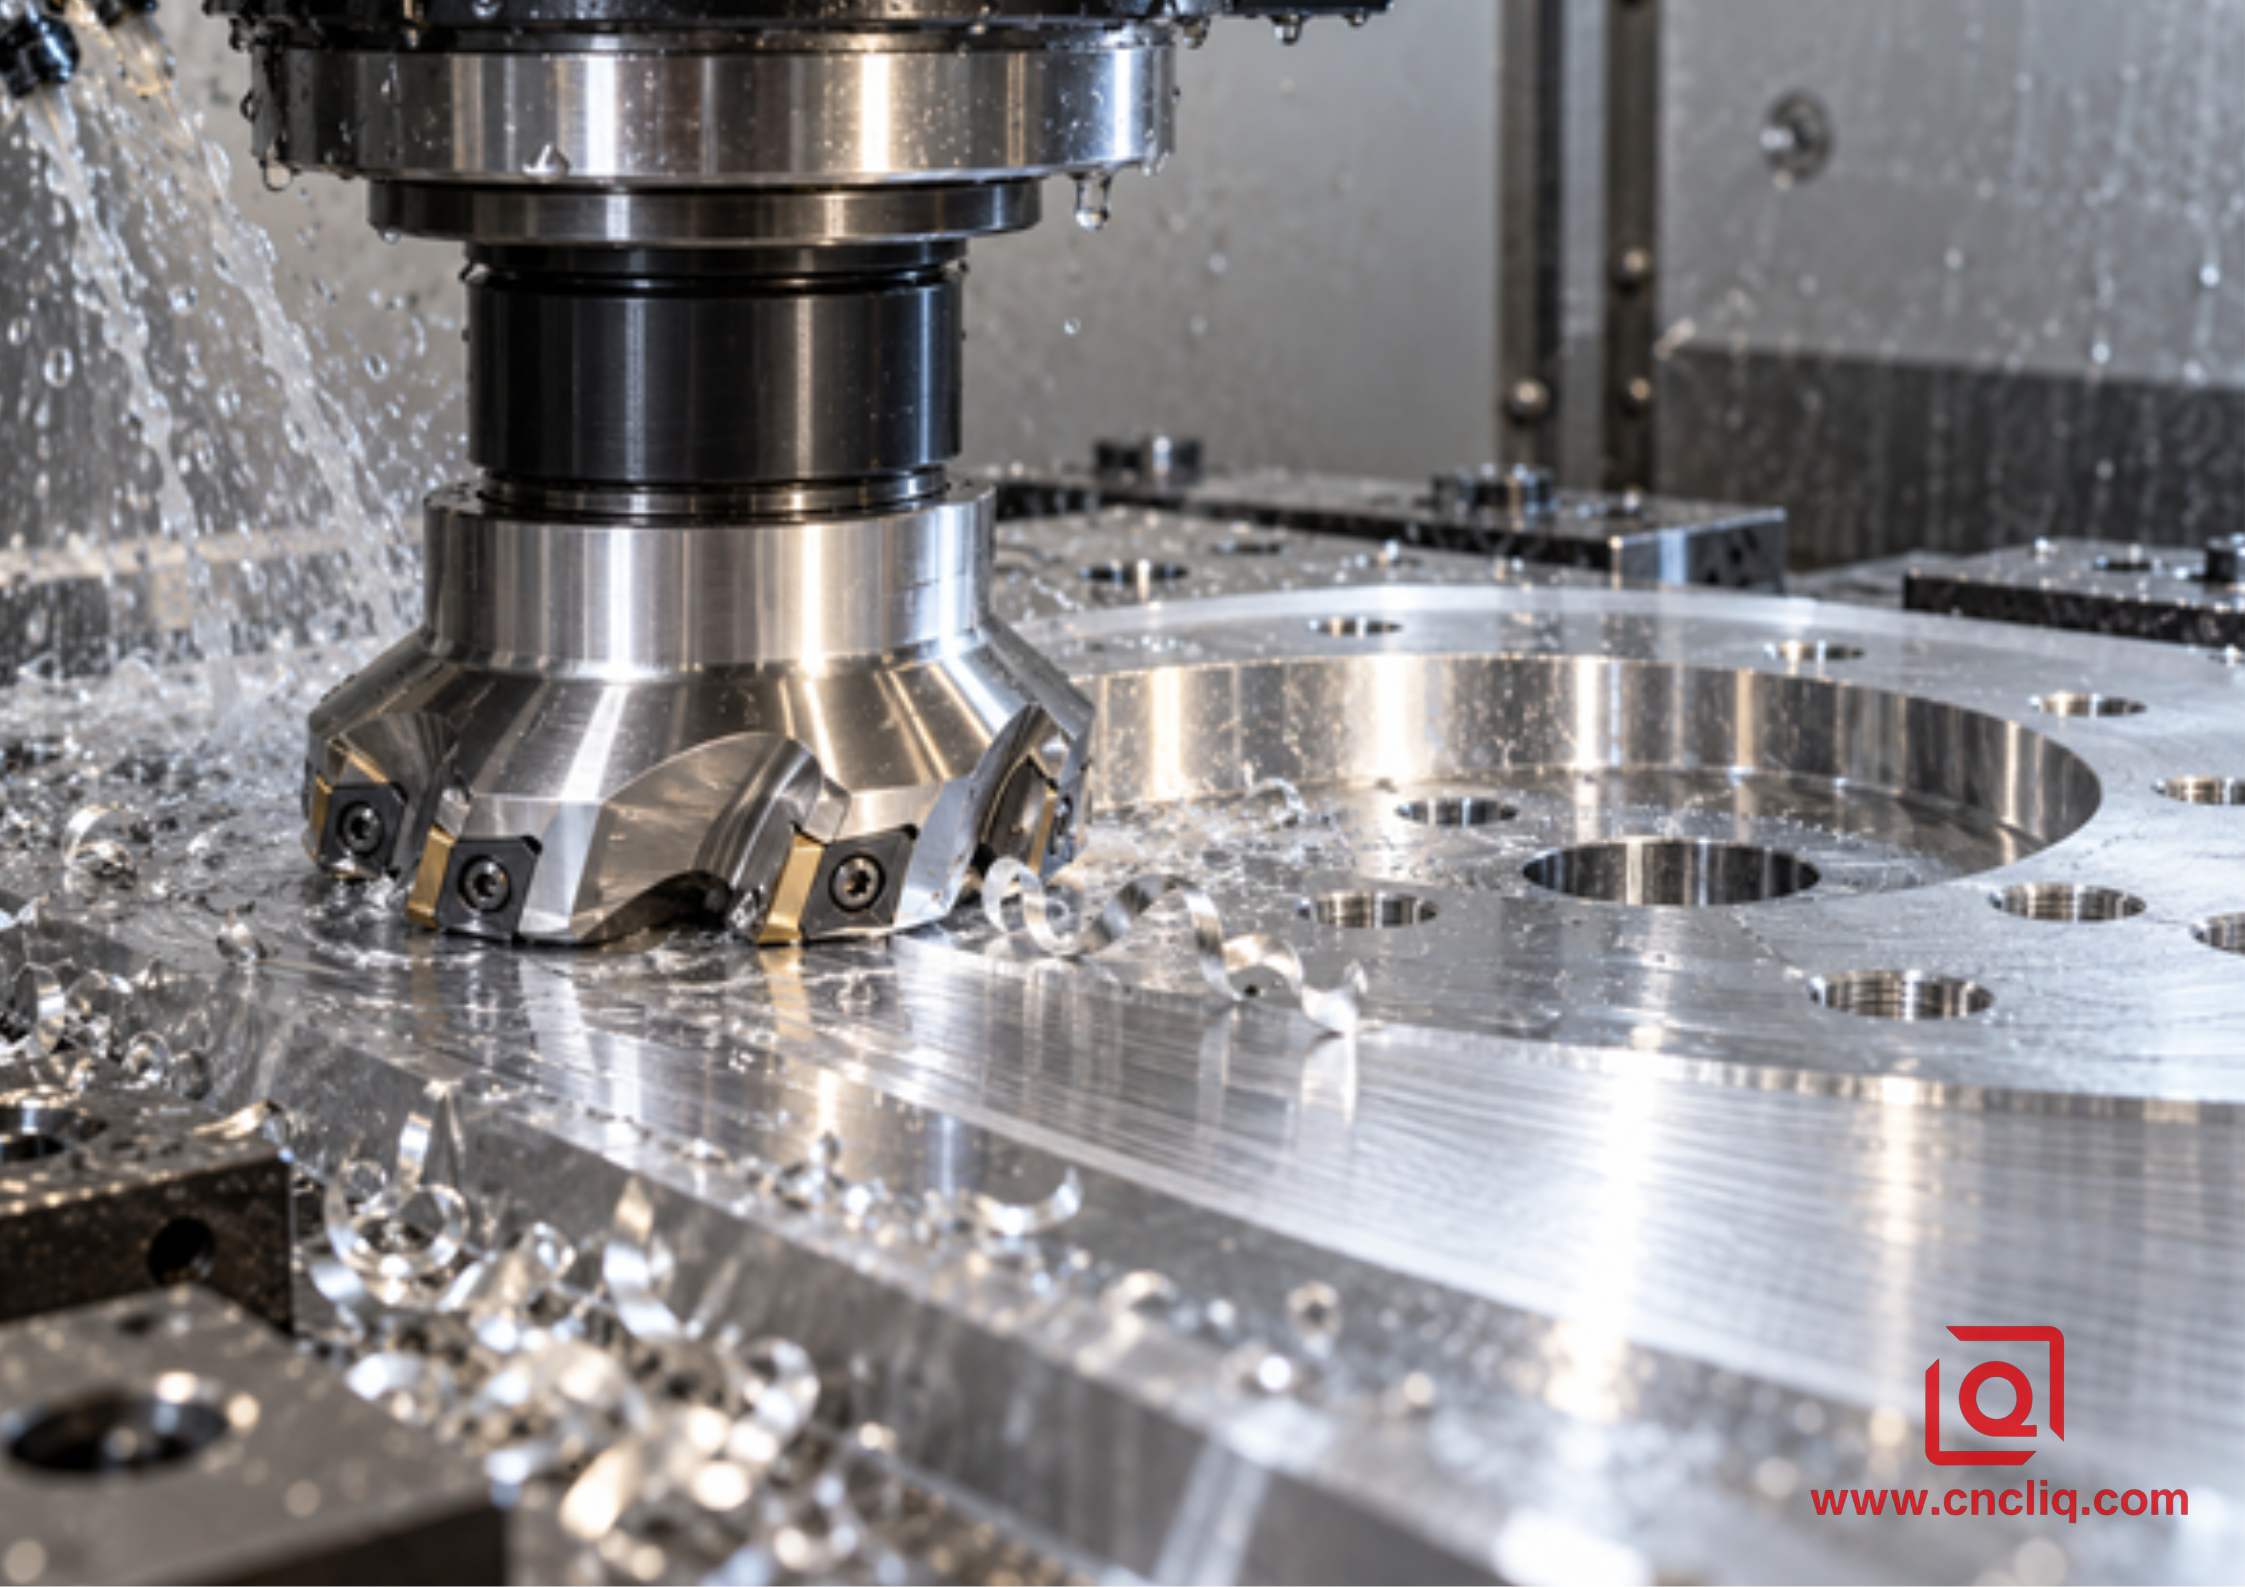
Aluminiumspezifischer Planfräser für den letzten Schlichtdurchgang
Ein Planfräser entfernt Material mit mehreren Schneidkanten. Das ist produktiv, aber jeder Plattensitz bringt einen potenziellen Höhenfehler mit sich. Wenn ein Einsatz weiter hervorsteht als die anderen, kann er fast die gesamte Endarbeit erledigen; Wenn mehrere Kanten auf unterschiedlichen Höhen sitzen, können sie ein sich wiederholendes Muster hinterlassen. Das Ergebnis kann aus einem Blickwinkel glänzend und aus einem anderen gestreift aussehen.
Verwenden Sie einen Fräser, der für Nichteisenmaterialien entwickelt wurde: scharfe positive Geometrie, polierte Spanflächen, großzügiger Spanraum und Einsätze, die eher zum Scheren als zum Pflügen gedacht sind. Für allgemeine Arbeiten ist unbeschichtetes, poliertes Hartmetall üblich. PKD kann für lange Produktionsläufe, abrasive Legierungen mit hohem Siliziumgehalt oder eine anspruchsvolle Oberflächenkonsistenz gerechtfertigt sein. Eine Wiper-Wendeschneidplatte kann die Vorschubmarkierungen über eine breitere Fläche glätten, funktioniert aber nur, wenn die Fräsereinstellung, die Schneidplattenhöhe und der Spindelzustand kontrolliert werden.
Reinigen Sie vor einem kritischen Endbearbeitungslauf den Spindelkegel, den Halter, die Fräserführung, die Einsatztaschen und die Spannflächen. Ein kleiner Chip unter einer Wendeschneidplatte verändert die Kantenhöhe. Messen Sie den Planlauf an den Schneidkanten bei montiertem Fräser im laufenden Betrieb. Es gibt keine universelle Rundlaufzahl für alle Durchmesser- und Oberflächenanforderungen; Der akzeptable Wert muss wesentlich kleiner sein als das Textur- und Formfehlerbudget. Notieren Sie es für wiederholte Arbeiten, anstatt sich nur auf das Aussehen zu verlassen.
Geschwindigkeiten und Vorschübe: Bauen Sie ein Fenster, kein Zauberrezept
Das Kopieren einer Spindelgeschwindigkeit aus einer anderen Werkstatt ist riskant. Die Schnittgeschwindigkeit hängt von der Wendeschneidplattensorte, dem Fräserdurchmesser, der Legierung, den Maschinengrenzen, dem Haltergleichgewicht, der Kühlmittelstrategie und den Herstellerdaten ab. Beginnen Sie innerhalb des vom Werkzeughersteller empfohlenen Bereichs, berechnen Sie die Spindelgeschwindigkeit anhand der Schnittgeschwindigkeit und des Durchmessers und stellen Sie dann den Vorschub anhand der Spanlast und der Anzahl der effektiven Zähne ein.
Verwenden Sie diese Gleichungen als Überprüfung:
n = (1000 x Vc) / (pi x D)
vf = n x z x fz
wobei n die Spindelgeschwindigkeit in U/min ist, Vc die Schnittgeschwindigkeit in m/min ist, D der Fräserdurchmesser in mm ist, vf der Tischvorschub in mm/min ist, z die Anzahl der effektiven Zähne ist und fz ist der Vorschub pro Zahn in mm.
|
Variable |
Wenn zu niedrig eingestellt |
Wenn zu hoch eingestellt |
Reaktion in der Werkstatt |
|
Chipladung |
Reiben, Hitze, aufgebaute Kante, verschmierte Oberfläche |
Hohe Kraft, Vibration, Beschädigung der Einlage |
Ändern Sie den Vorschub in kontrollierten Schritten und prüfen Sie den tatsächlichen Chip |
|
Schnittgeschwindigkeit |
Instabile Aufbauschneide bei einigen Legierungen |
Hitze, Gleichgewichtsrisiko, Probleme mit der Spindelbegrenzung |
Halten Sie die Werkzeug- und Maschinengrenzen ein; Bestätigen Sie den Kontostand des Inhabers |
|
Axiale Tiefe beim Schlichtdurchgang |
Kante kann reiben oder Welligkeit überspringen |
Übermäßige Kraft und Verformung |
Lassen Sie eine konsistente, messbare Finish-Zugabe |
|
Radialer Eingriff |
Ungleichmäßige Ein- und Ausfahrt oder wiederholte Überlappungsmarkierungen |
Hohe Kraft und Temperatur |
Wählen Sie einen Weg, der dafür sorgt, dass der Fräsereingriff vorhersehbar bleibt |
|
Kühlmittel- oder Luftzufuhr |
Späne nachschneiden und an der Kante verschweißen |
Schlecht gezielter Fluss kann Späne umwälzen |
Direkter sauberer Fluss dort, wo der Span den Schnitt verlässt |
Der Zieldurchgang muss noch geschnitten werden. Eine extrem kleine programmierte Tiefe kann innerhalb der Welligkeit des vorherigen Durchgangs, des Spindelwachstums oder der Unrundheit der Wendeschneidplatte verschwinden, was zu intermittierendem Reiben führt. Lassen Sie nach der Halbbearbeitung genügend Material übrig, damit die scharfe Kante kontinuierlich eingreifen kann. Sobald der Prozess stabil ist, ändern Sie jeweils eine Variable und behalten Sie den alten Teil als visuellen Master bei.
Aufstauende Kanten sind eine häufige Ursache für verschwommene Streifen und zufällige Risse in Aluminium. Es entsteht, wenn Arbeitsmaterial in der Nähe der Schneidkante anhaftet und die wirksame Geometrie verändert. Scharf polierte Werkzeuge, ausreichende Spandicke, saubere Schmierung und starke Spanabfuhr sind die ersten Korrekturen. Liqins Leitfaden zur Kontrolle der Aufbaukante in weichem Aluminium erläutert den Mechanismus ausführlicher; Obwohl der Schwerpunkt auf dem Drehen liegt, lassen sich die Erkenntnisse über Reiben, Haftung, Kantenzustand und Spankontrolle direkt auf das Planfräsen übertragen.
Ebenheit beginnt vor dem Zieldurchgang
Der Schneider kann Material, das von der Vorrichtung elastisch gebogen wird, nicht dauerhaft glätten. Wenn die Klemmen gelöst werden, springt das Teil in seinen freien Zustand. Auch dünne Platten bewegen sich, wenn Eigenspannungen aufgedeckt werden. Wärme fügt eine weitere Schicht hinzu: Der Wärmeausdehnungskoeffizient von Aluminium beträgt etwa 23 x 10^-6/K, sodass sich eine Länge von 400 mm bei einem Temperaturunterschied von 5 Grad C um etwa 0,046 mm ändert. Diese einfache Rechnung zeigt, warum ein warmer Teil und ein Inspektionsraum mit 20 °C nicht übereinstimmen können.
Die Hauptsteuerelemente sind unkompliziert:
1. Inspizieren Sie das Rohmaterial vor der Bearbeitung auf Krümmungen und Dickenschwankungen.
2. Erstellen Sie Bezugspunkte mit einer leichten Bereinigung, anstatt einen verzogenen Rohling flach zu machen.
3. Beide Seiten in einer ausgewogenen Reihenfolge aufrauen, wenn die Geometrie dies zulässt.
4. Belassen Sie einen einheitlichen Bestand für die Vor- und Endbearbeitung.
5. Entfernen Sie das Teil und setzen Sie es zwischen den Hauptphasen der Materialentfernung neu ein, wenn der Prozessplan dies erfordert.
6. Halten Sie das Teil an stabilen Stellen ab und wenden Sie nur die Klemmkraft an, die erforderlich ist, um dem Schneiden standzuhalten.
7. Stabilisieren Sie Maschine, Werkzeug, Kühlmittel, Vorrichtung und Werkstück vor dem letzten Durchgang.
8. Messung nach dem Entspannen und nach dem thermischen Ausgleich.
Peer-reviewte Untersuchungen zeigen, warum Prozessvergütung wichtig sein kann. In einer im International Journal of Machine Tools and Manufacture veröffentlichten Studie reduzierten Forscher, die einen 50,8-mm-Planfräser auf Aluminium verwendeten, mithilfe einer Schnitttiefenkompensationsmethode den gemessenen Ebenheitsfehler von 32 Mikrometern auf 7 Mikrometer. Das Ergebnis sollte nicht als universelle Werkstattfähigkeit betrachtet werden, aber es zeigt, dass gemessene Systemfehler, Compliance und Werkzeugwegkompensation die Ebenheit wesentlich verändern können. Siehe die Studie „Verbesserung der Oberflächenebenheit beim Planfräsen basierend auf holographischer 3D-Lasermesstechnik“.
Bei großen, dünnen Teilen kann die Vakuum-Werkstückspannung die Kraft gleichmäßiger verteilen als einige Kantenklemmen. Es kann auch natürliche Verbiegungen maskieren, indem die Platte gegen die Halterung gezogen wird. Der Prüfplan bedarf daher einer entspannten Prüfung. Bei kleineren Platten ist möglicherweise eine qualifizierte Vorrichtung mit ausgesparten Taschen und kontrollierten Stützpunkten reproduzierbarer. Die Kontaktflächen der Vorrichtung müssen sauber sein; Ein einzelner eingeklemmter Span kann das Werkstück kippen und sowohl Ebenheits- als auch Parallelitätsfehler verursachen.
Werkzeugwegstrategie und Maschinengeometrie
Ein Durchgang in eine Richtung führt häufig zu einer gleichmäßigeren Verlegung als ein Hin- und Her-Weg, da der Messereingriff ähnlich bleibt. Das Gleichlauffräsen wird im Allgemeinen aus Gründen der Oberflächenkonsistenz auf einer leistungsfähigen CNC-Maschine bevorzugt, der gesamte Weg muss jedoch Verweilspuren bei Umkehrungen und abrupte Eingriffsänderungen vermeiden. Ein- und Ausfahrbewegungen sollten nach Möglichkeit außerhalb der kritischen Oberfläche erfolgen.
Die Rechtwinkligkeit der Spindel zur Achse ist von entscheidender Bedeutung. Ein geneigter Fräser kann je nach Fahrtrichtung und ob die Hinterkante reibt, eine konkave oder konvexe Spur erzeugen. Überprüfen Sie die Maschinengeometrie mit einer geeigneten Testmethode, bevor Sie die Wendeplatten belasten. Überprüfen Sie außerdem den Zustand des Halters, den Zustand des Spindellagers, die Achsenumkehr und die Ausrichtung der Vorrichtung. Wenn die Oberfläche gleichmäßig verteilte Wellen aufweist, berechnen Sie deren Steigung anhand der Spindeldrehzahl und des Tischvorschubs. Das Muster kann auf eine wiederkehrende mechanische oder Prozessfrequenz hinweisen.
Kühlmittel, Späne und Oberflächenschutz
Spiegelartiges Aluminium kann leicht beschädigt werden, nachdem es den Schneider verlassen hat. Nachgeschnittene Späne zerkratzen die Oberfläche, schmutziges Kühlmittel hinterlässt Flecken und ein unvorsichtiger Luftstoß kann Späne über die Oberfläche schleifen. Richten Sie Kühlmittel oder Luft aus, um die Späne aus der Schneidzone und vom fertigen Pfad wegzuleiten. Halten Sie Konzentration und Sauberkeit innerhalb der Grenzen des Kühlmittellieferanten. Vermeiden Sie es, eine trockene, reflektierende Fläche mit einem Lappen abzuwischen, der abrasive Rückstände enthalten könnte.
Wenn das Teil eloxiert, plattiert, beschichtet, verklebt oder als elektrischer Kontakt verwendet werden soll, entscheiden Sie, welche Flächen frei bleiben müssen und wie die Oberfläche geschützt wird. Durch die Sekundärbearbeitung können Aussehen, Rauheit und Abmessungen verändert werden. Liqins Finishing-Optionen für CNC-gefrästes Aluminium erklärt, wie bearbeitete, eloxierte, gestrahlte und andere Oberflächen verschiedene Funktionen erfüllen. Zahlen Sie nicht für eine spiegelgefräste Oberfläche, die bei einem späteren Strahlvorgang absichtlich gelöscht wird.
Rauheit und Ebenheit getrennt messen
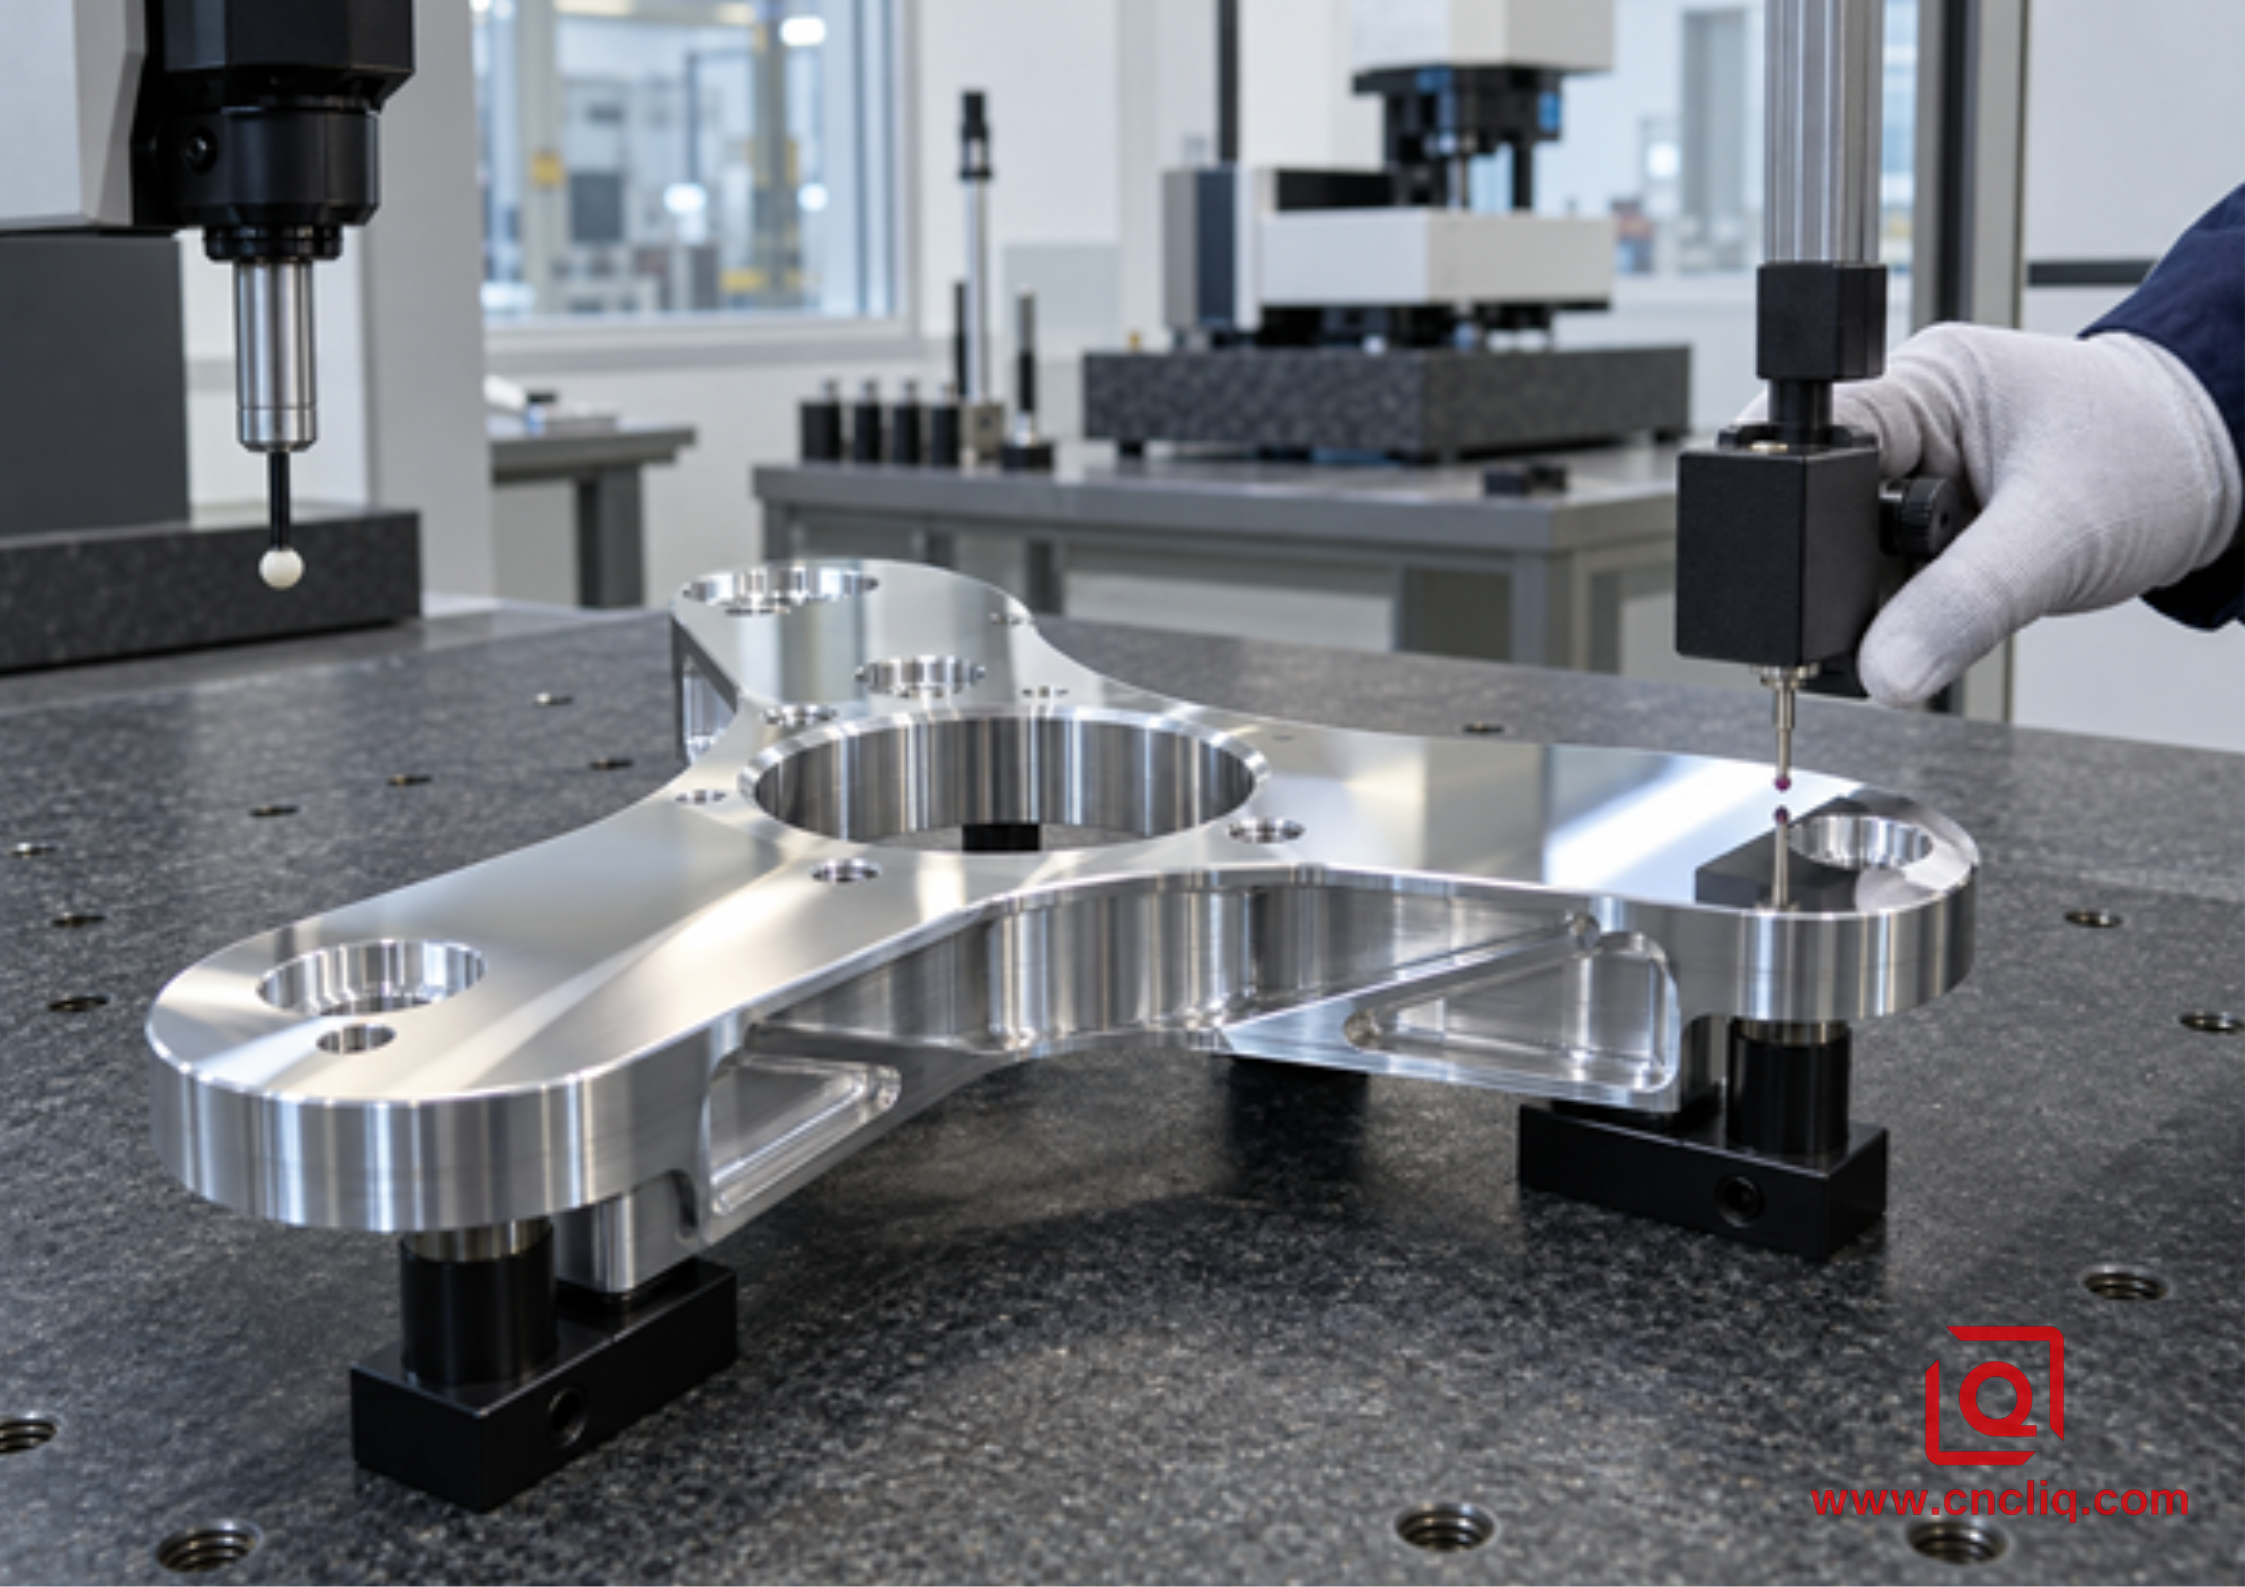
Ebenheits- und Rauheitsprüfung eines hochglanzpolierten Aluminiumteils
Ein Rauheitstester tastet eine Linie ab. Es reagiert empfindlich auf Spurrichtung, Cutoff, Filter und Auswertungslänge. Messen Sie quer zur Bearbeitungslage, sofern die maßgebliche Norm oder Zeichnung nichts anderes vorschreibt, und notieren Sie die Geräteeinstellungen. Eine attraktive Ablesung reicht für eine große Dichtfläche nicht aus; Verwenden Sie eine definierte Karte mit Standorten.
Die Ebenheit kann mit einem KMG, einer Oberflächenplatte und einem Indikator, optischen Geräten oder anderen qualifizierten Methoden bewertet werden. Jede Methode hat Unsicherheits- und Probenahmegrenzen. Im Inspektionsplan sollten der Supportzustand, das Punktmuster, die Temperatur und ob das Ergebnis gefiltert wird, angegeben werden. Berücksichtigen Sie bei einer breiten Platte Rand-, Mittel- und Übergangszonen. Eine dichte Punktwolke kann eine flache Schüssel erkennen lassen, die einige manuelle Punkte übersehen.
|
Inspektionsgegenstand |
Empfohlener Datensatz |
Warum es wichtig ist |
|
Oberflächenrauheit |
Ra oder Rz, Spurrichtung, Cutoff/Filter, Auswertungslänge, Standorte |
Macht Ergebnisse reproduzierbar |
|
Flachheit |
Methode, Stützpunkte, Punktkarte, Temperatur, Unsicherheit |
Verhindert Streitigkeiten über Vorrichtungen und Proben |
|
Optisches Finish |
Beleuchtung, Betrachtungsabstand, zugelassenes Grenzmuster |
Kontrolliert kosmetische Erwartungen |
|
Fräserzustand |
Werkzeug-ID, Los/Kante einfügen, gemessener Rundlauf |
Verknüpft Fehler mit dem Schneidsystem |
|
Prozessstatus |
Teiletemperatur, Kühlmitteltemperatur, verstrichene Stabilisierungszeit |
Erklärt thermische Schwankungen |
Eine ältere, vom NIST gehostete Referenz, Bearbeitung von Aluminium und Aluminiumlegierungen, bleibt für das allgemeine Bearbeitungsverhalten nützlich und unterstreicht die Bedeutung von legierungsspezifische Schneidpraxis. Verwenden Sie es als Hintergrund und befolgen Sie dann die aktuellen Daten des Werkzeugherstellers und den genehmigten Kontrollplan des Projekts.
Fehlerbehebung nach Oberflächenmuster
|
Symptom |
Wahrscheinliche Ursachen |
Erste Kontrollen |
|
Trübung oder verschmierte Bänder |
Aufbaukante, Abrieb, verschmutzte Kante |
Einsätze unter Vergrößerung prüfen; Bestätigen Sie die Spanlast und die Schmierstoffzufuhr. |
|
Wiederholende Einfügemarken |
Axialschlag, verschmutzter Sitz, ungleiche Wendeplattenhöhe |
Saubere Taschen; Drehmoment richtig anziehen; Kanten in der Spindel messen |
|
Schraffur oder Hinterkantenabrieb |
Spindel nicht rechtwinklig, Fräserablenkung |
Straßenbahn- und Maschinengeometrie prüfen; Reduzieren Sie die Kraft erst, nachdem die Geometrie überprüft wurde |
|
Chatterwellen |
Schwache Unterstützung, Resonanz, abgenutzte Kante, übermäßiger Eingriff |
Unterstützung und Engagement ändern; Überprüfen Sie den Zustand von Halter und Spindel |
|
Schale oder Krone |
Maschinengeometrie, Vorrichtungsbiegung, Wärmegradient |
Ungespannt bei stabiler Temperatur prüfen; Kartenfehlerrichtung |
|
Gutes Finish, aber keine Ebenheit |
Restspannungsabbau oder künstliche Ebenheit der Vorrichtung |
Schruppen ausbalancieren, neu einsetzen und Freilaufteil prüfen |
|
Zufällige Kratzer |
Chip-Nachschneiden oder Handhabungsschäden |
Verbessern Sie die Evakuierung und die Handhabung nach dem Zuschnitt |
Anonymes Verbundgehäuse: Flache Vakuumverteiler-Grundplatten
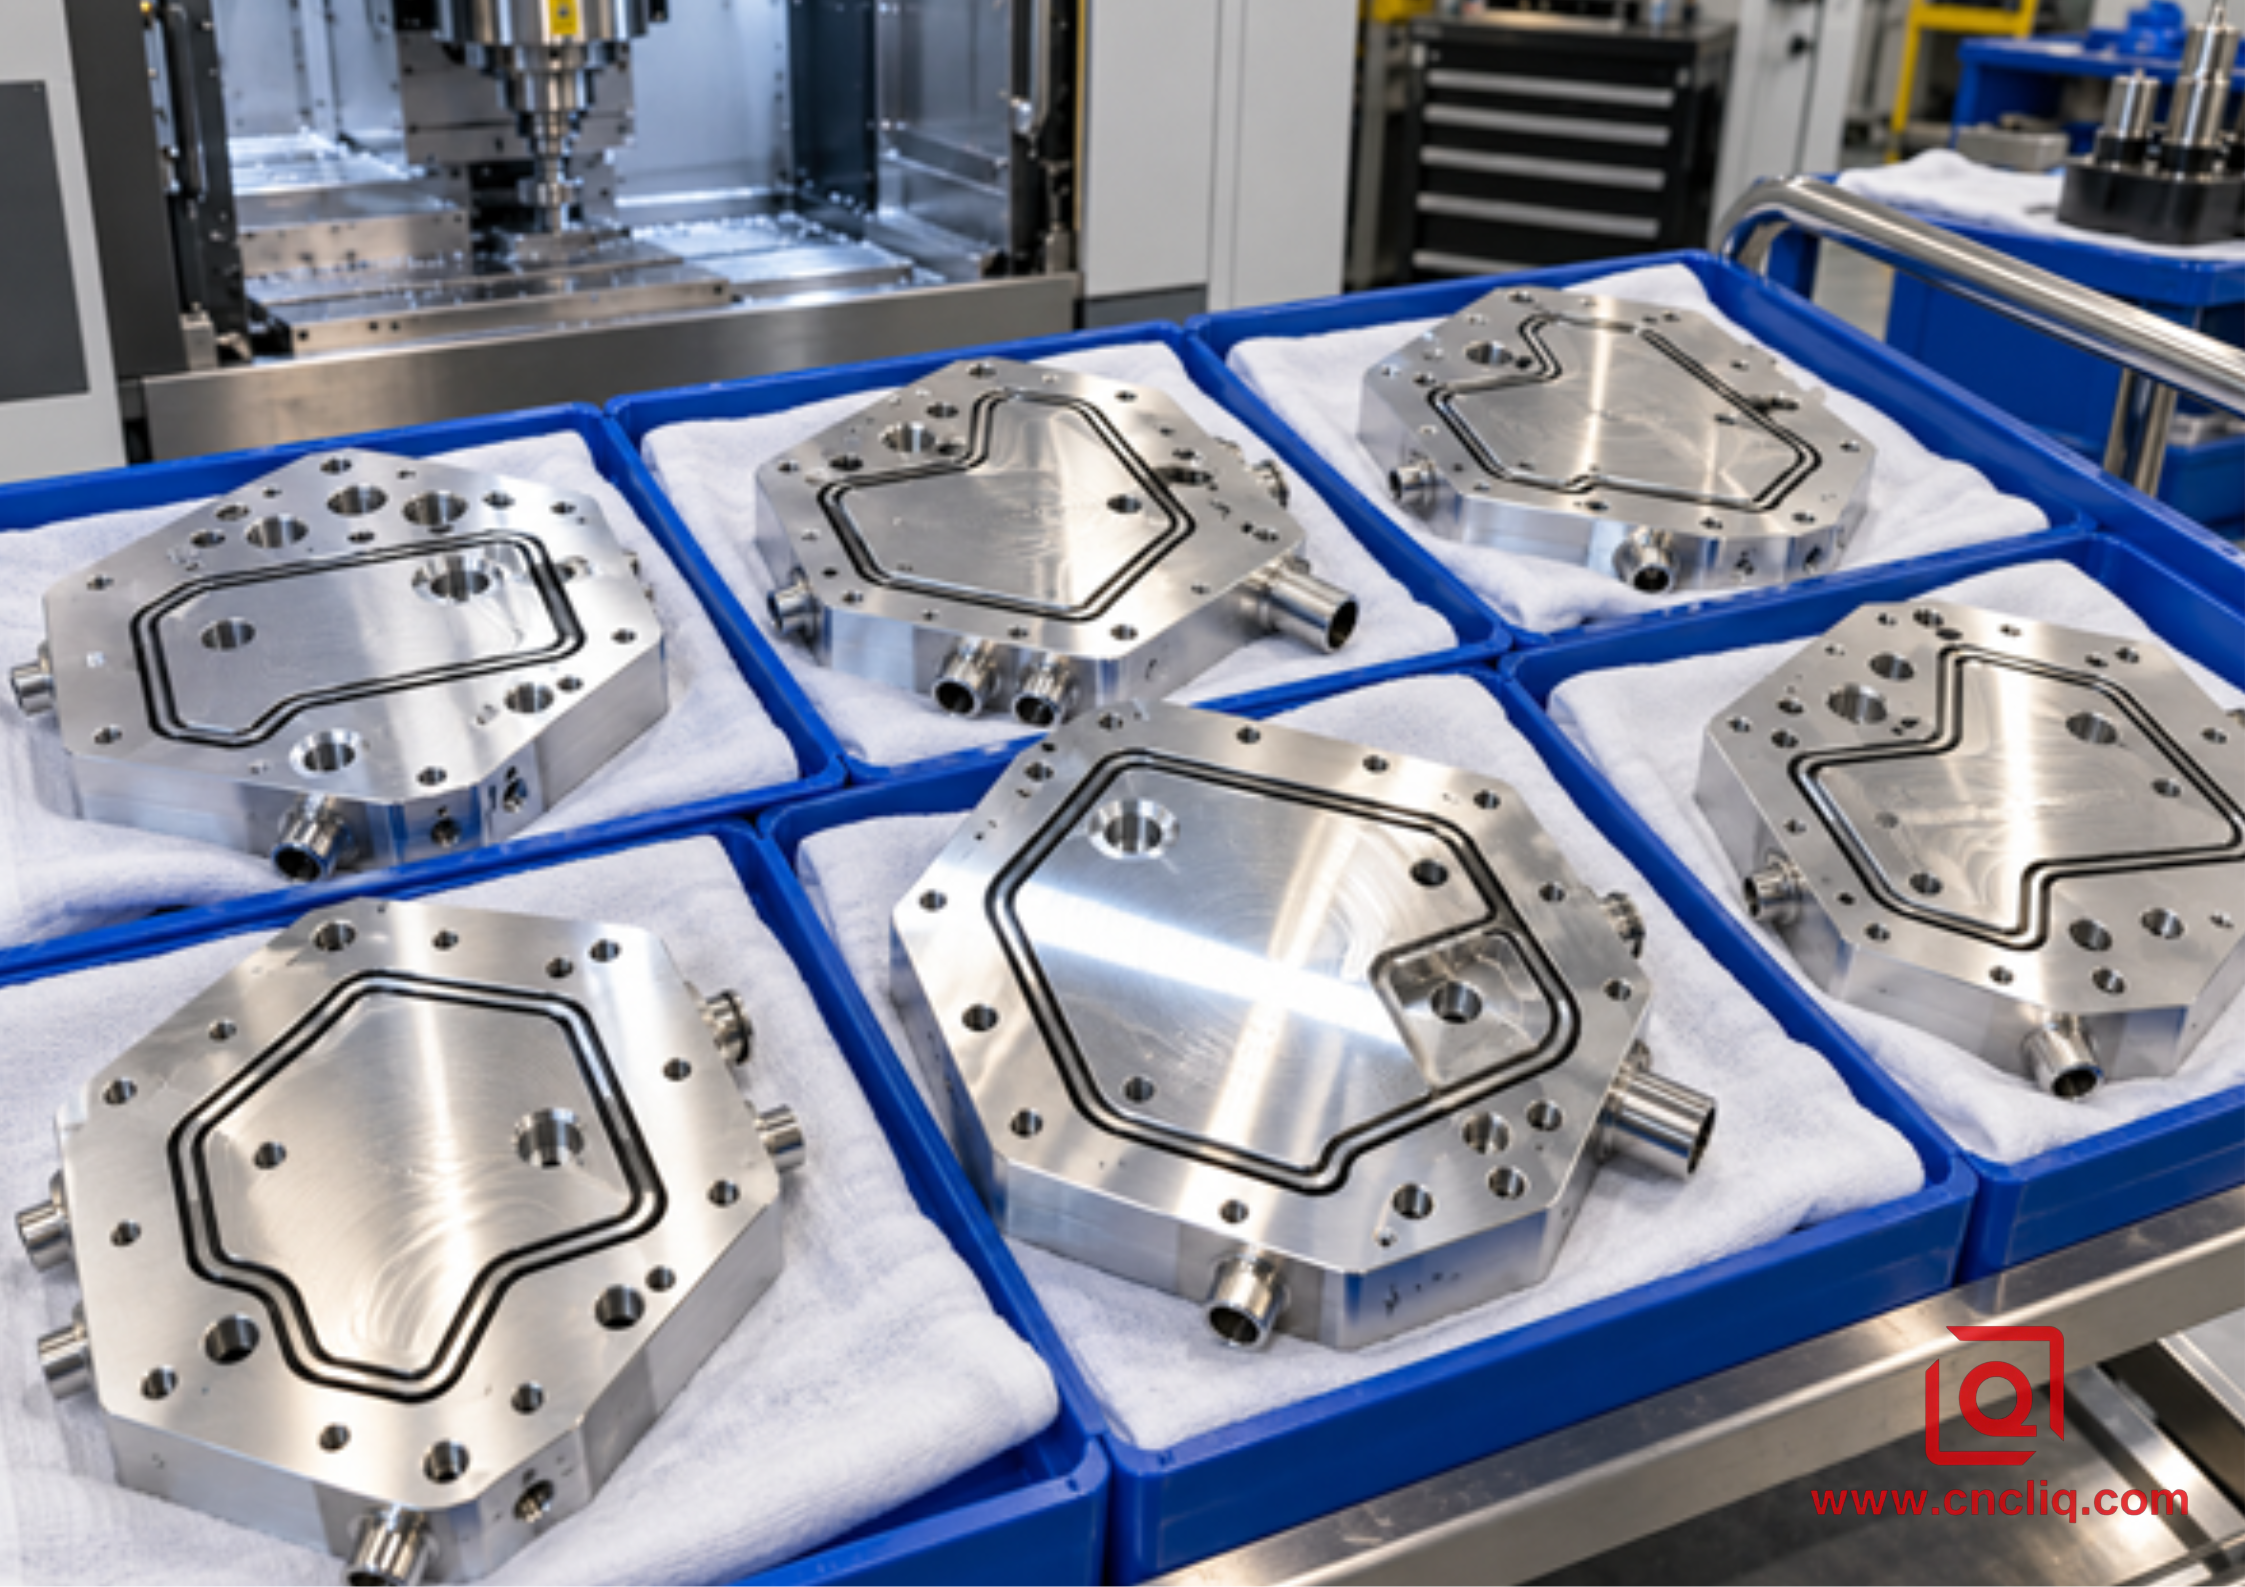
Anonymes Verbundgehäuse: Aluminium-Vakuumverteiler-Grundplatten
Der folgende anonymisierte zusammengesetzte Fall ist ein realistisches Herstellungsszenario, das erstellt wurde, um den Prozess zu erklären; Es wird weder ein Kunde bekannt gegeben, noch wird ein einheitliches Produktionsergebnis beansprucht. Ein europäischer Automatisierungsintegrator forderte Vakuumverteiler-Grundplatten 6061-T651 für ein Halbleiter-Handhabungsmodul. Jedes Teil hatte eine breite Montagefläche, eine serpentinenförmige O-Ring-Nut, mehrere Queranschlüsse und einen kosmetischen oberen Steg. Das kontrollierte Ziehziel war eine Ebenheit von 0,05 mm über einen 320-mm-Umschlag und ein Ra von 0,8 Mikrometern auf der Dichtungsfläche nach der Bearbeitung, wobei kein Polieren zulässig war.
Die frühe Risikoprüfung ergab drei Konflikte. Tiefe Innentaschen entfernten Material von einer Seite, Umfangsklammern könnten den dünnen verbleibenden Boden verbiegen und ein aggressiver Enddurchgang könnte genug Hitze erzeugen, um das Inspektionsergebnis zu verfälschen. Der Prozessplan verwendete aufeinander abgestimmte Rohlinge aus derselben Materialcharge, eine ausgewogene Reinigung beider Flächen, ein abgestuftes Schruppen, einen Schritt zum Lösen und Wiedereinsetzen sowie eine spezielle Spannvorrichtung mit geringer Kraft. Der Schlichtfräser verwendete eine scharfe Aluminiumgeometrie und eine überprüfte Kantenhöhe. Kritische Flächen wurden fertiggestellt, nachdem Maschine, Kühlmittel und Werkstück einen stabilen Zustand erreicht hatten.
Die Inspektion folgte eher der Zeichnung als dem Aussehen. Das Qualitätsteam maß die Textur der Dichtungsflächen an mehreren Stellen entlang der Lage und kartierte dann die Montagefläche auf drei definierten Stützen, nachdem sich das Teil akklimatisiert hatte. Der Kontrollplan erforderte außerdem einen visuellen Vergleich unter fester Beleuchtung und geschützter Handhabung in einzelnen Tabletts. Wenn es sich um eine Ausschreibung handelte, benötigte der Lieferant das 3D-Modell, eine kontrollierte 2D-Zeichnung, die erwartete Losgröße, die Legierungs- und Materialform, Ebenheits- und Rauheitsangaben, Dichtungsanforderungen, verbotene Prozesse und Erwartungen an den Inspektionsbericht.
Ein verifiziertes Produktbeispiel mit präzisionsgefrästen Dichtflächen finden Sie im Präzisionsaluminium-Verteilerblock von Liqin. Ein weiterer relevanter Produktionsweg ist das Präzisions-Aluminium-Leuchtengehäuse, bei dem CNC-gefräste Dichtungsflächen und Ebenheitskontrolle die Gehäuseabdichtung unterstützen. Diese Links zeigen, warum Oberflächenspezifikationen mit der tatsächlichen Funktion des Teils verknüpft sein müssen.
Was Sie für ein genaues Planfräsangebot senden müssen
Eine nützliche Angebotsanfrage macht Rätselraten überflüssig. Senden Sie das native 3D-Modell und eine revisionskontrollierte 2D-Zeichnung. Identifizieren Sie die Legierung, den Härtegrad und die bevorzugte Werkstoffform. Hervorheben von qualitätskritischen Gesichtern; Geben Sie Ebenheit, Parallelität, Rauheit, Lage und kosmetische Anforderungen an. und definieren Sie den Prüfstandard. Fügen Sie Jahresvolumen, Prototypenmenge, Lieferplan, Endbearbeitungsroute, Verpackungsbedarf und die Angabe hinzu, ob ein vollständiger Maßbericht oder ein Materialzertifikat erforderlich ist.
Wenn „Spiegelglanz“ wichtig ist, fügen Sie ein genehmigtes Muster oder einen messbaren visuellen Standard bei. Geben Sie an, ob schwache Werkzeugwegbögen akzeptabel sind. Bestätigen Sie, ob die Endbearbeitung direkt durch Planfräsen erfolgen muss oder ob Schlagschneiden, Läppen, Polieren oder Schleifen vorgeschlagen werden kann. Ein Lieferant kann dann die funktionale Anforderung von einer unnötig teuren Prozessannahme trennen.
Benötigen Sie eine Herstellbarkeitsprüfung? Senden Sie Liqin Ihr CAD-Modell, Ihre 2D-Zeichnung, die Zielmenge und die Beschreibungen kritischer Oberflächen. Unser Ingenieurteam kann vor dem Angebot die Materialform, die Bezugsstrategie, das Risiko der Werkstückspannung, die Prüfmethode und die Endbearbeitungsroute überprüfen. Verwenden Sie das Kontaktformular, um eine RFQ-Diskussion zu starten.
Klicken Sie hier für Ihre Anfrage 👆
FAQ
1. Kann durch Planfräsen ein echtes Hochglanzfinish auf Aluminium erzielt werden?
Planfräsen kann eine helle, stark reflektierende Oberfläche erzeugen, wenn Maschine, Fräser, Einsatzhöhe, Spanlast und Spanabfuhr gut kontrolliert werden, aber „echter Spiegel“ ist keine vollständige technische Spezifikation. Wenn eine optische Reflexion oder eine extrem geringe Rauheit erforderlich ist, ist ein einschneidiges Diamantverfahren, Läppen oder Polieren möglicherweise besser geeignet. Definieren Sie Ra oder Rz, Lage, visuelle Akzeptanz, Ebenheit und zulässige Sekundärprozesse, bevor Sie die Methode auswählen.
2. Welche Oberflächenrauheit sollte ich für ein plangefrästes Aluminiumteil angeben?
Geben Sie die Rauheit an, die die Funktion benötigt, und nicht die niedrigste Zahl, die ein Anbieter anpreist. Im Allgemeinen können bearbeitete Flächen einen gröberen Wert tolerieren als Dichtungsflächen, Lagerschnittstellen, Wärmekontaktpads oder Kosmetikplatten. Geben Sie den Parameter, die Einheiten, die Messrichtung, den Filter oder Cutoff (sofern relevant) und die Messorte an. Wenn die Oberfläche auch für die Ebenheit kritisch ist, geben Sie diese Anforderung separat an, da ein niedriger Ra-Wert keine geometrische Ebenheit garantiert.
3. Warum verzieht sich eine Aluminiumplatte, nachdem sie gelöst wurde?
Möglicherweise hat die Vorrichtung einen gebogenen Rohling flach gedrückt, das Schneiden hat möglicherweise die Restspannung ungleichmäßig gelöst oder es bestand möglicherweise ein Temperaturgradient zwischen der Ober- und Unterseite. Wenn die Klemmkraft verschwindet und das Teil abkühlt, bewegt es sich in eine neue freie Form. Ausgewogener Materialabtrag, abgestuftes Schruppen, erneutes Einsetzen, Unterstützung mit geringer Kraft, stabile Temperatur und Inspektion nach der Freigabe sind zuverlässiger als einfach das Hinzufügen eines leichteren letzten Durchgangs.
4. Ist ein größerer Planfräser immer besser für Ebenheit und Finish?
Nein. Ein Fräser, der breiter als das Teil ist, kann Überblendungslinien reduzieren und eine Fläche in einem Durchgang fertigstellen, verstärkt aber auch die Auswirkungen von schlechter Spindelführung, schlechter Maschinennachgiebigkeit, Auswuchtung und Schwankungen in der Schneidplattenhöhe. Ein kleinerer Fräser passt möglicherweise in die Maschine und verringert die Belastung, erzeugt jedoch überlappende Durchgänge, die Streifenbildung zeigen können. Wählen Sie den Durchmesser anhand der Teilebreite, der Maschinenkapazität, der Spindelleistung, der Werkzeugsteifigkeit sowie der erforderlichen Lege- und Zykluszeit aus.
5. Wie kann ein Käufer die Spiegelglanz- und Ebenheitsfähigkeit eines Lieferanten überprüfen?
Fordern Sie einen dokumentierten Prozess- und Messplan an, nicht nur ein Foto. Der Plan sollte die Materialform, den Fräsertyp, die Rundlaufkontrolle, die Vorrichtungsstrategie, den thermischen Zustand, die Einstellungen des Rauheitsinstruments, die Ebenheitsunterstützung und Punktkarte sowie das Format des Inspektionsberichts angeben. Vereinbaren Sie bei Nachbestellungen einen genehmigten visuellen Master und fragen Sie, wie die Werkzeugstandzeit überwacht wird. Ein Prototypen- oder Erstmusterlauf ist der sicherste Weg, um zu bestätigen, dass der angegebene Prozess mit der tatsächlichen Zeichnung übereinstimmt.
Klicken Sie hier für Ihre Anfrage 👆
Zusammenfassung
Spiegelartiges Planfräsen und zuverlässige Ebenheit von Aluminium basieren auf einem kontrollierten System: stabiles Material, ausgewogener Materialabtrag, verzerrungsarme Werkstückhaltung, korrekte Maschinengeometrie, scharfe aluminiumspezifische Werkzeuge, gemessener Rundlauf, ein gleichmäßiger Endschnitt, starke Spankontrolle, thermische Stabilität und separate Überprüfung von Textur und Form. Tragen Sie messbare Akzeptanzkriterien in die Zeichnung ein, geben Sie vollständige RFQ-Daten weiter und qualifizieren Sie den Prozess mit Erstartikelnachweisen, bevor Sie die Produktion skalieren.
Kontaktinformationen
Unternehmen: Ningbo Liqin Industry Co., Ltd.Tägliche Kundenwartung und Kundendienst: service@shturl. zhuwanying@cncliq.com
Neue Anfrage, Angebot und Bestellbesprechung: business@shturl. zhouli@chinaliqin.com
Hotline: +86 18757148656
Haftungsausschluss
Alle in diesem Blog veröffentlichten technischen Artikel, Materialspezifikationen, Bearbeitungsempfehlungen und Details zur Oberflächenbehandlung dienen nur zu Informations- und Referenzzwecken. Bitte beachten Sie, dass allgemeine Blogeinblicke unterzeichnete technische Vereinbarungen nicht ersetzen. Da kundenspezifische Teile je nach Materialwärmezahl, Maschinenkalibrierung und spezifischen Toleranzen variieren, werden verbindliche Qualitätsspezifikationen ausschließlich durch Ihre genehmigten CAD-Zeichnungen, unterzeichneten Verträge und formellen Qualitätspläne bestimmt.
Alle in diesem Blog vorgestellten Kundenfallstudien wurden gründlich anonymisiert und bereinigt. Die angezeigten Leistungskennzahlen, Fertigungsabläufe und Bilder dienen ausschließlich der Demonstration unserer kundenspezifischen Bearbeitungsfähigkeiten und stellen keinen einzigen universellen Standard für alle Aufträge dar.
Liqin-Fertigungsteam
Aufbauend auf 18 Jahren Erfahrung in der Präzisionstechnik fertigt Ningbo Liqin Industry Metallkomponenten mit hohen Toleranzen für anspruchsvolle globale Märkte. Wir operieren in einem 6.500 m2 großen Produktionszentrum, das mit über 150 Maschinen ausgestattet ist und 4-Achsen- und 5-Achsen-CNC-Bearbeitung, Fräsdrehbearbeitung, Kaltfließpressen und Druckguss umfasst ein Dach. Mit diesem Setup können wir Projekte nahtlos verwalten und Teile von den ersten CAD-Konzepten direkt bis zur endgültigen Lieferung weiterleiten.
Wir übernehmen die Qualitätskontrolle ohne Kompromisse. Enge Toleranzen behandeln wir mit der nötigen Ingenieursdisziplin. Unterstützt durch die Zertifizierungen ISO 9001, ISO 13485 und IATF 16949 führen unsere QA-Ingenieure bei jeder einzelnen Produktionscharge strenge IPQC-, FQC- und OQC-Prüfungen durch. Von der KMG-Abmessungskartierung und optischen Profilierung bis hin zu Härte- und Salzsprühtests validieren wir Ihre kritischen Spezifikationen im Voraus – so erhalten Sie einbaufertige Komponenten ohne Montageprobleme oder kostspielige Produktionsunterbrechungen. Zusätzlich zur Fertigung können Sie sich darauf verlassen, dass wir auf neue Anfragen innerhalb von zwei Stunden reagieren, direkte Unterstützung bei der Bemusterung von Prototypen erhalten und einen reibungslosen Exportversand nach Europa, Nordamerika, Asien und Ozeanien gewährleisten.
Wir freuen uns über Ihre Anfragen und Muster. Besuchen Sie unsere Website oder kontaktieren Sie uns direkt für ein wettbewerbsfähiges Angebot!
