 Deutsch




Haben Sie in der Zeichnung einen hochfesten Aluminiumzapfen und keine eindeutige Antwort darauf, ob er fertig auf der Drehbank bearbeitet werden kann oder noch einmal geschliffen werden muss? Diese Unsicherheit ist weit verbreitet: Die Zeichnung zeigt eine enge Lagerpassung, geringen Rundlauf und eine feine Oberfläche, während die Angebote unterschiedliche Bearbeitungswege vorschlagen. Lesen Sie weiter und Sie erhalten eine praktische Methode zur Auswahl, eine Liste der zu prüfenden Betriebskontrollen und eine Angebotsanfrage, die deutlich weniger Raum für teure Missverständnisse lässt.
Die Lösung für die Fertigung: Beginnen Sie mit dem Präzisionsdrehen für gut zugängliche runde Konturen an den meisten Teilen aus 7075, 7050, 2024 und 6082. Investieren Sie in eine Schleifanlage, wenn diese Vorteile für die Montage bietet: geringere Rauheit, höhere Rundheitskontrolle, veränderte Oberflächenbeschaffenheit oder eine präzise Korrektur nach der Beschichtung. Die richtige Entscheidung hängt von den funktionalen Anforderungen ab – nicht allein von der Legierungsfestigkeit.
Zunächst ein kurzer Begriffsklärungscheck: Hochfestes Aluminium ist im klassischen Sinne nicht „hartdrehbar“.
Schlägt man ein Werkzeughandbuch auf, findet man eine recht enge Definition von „Hartdrehen“: Ein Einpunktdrehwerkzeug bearbeitet gehärtete Eisenwerkstoffe. Sandvik Coromant beispielsweise definiert Hartdrehen weit gefasst als Bearbeitung von Stahl mit einer Härte von 55 HRC oder mehr. Ein Stab aus 7075-T6 oder T651 kann zwar hohe strukturelle Belastungen tragen, ist aber an der Schneide dennoch nicht mit Wälzlagerstahl mit 55 HRC vergleichbar. Das Datenblatt von MatWeb für 7075-T6 nennt repräsentative Werte wie 150 HB, 503 MPa Streckgrenze und 572 MPa Zugfestigkeit. Das sind beeindruckende Festigkeitswerte für Aluminium, dennoch zählt das Werkstück damit nicht zur Kategorie der herkömmlichen Hartdrehmaterialien.
Warum sollte die gewünschte Formulierung im Titel bleiben? Weil Käufer den Begriff „Hartdrehen“ oft umgangssprachlich für das Feindrehen harter oder hochfester Werkstoffe verwenden. In der Praxis ist der technisch korrekte Vergleich jedoch Präzisions-Feindrehen versus Rundschleifen für hochfestes Aluminium . Diese Unterscheidung ist wichtig. Eine CBN-Schneide und die für gehärteten Stahl üblichen Trockenbearbeitungsmethoden sollten daher nicht reflexartig auf diese Bearbeitung übertragen werden. Am oberen Ende des Werkstoffspektrums ist ein kleiner positiver Spanwinkel ein sinnvoller Ausgangspunkt. Poliertes, unbeschichtetes Hartmetall ist gängig; DLC kann für bestimmte Bearbeitungen geeignet sein, und PKD lohnt sich, wenn die Werkzeugkosten durch hohe Ausbeute und Oberflächengüte gerechtfertigt sind.
Benötigen Sie einen umfassenderen Einstieg in das Verhalten von Legierungen? Der Leitfaden auf dieser Website zur Auswahl von 6061, 7075 oder 5052 für kundenspezifische Aluminiumteile erklärt, warum Härte, Eigenspannungen, Korrosionsbeständigkeit und Oberflächenverhalten bereits vor der Erstellung des Prozessplans entscheidend sind. Spezielle Informationen zur Rotationsgeometrie finden Sie im bestehenden Leitfaden zur OEM-CNC-Drehbearbeitung von Aluminium und zur Legierungsauswahl . Dieser Artikel geht noch einen Schritt weiter: Er konzentriert sich auf die Oberflächenbehandlung und die funktionale Oberfläche, die der Kunde erhält.
Was die erfolgreichsten technischen Artikel richtig machen
Die besten Suchergebnisse küren keinen eindeutigen Sieger. Sandvik definiert zunächst die Bedeutung des Hartdrehens; ISCAR ordnet das Schleifen anschließend an die Grenze des stabilen Größen- und Oberflächengütebereichs beim Drehen. Der von Experten begutachtete Vergleich im Journal of Materials Processing Technology liefert das fehlende funktionale Detail: Gleicher Ra-Wert bedeutet nicht gleiche Textur, da sich die Vorschubspuren einer definierten Drehschneide vom eher zufälligen Muster der Schleifkörner unterscheiden. Norton schließt den Kreis für Aluminium, indem es ein kühlschneidendes, nicht belastendes Schleifsystem hervorhebt. Wir wenden hier dasselbe Muster an – wir definieren die Grenze, stellen den Zusammenhang zwischen Textur und Funktion her und schließen mit einem Entscheidungspfad auf Zeichnungsebene ab.
Hartdrehen vs. Schleifen: Ein technischer Vergleich für Aluminium
Entscheidungsfaktor | Präzisions-Endbearbeitung | Aluminiumkompatibles zylindrisches Schleifen | Praktischer Nutzen für den Käufer |
Materialabtrag | Eine definierte Schneide schneidet einen kontinuierlichen oder segmentierten Span ab. | Viele Schleifkörner entfernen sehr kleine Späne. | Drehen entfernt Material schneller; Schleifen ist ein Feinschliffverfahren, keine Lösung für zu große Spielräume. |
Optimale Geometrie | Außendurchmesser, Innendurchmesser, Flächen, Nuten, Kegel, Gewinde und verwandte Merkmale in einem Bezugssystem. | Lange Zapfen, Lagersitze, einfache Außen-/Innendurchmesser oder Oberflächen, die eine Nachbearbeitung erfordern. | Bevorzugen Sie die Drehung, wenn mehrere koaxiale Funktionen miteinander verbunden bleiben müssen. |
Oberflächenstruktur | Gerichtetes spiralförmiges Vorschubmuster; vorhersagbar durch Vorschub und Nasenradius. | Je nach Verfahren entsteht eine eher zufällige, schraffierte oder isotrope Textur. | Ra allein ist nicht ausreichend; Dichtungs- und Lagerflächen benötigen möglicherweise Kontrollen von Rz, Welligkeit, Vorlauf oder Texturrichtung. |
Thermisches Risiko | Die Wärme entweicht hauptsächlich über den Span, das Werkzeug und das Kühlmittel; am Aufbauschneiden kann es zu lokalem Verschmieren kommen. | Bei Verwendung des falschen Schleifmittels setzt sich die Schleifscheibe zu; die Reibung steigt, das Kühlmittel kann die Kontaktfläche nur schwer erreichen, und die lokale Temperatur steigt entsprechend an. | Daher muss das Rad für Aluminium ausgelegt sein, und die Kühlmittelzufuhr muss als Prozessvariable und nicht als Hintergrundverrohrung behandelt werden. |
Rundheit und Größe | Hervorragend geeignet für eine starre, thermisch stabile Drehmaschine mit guter Werkstückspannung; empfindlich gegenüber Spindelzustand, Werkzeugverschleiß und Verformung der Spannvorrichtung. | Starke Korrekturfähigkeit und Prozessmittelung; empfindlich gegenüber Mittelwertzustand, Radwuchtung, Abrichten und Unterstützung. | Für eine außergewöhnliche Rundheit oder einen langen, schlanken Zapfen bietet das Schleifen möglicherweise ein größeres Prozessfenster. |
Einrichtungs- und Lieferzeit | Oft werden Schruppen und Schlichten auf einer einzigen Maschine durchgeführt, wodurch Umrüstungen und Bezugspunktverluste reduziert werden. | Fügt eine Maschine, eine Werkstückspannmethode, eine Radspezifikation, einen Abrichtschritt, eine Reinigung und eine Inspektionsschleife hinzu. | Das Drehen ist in der Regel die beste Wahl für Prototypen und die Fertigung mit mittleren Toleranzen. |
Abfallstrom | Produziert recycelbare Hackschnitzel und verfügt über ein konventionelles Kühlmittelmanagement. | Es entstehen feine Späne und Schleifschlamm, vermischt mit Schleifmittel und Flüssigkeit. | Das Zerkleinern erhöht den Aufwand für Reinigung und Entsorgung. |
Designänderungen | Werkzeugweg- und Einfügeänderungen sind vergleichsweise flexibel. | Profiländerungen können ein anderes Rad, eine andere Aufziehstrategie oder eine andere Vorrichtung erfordern. | Das Drehen eignet sich besser für sich entwickelnde Designs und Programme mit geringem Volumen. |
Wann Präzisionsdrehen die bessere Wahl ist
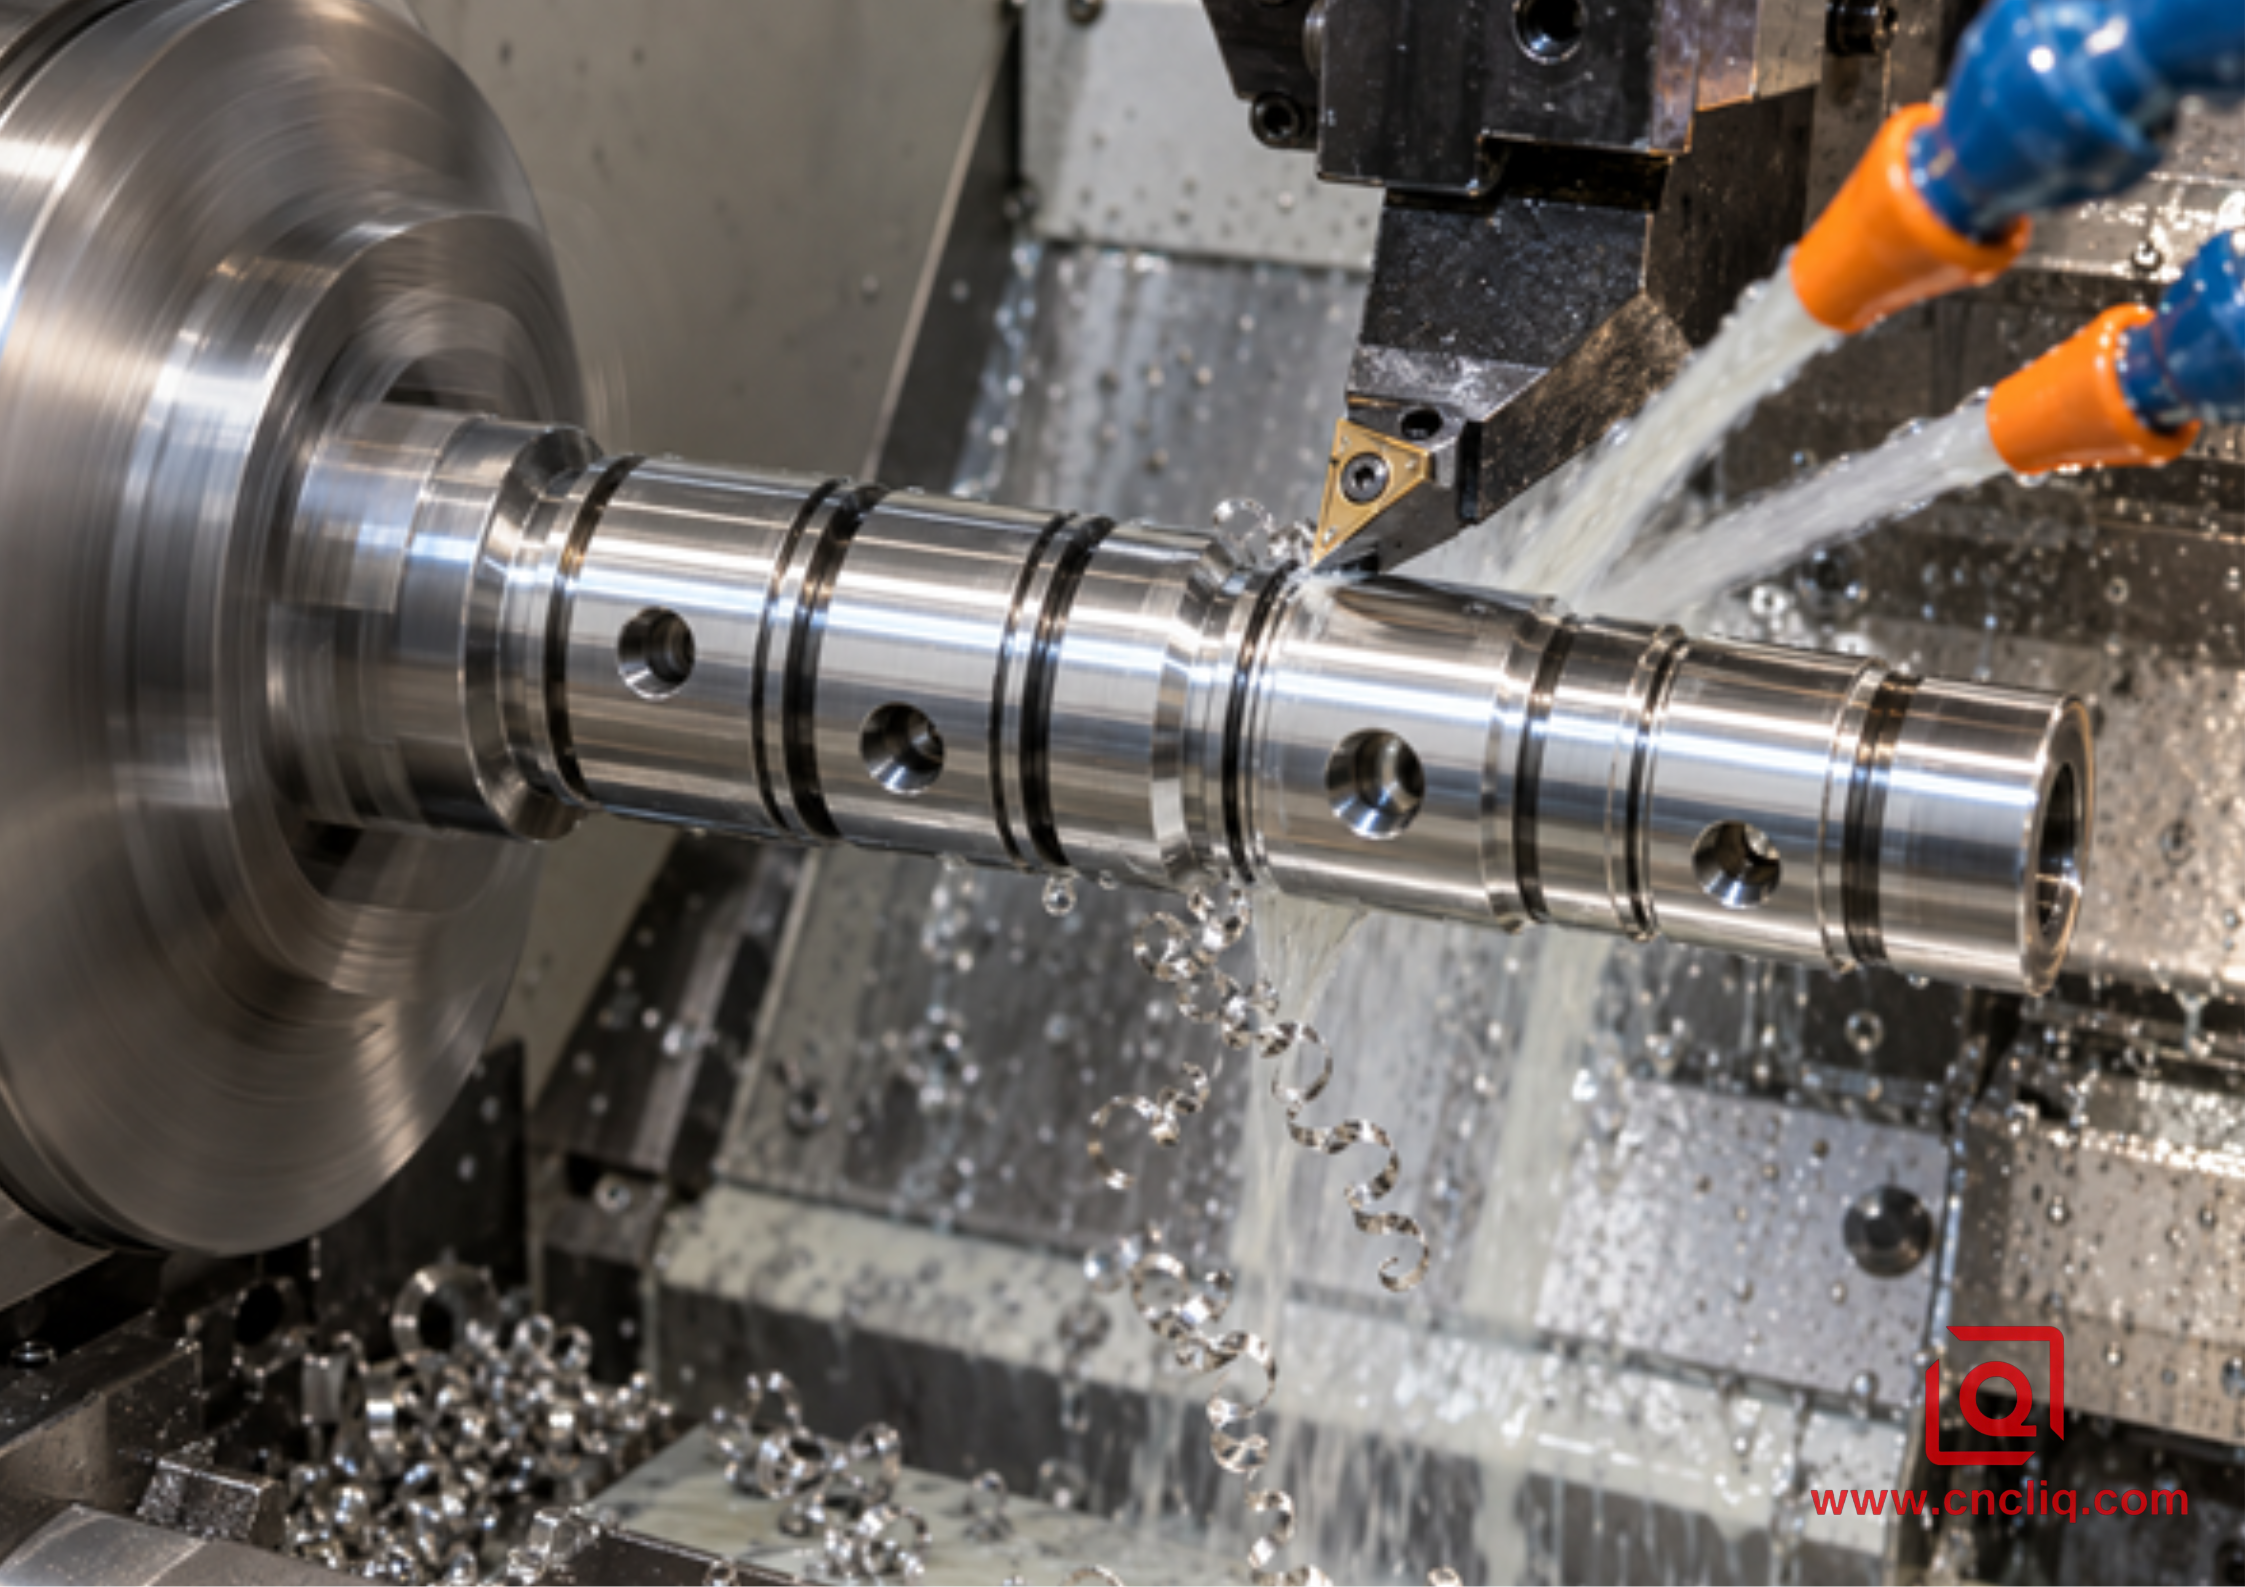
Bild 1 – Ein scharfer Schneideinsatz schneidet die zugehörigen Zapfen und Dichtungsflächen in einer Bezugsaufspannung.
Das Feindrehen sollte die Basis sein, wenn das Werkstück von Natur aus rotiert und die Spezifikation ohne einen zweiten Bearbeitungsschritt erreicht werden kann. Beobachtet man einen gut geplanten Dreh-Fräs-Zyklus, wird der Vorteil deutlich: Außendurchmesser, Bohrung, Schulter, Nut, Planfläche und Gewinde beziehen sich alle auf dieselbe Spindel. Jede vermiedene Übertragung sichert die Koaxialität. Zudem wird die Gefahr von Spänen unter der Schleifspitze, einer nicht übereinstimmenden Bezugsebene oder Bearbeitungsspuren auf der bearbeiteten Oberfläche beseitigt.
1. Die Zeichnung benötigt mehrere zusammenhängende Elemente, nicht nur eine heroische Dimension.
Ein Lagerzapfen mag zwar fest sitzen, arbeitet aber selten allein. Seine Schulter bestimmt die axiale Position. Eine Dichtfläche befindet sich in der Nähe. Eine Innenbohrung kann einen Stift oder ein Ventil aufnehmen. Werden diese Elemente in einer Aufspannung bearbeitet, schützt der Prozess ihre Wechselwirkungen direkt. Der Vergleich von 3-Achs-, 5-Achs- und Dreh-Fräs-Bearbeitung auf der Website ist hilfreich, wenn das Werkstück zusätzlich Radialbohrungen, Flächen oder außermittige Anschlüsse aufweist.
2. Die Oberfläche kann mit einem stabilen Feinbearbeitungsgang erzeugt werden.
Bei Aluminium gilt ein Schlichtgang als erfolgreich, wenn die Schneide scharf ist, die Wendeschneidplatte zentriert sitzt, der radiale Materialvorschub gleichmäßig ist und die Schnitttiefe unterhalb der Reibungsgrenze bleibt. Eine polierte Wendeschneidplatte mit positivem Spanwinkel reduziert das Pflügen. PKD-Verfahren ermöglichen eine hohe Schneidkantenstabilität über lange Produktionsläufe und eine feine Oberflächengüte, müssen jedoch anhand der Losgröße und der möglichen Unterbrechungen gerechtfertigt sein. Verwenden Sie zunächst die Daten des Wendeschneidplattenherstellers und erproben Sie den Prozess anschließend an der tatsächlichen Maschine, dem Halter, der Legierungstemperatur, dem Überhang, dem Kühlmittel und der Vorrichtung. Allgemeine Vorschub- und Schnittgeschwindigkeitswerte sind keine Akzeptanzkriterien.
3. Lieferzeit und Designflexibilität sind wichtig.
Aufträge für Prototypen und Brückenfertigung ändern sich. Drehen lässt sich schnell umprogrammieren, wenn sich eine Schulter oder eine O-Ring-Nut verschiebt, während ein weiterer Bearbeitungsschritt Planungs- und Wartezeiten verursacht. Kurze Fräsungen sind nur dann sinnvoll, wenn sie weiterhin möglich sind. Fragen Sie daher nach Belegen für die entscheidende Eigenschaft und nicht nach Argumenten bezüglich der Maschinenmarke.
Wann sich das Schleifen für den zusätzlichen Arbeitsgang lohnt
Schleifen ist gerechtfertigt, wenn es ein klar definiertes funktionales Problem löst, das durch Drehen nicht mit ausreichendem Spielraum bewältigt werden kann. Dies kann beispielsweise eine sehr geringe Rauheit, eine außergewöhnlich hohe Rundheit, ein langer Lagerkontakt, eine erforderliche richtungsunabhängige Oberflächenstruktur oder eine Maßkorrektur nach einer Beschichtung sein. Es kann auch die stabile Lösung für ein schlankes Bauteil sein, dessen Durchbiegung sich beim Überfahren des Zapfens durch das Drehwerkzeug ändert.
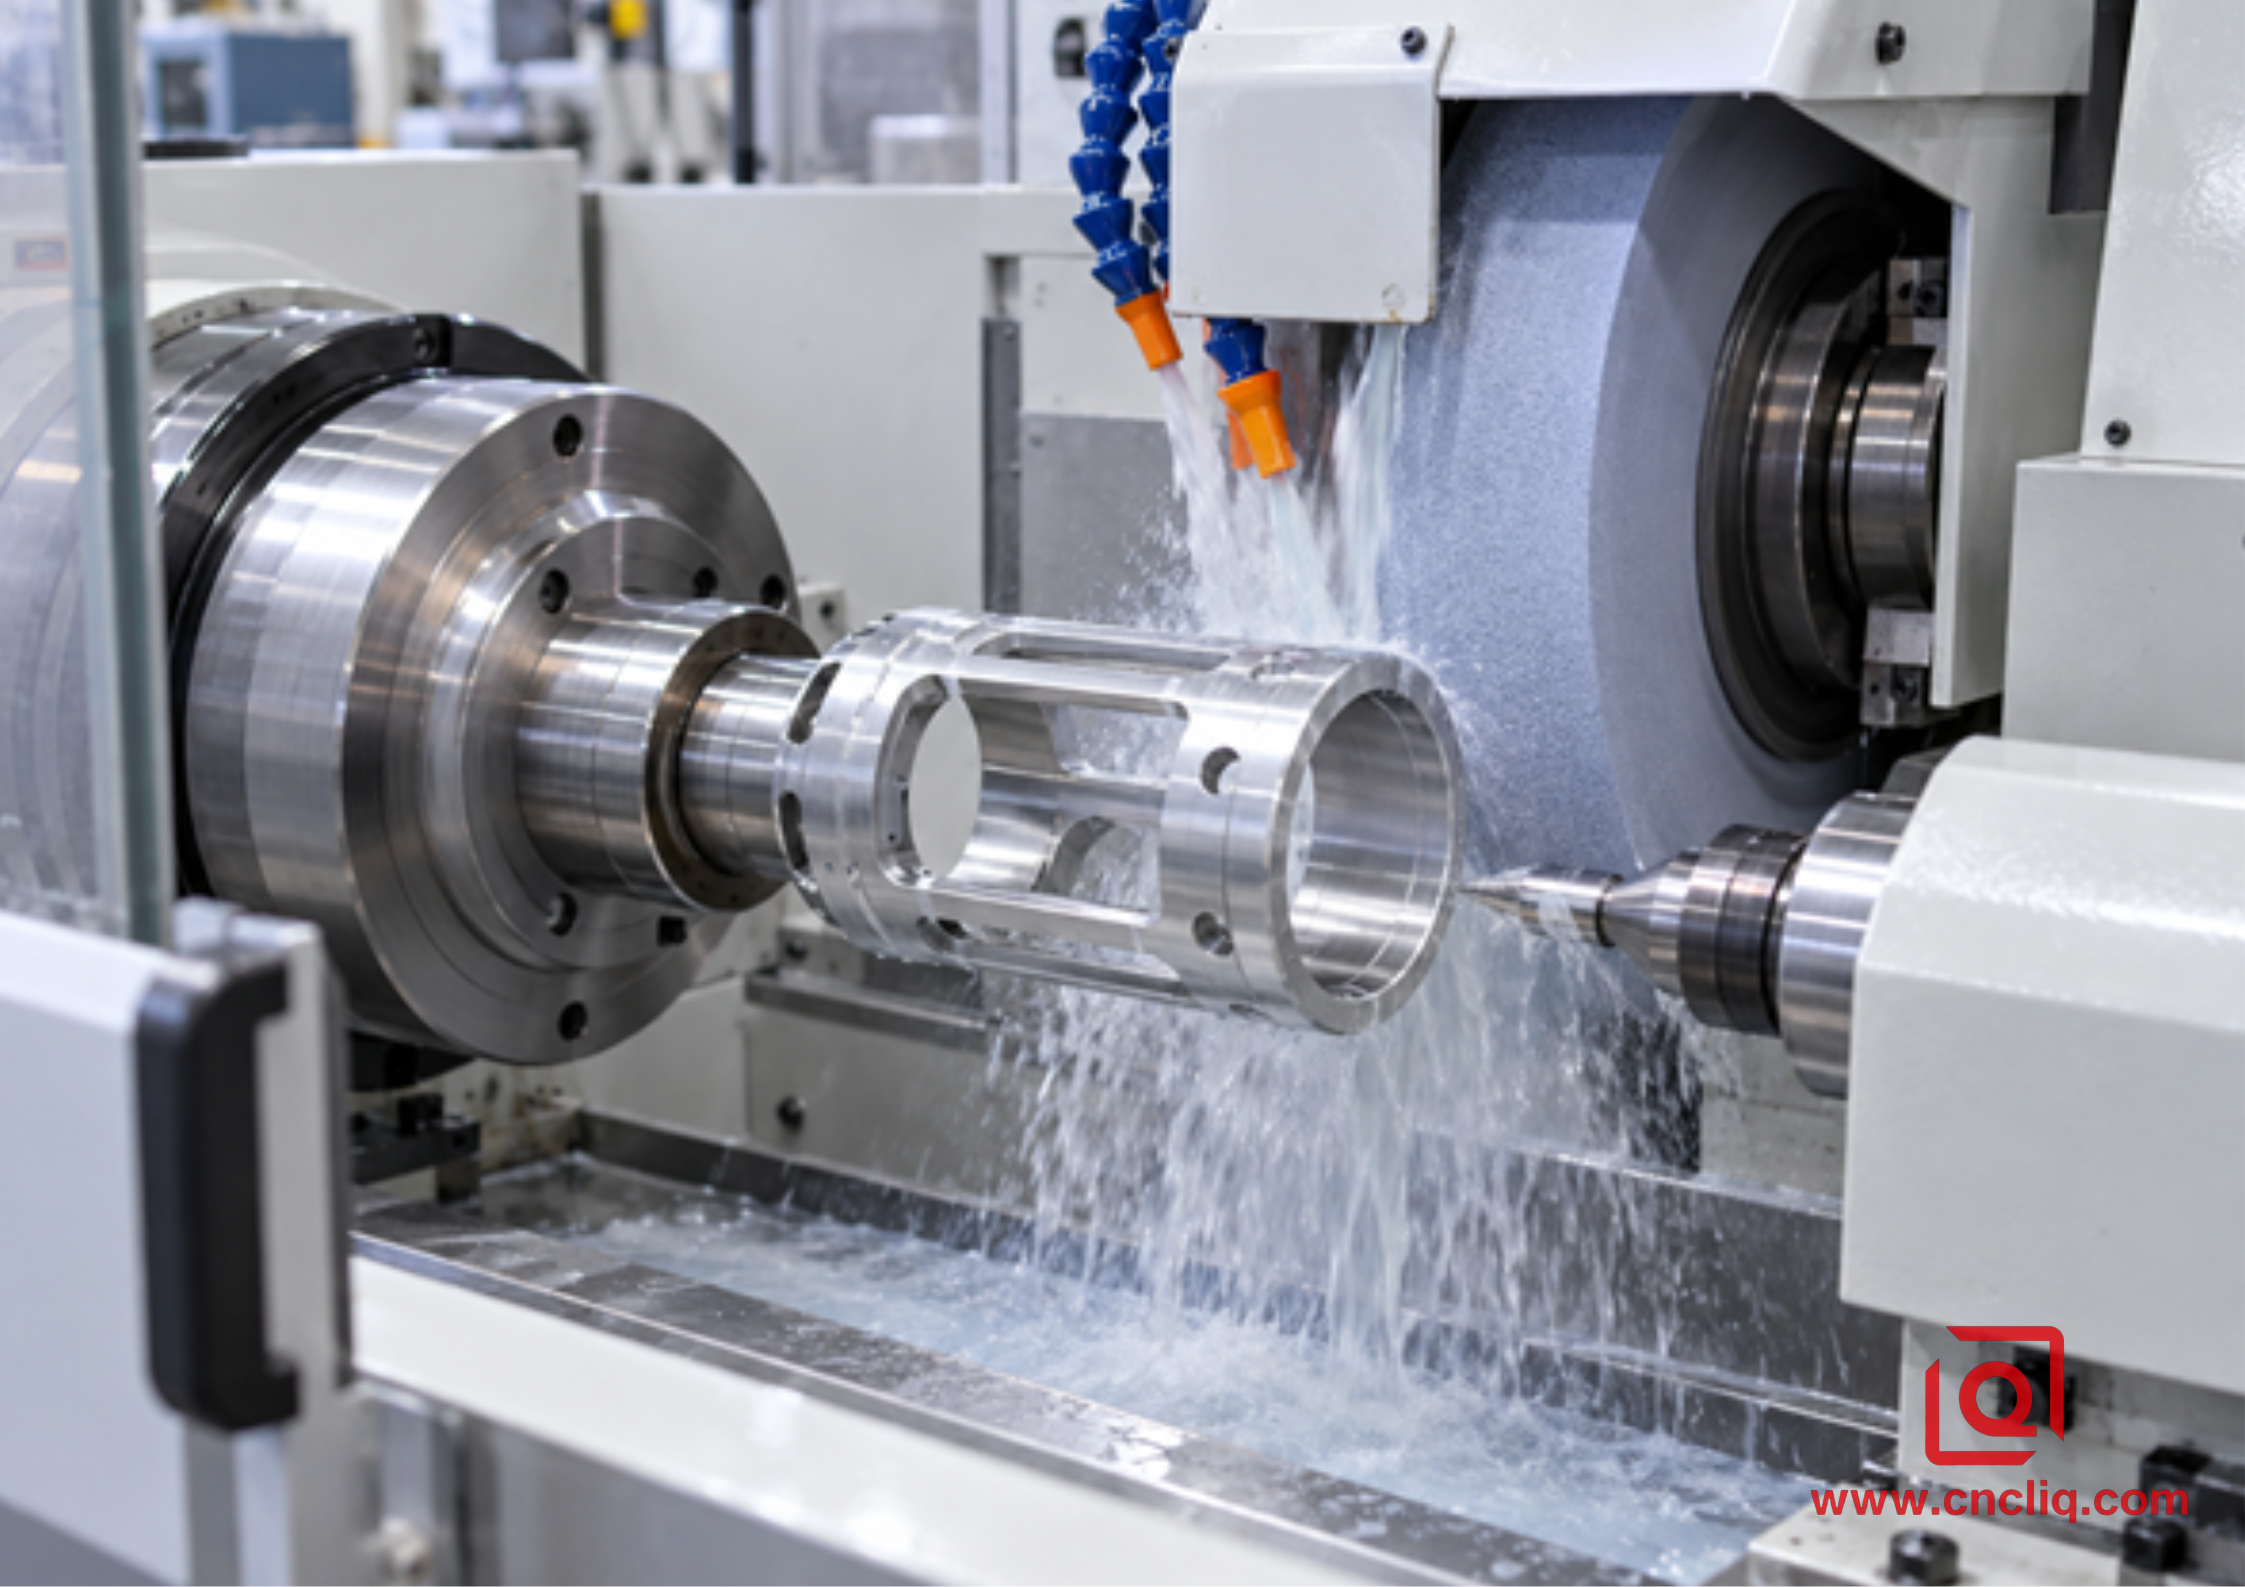
Abbildung 2 – Das Rundschleifen von Aluminium erfordert die richtige offene Schleifscheibenkonstruktion, das richtige Abrichtverfahren und die richtige Kühlmittelzufuhr.
1. Der Druck steuert mehr als Ra
Zwei Oberflächen können beide einen Ra-Wert von 0,4 µm aufweisen und sich in einer Dichtung unterschiedlich verhalten. Eine gedrehte Oberfläche weist ein spiralförmiges Steigungsmuster auf, das Flüssigkeit entlang der Welle pumpen kann, wenn die Zufuhrspuren den Dichtungspfad kreuzen. Eine geschliffene Oberfläche kann die Steigung reduzieren, jedoch können ungenaues Bearbeiten oder Schleifscheibenvibrationen zu Rattern und Welligkeit führen. Wenn Leckage, Reibung oder Lagerlebensdauer von Bedeutung sind, definieren Sie die relevanten Parameter: Ra, Rz, Rundheit, Zylindrizität, Welligkeit, Schleifrichtung und Steigung (falls zutreffend). Verlangen Sie vom Lieferanten nicht, die Funktion aus einem einzelnen Rauheitssymbol abzuleiten.
2. Der Zapfen ist lang, schlank oder empfindlich gegenüber Werkzeugkräften.
Ein schlanker Aluminiumschaft kann sich unter einem Drehwerkzeug durchbiegen, insbesondere in der Nähe des freien Endes. Eine Lünette, ein Reitstock, ein Mitnehmer oder eine geänderte Arbeitsfolge können ihn stabilisieren. Ist der verbleibende Bearbeitungsbereich noch eng, kann Rundschleifen mit geeigneter Unterstützung einen gleichmäßigeren Durchmesser und eine bessere Rundheit erzielen. Die Aufmaßmenge muss kontrolliert werden; eine ungleichmäßige Schicht führt dazu, dass die Schleifscheibe zwischen Schneiden und Reiben wechselt.
3. Die endgültige Größe muss nach dem Beschichten festgelegt werden.
Die Harteloxierung verändert die Abmessungen und die Oberflächenbeschaffenheit. Muss der Durchmesser eines Lagers oder einer Dichtung nach der Beschichtung bearbeitet werden, muss im Prozessplan festgelegt werden, ob die Beschichtung erhalten bleibt, teilweise abgedeckt oder von der Funktionsfläche entfernt wird. Durch das Durchschleifen der Eloxalschicht kann das Grundmaterial freigelegt und der Korrosionsschutz zerstört werden. Eine sicherere Lösung ist oft ein kontrolliertes Abdecken mit anschließender Maßkompensation vor der Beschichtung, gefolgt von einer Inspektion. Beachten Sie die standortspezifischen Vorgaben zur Maßtoleranz bei der Harteloxierung von gedrehten Durchmessern, bevor Sie die Zeichnung freigeben.
4. Das Schleifsystem ist für Aluminium ausgelegt.
Verwenden Sie keine hochfeste Aluminiumzapfen auf einer für gehärteten Stahl ausgelegten Schleifscheibe und gehen Sie nicht davon aus, dass die Maschine dies kompensiert. Aluminium kann sich in die Schleifscheibenoberfläche einlagern, den Spanraum verringern, die Reibung erhöhen und Wärme erzeugen. Verwenden Sie eine vom Hersteller für Aluminium oder andere weiche Nichteisenmetalle zugelassene Schleifscheibe mit einer nicht-zusetzenden Bindung und geeigneter offener Struktur. Die von Norton veröffentlichten Richtlinien zum Aluminiumschleifen betonen ausdrücklich die Bedeutung von kühlem Schnitt und die Vermeidung von Schleifscheibenzusetzen. Schleifscheibendrehzahl, Werkstückgeschwindigkeit, Vorschub, Abrichtintervall, Kühlmittelzusammensetzung, Düsenposition und Filtration müssen als ein System aufeinander abgestimmt sein.
Die fünf Bedienelemente, die darüber entscheiden, ob das Fertigdrehen funktioniert
1. Materialzustand und Lagergeschichte
Tragen Sie die vollständige Legierung und den Härtegrad in die Zeichnung und die Bestellung ein. „7075 Aluminium“ ist unvollständig. Der Zusatz ist keine formale Angabe. T651-Blech wurde zur Spannungsarmglühung gestreckt, während T6-Stangen, 7050-T7451-Blech und 2024-T351-Lager jeweils auf unterschiedliche Weise Material abgeben. Fordern Sie das Werkstoffzertifikat an und planen Sie die Bearbeitungsreihenfolge entsprechend der Produktform. Hohe Festigkeit beseitigt keine Eigenspannungen.
2. Werkstückspannung ohne Formverzerrung
Die Spannkraft ist nicht gleichzusetzen mit der freien Steifigkeit. Dünne Ringe, Hülsen und Hydraulikspulen können sich in einem Dreibackenfutter dreifach verformen. Das Werkstück kann im eingespannten Zustand korrekte Maße aufweisen und nach dem Entspannen herausspringen. Eine Spannzange, eine Kugelbacke, ein Spreizdorn oder eine druckbegrenzte Weichbackenkonstruktion verteilt die Last gleichmäßiger. Prüfen Sie die Rundheit nach dem Entspannen und nachdem das Werkstück die Raumtemperatur erreicht hat.
3. Ein Endzuschnitt, den das Werkzeug tatsächlich durchführen kann.
Ein zu starker Abtrag oder eine kaum sichtbare Feinbearbeitung begünstigt Aufbauschneiden. Nach dem Schruppen sollte bewusst gleichmäßiges Material stehen gelassen werden. Trennen Sie Schrupp- und Schlichtwerkzeuge, wenn dies aufgrund des hohen Fertigungsvolumens erforderlich ist, und vermeiden Sie es, eine abgenutzte Schruppschneide zum „Retten“ eines Wendeschneidplatteneinsatzes zu verwenden. Wenn sich Spannungen im Bauteil lösen, schruppen Sie es, lockern oder richten Sie es neu aus und schlichten Sie es anschließend vom Bezugspunkt aus.
4. Kantengeometrie und Auslauf
Verwenden Sie für Aluminium eine scharfe, polierte Schneide mit positivem Spanwinkel. Prüfen Sie den Sitz der Wendeschneidplatte, den Zustand des Halters, den Spindelrundlauf und die Werkzeugspitzenhöhe. Eine Wischergeometrie kann die Oberflächengüte bei produktivem Vorschub verbessern, jedoch nur, wenn die Aufspannung stabil ist und die Oberflächenspezifikation die resultierende Textur zulässt. Ein großer Eckenradius kann die theoretische Rauheit verringern, erhöht aber gleichzeitig die Radialkraft und das Risiko von Rattern. Die Werkzeugwahl ist eine Abwägungssache und kein Katalogmaximum.
5. Thermische Disziplin und Inspektionszeitpunkt
7075-T6 weist einen veröffentlichten Wärmeausdehnungskoeffizienten von ca. 23,6 µm/m·°C im Temperaturbereich von 20–100 °C auf. Bei einem 100 mm langen Bauteil entspricht eine Temperaturdifferenz von 5 °C einer Maßänderung von etwa 0,012 mm. Dies ist bereits größer als viele Toleranzbereiche für Lagerpassungen. Dokumentieren Sie die Bauteiltemperatur, lassen Sie diese sich stabilisieren und vergleichen Sie nicht die Ergebnisse einer Messung mit einem warmen Messtaster in der Maschine mit den Messwerten eines kalten Koordinatenmessgeräts, als ob beide denselben Zustand beschreiben würden. Eine detailliertere Erläuterung zu Temperatur, Bezugspunkten und Toleranzkosten finden Sie im Abschnitt „CNC-Bearbeitung von Aluminiumteilen“ .
Anonyme Fallstudie: 7075-T651 Robotergelenkspindel
Ein Kunde aus der Automatisierungstechnik fragte nach einer leichten Spindel für ein kompaktes Robotergelenk. Das Bauteil wurde aus zertifiziertem 7075-T6511-Rundmaterial gedreht. Zu seinen funktionellen Merkmalen gehörten zwei Lagerzapfen, eine Dichtfläche, eine Innenbohrung und vier radiale Schmiernippel. Die ursprüngliche Zeichnung sah vor, beide Lagerzapfen zu schleifen, da die vorherige Stahlversion bereits so gefertigt worden war.
Die technische Überprüfung trennte bewährte Verfahren von der tatsächlichen Funktion. Gemäß der Kundenzeichnung wies jeder Lagerzapfen einen 0,012 mm breiten Ring auf; die Zylindrizität war auf 0,010 mm und die Rauheit auf Ra 0,4 µm begrenzt. Die Dichtfläche unterlag gesonderten Anforderungen an die Oberflächenbeschaffenheit und durfte keine sichtbare spiralförmige Steigung aufweisen. Der Jahresbedarf betrug 2.400 Teile, die in Losen von 200 Stück gefertigt wurden. Die radialen Bohrungen machten eine Dreh-Fräs-Plattform attraktiv, da sie vor Verlassen des Spindelbezugspunkts bearbeitet werden konnten.
Der Produktionsplan sah kontrolliertes Schruppen, ein Nachspannen zur Entlastung der Spannvorrichtung, Vorschlichten und PKD-Schlichten der beiden Lagerzapfen vor. Die Dichtfläche wurde mit einem kleinen, gleichmäßigen Aufmaß für einen separaten, aluminiumkompatiblen Rundschleifvorgang versehen. Dieses kombinierte Verfahren vermied das Schleifen jedes einzelnen Durchmessers und erhielt gleichzeitig die Oberflächenfunktionalität, die tatsächlich erforderlich war.
Im Rahmen der Prozessqualifizierung überprüfte das Team Durchmesser, Zylindrizität, Rundlaufgenauigkeit der Zapfenbohrung, Ra-Wert und die Richtungsabweichung der Dichtfläche. Die Messungen erfolgten nach der thermischen Stabilisierung. Der erste Versuch ergab einen akzeptablen Ra-Wert an der Dichtfläche, jedoch ein Richtungsabweichungsmuster, das den Dichtheitstest des Kunden nicht bestand. Dieses Ergebnis bestätigte, warum die Rauheitsmessung allein nicht ausreichte. Nach der Genehmigung des Hybridverfahrens wurde nur noch die 18 mm breite Dichtfläche geschliffen, während die übrigen Lagermerkmale aus der Dreh-Fräs-Aufbereitung erhalten blieben.
Das Ergebnis für das Unternehmen war ein kürzerer Arbeitsablauf als bei der Methode „alles schleifen“, weniger Datentransfers und ein klarerer Kontrollplan. Da es sich hier um ein anonymisiertes Beispiel handelt, zeigen die Abmessungen und Leistungsergebnisse einen sinnvollen Ansatz für die Prozessplanung auf, stellen aber kein allgemeingültiges Versprechen dar. Eine ähnliche Entscheidung kann die Fertigung von Verteilern und Hydraulikteilen wie dem vor Ort geprüften, kundenspezifischen Präzisionsverteiler aus Aluminium von Liqin unterstützen, bei dem Abdichtung, Bohrungen, Anschlüsse, Reinigung und Inspektion als ein einziges Fertigungssystem betrachtet werden müssen.
Wie man die Oberfläche so angibt, dass das Angebot aussagekräftig ist
Ein Lieferant kann einen Prozess nur so weit preislich bewerten, wie die Zeichnung die Funktion definiert. „Spiegelglanz“ ist nicht messbar. „Schleifen nach der Bearbeitung“ ist eine Arbeitsanweisung, keine Leistungsanforderung. Bitte bestätigen Sie vor dem Absenden der Angebotsanfrage Folgendes:
· Material: Legierung, Härtegrad, Produktform und alle erforderlichen Materialnormen oder Zertifikate.
· Bezugssystem: Ermitteln Sie, welche Bohrung, Stirnfläche oder welcher Zapfen die Achse für Rundlauf- und Koaxialmerkmale vorgibt.
· Maßzustand: Kennzeichnen Sie jede kritische Grenze als Vorbehandlung oder Endbehandlung. Überlassen Sie Anodisierung, Galvanisierung oder Konversionsbeschichtung nicht der Interpretation.
· Oberflächenfunktion: Notieren Sie, welche Funktion die Fläche hat – Lagersitz, bewegliche Dichtung, statische Dichtung, kosmetische Abdeckung, Klebefläche oder einfach nur Spielraum.
· Anforderungen an die Textur: Geben Sie Ra und gegebenenfalls erforderliche Rz-Werte, Welligkeit, Faserverlauf, Vorschub oder Materialverhältnis an; definieren Sie gegebenenfalls die Auswertungslänge und den Standard.
· Geometrie: Rundheit, Zylindrizität, Geradheit oder Rundlauf sollten dort kontrolliert werden, wo das Montageverhalten dies rechtfertigt; pauschale Vorgaben erhöhen nur das Risiko und den Preis.
· Inspektion: Stichprobenverfahren, Messmethode, Temperatur, Fähigkeitsbericht und ob ein vollständiger Maßbericht erforderlich ist.
· Volumen: Bitte geben Sie die Prototypenmenge, die erwartete Losgröße und den Jahresbedarf an, damit Werkzeuge und Automatisierungskosten realistisch kalkuliert werden können.
Senden Sie das 3D-Modell, die kontrollierte 2D-Zeichnung, die Materialanforderungen, die Oberflächenspezifikation, Informationen zu den Passungsteilen für kritische Passungen und das erwartete Volumen. Liqins Leitfaden zur Auswahl kundenspezifischer Aluminiumbearbeitungsverfahren hilft Ihnen bei der Entscheidung, ob das Bauteil auf einer Drehmaschine, einem Dreh-Fräs-Zentrum oder einer Mehrachsen-Fräsmaschine bearbeitet werden soll. Für eine schnellere technische Prüfung kontaktieren Sie bitte das Fertigungsteam mit Ihren Zeichnungs- und Prüfprioritäten . Eine aussagekräftige Angebotsanfrage sollte dem Lieferanten ermöglichen, den einfachsten Weg vorzuschlagen, der die Funktionalität dennoch gewährleistet.
Prüfplan: Funktion nachweisen, nicht nur Aussehen.
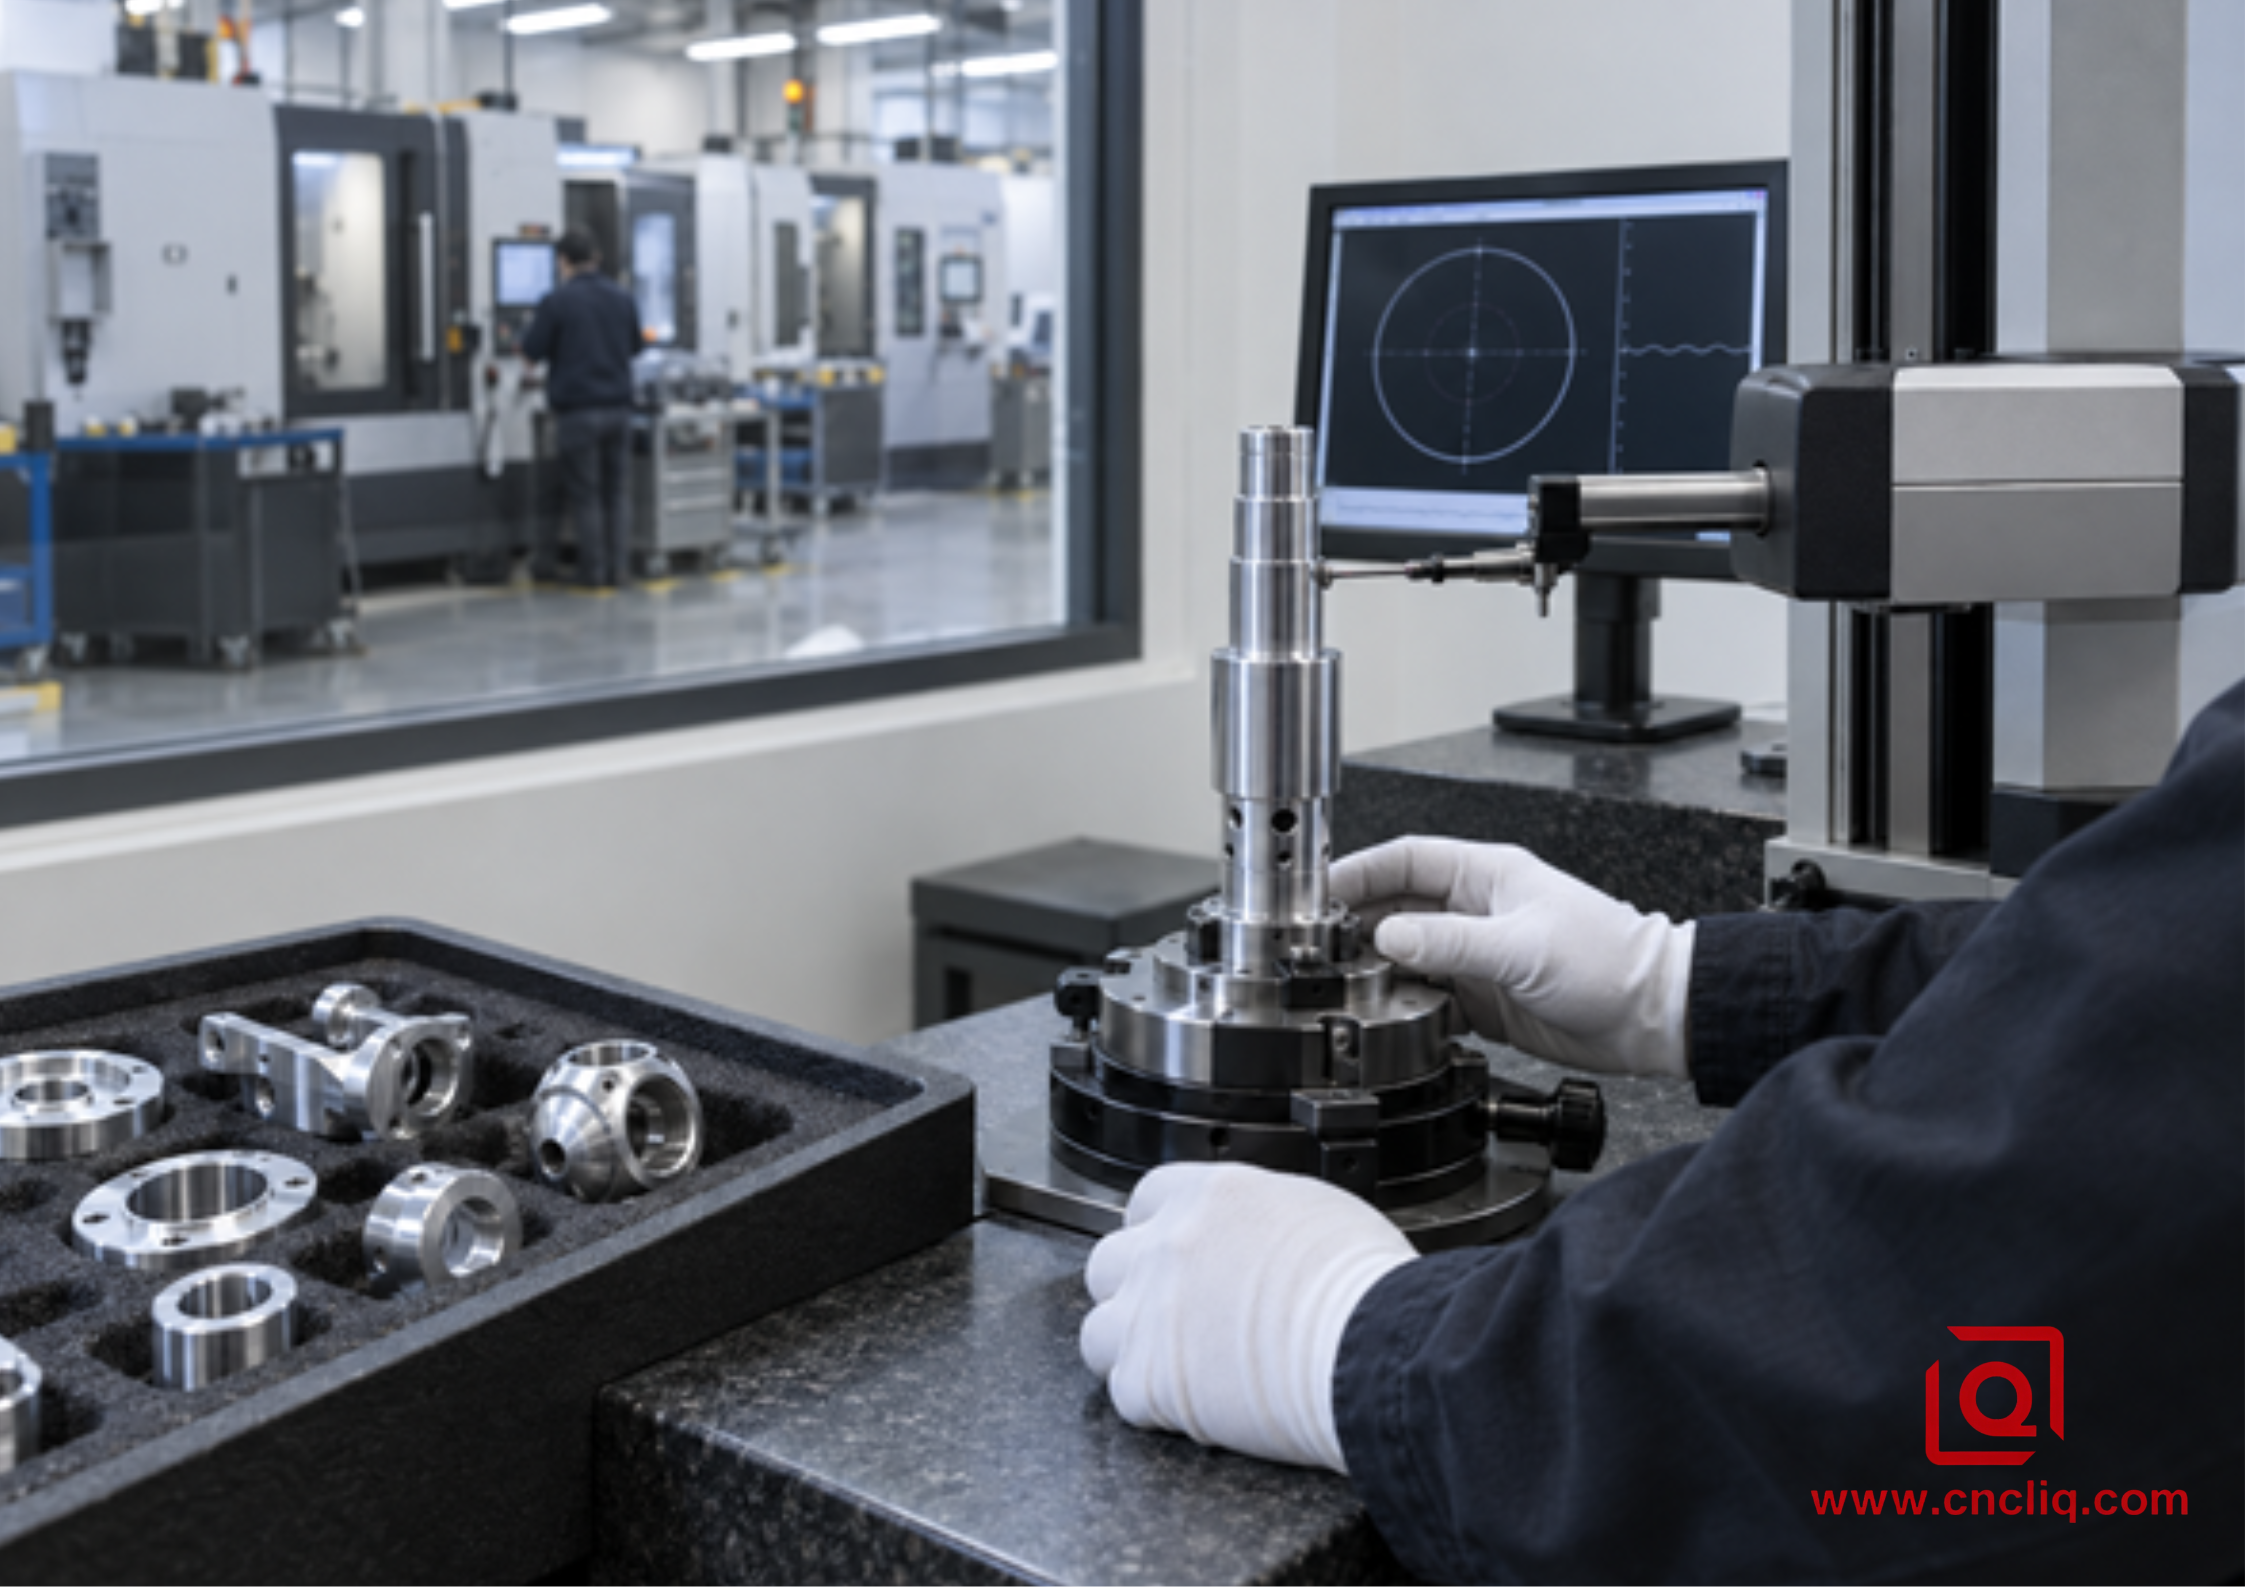
Abbildung 3 des Körpers – Die Maß- und Oberflächenprüfung sollte mit den Funktionsangaben in der Zeichnung übereinstimmen.
Auch eine glänzende Oberfläche kann fehlerhaft sein. Verwenden Sie gegebenenfalls ein Mikrometer oder ein Luftmessgerät zur Durchmesserbestimmung, verwechseln Sie jedoch nicht Größe mit Form. Ein Rundheitsmessgerät beurteilt Rundheitsabweichungen; eine Koordinatenmessmaschine (KMM) kann Beziehungen zwischen Bezugspunkten und Merkmalen erfassen; ein Profilometer beurteilt die Oberflächenbeschaffenheit, wenn es mit dem korrekten Abschaltpunkt und der richtigen Messrichtung verwendet wird. Messen Sie bei einem gedrehten Zapfen an mehreren axialen Positionen. Messen Sie bei einer Dichtungsfläche in der in der jeweiligen Spezifikation vorgeschriebenen Richtung und überprüfen Sie die Führung, wenn ein Leckagerisiko besteht.
Verknüpfen Sie während der Qualifizierung Messungen mit Prozessparametern. Erfassen Sie die Anzahl der Wendeschneidplatten, Maschinenkorrekturen, Kühlmittelzustand, Werkstücktemperatur und die Anzahl der Schleifscheibenabrichtungen. Eine Fähigkeitskennzahl ohne ein stabiles Messsystem ist wertlos. Ist die Toleranz kritisch, vereinbaren Sie vor Produktionsbeginn die Korrelation der Messgeräte, damit Lieferant und Kunde nicht zwei Geräte verwenden, die im Grenzbereich voneinander abweichen.
Häufige Fehlerarten und die schnellste praktische Reaktion
Symptom | Wahrscheinliche Ursache | Reaktion der Werkstatt |
Eingerissene oder trübe Oberfläche | Aufbauschneiden, stumpfe Schneide, Reibungsvorschub, ungenaue Kühlmittelzufuhr oder Spanwiederschnitt. | Prüfen Sie zunächst die Schneide; stellen Sie eine realistische Spanbelastung wieder her, verbessern Sie die Spanabfuhr und vergewissern Sie sich, dass der Einsatz für Aluminium geeignet ist. |
Gute Ra-Werte, aber undichte Dichtung | Richtungsabhängige Vorhaltbarkeit, Welligkeit, lokale Beschädigung oder eine Diskrepanz zwischen Prüfrichtung und Funktion. | Fügen Sie Führungs-/Lay- und Formprüfungen hinzu; erwägen Sie einen kontrollierten Schliff oder ein Superfinish nur auf der Siegelfläche. |
Durchmesseränderungen nach dem Lösen der Klemme | Spannfutterverformung oder Abbau von Eigenspannungen. | Die Griffkraft reduzieren und verteilen, grob symmetrisch vorgehen, neu positionieren und im freien Zustand prüfen. |
Belastung der Schleifscheibe und Erwärmung des Werkstücks | Falsche Radspezifikation, mangelhaftes Abrichten, unzureichende Kühlung oder zu hoher Materialvorschub. | Stopp; verwenden Sie ein für Aluminium geeignetes, nicht belastendes Rad, korrigieren Sie die Lauffläche und die Kühlmittelzufuhr und qualifizieren Sie sich dann erneut. |
Batch-Drifts, während der erste Versuch gut ist | Werkzeugverschleiß, Zustand der Schleifscheibe, thermische Ausdehnung, verunreinigte Bezugspunkte oder unkontrollierte Materialabweichungen. | Nutzen Sie trendbasierte Korrekturen, definierte Werkzeug-/Abrichtstandzeiten, Bezugsreinigung, Temperaturkontrolle und Zertifikatsrückverfolgbarkeit. |
Klicken Sie hier für Ihre Anfrage 👆
Häufig gestellte Fragen
1. Führt die Festigkeit von 7075-T6 automatisch dazu, dass es sich um einen schwierigen Drehvorgang handelt?
Nein. „Hohe Festigkeit“ beschreibt die mechanischen Eigenschaften, während beim Hartdrehen üblicherweise gehärtete Stähle im Bereich von etwa 45–68 HRC verwendet werden. Ein typischer Härtewert für 7075-T6 liegt bei 150 HB, was ganz andere Bearbeitungsanforderungen stellt. Bearbeiten Sie das Werkstück mit einer für Aluminium geeigneten, scharfen Geometrie und wählen Sie die Oberflächenbearbeitung anhand von Toleranz, Oberflächenfunktion, Geometrie, Volumen und Prozessstabilität – und nicht, indem Sie die Bearbeitungsrezepte für gehärteten Stahl übernehmen.
2. Kann beim Fertigdrehen der gleiche Ra-Wert wie beim Schleifen erzielt werden?
Bei vielen Aluminiumanwendungen kann sich das Drehen mit dem Schleifen überschneiden, sofern Drehmaschine, Werkstückspannung, Schneidkante, Aufmaß und Temperaturzustand kontrolliert werden. Identische Ra-Werte bedeuten jedoch nicht identische Oberflächen. Drehen erzeugt ein gerichteteres Vorschubmuster, Schleifen hingegen eine unregelmäßigere Textur. Bei dynamischen Dichtungen, Lagern und Gleitpassungen sollten Form und Textur, die die Funktion beschreiben, zusätzlich zur alleinigen Auswahl anhand des Ra-Werts berücksichtigt werden.
3. Wie sollte eine Werkstatt die richtige Schleifscheibe für hochfestes Aluminium auswählen?
Beginnen Sie mit dem Schleifscheibenhersteller, nicht mit einer aus der Stahlwerkstatt entliehenen Scheibe. Die Spezifikation sollte für Aluminium oder weiche Nichteisenmetalle zugelassen sein und ausreichend Spanraum bieten, ohne die Schleiffläche zu belasten. Passen Sie anschließend Schleifmittel, Körnung, Körnung, Struktur, Drehzahl, Abrichte und Kühlmittel an die tatsächliche Kontaktbreite, das Aufmaß, die Bearbeitung und die Oberflächengüte an. Falls eine gehärtete Stahlscheibe vorgeschlagen wird, stoppen Sie die Freigabe, bis der Lieferant die Verwendung genehmigt und der Betrieb einen kontrollierten Versuch durchgeführt hat.
4. Sollten enge Lagerzapfen nach der Harteloxierung geschliffen werden?
Nicht automatisch. Durch das Durchschleifen der Hartbeschichtung kann die schützende Oxidschicht entfernt und das Grundaluminium freigelegt werden. Entscheiden Sie zunächst, ob der Zapfen vor der Beschichtung abgeklebt, maßlich kompensiert oder anschließend gezielt fertigbearbeitet werden soll. Tragen Sie den gewünschten Endzustand in die Zeichnung ein und stimmen Sie die Beschichtungs- und Bearbeitungsreihenfolge mit dem Lieferanten ab. Bei kritischen Passungen muss klar angegeben werden, ob ihre Grenzen vor oder nach der Behandlung gelten.
5. Welche Informationen werden benötigt, um ein Angebot für Drehen im Vergleich zu Schleifen zu erstellen?
Bitte liefern Sie das 3D-Modell und die zugehörige 2D-Zeichnung, Angaben zu Legierung und Härtegrad, Produktform, Bezugspunkten, Maß- und Geometrietoleranzen, Oberflächenbeschaffenheit, Beschichtungszustand, Passfunktion, Prüfanforderungen, Prototypenanzahl, Losgröße und Jahresvolumen. Sind Dichtheit oder Lagerlebensdauer kritisch, geben Sie bitte die Prüfmethode und das Gegenmaterial an. Mit diesem Paket kann der Ingenieur die Kosten für Drehen, Schleifen oder eine Kombination beider Verfahren transparent kalkulieren, ohne Unsicherheiten im Angebot zu verschleiern.
Klicken Sie hier für Ihre Anfrage 👆
Zusammenfassung
In der Praxis empfiehlt sich für die meisten hochfesten Aluminiumteile zunächst ein Drehversuch. Die Zusammenführung von Merkmalen auf einem Bezugspunkt vereinfacht die Handhabung und erleichtert spätere Zeichnungsänderungen. Schleifen sollte nur dann erfolgen, wenn dies für die Baugruppe relevant ist: Formkontrolle, weniger gerichtete Auflagefläche, schlanker Zapfen, der sich unter dem Werkzeug bewegt, oder eine definierte Nachbearbeitungskorrektur. Vor der Freigabe müssen Härte, Geometrie im Rohzustand, Messtemperatur, Oberflächenbeschaffenheit, Beschichtungszustand und Messverfahren festgelegt werden. Der Nachweis der Leistungsfähigkeit sollte sich an den funktionalen Eigenschaften orientieren – nicht an der Maschinenbezeichnung.
Kontaktinformationen
Firma: Ningbo Liqin Industry Co., Ltd. Tägliche Kundenbetreuung und Kundendienst : service@shturl.zhuwanying@cncliq.com
Neue Anfragen, Angebote und Bestellgespräche : business@shturl.zhouli@chinaliqin.com
Hotline: +86 18757148656
Haftungsausschluss
Alle technischen Artikel, Materialspezifikationen, Bearbeitungsempfehlungen und Details zur Oberflächenbehandlung, die auf diesem Blog veröffentlicht werden, dienen ausschließlich Informations- und Referenzzwecken. Bitte beachten Sie, dass die allgemeinen Blog-Informationen keine unterzeichneten technischen Vereinbarungen ersetzen. Da kundenspezifische Teile je nach Materialchargennummer, Maschinenkalibrierung und spezifischen Toleranzen variieren, unterliegen verbindliche Qualitätsvorgaben ausschließlich Ihren genehmigten CAD-Zeichnungen, unterzeichneten Verträgen und formalen Qualitätsplänen.
Alle auf diesem Blog vorgestellten Kundenfallstudien wurden vollständig anonymisiert und bereinigt. Die gezeigten Leistungskennzahlen, Fertigungsabläufe und Bilder dienen ausschließlich der Veranschaulichung unserer kundenspezifischen Bearbeitungsmöglichkeiten und stellen keinen allgemeingültigen Standard für alle Aufträge dar.
Liqin Fertigungsteam
Aufbauend auf 18 Jahren Erfahrung in der Präzisionsfertigung produziert Ningbo Liqin Industry hochpräzise Metallkomponenten für anspruchsvolle globale Märkte. Unser 6.500 m² großes Produktionszentrum ist mit über 150 Maschinen ausgestattet und bietet 4- und 5-Achs -CNC-Bearbeitung , Dreh-Fräsen, Kaltfließpressen und Druckguss unter einem Dach. Diese Ausstattung ermöglicht uns die nahtlose Abwicklung von Projekten – von der ersten CAD-Entwurfsphase bis zur Auslieferung der fertigen Teile.
Wir garantieren kompromisslose Qualitätskontrolle. Enge Toleranzen werden mit der dafür erforderlichen Ingenieursdisziplin behandelt. Unsere QA-Ingenieure sind nach ISO 9001, ISO 13485 und IATF 16949 zertifiziert und führen strenge In-Process-, Final- und Out-of-Quality-Kontrollen (IPQC, FQC, OQC) für jede einzelne Produktionscharge durch. Von der Koordinatenmessung und optischen Profilierung bis hin zu Härte- und Salzsprühtests validieren wir Ihre kritischen Spezifikationen im Vorfeld – so erhalten Sie einbaufertige Komponenten ohne Montageprobleme oder kostspielige Produktionsstillstände. Neben der Fertigung profitieren Sie von unseren schnellen Reaktionszeiten von zwei Stunden auf neue Angebotsanfragen, direkter Unterstützung bei der Prototypenentwicklung und reibungslosem Exportversand nach Europa, Nordamerika, Asien und Ozeanien.
Wir freuen uns auf Ihre Anfragen und Muster. Besuchen Sie unsere Website oder kontaktieren Sie uns direkt für ein unverbindliches Angebot!
