 Deutsch




Sind Sie noch unentschlossen, ob ein Aluminiumverteiler auf einem horizontalen oder vertikalen Bearbeitungszentrum bearbeitet werden soll? Die Maschinenbezeichnung allein schützt weder Dichtflächen, noch gewährleistet sie die korrekte Ausrichtung sich kreuzender Anschlüsse oder verhindert, dass sich Grate tief in Fluidkanälen verbergen. Entscheidend ist, wie der Bearbeitungsprozess die Bezugsstruktur erhält, jede Fläche erreicht, Späne abführt, das Bohrungsnetzwerk überprüft und die Skalierung vom Prototyp bis zur Serienfertigung gewährleistet. Dieser Leitfaden erklärt Ihnen die Entscheidung für die richtige Bearbeitungsmethode in verständlicher Sprache, damit Konstrukteure und Einkäufer vor der Angebotsanfrage gezieltere Fragen stellen können.
Die kurze Antwort ist einfach. Ein VMC (Variable Manufacturing Center) ist oft die praktikable Lösung für Prototypen, Kleinserien, große, flache Verteilerblöcke und Bauteile mit nur einer zugänglichen Seite. Ein HMC (Horizontal Manufacturing Center) ist dann sinnvoll, wenn ein Block wichtige Merkmale auf mehreren Seiten aufweist, wiederkehrende Anforderungen den Einsatz spezieller Spannvorrichtungen erfordern und weniger Nachspannvorgänge die Abweichungen zwischen Anschlüssen und Dichtungselementen reduzieren können. Keine der beiden Bauweisen ist automatisch genauer. Ein leistungsfähiger Prozess ist derjenige, der das Bauteil präzise abbildet, seine Bezugspunkte kontrolliert und das Ergebnis nachweist.
Schnelle Entscheidung: HMC oder VMC für einen Aluminiumkrümmer?
Nutzen Sie die Tabelle als ersten Filter, nicht als Ersatz für die Zeichnungsprüfung.
Entscheidungsfaktor | VMC ist in der Regel der stärkere Ausgangspunkt. | HMC ist in der Regel der stärkere Ausgangspunkt. |
Teilegeometrie | Flacher oder plattenartiger Körper; die Bearbeitung erfolgt hauptsächlich von der Oberseite und einer sekundären Seite. | Blockartiger Körper; Öffnungen, Bohrungen und Dichtungselemente sind auf 3 oder 4 Flächen verteilt. |
Bestellmuster | Prototypenentwicklung, technische Validierung, Fertigung in Kleinserien mit hoher Produktvielfalt. | Wiederholte Chargen, bei denen Vorrichtungen und Programmvorbereitung wiederverwendet werden können |
Werkstückspannung | Einfacher Schraubstock, weiche Backen, Spannplatte oder eine vierte Achse | Palette, Winkelplatte oder Grabstein, ausgelegt für mehrseitigen Zugang |
Chipverhalten | Gut zu handhaben, wenn die Taschen offen sind und Kühlmittel sie ausspülen kann. | Hilfreich, wenn tiefe Hohlräume und Querbohrungen sonst Späne zurückhalten würden. |
Datumsübertragung | Akzeptabel, wenn die Funktionen in verschiedenen Konfigurationen ein moderates Verhältnis zueinander aufweisen. | Nützlich, wenn die Position und Ausrichtung der Querschnittsfläche bei einer einzigen Klemmung erhalten bleiben muss. |
Änderungsfrequenz | Schnelle Reaktion auf Änderungen und gemischte Teilefamilien | Optimal ist es, wenn eine stabile Konstruktion eine wiederholbare Palettenbeladung ermöglicht. |
Automatisierung | Möglich, wird aber oft dem Grundprozess hinzugefügt. | Üblicherweise geplant um Palettenwechsel und längere unbeaufsichtigte Zyklen. |
Optimale kommerzielle Passform | Schnelle Muster und flexible Sonderanfertigungen | Stabile Produktion und geringere Bearbeitungszeit pro wiederkehrendem Teil |
Befindet sich die Zeichnung in der Nähe der Mitte, sollte man keine binäre Entscheidung erzwingen. Eine 4-Achs-Bearbeitungsanlage, eine Schwenkvorrichtung oder eine 5-Achs-Maschine können den benötigten Zugang ohne eine vollständige HMC-Fertigungszelle ermöglichen. Liqins Leitfaden zum mehrachsigen CNC-Fräsen komplexer Aluminiumgeometrien erläutert diesen umfassenderen Ansatz.
Was ändert sich, wenn sich die Spindel seitlich dreht?
Ein vertikales Bearbeitungszentrum richtet die Spindel nach unten auf einen horizontalen Tisch. Das Einlegen des Werkstücks ist intuitiv: Der Bediener platziert den Rohling oder das vorbearbeitete Rohmaterial auf dem Tisch, legt den Bezugspunkt fest und hat die Bearbeitungszone klar im Blick. Bei einem Verteiler mit großem Ventilkopf, flachen Aussparungen oder einer breiten Dichtfläche ist dieser Zugang von großem Vorteil.
Ein horizontales Bearbeitungszentrum richtet die Spindel auf eine im Allgemeinen vertikale Werkstückspannfläche aus. Die Palette oder Drehachse präsentiert der Spindel eine andere Seite des Werkstückblocks. Dies allein erzeugt keine Qualitätsverbesserung. Es verändert jedoch die Prozessmöglichkeiten: Mehrere Flächen können ohne manuelles Nachspannen bearbeitet werden, Späne fallen tendenziell von vertikalen Flächen weg, und eine zweite Palette kann geladen werden, während sich die erste im Gehäuse befindet.
Bei Aluminiumverteilern reichen diese Unterschiede über die Zykluszeit hinaus. Interne Kanäle werden oft durch Bohren von mehreren Seiten bis zum Schnittpunkt der Bohrungen hergestellt. Gewindebohrungen für Patronen können sich auf ein Bezugselement beziehen, während eine O-Ring-Nut ein anderes hat. Jedes Mal, wenn ein Teil entnommen, gereinigt, gedreht und wieder positioniert wird, entsteht eine weitere Möglichkeit für Späne unter dem Positionierer, veränderten Spannbackendruck oder Missverständnisse bezüglich des Bezugselements. Eine gut konzipierte HMC-Einrichtung kann diese Verschiebungen reduzieren. Auch ein gut konzipierter VMC-Prozess kann durch den Einsatz qualifizierter, weicher Spannbacken, Messtaster, kontrollierter Reinigung und geplanter In-Prozess-Prüfung erfolgreich sein.
Die 7 Fertigungsfragen, die die Entscheidung beeinflussen sollten
1. Die Verteilung der Merkmale ist wichtiger als die äußere Form.
Beginnen Sie damit, die Zeichnung entsprechend der Bearbeitungsrichtung farblich zu kennzeichnen. Zeigen nahezu alle kritischen Merkmale in eine Richtung, ist eine Bearbeitung mit einem vertikalen Bearbeitungszentrum (VMC) kaum zu übertreffen. Zeigen die Funktionsanschlüsse in drei oder vier Richtungen und beziehen sich ihre Positionen eng auf dasselbe Bezugssystem, so sollte eine Bearbeitung mit einem horizontalen Bearbeitungszentrum (HMC) oder eine Mehrachsenbearbeitung ernsthaft in Betracht gezogen werden.
Zählen Sie nicht nur die Flächen, sondern auch die entscheidenden Zusammenhänge. Eine kosmetische Befestigungsbohrung an einer Seitenfläche unterscheidet sich von einer Querbohrung, die ohne Teilschnitt in einen Ventilhohlraum münden muss. Der Verfahrenstechniker sollte festlegen, welche Abmessungen eine separate Aufspannung ermöglichen und welche in einer einzigen Klemmung verbleiben müssen.
Hier setzt GD&T an und verbessert die Kommunikation.ASME Y14.5-2018 definiert eine gemeinsame Sprache für Bezugspunkte, Position, Orientierung, Form und zugehörige Anforderungen. ISO 1101:2017 bildet den ISO-Rahmen für die geometrische Tolerierung. Ein klares Bezugssystem ermöglicht es dem Lieferanten, den Prozess funktionsorientiert zu gestalten, anstatt raten zu müssen, welche Kante oder Fläche wichtig ist.
2. Das erneute Einklemmen stellt eine Risikokette dar und bedeutet nicht nur zusätzlichen Arbeitsaufwand.
Stellen Sie sich einen rechteckigen Verteiler vor, der auf einer 3-Achs-Bearbeitungsanlage gefertigt wird. In Aufspannung 1 werden die primäre Montagefläche und die oberen Aussparungen erstellt. Aufspannung 2 positioniert das Werkstück in weichen Spannbacken, um die vorderen Anschlüsse zu bohren. Aufspannung 3 dreht das Werkstück erneut, um die seitlichen Anschlüsse zu bohren. Aufspannung 4 vollendet die hintere Dichtfläche. Jede Aufspannung kann stabil sein, aber das Ergebnis der Querschnittsfläche hängt von jedem Positionierer, Anschlag, jeder Spannbacke, jedem Reinigungsschritt und jedem Versatz ab.
Bei einem HMC kann derselbe Block auf einer Vorrichtung verbleiben, während ein Drehteller die benötigten Flächen indexiert. Die Beziehung zwischen diesen Flächen hängt dann stärker von der Maschinengeometrie, der Drehpositionierung, der Vorrichtungssteifigkeit, dem Werkzeugzustand und der Messstrategie ab. Dies führt in der Regel zu einer kürzeren Fehlerkette, muss aber dennoch überprüft werden.
Bitten Sie die Lieferanten, die Einrichtungskarte zu erläutern. Eine glaubwürdige Antwort sollte die primären, sekundären und tertiären Bezugspunkte aufzeigen; welche Merkmale in derselben Aufspannung bearbeitet werden; wo Material für die Nachbearbeitung verbleibt; und wie das erste Teil geprüft wird. Lautet die Antwort lediglich „Wir verwenden eine 5-Achs-Maschine“ oder „Wir verwenden ein HMC“, bleiben die wichtigen Fragen zum Prozess unbeantwortet.
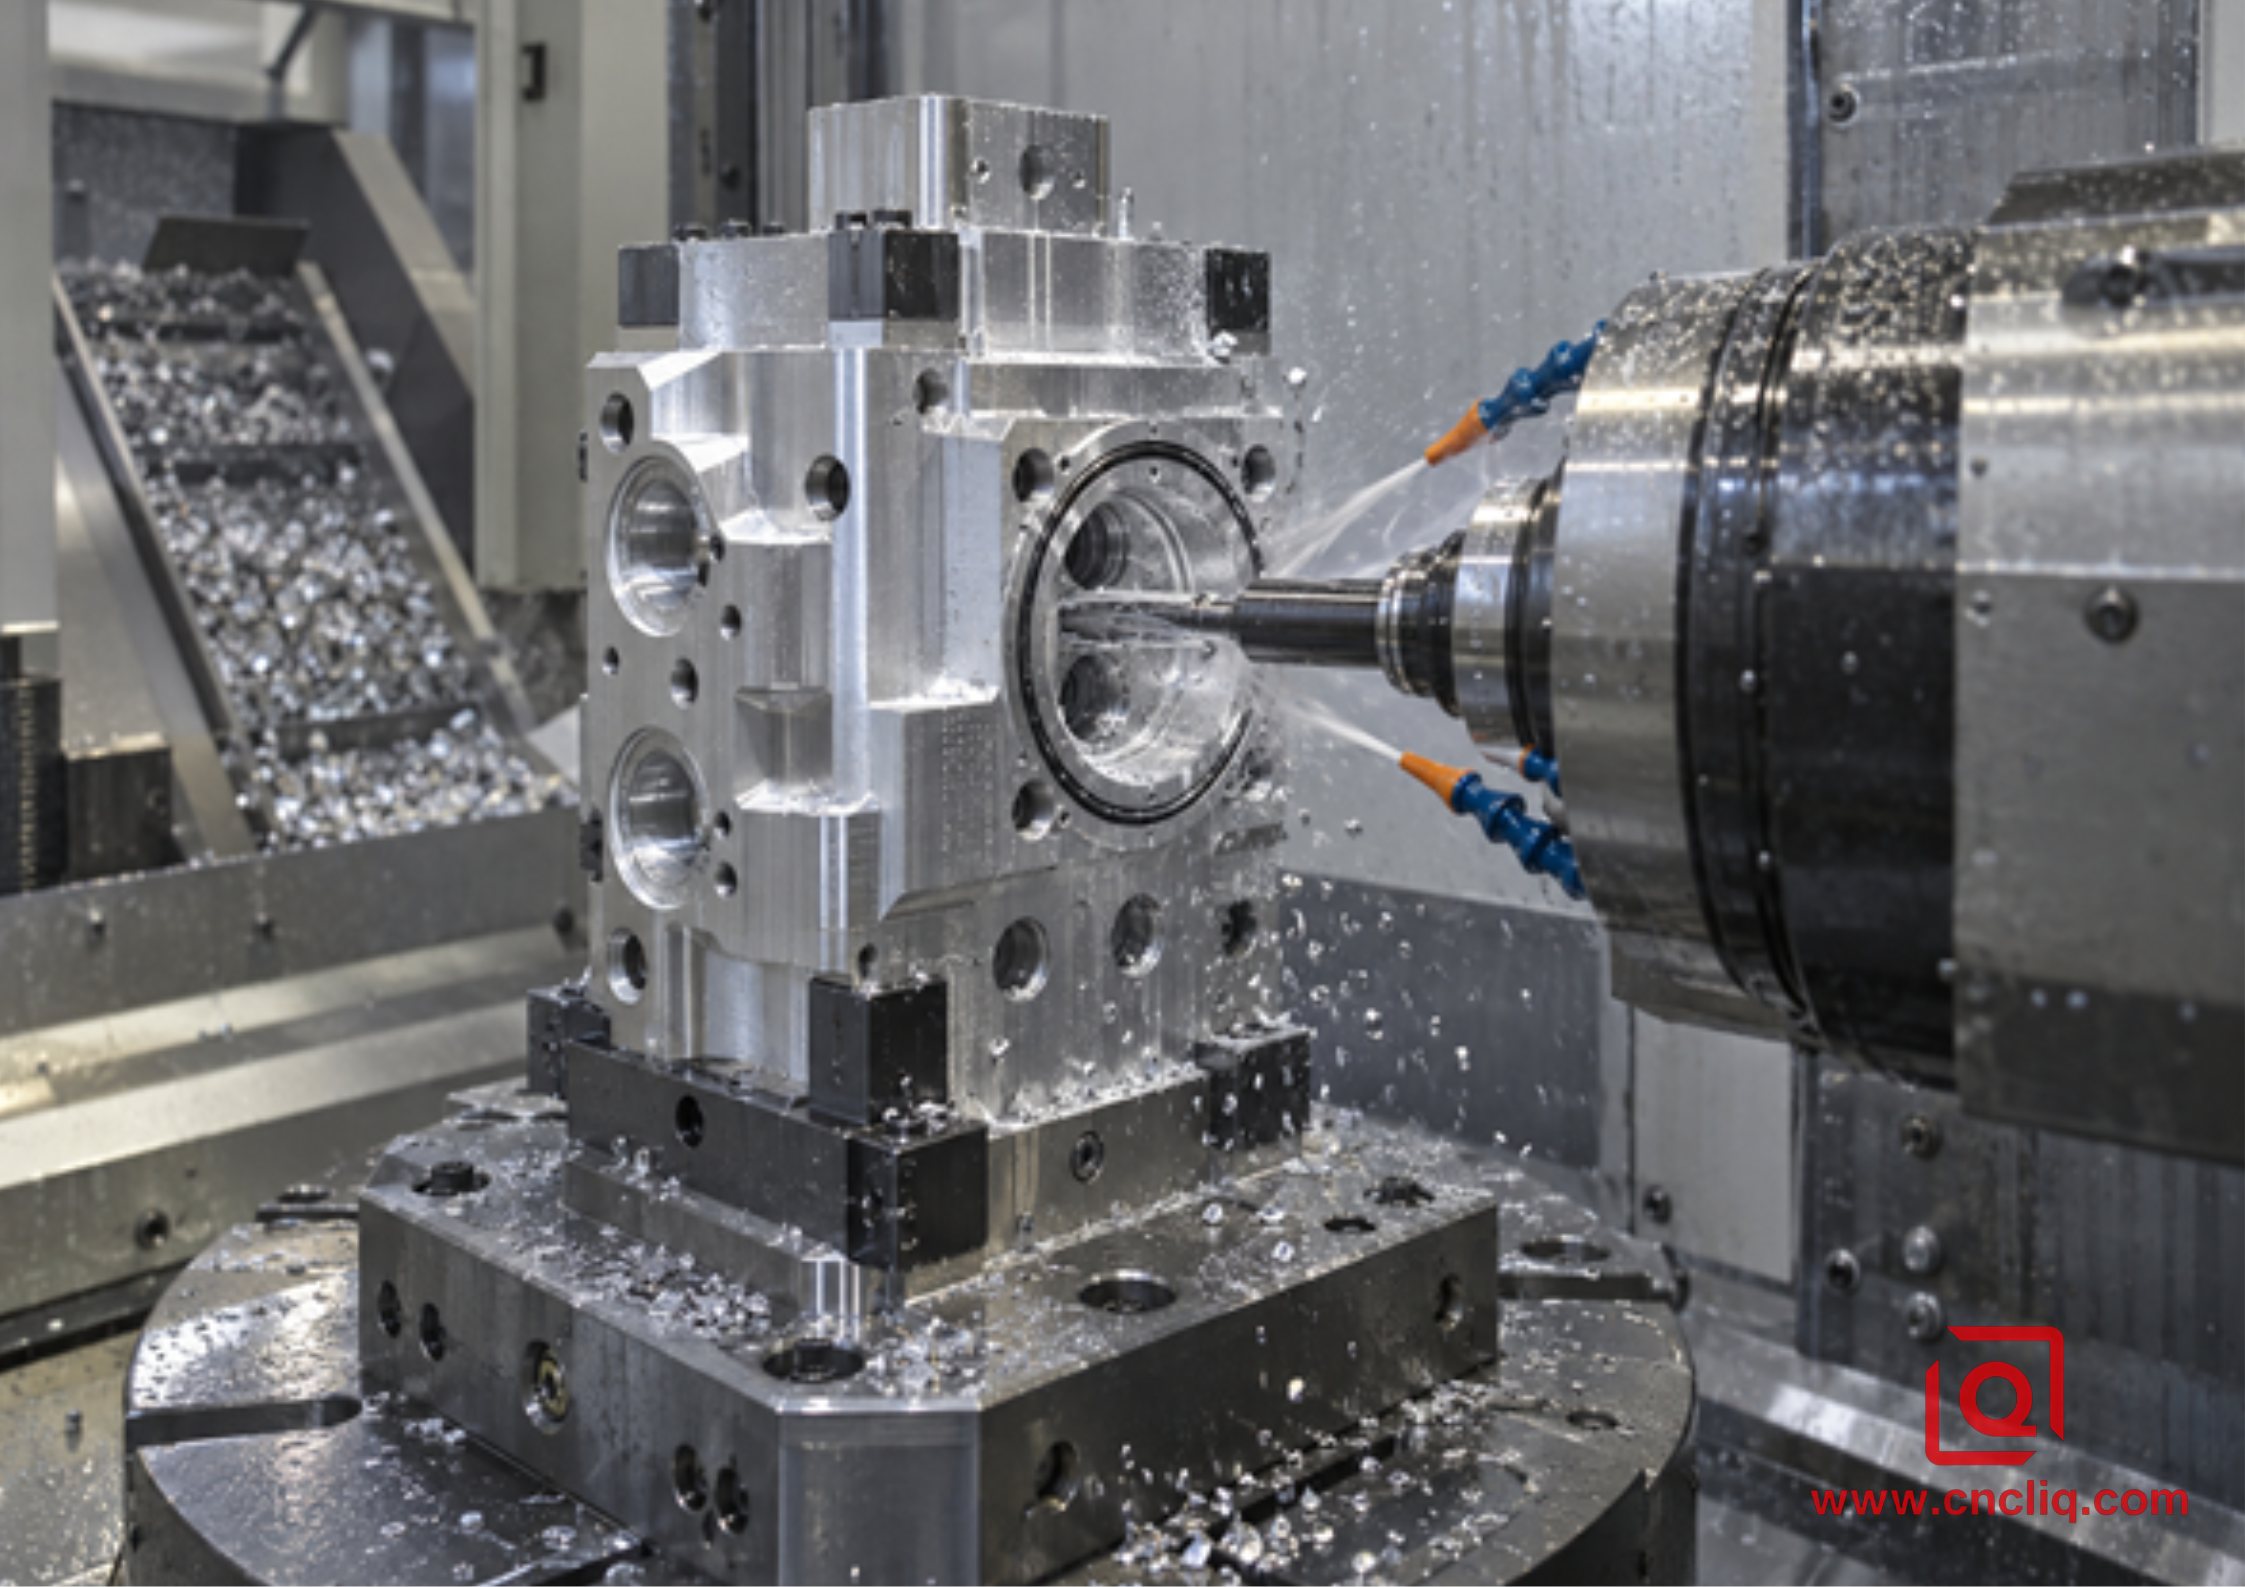
Horizontale Bearbeitung: Zugang von mehreren Seiten und schwerkraftunterstützter Späneabfluss um einen Aluminiumverteiler.
3. Die Späneabfuhr wird in Verteilern zu einem Qualitätsproblem
Aluminium erzeugt schnell große Mengen an Spänen. In einem Bearbeitungszentrum können sich Späne in offenen Taschen und Sacklöchern absetzen, da die Schwerkraft sie zum Werkstück zieht. Kühlmittelrichtung, Werkzeugweggestaltung, Bearbeitungsstrategie und gezielte Spanabfuhr sind daher entscheidend. Wiederaufgeschnittene Späne können Dichtflächen beschädigen, Aufbauschneiden begünstigen oder sich in tiefen Bohrungen festsetzen.
Bei einer HMC (Heavy Manufacturing Company) sind die bearbeiteten Flächen oft vertikal, wodurch die Schwerkraft den Spanabfluss unterstützt. Dies ist vorteilhaft bei tiefen Kavitäten und mehrdirektionalen Kanälen. Dennoch garantiert eine HMC keine saubere interne Fräsung. Grate können an Stellen zurückbleiben, an denen zwei Bohrungen ineinander übergehen, und lange, gekrümmte Späne können sich hinter einer Kante festsetzen. Die Fräsung muss daher weiterhin quer zur Bohrung entgratet, gewaschen, getrocknet und entsprechend der Zeichnung und dem Endzweck geprüft werden.
Bei schwierigen kleinen Durchgängen oder tiefen Gewindebohrungen konsultieren Sie bitte die zugehörigen Hinweise auf der Website zum Tiefbohren und Gewindeschneiden in Aluminium . Dort werden dieselben praktischen Fehlerquellen behandelt, ohne dass dieser Vergleich zu einem weiteren Artikel über Bohrungen wird.
4. Die Steifigkeit der Vorrichtung darf nicht zu einer Verformung des Bauteils führen.
Die Rohlinge für die Verteilerblöcke wirken massiv, doch tiefe Taschen und sich kreuzende Hohlräume können dünne Stege zwischen den Kanälen verursachen. Zu hoher Anpressdruck der Spannbacken kann den Rohling beim Fertigstellen elastisch verformen. Beim Lösen der Spannbacken kann sich die Dichtfläche oder die Bohrungslage verändern. Zu geringer Anpressdruck führt zu anderen Problemen: Rattern, Mikroschlupf oder ungleichmäßige Positionierung.
Eine VMC-Vorrichtung stützt oft ein breites, flaches Werkstück direkt unter der Schnittkraft ab. Dies kann bei plattenförmigen Verteilern hilfreich sein. Eine HMC-Vorrichtung muss den Schnittkräften und dem durch ein vertikal montiertes Werkstück erzeugten Moment standhalten. Der Zugang zu einer Tombstone-Vorrichtung ist nur dann optimal, wenn Spannvorrichtungen, Stützen und Werkzeuge die erforderlichen Flächen erreichen können, ohne die Steifigkeit zu beeinträchtigen.
Die korrekte Spannvorrichtung passt sich daher dem Werkstück an. Verwenden Sie stabile Bezugsplatten, halten Sie die Spannkräfte nach Möglichkeit von flexiblen Wänden fern und stützen Sie die Schnittkraft nahe am Bearbeitungselement ab. Wenn ein Konstruktionsschritt einen großen Teil des ursprünglichen Rohlings abträgt, müssen Schruppen und Schlichten gegebenenfalls getrennt werden, damit sich das Werkstück vor der Fertigstellung der endgültigen Bezugs- und Dichtflächen entspannen kann. Liqins Artikel zur Verformungskontrolle bei der CNC-Bearbeitung von Aluminium geht ausführlicher auf dieses Thema ein.
5. Oberflächenbeschaffenheit und Ebenheit hängen vom Gesamtsystem ab.
Käufer gehen mitunter fälschlicherweise davon aus, dass ein HMC (horizontales Bearbeitungszentrum) eine bessere Oberfläche erzeugt als ein VMC (vertikales Bearbeitungszentrum). Diese Annahme ist zu einfach. Die Oberflächengüte hängt vom Zustand der Maschine, der Spindel und dem Werkzeughalter, der Geometrie des Fräsers, dem Rundlauf, der Spannsteifigkeit, der Vorschubstrategie, dem Kühlmittel und dem Materialzustand ab. Beide Maschinentypen können eine funktionale Dichtfläche erzeugen, sofern der Prozess dies zulässt.
Die Ausrichtung beeinflusst weiterhin den Zugang. Eine breite Fläche lässt sich auf einer Bearbeitungsmaschine (VMC) leicht abstützen und bearbeiten. Eine Bearbeitungsmaschine (HMC) kann mehrere Ventil- und Anschlussflächen bearbeiten, ohne die Bezugskette zu unterbrechen. Die richtige Frage lautet nicht: „Welche Maschine ist präziser?“, sondern: „Welche Bearbeitungsroute bietet für diese Zeichnung die kürzeste und am besten kontrollierbare Kette von der Bezugserstellung bis zur Endprüfung?“
Vermeiden Sie es, aus Gewohnheit überall eine sehr feine Oberflächengüte vorzuschreiben. Trennen Sie hydraulische oder pneumatische Dichtflächen, Dichtungsflächen, O-Ring-Nuten, Ventilbohrungen, Montageflächen und optische Flächen. Anforderungen an Oberflächenbeschaffenheit und Ebenheit sollten dort gestellt werden, wo sie für die Funktion erforderlich sind. Zu große Toleranzen erhöhen den Aufwand für Prüfung und Nachbearbeitung, ohne die Montage zu verbessern.
6. Das Volumen verändert die Wirtschaftlichkeit
Ein Bearbeitungszentrum für vertikale Fertigung (VMC) ermöglicht oft eine schnelle Fertigung erster Späne. Standard-Schraubstöcke, modulare Platten und leicht zugängliche Einstellmöglichkeiten machen es ideal für Prototypen-Verteiler, Designänderungen und Kleinserien. Diese Flexibilität ist wirtschaftlich wertvoll, da Ingenieure anhand realer Teile lernen können, bevor sie sich für spezielle Vorrichtungen entscheiden.
Ein HMC erfordert in der Regel eine detailliertere Prozessplanung. Palettenanordnung, Werkzeugliste, Kollisionssicherheit, Vorrichtungsbalance und die Reihenfolge an mehreren Arbeitsflächen müssen festgelegt werden. Nach erfolgreicher Erprobung ermöglicht dieses Verfahren die wiederholte Bearbeitung von Chargen mit weniger manuellem Eingriff zwischen den Arbeitsgängen. Die Wirtschaftlichkeit verbessert sich, wenn das Design stabil ist und dieselbe Einrichtung wiederholt verwendet wird.
Wählen Sie Ihre Vorgehensweise nicht allein anhand der Jahresmenge. Losgröße, Freigabehäufigkeit, Revisionsrisiko, Werkzeugstandzeit, Prüfaufwand, Nachreinigung und der erforderliche Lieferrhythmus spielen alle eine Rolle. Ein jährlicher Bedarf von 1.000 Teilen, die in 20 technischen Revisionen freigegeben werden, ist etwas anderes als die Lieferung von 1.000 identischen Teilen nach einem festen Zeitplan.
7. Die Inspektion muss der Funktion folgen, nicht der Werkzeugmaschine.
Die prozessbegleitende Prüfung kann die Materialverfügbarkeit bestätigen, Fehlstellen lokalisieren oder ausgewählte Merkmale vor dem Entspannen überprüfen. Sie ist eine nützliche Prozesskontrolle, ersetzt aber keinen unabhängigen Prüfplan. Bei Verteilern kann die Prüfung Bohrungsdurchmesser, Lage, Rechtwinkligkeit, Planheit der Dichtfläche, Gewindemessung, Kantenbeschaffenheit, Sauberkeit sowie Dichtheits- oder Druckprüfung umfassen, sofern dies im genehmigten Qualitätsplan vorgesehen ist.
Die Maßgenauigkeit ist temperaturabhängig. ISO 1:2022 definiert die Standardreferenztemperatur für die Bestimmung von Maß- und Geometrieeigenschaften. Ein detaillierter Messplan beschreibt die Stabilisierung der Teile und den Einsatz kalibrierter Messgeräte. Weitere Informationen finden Sie im Liqin-Leitfaden zur CMM-Prüfung für die kundenspezifische Aluminiumbearbeitung .
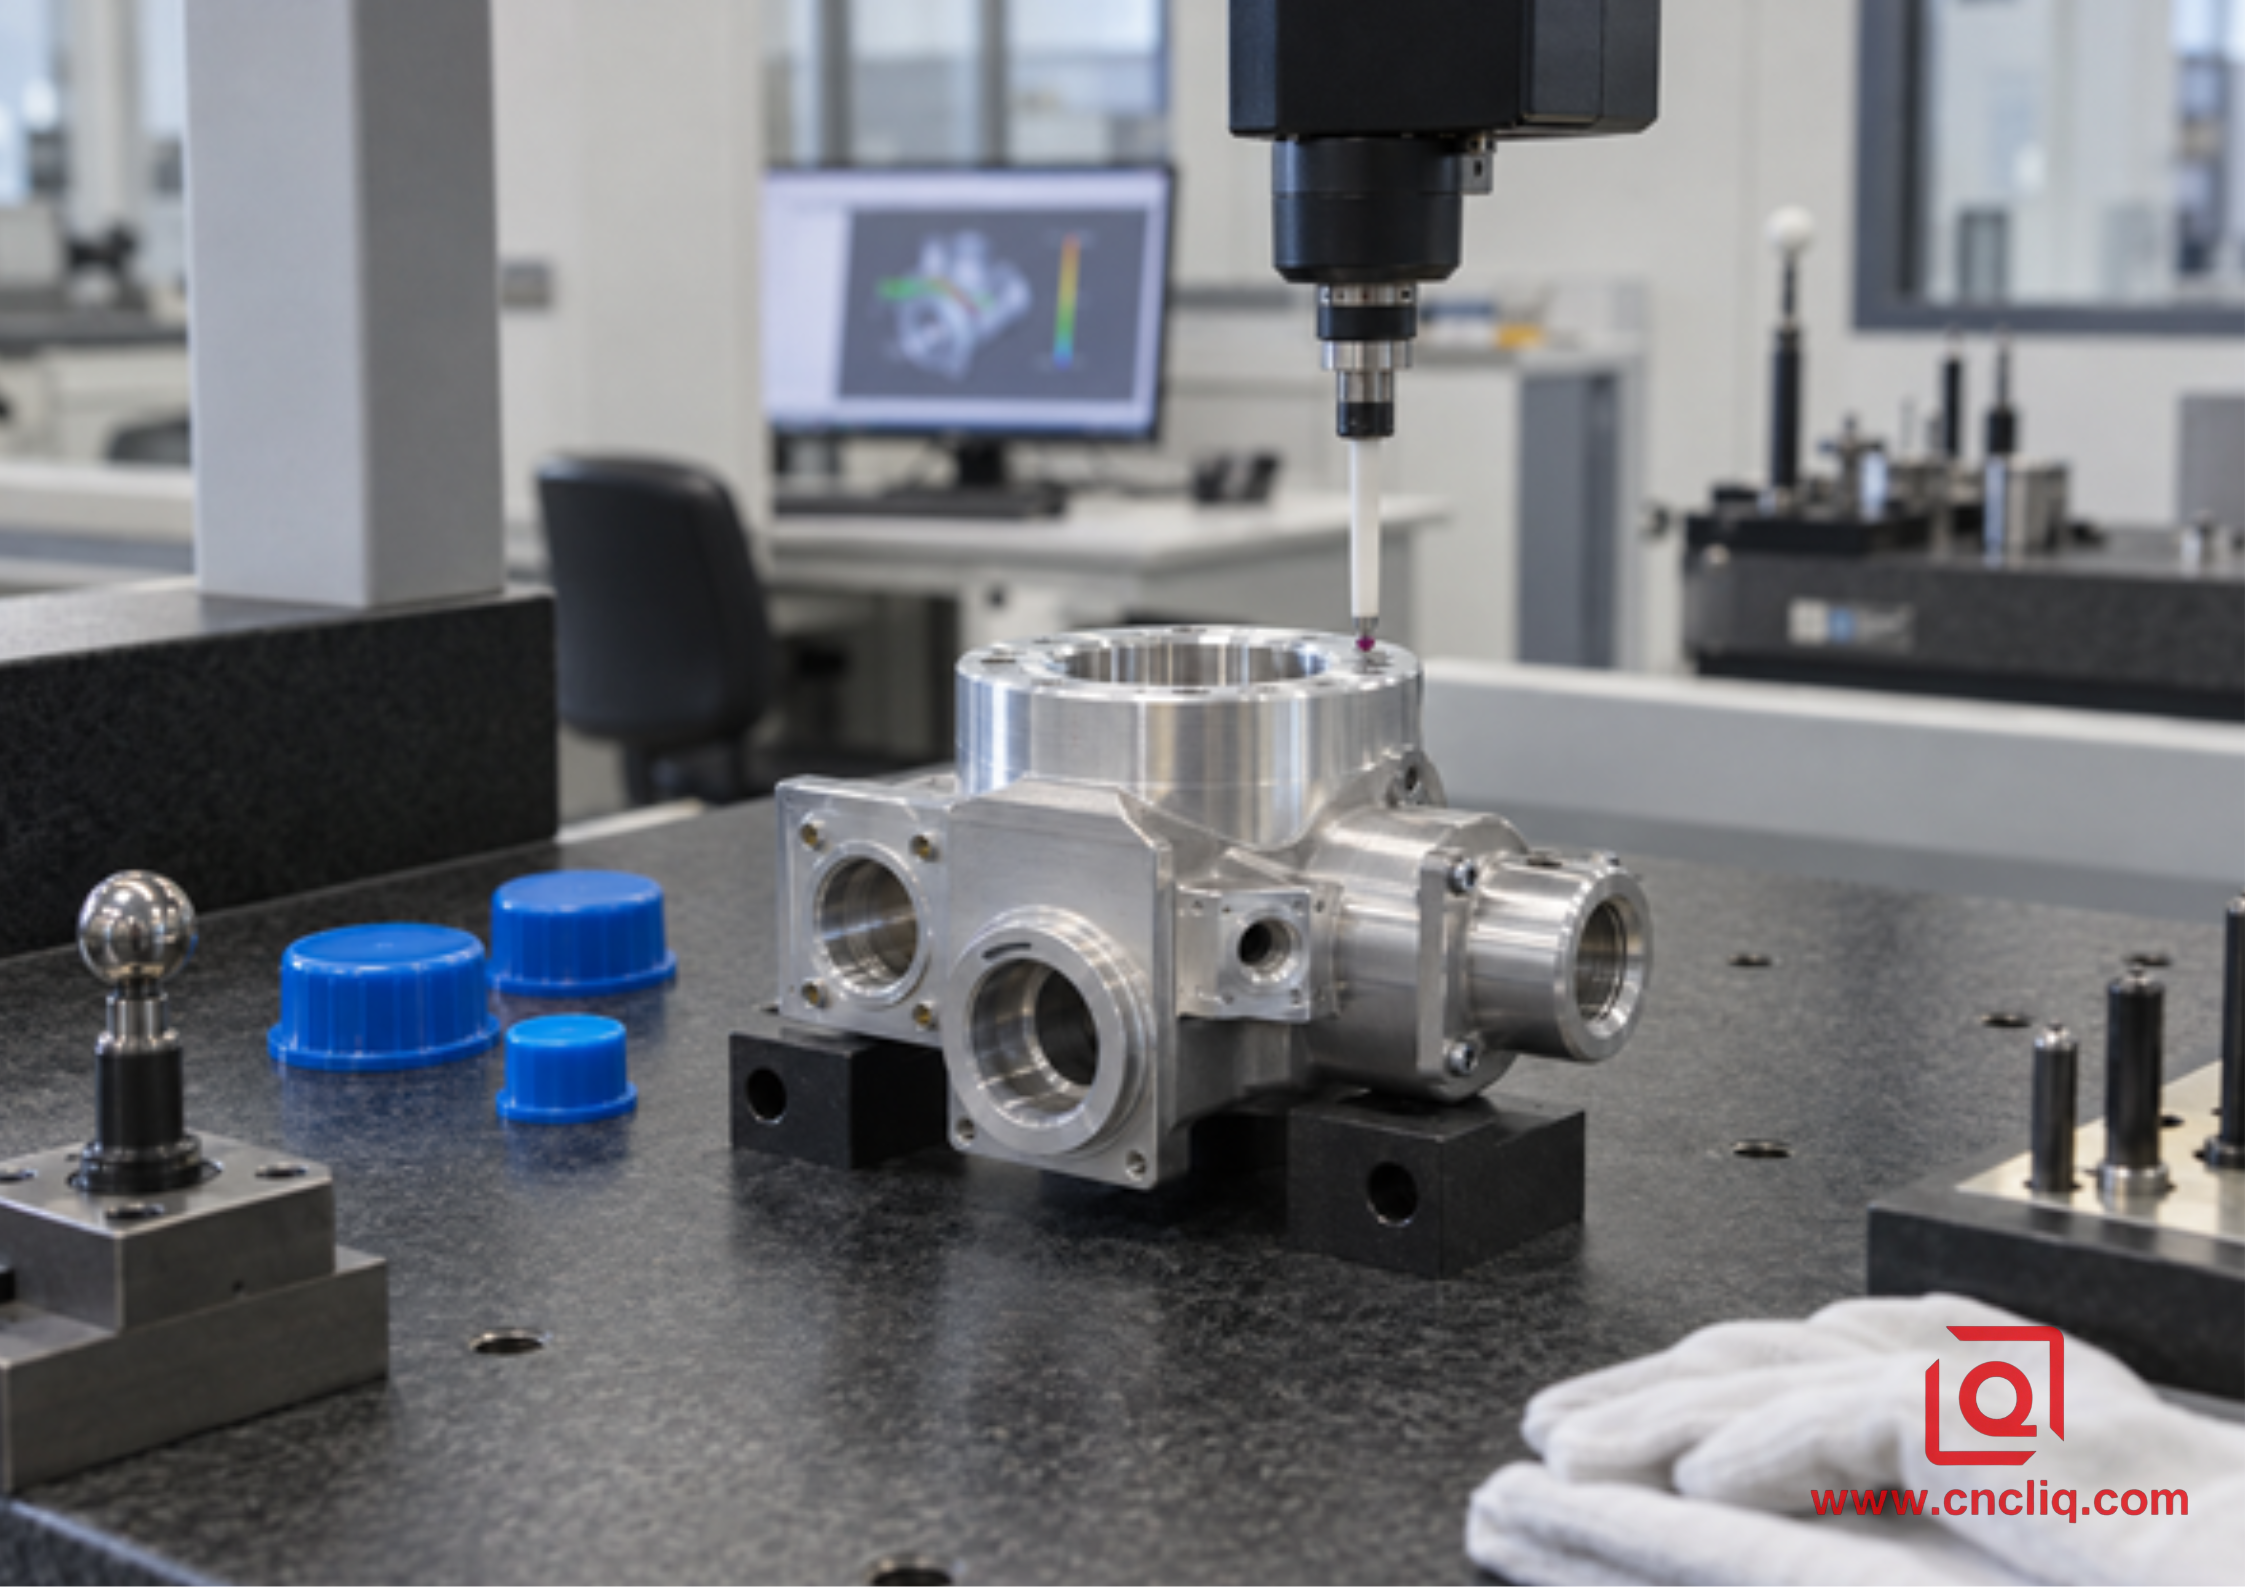
Unabhängige Maßprüfung eines fertigen Aluminiumverteilers im Messraum.
Ein praktischer Prozessablauf für jeden Maschinentyp
VMC-Route für Prototyp- oder Hochleistungsverteiler
1. Betrachten Sie das 3D-Modell und die 2D-Zeichnung gemeinsam; identifizieren Sie funktionale Bezugspunkte, verschlossene Bohrlochübergänge, kritische Gewindegänge, Dichtflächen und Inspektionszugänge.
2. Bereiten Sie den Rohling vor und legen Sie die primäre Bezugsfläche fest, wobei genügend Material für die kontrollierte Endbearbeitung verbleiben muss.
3. Die dominante Fläche in einem stabilen Schraubstock oder einer Spannplatte bearbeiten. Gegebenenfalls Messtaster verwenden, um das Werkstück zu positionieren und die Wandzugabe zu schützen.
4. Überführen Sie das Werkstück in geeignete, weiche Spannbacken oder eine separate Vorrichtung für Seitenanschlüsse. Reinigen Sie alle Positionierelemente, bevor Sie das Werkstück einsetzen.
5. Stellen Sie das Bezugssystem wieder her, bearbeiten Sie die Sekundärflächen und überprüfen Sie die Querschnittsflächenbeziehungen, bevor die letzte Einrichtung freigegeben wird.
6. Entgraten Sie zugängliche Kanten, behandeln Sie die Kreuzungspunkte der Bohrungen mit einer validierten Methode, waschen Sie das innere Netzwerk und trocknen Sie es vollständig.
7. Prüfen Sie kritische Geometrie, Gewinde und Dichtungsmerkmale; Funktionstests dürfen nur gemäß der vereinbarten Zeichnung oder dem Qualitätsplan durchgeführt werden.
Dieser Weg ist transparent und flexibel. Er macht zudem die Einhaltung der Einrichtungsvorschriften sichtbar. Wird ein Bauteil überarbeitet, kann eine modulare Vorrichtung angepasst werden, ohne dass ein komplettes Palettensystem ausgetauscht werden muss.
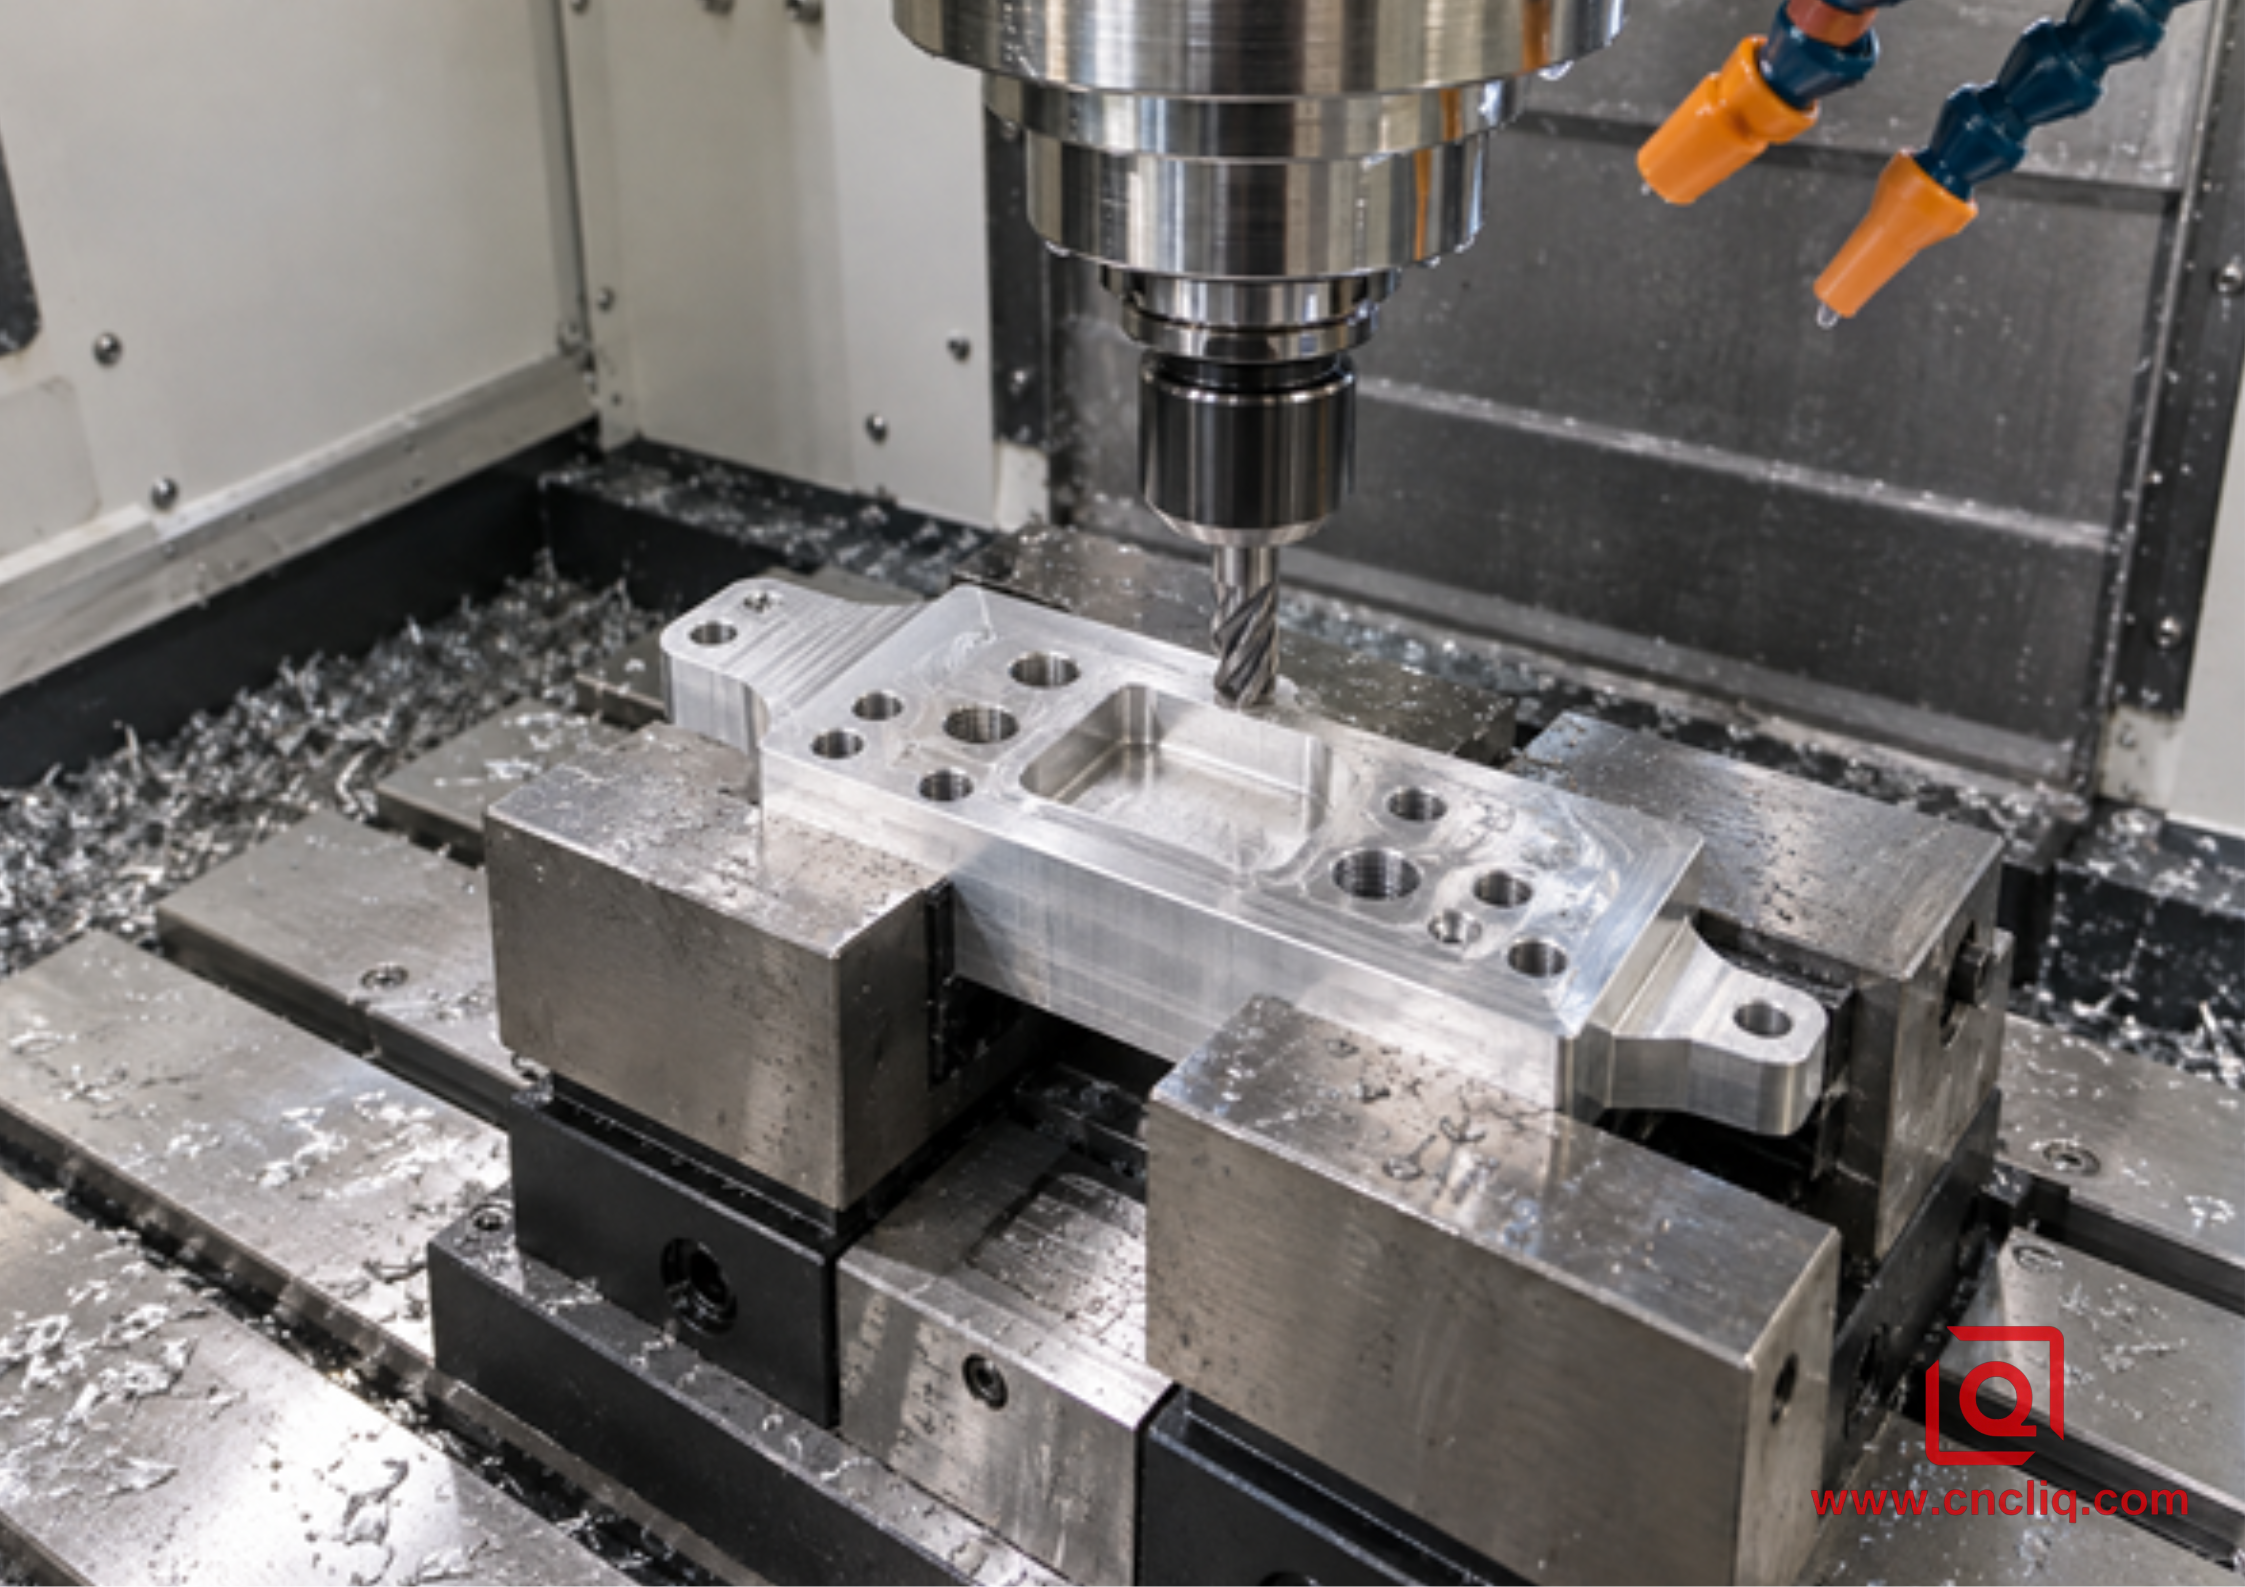
Vertikale Bearbeitung: Zugängliche Vorrichtung für einen Prototyp eines Aluminiumverteilers in Kleinserie.
HMC-Route für stabile Mehrflächenproduktion
1. Bauen Sie die Vorrichtung um den Bezugsrahmen der Zeichnung herum und vergewissern Sie sich, dass das Werkzeug alle erforderlichen Flächen erreichen kann.
2. Planen Sie die Abfolge so, dass die Schruppbearbeitung, die Tiefbohrung und die Endbearbeitung ein bereits fertiggestelltes Dichtungselement nicht destabilisieren.
3. Das Rohling wird mit kontrolliertem Drehmoment oder hydraulischem Druck auf die Palette oder den Auflagetisch geladen; der korrekte Sitz wird vor Beginn des Zyklus überprüft.
4. Richten Sie das Arbeitskoordinatensystem ein und positionieren Sie die Palette anschließend ohne manuelles Nachspannen an den maschinenbezogenen Flächen.
5. Verwenden Sie Werkzeuge und Kühlmittelzufuhr, die für tiefe Bohrungen, Senkbohrungen, Gewinde und Kreuzungsbohrungen geeignet sind; überwachen Sie den Spantransport während des gesamten Zyklus.
6. Ausgewählte Merkmale im Prozess untersuchen, wo dies das Risiko verringert, und anschließend nach der Reinigung eine unabhängige Maß- und Funktionsprüfung durchführen.
7. Werkzeugstandzeitgrenzen, Offsetregeln, Vorrichtungsprüfungen und Inspektionshäufigkeit dokumentieren, damit bei wiederholten Chargen die gleiche kontrollierte Methode angewendet wird.
Das HMC-Verfahren ist dann sinnvoll, wenn es die Handhabung vereinfacht und die Querschnittsflächen erhält. Es ist nicht automatisch die kostengünstigste Methode für einen frühen Prototyp und sollte erst dann als Produktionsvorteil angeführt werden, wenn die Anforderungen an Vorrichtungen, Inspektion und Reinigung berücksichtigt werden.
Anonymer Fall: Wahl eines Hybridansatzes für einen kompakten pneumatischen Verteiler
Ein Anlagenbauer fragte nach einem kompakten pneumatischen Aluminiumverteiler für ein automatisiertes Montagemodul. Die hygienische Ausführung umfasste eine breite Montagefläche, drei Ventiltaschen an der Oberseite, Anschlüsse an zwei Seitenflächen und mehrere sich kreuzende Kanäle. Die erste Charge diente der Validierung, Prognosen deuteten jedoch auf eine steigende Nachfrage nach Feldtests hin. Dem Kunden waren die Ausrichtung der Anschlüsse, die Stabilität der Dichtflächen, saubere interne Kanäle und ein reibungsloser Übergang von den Mustern zur Serienproduktion besonders wichtig.
Die technische Überprüfung führte nicht zu einer direkten Bearbeitung des Bauteils auf einem HMC. Für die erste Charge ermöglichte ein VMC mit modularen, weichen Spannbacken eine schnellere Bearbeitung von Nachbesserungen. Die Hauptfläche und die Ventiltaschen wurden zuerst bearbeitet; zwei kontrollierte Sekundärbearbeitungen dienten der Bearbeitung der Seitenkanäle. Der Prüfplan ordnete die Querschnittsmerkmale den definierten Bezugspunkten zu, und der Reinigungsplan sah die Reinigung des internen Kanalsystems separat von der Außenreinigung vor.
Nachdem sich die Zeichnung stabilisiert hatte, wurde die Fertigungsroute auf ein palettiertes Mehrseitenverfahren umgestellt. Eine spezielle Vorrichtung hielt die gleiche Bezugsstruktur und reduzierte das manuelle Nachspannen. Die Umstellung wurde durch die Wiederholgenauigkeit und die Reduzierung des Handhabungsaufwands gerechtfertigt, nicht durch die Behauptung, eine Maschine sei generell „präziser“. Der Fall verdeutlicht ein nützliches Beschaffungsprinzip: Prototypenentwicklung mit dem Verfahren, das Lernprozesse ermöglicht, und anschließende Industrialisierung mit dem Verfahren, das eine stabile Nachfrage deckt.
Die bestehende Produktseite für kundenspezifische Hydraulikverteiler von Liqin zeigt den Umfang der kundenspezifischen Teile, Zeichnungsformate, Materialoptionen, Prozessoptionen und Prüfressourcen, die im Rahmen einer Angebotsanfrage besprochen werden können. Das obige Beispiel ist anonymisiert und stellt keine Offenlegung von Zeichnungen oder Betriebsdaten eines namentlich genannten Kunden dar.
DFM-Checkliste vor der Angebotsanfrage
Senden Sie mehr als nur ein 3D-Modell, wenn Sie eine aussagekräftige Empfehlung für HMC vs. VMC wünschen. Bitte fügen Sie Folgendes hinzu:
• Eine revisionskontrollierte 3D-CAD-Datei und eine dazu passende 2D-Zeichnung.
• Werkstoffgüte und Härtegrad, nicht nur „Aluminium“. Wenn die Auswahl offen ist, kann der Vergleich von 6061er und 7075er Aluminium für die OEM-Bearbeitung die Diskussion strukturieren.
• Jährliche Menge, Losgröße, Prototypenmenge und voraussichtlicher Termin für den Design-Freeze.
• Die primären, sekundären und tertiären Bezugssysteme sowie der in der Zeichnung verwendete GD&T-Standard.
• Funktionskritische Bohrungen, Gewinde, Dichtflächen, O-Ring-Nuten und Querverbindungen.
• Anforderungen an Druck, Dichtheit, Reinheit, Rückverfolgbarkeit und Dokumentation, die tatsächlich Teil der Abnahme sind.
• Oberflächenbehandlung, Maskierungszonen, verschlossene Anschlüsse und ob die Maße vor oder nach der Endbearbeitung gelten.
• Passende Bauteile oder Schnittstellenzeichnungen, wenn der Stapelaufbau den Verteiler beeinflusst.
• Verpackungsanforderungen, die saubere Anschlüsse und fertige Dichtflächen schützen.
Diese Angaben ermöglichen es dem Lieferanten, komplette Fertigungswege anstatt stündlicher Maschinensätze zu vergleichen. Sie helfen auch dabei, festzustellen, ob ein Anbieter für kundenspezifische CNC-Bearbeitung ein flexibles VMC-Verfahren, ein palettiertes HMC-Verfahren oder eine mehrachsige Hybridlösung anbieten sollte.
Wie Käufer Angebote von HMC und VMC vergleichen sollten
Zwei Angebote können dieselbe Legierung verwenden und dennoch sehr unterschiedliche Kontrollniveaus widerspiegeln. Bitten Sie den Lieferanten, die Annahmen, die Preis und Risiko wesentlich beeinflussen, separat darzulegen.
Zitatfrage | Warum es wichtig ist |
Wie viele Setups sind geplant? | Zeigt Risiken bei der Handhabung, der Datenübertragung und der Inspektion auf. |
Welche Bauteile bleiben in einer Klemme erhalten? | Zeigt, ob kritische Beziehungen zwischen den Beteiligten geschützt sind. |
Sind die Kosten für die Einrichtung einmalig oder wiederkehrend? | Verhindert einen irreführenden Teilepreisvergleich |
Was umfasst das Entgraten und die Innenreinigung? | Ein Krümmer kann maßgenau sein und dennoch durch eingeschlossene Ablagerungen versagen. |
Welche Funktionen werden einer vollständigen Inspektion, Stichprobenentnahme oder Funktionsüberwachung unterzogen? | Richtet den Qualitätsplan an den funktionalen Risiken aus |
Sind Dichtigkeits- oder Druckprüfungen inbegriffen? | Vermeidet die Annahme, dass ein Funktionstest Teil der standardmäßigen Maßprüfung ist. |
Was ändert sich nach der Prototypenfreigabe? | Klärt, ob sich der Produktionsablauf, die Vorrichtung und der Validierungsplan ändern werden. |
Wie werden Designänderungen kontrolliert? | Verringert das Risiko, eine veraltete Portkarte oder einen veralteten Toleranzsatz zu bearbeiten. |
Der niedrigste Bearbeitungspreis bedeutet nicht zwangsläufig das geringste Produktionsrisiko. Eine Fertigungsroute mit weniger Rüstvorgängen mag in der Vorbereitung teurer sein, reduziert aber den Handhabungsaufwand und vereinfacht die Serienfertigung. Eine Fertigungsroute mit variabler Werkzeugmaschine (VMC) kann die sinnvollere Wahl sein, wenn Revisionsflexibilität wichtiger ist als eine gleichbleibende Produktionsmenge. Fragen Sie nach der Begründung und vergleichen Sie diese mit Ihrer aktuellen Projektphase.
Wann ist ein 4- oder 5-Achsen-VMC der bessere Kompromiss?
Die eigentliche Entscheidung in der Fertigung betrifft nicht immer nur die Wahl zwischen einem HMC-System und einem einfachen 3-Achs-VMC-System. Ein 4-Achs-Indexierer ermöglicht die Bearbeitung mehrerer Seiten eines Verteilers, während die gewohnte vertikale Plattform erhalten bleibt. Eine 5-Achs-Maschine kann abgewinkelte Anschlüsse ausrichten und den Bedarf an Spezialvorrichtungen reduzieren, insbesondere bei komplexen Geometrien oder kleineren Losgrößen. Diese Optionen können die Bezugskette verkürzen, ohne dass eine dedizierte HMC-Zelle erforderlich ist.
Sie bringen auch neue Einschränkungen mit sich: Kapazität der Drehachse, Werkzeugreichweite, Kollisionsfreiheit, Zugänglichkeit der Vorrichtung, Zuverlässigkeit des Postprozessors und die Notwendigkeit, gedrehte Arbeitsebenen zu überprüfen. Die beste Wahl bleibt teilespezifisch. Wenn ein Lieferant die 5-Achs-Bearbeitung vorschlägt, fragen Sie nach, welche funktionalen Zusammenhänge dadurch erhalten bleiben und welche Nachbearbeitungsschritte weiterhin erforderlich sind.
Klicken Sie hier für Ihre Anfrage 👆
Häufig gestellte Fragen
1. Ist ein HMC für Hydraulikverteiler aus Aluminium immer besser geeignet?
Nein. Ein Horizontalbearbeitungszentrum (HMC) ist oft effektiv für blockförmige Verteiler mit wichtigen Merkmalen auf mehreren Flächen und häufigen Produktionsanforderungen, da es das Werkstück indexieren und manuelles Nachspannen reduzieren kann. Ein Vertikalbearbeitungszentrum (VMC) kann schneller und wirtschaftlicher für Prototypen, große, flache Verteiler, häufige Nachbearbeitungen oder Werkstücke sein, die hauptsächlich in einer Bearbeitungsrichtung bearbeitet werden. Die Zeichnung, die Bezugsstruktur, das Losmuster, der Reinigungsplan und der Prüfplan sollten die Wahl des Verfahrens bestimmen.
2. Kann ein VMC enge Positionsbeziehungen zwischen Anschlüssen auf verschiedenen Flächen aufrechterhalten?
Ja, vorausgesetzt, der Prozess kontrolliert jeden Transfer. Qualifizierte, weiche Spannbacken oder Vorrichtungen, saubere Positioniereinrichtungen, Messtaster, stabile Bezugspunkte, kalibrierte Ausrüstung und ein Prüfplan gewährleisten eine zuverlässige Querschnittsgeometrie. Das Risiko steigt mit der Anzahl der zu bearbeitenden kritischen Merkmale, daher sollte der Lieferant darlegen, wie der Bezugspunkttransfer kontrolliert wird und ob eine Dreh- oder Mehrachsenoption die Kette verkürzen würde.
3. Werden durch eine verbesserte Spanabfuhr in HMC-Maschinen Grate an den Querbohrungen vermieden?
Nein. Die Schwerkraft kann zwar dazu beitragen, dass Späne von einer vertikalen Schnittfläche abgeführt werden, dennoch können sich Grate an Kreuzungspunkten von Bohrkanälen oder an Stellen, an denen ein Werkzeug in einen Hohlraum austritt, bilden. Der Prozess erfordert ein gezieltes Entgratungsverfahren, eine Innenreinigung, Trocknung und eine Überprüfung, die der Kanalgröße und dem Risiko der Endanwendung angemessen ist. Die Späneabfuhr während des Schneidens und die Innenreinigung nach dem Schneiden sind zwar miteinander verbunden, aber separate Kontrollmaßnahmen.
4. Welche Dateien und Informationen werden für ein genaues Angebot für einen Aluminiumkrümmer benötigt?
Stellen Sie ein revisionskontrolliertes 3D-CAD-Modell, eine zugehörige 2D-Zeichnung, Angaben zu Legierung und Härtegrad, Stückzahl und Entformungsmuster, Funktionsbezugspunkte, kritische Toleranzen, Oberflächenbeschaffenheit, Oberflächenbehandlung, Gewinde- und Anschlussnormen, Reinheitsanforderungen sowie alle Kriterien für Dichtheits- und Druckprüfungen bereit. Geben Sie außerdem an, welche Anforderungen vor und nach der Beschichtung gelten. Mithilfe dieser Informationen kann der Lieferant VMC-, HMC- und Mehrachsenbearbeitungswege im selben Umfang vergleichen.
5. Wie kann ich überprüfen, ob die Maschinenauswahl eines Lieferanten zuverlässig ist?
Bitten Sie um einen Einrichtungsplan, eine Bezugsstrategie, ein Vorrichtungskonzept, eine Überprüfung der Werkzeugzugänglichkeit, einen Ablaufplan für Entgraten und Reinigen, einen Erstmusterplan und eine Prüfmethode für kritische Merkmale. Prüfen Sie, ob der Produktionsablauf dem Musterablauf entspricht und wie Werkzeugverschleiß und -abweichungen innerhalb einer Charge kontrolliert werden. Eine Maschinenliste ist hilfreich, aber der Nachweis eines kontrollierten Prozesses ist wichtiger als die Abkürzungen HMC oder VMC.
Klicken Sie hier für Ihre Anfrage 👆
Zusammenfassung
Wählen Sie ein Bearbeitungszentrum (VMC), wenn Flexibilität, schnelle Rüstzeiten, umfassender Zugang zur Oberseite und das Lernen mit Prototypen im Vordergrund stehen. Ein Bearbeitungszentrum (HMC) ist die richtige Wahl, wenn eine stabile Serienfertigung, Mehrseitenbearbeitung, optimaler Spanfluss und weniger Nachspannvorgänge einen besser kontrollierten Fertigungsablauf ermöglichen. Bei Aluminiumverteilern schützt das optimale Verfahren die Bezugsstruktur, minimiert Grate an den Querbohrungen und gewährleistet die innere Sauberkeit, überprüft die funktionale Geometrie und macht den Übergang vom Muster zur Serienfertigung transparent. Senden Sie Ihre Zeichnung, Ihr 3D-Modell, die Mengenangaben und die Abnahmekriterien an Liqin für eine prozessspezifische DFM-Analyse und ein Angebot – statt sich auf eine Maschinenbezeichnung zu verlassen.
Kontaktinformationen
Firma: Ningbo Liqin Industry Co., Ltd.
Tägliche Kundenbetreuung und Kundendienst: service@shturl.zhuwanying@cncliq.com
Neue Anfragen, Angebote und Bestellgespräche: business@shturl.zhouli@chinaliqin.com
Hotline: +86 18757148656
Haftungsausschluss
Alle technischen Artikel, Materialspezifikationen, Bearbeitungsempfehlungen und Details zur Oberflächenbehandlung, die auf diesem Blog veröffentlicht werden, dienen ausschließlich Informations- und Referenzzwecken. Bitte beachten Sie, dass die allgemeinen Blog-Informationen keine unterzeichneten technischen Vereinbarungen ersetzen. Da kundenspezifische Teile je nach Materialchargennummer, Maschinenkalibrierung und spezifischen Toleranzen variieren, unterliegen verbindliche Qualitätsvorgaben ausschließlich Ihren genehmigten CAD-Zeichnungen, unterzeichneten Verträgen und formalen Qualitätsplänen.
Alle auf diesem Blog vorgestellten Kundenfallstudien wurden vollständig anonymisiert und bereinigt. Die gezeigten Leistungskennzahlen, Fertigungsabläufe und Bilder dienen ausschließlich der Veranschaulichung unserer kundenspezifischen Bearbeitungsmöglichkeiten und stellen keinen allgemeingültigen Standard für alle Aufträge dar.
Liqin Fertigungsteam
Aufbauend auf 18 Jahren Erfahrung in der Präzisionsfertigung produziert Ningbo Liqin Industry hochpräzise Metallkomponenten für anspruchsvolle globale Märkte. Unser 6.500 m² großes Produktionszentrum ist mit über 150 Maschinen ausgestattet und bietet 4- und 5-Achs -CNC-Bearbeitung , Dreh-Fräsen, Kaltfließpressen und Druckguss unter einem Dach. Diese Ausstattung ermöglicht uns die nahtlose Abwicklung von Projekten – von der ersten CAD-Entwurfsphase bis zur Auslieferung der fertigen Teile.
Wir garantieren kompromisslose Qualitätskontrolle. Enge Toleranzen werden mit der dafür erforderlichen Ingenieursdisziplin behandelt. Unsere QA-Ingenieure sind nach ISO 9001, ISO 13485 und IATF 16949 zertifiziert und führen strenge In-Process-, Final- und Out-of-Quality-Kontrollen (IPQC, FQC, OQC) für jede einzelne Produktionscharge durch. Von der Koordinatenmessung und optischen Profilierung bis hin zu Härte- und Salzsprühtests validieren wir Ihre kritischen Spezifikationen im Vorfeld – so erhalten Sie einbaufertige Komponenten ohne Montageprobleme oder kostspielige Produktionsstillstände. Neben der Fertigung profitieren Sie von unseren schnellen Reaktionszeiten von zwei Stunden auf neue Angebotsanfragen, direkter Unterstützung bei der Prototypenentwicklung und reibungslosem Exportversand nach Europa, Nordamerika, Asien und Ozeanien.
Wir freuen uns auf Ihre Anfragen und Muster. Besuchen Sie unsere Website oder kontaktieren Sie uns direkt für ein unverbindliches Angebot!
