 Deutsch




Bewegen Sie ein Drehteil immer noch auf ein Bearbeitungszentrum, nur um zwei Querbohrungen, eine Schlüsselweite oder ein Gewinde außerhalb der Achse hinzuzufügen? Dieser zusätzliche Arbeitsgang mag auf dem Arbeitsplan harmlos erscheinen. In der Fertigung bedeutet er jedoch, dass eine Vorrichtung gebaut, ein Bezugspunkt neu gefunden, eine Warteschlange abgewartet und ein weiteres Risiko für versteckte Grate oder Passungsfehler entsteht. Die folgenden Seiten erläutern die Entscheidung aus der Perspektive eines Verfahrenstechnikers: Was die Maschine tatsächlich leisten kann, welche Fehlerquellen bestehen und wann die Fräsarbeiten auf einer separaten Maschine durchgeführt werden sollten.
Die erste Frage in einer Angebotsanfrage sollte also nicht lauten, ob ein Betrieb über eine Drehmaschine mit angetriebenen Werkzeugen verfügt. Fragen Sie vielmehr, welche Maschine, welche Spannvorrichtung, welche Schnittfolge und welcher Messplan die entsprechenden Merkmale Ihrer Zeichnung aufnehmen können. An diesem Punkt wird aus einer Maschinenoption ein sinnvoller Produktionsweg. Bei optimaler Umsetzung ist der Weg kürzer, die Zuständigkeiten sind klarer und das Werkstück erreicht Ihre Fertigungslinie einbaufertig.
Was angetriebene Werkzeuge in der Fertigungshalle bedeuten
Beobachten Sie einen normalen Drehvorgang: Das Spannfutter führt die Rotation aus, und der Einsatz bleibt fixiert. Diese Anordnung eignet sich hervorragend für Außenkanten, Planflächen, Nuten, Kegel und Koaxialbohrungen. Angetriebene Werkzeuge, auch angetriebene Werkzeuge genannt, ergänzen den Revolver mit rotierenden Fräsern. So lassen sich mit demselben Spannfutter auch Bohrungen, Gewindebohrungen, Nuten oder gefräste Flächen bearbeiten.
Eine kurze Vorstellung hilft. Ein radial angetriebenes Werkzeug nähert sich dem Außendurchmesser, um ein Querloch zu bohren. Ein axial angetriebenes Werkzeug ist auf das Spannfutter gerichtet und fräst ein Merkmal auf der Vorderseite. Die C-Achse der Hauptspindel positioniert das Werkstück in einem vorgegebenen Winkel oder bewegt es kontinuierlich mit einer Linearachse. Verfügt die Maschine zusätzlich über eine Y-Achse, kann der Fräser ober- oder unterhalb der Spindelmittellinie arbeiten, anstatt sich nur auf die XC-Interpolation zu verlassen.
Verwechseln Sie angetriebene Werkzeuge nicht mit einer mitlaufenden Spitze. Eine mitlaufende Spitze ist ein kugelgelagerter Punkt im Reitstock, der sich mitdreht und ein langes Werkstück stützt; sie führt keine Bearbeitung durch. Ein angetriebenes Werkzeug ist eine motorisierte Bearbeitungsstation. Das Haas-Drehmaschinenhandbuch beschreibt axial und radial angetriebene Werkzeuge zum Fräsen, Bohren und Nuten, deren Formen durch die Bewegung der C-Achse und/oder der Y-Achse erzeugt werden.
Die Funktionspalette: Angetriebenes Werkzeug, C-Achse, Y-Achse und Gegenspindel
Der Begriff „angetriebene Werkzeuge“ wird oft als Kurzform für verschiedene Maschinenfunktionen verwendet. Diese sollten jedoch separat geprüft werden, da jede ein anderes geometrisches Problem löst.
Maschinenkapazität | Was es kontrolliert | Typische Funktionen, die es ermöglicht | Was ein Käufer überprüfen sollte |
Angetriebenes Axialwerkzeug | Der Fräser rotiert parallel zur Hauptspindelachse | Stirnlochbohrungen, Lochkreise, Stirnschlitze, Gewindeschneiden an der Stirnseite | Verfügbare Drehzahl, Drehmoment, Spannzangengröße, axiales Spiel |
Motorbetriebenes Radialwerkzeug | Der Fräser rotiert senkrecht zur Hauptspindelachse | Kreuzlöcher, Radialgewinde, Keilnuten, Außenflächen | Halterüberstand, Interferenz, Kühlmittelzufuhr |
C-Achse | Die Hauptspindel indexiert oder interpoliert als Drehachse | Taktgesteuerte Bohrungen, gleichmäßig beabstandete Merkmale, Polarfräsen | Positionierungsmethode, Brems- oder Klemmenverwendung, programmierte Auflösung |
Y-Achse | Der Revolver bewegt sich von der Spindelmittellinie weg. | Versetzte Bohrungen, planfräsen, außermittige Taschen | Verfahrweg, Freiraum, Achsengenauigkeit unter Schnittlast |
Gegenspindel | Die gegenüberliegende Spindel nimmt das Teil auf. | Rückseitenbearbeitung ohne manuelles Nachspannen | Transfergriff, Abschneidetoleranz, Bezugsübertragungsprüfung |
Eine C-Achse macht eine Maschine nicht automatisch für jedes Fräsmerkmal geeignet. Mit polarer XC-Interpolation wandelt die Steuerung lineare Befehle in koordinierte X-Bewegungen und Spindelrotationen um. Das funktioniert gut für viele Planflächenprofile und zentrierte Merkmale. Eine echte Y-Achse ist in der Regel die sauberere Wahl für außermittige Nuten und Taschen, da der Fräser einer direkten linearen Bahn folgt. Ebenso hilft eine Gegenspindel bei der Bearbeitung der Rückseite, jedoch nur, wenn die Spannlänge ausreichend ist und die Kraftübertragung eine dünne Wand nicht verformt.
Die gesamte Prozessfamilie wird in unserem Leitfaden zur 3- und 5-Achs-CNC-Bearbeitung erläutert. Vergleichen Sie bei zylindrischen Teilen mit signifikanten Abweichungen von der Achse auch die Bezugspunktstrategie beim CNC-Drehen mit der beim Dreh-Fräsen für konzentrische Aluminiumgehäuse .
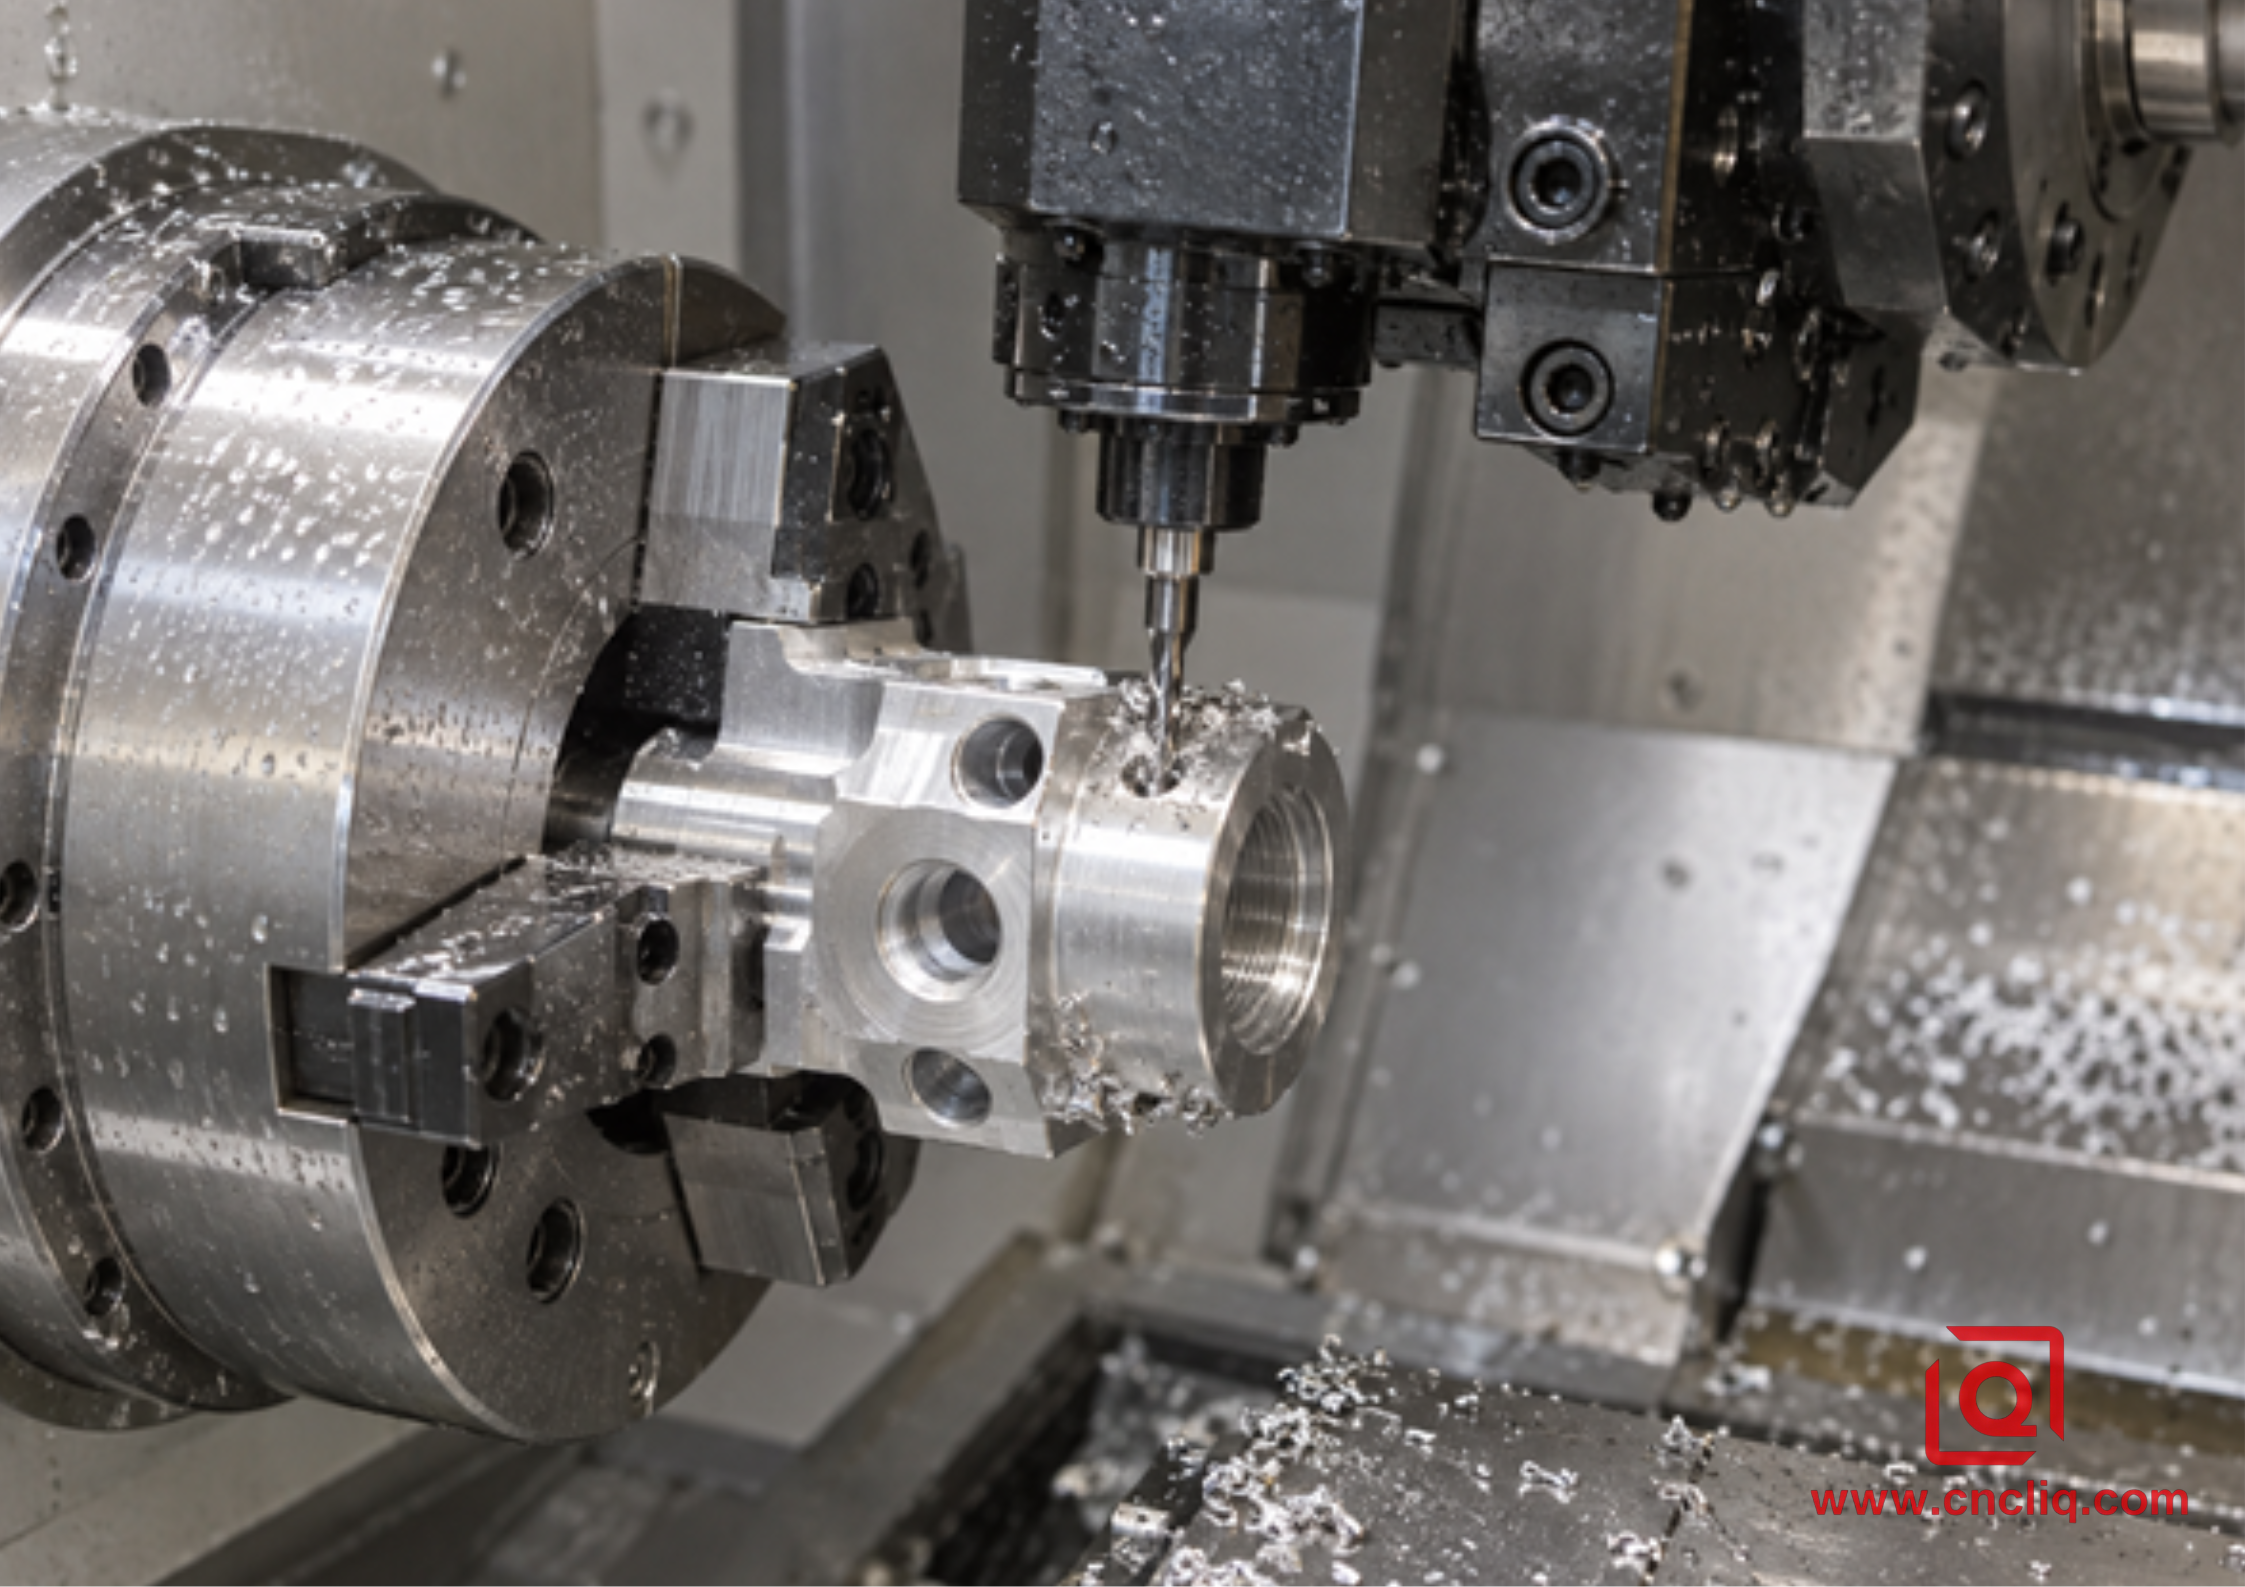
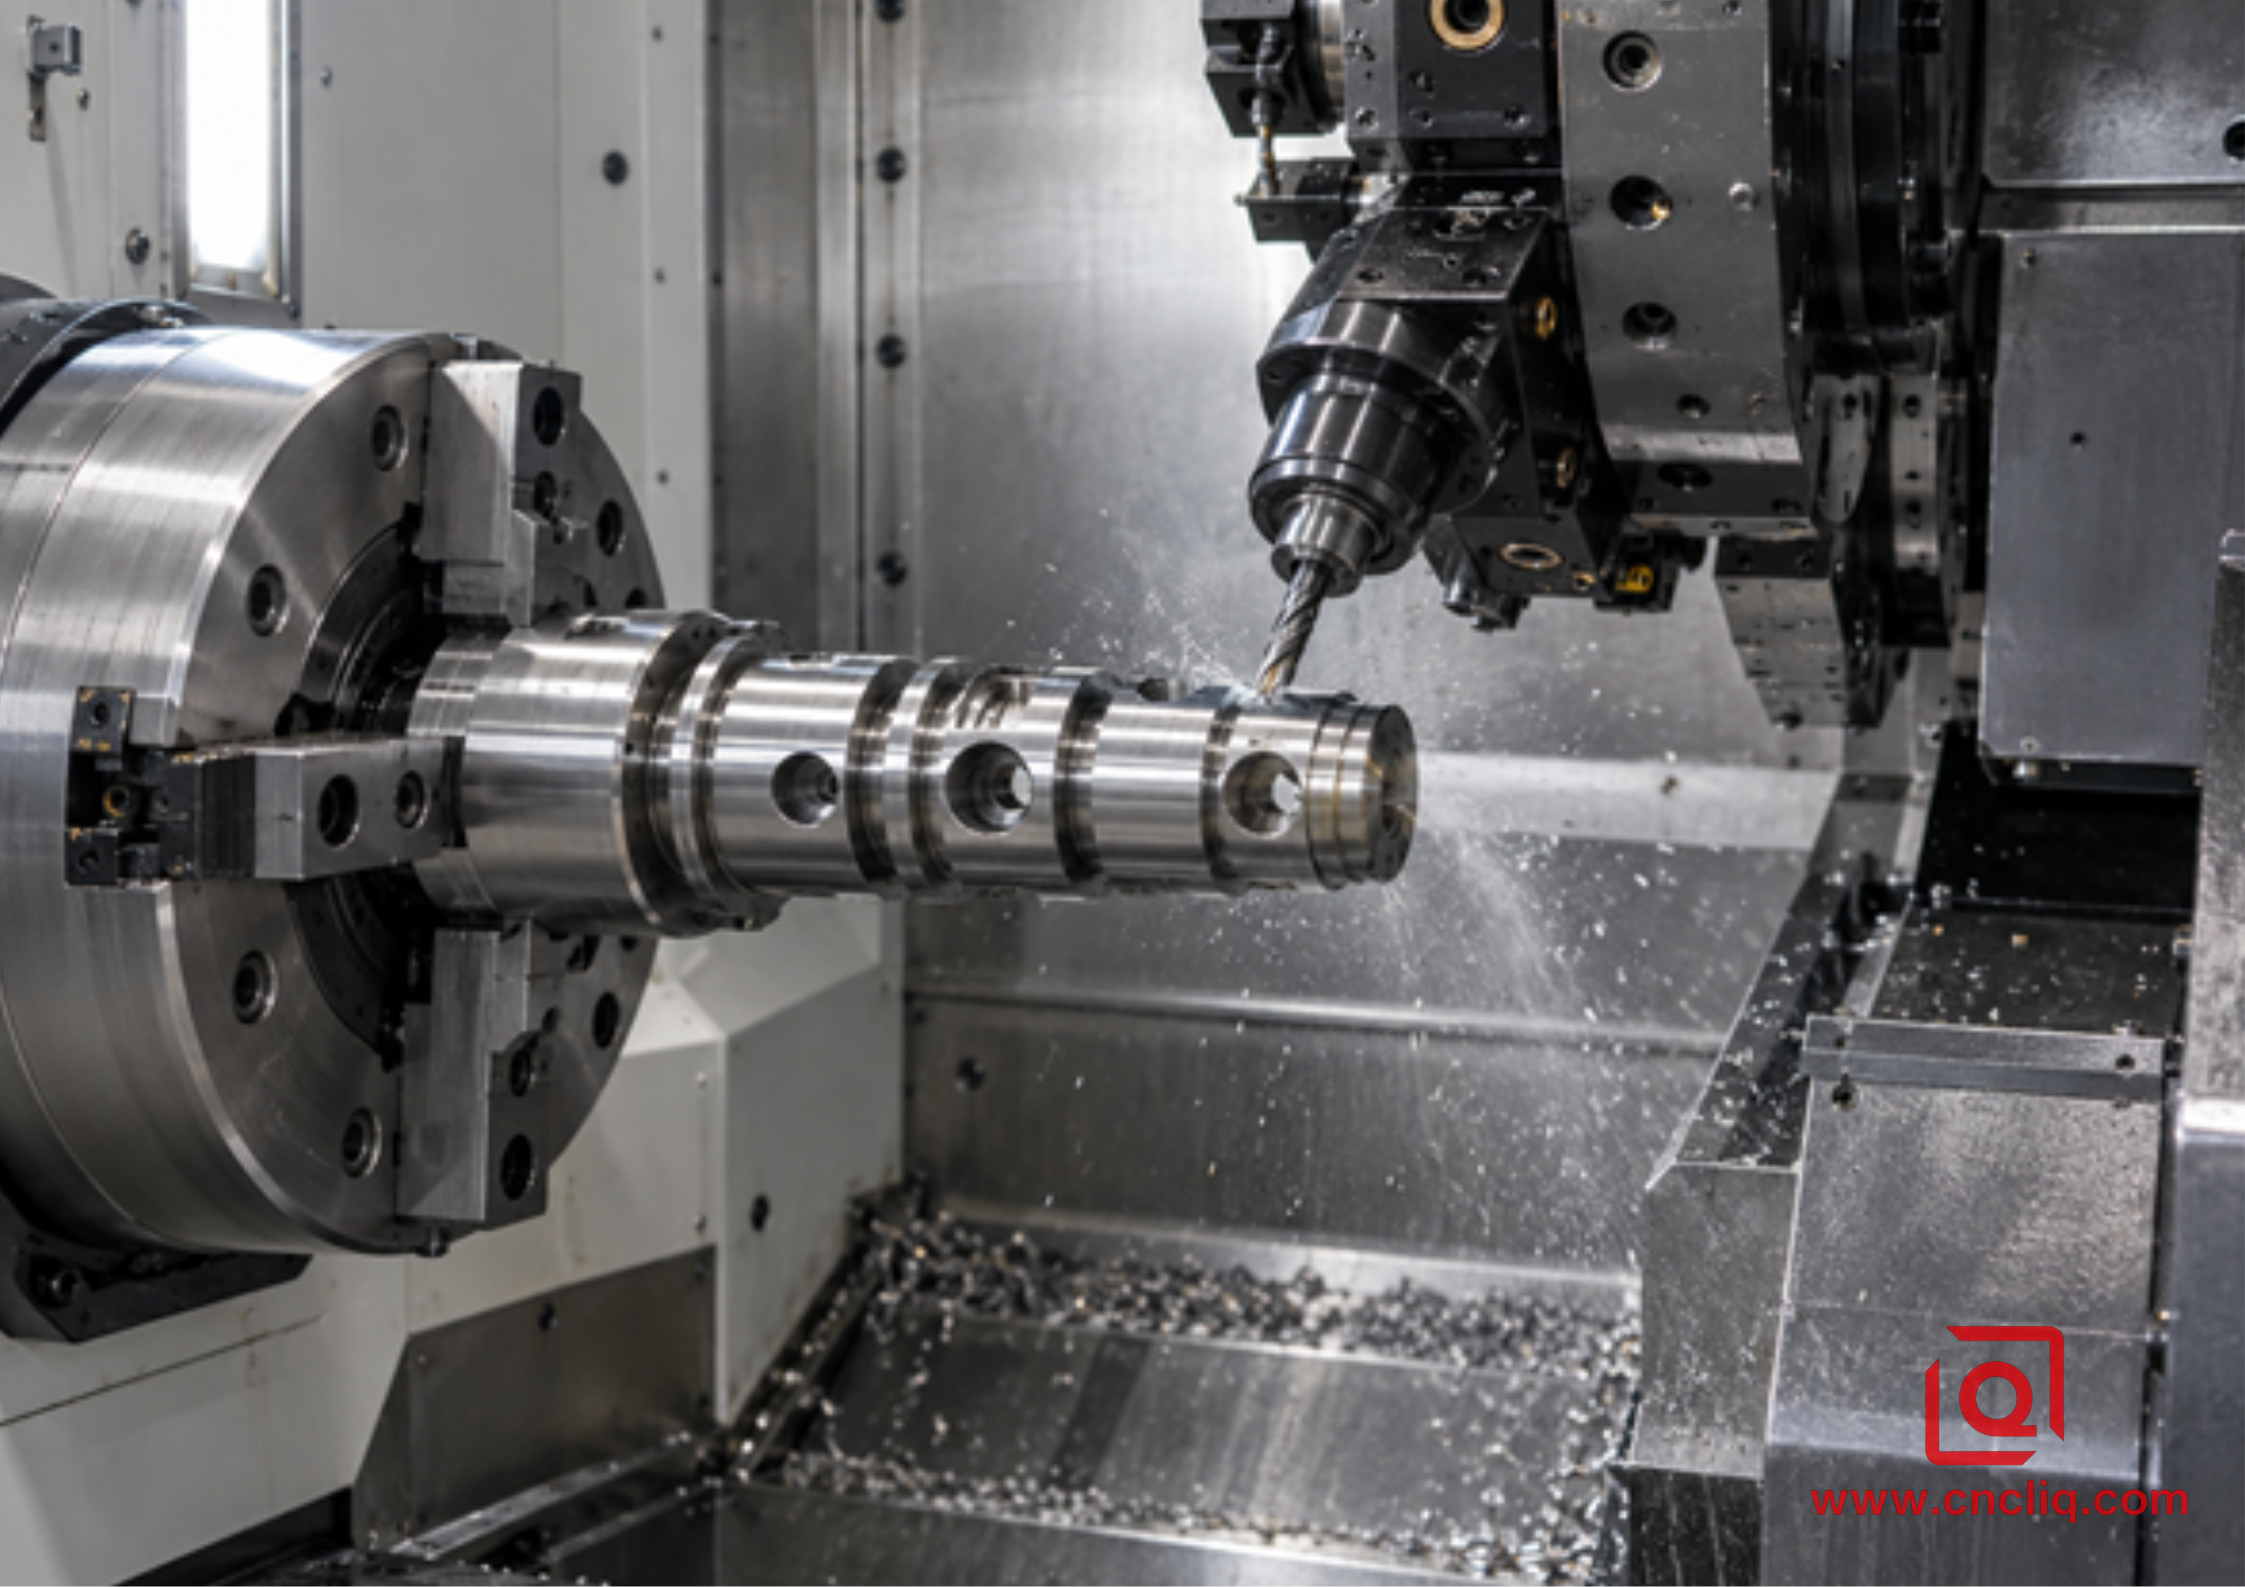
Radiales Bohren mit angetriebenem Werkzeug an einem Aluminiumfitting
Welche Teile profitieren am meisten vom Drehen mit angetriebenen Werkzeugen?
Die besten Kandidaten sind Rundstangen, Rohre, Schmiedeteile oder nahezu runde Rohlinge, die mehrere Merkmale aufweisen, die eine Rotation verhindern. Ein Hydraulikanschluss mit sich kreuzenden Anschlüssen ist ein gutes Beispiel. Ebenso ein Sensorgehäuse mit Anschlussfläche. Dasselbe Prinzip gilt für Keilwellen, gedrehte medizinische Steckverbinder, Ventilschieber mit Anschlüssen und pneumatische Kupplungen mit Schlüsselweiten.
Ich beginne mit dem Druck, nicht mit dem Namen im Titelblock. Live-Werkzeuge sollten ernsthaft in Betracht gezogen werden, wenn eine oder mehrere der folgenden Bedingungen erfüllt sind:
· Ein gefrästes Merkmal hat eine enge Positionsbeziehung zu einem gedrehten Durchmesser oder einer Bohrung.
· Mehrere radiale Löcher müssen im Uhrzeigersinn um den Umfang angeordnet werden.
· Ein kurzes Teilstück lässt sich in sekundären Weichkiefern nur schwer wiederholgenau lokalisieren.
· Die Losgröße verteuert wiederholtes Laden und die Handhabung von Halbfertigprodukten.
· Kosmetische Oberflächen oder Versiegelungsflächen könnten beim Transport beschädigt werden.
· Eine fertige Rückseite ist durch eine gegenüberliegende Spindel möglich.
· Die Durchlaufzeit wird durch Warteschlangen zwischen den Dreh- und Fräsabteilungen in Anspruch genommen.
Die auf unserer Produktseite gezeigte , kundenspezifische Präzisionsgetriebeausgangswelle veranschaulicht die Art von Bauteilfamilie, bei der gedrehte Stufen, Nuten und gefräste Getriebemerkmale als eindimensionale Kette geplant werden müssen. Ein anderes Beispiel ist ein kundenspezifischer Hydraulikverteiler , bei dem Anschlüsse, Gewinde, Dichtflächen und interne Kanäle die Bezugskontrolle und das Entgraten ebenso wichtig machen wie den Bearbeitungsprozess selbst.
Warum 1 Klemmung das Ergebnis verbessern kann
Der größte Vorteil liegt nicht in einer spektakulären Spindeldrehzahl, sondern in der Positionskontinuität. Bei einer geteilten Bearbeitungsroute richtet die Drehmaschine die Hauptachse ein, dann entnimmt der Bediener das Werkstück, reinigt es, spannt es in eine andere Vorrichtung ein und nimmt die Bezugsachse erneut auf. Jeder Schritt birgt Schwankungen: Einspannen der Spannbacken, Späneverunreinigung, Wiederholgenauigkeit der Vorrichtung, Messstrategie, Spannkraft und Bedienungsmethode.
Eine Einspannvorrichtung hält gedrehte und angetriebene Frästeile innerhalb desselben Maschinenkoordinatensystems. Das garantiert zwar kein perfektes Werkstück; Werkzeugrundlauf, Wärmeausdehnung, Servo-Nachführfehler, Schnittkraft und Inspektionsunsicherheit bleiben bestehen. Es eliminiert jedoch eine ganze Reihe von Übertragungsfehlern. Der Okuma Multitasking Machining Guide nennt die Reduzierung der Rüstzeiten, die höhere Genauigkeit, die Verringerung menschlicher Fehler und die Reduzierung von Toleranzabweichungen als zentrale Vorteile des Multitaskings.
Die Ladengrenzen, die über den Erfolg entscheiden
Das Drehen mit angetriebenen Werkzeugen ist kompakt und effizient, die angetriebene Station entspricht jedoch nicht der Größe einer vollwertigen Bearbeitungszentrumsspindel. Eine durchdachte Planung berücksichtigt die folgenden Grenzen.
Setzen Sie auf Drehmoment, nicht auf die Drehzahl.
Kleine Bohrer und Schaftfräser benötigen hohe Drehzahlen; große Fräser und zähe Legierungen benötigen hohes Drehmoment. Die maximale Drehzahl allein reicht nicht aus. Fragen Sie nach dem verfügbaren Drehmoment bzw. der Leistungskurve in der Nähe der geplanten Schnittgeschwindigkeit sowie nach dem größten praktikablen Fräser für das gewählte Material. Als maschinenspezifische Referenz, nicht als allgemeingültiger Wert, gibt das Haas-Handbuch von 2021 eine maximale Drehzahl von 6.000 U/min für den darin beschriebenen angetriebenen Werkzeugantrieb an und beschreibt ihn als für mittelschwere Fräsarbeiten geeignet. Daher sollte jedes Angebot auf das jeweilige Maschinenmodell und nicht auf eine allgemeine Bezeichnung für angetriebene Werkzeuge bezogen sein.
Holder Runout und Projection
Angetriebene Werkzeuglager, Spannzangen, Adapter und Werkzeugschäfte bilden eine Toleranzkette. Ein kurzer, sauberer und korrekt angezogener Halter ist in der Regel stabiler als eine lange Konstruktion, die über das Spannfutter hinausragt. Zu großer Überstand verstärkt Durchbiegungen und Rattern. Vor der Serienfertigung sollte der Maschinenbediener den Halter auf eine definierte Messlänge einstellen, den Werkzeugsitz überprüfen und das Ergebnis dokumentieren, wenn das Merkmal kritisch ist.
Revolverausrichtung und Schnittrichtung
Ein axialer Halter muss mit der Spindelachse ausgerichtet sein; ein radialer Halter muss rechtwinklig dazu stehen. Schon geringe Winkelabweichungen können zu konischen Bohrungen, unpassenden Nutwänden oder ungleichmäßigem Werkzeugverschleiß führen. Die Ausrichtung beeinflusst auch, ob ein Bohrer sauber in eine gekrümmte Oberfläche eindringt. Bei einem zylindrischen Außendurchmesser kann ein Anbohrpunkt, eine Pilotbohrung oder eine kontrollierte Anfahrbewegung erforderlich sein.
Thermische Kontrolle und Chip-Evakuierung
Drehen und Fräsen belasten die Maschine unterschiedlich. Intermittierende Schnitte mit angetriebenen Werkzeugen können einen kompakten Werkzeughalter erwärmen, während lange, fadenförmige Drehspäne in der Nähe des Werkstücks zurückbleiben. Kühlmittel muss die Schneidkante erreichen und die Späne von Bohrübergängen abführen. Bei Aluminium stellen Spanverschweißung und Aufbauschneiden oft die praktische Grenze dar; bei Edelstahl erfordern Wärme und Kaltverfestigung einen festen Eingriff und einen stabilen Werkzeugweg. Unser Leitfaden für die CNC-Drehbearbeitung von Aluminiumlegierungen (OEM) erläutert, warum Güteklasse, Härtegrad, Spanbildung und Werkzeuggeometrie als eine einzige Entscheidung betrachtet werden müssen.
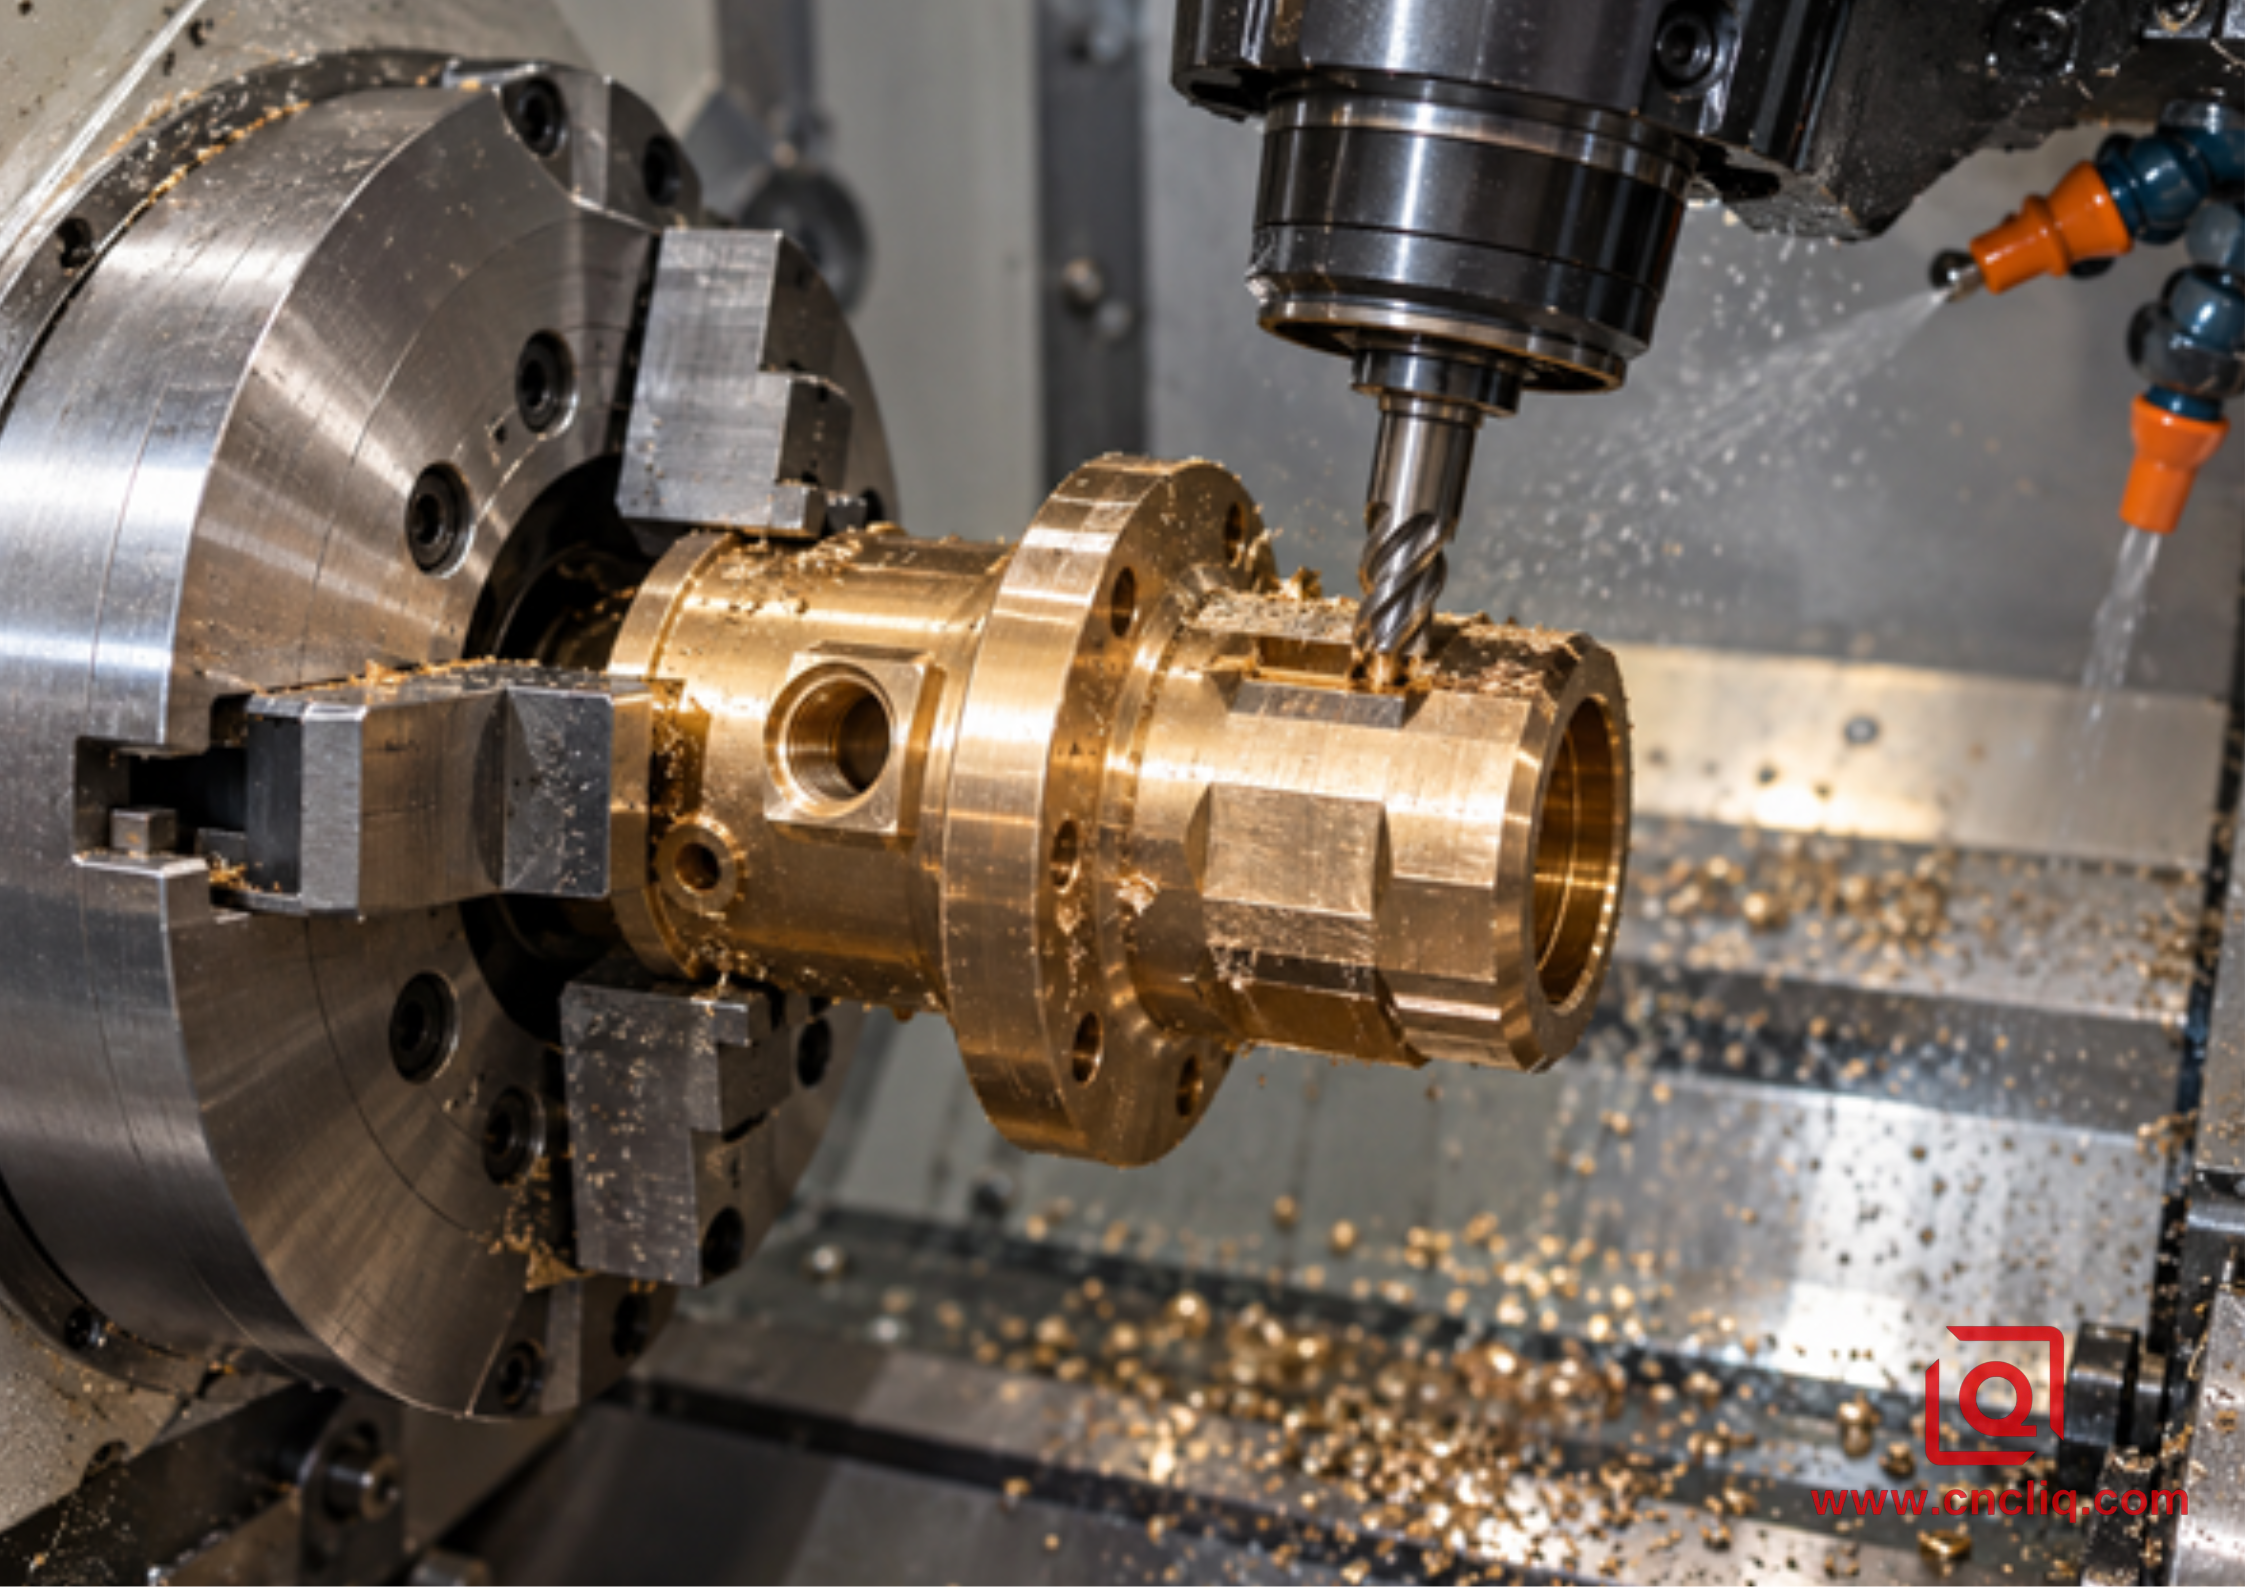
Y-Achsen-Antriebsfräsen an einem Sensorgehäuse aus Bronze
Ein praktischer Prozessplan von der Zeichnung bis zum fertigen Bauteil
1. Definition der funktionalen Datenkette
Kennzeichnen Sie die Merkmale, die nach der Montage zusammengehören müssen. Wenn eine Radialbohrung eine Innenbohrung speist, sollte die Zeichnung ihre Position von einem Funktionsbezugspunkt aus angeben, anstatt sich auf eine vage Angabe zu verlassen. Wenn das Bauteil abdichtet, geben Sie den Dichtungsdurchmesser, die Dichtfläche, die Nut und den zulässigen Grat an. Der Bearbeitungsprozess sollte diese Zusammenhänge berücksichtigen und nicht einfach der einfachsten Merkmalsreihenfolge folgen.
2. Maschinenkonfiguration an Geometrie anpassen
Listen Sie die benötigten Bearbeitungsschritte auf und ordnen Sie jeden einer Achse und einer Halterungsausrichtung zu. Für eine zentrierte Planbohrung genügt unter Umständen ein axial angetriebenes Werkzeug. Eine Querbohrung erfordert üblicherweise eine Radialstation und eine C-Achsen-Indexierung. Eine versetzte Tasche benötigt möglicherweise eine Y-Achsen-Verfahrbewegung. Ein fertiges Gewinde auf der Rückseite kann den Einsatz einer Gegenspindel rechtfertigen. Diese einfache Zuordnung verhindert, dass Lieferanten eine Maschine anbieten, die das Werkstück zwar theoretisch aufnehmen kann, die Merkmale aber nicht effizient bearbeiten kann.
3. Werkstückspannung vor Werkzeugwegen planen
Bestimmen Sie die Spannlänge, den Backenkontakt, die Anschlagfläche und das Abschneidemaß. Dünne Wände können sich unter hydraulischem Backendruck verformen. Kurze Werkstücke bieten möglicherweise nicht genügend Halt für schwere Dreharbeiten und den späteren Transport. Bei Verwendung einer Gegenspindel definieren Sie, welche Oberflächen eingespannt werden sollen und wie Beschädigungen vermieden werden.
4. Ablauf: Grobbau, Werkstückbearbeitung und Endbearbeitung
Es gibt keine allgemeingültige Reihenfolge. Grobes Schruppen im Vorfeld kann Materialspannungen abbauen und Spanraum schaffen. Wird eine kritische Bohrung zu früh fertiggestellt, kann dies zu Verschiebungen durch spätere Fräskräfte oder Wärme führen. Üblicherweise wird folgende Vorgehensweise angewendet: Schruppen, unkritische Merkmale im Antrieb bearbeiten, gegebenenfalls mit Kühlmittel oder einer kurzen Verweilzeit stabilisieren und anschließend den kritischen Durchmesser und die Dichtfläche fertigen. Die endgültige Bearbeitungsreihenfolge sollte sich nach der Steifigkeit und den Toleranzen des Werkstücks richten.
5. Kontrollgräben an Kreuzungen
Querbohrungen, die in eine Bohrung hineinragen, stellen eine typische Problemstelle dar. Der Grat kann mit bloßem Auge nicht sichtbar sein, aber dennoch einen O-Ring beschädigen oder den Durchfluss behindern. Werkzeugwegrichtung, Geometrie der Bohrspitze, kontrollierter Vorschub, Rückfasen, Bürsten oder ein definierter sekundärer Entgratvorgang können erforderlich sein. Die Inspektion muss den Schnittpunkt selbst bestätigen, nicht nur den Bohrungsdurchmesser.
6. Simulieren und sicher nachweisen
Angetriebene Werkzeugeinheiten benötigen mehr Platz als statische Drehwerkzeuge. Das CAM-Modell sollte das Spannfutter, die Backen, den Revolver, den Halterkörper, den Fräser, die Gegenspindel und das restliche Material umfassen. Beim Probelauf sollten konservative Korrekturen und sichere Freiräume eingehalten werden. Die Kollisionsvermeidung unterstützt den Prozess, ersetzt aber weder eine vollständige digitale Einrichtung noch die Überprüfung durch den Bediener.
7. Messen Sie nach der gleichen Logik, die auch für die Fertigung verwendet wird.
Verwenden Sie die funktionalen Bezugspunkte aus der Zeichnung bei der Erstellung des Koordinatenmessgeräts oder des Programms zur optischen Inspektion. Ein Erstmusterprüfbericht sollte die Merkmale aufzeigen, die die Fertigung mit einer einzigen Aufspannung rechtfertigen: Position Bohrung-Anschluss, Ausrichtung der Planfläche zur Achse, Rundlaufgenauigkeit und alle transferbedingten Merkmale der Rückseite. Bei wiederkehrenden Chargen sind die Prüfhäufigkeit und die Reaktionsgrenzen vor Produktionsbeginn festzulegen.
Angetriebene Werkzeuge vs. separate Dreh- und Fräsmaschine
Entscheidungsfaktor | Drehmaschine mit angetriebenen Werkzeugen oder Dreh-Fräsmaschine | Separate CNC-Drehmaschine und Bearbeitungszentrum |
Optimale Geometrie | Größtenteils drehbarer Teil mit mehreren Kreuz- oder Flächenmerkmalen | Teilweise dominiert von großen Taschen, großflächigen Flächenbearbeitungen oder aufwändigen 3D-Fräsarbeiten |
Datumskontinuität | Starke Stabilität bei kritischen Dreh- und Fräsbearbeitungen, die in einer Aufspannung verbleiben. | Abhängig von der sekundären Vorrichtung und der Bezugspunktaufnahme |
Werkstückspannung | Häufig 1 primäres Werkstückspannsystem, plus optionaler Gegenspindeltransfer | Üblicherweise eine Drehvorrichtung mit zusätzlichen Spannbacken oder eine spezielle Fräsvorrichtung |
Schneidleistung | Hervorragend geeignet zum Bohren, Gewindeschneiden, Nutenfräsen, Planfräsen und für leichte bis mittelschwere Fräsarbeiten. | Im Allgemeinen besser geeignet für tiefe, breite Fräsarbeiten mit hohem Materialabtrag |
Programmierung | Verbesserte Achsenkoordination und Kollisionsverwaltung | Einfachere Programme, aber mehr Routing- und Setup-Management |
Batch-Prozess | Weniger unfertige Arbeiten und weniger Warteschlangen | Flexibel, wenn Maschinen und Bediener bereits verfügbar sind |
Kostentreiber | Maschinenzeit, angetriebene Halter, CAM und Probelauf | Zusätzliche Vorrichtungs-, Handhabungs-, Einrichtungs-, Inspektions- und Wartezeiten |
Vergleichen Sie nicht nur die Maschinenstundensätze. Erstellen Sie ein Angebot auf Basis der gesamten Prozesskosten: Programmierung, Rohmaterial, Rüstzeit, Zykluszeit, Spezialhalter, Weichspannbacken, Entgraten, Qualitätskontrolle, Oberflächenbearbeitung, Verpackung und die erwartete Losgröße. Unser Leitfaden zum Vergleich von CNC-Fertigungsangeboten bietet Ihnen eine strukturierte Methode, diese Kostenpunkte zu standardisieren.
Anonymisierter Kundenfall: Edelstahl-Flüssigkeitskontrollhülse
Ein anonymer Kunde aus der Industrieanlagenbranche bestellte eine kleine Edelstahl-Fluidsteuerungshülse aus Stangenmaterial. Das Bauteil wies einen bearbeiteten Außendurchmesser, eine präzise Innenbohrung, vier radiale Durchflussbohrungen, zwei Schlüsselweiten, ein Stirngewinde und eine gratfreie Innenbohrung auf. Die Produktionsmenge war für Nachserien geeignet, das Hauptrisiko der Zeichnung lag jedoch in der Geometrie: Das radiale Muster und die Schlüsselweiten waren funktional mit der bearbeiteten Bohrung verbunden.
Das ursprüngliche Prozesskonzept sah CNC-Drehen mit anschließender separater Fräsvorrichtung vor. Es war zwar herstellbar, erforderte aber einen zweiten Bezugspunkt und eine spezielle Aussparung für einen kurzen Fertigdurchmesser. Im überarbeiteten Plan wurden Bohrung, Außendurchmesser, Radialbohrungen, Planflächen und Stirngewinde auf einem Drehzentrum mit angetriebenen Werkzeugen in C- und Y-Achse bearbeitet. Die Frontmerkmale wurden in der Hauptspindel fertiggestellt; die Rückseite wurde nach kontrollierter Übergabe an die Gegenspindel bearbeitet. Die genauen Schnittparameter blieben bauteilspezifisch und wurden während der Erprobung ermittelt, anstatt aus einer allgemeinen Tabelle übernommen zu werden.
Der Kontrollplan konzentrierte sich auf das Risiko, nicht auf formale Inspektionsmaßnahmen. Das erste Teil wurde mittels Koordinatenmessmaschine (KMM) auf die Position der Bohrung relativ zur Bohrungsachse geprüft, optisch auf Planbreite und Winkelorientierung kontrolliert, das Gewinde vermessen und jeder Bohrungsschnittpunkt vergrößert inspiziert. In-Prozess-Kontrollen überwachten Bohrung und Außendurchmesser. Der finale Plan umfasste die Reinigung und einen dokumentierten visuellen Standard für die Gratentfernung. Durch die Beibehaltung der Hauptbezugskette in einer Maschine konnte das Team die spezielle Fräsvorrichtung entfernen und die Bearbeitungsschritte reduzieren. Dieser Fall dient der Veranschaulichung und ist anonymisiert; die endgültigen Ergebnisse für jedes neue Teil hängen von der Zeichnung, dem Materialzustand, der Menge und dem genehmigten Qualitätsplan ab.
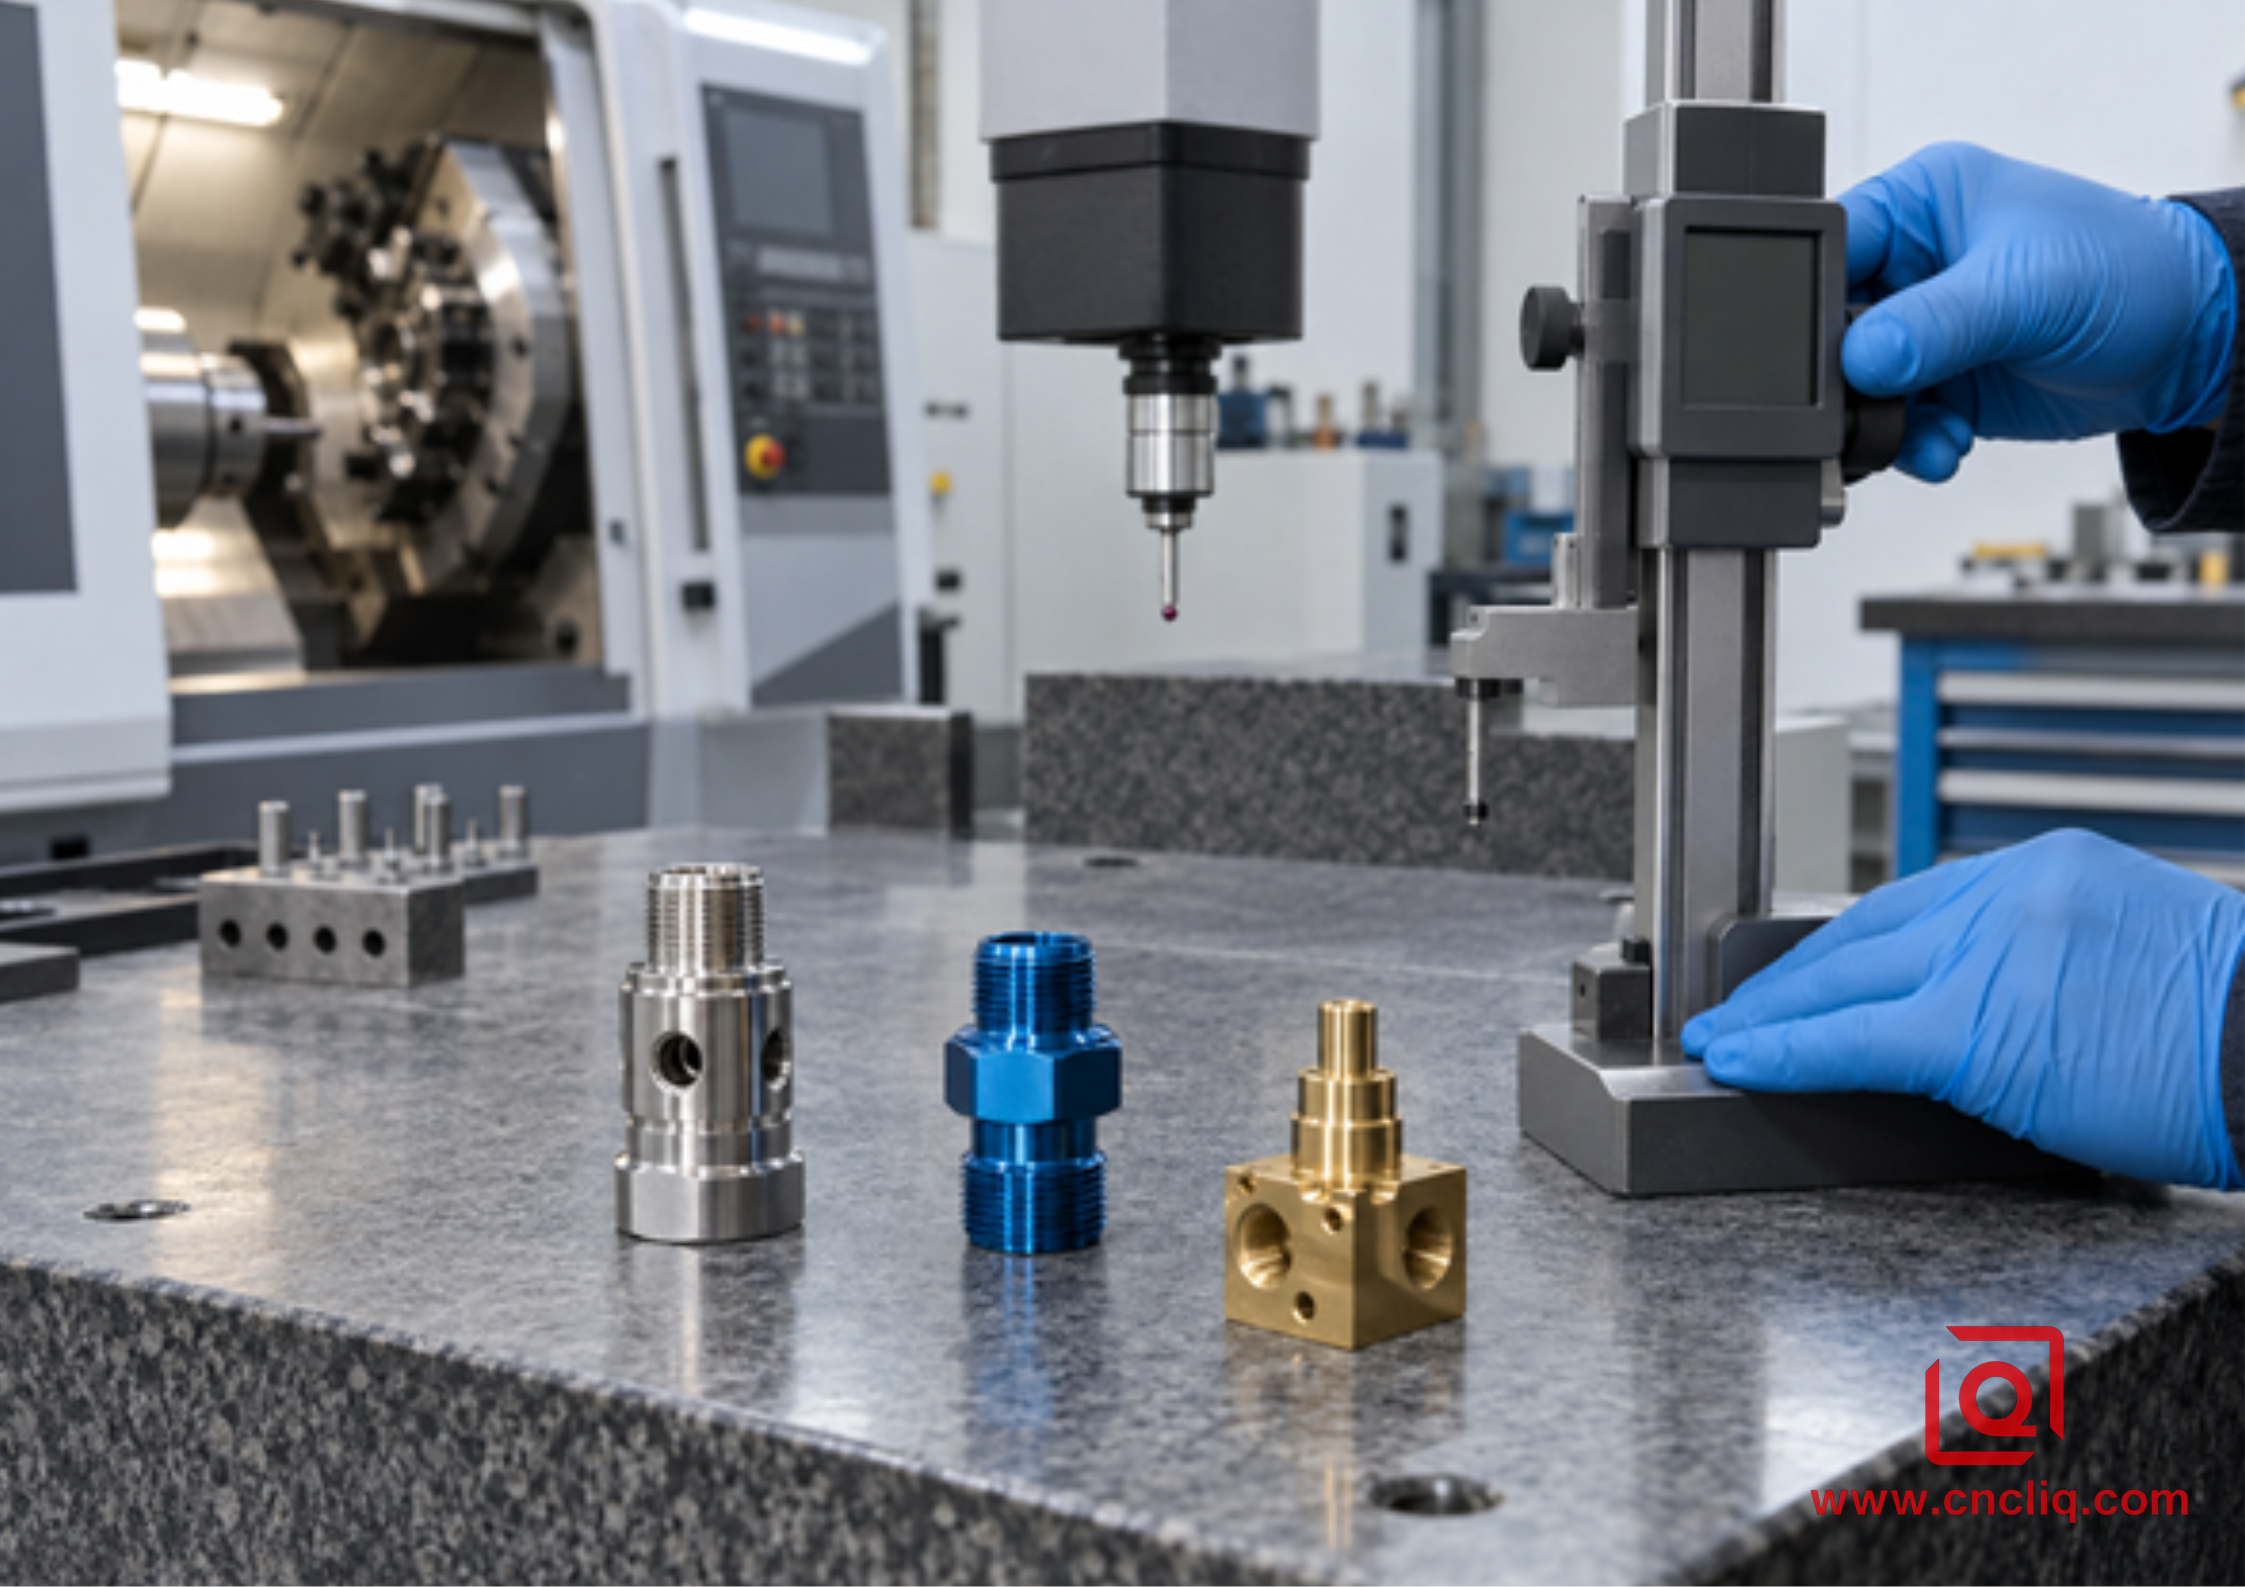
Prüfung der fertigen Dreh-Fräs-Komponenten
DFM-Optionen, die die Angebotserstellung für Live-Tools vereinfachen.
Gute Zeichnungen geben dem Lieferanten die Möglichkeit, einen effizienten Weg zu wählen, ohne die Funktion zu beeinträchtigen.
· Dimensionieren Sie die Merkmale ausgehend von einem klaren Bezugspunkt und verwenden Sie GD&T, wo die Beziehung wichtig ist.
· Vermeiden Sie tiefe, schmale Nuten, die einen langen, flexiblen Schaftfräser erfordern, es sei denn, die Geometrie ist funktional.
· Sorgen Sie für realistische Eckradien, damit ein robuster Fräser verwendet werden kann.
· Geben Sie an, ob ein Kreuzungspunkt für Querbohrungen gratfrei, abgerundet oder auf Durchfluss geprüft sein muss.
· Halten Sie den Werkzeugzugang um die Flächen und Radialanschlüsse frei von unnötig hohen Kanten.
· Geben Sie die Gewindearten vollständig an, einschließlich Norm, Klasse, Tiefe und etwaiger Anforderungen an die Gewindestärke.
· Kennzeichnen Sie kosmetische Bereiche separat und notieren Sie anschließend, welche Gebrauchsspuren dort akzeptabel sind.
· Senden Sie das STEP-Modell zur Werkzeugwegplanung und den kontrollierten 2D-Druck zur Toleranzprüfung, für Anmerkungen und zur Abnahme.
Wenn die Güteklasse offen ist, beschreiben Sie uns bitte zunächst die Anforderungen. Benötigt das Bauteil Festigkeit, geringes Gewicht, Korrosionsbeständigkeit, Leitfähigkeit, Sterilisierbarkeit oder eine spezielle Oberflächenbehandlung? Aluminium oder Edelstahl allein reichen nicht aus. Bei Aluminiumteilen hilft der Vergleich verschiedener CNC-Verfahren bei der Auswahl des passenden Bearbeitungsprozesses, die Geometrie mit der geeigneten Bearbeitungsroute zu verknüpfen.
Was Sie für ein aussagekräftiges Angebot für Live-Tooling einreichen sollten
Ein Schnellangebot ist nur dann sinnvoll, wenn es den gleichen technischen Leistungsumfang abdeckt, den Sie erwerben möchten. Bitte senden Sie folgende Unterlagen zusammen:
1. Natives oder neutrales 3D-Modell, vorzugsweise STEP, plus eine bemaßte PDF-Zeichnung mit Revisionsinformationen.
2. Genaue Materialgüte, Härtegrad oder Zustand sowie alle Anforderungen an Materialzertifikate.
3. Prototypenmenge, Erstproduktionsmenge und erwartetes Jahresvolumen.
4. Funktionskritische Abmessungen und das Bezugssystem.
5. Erforderliche Oberflächenbehandlung und jegliche Wärmebehandlung, Plattierung, Passivierung, Anodisierung oder Maskierung.
6. Welche Prüfberichte Sie benötigen: Erstmusterprüfbericht, CMM-Daten, Fähigkeitsstudie oder Messprotokoll.
7. Ihre Regeln für Sauberkeit, Grate, scharfe Kanten, Dichtigkeitsprüfung und Verpackung.
8. Geplanter Liefertermin und Lieferort.
Bitten Sie den Lieferanten, mit dem Angebot eine Prozessübersicht einzureichen: vorgeschlagener Maschinentyp, Anzahl der Aufspannungen, wichtigste Spezialwerkzeuge, externe Prozesse, Prüfverfahren, Ausschlusskriterien und alle Fragen zu den Zeichnungen. Diese Antwort verrät mehr als nur einen niedrigen Stückpreis. Sie zeigt, ob der Lieferant verstanden hat, warum angetriebene Werkzeuge in Betracht gezogen werden.
Bei Zeichnungen mit Querbohrungen, Flächen, Gewinden außerhalb der Achse oder einer engen Beziehung zwischen gedrehten und gefrästen Elementen senden Sie uns bitte die CAD-Dateien über unser Kontaktformular . Markieren Sie die drei Merkmale, deren Abweichung die Montage verhindern würde. Unser Konstruktionsteam prüft die Bezugskette und erstellt Ihnen basierend auf der tatsächlichen Geometrie ein Angebot für eine Bearbeitung mit angetriebenen Werkzeugen, eine Dreh-Fräs-Bearbeitung oder eine kombinierte Bearbeitung.
Klicken Sie hier für Ihre Anfrage 👆
Häufig gestellte Fragen
1. Wo endet die angetriebene Werkzeugbearbeitung und wo beginnt die Dreh-Fräsbearbeitung?
Angetriebene Werkzeuge bezeichnen den angetriebenen Fräser im Revolver. Dreh-Fräsen ist der umfassendere Prozess: Drehen und Fräsen werden gemeinsam auf derselben Maschine durchgeführt. Eine einfache Maschine beschränkt sich möglicherweise auf die Achsen X, Z und C. Weiter oben im Bearbeitungsbereich finden sich beispielsweise eine Y-Achsen-Bewegung, eine gegenläufige Spindel, ein tieferliegender Revolver oder eine schwenkbare B-Achsen-Frässpindel. Lesen Sie die Maschinenkonfiguration; das Typenschild reicht nicht aus.
2. Benötigt jede Drehmaschine mit angetriebenen Werkzeugen eine Y-Achse?
Nein. Die C-Achsen-Indexierung mit axial oder radial angetriebenen Werkzeugen ermöglicht das Bearbeiten von Lochkreisen, Querbohrungen, Radialgewinden und einigen zentrierten Nuten. Eine Y-Achse wird wichtig, wenn sich der Fräser von der Spindelmittellinie entfernen muss, wenn lineares Fräsen bevorzugt wird oder wenn das Merkmal nicht effizient durch XC-Interpolation hergestellt werden kann.
3. Können angetriebene Werkzeuge die gleichen Toleranzen wie ein Bearbeitungszentrum einhalten?
Bei geeigneten Teilen lassen sich anspruchsvolle Toleranzen einhalten, insbesondere wenn ein gedrehtes Bezugselement und ein gefrästes Merkmal in einer Aufspannung verbleiben. Die Toleranzgenauigkeit wird jedoch nie allein durch den Maschinentyp garantiert. Rundlauf des Halters, Werkzeugüberstand, Schnittkraft, thermischer Zustand, Werkstückspannung, Material, Maschinenzustand und Messmethode beeinflussen das Ergebnis. Fordern Sie einen teilespezifischen Prozess- und Prüfplan an.
4. Wann ist ein separater Fräsvorgang noch besser?
Stellen Sie sich eine tiefe, breite Vertiefung oder eine Oberfläche vor, die einen kontinuierlichen, starken Materialabtrag erfordert. Solche Bearbeitungen eignen sich eher für ein Bearbeitungszentrum als für eine Revolverfräsmaschine; das Gleiche gilt für umfangreiche 3D-Bearbeitungen und überwiegend prismatische Teile. Für wenige Teile kann eine vorhandene, einfache Fräsvorrichtung sogar kostengünstiger sein. Die richtige Entscheidung ergibt sich aus den gesamten Prozesskosten und dem Risiko, nicht allein aus der Anzahl der Rüstvorgänge.
5. Welche Informationen helfen einem Lieferanten, ein genaues Angebot für angetriebene Werkzeugteile zu erstellen?
Senden Sie das Modell und die zugehörige Zeichnung zusammen. Ergänzen Sie die Materialbeschaffenheit und -mengen und kennzeichnen Sie kritische Bezugspunkte, Oberflächenbeschaffenheit, Grat- und Reinheitsvorschriften, Prüfdokumente und den Liefertermin. Markieren Sie die Verbindungen zwischen den Elementen, die die Montage verhindern könnten. Bitten Sie den Lieferanten im Gegenzug um Angaben zur Maschine, Anzahl der Spannvorrichtungen, Spezialwerkzeuge, Prüfmethode und Ausschlusskriterien. Klare Angaben reduzieren sowohl den Angebotspreis als auch spätere Änderungskosten.
Klicken Sie hier für Ihre Anfrage 👆
Zusammenfassung
Halten Sie das mentale Modell einfach. Beginnen Sie mit einem im Wesentlichen runden Werkstück; motorbetriebene Werkzeuge ermöglichen es der Drehmaschine, Querbohrungen, Flächen, Nuten und Gewinde außerhalb der Achse hinzuzufügen, bevor das Werkstück das Spannfutter verlässt. Der Vorteil liegt nicht in einer beeindruckenden Achsenanzahl. Es ist der Bezugspunkt, den Sie nicht erneut suchen müssen, die Vorrichtung, die Sie nicht bauen müssen, und die Warteschlange, in die das Werkstück nie gerät. Vergleichen Sie die Zeichnung mit der realen C-Achse, Y-Achse, dem Halter, der Spindel und der Gegenspindel. Überprüfen Sie anschließend Rundlauf, Wärmeentwicklung, Spanfluss, Gratzug und Inspektion. Erst danach sollten die Vorteile der Einspann- und der geteilten Bearbeitung miteinander verglichen werden.
Kontaktinformationen
Firma: Ningbo Liqin Industry Co., Ltd.
Tägliche Kundenbetreuung und Kundendienst: service@shturl.zhuwanying@cncliq.com
Neue Anfragen, Angebote und Bestellgespräche: business@shturl.zhouli@chinaliqin.com
Hotline: +86 18757148656
Haftungsausschluss
Alle technischen Artikel, Materialspezifikationen, Bearbeitungsempfehlungen und Details zur Oberflächenbehandlung, die auf diesem Blog veröffentlicht werden, dienen ausschließlich Informations- und Referenzzwecken. Bitte beachten Sie, dass die allgemeinen Blog-Informationen keine unterzeichneten technischen Vereinbarungen ersetzen. Da kundenspezifische Teile je nach Materialchargennummer, Maschinenkalibrierung und spezifischen Toleranzen variieren, unterliegen verbindliche Qualitätsvorgaben ausschließlich Ihren genehmigten CAD-Zeichnungen, unterzeichneten Verträgen und formalen Qualitätsplänen.
Alle auf diesem Blog vorgestellten Kundenfallstudien wurden vollständig anonymisiert und bereinigt. Die gezeigten Leistungskennzahlen, Fertigungsabläufe und Bilder dienen ausschließlich der Veranschaulichung unserer kundenspezifischen Bearbeitungsmöglichkeiten und stellen keinen allgemeingültigen Standard für alle Aufträge dar.
Liqin Fertigungsteam
Aufbauend auf 18 Jahren Erfahrung in der Präzisionsfertigung produziert Ningbo Liqin Industry hochpräzise Metallkomponenten für anspruchsvolle globale Märkte. Unser 6.500 m² großes Produktionszentrum ist mit über 150 Maschinen ausgestattet und bietet 4- und 5-Achs -CNC-Bearbeitung , Dreh-Fräsen, Kaltfließpressen und Druckguss unter einem Dach. Diese Ausstattung ermöglicht uns die nahtlose Abwicklung von Projekten – von der ersten CAD-Entwurfsphase bis zur Auslieferung der fertigen Teile.
Wir garantieren kompromisslose Qualitätskontrolle. Enge Toleranzen werden mit der dafür erforderlichen technischen Präzision behandelt. Unsere QA-Ingenieure sind nach ISO 9001, ISO 13485 und IATF 16949 zertifiziert und führen strenge In-Process-, Final- und Out-of-Quality-Kontrollen (IPQC, FQC, OQC) für jede einzelne Produktionscharge durch. Von der Koordinatenmessung und optischen Profilierung bis hin zu Härte- und Salzsprühtests validieren wir Ihre kritischen Spezifikationen im Vorfeld, sodass Sie einbaufertige Komponenten ohne Montageprobleme oder kostspielige Produktionsstillstände erhalten. Neben der Fertigung bieten wir Ihnen Reaktionszeiten von nur 2 Stunden auf neue Angebotsanfragen, direkte Unterstützung bei der Prototypenentwicklung und reibungslosen Exportversand nach Europa, Nordamerika, Asien und Ozeanien.
Wir freuen uns auf Ihre Anfragen und Muster. Besuchen Sie unsere Website oder kontaktieren Sie uns direkt für ein unverbindliches Angebot!
