 Deutsch




Haben Sie jemals einen 2024-Aluminiumauftrag aus dem Schraubstock gezogen und dabei zugesehen, wie ein „gutes“ Maß verschwand? Vielleicht hat sich die Wand geöffnet. Vielleicht ist das Finish auf halbem Weg grau geworden. Dieser Leitfaden richtet sich an die Person, die das Ergebnis mit ernstem Gesicht erklären, korrigieren und die nächste Charge zitieren muss. Wir arbeiten von der Spindel nach außen: Temperierung, Kantengeometrie, Spandicke, Eingriff, Kühlmittel, dann Inspektion. Das Ziel besteht darin, weniger Unbekannte auf dem Kostenvoranschlag und weniger unangenehme Überraschungen bei der Endkontrolle zu erleben.
Wenn man das Jahr 2024 als „nur ein weiteres einfaches Aluminium“ bezeichnet, beginnt das Problem. Ein sauberes erstes Stück kann sich in eine verschwommene Wand verwandeln, nachdem sich am Rand eine dünne Aluminiumhaut gebildet hat. Fügen Sie Spindelwärme und freigegebene Materialspannung hinzu, und eine kleine Abweichung wird zu einem Chargenproblem.
Schnelle Antwort: Für eine starre CNC-Fräse mit einem scharfen zwei- oder dreischneidigen Hartmetall-Schaftfräser liegt ein praktisches Versuchsfenster für Schmiedearbeiten im Jahr 2024 oft bei 245–455 m/min (800–1.500 SFM), dann angepasst an Werkzeugdurchmesser, Eingriff, Halter, Maschinenleistung und Kühlmittelzufuhr. Stellen Sie den Vorschub anhand der Spanlast ein, nicht anhand einer bequem aussehenden Vorschubzahl. Behandeln Sie jede Tabelle unten als kontrollierten Ausgangspunkt und geben Sie den aktuellen Daten des Werkzeugherstellers Vorrang.
1. Was 2024 an der Spindel anders macht
Auf einem Mühlenzertifikat erscheint 2024 als wärmebehandelbare Al-Cu-Mg-Legierung. Erwarten Sie Kupfer mit 3,8–4,9 %, Magnesium mit 1,2–1,8 % und Mangan mit 0,3–0,9 %. Die Dichte beträgt etwa 2,78 g/cm³ und der Elastizitätsmodul etwa 73,1 GPa. NISTs Eigenschaften von geknetetem Aluminium und Aluminiumlegierungen listet 485 MPa ultimative und 345 MPa Ausbeute auf Stärke wie typisch für bloßes T3; T4/T351 hat eine Endausbeute von etwa 470 MPa und eine Ausbeute von 325 MPa. Dabei handelt es sich um Richtwerte, nicht um Zeichnungswerte. Produktform, Dicke, Ausrichtung und die maßgebliche Spezifikation entscheiden immer noch darüber, was der Lieferant zertifizieren muss.
An der Spindel kann ein langes Werkzeug von der Wand gestoßen werden, während die Matrize auf einer schlecht geschmierten Kante schmiert. Kupferreiche Partikel verschleißen weiterhin die Flanke. Untersuchen Sie jede Flöte; Eine Einlage oder ein schmaler Verschleißbereich kann bereits Größe und Finish bestimmen.
Die Härte ist genauso wichtig wie die Legierungsbezeichnung. T3-Blatt und T351-Platte sind keine austauschbaren Prozesseingaben. T351 wurde durch Strecken spannungsarm gemacht und ist normalerweise die sicherere Ausgangsform für eine Plattenkomponente mit tiefen Taschen, aber es ist nicht spannungsfrei. Entfernen Sie den größten Teil des Abschnitts von einer Seite und das verbleibende Spannungsfeld kann das Teil immer noch verbiegen. Notieren Sie vor der Angebotserstellung die vollständige Beschreibung – 2024-T3, T351, T851, Alclad oder blank – sowie Produktform und Materialstandard.
|
Element |
Bedeutung in der Werkstatt |
RFQ-Details zur Bestätigung |
|
2024-T3 |
Hohe Festigkeit; Eigenspannungen können nach starkem oder ungleichmäßigem Abtragen sichtbar werden. |
Blech-/Stabform, Dicke, Faserrichtung, blank oder plattiert |
|
2024-T351 |
Stretch-Entlastung verbessert die Plattenstabilität, aber asymmetrische Taschenbildung kann dennoch Spannungen abbauen |
Plattenzertifizierung, Schnittausrichtung, Ebenheitszugabe |
|
2024-T851 |
Künstlich gealterter Zustand mit höherer Festigkeit; Schnittdaten und Endplan benötigen einen eigenen Test |
Genaue Produktform und Anforderungen an die mechanischen Eigenschaften |
|
Alclad 2024 |
Dünne korrosionsbeständige Verkleidungen können durch maschinelle Bearbeitung entfernt oder beschädigt werden |
Bereiche, in denen die Verkleidung bestehen bleiben muss und Anforderungen an den Kantenschutz
|
Benötigen Sie zunächst einen Legierungsvergleich? Unser Leitfaden zum CNC-Fräsen von 6061, 7075 und 5052 Aluminium legt die Grundlage fest. Bringen Sie drei zusätzliche Fragen zurück zu einem Druck im Jahr 2024: Welche Flächen sind zyklischer Belastung ausgesetzt, wo entweicht die Materialspannung und welcher Kantenzustand beendet die genehmigte Lebensdauer des Werkzeugs?
2. Erstellen Sie die Startparameter, anstatt zu raten
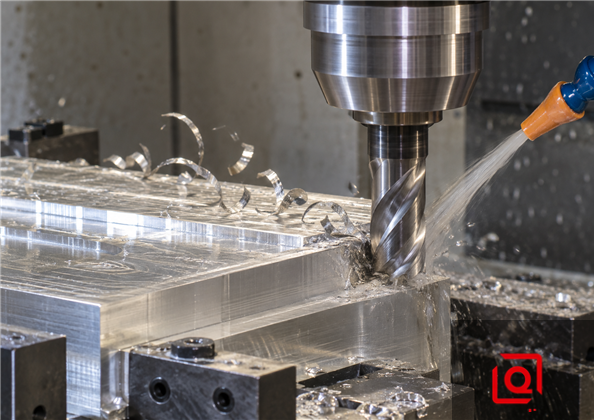
Hartmetall-Schaftfräsen von 2024 Aluminium: Schnittgeschwindigkeit und Spanlast gemeinsam bewerten.
Drei Gleichungen halten den Aufbau ehrlich:
Spindelgeschwindigkeit: n = (1.000 × Vc) / (π × D)
Tabellenvorschub: Vf = n × z × fz
Materialabtragsrate: Q = ap × ae × Vf / 1.000
Hier ist Vc die Schnittgeschwindigkeit in m/min, D der Werkzeugdurchmesser in mm, n die U/min, z die Anzahl der Nuten, fz der Vorschub pro Zahn in mm/Zahn, ap die axiale Tiefe in mm, ae der radiale Eingriff in mm und Q ist cm³/min. Diese Formeln wählen keinen sicheren Werkzeugweg aus. Sie übersetzen lediglich eine ausgewählte Schnittbedingung in Maschinenbefehle.
Nehmen Sie zur schnellen Kontrolle einen 12-mm-Hartmetallfräser mit drei Schneiden. Eine Oberflächengeschwindigkeit von 300 m/min ergibt etwa 7.960 U/min; 0,08 mm pro Zahn ergeben dann etwa 1.910 mm/min. Ich würde das an einem starren Seitenschnitt versuchen und ihn nicht blind in jede Operation einfügen. Ein voller Schlitz, 60 mm Stick-out, eine dünne Rippe oder eine langsame Steuerung, die winzige Bögen überwindet, ändert die Antwort.
Harvey Performance empfiehlt 800–1.500 SFM als anfängliches Oberflächengeschwindigkeitsband für Aluminiumknetlegierungen, einschließlich 2024, 6061 und 7075, wobei der Spanraum und die Spanabfuhr im Vordergrund stehen. Kennametals Anleitung zur Fehlerbehebung fügt eine praktische Korrektur hinzu: Aufbauschneiden erfordern oft eine schärfere positive Kante, eine effektivere Kühlmittelzufuhr und – innerhalb des zugelassenen Fensters des Werkzeugs – eine höhere Geschwindigkeit oder Spandicke; Schneller Freiflächenverschleiß oder Hitzeschäden erfordern oft eine geringere Schnittgeschwindigkeit. Dabei handelt es sich um Richtungsregeln, nicht um die Erlaubnis, mehrere Variablen gleichzeitig zu ändern.
Startfenster für das Hartmetall-Schaftfräsen 2024
|
Vorgang |
Vc, m/min (SFM) |
fz für Ø6–12 mm Werkzeug, mm/Zahn |
ap |
ae |
Erstes Risiko, das Sie im Auge behalten sollten |
|
Slot in voller Breite |
245–335 (800–1.100) |
0,03–0,07 |
0,25–0,75 × D |
1,00 × D |
Chippacking und Nutschweißen |
|
Konventionelles Taschenschruppen |
275–395 (900–1.300) |
0,04–0,09 |
0,5–1,0 × D |
0,25–0,50 × D |
Lastspitzen in Ecken |
|
Dynamisches/adaptives Schruppen |
305–455 (1.000–1.500) |
0,05–0,11 |
1,0–2,0 × D |
0,08–0,20 × D |
Spanausdünnung und Werkzeugrundlauf |
|
Wanddurchgang beenden |
335–455 (1.100–1.500) |
0,02–0,06 |
Bis zu 1,5 × D |
0,02–0,08 × D |
Durchbiegung, Welligkeit, BUE |
|
Etagendurchgang beenden |
305–425 (1.000–1.400) |
0,03–0,07 |
0,1–0,3 mm |
0,40–0,70 × D |
Chip-Nachschnitt und Zeugenmarkierungen
|
Diese breiten Bänder sind Neuland. Bleiben Sie in der unteren Mitte, wenn sich der Aufbau biegt, der Vorsprung etwa 3×D überschreitet oder der Zugang zum Kühlmittel schlecht ist. Ein starres, ausgewogenes System kann mehr unterstützen; Eine leichte Oberfräse benötigt möglicherweise trotz der Drehzahl weitaus weniger Eingriff.
Lösen Sie einen lauten Schnitt nicht allein durch die Reduzierung des Vorschubs. Wenn die Drehzahl konstant bleibt, wird der Span durch diese Bewegung dünner. Die Kante beginnt zu reiben, die Temperatur steigt und Aluminium kann auf der Rille verschmieren. Wenn Rattern auftritt, überprüfen Sie zunächst Rundlauf, Überstand, Halterzustand, Vorrichtungskontakt und Eckeneingriff. Ändern Sie dann eine Variable und zeichnen Sie das Ergebnis auf.
3. Werkzeuggeometrie: Geben Sie dem Span seinen Platz
Für die allgemeine Schruppbearbeitung mit einem Vollhartmetall-Schaftfräser sind zwei oder drei Spannuten der normale Ausgangspunkt. Zwei Spannuten bieten großzügigen Spanraum für Schlitze und eine schwache Kühlmittelzufuhr. Drei Wellen können die Produktivität steigern und sind oft gut, wenn die Maschine und das Evakuierungssystem mithalten können. Bei leichter Schlichtbearbeitung funktionieren vielleicht vier Schneiden, aber die Verwendung eines Stahlfräsers mit mehreren Schneiden in einer tiefen 2024-Tasche lässt genau dort, wo die Spanlast hoch ist, weniger Spanraumvolumen zurück.
Wählen Sie ein Werkzeug für Aluminium: scharfe Schneidkante, hoher positiver Spanwinkel, polierte Spannut und offene Geometrie. Eine starke Spirale kann die Radialkraft reduzieren und Späne aus einer Tasche ziehen, obwohl sie auch die Axialzugkraft erhöht und eine sichere Werkzeughaltung erfordert. Unrundheit minimieren; Wenn eine Nut den größten Teil der Spanlast trägt, ist die Berechnung des durchschnittlichen Vorschubs irreführend und diese Nut wird zuerst verschleißen.
Für eine unbekannte Aufgabe ist poliertes, unbeschichtetes Hartmetall eine solide Basis. ZrN oder DLC können hilfreich sein, wenn sich die Haftung wiederholt, während PCD für eine stabile Endbearbeitung mit hohem Volumen geeignet ist. Die Beschichtung und der Kantenschliff eines Stahlschneiders können Hitze gut widerstehen, Aluminium jedoch nur schlecht scheren.
Bei mehrflächigen Teilen mit tiefen Taschen oder Verbundzugang kann die Werkzeugauswahl nicht von der Einrichtungsanzahl getrennt werden. Der Leitfaden zu Mehrachsen-CNC-Fräsen für komplexe Aluminiumgeometrien erklärt, warum kürzere Werkzeuge und weniger Umspannvorgänge die Bezugspunktkontrolle sowie die Zykluszeit verbessern können.
4. Eingriffsregeln für Schruppen, Wände, Schlitze und Löcher
Dynamisches Schruppen
Adaptive oder trochoidale Pfade halten den Eingriff konstanter als eine herkömmliche Taschenroutine. Verwenden Sie einen geringen radialen Eingriff und einen tieferen axialen Eingriff, damit der Verschleiß über die gesamte Spannutenlänge verteilt wird. Programmieren Sie einen sanften spiralförmigen oder rampenförmigen Eintritt anstelle eines geraden Eintauchens, es sei denn, der Fräser ist für den Mittenschnitt ausgelegt. Überprüfen Sie die tatsächliche Spanverdünnung: Bei kleinem ae muss der programmierte fz möglicherweise korrigiert werden, um die beabsichtigte maximale Spandicke zu erreichen.
Slotting
Ein Slot ist ein anderer Vorgang, nicht nur eine Tasche mit den gleichen Einstellungen. Der Fräser ist auf beiden Seiten im Eingriff, der Spanraum ist begrenzt und das Risiko eines Nachschneidens steigt. Reduzieren Sie die Geschwindigkeit oder Tiefe entsprechend den Angaben des Werkzeugherstellers, halten Sie die Spanlast aufrecht und verbessern Sie die Luft-/Kühlmittelrichtung. Wenn ein tiefer Schlitz erstellt werden muss, unterteilen Sie ihn in kontrollierte axiale Schritte oder verwenden Sie ein schmaleres Werkzeug und öffnen Sie den Schlitz mit seitlichem Eingriff.
Dünne Wände und Böden
Schruppen Sie beide Seiten an, während die Struktur noch steif ist, lassen Sie das ausgewogene Material und führen Sie die Bearbeitung in abgestuften Durchgängen durch. Eine lange Wand reagiert oft besser auf mehrere axiale Bänder als eine über die gesamte Höhe reichende Leiste. Wechseln Sie die Schnittrichtung oder -reihenfolge, um zu vermeiden, dass Sie wiederholt auf die schwache Seite drücken. Stützen Sie einen dünnen Boden nach Möglichkeit ab, reduzieren Sie die Axialkraft und verwenden Sie einen Werkzeugweg, der keine heißen Späne unter dem Fräser einfängt.
Bohren, Reiben und Gewinde
Tiefbohren wird zu einem Problem der Spanlagerung. Verwenden Sie bei Bedarf Kühlmittel durch das Werkzeug und bohren Sie nur nach Anweisung des Bohrerlieferanten. Eine Reibahle folgt einem wandernden Pilotloch. Korrigieren Sie daher zunächst den Bohrer. Bei einem teuren Rohling verringert das Gewindefräsen das Risiko eines vergrabenen Gewindebohrerbruchs. Wenn das Gewindeschneiden zu einem größeren Volumen führt, kontrollieren Sie die Vorbohrung, die Synchronisierung, das Schmiermittel und den Spanaustritt gemeinsam. Überprüfen Sie die ersten Gewindegänge, bevor Sie dem Drehmomentalarm vertrauen.
5. Kühlmittel- und Spanabfuhr: Ziel ist wichtiger als Lärm
2024 leitet Wärme gut, so dass ein Großteil der Wärme mit dem Chip abfließt – falls der Chip abfließt. Eine große Flut, die die Schneidzone verfehlt, kann weniger nützlich sein als ein kleinerer, stabiler Strahl, der auf den Nutausgang gerichtet ist. Tiefe Hohlräume benötigen einen Weg für den Späneaustritt. Kühlmittel durch das Werkzeug, gut platzierte Düsen oder ein starker Luft-/Ölnebel können je nach Maschinendesign, Brandschutzbestimmungen, örtlichen Vorschriften und Teilegeometrie angemessen sein.
Halten Sie die Kühlmittelkonzentration innerhalb des vom Flüssigkeitslieferanten angegebenen Bereichs und überprüfen Sie sie mit einem Refraktometer. Eine schwache oder verunreinigte Mischung verringert die Gleitfähigkeit und kann Flecken auf der Arbeit hinterlassen. Eine zu reichhaltige Mischung erhöht die Kosten und kann zu Rückständen oder Problemen mit der Belastung des Bedieners führen. Zeichnen Sie Konzentration, Sumpfzustand und Temperatur mit Daten zur Werkzeuglebensdauer auf. Andernfalls könnte es sich bei einem „Werkzeugproblem“ tatsächlich um eine Kühlmittelverschiebung handeln.
Achten Sie auf die Chips. Helle, getrennte Locken oder Kommas sind im Allgemeinen gesünder als abgeflachte, geschweißte, dunkle oder wiederholt zerkleinerte Chips. Ein Nest um den Halter bedeutet, dass die Evakuierung bereits fehlgeschlagen ist. Halten Sie an und korrigieren Sie den Fehler, bevor das Nest über die Oberfläche schleift oder das Kühlmittel blockiert.
6. Lesen Sie den Werkzeugverschleiß, bevor das Teil ihn meldet
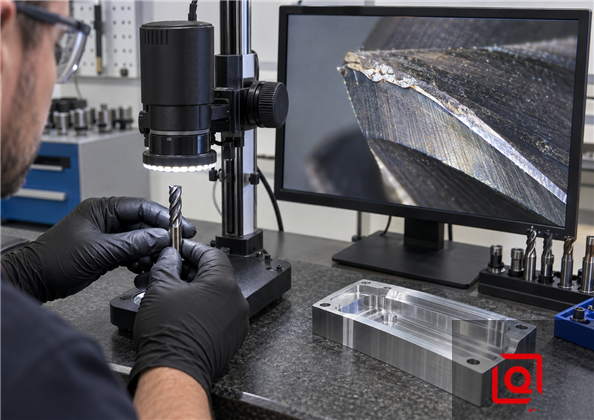
Inspizieren Sie jede Nut in festgelegten Abständen, um Aufbauschneidenbildung, Freiflächenverschleiß und Mikroausbrüche zu erkennen.
Werkzeugverschleiß sollte klassifiziert und nicht als „der Fräser ist defekt“ beschrieben werden. Verwenden Sie eine Lupe oder ein Mikroskop und vergleichen Sie die gleichen Rillenpositionen in einem festgelegten Intervall.
|
Symptom |
Wahrscheinlicher Mechanismus |
Bestätigen Sie, bevor Sie Daten ändern |
Kontrollierte Reaktion |
|
Aluminium klebt an Spanfläche; verschmierte Oberfläche |
Aufgebaute Kante (BUE) |
Kühlmittelziel, Geschwindigkeit, tatsächliche Spandicke, polierte Kante |
Kante bereinigen/ersetzen; Schmierung wiederherstellen; Geschwindigkeit oder Spandicke nur innerhalb der Werkzeuggrenzen erhöhen |
|
Sogar glänzendes Land hinter der Kante |
Flankenverschleiß |
Schnittzeit, Vc, Schleifkontakt, Rundlauf |
Vc reduzieren; eine verschleißfestere Sorte/Beschichtung verwenden; Legen Sie eine Verschleißgrenze fest |
|
Kleine gebrochene Abschnitte auf einer Flöte |
Mikrochips oder Überlastung |
Unrundheit, unterbrochener Eintritt, Spannachschneiden, Haltersteifigkeit |
Rundlauf/Eintritt korrigieren; Spitzenengagement oder fz reduzieren; Evakuierung verbessern |
|
Sich wiederholende Streifen an der Wand |
Unrundheit, Rattern, abgenutzte Kante oder Durchbiegung |
Werkzeugvorsprung, Spindel/Halter, Wandhalterung |
Assembly verkürzen; Restbestand; Verwenden Sie einen leichten, isolierten Abschlussdurchgang |
|
Durchmesser wächst während der Charge |
Kantenverschleiß oder thermische Drift |
Werkzeugversätze, Spindel-/Kühlmitteltemperatur, Messgerätetrend |
Verschleißkompensation von thermischer Kompensation trennen; Werkzeug nach Trend ändern |
|
Plötzliche Lastspitze in Ecken |
Übermäßiges Engagement oder zu viele Chips |
CAM-Simulation, Eckenradius, Düsenzugang |
Glättungs-/Bogenbewegungen hinzufügen; unterer ae; klare Chips
|
Kennametal identifiziert gleichmäßigen Freiflächenverschleiß als die bevorzugte vorhersehbare Fehlerart. Das ist ein nützliches Produktionsziel: Vorhersehbarer Verschleiß kann im Trend liegen; Zufälliges Chipping kann nicht erfolgen. Legen Sie eine Werkzeugwechselregel fest, die an das kritische Merkmal gebunden ist – Oberflächengüte, Bohrungsgröße, Wandprofil, Spindellaständerung oder gemessener Flankenverschleiß. Ein allgemeiner VB-Grenzwert von 0,30 mm kann für eine ermüdungsempfindliche Oberfläche oder ein Merkmal von ±0,01 mm viel zu spät sein.
In einem konsistenten Intervall messen. Überprüfen Sie bei einem neuen Prozess nach dem ersten Teil und dann nach einem kurzen kontrollierten Lauf. Erfassen Sie Bearbeitungsminuten, Materialcharge, Werkzeugcharge, Versatzänderungen, gemessene Merkmale, Rauheit (falls angegeben) und ein Foto der Kante. Sobald die Kurve stabil ist, legen Sie eine konservative geplante Änderung fest, bevor der Qualitätstrend umschlägt. Wenn sich der Schnitt abrupt ändert, isolieren Sie das letzte bestätigte Intervall, anstatt zu raten, wo der Fehler begann.
7. Ein praktisches Einwahlverfahren
1. Sperren Sie die Eingänge. Bestätigen Sie Härte, Rohteilform, Härte-/Zertifizierungsanforderungen, Werkzeugteilenummer, Halter, Vorsprung, Kühlmittel, Vorrichtung und CAM-Strategie.
2. Überprüfen Sie das System vor dem Schneiden. Messen Sie den Rundlauf in der Nähe der Schneidkante, überprüfen Sie den Halter und die Spindelkonizität und stellen Sie sicher, dass das Teil auf sauberen, wiederholbaren Bezugspunkten sitzt.
3. Wählen Sie ein konservatives Vc und korrigieren Sie fz. Halbieren Sie den Vorschub nicht, ohne die Spandicke zu kennen. Behalten Sie einen echten Chip unter der Kante.
4. Beweisen Sie das schlechteste Engagement. Testen Sie die tiefste Ecke, den vollen Schlitz, die Einstiegsbewegung und die längste nicht unterstützte Wand – nicht nur den einfachen geraden Schnitt.
5. Ändern Sie jeweils eine Variable. Ein Schritt von 10–15 % ist in der Regel einfacher zu interpretieren als ein drastischer Reset. Beachten Sie Geräusch, Spindellast, Spanform, Kantenzustand und Messergebnis.
6. Trennen Sie Schrupp- und Schlichtwerkzeuge, wenn das Risiko dies rechtfertigt. Ein rauerer Schleifer kann eine kleine Kante verlieren und trotzdem Material abtragen; Dieselbe Kante kann eine Abschlussanforderung nicht erfüllen.
7. Geben Sie das Teil vor der Endabnahme frei. Lösen Sie die Klemme, lassen Sie die Temperatur normalisieren, reinigen Sie die Bezugspunkte und messen Sie erneut. Dadurch werden Klammerverformungen und Spannungsbewegungen sichtbar.
8. Frieren Sie das bewährte Fenster ein. Speichern Sie die Werkzeugbaugruppe, die CAM-Revision, die Versätze, den Kühlmittelzustand, die Inspektionshäufigkeit und das Wechselkriterium im Läufer.
Diese Disziplin ist auch beim Vergleich von Fräs-, Dreh- und Extrusionsrouten nützlich. Der umfassendere Prozessleitfaden für die Aluminiumbearbeitung hilft dabei, einzelne Parameter in den gesamten Herstellungsprozess einzubeziehen.
8.Dimensionsstabilität: Durch Schneiden von Daten kann eine fehlerhafte Sequenz nicht behoben werden
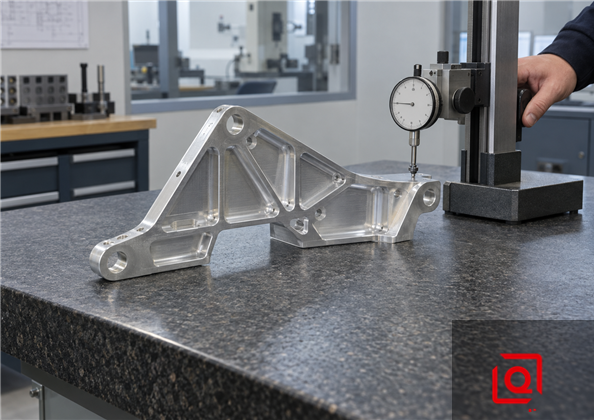
Maßnahme freigegebener 2024-T351-Teile nach Temperaturstabilisierung; Durch Klemmen können Verzerrungen verdeckt werden.
Thermische Bewegung wird leicht unterschätzt. Verwenden Sie 23,2 µm/m·°C als Arbeitsausdehnungswert für 2024 zwischen 20 und 100 °C. Bei einer Spannweite von 300 mm sind nur 5 °C Unterschied etwa 0,035 mm wert – bereits mehr als viele Zeichnungsbeschreibungen. Notieren Sie mit der Messung die Bauteil-, Raum- und Kühlmitteltemperatur. Ein Ergebnis einer heißen Maschine und ein KMG-Ergebnis bei 20 °C sind nicht dieselbe Beobachtung.
Reststress ist der andere Faktor. Wenn die Spezifikation eine T351-Platte zulässt, halten Sie die Rohlingsausrichtung konsistent und nehmen Sie vergleichbare Beträge von den gegenüberliegenden Flächen ab. Unsere übliche Logik ist grob: Lösen Sie das Teil, lassen Sie es sich bewegen, stellen Sie den Bezugspunkt wieder her und erst dann halbfertigen und fertigstellen. Die Klammer sollte das Werkstück lokalisieren und nicht flach bügeln. Eine Bemaßung, die sich nach der Freigabe ändert, weist auf Reihenfolge oder Werkstückhaltung hin; Ein weiterer Verschleißversatz verbirgt ihn nur für ein Setup.
Designentscheidungen können den Kampf reduzieren. Vermeiden Sie einen abrupten Übergang von einem schweren Vorsprung zu einem hauchdünnen Boden, geben Sie Innenecken einen bearbeitbaren Radius, identifizieren Sie echte Funktionsbezüge und wenden Sie enge Toleranzen nur dort an, wo die Montage dies erfordert. Ausführlichere DFM-Details finden Sie unter Aluminium-CNC-Fräsmaterial, Toleranz und Designleitfaden.
9. Verifiziertes Produktbeispiel – und die Materialgrenze
Liqins veröffentlichte Präzisionsbearbeitungsseite für Aluminiumverteiler zeigt die Art von Geometrie, die die Prozessplanung ausmacht: gekreuzte Durchgänge, Gewinde, Dichtflächen und mehr Daten. Die Materiallinie auf dieser Seite beginnt mit 6082-T6 und bietet auch 6061-T6 oder 7075-T6 an. Sie werden 2024 in dieser Liste nicht finden. Diese Unterscheidung bleibt in diesem Artikel bestehen; Ein nützliches Beispiel ist keine Lizenz zum Ändern der Legierung.
Die Prozesslektion ist immer noch relevant. Für einen anonymisierten Fluid-Control-Kunden erfordert die Produktgeometrie Schruppen mit Fertigmaterial, wiederhergestellte Bezugspunkte, Mehrflächenbearbeitung, kontrolliertes Bohren und Gewindeschneiden, Entgraten interner Schnittpunkte, Reinigung und Maßüberprüfung. Wenn eine neue Zeichnung das Jahr 2024 vorsieht, müsste das Ingenieurteam von Liqin die Rohstoffzertifizierung, den Korrosionsschutz, die Schnittdaten, die Verformungskontrolle, die druckbezogenen Anforderungen und die Inspektion erneut validieren – und nicht einfach die Legierung in einem bestehenden Programm ersetzen. Das ist der richtige Weg, ein echtes Produkt als Herstellungsfall zu verwenden, ohne eine Bestellhistorie zu erfinden oder ungeprüfte Leistungen zu beanspruchen.
Weitere veröffentlichte Beispiele finden Sie in der Aluminiumproduktkategorie. Nutzen Sie sie, um die Art der Arbeit zu beurteilen, und senden Sie dann die echte Zeichnung für 2024; Legierung, Geometrie, Menge und Prüfbedarf müssen gemeinsam beurteilt werden.
10. Bevor Sie ein Angebot anfordern: Was wir tatsächlich brauchen
Eine STEP-Datei gibt die Form vor, nicht das gesamte Risiko. Kombinieren Sie es mit einer revisionskontrollierten 2D-Zeichnung. Geben Sie Legierung, Härte, Rohlingsform, maßgebliche Spezifikation, Menge, CTQ-Merkmale, Bezugspunkte und GD&T, Rauheit, Oberflächenbeschaffenheit, Prüfanforderungen, Dokumentation, Verpackung und Lieferdatum an. Fehlende Elemente werden zu Angebotsannahmen; Sichtbare Elemente werden zu einem Prozessplan.
Markieren Sie zyklisch belastete Flächen, Lagersitze, Dichtungen, dünne Abschnitte und Abmessungen nach der Beschichtung. Wenn eine Toleranz schwer zu klassifizieren ist, teilen Sie uns mit, was das Merkmal in der Baugruppe bewirkt. Dieser Hinweis könnte einen besseren Bezugswert oder eine bessere Prüfmethode vorschlagen.
Für eine DFM-Bewertung und ein Angebot senden Sie Ihre Zeichnung über die Liqin-Kontaktseite. Bitten Sie das Team, dem Angebot die vorgeschlagene Materialhärte, den Werkzeugwegansatz, die Endaufmaße, den kritischen Prüfplan und alle Annahmen mitzuteilen. Eine zweiseitige technische Überprüfung vor dem Schneiden ist günstiger als die Überarbeitung einer Charge nach der Inspektion.
Klicken Sie hier für Ihre Anfrage 👆
FAQs
1.Ist 2024 in der Werkstatt wirklich härter als 6061?
Die ersten paar Chips sehen möglicherweise so sauber aus, dass 2024 überhaupt nicht schwieriger zu sein scheint. Die Unterschiede treten später auf – in Bezug auf Kantenlast, Verschleiß, Korrosionsplanung und Bewegung nach der Freigabe. Ein gutes 6061-Programm ist immer noch nützlich, aber nur als Maßstab. Gehen Sie zurück zum Cutter-Blatt und beweisen Sie den ersten Lauf im Jahr 2024, bevor Sie die Route als stabil bezeichnen.
2. Wo soll ich mit der Schnittgeschwindigkeit bei einem Fräsauftrag im Jahr 2024 beginnen?
Stellen Sie sich 245–455 m/min (800–1.500 SFM) als den Außenzaun vor, nicht als die Lösung. Fräserdurchmesser und -reichweite, Radialkontakt, Halter, Spindel, Kühlmittel und das Lebensdauerziel verschieben alle den Startpunkt. Volle Slots und federnde Setups gehören eher zur langsamen Seite. Ein leichtes, stabiles Engagement rechtfertigt möglicherweise mehr. Berechnen Sie die Drehzahl mit dem tatsächlichen Durchmesser und bewahren Sie das neueste Schneideblatt neben dem Programm auf.
3. Ein brandneues Werkzeug nimmt Aluminium auf – was ist schief gelaufen?
Ein neuer Fräser kann Aluminium fast sofort schweißen, wenn der Schnitt Wärme statt Späne erzeugt. Überprüfen Sie, ob die Kante scharf und poliert ist, ob der Rundlauf eine Nut verrichtet und ob der Span tatsächlich aus der Tasche austritt. Schauen Sie sich dann die Geschwindigkeit, die tatsächliche Spandicke und die Schmierstoffrichtung an. Halten Sie nach einer Änderung inne und schauen Sie sich die Kante noch einmal an. Greifen Sie nicht automatisch zur Feed-Überschreibung. Ein dünner Chip, der reibt, kann die Ablagerung schneller aufbauen, nicht aber aushärten.
4. Ist T351 für eine Deep-Pocket-Platte die sicherere Wahl als T3?
Für eine Platte mit vielen Taschen ist T351 normalerweise das ruhigere Ausgangsmaterial, da es dehnungsentlastet wurde. „Ruhiger“ bedeutet nicht automatisch flach. Behalten Sie die Korn- und Rohlingsausrichtung im Auge, entfernen Sie das Gleichgewicht, lösen Sie die Klemmen zwischen den Stufen, kontrollieren Sie die Hitze und prüfen Sie, nachdem sich das Teil entspannt hat. Der Laden sollte diesen Austausch niemals stillschweigend vornehmen. T3, T351 und eine weitere Produktform ziehen Entscheidungen; Der Designeigentümer muss die Änderung genehmigen.
5. Welches Werkstattsignal sollte im Jahr 2024 einen Werkzeugwechsel auslösen?
Lassen Sie die Funktion das Limit festlegen. Ein Schruppwerkzeug kann manchmal mit einer sichtbaren, gleichmäßigen Verschleißfläche laufen; Das Endbearbeitungswerkzeug an einer Ermüdungsfläche oder Lagerbohrung muss möglicherweise viel früher verlassen werden. Während der Qualifizierung werden Protokollschnittminuten sowie Größe, Rauheit, Spindellast, Versätze und gemessene VB erfasst. Wählen Sie den Wendepunkt, solange diese Trends noch langweilig und vorhersehbar sind – nicht nach der ersten abgebrochenen Kante.
Klicken Sie hier für Ihre Anfrage 👆
Zusammenfassung
Gute Arbeit im Jahr 2024 wird selten durch eine clevere Einstellung gerettet. Die Härte des Werkstücks, die Kante, der Werkzeugkontakt, der Kühlmittelweg, die Vorrichtung und der Prüfzeitpunkt müssen übereinstimmen. Halten Sie einen echten Span unter einen scharfen Aluminiumschneider, lassen Sie ihn austreten und benennen Sie die Abnutzung, die Sie sehen. Den starken Materialabtrag ausgleichen, das Teil entspannen lassen und dann bei einer bekannten Temperatur messen. Für ein nützliches Angebot senden Sie den Zeichnungssatz, die Materialbeschreibung, das Volumen, die Endbearbeitung und die CTQ-Notizen. Das gibt der Technik etwas Sichereres als eine generische Zyklusvermutung.
Kontaktinformationen
Unternehmen: Ningbo Liqin Industry Co., Ltd.
Tägliche Kundenwartung und Kundendienst: service@shturl. zhuwanying@cncliq.com
Neue Anfrage, Angebot und Bestelldiskussion:business@shturl. zhouli@chinaliqin.com
Hotline: +86 18757148656
Haftungsausschluss
Alle in diesem Blog veröffentlichten technischen Artikel, Materialspezifikationen, Bearbeitungsempfehlungen und Details zur Oberflächenbehandlung dienen nur zu Informations- und Referenzzwecken. Bitte beachten Sie, dass allgemeine Blogeinblicke unterzeichnete technische Vereinbarungen nicht ersetzen. Da kundenspezifische Teile je nach Materialwärmezahl, Maschinenkalibrierung und spezifischen Toleranzen variieren, werden verbindliche Qualitätsspezifikationen ausschließlich durch Ihre genehmigten CAD-Zeichnungen, unterzeichneten Verträge und formellen Qualitätspläne bestimmt.
Alle in diesem Blog vorgestellten Kundenfallstudien wurden gründlich anonymisiert und bereinigt. Die angezeigten Leistungskennzahlen, Fertigungsabläufe und Bilder dienen ausschließlich der Demonstration unserer kundenspezifischen Bearbeitungsfähigkeiten und stellen keinen einzigen universellen Standard für alle Aufträge dar.
Liqin Manufacturing Team
Aufbauend auf 18 Jahren Erfahrung in der Präzisionstechnik fertigt Ningbo Liqin Industry Metallkomponenten mit hohen Toleranzen für anspruchsvolle globale Märkte. Wir operieren in einem 6.500 m² großen Produktionszentrum, das mit über 150 Maschinen ausgestattet ist, die 4- und 5-Achsen-CNC-Bearbeitung, Fräs-Dreh-Bearbeitung, Kaltfließpressen, und Druckguss unter einem Dach. Mit diesem Setup können wir Projekte nahtlos verwalten und Teile von den ersten CAD-Konzepten direkt bis zur endgültigen Lieferung weiterleiten.
Wir übernehmen die Qualitätskontrolle ohne Kompromisse. Enge Toleranzen behandeln wir mit der nötigen Ingenieursdisziplin. Unterstützt durch die Zertifizierungen ISO 9001, ISO 13485 und IATF 16949 führen unsere QA-Ingenieure bei jeder einzelnen Produktionscharge strenge IPQC-, FQC- und OQC-Prüfungen durch. Von der KMG-Abmessungskartierung und optischen Profilierung bis hin zu Härte- und Salzsprühtests validieren wir Ihre kritischen Spezifikationen im Voraus – so erhalten Sie einsatzfertige Komponenten ohne Montageprobleme oder kostspielige Produktionsunterbrechungen. Zusätzlich zur Fertigung können Sie sich darauf verlassen, dass wir auf neue Anfragen innerhalb von zwei Stunden reagieren, direkte Unterstützung bei der Bemusterung von Prototypen erhalten und einen reibungslosen Exportversand nach Europa, Nordamerika, Asien und Ozeanien gewährleisten.
Wir freuen uns über Ihre Anfragen und Muster. Besuchen Sie unsere Website oder kontaktieren Sie uns direkt für ein wettbewerbsfähiges Angebot!
