 Deutsch




Haben Sie schon mal erlebt, wie ein einwandfrei gedrehtes Teil nach dem Transport zur Fräsmaschine unbrauchbar wurde? Die Bohrung stimmt, der Durchmesser auch. Doch dann liegen die Radialbohrungen nicht mehr auf der Bohrungsachse, oder eine Planfläche ist leicht versetzt. Welche Maschine hat versagt? Vielleicht auch keine. Die Schwachstelle könnte die Übergabe zwischen den Maschinen sein.
Diese Übergabe sieht an einer Fräsmaschine harmlos aus. Spannen. Abwischen. Transportieren. Einlegen. Nullpunkt neu finden. Doch ein Span kann sich hinter der Spannbacke festsetzen. Ein Grat kann das Werkstück am Anschlag hindern. Ein Bediener kann den einfachen Außendurchmesser anstelle der funktionalen Bohrung angeben. Kleine Ereignisse? Sicher. Klein genug, um sie zu ignorieren? Nicht, wenn mehrere Elemente von einer Achse aus montiert werden müssen.
Dieser Leitfaden geht der Problematik in der Fertigung nach. Was genau beseitigt ein CNC-Bearbeitungszentrum mit mehreren Bearbeitungsfunktionen? Welche Fehler bleiben bestehen? Wo lohnt sich der zusätzliche Planungsaufwand für die Integration? Wo reicht eine einfache Zwei-Maschinen-Bearbeitung völlig aus? Wellenträger auf dem Tisch? Vielleicht ein Ventilgehäuse, ein Sensorgehäuse, eine Düse oder eine Motorschnittstelle? Beachten Sie bei der Angebotsanfrage die Arbeitsreferenzen, bevor Sie die Maschinenachsen zählen.
Kurzantwort: Warum kann die Dreh-Fräs-Bearbeitung Handhabungsfehler reduzieren?
Was ändert sich beim Dreh-Fräsen? Eine Steuerung, ein geplanter Rahmen: Zuerst drehen, dann bohren, fräsen, Gewinde schneiden und die Rückseite entsprechend der Geometrie bearbeiten. Woher kommt die erste zuverlässige Achse? Üblicherweise aus der Hauptspindelbohrung oder dem Drehdurchmesser. Die C-Achsen-Bewegung hält die Winkelorientierung aufrecht. Die Y-Achsen-Bewegung erreicht Details außerhalb der Mitte. Und die Planflächen oder Aussparungen? Eine Frässpindel bearbeitet diese, solange die Spindelposition noch bekannt ist. Wird die Rückseite benötigt? Eine gegenüberliegende Spindel kann das Werkstück aufnehmen, ohne es in eine Vorrichtung zu stecken.
Was verschwindet? Mehrere manuelle Eingriffe, neue Vorrichtungen, neue Anzeigen und die Gefahr, den falschen Offset einzugeben oder anzurufen. Was bleibt? Rundlaufgenauigkeit des Spannfutters. Backenkraft. Werkzeugdurchbiegung. Wärme. Späne. Programmlogik. Gegenspindelübertragung. Messung. Weniger Variablen also; aber nie null.
Wann ist der Vorteil am größten? Achten Sie auf ein hauptsächlich rotierendes Bauteil, dessen gefräste Details von einer Drehachse oder -fläche aus positioniert werden. Eine lose Durchgangsbohrung an einem einfachen Kragen rechtfertigt möglicherweise keine Integration. Ein Lagergehäuse mit indexiertem Ölanschluss, Keilnut, Dichtfläche und hinterem Gewinde sollte genauer betrachtet werden.
Wo verliert die konventionelle Route ihren Bezugspunkt?
Abbildung Vorgang 10. Die Drehmaschine fertigt eine Bohrung und eine axiale Anschlagfläche. Ein Transportträger befördert das Werkstück zu einem Bearbeitungszentrum. Was weiß die Fräsmaschine über die Drehspindel? Nichts, bis die zweite Vorrichtung diese Verbindung wiederherstellt.
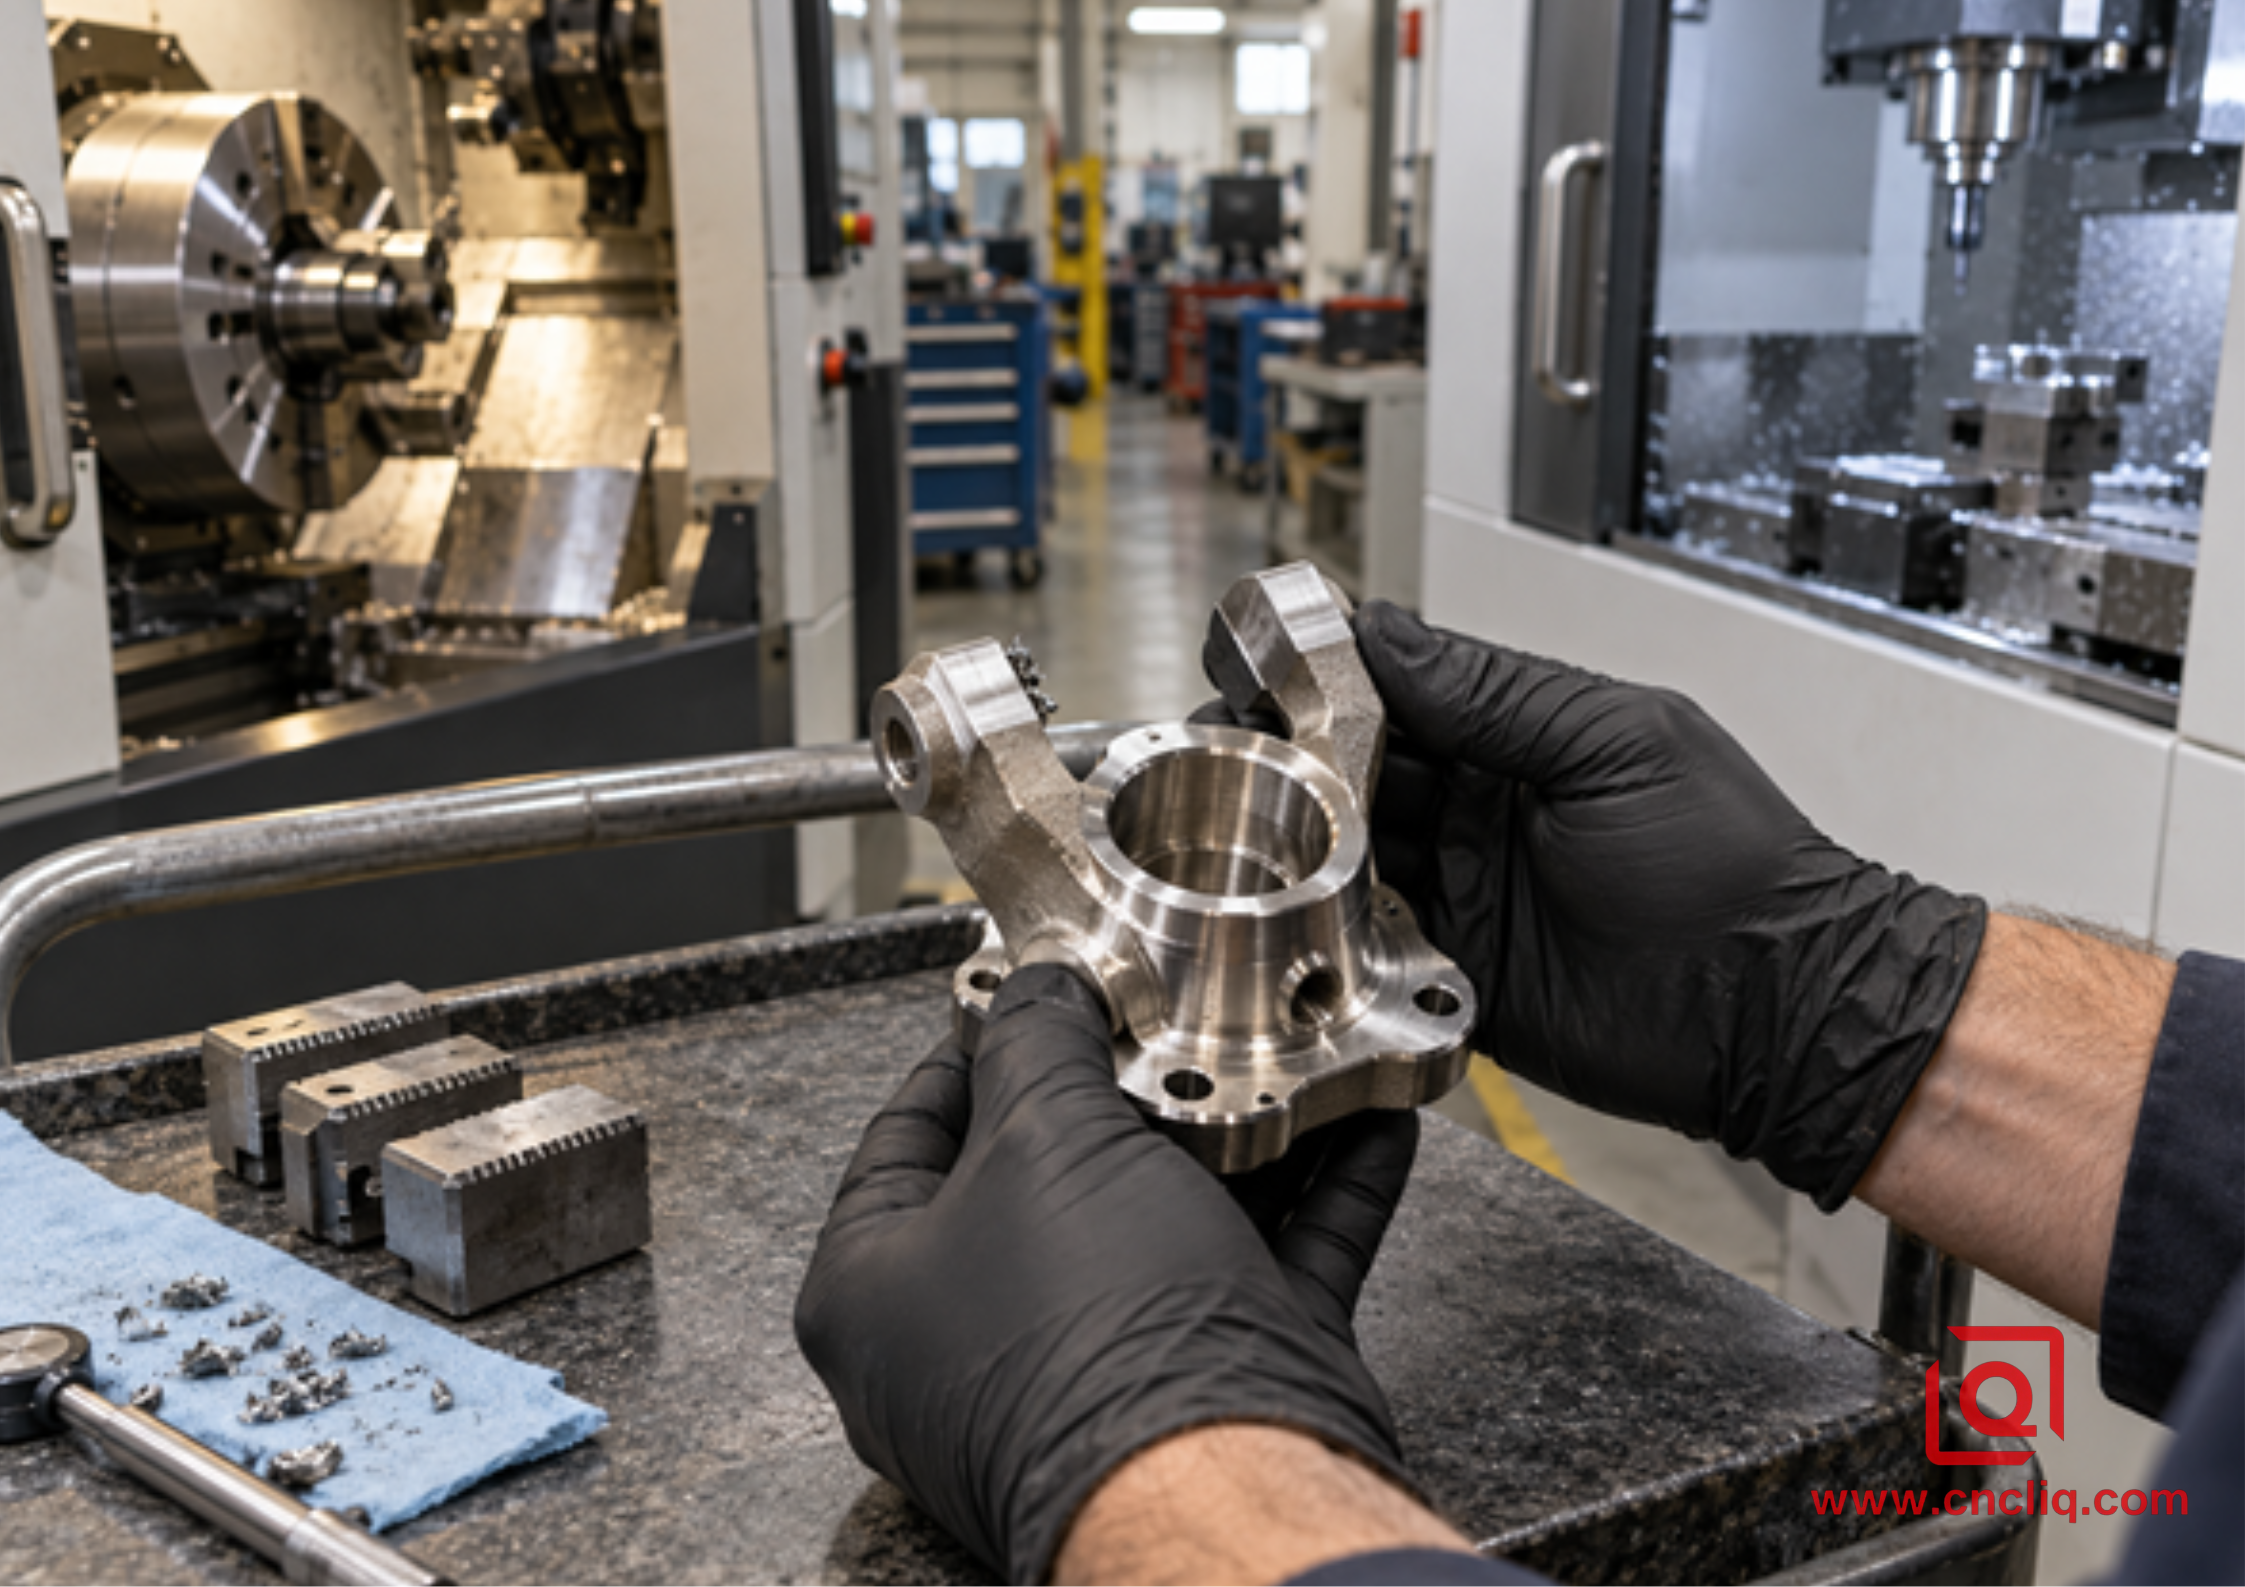
Wie kann bei diesem Wiederaufbau etwas schiefgehen?
1. Ein kleiner Späneklumpen bleibt an der Auflagefläche haften. Das Werkstück sitzt, aber nicht vollständig.
2. Die weichen Backen sind abgenutzt. Sie greifen immer noch, obwohl sich der Mittelpunkt verschoben hat.
3. Der Anpressdruck im Spannfutter ändert sich. Ein dünner Ring wird im eingespannten Zustand rund und nach dem Lösen gelappt.
4. Die Vorrichtung richtet sich an einer geeigneten Kante aus. Die Montage erfolgt jedoch von der fertigen Bohrung aus.
5. Ein Werkstückversatz gehört zur vorherigen Revision oder zum anderen Backensatz.
6. Das Wischtuch sieht sauber aus. Unter dem Anschlag? Da ist noch ein hartnäckiger Grat.
Überraschende Ausfälle? Nein, alltägliche. Und genau darin liegt das Problem. Routinemäßige Abweichungen kündigen sich erst an, wenn eine Charge bearbeitet wird.
Würde ein Toleranzbudget die Gefahr frühzeitig aufdecken? Führen Sie eine grobe Überprüfung durch. Auf dem Notizblock erhält der Anschluss 0,10 mm vom Bohrungsdurchmesser. Das Setzen benötigt 0,03 mm, die Vorrichtungswiederholung ebenfalls. Bezugspunktfindung und Schneiden erhalten jeweils 0,02 mm. Addieren Sie die pessimistische Spalte. Was bleibt übrig? Die gesamte Toleranz. Ist das eine Vorhersage der Leistungsfähigkeit? Nein. Es ist eine Warnung, dass der Bearbeitungsweg keinen Spielraum mehr bietet. Die endgültige Abnahme erfolgt weiterhin anhand der freigegebenen Zeichnung und der gemessenen Prozessdaten.
Welche Normen beschreiben die Zeichnungslogik? Benötigen Sie die formalen Begriffe? Dann konsultieren Sie ISO 1101:2017 . Benötigen Sie die Bezugssystemregeln? Dann konsultieren Sie ISO 5459:2024 . In keinem der Dokumente wird eine Maschine ausgewählt. Beide werfen eine Frage auf, die sich kaum vermeiden lässt: Wie oft muss die Produktion die Funktionsreferenz neu erstellen?
Was befindet sich eigentlich im Inneren eines CNC-Multifunktionszentrums?
Im Angebot ist ein angetriebener Revolverkopf aufgeführt. Ist damit die Maschinenwahl entschieden? Nein. Manchmal beschränkt sich der Auftrag auf eine Axialbohrung, eine Querbohrung, ein Gewindeschneiden oder eine Planfläche. Verständlich. Mit der verfügbaren Y-Achse sind auch außermittige Arbeiten möglich. Zugang zu komplexen Winkeln auf der Zeichnung? Dann ist eine schwenkbare B-Achse sinnvoll. Das abgeschnittene Ende muss bearbeitet werden? Eine gegenüberliegende Spindel ermöglicht dies, ohne dass man die Werkstatt durchqueren muss.
Welches Element reduziert den Handhabungsfehler? Nicht eine einzelne Achse. Der Gewinn ergibt sich aus der Prozessintegration. Die Steuerung hält die Werkstückposition bei, während verschiedene Schnittmodi diese berücksichtigen.
Wie beschreiben Maschinenbauer diese Idee? Wie formuliert Mazak sie? Auf der Seite der INTEGREX i-500S werden neben dieser Idee vier Aspekte der Fertigung genannt: Handhabung, Vorrichtungen, Leerlauf und Teilegenauigkeit. Auf der Seite von DMG MORI für Dreh- und Fräsmaschinen wird der Ablauf aus der Perspektive eines Sechskant-Werkstücks beschrieben. Manuelles Nachspannen beseitigt die Reibungsverluste. Ein nützlicher Mechanismus, ja. Eine Garantie für Ihr Bauteil? Nein. Zeichnung und Spannvorrichtung geben weiterhin den Ausschlag.
Frage an der Maschine | Drehbank und Fräsmaschine | Ein Fräsdrehprozess |
Wer legt die Bohrungsachse fest? | Zuerst die Drehbank; eine spätere Vorrichtung versucht, sie wiederzuerlangen. | Hauptspindel, wobei dieser Rahmen erhalten bleibt |
Wie wird die Winkelposition ermittelt? | Anschlag, Vorrichtung, Anzeige oder Sonde | Die Position der C-Achse bleibt bekannt |
Wer transportiert die Waren? | Bediener oder externe Automatisierung | Maschinenachsen und vielleicht die Gegenspindel |
Wo können sich Warteschlangen bilden? | Zwischen den Operationen | Üblicherweise nach dem integrierten Schneiden |
Welches Risiko schrumpft am stärksten? | Es wird ein geringes Handhabungsrisiko beseitigt. | Manuelle Sitz-, Takt- und Offset-Umbauarbeiten |
Welches Risiko bleibt bestehen? | Schneiden plus jede Übergabe | Schneiden, Spannen, thermische Behandlung, Spanbildung, Transfer und Messung |
Bedeutet eine Einrichtung wirklich nur eine Klemmung?
Kaum. Beobachten Sie, wie die Hauptspindel das Werkstück an die Gegenspindel weitergibt. Was hat sich geändert? Die Bewegung erfolgt automatisch, doch die Kontaktflächen und die Backenkräfte verändern sich. Betrachten Sie dies als einen weiteren Spannzustand.
Was gehört in den Übertragungsplan? Aufnahmedurchmesser. Spannlänge. Auflagefläche. Spannfutterdruck. Synchronisation. Abstechzugabe. Restmaterial. Rundlauf nach der Aufnahme. Welche Merkmale bleiben beim ersten Spannfutter? Welche können sicher nach hinten verschoben werden? Notieren Sie die Antworten.
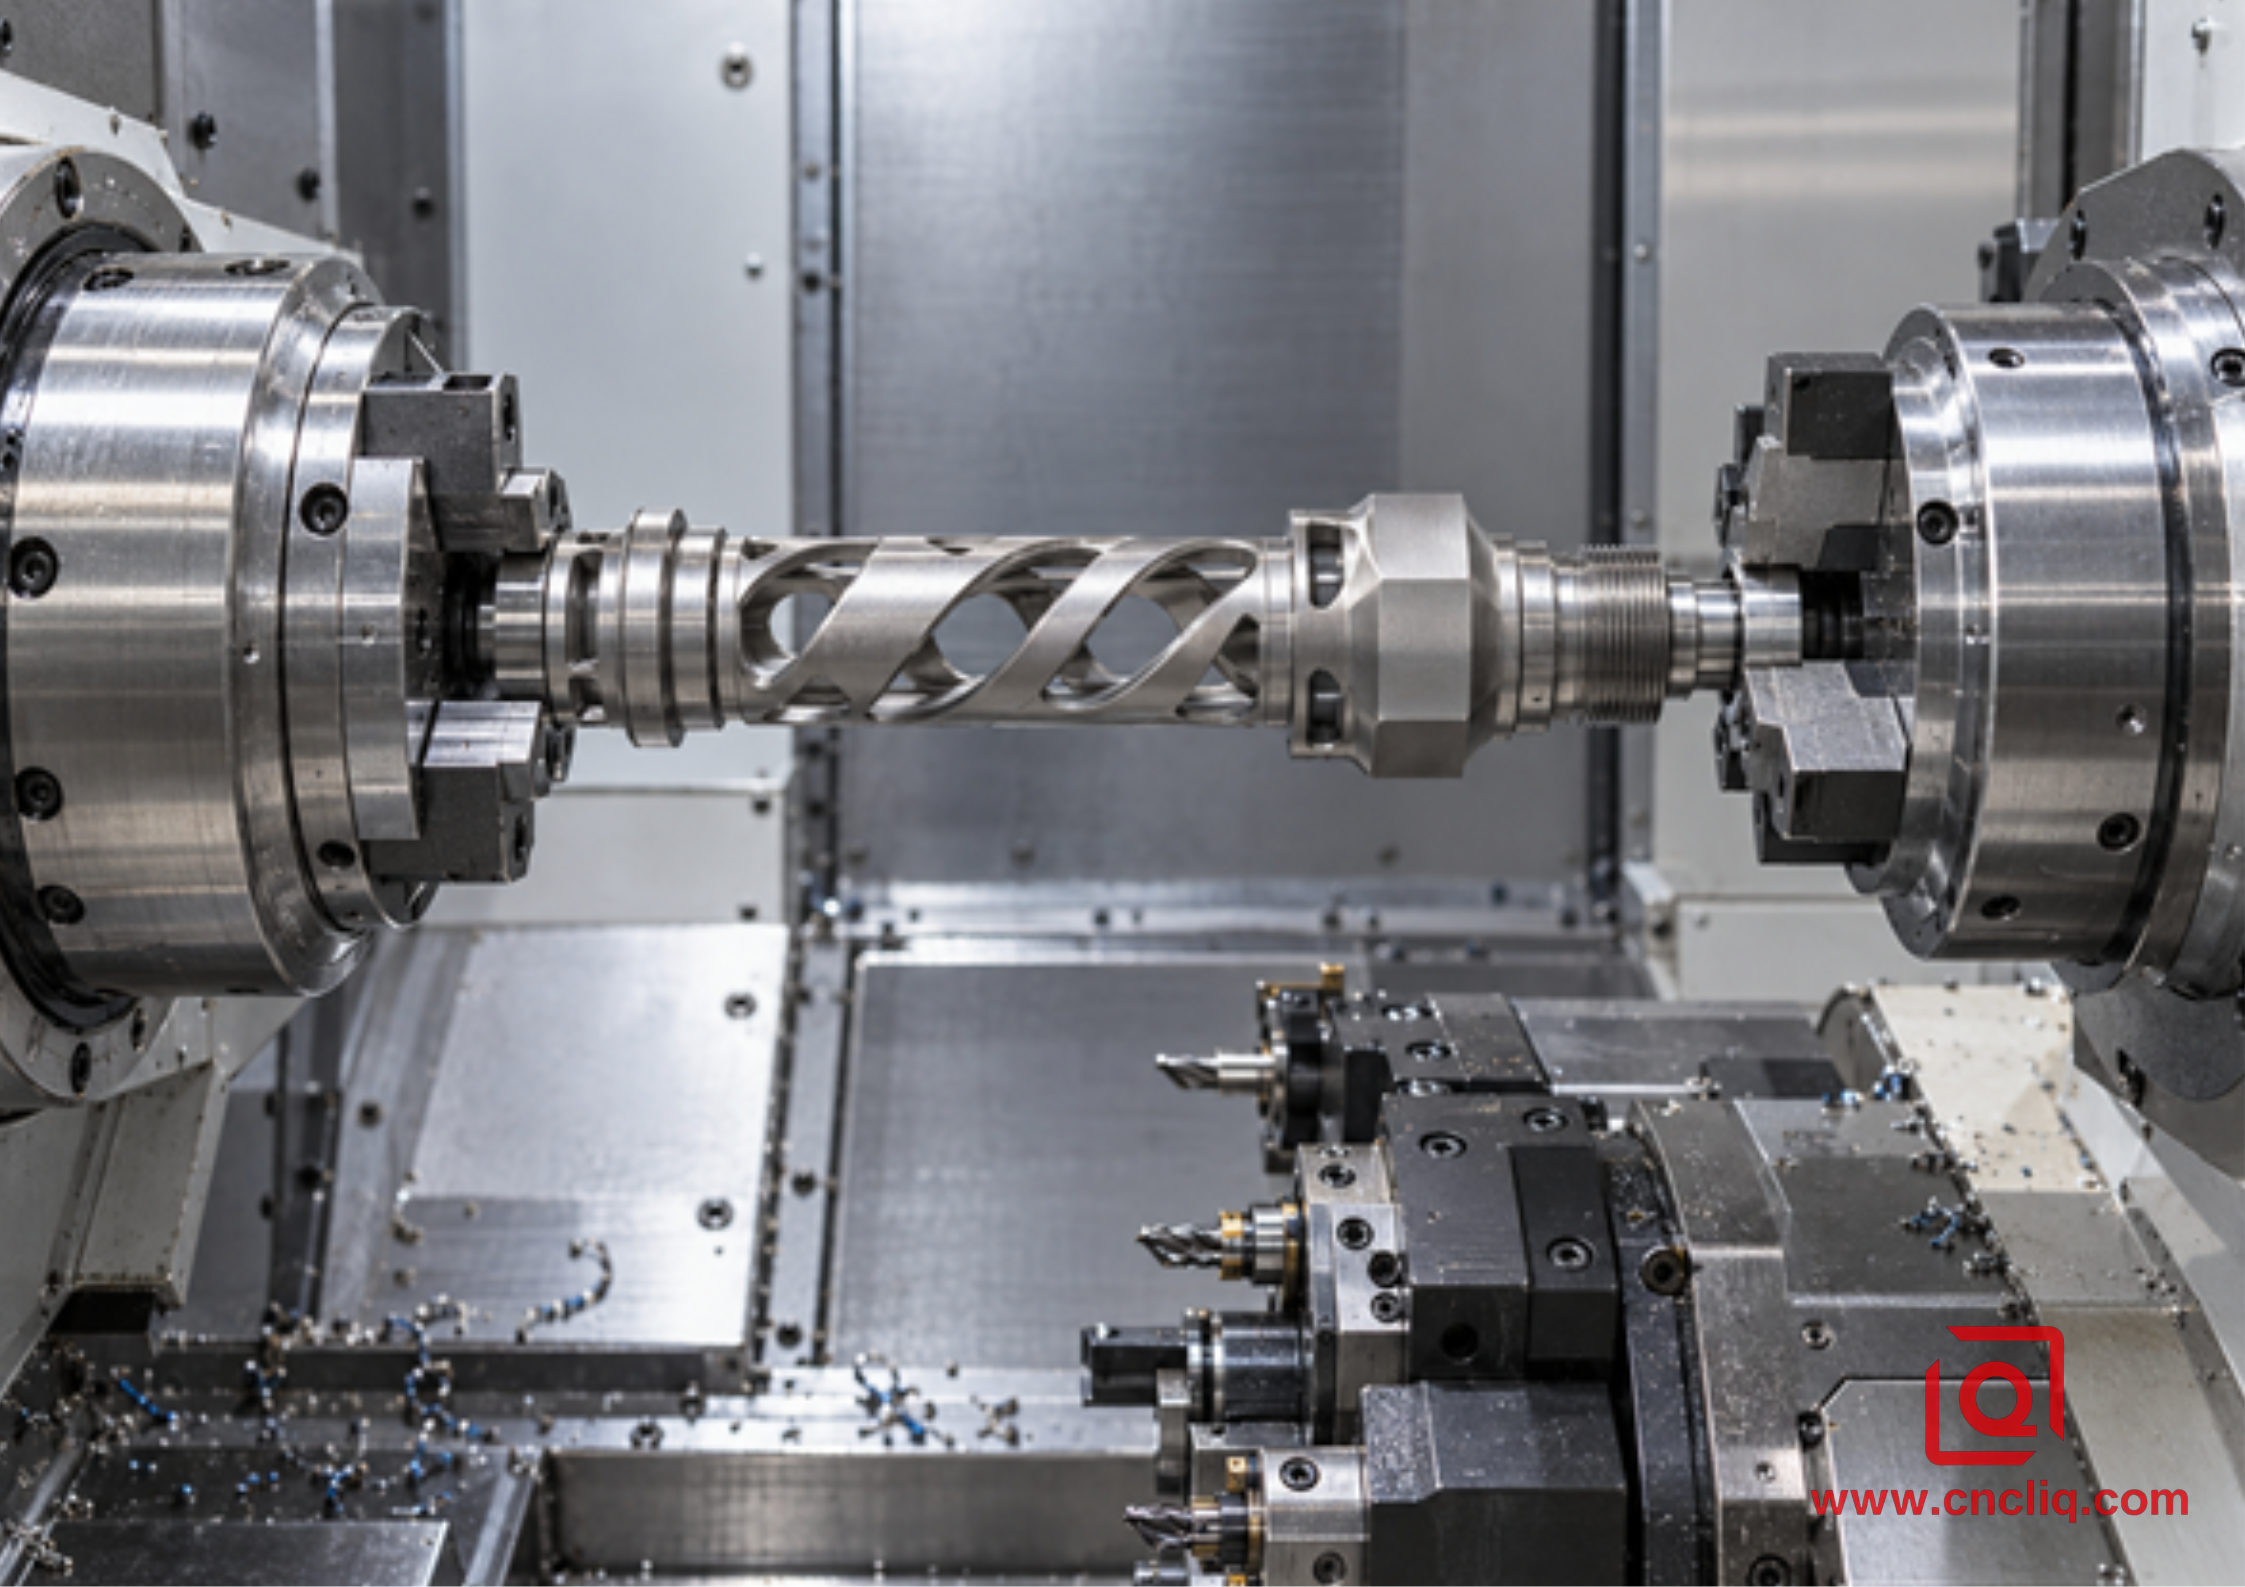
Kann eine Tastmessung eine mangelhafte Abtastung beheben? Sie kann die Position ermitteln. Sie kann jedoch weder einen eingeschlossenen Späne entfernen noch eine flexible Wand versteifen. Kann eine Simulation einen sauberen Sitz garantieren? Sie kann Bewegung und Spielraum prüfen. Sie kann jedoch keine Grate ertasten.
Ist die Formulierung „in einem Arbeitsgang“ wirklich hilfreich? Nur wenn die Spannzustände benannt sind. Fragen Sie, wo die Funktionsachse definiert wird und wie jeder nachfolgende Schnitt sie findet. Eine praxisnahe Antwort schafft Vertrauen; eine Maschinenbroschüre nicht.
Welche Teile erhalten eine integrierte Route?
Beginnen Sie mit der Zeichnung. Ist der Grundkörper drehbar? Gibt es indexierte Bohrungen, Keilnuten, Flächen, Taschen, Ansätze oder eine Bearbeitung der Rückseite? Weisen diese Details auf dieselbe Bohrung, Schulter, denselben Durchmesser oder dieselbe Planfläche hin? Drei positive Antworten führen dazu, dass die Drehfräsmaschine in die engere Auswahl kommt.
Liqins veröffentlichte Präzisionsmotorflansch- und Frontendkappe liefert ein nützliches Produktbeispiel. Was bestimmt die Motorposition? Die Lagerbohrung, der Pilotzapfen und die Stirnfläche. Was fügt eine weitere Bearbeitungsgruppe hinzu? Die Montagedetails. Benötigen Sie ein Beispiel von der Wellenseite? Liqins kundenspezifische Getriebeausgangswelle bringt Stufen, Nuten, Flächen und Verzahnungsarbeiten in dieselbe Betrachtung.
Zeichnungszustand | Wahrscheinlicher Wert aus der Walzdrehung | Warum |
Indexierte Anschlüsse, die von einer Bohrung aus angeordnet sind | Hoch | Bohrungsachse und Lochausrichtung bleiben zusammen. |
Keilnut in Bezug auf eine gedrehte Schulter | Hoch | Winkel- und Achsenreferenzen bleiben verbunden |
Hinterarbeiten nach dem Trennen | Mittel bis hoch | Eine geplante Gegenspindelaufnahme kann eine Werkbankvorrichtung ersetzen. |
Dünne Wand unter Kieferdruck | Konditional | Weniger Griffe helfen, obwohl Verzerrungen immer noch dazu führen können. |
Glatter Schaft; ein verzeihendes Querloch | Niedrig | Warum für die Integration bezahlen, wenn eine Bohrvorrichtung funktioniert? |
Breites, meist prismatisches Gehäuse | Niedrig | Lassen Sie eine 4- oder 5-Achs-Fräsmaschine ihre natürliche Arbeit verrichten. |
Schleifen oder Wärmebehandlung zwischen den Schnitten | Konditional | Die Bezugskette muss sowieso brechen. |
Noch unentschlossen, welches Bearbeitungsverfahren das richtige ist? Runde Gehäuse auf dem Bildschirm? Liqins Vergleich von Drehen und Drehen-Fräsen zeigt Bohrung, Pilot, Planfläche und Anschluss. Auch blockartige Planflächen kommen zum Einsatz? Für einen umfassenderen Überblick siehe Liqins Vergleich von 3-Achs-, 5-Achs- und Dreh-Fräsen .
Routenaufbau an der Maschine
Kann eine leistungsfähige Maschine eine schwache Sequenz retten? Nein. Die Route muss weiterhin Steifigkeit, Zugänglichkeit, Absplitterungen und Bezugspunkte gewährleisten.
1. Beginnen Sie mit der Montage. Welche Bohrung oder welcher Durchmesser bestimmt die Rotation? Welche Fläche begrenzt die axiale Position des Bauteils? Welches Detail steuert die Ausrichtung? Markieren Sie diese Stellen, bevor Sie die Werkzeuge auswählen.
2. Zeichnen Sie die Spannbacke. Zeigen Sie den Backenkontakt, die Anschlagfläche, die Spannbackenlänge, den Werkstückdurchmesser, den Überstand und die dünnen Abschnitte. Hält die Spannbacke dem Drehmoment und der Seitenkraft des angetriebenen Werkzeugs stand, ohne das Werkstück zu beschädigen?
3. Grob bearbeiten, solange das Werkstück noch steif ist. Vor dem Öffnen breiter Fenster oder dem Schneiden dünner Stege überschüssiges Material entfernen. Geplante Nachbearbeitungszugabe einplanen.
4. Die Rotationsgruppe sollte gemeinsam fertiggestellt werden. Bohrung, Pilot, Lagersitz, Schulter, Nut und Dichtfläche gehören oft in einen kontrollierten Griff.
5. Erreichen Sie gefräste Details mit der kürzesten praktikablen Montage. Wurden in der Simulation die realen Spannbacken, die Haltermutter, die Spindelnase, der Revolver, das Restmaterial und die Rückzugsbewegung berücksichtigt? Eine reine Fräserverfolgung reicht nicht aus.
6. Verfolgen Sie den Span. Wohin bewegt sich ein Drehband, wenn die C-Achse indexiert? Kann ein Span durch eine Aussparung zurückfließen? Welcher Grat bildet sich an der Stelle, wo ein Bohrer in die Bohrung eindringt?
7. Planen Sie den Transfer. Bereiten Sie eine Aufnahmefläche vor; entscheiden Sie dann Merkmal für Merkmal, was auf die zweite Grifffläche übertragen werden kann.
8. Prüfen Sie das freigegebene Teil. Die Spannfuttergröße kann elastische Verformungen verdecken. Entscheiden Sie bei der Abnahme nach der vereinbarten Methode, nicht nach Gewohnheit.
Benötigen Sie weitere Details zu den Gerätegrenzen? Wo verläuft die Gerätegrenze? In LiqinsArtikel über angetriebene Werkzeuge wird die Grenze deutlicher: Beginnen Sie mit Reichweite, Verfahrweg und dem Schnitt selbst.
Wie sollte die Inspektion der Funktion folgen?
Was beweist, dass die Integration funktioniert hat? Nicht eine Liste der bestandenen Merkmalsgrößen. Der Prüfrahmen muss dieselben funktionalen Zusammenhänge wiederherstellen, die bei der Bearbeitung verwendet wurden.
Funktionale Anforderung | Nützliche Überprüfung | Schwache Abkürzung |
Portposition von der Bohrungsachse | CMM von der definierten Bohrung und dem axialen Bezugspunkt | Nur Lochdurchmesser |
Ausrichtung der Fläche zur Achse | Koordinatenmessgerät oder geeignetes Rundlaufverfahren von der Funktionsachse | Eine Dickenmessung |
Flache oder Keilwellen-Einstellung | Koordinatenmessgerät oder spezielles Messgerät vom Winkelbezugspunkt | Messung von einer beliebigen Kante aus |
Thread-Funktion und -Position | Richtige Gewindelehre und Position, wo erforderlich | Sichtprüfung |
Rundheit des freigegebenen Teils | Messung nach Entklemmen und Stabilisierung | In-chuck-Lesung |
Hintere Beziehung nach der Verlegung | Prüfung vom ursprünglichen Bezugssystem | Neues praktisches Datum |
Was kann ein Messtaster in der Maschine leisten? Ein Messtaster kann den Werkstückrahmen erfassen. Er kann Oberflächen abtasten. Er kann Abweichungen aufdecken, bevor der letzte Karton verpackt ist. Werkzeugeinstellung und Werkzeugbruchprüfung werden ebenfalls im Renishaw-Leitfaden für Werkzeugmaschinen-Messtaster beschrieben. Was bleibt außerhalb seiner Möglichkeiten? Einen Span hinter einer Spannbacke entfernen oder eine federnde Wand versteifen.
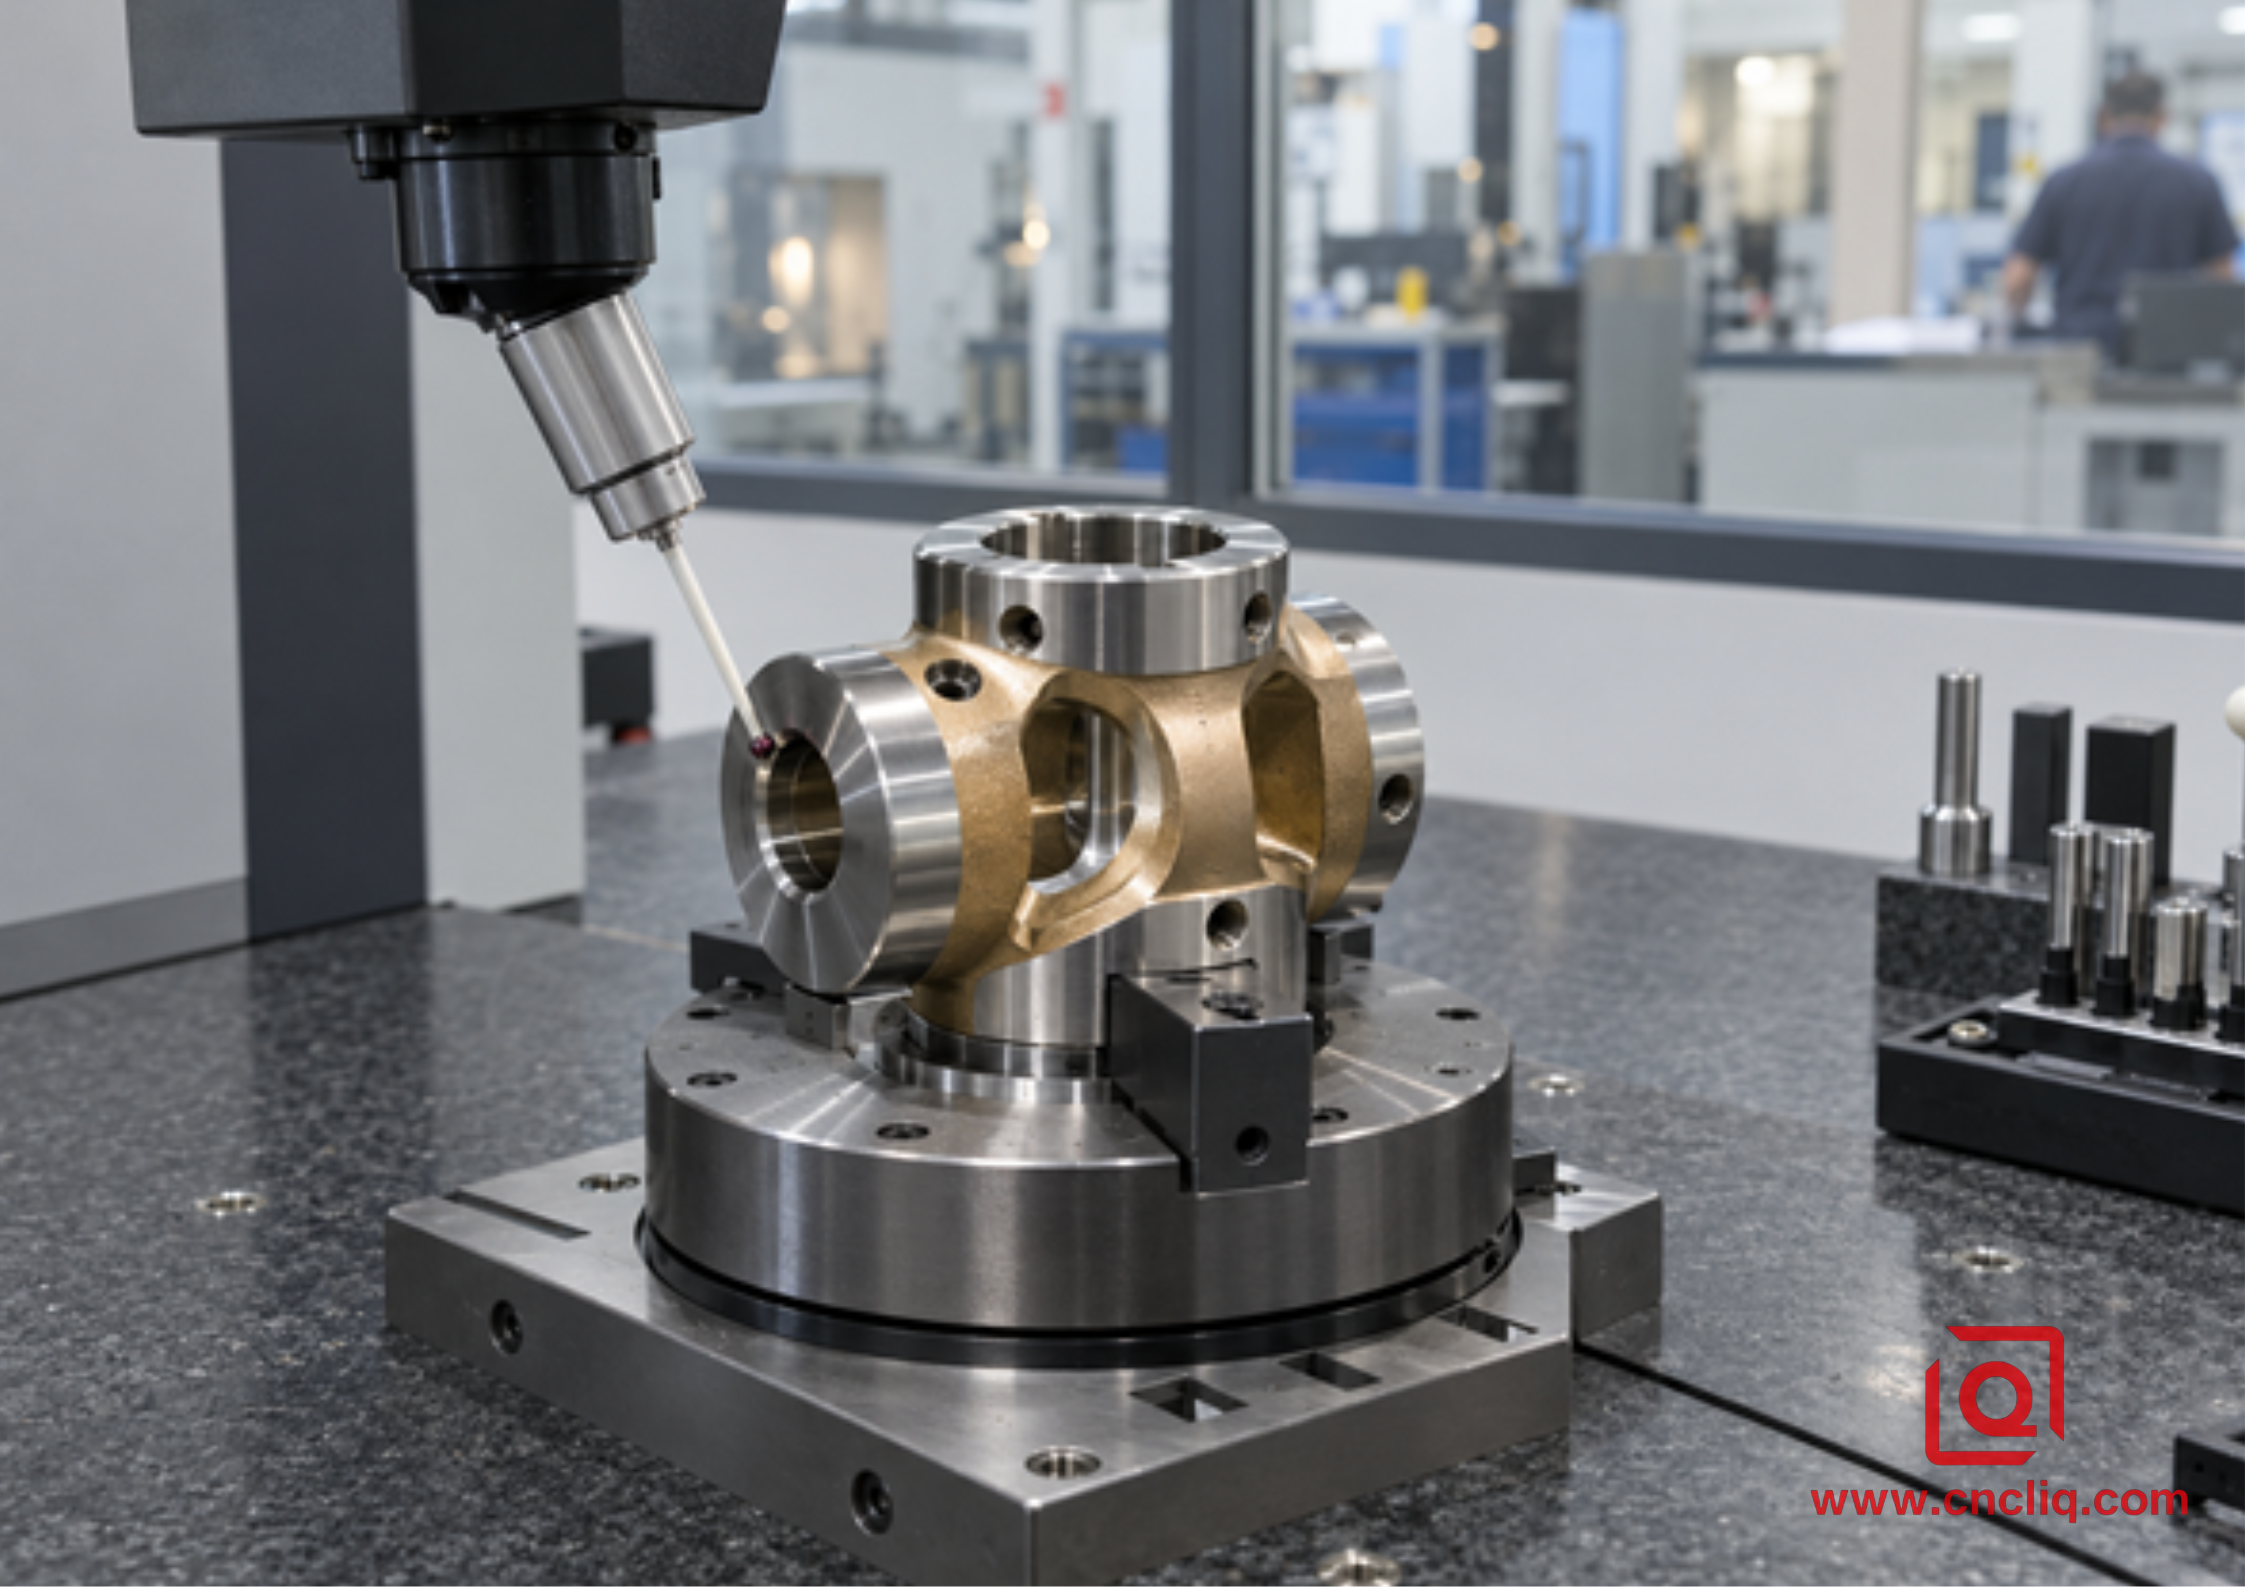
Klären Sie die Nachweise vor Produktionsbeginn. Reicht ein Erstmusterprüfbericht aus? Benötigt der Auftrag eine vollständige Koordinatenmesskarte, ein Materialzertifikat, einen Beschichtungsbericht, Rückverfolgbarkeitsnachweise oder eine Fähigkeitsstudie zu bestimmten Eigenschaften? Ein fehlendes Dokument erst nach dem Verpacken zu finden, nützt niemandem.
Anonymer Kundenfall: Roboter-Armband aus Edelstahl
Dies ist ein anonymisiertes Beispiel aus dem veröffentlichten Leistungsspektrum der kundenspezifischen Fertigung von Liqin. Es dient der Veranschaulichung der Fertigungslogik. Geometrie- und Prozessdetails sind beispielhaft; verbindliche Anforderungen können nur durch eine freigegebene Kundenzeichnung und einen Qualitätsplan begründet werden.
Ein Einkäufer für Automatisierungstechnik präsentierte einen kompakten Handgelenkhalter aus Edelstahl. Was umfasste das Modell? Zwei Lagerdurchmesser, eine Kabelbohrung, eine versetzte Gabel, drei radiale Schmierbohrungen, eine Schlüsselaufnahme und ein hinteres Gewinde. Wo befand sich die Gegenbaugruppe? An der Lagerachse und der axialen Anschlagfläche.
Der erste Arbeitsgang schien unproblematisch: Bohrung und Durchmesser drehen, dann Gabel, Steg und Bohrungen fräsen. Bei der DFM-Prüfung fiel jedoch ein Fehler auf: Die Fräsvorrichtung war an einer unfertigen Außenfläche angesetzt. Hätte eine genauere Prüfung den Fehler aufdecken können? Ja. Hätte sie ihn verhindern können? Nein.
Das überarbeitete Konzept sah vor, dass Bohrung, Lagersitze, Anschlagfläche, Gabelöffnung, Schlüsselaufnahme und Radialbohrungen auf einem Multifunktionszentrum bearbeitet wurden. Das Rohmaterial wurde im versteiften Zustand abgenommen. Anschließend folgte die Lagergruppe. Die Bohrungswinkel wurden durch die Bewegung der C-Achse eingestellt; die Y-Achse erreichte die versetzte Gabel. Ein vorbereiteter Durchmesser wurde dann in die Gegenspindel für das Gewindeschneiden und die Abstechfläche eingeführt.
War das wirklich nur eine einzige Spannung? Nein. Im Kontrollplan war die Spindelübergabe als zweiter Spannvorgang aufgeführt. Die Aufnahmefläche, der Anpressdruck und die Freigabeprüfung waren für den Käufer sichtbar.
Wie funktionierte die Inspektion und der Wiederaufbau? Die Koordinatenmessmaschine (KMM) nutzte die Lagerbohrung als Achse und die Anschlagfläche als sekundären Bezugspunkt. Gabel, Bohrungen und Hinterbau wurden anhand dieses Bezugssystems bewertet. Eine drastische Verlängerung der Zykluszeit war nicht erforderlich. Das Ergebnis war ein Prozess, den Fertigung, Qualitätssicherung und Einkauf vor der Bestellung besprechen konnten.
Wann sind zwei Maschinen besser?
Gehört ein Bauteil mit kombinierter Bearbeitung automatisch auf die Dreh-Fräsmaschine? Nein. Ein einfacher Kragen mit großzügiger Durchgangsbohrung lässt sich unter Umständen schneller auf einer Drehmaschine und einer Bohrvorrichtung bearbeiten. Ein breiter Körper mit planaren Taschen eignet sich möglicherweise besser für eine 5-Achs-Fräsmaschine. Können bei hohen Stückzahlen zwei Maschinen parallel arbeiten und einen eleganten Zyklus übertreffen? Das ist möglich. In einer Fertigungslinie kann die Ausgewogenheit wichtiger sein als Eleganz.
Nun werden Wärmebehandlung, Rundschleifen oder Beschichtung in der Mitte des Bearbeitungsprozesses eingefügt. Immer noch eine einzige Bearbeitungskette? Nein. Eine Übergabe ist unumgänglich. Die Konstruktionsaufgabe verlagert sich nun auf die Stabilisierung von Zwischenwerten und die Sicherstellung ausreichenden Materials für den nachfolgenden Prozess.
Welcher Preis ist vergleichbar? Der Preis eines abgenommenen Bauteils, nicht eine einzelne Maschinenstunde. Programmierung und Simulation müssen berücksichtigt werden. Hinzu kommen Vorrichtungen, Rüstvorgänge, Warteschlangen, Transport, Zwischenprodukte, Entgraten, Inspektion und die Risiken durch Ausschuss. Welche Zeitmessung ist entscheidend? Drei: die Metallbearbeitung, die manuelle Arbeit und die verstrichenen Kalendertage.
Neun Anmerkungen zu Angebotsanfragen, die es wert sind, notiert zu werden
1. Weisen das native 3D-Modell und die kontrollierte Zeichnung die gleiche Revision auf?
2. Bezeichnung des Werkstoffgütegrads, des Zustands oder der Härte, der Lagerform, des Zertifikatsbedarfs und der Ersatzregelung.
3. Welche Achse, Fläche und welcher Winkelbezugspunkt lokalisieren das Bauteil in der Baugruppe?
4. Geben Sie die Prototypenmenge, die normale Losgröße, den Jahresbedarf und das Wiederholungsintervall an.
5. Definieren Sie die Regeln für Kante, Grat, Sauberkeit, kosmetisches Aussehen, Oberflächenbeschaffenheit, Abkleben und Verpackung.
6. Geben Sie an, welche Grenzwerte nach dem Beschichten, der Wärmebehandlung oder dem Schleifen gelten.
7. Wie viele Greifer werden auf der vorgeschlagenen Route verwendet? Welche Maschinenkonfiguration und welcher Übergabeplan werden eingesetzt?
8. Welche Unterlagen müssen versendet werden: Erstmuster, Koordinatenmessmaschine (KMM), Material, Beschichtung, Rückverfolgbarkeit, Leistungsfähigkeit oder Messergebnisse?
9. Welche Teile passen zusammen, und wie sieht ein Fehler während der Montage aus?
Haben Sie einen geeigneten Kandidaten? Senden Sie die STEP-Datei und die zugehörige Zeichnung über die Liqin-Kontaktseite . Geben Sie Material, Menge, Oberflächenbeschaffenheit und alle Maße an, die von einem gedrehten Bezugspunkt zu einem gefrästen Detail verlaufen. So kann das Team ein Angebot erstellen.
Klicken Sie hier für Ihre Anfrage 👆
Häufig gestellte Fragen
1. Bedeutet eine einmalige Einspannung, dass das Teil nie wieder eingespannt wird?
Nicht unbedingt. Ein Transfer von der Haupt- zur Gegenspindel ist eine weitere Möglichkeit. Fragen Sie nach dem Aufnahmedurchmesser, der Kontaktlänge, der Anschlagfläche, dem Anpressdruck, dem Abstechzustand und der Prüfung nach dem Auslösen. Der Vorteil liegt in einem geplanten internen Transfer, nicht in der fehlenden Klemmwirkung.
2. Ist eine Drehmaschine mit angetriebenen Werkzeugen dasselbe wie ein Dreh-Fräs-Zentrum?
Nein. Eine leistungsfähigere Dreh-Fräs-Konfiguration bietet möglicherweise einen nützlichen Y-Verfahrweg, eine schwenkbare Frässpindel, eine Gegenspindel und ein größeres Werkzeugmagazin. Dies sind andere Bearbeitungsbereiche. Vergleichen Sie die erforderlichen Bewegungen mit der Zeichnung, bevor Sie sich auf die Produktbeschreibung verlassen.
3. Führt das Drehfräsen immer zu einer Verbesserung der Toleranz?
Nein. Dadurch werden zwar gewisse Risiken des Bezugsverlusts beim erneuten Einspannen von außen beseitigt. Spannfutterverformung, Werkzeugdurchbiegung, Wärmeentwicklung, Spindelzustand, Übertragungsverhalten und Messungen können das Ergebnis weiterhin beeinflussen. Ein freigegebenes und stabilisiertes Werkstück, das anhand funktionaler Bezugspunkte geprüft wurde, liefert den Nachweis.
4. Ist das Dreh-Fräsen für Prototypen wirtschaftlich?
Manchmal. Drei Vorrichtungen, wiederholte Anzeigen und mehrere Prüfübergaben können teurer sein als zusätzliche Programmierung und Simulation. Bei einem einfachen Drehteil mit einer losen Bohrung verhält es sich genau umgekehrt. Vergleichen Sie den gesamten Prozessablauf und das Lieferrisiko.
5. Welche Information verbessert die Genauigkeit des Angebots am meisten?
Senden Sie die entsprechenden Modell- und Zeichnungsrevisionen, Materialinformationen, Lagerbestandsdaten, Mengen, Oberflächenbeschaffenheit, Bezugspunkte, geometrische Beziehungen, Gewinde, Kantenregeln, Prüfprotokolle und Lieferanforderungen. Markieren Sie das Merkmal, das das Teil in der Baugruppe positioniert. Eine kurze Beschreibung des Gegenstücks und des Fehlermodus ermöglicht oft ein deutlich besseres Feedback zum Design for Manufacturing (DFM).
Klicken Sie hier für Ihre Anfrage 👆
Zusammenfassung
Die Dreh-Fräsbearbeitung reduziert Handhabungsfehler, da sie die gedrehte Achse, Planflächen, Bohrungen, Flächen, Keilnuten und Rückseitendetails innerhalb eines definierten Bezugsrahmens hält. Sie beseitigt jedoch nicht die Risiken von Einspannen, thermischer Belastung, Spänenbildung, Materialübertragung oder Inspektion. Wählen Sie diese Methode, wenn kritische Zusammenhänge die Integration rechtfertigen. Wählen Sie die einfachere Variante, wenn dies nicht der Fall ist.
Kontaktinformationen
Firma: Ningbo Liqin Industry Co., Ltd. Tägliche Kundenbetreuung und Kundendienst: service@shturl.zhuwanying @cncliq.com
Neue Anfragen, Angebote und Bestellgespräche : business@shturl.zhouli@ chinaliqin.com
Hotline: +86 18757148656
Haftungsausschluss
Alle technischen Artikel, Materialspezifikationen, Bearbeitungsempfehlungen und Details zur Oberflächenbehandlung, die auf diesem Blog veröffentlicht werden, dienen ausschließlich Informations- und Referenzzwecken. Bitte beachten Sie, dass die allgemeinen Blog-Informationen keine unterzeichneten technischen Vereinbarungen ersetzen. Da kundenspezifische Teile je nach Materialchargennummer, Maschinenkalibrierung und spezifischen Toleranzen variieren, unterliegen verbindliche Qualitätsvorgaben ausschließlich Ihren genehmigten CAD-Zeichnungen, unterzeichneten Verträgen und formalen Qualitätsplänen.
Alle auf diesem Blog vorgestellten Kundenfallstudien wurden vollständig anonymisiert und bereinigt. Die gezeigten Leistungskennzahlen, Fertigungsabläufe und Bilder dienen ausschließlich der Veranschaulichung unserer kundenspezifischen Bearbeitungsmöglichkeiten und stellen keinen allgemeingültigen Standard für alle Aufträge dar.
Liqin Fertigungsteam
Aufbauend auf 18 Jahren Erfahrung in der Präzisionsfertigung produziert Ningbo Liqin Industry hochpräzise Metallkomponenten für anspruchsvolle globale Märkte. Unser 6.500 m² großes Produktionszentrum ist mit über 150 Maschinen ausgestattet und bietet 4- und 5-Achs -CNC-Bearbeitung , Dreh-Fräsen, Kaltfließpressen und Druckguss unter einem Dach. Diese Ausstattung ermöglicht uns die nahtlose Abwicklung von Projekten – von der ersten CAD-Entwurfsphase bis zur Auslieferung der fertigen Teile.
Wir garantieren kompromisslose Qualitätskontrolle. Enge Toleranzen werden mit der dafür erforderlichen Ingenieursdisziplin behandelt. Unsere QA-Ingenieure sind nach ISO 9001, ISO 13485 und IATF 16949 zertifiziert und führen strenge In-Process-, Final- und Out-of-Quality-Kontrollen (IPQC, FQC, OQC) für jede einzelne Produktionscharge durch. Von der Koordinatenmessung und optischen Profilierung bis hin zu Härte- und Salzsprühtests validieren wir Ihre kritischen Spezifikationen im Vorfeld – so erhalten Sie einbaufertige Komponenten ohne Montageprobleme oder kostspielige Produktionsstillstände. Neben der Fertigung profitieren Sie von unseren schnellen Reaktionszeiten von zwei Stunden auf neue Angebotsanfragen, direkter Unterstützung bei der Prototypenentwicklung und reibungslosem Exportversand nach Europa, Nordamerika, Asien und Ozeanien.
Wir freuen uns auf Ihre Anfragen und Muster. Besuchen Sie unsere Website oder kontaktieren Sie uns direkt für ein unverbindliches Angebot!
