 Deutsch




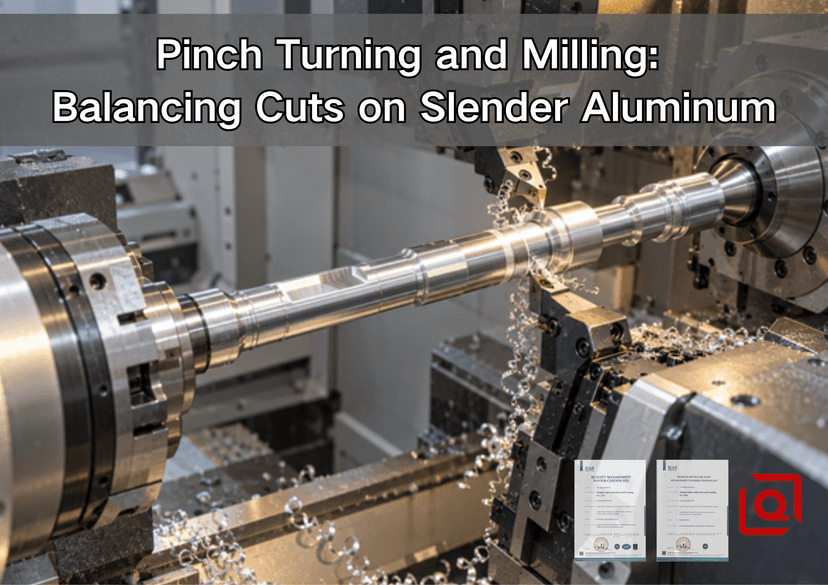
Haben Sie auch schon mal das Problem gehabt, dass ein dünner Aluminiumschaft genau neben dem Spannfutter, aber falsch in der Mitte liegt? Die Oberfläche sieht gut aus, die Spindelbelastung ist gering, und dann entdeckt das Mikrometer eine dicke Stelle genau dort, wo das Werkstück am meisten Spielraum zum Biegen hatte. In diesem Artikel geht es um genau dieses Problem – und darum, wann sich der Einsatz zweier gegenüberliegender Werkzeuge tatsächlich lohnt.
Eine kurze Warnung vorab: Das Abkanten erfüllt eine Aufgabe gut: Es kann die Seitenbelastung auf ein flexibles Werkstück reduzieren. Es beseitigt jedoch weder Wärmeentwicklung, Drehmoment, Axialkräfte, verzogenes Werkstück, eine verschlissene Zentrierspitze noch einen lockeren Revolver. Beachten Sie diesen Unterschied, dann ist der Rest des Prozesses verständlich.
Eine Notiz aus dem Laden vor der Theorie
Ein Versuch aus dem Notizbuch. Das obere Werkzeug verrichtete die Arbeit; das untere war eher passiv. Man konnte es an den Spänen erkennen, bevor die Lastbalken es deutlich machten. Oberer Späne: enge Spiralen. Unterer: ein dünnes silbernes Band, dann ein Vogelnest. Wir haben dort aufgehört.
Die Mittellinie wurde erneut mit der Prüfstange überprüft. Die untere Station lag zu tief, nicht viel, aber ausreichend. Ihre Halterung ragte außerdem 6 mm weiter heraus, da jemand Platz für die Kühlmittelleitung benötigte. Wir verlegten die Leitung, kürzten die Halterung, passten zwei Kanten aus derselben Charge an und begannen von vorn.
Der zweite Durchgang klang langweilig. Gut. Auch der Schaft war gleichmäßig durchgebogen: keine dicke Stelle in der Mitte. Genau das will ich beim Drehen mit Klemmbacken. Kein spektakulärer Zyklus, sondern einfach beide Werkzeuge leisten annähernd gleich viel Arbeit, während das dünne Werkstück an der vom Programm vorgegebenen Position bleibt.
Es gibt jedoch Haken. Die Hitze bleibt bestehen. Ebenso das Drehmoment. Ein verschmutzter Zentrierpunkt wird nicht sauber, nur weil zwei Revolverköpfe vorhanden sind. Die Spänebildung ist eher noch schlimmer; nun suchen zwei Späneströme nach einer bearbeiteten Oberfläche, die sie beschädigen könnten. Wir richteten einen Spänestrahl nach vorne und einen nach unten und beobachteten drei vollständige Zyklen, bevor wir die Anlage als stabil einstuften.
Für fünf Teile würde ich diese Einrichtung nicht verwenden. Zu viel Aufwand beim Prüfen. Bei einem Nachfolgeauftrag sähe die Sache anders aus. Ich würde auch nicht „Drehen mit Klemmen“ in die Zeichnung schreiben. Die Funktion – Rundlauf, Geradheit, Durchmesser, Oberflächengüte, Bezugspunkt – sollte in die Zeichnung eingetragen werden, und die Werkstatt kann dann die Vorgehensweise wählen.
Anmerkung zum Material dieses Auftrags: Strangpressprofil 6061-T6, Zertifikat erforderlich. Nicht einfach nur „Aluminium“. Die Form des Rohmaterials ist wichtig. Ebenso die zulässige Bohrungsgröße. Diese beiden Zeilen in der Angebotsanfrage sparten mehr Zeit als eine weitere Seite mit allgemeinen Toleranzen.
Letzter Bearbeitungsgang? Ein Werkzeug war für die Dichtungsbohrung dieses Teils zuständig. Wir verwendeten beide Werkzeuge zum Schruppen, hielten die Mitte fest und ließen dann die Oberkante ihre eigene Größe annehmen. Beim nächsten Auftrag könnte es anders sein. Messen Sie das freie Teil, notieren Sie die Auflagepunkte und entscheiden Sie anhand der Ergebnisse.
1. Was das Drehen mit der Zange an der Maschine bedeutet
Stellen Sie sich einen normalen Außendurchmesserschnitt vor. Der Einsatz trennt Material von der rotierenden Stange ab, drückt diese aber gleichzeitig seitlich weg. Nahe am Spannfutter passiert nichts. Weiter außen gibt der verjüngte Bereich etwas nach. Das Werkzeug trägt dort weniger Material ab, und der fertige Durchmesser vergrößert sich.
Nun führen Sie ein zweites Werkzeug von der anderen Seite ein. Positionieren Sie beide Spitzen etwa auf derselben Z-Position. Wenn sie vergleichbare Schnitte ausführen, drückt das eine Werkzeug nach Norden, das andere nach Süden. Die Welle muss nun nicht mehr die volle Radiallast aus einer Richtung aufnehmen.
Einfache Skizze. Komplizierte Realität.
Da einige Begriffe durcheinandergeraten, hier die Shop-Version:
1. Symmetrisches Quetschdrehen bedeutet, dass gegenüberliegende Werkzeuge das gleiche lokale Band bearbeiten.
2. Das bedeutet, dass ein Werkzeug dem anderen folgt. Zuerst wird grob, dann fein bearbeitet. Dies verkürzt die Zykluszeit, führt aber nicht zu einer gleichmäßigen lokalen Kraftverteilung.
3. Beim Pinch-Fräsen bearbeiten zwei angetriebene Fräser die gegenüberliegenden Seiten eines langen, rippen- oder klingenartigen Werkstücks.
4. Bei der Bearbeitung mit zwei Spindeln teilen sich Haupt- und Gegenspindel das Werkstück. Das allein ist noch kein Quetschverfahren.
Die Steuerung und die Nachbearbeitung sind genauso wichtig wie das Werkzeug selbst. Die Anleitung von Autodesk zur Einrichtung von Mehrrevolvermaschinen empfiehlt gegenüberliegende Revolver und einen kompatiblen Postprozessor. Die PartMaker-Prozedur für das Drehen mit Zangen erfordert separate Werkzeuge, eine Schlichtzugabe, einen primären Werkzeughalter und den korrekten Synchronisierungsmodus. Übrigens: Gute Fragen für einen Lieferanten. „Wie sind die Kanäle synchronisiert?“ ist aussagekräftiger als „Handelt es sich um einen Doppelrevolver?“.
Flache oder quer verlaufende Bohrungen auf der Zeichnung? Einen Schritt zurück. Diese Entscheidung wird in Liqins Leitfaden zur Wahl zwischen 3-Achs-, 5-Achs- oder Dreh-Fräsen behandelt: Die Biegung bekämpfen oder die Merkmale einfach auf einem Bezugspunkt belassen?
2. Das Material lässt sich gut schneiden. Die Welle federt noch.
Eine Anmerkung aus einem frühen Versuch: sauberer Span, geringe Spindelbelastung, ungenügende Spannweite in der Mitte. Daran ist nichts Widersprüchliches.
Aluminium benötigt im Allgemeinen weniger Schneidkraft als Stahl. Es ist zudem deutlich weniger steif. Der gängige Stahl 6061-T6 weist einen Elastizitätsmodul von etwa 69 GPa auf. Die vom NIST veröffentlichte Veröffentlichung zur Zerspanung erörtert die relativ geringe Drehkraft von Aluminium und den Nutzen scharfer Werkzeuge mit positivem Spanwinkel für duktile Stähle.
Die Geometrie spielt hier eine entscheidende Rolle. Im einfachen Kragarmmodell skaliert die Durchbiegung mit der Kraft multipliziert mit der dritten Potenz der freien Auslegerlänge, dividiert durch 3EI. Bei einem runden Querschnitt hängt die Durchbiegung vom Durchmesser hoch vier ab.
Was bedeutet das ohne die Symbole?
1. Verdoppelt man die freie Länge, vergrößert sich die idealisierte Bewegung um das Achtfache.
2. Halbiert man den Durchmesser, wird er sechzehnmal größer.
3. Verlagert man die Unterstützung näher an den Schnittpunkt, kann sich die gesamte Situation ändern.
Das sind Warnungen, keine garantierten Maschinenergebnisse. Ein reales Werkstück kann eine mitlaufende Spitze, eine Lünette, eine Führungsbuchse, eine Schulter oder eine Gegenspindel aufweisen, wodurch sich die Randbedingungen ändern. Dennoch erklärt die Mathematik, warum das Reduzieren des Vorschubs oft zu Enttäuschungen führt. Die lange, dünne Geometrie bleibt lang und dünn.
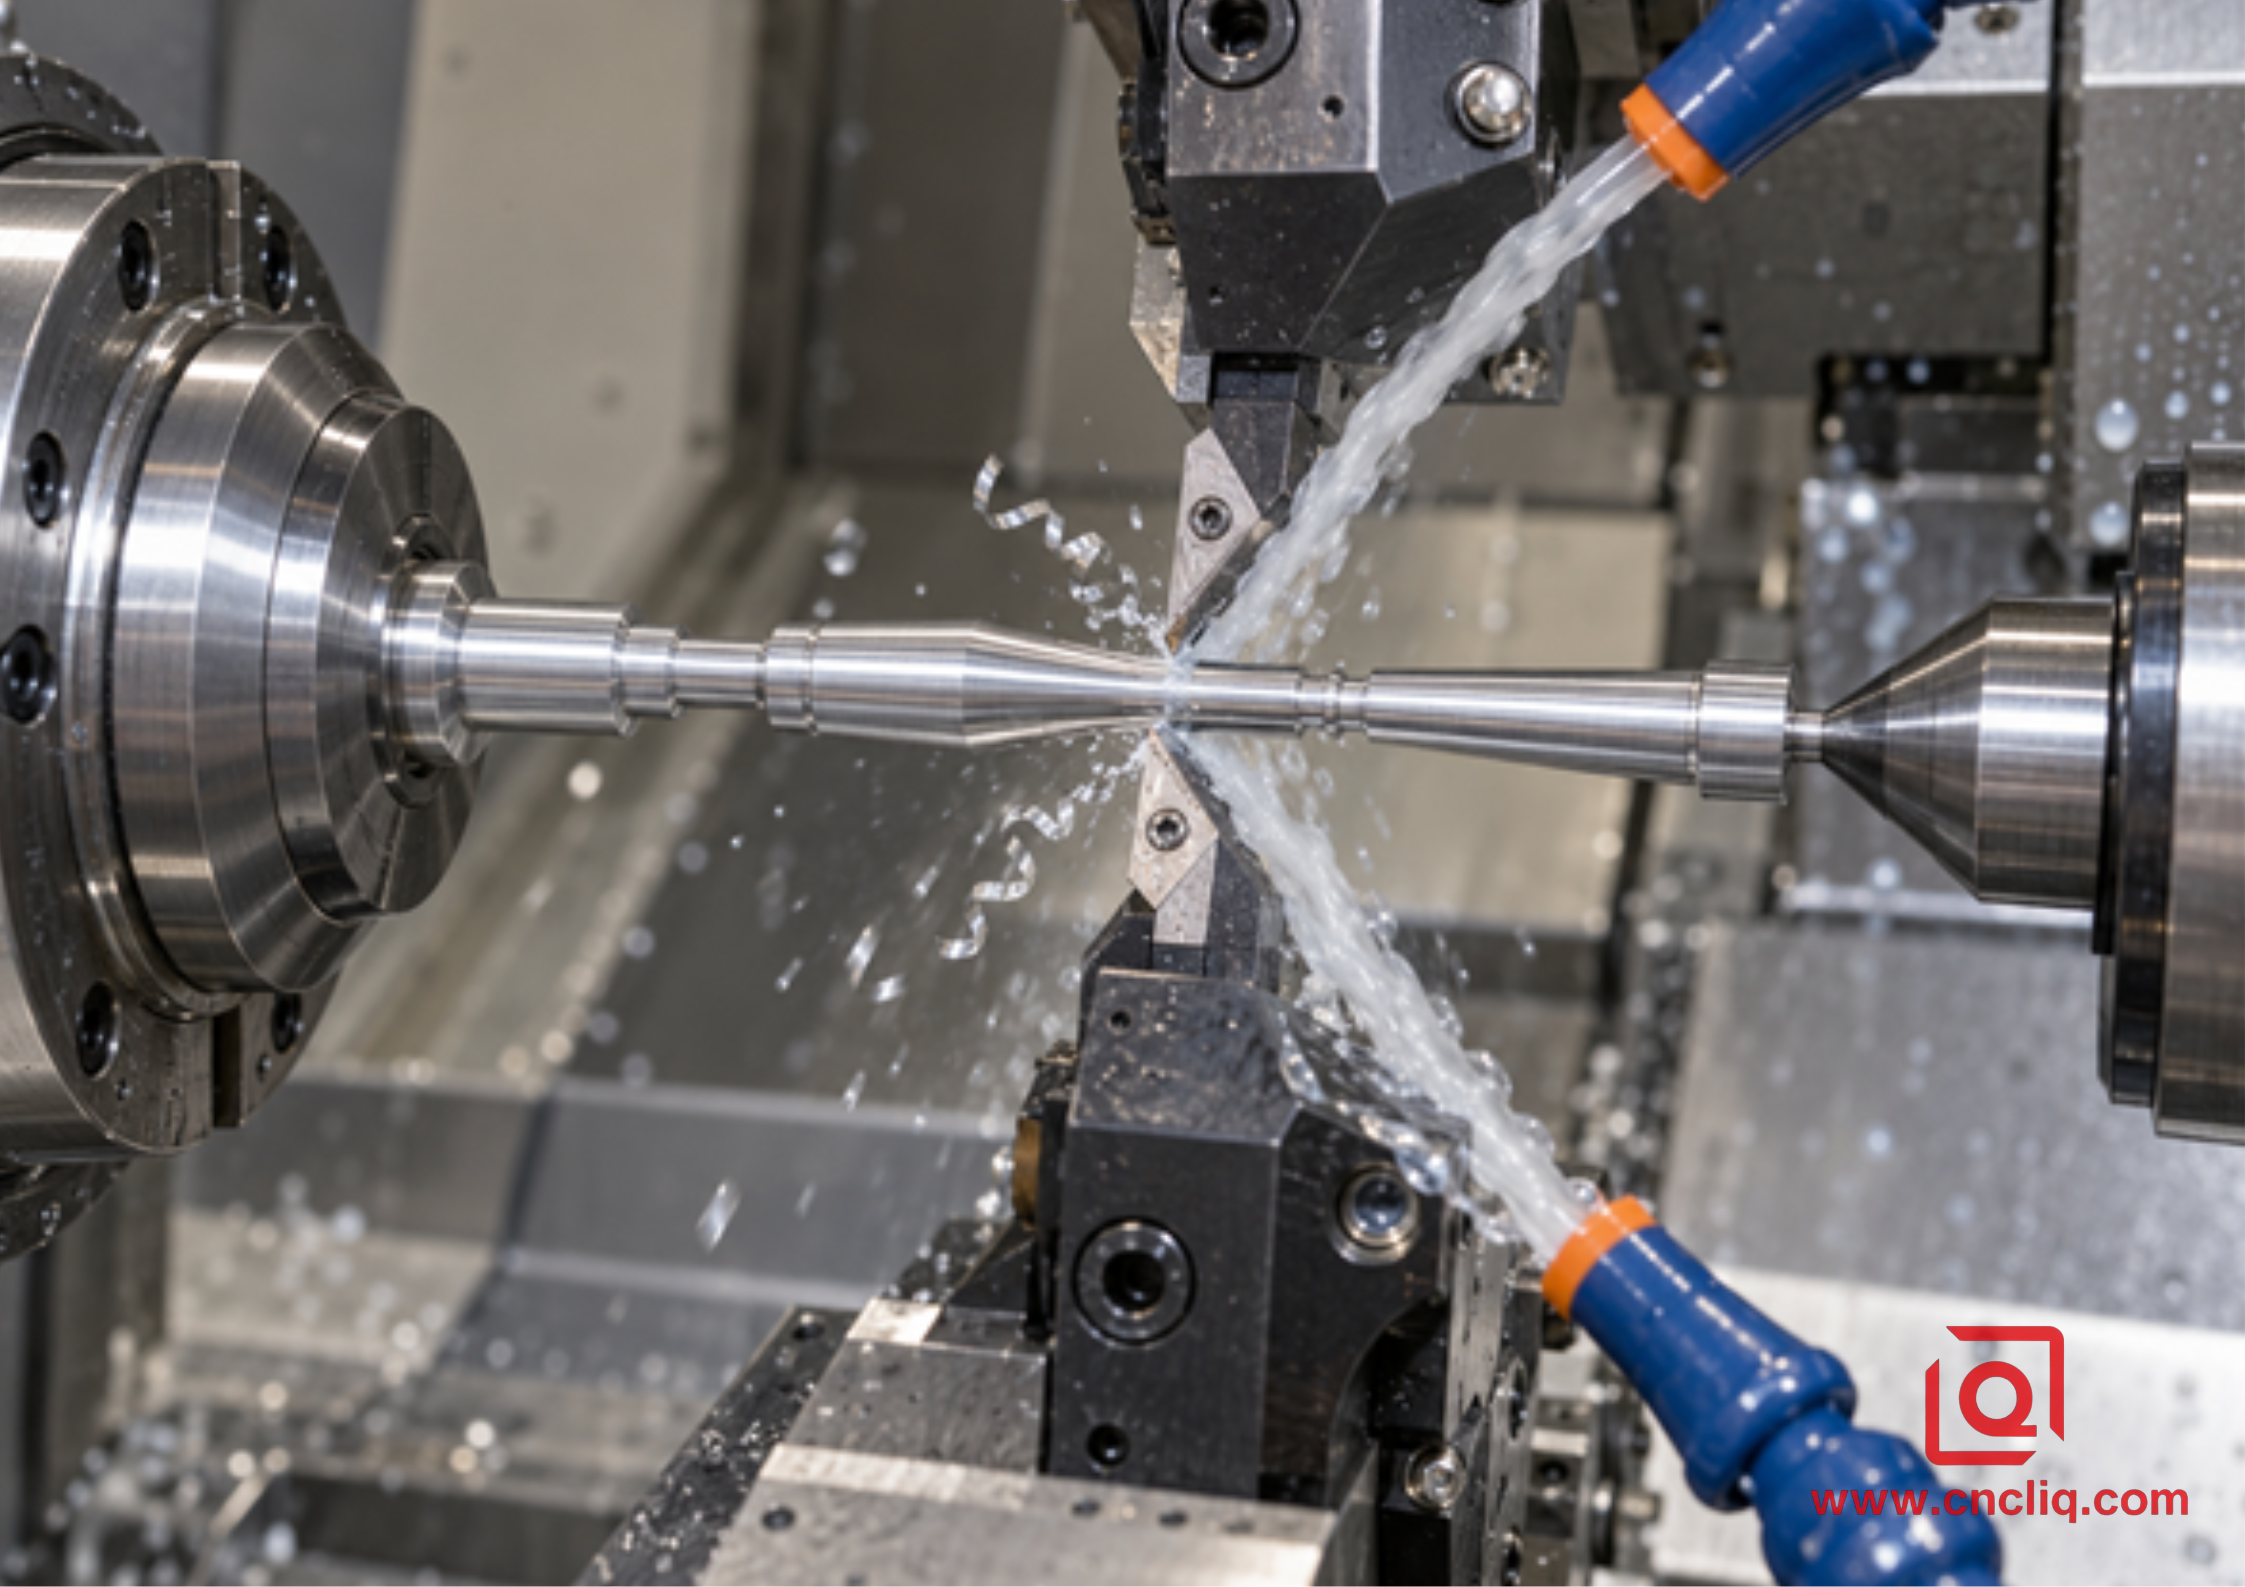
Zwei Werkzeuge sind hilfreich, wenn ihre Radialkräfte tatsächlich ähnlich sind. „Gleicher Einsatz“ reicht nicht aus. Wir haben einmal festgestellt, dass ein Halter weiter herausragte, weil die Kühlmittelleitung Platz benötigte. Gleiche Einsätze, gleiche programmierte Tiefe, unterschiedliche Steifigkeit. Der untere Revolver trug kaum zur Lastverteilung bei.
Achten Sie auf die kleinen Dinge:
1. Mittelhöhe.
2. Nasenradius und Kantenpräparation.
3. Überstand der Halterung.
4. Tatsächliche Tiefe auf jeder Seite.
5. Kantenabnutzung.
6. Spanform und Lastverteilung.
Wenn sich an einer Kante Aluminiumablagerungen bilden, verändert sich das Gleichgewicht während des Chargenvorgangs. Der Code blieb unverändert. Die Kraft hingegen schon.
3. Wenn zwei Werkzeuge ihren Nutzen bringen
Würde ich fünf Prototypen im Pressverfahren herstellen? Wahrscheinlich nicht. Die Einrichtungs- und Prüfkosten können die eingesparte Schneidzeit übersteigen. Ein mitlaufendes Zentrierzentrum und ein einziges Patientenwerkzeug sind da wohl der ehrliche Weg.
Eine sich wiederholende Familie von Betätigungsstangen ist etwas anderes. Ebenso ein langer Zapfen, der auf Rundlaufgenauigkeit in der Feldmitte geprüft wird. Hier kann sich der zusätzliche Planungsaufwand auszahlen.
Route | Passt gut | Hauptvorteil | Schauen Sie genau hin. |
Einzelwerkzeug | Kurzfristige, feste Prognose | Einfach und schnell zu beweisen | Abstoß im mittleren Abschnitt |
Reitstock, Auflage oder Führungsbuchse | Langer Schaft mit nutzbarer Auflagefläche | Steifheit nahe der Kante | Druck, Markierungen, Ausrichtung |
Symmetrisches Quetschdrehen | Wiederholte schlanke Schächte auf gegenüberliegenden Türmen | Geringere Netto-Radiallast | Unpassende Werkzeuge und verhedderte Chips |
Folgen Sie der Abzweigung. | Koordinierte Roh- und Feinarbeiten | Kürzerer Zyklus | Hinteres Werkzeug folgt einer warmen, sich bewegenden Oberfläche |
Pinch-Fräsen | Lange, dünne Rippen zwischen den Drehachsen | Gegensätzliche Belastungen auf einem schwachen Abschnitt | Phase, Kollision, Änderung der Wandsteifigkeit |
Wählen Sie den Prozess nicht allein anhand des Längen-Durchmesser-Verhältnisses (L/D) aus. Markieren Sie das zu prüfende Merkmal. Handelt es sich um den Dichtungsdurchmesser? Die Geradheit über die gesamte Welle? Den Gesamtrundlauf zum Bezugspunkt A? Die Position einer Querbohrung? Ein kurzer Hals mit naher Stütze ist nicht dasselbe wie eine lange, offene Spannweite mit demselben Durchmesser.
Eine weitere praktische Einschränkung: der Zugang. Zwei Werkzeughalter benötigen Platz. Ebenso zwei Kühlmittelströme und zwei Spänewege. Ein Flansch kann den unteren Revolver blockieren. Eine Gabel kann das zweite Werkzeug vom kritischen Bereich wegdrängen. In diesem Fall sollten die offenen Durchmesser vorgekrümmt, ein temporärer Stützteller verwendet und der blockierte Bereich auf andere Weise fertigbearbeitet werden.
4. Beweise es, bevor du die Lautstärke erhöhst.
Der erste Trockenlauf sollte fast unspektakulär aussehen. Beide Werkzeughalter ragen nicht in das Spannfutter hinein. Beide ragen nicht in den Reitstock oder die Gegenspindel hinein. Keine Düse gerät in eine Spannbacke. Die Simulation verwendet die reale Maschine, kein generisches Modell.
Unsere Fragen im Einrichtungsbogen sind einfach:
1. Sind beide Werkzeugspitzen mechanisch zentriert?
2. Wurden die beiden Nasenradien und -längen separat gemessen?
3. Können die Spieler an jeder Schulter vorbeikommen, ohne sich gegenseitig den Platz zu stehlen?
4. Gibt es für diese Legierung, diesen Härtegrad, diese Stangencharge, dieses Kühlmittel und diese Stützkonfiguration eine Basiseinstellung für ein einzelnes Werkzeug?
5. Wohin kommen die oberen und unteren Chips?
6. Wie wird der freie Anteil nach der Freigabe gemessen?
Beginnen Sie mit einem Werkzeug. Notieren Sie Ton, Chip, Last, Verjüngung und Oberfläche. Fügen Sie das zweite Werkzeug mit geringem Eingriff hinzu. Ist die obere Leiste aktiv, die untere inaktiv? Halten Sie an dieser Stelle inne. Korrigieren Sie dies nicht mit einem Offset, bis die Ursache bekannt ist.
Außerdem gibt es keine automatische „zwei Werkzeuge, doppelter Vorschub“. Jede Schneide benötigt weiterhin eine gültige Spandicke und Schnittgeschwindigkeit. Die Spindel ist einem kombinierten Drehmoment ausgesetzt. Das Spannfutter überträgt dieses. Jeder Revolver hat eine Schubkraftbegrenzung. Die Spanabfuhr ist dadurch doppelt so aufwendig geworden.
Sobald der Zyklus reibungslos verläuft, notieren Sie mehr als X Abweichungen. Beachten Sie Aufwärmphase, Kühlmittelzustand, Wechselregel für die Spanplatte, zulässige Lastdifferenz, Düsenausrichtung, Stützdruck, Erstteilprüfung und die Maßnahmen des Bedieners beim Spanwechsel. Andernfalls ist ein gutes Erstteil nur ein guter Tag.
5. Aluminiumdetails, die das Paar stören
Eine Zeichnung, die nur Aluminium vorsieht, lässt Lücken in der Anwendung. Legierung, Härtegrad und Materialform müssen berücksichtigt werden. Auch für die Materialform gelten Dokumentationspflichten: ASTM B221 gilt für stranggepresste Stangen, Drähte, Profile und Rohre; B211 für gewalzte oder kaltgezogene Stangen, Drähte und Walzdraht. Die beiden Stangentypen können unterschiedliche Geradheiten und Spannungsverläufe aufweisen.
Auch willkürliche Änderungen der Härte sind nicht zulässig. Die Bezeichnungen T6, T651 und T351 dienen nicht der Dekoration. Die zugelassene Legierung und Härte müssen beibehalten werden. Die Designfreigabe hat Vorrang.
Für einen allgemeinen Test mit geschmiedetem Aluminium würde ich mit einer scharfen, präzisionsgeschliffenen Wendeschneidplatte mit positivem Spanwinkel für ISO-N-Material beginnen. Diese ist üblicherweise poliert. Anschließend sollten Sie die Tabelle des Herstellers für diese Schneide konsultieren – nicht die ähnlichste. Hartmetall, eine reibungsarme Sorte oder PKD? Der Geometrie-Leitfaden für Aluminium-Wendeschneidplatten von Liqin hilft Ihnen bei der Auswahl.
Als Erstes achte ich auf an einer Kante haftendes Aluminium. Eine silberne Schicht verschweißt sich mit dem oberen Einsatz. Dadurch ändert sich die effektive Geometrie. Die Kraft steigt dort an, die Welle biegt sich weg, und aus einem ehemals ausgeglichenen Zyklus wird eine Verjüngung. Der Artikel über Aufbauschneiden in weichem Aluminium erklärt, warum ein zu vorsichtiger Vorschub eher Reibung als Schnitt verursachen kann.
Unsere ersten Prüfungen sind nichts Besonderes: frisch ausgerichtete Schneidkanten, ausreichender Vorschub zur Spanbildung, zugelassenes Schmiermittel am Kontaktpunkt und getrennte Spanaustritte. Beobachten Sie drei vollständige Zyklen. Ein Band, das im ersten Schritt harmlos aussieht, kann im vierten Schritt um eine fertige Welle gewickelt sein.
Die endgültige Größe erfordert eine eigene Planung. Bei einem Dichtungszapfen bevorzuge ich oft zwei Werkzeuge zum Schruppen und eine bekannte Schneide für den letzten Schnitt, während die Welle abgestützt bleibt. Ein Werkzeug bestimmt die Größe. Bei einem langen, offenen Durchmesser, der noch nach außen drückt, kann ein gegenläufiges Schlichten die bessere Methode sein. Zuerst die Zeichnung, dann die Beweise, zuletzt die Gewohnheit.
Nuten und Trennschnitte stören die optimale Balance. Überprüfen Sie daher erneut den Sägeblattüberstand, die Schnitthöhe, die Spanbreite und die Auflagefläche. Die Aluminium-Nut- und Trennführung von Liqin bietet eine separate Lösung für dieses Problem.
6. Das Pinch-Fräsen ist verwandt, aber nicht identisch.
Das Pinch-Fräsen basiert auf demselben Grundprinzip. Ein längliches, rippen- oder klingenartiges Werkstück wird zwischen Drehachsen eingespannt. Gegenüberliegende Flächen nahe demselben Abschnitt werden gefräst. Die Schubkraft des einen Fräsers wirkt der des anderen entgegen.
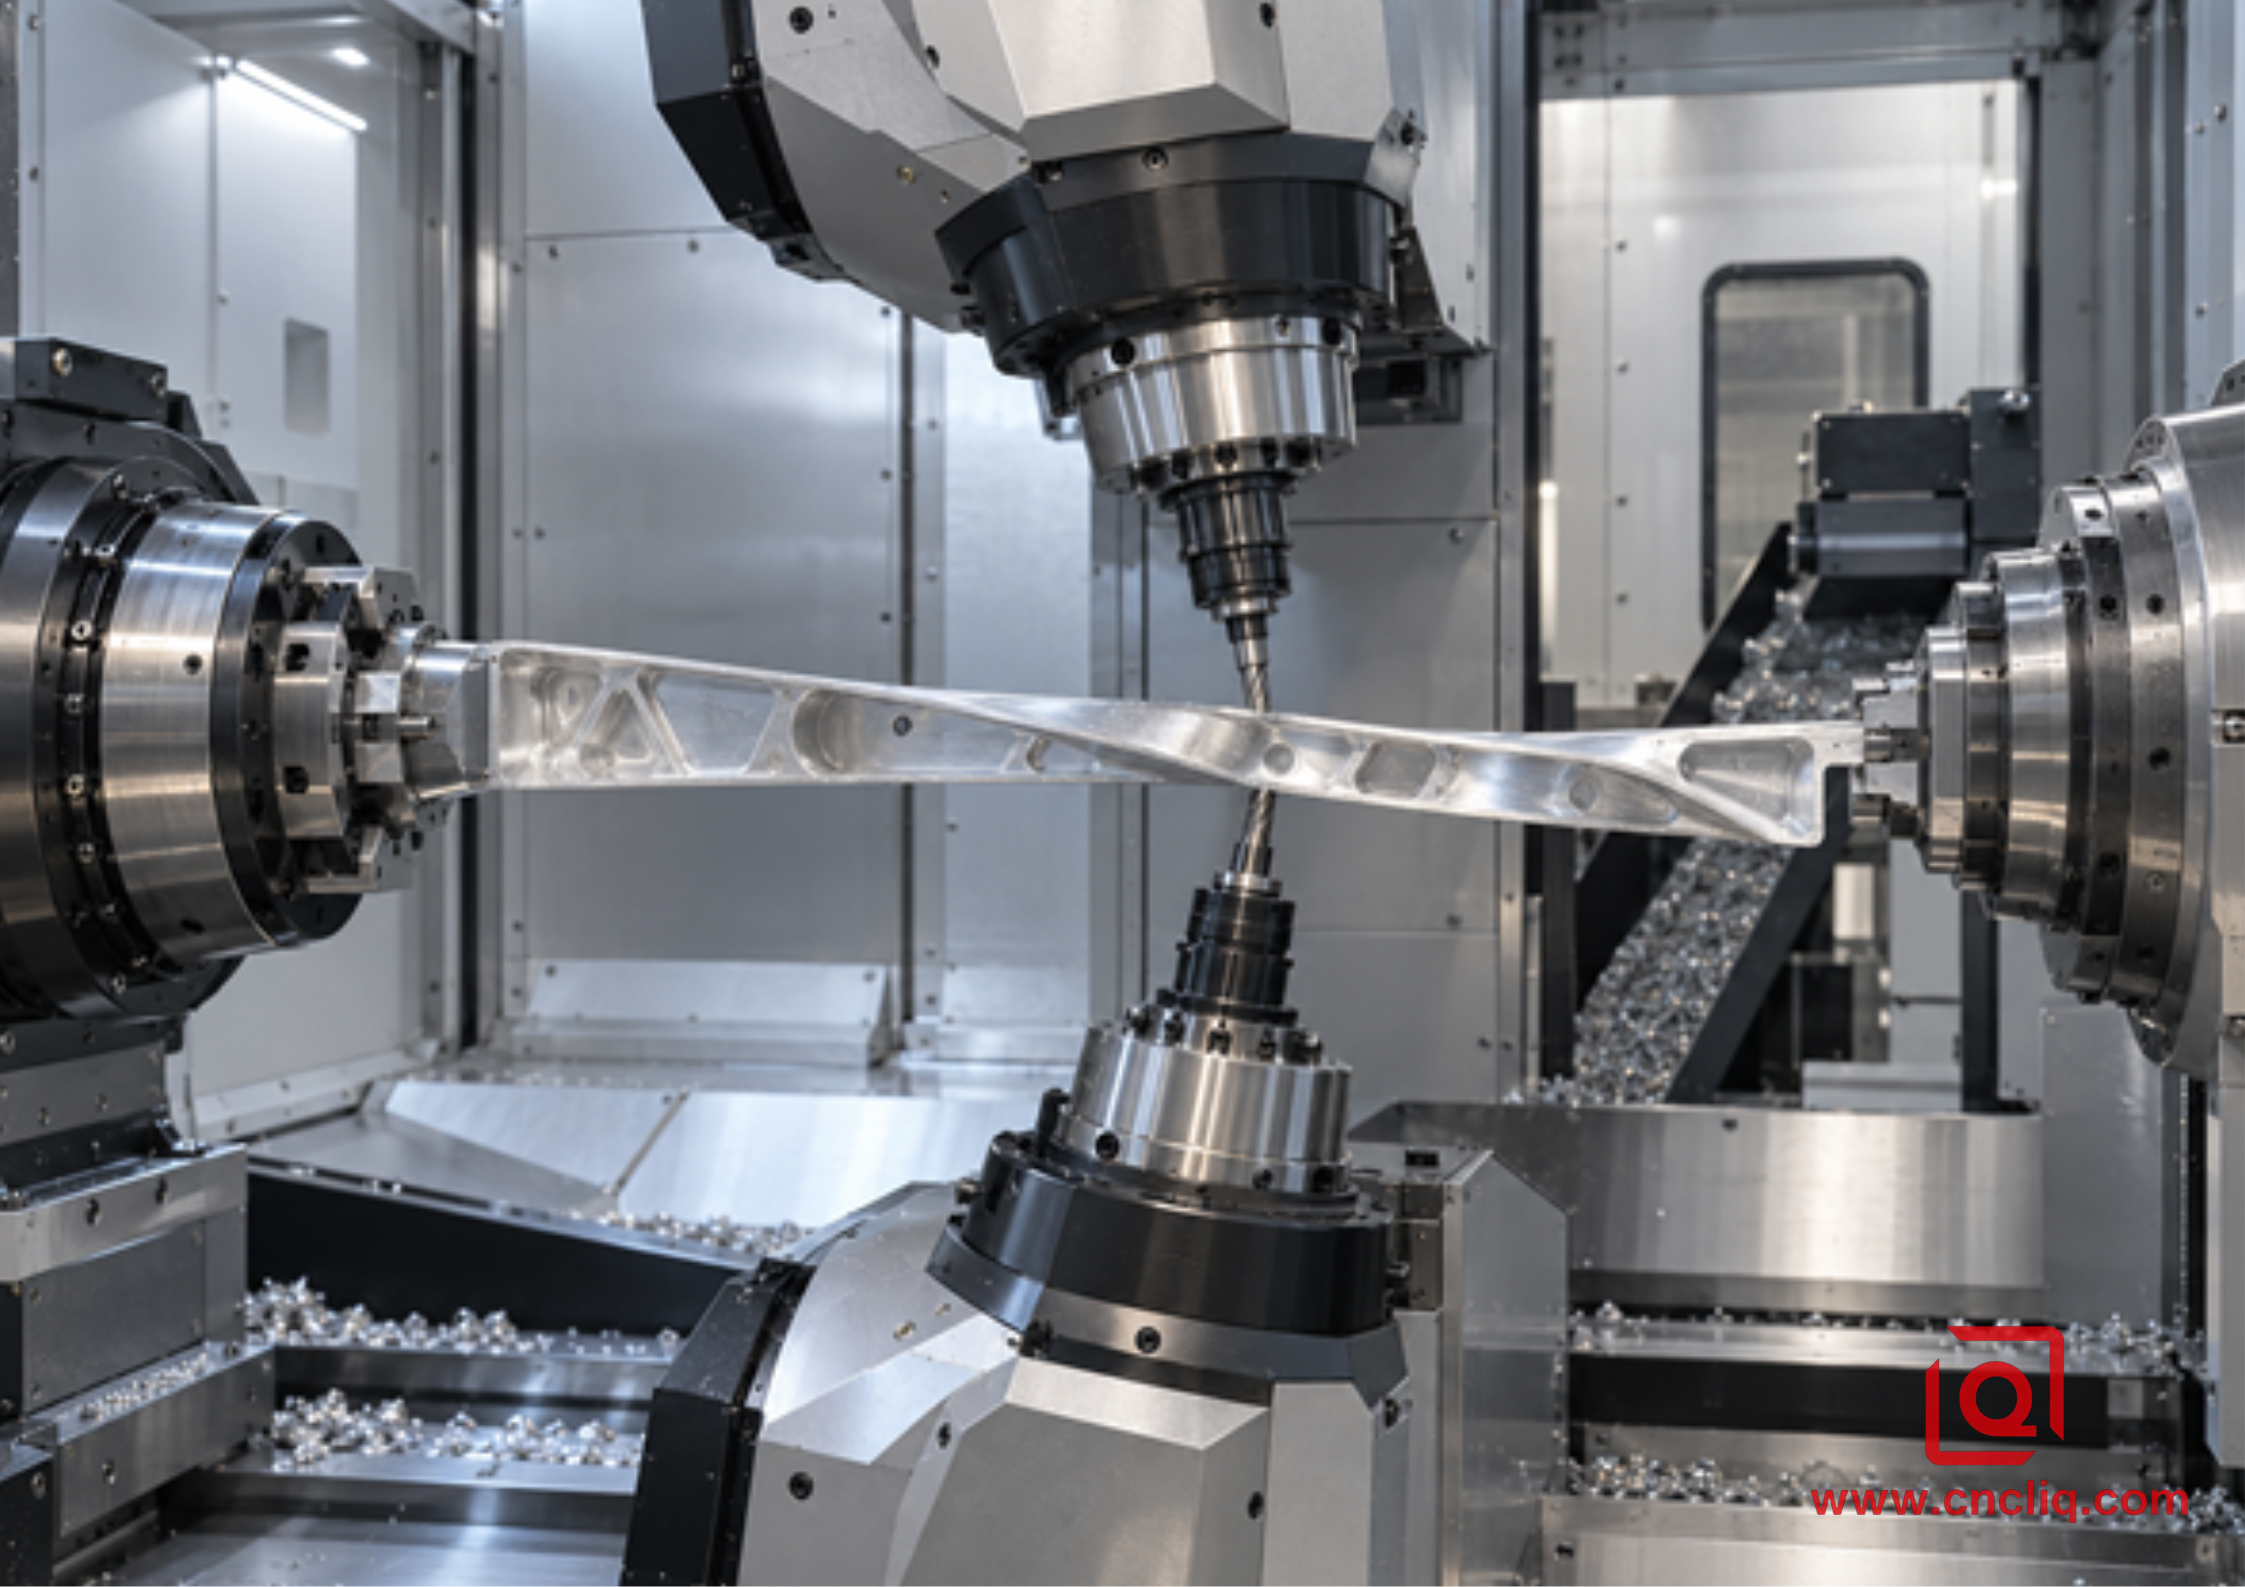
Doch ein Fräszahn dringt ein, lädt sich auf und verlässt den Raum. Einen Augenblick später nimmt ein anderer Zahn seinen Platz ein. Manchmal wirken die Impulse einander entgegen. Manchmal verstärken sie sich, und die Rippe beginnt zu singen. Auch die verbleibende Wand verändert sich, indem sich Taschen öffnen und sich der Konus verjüngt.
Dadurch werden Werkzeugausrichtung, Eingriff, Spindelphase und Kollisionssimulation Teil des Prozesses. Eine Veröffentlichung aus dem Jahr 2024 zur Glättung der Zweiwerkzeugausrichtung beim Pinch-Fräsen ist hier hilfreich: Die koordinierte Ausrichtung ist keine rein kosmetische CAM-Einstellung.
Eine ebene Fläche an einer Welle – würde ich sie mit einer Klemmfräsmaschine bearbeiten? Nein. Normalerweise nicht. Eine Dreh-Fräsmaschine mit Y-Achse kann die ebene Fläche, die Nut oder die Querbohrung bearbeiten, während das gedrehte Bezugselement noch in der Spindel eingespannt ist. Liqins Leitfaden zum Drehen mit der Y-Achse zeigt, wo angetriebene Werkzeuge die Aufgabe bereits lösen.
Die Frage der Angebotsanfrage wird damit konkreter. Benötigt dieser schwache Bereich einen Gegenschneider, oder kann ein angetriebenes Werkzeug die Bezugsposition halten? Fragen Sie nach dem Simulations- und Prüfverfahren. Die Anzahl der Maschinenachsen allein reicht nicht aus.
7. Fehlermodi, die Sie hören, sehen und messen können.
Symptom | Wahrscheinlicher Mechanismus | Erste Überprüfungen | Korrekturrichtung |
Der Durchmesser nimmt in der Mitte zu. | Der Netto-Radialschub bleibt zu hoch | Werkzeuglasten, freie Spannweite, Mittel- oder Ruheposition | Lokale Unterstützung verbessern oder Engagement neu ausrichten |
Wiederholende Lappen oder abwechselnde Zeugenbänder | Die Tools verteilen die Last nicht gleichmäßig. | Mittenhöhe, X-Versatz, Nasenradien, Verschleiß der Einsätze | Beide Stationen neu qualifizieren und die Diskrepanz verringern. |
Das Chatter-Signal erscheint nur bei Verwendung beider Werkzeuge. | Dynamische Kopplung oder Schneidphasen sind ungünstig | Revolversteifigkeit, Spindeldrehzahl, axialer Abstand, Phase | Abstand oder Geschwindigkeit nach Stabilitätsprüfung anpassen |
Ein Spänestrom umhüllt das andere Werkzeug | Spänerichtung und Kühlmittel interagieren | Spanbrecher, Düsenausrichtung, Vorschub, Werkzeugausrichtung | Trennen Sie die Chipbahnen, bevor Sie die Abtragsmenge erhöhen. |
Die Größe ist im heißen Zustand korrekt, aber nach der Veröffentlichung falsch. | Thermische Ausdehnung oder elastische Erholung | Bauteiltemperatur, Klemm-/Stützlast, Messung im freien Zustand | Stabilisieren und Akzeptanzbedingung definieren |
Gutes Drehen, schlechte Position des gefrästen Merkmals | Datumsübertragungs- oder C/Y-Achsen-Einrichtungsfehler | Werkstückversatz, Spindelausrichtung, Rundlauf des angetriebenen Werkzeugs | Abtasten und Bearbeiten Sie das Merkmal in derselben Bezugskette |
8. Die Prüfung muss der funktionalen Absicht der Zeichnung entsprechen.
Ein schlankes Bauteil kann seine Form verändern, wenn es durch Reitstock, Lünette, Spannzange oder Gegenspindel freigegeben wird. Zeichnung und Qualitätsplan sollten festlegen, ob die Abnahme im freien Zustand oder unter definierter Funktionsbeschränkung erfolgt. Ohne diese Vereinbarung können Fertigung und Wareneingangsprüfung zwar intern konsistent sein, aber dennoch zu unterschiedlichen Ergebnissen führen.
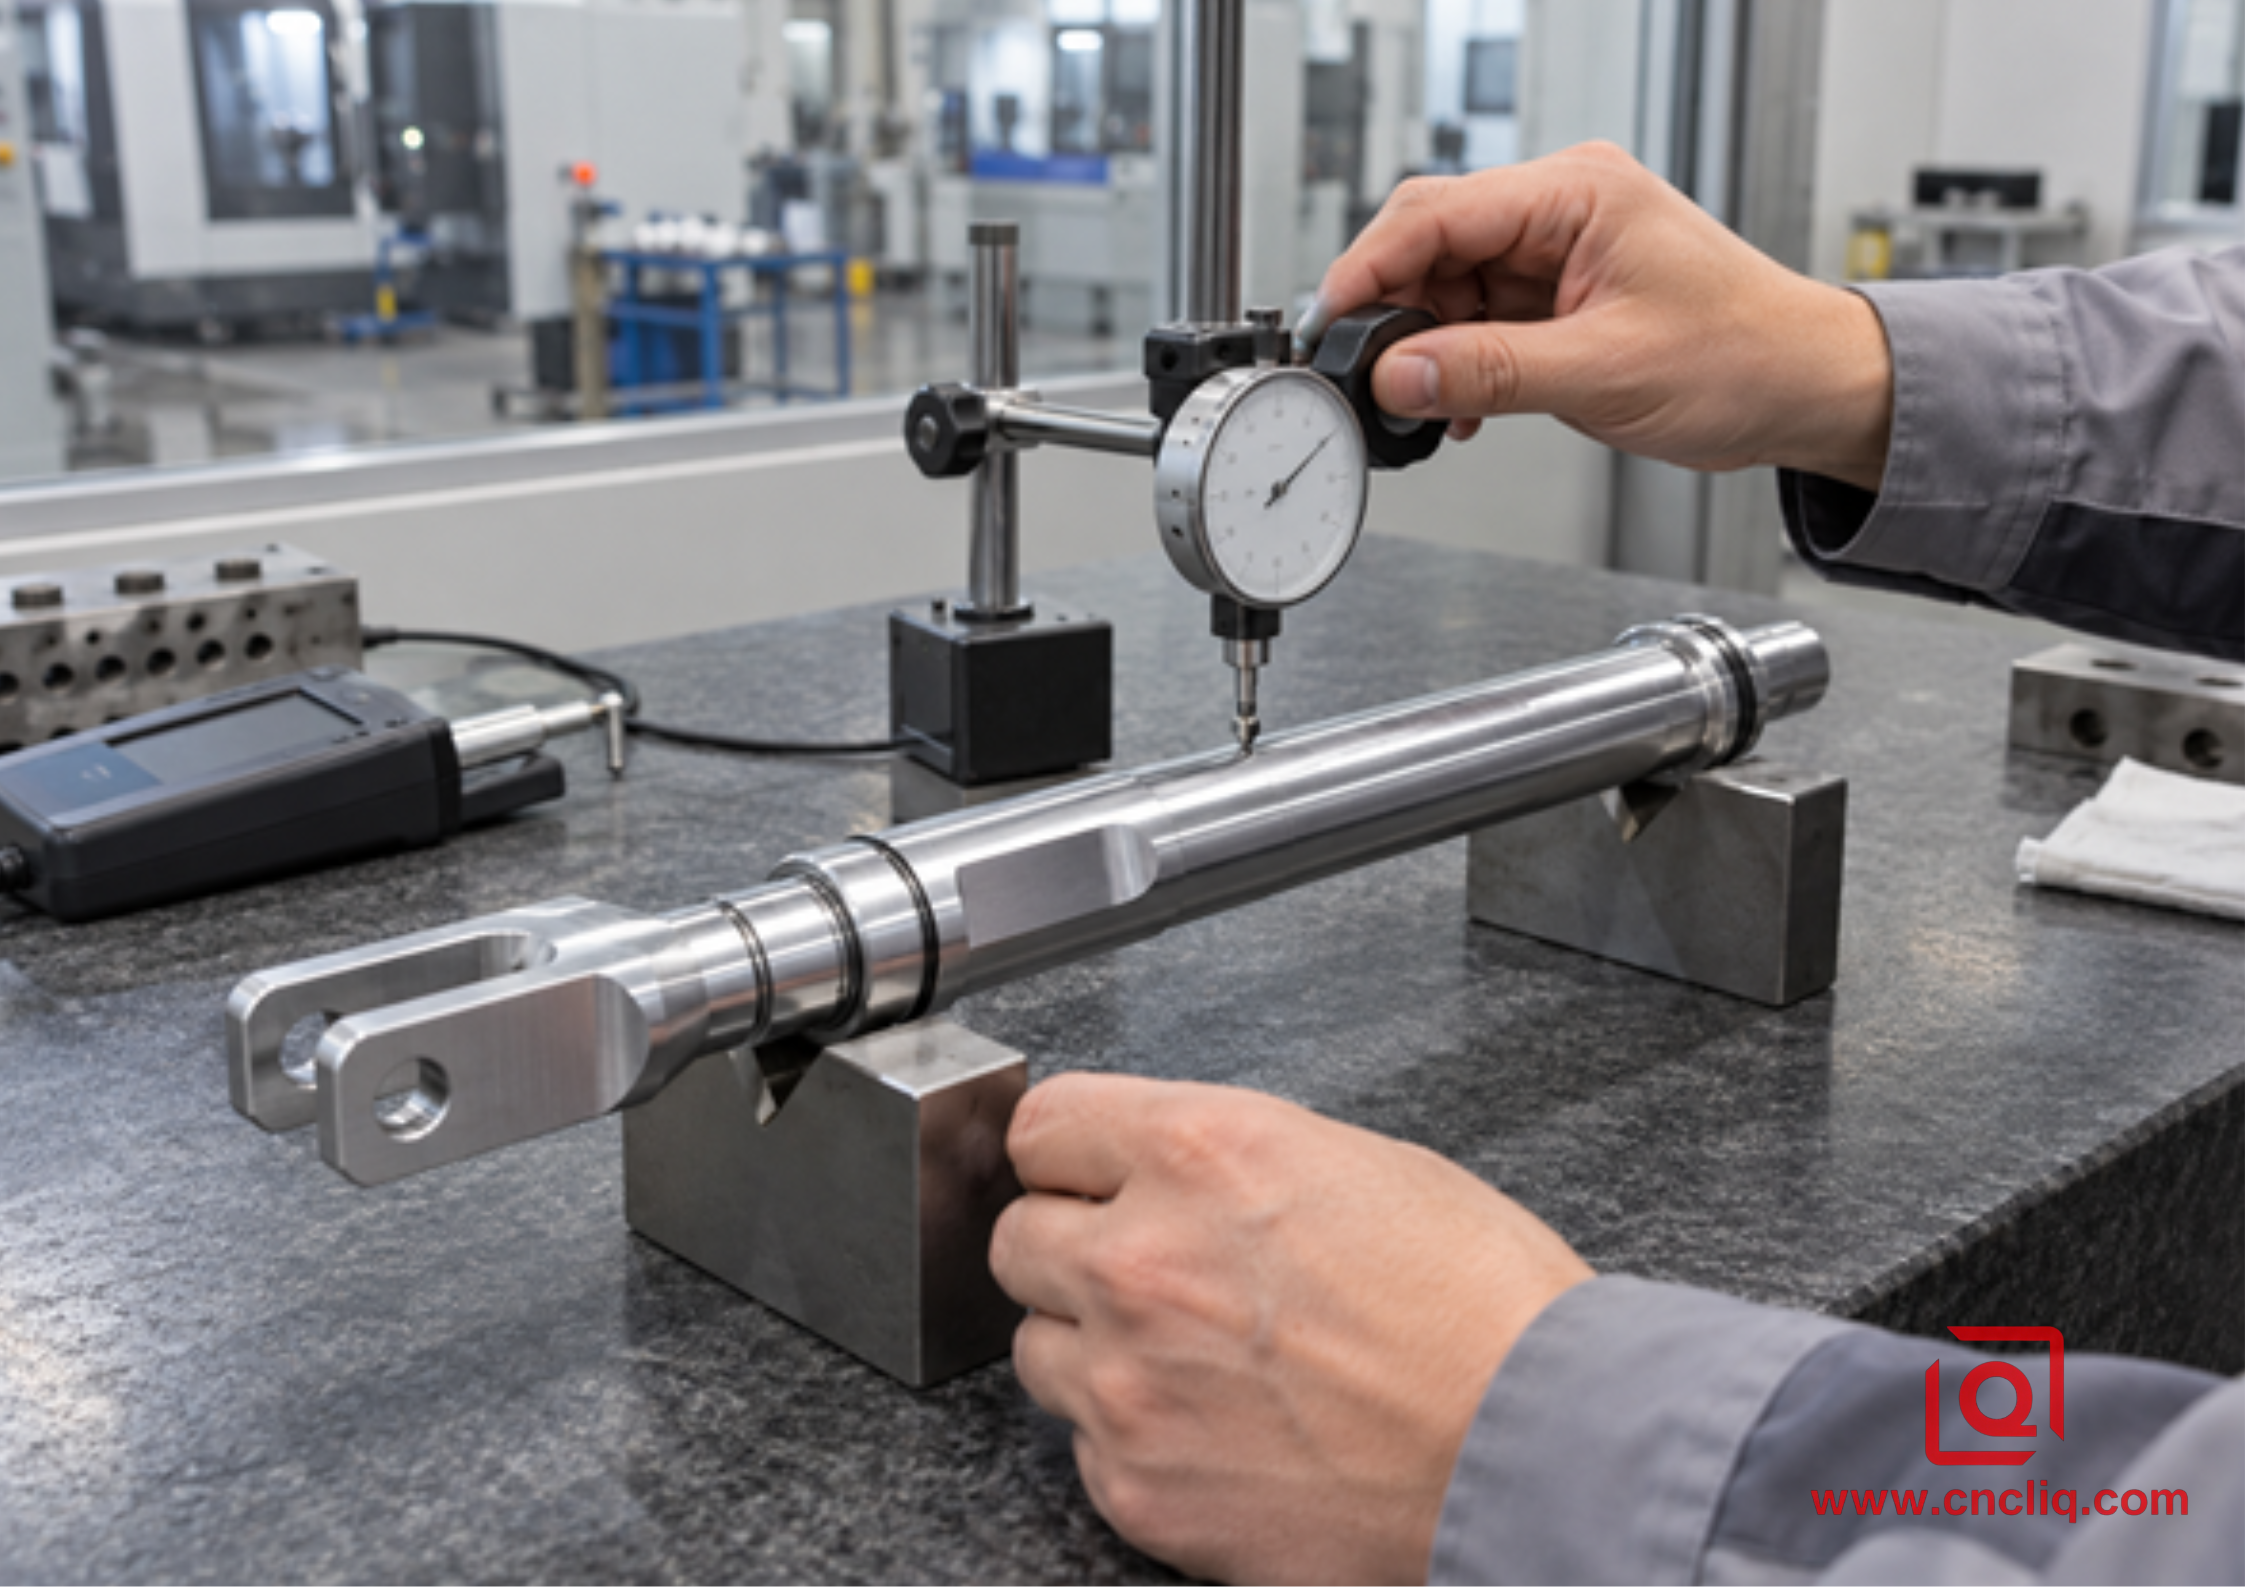
Zur Durchmesserbestimmung verwenden Sie ein Mikrometer oder einen geeigneten Komparator an definierten axialen Stationen und Drehwinkeln. Zur Bestimmung der Geradheit oder des Rundlaufs lagern Sie das Werkstück an den zeichnungsrelevanten Stellen auf Spitzen oder V-Blöcken ab und dokumentieren die Einrichtung. Bei gefrästen Flächen, Querbohrungen oder Gabeln verwenden Sie ein Koordinatenmessgerät (KMG) oder ein optisches Verfahren, das an die gedrehte Bezugsachse angebunden ist. Die Oberflächenbeschaffenheit sollte mit der vorgegebenen Grenz- und Auswertungslänge gemessen und nicht anhand des Glanzes beurteilt werden.
Liqins Artikel über enge Durchmessertoleranzen beim Aluminiumdrehen geht ausführlicher auf Temperatur, Aufspannung, Lehrenwahl und Trendkontrolle ein. Für lange Wellen empfiehlt sich außerdem der spezielle Leitfaden zur Vermeidung von Durchbiegung beim schlanken Aluminiumdrehen . Diese Seiten bilden einen thematisch zusammenhängenden Bereich: Dieser Artikel behandelt die Gegenkraftbearbeitung, während die zugehörigen Leitfäden die Einwerkzeugaufspannung und die Durchmesserkontrolle detaillierter erläutern.
9. Ein anonymisierter Verbundkoffer: Leichte Betätigungsstange
Das folgende anonymisierte Beispiel eines DFM-Falls basiert auf gängigen Bedingungen der kundenspezifischen Fertigung und stellt kein universelles Produktionsergebnis von Liqin dar. Ein europäischer Abnehmer von Automatisierungsanlagen forderte eine Betätigungsstange aus 6061-T6 mit einem langen, reduzierten Mittelteil, zwei Dichtungszapfen, einer gefrästen Gabel und einer quer verlaufenden Stiftbohrung. Die Zeichnung legte die Zapfendurchmesser, den Gesamtrundlauf bezüglich einer Hauptbezugsachse, die Oberflächenbeschaffenheit der Dichtungen und die exakte Position der Stiftbohrung fest. Die jährliche Nachfrage war hoch genug für eine separate Erprobung, jedoch nicht hoch genug für die Anfertigung eines neuen Umformwerkzeugs.
Der ursprüngliche Ansatz umfasste das Schruppen mit einem mitlaufenden Spitzenwerkzeug, gefolgt vom Fräsen auf einer zweiten Maschine. Der Werkstattversuch identifizierte drei Risiken: Die reduzierte Werkzeugspannweite vergrößerte den Abstand zum Schruppwerkzeug, die Gabelkonfiguration erzeugte eine zweite Bezugskette, und lange, bandförmige Späne beschädigten gelegentlich den fertigen Zapfen.
Die überarbeitete Bearbeitungsroute sah bis zum Ende des Zyklus ein temporäres Stützlager vor. Gegenüberliegende, aufeinander abgestimmte Werkzeuge teilten sich den Rohling mit offenem Durchmesser für die Schruppbearbeitung. Anschließend wurden die Dichtungszapfen unter kontrollierter Unterstützung mit einer einzigen qualifizierten Schneide fertigbearbeitet. Die Hauptspindel wurde für das Fräsen der Gabel und der Bolzenbohrung mit angetriebenem Werkzeug ausgerichtet, bevor das Werkstück die Drehachse verließ. Die Späne wurden auf gegenüberliegende Seiten des Gehäuses geleitet, und Standzeitregeln verhinderten, dass ein Wendeschneidplatteneinsatz nach dem Austausch des Gegenstücks im Einsatz blieb.
Die Prüfung beschränkte sich nicht auf eine einseitige Endmessung. Das Qualitätsteam überprüfte den Durchmesser an mehreren axialen Stationen, den Gesamtrundlauf an definierten V-Block-Positionen nach der thermischen Stabilisierung, die Oberflächenbeschaffenheit jedes Dichtungszapfens und die Position der Stiftbohrung relativ zur Drehachse. Die Erkenntnis war nicht, dass das Drehen mit dem Falz das Problem „löste“. Der Erfolg resultierte aus der Kombination von ausgewogenem Schruppen, einer kontrollierten Schlichtschneide, beibehaltener Stützung, Fräsen auf demselben Bezugspunkt und der Überprüfung des freien Zustands.
Für Käufer, die eine vergleichbare Wellenfamilie in Betracht ziehen, zeigt die von Liqin angebotene kundenspezifische Präzisionsgetriebeausgangswelle die Art der Stufenwellengeometrie sowie den Umfang der Dreh-, Fräs- und Prüfbearbeitung, die in einem zeichnungsbasierten Angebot besprochen werden sollten. Material und Toleranzen sind vollständig zeichnungsspezifisch.
10. Was in die Angebotsanfrage gehört
Eine aussagekräftige Angebotsanfrage (RFQ) ermöglicht es dem Lieferanten, Flexibilität, Zugänglichkeit und Abnahmebedingungen vor der Preisgestaltung für den Zyklus zu prüfen. Folgende Punkte sollten enthalten sein:
1. Ein 3D-Modell plus eine kontrollierte 2D-Zeichnung mit Revisionsstatus.
2. Vollständige Angaben zu Material, Härtegrad, Produktform und Zertifizierungsanforderungen.
3. Minimaler Arbeitsdurchmesser, minimale Gesamtlänge und maximale freitragende Länge, die bei jedem Arbeitsgang entsteht.
4. Bezugsdefinitionen und die genauen Anforderungen an Durchmesser, Geradheit, Zylindrizität, Rundlauf, Profil, Position und Oberflächenbeschaffenheit, die die Funktion bestimmen.
5. Ob Mittellöcher, temporäre Stützzapfen, weiche Zentren, Lünettenbänder oder Opferlaschen zulässig sind.
6. Oberflächen ohne Spuren, kosmetische Anforderungen, Regeln für Kantenbrüche, Beschichtungs- oder Eloxierungszuschläge und geschützte Gewinde oder Dichtungen.
7. Jahresvolumen, Losgröße, Prototypenmenge, Ziel-Hochlauf und ob rückverfolgbare Prüfdaten erforderlich sind.
8. Der angeforderte Prüfzustand, einschließlich Temperatur, Auflagepunkte, Fixierung, Messmethode und Probenahmeplan.
9. Native CAD für jede Gabel-, Flächen-, Schlitz-, Kreuzloch- oder Klingenoberfläche, die möglicherweise angetriebene Werkzeuge oder mehrachsiges Fräsen erfordert.
10. Anforderungen an Verpackung und Geradheitsschutz beim Transport.
Wenn Sie sich nicht sicher sind, ob das Einspannen von Führungsbuchsen sinnvoll ist, senden Sie bitte die Zeichnung, anstatt eine bestimmte Maschine vorzuschreiben. Liqin kann konventionelles Drehen mit Führungsbuchsen, Langdrehbearbeitung, Dreh-Fräs-Kombination, Einspann-Schruppen und spezielles Gegenlauffräsen anhand der tatsächlichen Toleranzkette vergleichen. Der Leitfaden zum Vergleich von Langdrehbearbeitung und Standard-CNC-Drehen für Miniatur-Aluminiumwellen ist ein hilfreicher Ausgangspunkt, wenn die Unterstützung durch Führungsbuchsen wirtschaftlicher sein kann als die Synchronisation mit zwei Revolvern.
Klicken Sie hier für Ihre Anfrage 👆
Häufig gestellte Fragen
1. Verhindert das Quetschdrehen stets die Durchbiegung einer schlanken Aluminiumwelle?
Nein. Zwar kann die resultierende Radialkraft reduziert werden, wenn zwei Werkzeuge mit nahezu identischer Geometrie, Versatz, Verschleiß und Spanbelastung im selben axialen Bereich im Eingriff sind, doch kann sich die Welle unter Restunwucht, tangentialer und axialer Kraft, Fehlausrichtung der Stütze, Wärmeausdehnung oder Vibrationen weiterhin durchbiegen. Das Drehen mit Klemmmechanismus sollte daher anhand von Lastdaten und einer Messung über die gesamte Länge nachgewiesen werden und nicht allein aufgrund des Vorhandenseins zweier Revolver angenommen werden.
2. Ist das Drehen mit einem Klemmwerkzeug schneller als das konventionelle Drehen mit einem einzigen Werkzeug?
Dies kann insbesondere beim Schruppen der Fall sein, da zwei Schneiden gleichzeitig Material abtragen und eine gleichmäßige radiale Belastung einen produktiveren und stabileren Schnitt ermöglicht. Der tatsächliche Zyklusgewinn hängt von der Spindelleistung, den Revolvergrenzen, der Spanabfuhr, der Anfahrzeit, der Synchronisation, der Inspektion und dem Werkzeugstandzeitmanagement ab. Bei geringen Stückzahlen oder starren Teilen können die zusätzlichen Rüst- und Einarbeitungszeiten die Zeitersparnis beim Schneiden überwiegen.
3. Sollen beide Werkzeuge den Enddurchmesser bearbeiten?
Nicht automatisch. Eine aufeinander abgestimmte, gegenüberliegende Bearbeitung kann bei einem großen, flexiblen Durchmesser hilfreich sein, jedoch können Abweichungen in der Spitzenhöhe, im Radius der Schneidplatte, im Kantenzustand oder im Versatz Form und Größe beeinflussen. Viele robuste Verfahren verwenden gegenüberliegende Werkzeuge für eine gleichmäßige Schruppbearbeitung und reservieren die Schlichtbearbeitung für eine qualifizierte Schneide unter stabiler Unterstützung. Die Zeichnungstoleranz, die Spannweite, der Maschinenzustand und die Prozessfähigkeitsstudie sollten die Entscheidung treffen.
4. Kann ein normales Dreh-Fräszentrum das Pinch-Fräsen durchführen?
Nur wenn die physische Konfiguration, die Steuerung, das CAM-System, der Postprozessor und das Kollisionsmodell zwei angetriebene Bearbeitungsstationen unterstützen, die an gegenüberliegenden Flächen in den erforderlichen Ausrichtungen arbeiten. Eine Maschine mit einem angetriebenen Werkzeugrevolver und einer Gegenspindel kann zwar wertvolles Fräsen auf demselben Bezugspunkt durchführen, dies ermöglicht jedoch nicht zwangsläufig echtes Pinch-Fräsen. Bitten Sie den Lieferanten, die tatsächliche Achsenanordnung und die Simulationsmethode zu erläutern.
5. Welche Informationen verbessern am meisten ein Angebot für ein schlankes Aluminiumteil?
Bitte liefern Sie das 3D-Modell und die zugehörige Zeichnung, die vollständige Legierungs- und Härteangabe, das Bezugssystem, den kleinsten Durchmesser, die Spannweite ohne Stütze, die geometrischen und Oberflächenanforderungen, die zulässigen Stützelemente, die Bearbeitungszugabe, die Menge und den Prüfzustand. Anhand dieser Details kann der Lieferant die Verfahren Drehen mit Stütze, Langdrehen, Doppelrevolver-Drehen und Dreh-Fräsen vergleichen, ohne Unsicherheiten im Preis zu verbergen.
Klicken Sie hier für Ihre Anfrage 👆
Zusammenfassung
Durch das Drehen und Fräsen mit Gegendruck können schlanke Aluminiumteile stabiler gemacht werden, indem den Schnittkräften entgegengewirkt wird, die die Werkstückverformung verursachen. Dieser Vorteil zeigt sich jedoch nur, wenn Maschinenauslegung, CAM-Synchronisierung, Werkzeuggeometrie, Spankontrolle, Stützvorrichtungen und Qualitätskontrolle optimal aufeinander abgestimmt sind. Nutzen Sie das Schruppen mit Ausgleichswalzen, wenn Flexibilität den Prozess bestimmt, wählen Sie die Schlichtstrategie anhand der tatsächlichen Toleranzkette und definieren Sie die Messung im freien Zustand vor Produktionsbeginn. Wenn Ihr Bauteil lange, reduzierte Durchmesser mit Abflachungen, Gabeln, Nuten oder Querbohrungen kombiniert, senden Sie Liqin bitte die Zeichnung und die Volumenangaben, damit das Unternehmen die sicherste Bearbeitungsmethode in einer Aufspannung ermitteln und Ihnen ein fundiertes Angebot unterbreiten kann.
Kontaktinformationen
Firma: Ningbo Liqin Industry Co., Ltd. Tägliche Kundenbetreuung und Kundendienst: service@shturl.zhuwanying @cncliq.com
Neue Anfragen, Angebote und Bestellgespräche : business@shturl.zhouli@ chinaliqin.com
Hotline: +86 18757148656
Haftungsausschluss
Alle technischen Artikel, Materialspezifikationen, Bearbeitungsempfehlungen und Details zur Oberflächenbehandlung, die auf diesem Blog veröffentlicht werden, dienen ausschließlich Informations- und Referenzzwecken. Bitte beachten Sie, dass die allgemeinen Blog-Informationen keine unterzeichneten technischen Vereinbarungen ersetzen. Da kundenspezifische Teile je nach Materialchargennummer, Maschinenkalibrierung und spezifischen Toleranzen variieren, unterliegen verbindliche Qualitätsvorgaben ausschließlich Ihren genehmigten CAD-Zeichnungen, unterzeichneten Verträgen und formalen Qualitätsplänen.
Alle auf diesem Blog vorgestellten Kundenfallstudien wurden vollständig anonymisiert und bereinigt. Die gezeigten Leistungskennzahlen, Fertigungsabläufe und Bilder dienen ausschließlich der Veranschaulichung unserer kundenspezifischen Bearbeitungsmöglichkeiten und stellen keinen allgemeingültigen Standard für alle Aufträge dar.
Liqin Fertigungsteam
Aufbauend auf 18 Jahren Erfahrung in der Präzisionsfertigung produziert Ningbo Liqin Industry hochpräzise Metallkomponenten für anspruchsvolle globale Märkte. Unser 6.500 m² großes Produktionszentrum ist mit über 150 Maschinen ausgestattet und bietet 4- und 5-Achs -CNC-Bearbeitung , Dreh-Fräsen, Kaltfließpressen und Druckguss unter einem Dach. Diese Ausstattung ermöglicht uns die nahtlose Abwicklung von Projekten – von der ersten CAD-Entwurfsphase bis zur Auslieferung der fertigen Teile.
Wir garantieren kompromisslose Qualitätskontrolle. Enge Toleranzen werden mit der dafür erforderlichen Ingenieursdisziplin behandelt. Unsere QA-Ingenieure sind nach ISO 9001, ISO 13485 und IATF 16949 zertifiziert und führen strenge In-Process-, Final- und Out-of-Quality-Kontrollen (IPQC, FQC, OQC) für jede einzelne Produktionscharge durch. Von der Koordinatenmessung und optischen Profilierung bis hin zu Härte- und Salzsprühtests validieren wir Ihre kritischen Spezifikationen im Vorfeld – so erhalten Sie einbaufertige Komponenten ohne Montageprobleme oder kostspielige Produktionsstillstände. Neben der Fertigung profitieren Sie von unseren schnellen Reaktionszeiten von zwei Stunden auf neue Angebotsanfragen, direkter Unterstützung bei der Prototypenentwicklung und reibungslosem Exportversand nach Europa, Nordamerika, Asien und Ozeanien.
Wir freuen uns auf Ihre Anfragen und Muster. Besuchen Sie unsere Website oder kontaktieren Sie uns direkt für ein unverbindliches Angebot!
