 Deutsch




Hat ein Finish jemals die Eingangskontrolle bestanden und dann 10 Minuten später die Montage gestoppt? Wir sehen es, wenn sich in einer Bohrung zu viel Film ansammelt, ein Bodenbelag beschichtet ist oder sich die Farbe zwischen den Chargen ändert. Wenn Sie Pulverbeschichtung gegen Eloxieren abwägen, bearbeiten Sie das Teil, während es bearbeitet, fertiggestellt, gehandhabt und zusammengebaut wird. Die folgenden Notizen stammen aus dieser Werkstattsequenz.
Die kurze Antwort
Beginnen Sie mit der Aufgabe, die die Oberfläche erfüllen muss. Bei Schiebern, Führungen und Teilen, die ein metallisches Aussehen behalten sollen, ist das Eloxieren normalerweise unser erstes Gespräch. Wenn der Käufer eine passende Farbe, eine strukturierte Haut oder das gleiche Finish über einer Baugruppe aus gemischten Metallen benötigt, kommt Pulver zum Einsatz. Keine der beiden Antworten gewinnt das gesamte Haltbarkeitsargument. Hartanodisieren ist stark gegen Abrieb; Gut vorbereitetes Pulver sorgt für eine dickere Barriere und etwas mehr Nachgiebigkeit, wenn ein Gehäuse angestoßen wird.
Die Dicke eines bearbeiteten Teils entscheidet oft über die Dicke. Werkstattpuder landet üblicherweise etwa 60–120 µm auf jeder beschichteten Fläche. Schwefelanodisierung vom Typ II ist viel dünner: die aktuelle MIL-PRF-8625-Spezifikation listet 0,00007–0,0010 Zoll oder etwa 1,8–25,4 µm auf. Typ III erstreckt sich über 0,0005–0,0045 Zoll, also etwa 12,7–114,3 µm. Bei diesen weiten Grenzwerten handelt es sich nicht um Vorgaben für eine Bestellung. Geben Sie an, was dieses Teil benötigt, und markieren Sie dann, wo das Ende enden muss.
Pulverbeschichtung vs. Eloxieren auf einen Blick
|
Entscheidungsfaktor |
Pulverbeschichtung |
Eloxieren |
|
Was das Ziel ist |
Ein ausgehärteter organischer Polymerfilm, der auf das vorbereitete Metall aufgetragen wird |
Eine elektrochemisch gewachsene Aluminiumoxidschicht, die in das Substrat integriert ist |
|
Typischer Einkaufsbereich |
Üblicherweise 60–120 µm pro beschichteter Fläche; Bestätigen Sie das gewählte Pulversystem |
Typ II: 1,8–25,4 µm; Typ III: 12,7–114,3 µm unter MIL-PRF-8625 |
|
Dimensionseffekt |
Fügt jeder beschichteten Oberfläche nahezu die gemessene Trockenfilmdicke hinzu |
Ein Teil wächst nach außen und ein Teil verbraucht das Substrat; das Verhältnis ist prozessabhängig |
|
Bester Haltbarkeitsvorteil |
Dicke Barriere, Farbflexibilität und gute Schlagfestigkeit |
Hohe Oberflächenhärte, Verschleißfestigkeit und kein separater Film, der sich ablösen kann |
|
Hauptschadensmodus |
Abplatzungen oder Unterschichtkorrosion nach tiefen Schäden; schlechte Haftung bei schwacher Vorbehandlung |
Risse oder Kantenabsplitterungen in der dicken Hartbeschichtung; Die gefärbte Farbe kann variieren |
|
Aussehen |
Breites Farbspektrum, Glanz, Matt, feine Textur, Falten und Spezialeffekte |
Metallisches, transparentes bis eingefärbtes Aussehen, das den Aluminiumcharakter bewahrt |
|
Materieller Geltungsbereich |
Aluminium, Stahl und andere leitfähige Metalle vertragen eine Aushärtung |
Hauptsächlich Aluminium; Die Legierungschemie hat großen Einfluss auf Farbe und Qualität |
|
Enge Passformen und Fäden |
Da der Film dick ist, ist in der Regel eine Maskierung oder eine Toleranz erforderlich |
Typ II kann beherrschbar sein; Typ III erfordert häufig eine Kompensation oder Maskierung |
|
Reparieren |
Lokale Nachbesserungen sind möglich, eine unsichtbare Übereinstimmung ist jedoch nicht garantiert |
Lokale Schönheitsreparaturen sind schwierig; Durch die Wiederaufbereitung können sich die Abmessungen verändern |
|
Kostenmuster |
Bei farbgesteuerten Chargen oft konkurrenzfähig; Maskierung und Farbänderungen verursachen zusätzliche Kosten |
Bei wiederkehrenden Aluminiumchargen oft konkurrenzfähig; Hartbeschichtung und strenge Kontrolle erhöhen die Kosten |
Diese Tabelle ist ein erster Filter, keine Zeichnungsnotiz. Eine umfassendere Übersicht über die Möglichkeiten der Nachbearbeitung – einschließlich chemischer Filmbeschichtung, stromloses Nickelstrahlen und Perlenstrahlen – finden Sie in unserem OEM-Leitfaden zur Endbearbeitung von CNC-gefrästen Aluminiumteilen .
Was passiert eigentlich in jedem Prozess?
Pulverbeschichtung: ein separater Film über dem Aluminium
Wenn Sie in eine gute Pulverwerkstatt gehen, ist die Spritzpistole nicht das Erste, was es wert ist, überprüft zu werden. Schauen Sie sich Reinigung, Spülung und Vorbehandlung an. Kühlmittel, Fingerabdrücke, Oxide und Werkstattstaub müssen entfernt werden, bevor eine kompatible Konversionsschicht hergestellt wird. Anschließend sprüht der Bediener aufgeladenes Trockenpulver auf das geerdete Werkstück und der Ofen härtet es entsprechend dem Lieferantenplan aus.
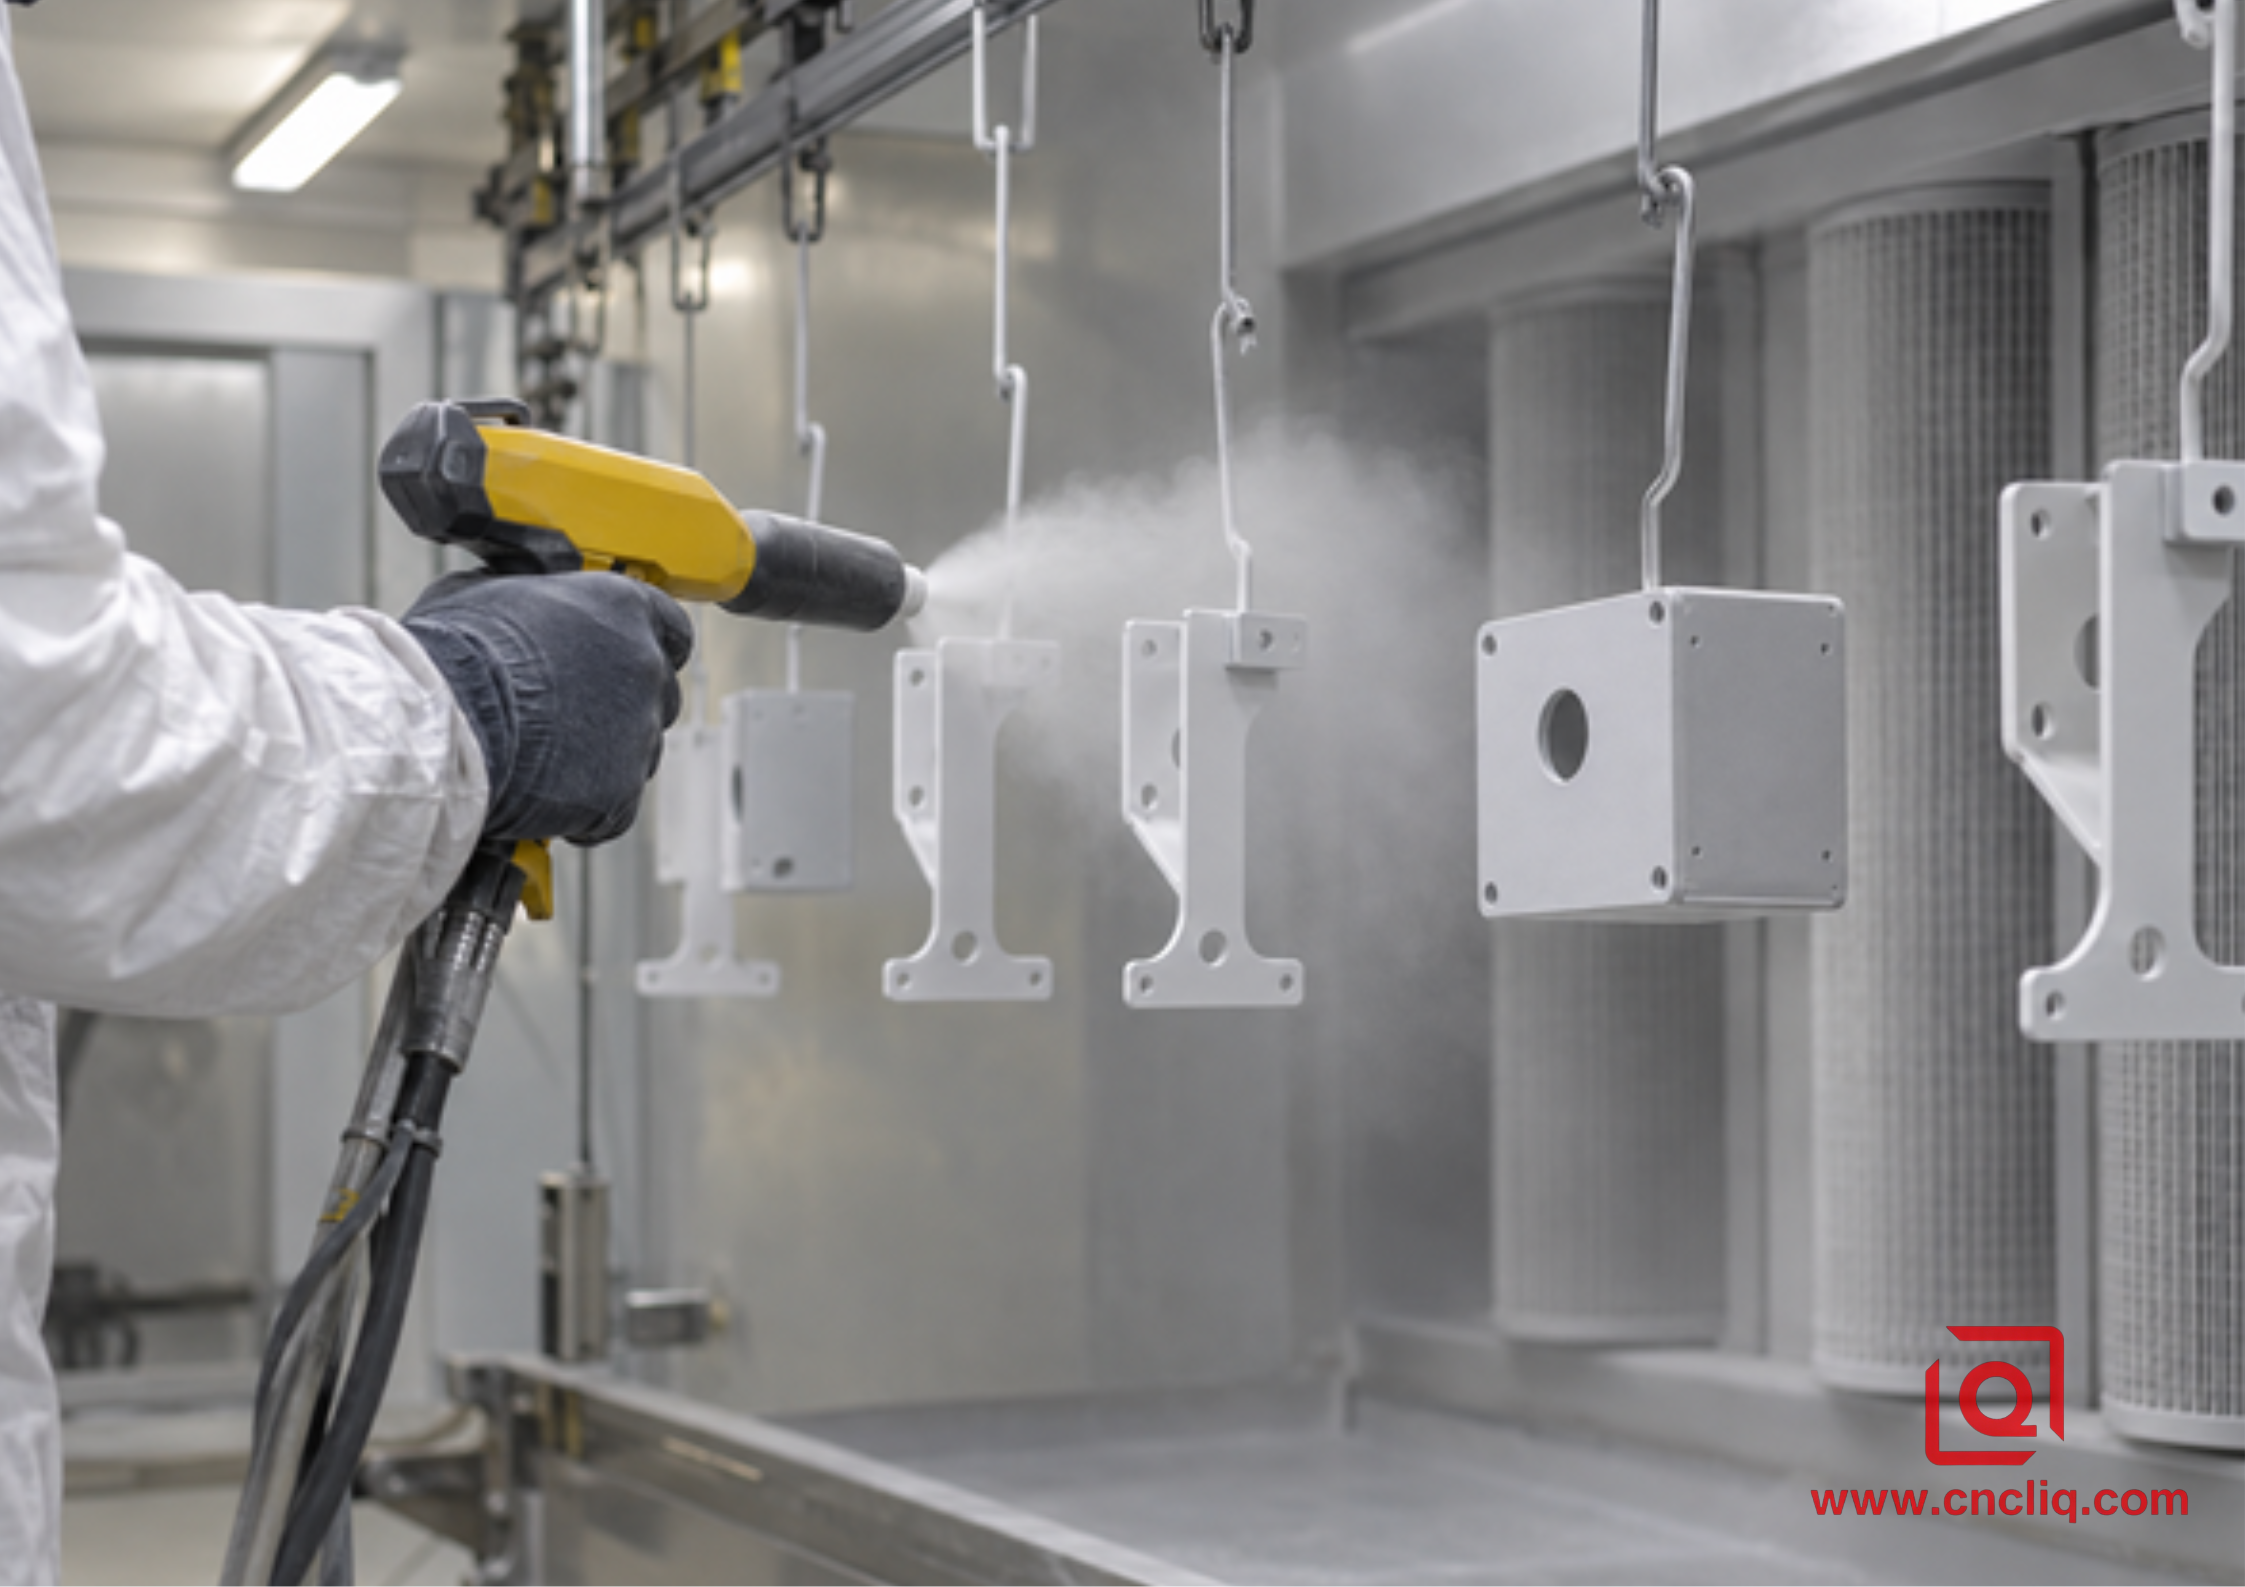
Abbildung 1. Elektrostatischer Pulverauftrag auf geerdete Aluminiumbauteile.
Diese Vorbehandlung ist kein nebensächliches Detail. Pulver kann beim Verlassen des Ofens perfekt aussehen und später trotzdem versagen, wenn die darunter liegende Verbindungslinie schlecht ist. Fragen Sie in einer Angebotsanfrage nach der Vorbehandlungsmethode, der Harzfamilie, der angestrebten Trockenfilmdicke, der Aushärtungsprüfung und dem Haftungstest. ASTM D3359 bietet Klebebandtestmethoden zur Bewertung der Beschichtungshaftung auf metallischen Substraten, ASTM warnt jedoch auch davor, dass es sich bei der Methode um einen Indikator mit einer Bewertungsskala von 0 bis 5 und nicht um eine absolute Messung der Haftfestigkeit handelt. Ein „5B“-Ergebnis ist nur dann sinnvoll, wenn Methode, Filmdicke, Konditionierung und Abnahmeplan vereinbart sind.
Aufgrund des Faraday-Käfig-Effekts hat elektrostatisches Pulver in tiefen Vertiefungen Schwierigkeiten, während sich freiliegende Kanten stark ansammeln können. Sacklöcher, Bohrungen, Erdungen, Dichtflächen und kleine Gewinde müssen normalerweise abgedeckt werden. Eine 80-µm-Folie auf beiden Wänden kann eine unmaskierte 20.000-mm-Bohrung um etwa 0,160 mm verschließen – genug, um den Zusammenbau zu stoppen.
Eloxieren: Umwandlung der Aluminiumoberfläche
Ein Eloxaltank geht einen anderen Weg. Der Aluminiumteil wird zur Anode und durch kontrollierte Oxidation wird seine Oberfläche in poröses Aluminiumoxid umgewandelt. Typ II ist für schützende und dekorative Beschläge bekannt. Typ III wird für eine dickere, härtere Arbeitsfläche verwendet. Je nach Callout bleibt die frische Schicht natürlich, nimmt Farbe an oder erhält eine Versiegelung.
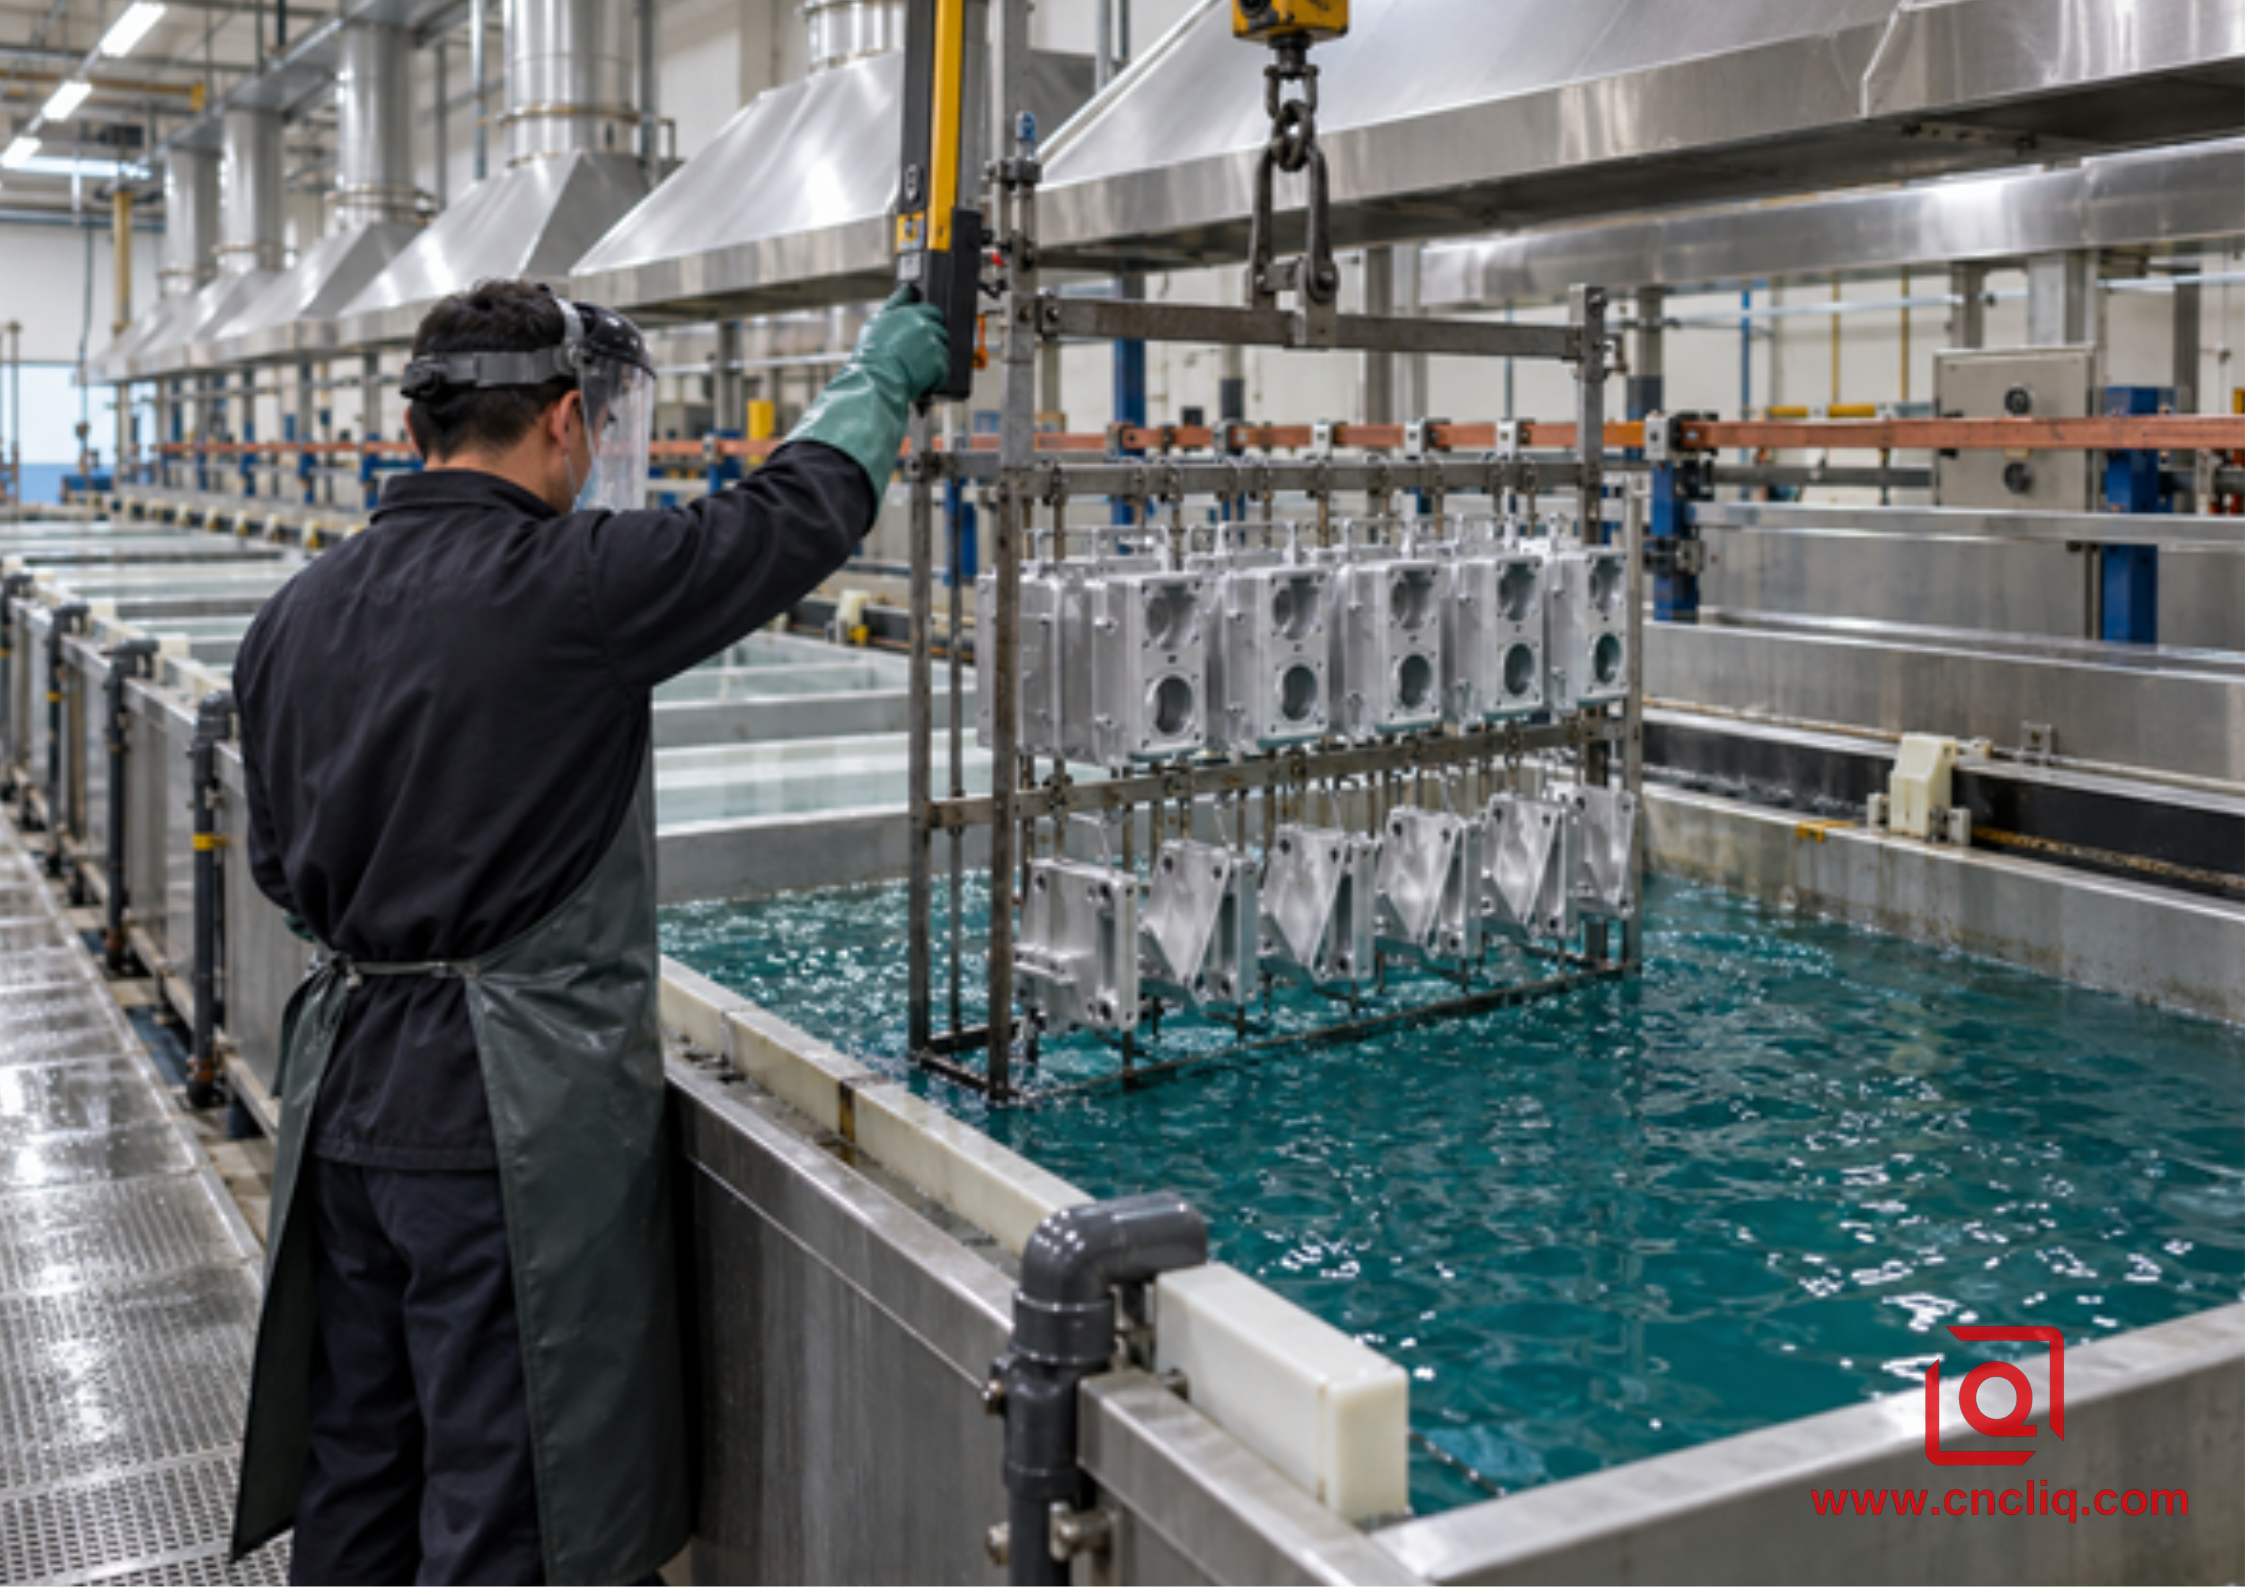
Abbildung 2. Gestapelte Aluminiumteile, die in ein kontrolliertes Eloxierungsbad gelangen.
Da das Oxid fest mit dem Grundmetall verbunden ist, kann es sich nicht wie ein separater Film ablösen. Das macht es nicht unzerstörbar. Hartes anodisches Oxid ist hart, aber vergleichsweise spröde. Scharfe Kanten, Presssitze, starke Stöße und lokale Biegung können zu Absplitterungen oder Rissen führen. Durch die Versiegelung wird das Korrosionsverhalten verbessert, während die gewählte Versiegelung den Verschleiß und andere Funktionseigenschaften beeinflussen kann.
Zum dekorativen und schützenden Eloxieren, ISO 7599:2018 Definiert eine Spezifikationsmethode, charakteristische Eigenschaften, Testmethoden, Mindestleistungsanforderungen, geeignete Legierungsrichtlinien und die Bedeutung der Vorbehandlung. Die ISO weist darauf hin, dass die technische Harteloxierung gemäß ISO 10074 separat behandelt wird. Für nicht-architektonische Einkäufe in den USA bleibt MIL-PRF-8625 eine gängige Referenz und unterscheidet die Schwefelanodisierung vom Typ II von der Harteloxierung vom Typ III.
Haltbarkeit: Definieren Sie den Fehler, bevor Sie einen Gewinner auswählen
Abrieb und Gleitverschleiß
Denken Sie an eine staubige Führungsschiene. Hier wird das Hartanodisieren normalerweise zuerst ausprobiert, da sich das Oxid gut abnutzt und sich nicht als Polymerfolie ablösen lässt. Dennoch ist eine harte Zahl auf einem Zertifikat keine Garantie für ein gutes Paar Gleitflächen. Material der Gegenfläche, Schmiermittel, Kantenform und die vor dem Eloxieren verbleibende Rauheit können dazu führen, dass eine einwandfreie Beschichtung zu einem frühen Verschleißproblem wird. Für eine echte Tribologieanforderung notieren Sie Belastung, Zyklen, Schmiermittel, zulässigen Verschleiß und die Prüfanordnung.
Der Puder ist angenehm mit Handhabungsspuren und gelegentlichen Unebenheiten. Kontinuierliche Metall-auf-Metall-Bewegung ist eine andere Geschichte; Es kann den Film polieren oder durchschneiden. Wir neigen dazu, es auf Schutzvorrichtungen, Abdeckungen, Rahmen, Halterungen und Gehäusewänden aufzubewahren. Wenn eine Komponente sowohl eine farbige Schale als auch eine Lagerschiene benötigt, maskieren Sie die Schiene und konstruieren Sie diese Oberfläche separat.
Stöße, Absplitterungen und Kantenschäden
Pulverfilm hat eine gewisse Elastizität. Bei einer Halterung, die gelegentlichen Stößen ausgesetzt ist, kann ein ordnungsgemäß ausgehärteter Film mehr Verformungen absorbieren, bevor das Metall freigelegt wird. Hartanodisieren verzeiht weniger, wenn dickes Oxid eine Rasierklinge überquert. Fügen Sie praktische Kantenbrüche hinzu, vermeiden Sie die Beschichtung hochbelasteter Interferenzflächen, es sei denn, dies ist dafür vorgesehen, und erwarten Sie nicht, dass ein Endbearbeitungsbad fragile Geometrie rettet.
Durch tiefe Schäden wird Aluminium in beiden Systemen freigelegt. Das Pulver benötigt dann eine Vorbehandlung, um der Unterschichtkorrosion zu widerstehen. Beim Eloxieren kommt es nicht zu einer Delaminierung, aber ein durchbrochenes Oxid schützt diesen Punkt nicht mehr. Beide benötigen Entwässerung, Spaltkontrolle und galvanische Trennung.
Korrosion und Außeneinwirkung
Ohne ein komplettes Zielsystem gibt es keinen ehrlichen „Küstensieger“. Eine versiegelte Eloxalbeschichtung kann einen starken Korrosionsschutz bieten und gleichzeitig ein metallisches Aussehen bewahren. Ein Hochleistungs-Polyesterpulver mit kontrollierter Vorbehandlung kann eine hervorragende Barriere und eine viel größere Farbauswahl bieten. Legierung, Dicke, Versiegelung oder Aushärtung, Kantenabdeckung, Chloridbelastung, Reinigung und Beschädigung beeinflussen alle das Ergebnis.
Seien Sie vorsichtig, wenn ein Angebot eine hohe Salzsprühstundenzahl verspricht, ohne dass daneben eine Ausfallregel steht. ASTM B117 erklärt einem Labor, wie die Nebelkammer zu betreiben ist; Es macht aus einem Test keine universelle Anzahl von Outdoor-Jahren. Fragen Sie, ob die Platte geritzt ist, welche Blasenbildung oder welches Kriechen zulässig ist und wie das Teil nach der Belichtung beurteilt wird. Kombinieren Sie für einen langen Außeneinsatz beschleunigte Tests mit der relevanten Produktspezifikation und der Feldhistorie.
UV, Farbe und Aussehen
Durch das Eloxieren bleibt der optische Charakter von Metall erhalten, weshalb Designer die engere Farbpalette akzeptieren. Natürliche und elektrolytische Farben können sehr stabil sein; Bei organischen Farbstoffen ist noch eine Expositionsprüfung erforderlich. Pulver verhält sich je nach Harzqualität. Eine Formulierung für den Innenbereich und ein System für den Außenbereich können bei der Alterung einen gemeinsamen Farbchip aufweisen.
Eine bestimmte Markenfarbe, eine feine Textur oder eine Oberfläche, die kleine Substratunterschiede verbergen soll, deuten auf Pulver hin. Ein Teil, das unverkennbar wie Aluminium aussehen soll, weist auf Eloxieren hin. Das Handwerk ist Ehrlichkeit: Eine eloxierte Oberfläche kann Stanzlinien, Schweißzonen, Bearbeitungskörnung oder eine neue Materialwärme zeigen. Für kosmetische Arbeiten genehmigen wir ein echtes Grenzmuster aus einer Produktionslegierung, keine am Monitor betrachtete Farbe.
Dicke und Toleranz: Wo gute Designs häufig scheitern
Tragen Sie nun die Endbearbeitung auf das CAD-Modell auf. Das Pulver sitzt über der ursprünglichen Grenze, sodass sich eine beschichtete Wand um etwa die gemessene Trockenfilmdicke bewegt. Beim Eloxieren wird etwas Aluminium verbraucht und es bildet sich etwas Oxid nach außen. Ingenieure beginnen oft mit einer 50/50-Aufteilung bei der Layoutarbeit, aber wir frieren nie eine enge Bohrung allein durch diese Abkürzung ein. Legierungs- und Tankbedingungen verändern das Verhältnis. Qualifizierte Wachstumsdaten aus der gewählten Endbearbeitungsquelle müssen den endgültigen Bearbeitungsversatz festlegen.
Verwenden Sie diesen Workflow, bevor Sie die Zeichnung freigeben:
1. Markieren Sie alle Funktionsmaße nach der Endbearbeitung und geben Sie an, ob die Maße vor oder nach der Endbearbeitung gelten.
2. Identifizieren Sie Zonen ohne Beschichtung und Maskierung: Lagerbohrungen, O-Ring-Stege, Gewinde, Erdungspads, Bezugspunkte und Klebeschnittstellen.
3. Geben Sie einen numerischen Dickenbereich auf dem Druck an. Vermeiden Sie „Standarddicke“.
4. Entscheiden Sie, ob der Endbearbeitungslieferant oder die CNC-Werkstatt über eine Vorvergütung verfügt.
5. Überprüfen Sie das Teil nach der Fertigstellung unter Verwendung desselben Bezugsschemas, das die Montage steuert.
Unser Leitfaden zu CNC-Bearbeitungstoleranzen und -Kosten erklärt, warum eine unnötig enge Toleranz das Inspektions- und Ausschussrisiko vervielfacht. Hier gilt die gleiche Regel: Achten Sie bei einer Kosmetikplatte nicht auf die Lagersitztoleranz, aber lassen Sie nicht zu, dass ein dicker Film in eine echte Passung hineindriftet.
Praktische Zeichenbeispiele
Schreiben Sie die Pulvernotiz auf, damit ein anderer Lieferant den gleichen Auftrag anbieten kann: Legierung, Vorbehandlung, Harzfamilie, Farbreferenz, Trockenfilmbereich, Aushärtungskontrolle, Haftungsprüfung und jede maskierte Fläche. Für die Anodisierungsnotiz sind die aktuelle Spezifikation, der Typ, die Klasse, die Dicke, die Farbe, die Versiegelung, die Position der Zahnstangenmarkierung und die Maskengrenze erforderlich. Wenn eines dieser Elemente die Montage steuert, zeigen Sie es in einer markierten Ansicht an, anstatt es in einer allgemeinen Notiz zu vergraben.
Alte Notizen verdienen eine schnelle Prüfung. MIL-A-8625 wurde beispielsweise durch MIL-PRF-8625 ersetzt. Ein Vertrag kann absichtlich eine ältere Fassung beibehalten, aber die Kombination einer alten Bezeichnung mit einer neuen Akzeptanzsprache lässt den Endgültigen im Unklaren. Geben Sie die erforderliche Revision an und sorgen Sie dafür, dass die Auswahl konsistent bleibt.
Kosten: Vergleichen Sie die gesamte Route, nicht den Preis pro Teil
Es gibt keine verlässliche Regel, dass Pulverlackierung die preiswerte Variante und eloxiert die Premiumvariante ist. Rackdichte, Losgröße, Farbe, Maskierung, Dickenkontrolle, Teileumschlag, Inspektion und Nacharbeitsrisiko können die Bestellung von einer Ausschreibung zur nächsten umkehren.
|
Kostentreiber |
Warum sich die Kosten für die Pulverbeschichtung ändern |
Warum sich die Eloxierungskosten ändern |
|
Kleine Menge |
Die Zeit für die Reinigung der Kabine und den Farbwechsel wird auf weniger Teile verteilt |
Badeinrichtung, Regale, Testgutscheine und Schecks sind auf weniger Teile verteilt |
|
Großes oder schweres Teil |
Ofenraum, thermische Masse, Förderbandbeladung und Handhabung nehmen zu |
Tankgröße, aktueller Bedarf, Rackdesign und Handhabung nehmen zu |
|
Komplexe Maskierung |
Stopfen, Bänder, Kappen und das manuelle Entfernen verursachen zusätzlichen Arbeitsaufwand |
Stoppen, Stecker, elektrischer Kontakt und die Nachreinigung verursachen zusätzlichen Arbeitsaufwand |
|
Enges Dickenband |
Es sind mehr Messungen und Sprüh-/Aushärtungskontrolle erforderlich |
Stromdichte, Badzeit, Temperatur und Position müssen strenger kontrolliert werden |
|
Kosmetische Farbe |
Pulvermenge und Aushärtefenster müssen kontrolliert werden |
Legierungscharge, Ätzung, Farbstoff, Versiegelung und Gestellposition beeinflussen den Farbton |
|
Nacharbeiten |
Abbeizen und erneutes Beschichten können sich auf die Abmessungen auswirken |
Durch das Abisolieren wird Material entfernt und das erneute Eloxieren kann maßhaltig riskant werden |
|
Qualifikationstests |
Gutscheine, Haftungs-, Schlag-, Glanz- und Korrosionstests verursachen zusätzliche Kosten |
Dicken-, Versiegelungs-, Korrosions-, Verschleiß- und Farbprüfungen erhöhen die Kosten |
Vergleichen Sie zwei Angebote mit demselben Abnahmeplan, demselben Jahresvolumen, derselben Losgröße, demselben kosmetischen Standard und denselben Nachbearbeitungsabmessungen. Eine saubere Ausschreibung kann mehr einsparen als die Wahl des nominell günstigeren Prozesses; Nutzen Sie unsere RFQ-Checkliste für CNC-Fabrik in China um versteckte Annahmen zu beseitigen.
Legierungs- und Herstellungswegsache
6061 ist ein geeigneter Ausgangspunkt für beide Routen, obwohl beim Eloxieren noch zwei Materialchargen in leicht unterschiedlichen Farbtönen zurückkommen können. Strenger wird das Gespräch mit 2024, 7075 oder einem Casting. Silizium und Porosität können dazu führen, dass die eloxierte Druckgussoberfläche grau oder fleckig wird. Pulver kann das Erscheinungsbild ausgleichen, jedoch nur, nachdem die Werkstatt die Reinigung, das eingeschlossene Gas und die Vorbehandlung kontrolliert hat.
Finish kann nicht vom Rohling getrennt werden. Extrusionen tragen Düsenlinien. Schweißnähte können im Gegensatz zur Mutterplatte eloxieren. Perlenstrahlen verändert die Textur und macht eine scharfe Kante weicher; Durch chemisches Ätzen wird Material entfernt. Beim Reinigen oder Entweichen von Gas im Ofen können sich Gussporen öffnen. Unser Vergleich der OEM-Fertigung von Aluminium folgt diesen Unterschieden durch CNC-Bearbeitung, Extrusion und Hochdruck-Druckguss.
Wenn es sich bei Ihrem Teil um einen Flüssigkeitskontrollblock handelt, handelt es sich um die Website Kundenspezifischer Hydraulikverteiler aus eloxiertem Aluminium ist ein relevantes Beispiel dafür, wie Bearbeitung, Innendurchgänge, Dichtflächen und Eloxalschutz als ein Fertigungsweg betrachtet werden müssen – und nicht als separate Einkaufslinien.
Anonymisierte Fallstudie: Gehäuse für Robotersteuerungen im Freien
Ein Käufer für industrielle Automatisierung benötigte ein 6061-T6-Robotersteuerungsgehäuse mit einem 32.000-mm-Lagersitz, 8 M4-Gewinden, einer O-Ring-Nut, einer kontrollierten Außenfarbe und einem leitfähigen PCB-Erdungspad. Die Zeichnung sah lediglich eine schwarze Lackierung vor.
DFM zeigte eine differenziertere Antwort. Der Lagersitz musste nach der Endbearbeitung kontrolliert eingepasst werden; die Erdungsplatte benötigte blankes leitendes Metall; die O-Ring-Nut konnte keine unkontrollierte Ablagerung aufnehmen; und das Marketingteam wünschte sich eine konsistente dunkelgraue Textur für zukünftige Chargen, einschließlich einer geplanten Druckgussversion.
Für den dargestellten Produktionsplan haben wir eine Konversionsvorbehandlung plus äußere Polyester-Pulverbeschichtung mit einem vereinbarten Trockenfilmziel ausgewählt und gleichzeitig den Lagersitz, die O-Ring-Nut, die M4-Gewinde und das Erdungspad abgedeckt. Das Gehäuse wurde zunächst CNC-bearbeitet, mit definierten Kantenbrüchen entgratet, ultraschallgereinigt, mit speziellen Stopfen und gestanzten Abdeckungen abgedeckt, beschichtet, ausgehärtet und nach dem Entmaskieren inspiziert. Die Beschichtungsdicke wurde auf Teststreifen und zugänglichen Gehäuseflächen überprüft; Die Haftung wurde anhand der vereinbarten Klebebandtestmethode bewertet. Die CMM-Inspektion verifizierte die maskierte Bohrung und die Dichtungsgeometrie.
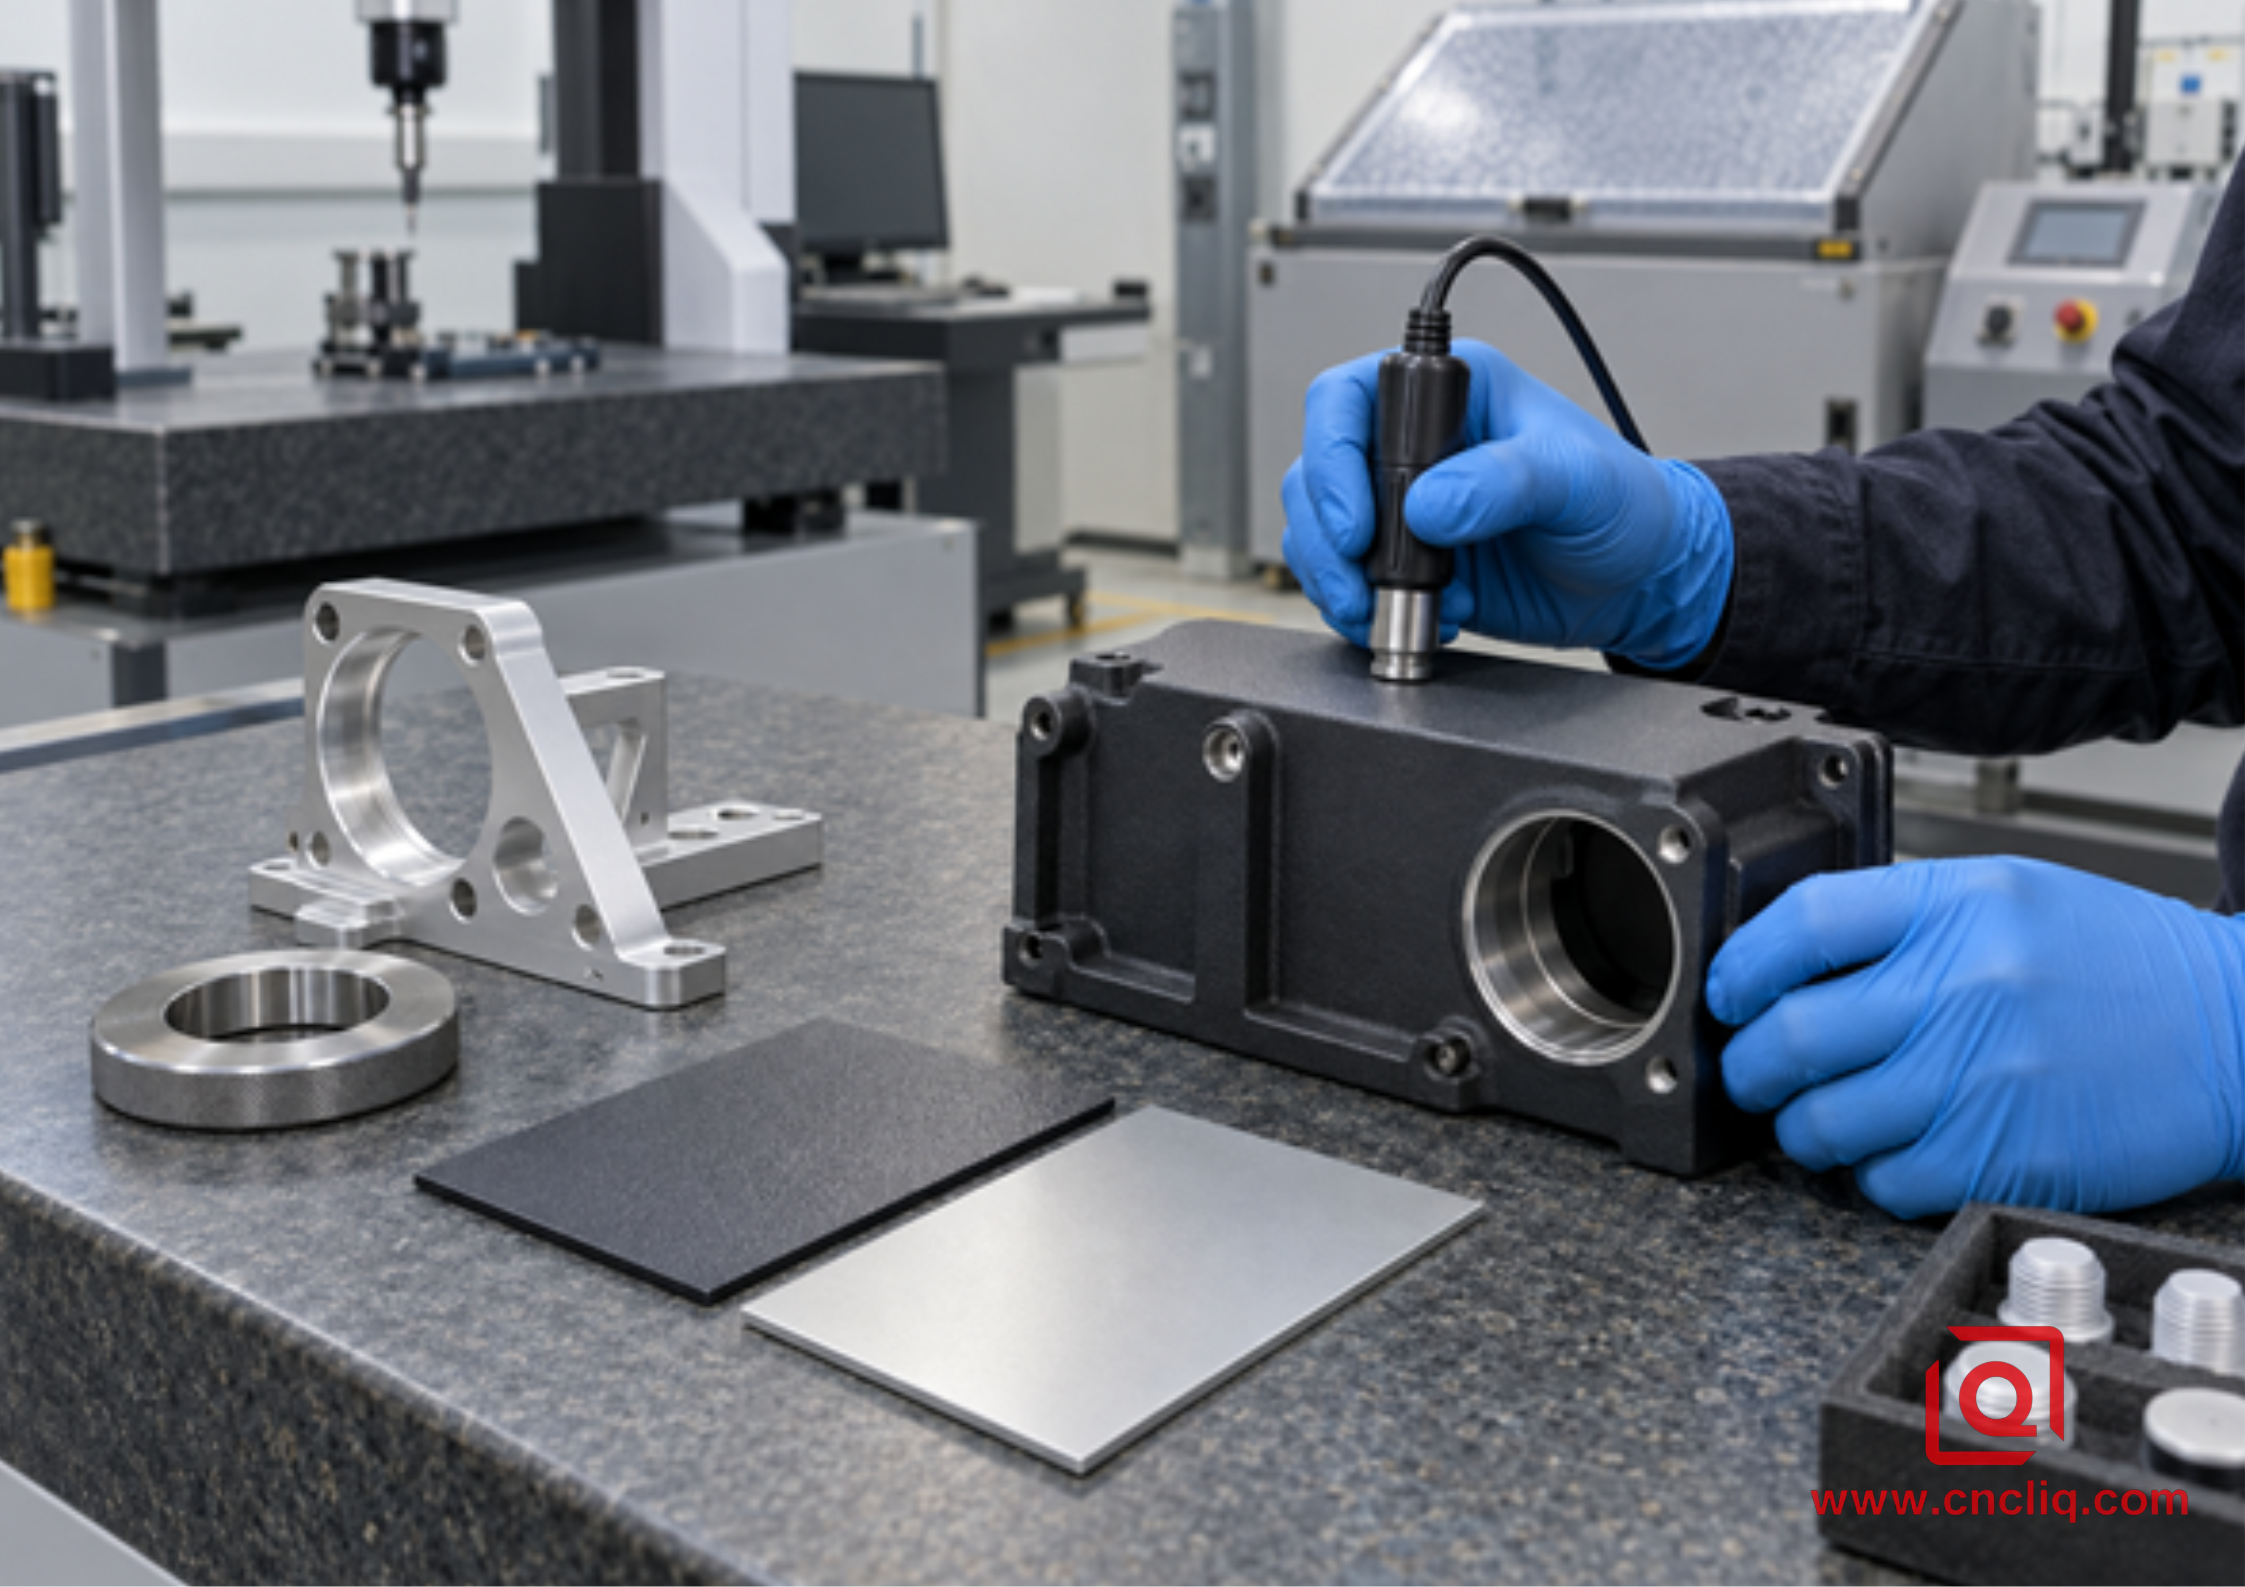
Abbildung 3. Nachbeschichtung und Maßprüfung am Qualitätsprüfstand.
Das Ergebnis war ein stabiler Montageweg: sauberer Lagersitz, geschützter O-Ring-Steg, verifizierte PCB-Erdung und wiederholbare Außenfarbe. Hätten Gleitverschleiß, niedrige Schichtdicke und metallisches Aussehen vorherrschend gewesen, wäre eine selektive Eloxierung vom Typ II oder III vorzuziehen gewesen. Dieser anonymisierte Fall ist repräsentativ und keine universelle Spezifikation.
Wie wir fertige Aluminiumteile prüfen
Die Endkontrolle muss sich auf Montage, Abdichtung, Leitfähigkeit und Service beziehen – und nicht nur auf die Dicke. Ein praktischer Kontrollplan kann Folgendes umfassen:
• Trockenfilm- oder Eloxalschichtdicke an definierten Messorten.
• Visueller Vergleich mit einer zugelassenen Grenzprobe unter kontrollierter Beleuchtung.
• Haftungsprüfung für pulverbeschichtete Coupons unter Verwendung der vereinbarten Methode und Bewertung.
• KMG- oder Lehrenprüfung nach der Fertigstellung auf Bohrungen, Bezugspunkte, Gewinde und Dichtungsmerkmale.
• Überprüfung der Maskierung, einschließlich sauberer Übergangskanten und keine Beschichtungsreste in Löchern.
• Überprüfung der Aushärtung oder Versiegelung entsprechend dem angegebenen System.
• Salznebel-, Verschleiß-, Schlag- oder Chemikalientests nur, wenn dies gerechtfertigt ist, mit expliziten Akzeptanzkriterien.
Für kritische eloxierte Teile gilt die DFM-Führung mit Hartbeschichtung vom Typ III geht tiefer auf Wachstum, Maskierung und Toleranzplanung ein. Für Projekte, die mehrere Aluminiumoberflächen abdecken, ist unser Übersicht über die Oberflächenveredelung Hilft bei der Platzierung von Pulverbeschichtungen und Eloxierungen neben chemischen Filmen und anderen Optionen.
Eine 7-Punkte-RFQ-Checkliste
Bevor Sie ein Angebot für pulverbeschichtetes oder eloxiertes Aluminium anfordern, senden Sie diese 7 Artikel:
1. Ein 3D-Modell und eine kontrollierte 2D-Zeichnung mit Revisionsstand.
2. Aluminiumlegierung und Härte sowie der Herstellungsweg, falls bereits festgelegt.
3. Oberflächenspezifikation, Typ oder Harzfamilie, Klasse oder Farbe und numerischer Dickenbereich.
4. Eine markierte Ansicht der Masken-, Rackkontakt-, Elektrokontakt-, Dichtungs- und Nichtbeschichtungsbereiche.
5. Endgültige Abmessungen nach der Fertigstellung und das Prüfbezugsschema.
6. Sagen Sie uns, welchen Belastungen das Teil ausgesetzt sein wird: Einsatz im Innen- oder Außenbereich, UV-Strahlung, Salz, Chemikalien, Hitze, Reibung und Stöße.
7. Prototypenmenge, Chargenmenge, Jahresbedarf, Dokumentation und Testanforderungen.
Wenn Sie die Ausführungen eines laufenden Projekts vergleichen, senden Sie sowohl die Zeichnung als auch die erwartete Serviceumgebung. Das Ingenieurteam von Liqin kann vor der Angebotserstellung das Beschichtungswachstum, die Maskierung, das Legierungsverhalten und die Prüfpunkte überprüfen. Das ist der schnellste Weg, um „Pulverbeschichten oder eloxieren?“ zu machen. in eine kontrollierte Herstellungsspezifikation und nicht in eine Debatte über eine verspätete Produktion.
Klicken Sie hier für Ihre Anfrage 👆
FAQ
1. Ist Pulverbeschichtung oder Eloxierung auf Aluminium haltbarer?
Denken Sie zuerst darüber nach, wie das Finish beeinträchtigt wird. Eine Gleitschiene bevorzugt normalerweise Typ III, da das Oxid hart ist und zum Metall selbst gehört. Eine Abdeckung, die Stößen ausgesetzt ist, eignet sich möglicherweise für Pulverschnee, da die Folie dicker und etwas toleranter ist. Salz, UV-Strahlung, Reinigungsmittel und Wartung müssen immer noch einzeln beurteilt werden.
2. Welches Finish ist besser für CNC-Aluminiumteile mit engen Toleranzen?
Für eine enge Passform ist Typ II oft der einfachere Ausgangspunkt, da er normalerweise dünner ist. Hartlack kann eine Bohrung immer noch verstopfen, und ein 60–120 µm dicker Pulverfilm führt uns fast immer zur Maskierungszeichnung. Unabhängig davon, welcher Weg sich durchsetzt, geben Sie dem Lieferanten einen Dickenbereich an und überprüfen Sie die Passform nach der Fertigstellung.
3. Ist Pulverbeschichten immer günstiger als Eloxieren?
Nein. Pulver ist bei einer farbigen Charge oft günstig, bis eine seltene Farbe, eine kleine Menge, eine starke Maskierung oder zusätzliche Tests in Frage kommen. Beim Eloxieren werden Legierung, Zahnstangendichte, Dicke, Farbstoff, Versiegelung und Inspektion berücksichtigt. Geben Sie beides aus dem gleichen Mengen- und Akzeptanzplan an, sonst bringt der Vergleich wenig.
4. Kann Aluminiumguss eloxiert oder pulverbeschichtet werden?
Beides kann funktionieren, allerdings sind die visuellen Risiken nicht die gleichen. Silikon und Poren können einen eloxierten Guss grau oder fleckig hinterlassen. Pulver deckt diese Variation leichter ab, aber Hitze kann Gas aus dem Gussstück ziehen und feine Löcher hinterlassen. Der Finisher benötigt die genaue Legierung, den Reinigungsweg, den Ausgasungsplan und den kosmetischen Grenzwert.
5. Was soll ich auf der Zeichnung zum Pulverbeschichten oder Eloxieren angeben?
Geben Sie die Legierung, die maßgebende Spezifikation, den Oberflächentyp oder das Pulverharz, die Farbe oder Klasse, den numerischen Dickenbereich, die abzudeckenden Oberflächen, die zulässige Zahnstangenkontaktfläche, ob die Abmessungen nach der Endbearbeitung gelten, erforderliche Tests und Hinweise zur kosmetischen Abnahme an. Identifizieren Sie außerdem leitende Schnittstellen, Gewinde, Dichtungsflächen und Präzisionspassungen. Ein Hinweis wie „schwarz eloxiert“ oder „Pulverbeschichtung“ lässt zu viele Variablen offen für ein verlässliches B2B-Angebot.
Klicken Sie hier für Ihre Anfrage 👆
Zusammenfassung
Pulverisieren und eloxieren schützt Aluminium auf unterschiedliche Weise. Man fügt einen dicken Farbfilm hinzu; der andere verwandelt die Oberfläche in hartes Oxid. Treffen Sie Ihre Wahl aus Serviceschäden, Legierung, Aussehen, Passform, Maskierung, Inspektion und den gesamten Streckenkosten. Geben Sie eine Zahl für die Dicke an, halten Sie die Beschichtung von Funktionsflächen fern und überprüfen Sie kritische Abmessungen nach der Fertigstellung. Senden Sie Liqin die CAD-Daten, die Betriebsumgebung und das Volumen für eine praktische DFM-Überprüfung und ein Angebot.
Kontaktinformationen
Unternehmen: Ningbo Liqin Industry Co., Ltd.
Tägliche Kundenwartung und Kundendienst: service@shturl. zhuwanying@cncliq.com
Neue Anfrage, Angebot und Bestellbesprechung: business@shturl. zhouli@chinaliqin.com
Hotline: +86 18757148656
Haftungsausschluss
Alle in diesem Blog veröffentlichten technischen Artikel, Materialspezifikationen, Bearbeitungsempfehlungen und Details zur Oberflächenbehandlung dienen ausschließlich Informations- und Referenzzwecken. Bitte beachten Sie, dass allgemeine Blogeinblicke unterzeichnete technische Vereinbarungen nicht ersetzen. Da kundenspezifische Teile je nach Materialwärmezahl, Maschinenkalibrierung und spezifischen Toleranzen variieren, werden verbindliche Qualitätsspezifikationen ausschließlich durch Ihre genehmigten CAD-Zeichnungen, unterzeichneten Verträge und formellen Qualitätspläne bestimmt.
Alle in diesem Blog vorgestellten Kundenfallstudien wurden gründlich anonymisiert und bereinigt. Die angezeigten Leistungskennzahlen, Fertigungsabläufe und Bilder dienen ausschließlich der Demonstration unserer kundenspezifischen Bearbeitungsfähigkeiten und stellen keinen einzigen universellen Standard für alle Aufträge dar.
Liqin-Fertigungsteam
Aufbauend auf 18 Jahren Erfahrung in der Präzisionstechnik fertigt Ningbo Liqin Industry Metallkomponenten mit hohen Toleranzen für anspruchsvolle globale Märkte. Wir operieren in einem 6.500 m² großen Produktionszentrum, das mit über 150 Maschinen ausgestattet ist, die mit 4 und 5 Achsen arbeiten CNC-Bearbeitung , Fräsdrehbearbeitung, Kaltfließpressen und Druckguss unter einem Dach. Mit diesem Setup können wir Projekte nahtlos verwalten und Teile von den ersten CAD-Konzepten direkt in die endgültigen Lieferungen überführen.
Wir übernehmen die Qualitätskontrolle ohne Kompromisse. Enge Toleranzen behandeln wir mit der nötigen Ingenieursdisziplin. Unterstützt durch die Zertifizierungen ISO 9001, ISO 13485 und IATF 16949 führen unsere QA-Ingenieure bei jeder einzelnen Produktionscharge strenge IPQC-, FQC- und OQC-Prüfungen durch. Von der KMG-Abmessungskartierung und optischen Profilierung bis hin zu Härte- und Salzsprühtests validieren wir Ihre kritischen Spezifikationen im Voraus – so erhalten Sie einsatzfertige Komponenten ohne Montageprobleme oder kostspielige Produktionsunterbrechungen. Zusätzlich zur Fertigung können Sie sich darauf verlassen, dass wir auf neue Anfragen innerhalb von zwei Stunden reagieren, direkte Unterstützung bei der Bemusterung von Prototypen erhalten und einen reibungslosen Exportversand nach Europa, Nordamerika, Asien und Ozeanien gewährleisten.
Begrüßen Sie Ihre Anfragen und Proben. Besuchen Sie unsere Website oder Kontaktieren Sie uns direkt für ein konkurrenzfähiges Angebot!
