 Deutsch




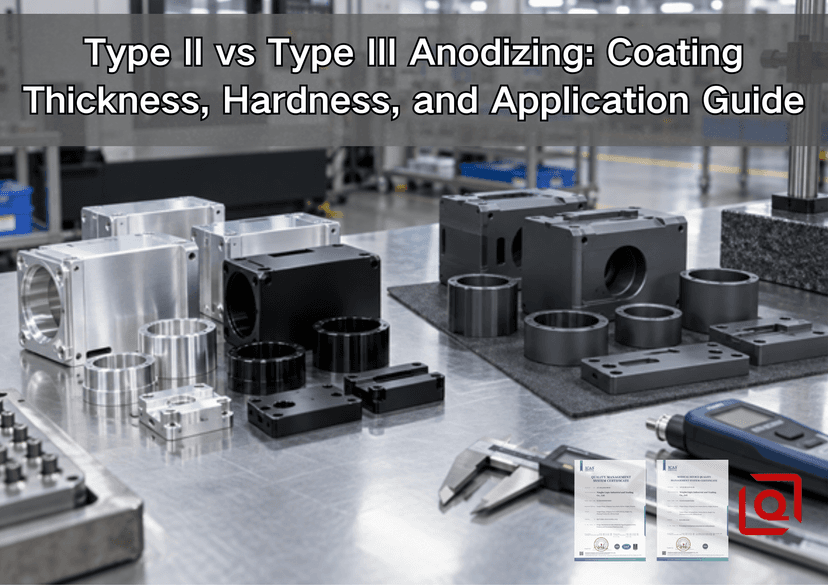
Sind Sie noch unsicher, ob eine Zeichnung eine Eloxierung vom Typ II oder eine Hartbeschichtung vom Typ III erfordern soll? Die falsche Wahl kann dazu führen, dass ein gut aussehendes Teil zu früh verschleißt oder eine haltbare Beschichtung entsteht, die eine Lagerbohrung verschließt und den Zusammenbau verhindert. Dieser Leitfaden erläutert die Entscheidung aus Sicht der Werkstatt. Wir werden das Teil von der Zeichnung bis zur Inspektion verfolgen und dort innehalten, wo Arbeiten normalerweise schiefgehen: bei der Dickenangabe, einer maskierten Bohrung, einem Farbmuster oder einer Angebotsanfrage, die den Fertiger im Unklaren lässt.
Bei den meisten Arbeiten ist die Weggabelung gut zu erkennen. Typ II dient der Farb- und Korrosionsschutzaufgabe. Typ III gehört zu einer Oberfläche, die auch bei Reibung oder Abnutzung funktionsfähig bleiben muss. Die endgültige Auswahl ist immer noch teilespezifisch. Eine 10 µm dicke schwarze Beschichtung auf einem Gehäuse und eine 50 µm dicke Hartbeschichtung im Inneren einer Hydraulikbohrung lösen unterschiedliche Probleme, auch wenn beide mit der Eloxierung mit Schwefelsäure beginnen.
Dieser Artikel konzentriert sich auf Entscheidungen, die sich auf kundenspezifische CNC-bearbeitete Aluminiumteile auswirken. Für einen umfassenderen Überblick über Perlenstrahlen, Konversionsbeschichtungen, Pulverbeschichtung und deren Toleranzeffekte verwenden Sie Liqins Leitfaden zur OEM-Oberflächenveredelung von Aluminium als begleitende Pillar-Seite.
Eloxieren Typ II vs. Typ III auf einen Blick
|
Technischer Punkt |
Schwefelanodisierung Typ II |
Hartanodisierung Typ III |
|
Hauptzweck |
Korrosionsschutz, Farbe, Aussehen |
Verschleiß, Abrieb und langlebige Funktionsoberflächen |
|
Gemeinsames Shop-Ziel |
5–25 µm |
25–75 µm |
|
Erweiterter MIL-PRF-8625F-Bereich |
1,8–25,4 µm |
12,7–114,3 µm |
|
Typische Mikrohärte |
Etwa 200–400 HV; Prozess- und legierungsabhängig |
Etwa 400–600 HV; Prozess- und legierungsabhängig |
|
Farbverhalten |
Klar oder weitgehend färbbar |
Naturgrau, Bronze, Anthrazit oder Schwarz; Die Kontrolle heller Farben ist begrenzt |
|
Dimensionseffekt |
Normalerweise bescheiden, aber relevant für enge Passformen und Gewinde |
Oft bedeutsam; Normalerweise ist eine Toleranz oder eine Maskierung erforderlich |
|
Verschleißfestigkeit |
Geeignet für leichte Handhabung und begrenztes Reiben |
Bevorzugt für wiederholtes Gleiten, abrasiven Kontakt und tragende Oberflächen |
|
Relative Prozesskosten |
Untere |
Höher aufgrund der kälteren Badsteuerung, der höheren Stromdichte, der längeren Zeit und der strengeren Inspektion |
|
Typische Teile |
Gehäuse, Halterungen, Zierleisten, farbcodierte Hardware |
Ventilblöcke, Kolbenhülsen, Führungsschienen, Werkzeuge, Hochleistungsmechanismen |
Hierbei handelt es sich um Vergleichswerte, nicht um allgemeingültige Kauflimits. MIL-PRF-8625F definiert die beiden Typen; ISO 7599 und ISO 10074 decken Schutz/Dekoration und Harteloxierung ab. Die genehmigte Zeichnung und der Qualitätsplan steuern die Arbeit.
Was sich durch Eloxieren tatsächlich ändert
Eloxieren ist kein Lack. Im Bad wird die Außenhaut des Aluminiums selbst in Oxid umgewandelt. Ein Teil des Oxids dringt in die ursprüngliche Oberfläche ein und ein Teil wächst nach außen. Vor dem Versiegeln können die Poren gefärbt oder mit anderen zugelassenen Behandlungen behandelt werden.
Reinigen, Entschmutzen, Abfüllen, Stromverteilung, Badsteuerung, Spülen, Färben und Versiegeln beeinflussen das Ergebnis. Typ III verwendet normalerweise ein kälteres Bad und eine höhere Stromdichte, um eine dickere, dichtere Verschleißschicht aufzubauen.
Der Typ allein ist unvollständig. Ein kleiner Hinweis macht einen großen Unterschied: Klasse 1 ist ungefärbt; Klasse 2 fügt Farbstoff hinzu. Beenden Sie die Notiz dann ordnungsgemäß. Tragen Sie Legierung, Dicke, Farbe, Versiegelung, Endabmessungen, Maskenkarte, Gestellmarkierungen, Tests und Akzeptanzgrenzen in die Zeichnung ein.
Beschichtungsdicke: die Zahl, die das Design verändert
Das breite Fenster in MIL-PRF-8625F reicht von etwa 1,8–25,4 µm für Typ II und 12,7–114,3 µm für Typ III. Bei Produktionsläufern ist das Band normalerweise enger – oft 5–25 µm für Typ II und 25–75 µm für Typ III. Der korrekte Wert hängt von Service, Legierung, Geometrie, Klasse und dem qualifizierten Prozess ab; Mehr Dicke ist nicht automatisch besser.
Ein dekoratives Gehäuse benötigt für Farbe und Korrosion möglicherweise nur Typ II, während eine grobkörnige Gleitführung möglicherweise einen kontrollierten Typ III rechtfertigt. Geben Sie die maximale Dicke nicht ohne funktionellen Grund an.
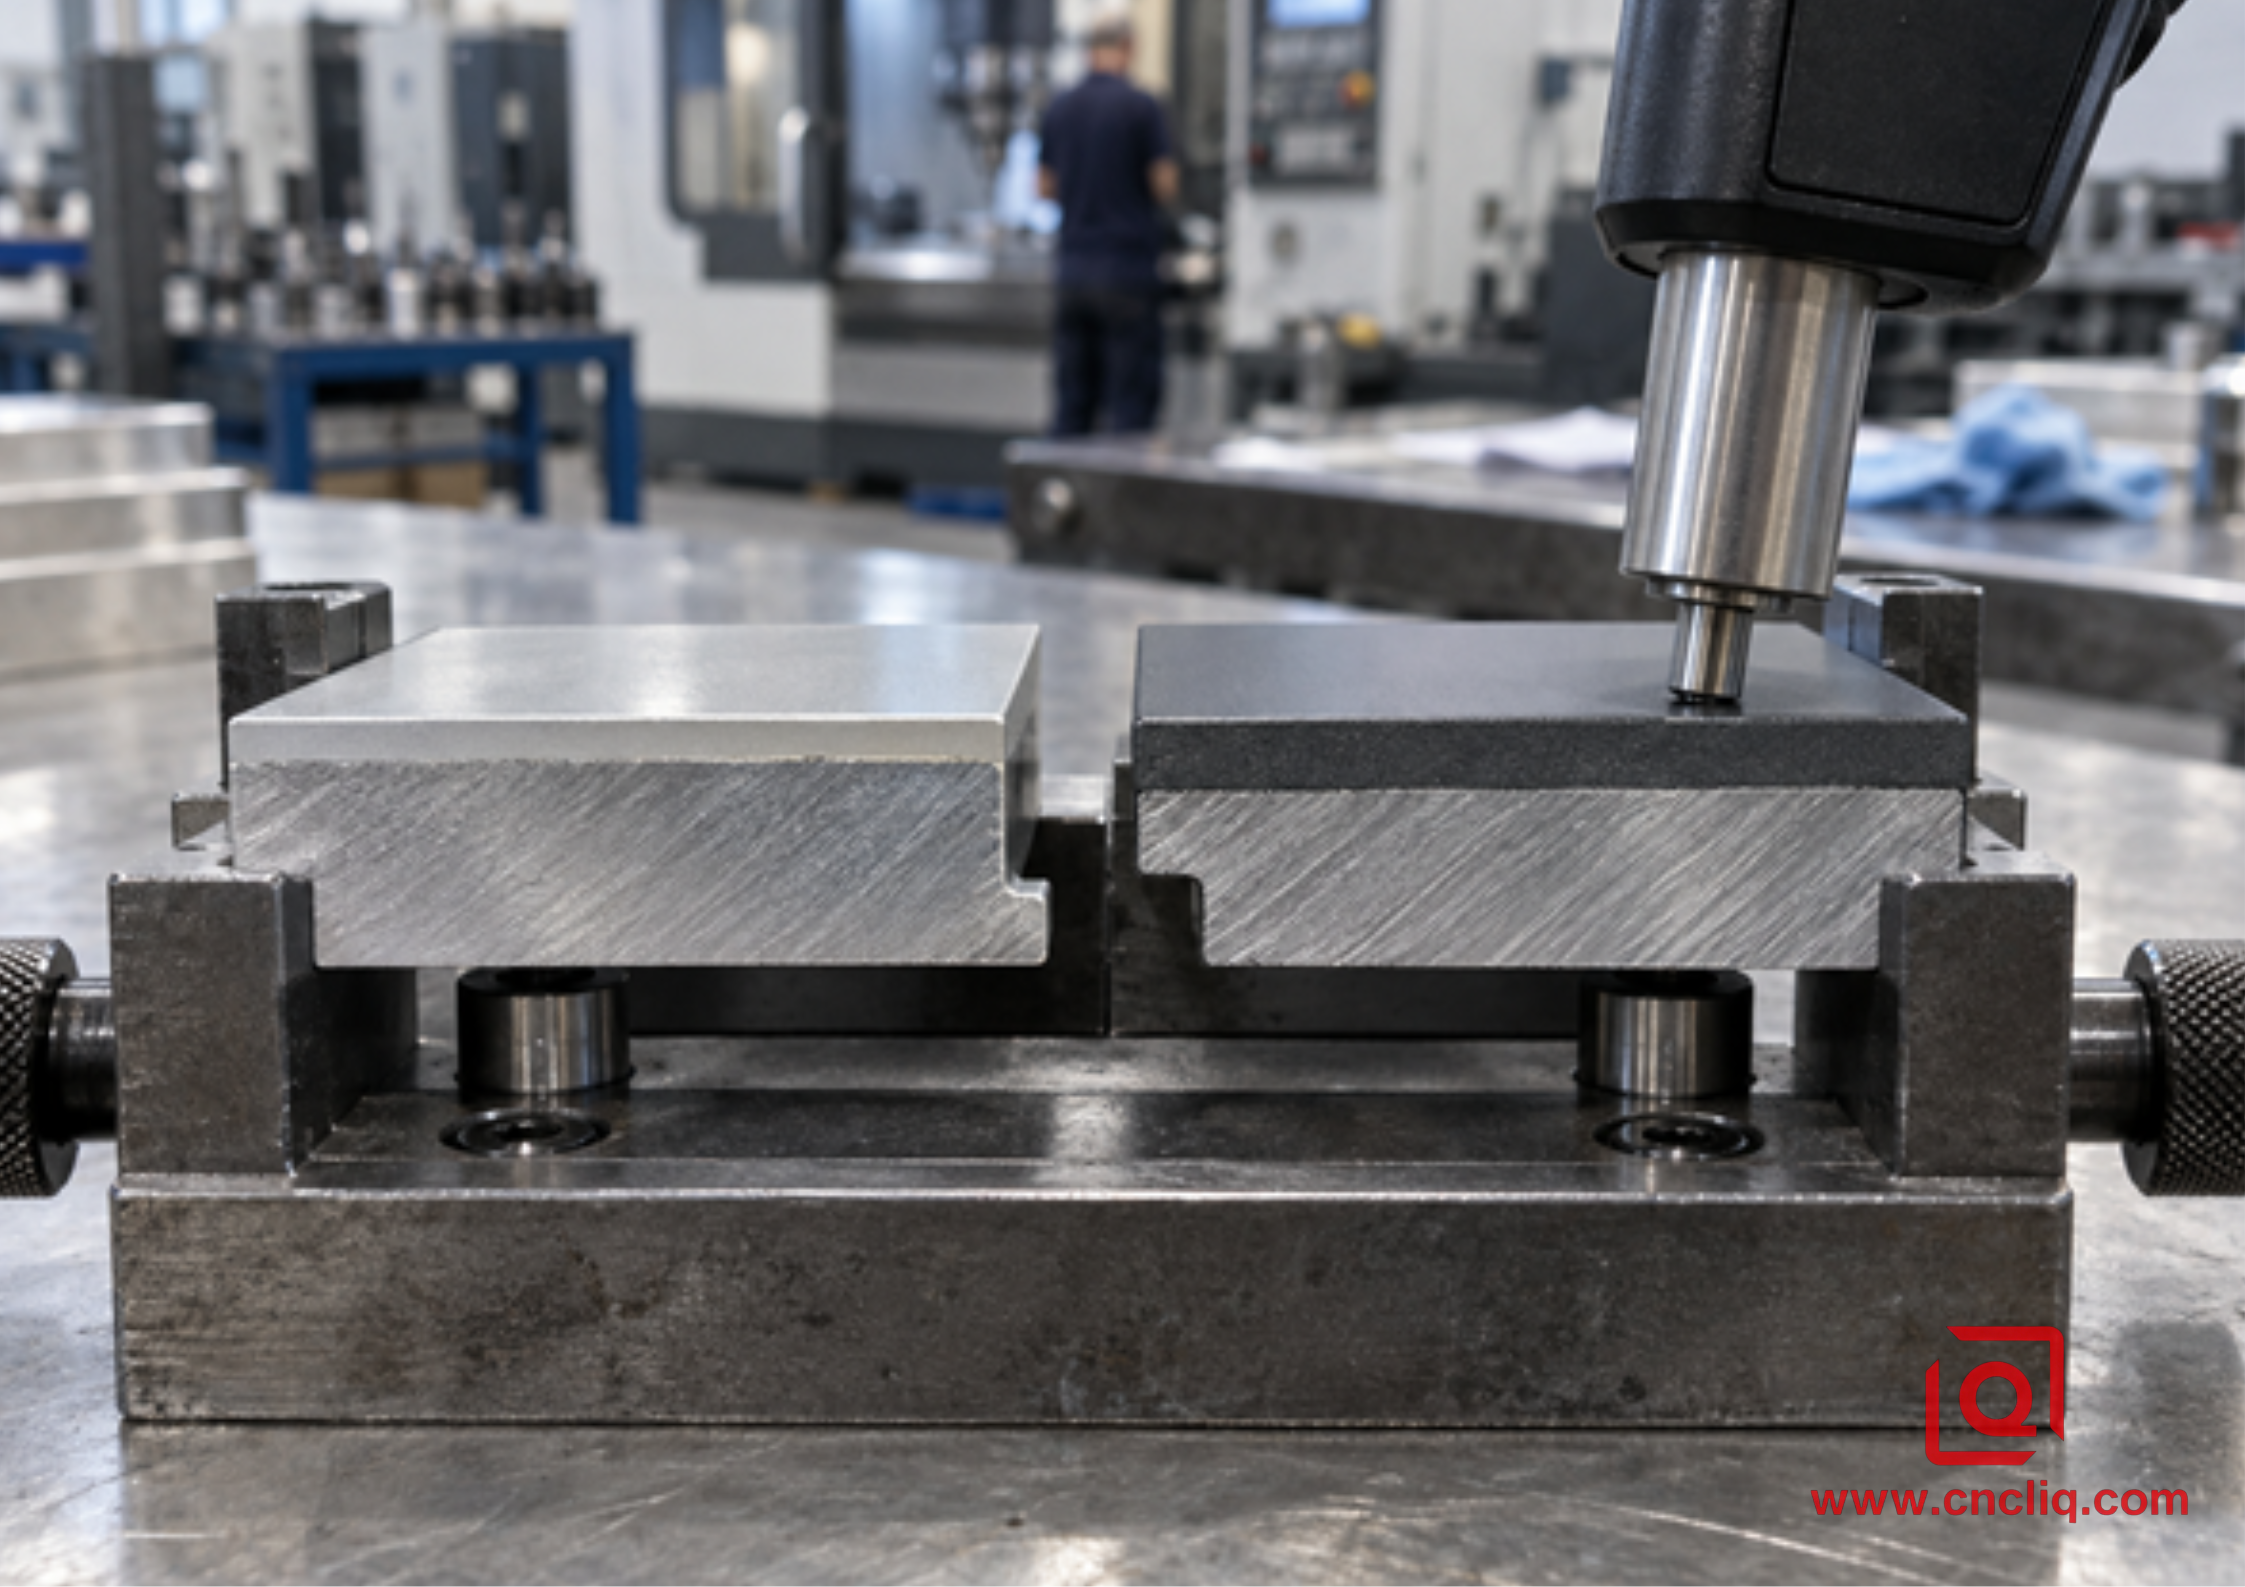
Die Beschichtungsdicke wird auf zugänglichen, repräsentativen Oberflächen mit einer kalibrierten Methode überprüft.
Die 50/50-Wachstumsregel – und wo sie irreführen kann
Eine gängige Schätzregel besagt, dass etwa die Hälfte der Anodenschicht in die ursprüngliche Aluminiumoberfläche eindringt und sich die andere Hälfte nach außen ausdehnt. Es ist nützlich für die frühzeitige Toleranzplanung, ersetzt jedoch nicht den von einem qualifizierten Finisher gemessenen Wachstumsfaktor. Diese Aufteilung ändert sich mit der Legierung, dem Bad, der Zieldicke, der lokalen Geometrie, der Stromdichte und dem während der Vorbehandlung entfernten Metall. Für einen Lagersitz oder eine Ventilbohrung übertreffen die gemessene Leistungsfähigkeit und ein erster Artikel jede Faustregel.
Nehmen Sie eine 20.000-mm-Bohrung und eine 50-µm-Hartbeschichtung. Wenn sich von jeder Wand aus 25 µm nach innen aufbauen, ergeben die Berechnungen nach der Beschichtung 19,950 mm – ein Durchmesserverlust von 0,050 mm. Das reicht aus, um viele Lager- oder Gleitsitze zu zerstören. Die praktische Wahl besteht darin, die Bohrung vor dem Beschichten zu öffnen, sie abzudecken oder sie anschließend fertigzustellen, wenn das Design und das Beschichtungssystem dies zulassen. Geben Sie an, ob das Zeichnungsmaß vor oder nach dem Eloxieren gilt.
|
Besonderheit |
Beschichtungsrisiko |
Typische technische Reaktion |
Was die Zeichnung sagen soll |
|
Präzisionsbohrung |
Durchmesser schließt |
Vormaschinenzugabe oder Maske |
Fertige Größe und ob es nachanodisiert wird |
|
Externe Zeitschrift |
Durchmesser wächst |
Untermaß maschinell bearbeiten oder maskieren |
Schichtdicke und endgültige Passform |
|
Innengewinde |
Der Teilungsdurchmesser verengt sich; Sprödes Oxid kann abplatzen |
Maskieren oder kompensieren Sie mit einer genehmigten Thread-Strategie |
Maskentiefe, Gewindeklasse, Stärke nach der Endbearbeitung |
|
Erdungspad |
Anodische Schicht ist elektrisch isolierend |
Maskieren Sie den Kontaktbereich |
Standort und maximale maskierte Grenze |
|
Scharfe Kante |
Aktuelle Konzentrate und Beschichtungen können verbrennen oder brüchig werden |
Fügen Sie einen praktischen Radius oder eine Fase hinzu |
Kantenbruch vor dem Ziel |
Weitere Einzelheiten zu Legierungsbewegungen, Bearbeitungszugaben und der Reihenfolge vom Knüppel bis zum fertigen Teil finden Sie bei Liqin Workflow für OEM-Bearbeitung und Oberflächenbehandlung von Aluminium . Auch bei der Angebotserstellung gilt: Ein 3D-Modell allein kann nicht vermitteln, welche Schnittstellen möglicherweise beschichtet werden. Eine markierte 2D-Zeichnung ist immer noch der klarste Fertigungsauftrag.
Härte und Verschleiß: verwandt, aber nicht identisch
Zum Vergleich: Viele Filme vom Typ II liegen bei etwa 200–400 HV; Eine kontrollierte Hartbeschichtung vom Typ III wird üblicherweise bei etwa 400–600 HV gemeldet. Behandeln Sie diese als Vergleichsbereiche, nicht als garantierte Werte oder gelegentliche Rockwell-C-Äquivalente. Geben Sie für einen Härte-CTQ die Prüfmethode, die Belastung, den Ort, den Probekörper und den Akzeptanzbereich an.
Die Härte erzählt nur einen Teil der Verschleißgeschichte. Die Schlagzeilennummer kann ein schwaches Setup verbergen. Zu wenig Film, schlechte Substratunterstützung, ein Kantenriss, eingeklemmter Sand oder ein schlechtes Passpaar können die scheinbare Härte zunichte machen. Bevor Sie eine Lageroberfläche hartbeschichten, überprüfen Sie Geschwindigkeit und Druck, dann das Schmiermittel, die Ablagerungen und die Arbeitstemperatur. Die Versiegelung schließt Poren und trägt zur Korrosionsbeständigkeit bei. Der Kompromiss ist real: Eine zugelassene unversiegelte Hartbeschichtung kann in einem verschleißorientierten Design ein besseres Abriebverhalten beibehalten. Die Anwendungsvoraussetzung muss über den Kompromiss entscheiden.
Verwenden Sie Typ II für leichten Kontakt, Innenhalterungen, Gehäuse und farbcodierte Teile. Wählen Sie Typ III, wenn wiederholtes Reiben, starkes Gleiten, abrasive Partikel oder Werkzeugkontakt dies rechtfertigen.
Korrosion, Versiegelung und Farberwartungen
Eine Typenbezeichnung allein reicht nicht aus, um eine Korrosionsprüfung zu bestehen. Das Ergebnis trägt immer noch die Spuren der Legierung, der Oberflächenfehler, der Filmdicke, der Spülung und Versiegelung sowie der Umgebung außerhalb des Tanks. Eine Note vom Typ II oder Typ III verspricht keine bestimmte ASTM B117-Laufzeit. Tragen Sie die Stunden, die Probenausrichtung, die Bewertungsmethode und die zulässige Korrosion in den Qualitätsplan ein.
Typ II akzeptiert viele Farbstoffe. Typ III tendiert zu Grau, Bronze, Oliv, Anthrazit oder Schwarz, wobei der Farbton von der Legierung und der Dicke abhängt. Genehmigen Sie ein physisches Bereichsmuster, keine Bildschirmfarbe. Bei Baugruppen verbessern eine Wärmecharge und eine Endbearbeitungscharge die Konsistenz.
Die Wahl der Legierung verändert das Eloxierungsergebnis
Die Chemie der unedlen Metalle verändert die Oberfläche. 6061-T6/T651 ist eine tolerante Allround-Wahl, die in der Regel eine gleichmäßige Typ-II-Farbe und eine zuverlässige Typ-III-Hartbeschichtung liefert. Liqins Bearbeitungsführung für Aluminium 6061 deckt die vor der Endbearbeitung erforderlichen Schneid- und Befestigungskontrollen ab.
Wenn Sie für mehr Festigkeit auf 7075-T6/T651 umsteigen, wird das Finish weniger nachgiebig. Sein Zink und Kupfer verändern sowohl den Farbton als auch das Oxidwachstum. Das gleiche Typ-III-Rezept, das auf 6061 anthrazitfarben aussieht, kann auf 7075 braun oder oliv wirken. Bei 2024 mit hohem Kupfergehalt kann es noch schwieriger sein, insbesondere wenn ein einheitliches Erscheinungsbild und maximale Korrosionsleistung erwartet werden. Gusslegierungen mit höherem Siliziumgehalt können nach dem Eloxieren grau oder fleckig werden. Genehmigen Sie das Finish nicht allein aufgrund eines Legierungsnamens; Qualifizieren Sie eine repräsentative Probe aus der vorgesehenen Materialform und Schmelzcharge.
|
Material |
Typ-II-Eignung |
Überlegungen zum Typ III |
Praktischer Kaufhinweis |
|
6061-T6/T651 |
Sehr gut für klare und gefärbte Lackierungen geeignet |
Gängiges Hardcoat-Substrat |
Starker Standard für ausgewogene Bearbeitung und Oberflächenkonsistenz |
|
7075-T6/T651 |
Gut, mit dunklerer oder weniger gleichmäßiger Farbe möglich |
Gut zum Tragen; Der natürliche Farbton variiert |
Genehmigen Sie ein Sortimentsmuster und behalten Sie passende Teile in einem Los bei |
|
2024-T3/T351 |
Möglich, aber Kupfer macht Aussehen und Korrosionsschutz anspruchsvoller |
Erfordert einen qualifizierten Prozess und eine sorgfältige Validierung |
Besprechen Sie dies mit dem Finisher, bevor Sie die Zeichnung sperren |
|
Al-Si-Gusslegierungen |
Die Farbe kann grau oder fleckig werden |
Die Reaktion der Hartbeschichtung hängt von Silizium, Porosität und Gussqualität ab |
Verwenden Sie für die Endabnahme produktionsrepräsentative Gussteile |
Einen ausführlicheren Vergleich von 6061, 7075 und 5052 in kundenspezifischer Produktion finden Sie im Auswahlhilfe für Aluminiumlegierungen . Dieser Artikel hilft bei der Entscheidung über das Substrat. Dieser Leitfaden legt das Anodensystem fest.
So wählen Sie Typ II oder Typ III in 5 Fragen aus
1. Wird die beschichtete Oberfläche wiederholtem Gleiten, abrasivem Staub, Belastungskontakt oder häufigem Werkzeugstoß ausgesetzt sein? Wenn ja, beginnen Sie mit Typ III. Wenn das Teil hauptsächlich innerhalb einer Baugruppe gehandhabt, ausgestellt oder geschützt wird, kann Typ II ausreichend sein.
2. Ist eine helle, kontrollierte Farbe Teil des Produktdesigns? Wenn ja, ist Typ II normalerweise der bessere Weg. Typ III kann schwarz oder natürlich dunkel sein, sein dickerer Oxid- und legierungsabhängiger Farbton erschweren jedoch die helle kosmetische Anpassung.
3. Sind Lagerbohrungen, Passstiftlöcher, Gewinde, Dichtflächen, elektrische Kontakte oder enge Steckhülsen vorhanden? Wenn ja, überprüfen Sie jede Oberfläche auf Toleranz oder Maskierung, bevor Sie die Dicke auswählen. Typ III erzeugt das größere Dimensionsrisiko.
4. Ist die Betriebsumgebung hauptsächlich korrosiv, hauptsächlich abrasiv oder beides? Eine versiegelte Ausführung vom Typ II kann korrosionsbedingten Innen- und Außenanwendungen gerecht werden. Der Verschleiß einer Hartbeschichtung kann gerechtfertigt sein, die Versiegelung und die Kompatibilität mit der eigentlichen Flüssigkeit oder dem Reiniger müssen jedoch noch überprüft werden.
5. Ist die Anforderung objektiv überprüfbar? Ersetzen Sie Ausdrücke wie „stark eloxiert“, „Militärqualität“ oder „schwarze harte Oberfläche“ durch eine Norm, einen Typ, eine Klasse, einen Dickenbereich, Abmessungen nach der Endbearbeitung, Testmethoden und ein genehmigtes Muster für das Erscheinungsbild.
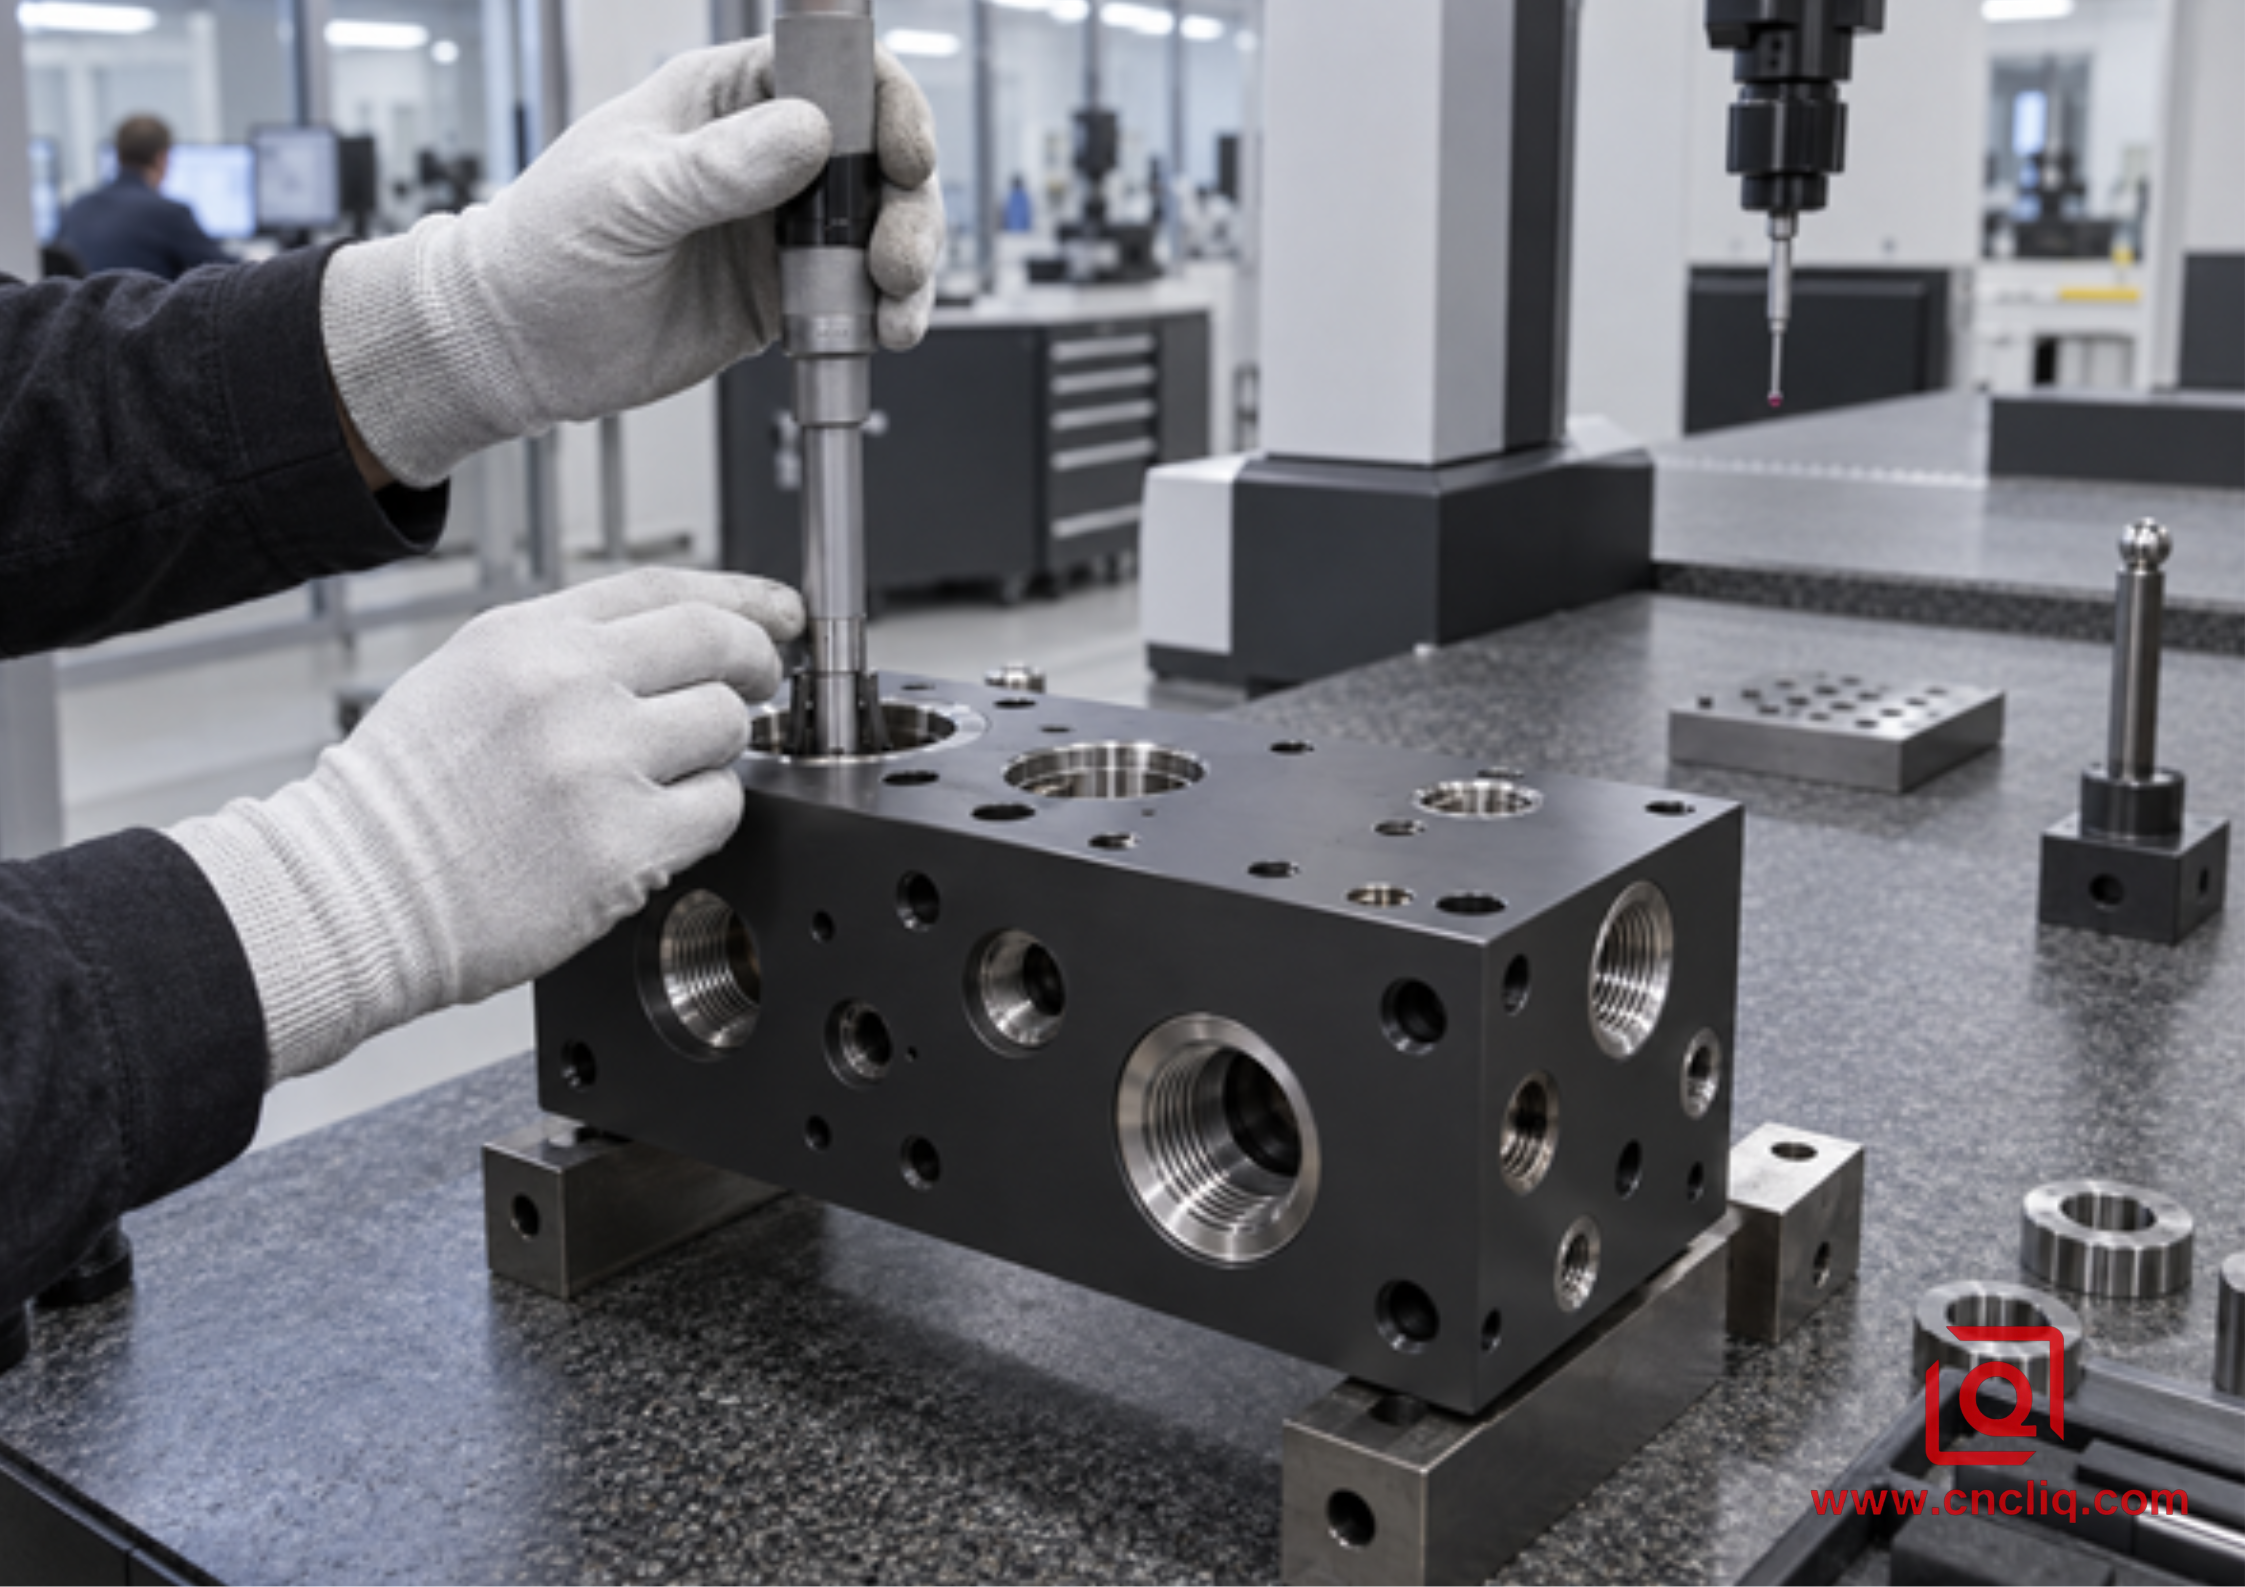
Ein Hydraulikverteiler vom Typ III erfordert eine nachträgliche Überprüfung der Bohrungen, Anschlüsse, Gewinde und abgedeckten Dichtungsschnittstellen.
Anwendungsleitfaden aus der Produktion
Elektronik- und Instrumentengehäuse bevorzugen normalerweise Typ II. Ihre Prioritäten sind sauberes Aussehen, Korrosionsschutz, elektrische Isolierung, Farbe und geringe Maßhaltigkeit. Erdungspads und Anschlussschnittstellen abdecken. Eine dünne Wand kann sich auch bei aggressiver Vorbehandlung oder Strahlen verziehen, daher muss die optische Vorbereitung auf die Geometrie abgestimmt werden. Liqins Maßgeschneidertes Aluminium-Leuchtengehäuse ist ein relevantes Produktbeispiel, da Gehäuseprogramme Bearbeitung oder Guss, Wärmemanagement, Oberflächenerscheinung und Inspektion kombinieren.
Bei hydraulischen und pneumatischen Komponenten ist Typ III häufig aufgrund von Verschleiß oder Flüssigkeitskontaktflächen gerechtfertigt, jedoch nicht automatisch bei allen Merkmalen. Ventilschieberflächen, Gleitführungen und freiliegende Arbeitsflächen können von einer Hartbeschichtung profitieren; Präzisionsgewinde, O-Ring-Dichtflächen und Montagebezüge müssen möglicherweise abgedeckt werden. Liqins Präzisions-Aluminium-Verteilerblock zeigt die Art von Multi-Port-Geometrie, bei der Beschichtungswachstum, Sauberkeit, Dichtheitsprüfung und Bohrungskontrolle gemeinsam geplant werden müssen.
Robotik- und Werkzeugteile benötigen eine Kontaktkarte: Eine kosmetische Abdeckung kann Typ II verwenden, während ihr Führungsblock Typ III verwendet. Identifizieren Sie Belastungs-, Reib-, Schmier- und Wartungsflächen, bevor Sie eine flächendeckende Hartbeschichtung auftragen.
Wenn Sie in der Luft- und Raumfahrt oder im medizinischen Bereich tätig sind, schauen Sie sich zunächst die kontrollierten Dokumente an. Die veröffentlichte Zeichnung, das Validierungsprotokoll und der regulatorische Qualitätsplan sind einem allgemeinen Leitfaden überlegen. Wenn eine Endbearbeitung Auswirkungen auf Ermüdung, Sauberkeit, Partikelkontrolle, Biokompatibilität, Erdung oder Sterilisation hat, leiten Sie die Änderung durch eine formelle technische Genehmigung ab.
Was ist in der Angebotsanfrage und Zeichnung anzugeben?
Eine vollständige Anodisierungsanfrage ermöglicht es dem Bearbeitungslieferanten und der Endbearbeitungsquelle, den gleichen Jobpreis festzulegen. Senden Sie das 3D-Modell für die Geometrie, aber lassen Sie die 2D-Zeichnung die Endbearbeitung und Inspektion kontrollieren. Fügen Sie Folgendes hinzu:
Aluminiumlegierung, Härte, Materialform und eventuelle Einschränkungen bei der Wärmebehandlung.
Maßgebende Norm, Anodisierungstyp, Klasse, Nenndicke und zulässiger Dickenbereich.
Farbanforderungen, Glanz- oder Texturerwartungen und genehmigte physische Muster, wenn das Erscheinungsbild entscheidend ist.
Maße und Toleranzen, die nach dem Eloxieren gelten, zuzüglich etwaiger Referenzmaße vor der Endbearbeitung.
Maskierungsgrenzen für Bohrungen, Gewinde, Dichtflächen, Erdungspads, Identifikationsbereiche und Zahnstangenkontaktzonen.
Der Versiegelungs- oder Nachbehandlungsbedarf, einschließlich der Frage, ob Abriebleistung oder Korrosionsbeständigkeit erforderlich sind, ist ausschlaggebend.
Inspektionsplan: Beschichtungsdickenmethode und -orte, Maßkontrollen, Probenahme des Aussehens, Korrosions- oder Abriebtests und Dokumentation.
Bestellmenge, Jahresbedarf, Erstartikelmenge, Verpackungstrennung, Sauberkeit und Lieferplan.
Wenn die Eingaben ungeklärt sind, fordern Sie eine DFM-Überprüfung an. Liqins Leitfaden zu Endbearbeitungsoptionen für CNC-gefräste Aluminiumteile vergleicht Eloxieren mit Konversionsbeschichtung, Plattieren, Lackieren und Pulverbeschichten. Eine klare Ausschreibung verhindert, dass Lieferanten unterschiedliche Interpretationen preisgeben.
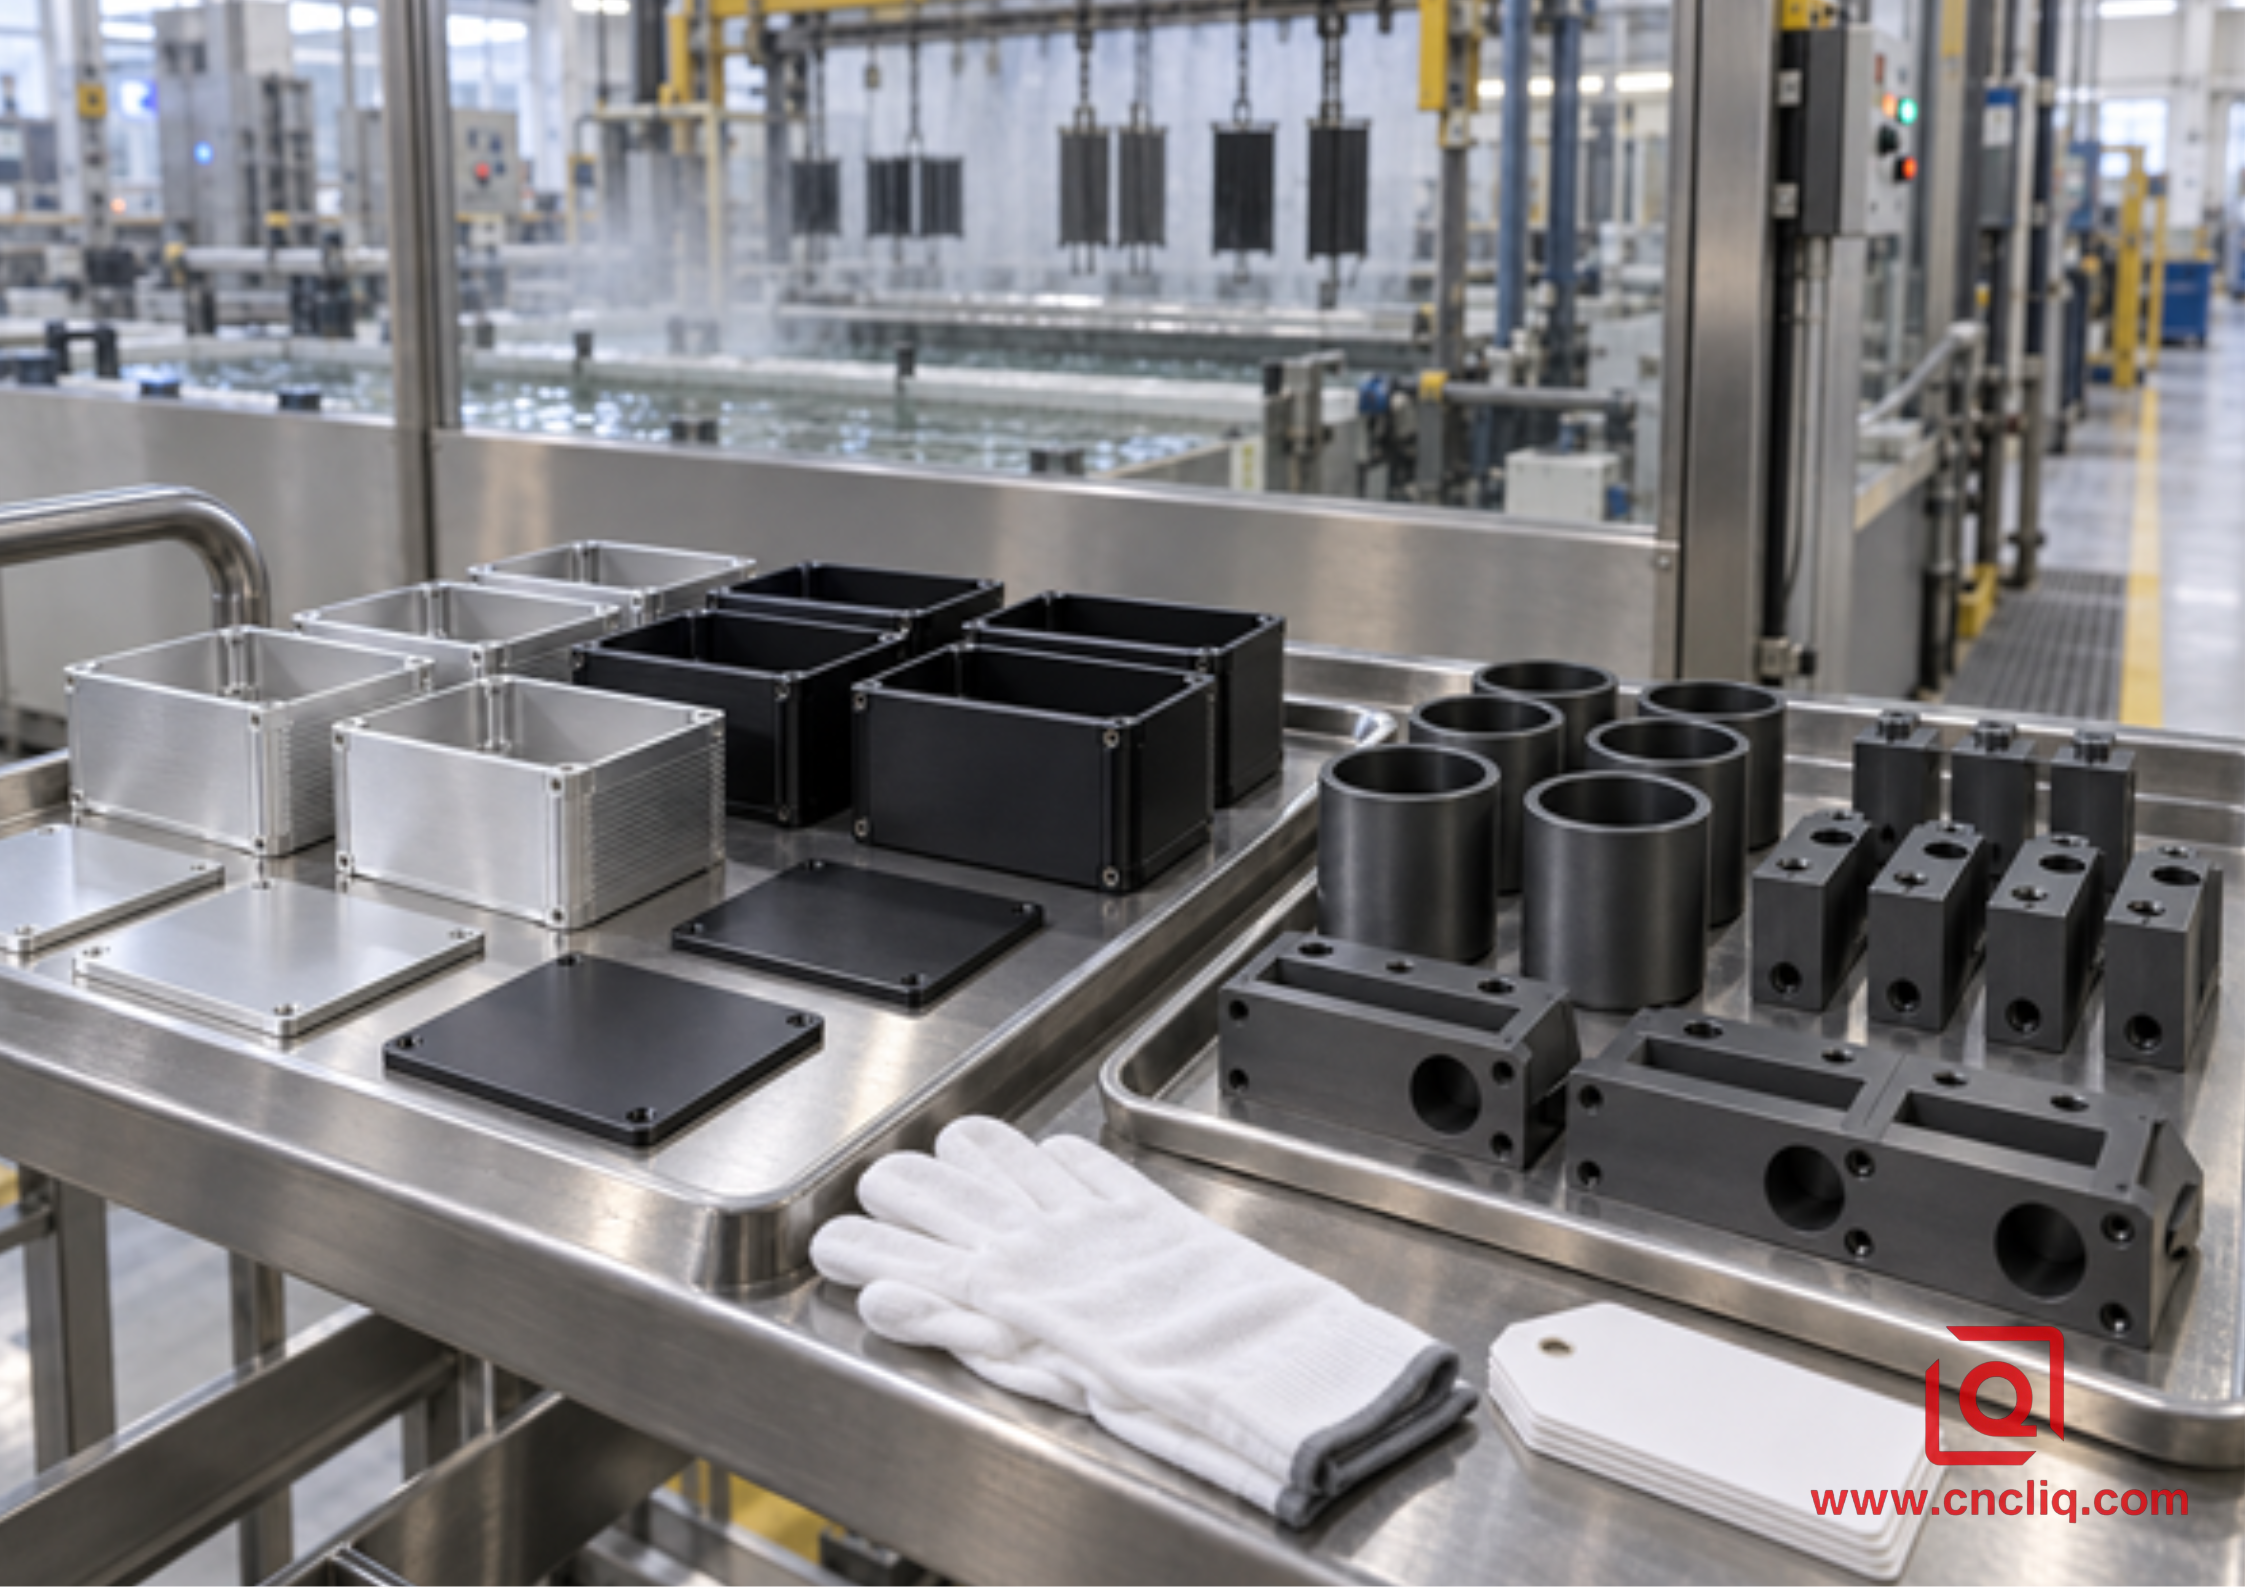
Durch die Chargenplanung werden kosmetische Typ-II-Gehäuse von funktionellen Typ-III-Komponenten getrennt und die Prüfkriterien bleiben klar.
So überprüfen Sie die fertige Beschichtung
Eine gute Eloxierung wird überprüft und nicht aufgrund der Farbe angenommen. Für Dickenprüfungen ist ASTM B244 die bekannte Wirbelstrommethode für Aluminium und beschädigt das Teil nicht. Verwenden Sie geeignete Kalibrierstandards und definierte, zugängliche Standorte; Kanten-, Ecken-, Gewinde- und Aussparungswerte entsprechen möglicherweise nicht der Arbeitsfläche. Geben Sie die Probenahme- und meldepflichtigen Zonen an.
Passungskritische Maße nach der Fertigstellung prüfen. Verwenden Sie CMM für Positionen und Profile und geeignete Bohrungs-, Luft-, Gewinde- oder Funktionslehren für einzelne Merkmale. Passen Sie die Methode an die Toleranz und die Oberfläche an.
Definieren Sie für das Erscheinungsbild Betrachtungsabstand, Licht, Ausrichtung und ein Abnahmemuster. Natürliche Farbabweichungen der Hartbeschichtung stellen nicht automatisch einen Mangel dar, während Verbrennungen, Pulver, freiliegende Bereiche, Flecken, Lochfraß oder nicht genehmigte Abweichungen einer Überprüfung bedürfen. Benennen Sie den Korrosions- oder Abriebstandard und die Kriterien für das Bestehen/Nichtbestehen.
Anonymer Kundenfall: Verhindern des Schließens einer Verteilerbohrung
Diese anonymisierte Zusammenstellung veranschaulicht einen realistischen Arbeitsablauf, kein universelles Ergebnis. Ein Automatisierungskäufer forderte einen schwarzen 6061-T6-Krümmer und schrieb „überall hart eloxiert“. Das Teil hatte 12 Anschlüsse, 2 Spulenbohrungen, eine O-Ring-Fläche und ein Erdungspad; Die 20.000-mm-Bohrung hatte ein Toleranzband von 0,018 mm.
Bei der Überprüfung wurden drei Konflikte festgestellt: Ein geschätzter Bohrungsverschluss von 0,050 mm überschritt die Toleranz, die O-Ring-Oberfläche riskierte eine Dimensionsänderung und das Erdungspad würde isolierend werden. Nur die beiden Spulenbohrungen benötigten wirklich Verschleißfestigkeit.
Die Karosserie erhielt daher schwarzen Typ II, während die beiden Verschleißbohrungen kontrollierten Typ III mit Erstmusterzugabe verwendeten. Der O-Ring-Steg, das Erdungspad und ausgewählte Gewinde wurden abgedeckt. Die Bearbeitung bis zur endgültigen Kalibrierung wurde zu einem Prozessplan.
Zu den Erstbeweisen gehörten Dickenmessungen, Messungen fertiger Bohrungen, Gewindelehren, Stichprobenprüfungen und genehmigte Lecktests. Die überprüfte Routing- und Rack-Ausrichtung wurde zur Produktionsgrundlage. Eine Mischbearbeitung ist nicht immer erforderlich, aber Verschleiß, Toleranz und elektrische Kennfelder müssen vor der Freigabe übereinstimmen.
Kosten- und Lieferzeitfaktoren können Käufer steuern
Typ III kostet normalerweise mehr, da eine kältere Badkontrolle, mehr Zeit und Energie sowie eine genauere Prüfung erforderlich sind. Tiefe Aussparungen, gemischte Maskierungen, schwierige Montage, kosmetische Flächen und Prototypenmengen erhöhen die Einrichtungs- und Handhabungskosten.
Reduzieren Sie die Kosten, indem Sie Unklarheiten beseitigen: Standardisieren Sie Legierung und Finish, wo der Service es zulässt, maskieren Sie nur Funktionszonen, verwenden Sie realistische kosmetische Kriterien, teilen Sie den jährlichen Bedarf, genehmigen Sie ein Farbpalettenmuster und reservieren Sie enge Toleranzen nach dem Eloxieren für echte Schnittstellen.
Bereit für ein Angebot?
Senden Sie Liqin Ihr STEP-Modell, kontrollierte Zeichnung, Legierung, Menge, Betriebsumgebung, Verschleißpunkte, Farbe, Dicke, Endabmessungen und Maskenkarte. Wir können Typ II, Typ III, selektive Hartbeschichtung oder eine andere Oberfläche prüfen. Um ein vergleichbares Angebot zu erhalten, identifizieren Sie die drei Merkmale, die sich nicht bewegen können, und die drei Oberflächen, die die härteste Arbeit leisten. Kontaktieren Sie uns direkt um die Ausschreibung zu besprechen.
Klicken Sie hier für Ihre Anfrage 👆
FAQ
1. Schlagt Typ III automatisch Typ II?
Nein. Nein. Der dickere, verschleißfestere Film löst ein schwierigeres Kontaktproblem; Es kann auch unnötige Kosten verursachen und eine sorgfältige Passform beeinträchtigen. Platzieren Sie es dort, wo durch Gleiten, Sand oder wiederholten Kontakt die harte Schicht beansprucht wird. Für Gehäuse, Halterungen, Verkleidungen und farbcodierte Hardware ist Typ II normalerweise der sauberere Wert, da Aussehen und Korrosionsschutz im Vordergrund stehen.
2. Wie stark verändert sich der Bohrungs- oder Wellendurchmesser durch Eloxieren?
Nur der äußere Teil des Oxids verändert die Hülle, und das genaue Verhältnis von Penetration zu Aufbau hängt vom qualifizierten Prozess ab. Bei der frühen Planung gehen Ingenieure oft davon aus, dass pro Fläche etwa 50 Prozent nach außen wachsen. Bei dieser Schätzung verschieben 50 µm Beschichtung den gesamten Wellen- oder Bohrungsdurchmesser um etwa 0,050 mm. Bestätigen Sie das tatsächliche Aufmaß anhand der Finisher- und Erstartikeldaten.
3. Kann die Hartbeschichtung vom Typ III schwarz sein und dennoch ihre Verschleißfestigkeit behalten?
Schwarz Typ III ist üblich, der endgültige Farbton hängt jedoch von der Legierung, der Beschichtungsdicke, dem Farbstoff und der Versiegelung ab. Ein gefärbter oder versiegelter Zustand kann sich im Abriebbetrieb anders verhalten als eine unversiegelte Hartbeschichtung, daher sollte Farbe nicht nachträglich hinzugefügt werden. Fassen Sie diese Auswahlmöglichkeiten in einer kontrollierten Notiz zusammen: Klasse 1 oder 2, die Versiegelung oder Nachbehandlung, eine physikalische Bereichsprobe und die Verschleißanforderung.
4. Welche Legierung ist hinsichtlich der Oberflächenkonsistenz die ruhigere Wahl?
Beginnen Sie mit 6061, wenn die Stärke es zulässt. Seine Chemie und sein Schneidverhalten verleihen sowohl Typ II als auch Typ III eine vergleichsweise stabile Grundlage. 7075 lässt sich immer noch gut eloxieren, obwohl es oft dunkler oder olivfarben wird; Das kupferreiche Jahr 2024 verlangt mehr vom qualifizierten Prozess. Gusslegierungen können ein graues oder fleckiges Aussehen aufweisen. Qualifizieren Sie immer die tatsächliche Legierung, Härte, Materialform und Schmelzcharge, die für die Produktion verwendet wird.
5. Was ermöglicht es einem Lieferanten, aus Unsicherheit ein Anodisierungsverfahren ohne Polsterung anzubieten?
Senden Sie Legierung und Härte, CAD, kontrollierte Zeichnung, Oberflächenstandard, Typ und Klasse, Dickenband, Farbe, Dichtung, Endabmessungen, Masken- und Gestellzonen, Prüfplan, Menge und Servicebedingungen. Wenn ein Feld offen ist, markieren Sie es als offen und erklären Sie, was die Oberfläche tun soll. Dadurch kann der Lieferant eine kontrollierte Option empfehlen, anstatt die Unsicherheit im Preis zu verbergen.
Klicken Sie hier für Ihre Anfrage 👆
Zusammenfassung
Die praktische Aufteilung ist folgende: Typ II kümmert sich um Farbe und alltägliche Korrosionseinwirkung; Typ III übernimmt die Reib- und Schleifarbeit. Überprüfen Sie Legierung, Dicke, Dimensionswachstum, Versiegelung, Maskierung, Inspektion und reale Kontaktbedingungen. Eine vollständige Zeichnung und Angebotsanfrage verhindern Passform-, Erdungs-, Farb- und Angebotsprobleme.
Kontaktinformationen
Unternehmen: Ningbo Liqin Industry Co., Ltd.
Tägliche Kundenwartung und Kundendienst :: service@shturl. zhuwanying@cncliq.com
Neue Anfrage, Angebot und Bestellbesprechung :: business@shturl. zhouli@chinaliqin.com
Hotline: +86 18757148656
Haftungsausschluss
Alle in diesem Blog veröffentlichten technischen Artikel, Materialspezifikationen, Bearbeitungsempfehlungen und Details zur Oberflächenbehandlung dienen ausschließlich Informations- und Referenzzwecken. Bitte beachten Sie, dass allgemeine Blogeinblicke unterzeichnete technische Vereinbarungen nicht ersetzen. Da kundenspezifische Teile je nach Materialwärmezahl, Maschinenkalibrierung und spezifischen Toleranzen variieren, werden verbindliche Qualitätsspezifikationen ausschließlich durch Ihre genehmigten CAD-Zeichnungen, unterzeichneten Verträge und formellen Qualitätspläne bestimmt.
Alle in diesem Blog vorgestellten Kundenfallstudien wurden gründlich anonymisiert und bereinigt. Die angezeigten Leistungskennzahlen, Fertigungsabläufe und Bilder dienen ausschließlich der Demonstration unserer kundenspezifischen Bearbeitungsfähigkeiten und stellen keinen einzigen universellen Standard für alle Aufträge dar.
Liqin-Fertigungsteam
Aufbauend auf 18 Jahren Erfahrung in der Präzisionstechnik fertigt Ningbo Liqin Industry Metallkomponenten mit hohen Toleranzen für anspruchsvolle globale Märkte. Wir operieren in einem 6.500 m² großen Produktionszentrum, das mit über 150 laufenden Maschinen ausgestattet ist 4-Achsen- und 5-Achsen-CNC-Bearbeitung , Fräsdrehbearbeitung, Kaltfließpressen und Druckguss unter einem Dach. Mit diesem Setup können wir Projekte nahtlos verwalten und Teile von den ersten CAD-Konzepten direkt in die endgültigen Lieferungen überführen.
Wir übernehmen die Qualitätskontrolle ohne Kompromisse. Enge Toleranzen behandeln wir mit der nötigen Ingenieursdisziplin. Unterstützt durch die Zertifizierungen ISO 9001, ISO 13485 und IATF 16949 führen unsere QA-Ingenieure bei jeder einzelnen Produktionscharge strenge IPQC-, FQC- und OQC-Prüfungen durch. Von der KMG-Abmessungskartierung und optischen Profilierung bis hin zu Härte- und Salzsprühtests validieren wir Ihre kritischen Spezifikationen im Voraus – so erhalten Sie einsatzfertige Komponenten ohne Montageprobleme oder kostspielige Produktionsunterbrechungen. Zusätzlich zur Fertigung können Sie sich darauf verlassen, dass wir auf neue Anfragen innerhalb von zwei Stunden reagieren, direkte Unterstützung bei der Bemusterung von Prototypen erhalten und einen reibungslosen Exportversand nach Europa, Nordamerika, Asien und Ozeanien gewährleisten.
Begrüßen Sie Ihre Anfragen und Proben. Besuchen Sie unsere Website oder Kontaktieren Sie uns direkt für ein konkurrenzfähiges Angebot!
