 Deutsch




Ein graues Gehäuse kommt aus der Endbearbeitung zurück. Die Ecke wirkt fast schwarz, die gefräste Fläche ist blass geworden, und eine Reihe von Vertiefungen umgibt einen Vorsprung. In Zeichnungen werden alle drei Probleme als ungleichmäßige Anodisierung bezeichnet, obwohl jede auf eine andere Ursache hinweist. Die folgenden Seiten verfolgen diese Hinweise vom Schmelzen und Formen über die Bearbeitung und Vorbehandlung bis hin zur Inspektion. Am Ende sollte ein Ingenieur wissen, welche Stellschrauben tatsächlich betätigt werden können und wann die richtige Lösung darin besteht, eine andere Oberflächenbehandlung vorzuschreiben.
Ein polierter Bereich des Gussteils ähnelt eher einer Landschaft als einem einheitlichen Metall. Helle, aluminiumreiche Bereiche umgeben Siliziuminseln, intermetallische Einschlüsse, vereinzelte Gaseinschlüsse und Falten einer Oxidschicht. Der Stromfluss ist in diesem Bereich ungleichmäßig. Aluminiumoxid bildet sich dort, wo Aluminium vorhanden ist, während die benachbarten Phasen ihre eigene chemische Zusammensetzung aufweisen. Ein rohes Bauteil, das zunächst akzeptabel aussah, kann daher an einer Stelle eine graue, an einer anderen eine gesprenkelte Oberfläche aufweisen und an einer bearbeiteten Fläche schwach durchgefärbt sein. Zwei Oberflächen desselben Gehäuses können unterschiedliche Ergebnisse liefern.
Das bedeutet nicht, dass A380 oder ADC12 niemals anodisiert werden können. Es bedeutet lediglich, dass die Anodisierung allein keine vollständige technische Anforderung darstellt. Funktionale Ziele, zulässiger Farbbereich, Legierungsstandard, Gießverfahren, Vorbehandlung, Maskierung, Musterfreigabe und Prüfmethode müssen gemeinsam vereinbart werden.
1. Was die Anodisierung tatsächlich mit Aluminiumguss bewirkt
Anodisieren ist ein elektrochemischer Umwandlungsprozess. Das Aluminiumteil dient in einem Elektrolyten als Anode, und durch kontrollierten Strom wächst eine Aluminiumoxidschicht aus dem Substrat. Dies unterscheidet sich von Lackieren oder Pulverbeschichten, bei denen ein separater Film auf der Oberfläche abgeschieden wird. Da die anodische Schicht aus dem Metall selbst entsteht, bleiben die Ausgangslegierung und ihre Mikrostruktur im Ergebnis sichtbar.
Für nicht-architektonische Bauteile definiert MIL-PRF-8625 Typ II als konventionelle Schwefelsäureanodisierung und Typ III als Hartanodisierung. Die Spezifikation legt Beschichtungsklassen und Leistungsanforderungen fest, stellt aber keine chemische Gleichsetzung zwischen einer schwer zu gießenden Legierung und einem gewalzten Bauteil aus 6061 her. Eine Beschichtungsspezifikation muss weiterhin Angaben zu Material, Abmessungen, Abdichtung, Abdeckmaßnahmen, Farberwartungen und Abnahmekriterien enthalten.
Geschmiedetes 6061 bietet dem Verarbeiter eine vergleichsweise gleichmäßige Ausgangsoberfläche, wodurch klare und gefärbte Filme in der Regel leichter reproduzierbar sind. A380 und ADC12 bieten diesen Vorteil nicht. Bewegt man sich nur wenige Millimeter über ein Gussteil, kann der Strom auf die Aluminiummatrix, ein Siliziumpartikel, eine intermetallische Phase oder gar die Öffnung einer Pore treffen. Jedes Material reagiert unterschiedlich. Was während der Bearbeitung mikroskopisch klein erscheint, wird unter einer Inspektionslampe deutlich sichtbar: eine kleine Wolke hier, ein dunkler Punkt dort, manchmal ein Band, das dem Metallfluss folgt.
Der Aluminium Anodizers Council führt in seinen Richtlinien zur Spezifizierung von eloxiertem Aluminium denselben praktischen Punkt an: Gut gießbare Legierungen können bis zu etwa 12 Prozent Silizium enthalten, dennoch lassen sich hochsiliziumhaltige Gusslegierungen schlecht anodisieren, da Silizium in Aluminium schwer löslich ist. Nur die aluminiumreichen Bereiche anodisieren normal, während siliziumreiche Bereiche als dunkle Rückstände zurückbleiben können. Dies ist eine Materialbeschränkung und nicht einfach auf ein verschmutztes Anodisierungsbad zurückzuführen.
2. Warum A380 und ADC12 besonders schwierig sind
Gießereien wählen A380.0 und ADC12 aus gutem Grund. Die Schmelze erreicht schmale Rippen, bildet komplexe Geometrien präzise ab und reduziert den Materialverbrauch im Bearbeitungszentrum. Der Haken liegt in der Endbearbeitung: Die chemische Zusammensetzung, die das Füllen der Kavität unterstützt, führt nicht zu einer gleichmäßigen, oberflächenschonenden Anodisierung.
Für A380.0-Gussteile gibt die Aluminum Association einen Siliziumgehalt von 7,5 bis 9,5 Prozent, einen Kupfergehalt von 3,0 bis 4,0 Prozent und einen maximalen Eisengehalt von 1,3 Prozent an. Dies sind Grenzwerte für die Zusammensetzung und keine Garantie dafür, dass alle Bereiche eines schnellgekühlten Gussteils nach der Behandlung identisch aussehen. Unser detaillierter Leitfaden für A380-Aluminium-Druckguss und -Bearbeitung erläutert, warum die Legierungsbezeichnung und die maßgebliche Norm in der Zeichnung aufgeführt werden müssen. ADC12 ist eine JIS-basierte Al-Si-Cu-Druckgusslegierung, die in asiatischen Lieferketten weit verbreitet ist. Der OEM-Leitfaden von Liqin für kundenspezifischen Aluminium-Druckguss gibt für diese Legierung einen Siliziumgehalt von 9,6 bis 12,0 Prozent an. A380 und ADC12 überschneiden sich in der Praxis, sind aber nicht automatisch austauschbar. Maßgeblich sind das Wärmebehandlungszertifikat und die angegebene Norm.
Materialfaktor | A380- oder ADC12-Werksflächenvorteil | Was es beim Anodisieren bewirken kann | Für den Käufer sichtbares Risiko |
Hoher Siliziumgehalt | Verbessert die Fließfähigkeit, die Dünnwandfüllung und das Spanbrechen. | Siliziumreiche Bereiche wandeln sich nicht wie die Aluminiummatrix um und können dunkel bleiben. | Grauton, schwarzer Ruß, Fleckenbildung, ungleichmäßige Färbung |
Kupferhaltige Phasen | Unterstützt Festigkeit und Bearbeitbarkeit | Verändert die lokale Stromantwort und kann die Beschichtungsvariabilität erhöhen | Bräunlicher oder ungleichmäßiger Farbton, geringeres Vertrauen in die Farbabstimmung. |
Eisenreiche intermetallische Verbindungen | Hilft dabei, das Löten der Chips innerhalb der vorgegebenen Legierungszusammensetzung zu kontrollieren. | Erzeugt lokale elektrochemische und optische Unterschiede | Dunkle Flecken und ungleichmäßiges Erscheinungsbild |
Gas- oder Schrumpfungsporosität | Kein Vorteil, sondern ein bekanntes Castingrisiko | Schließt chemische Reaktionen ein und unterbricht eine durchgehende Oberfläche. | Poren, Flecken, Austreten von Flüssigkeit und lokale Beschichtungsunterbrechungen |
Getrennte Die-Haut | Schnelle Erstarrung trägt zur Bildung der Gussoberfläche bei. | Die chemische Zusammensetzung der Oberfläche kann sich von der tiefer liegenden, bearbeiteten Metallstruktur unterscheiden. | Oberflächen aus dem Gusszustand und CNC-gefräste Oberflächen können unterschiedliche Farbtöne aufweisen. |
Diese Erkenntnis ist für die Beschaffung wichtig. Eine Oberfläche kann maßgenau sein und dennoch eine kosmetische Prüfung nicht bestehen. Umgekehrt bedeutet eine dunkle oder ungleichmäßige natürliche Farbe nicht automatisch, dass alle funktionalen Eigenschaften nicht gegeben sind. Aussehen, Schichtdicke, Korrosionsbeständigkeit und Verschleißfestigkeit sind separate Abnahmekriterien. Führen Sie jedes dieser Kriterien in der Zeichnung auf, wenn es relevant ist.
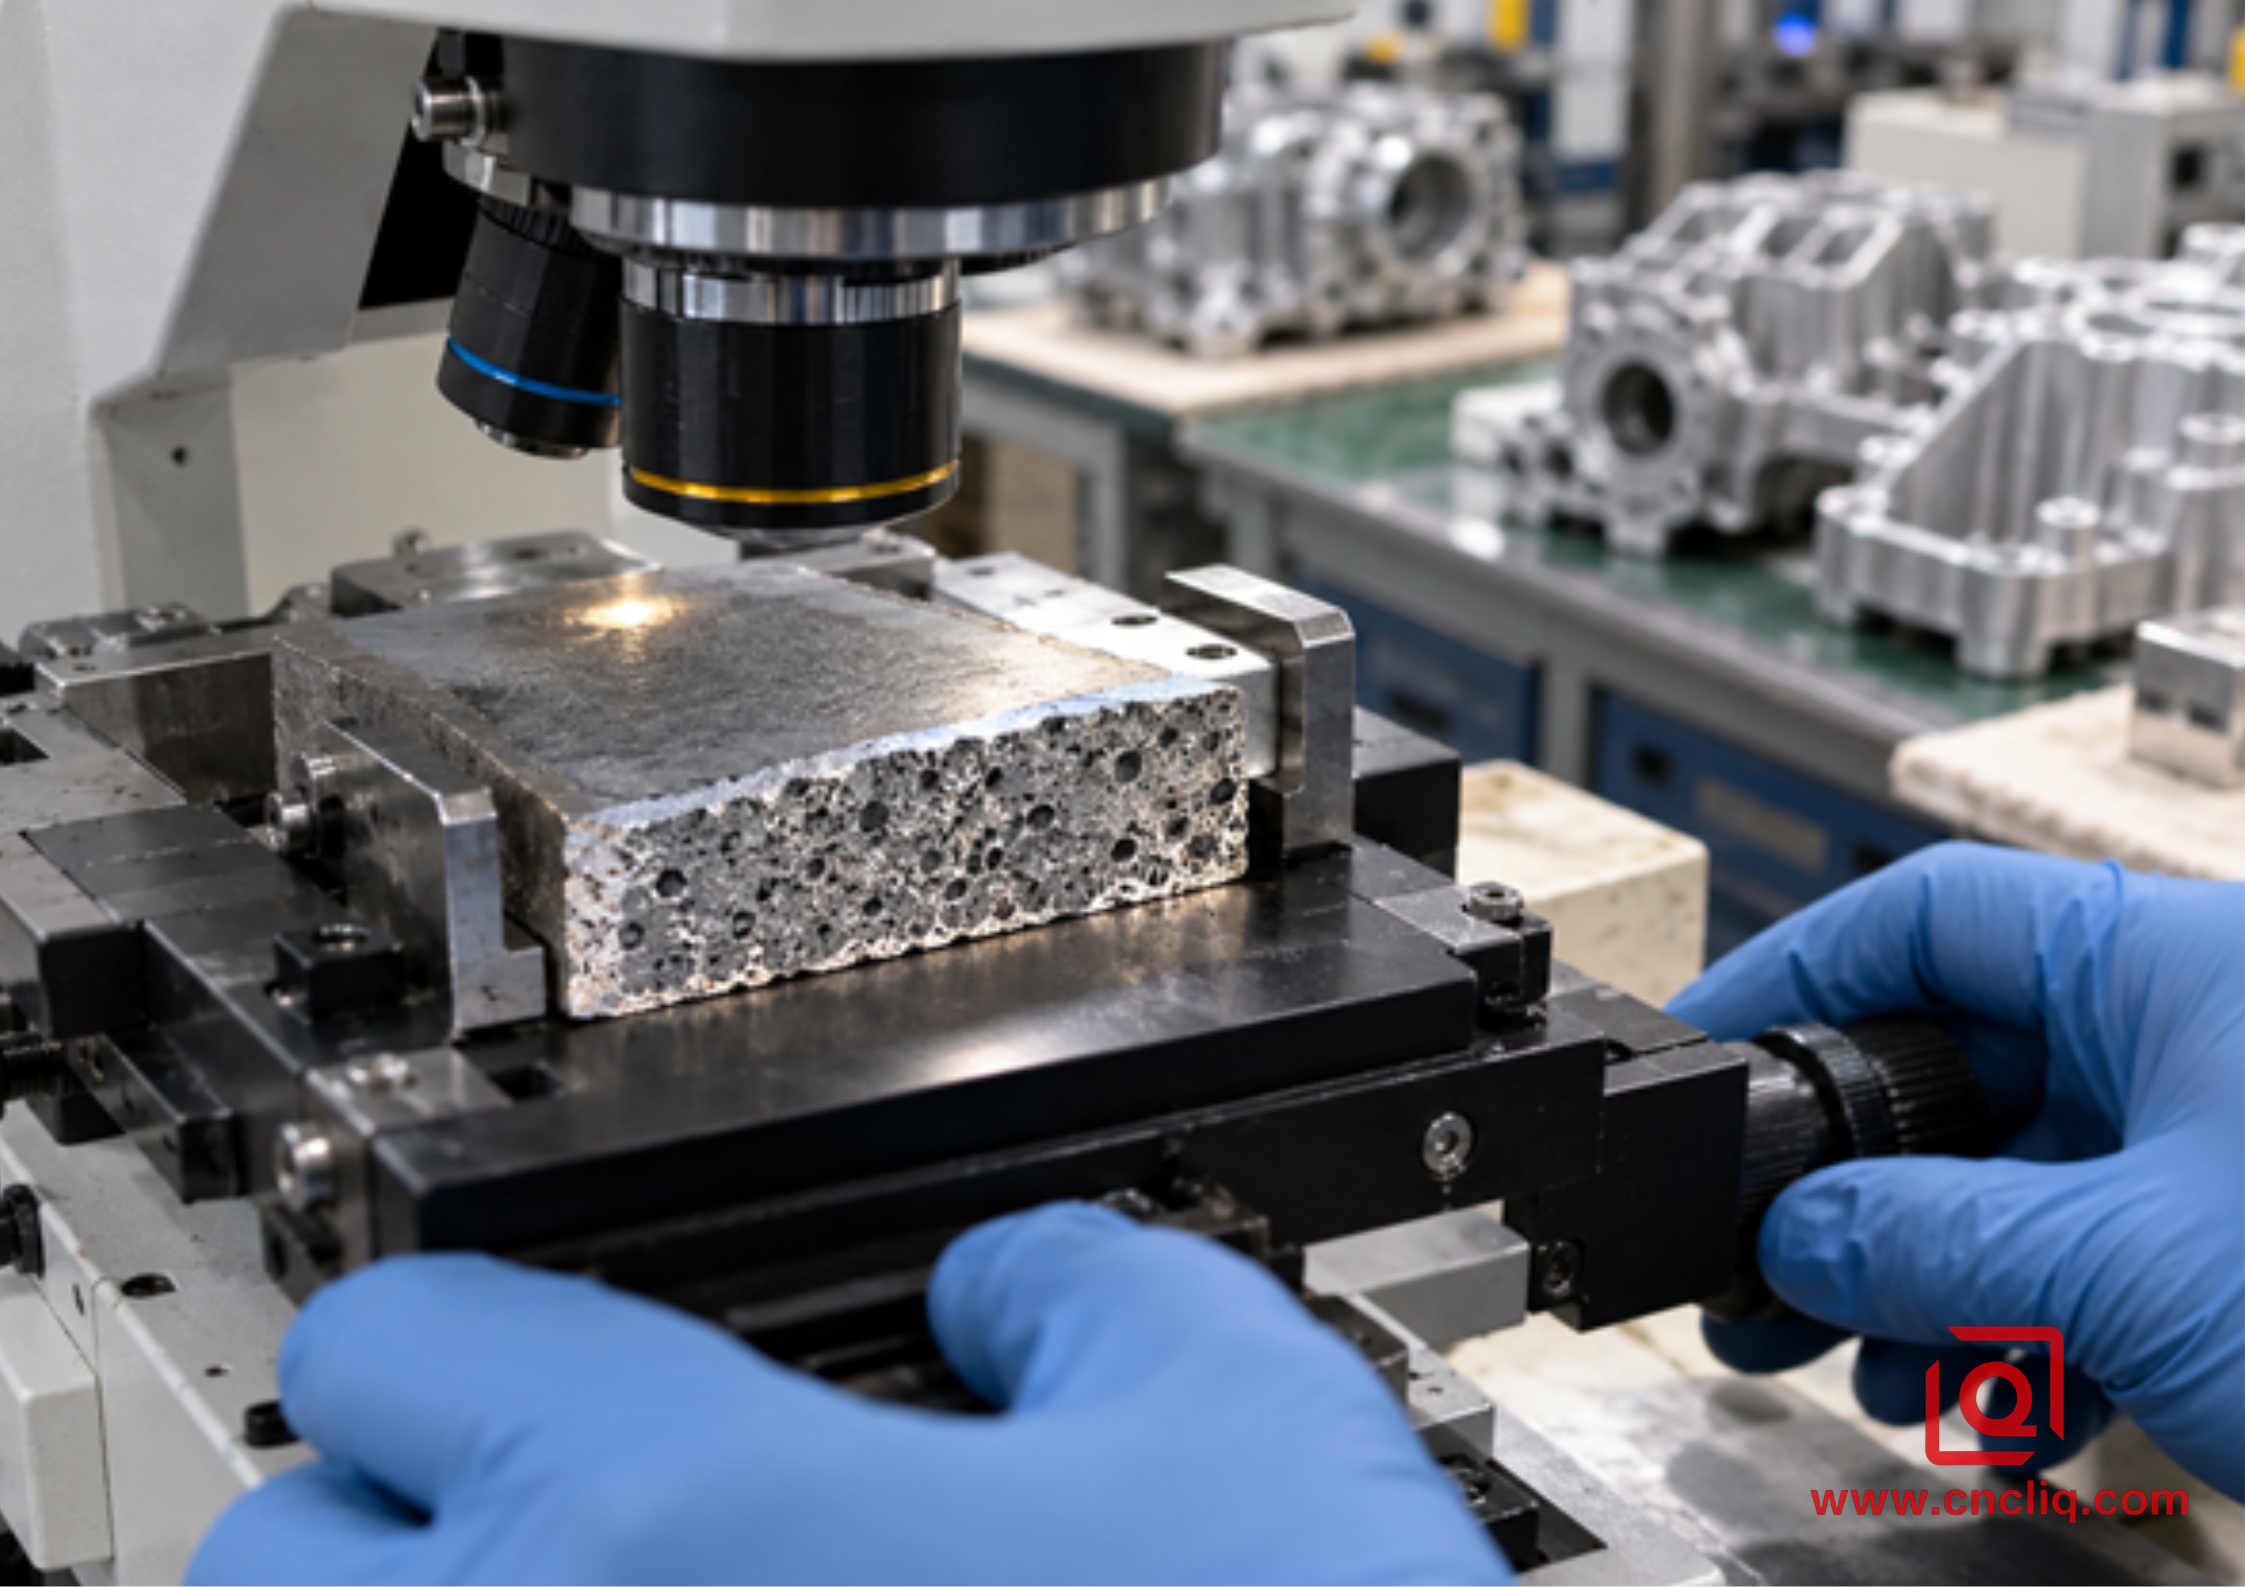
Querschnittsprüfung einer Aluminiumgussprobe unter Beschichtung
3. Das Mikrostrukturproblem: Ein Teil, viele elektrochemische Reaktionen
Unter dem Mikroskop zeigt sich ein Druckgussteil als mehrphasige Struktur. Primäres Aluminium umgibt Siliziumpartikel und intermetallische Verbindungen. Die Abkühlgeschwindigkeit variiert zwischen einer dünnen Kühlrippe, einem dicken Ansatz und dem Bereich nahe dem Anguss. Zudem kann es beim Füllen und Erstarren des Gussstücks zu Materialentmischungen kommen. Daher entsteht beim Anodisieren keine einheitliche elektrische Oberfläche.
Eine von Fachkollegen begutachtete Studie mit dem Titel „Anodisierung der Aluminium-Druckgusslegierung ADC12“ verglich konventionell gegossene, schnell erstarrte und in ihrer Zusammensetzung modifizierte ADC12-Proben in Schwefelsäurelösungen. Die Forscher beobachteten die Spannungsreaktion, den Eintritt von Metallionen in die Lösung, die Sauerstofffreisetzung und das verbleibende Oxid. Änderungen der Probenpräparation und der Legierungszusätze führten zu veränderten Reaktionen. Anders ausgedrückt: ADC12 lieferte kein eindeutiges Ja/Nein-Ergebnis. Für Einkaufsteams bedeutet dies eine klare Regel: Die Güteklasse in der Bestellung ist der Ausgangspunkt der Diskussion; eine repräsentative Oberflächenprobe schließt sie ab.
Drei Oberflächenzonen verdienen Beachtung.
1. Die Gusshaut kann Fließmarken, Trennmittelrückstände, in die Metalloberfläche eingewachsene Oxide und eine durch schnelles Abkühlen an Werkzeugstahl entstandene Mikrostruktur aufweisen. Ein Reinigungsmittel kann Schmutz und Rückstände entfernen; es kann das Metall jedoch nicht erneut durch die Form pressen und ein zweites Mal erstarren lassen.
2. Eine maschinell bearbeitete Front durchdringt die dichte Außenhaut und kann Poren oder ein verändertes Phasengleichgewicht freilegen. So kann ein Gehäuse zwei Farbtöne aufweisen, obwohl beide Seiten denselben Tank und dieselbe Uhr nutzen.
3. Ein dicker Vorsprung kühlt zudem anders ab als die angrenzende Wand. Nach dem Anodisieren kann die Grenze als ein Halo sichtbar werden, der beim Rohguss nicht aufgefallen ist.
Durch Kugelstrahlen lässt sich die Oberflächenstruktur ebnen. Polieren kann Schleifspuren entfernen. Beide Verfahren verändern die darunterliegende Legierung nicht und verschließen keine verborgenen Poren. Auch eine intensivere Bearbeitung hat ihren Preis: abgerundete Kanten, veränderte Oberflächenrauheit und neu entstandene Lufteinschlüsse. Teststücke sollten aus dem Produktionswerkzeug stammen und dem Bearbeitungspfad der Produktion folgen. Ein perfekt ebener Prüfling aus einer anderen Charge ist zwar beruhigend, aber im Grunde irrelevant.
4. Gussfehler, die nach dem Anodisieren lauter werden.
Beim Hochdruck-Druckguss wird der Formhohlraum schnell gefüllt. Sind Luft, verdampftes Schmiermittel oder Oxidschichten eingeschlossen, können Bearbeitung und Anodisierung die unter der rohen Oberfläche verborgenen Merkmale freilegen.
Symptome nach dem Anodisieren | Wahrscheinliche Mitwirkende | Was vor der Änderung der Tankrezeptur zu überprüfen ist | Praktische Korrekturrichtung |
Verstreute dunkle Gruben | Offene Gasporen, Schrumpfungshohlräume, eingeschlossene Chemie | Querschnitt, Röntgen- oder CT-Aufnahme (sofern gerechtfertigt), Bearbeitungstiefe, lokale Wandstärke | Entlüftung oder Vakuum verbessern, Schussprofil stabilisieren, kritische Flächen verschieben, Bearbeitungsmaterial überprüfen |
Wolkenbänder oder flussförmige Farbe | Entmischung, Kaltfluss, Oxidschichten, variable Werkzeugtemperatur | Gate-Pfad, Wärmebild, Füllsimulation, Probenposition | Anguss und Wärmeregelung neu ausbalancieren; Aussehen der für die Serienproduktion bestimmten Gussteile freigeben |
Schwarzer Ruß nach dem Ätzen | Siliziumreicher Rückstand und intermetallische Reaktion | Legierungszertifikat, Ätzzeit, Entschlackungschemie, Wasserpausen | Qualifizieren Sie eine Gusslegierungsvorbehandlung; vermeiden Sie, 6061 und A380 als die gleiche Rezeptur zu behandeln |
Verfärbungen um Sacklöcher | Zurückgebliebene Lösung oder unzureichendes Spülen | Lochgeometrie, Gestellausrichtung, Abfluss, Spülleitfähigkeit | Entwässerung hinzufügen, Ausrichtung ändern, eingeschlossenes Volumen maskieren oder neu gestalten |
Unterschiedliche Farbtöne bei bearbeiteten Pads | Hautentfernung und freigelegte Unterhautstruktur | Werkzeugweg, Schnitttiefe, Oberflächenrauheit, Porenexposition | Halten Sie kosmetische Oberflächenbeschaffenheiten einheitlich oder definieren Sie einen zulässigen Kontrastbereich. |
Wenn Vertiefungen oder schwarze Rückstände auftreten, ist es verlockend, die Ätzzeit zu verlängern. Dies kann jedoch ein Fehler sein. Ätzmittel entfernen Aluminium schneller als die siliziumreichen Reste, daher kann zusätzliche Ätzzeit das Farbproblem verschlimmern und gleichzeitig die Materialstärke verringern. Prüfen Sie die Anhaltspunkte, bevor Sie mit der Ätzung beginnen. Handelt es sich um Schmutzreste? Eine siliziumreiche Stelle? Die Öffnung einer Pore? Oder um ein tatsächliches Problem mit der Tankführung? Jede Antwort führt zu einer anderen Vorgehensweise.
Für Teams, die sich noch zwischen Rohmaterial und Druckguss entscheiden müssen, bietet unser Vergleich von CNC-Bearbeitung, Strangpressen und Druckguss für Aluminium-OEM-Teile neben Volumen, Geometrie und Werkzeugkosten auch eine Betrachtung der Oberflächengüte. Eine makellose, gefärbte Anodisierung kann die Verwendung von 6061-Rohmaterial oder Strangpressprofilen rechtfertigen, selbst wenn der Guss die Stückkosten in der Serienfertigung senken würde.
5. Eine Vorbehandlung ist hilfreich, kann ADC12 aber nicht in 6061 umwandeln.
Die Vorbehandlung sollte eine wasserundurchlässige, chemisch vorbereitete Oberfläche erzeugen, ohne die für die Zeichnung benötigten Merkmale zu beeinträchtigen. Das klingt routinemäßig, bis sich Trennmittelreste, natürliche Oxide, eingebetteter Schmutz und lose Rußpartikel auf demselben Gussteil befinden. Zeit ist entscheidend. Eine zusätzliche Minute, die einen Bereich reinigt, kann den angrenzenden aluminiumreichen Bereich übermäßig ätzen.
Ein typischer Produktionsprozess umfasst die kontrollierte Reinigung und das Spülen, gefolgt von qualifizierter Entoxidierung oder Ätzung, legierungsgerechter Entschmutzung, erneutem Spülen, Anodisieren, optionalem Färben und der spezifizierten Versiegelung. Behandeln Sie diese Reihenfolge als Prozessablaufplan, nicht als Satz von Badeinstellungen. Konzentration, Temperatur, Belichtungszeit und Stromstärke sind für den qualifizierten Oberflächenbearbeiter verantwortlich. Öffentliche Tabellen dienen als Ausgangspunkt. Erst Versuche am vorgesehenen Gussteil belegen ihre Eignung für die Produktion.
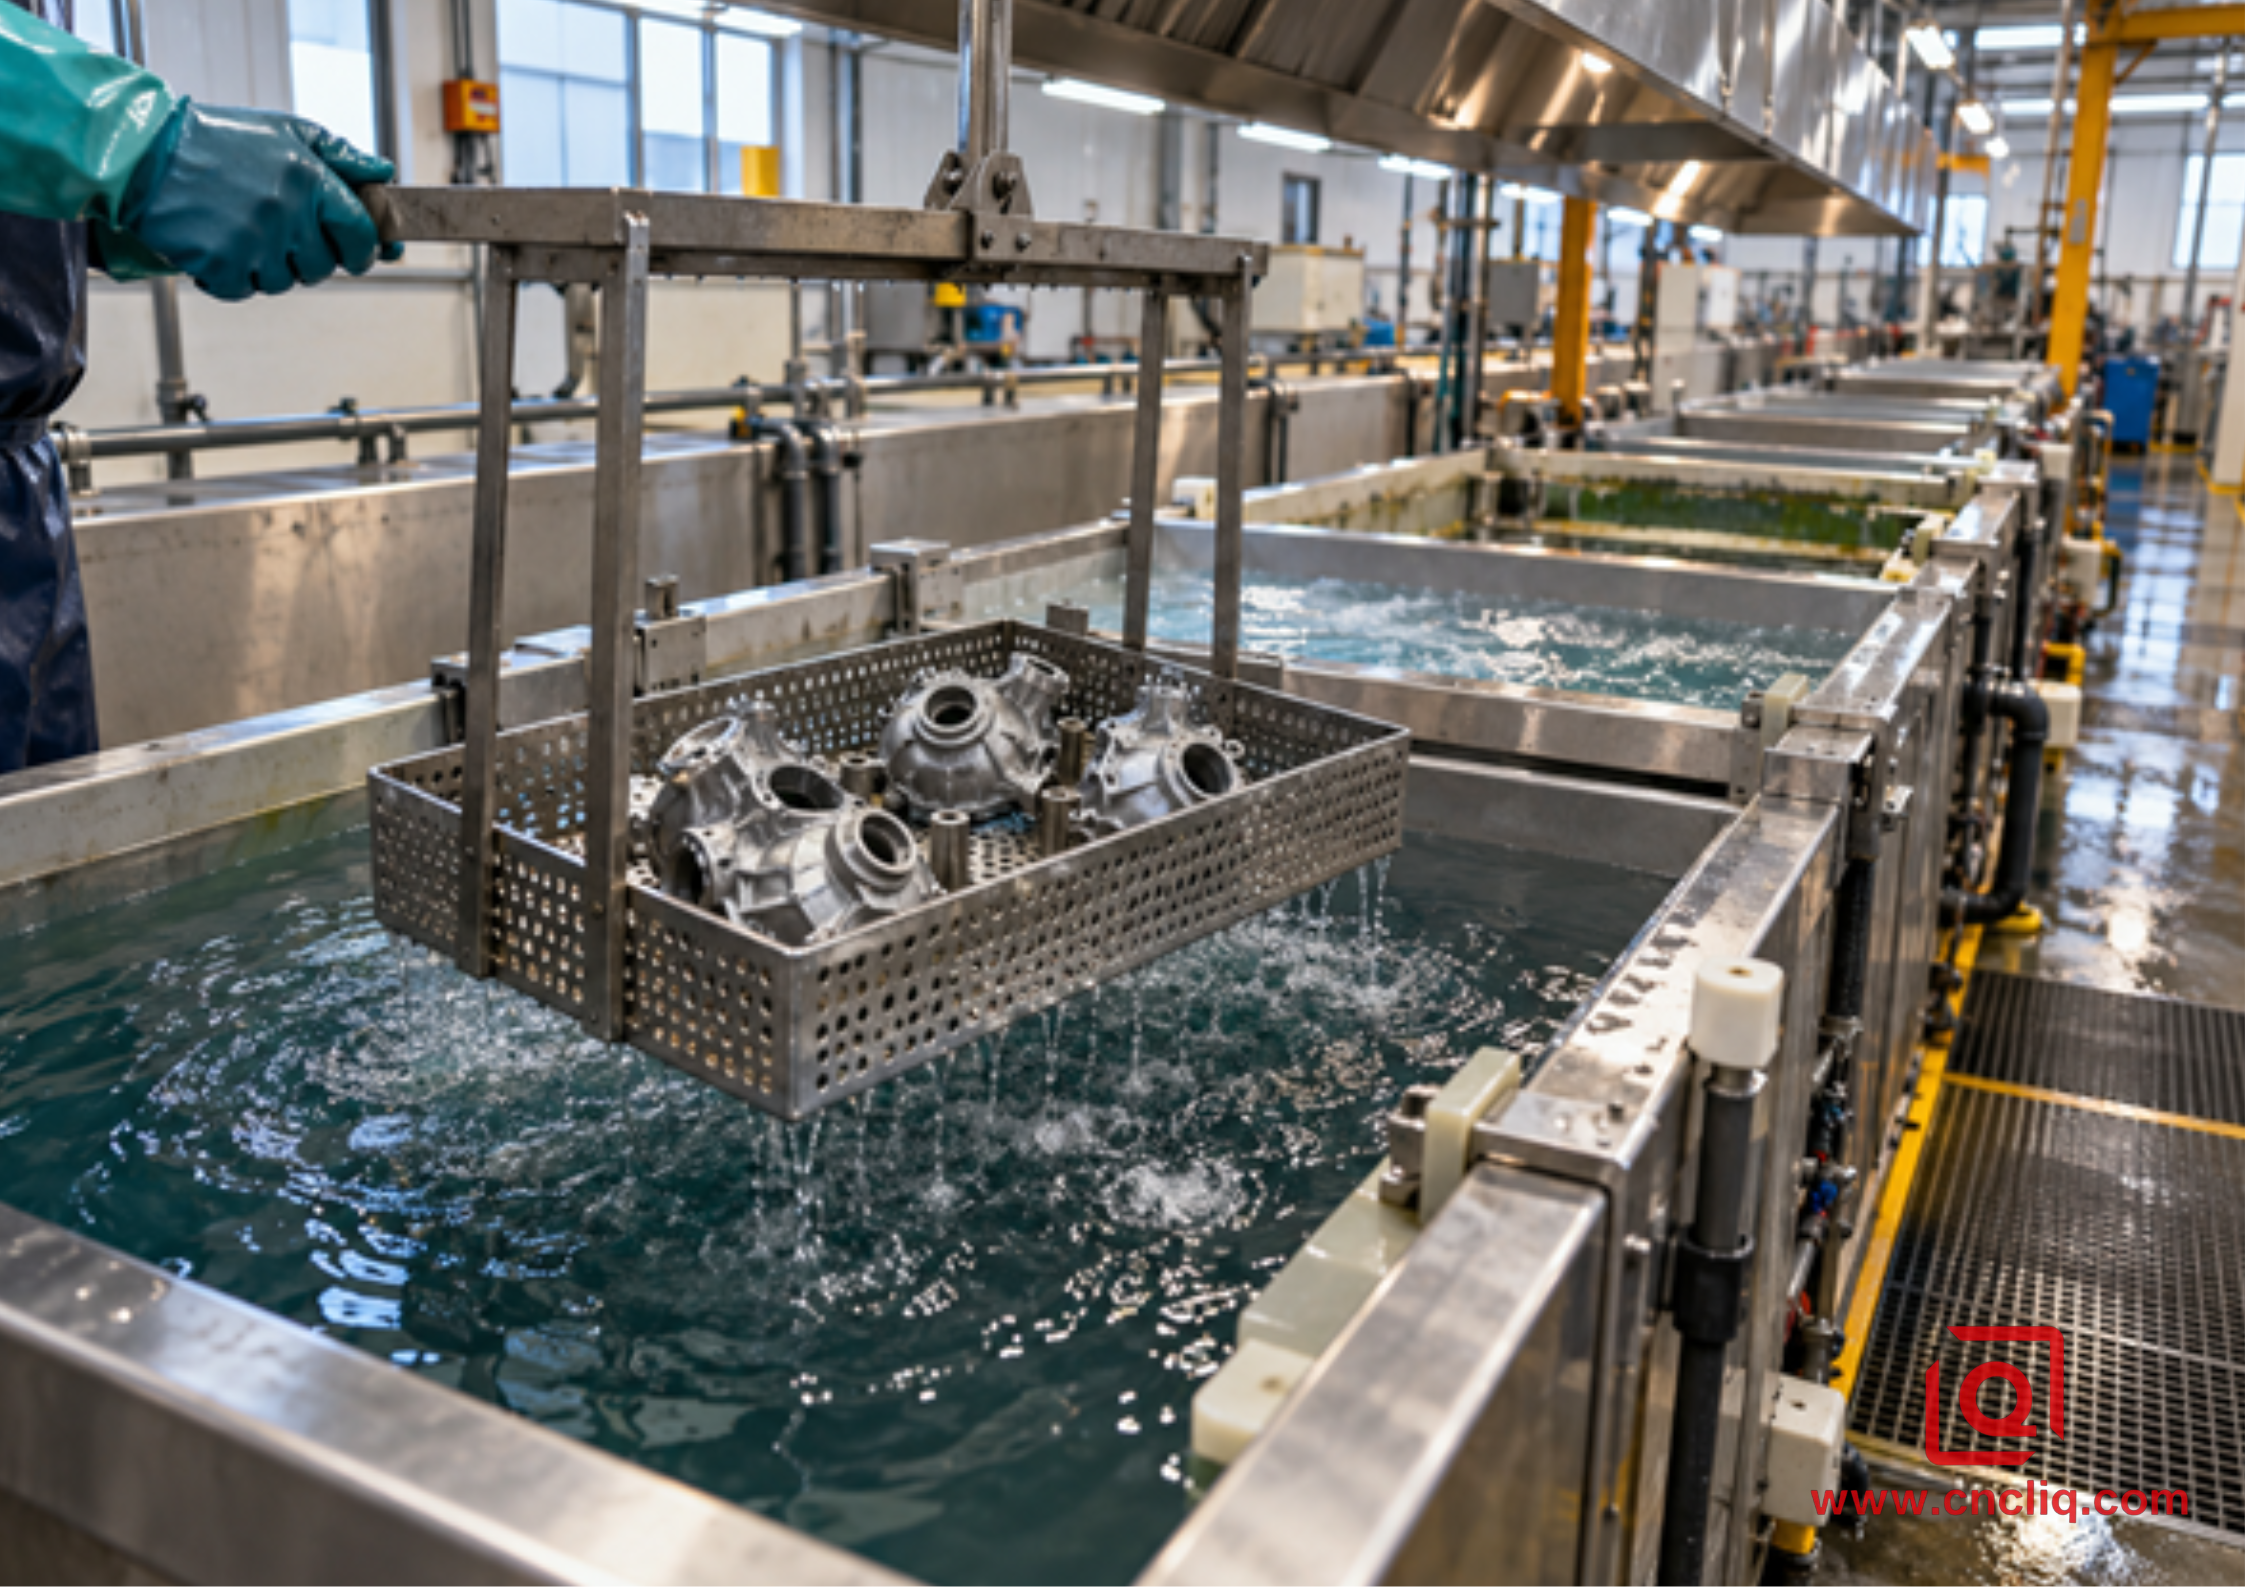
Aluminiumgussteile, die in eine kontrollierte Vorbehandlungslinie gelangen
Vor der Freigabe ist ein Produktionsversuch mit Teilen des vorgesehenen Werkzeugs, der Legierungstemperatur, des Bearbeitungswegs, des Entgratungsverfahrens, des Strahlmittels, der Gestellposition und der Oberflächengüte durchzuführen. Dabei sind sowohl die Guss- als auch die bearbeiteten Oberflächen zu berücksichtigen. Die Gestellkontaktpunkte und die Stromdichte sind zu dokumentieren. Ein unterschriebenes Grenzmuster ist unter kontrollierter Beleuchtung aufzubewahren. Kann die sichtbare Fläche in mehreren Ausrichtungen montiert werden, sind alle für den Kunden sichtbaren Ausrichtungen zu prüfen.
Bei Maßmerkmalen ist zu beachten, dass beim Anodisieren Material abgetragen wird und die Anodisierung sich nach außen ausbreitet. Eine allgemein gültige 50%-Wachstumsregel sollte nicht ohne Rücksprache auf Gussteilzeichnungen angewendet werden. Legierung, Vorbehandlung, Beschichtungsart und lokale Geometrie beeinflussen das Ergebnis. Unser Leitfaden zu Anodisierung Typ II und Typ III erläutert die Auswahl der Beschichtung, während derLeitfaden zu Anodisierungsverfahren und Toleranzen zeigt, warum Gewinde, Bohrungen, Dichtflächen und elektrische Kontakte sorgfältig abgeklebt und Toleranzen eingeplant werden müssen.
6. Typ II oder Typ III: Beginnen Sie mit der Funktion, nicht mit der Bezeichnung.
Wenn es in der Zeichnung um Korrosionsschutz oder Farbe geht, beginnen Ingenieure oft mit Typ II. Verschleißflächen und dielektrische Beanspruchung führen eher zu Typ III. Bei einem A380- oder ADC12-Guss sagt die römische Ziffer jedoch nichts über ein garantiert makelloses, schwarzes Aussehen aus. Das Substrat gibt letztendlich den Ausschlag.
Typ III kann besonders anspruchsvoll sein, da die dickere Hartbeschichtung eine präzisere Wärmeabfuhr und elektrische Steuerung erfordert. Siliziumreiche Phasen, lokale Porosität und scharfe Stromdichtespitzen an den Kanten machen den Prozess weniger fehlertolerant. Eine dunkle, natürliche Farbe mag auf einer internen Verschleißfläche akzeptabel sein, jedoch nicht auf einem dem Kunden zugewandten Gehäuse. In diesem Fall kann dieselbe Beschichtung einen technischen Zweck erfüllen, einen anderen jedoch versagen.
Verwenden Sie diese Entscheidungsreihenfolge.
1. Benennen Sie den Fehler, den Sie verhindern möchten. Eine korrodierte Wand, eine verschlissene Bohrung, eine undichte elektrische Isolierung und ein Farbunterschied sind vier verschiedene Aufgaben. Verstecken Sie diese nicht hinter einer einzigen Oberflächenanweisung.
2. Definieren Sie die kritische Oberfläche. Eine Lagerbohrung, eine Dichtungsfläche, eine äußere Abdeckung, ein Gewindeanschluss und eine verdeckte Halterung benötigen nicht die gleiche Oberflächenbeschaffenheit.
3. Definieren Sie die messbare Akzeptanz. Geben Sie Beschichtungsart, Dicke oder Leistungsziel, Versiegelung, Abdecken, Farb- oder Bereichsprobe, Prüfverfahren und alle zulässigen Abweichungen an.
4. Weisen Sie den Herstellungsprozess anhand repräsentativer Gussteile nach. Genehmigen Sie keinen Rohling für ein Druckgussteil.
5. Sperren Sie die Regeln für Prozessänderungen. Änderungen der Legierungserwärmung, des Strahlmittels, der Vorbehandlung, des Subunternehmers oder der Gestellkonstruktion können das Ergebnis verändern und eine erneute Qualifizierung erforderlich machen.
Wenn Sie Liqin ein 3D-Modell, eine kontrollierte 2D-Zeichnung, das Jahresvolumen, die Legierungsbezeichnung, eine Oberflächenkarte und die erforderlichen Prüfdaten übermitteln, kann unser Ingenieurteam die Übergabe vom Druckguss zur CNC-Bearbeitung und Oberflächenbehandlung prüfen, bevor ein verbindliches Angebot erstellt wird. Eine frühzeitige DFM-Planung ist kostengünstiger als die Sortierung einer kompletten Charge nach Farbe.
7. Wann eine andere Oberflächenbehandlung die bessere technische Wahl ist
Anodisieren ist eine Möglichkeit, aber nicht die Standardlösung. Bei vielen A380- und ADC12-Gehäusen bietet eine Konversionsbeschichtung in Kombination mit Pulverbeschichtung, KTL-Beschichtung oder einem qualifizierten Flüssiglack ein besser kontrollierbares Erscheinungsbild, da eine opake organische Schicht die optischen Variationen des Substrats weitgehend kaschiert. Die Wahl hängt letztendlich von den Einsatzbedingungen ab. Salz, Hitze, Sonnenlicht, Stöße, Erdungspunkte, Gewindepassung, Wärmeleitfähigkeit und die Montagereihenfolge können die optimale Lösung beeinflussen.
Primäre Anforderung | In der Regel stärkerer Kandidat | Warum es für ein Casting geeignet sein könnte | Wichtige Einschränkung der Kontrolle |
Einheitliche dekorative Farbe | Pulverbeschichtung oder Flüssiglackierung auf qualifizierter Vorbehandlung | Opake Folie maskiert grauen und gefleckten Untergrund | Der Schichtaufbau beeinflusst Passform, Kanten, Gewinde und Wärmeübertragung |
Komplexe Hohlräume mit Korrosionsschutz | Elektrotauchlackierung mit geeigneter Vorbehandlung | Das Eintauchen kann auch vertiefte Geometrien erreichen. | Entwässerung, Aushärtungstemperatur und elektrischer Kontakt müssen geplant werden. |
Lackhaftung an elektrischen Erdungsflächen | Konversionsbeschichtung plus selektive Maskierung | Die dünne Konversionsschicht trägt nur geringfügig zum Aufbau bei. | Freiliegende Kontaktflächen und Korrosionsprüfungen müssen definiert werden |
Lokale Verschleißfläche | Qualifizierte Hartbeschichtung auf einem geprüften Bereich, Einsatz oder Verschleißteil | Zielt auf die Funktion ab, ohne überall kosmetische Einheitlichkeit zu fordern. | Die Reaktion und Porosität von Gusslegierungen erfordern Versuche. |
Strahlendes, gleichmäßig gefärbtes Aussehen | Wechseln Sie zu einem anodisierungsfreundlichen Knetstahl wie z. B. 6061, wenn Design und Produktionsmenge dies zulassen. | Ein gleichmäßigeres Substrat unterstützt reproduzierbare Farben. | Höhere Material- und Zykluskosten können anfallen |
Der Produktkatalog von Liqin enthält eine Halterung für eine medizinische Röntgenbildplatte aus A356, hergestellt im Druckgussverfahren, durch Alterung, CNC-Bearbeitung und Anodisierung . Dies verdeutlicht, dass Aluminiumguss nicht gleich Aluminium ist. A356 ist nicht A380 und auch nicht ADC12. Chemische Zusammensetzung, Gießverfahren und optische Anforderungen variieren je nach Güteklasse. Orientieren Sie sich an den Zertifikaten und den Bauteilanforderungen; ein Katalogfoto reicht nicht aus, um einen Prozess zu bestätigen.
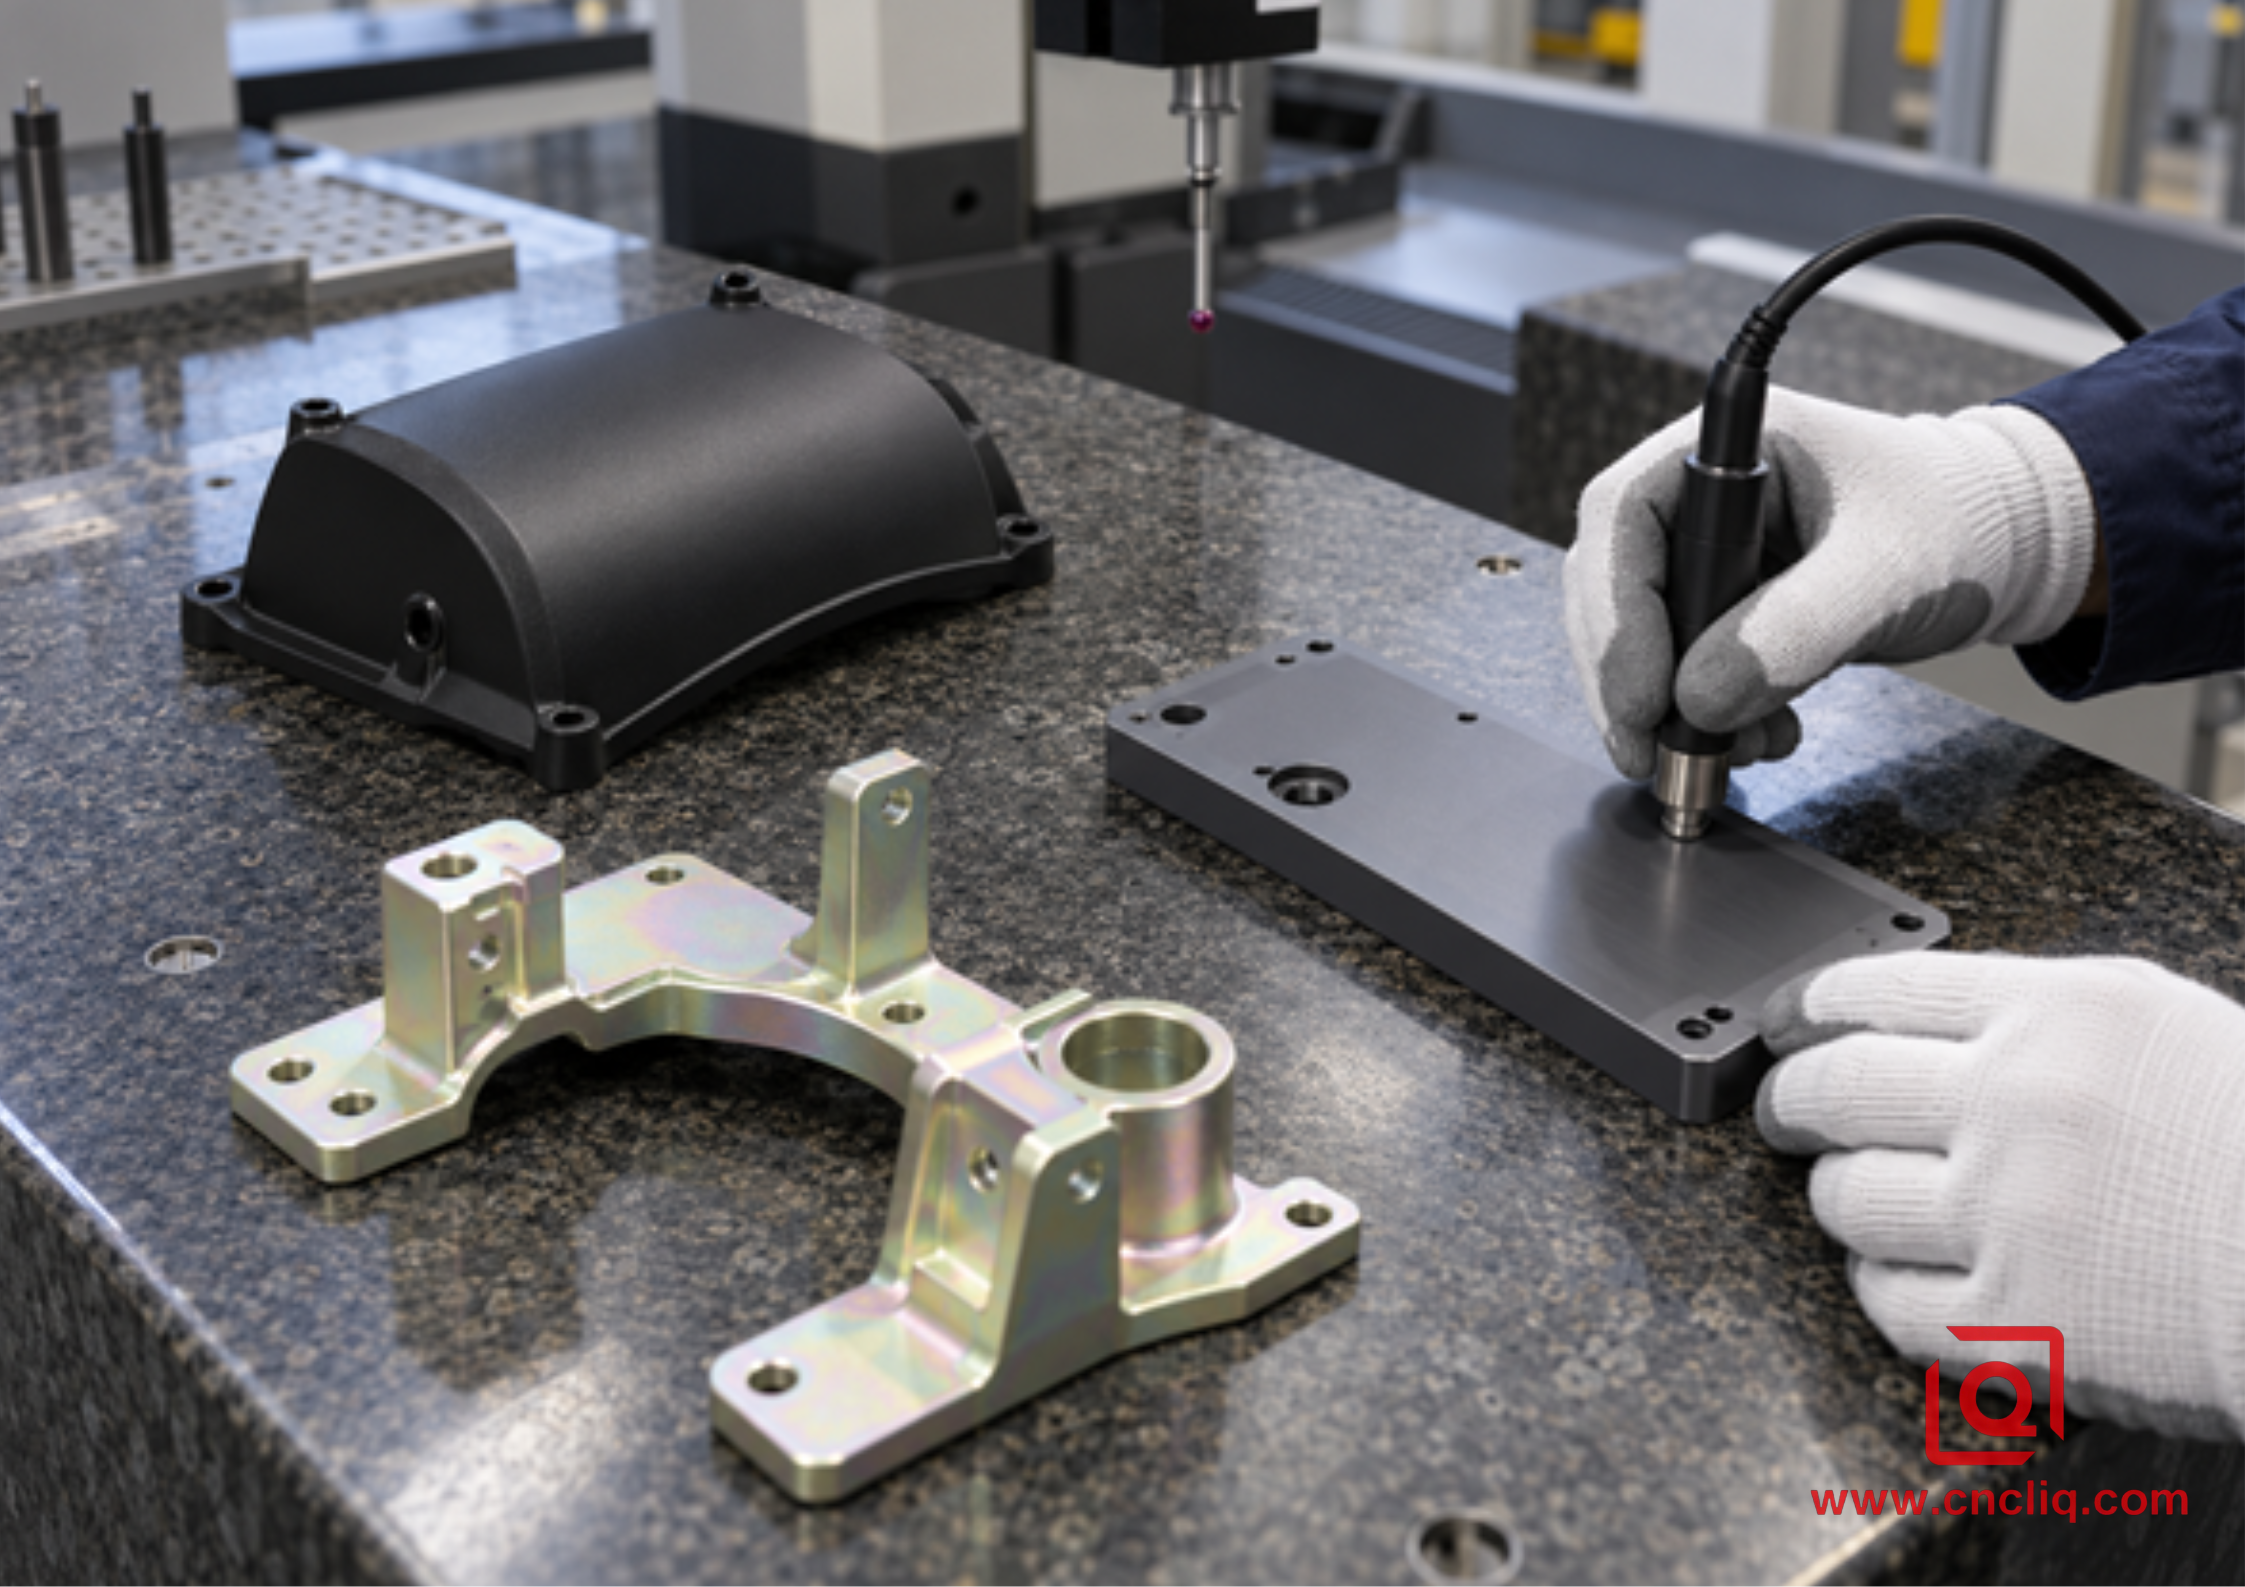
Prüfung von beschichteten und eloxierten Bauteilen auf einem Koordinatenmessgerät
8. Anonymer Kundenfall: Eine industrielle Sensorabdeckung, die nicht mit 6061 übereinstimmte
Ein europäischer Abnehmer von Industriesteuerungen fragte nach einem gebogenen Hochdruck-Druckgussgehäuse mit CNC-gefrästen Anschlussbuchsen und einer dunkel satinierten Oberfläche. In der ersten Angebotsanfrage wurde das ADC12 mit schwarzer Eloxierung beschrieben, da die zugehörige Grundplatte aus 6061 gefertigt war und bereits eine schwarze Typ-II-Beschichtung aufwies. Der Kunde erwartete, dass beide Komponenten nach der Montage identisch aussehen würden.
Bei der DFM-Prüfung lag das Risiko nicht in der Grundgeometrie, sondern im Oberflächenvergleich. Die ADC12-Abdeckung wies dünne Wände, eine massivere Kabelverschraubung, Auswerferzonen sowie sowohl gegossene als auch bearbeitete Oberflächen auf. Diese Bereiche boten dem Anodisierungsbad kein einheitliches Mikrogefüge. Ein Vergleich mit einer gewalzten 6061-Platte allein anhand der Farbbezeichnung hätte einen zu empfindlichen Akzeptanzstandard geschaffen.
Das Team unterteilte die Anforderungen in Funktion und Optik. Die Abdeckung benötigte Korrosionsschutz im Außenbereich, eine stabile, dunkle Oberfläche, saubere, abgeklebte Gewinde und durfte keine sichtbaren Beschichtungsablagerungen an der Dichtungsfläche aufweisen. Eine anodische Verschleißfläche war nicht erforderlich. Daher wurden drei Oberflächenmuster für die Serienproduktion bewertet: natürliche dunkle Anodisierung mit einem vereinbarten Toleranzbereich, schwarze Pulverbeschichtung nach qualifizierter Vorbehandlung und ein dunkles Flüssigbeschichtungssystem. Der Kunde begutachtete die Muster neben dem tatsächlichen 6061-Basismaterial unter der vorgegebenen Beleuchtung, anstatt Bilder von der Website zu vergleichen.
Für die Außenabdeckung entschied sich der Käufer für Pulverbeschichtung. Im Vergleich zum 6061-Basismaterial wies sie die vereinbarte dunkle Optik mit weniger Auffälligkeiten auf. Die Bearbeitung erfolgte zuerst; anschließend wurde durch den Druck sichergestellt, dass die Beschichtung nicht mit Gewinden, Dichtungsfugen und Schleifpunkten in Berührung kam. Die Prüfer maßen die CTQ-Werte vor und nach der Oberflächenbehandlung, prüften die Schichtdicke nur an festgelegten Stellen und beurteilten das Erscheinungsbild anhand eines signierten Musters. Die Entscheidung bewies nicht, dass ADC12 nicht anodisierbar ist. Sie zeigte jedoch, dass die Anodisierung für die Hauptanforderung dieses Produkts nicht der richtige Weg war.
Die Kundenidentität und Produktdetails wurden in diesem Beispiel bewusst unkenntlich gemacht. Der Arbeitsablauf ist für Liqins Angebot an Gießerei-, CNC- und Oberflächenbearbeitungsdienstleistungen plausibel; die unterzeichnete Zeichnung und der qualifizierte Kontrollplan gelten weiterhin für jeden laufenden Auftrag.
9. Was in eine Angebotsanfrage für eloxierte Aluminiumgussteile aufgenommen werden sollte
Geben Sie lediglich „A380, schwarz eloxiert“ an, und jeder Bieter muss die Lücken ausfüllen. Einer geht von kosmetischem Schwarz aus, ein anderer von funktionalem Grau, und ein dritter lässt alles unlackiert. Die Angebote scheinen vergleichbar, bis Muster eintreffen. Fügen Sie die folgenden Informationen dem CAD-Modell hinzu.
1. Nennen Sie die genaue Legierung, die Produktform und die maßgebliche Norm. Listen Sie Alternativen separat auf und fügen Sie eine schriftliche technische Genehmigung bei; verstecken Sie niemals einen Austausch von A380.0 gegen ADC12 in einer Lieferantennotiz.
2. 3D-Modell und kontrollierte 2D-Zeichnung mit Bezugspunkten, CTQ-Bemaßungen, GD&T, Bearbeitungsmaterial und Oberflächen, die im Gusszustand erhalten bleiben.
3. Jährliches Volumen, Freigabemenge, erwartete Programmlaufzeit und Prototypen- oder Qualifizierungsmenge.
4. Oberflächenbehandlungszweck, Beschichtungsspezifikation, Klasse, Farbabsicht, Glanz- oder Texturbereich, Versiegelungsanforderung und genehmigter visueller Standard.
5. Färben Sie die Oberflächenkarte ein. Markieren Sie, was der Kunde sieht, was verdeckt bleibt, welche Pads bearbeitet sind, wo das Gestell Kontakt haben könnte und wo genau eine Farbtonänderung akzeptabel ist.
6. Zeichnen Sie die Maskierungsgrenzen ein. Gewinde, Bohrungen, Dichtflächen, elektrische Kontakte, Verbindungspunkte und Wärmeübertragungsflächen sollten niemals von mündlichen Anweisungen abhängen.
7. Benennen Sie den Nachweis. Falls Korrosion, Haftung, Verschleiß, Isolierung, Leckage oder andere Umgebungsbedingungen relevant sind, geben Sie das Prüfverfahren, den Zustand der Probe und die Bestehensgrenze an.
8. Erforderliche Unterlagen, wie z. B. Materialzertifikate, Erstmusterprüfbericht, CMM-Bericht, Oberflächenzertifikat, Kontrollplan, Fähigkeitsdaten und genehmigter Abweichungsprozess.
9. Beenden Sie den Plan nicht mit der Endabnahme. Geben Sie Trennwände, Verpackungsmaterialien, Trockenheitsanforderungen und die Ausrichtung der Packstücke so an, dass die zugelassenen Oberflächen in der Kiste nicht aneinander reiben oder kondensieren.
Benötigen Sie eine Machbarkeitsstudie, bevor das Werkzeug gefertigt wird? Kontaktieren Sie Liqin mit Ihren CAD-Dateien und Ihren gewünschten Oberflächenanforderungen. Wir vergleichen die Anodisierung mit alternativen Beschichtungsverfahren, kennzeichnen porenempfindliche Bearbeitungsbereiche und erstellen Ihnen einen produktionsorientierten Musterplan anstelle einer pauschalen Zusage oder Absage.
Klicken Sie hier für Ihre Anfrage 👆
Häufig gestellte Fragen
1. Lässt sich A380-Aluminium erfolgreich anodisieren?
Das ist möglich, sofern das Ziel realistisch ist. A380 enthält 7,5 bis 9,5 Prozent Silizium und 3,0 bis 4,0 Prozent Kupfer, daher ist eine gleichmäßige, leuchtende Farbe kaum zu erzielen. Ein grauer oder gesprenkelter Naturton ist realistischer. Ein Serienguss, der auf der vorgesehenen Produktionslinie verarbeitet wird, sollte die Farbgrenzen und die Funktionalität prüfen.
2. Kann ADC12 schwarz eloxiert werden?
ADC12 kann anodisch beschichtet werden, und eine schwarze Färbung ist möglich. Der hohe Siliziumgehalt der Legierung kann jedoch zu einer grauen, rußigen oder ungleichmäßigen Oberfläche führen, die ein sauberes Schwarz wie bei 6061 verhindert. Ist eine identische Farbe über alle Baugruppen hinweg zwingend erforderlich, sollte eine deckende Beschichtung geprüft oder der Materialweg geändert werden. Genehmigen Sie produktionsreife Muster, die aus dem tatsächlichen Werkzeug und der Legierungsschmelze stammen.
3. Führt das Kugelstrahlen zu einer gleichmäßigen Anodisierung von Aluminiumguss?
Durch das Strahlen verändert sich das, was das Auge zuerst wahrnimmt: die Textur. Es entfernt weder Silizium noch kupferhaltige Phasen aus dem Metall, verschließt keine Poren und vermischt keine entmischten Bereiche. Manchmal öffnet das Strahlen sogar Hohlräume, die sich direkt unter der Oberfläche befanden. Kontrollieren Sie Strahlmittel und Druck, schützen Sie scharfe Kanten und prüfen Sie das Ergebnis an realen Bauteilen.
4. Ist Harteloxieren für A380 oder ADC12 besser als Typ II?
Nein. Eine Hartbeschichtung mag für eine Gleitfläche oder eine elektrische Barriere geeignet sein, doch zusätzliche Dicke glättet die Legierungsstruktur nicht. Eine dünne Typ-II-Beschichtung kann für ein anderes Bauteil völlig ausreichend sein. Überlegen Sie, welche Eigenschaften benötigt werden, testen Sie diese an Seriengussteilen und treffen Sie Ihre Wahl nicht allein aufgrund der Dicke.
5. Welche Informationen werden für ein genaues Angebot zur Oberflächenveredelung von Aluminiumguss benötigt?
Bitte senden Sie das 3D-Modell, die kontrollierte Zeichnung, die genaue Legierung und Norm, das Jahresvolumen, die Oberflächenkarte, den Oberflächenzweck, die Farbtoleranz, die Beschichtungsspezifikation, die Abdeckzonen, die CTQ-Maße, die erforderlichen Prüfungen, die Dokumentation und die Verpackungsanforderungen. Falls das Erscheinungsbild entscheidend ist, fügen Sie bitte ein physisches Mastermuster oder objektive Farb- und Glanzkriterien sowie die Inspektionsbeleuchtung und die Betrachtungsmethode bei.
Klicken Sie hier für Ihre Anfrage 👆
Zusammenfassung
A380 und ADC12 eignen sich hervorragend für komplexe Gussteile, doch ihre siliziumreiche, mehrphasige Struktur und gelegentliche Porosität führen zu einer unebenen Grundlage für die Anodisierung. Sorgfältige Vorbehandlung entfernt Verunreinigungen; sie kann das Substrat jedoch nicht wie gewalztes 6061 verhalten lassen. Beginnen Sie mit dem Fehlerfall, fertigen Sie tatsächliche Seriengussteile an und geben Sie ein aussagekräftiges Grenzmuster frei. Wenn Pulverbeschichtung, KTL-Beschichtung, Lackierung, Konversionsbeschichtung, eine andere Gusslegierung oder ein Walzverfahren die Baugruppe zuverlässiger schützen, wählen Sie diese Option, bevor das Werkzeug das Projekt endgültig festlegt.
Kontaktinformationen
Firma: Ningbo Liqin Industry Co., Ltd. Tägliche Kundenbetreuung und Kundendienst: service@shturl.zhuwanying@cncliq.com
Neue Anfragen, Angebote und Bestellgespräche: business@shturl.zhouli@chinaliqin.com
Hotline: +86 18757148656
Haftungsausschluss
Alle technischen Artikel, Materialspezifikationen, Bearbeitungsempfehlungen und Details zur Oberflächenbehandlung, die auf diesem Blog veröffentlicht werden, dienen ausschließlich Informations- und Referenzzwecken. Bitte beachten Sie, dass die allgemeinen Blog-Informationen keine unterzeichneten technischen Vereinbarungen ersetzen. Da kundenspezifische Teile je nach Materialchargennummer, Maschinenkalibrierung und spezifischen Toleranzen variieren, unterliegen verbindliche Qualitätsvorgaben ausschließlich Ihren genehmigten CAD-Zeichnungen, unterzeichneten Verträgen und formalen Qualitätsplänen.
Alle auf diesem Blog vorgestellten Kundenfallstudien wurden vollständig anonymisiert und bereinigt. Die gezeigten Leistungskennzahlen, Fertigungsabläufe und Bilder dienen ausschließlich der Veranschaulichung unserer kundenspezifischen Bearbeitungsmöglichkeiten und stellen keinen allgemeingültigen Standard für alle Aufträge dar.
Liqin Fertigungsteam
Aufbauend auf 18 Jahren Erfahrung in der Präzisionsfertigung produziert Ningbo Liqin Industry hochpräzise Metallkomponenten für anspruchsvolle globale Märkte. Unser 6.500 m² großes Produktionszentrum ist mit über 150 Maschinen ausgestattet und bietet 4- und 5-Achs -CNC-Bearbeitung , Dreh-Fräsen, Kaltfließpressen und Druckguss unter einem Dach. Diese Ausstattung ermöglicht uns die nahtlose Abwicklung von Projekten – von der ersten CAD-Entwurfsphase bis zur Auslieferung der fertigen Teile.
Wir garantieren kompromisslose Qualitätskontrolle. Enge Toleranzen werden mit der dafür erforderlichen Ingenieursdisziplin behandelt. Unsere QA-Ingenieure sind nach ISO 9001, ISO 13485 und IATF 16949 zertifiziert und führen strenge IPQC-, FQC- und OQC-Prüfungen an jeder einzelnen Produktionscharge durch. Von der Koordinatenmessung und optischen Profilierung bis hin zu Härte- und Salzsprühtests validieren wir Ihre kritischen Spezifikationen im Vorfeld. So erhalten Sie einbaufertige Komponenten ohne Montageprobleme oder kostspielige Produktionsstillstände. Neben der Fertigung bieten wir Ihnen Reaktionszeiten von nur zwei Stunden auf neue Angebotsanfragen, direkte Unterstützung bei der Prototypenentwicklung und reibungslosen Exportversand nach Europa, Nordamerika, Asien und Ozeanien.
Wir freuen uns auf Ihre Anfragen und Muster. Besuchen Sie unsere Website oder kontaktieren Sie uns direkt für ein unverbindliches Angebot!
