Compañía Industrial y Comercial NingboLiqin, Ltd.WhatsAPP:+86 18757148656zhouli@chinaliqin.com

Fundición a presión de aluminio A380: propiedades del material y especificaciones de maquinabilidad

blog avatar

Escrito por

Anonymous

Publicado
Sep 16 2026
  • aluminio OEM

Síguenos

a380-aluminum-die-casting-properties-machinability

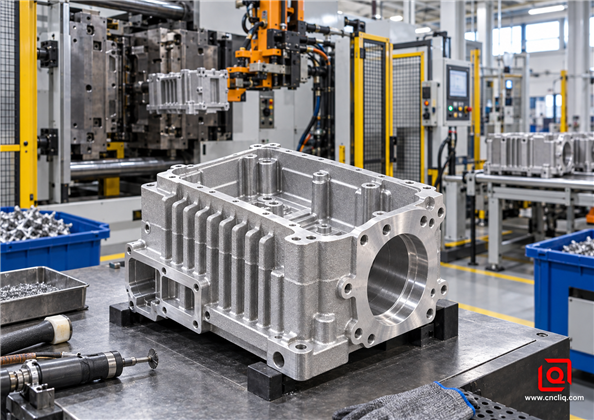
A380 aparece en cuerpos de lámparas, soportes, cubiertas de cajas de cambios y carcasas. ¿Familiar? Sí. ¿Infalible? No. Por lo general, llena un troquel ocupado y corta bien, hasta que una herramienta abre un poro o una pared delgada se mueve en las mandíbulas. La entrada de herramientas, el soporte y las características elegidas para el CNC aún deciden el resultado.

Esta guía está escrita para ingenieros y compradores que deben convertir un dibujo en piezas repetibles, no simplemente comparar valores en una tarjeta de materiales. Primero leeremos la química. Luego recorreremos el mismo camino que toma la pieza: fuera del troquel, hacia un dispositivo, debajo del cortador, a través de la inspección y finalmente hasta la solicitud de cotización del comprador. Si busca piezas de fundición a presión personalizadas, la pregunta práctica no es: ¿Es mecanizable el A380? La pregunta es: ¿Puede este plan de fundición y mecanizado mantener mis características críticas durante toda la producción?

Respuesta corta primero. A380.0 es un grado de fundición de aluminio, silicio y cobre. A las fundiciones les gusta la forma en que se llena; los diseñadores obtienen resistencia y estabilidad útiles; Los talleres mecánicos generalmente lo consideran cooperativo. Su silicio favorece el llenado del molde y la rotura de viruta; El cobre apoya la resistencia y la respuesta de corte. Hay una factura que pagar por esa comodidad. Hable sobre la corrosión y la apariencia con anticipación, observe el desgaste de los bordes abrasivos y mantenga los cortes críticos alejados de las zonas propensas a poros. En la impresión, escriba la aleación y el estándar. Marque las CTQ. Indique cómo se revisarán y qué superficies permanecerán como moldeadas. El "aluminio" por sí solo no es suficiente.

1. Lo que realmente significa el aluminio A380

A380.0 es una aleación de fundición registrada; A380.1 se refiere a lingote. Ese último dígito es importante cuando se escribe una especificación de compra. La Asociación del Aluminio registra A380.0 para productos fundidos a presión. Una vez contadas las adiciones enumeradas, el resto es aluminio. Un dibujo norteamericano a menudo indicará ASTM B85. Esa leyenda familiar cubre las piezas fundidas a presión de aleación de aluminio, pero el dibujo aún necesita la aleación real. El comprador debe colocar el grado exacto y el estándar aplicable en el dibujo o en la orden de compra y luego solicitar un certificado de material vinculado al lote de producción.

No reemplace silenciosamente A380 con ADC12, LM24 o EN AC-46000 porque un cuadro comparativo los considera equivalentes. Son aleaciones relacionadas de fundición a presión de Al-Si-Cu y pueden superponerse en el uso práctico, pero sus límites registrados y estándares rectores no son idénticos. Una sustitución es una decisión de ingeniería. Antes de firmar una sustitución, compare la química, la carga de servicio, la exposición a la corrosión, el acabado y el plan de validación. Poner la aprobación por escrito.

Los números anteriores provienen del registro de la Asociación del Aluminio para A380.0; son límites, no una receta para derretir. Úsalos para la llamada del material. Para la aceptación, utilice el certificado del fabricante que fabricó las piezas, no una tabla copiada de un navegador.

2. Propiedades del material A380: utilice los valores típicos con cuidado

Las hojas de referencia se agrupan en torno a los mismos valores. Piense en 324 MPa máximo, 159 MPa con un rendimiento del 0,2 %, aproximadamente un 3,5 % de alargamiento, un módulo de 71 GPa y una densidad de 2,71 g/cm³. Números útiles, siempre que nadie los confunda con una promesa en cada costilla. La conductividad térmica suele rondar los 100 W/m·K. Estos son valores de detección útiles, no garantías automáticas para cada pared, ubicación de puerta o fundición.

Un cupón fundido y una costilla delgada dentro de una carcasa real no se enfrían de la misma manera. ¿Qué cambia la parte real? Velocidad de enfriamiento, gas, película de óxido, espesor de pared, temperatura del troquel y del metal, el perfil del disparo e incluso dónde se tomó la muestra o el corte. Si la resistencia, las fugas, el flujo de calor o la fatiga pueden hacer que el producto falle, nombre el objetivo y la prueba en el dibujo. Luego, acuerde la ubicación y la frecuencia de la muestra antes de lanzar las herramientas.

Elemento

Límite de composición de A380.0, % en peso

Lo que nota la tienda

Silicio (Si)

7,5–9,5

Ayuda al metal líquido a llegar a los rincones difíciles y, por lo general, rompe las astillas; Las partículas que contienen silicio también rozan con fuerza el filo.

Cobre (Cu)

3.0–4.0

Ofrece resistencia útil y un corte más firme, pero aleja el comportamiento de corrosión del aluminio forjado con bajo contenido de cobre.

Hierro (Fe)

1,3 máx.

Las fundiciones lo observan en parte para soldar matrices; Los intermetálicos todavía afectan la ductilidad y el desgaste de los bordes.

Manganeso (Mn)

0,50 máx.

Parte de la química registrada y del equilibrio intermetálico.

Magnesio (Mg)

0,10 máx.

El A380 normalmente se compra por su rendimiento, no por una respuesta T6 similar al 6061.

Níquel (Ni)

0,50 máx.

Controlado porque una pequeña adición puede influir en el comportamiento en el servicio caliente.

Zinc (Zn)

3,0 máx.

Un techo, no un objetivo de acería; el certificado de calefacción indica lo que realmente se vertió.

Estaño (Sn)

0,35 máx.

Los componentes pequeños aún pueden cambiar el comportamiento mecánico y de fundición.

Otros elementos

0,50 máximo total.

Una razón práctica para realizar comprobaciones con espectrómetros y trazabilidad del calor.

Aluminio (Al)

Resto

El saldo después de las adiciones especificadas y los residuos permitidos.

图片2.png

Un buen programa para el A380 comienza con un proceso de fundición estable; el mecanizado no puede reparar un relleno deficiente, películas de óxido o porosidad incontrolada.

3. Por qué el A380 funciona bien y por qué sigue sorprendiendo a los comercios

Guía NADCA describe A380 tiene características de mecanizado mejores que el promedio dentro de las aleaciones comerciales de fundición a presión de aluminio. En la práctica, la matriz rica en silicio tiende a producir virutas cortas en lugar de los nidos largos y fibrosos asociados con algunos aluminio forjado. La química que contiene cobre también proporciona una respuesta de corte más firme. Esto ayuda a taladrar, roscar, planear y mandrinar en una celda de producción.

Pero el A380 no es simplemente un 6061 con una superficie fundida. Tres diferencias aparecen rápidamente.

1. La piel y el núcleo no son idénticos. La superficie enfriada rápidamente puede cortar de manera diferente que el interior enfriado más lentamente. La primera pasada también puede encontrar residuos de liberación, textura de granallado, restos de destellos y partículas duras locales.

2. El silicio añade abrasión. Un borde afilado es esencial para una fuerza de corte baja, pero se debe controlar la vida útil del borde. La geometría de aluminio pulido en carburo es un buen punto de partida para la producción; El PCD resulta atractivo en operaciones de acabado estables y de gran volumen donde se puede amortizar el coste de la herramienta.

3. El mecanizado puede exponer los poros ocultos. Una cara de sellado puede parecer sólida como si fuera un molde y revelar un poro después de retirar 0,8 mm. Se trata de un problema de casting y DFM, no un motivo para seguir realizando recortes de limpieza más profundos.

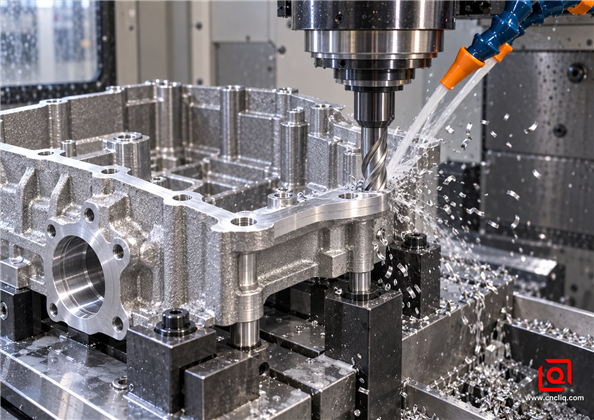
La evacuación eficaz de las virutas sigue siendo importante incluso cuando las virutas son cortas. Las fresas de aluminio de dos o tres canales dejan espacio para las virutas; las flautas pulidas y una geometría positiva afilada reducen el filo acumulado. El refrigerante o un proceso calificado de lubricación en cantidad mínima deben eliminar las virutas de las cavidades y los orificios perforados antes de volver a cortarlos. Guía de mecanizado de aluminio de Harvey Performance hace el mismo punto: el número de canales, la carga de viruta y la evacuación deben trabajar juntos.

4. Especificaciones de maquinabilidad: una hoja de puesta en marcha práctica

No existe una línea universal honesta de alimentación y velocidad para el A380. Cambie el diámetro del cortador y las rpm cambiarán. Agregue un saliente, una entrada de piel interrumpida, un accesorio más suave, otro grado de carburo o un calor diferente de las piezas fundidas, y la ventana segura se mueve nuevamente. Por lo tanto, un proveedor debería presentar una ventana de proceso controlada, no un número de Internet copiado.

Propiedad

Valor de referencia típico

Pregunta para hacer antes del lanzamiento

Máxima resistencia a la tracción

Aproximadamente 324 MPa (47 ksi)

Bien para una comparación temprana; una pieza cargada necesita sus propios requisitos y método de prueba.

límite elástico del 0,2%

Aproximadamente 159 MPa (23 ksi)

Cerca de un poro, una línea de unión o una costilla delgada, no espere un comportamiento de palanquilla.

Alargamiento

Aproximadamente el 3,5 %

No es una aleación que se deba tratar casualmente en esquinas afiladas o cargas de impacto sorpresa.

Módulo elástico

Aproximadamente 71 GPa

La disposición de las nervaduras y la forma de la sección normalmente deciden primero la deflexión del alojamiento.

Densidad

Aproximadamente 2,71 g/cm³

Útil cuando las nervaduras pueden reemplazar paredes sólidas y pesadas.

Conductividad térmica

Comúnmente 96–109 W/m·K

Compruebe la ruta de calor terminada: planitud de la interfaz, revestimiento, compuesto térmico y flujo de aire.

Características de mecanizado

Mejor que el promedio entre las aleaciones de aluminio fundido a presión

Los ciclos rápidos son realistas; La variación de la fundición y la abrasión del silicio aún establecen el límite de vida útil de la herramienta.

Mantenga todas las variables visibles cuando calcule un punto de partida. Usando la notación de Sandvik Coromant: n = (vc × 1000) / (π × D), mientras que vf = fz × n × z. Tome un cortador de 12 mm con tres flautas. Con un valor de prueba de 500 m/min y 0,08 mm por diente, la aritmética da aproximadamente 13.260 rpm y un avance de 3.180 mm/min. Este es un ejemplo de puesta en marcha aritmética, no una receta publicada del A380. Confirme los datos específicos del grado del fabricante de la cortadora, reduzca la primera prueba por rigidez deficiente o entrada de piel interrumpida, inspeccione las virutas y la carga del husillo y ajuste a partir de los resultados medidos.

El registro del proceso debe capturar la velocidad real del husillo, el avance por diente, el acoplamiento axial y radial, la condición del refrigerante, el límite de vida útil de la herramienta y la característica medida. Correr rápido porque el aluminio es fácil no es control de proceso. Si necesita una descripción general más amplia del acoplamiento del cortador, la fijación y el comportamiento de la viruta, la guía de Liqins para fresado y torneado CNC de aluminio proporciona información útil sin reemplazar una prueba específica de la pieza.

图片3.png

Termine la máquina solo en las funciones que lo necesitan. Las herramientas afiladas, el acoplamiento corto, la eliminación de virutas y los accesorios de soporte protegen tanto la tolerancia como el tiempo del ciclo.

5. Tolerancia de mecanizado, porosidad y estrategia de referencia

Más margen de mecanizado no crea automáticamente una pieza más segura. Aumenta el tiempo del ciclo y puede ir más allá de la densa capa fría hacia una región donde es más probable que aparezcan poros. Un mejor enfoque es definir puntos de referencia de fundición cercanos a la red, colocar compuertas y desbordamientos teniendo en cuenta las zonas mecanizadas críticas y mantener constante el stock de limpieza.

Antes de construir el troquel, marque cada cara de sellado, orificio del rodamiento, rosca, diámetro de ajuste a presión y objetivo de referencia en un dibujo compartido. Luego, el ingeniero de fundición a presión revisa el flujo de metal y la ventilación alrededor de esas áreas. El ingeniero de mecanizado revisa el acceso a las herramientas y el soporte de los accesorios. El ingeniero de calidad decide cómo se medirá cada característica. Esta revisión de tres vías detecta a tiempo conflictos costosos, como una línea de deslizamiento del núcleo que cruza una superficie de junta tórica o una marca de expulsión que cae sobre una plataforma de referencia.

Reglas de accesorios que evitan una precisión falsa

- Ubíquelo desde almohadillas de fundición estables diseñadas para asientos repetibles, no desde nervaduras decorativas o bordes rebajados variables.

- Apoye las paredes delgadas cerca de la zona de corte y mantenga la fuerza de sujeción tan alta como sea necesaria.

- Orificios relacionados con la máquina y características de sellado en una configuración cuando su relación geométrica es crítica.

- Verifique una muestra tanto sujeta como relajada. Una lectura perfecta en el dispositivo puede ocultar la recuperación elástica.

- Controle la pieza y mida la temperatura antes de juzgar un tamaño cercano.

Cuando la estanqueidad a la presión importa

Defina el medio, la presión de prueba, el tiempo de retención, las fugas permitidas y si la prueba se realiza antes o después del mecanizado y recubrimiento. Sin fugas no es un requisito completo. El mecanizado cambia la superficie y puede abrir la porosidad conectada. Si se permite la impregnación, indique la química aprobada y el método de validación. Si no está permitido, poner esa prohibición en el pliego de condiciones de compra antes de las cotizaciones del proveedor.

6. Acabado superficial y protección contra la corrosión

A380 puede granallarse, recubrirse por conversión, pintarse, recubrirse con polvo o recubrirse mediante un proceso calificado. Un anodizado brillante y uniformemente decorativo es más difícil de repetir en el A380 que en el 6061 o 6063. El silicio, el cobre y la piel fundida cambiante pueden mostrarse en el color. Por eso una muestra real supera a una muestra de color. Si el color y la apariencia son importantes, apruebe una muestra física, defina las condiciones de visualización y establezca qué superficies son cosméticas.

Mantenga el recubrimiento alejado de orificios de precisión, calibres roscados, almohadillas de contacto eléctrico y puntos de conexión a tierra, a menos que el diseño lo incluya intencionalmente. Es posible que sea necesario enmascarar una brida de sellado mecanizada, mientras que un recinto exterior puede necesitar una capa de conversión y un sistema de recubrimiento en polvo validado mediante una prueba de corrosión acordada. Una nota final útil responde a preguntas habituales: ¿Qué tratamiento previo? ¿Qué revestimiento y color? ¿Qué tan grueso? ¿Dónde está enmascarado? ¿Cómo se comprueba la adherencia y mediante qué prueba?

7. ¿A380, ADC12, A356 o 6061? Comience con el proceso

Operación

Cómo iniciamos la prueba

Qué genera una nota en el registro

Frente a una brida de sellado

Cortador afilado con inclinación positiva, material uniforme y una pasada de acabado deliberada.

Planicidad después de soltar, descentramiento, ondulación, rotura de poros y rugosidad de la junta.

Fresado de cavidades o escuadras

Dos o tres flautas pulidas; compromiso constante donde ayuda; sin roces en esquinas estrechas.

Salida de viruta, borde de refuerzo, movimiento de la pared, material a la izquierda y dirección de las rebabas.

Rodamiento o orificio de fijación

Primero desbaste, deje que el calor y la sujeción se asienten, luego termine desde puntos de referencia estables; calificar PCD por volumen.

Diámetro, redondez, cilindricidad, posición real y temperatura de inspección.

Perforación

Taladro de aluminio afilado; refrigerante pasante cuando la profundidad hace probable que se acumule la viruta; controlar la entrada a través de la piel.

Elimine rebabas, desviaciones, deriva de profundidad y poros expuestos.

Tocando

Elija corte o roscado de forma después de verificar la pared, la porosidad, la clase y el lubricante.

Tendencia de torsión, resultado PASA/NO PASA, cresta, compromiso y ruptura de poros.

Desbarbado

Coloque el borde en la impresión; controlar el trabajo manual cerca de puntos de referencia y caras de sello.

Rotura de bordes, astillas sueltas, rebabas enrolladas y daños antes del recubrimiento.

La decisión debe seguir el volumen anual, la geometría, la madurez de la revisión, el caso de carga, los requisitos de fugas, los cosméticos y el costo total de descarga. Liqins guía DFM de fundición a presión de aluminio personalizada amplía las decisiones sobre corredores, ventilación, paredes y aleaciones.

Para los programas que aún comparan rutas, la guía de selección de mecanizado, extrusión y fundición a presión CNC ayuda a enmarcar la decisión de fabricación versus herramienta.

8. Una vivienda Liqin publicada, leída como una hoja de proceso

El siguiente caso es anónimo a nivel de cliente y se limita a la información publicada en la página del producto Precision Aluminum Light Housing existente de Liqin. Se incluye como un ejemplo de fabricación, no como un resultado universal o una afirmación sobre un pedido no revelado.

Características de la pieza: La carcasa publicada combina una forma de gabinete grande, aletas de enfriamiento externas, resaltes de montaje, superficies de sellado, pistas de empaquetadura, puertos roscados y un patrón denso de orificios ciegos. La página del producto enumera el A380 entre los materiales de aluminio aplicables y describe la fundición a alta presión seguida de un mecanizado CNC de precisión.

Desafío de fabricación: la fundición es eficiente para la cavidad, las aletas y los salientes, pero esas características casi netas crean una configuración de mecanizado difícil. Las aletas delgadas pueden deformarse al sujetarlas. Un perímetro de sellado largo puede perder planitud después de soltarse. Numerosos agujeros poco profundos aumentan las consecuencias de la variación de la profundidad de perforación. Las roscas y las juntas deben permanecer relacionadas con el cuerpo fundido sin utilizar superficies cosméticas inestables como puntos de referencia.

Lógica del proceso: Forme la geometría térmica compleja mediante HPDC, luego mecanice solo las interfaces funcionales: cara de sellado, pista de junta, orificios especificados, roscas y características de ubicación. Utilice soporte distribuido, paso de refrentado controlado, ciclos de perforación calificados e inspección ligada al plano. La página pública describe la medición de CMM, la medición de roscas, los informes dimensionales, la certificación de materiales y los informes de tratamiento de superficies como controles disponibles.

Por qué encaja la ruta: Un proceso de solo palanquilla tendría que eliminar el material alrededor de cada costilla, cavidad y saliente. La fundición a presión coloca el metal cerca de la geometría final, mientras que el CNC crea la precisión y la condición de la superficie que necesita el ensamblaje. La verdadera ventaja no es la fundición frente al mecanizado; es la combinación disciplinada de ambos.

图片4.png

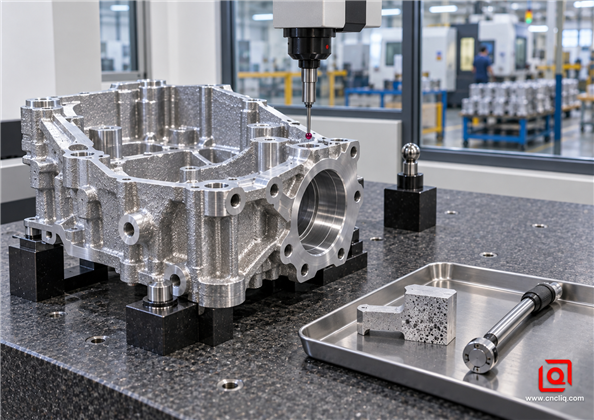
La inspección dimensional debe combinarse con controles de calidad de la fundición; una CMM puede confirmar la geometría, pero no puede estabilizar un proceso de fundición inestable.

9. Lista de verificación de solicitudes de presupuesto para compradores de piezas de fundición a presión del A380

Una RFQ sólida reduce el relleno de cotizaciones y evita que los proveedores hagan suposiciones diferentes. Envía el modelo 3D y un dibujo 2D controlado, luego incluye lo siguiente:

- Designación de aleación A380.0 y norma aplicable; enumere las alternativas aprobadas por separado.

- Demanda anual, cantidad de lanzamiento, vida útil esperada del programa y cantidades de prototipo o validación.

- Dimensiones, referencias, GD&T, clases de rosca y método de inspección críticos para la calidad.

- Mapa de superficie mecanizada, intención de tolerancia de mecanizado y superficies que deben permanecer como moldeadas.

- Medio de prueba de fugas, presión, tiempo de retención, fugas permitidas, etapa de prueba y política de impregnación.

- Marca las superficies que verán las personas. Al lado de ese mapa, indique el recubrimiento, el enmascaramiento, la referencia de color, la prueba acordada y cómo se protegerá el acabado durante el transporte.

- Indica qué registros deben llegar con el lote. Las opciones típicas son el certificado de material, los informes del primer artículo y CMM, el plan de control, el estudio de capacidad y el informe de acabado.

- Cualquier proceso prohibido de retrabajo, reparación de soldadura, combinación o desviación.

Solicite al proveedor que le devuelva una revisión DFM marcada antes del lanzamiento de las herramientas. La revisión más útil identifica conflictos de calado, transiciones gruesas a delgadas, zonas probablemente sensibles a los poros, acceso a herramientas, estrategia de referencia, ubicaciones de eyectores y líneas de separación, y las características que impulsan los costos. También separa las tolerancias generales del puñado de dimensiones que realmente controlan el ensamblaje.

¿Está planeando una carcasa o un soporte para el A380? Envíe a Liqin su modelo CAD, dibujo 2D, volumen anual, acabado objetivo y lista CTQ. Observaremos la transferencia desde la celda de fundición a presión al dispositivo CNC, señalaremos las características incómodas y citaremos la ruta que el dibujo realmente necesita.

Haga clic aquí para su consulta 👆

.anodizar-cta-btn { pantalla: bloque en línea; relleno: 18px 50px 18px 40px; fondo: gradiente lineal (135 grados, # 1a5f8a, # 0f4c75); color:#fff; tamaño de fuente: 20px; peso de fuente: 900; espacio entre letras: 1px; radio de borde: 12px; decoración de texto: ninguna; borde: 2px rgba sólido (255,255,255,0.3); posición: relativa; ancho mínimo: 390px; alineación de texto:centro; transición: todos los 0,3 s facilitan; /* 按钮脉冲呼吸动效 */ animación:pulse 2s infinita facilidad de entrada y salida; } /* 悬浮:上浮放大、提亮底色 */ .anodize-cta-btn: flotar { fondo: gradiente lineal (135 grados, # 2378a8, # 155a8a); transformar: traducirY(-4px) escala(1.04); } /* 右下角跳动手指 */ .puntero del dedo { posición:absoluta; derecha: 20px; abajo: 12px; tamaño de fuente: 28px; animación:fingerBounce 0,7 s de facilidad infinita para entrar y salir; } /* 按钮脉冲动画 */ @keyframes pulso { 0%{transformar:escala(1);} 50%{transformar:escala(1.07);} 100%{transformar:escala(1);} } /* 手指上下跳动动画 */ @keyframes rebote de dedo { 0%,100%{transformar:traducirY(0);} 50% {transformar: traducirY (-8px);} }

Cinco preguntas que suelen surgir durante una solicitud de cotización

1. ¿El A380 realmente se mecaniza bien?

Generalmente, sí. El A380 es amigable cuando un taller tiene que perforarlo, refrentarlo, perforarlo o roscarlo, y el silicio tiende a mantener las virutas cortas. Aún así, mantenga el borde afilado, limpie las virutas y apoye la pieza fundida sin doblarla. Recuerde que un corte que salga de la piel densa puede llegar al metal propenso a poros que se encuentra debajo.

2. ¿Puedo cambiar el A380 por el 6061-T6?

No sólo por la fuerza del nombre del material. El A380 fue construido para una máquina de fundición. 6061-T6 es material forjado, que normalmente se compra como palanquilla, placa, barra o extrusión y luego se mecaniza. Su ductilidad, respuesta a la corrosión, acabado, estructura interna y modelo de costos son diferentes. Ponga la carga de servicio, la cantidad anual, la apariencia y la geometría de la pieza sobre la mesa antes de elegir una.

3. ¿Qué número debo ingresar para la velocidad de corte?

No existe un número exacto que se ajuste a todos los husillos, cortadores y piezas fundidas. Comience con la cifra del fabricante de la cortadora para obtener el grado exacto de carburo o PCD. Conviértalo a rpm para el diámetro de la herramienta y luego pruebe el ajuste en piezas fundidas reales, no en una tabla de materiales genérica. Registre la carga de viruta, el compromiso, la carga del husillo, el acabado, las rebabas, el movimiento dimensional y el desgaste de la herramienta antes de abrir una ventana de producción.

4. ¿Por qué aparecen poros después de mecanizar una pieza fundida de A380?

El llenado a alta presión puede atrapar películas de gas u óxido, y la contracción puede crear discontinuidades internas. Una superficie puede parecer sólida hasta que el mecanizado elimina la capa exterior densa y cruza un poro. La ruta correctiva suele ser el flujo, la ventilación, el vacío, el equilibrio térmico, la geometría local o la revisión de los márgenes de mecanizado, no simplemente un corte más profundo.

5. ¿Qué se debe enviar para obtener un presupuesto exacto de fundición a presión del A380?

Envíe un modelo 3D, dibujo 2D controlado, aleación y estándar, volúmenes anuales y de lote, dimensiones CTQ, requisitos de acabado y enmascaramiento, pruebas de fugas o corrosión, documentos de inspección, necesidades de embalaje y el cronograma del programa. Identifique claramente las sustituciones aprobadas y las reelaboraciones prohibidas para que todos los proveedores fijen el mismo precio.

Haga clic aquí para su consulta 👆

Resumen

A380 funciona porque llena troqueles complicados y aun así corta bien. Los buenos trabajos se deciden con anticipación: rastrear el calor, colocar las almohadillas fundidas y el material de mecanizado en un dibujo, proteger las caras del sello y declarar la aceptación en la solicitud de presupuesto. La propiedad y los datos de corte son puntos de partida; el plano aprobado, el certificado de lote, la ventana de proceso y el plan de inspección rigen la producción.

OBTENER COTIZACIÓN

.cotización-cuadrada-btn { ancho: 240px; altura: 240 píxeles; pantalla: flexible en línea; dirección flexible: columna; alinear elementos: centro; justificar-contenido: centro; espacio: 24px; color de fondo: #1a5f8a; color: #ffffff; tamaño de fuente: 28px; peso de fuente: 900; espacio entre letras: 2px; radio del borde: 8px; decoración de texto: ninguna; borde: 2px rgba sólido (255, 255, 255, 0,3); transición: todos los 0,3 s facilitan; alineación de texto: centro; } /* 悬浮效果 */ .square-quote-btn: flotar { color de fondo: #2378a8; transformar: traducirY(-4px); } .square-quote-btn: hover .arrow-icon { transformar: traducirX(10px); } /* 超大醒目箭头 */ .icono de flecha { tamaño de fuente: 64px; peso de fuente: negrita; transición: transformar 0,3 s de facilidad; altura de línea: 1; }

Información de contacto

Empresa: Ningbo Liqin Industry Co., Ltd.

Mantenimiento diario al cliente y soporte posventa: service@shturl. zhuwanying@cncliq.com

Nueva consulta, cotización y discusión de pedidos: business@shturl. zhouli@chinaliqin.com

Línea directa: +86 18757148656

Descargo de responsabilidad

Todos los artículos técnicos, especificaciones de materiales, recomendaciones de mecanizado y detalles de tratamiento de superficies publicados en este blog tienen fines informativos y de referencia únicamente. Tenga en cuenta que las ideas generales del blog no reemplazan los acuerdos técnicos firmados. Debido a que las piezas personalizadas varían según los números de calor del material, las calibraciones de la máquina y las tolerancias específicas, las especificaciones de calidad vinculantes se rigen únicamente por sus dibujos CAD aprobados, contratos firmados y planes de calidad formales.

Todos los estudios de casos de clientes que aparecen en este blog han sido completamente anonimizados y desinfectados. Las métricas de rendimiento, los flujos de trabajo de fabricación y las imágenes mostradas sirven únicamente para demostrar nuestras capacidades de mecanizado personalizado y no representan un estándar universal único para todos los pedidos.

Equipo de fabricación de Liqin

Con base en 18 años de experiencia en ingeniería de precisión, Ningbo Liqin Industry fabrica componentes metálicos de alta tolerancia para mercados globales exigentes. Operamos desde un centro de producción de 6500 m2 equipado con más de 150 máquinas, que ejecutan mecanizado CNC, torno-fresado. mecanizado, extrusión en frío y fundición a presión bajo un mismo techo. Esta configuración nos permite gestionar proyectos sin problemas, llevando piezas desde los conceptos iniciales de CAD directamente hasta los envíos finales.

Manejamos el control de calidad sin compromiso. Tratamos las tolerancias estrictas con la disciplina de ingeniería que requieren. Respaldados por las certificaciones ISO 9001, ISO 13485 e IATF 16949, nuestros ingenieros de control de calidad realizan controles estrictos de IPQC, FQC y OQC en cada lote de producción. Desde mapeo dimensional de CMM y perfiles ópticos hasta pruebas de dureza y niebla salina, validamos sus especificaciones críticas por adelantado, para que reciba componentes listos para usar sin dolores de cabeza de ensamblaje ni costosas paradas de línea. Además de la fabricación, puede confiar en nosotros para obtener tiempos de respuesta de dos horas en nuevas solicitudes de presupuesto, soporte directo para el muestreo de prototipos y envíos de exportación sin problemas en Europa, América del Norte, Asia y Oceanía.

Bienvenidos sus consultas y muestras. Visite nuestro sitio web o contáctenos directamente para obtener una cotización competitiva.

blog avatar

Ethan Zhang

Especialista en procesos de fabricación de metales y mecanizado de precisión

Compartimos información sobre forja en frío, fundición a presión, fundición de metales y mecanizado CNC de piezas de cobre, aluminio y acero inoxidable, ayudando a ingenieros y compradores a optimizar el diseño de piezas, los procesos de fabricación y los costos de producción.

Etiqueta:

  • Proceso de mecanizado de precisión
  • Fabricante de equipos originales de aluminio
  • Fundición de aluminio a presión
  • Aluminio
  • Grados de aleación de aluminio
Compartir en
    Click to expand more

    Blogs destacados

    Material

    Ruta habitualmente citada

    Por qué se gana un lugar

    Cuidado

    A380.0

    Fundición a presión de alta presión; CNC sólo donde el dibujo lo pide.

    Una opción equilibrada de uso general en cuanto a relleno, resistencia, estabilidad, comportamiento de corte y suministro.

    Hable con anticipación sobre la corrosión, la apariencia y las caras sensibles a los poros.

    ADC12

    Fundición a presión a alta presión en una cadena de suministro basada en JIS.

    Común en Asia y muy adecuado para formas complejas moldeadas a presión.

    No escriba "ADC12 es igual a A380"; compare los límites que rigen.

    A356

    Trabajo por gravedad o en molde permanente, a veces con tratamiento térmico.

    Útil cuando la pieza necesita otro equilibrio entre ductilidad y propiedades estructurales.

    No es un reemplazo directo para la fundición de alta presión A380.

    6061-T6 o T651

    Mecanice el tocho o comience con una extrusión y agregue los detalles.

    Respuesta a la corrosión y anodizado familiares, con material forjado consistente.

    Una carcasa con nervaduras puede convertir una gran cantidad de metal en virutas.