Fundición a presión de aluminio versus mecanizado CNC: análisis de costos y volumen de equilibrio
Escrito por
Anonymous
Publicado
Sep 19 2026
elenco
aluminio OEM
Mecanizado CNC
Síguenos
¿Todavía se debate entre mecanizar una carcasa de aluminio a partir de un tocho y pagar por un troquel? Una cotización CNC baja puede volverse costosa después de miles de ciclos, mientras que un precio atractivo de una pieza de fundición puede ocultar el riesgo de herramientas, calificación, mecanizado secundario, rechazos y cambios de diseño. Esta guía muestra cómo un ingeniero de producción compara las 2 rutas sobre la misma base de costos, calcula un volumen de equilibrio realista y decide qué debe permanecer fundido y qué aún debe mecanizarse. Si está preparando una solicitud de cotización, utilice las tablas siguientes antes de publicar el dibujo. Pueden evitar que un proceso que parece barato se convierta en uno costoso.
Respuesta rápida: ¿Cuándo suele ganar cada proceso?
El mecanizado CNC normalmente conlleva un menor compromiso para prototipos, producción de puentes, diseños que cambian con frecuencia y piezas cuya geometría crítica ocupa la mayor parte del componente. La fundición a presión de aluminio a alta presión (HPDC) se vuelve atractiva cuando la geometría es compatible con la fundición, la demanda es repetible, el diseño es estable y el ahorro por pieza aceptada puede compensar el paquete de calificación y matriz. No existe un cruce universal responsable como “500 piezas” o “5000 piezas”. El volumen de equilibrio correcto proviene de sus 2 cotizaciones:
Cantidad de equilibrio = (costo fijo de fundición a presión - costo fijo de CNC) ÷ (costo variable de CNC por pieza aceptada - costo variable de fundición a presión por pieza aceptada)
Las palabras parte aceptada importan. Coloque las piezas terminadas al lado de las piezas terminadas. Ambos precios deben cubrir la misma revisión de dibujo, plan de inspección, acabado, embalaje y punto de entrega. Una pieza fundida recortada por un lado y una pieza mecanizada lista para ensamblar por el otro solo producirán una hoja de cálculo ordenada pero inútil.
Condición del programa
El mecanizado CNC suele ser el líder
HPDC más CNC secundario suelen liderar
Demanda
Prototipo, volumen bajo o incierto
Pedidos repetidos estables con un volumen de por vida creíble
Madurez del diseño
Aún es posible realizar revisiones
Interfaces y estructura de muro congeladas
Geometría
Cajeras profundas de precisión, trayectorias de herramientas accesibles, muchas características ajustadas
Conchas delgadas, costillas, protuberancias, aletas y forma repetida casi neta
Materiales
Amplia variedad de aleaciones forjadas, incluidas 6061 y 7075
Aleación de fundición seleccionada por relleno, resistencia, acabado y condiciones de servicio
Efectivo por adelantado
Baja programación y compromiso con los dispositivos
Se requiere matriz de producción, pruebas, calibres y calificación
Comportamiento por pieza
El tiempo de máquina y el stock permanecen en cada unidad
Menor coste de conformado a escala, pero el recorte y el mecanizado pueden permanecer
Cambios de ingeniería
El programa y el equipamiento se pueden revisar con frecuencia
Los cambios de acero pueden ser lentos, limitados o requerir un troquel nuevo
Pregunta sobre la mejor compra
¿Cómo podemos reducir el tiempo del ciclo sin relajar los CTQ?
¿Cuántas piezas aceptadas compensarán el paquete completo de herramientas?
1. Cree ambas cotizaciones dentro del mismo límite de costos
La mayoría de las malas comparaciones comienzan en una hoja de cálculo, no en una máquina. La columna CNC suele contener una pieza terminada e inspeccionada. La columna de fundición a presión solo puede contener una pieza en bruto recortada. Antes de calcular cualquier cosa, defina el límite como un componente empaquetado listo para la inspección entrante del comprador.
Costo total del CNC
Para una ruta mecanizada con palanquilla, los costos fijos pueden incluir revisión DFM, programación CAM, mordazas blandas o un accesorio dedicado, inspección del primer artículo y cualquier trabajo de medición no recurrente. Los costos variables normalmente incluyen material cortado, ciclo de la máquina, asistencia del operador, herramientas de corte, refrigerante y consumibles, desbarbado, limpieza, acabado, inspección, asignación de rechazos, embalaje y logística.
Costo total de fundición a presión
Para HPDC, el costo fijo puede incluir el diseño de herramientas, acero y fabricación de troqueles, correderas o insertos, herramientas de corte, muestreo, trabajo de flujo de moldes cuando se incluya, desarrollo de calibres, aprobación del primer artículo y series de calificación. El costo variable puede incluir aleación, pérdida de fusión, tiempo de celda de fundición, liberación de matriz, recorte, granallado, mecanizado CNC secundario, prueba de fugas, tratamiento de superficie, inspección, rechazos, embalaje y flete. El mantenimiento de herramientas, el reemplazo de insertos y los términos de propiedad también necesitan un pagador designado.
Línea de costo
CNC desde palanquilla
HPDC más acabado
Pregunta de RFQ
Programación y configuración
Fijo
Costo fijo CNC secundario
¿Se cobra una vez o por lotes?
Herramientas de producción
Generalmente bajo
Gran inversión fija
¿Quién posee, almacena, mantiene y asegura el troquel?
Materia prima
El tamaño de las acciones y la compra para volar son importantes
Peso del tiro, corredores, devoluciones y pérdida de materia fundida
¿La cotización se basa en metal bruto o neto?
Tiempo de máquina o celda
Se repite en cada parte
Ciclo de conformado más corto, luego cualquier mecanizado
¿Qué ciclo y recuento de cavidades respaldan la cotización?
Acabado
A menudo directo después del mecanizado
Es posible que sea necesario granallar, recubrir, impregnar o pulir
¿Se incluye el acabado especificado?
Calidad
FAI, controles en proceso, CMM
FAI, controles de fundición, mecanizado CTQ, pruebas de fugas o rayos X según sea necesario
¿Cuál es la frecuencia de inspección y el plan de aceptación?
Rendimiento
Defectos de stock y chatarra de mecanizado
Desechos iniciales, porosidad, daños en los molduras, exposición al mecanizado
¿El precio se cotiza por pieza producida o por pieza aceptada?
Logística
Masa y embalaje de piezas terminadas
Masa de la pieza terminada más cualquier operación fuera de sitio
¿Son idénticos los Incoterms y el destino?
Los artículos comparativos más sólidos que han aparecido actualmente hacen visible la división entre fijo y variable, colocan el volumen de producción en el centro y brindan al lector un modelo de decisión en lugar de una lista de definiciones de procesos. Esta guía mantiene esa estructura útil pero no trata una banda de volumen publicado como una regla universal.
2. Un cálculo del punto de equilibrio entre la fundición a presión de aluminio trabajada y el mecanizado CNC
Los siguientes números son un modelo ilustrativo, no una cotización de Liqin ni un punto de referencia del mercado. Reemplace cada figura con datos del proveedor para su dibujo.
Supongamos que se puede fabricar una carcasa electrónica sellada mediante cualquiera de las dos rutas. La ruta CNC necesita USD 1200 para programación, mordazas y trabajo del primer artículo. Su costo variable es de USD 31,80 por pieza aceptada. La ruta HPDC propuesta necesita USD 32 000 para el troquel, la herramienta de corte, las pruebas y la calificación. La fundición, el recorte, el mecanizado secundario, el recubrimiento, la inspección y la asignación de rechazo cotizada totalizan USD 14,50 por pieza aceptada.
Redondear hacia arriba. El cruce matemático es 1781 partes aceptadas. Por debajo de ese punto, el CNC tiene el costo total modelado más bajo. Por encima de este, HPDC tiene el costo total modelado más bajo, siempre que los supuestos sigan siendo ciertos.
Cantidad de por vida aceptada
Total CNC: USD 1.200 + USD 31,80 × Q
Total HPDC: USD 32.000 + USD 14,50 × Q
Total modelado inferior
100
USD 4.380
USD 33.450
CNC
500
USD 17.100
USD 39.250
CNC
1000
USD 33.000
USD 46.500
CNC
1.781
USD 57.836
USD 57.825
Aproximadamente igual
3000
USD 96.600
USD 75.500
HPDC
10.000
USD 319.200
USD 177.000
HPDC
La aritmética lleva un minuto. Auditar la cotización lleva más tiempo. Abra la línea de herramientas y busque diapositivas, herrajes de acabado, muestras, informes dimensionales, un margen de modificación razonable y embalaje de exportación. A continuación, rastree el precio de la fundición a través de los cortes CNC, el recubrimiento, la prueba de presión y el supuesto de rendimiento. Haga lo mismo con la ruta de la palanquilla: ¿se fijó el precio en torno a una pieza repetida y un lote viable, o en torno a una manipulación lenta del prototipo que nunca sobreviviría a la producción?
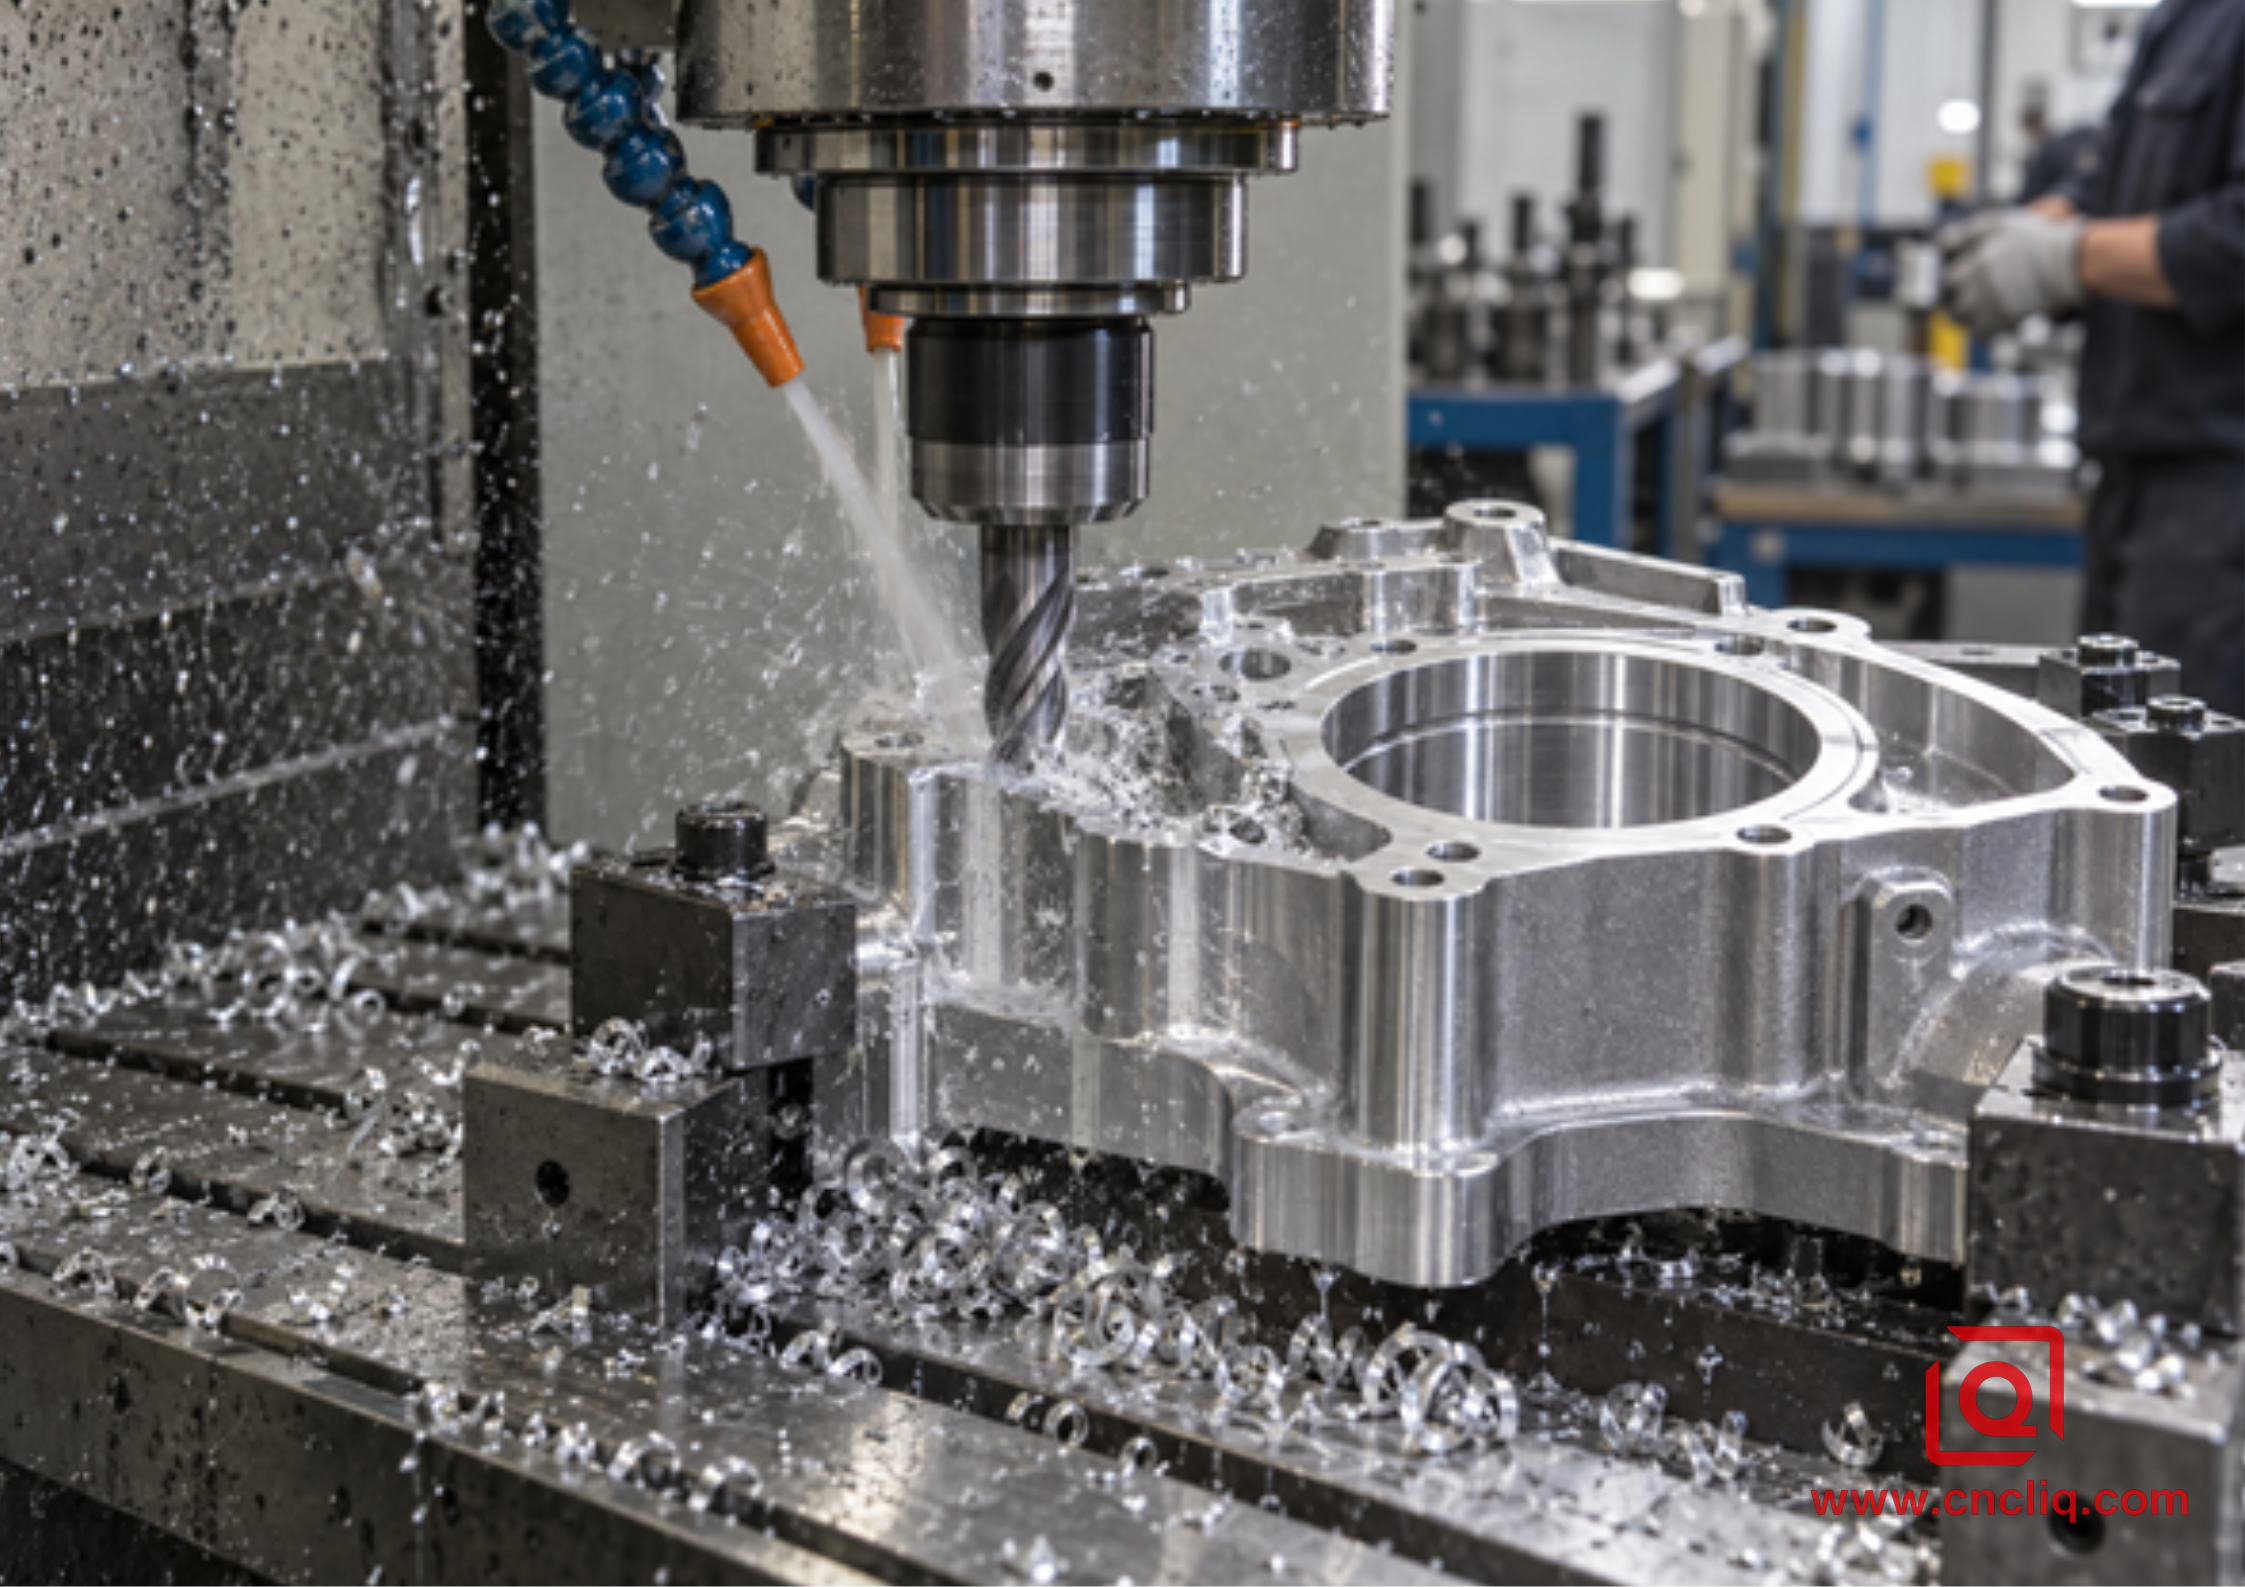
Imagen 1. El CNC mantiene el compromiso inicial bajo, pero el stock, el tiempo del husillo, las herramientas y la inspección permanecen en cada unidad.
3. Realice pruebas de sensibilidad antes de aprobar el troquel
Un único número de equilibrio da una confianza falsa. Las compras deben probar al menos tres casos: demanda confirmada, demanda esperada y demanda alcista. La ingeniería también debe probar qué sucede si es necesario volver a trabajar el troquel, el rendimiento de la fundición disminuye o el mecanizado secundario tarda más de lo planeado.
Utilizando el modelo ilustrativo anterior, un aumento de USD 2,00 en el costo variable del HPDC cambia el cruce a 2013 piezas. Si el paquete fijo completo de HPDC aumenta a USD 40 000, el crossover se convierte en 2243 piezas. Si el trabajo de DFM reduce el costo variable del CNC de USD 31,80 a USD 27,00, el punto de equilibrio se mueve a 2464 piezas. Por lo tanto, pequeños cambios en las cotizaciones pueden cambiar la decisión en cientos de partes.
Calcule también el retorno de la inversión en función del volumen de por vida creíble, no de una previsión de ventas sin compromiso de compra. Un programa que espera 5000 unidades en 5 años no es económicamente idéntico a 5000 unidades en 1 versión estable. El consumo lento inmoviliza dinero en herramientas, introduce problemas de almacenamiento y corrosión y aumenta la posibilidad de un cambio de ingeniería antes de recuperar la inversión.
Costo esperado de HPDC = costo fijo + cantidad esperada × costo variable + costo de cambio ponderado por probabilidad + pérdida de calidad ponderada por probabilidad
No necesitas un modelo financiero complicado. Un caso claro bajo, base y alto suele ser suficiente para exponer si el resultado es sólido o equilibrado en un supuesto optimista. Si el resultado cambia ante un cambio modesto en el rendimiento o el volumen, mantenga la producción de puentes flexible hasta que el diseño y la demanda sean más firmes.
4. La elección del material puede anular la hoja de cálculo
El “aluminio” deja al equipo de compras con demasiadas conjeturas. Un prototipo fresado a partir de 6061-T6 forjado no se convierte en una pieza fundida de producción de A380.0 simplemente porque ambos sean metales ligeros. Su química, historia de solidificación, propiedades y respuesta de acabado no son intercambiables. Cuando cambie la ruta, vuelva a abrir la decisión material y cambie el dibujo deliberadamente.
La B85/B85M-25 Especificación estándar para piezas fundidas a presión de aleación de aluminio de ASTM International cubre las piezas fundidas a presión de aleación de aluminio, mientras que las barras forjadas, las placas y los productos extruidos utilizan otras especificaciones. Los Estándares de especificación de productos de la Asociación Norteamericana de Fundición a Presión también cubren las propiedades de las aleaciones, herramientas, tolerancias estándar y de precisión, GD&T, garantía de calidad y prácticas comerciales. Su dibujo debe indicar la aleación real, el estándar aplicable, el temple cuando corresponda y los certificados requeridos.
Desde el taller, la distinción más importante es que el HPDC crea una piel que se solidifica rápidamente y una estructura interna diferente a la del tocho forjado. La guía de criterios estructurales de NADCA establece que la piel de la superficie de fundición a presión más densa generalmente se extiende aproximadamente 0,38 mm a 0,50 mm hacia adentro, mientras que la porosidad tiende a moverse hacia el centro de la sección. Los cortes de limpieza intensos pueden eliminar material útil de la superficie y abrir los poros del subsuelo. Mantenga el material de mecanizado con un propósito. Coloque las caras de sellado, los orificios de los cojinetes, las roscas y las almohadillas de referencia donde puedan apoyarse y alcanzarse sin cortar profundamente los centros térmicos gruesos.
Si el programa necesita una aleación forjada por fatiga, corrosión, apariencia anodizada, conductividad, soldabilidad o una especificación del cliente, es posible que HPDC no sea un sustituto válido. Si se acepta una aleación de fundición adecuada y la geometría se beneficia de la conformación casi neta, el modelo de costos puede continuar. Valide la aleación seleccionada en piezas destinadas a la producción en lugar de confiar únicamente en los valores manuales.
5. La geometría decide cuánto sobrevive el ahorro del HPDC
HPDC obtiene su ventaja al formar rápidamente complejidad repetida. Costillas, protuberancias, aletas, una pared delgada del recinto y una forma exterior contorneada pueden llegar en un espacio en blanco casi neto. El CNC obtiene su ventaja a través del acceso directo, el control estricto de las funciones, la flexibilidad del material y la velocidad de revisión.
Para un diseño que admita yeso, mantenga el espesor de la pared tan uniforme como lo permita la función, combine los cambios necesarios gradualmente, use radios en lugar de esquinas internas afiladas, proporcione orificios de tiro y núcleos cuando sea práctico. La guía de diseño de paredes uniformes de NADCA enfatiza paredes consistentes y transiciones graduales; no establece una pared mínima universal porque interactúan la aleación, la longitud del flujo, el tamaño de la matriz, la capacidad del proceso y el rendimiento.
Para un diseño compatible con las máquinas, reduzca las configuraciones innecesarias, evite los espacios estrechos y profundos, abra el acceso a las herramientas, utilice cortadores y roscas estándar y aplique tolerancias estrictas solo a las características verdaderamente críticas para la calidad (CTQ). La guía de Liqin para selección de 3 ejes, 5 ejes y torno de fresado explica cómo las transferencias de datos y el acceso afectan el costo. La guía del comprador sobre mecanizado OEM de aluminio rentable también es útil antes de aceptar una base de mecanizado alta como inevitable.
Esté atento a una trampa común: convertir un diseño de palanquilla directamente en un troquel. Las intersecciones gruesas, las paredes sin borrador, las esquinas afiladas y las profundas cavidades postmecanizadas pueden producir una herramienta costosa y dejar intacta la mayor parte del ciclo CNC. Una conversión del proceso debería rediseñar la pieza en bruto alrededor de la fundición, no simplemente verter la antigua geometría mecanizada.
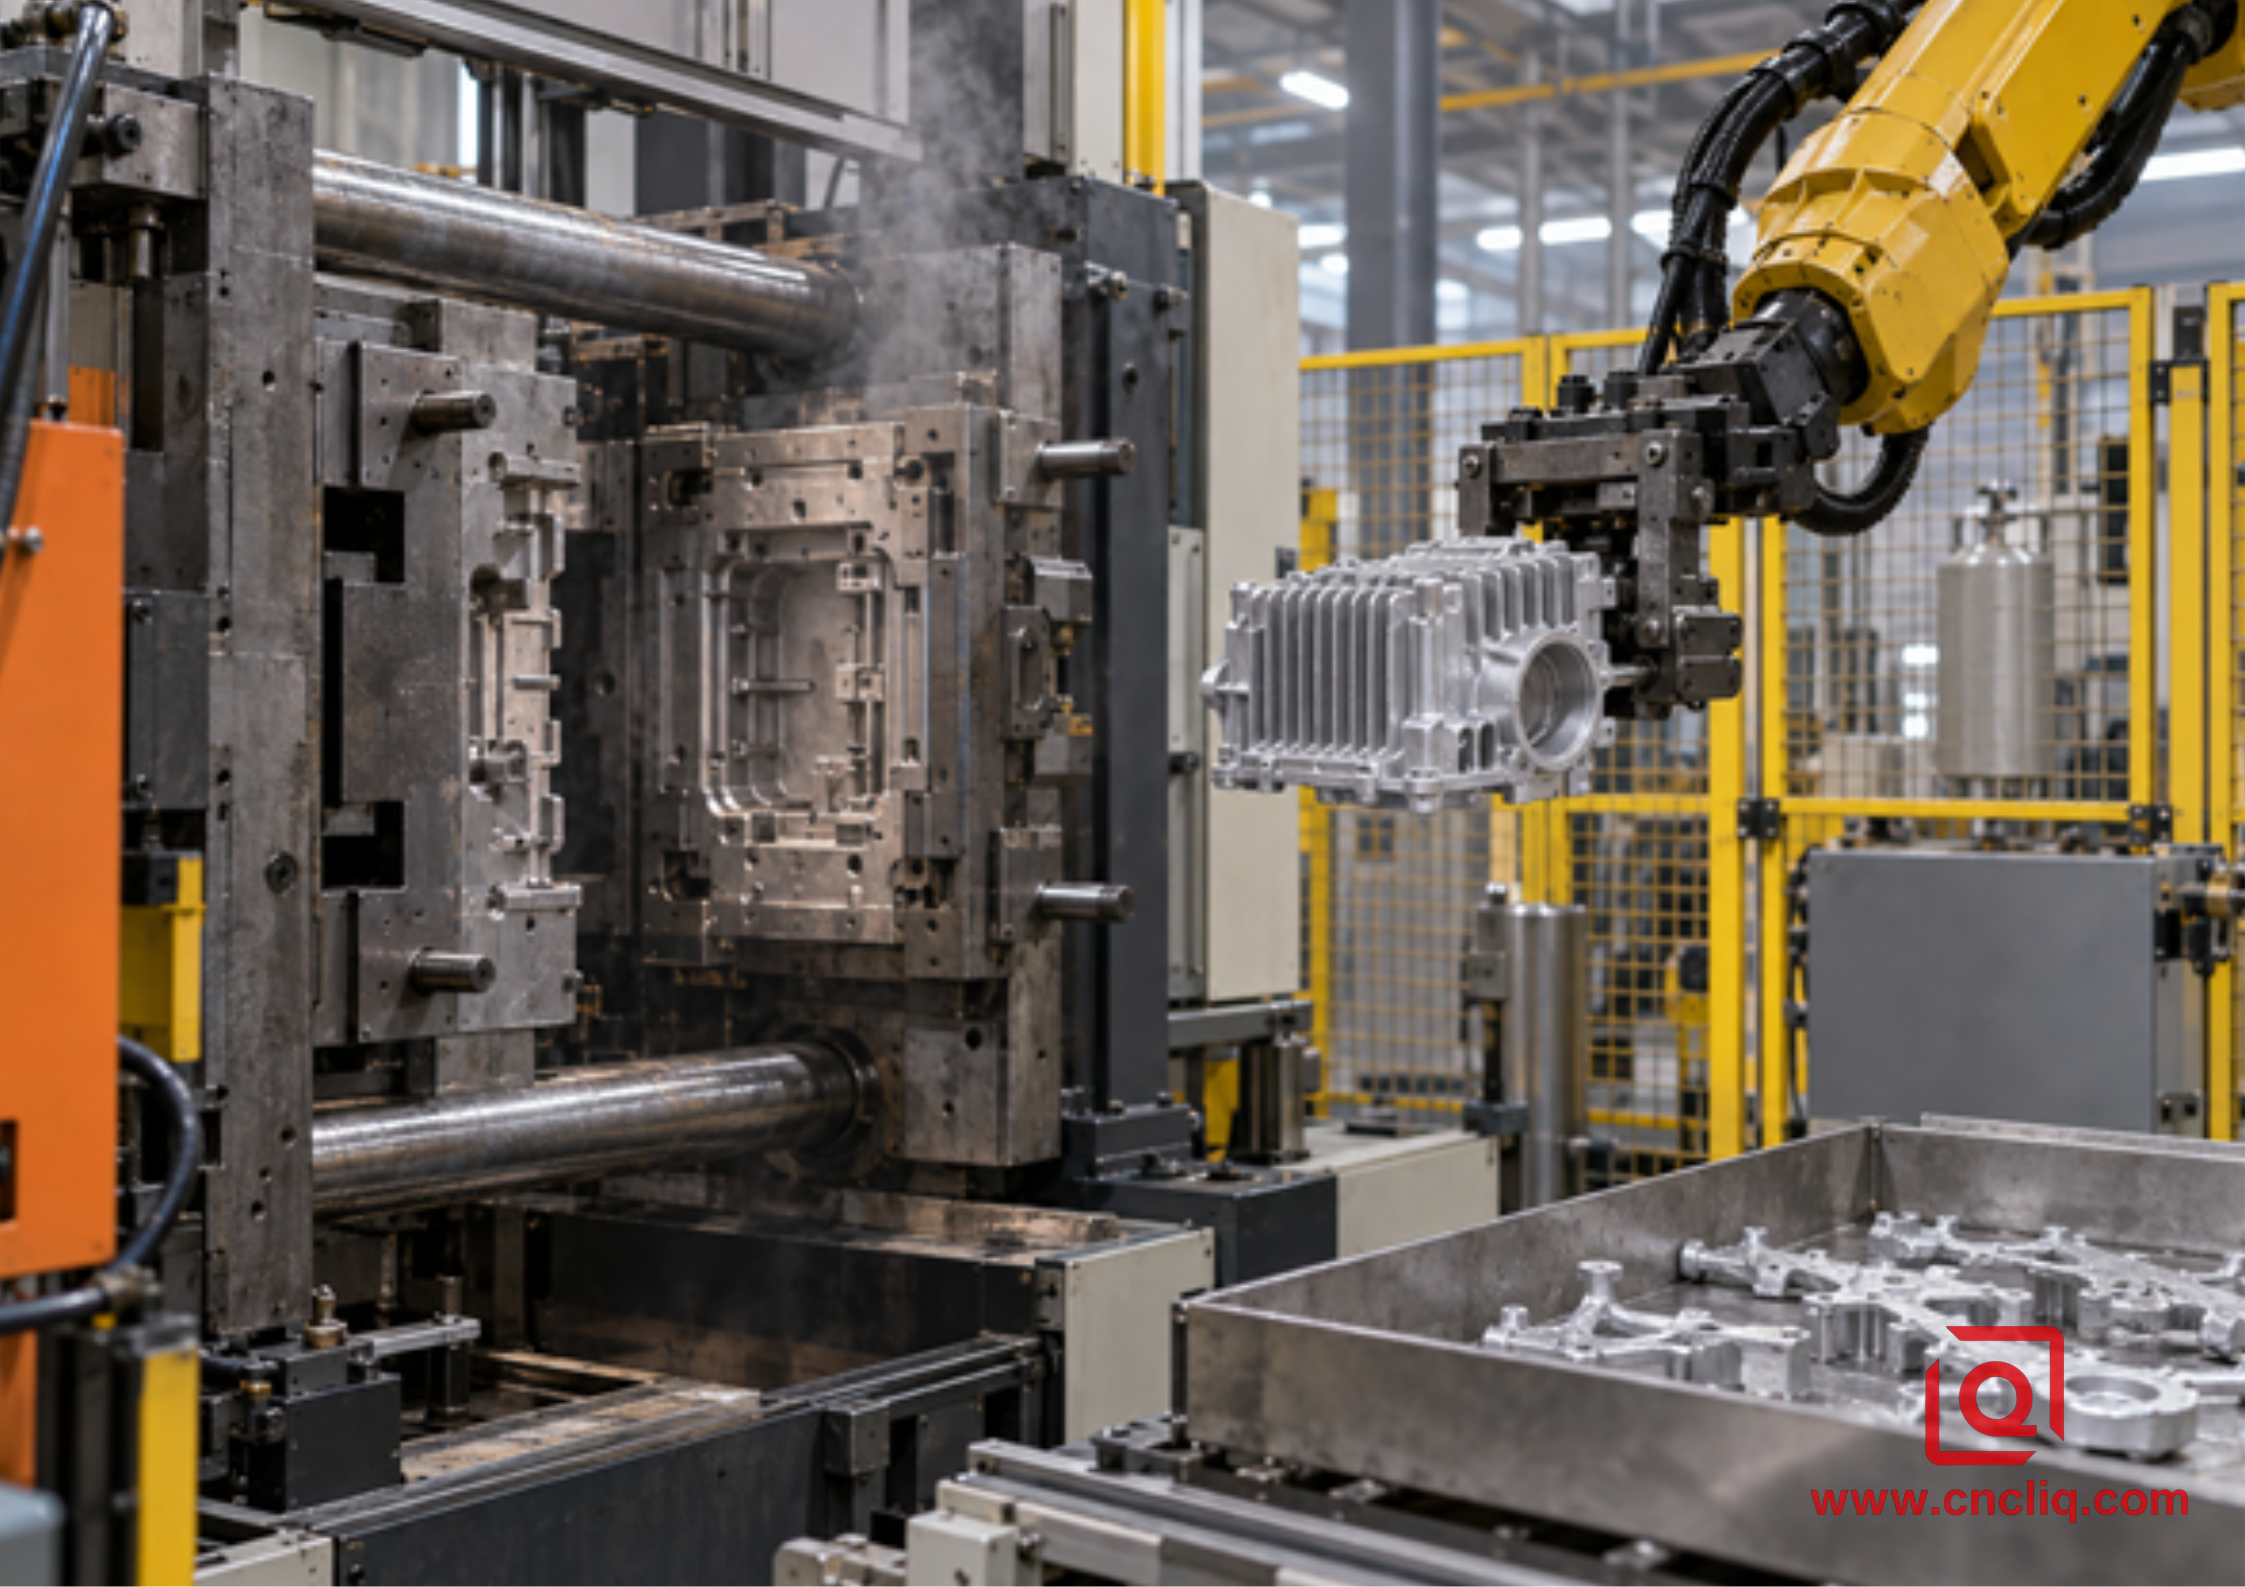
Imagen 2. HPDC distribuye el costo del troquel entre la producción repetida y forma nervaduras, protuberancias, aletas y carcasas cercanas a la forma final.
6. Precisión: utilice una ruta híbrida en lugar de forzar a un proceso a hacerlo todo
Muchas carcasas de producción no son “totalmente fundidas” ni “totalmente CNC”. La ruta económica suele ser HPDC más mecanizado CNC secundario. Moldee la envoltura, las nervaduras, las aletas de disipación de calor, los salientes y las cavidades no críticas. Mecanice los asientos de los rodamientos, las caras de las juntas, los puntos de referencia, las ranuras de las juntas tóricas, los orificios roscados, los puertos de los conectores y otros CTQ.
Esta división del trabajo protege el ciclo de fundición de tolerancias poco realistas y protege el ciclo CNC de la eliminación de material que el troquel puede formar más rápido. También hace que la inspección sea más clara: los controles de fundición gestionan el relleno, la porosidad, la rebaba, el estado de la pared y las dimensiones de la fundición; Los controles de mecanizado gestionan el tamaño, la posición, la planitud, el acabado y la aceptación de la rosca del CTQ.
No aplique una tolerancia general estricta a todo el dibujo. Las tolerancias generales y las tolerancias CTQ individuales tienen diferentes propósitos. Identifique la estructura de referencia, la clase de ajuste, el requisito de sellado, el método de medición y la frecuencia de inspección. Si la integridad de la fuga es importante, defina el medio de prueba, la presión, el tiempo de retención, la fuga permitida y la tasa de muestreo. "Sin fugas" no es una especificación ejecutable.
El acabado superficial necesita la misma disciplina. Una cara 6061 mecanizada, una pieza fundida A380 granallada y una pieza fundida recubierta no tendrán el mismo aspecto. Especifique la rugosidad funcional sólo cuando afecte el sellado, la fricción, la unión o la apariencia. Para obtener detalles sobre el mecanizado de aleaciones fundidas, consulte la Guía de maquinabilidad y fundición a presión de aluminio A380. Para consideraciones sobre fundamentos de procesos y herramientas, el manual de estrategias OEM de fundición a presión de aluminio personalizado agrega un contexto útil.
7. Caso anónimo verificado: una carcasa de luz de aluminio fundido
El siguiente caso es anónimo a nivel de cliente y se limita a información ya publicada en la página del producto Precision Aluminium Light Housing de Liqin. No se agrega ningún volumen de pedido confidencial, precio ni ahorro no verificado.
La carcasa combina una carcasa grande, densas aletas de refrigeración externas, salientes de montaje, una interfaz de sellado perimetral, puertos roscados y muchos orificios ciegos internos. La ruta publicada comienza con un organismo HPDC. No se detiene ahí. Las caras de sellado, la pista de la junta y las roscas regresan al equipo CNC. Esa división tiene sentido en el taller: el troquel repite la carcasa y la geometría de enfriamiento rápidamente, mientras que el cortador termina las pocas interfaces que deciden si el conjunto se ubica y sella.
La página del producto identifica una pared nominal de 4,6 mm, un tamaño total en la clase de 656 mm × 245 mm y 104 microagujeros ciegos con profundidades indicadas de 2,75 mm y 2,30 mm. Describe el trabajo de flujo de molde para el sistema de rodetes, soporte neumático multipunto durante el mecanizado, fresado frontal de dos etapas, verificación de la MMC del primer artículo, comprobaciones durante el proceso e inspección del 100 % del calibre de la rosca.Estos son detalles publicados específicos del producto, no capacidades predeterminadas prometidas para cada programa.
El costo de la lección es transferible. Mecanizar las aletas, la cavidad, los salientes y el exterior a partir de un tocho grande consumiría material y capacidad del husillo. Dejar la cara de sellado y la matriz del orificio completamente como moldeadas trasladaría demasiado riesgo funcional al proceso de conformado. El plan híbrido concentra la inversión en herramientas en geometría repetida y gastos de mecanizado en CTQ. Para calcular su punto de equilibrio real frente al CNC de palanquilla, un comprador aún necesitaría el paquete de matriz confidencial, el precio de la fundición terminada, el ciclo del CNC, la base de rendimiento, el recubrimiento, la inspección y la demanda de vida útil.
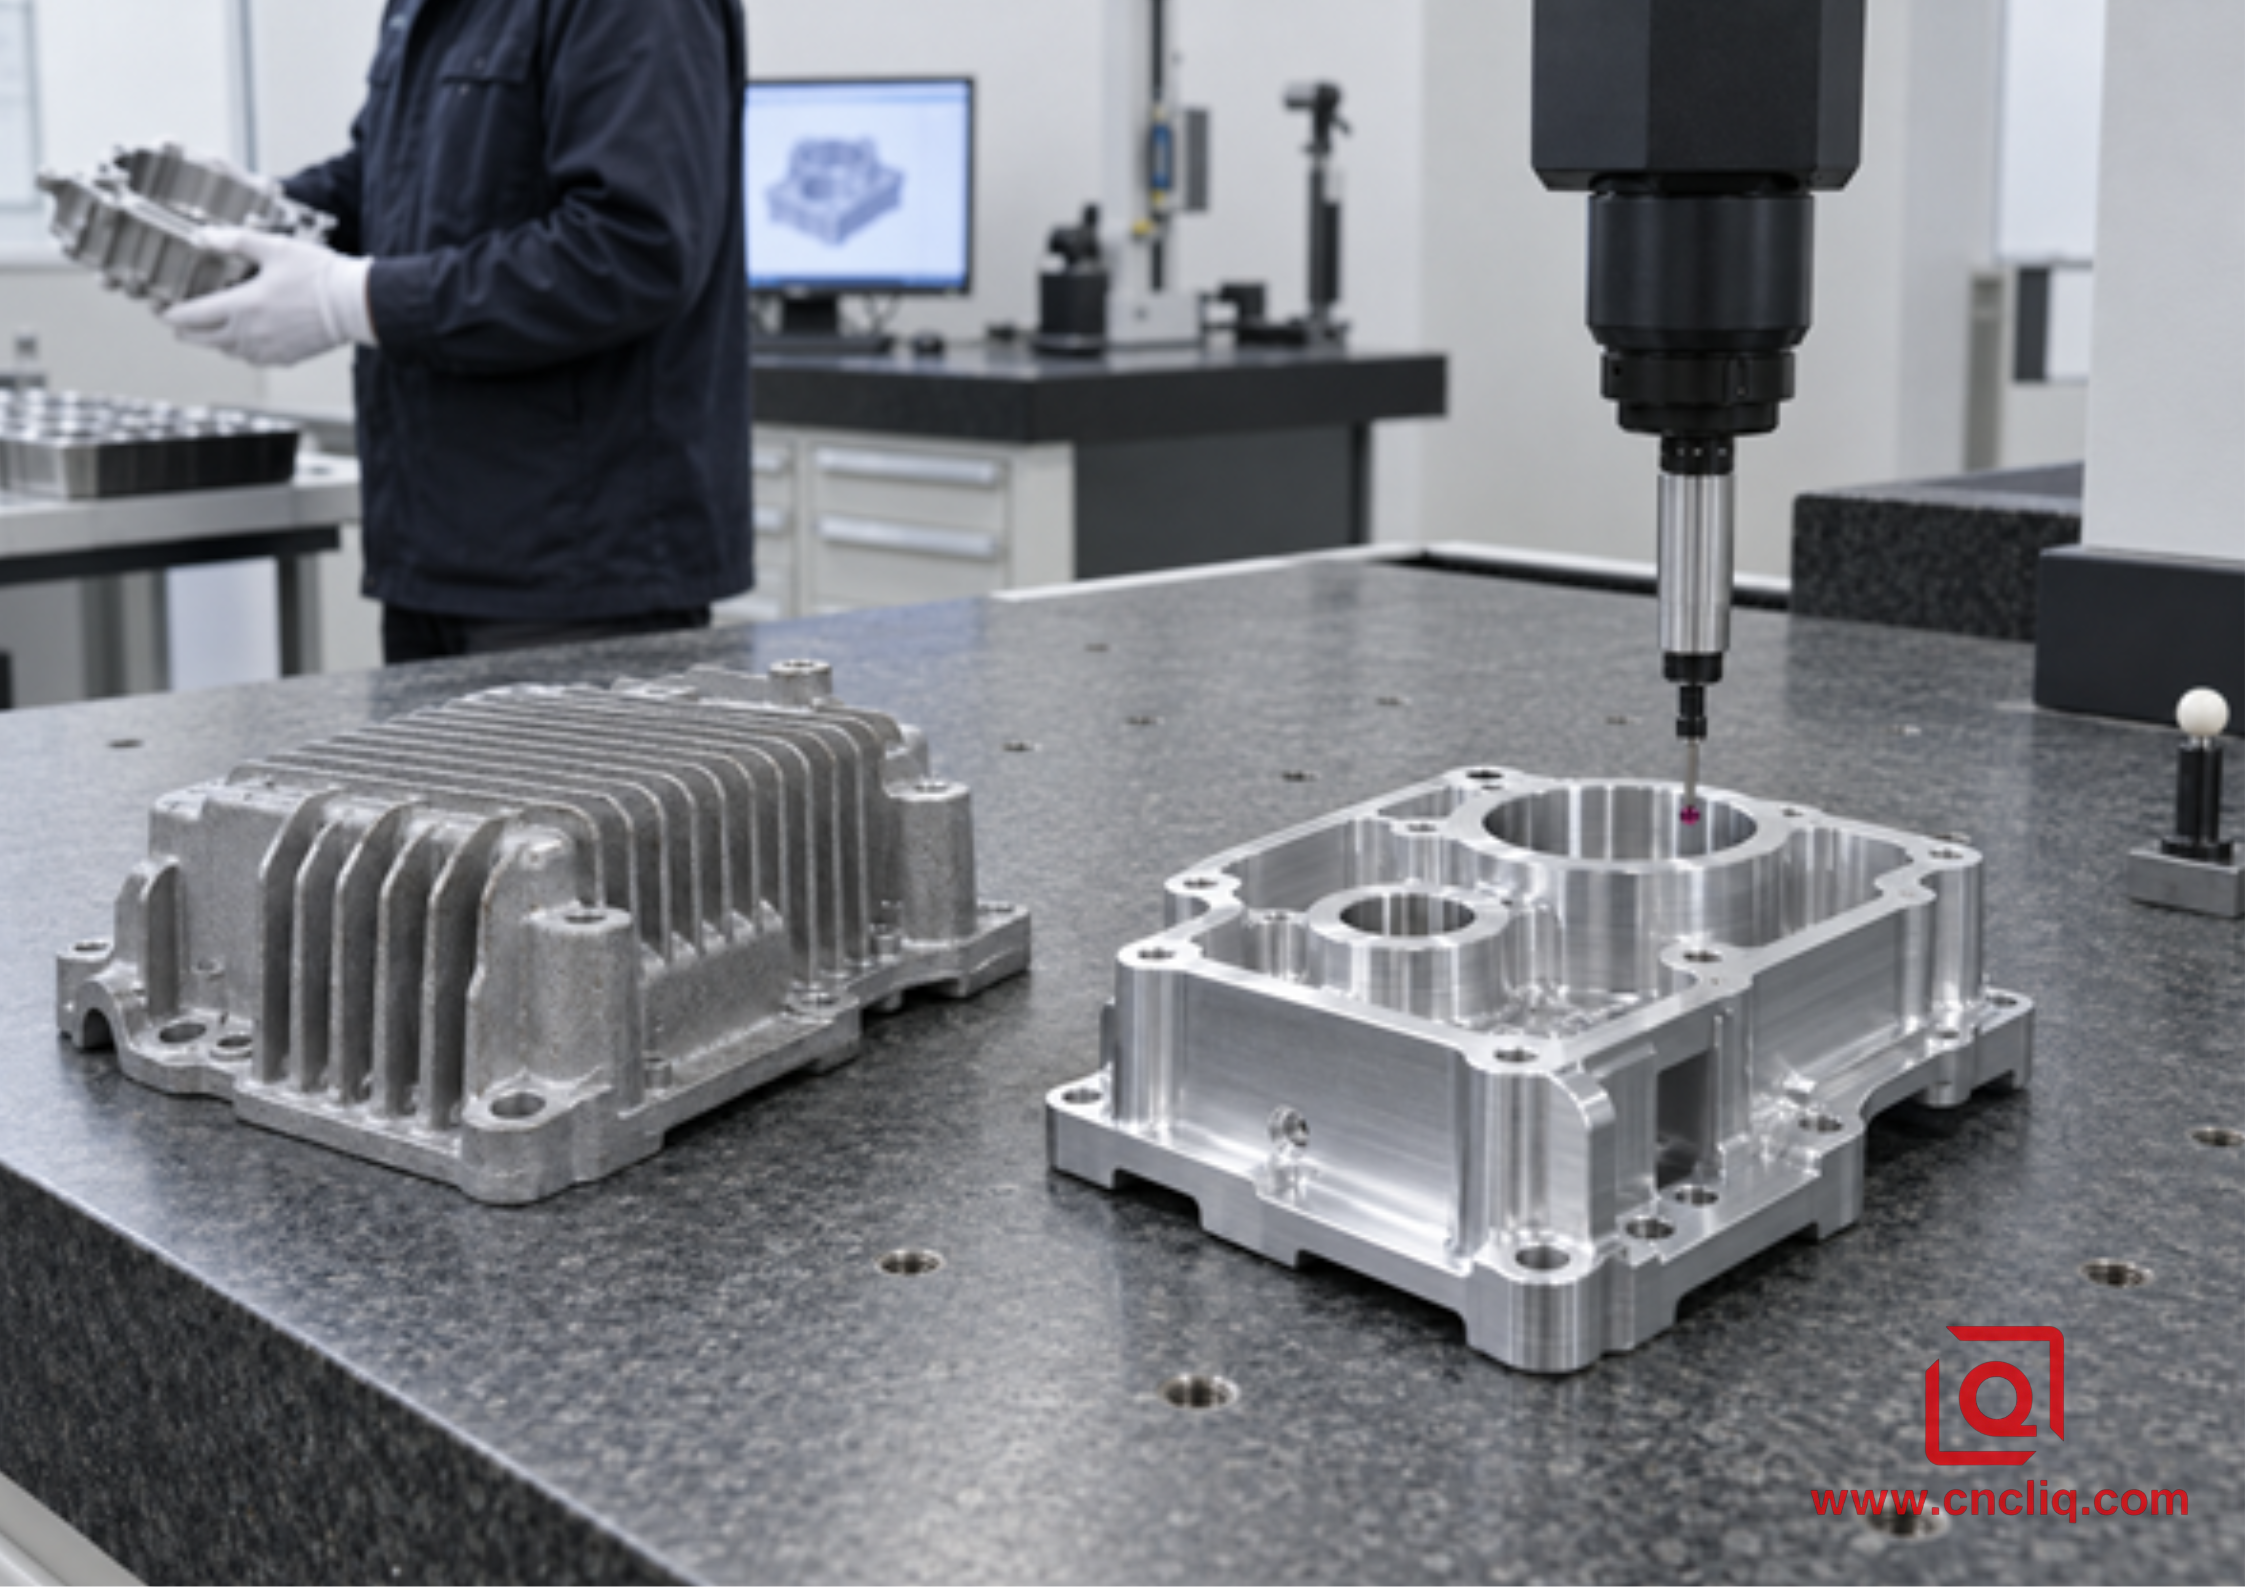
Imagen 3. Compare ambas rutas en el mismo límite de aceptación: inspeccionadas, terminadas y listas para ensamblar.
8. Riesgos de calidad y suministro que pertenecen al modelo de costos
Una hoja de cálculo de precios no tiene en cuenta el coste de la disrupción. Agregue los riesgos que son importantes para su programa:
·Exposición al cambio de diseño: Las ediciones CAM y los cambios de mandíbula suave suelen ser más flexibles que soldar y Recorte de acero endurecido. Un cambio importante en la interfaz puede requerir un inserto o una matriz de reemplazo.
·Definición de rendimiento: Confirme si hay piezas de inicio, rechazos de porosidad, rechazos de recubrimiento y Los defectos expuestos por el mecanizado ya se absorben en el precio unitario terminado.
·Capacidad: El CNC depende de las horas de husillo disponibles y del rendimiento del accesorio. HPDC depende del tonelaje de la celda, el número de cavidades, la capacidad de corte, el tiempo de actividad del troquel y la capacidad de mecanizado posterior.
·Vida útil y mantenimiento de la herramienta: Indique la vida útil esperada de la herramienta, el mantenimiento preventivo, la estrategia de inserción, el almacenamiento, la propiedad y lo que sucede al final de la vida. Evite un precio de lanzamiento bajo con una responsabilidad de herramientas futura indefinida.
·Política de cambios y lotes: Las versiones pequeñas pueden conllevar penalizaciones por configuración y manejo de materiales incluso cuando el volumen de por vida es alto.
·Calificación: PPAP, FAI, informes CMM, estudios de capacidad, certificados de materiales, Los informes de revestimiento y las pruebas funcionales consumen tiempo de ingeniería. Incluye lo que la aplicación necesita y luego ponle precio abiertamente.
·Continuidad del suministro: Decida si se requiere material de puente o un respaldo CNC durante la construcción del troquel, reparación o revisión.
El alcance de fabricación publicado de Liqin coloca la fundición a presión y el mecanizado CNC de 4 y 5 ejes bajo un mismo techo, lo que puede simplificar la transferencia entre el conformado casi neto y el acabado CTQ. Incluso en una tienda integrada, anote quién es el propietario de cada traspaso. De lo contrario, una prueba o paso de recubrimiento omitido tiende a surgir solo cuando el primer lote está esperando.
9. Una lista de verificación práctica de RFQ para una decisión defendible
Envíe el mismo paquete técnico a todos los proveedores. Como mínimo, incluya:
1. Modelo 3D nativo y dibujo 2D controlado con nivel de revisión.
2. Especificación exacta del material y alternativas aceptables, si las hubiera.
3. Demanda anual, cantidad del pedido, cantidad de por vida confirmada y caso positivo.
4. Lista CTQ con datos, tolerancias, rugosidad de la superficie y método de inspección.
5. Zonas cosméticas, especificación de recubrimiento, estándar de color o textura y áreas enmascaradas.
6. Requisitos de pruebas de fugas, presión, térmicas, de corrosión, de limpieza o funcionales.
7. Documentación requerida, incluida FAI, nivel de PPAP, certificados y datos de capacidad.
8. Embalaje, Incoterm, destino y calendario de entrega.
9. Propiedad de las herramientas, almacenamiento, mantenimiento, cambios y expectativas de fin de vida útil.
10. Una solicitud de 2 alternativas: producción de puentes CNC y HPDC más CNC secundario en los volúmenes indicados.
Luego solicite a cada proveedor que devuelva el costo fijo, el costo variable por pieza aceptada, el tamaño de lote supuesto, el tiempo de entrega, la base de rendimiento, las operaciones excluidas y el período de validez. Si una cotización omite esos supuestos, su punto de equilibrio no es auditable.
¿Listo para una comparación de rutas? Envíe a Liqin un archivo STEP, un dibujo 2D controlado, un volumen anual y una lista CTQ. Nuestro equipo de ingeniería puede revisar ambas rutas e identificar qué características deben moldearse, mecanizarse o rediseñarse. Utilice nuestra página de contacto para solicitar una comparación y cotización de procesos. Una solicitud de cotización útil no es "¿Cuál es el precio más barato?" Es "¿Cuál es el costo de entrega de menor riesgo en mis volúmenes confirmados, esperados y al alza?"
.anodizar-cta-btn {
pantalla: bloque en línea;
relleno: 18px 50px 18px 40px;
fondo: gradiente lineal (135 grados, # 1a5f8a, # 0f4c75);
color:#fff;
tamaño de fuente: 20px;
peso de fuente: 900;
espacio entre letras: 1px;
radio de borde: 12px;
decoración de texto: ninguna;
borde: 2px rgba sólido (255,255,255,0.3);
posición: relativa;
ancho mínimo: 390px;
alineación de texto:centro;
transición: todos los 0,3 s facilitan;
/* 按钮脉冲呼吸动效 */
animación:pulse 2s infinita facilidad de entrada y salida;
}
/* 悬浮:上浮放大、提亮底色 */
.anodize-cta-btn: flotar {
fondo: gradiente lineal (135 grados, # 2378a8, # 155a8a);
transformar: traducirY(-4px) escala(1.04);
}
/* 右下角跳动手指 */
.puntero del dedo {
posición:absoluta;
derecha: 20px;
abajo: 12px;
tamaño de fuente: 28px;
animación:fingerBounce 0,7 s de facilidad infinita para entrar y salir;
}
/* 按钮脉冲动画 */
@keyframes pulso {
0%{transformar:escala(1);}
50%{transformar:escala(1.07);}
100%{transformar:escala(1);}
}
/* 手指上下跳动动画 */
@keyframes rebote de dedo {
0%,100%{transformar:traducirY(0);}
50% {transformar: traducirY (-8px);}
}
Preguntas que los compradores suelen hacer antes del lanzamiento de la herramienta
1. ¿A qué volumen debe pasar una pieza de aluminio del CNC a la fundición a presión?
No existe una cantidad universal. El cruce es igual a la diferencia en el costo fijo dividida por el ahorro por pieza aceptada. Una carcasa simple con un troquel modesto y un ciclo CNC largo puede cruzar temprano, mientras que un troquel grande con múltiples deslizamientos, un mecanizado secundario pesado, un rendimiento incierto o un costo de ciclo CNC bajo pueden impulsar el cruce mucho más alto. Utilice cotizaciones de proveedores para la misma especificación terminada y pruebe al menos 3 escenarios de demanda.
2. ¿Deberíamos utilizar el precio de la pieza de fundición a presión en el cálculo?
Solo si ese precio ya representa una pieza terminada aceptada. De lo contrario, agregue recorte, granallado, impregnación si se especifica, acabado CNC, desbarbado, limpieza, recubrimiento, inspección, pruebas, asignación de rechazos, embalaje y logística. Compárelo con un precio CNC en el mismo límite de entrega y aceptación.
3. ¿Podemos fundir a presión el mismo aluminio 6061-T6 utilizado para el prototipo CNC?
No. Inicie una revisión de material nuevo. El prototipo 6061-T6 provino de material forjado; El candidato a HPDC debe llenarse y solidificarse dentro de una herramienta de acero. Coloque el grado de fundición propuesto junto al caso de carga real, el entorno, el acabado y las notas de cumplimiento. Luego revise la impresión y demuestre la elección en los castings con intención de producción.
4. ¿Por qué una carcasa de fundición sigue necesitando mecanizado CNC?
La matriz forma eficientemente la carcasa, las nervaduras, las aletas, las protuberancias y gran parte de la cavidad, pero los asientos de los rodamientos, las caras de sellado, las almohadillas de referencia, los orificios precisos, las roscas y los puertos bien ubicados a menudo necesitan mecanizado. Una ruta híbrida reserva tiempo del CNC para los CTQ en lugar de pedirle a la fundición que cumpla con todos los requisitos de precisión.
5. ¿Qué archivos y datos producen la cotización comparativa más confiable?
Proporcione un modelo 3D nativo, dibujo 2D controlado, especificación de aleación, lista CTQ, demanda anual y de por vida, tamaños de lote, perspectivas de revisión, requisitos de recubrimiento y cosméticos, condiciones de prueba, documentos de inspección, embalaje, destino e Incoterm. Pregunte por los costos fijos y variables por separado y exija que se indiquen todas las exclusiones y supuestos de volumen.
La fundición a presión de aluminio gana sólo cuando su inversión fija completa se reembolsa mediante un ahorro verificado en cada pieza terminada aceptada; El mecanizado CNC gana cuando el bajo compromiso, la elección de materiales, la precisión o la flexibilidad del diseño valen más que el ahorro teórico de un gran volumen. Calcule el cruce a partir de cotizaciones reales, volumen y rendimiento de pruebas de estrés, rediseñe para el proceso seleccionado y utilice una ruta híbrida HPDC-más-CNC cuando la geometría cercana a la red y las interfaces de precisión pertenecen a diferentes operaciones.
.cotización-cuadrada-btn {
ancho: 240px;
altura: 240 píxeles;
pantalla: flexible en línea;
dirección flexible: columna;
alinear elementos: centro;
justificar-contenido: centro;
espacio: 24px;
color de fondo: #1a5f8a;
color: #ffffff;
tamaño de fuente: 28px;
peso de fuente: 900;
espacio entre letras: 2px;
radio del borde: 8px;
decoración de texto: ninguna;
borde: 2px rgba sólido (255, 255, 255, 0,3);
transición: todos los 0,3 s facilitan;
alineación de texto: centro;
}
/* 悬浮效果 */
.square-quote-btn: flotar {
color de fondo: #2378a8;
transformar: traducirY(-4px);
}
.square-quote-btn: hover .arrow-icon {
transformar: traducirX(10px);
}
/* 超大醒目箭头 */
.icono de flecha {
tamaño de fuente: 64px;
peso de fuente: negrita;
transición: transformar 0,3 s de facilidad;
altura de línea: 1;
}
Información de contacto
Empresa: Ningbo Liqin Industry Co., Ltd. Mantenimiento diario al cliente y soporte posventa:service@shturl. zhuwanying@cncliq.com
Nueva consulta, cotización y discusión sobre pedidos:business@shturl. zhouli@chinaliqin.com
Línea directa: +86 18757148656
Descargo de responsabilidad
Todos los artículos técnicos, especificaciones de materiales, recomendaciones de mecanizado y detalles de tratamiento de superficies publicados en este blog tienen fines informativos y de referencia únicamente. Tenga en cuenta que las ideas generales del blog no reemplazan los acuerdos técnicos firmados. Debido a que las piezas personalizadas varían según los números de calor del material, las calibraciones de la máquina y las tolerancias específicas, las especificaciones de calidad vinculantes se rigen únicamente por sus dibujos CAD aprobados, contratos firmados y planes de calidad formales.
Todos los estudios de casos de clientes que aparecen en este blog han sido completamente anonimizados y desinfectados. Las métricas de rendimiento, los flujos de trabajo de fabricación y las imágenes mostradas sirven únicamente para demostrar nuestras capacidades de mecanizado personalizado y no representan un estándar universal único para todos los pedidos.
Equipo de fabricación de Liqin
Con base en 18 años de experiencia en ingeniería de precisión, Ningbo Liqin Industry fabrica componentes metálicos de alta tolerancia para mercados globales exigentes. Operamos desde un centro de producción de 6500 m² equipado con más de 150 máquinas, que ejecutan mecanizado CNC, torno-fresado mecanizado, extrusión en frío y fundición a presión bajo un mismo techo. Esta configuración nos permite gestionar proyectos sin problemas, llevando piezas desde los conceptos iniciales de CAD directamente hasta los envíos finales.
Manejamos el control de calidad sin compromiso. Tratamos las tolerancias estrictas con la disciplina de ingeniería que requieren. Respaldados por las certificaciones ISO 9001, ISO 13485 e IATF 16949, nuestros ingenieros de control de calidad realizan controles estrictos de IPQC, FQC y OQC en cada lote de producción. Desde mapeo dimensional de CMM y perfiles ópticos hasta pruebas de dureza y niebla salina, validamos sus especificaciones críticas por adelantado, para que reciba componentes listos para usar sin dolores de cabeza de ensamblaje ni costosas paradas de línea. Además de la fabricación, puede confiar en nosotros para obtener tiempos de respuesta de dos horas en nuevas solicitudes de presupuesto, soporte directo para el muestreo de prototipos y envíos de exportación sin problemas en Europa, América del Norte, Asia y Oceanía.
Bienvenidos a sus consultas y muestras. Visite nuestro sitio web o contáctenos directamente para obtener una cotización competitiva.
Especialista en procesos de fabricación de metales y mecanizado de precisión
Compartimos información sobre forja en frío, fundición a presión, fundición de metales y mecanizado CNC de piezas de cobre, aluminio y acero inoxidable, ayudando a ingenieros y compradores a optimizar el diseño de piezas, los procesos de fabricación y los costos de producción.
 Español