Extrusión de aluminio versus fundición: cómo elegir para la fabricación OEM
Escrito por
Anonymous
Publicado
Sep 14 2026
Mecanizado CNC
aluminio OEM
Síguenos
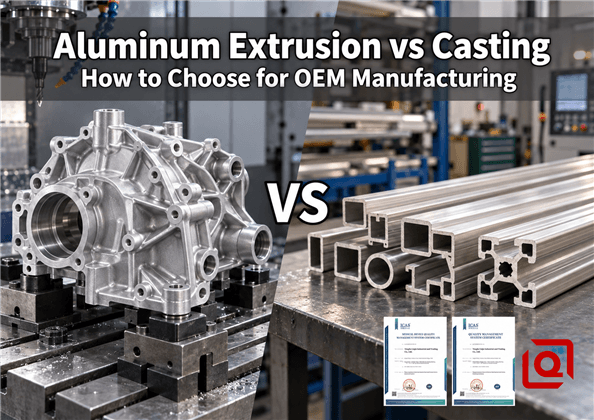
Deje el dibujo en el banco antes de comparar las citas. Hemos visto carcasas de aluminio casi idénticas con precios según dos planes de producción completamente diferentes. Un taller quiere extruir una pieza larga, cortarla en pedazos y mecanizar los detalles. El otro quiere inyectar una aleación fundida en una matriz de acero, recortar la granalla y terminar algunas superficies. Ambas rutas pueden funcionar. Lo que importa es dónde se esconden el coste y el riesgo: en la forma, la herramienta, la retirada anual, el acabado, el plan de inspección o la próxima revisión del dibujo.
El atajo del taller: Gire el modelo de manera que pueda mirar a lo largo. ¿La misma sección se extiende hasta el final? Ponga la extrusión en la lista corta. ¿El cuerpo cambia de forma en varias direcciones y tiene nervaduras, protuberancias, bolsillos o letras moldeados? Precio de fundición a presión. Cuando el cuerpo es fácil de formar pero el orificio, la junta, la rosca o la referencia deben ser precisos, forme primero y mecanice esa característica después.
Las piezas reales rápidamente enturbian esa clara regla. Un gabinete de control largo puede ser una extrusión fina hasta que tres ventanas de conector profundas agreguen otra configuración. Una cubierta de transmisión compacta puede ser adecuada para HPDC hasta que el sello tenga fugas después de que se abra un poro mecanizado, o hasta que el marketing solicite un anodizado transparente brillante. Resolveremos esas llamadas incómodas de la misma manera que lo hace un ingeniero de fabricación durante una revisión de DFM.
Una palabra, dos procesos: aclarar “extrusión” en la solicitud de presupuesto
Aquí, extrusión de aluminio significa extrusión de perfil. La prensa toma un tocho calentado y lo introduce a través de una abertura perfilada. El resultado es una pieza larga cuya sección se repite de adelante hacia atrás: el tipo de material utilizado para rieles, cuerpos de disipadores de calor, marcos de máquinas, canales y carcasas tubulares. La extrusión por impacto y la extrusión en frío son trabajos diferentes. Comienzan con un trozo dentro de una herramienta cerrada y empujan el metal hacia una copa, una concha o un espacio en blanco mayoritariamente simétrico.
La distinción es importante durante la revisión de la RFQ. Un dibujo etiquetado simplemente como “aluminio extruido” puede enviar a los proveedores por diferentes caminos de proceso. Indique si el requisito es un perfil continuo, una pieza en bruto extruida en frío o simplemente una aleación de aluminio que puede haber sido suministrada como material extruido. La Guía OEM para la extrusión en frío de aluminio explica el proceso de conformado en frío por separado. El resto de este artículo compara la extrusión de perfiles con la fundición a presión de aluminio, principalmente la fundición a presión de alta presión (HPDC).
Qué hacen realmente los dos procesos
Dentro del taller de extrusión: una sección, muchos metros
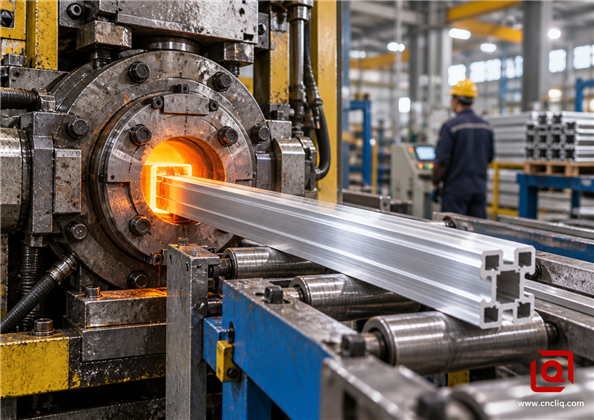
Piense en la matriz de extrusión como la sección transversal maestra. Cuando el perfil sale de la prensa, el equipo lo enfría, lo estira o endereza, aplica el ciclo de envejecimiento requerido y lo corta a una longitud manejable. Las aletas, los conductos huecos, los canales de tornillos y las pistas de montaje pueden pasar directamente a través del troquel cuando continúan en la dirección de la prensa. Un agujero lateral no puede. Tampoco puede hacerlo un bolsillo que se detiene a mitad de la pieza. Esos detalles se trasladan a la estación de aserrado, fresado, taladrado, punzonado o roscado.
Figura 1. La extrusión del perfil forma una sección transversal continua y constante; Posteriormente se agregan funciones de precisión local.
Los mejores diseños de extrusión cooperan con el flujo de metal. El espesor de pared equilibrado, los radios sensibles, las lengüetas apoyadas y un perfil razonablemente simétrico hacen que el troquel sea más fácil de ajustar y el perfil más fácil de enderezar. La Guía de diseño del Consejo de Extrusores de Aluminio destaca el tamaño general de la sección transversal, la simetría, el equilibrio de la pared, la relación de la lengüeta y las tolerancias como consideraciones tempranas de diseño. En términos sencillos: un pequeño cambio de CAD puede convertir un perfil difícil en uno estable y de menor coste.
Dentro de la celda de fundición: da forma a todo el cuerpo a la vez
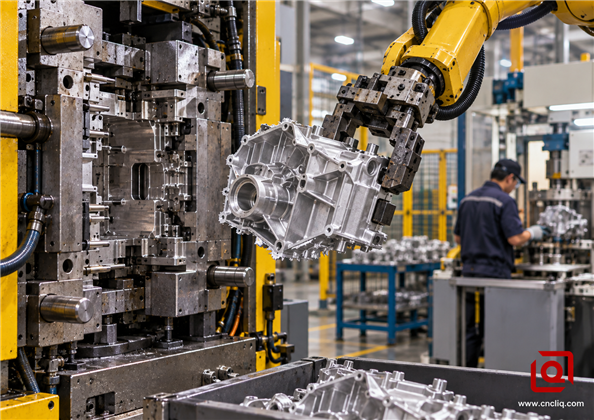
En la celda de fundición, la aleación fundida ingresa a una cavidad de acero endurecido a gran velocidad. Esa cavidad puede tener detalles en varias caras, por lo que un disparo puede dejar la máquina con nervaduras, protuberancias, marcas empotradas, aberturas de conectores y paredes curvas ya presentes. El operador o robot retira la pieza fundida; Luego, la celda corta las puertas y el flash. De ahí puede pasar al desbarbado, granallado, recubrimiento, pruebas de fugas o un dispositivo CNC.
Figura 2. HPDC se gana la vida cuando se puede formar repetidamente un cuerpo 3D complejo y estable y se controla el trabajo secundario.
Un dado no puede rescatar una geometría descuidada. El metal debe llenar las esquinas más alejadas antes de que se congele un área delgada. El aire necesita un lugar por donde escapar. Las islas gruesas se enfrían de manera diferente a las paredes delgadas cercanas, y la pieza aún tiene que desprenderse de sus núcleos y pasadores expulsores. En revisiones de herramientas reales, los cambios abruptos en las paredes y los salientes sin soporte generan más preocupación que una curva exterior decorativa. La comparación de la Asociación Norteamericana de Fundición a Presión traza el límite básico claramente: una extrusión repite una sección, mientras que una pieza fundida puede cambiar de sección y colocar características locales en la cavidad. La Guía de fundición a presión Liqin para compradores OEM lleva esa discusión a las comprobaciones de producción y herramientas.
Extrusión de aluminio versus fundición a presión: tabla de decisiones prácticas
Factor de decisión
Extrusión de aluminio
Fundición a presión de aluminio
Qué debería preguntar el equipo OEM
Geometría central
Sección transversal constante a lo largo de un eje
Forma 3D compleja con características locales
¿Se puede barrer la mayor parte de la geometría en una dirección sin cambiar?
Compromiso de herramientas
Generalmente más simple, con menos elementos móviles
Mayor compromiso; puede incluir correderas, núcleos, refrigeración, canales, respiraderos y herramientas de recorte
¿Está el diseño lo suficientemente maduro como para congelar las superficies que forman las herramientas?
Longitud de la parte
Excelente para miembros largos y familias de longitudes cortadas
Limitado por el troquel y la envoltura de la máquina
¿Pueden varios SKU compartir un perfil y diferir solo en longitud o mecanizado?
Libertad de funciones
Los agujeros locales, las cavidades y la geometría interrumpida requieren trabajo secundario
Se pueden formar muchas nervaduras, protuberancias, marcas y contornos
¿Qué características realmente necesitan mecanizarse y cuáles son solo cosméticas?
Estructura del material
Las aleaciones de perfiles forjados a menudo se seleccionan por su resistencia, ductilidad y respuesta de acabado
Las aleaciones de fundición favorecen el comportamiento de relleno y la moldeabilidad; se debe gestionar el riesgo de porosidad
¿Son críticas la fatiga, la soldadura, la integridad de la presión o la resistencia de la rosca?
Acabado superficial
A menudo es una buena opción para anodizado decorativo, sujeto al control de la aleación y de la línea de matriz
Generalmente se especifica con polvo, pintura, tratamiento de conversión o una textura de yeso acordada
¿Qué superficie necesita realmente el ensamblaje y cuál ve el cliente?
Estrategia dimensional
Tolerancias de perfil comercial para el cuerpo; CNC para interfaces críticas
Tolerancias como fundición para geometría no crítica; CNC para interfaces críticas
¿Qué dimensiones impulsan el ensamblaje y deben verificarse después del acabado final?
Economía del volumen
A menudo resulta atractivo para el uso medio o alto de una forma lineal repetida
A menudo resulta atractivo para piezas complejas estables y de gran volumen
¿Qué son el volumen anual, el tamaño del lote, la vida útil del programa y la probabilidad de revisión?
Principales riesgos de calidad
Giro, arco, variación de pared, líneas de matriz, movimiento de tensión residual
Gas atrapado, huecos por contracción, relleno incompleto, movimiento, rebabas y marcas testigo de herramientas
¿Cómo detectará el proveedor el defecto que podría detener su línea?
Los valores de capacidad deben acordarse en función de la aleación real, el perfil o la envoltura de fundición, el diseño de la matriz, el tratamiento térmico, el acabado y el dibujo aprobado. Una tabla de comparación general es una herramienta de selección, no una especificación de tolerancia vinculante.
Las siete preguntas que suelen decidir el proceso
1. ¿La geometría útil es constante a lo largo de un eje?
Este es el primer filtro más potente. Si una sección se puede dibujar en una hoja y empujarla recta a lo largo de la pieza, la extrusión merece una mirada seria. Las aletas del disipador de calor, las ranuras en T, las rutas de cables, las cámaras huecas, los rieles y los canales de tornillos pueden pasar a través del troquel. Si, en cambio, la pieza tiene una altura de pared cambiante, salientes desplazados, cavidades locales cerradas o un exterior esculpido en varias caras, el vaciado comienza con el mejor ajuste geométrico.
No juzgues solo por la silueta exterior. Divida el modelo en "cuerpo continuo" y "detalles locales". Una pieza que sea 80 por ciento continua aún puede ser una excelente candidata para extrusión más mecanizado CNC. La guía DFM de mecanizado-versus-extrusión muestra cómo la selección de datos y el posmecanizado específico cambian la economía.
2. ¿Qué tan estable es el diseño?
La factura de la herramienta cuenta sólo una parte de la historia. Un orificio realizado en una operación CNC posterior suele ser fácil de mover cuando llega la revisión B. Una protuberancia formada en la fundición es otra cuestión: el fabricante de herramientas puede tener que soldar y volver a cortar acero, cambiar un inserto o alterar una corredera. Los troqueles de extrusión también necesitan corrección de vez en cuando, pero la longitud de corte, el mecanizado de los extremos y las ventanas laterales a menudo quedan fuera del troquel del perfil. Pregunte dónde se encuentra cada posible revisión antes de firmar el pedido de herramientas.
3. ¿Cómo es realmente la previsión de volumen?
El “alto volumen” no es un caso de negocio completo. Pregunte por la demanda anual, la cadencia de pedidos, la vida útil esperada del programa, la asignación de desechos, la demanda de repuestos y la probabilidad de un cambio de ingeniería. Luego compare el costo total en destino, no solo el precio por pieza. Incluya el troquel, la herramienta de corte, los accesorios, la inspección del primer artículo, las rondas de muestra, el mecanizado secundario, el acabado, la inspección, el embalaje, el transporte, el mantenimiento y los insertos de repuesto.
4. ¿Qué propiedades deben sobrevivir en servicio?
“Aluminio” no es un material utilizable. El trabajo de perfiles comúnmente comienza con aleaciones forjadas 6xxx, incluidas 6061 y 6063. Los talleres de HPDC eligen aleaciones de fundición según cómo se llena el metal líquido y cómo se comporta la granalla después de la solidificación. Compare los datos certificados para la aleación nombrada y la condición en su dibujo. Una hoja de datos genérica de aluminio no es base para tomar una decisión sobre fatiga, rosca, soldadura o presión.
5. ¿Qué acabado ve y toca el cliente?
Los perfiles extruidos de la serie 6xxx se eligen ampliamente para carcasas anodizadas y productos industriales visibles porque una aleación adecuada y un perfil controlado pueden producir una apariencia limpia y consistente. Incluso entonces, las líneas de troquelado, las marcas de manipulación, los puntos de cremallera, el lote de aleación, el pretratamiento y el rango de brillo necesitan un acuerdo sobre una muestra límite.
El aluminio fundido puede lucir excelente con la ruta de acabado correcta, pero el anodizado decorativo no es automáticamente equivalente al material forjado anodizado. La química de la aleación de fundición y la condición de la superficie local pueden revelar variaciones de color. La solución más controlable puede ser el recubrimiento en polvo, la pintura, el recubrimiento de conversión, el granallado o una textura definida como fundido. Coloque zonas cosméticas, zonas ocultas, marcas permitidas, estándar de color, brillo, espesor de recubrimiento y áreas de enmascaramiento en el dibujo o especificación de apariencia. La guía de tratamiento de superficies de aluminio OEM es una referencia interna útil al preparar esas notas.
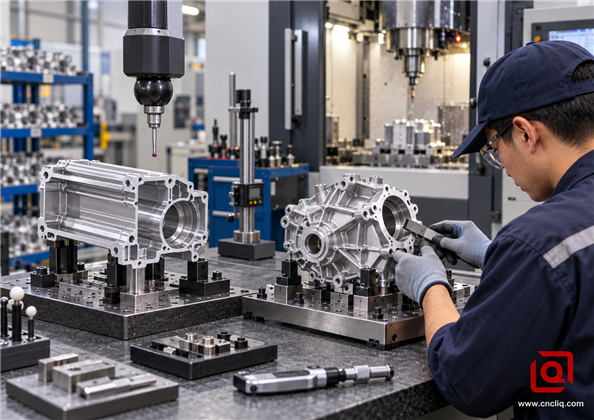
Un error común en la solicitud de cotizaciones es aplicar una tolerancia general estricta a cada característica. Eso empuja a ambos procesos hacia un mecanizado e inspección innecesarios. Separe el dibujo en tres grupos: dimensiones del cuerpo formado, interfaces funcionales y geometría solo de apariencia. Los asientos de los rodamientos, las superficies de sellado, las ubicaciones de los pasadores, las roscas de precisión y los puntos de referencia de acoplamiento pueden necesitar un acabado CNC. Una nervadura escondida dentro de una funda probablemente no.
Figura 3. Un plan híbrido sensato maquina e inspecciona las interfaces críticas, en lugar de forzar que cada superficie tenga un costo de precisión.
Planifique la inspección desde el estado final hacia atrás. Si un recubrimiento cambia un orificio o un enmascaramiento afecta un dato, defina si la medición es antes o después del acabado. Si el rendimiento de la fuga es importante, indique el medio, la presión, el tiempo de permanencia, el criterio de aceptación y la frecuencia de la prueba. Si un riel extruido es largo, defina cómo se evalúan la rectitud y la posición del orificio en el estado libre y en el estado ensamblado. Aquí es donde un proveedor con conformado, mecanizado CNC de múltiples ejes e inspección bajo un mismo techo puede simplificar la transferencia de datos y las acciones correctivas.
7. ¿Qué fallo detendría su línea de montaje?
Tome la decisión del proceso contra la falla costosa, no la dimensión promedio. Para una caja electrónica sellada, puede haber una fuga en la junta. Para un riel de movimiento largo, puede arquearse después del mecanizado. Para una carcasa de motor, la posición del orificio puede estar en la cara de montaje. En el caso de un panel de control visible, es posible que el color no coincida entre un lote y otro.
Ahora sigue la característica arriesgada a través de la fábrica. ¿Quién controla la aleación entrante? ¿Qué se aprueba en la primera toma o primera tirada? ¿Dónde registra el operador el diámetro interior, el resultado de una fuga o el espesor del recubrimiento? ¿Qué calibre tiene un estudio actual detrás? Un plan de control útil nombra la verificación, la frecuencia, la reacción y el registro. Cuando faltan esas respuestas, una cotización bellamente formateada sigue siendo solo un precio.
Donde gana la ruta híbrida
La mejor respuesta a menudo no es “extrusión o fundición”. Se trata de “formar el cuerpo económico y luego maquinar sólo lo que importa”. Con la extrusión, el troquel crea el perfil largo, la cámara, las aletas o los rieles; El corte con sierra y el CNC agregan extremos, puertos, ranuras y patrones de orificios. Con la fundición, el troquel crea la compleja carcasa, nervaduras, protuberancias y forma externa; CNC realiza acabados en los orificios de los rodamientos, las caras de los sellos, los orificios roscados y las almohadillas de referencia.
Caso anónimo verificado: una carcasa de sensor lineal
Un caso de Liqin publicado anteriormente describe un recinto de sensor óptico exterior anónimo con aletas de refrigeración externas, una cámara interna, un requisito de sellado perimetral y un orificio de lente de precisión. La ruta original mecanizó la carcasa a partir de aluminio macizo. El registro publicado informa más de 40 minutos de mecanizado por pieza y un costo unitario cotizado de 58,50 dólares estadounidenses por 3.000 piezas. El equipo de Liqin rediseñó el cuerpo constante como una extrusión hueca 6063-T6 personalizada, luego cortó el perfil con sierra y mecanizó las caras de los extremos, el orificio de la lente y la ranura de la junta tórica en una configuración de 4 ejes.
El mismo caso publicado informa un troquel de extrusión de 2.400 dólares, aproximadamente tres semanas para el troquel, un mecanizado secundario reducido a unos 6,5 minutos y un precio unitario terminado de 27,80 dólares. También informa que la carcasa pasó la prueba IP67 especificada y aceptó un acabado anodizado negro uniforme. Estas cifras no son promesas universales; son resultados específicos del proyecto registrados en la Guía de fabricación OEM de aluminio. La lección transferible es la lógica de decisión: la geometría lineal repetida se trasladó al troquel de extrusión, mientras que el sello y las interfaces ópticas permanecieron en el mecanizado CNC.
Ejemplo de producto vivo relacionado: la extrusión en frío es una tercera ruta
Página de producto en vivo de Liqin para un carcasa pararrayos 6061-T6 documenta una pieza en bruto extruida en frío seguida de mecanizado de precisión, trabajo de orificios roscados, desbarbado, limpieza e inspección dimensional. Es relevante porque muestra por qué se debe calificar la palabra “extrusión”. Esta pieza no es un perfil continuo y no debe usarse como prueba de la capacidad de extrusión del perfil. En cambio, demuestra una opción diferente de forma casi neta para piezas compactas y sustancialmente simétricas donde el material se puede desplazar de un trozo y los detalles críticos se terminan después.
Lista de verificación de DFM antes de solicitar una cotización
1. Envíe archivos 3D nativos y 2D controlados. Incluya STEP u otro modelo sólido acordado, un dibujo con revisión controlada, unidades y una lista de dimensiones críticas.
2. Indique la demanda anual y el patrón de pedidos. Incluya la cantidad del prototipo, el primer lote de producción, el uso anual, la vida útil del programa y los posibles volúmenes positivos y negativos.
3. Identifique el riesgo funcional. Marque las características de sellado, cojinete, conexión a tierra, transferencia de calor, trayectoria de carga, cosmética y ensamblaje.
4. Defina el material adecuadamente. Especifique la aleación, el temple, la norma aplicable, los certificados requeridos, las sustancias restringidas y cualquier requisito mecánico o de conductividad especial.
5. Describa el acabado como un requisito mensurable. Agregue referencias de color o brillo, espesor del recubrimiento, enmascaramiento, zonas de apariencia y requisitos de prueba de corrosión donde realmente se apliquen.
6. Solicite una división del proceso. La cotización debe mostrar el espacio en blanco formado, las operaciones CNC, el acabado, las pruebas, el embalaje y cada elemento de herramientas.
7. Solicite el margen DFM del proveedor. Pregunte qué se puede formar, qué se debe mecanizar, qué tolerancias influyen en los costos, dónde se necesitan desviaciones o radios y cómo se expulsará o enderezará la pieza.
8. Acuerde la propiedad de la herramienta y cambie las reglas. Registre el almacenamiento, el mantenimiento, la vida útil esperada, la responsabilidad de reemplazo, los cargos por modificación y qué sucede si la demanda se detiene.
9. Aprobar evidencia, no garantías. Defina informes de primer artículo, certificados de materiales, evidencia de capacidad para dimensiones clave, pruebas de carga o fugas, muestras de apariencia y el plan de control antes del lanzamiento de producción.
¿Necesita una comparación de procesos para una pieza viva? Envíe a Liqin su modelo 3D, dibujo 2D, requisitos de rendimiento o aleación, acabado, pronóstico anual y fecha de lanzamiento prevista. Pregunte por dos rutas con costos donde ambas sean técnicamente sensatas: extrusión más CNC y fundición a presión más CNC. Luego, el equipo de ingeniería puede señalar el riesgo de las herramientas, las posibles operaciones secundarias y el plan de inspección antes de comprometer capital. Solicite una revisión y cotización de DFM.
Principales palabras clave B2B e intención de búsqueda
Grupo de palabras clave
Intención del comprador
Uso natural en este artículo
extrusión de aluminio versus fundición; aluminio extruido versus aluminio fundido
Comparación de procesos
Marco de decisión central y matriz
fabricante de extrusión de aluminio personalizado; Piezas de extrusión de aluminio OEM
Proveedor y RFQ
Diseño de perfiles, utillaje, mecanizado secundario
fabricante de fundición a presión de aluminio; piezas de aluminio fundido a presión personalizadas
Proveedor y RFQ
Geometría 3D compleja, herramientas, acabado y riesgos de calidad
mecanizado CNC de extrusión de aluminio; mecanizado secundario de fundición a presión
Abastecimiento técnico
Proceso híbrido, datos de referencia, interfaces críticas
Fabricación de aluminio OEM; proveedor de piezas de aluminio China
Investigación comercial
Economía del programa, planificación de la calidad, consulta CTA
fabricación de cerramientos de aluminio; extrusión de disipador de calor; carcasa de fundición
.anodizar-cta-btn {
pantalla: bloque en línea;
relleno: 18px 50px 18px 40px;
fondo: gradiente lineal (135 grados, # 1a5f8a, # 0f4c75);
color:#fff;
tamaño de fuente: 20px;
peso de fuente: 900;
espacio entre letras: 1px;
radio de borde: 12px;
decoración de texto: ninguna;
borde: 2px rgba sólido (255,255,255,0.3);
posición: relativa;
ancho mínimo: 390px;
alineación de texto:centro;
transición: todos los 0,3 s facilitan;
/* 按钮脉冲呼吸动效 */
animación:pulse 2s infinita facilidad de entrada y salida;
}
/* 悬浮:上浮放大、提亮底色 */
.anodize-cta-btn: flotar {
fondo: gradiente lineal (135 grados, # 2378a8, # 155a8a);
transformar: traducirY(-4px) escala(1.04);
}
/* 右下角跳动手指 */
.puntero del dedo {
posición:absoluta;
derecha: 20px;
abajo: 12px;
tamaño de fuente: 28px;
animación:fingerBounce 0,7 s de facilidad infinita para entrar y salir;
}
/* 按钮脉冲动画 */
@keyframes pulso {
0%{transformar:escala(1);}
50%{transformar:escala(1.07);}
100%{transformar:escala(1);}
}
/* 手指上下跳动动画 */
@keyframes rebote de dedo {
0%,100%{transformar:traducirY(0);}
50% {transformar: traducirY (-8px);}
}
Preguntas frecuentes
1. ¿Es la extrusión de aluminio más barata que la fundición a presión?
La extrusión normalmente requiere un menor uso de herramientas, pero no siempre es más barato por pieza terminada. Un perfil constante simple con perforación limitada puede resultar muy económico, mientras que una extrusión que necesita varias configuraciones CNC puede perder su ventaja. La fundición a presión conlleva un mayor costo de herramientas y calificación, pero puede formar muchas características 3D en un ciclo con un volumen estable. Compare el costo de por vida utilizando su cantidad real, contenido de mecanizado, acabado, inspección, desperdicio y riesgo de revisión.
2. Para un recinto, ¿por dónde debería empezar?
Mire hacia abajo a lo largo del recinto. Si la cámara, los rieles o las aletas de enfriamiento se repiten y la familia usa varias longitudes de corte, solicite una ruta de extrusión. Si el cuerpo envuelve protuberancias, paredes curvas, cavidades aisladas y detalles de conectores en varias caras, solicite una ruta de fundición. Cualquiera que sea el espacio en blanco que gane, mantenga las juntas, la ubicación de los orificios y otras interfaces cercanas en el CNC y el plan de inspección.
3. ¿Una pieza fundida anodizada parecerá una extrusión anodizada?
No lo asumas a partir de una muestra de color. Una pieza fundida puede estar anodizada, pero la química de la aleación y el estado local de la piel pueden hacer que el tono sea menos uniforme que el acabado de un perfil forjado adecuado. Someter la aleación real al pretratamiento propuesto y aprobar las muestras físicas bajo la iluminación acordada. Si la apariencia consistente importa más que la palabra "anodizado", compare también el recubrimiento en polvo, la pintura, el recubrimiento de conversión y otros acabados calificados.
4. Si la pieza tiene una forma casi perfecta, ¿por qué el CNC sigue en la cotización?
Porque “cerca de la red” no es lo mismo que “listo para ensamblar”. Deje que el troquel o perfil tenga una forma amplia y económica. Coloque solo las interfaces que obtienen precisión (asientos de rodamientos, caras de juntas, orificios de posición real, roscas, puntos de referencia y puertos) en la ruta de mecanizado. En la impresión, separe las dimensiones formadas de las dimensiones cortadas e indique si la aceptación final se produce antes o después del recubrimiento.
5. ¿Qué debo enviar para obtener una cotización OEM precisa?
Entregue al proveedor la impresión 2D controlada y el modelo sólido correspondiente. Agregue el primer lote, la cancelación anual, el tamaño probable del lote, los requisitos de aleación o servicio, el acabado, la fecha de lanzamiento y las pocas características que pueden rechazar un ensamblaje. Incluya el método de prueba cuando las fugas, la carga o la apariencia sean críticas. Si está abierto a otro proceso, escríbalo claramente en la solicitud de cotización para que la cotización no elimine silenciosamente un requisito.
La extrusión de aluminio gana cuando el valor de una pieza se concentra en una sección transversal repetida, longitudes adaptables, una fuerte respuesta de acabado y un compromiso moderado de herramientas; La fundición a presión gana cuando el volumen estable y la verdadera complejidad 3D justifican un molde más complejo. La opción OEM más segura proviene de separar la geometría formada de las interfaces mecanizadas, modelar el costo total del programa y vincular cada requisito crítico a un control de calidad mensurable. Envíe el dibujo con anticipación, compare las rutas completas del proceso y congele las herramientas solo después de que se comprendan los riesgos funcionales.
.cotización-cuadrada-btn {
ancho: 240px;
altura: 240 píxeles;
pantalla: flexible en línea;
dirección flexible: columna;
alinear elementos: centro;
justificar-contenido: centro;
espacio: 24px;
color de fondo: #1a5f8a;
color: #ffffff;
tamaño de fuente: 28px;
peso de fuente: 900;
espacio entre letras: 2px;
radio del borde: 8px;
decoración de texto: ninguna;
borde: 2px rgba sólido (255, 255, 255, 0,3);
transición: todos los 0,3 s facilitan;
alineación de texto: centro;
}
/* 悬浮效果 */
.square-quote-btn: flotar {
color de fondo: #2378a8;
transformar: traducirY(-4px);
}
.square-quote-btn: hover .arrow-icon {
transformar: traducirX(10px);
}
/* 超大醒目箭头 */
.icono de flecha {
tamaño de fuente: 64px;
peso de fuente: negrita;
transición: transformar 0,3 s de facilidad;
altura de línea: 1;
}
Información de contacto
Empresa: Ningbo Liqin Industry Co., Ltd. Mantenimiento diario al cliente y posventa soporte:servicio@shturl. zhuwanying@cncliq.com
Nueva consulta, cotización y discusión sobre pedidos:business@shturl. zhouli@chinaliqin.com
Línea directa: +86 18757148656
Descargo de responsabilidad
Todos los artículos técnicos, especificaciones de materiales, recomendaciones de mecanizado y detalles de tratamiento de superficies publicados en este blog tienen fines informativos y de referencia únicamente. Tenga en cuenta que las ideas generales del blog no reemplazan los acuerdos técnicos firmados. Debido a que las piezas personalizadas varían según los números de calor del material, las calibraciones de la máquina y las tolerancias específicas, las especificaciones de calidad vinculantes se rigen únicamente por sus dibujos CAD aprobados, contratos firmados y planes de calidad formales.
Todos los estudios de casos de clientes que aparecen en este blog han sido completamente anonimizados y desinfectados. Las métricas de rendimiento, los flujos de trabajo de fabricación y las imágenes mostradas sirven únicamente para demostrar nuestras capacidades de mecanizado personalizado y no representan un estándar universal único para todos los pedidos.
Equipo de fabricación de Liqin
Con base en 18 años de experiencia en ingeniería de precisión, Ningbo Liqin Industry fabrica componentes metálicos de alta tolerancia para mercados globales exigentes. Operamos desde un centro de producción de 6500 m² equipado con más de 150 máquinas, que ejecutan mecanizado CNC, torno y fresado. mecanizado, extrusión en frío y fundición a presión bajo un mismo techo. Esta configuración nos permite gestionar proyectos sin problemas, llevando piezas desde los conceptos iniciales de CAD directamente hasta los envíos finales.
Manejamos el control de calidad sin compromiso. Tratamos las tolerancias estrictas con la disciplina de ingeniería que requieren. Respaldados por las certificaciones ISO 9001, ISO 13485 e IATF 16949, nuestros ingenieros de control de calidad realizan controles estrictos de IPQC, FQC y OQC en cada lote de producción. Desde mapeo dimensional de CMM y perfiles ópticos hasta pruebas de dureza y niebla salina, validamos sus especificaciones críticas por adelantado, para que reciba componentes listos para usar sin dolores de cabeza de ensamblaje ni costosas paradas de línea. Además de la fabricación, puede confiar en nosotros para obtener tiempos de respuesta de dos horas en nuevas solicitudes de presupuesto, soporte directo para el muestreo de prototipos y envíos de exportación sin problemas en Europa, América del Norte, Asia y Oceanía.
Bienvenidos a sus consultas y muestras. Visite nuestro sitio web o contáctenos directamente para obtener una cotización competitiva.
Especialista en procesos de fabricación de metales y mecanizado de precisión
Compartimos información sobre forja en frío, fundición a presión, fundición de metales y mecanizado CNC de piezas de cobre, aluminio y acero inoxidable, ayudando a ingenieros y compradores a optimizar el diseño de piezas, los procesos de fabricación y los costos de producción.
 Español