 Español




El mecanizado de aluminio suele tener una reputación engañosa en el departamento de diseño. Debido a que el aluminio se corta limpiamente y elimina las virutas rápidamente a altas velocidades del husillo, muchos asumen que obtener un componente personalizado a partir de metal en stock es sencillo. Luego, el material mecanizado en bruto se retira de la mesa y se revelan las dinámicas reales del taller. Las paredes delgadas de la alma se curvan hacia afuera bajo la tensión interna del material. Las líneas centrales de los orificios críticos se desvían de la alineación durante un segundo giro manual. La empresa de anodizado anodizado informa que las marcas de herramientas no coincidentes entre dos configuraciones se transparentan a través del tratamiento superficial.
El trabajo de precisión en aluminio depende de la correcta corrección de los cambios de referencia, la deflexión de la herramienta, la rigidez de la abrazadera y el ritmo del ciclo. Elegir entre una fresadora básica de 3 ejes, una fresadora de 5 ejes con muñones o una fresadora de doble husillo no se trata de presumir de maquinaria, sino de mantener tolerancias estrictas. Es una decisión calculada basada en la geometría de la pieza, las tolerancias y el volumen del lote. 1. Fresado CNC de 3 ejes: la herramienta principal para componentes prismáticos y cavidades abiertas 8
Cuando un componente de aluminio puede alcanzarse completamente desde una única orientación de arriba hacia abajo, sin socavados ocultos ni puertos laterales en ángulo, el centro de mecanizado vertical tradicional de 3 ejes sigue siendo la solución más económica.
Enfoque de 3 ejes de arriba hacia abajo:
[ Recorrido vertical del husillo: Eje Z ]

|
v
+-----------------+
| Fresa |

+-----------------+

|
[ Recorrido de la mesa: Ejes X e Y ] ----> Configuración de mordaza rígida en la máquina cama
Donde el 3 ejes sobresale
Una máquina estándar de 3 ejes tiene una masa física significativa en relación con su área de trabajo.El husillo se mueve verticalmente a lo largo del eje Z, mientras que la pesada mesa de trabajo de hierro fundido transporta la pieza a lo largo de los ejes X e Y. Esta masa estructural absorbe eficazmente las vibraciones de corte durante el mecanizado de cavidades.
-
Perfiles abiertos y planos: Placas de montaje, disipadores de calor planos, bridas estructurales, placas base de chasis electrónicos y soportes.
-
Eliminación rápida de grandes volúmenes de metal: Mecanizado de cavidades para eliminar grandes volúmenes de material de placas de aluminio macizo mediante fresas de desbaste agresivas. La rigidez de una mesa bloqueada permite a los operarios ejercer mucha presión sobre las herramientas de corte sin riesgo de vibraciones mecánicas.
-
Herramientas de taller sencillas: Las piezas se fijan en mordazas estándar tipo Kurt, mandriles de vacío o mordazas blandas de aluminio personalizadas, cortadas directamente en la bancada de la máquina durante la configuración.
-
Alcance prolongado en una fresadora de 3 ejes: Cuando se debe mecanizar una cavidad profunda o una pared vertical alta en una máquina de 3 ejes, la herramienta debe alcanzar una gran profundidad en la pieza. Para evitar vibraciones excesivas de la herramienta, resonancias agudas y escalones superficiales ondulados, el operario debe reducir la velocidad del husillo, realizar cortes radiales menos profundos y ejecutar pasadas lentamente.
Enfoque inclinado en una fresadora de 5 ejes: En una configuración de 5 ejes, la mesa giratoria inclina toda la pieza de trabajo en un ángulo. El husillo de la herramienta no toca el borde superior de la pieza, lo que permite al operario utilizar una fresa corta y robusta.La herramienta corta mantiene una alta rigidez, corta a máxima velocidad sin vibrar y deja un acabado de pared limpio y uniforme.
-
El husillo principal alimenta la barra de aluminio en bruto, la sujeta firmemente y la hace girar para el torneado de alta velocidad de diámetros exteriores e interiores.
-
El cabezal de fresado superior gira hasta su posición, bloquea el husillo en incrementos de grados específicos y utiliza herramientas motorizadas giratorias para fresar almohadillas planas para llaves y taladrar. Agujeros transversales y patrones de rosca descentrados.
El subhusillo avanza hacia el husillo principal, iguala la velocidad de rotación y se sujeta al diámetro frontal recién torneado mediante una pinza lisa.
Una herramienta de tronzado separa el componente de la barra en bruto.
-
El subhusillo se retrae para alinear la parte posterior, biselar el orificio trasero y fresar las características posteriores, mientras que el husillo principal alimenta material nuevo para comenzar la siguiente pieza.
-
Un orificio óptico central torneado con precisión para el ensamblaje de la lente.
-
Cuatro orificios rectangulares perimetrales para conectores, espaciados a Intervalos de 90 grados alrededor de la pared exterior del cilindro.
-
Una ranura de sellado posterior destinada a alojar una junta tórica elastomérica para evitar la entrada de humedad.
-
Un requisito de que los recortes del conector exterior permanezcan alineados con precisión con respecto al eje del orificio central para evitar la desalineación de los pines durante el montaje del arnés.
-
Desviación del punto de referencia: Al transferir la pieza del mandril del torno a las mordazas blandas de la fresadora, pequeñas virutas y variaciones en la sujeción manual provocaron que los recortes del conector se desviaran de su posición real con respecto al orificio óptico principal.
-
Estancamiento de la producción: Las piezas permanecieron largos períodos en contenedores de espera a que hubiera tiempo de máquina disponible entre operaciones, lo que requirió la atención directa del operador en cada paso de transferencia.
-
Torneado del husillo principal:
El alimentador de barras introduce el material en el mandril principal. Las barras de mandrinar rígidas desbastan y acaban la cavidad óptica interna crítica en una sola pasada continua, asegurando la redondez y un orificio interno liso. Fresado con herramienta motorizada: Con el husillo principal actuando como un eje de indexación totalmente controlado, un cabezal de fresado superior con herramienta motorizada fresa los cuatro recortes rectangulares para los conectores, bisela los bordes y taladra los orificios de montaje.
-
Transferencia sincronizada del subhusillo: El husillo secundario avanza, iguala la rotación y se sujeta al diámetro exterior terminado mediante pinzas de latón blando que protegen la superficie de aluminio. La herramienta de corte separa el componente limpiamente de la barra de material.
Acabado de la parte posterior: El subhusillo se retrae para aplanar el hombro posterior y mecanizar la ranura de la junta tórica con una herramienta de un solo punto.
Manipulación eliminada: La interacción humana durante el ciclo de mecanizado se redujo a la carga de la barra de material en bruto y la inspección del producto terminado. piezas.
-
Estabilidad geométrica: Debido a que el orificio interior, los recortes exteriores y la ranura de sellado trasera se mecanizaron e indexaron en una plataforma cinemática compartida, se eliminó la deriva de referencia. Los recortes del conector se mantuvieron alineados con el centro óptico.
Integridad de la superficie: Las marcas de manipulación desaparecieron de la cara posterior, y la ranura torneada de un solo punto, lisa y uniforme, superó las pruebas de presión sin problemas.
Tiempo de entrega total: El procesamiento de las piezas se volvió continuo.En lugar de esperar entre operaciones en contenedores de taller, las piezas terminadas salían directamente del husillo secundario listas para el desbarbado y el acabado superficial.
-
Identificar los requisitos de posición reales en las caras: Si su pieza requiere relaciones de posición precisas o concentricidad entre características en tres o más caras, comuníquelo con anticipación. Intentar mecanizar estas piezas en una fresadora de 3 ejes para reducir las tarifas horarias de la máquina suele generar desperdicio y costes adicionales por utillaje. Las piezas con tolerancias en múltiples caras se benefician de configuraciones de 5 ejes o de fresado-torneado.
Evaluar las esquinas de cavidades profundas: Las esquinas verticales internas de las cavidades deben coincidir con el radio de la fresa giratoria. Si una cavidad es profunda y el radio de la esquina es estrecho, una fresadora de 3 ejes debe usar una fresa larga y delgada, propensa a vibrar. Aumentar los radios de las esquinas internas permite al taller usar herramientas más gruesas y rígidas, o evitar enviar la pieza a una máquina costosa simplemente para limpiar esquinas estrechas.
-
Examine el núcleo de la pieza para determinar la simetría del torneado: Si una parte sustancial de la superficie de la pieza es redonda, escalonada o hueca a lo largo de un eje central, debe evaluarse para el mecanizado de torneado-fresado. Incluso los componentes prismáticos con dimensiones externas cuadradas a menudo se pueden tornear y fresar en vivo a partir de barras de forma más eficiente que mecanizando un gran tocho a partir de una placa sólida.
-
Gestione las tensiones internas del aluminio: Las placas gruesas de aluminio laminado presentan tensiones residuales internas derivadas de los procesos de laminación y tratamiento térmico. Cuando se mecanizan cavidades grandes en un lado de una placa, el equilibrio de la tensión interna cambia, lo que provoca que el componente se curve ligeramente al soltarlo de la mordaza. Para piezas de paredes delgadas o asimétricas, especifique una placa con alivio de tensiones (como la 6061-T651) o planifique un flujo de proceso que incluya desbaste, liberación de la sujeción para aliviar la tensión y mecanizado de acabado. fondo:linear-gradient(135deg,#1a5f8a,#0f4c75); color:#fff; tamaño de fuente:20px; grosor de fuente:900; espaciado entre letras:1px; radio de borde:12px; decoración de texto:ninguna; borde:2px sólido rgba(255,255,255,0.3); posición:relativa; ancho mínimo:390px; alineación de texto:centro; transición:all 0.3s de suavizado; /* Animación de pulsación y respiración del botón */ animation:pulse 2s infinite ease-in-out; } /* Al pasar el ratón por encima: Desplazar hacia arriba para ampliar y aclarar el fondo */ .anodize-cta-btn:hover { background:linear-gradient(135deg,#2378a8,#155a8a); transform:translateY(-4px) scale(1.04); } /* Salto del dedo en la esquina inferior derecha */ .finger-pointer { position:absolute; right:20px; bottom:12px; font-size:28px; animation:fingerBounce 0.7s infinite ease-in-out; } /* Animación de pulsación del botón */ @keyframes pulse { 0%{transform:scale(1);} 50%{transform:scale(1.07);} 100%{transform:scale(1);} } /* Animación de salto del dedo */ @keyframes fingerBounce { 0%,100%{transform:translateY(0);} 50%{transform:translateY(-8px);} }
-
Los centros de mecanizado vertical de 3 ejes proporcionan una base económica para placas planas, soportes de una sola cara y desbaste agresivo de cavidades donde las piezas se sujetan con mordazas estándar.
-
Las máquinas de 5 ejes destacan en carcasas de múltiples caras y piezas prismáticas complejas, utilizando orientaciones inclinadas para alcanzar áreas profundas con fresas cortas y rígidas, manteniendo tolerancias estrictas en múltiples caras.
-
Los centros de torneado y fresado de doble husillo ofrecen una solución eficiente para piezas cilíndricas con características transversales, completando la geometría torneada y fresada en una sola operación continua.
Anodizado transparente versus anodizado negro para piezas de aluminio: proceso y especificaciones
Procesos de mecanizado de precisiónComparación de presupuestos de fábricas de máquinas CNC en China: precio unitario, utillaje e inspección.
Procesos de mecanizado de precisiónFabricación OEM de aluminio a medida: ¿Qué proceso de mecanizado CNC se adapta mejor a su pieza?
Procesos de mecanizado de precisiónCómo elegir el proceso CNC adecuado para piezas de aluminio a medida: 3 ejes, 5 ejes vs. Torneado-fresado
Procesos de mecanizado de precisiónDominar la perforación de agujeros profundos y el roscado rígido en aluminio: una guía DFM para piezas OEM
Procesos de mecanizado de precisiónLista de verificación para solicitudes de cotización de mecanizado CNC: Lo que los compradores OEM deben enviar a una fábrica en China
Procesos de mecanizado de precisión
La verdadera disyuntiva: Apilamiento de fijaciones y volteo de piezas
La limitación natural de una fresadora de 3 ejes rara vez proviene de la precisión de posicionamiento interno de la máquina. Proviene de la mecánica humana y física del re-sujeción manual.
Cuando una pieza requiere mecanizado en múltiples caras, un operario debe pausar el ciclo, eliminar las virutas acumuladas, soltar la mordaza, limpiar las superficies paralelas, voltear el componente y volver a sujetarlo contra los topes.
Incluso con un operador cuidadoso y paradas precisas, esto introduce un desplazamiento de la referencia. La relación entre las características de la cara superior mecanizadas en la primera configuración y las características de la cara inferior mecanizadas en la segunda configuración puede desalinearse. Cuando un plano de ingeniería requiere una precisión de posición exacta entre características en caras opuestas, depender de giros manuales en una fresadora de 3 ejes aumenta el riesgo de errores de calidad. 2. Mecanizado simultáneo de 5 ejes: Superando los problemas de referencia y la deflexión de la herramienta Un verdadero centro de mecanizado de 5 ejes añade dos ejes de rotación al movimiento lineal estándar. En una configuración típica de mesa giratoria, la mesa se inclina hacia adelante y hacia atrás a lo largo del eje A y gira 360 grados completos a lo largo del eje C.La ventaja de ingeniería: fresas cortas y rígidas
Cada herramienta de corte actúa como una viga en voladizo. A medida que aumenta la distancia entre el portaherramientas y la punta de corte, la herramienta se vuelve exponencialmente más flexible.
La deflexión de la fresa es directamente proporcional al cubo de la longitud extendida: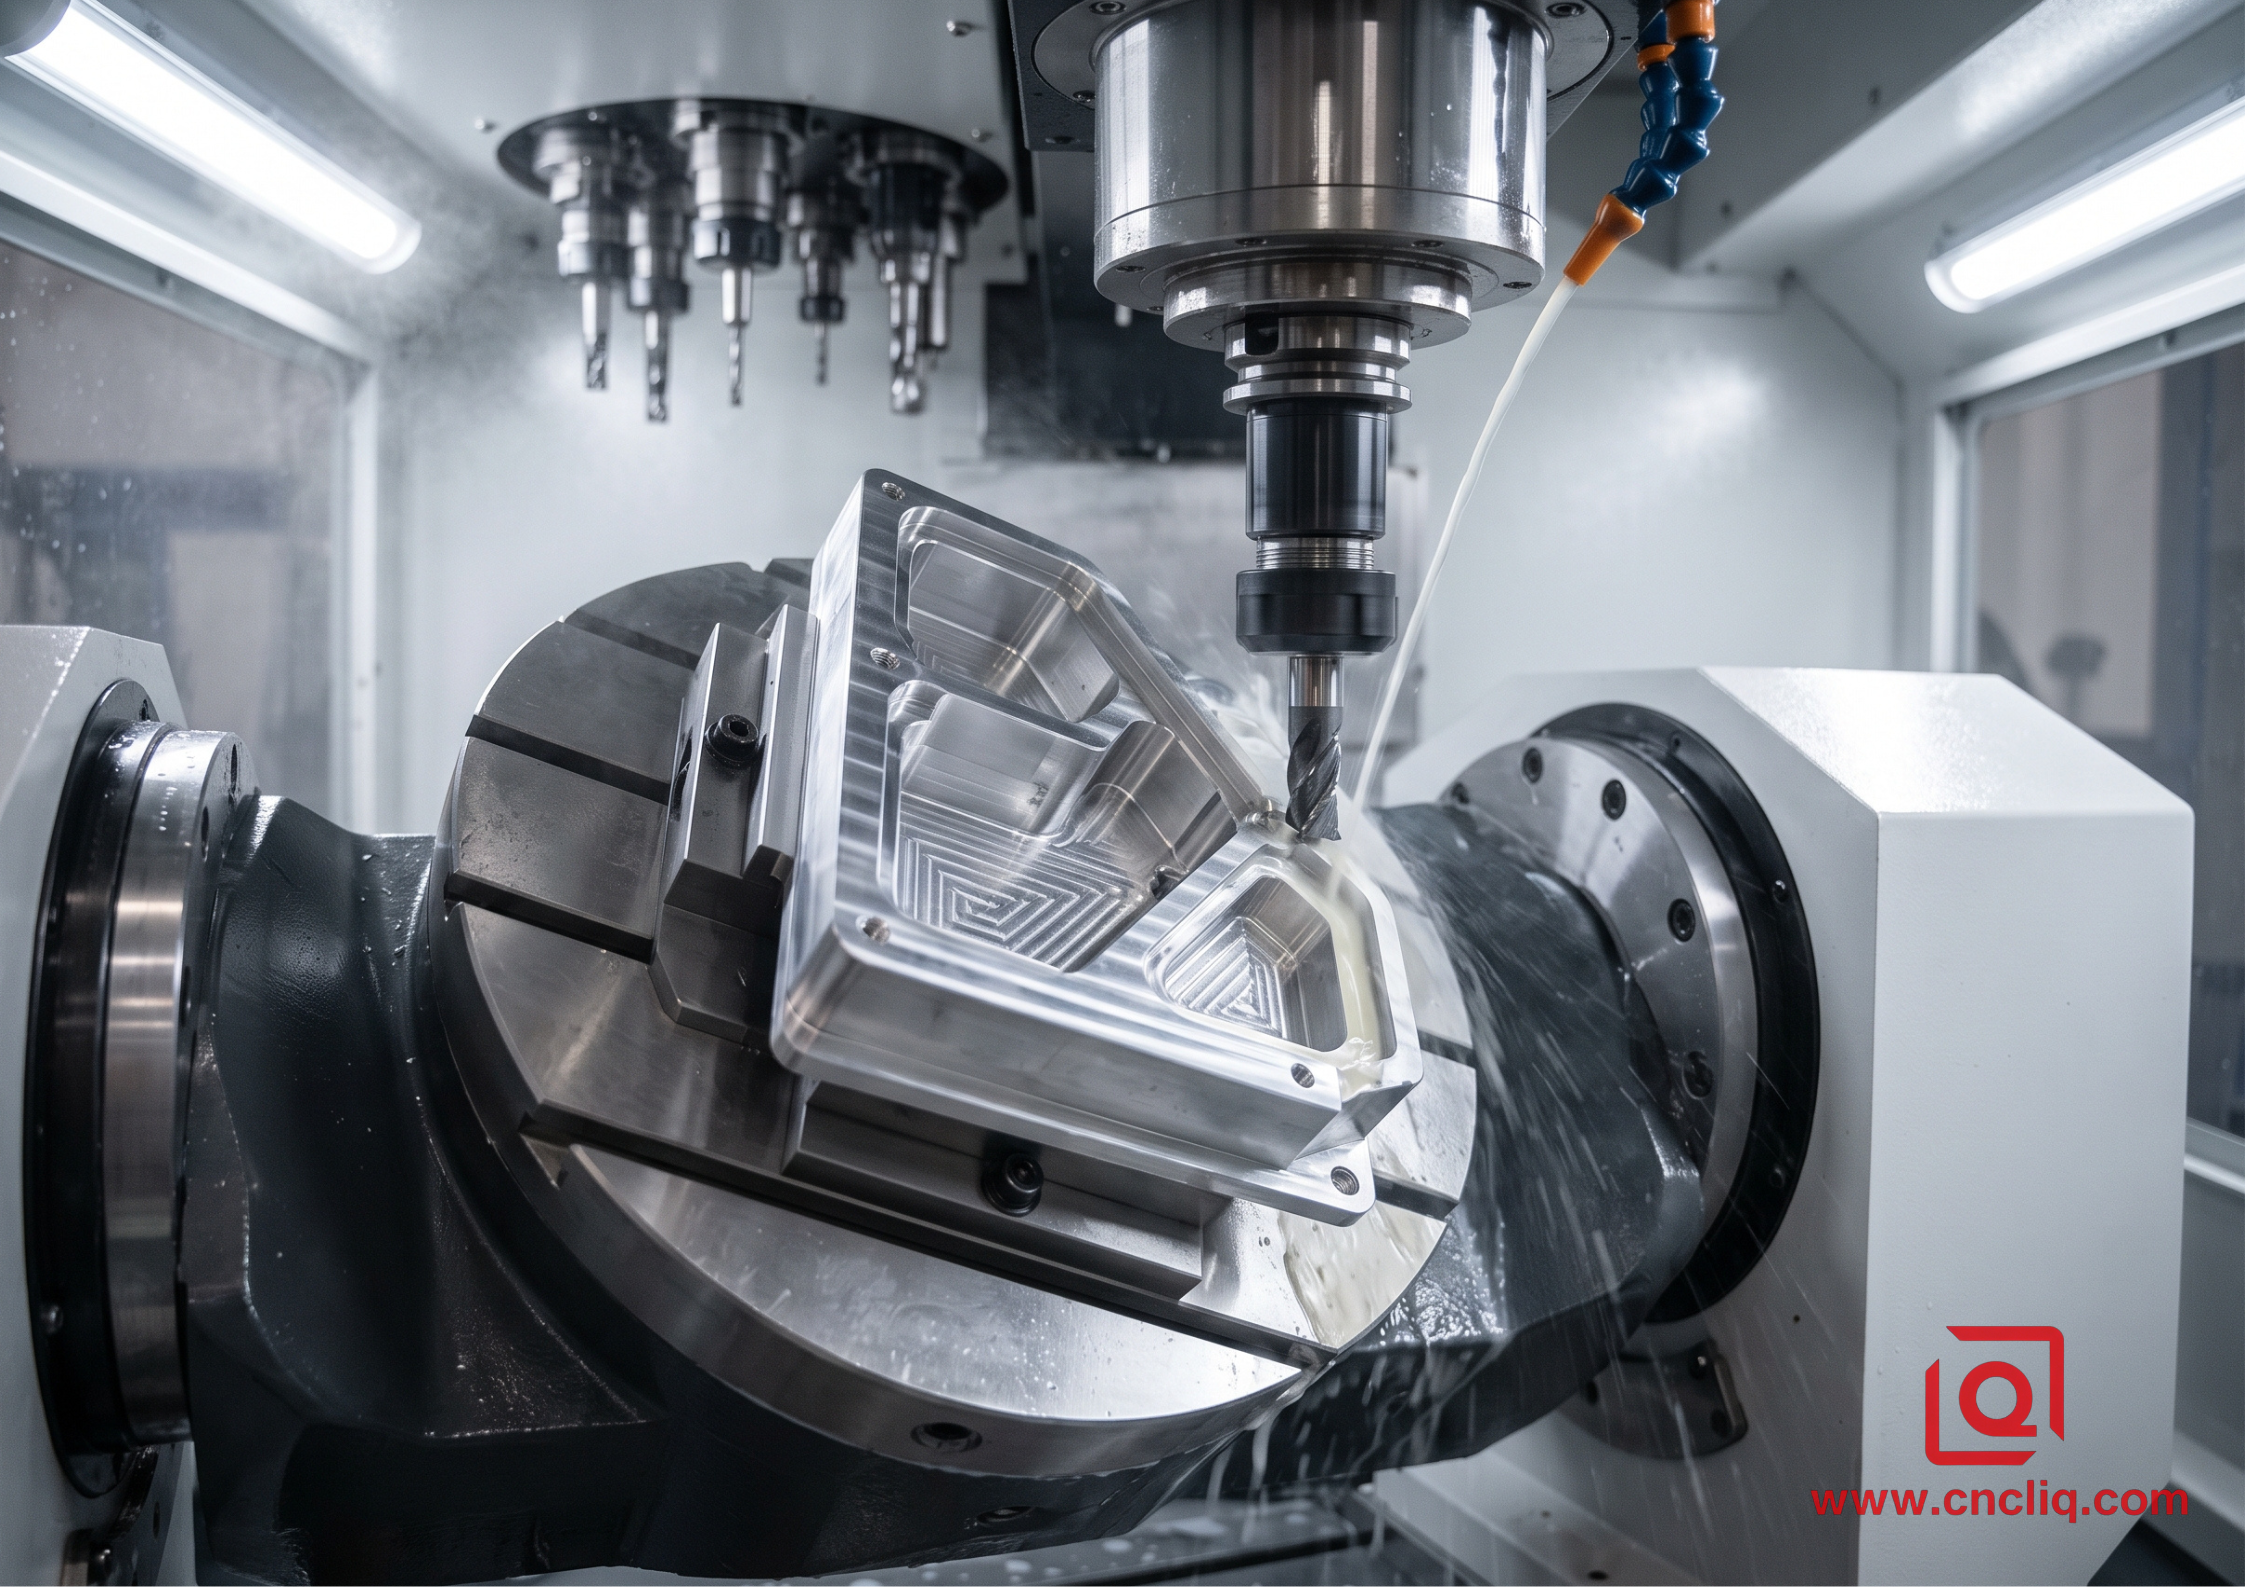
Alcance extendido de la herramienta (cavidad de 3 ejes):
|=== Portaherramientas ===|==================== Vástago extendido ====================> [Riesgo de vibración y deflexión]

Orientación de la pieza inclinada (cavidad de 5 ejes):
|=== Portaherramientas ===|==== Cortador corto ====> [Alta rigidez y acabado superficial estable]
Eliminación del reposicionamiento manual
Debido a que una máquina de 5 ejes presenta múltiples caras a la herramienta de corte en un solo programa, todos los orificios críticos, puertos laterales, alojamientos de sellado y pasadores de montaje comparten el mismo origen de coordenadas de la máquina. El error de transferencia de datos entre lados se elimina prácticamente, protegiendo las relaciones posicionales precisas indicadas en el dibujo 2D.
3. Centros de torneado-fresado: La verdadera arquitectura "integrada"
Los centros de torneado-fresado combinan un husillo de torno de alta velocidad con un cabezal de fresado motorizado superior y un husillo secundario sincronizado. En lugar de sujetar una pieza fija y hacer girar una herramienta, una máquina de torneado-fresado puede hacer girar la pieza de trabajo, hacer girar la herramienta o mantener ambas en movimiento coordinado.
Transferencia sincronizada del husillo:
[ Husillo principal de torneado ] ===> Barra sujeta ---> Perfilado de torneado y fresado de agujeros transversales

v Recogida dinámica sincronizada
[ Receptor del subhusillo ] <=== Recogida de pinza de precisión <-+ Corte de material y acabado Parte trasera
Cuando un un componente de aluminio es fundamentalmente cilíndrico, como una carcasa de sensor escalonada, un cuerpo de válvula, un colector hidráulico roscado o un manguito de fluido con puertos laterales; su procesamiento en tornos y fresadoras separados genera fricción operativa. Las piezas permanecen en contenedores de taller entre operaciones, las virutas se acumulan en orificios ciegos y el reajuste añade errores de concentricidad.
margin-right: auto;" src="https://ptwebimg-9.pinshop.com/i/2026/09/09/foh1nk-0.png" alt="Choosing the Right CNC Process for Custom Aluminum Parts3.png" width="535" height="378">La arquitectura de torneado-fresado aborda esto mediante una secuencia integrada:
El componente completo cae en el recolector de piezas terminado, con la alineación axial entre los orificios delantero y trasero preservada.
4. Comparación de ingeniería: Matriz de capacidades del proceso
| Parámetro de evaluación | Fresado CNC de 3 ejes | Mecanizado de 5 ejes | Centro de fresado y torneado de doble husillo |
| Ajuste geométrico típico | Placas planas, perfiles de un solo plano, cavidades abiertas | Carcasas prismáticas de múltiples caras, Cavidades socavadas | Cuerpos redondos torneados con orificios transversales y superficies planas |
| Sujeciones comunes para piezas | Tornillos Kurt, mordazas blandas, placas de sujeción | Tornillos autocentrantes, piezas con agarre de cola de milano | |
| Configuraciones para una pieza de 6 lados | De 2 a 4 giros manuales | De 1 a 2 configuraciones en total | 1 configuración (realizada en una sola operación) subhusillo) |
| Posición verdadera de la característica | Depende de la repetibilidad de la localización manual | Mantenido dentro de un único marco de referencia de coordenadas | Concentricidad bloqueada en una única ejecución de la máquina |
| Estrategia de longitud de herramienta | Requiere herramientas de largo alcance para elementos altos | Inclina la pieza para usar herramientas cortas y rígidas | Herramientas de torneado cortas y cabezales de fresado rígidos |
| Consistencia del acabado superficial | Posibles líneas de desajuste de herramientas en los giros | Fusionamiento uniforme de la superficie en ángulos caras | Exterior/interior torneado con un solo punto, superficies planas fresadas uniformemente |
| Costo adicional de configuración y programación | Costo adicional de programación de bajo a moderado | Alto (requiere simulación de detección de colisiones en 3D) | Tiempo de configuración elevado, alta eficiencia una vez en funcionamiento |
| Prototipos a lotes de producción medianos | Prototipos complejos a series de producción recurrentes | Volúmenes medianos a altos, series continuas con alimentación por barras |
5. Caso práctico en planta: Carcasa óptica para un sensor autónomo
Un análisis práctico de una carcasa de sensor personalizada ilustra cómo la adaptación de la geometría del componente a la cinemática de la máquina cambia resultados.
La pieza y los requisitos funcionales
Una empresa de ingeniería extranjera desarrolló un barril óptico de aluminio 6061-T6 para un sistema de detección exterior. La carcasa cilíndrica presentaba características funcionales críticas:
Flujo original de varias máquinas:
[Torno: Torneado de orificios] --> Transferencia manual --> [VMC: Indexación rotativa del 4.º eje] --> Transferencia manual --> [VMC: Inversión para ranura de sellado]
* Tres configuraciones independientes, intervención del operador en cada etapa, riesgo de rayaduras en las caras de sellado.Dificultades en el taller
En este flujo de trabajo multimáquina, la inspección de calidad presentó problemas persistentes:
Flujo consolidado de fresado-torneado:
[Husillo principal: Alimentación de barra]

--> Torneado de un solo punto del orificio interior y perfil exterior

--> El cabezal de herramientas motorizado fresa 4 ventanas de conexión laterales mediante indexación del eje C

--> El subhusillo iguala las RPM y sujeta el diámetro exterior acabado con pinzas de latón lisas

--> La herramienta de separación separa el componente acabado de la barra en bruto
[Subhusillo: Retracción y acabado]

--> Mecanizar la parte posterior plana y girar la ranura de la junta tórica en una sola pasada.
* Sin manipulación manual, ciclo continuo, referencia de datos constante.
La solución de torneado-fresado
El proceso de mecanizado se consolidó en un centro de torneado-fresado de doble husillo alimentado directamente con barras redondas de aluminio extruido:
- start="1"
Resultados en planta
6. Reglas prácticas de DFM para el diseño de Piezas de aluminio personalizadas
Al preparar modelos CAD 3D y planos de ingeniería 2D para su revisión en fabricación, los ajustes prácticos pueden ayudar a alinear los diseños con las capacidades de la máquina:
Preguntas frecuentes
P1: ¿Cómo sé si mi pieza de aluminio requiere mecanizado de 5 ejes en lugar de una configuración más económica de 3 ejes?
Verifique las referencias de los puntos de referencia y los perfiles de cavidad profunda.
Si la impresión enlaza características en 3 o más caras con límites de posición reales inferiores a 0,03 mm, una fresadora de 3 ejes obliga a realizar múltiples giros manuales, lo que provoca errores de apilamiento de la fijación en cada paso. Una configuración en una mesa de 5 ejes elimina por completo ese riesgo. A continuación, observemos las cavidades profundas: si la profundidad supera cuatro veces el radio de la esquina, el mecanizado de 3 ejes requiere fresas largas y delgadas que vibran y se desvían. Si se inclina la pieza sobre un soporte de 5 ejes, una fresa corta y rígida alcanza la profundidad máxima a gran velocidad sin dañar el acabado de las paredes.P2: ¿Por qué se prefiere el 6061-T651 al 6061-T6 estándar para piezas fresadas complejas de paredes delgadas?
La clave está en el código de temple "51".Tras el tratamiento térmico de solución, la fresadora estira mecánicamente la placa entre un 1 % y un 3 % para eliminar las tensiones internas irregulares. El acero T6 estándar mantiene la tensión atrapada en la superficie. Si se eliminan bordes delgados, cavidades profundas o paredes irregulares del acero T6 estándar, la pieza se deformará en cuanto se suelte la mordaza. El uso de 6061-T651 mantiene la materia prima plana, predecible y estable durante todo el proceso de desbaste intensivo.
P3: ¿Cuándo resulta más rentable un centro de torneado y fresado CNC que operar por separado con torno y fresadora?
Un centro de torneado y fresado es la mejor opción cuando una pieza redonda o cilíndrica requiere conductos de fluido perforados transversalmente, patrones de pernos radiales o superficies planas fresadas que deben alinearse con precisión con orificios internos torneados. En máquinas separadas, se paga por configuraciones CAM duales, mordazas blandas de fresado personalizadas para sujetar un cuerpo redondo, desbarbado manual entre estaciones y tiempo de carga del operador para cada ciclo, mientras que una fresadora-torneadora de doble husillo alimenta barras redondas continuas, tornea, fresa en vivo, transfiere dinámicamente al subhusillo y deposita una pieza terminada en el contenedor cada pocos minutos sin daños por manipulación.
P4: ¿Se pueden preservar las tolerancias ajustadas logradas en la máquina CNC mediante el anodizado con ácido sulfúrico?
Sí, pero solo si el taller de mecanizado y el equipo de ingeniería calculan el crecimiento químico de la superficie y la pérdida de grabado en las dimensiones previas al mecanizado antes de cortar el metal. El anodizado sulfúrico estándar de tipo II normalmente penetra un 50 % en el sustrato de aluminio y se acumula hacia afuera un 50 % (añadiendo aproximadamente de 0,010 mm a 0,015 mm por superficie, lo que reduce el diámetro del orificio terminado en 0,010 mm).De 0,020 mm a 0,030 mm), mientras que el recubrimiento duro de tipo III se acumula aún más grueso; por lo tanto, los orificios de los cojinetes de precisión y las roscas de paso fino deben cortarse intencionalmente sobredimensionados o taparse con máscaras de goma personalizadas antes de sumergirlos en el baño químico.
P5: ¿Cuál es el error más común de CAD/DFM que aumenta innecesariamente los tiempos de ciclo de CNC de aluminio?
Diseñar esquinas internas cuadradas que lleguen hasta el suelo es la forma más rápida de aumentar los costos de fabricación. Debido a que una herramienta de fresado gira, no puede cortar una esquina vertical interna afilada de 90 grados; Intentar acercarse al objetivo obliga al taller a usar fresas de microdiámetro secundarias con rebajes mínimos, o a configurar una máquina de electroerosión (EDM) para eliminar material que podría evitarse fácilmente permitiendo un radio de redondeo interno al menos 1 mm mayor que los diámetros de las herramientas de fresado estándar.
Haga clic aquí para su consulta 👆
Resumen: Adaptación de la geometría de la pieza a las capacidades de la máquina
No existe una única configuración de máquina CNC que sea la mejor para cada componente de aluminio personalizado.
Revisión de la geometría del componente Definir el perfil, las tolerancias y las cantidades de lote en función de las capacidades de la máquina al inicio del proceso garantiza una producción fluida, una calidad de pieza uniforme y una rentabilidad fiable del proyecto.
Información de contacto
Aviso legal
Todos los artículos técnicos, especificaciones de materiales, recomendaciones de mecanizado y detalles de tratamiento de superficies publicados en este blog son solo para fines informativos y de referencia. Tenga en cuenta que las opiniones generales del blog no reemplazan los acuerdos técnicos firmados. Debido a que las piezas personalizadas varían según el número de lote del material, las calibraciones de la máquina y las tolerancias específicas, las especificaciones de calidad vinculantes se rigen exclusivamente por sus planos CAD aprobados, contratos firmados y planes de calidad formales.
Todos los casos de estudio de clientes presentados en este blog han sido completamente anonimizados y depurados.
Las métricas de rendimiento, los flujos de trabajo de fabricación y las imágenes mostradas sirven únicamente para demostrar nuestras capacidades de mecanizado a medida y no representan un estándar universal para todos los pedidos.Equipo de fabricación de Liqin
Con 18 años de experiencia en ingeniería de precisión, Ningbo Liqin Industry fabrica componentes metálicos de alta tolerancia para exigentes mercados globales. Operamos desde un centro de producción de 6500 m² equipado con más de 150 máquinas, que realizan mecanizado CNC de 4 y 5 ejes, torneado-fresado, extrusión en frío y fundición a presión, todo bajo un mismo techo. Esta configuración nos permite gestionar proyectos sin problemas, desde los conceptos iniciales de CAD hasta los envíos finales. Gestionamos el control de calidad sin concesiones. Tratamos las tolerancias estrictas con la disciplina de ingeniería que requieren. Respaldados por las certificaciones ISO 9001, ISO 13485 e IATF 16949, nuestros ingenieros de control de calidad realizan rigurosos controles IPQC, FQC y OQC en cada lote de producción. Desde el mapeo dimensional con CMM y el perfilado óptico hasta las pruebas de dureza y niebla salina, validamos sus especificaciones críticas por adelantado, para que reciba componentes listos para instalar sin complicaciones de ensamblaje ni costosas paradas de línea. Además de la fabricación, puede contar con nosotros para obtener tiempos de respuesta de dos horas a las nuevas solicitudes de cotización, asistencia directa para el muestreo de prototipos y envíos de exportación sin contratiempos en Europa, Norteamérica, Asia y Oceanía.
Agradecemos sus consultas y muestras.Visite nuestro sitio web o contáctenos directamente para obtener un presupuesto competitivo.
Blogs relacionados

Ethan Zhang
Especialista en procesos de fabricación de metales y mecanizado de precisión
Compartimos información sobre forja en frío, fundición a presión, fundición de metales y mecanizado CNC de piezas de cobre, aluminio y acero inoxidable, ayudando a ingenieros y compradores a optimizar el diseño de piezas, los procesos de fabricación y los costos de producción.
Etiqueta: