Si sacas un lingote de aluminio del almacén de materia prima, lo montas y pulsas el botón verde sin antes ajustar tu estrategia de fijación y el cálculo del ciclo, ya estás perdiendo margen. El mecanizado de piezas de aluminio personalizadas para programas OEM rara vez se trata de si se puede realizar un corte. Se trata de cómo se comporta la geometría una vez que se liberan las tensiones internas, cuántas configuraciones puedes eliminar antes de que se acumule la excentricidad y de hacer coincidir el número de características en bruto con la configuración correcta del husillo.
Lleva un plano a cualquier taller real. Verá barras, placas y extrusiones personalizadas de aluminio 6061-T6 moviéndose entre bancadas de 3 ejes, muñones multieje y subhusillos con herramientas motorizadas. Cada cambio de configuración implica manipulación humana, variación en la transferencia de datos y retardo de ciclo.
Analicemos cómo evaluamos las geometrías de las piezas, configuramos las trayectorias de las herramientas y seleccionamos el proceso de mecanizado CNC exacto para la producción OEM de aluminio personalizado.
1. Templado del material, alivio de tensiones y realidades de las aleaciones de aluminio
Antes de ajustar las trayectorias de las herramientas a los husillos, observe su pieza en bruto. En la fabricación OEM, el 90% del mecanizado personalizado de aluminio gira en torno a tres grados distintos: 6061-T6, 7075-T6 y 5052-H32. Cada uno corta de manera diferente, disipa el calor de manera diferente y se desplaza bajo tensión residual de manera diferente.
Para detener esa reacción en cadena, la selección del temple y el equilibrio entre el desbaste y el acabado son tan importantes como las velocidades de avance y de corte
- 6061-T6 (El caballo de batalla): El límite elástico se sitúa cerca de los 276 MPa.Se mecaniza con precisión, produce virutas rizadas predecibles bajo carburo pulido y admite anodizado tipo II y tipo III (capa dura) con resultados estéticos uniformes. ¿El inconveniente? Las elevadas tensiones residuales internas derivadas del tratamiento térmico. Si se mecanizan cavidades asimétricas profundas en una fresadora de 3 ejes, la pieza se curvará a lo largo del eje longitudinal 0,20 mm o más en el momento en que se suelten las mordazas.
-
7075-T6 (Alta tensión y grado aeroespacial): La resistencia a la fluencia supera los 503 MPa. El zinc es el principal elemento de aleación. Se astilla con nitidez, deja acabados superficiales brillantes y mantiene el acoplamiento de la rosca bajo un par de torsión severo. Pero corta con mayor rigidez, provoca un desgaste más rápido del flanco en las fresas y requiere configuraciones rígidas para eliminar la resonancia.
-
5052-H32 (Carcasas y Carcasas Soldadas): Aleación de magnesio, no tratable térmicamente. Altamente dúctil. Si se intentan realizar pasadas de acabado a alta velocidad en cavidades profundas de 5052, las virutas se adhieren a las ranuras de la herramienta. Se produce acumulación de filo (BUE) en minutos a menos que se utilice refrigerante a través del husillo a alta presión y fresas monofilar de alto ángulo de ataque.
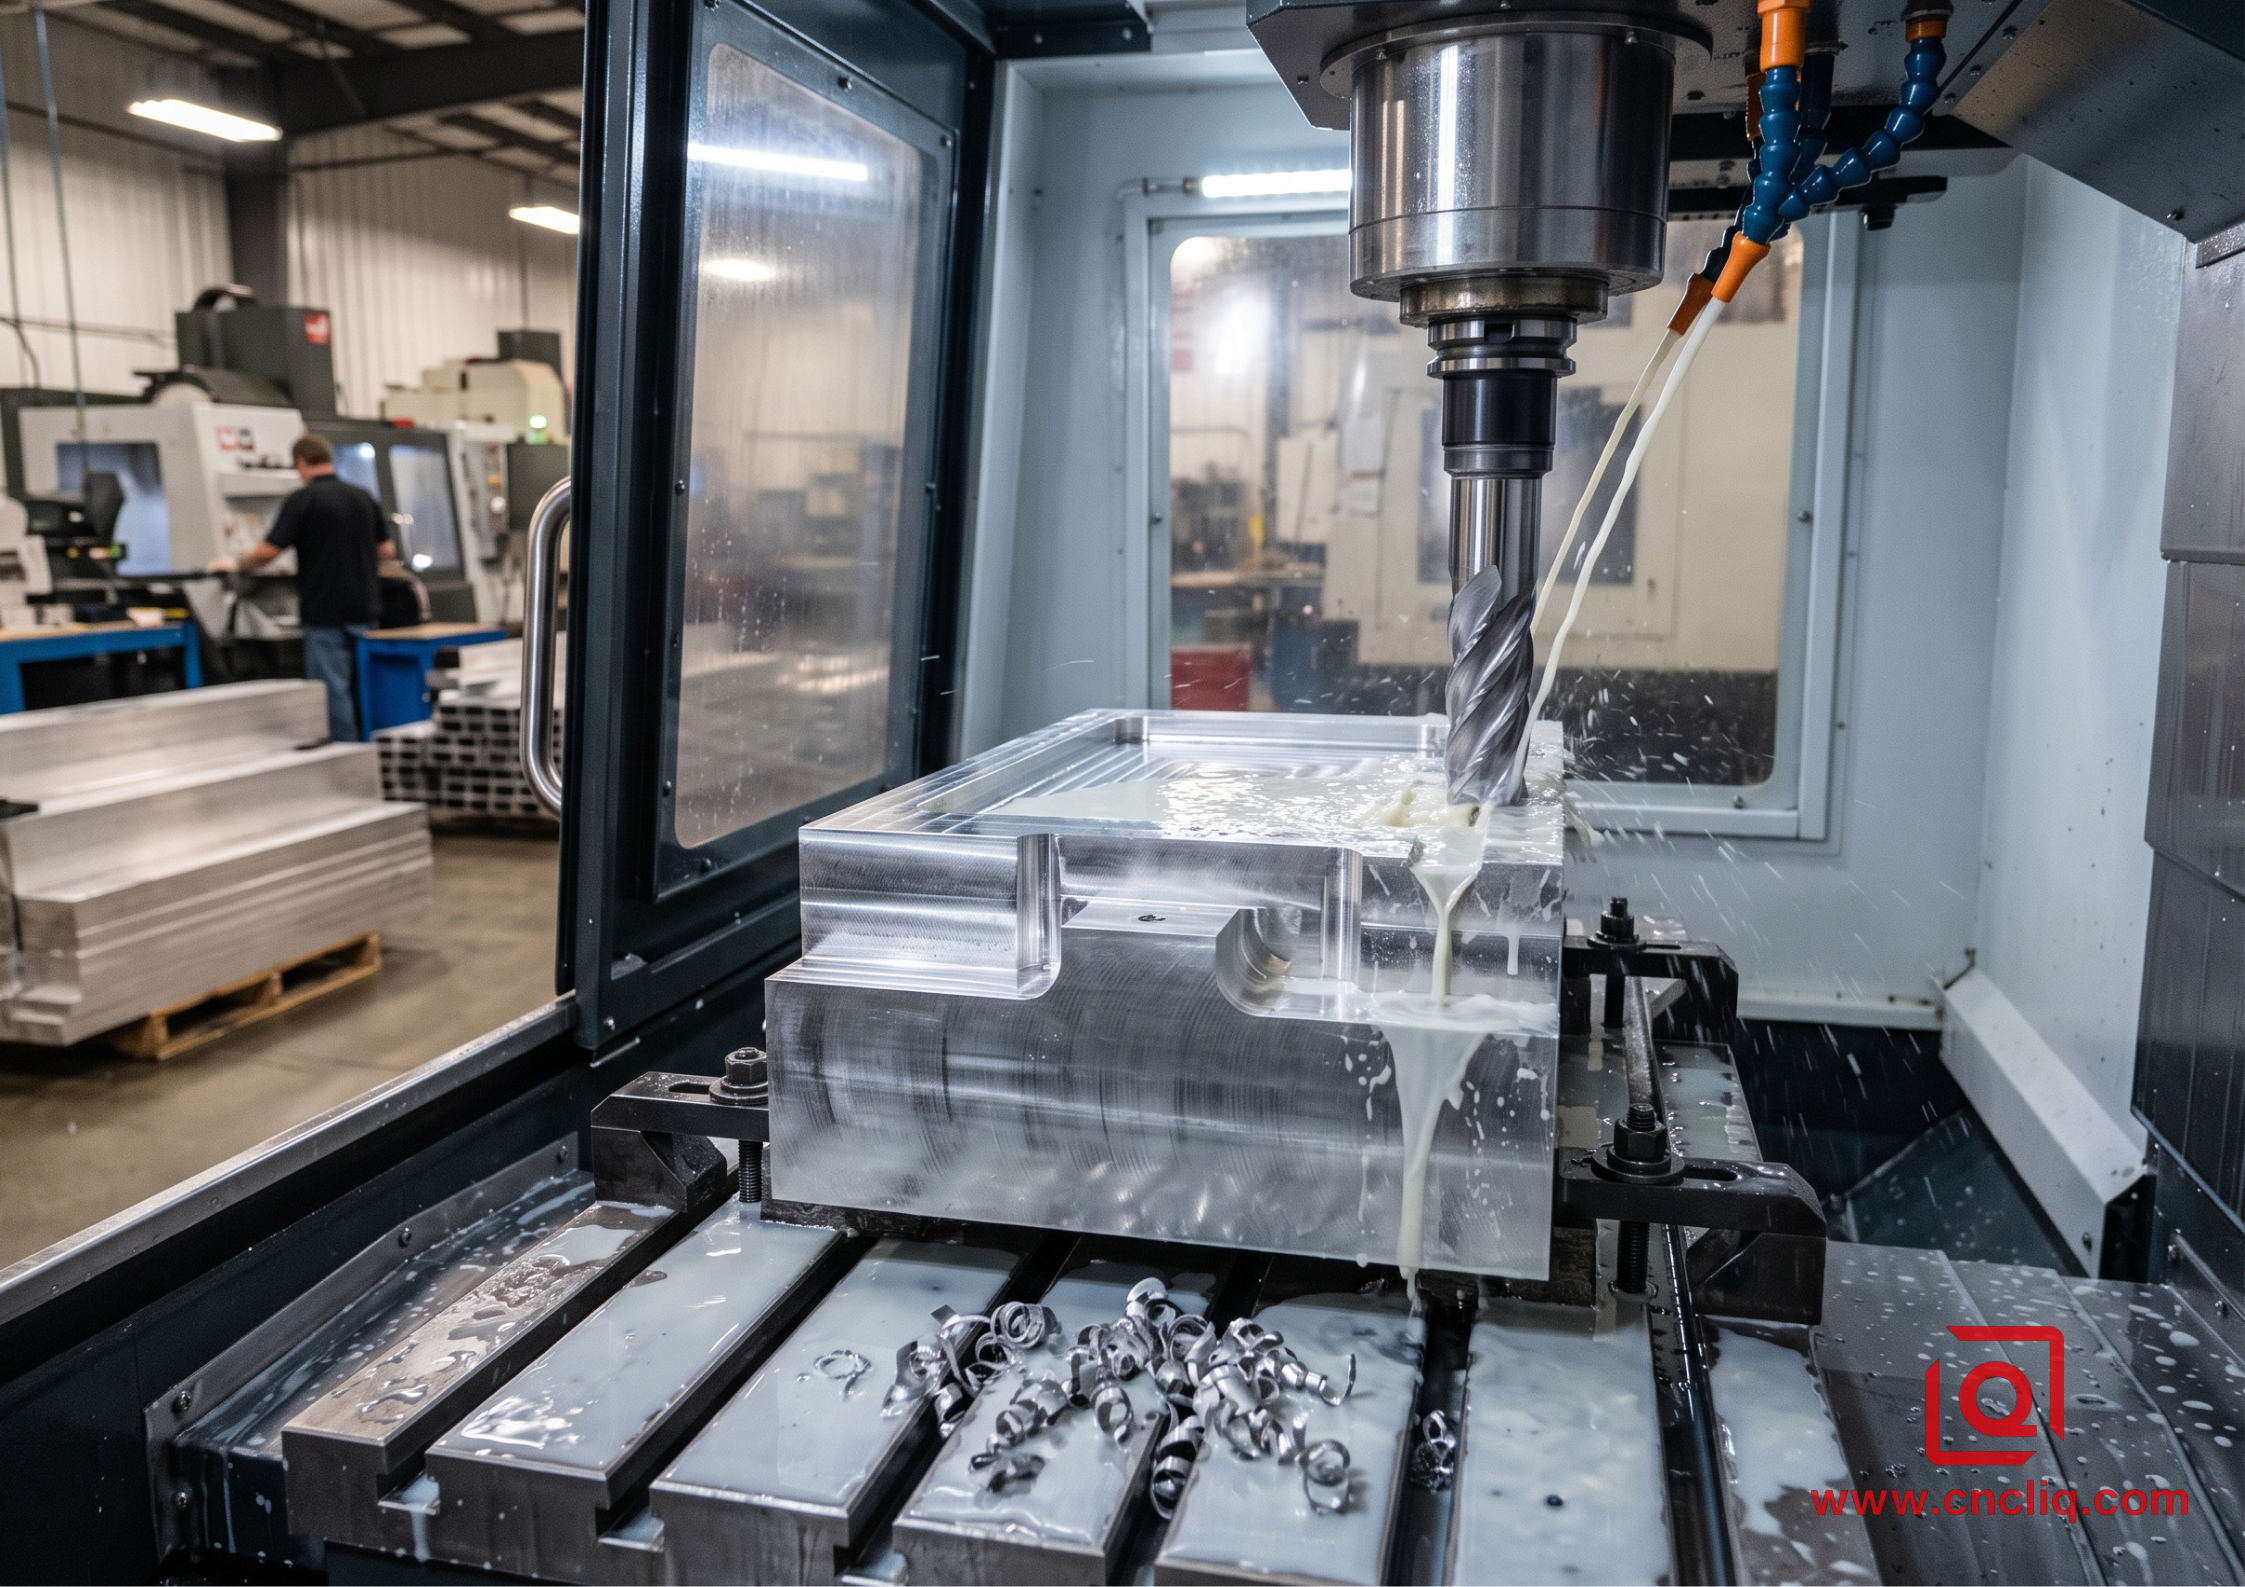
El límite de ingeniería para 3 ejes no es la capacidad; es la acumulación de configuración. Cada vez que un operario rompe una abrazadera, gira un bloque y vuelve a marcar un detector de bordes o una sonda Renishaw, se introduce aproximadamente ±0,015 mm de acumulación de tolerancia posicional.
Ideal para:
-
Disipadores de calor, placas de soporte, colectores planos, bases de montaje de sensores, paneles de chasis estructurales.
-
Funciones accesibles desde una o dos direcciones de sujeción paralelas.
-
Prototipos y volúmenes medios donde la inversión en accesorios hidráulicos personalizados no supone un coste adicional. sentido.
3. Fresado e indexación de 4 ejes: Abordando características radiales sin operaciones múltiples
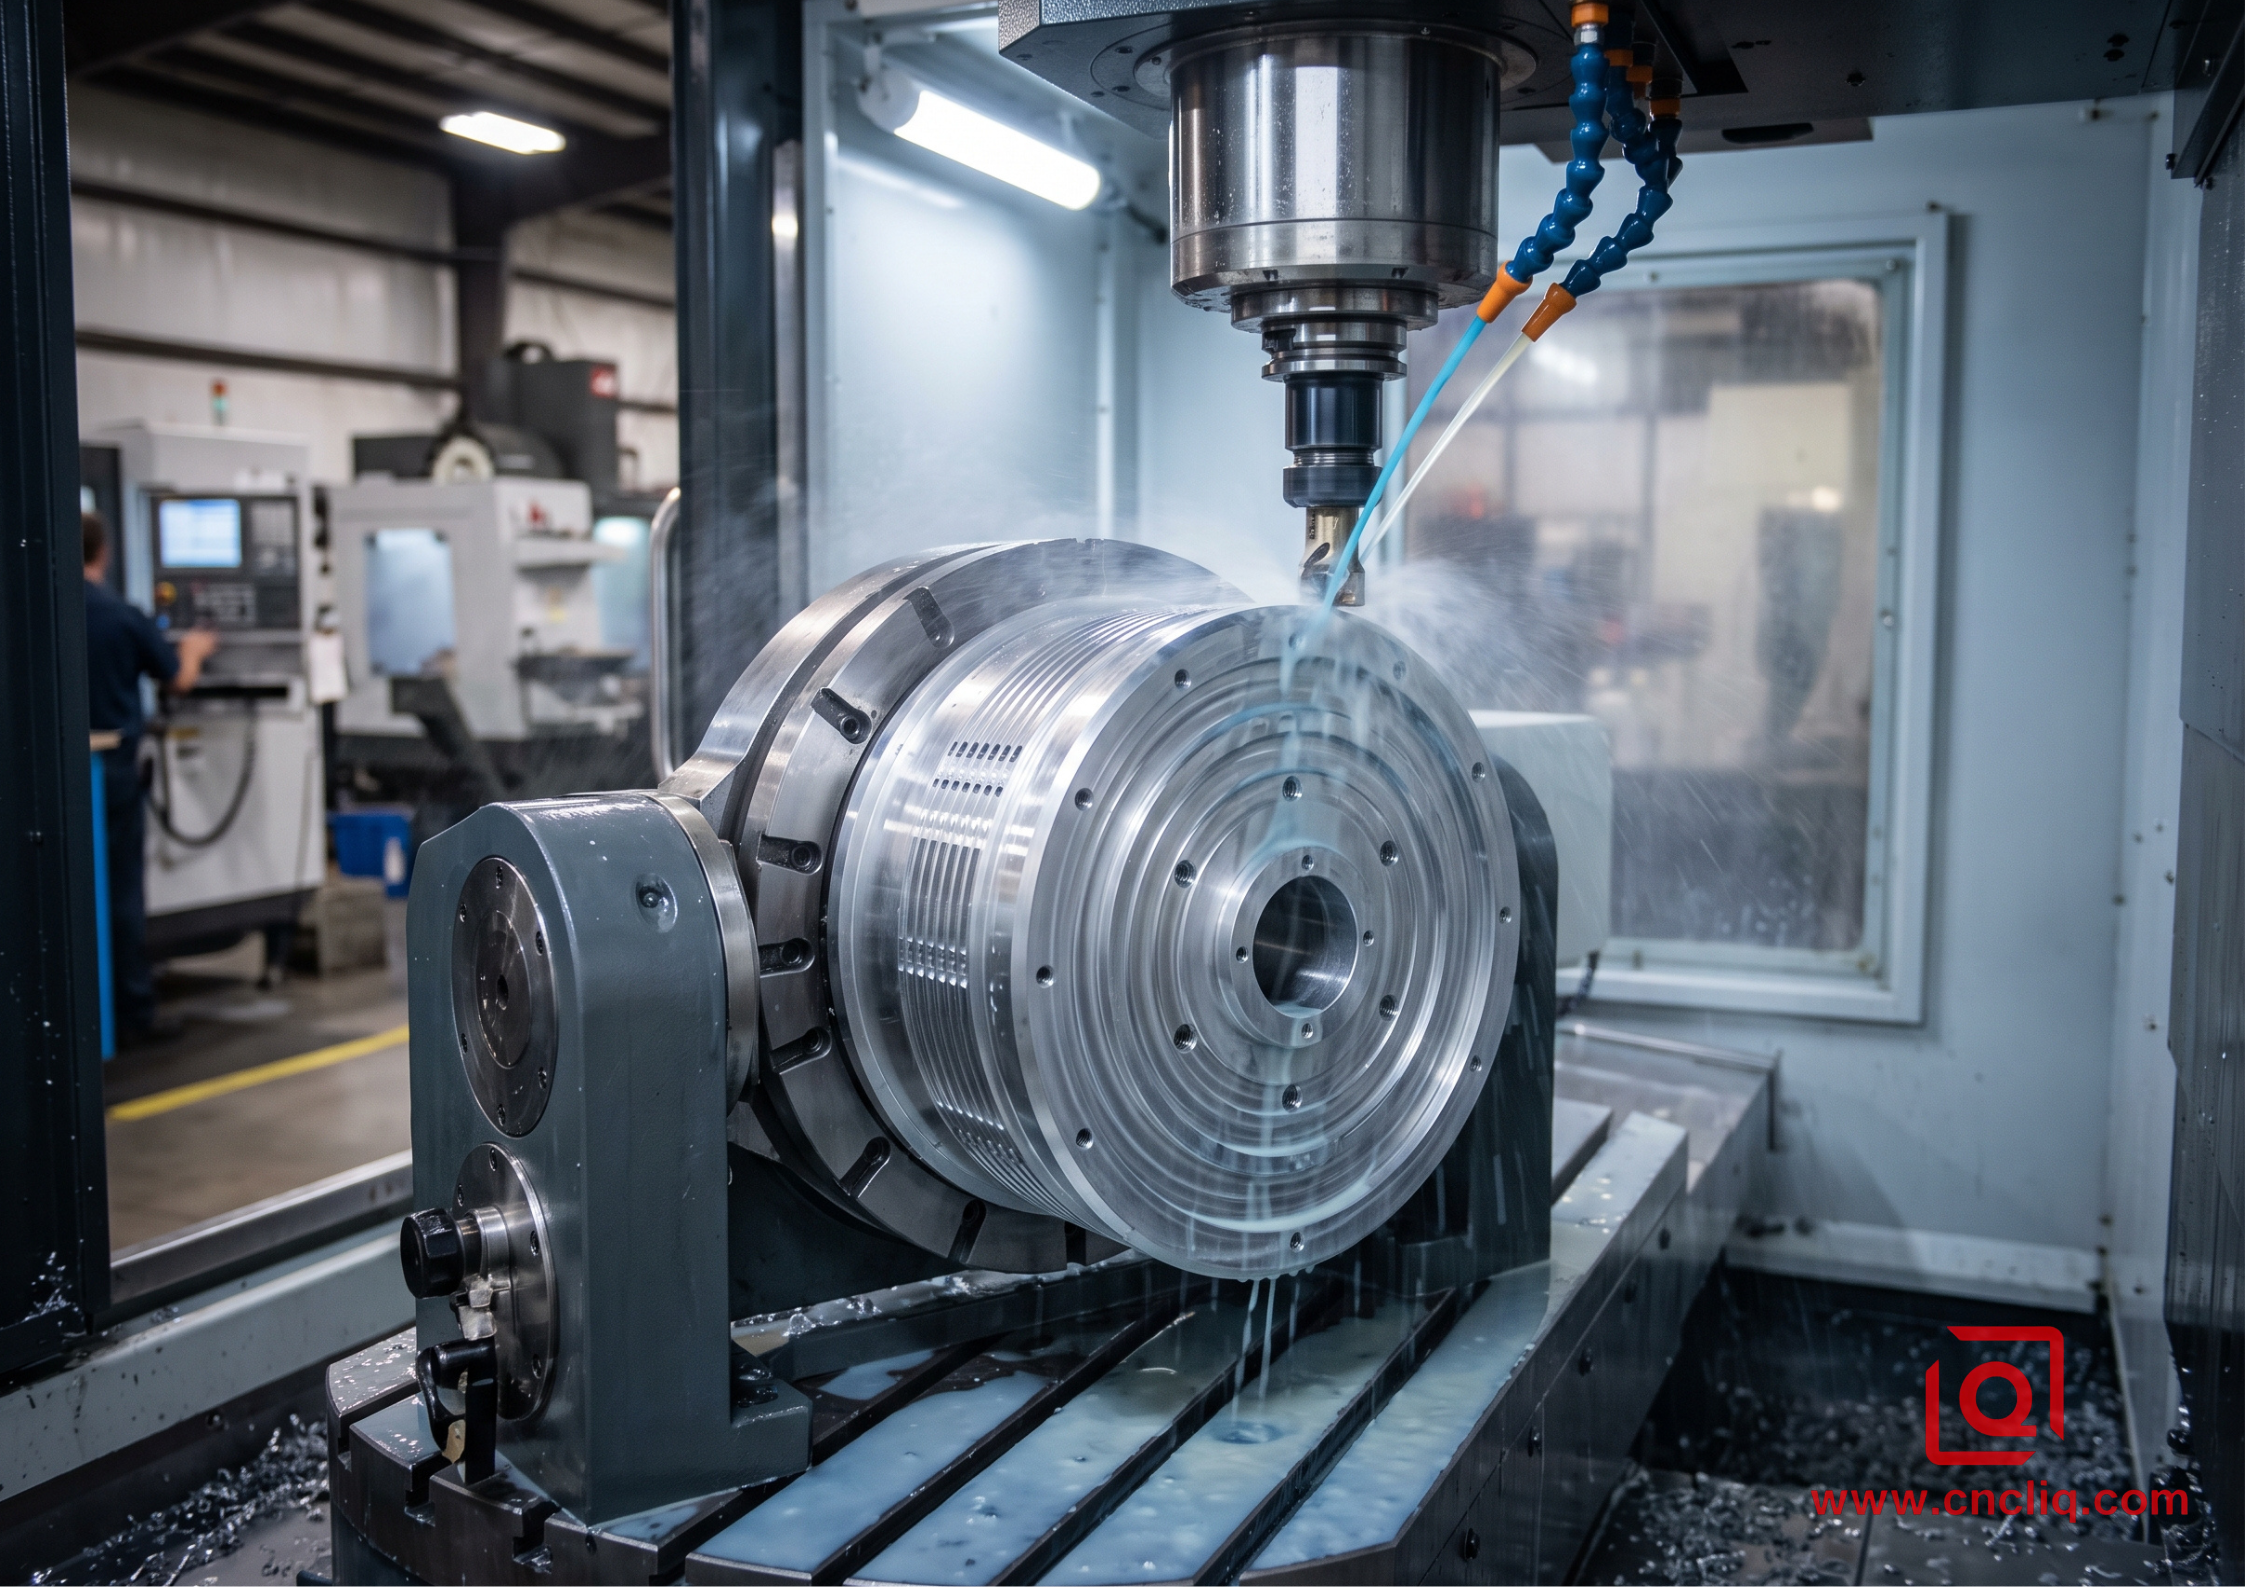 Reduce los tiempos de configuración, lo que permite trabajar en turnos sin supervisión en lotes de tamaño medio.
Si su componente tiene orificios transversales, puertos de aceite angulares o ranuras de refrigeración perimetrales envolventes, pasar de una configuración pura de 3 ejes a una de 4 ejes con indexación rotativa o de tipo lápida reduce los costos unitarios entre un 18 % y un 30 % solo con la reducción de mano de obra.
4. 5 ejes Simultáneo & 3+2 Mecanizado: Ángulos compuestos y cavidades profundas
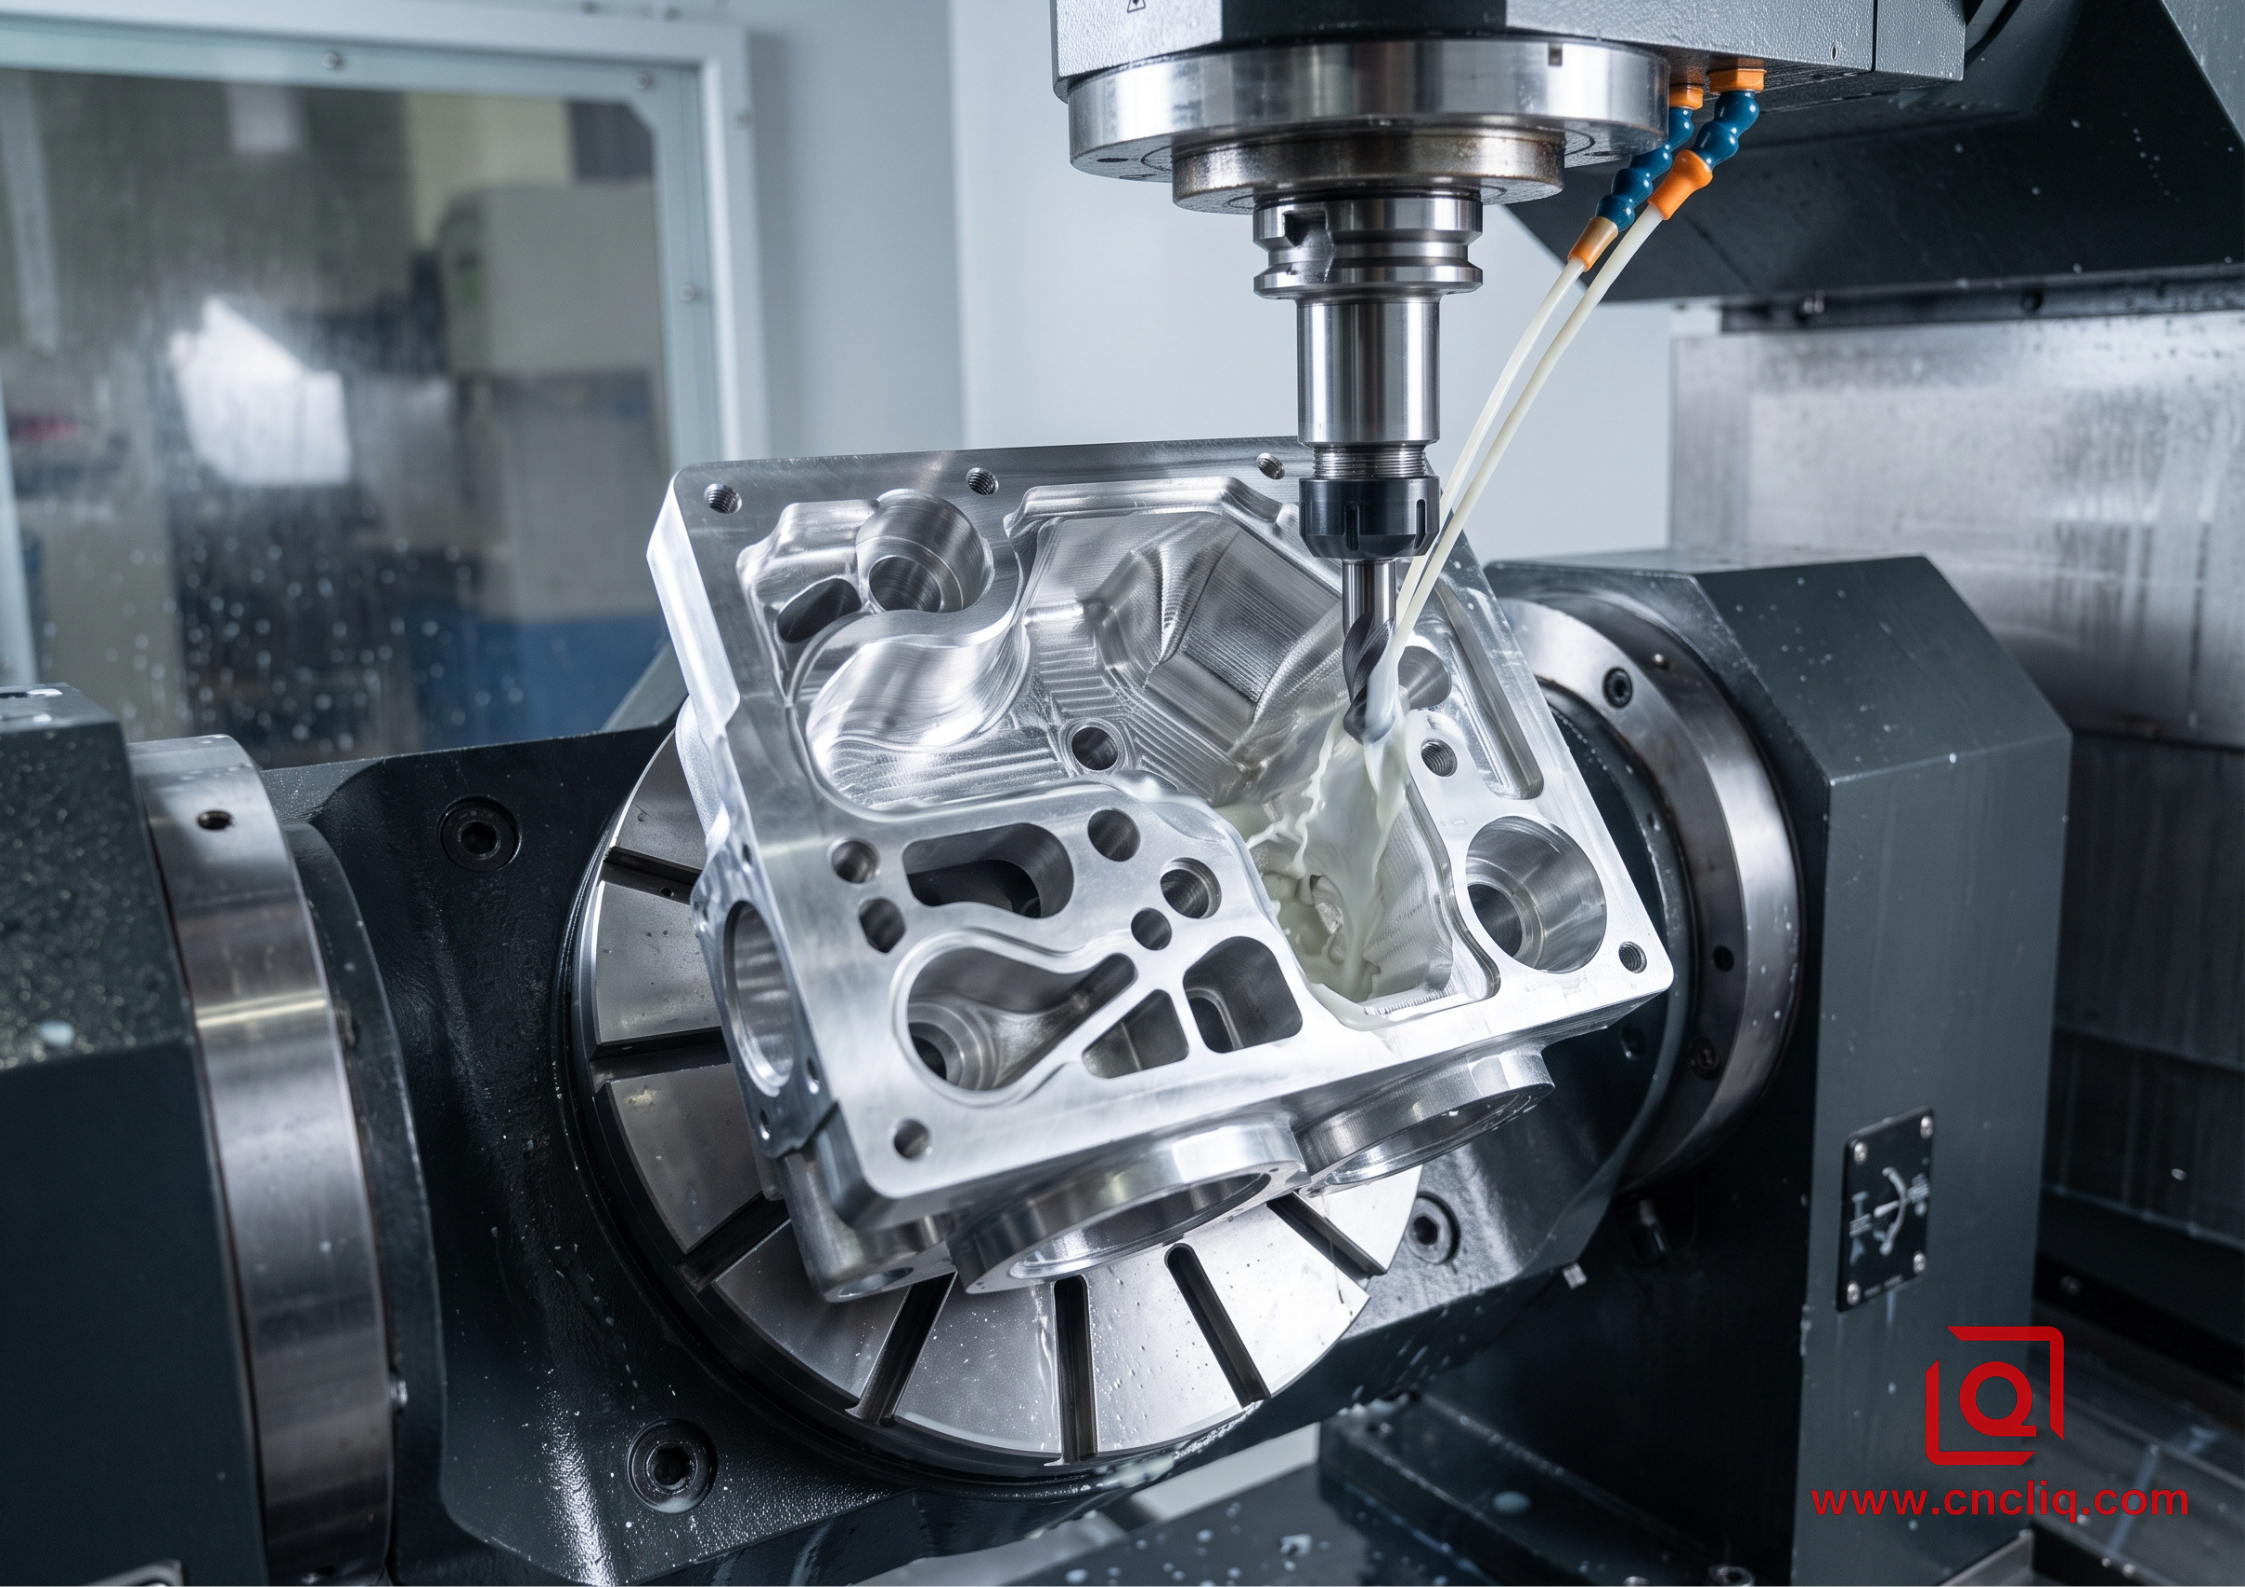
Al inclinar la pieza hacia el husillo, se reemplaza una fresa de extremo de cuello reducido de 150 mm extendida por una herramienta corta rígida de 35 mm.La física cambia instantáneamente: la deflexión de la herramienta aumenta con el cubo de la longitud del voladizo (L³). Una fresa más corta permite triplicar la carga de viruta, mantener acabados de pared lateral Ra 0,8 µm sin marcas de vibración y eliminar el acabado manual en banco.
Parámetros del proceso de 5 ejes & Umbrales de ingeniería
| Atributo de mecanizado |
Mecanizado vertical de 3 ejes |
Indexación de 4 ejes |
5 ejes (3+2 y simultáneo) |
| Tolerancia posicional típica |
±0.020 mm a ±0.050 mm |
±0.015 mm a ±0.030 mm |
±0.005 mm a ±0.012 mm |
|
| Enfoque de sujeción primaria |
Tornillos, mordazas blandas, abrazaderas de punta |
Mandril de 4.º eje, contrapunto, muñón |
Sujeción de punto cero, cola de milano stock |
| Relación longitud-diámetro de la herramienta |
Hasta 8:1 (alto riesgo de deflexión) |
Hasta 6:1 |
3:1 o menos (holgura inclinada) |
| Operaciones de configuración necesarias |
De 3 a 6 pasos de manejo |
De 1 a 2 pasos de manejo |
De 1 a 2 pasos de manejo ("Listo en uno") |
|
Placas planas, prismas, carcasas simples |
Características transversales del eje, levas, ranuras radiales |
Colectores multifacéticos profundos, carcasas de pared delgada |
5.Multitarea de torneado y fresado: Geometría simétrica con exigencias fuera del eje
Cuando una pieza OEM de aluminio comienza como una barra redonda pero termina con círculos de pernos perforados transversalmente, ranuras de fresado descentradas y pistas de rodamiento internas de precisión, pasarla por un torno independiente y transferirla a una fresadora vertical introduce riesgo de excentricidad.
Los centros de torneado-fresado equipados con herramientas motorizadas (cabezales de fresado en el eje B, interpolación del husillo en el eje C y desplazamiento en el eje Y) combinan el torneado y el fresado en una sola unidad.
-
El alimentador de barras de alta presión introduce barras redondas de 6061-T6 a través del husillo principal.
-
Las plaquitas de torneado realizan el desbaste y el acabado de los rodamientos de diámetro exterior/interior con una tolerancia ISO de grado IT6 (dentro de 0,008 mm).
-
El husillo principal se bloquea o interpola como un eje C rotatorio mientras las herramientas motorizadas de 12 000 RPM se insertan desde el eje C. Torreta para fresar superficies planas externas, grabar códigos de identificación y roscar agujeros ciegos.
Un subhusillo sincronizado avanza, sujeta el diámetro exterior terminado, separa la pieza con una cuchilla de carburo y termina la cara posterior.
La pieza terminada cae sobre la cinta transportadora de recogida de piezas cada 90 segundos, completa.Sin intervención del operario, sin desbarbado secundario y con una desviación total entre las características delanteras y traseras inferior a 0,008 mm.
Un cliente automotriz de primer nivel del extranjero se puso en contacto con nuestro departamento de ingeniería debido a un problema de producción en una carcasa de sensor de radar de aluminio 6061-T6 personalizada.
El problema de ingeniería:
-
Geometría: Una cavidad de blindaje interior profunda, paredes de sellado periféricas delgadas (1.20 mm nominales), cuatro orificios de montaje radiales M3 y un requisito de planitud crítica de la ranura de sellado de 0,015 mm en una diagonal de 120 mm.
Modo de fallo: En su proceso de mecanizado de 3 ejes anterior, las fuerzas de sujeción en tres mordazas de máquina independientes introdujeron deformación elástica durante el corte. Al liberarse la presión de la mordaza, las paredes delgadas se expandieron, reduciendo la planitud de la ranura de sellado a 0,038 mm. Además, la transferencia de datos entre operaciones provocó que los orificios radiales M3 se desviaran de su posición real en 0,060 mm con respecto al dato de la cavidad principal.
Nuestra solución de ingeniería:
- Preparación del material: Se añadió una lengüeta de cola de milano de sacrificio de 3,0 mm a la parte inferior de la barra extruida 6061-T6 en bruto, sujeta en una pantalla neumática de autocentrado de punto cero de 5 ejes.Fuerza de sujeción localizada completamente en la pestaña: compresión nula en la pared lateral.
Desbaste: Se desbasó la cavidad principal a 14 000 RPM con una fresa de carburo de 12 mm de 3 filos con recubrimiento DLC. Se ajustó una profundidad de corte axial (ap) de 12,0 mm y un avance lateral (ae) de 1,8 mm, manteniendo el fresado trocoidal de alta velocidad para minimizar la presión de corte.
Estabilización térmica: Se dejó material de 0,35 mm en todas las superficies internas y externas. Se dejó reposar el lote en un baño de refrigerante a temperatura ambiente durante 2 horas para normalizar la temperatura y liberar las tensiones internas de la red cristalina.
-
Paso de acabado: Se indexó la mesa de pivote a 35° utilizando un posicionamiento 3+2. Se utilizó una fresa corta de 6 mm con un radio de esquina de 0,2 mm para terminar las paredes delgadas y la ranura de sellado en una sola trayectoria continua. El husillo se inclinó para liberar el borde del alojamiento sin necesidad de que la herramienta sobresaliera excesivamente.
Eliminación de la cara posterior: La pieza se transfirió a una configuración estándar secundaria de 3 ejes con mordazas blandas de vacío de poliuretano personalizadas para eliminar la pestaña de cola de milano de sacrificio.
Resultado de la medición:
Planitud de la ranura de sellado: Se redujo de 0,038 mm a un estable 0,009 mm, pasando fácilmente el 0.Especificación de diseño de 0,015 mm.
Posición real del orificio radial: Se mantuvo consistentemente dentro de 0,012 mm con respecto a los puntos de referencia de la cavidad primaria.
Tasa de desperdicio: Disminuyó del 14,2 % en tres pasos de manipulación al 0,4 % en la línea de 5 ejes de configuración única.
-
Límites de espesor de pared: Mantenga las paredes verticales independientes por encima de 1,0 mm en piezas estructurales, o un mínimo de 0,8 mm en nervaduras locales cortas. Si se reduce el espesor, el material se desvía de la ranura bajo la presión de la herramienta, lo que produce lados cónicos y fuerza Pasos de resorte lentos y dolorosos solo para alcanzar el tamaño.
Profundidad del orificio vs. Herramienta de roscado: Cubra los orificios roscados ciegos a 2,5 veces el diámetro nominal del paso (2,5 x D).Especificar una rosca M4 de 18 mm de profundidad no añade resistencia a la extracción en 6061-T6; simplemente se llenan las ranuras de virutas, se producen roturas y se alargan los tiempos de mecanizado.
-
Perfiles de herramientas estandarizados: Para socavados, ranuras de sellado o roturas de borde, compruebe su geometría con los insertos de herramientas del catálogo. Dibujar un perfil atípico de 37° El ancho de la cola de milano, ya sea biselada o patentada, nos obliga a rectificar piezas en bruto de carburo o de alta velocidad, lo que añade tiempo de entrega adicional y costes de rectificado a su pedido.
Conclusión para los compradores OEM: Elegir la configuración de mecanizado CNC adecuada es un problema de optimización: equilibrar el coste de la fijación, el tiempo de ciclo del operario y las exigencias geométricas.
Utilice la configuración de mecanizado CNC adecuada:
3-axis
donde predominan los planos primarios y los volúmenes justifican operaciones progresivas sencillas.
-
Apóyese en la indexación de 4-axis cuando las características radiales amenazan con multiplicar las configuraciones manuales.
-
Pase a 5-axis (3+2) para reducir el voladizo de la herramienta, desbloquear ángulos compuestos complejos y mantener tolerancias geométricas estrictas sin errores de manipulación humana.
-
Elija mill-turn cuando la concentricidad y la excentricidad entre cuerpos redondos y características fuera del eje sean críticas.
Envíenos sus modelos CAD (.STEP / .IGS) e impresiones 2D marcadas con esquemas de referencia y GD&T, y no solo le daremos un precio. Verificamos el alcance de la herramienta de corte, simulamos pasadas para detectar vibraciones en la pared o empujes, y colocamos su pieza en la plataforma del husillo correcta antes de que la primera pieza pase por la fresa.
Haga clic aquí para su consulta 👆
Preguntas frecuentes
P1: ¿Cómo se evita la deformación de los componentes OEM de aluminio de paredes delgadas después del mecanizado CNC?
Combatir la distorsión de las piezas tiene que ver con el alivio de tensiones y la física de la sujeción, no solo con reducir la velocidad de avance. Comenzamos con material preestirado como el 6061-T651 para evitar la tensión de fresado en masa, creamos cavidades con trayectorias trocoidales dinámicas para mantener el calor fuera del núcleo y abrimos ligeramente la mordaza para que la tensión atrapada se libere antes del dimensionamiento final. Para los cortes de acabado en paredes de menos de 1,50 mm, reducimos la fuerza de sujeción al mínimo mediante placas neumáticas de punto cero o de vacío, realizando pasadas finales de acabado con fresas de carburo de filo pulido y afilado como una navaja para eliminar el retroceso de la herramienta.
P2: ¿Cuándo justifica económicamente una pieza OEM de aluminio una configuración de 5 ejes en lugar de un fresado estándar de 3 ejes?
Una plataforma de 5 ejes se justifica en el momento en que una impresión requiere 3 o más configuraciones de mordaza separadas para sujetar caras angulares o agujeros transversales. Si bien el tiempo de rotación del husillo es entre un 30 % y un 50 % mayor por hora que en una fresadora vertical de 3 ejes, se elimina el tiempo de manipulación del operario, se reduce a cero el tiempo de desmontaje y se convierte un proceso de mecanizado de varios días en un ciclo completo y eficiente. Además, al inclinar la pieza, se pueden sustituir las herramientas de corte flexibles por fresas cortas con una relación de longitud de referencia de 3:1, lo que permite aumentar las velocidades de avance entre dos y tres veces, manteniendo una precisión de posicionamiento inferior a 0,010 mm.
P3: ¿Qué aleación de aluminio debemos especificar: 6061-T6, 7075-T6 o 5052-H32?
Elija 6061-T6 como su aleación de uso diario: tiene un límite elástico de alrededor de 276 MPa, elimina virutas sin problemas, mantiene el tamaño y admite anodizado de color tipo II o tipo III sin problemas. Opte por 7075-T6 si la resistencia máxima a la tracción, la fatiga por ciclo o la resistencia al desprendimiento de roscas son prioritarias (piense en mecanismos robóticos robustos). Tenga en cuenta que el alto contenido de zinc opaca los insertos más rápidamente y hace que el anodizado tenga un tono gris más apagado. Reserve 5052-H32 para chapas dobladas o ensamblajes soldados; Se corta como chicle y genera bordes recrecidos (BUE) a menos que se inunde completamente con herramientas de un solo filo con acabado de espejo.
P4: ¿Cómo afecta el acabado superficial posterior al mecanizado (como el anodizado duro) a nuestras tolerancias de mecanizado?
El recubrimiento reduce drásticamente los márgenes permitidos, por lo que la impresión 2D debe especificar el tamaño antes o después del recubrimiento. Los recubrimientos estándar de tipo II dejan entre 0,005 mm y 0,015 mm por cara (50 % de inmersión en el aluminio base y 50 % de formación de capas), mientras que el recubrimiento duro de tipo III se aplica sobre una capa densa de óxido de entre 0,025 mm y 0,050 mm. En orificios de cojinetes alineados como ISO H7/H6 o roscas internas estrechas, habitualmente ajustamos las dimensiones de corte con compensaciones previas al baño, o bien enmascaramos las caras críticas con tapones y tapas de silicona antes del baño.
P5: ¿Cuáles son los límites de mecanizado principales para cavidades profundas y radios de esquina internos en aluminio personalizado?
Mantenga la profundidad de la cavidad dentro de 4 veces el diámetro de la herramienta (4 x D) y proporcione a los radios de esquina internos al menos un 15 % de holgura sobre el radio de la herramienta. Considere una cavidad de 40 mm: un R5.Una esquina de 0 mm entierra una fresa de extremo de 10 mm de ancho completo justo en el giro, lo que provoca vibraciones, desviación de la herramienta y paredes desgastadas (Ra > 3,2 µm). Al ampliar ese radio a R6,5 mm o R8,0 mm, una herramienta robusta de 12 mm puede desbastar alrededor de la curva sin detener el avance, reduciendo el tiempo de desbaste de la cavidad hasta en un 40 % y conservando los filos de la herramienta.
Haga clic aquí para su consulta 👆
Resumen
La fabricación OEM de aluminio a medida no se trata de realizar cortes lo más rápido posible; se trata de adaptar la geometría de la pieza a la cinemática correcta de la máquina, minimizando la tensión del metal y la deriva de la configuración. Desde el fresado prismático básico en una robusta mesa de 3 ejes hasta los sistemas de posicionamiento de 5 ejes de alta rigidez y las celdas de torneado-fresado con herramientas motorizadas, cada estrategia de husillo está diseñada para minimizar la intervención humana, proteger los puntos de referencia críticos y evitar la deformación de las paredes delgadas. Al diseñar teniendo en cuenta el alcance realista de las herramientas y colaborar con un equipo que planifica la rigidez de la fijación antes de que comiencen a volar las virutas, las piezas de aluminio de alta precisión pasan de los planos digitales a las cajas de producción de forma fluida, predecible y sin comprometer el margen de su proyecto.
SOLICITAR PRESUPUESTO ➔
Nuevas consultas, cotizaciones y gestión de pedidos: business@shturl. zhouli@chinaliqin.com
Línea directa:
+86 18757148656
Aviso legal
Todos los artículos técnicos, especificaciones de materiales, recomendaciones de mecanizado y detalles de tratamiento de superficies publicados en este blog son solo para fines informativos y de referencia. Tenga en cuenta que las opiniones generales del blog no reemplazan los acuerdos técnicos firmados. Debido a que las piezas personalizadas varían según los números de lote del material, las calibraciones de la máquina y las tolerancias específicas, las especificaciones de calidad vinculantes se rigen exclusivamente por sus planos CAD aprobados, contratos firmados y planes de calidad formales.
Todos los estudios de caso de clientes presentados en este blog han sido completamente anonimizados y depurados. Las métricas de rendimiento, los flujos de trabajo de fabricación y las imágenes mostradas sirven únicamente para demostrar nuestras capacidades de mecanizado personalizado y no representan un estándar universal único para todos los pedidos.
Equipo de fabricación de Liqin
Con 18 años de experiencia en ingeniería de precisión, Ningbo Liqin Industry fabrica componentes metálicos de alta tolerancia para exigentes mercados globales. Operamos desde una planta de 6500 m². centro de producción equipado con más de 150 máquinas, que funcionan con 4 ejes y 5 ejes Agradecemos sus consultas y muestras. Visite nuestro sitio web o contáctenos directamente para obtener una cotización competitiva.
 Español