 Español




Todo ingeniero de diseño sabe que el aluminio se corta fácilmente. Introduzca un molino de carburo básico en 6061-T6, aumente la velocidad de desplazamiento y las virutas limpias saldrán volando sin problemas. Esa fácil previsibilidad desaparece en el momento en que una impresión exige perforar un conducto de aceite de 3,20 mm y 45 mm de profundidad dentro de un bolsillo, llegando hasta el fondo en un orificio ciego M4 con un alcance de rosca completo extralargo.
De repente, una aleación famosa por su maquinabilidad comienza a actuar de manera pegajosa e implacable. Las virutas finas se acumulan en las ranuras de la herramienta, el líquido de corte se convierte en vapor dentro de la cavidad, la fricción hincha la pared del orificio hacia adentro contra el vástago de la herramienta y un costoso bloque colector personalizado termina arruinado directamente en el accesorio de la máquina.
La microperforación profunda y el roscado rígido en aleaciones de aluminio forjado son puntos de falla notorios en producción OEM de precisión . Una vez que la profundidad del orificio supera de cinco a diez veces el diámetro, la física estándar de evacuación de virutas se descompone por completo. La eliminación de metal pasa a ser secundaria a la gestión térmica y al lavado continuo de virutas.
Comprender cómo se comporta el aluminio en condiciones de gran profundidad y diámetro ayuda a los ingenieros de diseño a eliminar la fricción en el piso del taller, reducir los desechos y agilizar la fabricación antes de que los dibujos lleguen a la línea de producción.
1. La verdadera mecánica de los agujeros profundos de aluminio
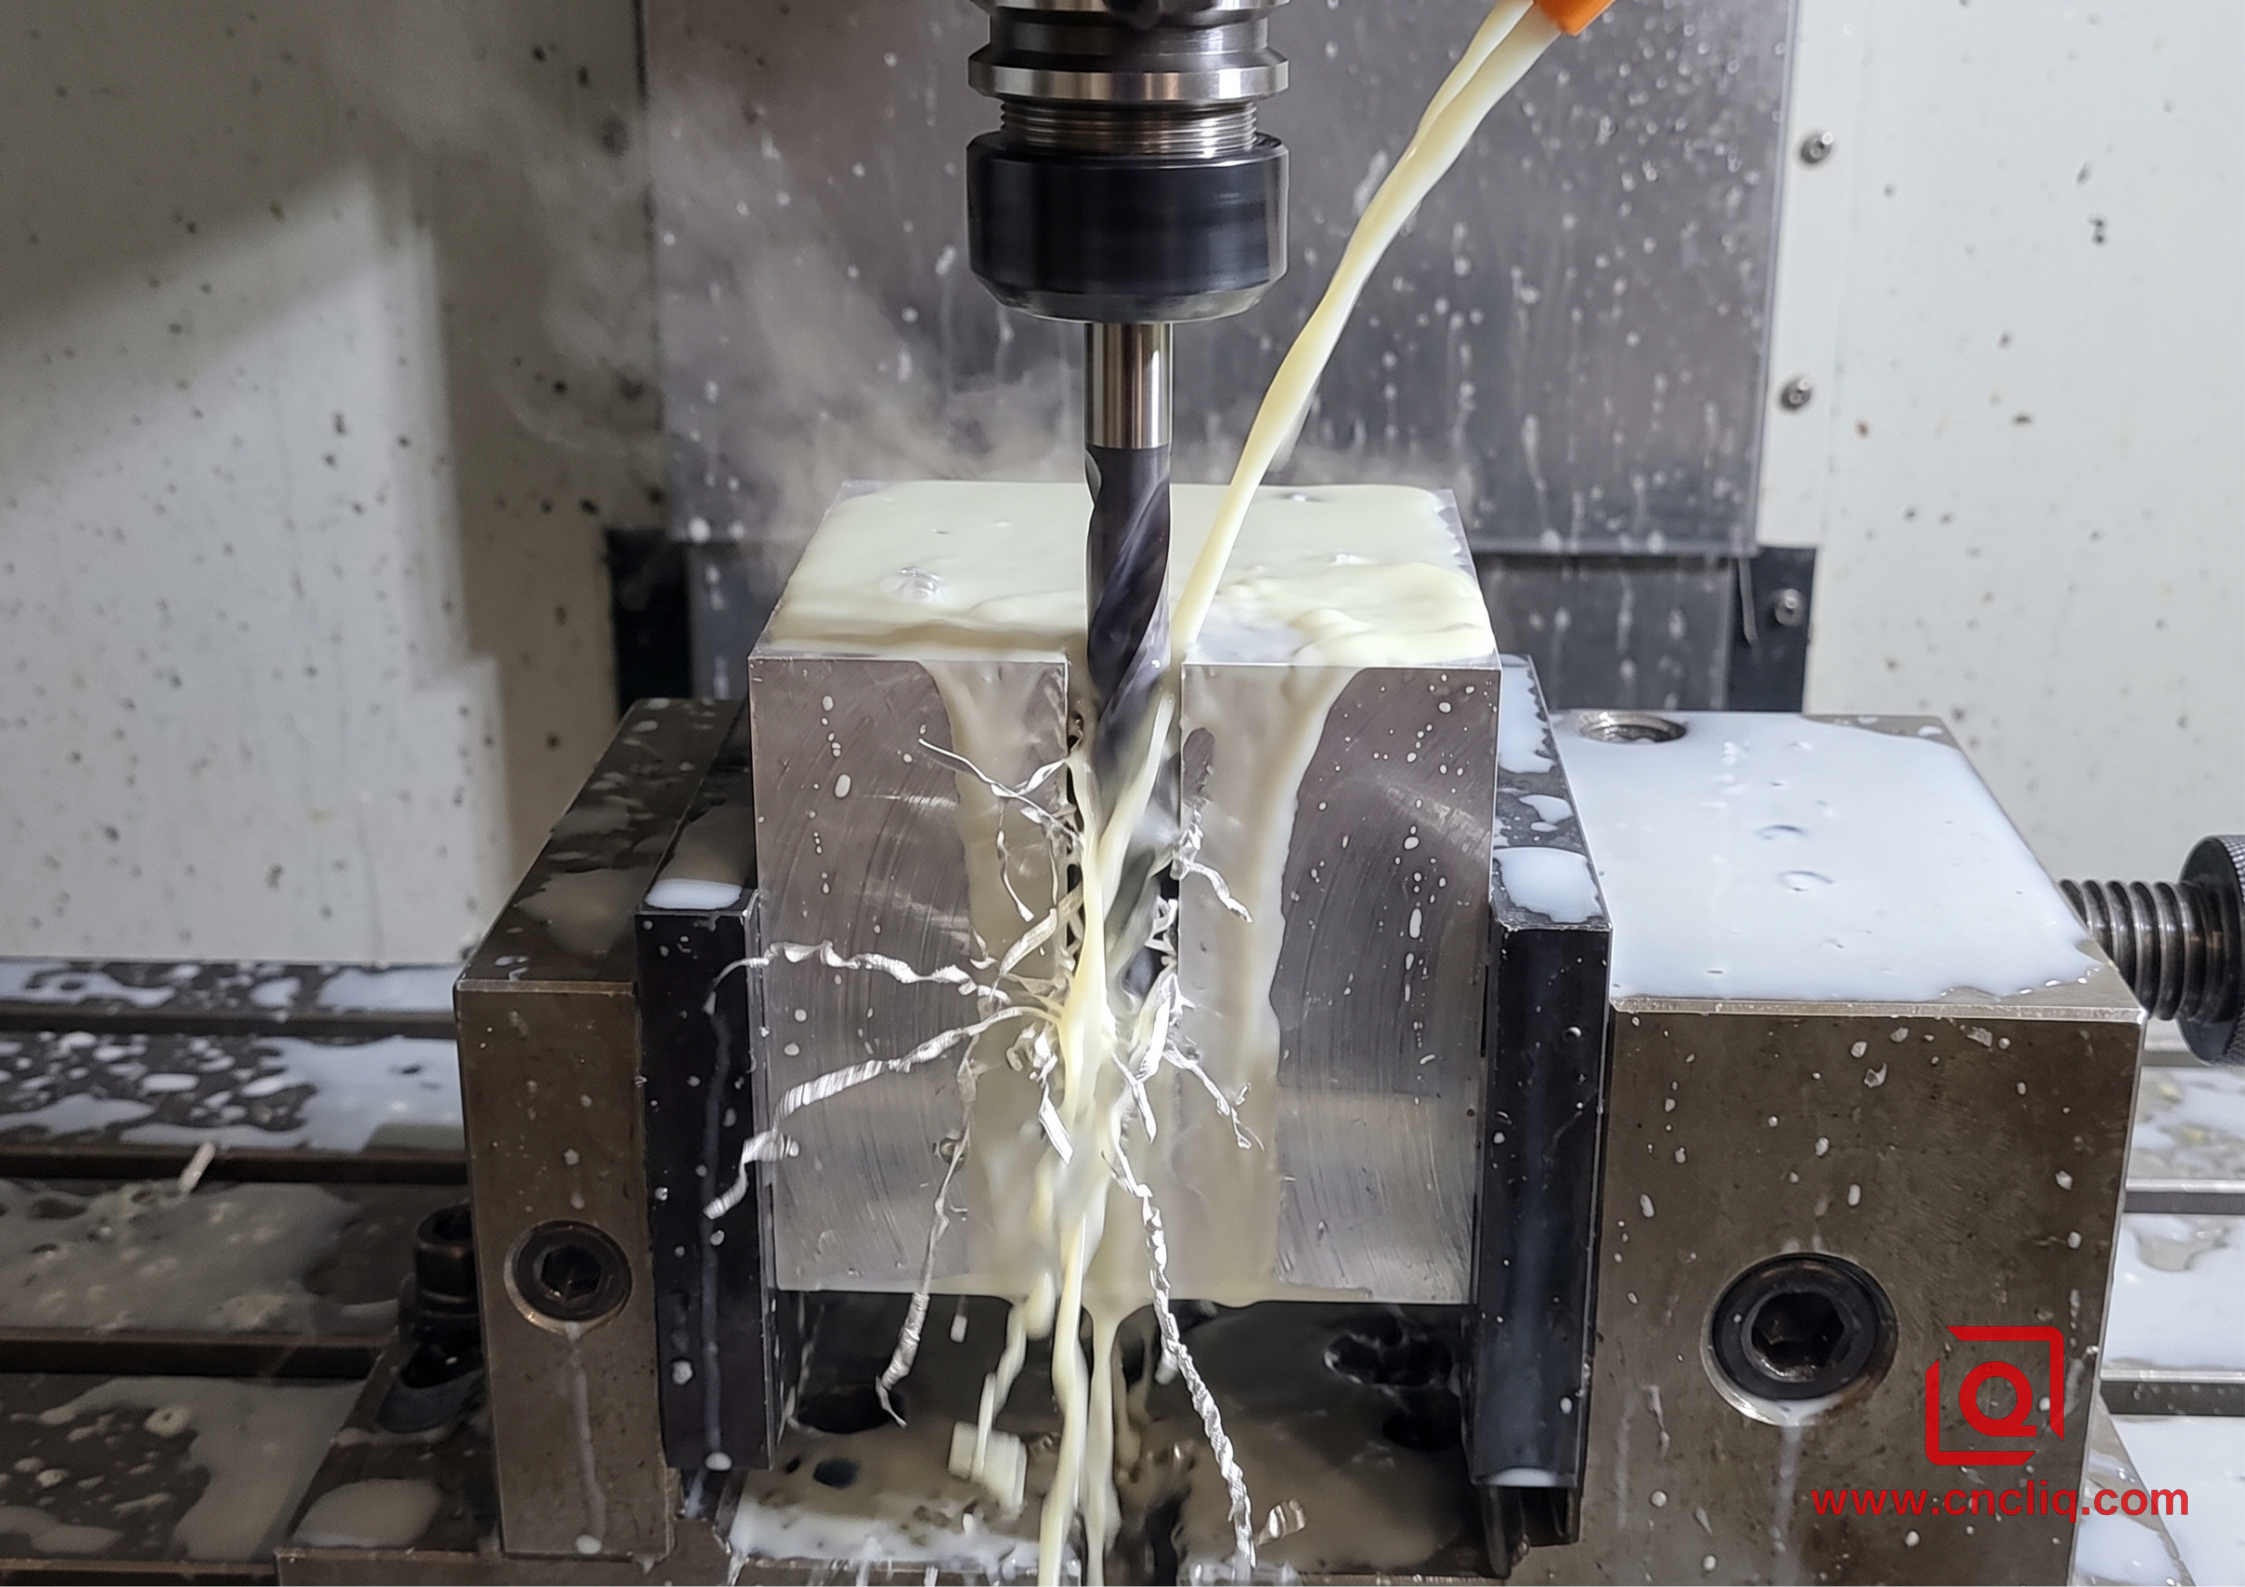
En los talleres de mecanizado personalizados, cualquier agujero con una profundidad superior a cinco veces su diámetro cambia el enfoque operativo. Una vez que se aventura más allá de diez veces el diámetro, ingresa a un territorio donde la deflexión de la herramienta, la acumulación de calor y el empaque de virutas se combinan para provocar una severa deriva de la herramienta.
El aluminio es un excelente conductor térmico, pero su alto coeficiente de expansión térmica crea trampas inesperadas durante la perforación profunda. A medida que el borde de la herramienta trabaja continuamente contra el fondo de un canal profundo, una fricción intensa genera energía térmica localizada más rápido de lo que la masa circundante puede disiparla.
-
Pellizco de la pared del orificio: el metal circundante se expande hacia adentro alrededor del cuerpo de la broca. Si la herramienta duda o las velocidades de avance disminuyen durante el corte, los márgenes se atascan contra la pared del orificio casi instantáneamente, soldando el carburo directamente a la pieza de trabajo.
-
Acuñamiento de virutas fibrosas: los metales fundidos se rompen en virutas granulares predecibles, pero las aleaciones forjadas dúctiles como 6061 y 5052 generan cintas largas y dúctiles. En un pozo profundo sin vías de escape directas, estas cintas se pliegan sobre sí mismas, rayan el acabado interno y actúan como una presa física que bloquea el fluido de corte entrante.
Caras de entrada y desviación de la línea central
Un problema persistente en las impresiones personalizadas entrantes es exigir una posición verdadera y ajustada en un orificio profundo extendido y al mismo tiempo permitir que el taladro comience en una cara de fundición en bruto, desigual o inclinada. Una punta de taladro que toca una superficie en ángulo se desvía instantáneamente. Una vez que un taladro flexible de pequeño diámetro se sale del eje durante los primeros milímetros de acoplamiento, ninguna rigidez del husillo de la máquina puede devolver ese orificio a su verdadera línea central geométrica.
Práctica en el taller: Diseñe siempre una cavidad de entrada plana o un rellano plano perpendicular al eje de perforación. En producción, utilizamos una broca de localización corta y rígida con un ángulo incluido diseñado para coincidir con la punta de la broca profunda secundaria. Esto garantiza que la broca se autocentre suavemente en una muesca guiada, manteniendo el descentramiento radial al mínimo desde la primera revolución.
2. Evacuación de virutas: dinámica de fluidos sobre caballos de fuerza brutos
Cuando la profundidad del orificio obliga a las virutas a viajar varias pulgadas contra la gravedad y la fuerza centrífuga, la geometría de torsión estándar es simplemente la herramienta incorrecta para el trabajo.
Geometría de flauta parabólica
Las brocas helicoidales estándar cuentan con canales estrechos adecuados para un espacio libre rápido y poco profundo. Para componentes de aluminio OEM profundos, los perfiles de flauta parabólica personalizados son fundamentales. Estos diseños ensanchan el valle de la flauta, abriendo un volumen de sección transversal significativamente mayor, de modo que las virutas de aluminio fibrosas se deslicen libremente hacia arriba sin apretarse contra la pared perforada.
La realidad del refrigerante interno de alta presión
Inundar el fluido de corte a través de boquillas externas de la máquina es ineficaz más allá de tres veces el diámetro. La acción giratoria de alta velocidad del vástago de la herramienta combinada con gases calientes ascendentes forma una barrera de vapor impenetrable alrededor de la entrada del orificio, expulsando refrigerante externo directamente desde la abertura.
Para superar esto:
-
Columnas de fluido de alta presión: impulsamos sistemas de suministro de alta presión especializados que bombean fluido sintético directamente a través de conductos de refrigerante internos dentro del cuerpo de la perforadora a 70 bar. Este chorro presurizado sale disparado directamente de la cara de la broca, empujando hidrodinámicamente las virutas hacia atrás a través de las ranuras como un pistón que expulsa residuos.
-
Ajustes de concentración de emulsión: si bien el revestimiento y el ranurado diarios se realizan sin problemas con concentraciones estándar de agua a aceite, la perforación profunda y el microroscado requieren mezclas de fluidos más ricas. El aumento de la concentración de lubricante proporciona la resistencia de la película de presión extrema necesaria para evitar que el aluminio blando se adhiera a los bordes cortantes bajo contacto continuo.
3. Dinámica de roscado: cortar hilos versus formar hilos
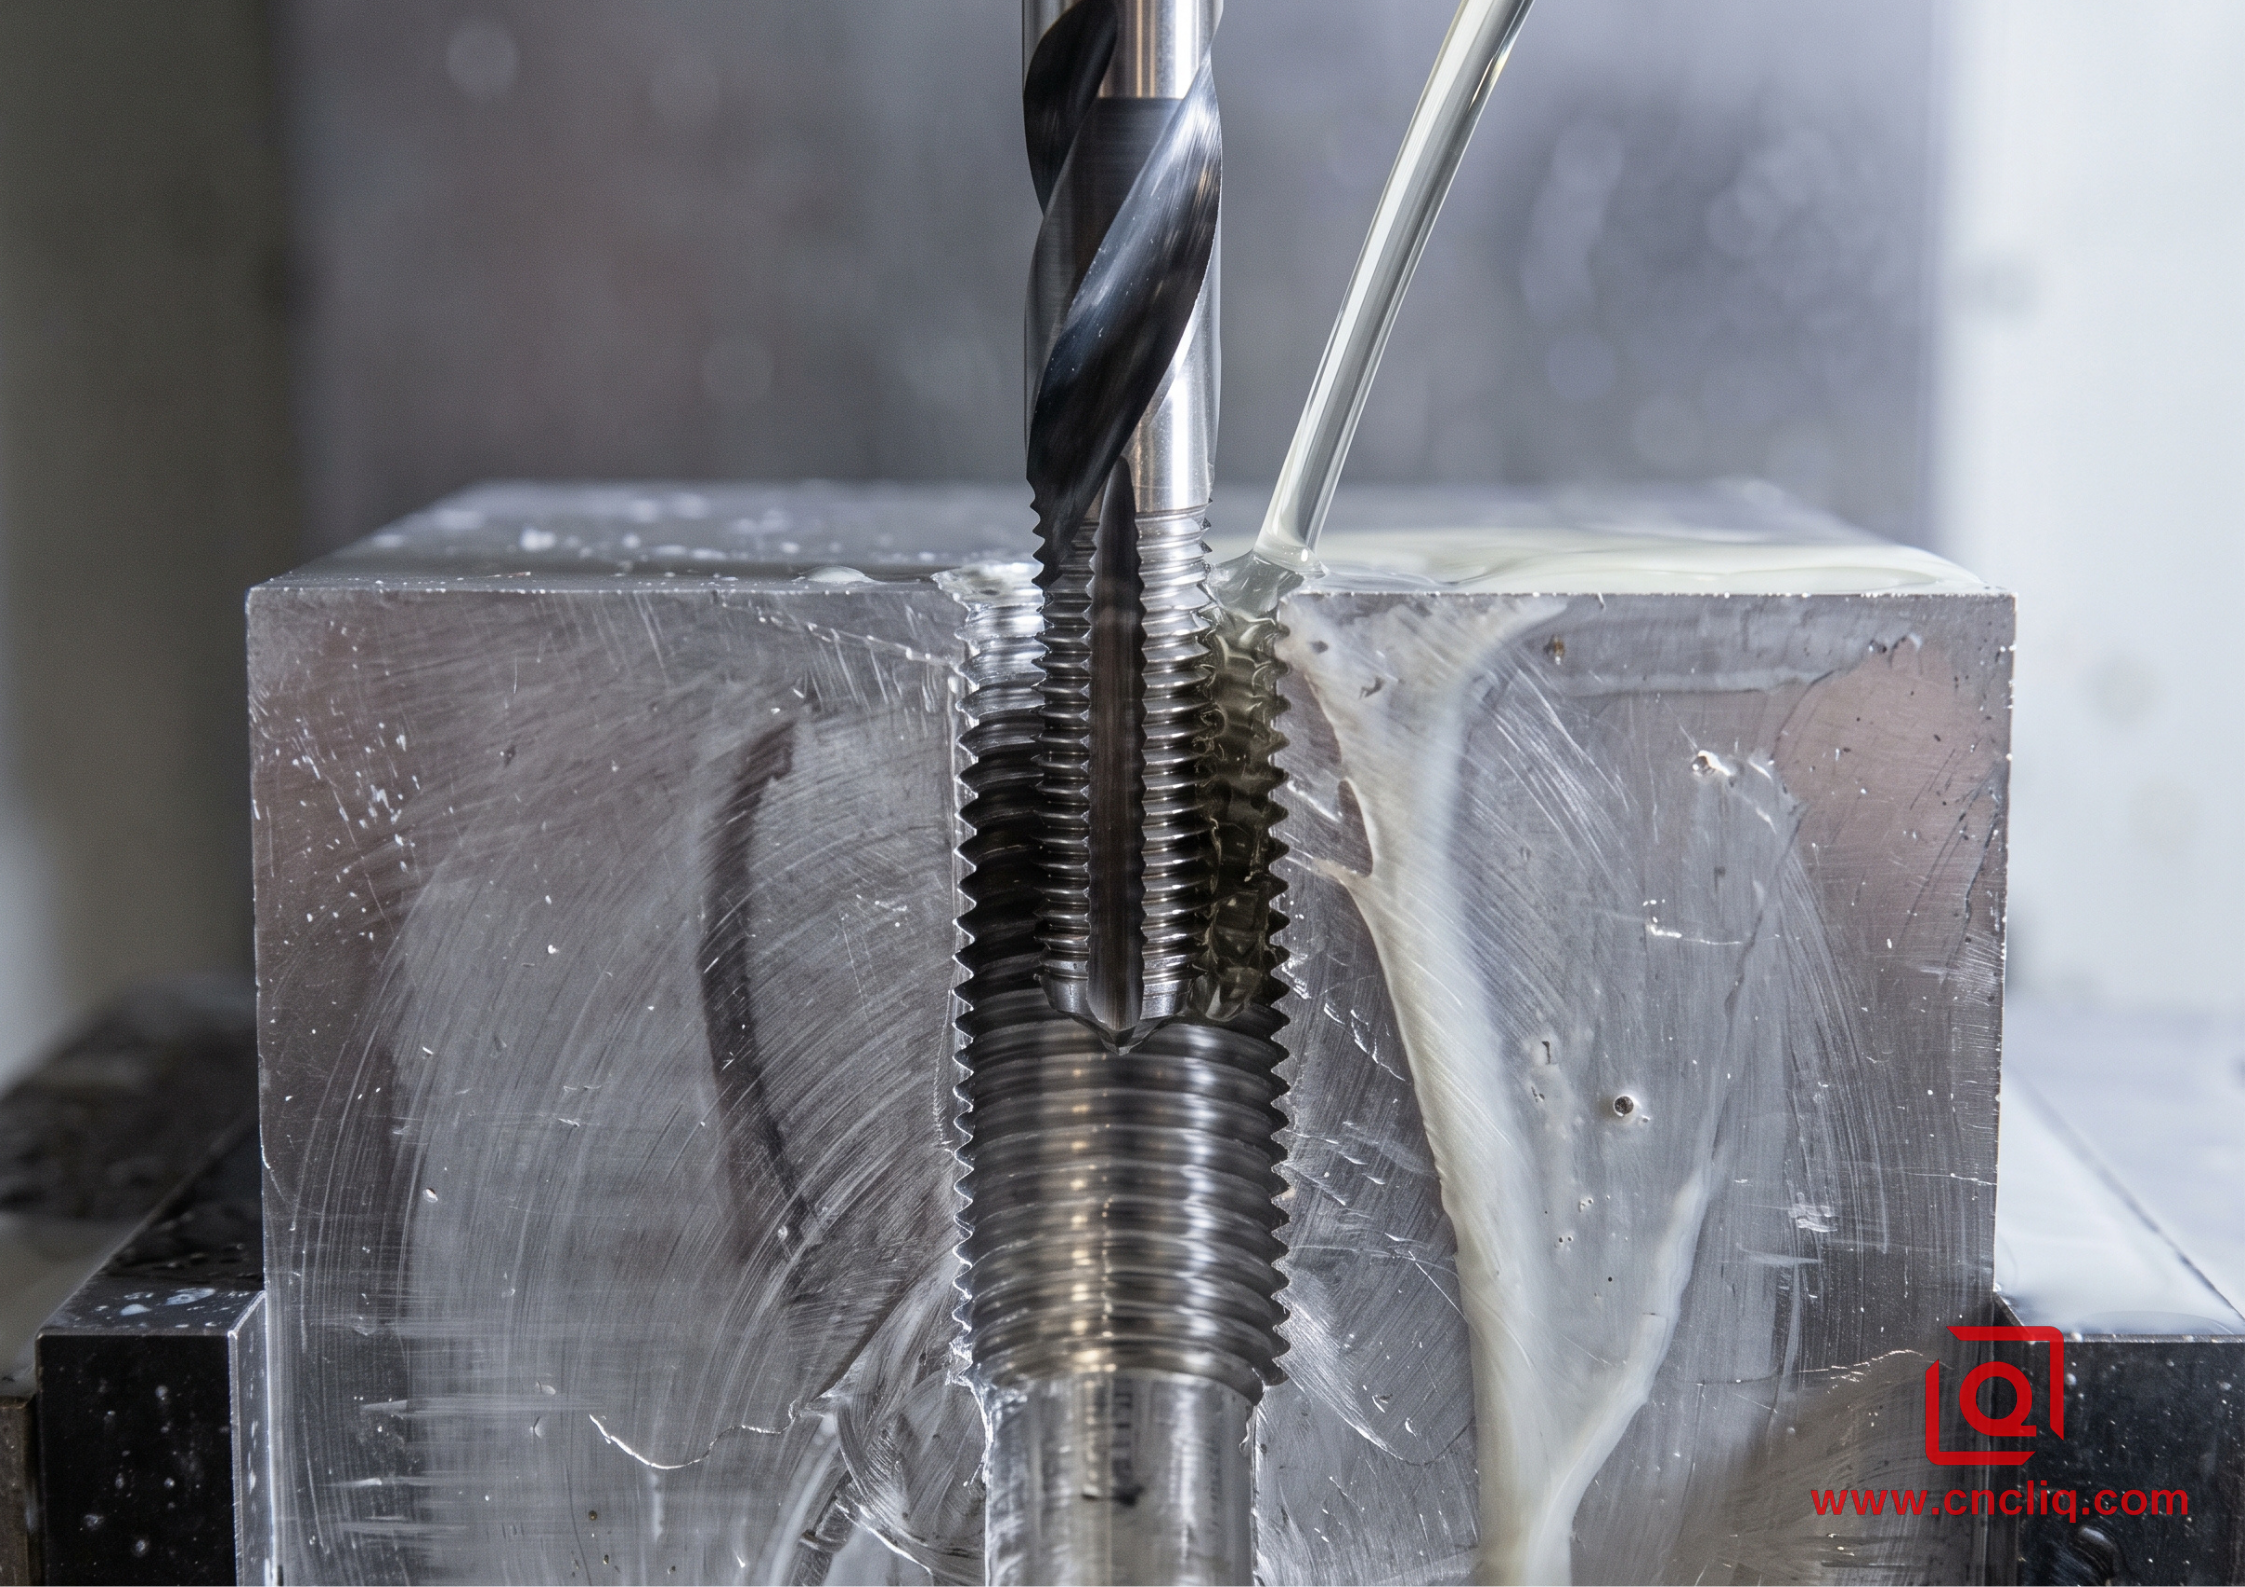
Al perforar agujeros ciegos profundos en aluminio es donde las piezas son más vulnerables. Al abrir un pequeño grifo en la parte inferior de un bloque casi terminado, se desecha la pieza por completo, desperdiciando horas de desbaste inicial y perfilado fino de la superficie. La elección entre cortar y formar hilos determina si un diseño está realmente listo para producción.
Por qué el conformado en frío gana en aleaciones dúctiles
Siempre que un plano OEM permita flexibilidad, recomendamos convertir roscas ciegas internas en aleaciones dúctiles como 6061-T6 de machos de corte tradicionales a machos de perfilado.
-
Generación cero de virutas: los machos de corte cortan metal, lanzando virutas continuas y afiladas al fondo del orificio, donde rápidamente agrupan y unen las ranuras de la herramienta. Los machos de formar funcionan por desplazamiento; desplazan plásticamente el aluminio para enrollar el perfil sin eliminar ni un solo grano de material.
-
Estructura superior del grano de la rosca: debido a que el conformado en frío trabaja con los límites naturales de la fibra en lugar de cortarlos, la raíz y la cresta de las roscas laminadas en frío demuestran una resistencia notablemente mayor contra las roscas peladas y la extracción de pernos.
-
Consistencia de lotes excepcional: las herramientas de conformado no tienen bordes cortantes que se desgasten o se desafilen, lo que significa que los diámetros de paso permanecen uniformes en tiradas de producción extendidas.
La discrepancia en el tamaño del orificio previo a la perforación
Los ingenieros de diseño deben tener en cuenta: Un macho de roscar en rollo requiere un orificio piloto previamente perforado sustancialmente más grande que un macho de roscar de corte.
-
Una rosca cortada estándar M6x1,0 se basa en un orificio guía perforado de 5,00 mm.
-
Una rosca en rollo equivalente a M6x1,0 requiere un orificio piloto pretaladrado de 5,55 mm.
Cuando los planos de ingeniería especifican un diámetro de orificio piloto estándar junto con una indicación para roscado laminado, la herramienta de conformado entrante se enfrenta a un sobrellenado masivo de material, lo que provoca picos de torsión extremos que cortan el macho antes de que alcance la profundidad.
4. Sincronización de roscado rígido y separación del fondo del orificio
Las máquinas CNC modernas utilizan roscado rígido y utilizan retroalimentación de codificador digital para bloquear la rotación del husillo y la alimentación vertical en una alineación exacta sin portamachos flotantes. Sin embargo, las máquinas aún deben frenar, detenerse y retroceder físicamente en el fondo de un pozo.
En el punto más profundo de una rosca interna:
-
El husillo debe desacelerar hasta detenerse por completo a partir de altas velocidades de rotación dentro de una fracción de un avance de hilo.
-
Durante el golpeteo rápido, la masa rotacional y los perfiles de desaceleración del motor crean pequeños sobrepasos mecánicos más allá de las profundidades programadas.
-
La regla de diseño: Nunca diseñe una longitud de rosca utilizable que toque fondo contra la profundidad del orificio perforado. Siempre construya un cojín de seguridad igual a al menos 3 pasos de rosca completos entre el extremo de la zona de encaje del perno y la punta cónica de la cavidad preperforada.
5. Referencia rápida de DFM: pautas para orificios y roscas
La siguiente tabla describe las líneas base de ingeniería del mundo real derivadas de configuraciones CNC personalizadas que ejecutan stock 6061-T6 y 7075-T651:
| Parámetro de ingeniería | Línea de base estándar | Rango de características finas/agujero profundo | Envolvente de herramientas extremas | Normas aplicables |
| Relación profundidad-diámetro | 1 a 5 veces el diámetro | 6 a 15 veces el diámetro | 16 a 30 veces el diámetro | DIN 6537/ISO 5419 |
| Desviación del orificio interno | 0,02 mm por 25 mm de profundidad | 0,05 mm por 50 mm de profundidad | 0,12 mm por 100 mm de profundidad | ISO 286/ASME Y14.5 |
| Configuración de entrega de refrigerante | Entrega de inundaciones externas | Pasante del husillo de 30 a 70 bar | Husillo pasante de presión ultraalta | Especificaciones OEM patentadas |
| Geometría de la punta de la broca | estándar de 118 grados | Carburo sólido de 135 a 140 grados. | 140 grados con perfil parabólico | DIN 1412 Forma E |
| Relación de profundidad de rosca utilizable | 1,0 a 1,5 veces el diámetro | 1,5 a 2,0 veces el diámetro | 2,5 veces el diámetro máximo | ASME B1.1/ISO 965-1 |
| Alivio inferior del agujero ciego | 2 pasos de rosca completos | 3 a 4 pasos de rosca completos | 5 pasos de rosca completos | ANSI B94.9 |
| Compromiso del perfil del hilo | 65 por ciento | 70 a 75 por ciento (formándose) | límite máximo del 80 por ciento | Manual de Maquinaria |
6. Análisis de aplicaciones: bloques de colectores de fluidos complejos
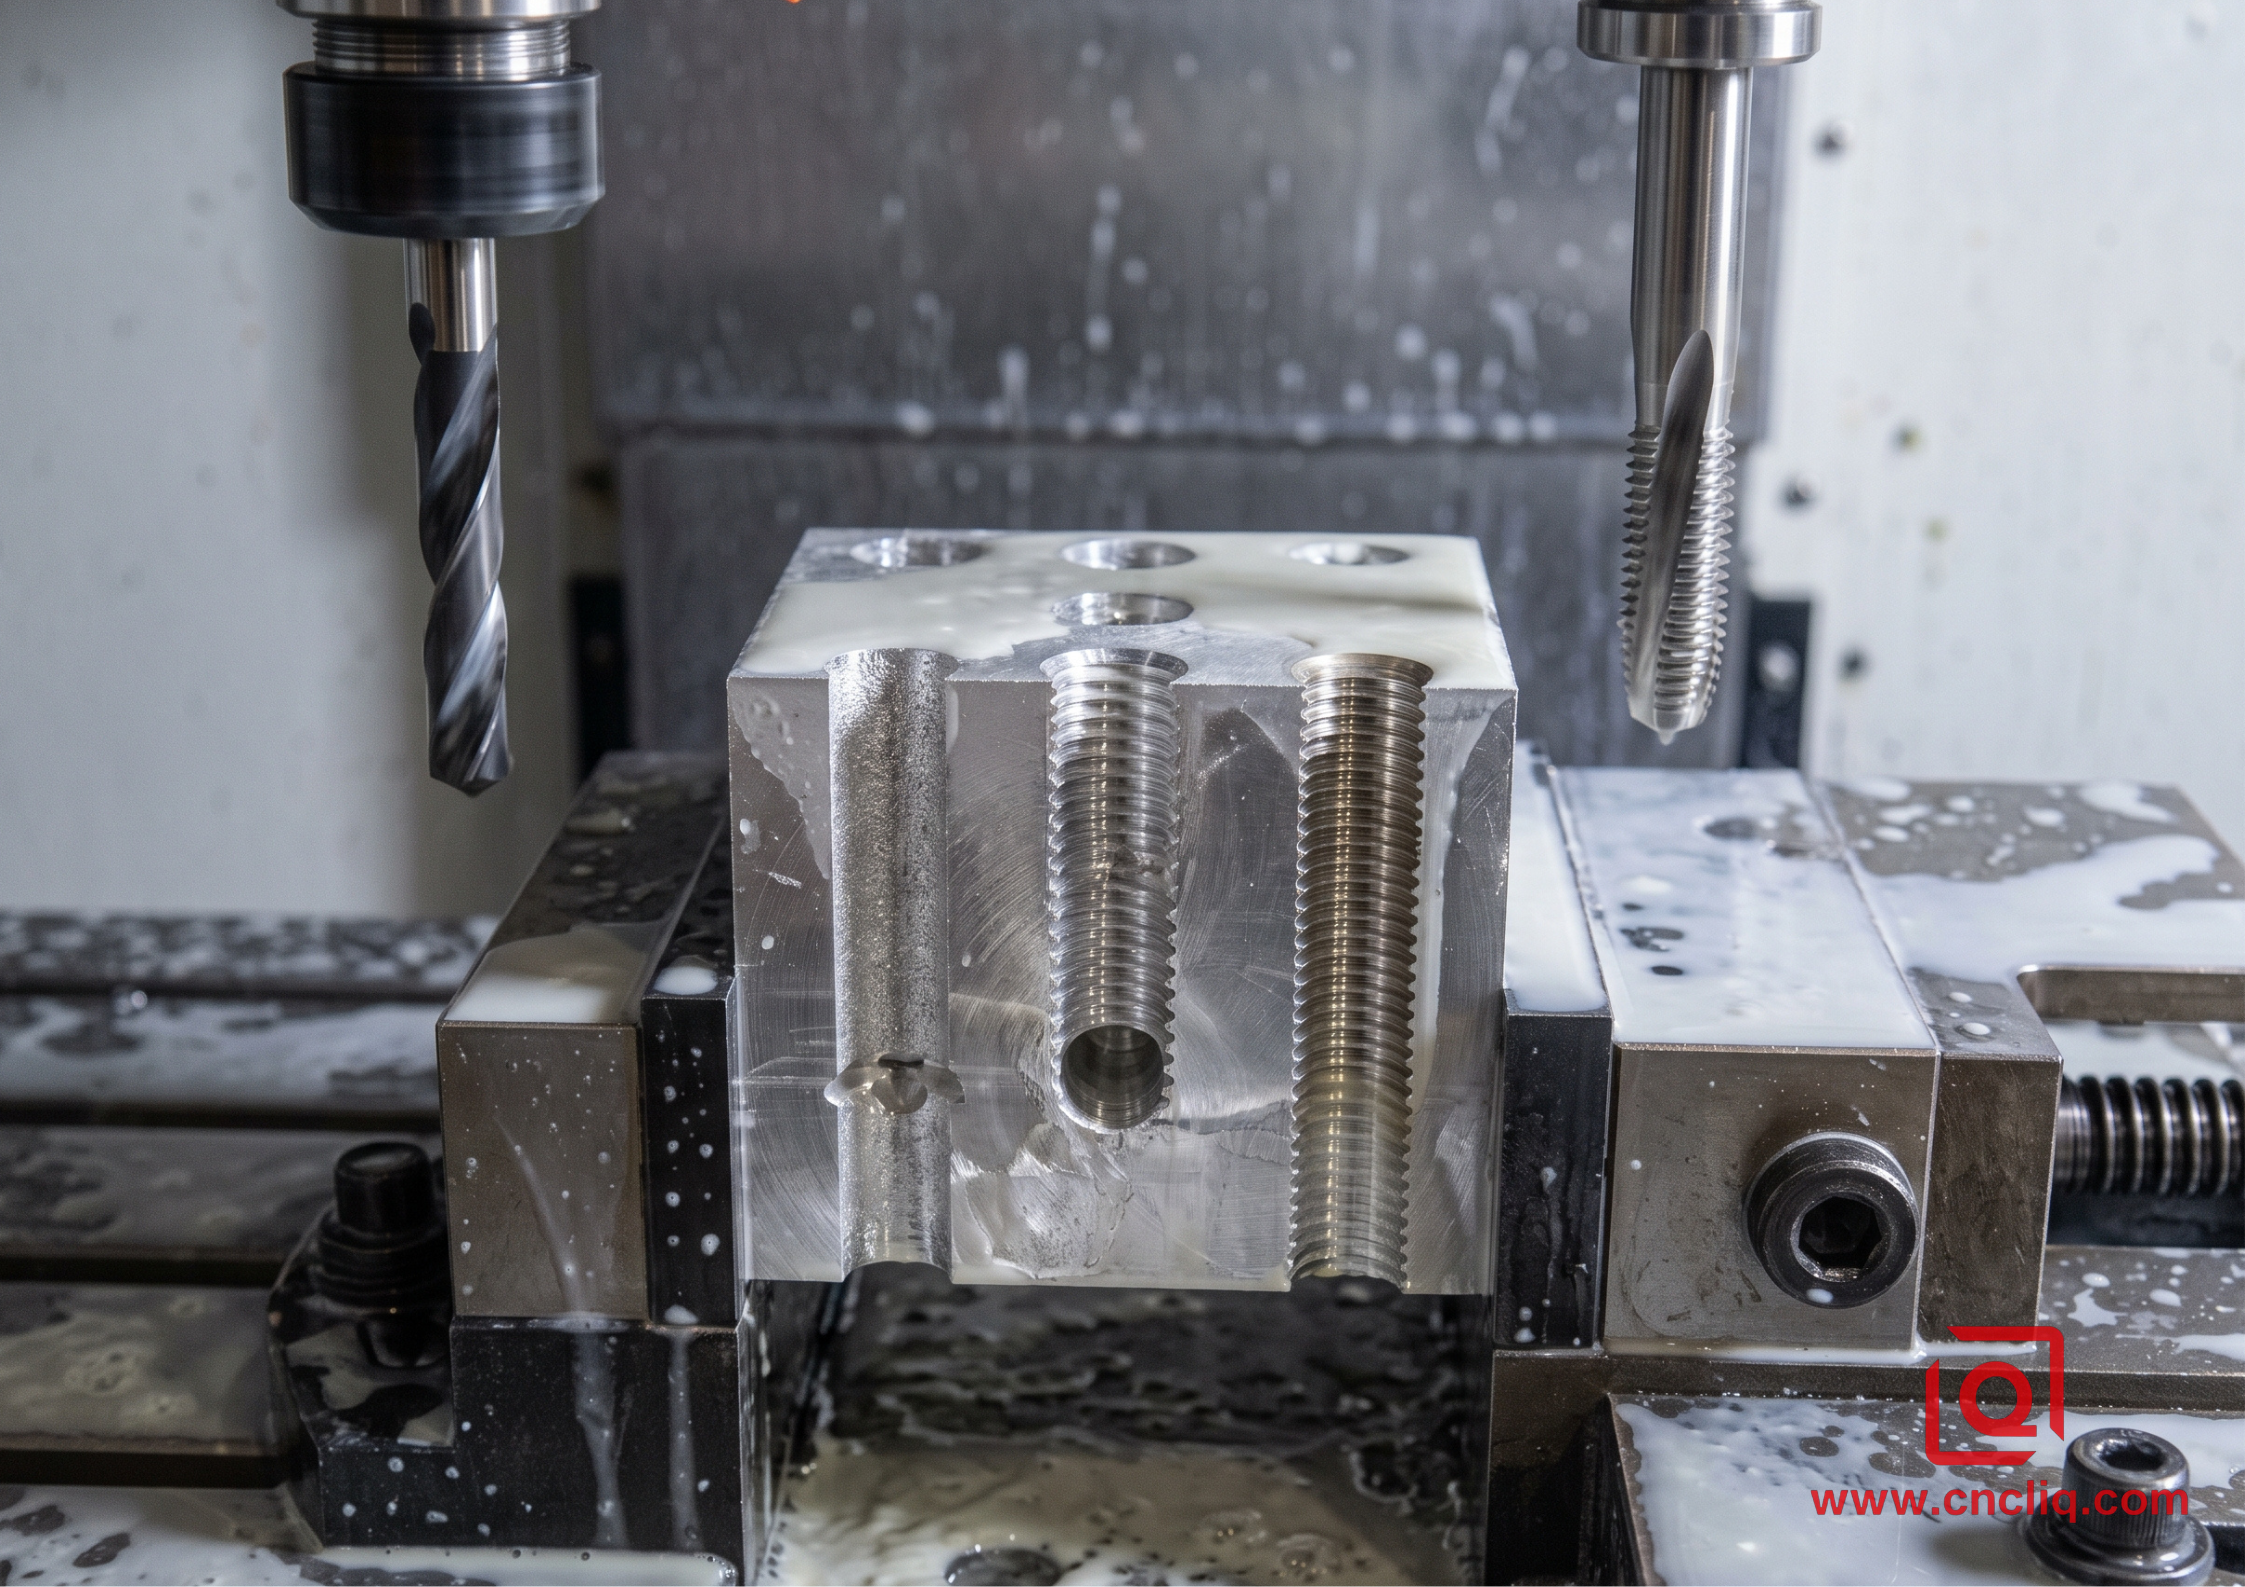
Un cliente del sector de instrumentación industrial se acercó a nosotros con un bloque colector 6061-T6 de alto rendimiento que alberga varias vías neumáticas internas.
Obstáculos del diseño inicial
La impresión original presentaba estrechos pasajes internos de 2,80 mm de diámetro, perforados en línea recta a una profundidad de 38,00 mm. El diseño colocó estos orificios directamente en puertos de conexión roscados ciegos M3x0.5.
Las fuentes de mecanizado anteriores del cliente enfrentaban tasas de falla catastróficas:
-
Pequeños grifos de flauta en espiral se fracturaban repetidamente dentro de los canales debido a la compactación de las virutas.
-
La desviación del taladro provocó que los pasajes internos atravesaran secciones de paredes adyacentes.
-
Las pruebas hidráulicas de alta presión a 210 bar lavaron con frecuencia rebabas de corte sueltas en válvulas sensibles aguas abajo.
Original Customer Print:
[ Planar Face ] -> [ 2.80 mm Bore x 38.00 mm Depth ] -> [ M3x0.5 Cut Thread x 9.00 mm Depth ] -> [ 1.00 mm Clearance ]

DFM Optimized Approach:
[ Planar Face ] -> [ Spot Pocket + 90 Deg Chamfer ] -> [ 2.85 mm Parabolic Drill ] -> [ M3 Form Tap x 6.00 mm Depth ] -> [ 3.50 mm Clearance ]
La solución DFM aplicada
-
Racionalización de la profundidad de la rosca: el dibujo original exigía 9,00 mm completos de rosca utilizable en un sujetador M3. Los cálculos de esfuerzo cortante de ingeniería confirmaron que en el aluminio 6061, el enganche de la rosca más allá de 6,00 mm no proporciona ninguna retención adicional de la junta; el propio sujetador de acero cederá y se romperá antes de que los hilos de aluminio se salgan. El cliente acordó acortar la profundidad del hilo.
-
Conversión a conformado en frío sin virutas: eliminamos los machos de corte en favor de machos de conformado en frío especializados recubiertos con diboruro de titanio, un tratamiento de superficie resbaladiza que evita que el aluminio blando se suelde a la herramienta. Los orificios piloto pretaladrados se ampliaron a 2,78 mm para alcanzar un perfil de altura de rosca seguro sin estresar la herramienta.
-
Estrategia avanzada de perforación en micropasos: en lugar de las rutinas estándar de retracción y picoteo que devuelven las virutas al orificio, utilizamos brocas parabólicas de carburo sólido respaldadas por 70 bar de refrigerante a través del husillo. Los movimientos de micropermanencia fracturaron el aluminio en pequeñas escamas que fueron expulsadas continuamente por la corriente de refrigerante.
Resultados operativos
El diseño de pieza actualizado eliminó por completo los desechos en todo el pedido de producción de 850 componentes. El descentramiento interno del orificio en toda la profundidad de 38,00 mm se redujo a menos de 0,018 mm y los tiempos de ciclo se redujeron en un 27 por ciento por bloque, lo que produjo reducciones mensurables en los costos de los componentes.
7. Lista de verificación DFM para orificios y roscas de aluminio
Antes de enviar archivos CAD nativos e impresiones de ingeniería para cotizar, revise esta lista de verificación de validación de fabricación:
-
[ ] Mantenga manejables las relaciones profundidad-diámetro: Diseñe profundidades de orificio inferiores a 8 veces el diámetro siempre que sea práctico. Si los canales más profundos son críticos, mantenga un espesor de pared generoso alrededor del pasaje para resistir la presión interna del fluido.
-
[ ] Limite la profundidad de la rosca ciega: restrinja el enganche total de la rosca a entre 1,5 y 2,0 veces el diámetro nominal del perno. La profundidad adicional añade riesgo de rotura de la herramienta con una ganancia mecánica insignificante.
-
[ ] Permitir alivio de la desaceleración del husillo: asegúrese de que la distancia entre el extremo de la rosca utilizable y la punta de perforación sea igual a al menos 3 pasos de rosca completos para amortiguar la desaceleración del husillo CNC.
-
[ ] Verifique los orificios piloto para los machos de roscar: si su diseño se beneficia del perfilado sin virutas, verifique que las indicaciones de los orificios piloto reflejen los estándares de conformado en frío en lugar de tablas de machos de corte obsoletas.
-
[ ] Proporcione superficies de entrada planas: asegúrese de que los orificios perforados profundos entren perpendiculares a la superficie o diseñe un escariador fresado plano para evitar que la perforación se desvíe.
El mecanizado de precisión exitoso en aluminio depende de una planificación de diseño inteligente. Alinear su geometría CAD con las realidades de la separación de virutas, el movimiento térmico y la sincronización de la máquina ofrece tolerancias de piezas más estrictas, roscas más limpias y una economía de producción confiable en cada ejecución de producción.
Haga clic aquí para su consulta 👆
Preguntas frecuentes
P1: ¿Por qué los grifos se rompen tan fácilmente en aluminio cuando se considera un metal blando?
La suavidad del aluminio engaña a la gente. A diferencia del material fundido que se convierte en polvo, los grados dúctiles se calientan rápidamente, se estiran y se convierten en pegamento. Atrapadas en un bolsillo ciego, las virutas fibrosas se aprietan alrededor de las ranuras y atan la herramienta. Peor aún, el intenso calor local suelda el metal directamente sobre los labios cortantes. En el segundo en que el borde acumulado se agarra, el torque aumenta en menos de media revolución, cortando pequeños golpes antes de que el servoaccionamiento detecte la carga.
P2: ¿Cuál es la principal diferencia operativa entre el roscado por corte y el roscado por forma?
Los grifos cortados se basan en estrías afiladas para cortar el material, arrojando virutas rizadas continuas que deben arrastrarse hacia arriba para limpiar el agujero. Los machos de formar eliminan el material cero. En cambio, los lóbulos diseñados laminan en frío y hacen fluir el metal hacia el perfil de brea. Al no generar virutas, se descarta por completo la obstrucción del agujero ciego, lo que deja un flanco pulido como espejo y endurecido por trabajo que resiste mucho mejor el decapado.
P3: ¿Cómo se puede evitar que las brocas largas y delgadas se salgan del objetivo?
El agotamiento casi siempre se remonta al toque inicial. Cuando un taladro delgado se encuentra con material rugoso o con un ligero ángulo de inclinación, la punta del cincel se desliza hacia los lados, desviando todo el agujero del eje. La solución consiste en colocar una plataforma de aterrizaje plana y luego colocar un taladro central rígido y rechoncho para preparar un hoyuelo cónico. Ese hueco asienta la punta del taladro largo, bloqueándolo en el centro para que siga recto hacia abajo por el orificio.
P4: ¿Por qué falla el refrigerante de inundación en perforaciones profundas y qué funciona mejor?
Una vez que un taladro se entierra profundamente en un agujero, las altas velocidades de rotación combinadas con el aumento del calor crean un colchón de vapor. El líquido de las boquillas externas genéricas salpica contra esa barrera y nunca llega al fondo, dejando los labios completamente secos. El refrigerante a través del husillo de alta presión soluciona este problema al dirigir el fluido directamente a través de micropuertos dentro del vástago de la broca. La corriente estalla justo en la zona de corte, eliminando el calor y lanzando astillas hacia las flautas.
P5: Si las roscas profundas no fortalecen una conexión de perno de aluminio, ¿qué sucede realmente?
En aluminio blando, los primeros tres a cinco pasos acoplados soportan prácticamente toda la carga de la abrazadera. Perseguir hilos más profundos más allá de ese punto prácticamente no genera tensión adicional en la unión. Empuje el conjunto más allá de su límite y el perno de acero se desprenderá antes de que se salgan las roscas internas. Todo lo que realmente ofrece ese enganche adicional de la rosca es fricción desperdiciada, acumulación térmica y un alto riesgo de desechar una pieza terminada por un grifo roto incrustado.
Haga clic aquí para su consulta 👆
Resumen
Perforar rutas profundas de aceite y roscar roscas ciegas en aluminio nunca se reduce a la fuerza bruta: depende del control del crecimiento térmico, la evacuación de virutas y la cinemática de la herramienta. Cuando los equipos de productos mantienen las relaciones de profundidad dentro de límites sensatos, dibujan entradas planas, cambian a machos de roscar sin virutas y dejan un espacio adecuado debajo de las roscas ciegas, las herramientas se rompen y se secan. Tener en cuenta la mecánica de corte en los modelos CAD antes de publicar las impresiones convierte las piezas OEM de aluminio que provocan dolores de cabeza en ejecuciones de mecanizado estables y repetibles.
Información del contacto
Descargo de responsabilidad
Todos los artículos técnicos, especificaciones de materiales, recomendaciones de mecanizado y detalles de tratamiento de superficies publicados en este blog tienen fines informativos y de referencia únicamente. Tenga en cuenta que las ideas generales del blog no reemplazan los acuerdos técnicos firmados. Debido a que las piezas personalizadas varían según los números de calor del material, las calibraciones de la máquina y las tolerancias específicas, las especificaciones de calidad vinculantes se rigen únicamente por sus dibujos CAD aprobados, contratos firmados y planes de calidad formales.
Todos los estudios de casos de clientes que aparecen en este blog han sido completamente anonimizados y desinfectados. Las métricas de rendimiento, los flujos de trabajo de fabricación y las imágenes mostradas sirven únicamente para demostrar nuestras capacidades de mecanizado personalizado y no representan un estándar universal único para todos los pedidos.
Equipo de fabricación de Liqin
Ningbo Liqin Industry, basada en 18 años de experiencia en ingeniería de precisión, fabrica componentes metálicos de alta tolerancia para mercados globales exigentes. Operamos desde un centro de producción de 6.500 m² equipado con más de 150 máquinas de 4 y 5 ejes. Mecanizado CNC , mecanizado por torno, extrusión en frío y fundición a presión bajo un mismo techo. Esta configuración nos permite gestionar proyectos sin problemas, llevando piezas desde los conceptos iniciales de CAD directamente hasta los envíos finales.
Manejamos el control de calidad sin compromiso. Tratamos las tolerancias estrictas con la disciplina de ingeniería que requieren. Respaldados por las certificaciones ISO 9001, ISO 13485 e IATF 16949, nuestros ingenieros de control de calidad realizan controles estrictos de IPQC, FQC y OQC en cada lote de producción. Desde mapeo dimensional de CMM y perfiles ópticos hasta pruebas de dureza y niebla salina, validamos sus especificaciones críticas por adelantado, para que reciba componentes listos para usar sin dolores de cabeza de ensamblaje ni costosas paradas de línea. Además de la fabricación, puede confiar en nosotros para obtener tiempos de respuesta de dos horas en nuevas solicitudes de presupuesto, soporte directo para el muestreo de prototipos y envíos de exportación sin problemas en Europa, América del Norte, Asia y Oceanía.
Bienvenido a sus consultas y muestras. Visita nuestro sitio web o contáctanos directamente ¡Para una cotización competitiva!
