Español




¿Sigues persiguiendo un programa de aluminio que ayer se portó bien pero que hoy chirría, se mancha o tiene una flauta? Sigue leyendo. Esta guía muestra cómo convertir un valor inicial de catálogo en una ventana de corte que puede defender en el taller y en una cotización.
Aquí está la incómoda verdad: un número de RPM por sí solo dice muy poco. Imagínese una cortadora de 8 mm girando a 12.000 RPM. ¿Está cortando limpiamente? Todavía no lo sabemos. La respuesta depende de qué tan lejos avanza cada diente, qué parte de la ranura está enterrada, si las virutas pueden salir, qué tan lejos cuelga la herramienta del soporte y si el control realmente alcanza el avance programado antes de la siguiente esquina. El aluminio a menudo se considera fácil de mecanizar. Es fácil sólo mientras esas condiciones estén de acuerdo.
Esto es importante tanto para los compradores como para los maquinistas. Un programa estable respalda un tiempo de ciclo, vida útil de la herramienta, inspección y entrega predecibles. Uno frágil oculta su costo en eliminación de rebabas, cambios de herramientas, piezas calientes que miden de manera diferente y lotes rechazados. Si está planificando una carcasa, un colector, una placa, un enlace robótico o un marco óptico personalizados, envíe el modelo 3D, el dibujo 2D controlado, la aleación y el temple, la cantidad, las características críticas y el acabado a través de la página de contacto de Liqin. Esos detalles permiten una revisión del proceso en lugar de un precio basado únicamente en el tamaño del sobre.
La respuesta corta que puedes usar en la máquina
Comience con los datos del cortador exacto, no con un gráfico general de Internet. Utilice su velocidad de corte recomendada para calcular las RPM. Utilice el avance por diente aprobado, el recuento efectivo de ranuras y las RPM alcanzables para calcular el avance de la mesa. Luego mira más allá de la calculadora.
¿Puede el husillo entregar un torque útil allí? ¿Está limpio el soporte? ¿La herramienta llega más lejos de lo necesario? ¿Un bolsillo estrecho atrapará las fichas? ¿La trayectoria convierte un corte del lado claro en una mordida de ancho completo en una esquina interna? Responda esas preguntas antes de presionar inicio de ciclo. Durante el corte de prueba, observe el flujo de virutas y la carga del husillo. El sonido ayuda, pero obtiene una votación en lugar de la última palabra. Haz un solo cambio. Revisa el corte. Coloque la observación en la hoja de preparación mientras aún esté fresca.
Una secuencia de sonidos se ve así:
1. Confirmar aleación, temple, forma del material, revisión del dibujo, herramienta, soporte, alcance y operación.
2. Obtenga datos de velocidad de corte y carga de viruta para ese número de catálogo exacto.
3. Calcular RPM y avance. Si la máquina limita un valor, vuelve a calcular el otro.
4. Revise la profundidad axial, el compromiso radial, la entrada, las esquinas y la eliminación de viruta.
5. Supervise el primer corte e inspeccione la herramienta, las virutas, la superficie y las dimensiones críticas.
6. Libere la producción solo después de que los valores aceptados estén registrados en la hoja de configuración.
No existe una única “configuración de aluminio”. El comportamiento de la aleación, el compromiso, el alcance de la herramienta y la rigidez de la pared aún cambian el corte. El dibujo decide qué movimiento y superficie importan realmente.
Los Números, Sin el Misterio
Las relaciones métricas estándar están publicadas en la fórmula de fresado referencia. Mantenga 6 cantidades en el mismo registro de configuración:
· Vc es la velocidad de corte en m/min. Describe la velocidad del borde en el diámetro de corte.
· n es la velocidad del husillo en RPM.
· fz es el avance por diente efectivo en mm/diente.
· Vf es el avance de la tabla en mm/min.
· ap es la profundidad de corte axial en mm.
· ae es el ancho radial del corte en mm o como porcentaje del diámetro del cortador.
Las ecuaciones son sencillas.
Velocidad del husillo: n = (Vc × 1000) ÷ (π × D)
Alimentación de tabla: Vf = n × z × fz
Tasa de eliminación de metal: Q = (ap × ae × Vf) ÷ 1000
D es el diámetro efectivo del cortador en mm. La letra z es el número de filos de corte efectivos. Con las unidades anteriores, Q está en cm³/min.
La aritmética es la parte fácil. No puede ver una pieza de trabajo suelta, un descentramiento de 0,01 mm, una ranura enterrada, una boquilla de refrigerante apuntando al borde de la cavidad o un piso delgado que se levanta a medida que se desprende el material. Piense en el resultado como un boleto para una prueba supervisada, no como un permiso para un lote desatendido.
Ejemplo resuelto: herramienta de carburo de 2 flautas de 8 mm
Supongamos que el fabricante de la cortadora aprueba 305 m/min y 0,05 mm/diente para una herramienta de 2 filos de 8 mm en el corte lateral planificado.
· n = (305 × 1000) ÷ (π × 8) = 12 136 RPM
· Vf = 12.136 × 2 × 0,05 = 1.214 mm/min
Pero nuestra máquina de ejemplo se detiene a 10.000 RPM, por lo que la primera respuesta no puede ir directamente al control. Utilizando el mismo objetivo de 0,05 mm/diente, el cálculo del taller pasa a ser 10.000 × 2 × 0,05, lo que da 1.000 mm/min. Mantener 1.214 mm/min aumentaría silenciosamente el avance por diente a aproximadamente 0,061 mm. Es posible que aún caiga dentro de la ventana aprobada del cortador, o puede que no. De cualquier manera, es un cambio que merece una decisión.
Para la escala, Harvey Performance ofrece una amplia banda de 800 a 1500 SFM para aleaciones forjadas, incluidas 2024, 6061 y 7075. Eso se convierte en aproximadamente 244–457 m/min. Trate ese rango sólo como contexto; Los datos específicos del diámetro de la herramienta exacta son lo primero.
Haga coincidir los parámetros con la aleación de aluminio
La designación de una aleación es una pista, no un programa ya preparado. Indica al ingeniero de procesos el primer problema probable. ¿Sigues eligiendo acciones? La guía de Liqin para 6061, 7075 y 5052 para fresado CNC personalizado compara lo que sucede en la cortadora con lo que debe hacer la pieza terminada.
|
Aleación o grupo |
Comportamiento típico de la tienda |
Primera preocupación sobre el proceso |
Respuesta sensata |
|
6061-T6/T651 |
Generalmente predecible y ampliamente mecanizado |
Borde reconstruido cuando la herramienta roza o las virutas recirculan |
Utilice una geometría de aluminio afilada, mantenga el espesor de la viruta y dirija aire o refrigerante al corte |
|
7075-T6/T651 |
Por lo general, forma astillas crujientes y soporta piezas estructurales |
Carga de herramientas, movimiento de paredes delgadas y preservación de la geometría crítica |
Mantenga el compromiso controlado, utilice herramientas cortas y separe el desbaste del acabado de precisión cuando sea necesario |
|
2024-T3/T351 |
Buena respuesta de mecanizado en muchas piezas de estilo aeroespacial |
Protección contra la corrosión y requisitos de acabado específicos del dibujo |
Planifique el mecanizado, la limpieza y el recubrimiento de conversión especificado como una sola cadena de proceso |
|
5052-H32 |
Dúctil y más propenso a tener un comportamiento gomoso |
Adhesión, rebabas y empaquetadura de flauta |
Prefiera los bordes pulidos, el espacio abierto para las virutas, la lubricación confiable y el compromiso conservador |
|
Aluminio fundido con alto contenido de silicio |
El silicio abrasivo puede acelerar el desgaste de los bordes |
Material de la herramienta y progresión del desgaste |
Siga las recomendaciones de aluminio fundido de un fabricante de herramientas; El PCD puede estar justificado por el volumen de producción |
|
Operación |
Qué cambia físicamente |
Riesgo principal |
Ajuste práctico |
|
Fresado lateral abierto |
Un lado del cortador está libre y pueden escapar virutas |
Charla al alcance o sujeción débil del trabajo |
Mantenga el conjunto corto y ajuste el acoplamiento radial antes de reducir la carga de viruta |
|
Desbaste adaptativo o dinámico |
El compromiso se mantiene relativamente constante con un ancho radial bajo |
Adelgazamiento de virutas, picos en las esquinas, desaceleración del controlador |
Utilice el modelo de adelgazamiento de chips verificado del sistema CAM y revise cada región donde aumenta la participación |
|
Ranura de ancho completo |
El material rodea ambos lados del cortador |
Virutas empaquetadas, carga elevada y acceso deficiente al refrigerante |
Utilice espacio de ranura abierto, profundidad axial modesta, evacuación fuerte y los datos de ranurado del fabricante de la cortadora |
|
Acabado de paredes |
Se elimina material pequeño y consistente después del desbaste |
Desviación, roce y marcas testigo |
Deje un margen uniforme, utilice un acabado especial afilado cuando esté justificado y evite detenerse en la superficie |
|
Acabado de suelo |
Se puede acoplar gran parte de la geometría final |
Recorte de virutas y marcas de herramientas circulares |
Limpiar la cavidad, comprobar el estado del extremo de la herramienta y utilizar un camino que evite arrastrar virutas por el suelo |
|
Costillas o platos finos |
La pieza de trabajo se mueve bajo fuerzas de corte y sujeción |
Conicidad, vibración y recuperación elástica |
Reduzca la fuerza radial, apoye cerca del corte, alterne los lados cuando sea práctico e inspeccione después de soltar |
|
Síntoma |
Qué puede significar |
Comprueba primero |
Siguiente movimiento controlado |
|
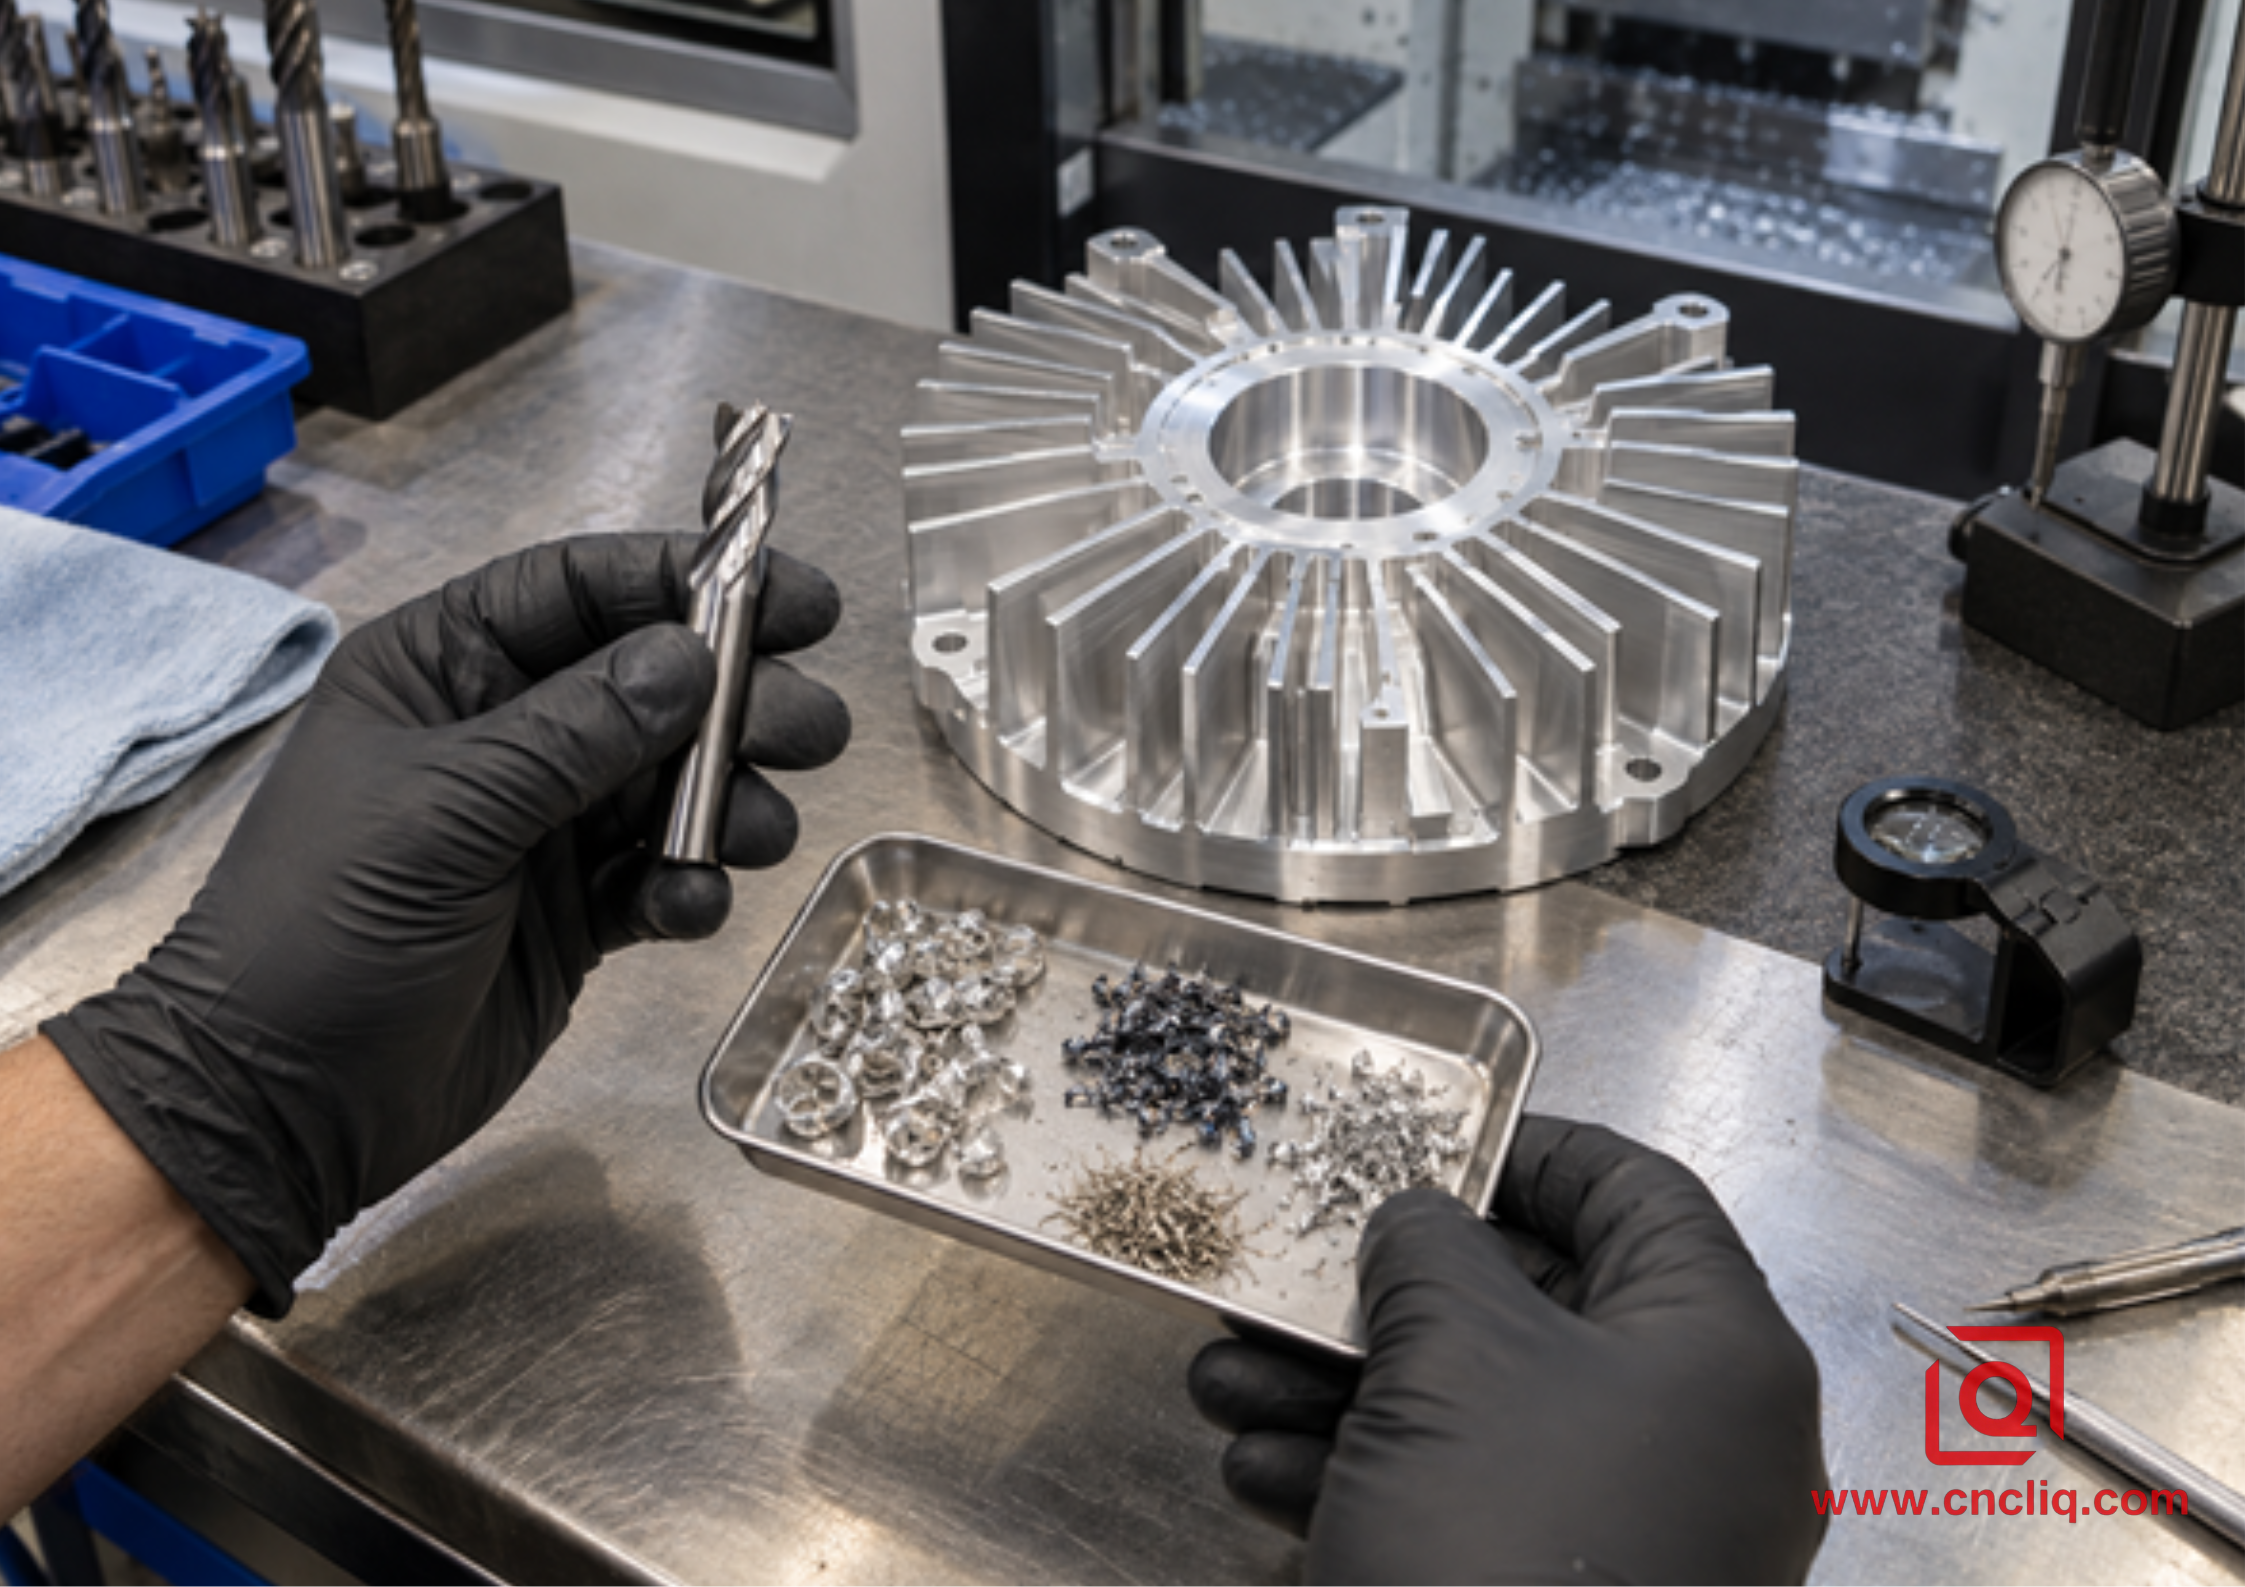
Aluminio soldado al borde |
Frotamiento, lubricación débil, geometría desafilada o recorte de viruta |
Avance real, condición del borde, escape de viruta, objetivo del refrigerante |
Restaura un borde limpio y afilado, corrige la evacuación y luego verifica la velocidad y la carga de viruta dentro de los límites aprobados |
|
Polvo fino en lugar de virutas formadas |
El espesor de la viruta es demasiado bajo o la máquina está desacelerando |
Avance real en el corte, número de canales y movimiento de esquina |
Recalcular el avance por diente e inspeccionar las regiones con aceleración limitada |
|
Charla periódica fuerte |
Alcance excesivo, agotamiento, apoyo débil o interacción inestable |
Soporte, saliente, sujeción y contacto de esquina |
Acortar y endurecer primero; luego modifique el compromiso o acelere una variable a la vez |
|
Las rebabas crecen durante el lote |
Desgaste de bordes, dirección de salida o material sin soporte |
Tendencia de vida útil de la herramienta y geometría de salida |
Reemplazar o indexar por un criterio definido y revisar la salida si el dibujo lo permite |
|
El tamaño varía pero el acabado parece aceptable |
Calor, desviación de la herramienta, cambio de referencia o variación de sujeción |
Temperatura de la pieza, contacto del accesorio y tendencia de medición |
Corrige la causa física antes de aplicar la compensación de desgaste |
|
Arañazos en el suelo después del desbaste |
Las virutas sueltas se arrastran debajo de la herramienta |
Limpieza de las bolsas y recorrido del refrigerante |
Agregue una estrategia de limpieza antes de pasar el acabado del piso |