 Español




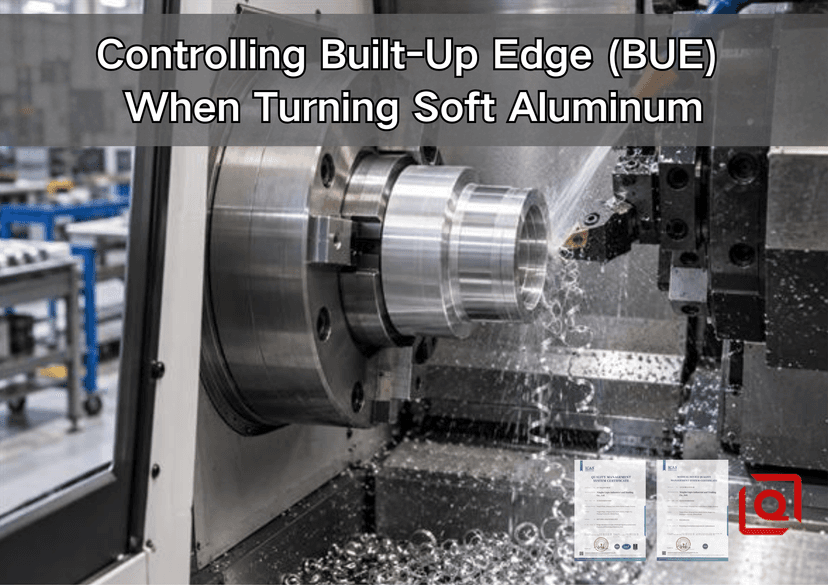
¿Sigues lidiando con superficies opacas, diámetros variables y material plateado soldado al inserto cuando un trabajo con aluminio blando debería ser sencillo? Esta guía explica qué te indica la máquina, por qué se forman bordes irregulares y cómo corregir el proceso de forma lógica en el taller. Está dirigida a ingenieros, compradores y maquinistas que necesitan un torneado de aluminio personalizado y repetible, no una velocidad mágica copiada del torno de otro.
Respuesta rápida: El filo acumulado (BUE, por sus siglas en inglés) es material de la pieza de trabajo que se adhiere cerca del filo de corte y se integra temporalmente a la herramienta. En aluminio blando y dúctil, se ve favorecido por la fricción, un filo desafilado o inadecuado, un contacto excesivo entre la viruta y la herramienta, una lubricación deficiente en la cara de ataque y el re-corte de virutas filamentosas. Comience por confirmar que el defecto es realmente BUE. Luego, restaure una geometría de aluminio pulida y afilada, mantenga el filo cortando en lugar de rozando, dirija lubricante limpio a la interfaz viruta-herramienta y realice cambios de velocidad o avance de uno en uno. Considere cada valor a continuación como un rango de puesta en marcha; los datos del fabricante del inserto y una prueba controlada en la máquina real tienen prioridad.
1. Cómo se ve el borde construido y por qué debería importarle a los compradores.
Durante el torneado, la viruta se desliza a alta presión sobre la cara de ataque del inserto. Una pequeña cantidad de aluminio dúctil puede adherirse a dicha cara, compactarse en capas y crecer en el filo de corte. Este depósito modifica el ángulo de ataque efectivo y el radio del filo. Al desprenderse, parte de él puede desplazarse con la viruta; otro fragmento puede incrustarse en la superficie recién torneada o arrancar material de ella. Este ciclo de crecimiento, rotura y regeneración explica por qué una pieza puede lucir brillante durante varias revoluciones y, de repente, desarrollar una banda gris y borrosa.
Esto va más allá de un defecto estético. Un borde defectuoso desplaza el punto de contacto con la pieza, lo que puede provocar inestabilidad en el desgaste. En cojinetes de sellado, cilindros ópticos, manguitos neumáticos y ajustes de rodamientos, las consecuencias prácticas pueden incluir picos de rugosidad, dispersión del diámetro, rebabas en las ranuras, lecturas de sonda poco fiables y un pulido adicional que redondea un borde controlado. El coste no se limita a un inserto. También puede traducirse en pérdida de tiempo de máquina, clasificación, repetidas aprobaciones de la primera pieza y retrasos en el envío.
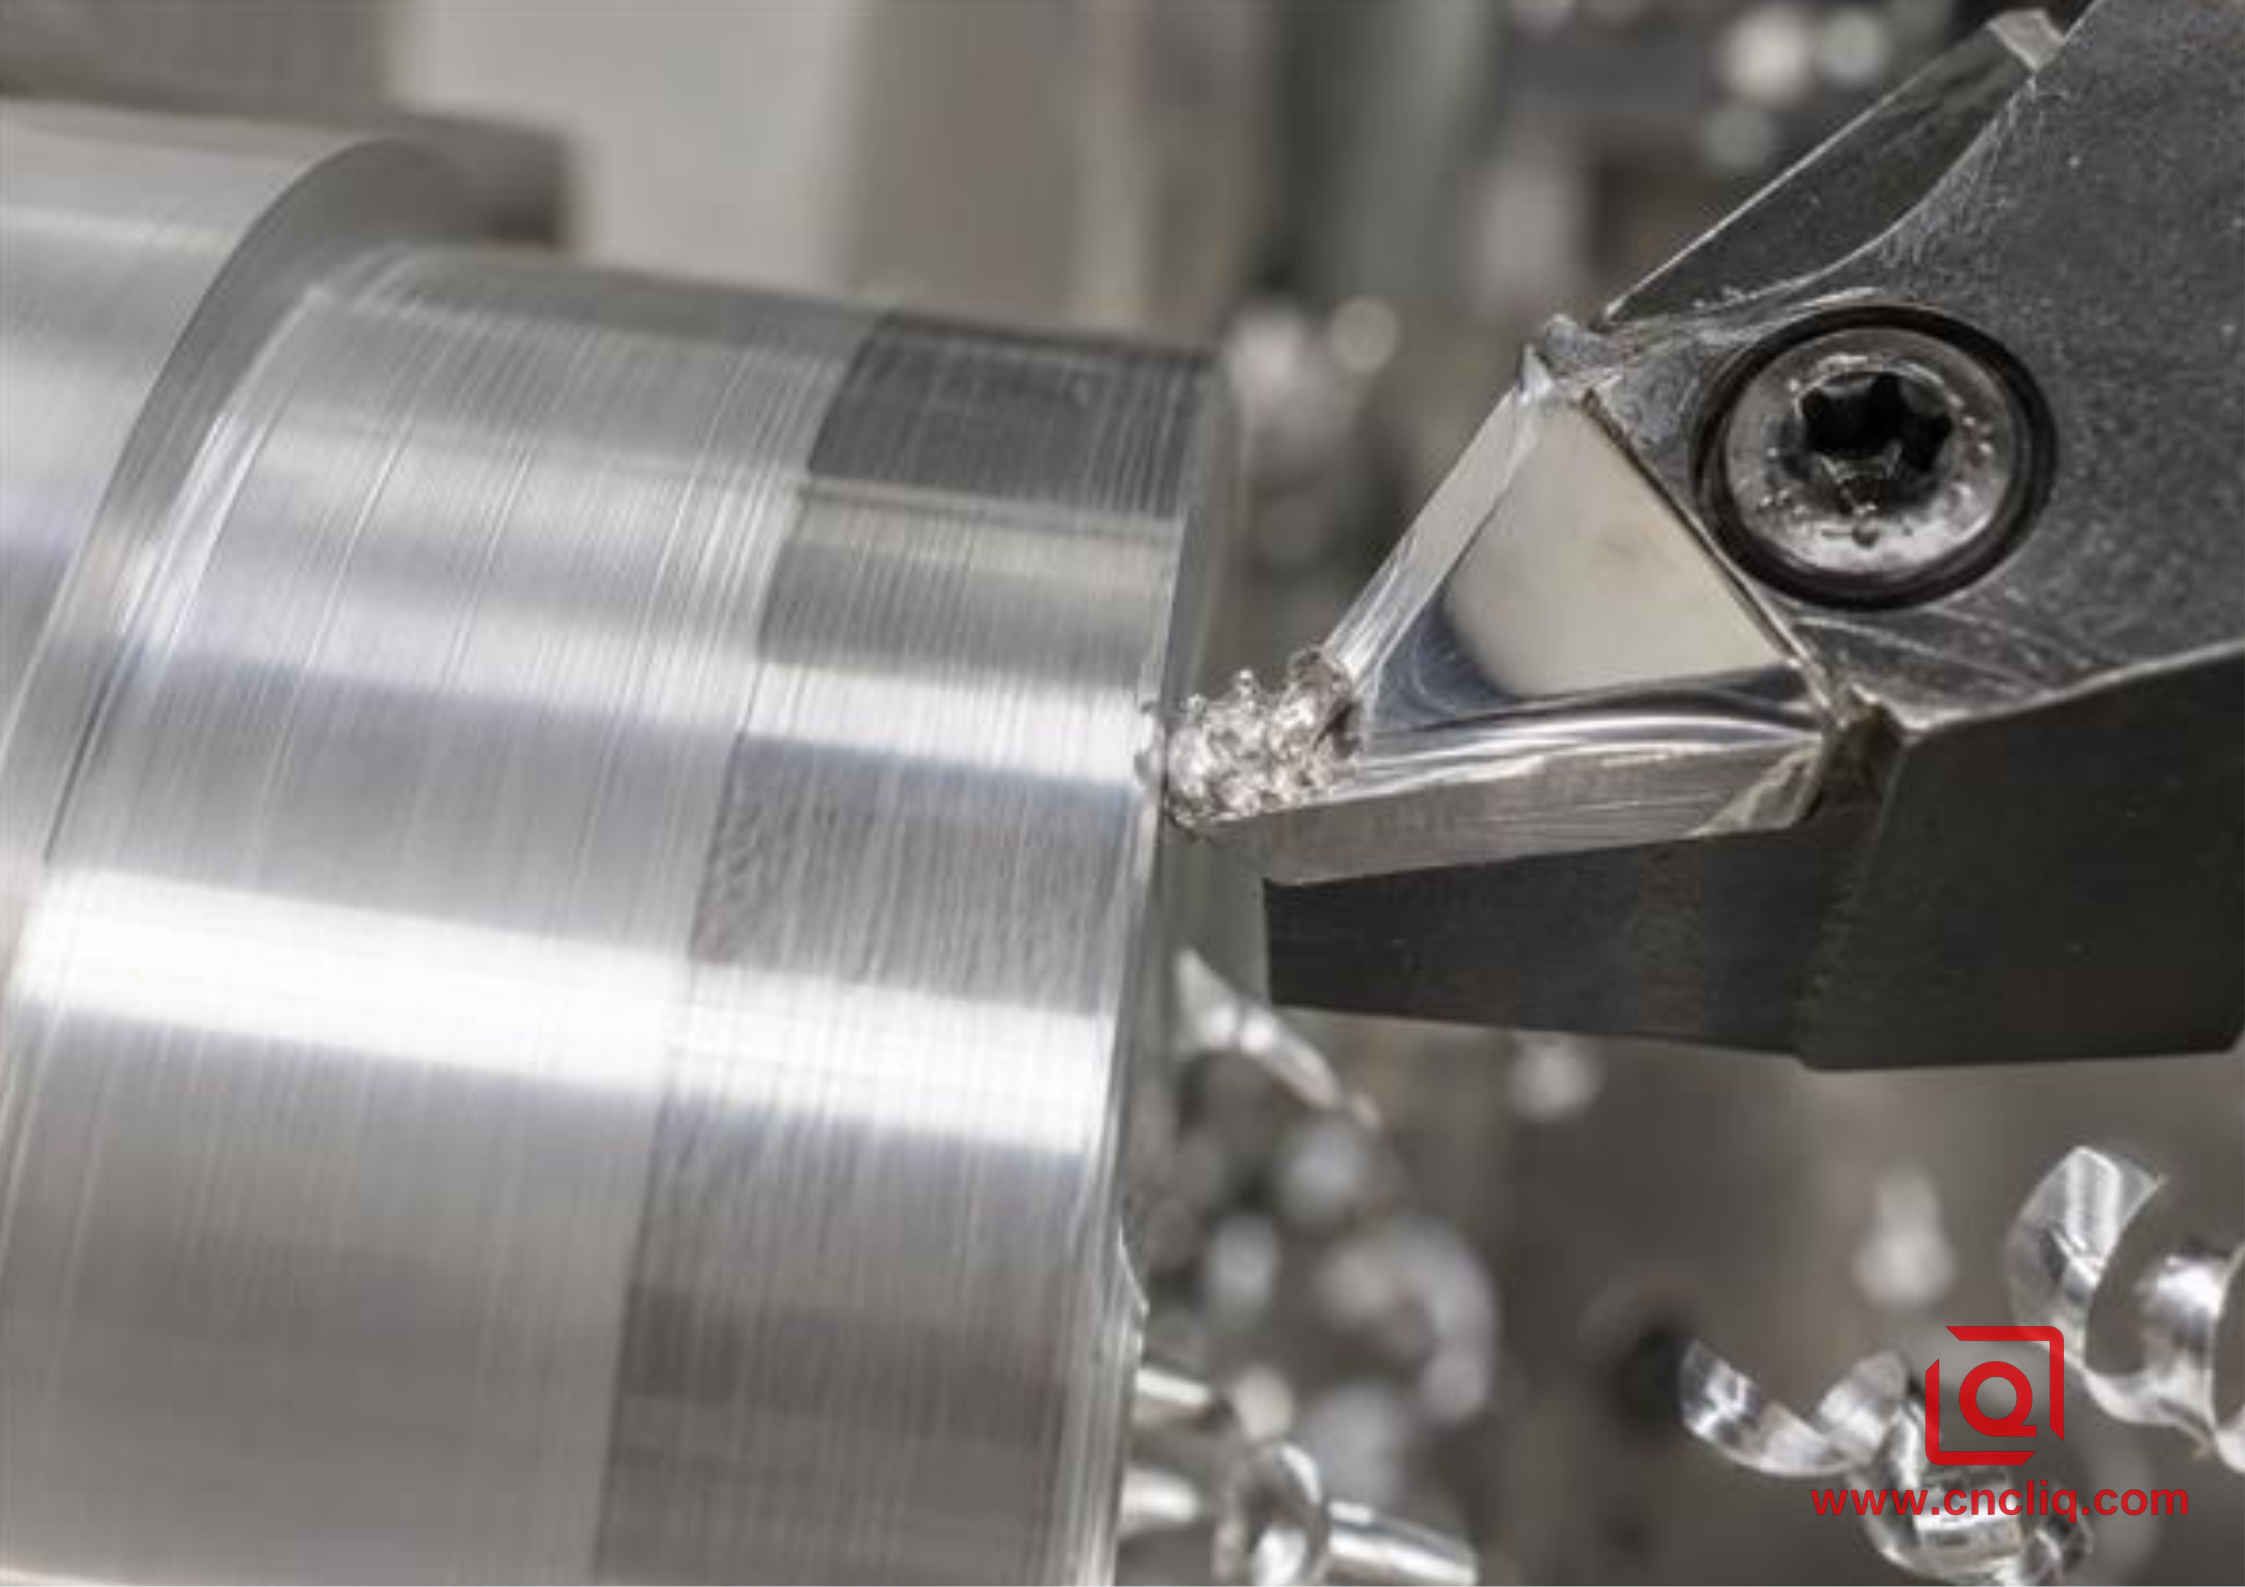
Un pequeño depósito de aluminio altera el filo de trabajo antes de que el desgaste normal del flanco parezca severo.
No confunda el desgaste por fricción con el vibrado. El desgaste por fricción suele dejar manchas irregulares, zonas rasgadas o áreas brillantes y opacas aleatorias. El vibrado tiende a dejar un patrón de onda repetitivo, a menudo con un tono reconocible alrededor de la circunferencia. Una punta desgastada puede producir una pérdida de acabado bastante uniforme. Los arañazos por viruta suelen seguir el recorrido de una viruta atrapada. Detenga el husillo de forma segura, retire el inserto e inspeccione la cara de ataque con aumento. Un bulto brillante de aluminio en el borde es una fuerte evidencia; un borde limpio apunta a la investigación hacia la rigidez, la excentricidad, la contaminación por refrigerante o la sujeción de la pieza.
2. ¿Por qué el aluminio blando puede ser más difícil de mecanizar limpiamente?
La suavidad no es sinónimo de un control sencillo de la viruta. El aluminio de baja dureza y alta ductilidad puede fluir en lugar de fracturarse, generando una viruta larga con una gran superficie de contacto en la cara de ataque. Si el filo comienza a rozar, aumenta la fricción local. La viruta presiona contra la herramienta, se produce la adherencia y la geometría se deteriora. Por lo tanto, un corte lento y aparentemente cauteloso puede ser menos estable que un corte decisivo que genere una viruta propiamente dicha.
La aleación y el temple son importantes. El aluminio comercialmente puro, el 3003 y el material de la serie 5000 recocido o ligeramente endurecido por deformación generalmente requieren más atención al filo y al control de virutas que un grado más duro y resistente que rompe las virutas fácilmente. Incluso dentro del 6061, la forma del material, el temple, el historial de extrusión y el lote de material pueden cambiar la sensación de un corte de acabado. Especifique la aleación completa, el temple y la forma del material en el plano; "aluminio" por sí solo no es una descripción de compra adecuada. Para una comparación más amplia, consulte la guía de selección de aleaciones y torneado CNC de aluminio OEM de Liqin.
Una referencia de mecanizado antigua, pero aún útil, alojada en el NIST, indica que, para muchas aleaciones de aluminio, aumentar la velocidad de corte por encima de aproximadamente 30-60 m/min reduce la probabilidad de que se produzcan rebabas y mejora la rotura de virutas y el acabado. Esta es una tendencia física, no una fórmula de producción. Las herramientas modernas de carburo y PCD pueden funcionar mucho más rápido, pero un diámetro pequeño, un límite de velocidad del husillo, una sujeción débil o una característica interrumpida pueden limitar las capacidades de la máquina. La decisión correcta es trabajar con las especificaciones del fabricante de la herramienta y verificar el corte, en lugar de buscar un valor universal.
3. Las cuatro palancas de control: filo, viruta, lubricación y calor.
Utilice un borde diseñado para trabajos con metales no ferrosos.
Un inserto pulido, afilado y de ángulo de ataque positivo es el punto de partida habitual para el torneado de acabado de aluminio blando. La geometría positiva reduce la fuerza de corte y acorta la zona de contacto entre la viruta y la herramienta; una cara de ataque pulida ofrece a la viruta menos puntos de anclaje microscópicos. Los insertos de acero genéricos suelen tener un afilado más intenso, una geometría menos positiva y un recubrimiento seleccionado para el mecanizado de metales ferrosos calientes. Si bien pueden resistir, tienden a arar la superficie del aluminio blando en lugar de cortarla limpiamente.
El carburo pulido sin recubrimiento es una opción práctica. El PCD puede resultar atractivo para operaciones de acabado estables y de alto volumen, ya que ofrece un filo muy duro y de baja fricción; sin embargo, su mayor costo solo se justifica cuando se controlan la configuración, las tolerancias, las interrupciones y el tamaño de lote previsto. La elección del recubrimiento debe basarse en los datos de aplicación de aluminio del fabricante de la herramienta. No asuma que un recubrimiento de alta calidad para acero es la mejor opción para aluminio.
Dale a la viruta el grosor suficiente para dejar
Un avance demasiado ligero en relación con el radio del borde, la excentricidad y el estado de la máquina puede convertir el corte en fricción. Por otro lado, un avance demasiado pesado puede sobrecargar una pieza delgada, exceder el alcance del rompevirutas o no cumplir con el requisito de rugosidad. Piense en términos de espesor mínimo efectivo de viruta y función del rompevirutas, no en que "más lento es más seguro". Si la superficie se degrada después de reducir el avance, inspeccione el borde antes de volver a reducirlo.
La rugosidad geométrica ideal proporciona una útil comprobación. Para una punta redondeada y un avance pequeño, la altura teórica de pico a valle es aproximadamente Rmax ≈ f²/(8rε) , donde f es el avance en mm/rev y rε es el radio de la punta en mm. La rugosidad real será peor cuando haya BUE, vibración, excentricidad, recogida de material o rayado de virutas. La fórmula no es una predicción de aceptación; solo muestra por qué duplicar el avance tiene un fuerte efecto geométrico.
Lubricar donde comienza la adherencia
Para controlar la fricción interna, el fluido debe alcanzar la cara de ataque y la zona de contacto entre la viruta y la herramienta. Un chorro fuerte que impacte en el portaherramientas pero no en el filo puede enfriar la zona circundante sin detener la adhesión. Dirija una boquilla estable de manera que el chorro alcance el filo de trabajo antes de que la viruta lo cubra. Utilice un refrigerante o fluido de corte aprobado para aluminio y mantenga la concentración, el pH, la limpieza y los límites de calidad del agua especificados por el proveedor. La concentración a simple vista es imprecisa; utilice un refractómetro y el factor de corrección del fabricante del fluido.
La lubricación con cantidad mínima puede funcionar en procesos adecuados, cerrados y con evaluación de riesgos, pero debe proporcionar suficiente lubricidad en el borde y, al mismo tiempo, eliminar las virutas. El aire seco elimina las virutas, pero contribuye poco a la lubricación de la superficie. En máquinas manuales abiertas, nunca improvise con disolventes inflamables. Siga los requisitos de la carcasa del fabricante de la máquina, la ficha de datos de seguridad del fluido, los controles contra incendios y las normas locales de exposición.
Controla el calor sin crear un nuevo problema.
El aluminio conduce bien el calor, pero el contacto microscópico entre la viruta y la herramienta sigue experimentando presión y fricción. Un filo romo, un tiempo de espera prolongado, una evacuación deficiente de la viruta o el corte repetido concentran el calor justo donde comienza la adhesión. El objetivo no es simplemente "más refrigerante", sino un filo afilado, una carga de viruta correcta, un suministro fiable y una vía de salida para la viruta. Un goteo inestable que moja y seca alternativamente un corte interrumpido también puede ser menos predecible que un proceso seco o completamente inundado, controlado con precisión.
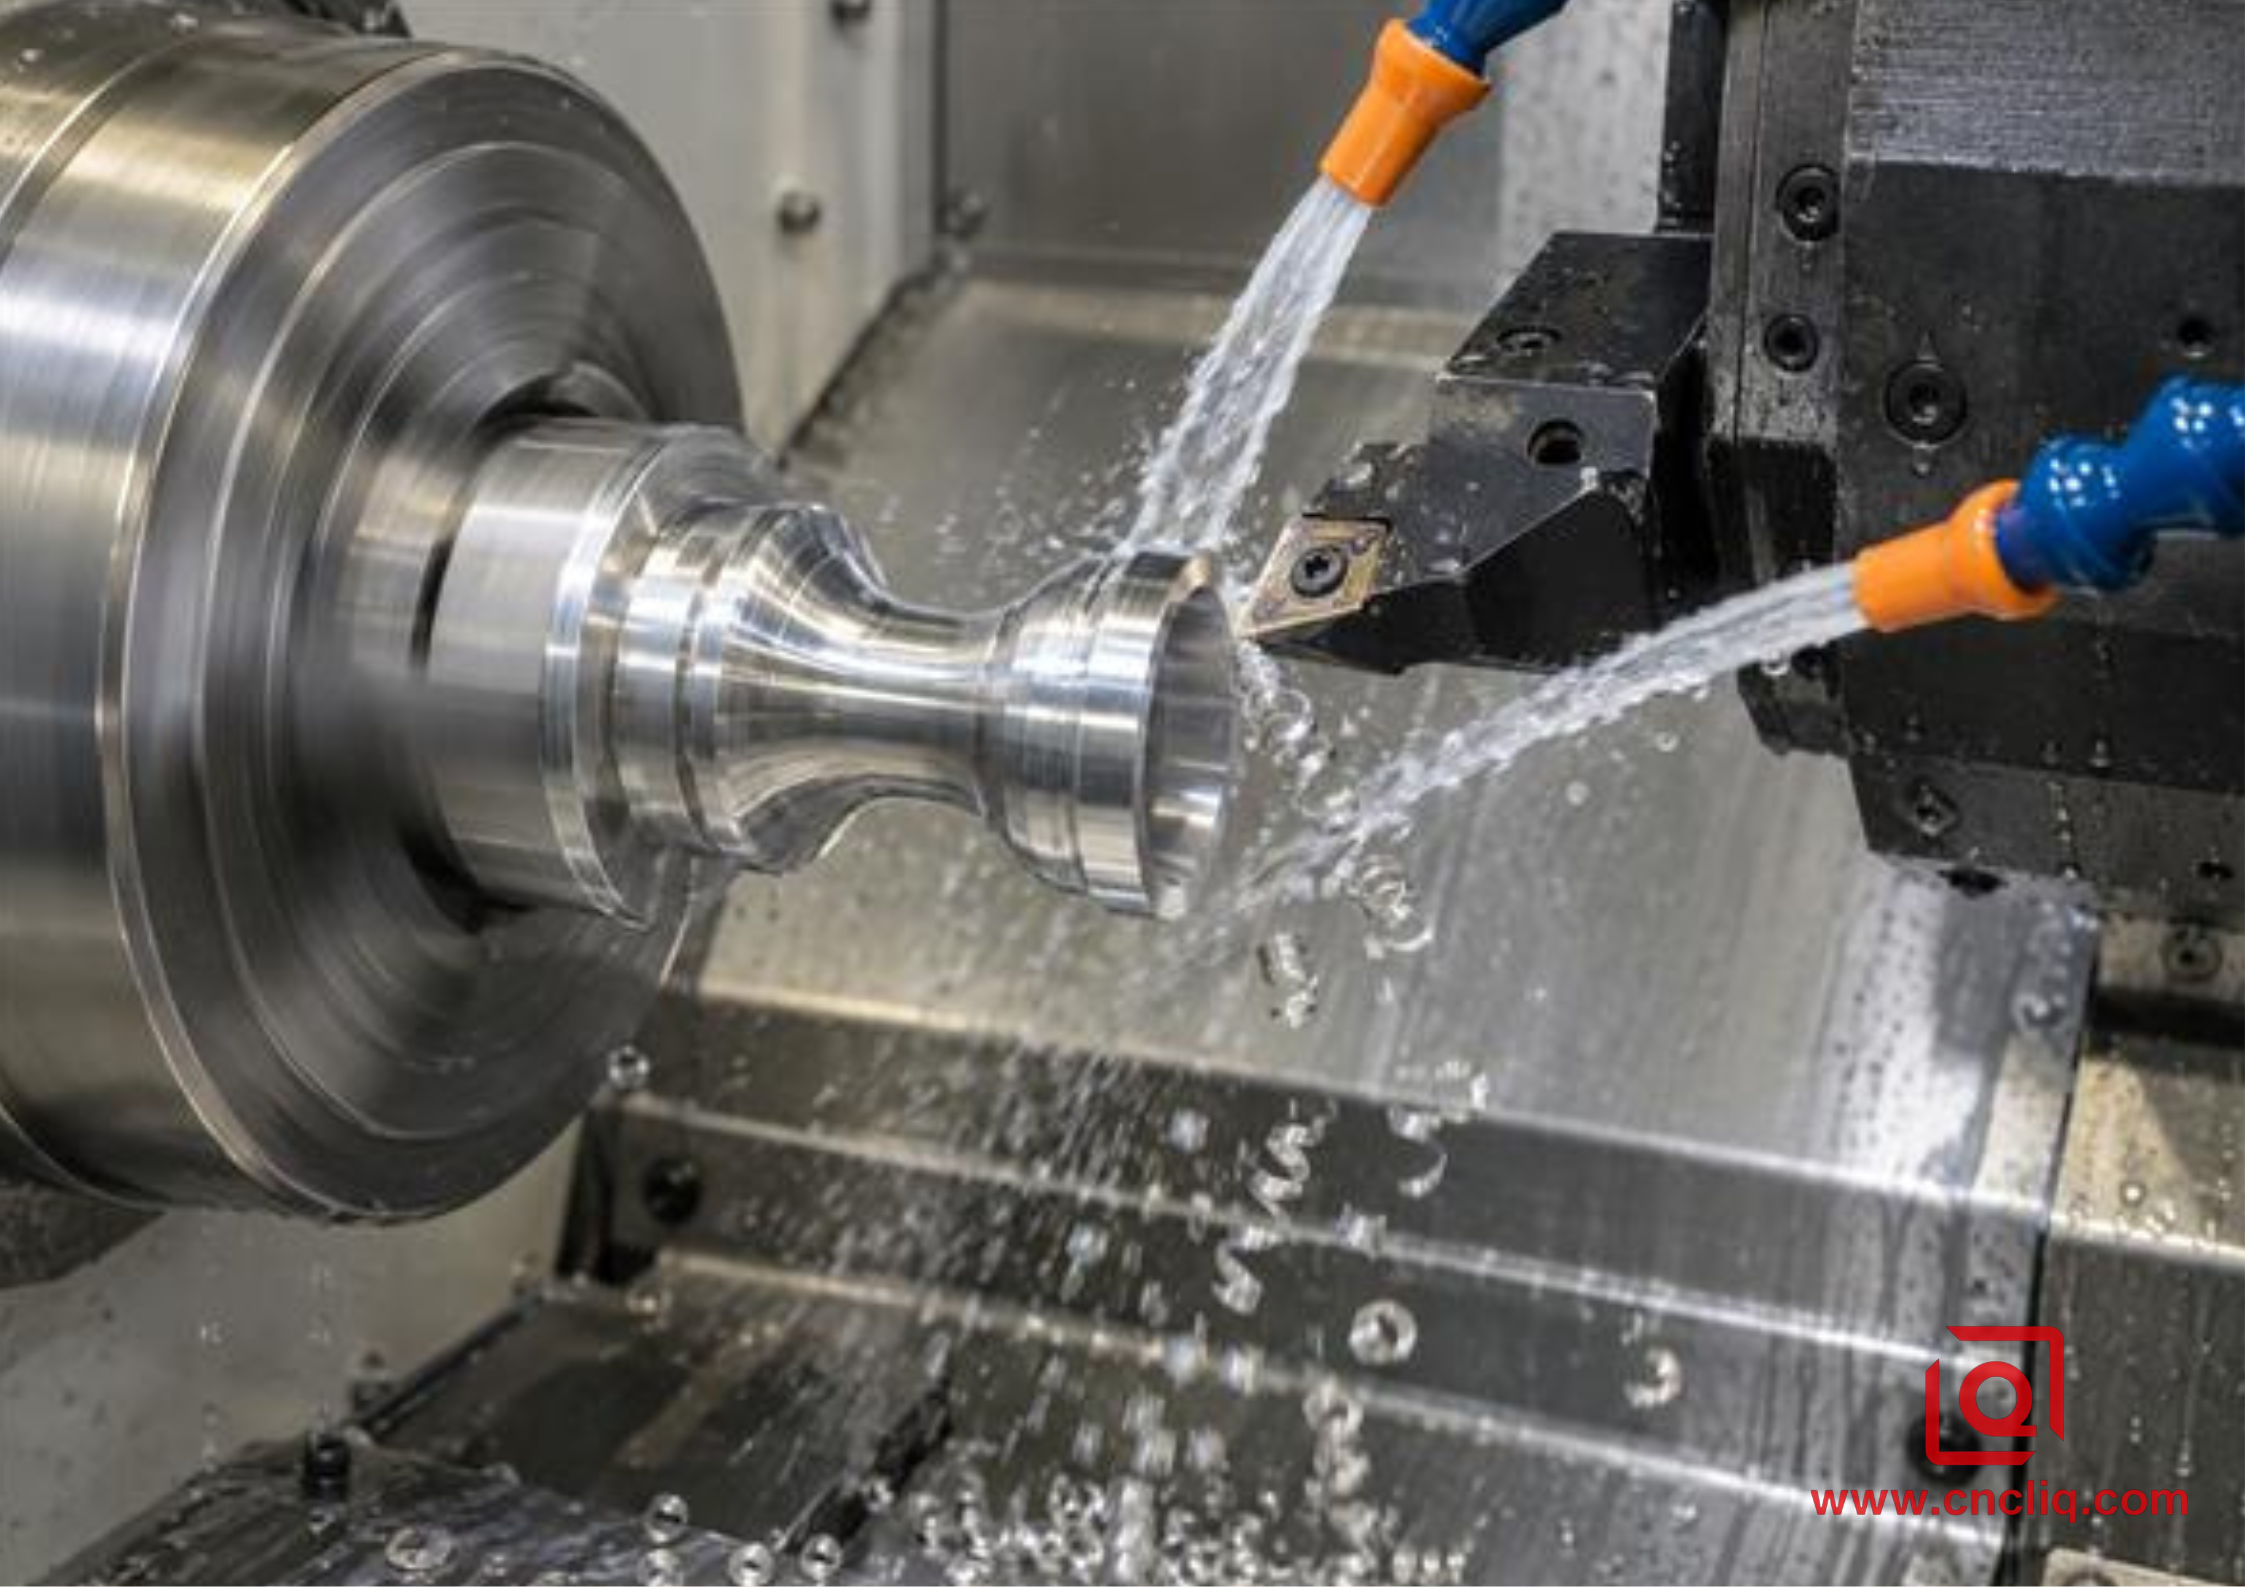
El flujo dirigido llega al borde y arrastra las virutas pequeñas en lugar de simplemente lavar el soporte.
4. Una matriz de inicio práctica para el torneado CNC de aluminio blando
La tabla que aparece a continuación sirve como guía para la resolución de problemas, no como sustituto de los datos del fabricante de herramientas. Registre la situación actual antes de realizar cualquier cambio. Si tres variables varían simultáneamente y el acabado mejora, el taller seguirá sin saber qué cambio solucionó el problema ni cuánto margen de mejora queda.
Lo que observas | Mecanismo probable | Primera acción controlada | Evidencia para registrar |
Manchas grises aleatorias; aluminio brillante en la cara del rastrillo | Adhesivo BUE y falso borde inestable | Instale un inserto de aluminio pulido nuevo; verifique la alineación de la boquilla. | Insertar foto, trazado de rugosidad, tendencia del diámetro |
El acabado empeora cerca del centro durante el enfrentamiento | La velocidad superficial disminuye a medida que el diámetro se aproxima a cero. | Utilice una velocidad superficial constante cualificada con un límite de RPM seguro. | RPM reales, diámetro donde comienza el defecto |
Una cinta larga se enrolla alrededor de una parte o torreta. | Rompevirutas fuera de su rango de funcionamiento; aleación dúctil | Ajuste la alimentación dentro del rango del proveedor o seleccione un rompevirutas de aluminio. | Forma y longitud de la viruta, carga del husillo, número de paradas de seguridad |
Ondas regulares pero borde de inserción limpio | Vibración, voladizo, sujeción débil o resonancia | Acorte primero el voladizo de la herramienta/pieza y compruebe la sujeción de la pieza. | Inclinación de la ola, voladizo, presión de la mandíbula |
Surcos y arañazos aislados | Recorte de virutas o nidos de pájaros | Redirigir el refrigerante/aire y mejorar la trayectoria de salida del chip. | Ubicación de la viruta, posición de la boquilla, dirección del rayado |
Buenas primeras piezas, luego inestabilidad repentina. | Recogida progresiva, contaminación o daños en los bordes | Defina un desencadenador de inspección/cambio de herramienta | Piezas por borde, concentración, momento de los defectos |
Utilice la relación estándar de velocidad de torneado para comprobar si el valor solicitado es físicamente posible: N = 1000Vc/(πD) , donde N es rev/min, Vc es m/min y D es el diámetro de la pieza en mm. Por ejemplo, 300 m/min con un diámetro de 20 mm requieren aproximadamente 4775 rev/min. Si el torno está limitado a 3000 rev/min, la velocidad real es de aproximadamente 188 m/min. Esto es importante durante el refrentado y en muñones pequeños: el programa puede solicitar una velocidad superficial adecuada, pero el límite del husillo lo impide silenciosamente.
Regla general en el taller: Mantener un límite de RPM seguro en el modo de velocidad superficial constante. La capacidad del mandril, el acoplamiento de las mordazas, el estado de la barra, el desequilibrio y los límites de la máquina determinan este límite; el acabado superficial deseado nunca los anula.
5. Solucionar problemas de BUE en un orden fijo
1. Congela la evidencia. Guarda la última pieza buena y la primera pieza defectuosa. Fotografía el inserto antes de limpiarlo. Registra la aleación y el temple, el lote o la colada del material, el código de la herramienta, el número de filos, las compensaciones, la velocidad real del husillo, el avance, la profundidad de corte, la lectura del refrigerante y el tiempo de corte.
2. Confirme el modo de fallo. Busque aluminio adherido. Compare la superficie con una lupa y, si la impresión lo requiere, con un instrumento de rugosidad calibrado. No diagnostique la BUE basándose únicamente en una foto tomada con el teléfono.
3. Restaure el filo. Instale un inserto nuevo y verificado para material ISO N/no ferroso. Compruebe la limpieza del asiento, el estado del tornillo, la altura de la herramienta, la excentricidad y si el inserto se ha utilizado en otro material.
4. Compruebe el suministro de fluido y la salida de las virutas. Apunte al borde, no al soporte. Retire las virutas compactadas de la carcasa y verifique que el flujo se mantenga estable con el husillo en funcionamiento.
5. Verifique la velocidad de corte real. Utilice el diámetro actual y las RPM reales, especialmente en movimientos de refrentado y orificios pequeños. Si el proceso está por debajo del rango especificado por el fabricante de la herramienta, aumente la velocidad gradualmente, respetando los límites de la máquina y del sistema de sujeción.
6. Compruebe el avance con respecto al rompevirutas. Un ajuste de avance que parezca suave puede quedar fuera del rango útil de la geometría. Realice los cambios paso a paso y examine la forma de la viruta.
7. Verifique la profundidad de corte y el estado del material. Una pasada de acabado que apenas roce una superficie irregular o extruida puede producir roces intermitentes. Deje un margen de acabado uniforme y bien definido después del desbaste.
8. Demuestre su capacidad. Procese suficientes piezas consecutivas para exponer el ciclo de crecimiento-ruptura BUE. Mida el tamaño y la rugosidad a intervalos definidos, no solo en la primera pieza.
Esta secuencia evita tener que compensar un proceso dañado con desfases. La guía de Liqin sobre el mecanizado de aluminio 6061 con controles de avance, velocidad y herramientas proporciona un método de puesta en marcha complementario, mientras que la guía de selección de procesos de 3 ejes, 5 ejes y torneado-fresado resulta útil cuando la pieza combina referencias torneadas con agujeros transversales o superficies planas fresadas.
6. Caso anónimo: Estabilización de una funda reguladora de aluminio blando
A continuación se presenta un caso representativo y anonimizado, basado en condiciones comunes de mecanizado a medida; los valores ilustran el método de validación y no constituyen una garantía universal. Un cliente del sector de control de fluidos solicitó un lote piloto de 300 manguitos reguladores fabricados con aluminio blando de la serie 6000. Cada manguito tenía un diámetro de sellado de 28 mm, dos ranuras estrechas para juntas tóricas y una perforación piloto. El plano requería que el diámetro de sellado se mantuviera dentro de una tolerancia total de 0,020 mm y que la superficie torneada cumpliera con una rugosidad superficial Ra de 0,8 µm o superior antes de la limpieza.
La configuración inicial produjo dimensiones aceptables en las primeras piezas, pero las posteriores desarrollaron bandas opacas. Los operarios reaccionaron reduciendo la alimentación y luego añadiendo una desviación de diámetro negativa. La superficie se volvió menos uniforme y la desviación ocultó la verdadera falla: se había acumulado aluminio en un inserto recubierto de uso general. Una viruta larga también rozó el muñón terminado antes de caer en la cinta transportadora.
La prueba correctiva modificó el proceso por etapas. Primero, el equipo reemplazó el inserto con una geometría de carburo pulido de ángulo de ataque positivo, diseñada para aluminio, y restauró el desplazamiento programado. Segundo, se movió la boquilla para que el fluido alcanzara la cara de ataque en lugar de la parte superior del portaherramientas. Tercero, se habilitó una velocidad superficial constante con un límite de RPM verificado con respecto al sistema de sujeción de la pieza. Finalmente, el avance se ajustó dentro del rango del proveedor del rompevirutas y se mantuvo constante a través del muñón crítico. El desbaste dejó un margen de acabado radial uniforme de 0,30 mm para que la pasada final siguiera siendo un corte, no un pulido.
La validación se realizó mediante una prueba de confirmación de 30 piezas. Se verificó el diámetro en la parte frontal, media y posterior del muñón; se midió la rugosidad a lo largo de la dirección de trazado especificada; y se fotografió el inserto después de la prueba. Los resultados registrados mostraron una dispersión total del diámetro de entre 0,006 mm y 0,014 mm, y una rugosidad superficial (Ra) de entre 0,42 µm y 0,68 µm. Estos resultados corresponden únicamente a esta configuración ilustrativa. La lección importante es el método: diagnosticar el borde, modificar un mecanismo a la vez y verificar una secuencia de piezas en lugar de aprobar una única muestra atractiva.
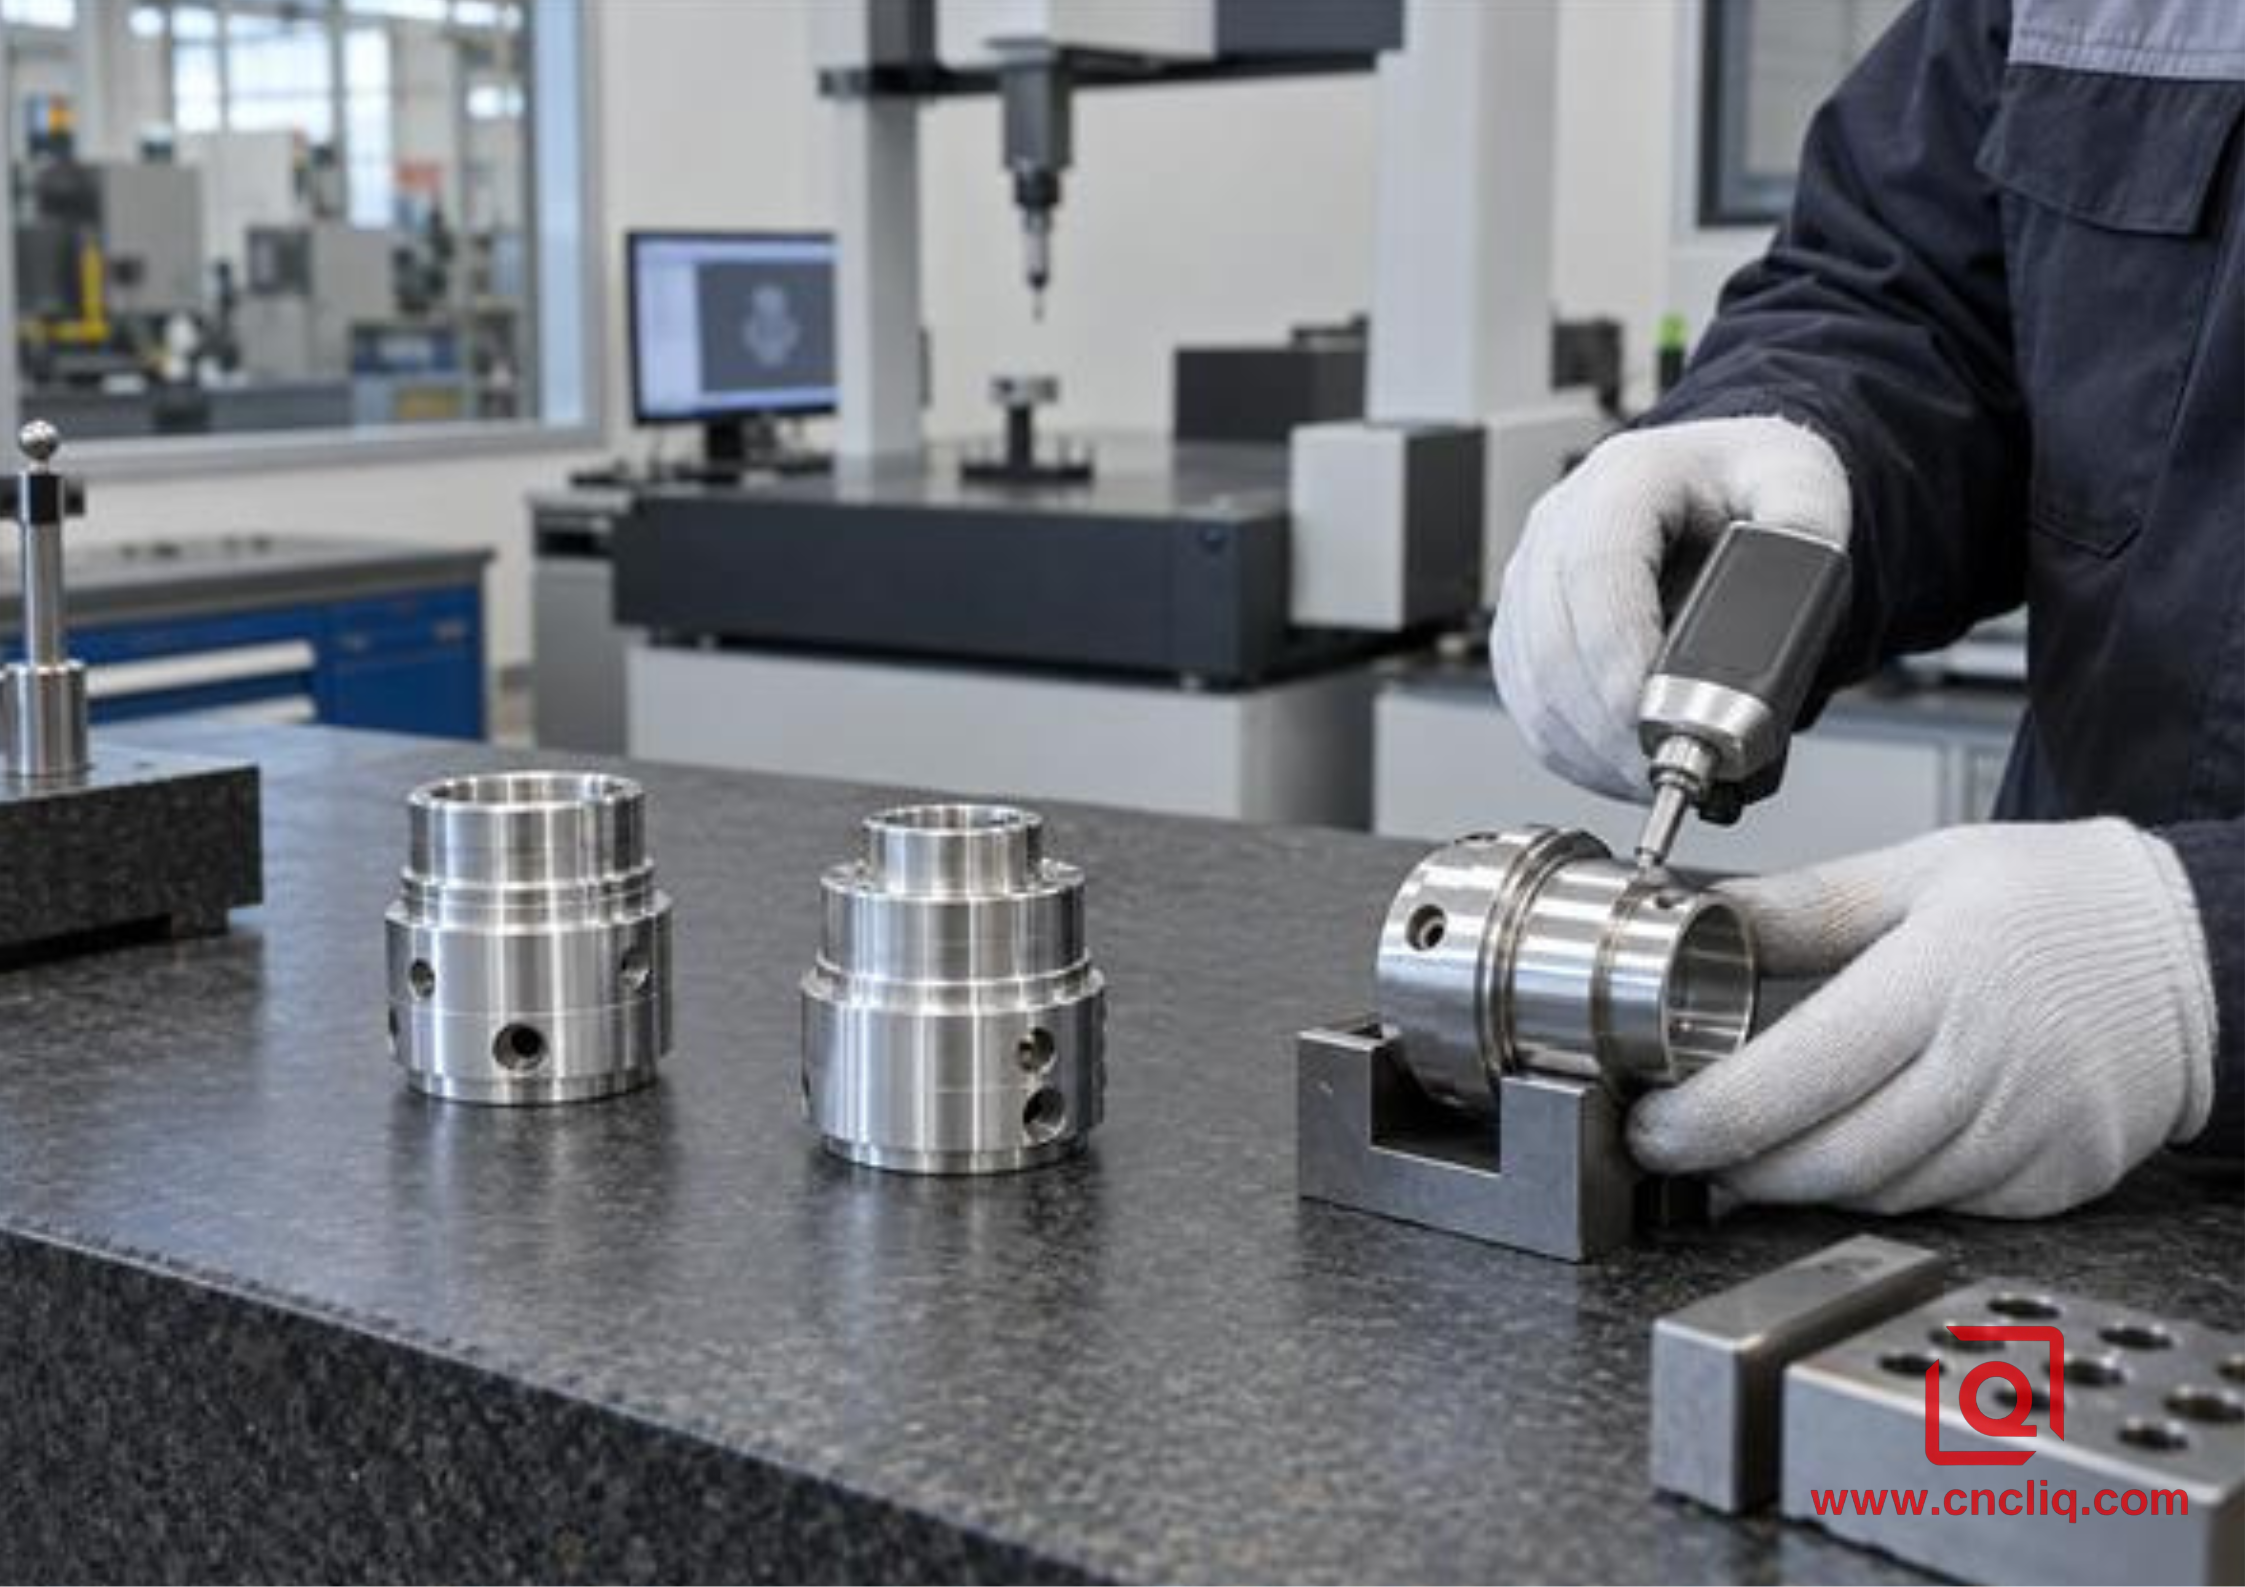
Un proceso estable se obtiene a partir de tendencias medidas, no de un componente visualmente llamativo.
Para piezas rotativas similares, se aplica la misma disciplina a una brida de motor y una tapa frontal de aluminio de precisión : el orificio del cojinete y el pivote de posicionamiento requieren un filo de corte limpio y estable antes de poder garantizar la concentricidad y el cumplimiento de los requisitos de superficie. El aluminio fundido y el forjado se comportan de manera diferente, por lo que es necesario validar los parámetros para la pieza en bruto específica.
¿Planea fabricar una pieza torneada de aluminio blando? Envíe el dibujo 2D, el modelo 3D, la aleación y el temple completos, la cantidad anual, las dimensiones críticas para la calidad, las especificaciones de rugosidad, los requisitos de acabado y las expectativas de inspección. Los ingenieros de Liqin pueden revisar el acceso a la herramienta, el margen de acabado, la evacuación de virutas y la estrategia de referencia antes de la cotización. Solicite una revisión de fabricación y una cotización competitiva .
7. Qué incluir en la solicitud de cotización para que el proveedor pueda controlar el BUE
Un presupuesto útil requiere más que el peso de la pieza y la familia del material. Indique la aleación, el temple, la forma del material base y la especificación del material aplicable. Marque las superficies donde la apariencia es importante y las superficies donde la rugosidad es funcional. Si se requiere Ra, defina el valor, la dirección de evaluación cuando sea importante y si se aplica antes o después del anodizado u otro acabado. Identifique los diámetros de acoplamiento, los sellos, los ajustes de los cojinetes y los puntos de referencia. Proporcione cantidades realistas para prototipos y producción; una herramienta de acabado PCD puede ser adecuada para un programa recurrente y antieconómica para cinco piezas de desarrollo.
Pregunte cómo verificará el proveedor el proceso. Una respuesta creíble debe vincular el dibujo con la geometría del inserto, el control de virutas, el método de inspección y la trazabilidad del lote. También debe explicar qué cambios se producen entre la primera muestra y la producción, cómo se establecen los límites de vida útil de la herramienta y qué registros se pueden proporcionar. Si la respuesta es simplemente «utilizamos alta velocidad», el riesgo sigue siendo suyo.
Separe también la aceptación del mecanizado de la aceptación de la pieza final. Un muñón puede pasar la prueba tras el torneado, pero cambiar después de un tratamiento superficial, limpieza o pulido manual intensivo. Los planos deben indicar si las dimensiones del recubrimiento son definitivas, qué áreas requieren enmascaramiento y si los bordes pueden suavizarse. Esto evita que un desbarbado bien intencionado dañe una zona de sellado que el torno haya producido correctamente.
Haz clic aquí para tu consulta 👆
8. Preguntas frecuentes
1. ¿La acumulación de material en el borde se produce únicamente por cortar demasiado despacio?
No. Una velocidad superficial baja puede favorecer la formación de material sobrante, pero es solo una variable. Un filo desafilado o excesivamente afilado, una geometría inadecuada del inserto, una lubricación deficiente en la cara de ataque, un avance inferior al rango de corte efectivo, el re-corte de virutas y un margen de acabado inconsistente pueden producir la misma falla. Confirme la presencia de material adherido al inserto, calcule la velocidad superficial real en el diámetro problemático e inspeccione el suministro de fluido antes de modificar el programa.
2. ¿Debo usar carburo recubierto, carburo sin recubrimiento o PCD para el torneado de aluminio blando?
El carburo pulido sin recubrimiento es un buen punto de partida para muchos prototipos y trabajos de producción en general. Un recubrimiento de baja fricción apto para aluminio puede ser útil si el fabricante de la herramienta lo recomienda para la aleación y la operación. El PCD ofrece una larga vida útil y un acabado estable en cortes rígidos, continuos y de alto volumen, pero es más caro y requiere un estudio de vida útil justificado. Elija basándose en los datos de aplicación del proveedor, no en el color del recubrimiento ni en la preferencia por herramientas de acero.
3. ¿Por qué el acabado empeora cuando reducimos la alimentación?
La velocidad de avance puede estar demasiado cerca del filo, el estado de la punta, la excentricidad o la vibración de la máquina, lo que provoca que el inserto roce y pula en lugar de formar una viruta limpia. El roce aumenta la fricción y puede provocar la adhesión del aluminio. Compare la velocidad de avance programada con el rango de rotura de viruta del fabricante del inserto, inspeccione el filo para detectar posibles atascos y ajuste en pequeños pasos controlados mientras supervisa la forma de la viruta, la carga del husillo, el tamaño y la rugosidad.
4. ¿Puede el refrigerante eliminar el BUE por sí solo?
El refrigerante puede reducir la fricción y mover las virutas, pero no puede solucionar indefinidamente un filo desafilado o un corte por rozamiento. El caudal es tan importante como el volumen: el chorro debe llegar a la cara de ataque antes de que la viruta la obstruya. Utilice un fluido compatible con aluminio dentro de los límites del fabricante y mantenga el sistema limpio. Combine el control del fluido con la geometría correcta, la velocidad de corte real, el avance, el margen de acabado y la evacuación de virutas.
5. ¿Qué información debe enviar un fabricante de equipos originales (OEM) para obtener un presupuesto fiable para el torneado de aluminio?
Envíe la revisión del plano controlado y el modelo 3D; la aleación, el temple y la forma exactas del material; los volúmenes de prototipos y anuales; las dimensiones y referencias críticas; las zonas de rugosidad y acabado; los límites de roscas, ranuras y rebabas; el tratamiento superficial final; los documentos de inspección; las necesidades de embalaje; y el cronograma de entrega. Resalte las características de sellado y rodamiento. Estos detalles permiten al proveedor presupuestar correctamente las herramientas, la validación del proceso, la frecuencia de inspección y el proceso de acabado, en lugar de añadir un amplio margen de incertidumbre.
Haz clic aquí para tu consulta 👆
Resumen
La acumulación de material en el filo durante el torneado de aluminio blando es un problema de adherencia que rápidamente se convierte en un problema de geometría, acabado y tolerancia. Diagnostíquelo en el inserto, utilice herramientas no ferrosas afiladas y pulidas, mantenga una viruta real en lugar de rozar, aplique el lubricante adecuado a la cara de ataque, elimine las virutas y verifique la velocidad superficial real en función de los diferentes diámetros. Modifique una variable a la vez y optimice la producción en función de las tendencias medidas. Esta disciplina genera un proceso en el que un fabricante de equipos originales (OEM) puede confiar, y una solicitud de cotización que un proveedor competente puede presentar con menor incertidumbre.
Información del contacto
Empresa: Ningbo Liqin Industry Co., Ltd.
Mantenimiento diario al cliente y soporte postventa: service@shturl.zhuwanying@cncliq.com
Para nuevas consultas, cotizaciones y pedidos: business@shturl.zhouli@chinaliqin.com
Línea directa: +86 18757148656
Descargo de responsabilidad
Todos los artículos técnicos, especificaciones de materiales, recomendaciones de mecanizado y detalles de tratamiento de superficies publicados en este blog tienen fines meramente informativos y de referencia. Tenga en cuenta que las opiniones generales del blog no sustituyen los acuerdos técnicos firmados. Dado que las piezas personalizadas varían según el número de lote del material, la calibración de la máquina y las tolerancias específicas, las especificaciones de calidad vinculantes se rigen exclusivamente por sus planos CAD aprobados, contratos firmados y planes de calidad formales.
Todos los casos de éxito de clientes que aparecen en este blog han sido anonimizados y depurados minuciosamente. Las métricas de rendimiento, los flujos de trabajo de fabricación y las imágenes que se muestran sirven únicamente para demostrar nuestras capacidades de mecanizado a medida y no representan un estándar universal aplicable a todos los pedidos.
Equipo de fabricación de Liqin
Con 18 años de experiencia en ingeniería de precisión, Ningbo Liqin Industry fabrica componentes metálicos de alta tolerancia para exigentes mercados globales. Nuestras instalaciones de producción, de 6500 m², cuentan con más de 150 máquinas que realizan mecanizado CNC de 4 y 5 ejes, torneado-fresado, extrusión en frío y fundición a presión, todo bajo un mismo techo. Esta configuración nos permite gestionar proyectos de forma integral, desde los conceptos iniciales de CAD hasta los envíos finales.
Gestionamos el control de calidad sin concesiones. Tratamos las tolerancias estrictas con la disciplina de ingeniería que requieren. Con el respaldo de las certificaciones ISO 9001, ISO 13485 e IATF 16949, nuestros ingenieros de control de calidad realizan rigurosos controles IPQC, FQC y OQC en cada lote de producción. Desde el mapeo dimensional CMM y el perfilado óptico hasta las pruebas de dureza y niebla salina, validamos sus especificaciones críticas desde el principio, para que reciba componentes listos para su instalación sin complicaciones de ensamblaje ni costosas paradas de línea. Además de la fabricación, puede contar con nosotros para tiempos de respuesta de dos horas a nuevas solicitudes de cotización, soporte directo para el muestreo de prototipos y envíos de exportación sin contratiempos en Europa, Norteamérica, Asia y Oceanía.
Agradecemos sus consultas y muestras. Visite nuestro sitio web o contáctenos directamente para obtener un presupuesto competitivo.
