Planeado de aluminio: lograr un acabado y planitud de la superficie de espejo
Escrito por
Anonymous
Publicado
Sep 30 2026
Procesos de mecanizado de precisión
aluminio OEM
Mecanizado CNC
Síguenos
¿Aún tiene problemas con rayas turbias, marcas cruzadas o una placa que parece plana en el tornillo de banco pero se balancea en la mesa de inspección? Esta guía explica cómo refrentar el aluminio laminado para obtener una superficie similar a un espejo y una planitud confiable sin convertir el trabajo en un costoso ejercicio de pulido. Está escrito para ingenieros de diseño, equipos de abastecimiento y maquinistas que necesitan respuestas prácticas: qué poner en el dibujo, qué controlar en la máquina, cómo medir el resultado y qué información necesita un proveedor antes de cotizar.
Respuesta rápida: ¿Qué produce una cara plana como un espejo?
Para el fresado frontal de producción, comience con una aleación forjada y un temple estables, una máquina rígida, una fresa específica para aluminio, un descentramiento axial bajo y una evacuación de viruta limpia. Desbaste ambos lados en una secuencia equilibrada cuando la tensión residual sea una preocupación. Deje que la pieza y el refrigerante alcancen una temperatura estable, soporte el trabajo sin doblarlo y luego realice una pasada de acabado ligera con una carga de viruta constante. Inspeccione la textura y la planitud de la superficie como requisitos separados.
No utilice la palabra “espejo” como único criterio de aceptación. Un comprador, proveedor e inspector pueden interpretarlo de manera diferente. Indique un valor de rugosidad como Ra, el estándar visual o de colocación permitido, una tolerancia de planitud con sus condiciones de medición y si se permite el pulido u otro proceso secundario. El dibujo también debe identificar cualquier superficie de sellado, área óptica o cara cosmética que sea importante.
Requisito
Qué describe
Método de control típico
Error común
Ra o Rz
Textura de superficie a pequeña escala
Geometría de vanguardia, avance por diente, descentramiento, control de viruta
Tratar un valor Ra bajo como prueba de planitud
Planitud
Separación de toda la superficie por 2 planos paralelos
Estabilidad del stock, soporte de accesorios, recorrido de la máquina, extracción equilibrada de material
Medición mientras la pieza aún está distorsionada por las abrazaderas
Paralelismo
Orientación de una cara relativa a un dato
Estrategia de referencia, control de configuración, mapeo de espesor
Destacar la planitud cuando el ensamblaje realmente necesita paralelismo
Colocar
Dirección del patrón de mecanizado
Dirección de la trayectoria de herramienta y ruta de corte
Ignorar la junta o la dirección de deslizamiento
Reflectividad visual
Apariencia bajo iluminación acordada
Acabado de proceso, limpieza, manejo
Escribir “acabado de espejo” sin un estándar mensurable
El acabado tipo espejo y la planitud no son la misma especificación
La rugosidad de la superficie registra finos picos y valles a lo largo de una longitud de muestreo. La planicidad evalúa toda la superficie independientemente de un dato. Una placa de aluminio brillante puede arquearse y una placa plana puede tener marcas de corte visibles. La ondulación se encuentra entre esas escalas y puede provenir de la vibración de la máquina, la deriva térmica o la sujeción. Esa distinción es importante para placas de vacío, cuerpos de válvulas, bases de transferencia de calor, soportes ópticos y carcasas con juntas.
Por ejemplo, el pulido puede reducir Ra mientras se redondea un borde o se cambia la planitud local. De la misma manera, una fresa de cara ancha puede realizar un barrido reflectante consistente pero aun así dejar un plato poco profundo si el husillo no está en escuadra para desplazarse. Primero defina la función. Una base de junta generalmente necesita una textura y una disposición controladas para que el sello pueda adaptarse. Una interfaz térmica puede necesitar un contacto amplio y una ondulación limitada. Un panel decorativo puede priorizar un reflejo uniforme más que una tolerancia geométrica muy ajustada.
El vocabulario utilizado internacionalmente no es una preferencia de la tienda. ASME B46.1 aborda conceptos de textura de superficie, mientras que los estándares ISO GPS distinguen la forma geométrica de la textura de la superficie. Para la verificación de la planitud, el dibujo y el plan de inspección deben acordar la evaluación sin datos, la densidad de puntos, el filtrado y el estado de la pieza. Un resultado obtenido en 3 puntos de apoyo a 20 grados C no debe compararse casualmente con un valor medido inmediatamente después del mecanizado en un dispositivo caliente y totalmente restringido.
Elige el aluminio antes de elegir la velocidad
6061-T6 y 6061-T651 son opciones comunes para placas, carcasas y accesorios mecanizados porque combinan maquinabilidad, disponibilidad, resistencia a la corrosión y acabado predecible. La designación T651 indica alivio de tensión mediante estiramiento después del tratamiento térmico, lo que puede mejorar la estabilidad dimensional en productos de placa. No elimina la tensión residual, especialmente después de una gran eliminación de material asimétrico.
7075-T651 ofrece mayor resistencia y, a menudo, se mecaniza de forma limpia, pero el costo de la materia prima, el comportamiento a la corrosión y la ruta de acabado final difieren. La placa de herramientas fundida puede ser atractiva para mesas y accesorios de vacío grandes porque se suministra para brindar estabilidad dimensional, pero sus propiedades y certificación deben coincidir con la aplicación. La extrusión puede ser económica para una sección casi neta, pero su patrón de tensión y flujo de grano pueden hacer que una cara cosmética ancha sea más sensible a la distorsión.
Si la selección de aleaciones aún está abierta, revise Aluminio 6061 vs. 7075 comparación antes de bloquear el dibujo. Para decisiones DFM más amplias que involucran aleación, tolerancia y geometría de pared, la guía de fresado CNC de aluminio proporciona un siguiente paso útil.
Solicite al proveedor que preserve el calor o la trazabilidad del lote cuando sea necesario. También identifique la dirección de la placa en piezas con planitud exigente. Dos piezas en bruto con la misma aleación y temple pueden comportarse de manera diferente si una proviene de una placa gruesa y la otra de una extrusión. Por lo tanto, una cita creíble debe indicar la forma del material, no solo “Aluminio 6061”.
El sistema de corte: cuerpo de corte, inserciones y descentramiento
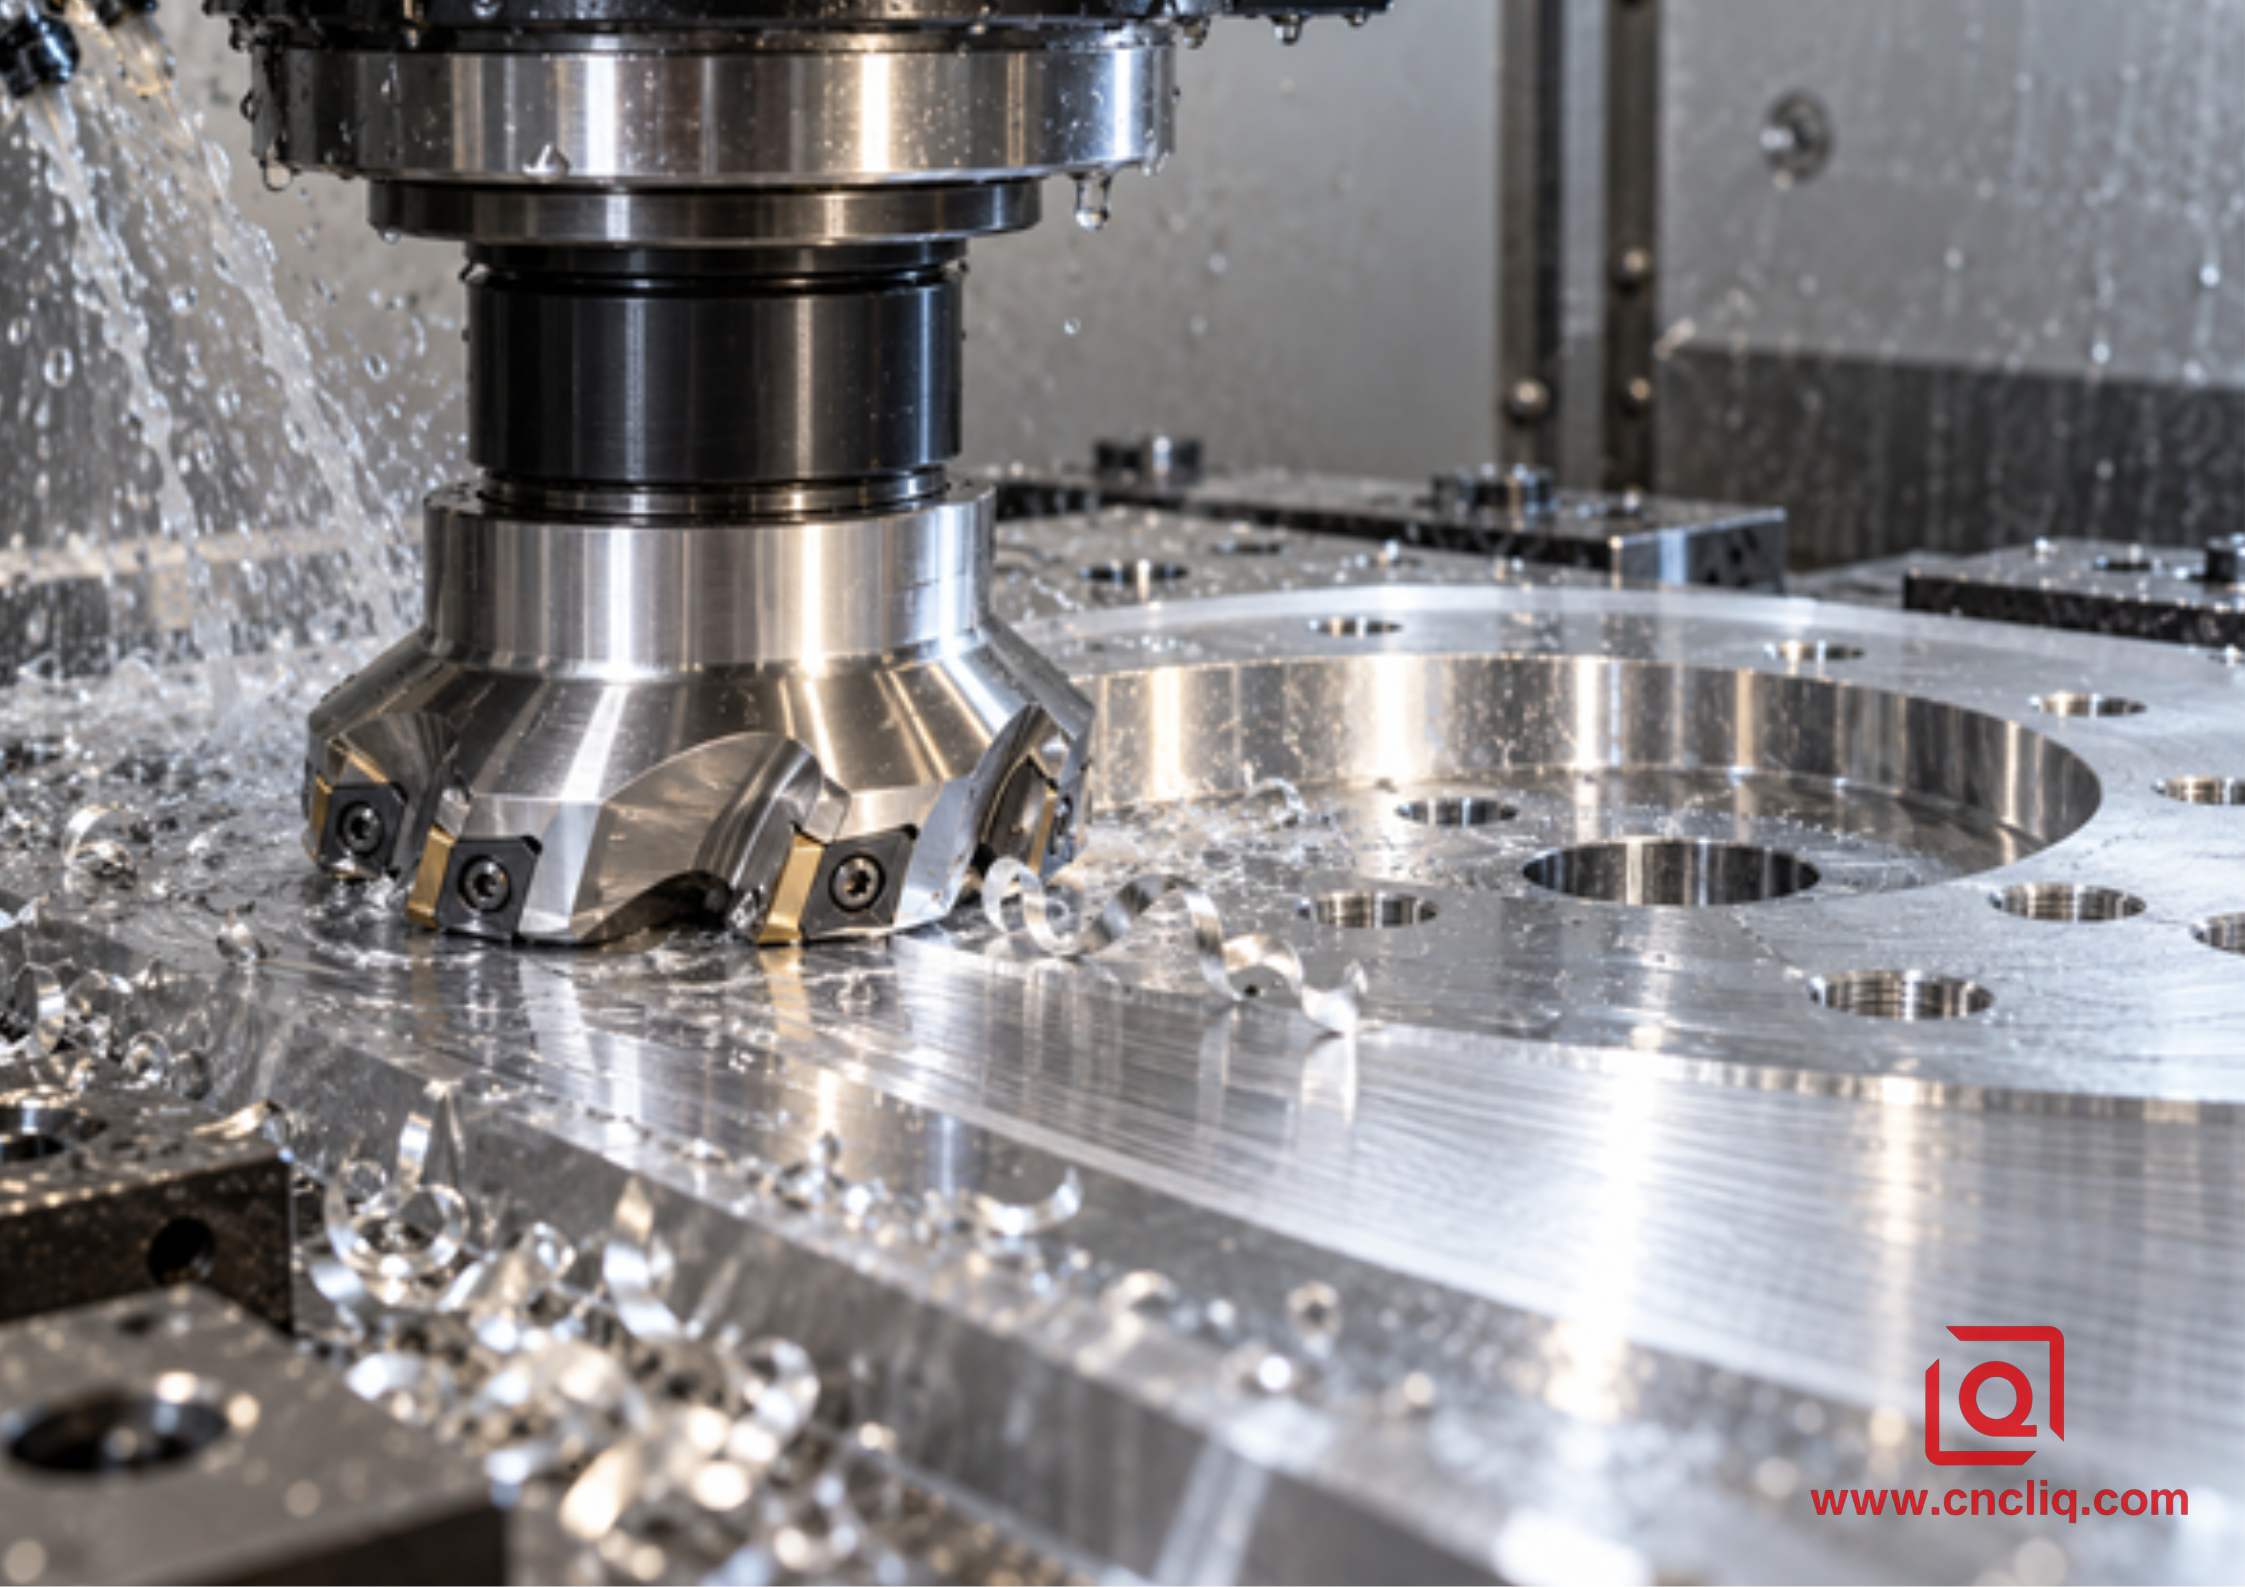
Fresa frontal específica para aluminio realizando una pasada de acabado final
Una fresa frontal elimina material con múltiples filos de corte. Esto es productivo, pero cada asiento de inserción añade un posible error de altura. Si un inserto sobresale más que los demás, puede realizar casi todo el trabajo de acabado; Si varios bordes se encuentran a diferentes alturas, pueden dejar un patrón repetido. El resultado puede parecer brillante desde un ángulo y rayado desde otro.
Utilice una cortadora diseñada para materiales no ferrosos: geometría positiva afilada, caras de inclinación pulidas, amplio espacio para virutas e inserciones diseñadas para cortar en lugar de arar. El carburo pulido sin recubrimiento es común para trabajos generales. El PCD puede estar justificado para tiradas de producción largas, aleaciones abrasivas con alto contenido de silicio o consistencia de acabado exigente. Una plaquita limpiadora puede aplanar las marcas de avance en un terreno más amplio, pero solo funciona cuando se controlan la configuración del cortador, la altura de la plaquita y la condición del husillo.
Antes de una ejecución de acabado crítica, limpie el cono del husillo, el soporte, el piloto del cortador, las cavidades de las plaquitas y las superficies de sujeción. Una pequeña astilla debajo de un inserto cambia la altura del borde. Mida el descentramiento axial en los bordes cortantes con el cortador montado tal como funcionará. No existe un número de descentramiento universal para cada diámetro y requisito de acabado; el valor aceptable debe ser materialmente menor que el presupuesto de error de textura y forma. Grábalo para repetir el trabajo en lugar de depender únicamente de la apariencia.
Velocidades y feeds: cree una ventana, no una receta mágica
Copiar la velocidad de un husillo de otro taller es arriesgado. La velocidad de corte depende de la calidad de la plaquita, el diámetro de la fresa, la aleación, los límites de la máquina, el equilibrio del portaherramientas, la estrategia del refrigerante y los datos del fabricante. Comience dentro del rango recomendado por el fabricante de herramientas, calcule la velocidad del husillo a partir de la velocidad de corte y el diámetro, luego ajuste el avance a partir de la carga de viruta y el número de dientes efectivos.
Utilice estas ecuaciones como verificación:
n = (1000 x Vc) / (pi x D)
vf = n x z x fz
donde n es la velocidad del husillo en rpm, Vc es la velocidad de corte en m/min, D es el diámetro del cortador en mm, vf es el avance de la mesa en mm/min, z es el número de dientes efectivos y fz es el avance por diente en mm.
Cambie la alimentación en pasos controlados e inspeccione el chip real
Velocidad de corte
Borde de acumulación inestable en algunas aleaciones
Calor, riesgo de equilibrio, problemas con el límite del husillo
Manténgase dentro de los límites de las herramientas y máquinas; confirmar saldo del titular
Profundidad axial en la pasada final
El borde puede rozar o saltarse la ondulación
Exceso de fuerza y distorsión
Deje un margen de acabado consistente y mensurable
Compromiso radial
Entrada y salida desiguales o marcas de superposición repetidas
Fuerza y temperatura elevadas
Elija una ruta que mantenga predecible el compromiso del cortador
Entrega de refrigerante o aire
Virutas recortadas y soldadas al borde
Un flujo mal dirigido puede hacer recircular las virutas
Flujo limpio directo donde la viruta sale del corte
La pasada final aún debe cortar. Una profundidad programada extremadamente pequeña puede desaparecer dentro de las ondulaciones de la pasada anterior, el crecimiento del husillo o el descentramiento de la plaquita, provocando un roce intermitente. Deje suficiente material después del semiacabado para que el borde afilado se enganche continuamente. Una vez que el proceso esté estable, cambie una variable a la vez y mantenga la parte anterior como maestro visual.
El borde acumulado es una causa frecuente de bandas borrosas y desgarros aleatorios en el aluminio. Se forma cuando el material de trabajo se adhiere cerca del filo y cambia la geometría efectiva. Las primeras correcciones son herramientas pulidas y afiladas, espesor de viruta adecuado, lubricación limpia y evacuación de viruta fuerte. La guía de Liqin para control del borde reconstruido en aluminio blando analiza el mecanismo con más detalle; aunque se centra en el torneado, las lecciones sobre el roce, la adhesión, el estado de los bordes y el control de la viruta se transfieren directamente al planeado.
La planitud comienza antes de la pasada final
El cortador no puede aplanar permanentemente el material que el accesorio está doblando elásticamente. Cuando las abrazaderas se sueltan, la pieza salta hacia su estado libre. Las placas delgadas también se mueven a medida que se descubre la tensión residual. El calor añade otra capa: el coeficiente de expansión térmica del aluminio es aproximadamente 23 x 10^-6/K, por lo que una longitud de 400 mm cambia aproximadamente 0,046 mm para una diferencia de temperatura de 5 grados C. Ese simple cálculo muestra por qué una pieza caliente y una sala de inspección a 20 grados C pueden no coincidir.
Los controles principales son sencillos:
1. Inspeccione el material en bruto para detectar variaciones de arco y espesor antes del mecanizado.
2. Establezca puntos de referencia con una limpieza ligera en lugar de forzar un plano en blanco deformado.
3. Desbaste ambos lados en una secuencia equilibrada cuando la geometría lo permita.
4. Dejar stock uniforme para semiacabado y acabado.
5. Suelte y vuelva a asentar la pieza entre las etapas principales de extracción de material si el plan del proceso lo requiere.
6. Apoye la pieza en ubicaciones estables y aplique solo la fuerza de sujeción necesaria para resistir el corte.
7. Estabilice la máquina, la herramienta, el refrigerante, el accesorio y la pieza de trabajo antes de la pasada final.
8. Medir después de soltar y después de la ecualización térmica.
La investigación revisada por pares muestra por qué la compensación del proceso puede ser importante. En un estudio publicado en el Revista Internacional de Máquinas Herramientas y Fabricación, los investigadores que utilizaron una fresa frontal de 50,8 mm en aluminio redujeron el error de planitud medido de 32 micrómetros a 7 micrómetros con un método de compensación de la profundidad de corte. El resultado no debe tratarse como una capacidad universal del taller, pero demuestra que el error medido del sistema, el cumplimiento y la compensación de la trayectoria de la herramienta pueden cambiar materialmente la planitud. Consulte el estudio, “Mejora de la planitud de la superficie en el planeado basado en metrología láser holográfica 3D”.
Para piezas grandes y delgadas, la sujeción por vacío puede distribuir la fuerza de manera más uniforme que unas pocas abrazaderas de borde. También puede enmascarar el arco natural tirando de la placa contra el accesorio. Por lo tanto, el plan de inspección necesita un control libre. Para placas más pequeñas, un dispositivo calificado con cavidades aliviadas y puntos de soporte controlados puede ser más repetible. Las caras de contacto del accesorio deben estar limpias; un solo chip atrapado puede inclinar el trabajo y crear errores de planitud y paralelismo.
Estrategia de trayectoria y geometría de la máquina
Una pasada en un sentido a menudo produce un trazado más consistente que una trayectoria de ida y vuelta porque el compromiso del cortador sigue siendo similar. El fresado ascendente suele preferirse para lograr consistencia en el acabado en una máquina CNC capaz, pero el recorrido completo debe evitar marcas de permanencia en las reversiones y cambios abruptos en el acoplamiento. Los movimientos de entrada y salida deben realizarse fuera de la superficie crítica cuando sea posible.
La cuadratura del husillo al eje es esencial. Una cortadora inclinada puede crear un rastro cóncavo o convexo dependiendo de la dirección de desplazamiento y de si el borde de salida roza. Verifique la geometría de la máquina con un método de prueba apropiado antes de culpar a los insertos. También verifique el estado del soporte, el estado del cojinete del husillo, la inversión del eje y la alineación del accesorio. Si la superficie tiene ondas espaciadas uniformemente, calcule su paso en función de la velocidad del husillo y el avance de la mesa; el patrón puede apuntar hacia una frecuencia mecánica o de proceso recurrente.
Refrigerante, astillas y protección de superficies
El aluminio tipo espejo es fácil de dañar después de salir del cortador. Las virutas recortadas rayan la cara, el refrigerante sucio la mancha y una ráfaga de aire descuidada puede arrastrar virutas por la superficie. Apunte refrigerante o aire para eliminar las virutas de la zona de corte y alejarlas del camino terminado. Mantenga la concentración y la limpieza dentro de los límites del proveedor de refrigerante. Evite limpiar una cara reflectante seca con un trapo que pueda contener residuos abrasivos.
Si la pieza se va a anodizar, enchapar, recubrir, unir o utilizar como contacto eléctrico, decida qué caras deben permanecer desnudas y cómo se protegerá el acabado. El acabado secundario puede alterar la apariencia, la rugosidad y las dimensiones. La opciones de acabado para aluminio fresado con CNC explica cómo los acabados mecanizados, anodizados, granallados y otros cumplen diferentes funciones. No pague por una superficie fresada con espejo que una operación de granallado posterior borrará intencionalmente.
Mida la rugosidad y la planitud por separado
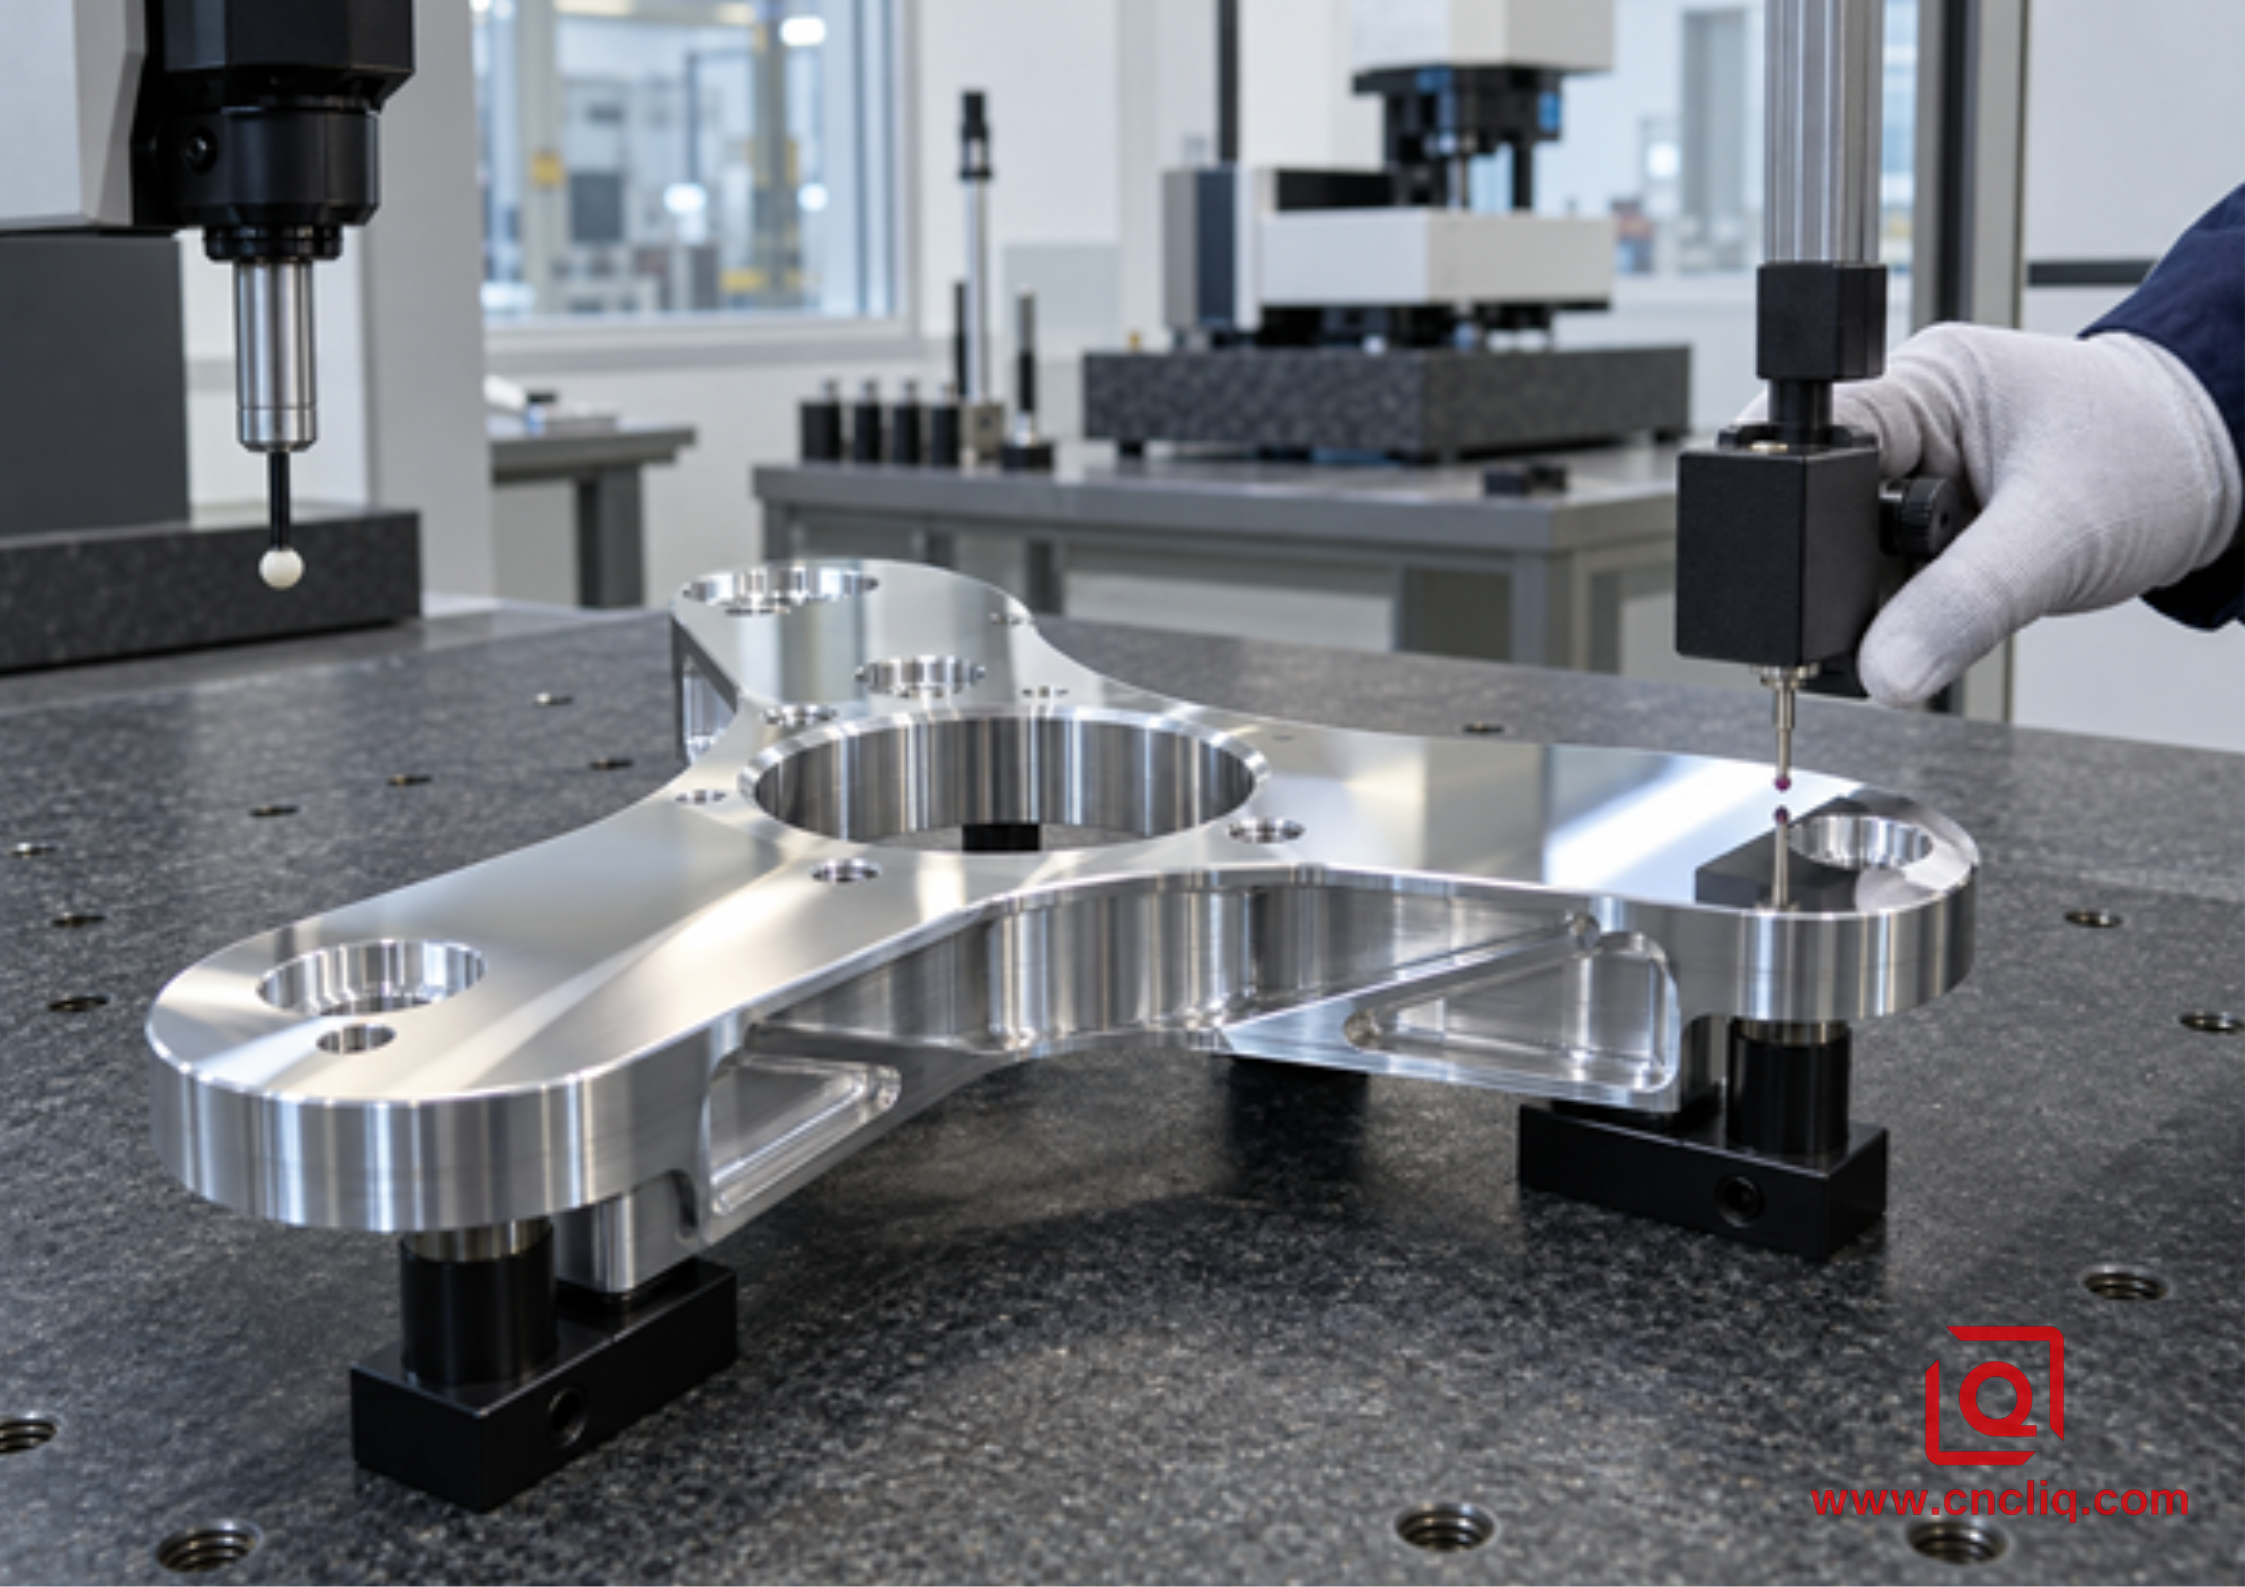
Inspección de planitud y rugosidad de una pieza de aluminio con acabado de espejo
Un probador de rugosidad toma muestras de una línea. Es sensible a la dirección del trazo, el corte, el filtro y la longitud de evaluación. Mida a lo largo del plano de mecanizado, a menos que la norma vigente o el dibujo especifique lo contrario, y registre la configuración del instrumento. Una lectura atractiva no es suficiente para una superficie de sellado grande; utilice un mapa definido de ubicaciones.
La planitud se puede evaluar con una MMC, una placa de superficie y un indicador, equipo óptico u otros métodos calificados. Cada método tiene límites de incertidumbre y de muestreo. El plan de inspección debe indicar la condición del soporte, el patrón de puntos, la temperatura y si el resultado se filtró. Para una placa ancha, incluya zonas de borde, centro y transición. Una nube de puntos densa puede revelar un plato poco profundo que algunos puntos manuales pasan desapercibidos.
Elemento de inspección
Registro recomendado
Por qué es importante
Rugosidad de la superficie
Ra o Rz, dirección de traza, corte/filtro, longitud de evaluación, ubicaciones
Hace que los resultados sean reproducibles
Planitud
Método, puntos de apoyo, mapa de puntos, temperatura, incertidumbre
Evita disputas sobre fijación y muestreo
Acabado visual
Iluminación, distancia de visualización, muestra de límite aprobado
Controla las expectativas cosméticas
Condición del cortador
ID de herramienta, lote/borde de inserción, desviación medida
Vincula los defectos al sistema de corte
Estado del proceso
Temperatura de la pieza, temperatura del refrigerante, tiempo de estabilización transcurrido
Explica la variación térmica
Una referencia anterior alojada en el NIST, Machining of Aluminium and Aluminium Alloys, sigue siendo útil para el comportamiento general del mecanizado y los subrayados. la importancia de la práctica de corte específica para aleaciones. Úselo como contexto, luego siga los datos actuales del fabricante de herramientas y el plan de control aprobado del proyecto.
Solución de problemas por patrón de superficie
Síntoma
Causas probables
Primeras comprobaciones
Bandas turbias o manchadas
Borde acumulado, roce, borde contaminado
Inspeccione las inserciones con aumento; confirmar carga de viruta y entrega de lubricante
Repetición de marcas de inserción
Desviación axial, asiento sucio, altura de inserción desigual
Bolsillos limpios; apretar correctamente; medir los bordes en el husillo
rayado cruzado o frotamiento del borde de salida
Husillo no escuadrado, desviación del cortador
Comprobar la geometría del tranvía y de la máquina; reduzca la fuerza sólo después de verificar la geometría
Cambiar el apoyo y la participación; comprobar el estado del soporte y del eje
Plato o corona
Geometría de la máquina, curvatura del dispositivo, gradiente térmico
Inspeccionar sin sujetar a temperatura estable; dirección del error del mapa
Buen acabado pero falta planitud
Liberación de tensiones residuales o planitud artificial del dispositivo
Equilibre el desbaste, vuelva a asentar e inspeccione la pieza en estado libre
Arañazos aleatorios
Daño por manipulación o recorte de viruta
Mejorar la evacuación y el manejo post-corte
Caso compuesto anónimo: placas base planas del colector de vacío
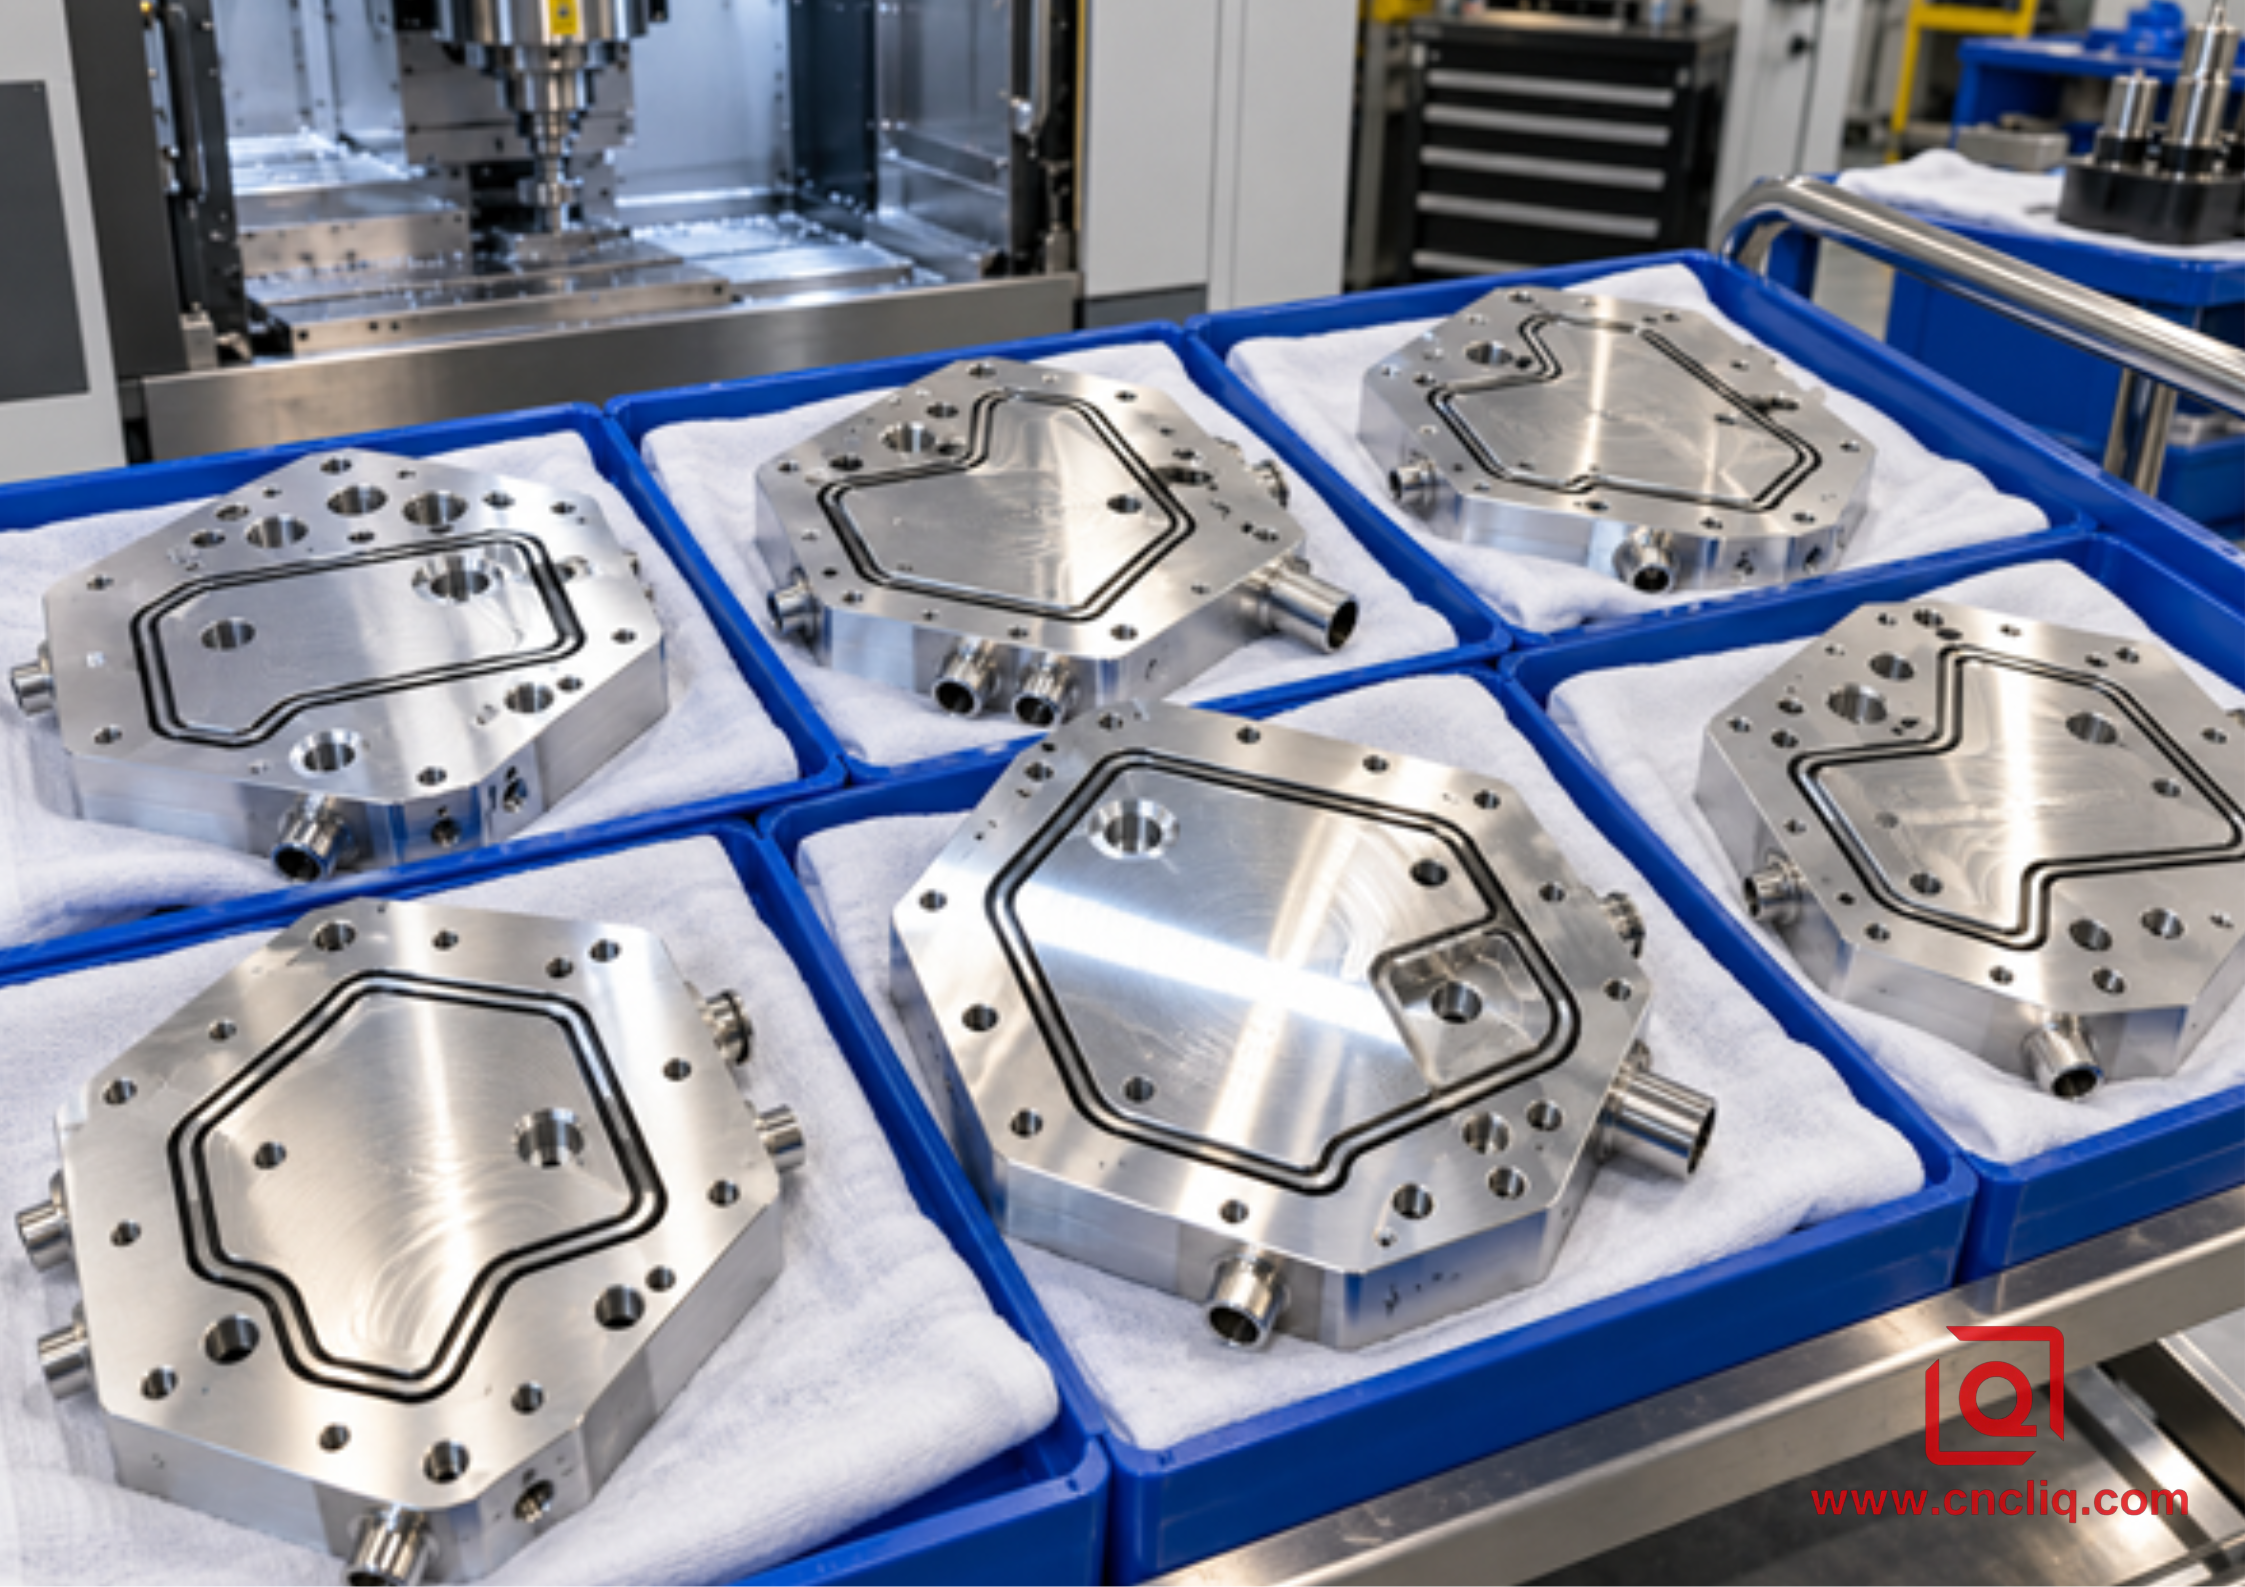
Caja compuesta anónima: placas base de colector de vacío de aluminio
El siguiente caso compuesto anónimo es un escenario de fabricación realista creado para explicar el proceso; no revela un cliente ni afirma un resultado de producción universal. Un integrador de automatización europeo solicitó placas base de colector de vacío 6061-T651 para un módulo de manipulación de semiconductores. Cada pieza tenía una cara de montaje ancha, una ranura de junta tórica serpentina, múltiples puertos transversales y una superficie superior cosmética. El objetivo de dibujo controlado era una planitud de 0,05 mm en una envolvente de 320 mm y Ra 0,8 micrómetros en la superficie de la junta después del mecanizado, sin permitir el pulido.
La revisión inicial de riesgos identificó 3 conflictos. Las bolsas internas profundas eliminaron material de un lado, las abrazaderas perimetrales podrían doblar el delgado piso restante y una pasada final agresiva podría generar suficiente calor para distorsionar el resultado de la inspección. El plan de proceso utilizó piezas en bruto emparejadas del mismo lote de material, limpieza equilibrada de ambas caras, desbaste por etapas, un paso de liberación y reasentamiento y un accesorio exclusivo de baja fuerza. La cortadora de acabado utilizó una geometría de aluminio afilada y una condición de altura de borde verificada. Las caras críticas se terminaron después de que la máquina, el refrigerante y la pieza de trabajo alcanzaron un estado estable.
La inspección siguió el dibujo más que la apariencia. El equipo de calidad midió la textura del terreno de la junta en varios lugares a lo largo del tendido y luego trazó un mapa de la cara de montaje en 3 soportes definidos después de que la pieza se aclimató. El plan de control también requería una comparación visual bajo iluminación fija y manipulación protegida en bandejas individuales. Si se tratara de una solicitud de cotización, el proveedor necesitaría el modelo 3D, el dibujo 2D controlado, el tamaño esperado del lote, la forma de la aleación y el material, las indicaciones de planitud y rugosidad, los requisitos de sellado, los procesos prohibidos y las expectativas del informe de inspección.
Para ver un ejemplo de producto verificado que involucra caras de sellado fresadas con precisión, consulte el bloque múltiple de aluminio de precisión de Liqin. Otra ruta de producción relevante es la carcasa de luz de aluminio de precisión, donde las superficies de junta mecanizadas por CNC y el control de planitud respaldan el sellado del gabinete. Estos enlaces muestran por qué las especificaciones de acabado deben estar vinculadas a la función real de la pieza.
Qué enviar para obtener una cotización precisa de fresado frontal
Una solicitud de cotización útil elimina las conjeturas. Envíe el modelo 3D nativo y un dibujo 2D controlado por revisión. Identificar la aleación, el temple y la forma madre preferida; resaltar caras críticas para la calidad; indicar planitud, paralelismo, rugosidad, disposición y requisitos cosméticos; y definir el estándar de inspección. Agregue el volumen anual, la cantidad de prototipos, el calendario de entrega, la ruta de acabado, las necesidades de embalaje y si se requiere un informe dimensional completo o un certificado de material.
Si el “acabado de espejo” es importante, incluya una muestra aprobada o un estándar visual mensurable. Indique si los arcos tenues de la trayectoria de herramienta son aceptables. Confirme si el acabado debe provenir directamente del planeado o si se puede proponer corte al vuelo, lapeado, pulido o esmerilado. Luego, un proveedor puede separar el requisito funcional de un supuesto de proceso innecesariamente costoso.
¿Necesita una revisión de capacidad de fabricación? Envíe a Liqin su modelo CAD, dibujo 2D, cantidad objetivo y anotaciones de superficies críticas. Nuestro equipo de ingeniería puede revisar la forma del material, la estrategia de referencia, el riesgo de sujeción, el método de inspección y la ruta de acabado antes de la cotización. Utilice el formulario de contacto para iniciar una discusión sobre RFQ.
1. ¿Puede el planeado producir un verdadero acabado de espejo en aluminio?
El planeado puede producir una superficie brillante y altamente reflectante cuando la máquina, la fresa, la altura de la plaquita, la carga de viruta y la evacuación de viruta están bien controladas, pero el “espejo verdadero” no es una especificación de ingeniería completa. Si se requiere una reflexión de grado óptico o una rugosidad extremadamente baja, puede ser más apropiado un proceso de diamante de un solo filo, lapeado o pulido. Defina Ra o Rz, disposición, aceptación visual, planitud y procesos secundarios permitidos antes de seleccionar el método.
2. ¿Qué rugosidad de la superficie debo especificar para una pieza de aluminio planeada?
Especifique la rugosidad que necesita la función, no el número más bajo que anuncia un proveedor. Las caras generales maquinadas pueden tolerar un valor más grueso que las superficies de empaquetadura, las interfaces de rodamientos, las almohadillas de contacto térmico o los paneles cosméticos. Incluya el parámetro, las unidades, la dirección de medición, el filtro o límite cuando sea relevante y las ubicaciones de medición. Si la superficie también es crítica para la planitud, indique ese requisito por separado porque un valor de Ra bajo no garantiza la planitud geométrica.
3. ¿Por qué una placa de aluminio se deforma después de soltarla?
Es posible que el accesorio haya forzado una pieza en bruto arqueada, que el corte haya liberado la tensión residual de manera desigual o que haya existido un gradiente de temperatura entre las caras superior e inferior. Cuando la fuerza de sujeción desaparece y la pieza se enfría, se mueve hacia una nueva forma de estado libre. La eliminación equilibrada del material, el desbaste por etapas, el reasentamiento, el soporte de baja fuerza, la temperatura estable y la inspección después de la liberación son más confiables que simplemente agregar una pasada final más ligera.
4. ¿Una fresa frontal más grande siempre es mejor para lograr planitud y acabado?
No. Una cortadora más ancha que la pieza puede reducir las líneas de mezcla y terminar una cara en un solo barrido, pero también amplifica los efectos de un recorrido deficiente del husillo, la conformidad de la máquina, el equilibrio y la variación de la altura de la plaquita. Un cortador más pequeño puede adaptarse a la máquina y reducir la carga, pero crea pasadas superpuestas que pueden mostrar bandas. Seleccione el diámetro según el ancho de la pieza, la capacidad de la máquina, la potencia del husillo, la rigidez de la herramienta y el tiempo de ciclo y colocación requerido.
5. ¿Cómo puede un comprador verificar la capacidad de planitud y acabado espejo de un proveedor?
Solicite un proceso documentado y un plan de medición, no solo una fotografía. El plan debe identificar la forma del material, el tipo de cortador, el control de descentramiento, la estrategia de fijación, la condición térmica, la configuración del instrumento de rugosidad, el soporte de planitud y el mapa de puntos, y el formato del informe de inspección. Para pedidos repetidos, acuerde un patrón visual aprobado y pregunte cómo se monitorea la vida útil de la herramienta. Una ejecución del prototipo o del primer artículo es la forma más segura de confirmar que el proceso citado coincide con el dibujo real.
.anodizar-cta-btn {
pantalla: bloque en línea;
relleno: 18px 50px 18px 40px;
fondo: gradiente lineal (135 grados, # 1a5f8a, # 0f4c75);
color:#fff;
tamaño de fuente: 20px;
peso de fuente: 900;
espacio entre letras: 1px;
radio de borde: 12px;
decoración de texto: ninguna;
borde: 2px rgba sólido (255,255,255,0.3);
posición: relativa;
ancho mínimo: 390px;
alineación de texto:centro;
transición: todos los 0,3 s facilitan;
/* 按钮脉冲呼吸动效 */
animación:pulse 2s infinita facilidad de entrada y salida;
}
/* 悬浮:上浮放大、提亮底色 */
.anodize-cta-btn: flotar {
fondo: gradiente lineal (135 grados, # 2378a8, # 155a8a);
transformar: traducirY(-4px) escala(1.04);
}
/* 右下角跳动手指 */
.puntero del dedo {
posición:absoluta;
derecha: 20px;
abajo: 12px;
tamaño de fuente: 28px;
animación:fingerBounce 0,7 s de facilidad infinita para entrar y salir;
}
/* 按钮脉冲动画 */
@keyframes pulso {
0%{transformar:escala(1);}
50%{transformar:escala(1.07);}
100%{transformar:escala(1);}
}
/* 手指上下跳动动画 */
@keyframes rebote de dedo {
0%,100%{transformar:traducirY(0);}
50% {transformar: traducirY (-8px);}
}
Resumen
El fresado frontal similar a un espejo y la planitud confiable del aluminio provienen de un sistema controlado: material estable, eliminación equilibrada de material, sujeción de piezas con baja distorsión, geometría correcta de la máquina, herramientas afiladas específicas para aluminio, descentramiento medido, un corte de acabado consistente, fuerte control de viruta, estabilidad térmica y verificación separada de textura y forma. Coloque criterios de aceptación mensurables en el dibujo, comparta datos completos de la solicitud de cotización y califique el proceso con evidencia del primer artículo antes de escalar la producción.
.cotización-cuadrada-btn {
ancho: 240px;
altura: 240 píxeles;
pantalla: flexible en línea;
dirección flexible: columna;
alinear elementos: centro;
justificar-contenido: centro;
espacio: 24px;
color de fondo: #1a5f8a;
color: #ffffff;
tamaño de fuente: 28px;
peso de fuente: 900;
espacio entre letras: 2px;
radio del borde: 8px;
decoración de texto: ninguna;
borde: 2px rgba sólido (255, 255, 255, 0,3);
transición: todos los 0,3 s facilitan;
alineación de texto: centro;
}
/* 悬浮效果 */
.square-quote-btn: flotar {
color de fondo: #2378a8;
transformar: traducirY(-4px);
}
.square-quote-btn: hover .arrow-icon {
transformar: traducirX(10px);
}
/* 超大醒目箭头 */
.icono de flecha {
tamaño de fuente: 64px;
peso de fuente: negrita;
transición: transformar 0,3 s de facilidad;
altura de línea: 1;
}
Información de contacto
Empresa: Ningbo Liqin Industry Co., Ltd.Mantenimiento diario al cliente y soporte posventa: service@shturl. zhuwanying@cncliq.com
Nueva consulta, cotización y discusión sobre pedidos: business@shturl. zhouli@chinaliqin.com
Línea directa: +86 18757148656
Descargo de responsabilidad
Todos los artículos técnicos, especificaciones de materiales, recomendaciones de mecanizado y detalles de tratamiento de superficies publicados en este blog tienen fines informativos y de referencia únicamente. Tenga en cuenta que las ideas generales del blog no reemplazan los acuerdos técnicos firmados. Debido a que las piezas personalizadas varían según los números de calor del material, las calibraciones de la máquina y las tolerancias específicas, las especificaciones de calidad vinculantes se rigen únicamente por sus dibujos CAD aprobados, contratos firmados y planes de calidad formales.
Todos los estudios de casos de clientes que aparecen en este blog han sido completamente anonimizados y desinfectados. Las métricas de rendimiento, los flujos de trabajo de fabricación y las imágenes mostradas sirven únicamente para demostrar nuestras capacidades de mecanizado personalizado y no representan un estándar universal único para todos los pedidos.
Equipo de fabricación de Liqin
Con base en 18 años de experiencia en ingeniería de precisión, Ningbo Liqin Industry fabrica componentes metálicos de alta tolerancia para mercados globales exigentes. Operamos desde un centro de producción de 6500 m2 equipado con más de 150 máquinas, que ejecutan mecanizado CNC, mecanizado por fresado y torneado, mecanizado en frío. extrusión y fundición a presión bajo un mismo techo. Esta configuración nos permite gestionar proyectos sin problemas, llevando piezas desde los conceptos iniciales de CAD directamente hasta los envíos finales.
Manejamos el control de calidad sin compromiso. Tratamos las tolerancias estrictas con la disciplina de ingeniería que requieren. Respaldados por las certificaciones ISO 9001, ISO 13485 e IATF 16949, nuestros ingenieros de control de calidad realizan controles estrictos de IPQC, FQC y OQC en cada lote de producción. Desde mapeo dimensional de CMM y perfiles ópticos hasta pruebas de dureza y niebla salina, validamos sus especificaciones críticas por adelantado, para que reciba componentes listos para usar sin dolores de cabeza de ensamblaje ni costosas paradas de línea. Además de la fabricación, puede confiar en nosotros para obtener tiempos de respuesta de dos horas en nuevas solicitudes de presupuesto, soporte directo para el muestreo de prototipos y envíos de exportación sin problemas en Europa, América del Norte, Asia y Oceanía.
Bienvenidos a sus consultas y muestras. Visite nuestro sitio web o contáctenos directamente para obtener una cotización competitiva.
Especialista en procesos de fabricación de metales y mecanizado de precisión
Compartimos información sobre forja en frío, fundición a presión, fundición de metales y mecanizado CNC de piezas de cobre, aluminio y acero inoxidable, ayudando a ingenieros y compradores a optimizar el diseño de piezas, los procesos de fabricación y los costos de producción.
 Español