 Español




¿Tiene un muñón de aluminio de alta resistencia en el plano y no tiene claro si debe salir del torno con el acabado final o si requiere un rectificado adicional? Esta incertidumbre es común: el plano muestra un ajuste preciso del cojinete, una baja excentricidad y un acabado fino, mientras que los presupuestos presentan diferentes procesos. Siga leyendo y encontrará una forma práctica de elegir, una lista de controles de taller que conviene revisar y una solicitud de presupuesto que reduce considerablemente la posibilidad de costosos malentendidos.
La solución práctica en el taller: comience con un torneado de acabado de precisión para obtener redondez accesible en la mayoría de las piezas de 7075, 7050, 2024 y 6082. Invierta en un sistema de rectificado cuando este aporte beneficios para el montaje: menor rugosidad, mayor control de la redondez, un acabado superficial diferente o una corrección precisa tras el recubrimiento. La decisión correcta se basa en los requisitos funcionales, no únicamente en la resistencia de la aleación.
Primero, una aclaración terminológica: el aluminio de alta resistencia no es "de torneado duro" en el sentido clásico.
Si se consulta un manual de herramientas, el término "torneado duro" tiene un significado bastante limitado: una herramienta de un solo filo corta material ferroso después del endurecimiento. Sandvik Coromant, por ejemplo, define el torneado duro como un proceso amplio para aceros con una dureza de 55 HRC o superior. Una barra de 7075-T6 o T651 puede soportar una carga estructural elevada; sin embargo, en el filo de corte, su resistencia dista mucho de la de un acero para rodamientos con una dureza de 55 HRC. La ficha técnica de MatWeb para el 7075-T6 muestra valores representativos de 150 HB, un límite elástico de 503 MPa y una resistencia a la tracción máxima de 572 MPa. Si bien se trata de un conjunto de características de resistencia impresionante para el aluminio, esto no lo clasifica dentro de la categoría convencional de torneado duro.
¿Por qué mantener la frase solicitada en el título? Porque los compradores suelen usar informalmente el término "torneado duro" para referirse al torneado de acabado de un grado duro o de alta resistencia. En el taller, la comparación técnicamente precisa es entre el torneado de acabado de precisión y el rectificado cilíndrico para aluminio de alta resistencia . Esta distinción es importante. Por lo tanto, no se debe copiar de forma automática un filo de CBN ni las prácticas de corte en seco utilizadas en acero endurecido. En el extremo de la tabla de materiales, un ángulo de ataque positivo pronunciado es un buen punto de partida. El carburo pulido sin recubrimiento es común; el DLC puede ser adecuado para un corte en particular, y el PCD comienza a tener sentido cuando la producción y el acabado justifican el costo de la herramienta.
Si necesita una perspectiva más amplia sobre el comportamiento de las aleaciones, la guía del sitio para elegir 6061, 7075 o 5052 para piezas de aluminio personalizadas explica por qué el temple, la tensión residual, la resistencia a la corrosión y la respuesta al acabado son importantes antes de redactar el plan de proceso. Para geometría rotacional específica, consulte la guía existente de selección de aleaciones y torneado CNC de aluminio para fabricantes de equipos originales (OEM) . Este artículo va un paso más allá: se centra en la decisión del acabado y la superficie funcional que recibirá el cliente.
En qué aciertan los artículos técnicos de mayor rendimiento.
Los mejores resultados de búsqueda no dan lugar a un ganador universal. Sandvik define primero el significado del torneado de piezas duras; ISCAR, por su parte, sitúa el rectificado en el límite de la ventana de tamaño y acabado estables del torneado. La comparación revisada por pares publicada en el Journal of Materials Processing Technology aporta el detalle funcional que faltaba: un Ra igual no implica una textura igual, ya que las marcas de avance de un filo de torneado definido difieren del patrón más aleatorio que dejan los granos abrasivos. Norton cierra el círculo para el aluminio al destacar un sistema abrasivo de corte en frío y sin carga. Aplicamos el mismo patrón aquí: definimos el límite, conectamos la textura con la función y finalizamos con una ruta de decisión a nivel de dibujo.
Torneado duro frente a rectificado: una comparación de ingeniería para el aluminio.
Factor de decisión | Torneado de acabado de precisión | Rectificado cilíndrico compatible con aluminio | Conclusiones prácticas para el comprador |
Eliminación de material | Un filo de corte definido corta una viruta continua o segmentada. | Muchos granos abrasivos eliminan virutas muy pequeñas. | El torneado elimina material más rápidamente; el rectificado es un proceso de acabado, no una solución para corregir un exceso de material. |
Mejor geometría | Diámetros exteriores, diámetros interiores, caras, ranuras, conicidades, roscas y características relacionadas en una única configuración de datos. | Muñones largos, asientos de cojinetes, diámetros exteriores/interiores simples o superficies que requieren acabado correctivo. | Favorezca el giro cuando varias características coaxiales deban permanecer relacionadas. |
Textura de la superficie | Patrón de avance helicoidal direccional; predecible a través del avance y el radio de la punta. | Textura más aleatoria, entrecruzada o isotrópica, dependiendo del proceso. | Ra por sí solo es insuficiente; las superficies de sellado y de apoyo pueden necesitar controles de Rz, ondulación, avance o dirección de la textura. |
Riesgo térmico | El calor se disipa principalmente a través de la viruta, la herramienta y el refrigerante; la acumulación de material en el borde puede generar manchas localizadas. | Con un paquete abrasivo inadecuado, la superficie de la muela se obstruye; la fricción aumenta, el refrigerante tiene dificultades para llegar a la interfaz y la temperatura local se eleva. | Por lo tanto, la rueda debe estar homologada para aluminio, y el suministro de refrigerante debe tratarse como una variable de proceso en lugar de como una simple instalación de fontanería. |
Redondez y tamaño | Excelente en tornos rígidos y térmicamente estables con una buena sujeción de la pieza; sensible al estado del husillo, al desgaste de la herramienta y a la deformación de la mordaza. | Gran capacidad correctiva y de promediado de procesos; sensible al estado del centro, al equilibrio de las ruedas, al rectificado y al soporte. | Para lograr una redondez excepcional o un muñón largo y delgado, el rectificado puede ofrecer un margen de procesamiento más amplio. |
Tiempo de preparación y entrega | A menudo, el proceso se completa con el desbaste y el acabado en una sola máquina, lo que reduce las transferencias y la pérdida de datos de referencia. | Agrega una máquina, un método de sujeción de la pieza, una especificación de la rueda, un paso de rectificado, una limpieza y un bucle de inspección. | El torneado suele ser la mejor opción para prototipos y producción con tolerancias moderadas. |
corriente de residuos | Produce chips reciclables y gestiona el refrigerante de forma convencional. | Produce virutas finas y lodo de molienda mezclado con abrasivo y fluido. | La molienda añade complejidad a la limpieza y a la eliminación de residuos. |
Cambios de diseño | Los cambios en la trayectoria de la herramienta y en los insertos son relativamente flexibles. | Los cambios de perfil pueden requerir una rueda, una estrategia de acabado o un accesorio diferentes. | El torneado se adapta mejor a diseños en evolución y programas de bajo volumen. |
Cuando el torneado de precisión es la mejor opción
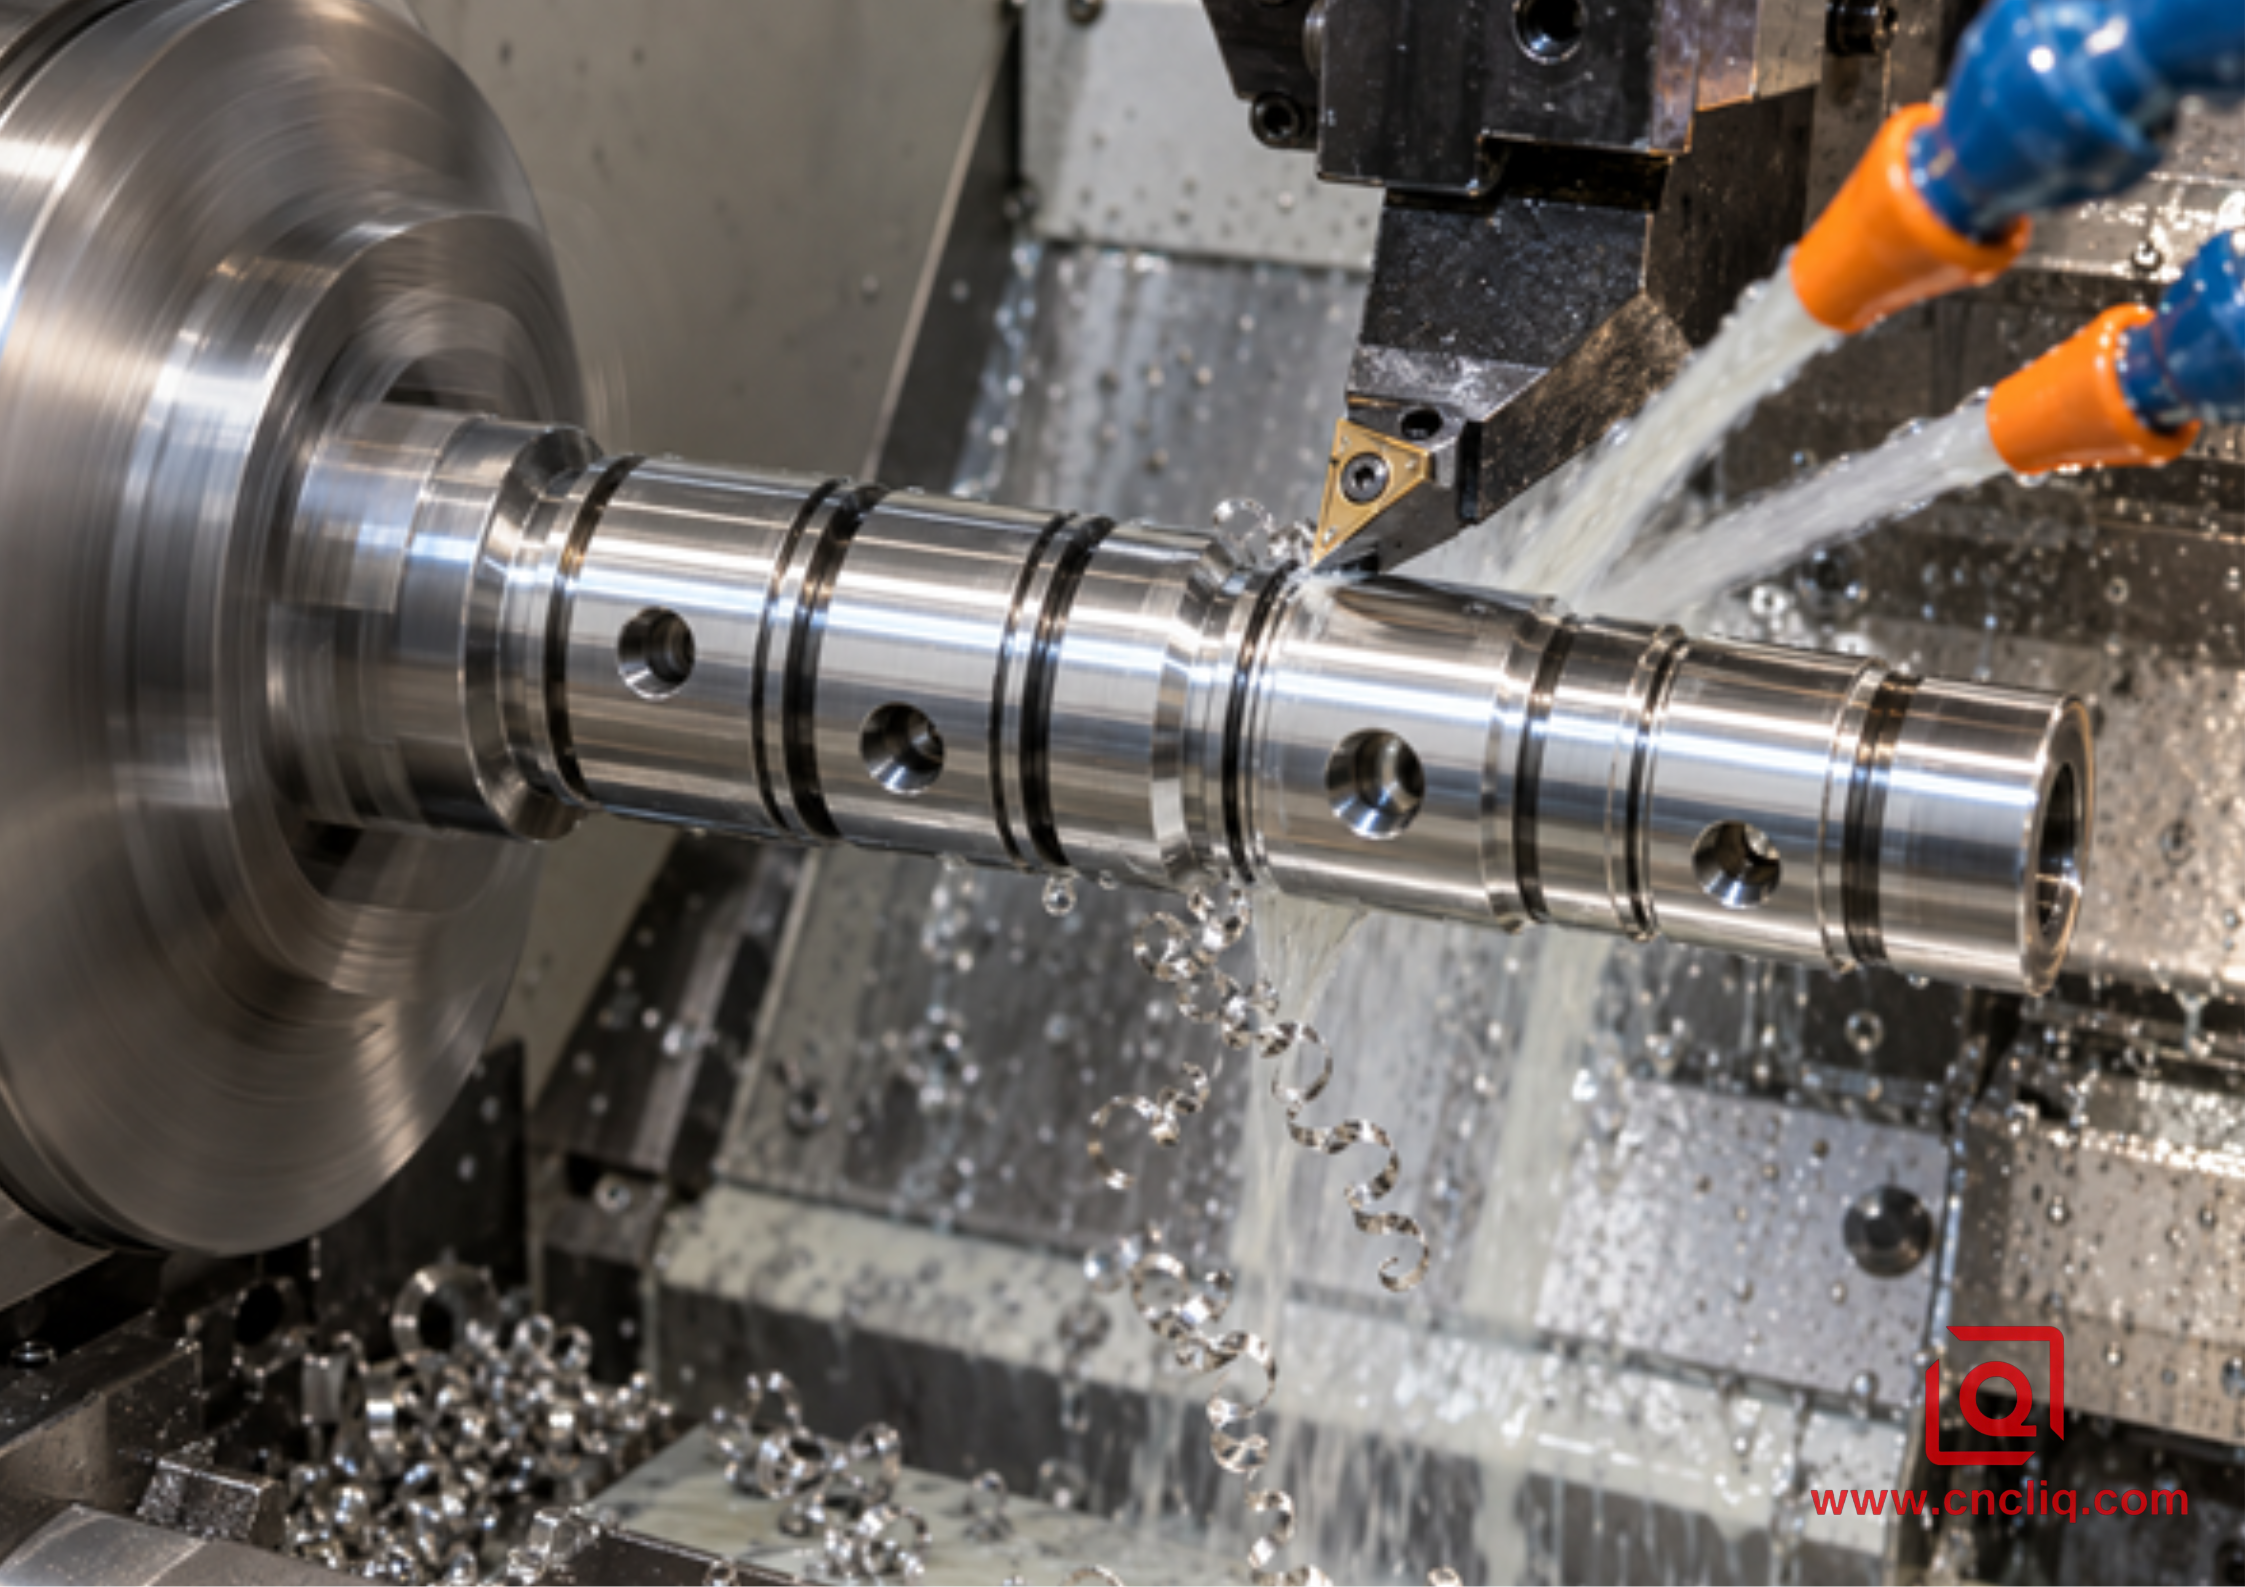
Imagen del cuerpo 1: un inserto de acabado nítido corta los diarios relacionados y sella los puntos en una configuración de datos.
El torneado de acabado debe ser el punto de partida cuando la pieza gira naturalmente y la especificación se puede lograr sin un segundo proceso. Al observar un ciclo de torneado-fresado bien planificado, la ventaja se hace evidente: el diámetro exterior, el orificio, el hombro, la ranura, la cara y la rosca heredan la misma referencia del husillo. Cada transferencia evitada protege la coaxialidad. También elimina la posibilidad de que se produzca una viruta bajo el centro de la rectificadora, una referencia incorrecta o una marca de manipulación en la superficie acabada.
1. El dibujo necesita varias características relacionadas, no una dimensión heroica.
Un muñón de cojinete puede estar ajustado, pero rara vez funciona solo. Su hombro controla la posición axial. Cerca se encuentra una zona de sellado. Un orificio interno puede alojar un pasador o una válvula. Si estas características se mecanizan en una sola sujeción, el proceso protege directamente sus relaciones. La comparación que ofrece el sitio web entre el mecanizado de 3 ejes, 5 ejes y el torneado-fresado resulta útil cuando la pieza también incluye orificios radiales, superficies planas o puertos fuera del eje.
2. La superficie se puede generar con una pasada de acabado estable.
Para el aluminio, una pasada de acabado es exitosa cuando el filo está afilado, el inserto está centrado, el material radial es uniforme y el corte se mantiene por encima del umbral de rozamiento. Un inserto pulido de ángulo de ataque positivo reduce el arado. El PCD puede mantener el filo durante largas series de producción y producir un acabado fino, pero debe justificarse por el tamaño del lote y la gravedad de las interrupciones. Parta de los datos del fabricante del inserto y luego verifique el proceso en la máquina, el portaherramientas, la aleación, el voladizo, el refrigerante y el dispositivo de sujeción reales. Los valores genéricos de avance y velocidad no son criterios de aceptación.
3. El plazo de entrega y la flexibilidad de diseño son importantes.
Los pedidos de prototipos y de producción de puentes cambian. El torneado se reprograma rápidamente cuando se mueve un hombro o una ranura para junta tórica, mientras que otra operación de acabado añade tiempo de planificación y de espera. El enrutamiento corto solo es útil cuando sigue siendo viable, por lo que conviene solicitar pruebas sobre la característica crítica en lugar de argumentos basados en la marca de la máquina.
Cuándo merece la pena el molido.
El rectificado se justifica cuando resuelve un problema funcional específico que el torneado no puede solucionar con suficiente margen. Esto puede incluir una rugosidad muy baja, una redondez excepcionalmente precisa, un contacto prolongado con cojinetes, una textura no direccional requerida o la corrección dimensional tras un recubrimiento. También puede ser la solución estable para una pieza delgada cuya deflexión varía a medida que la herramienta de torneado recorre el muñón.
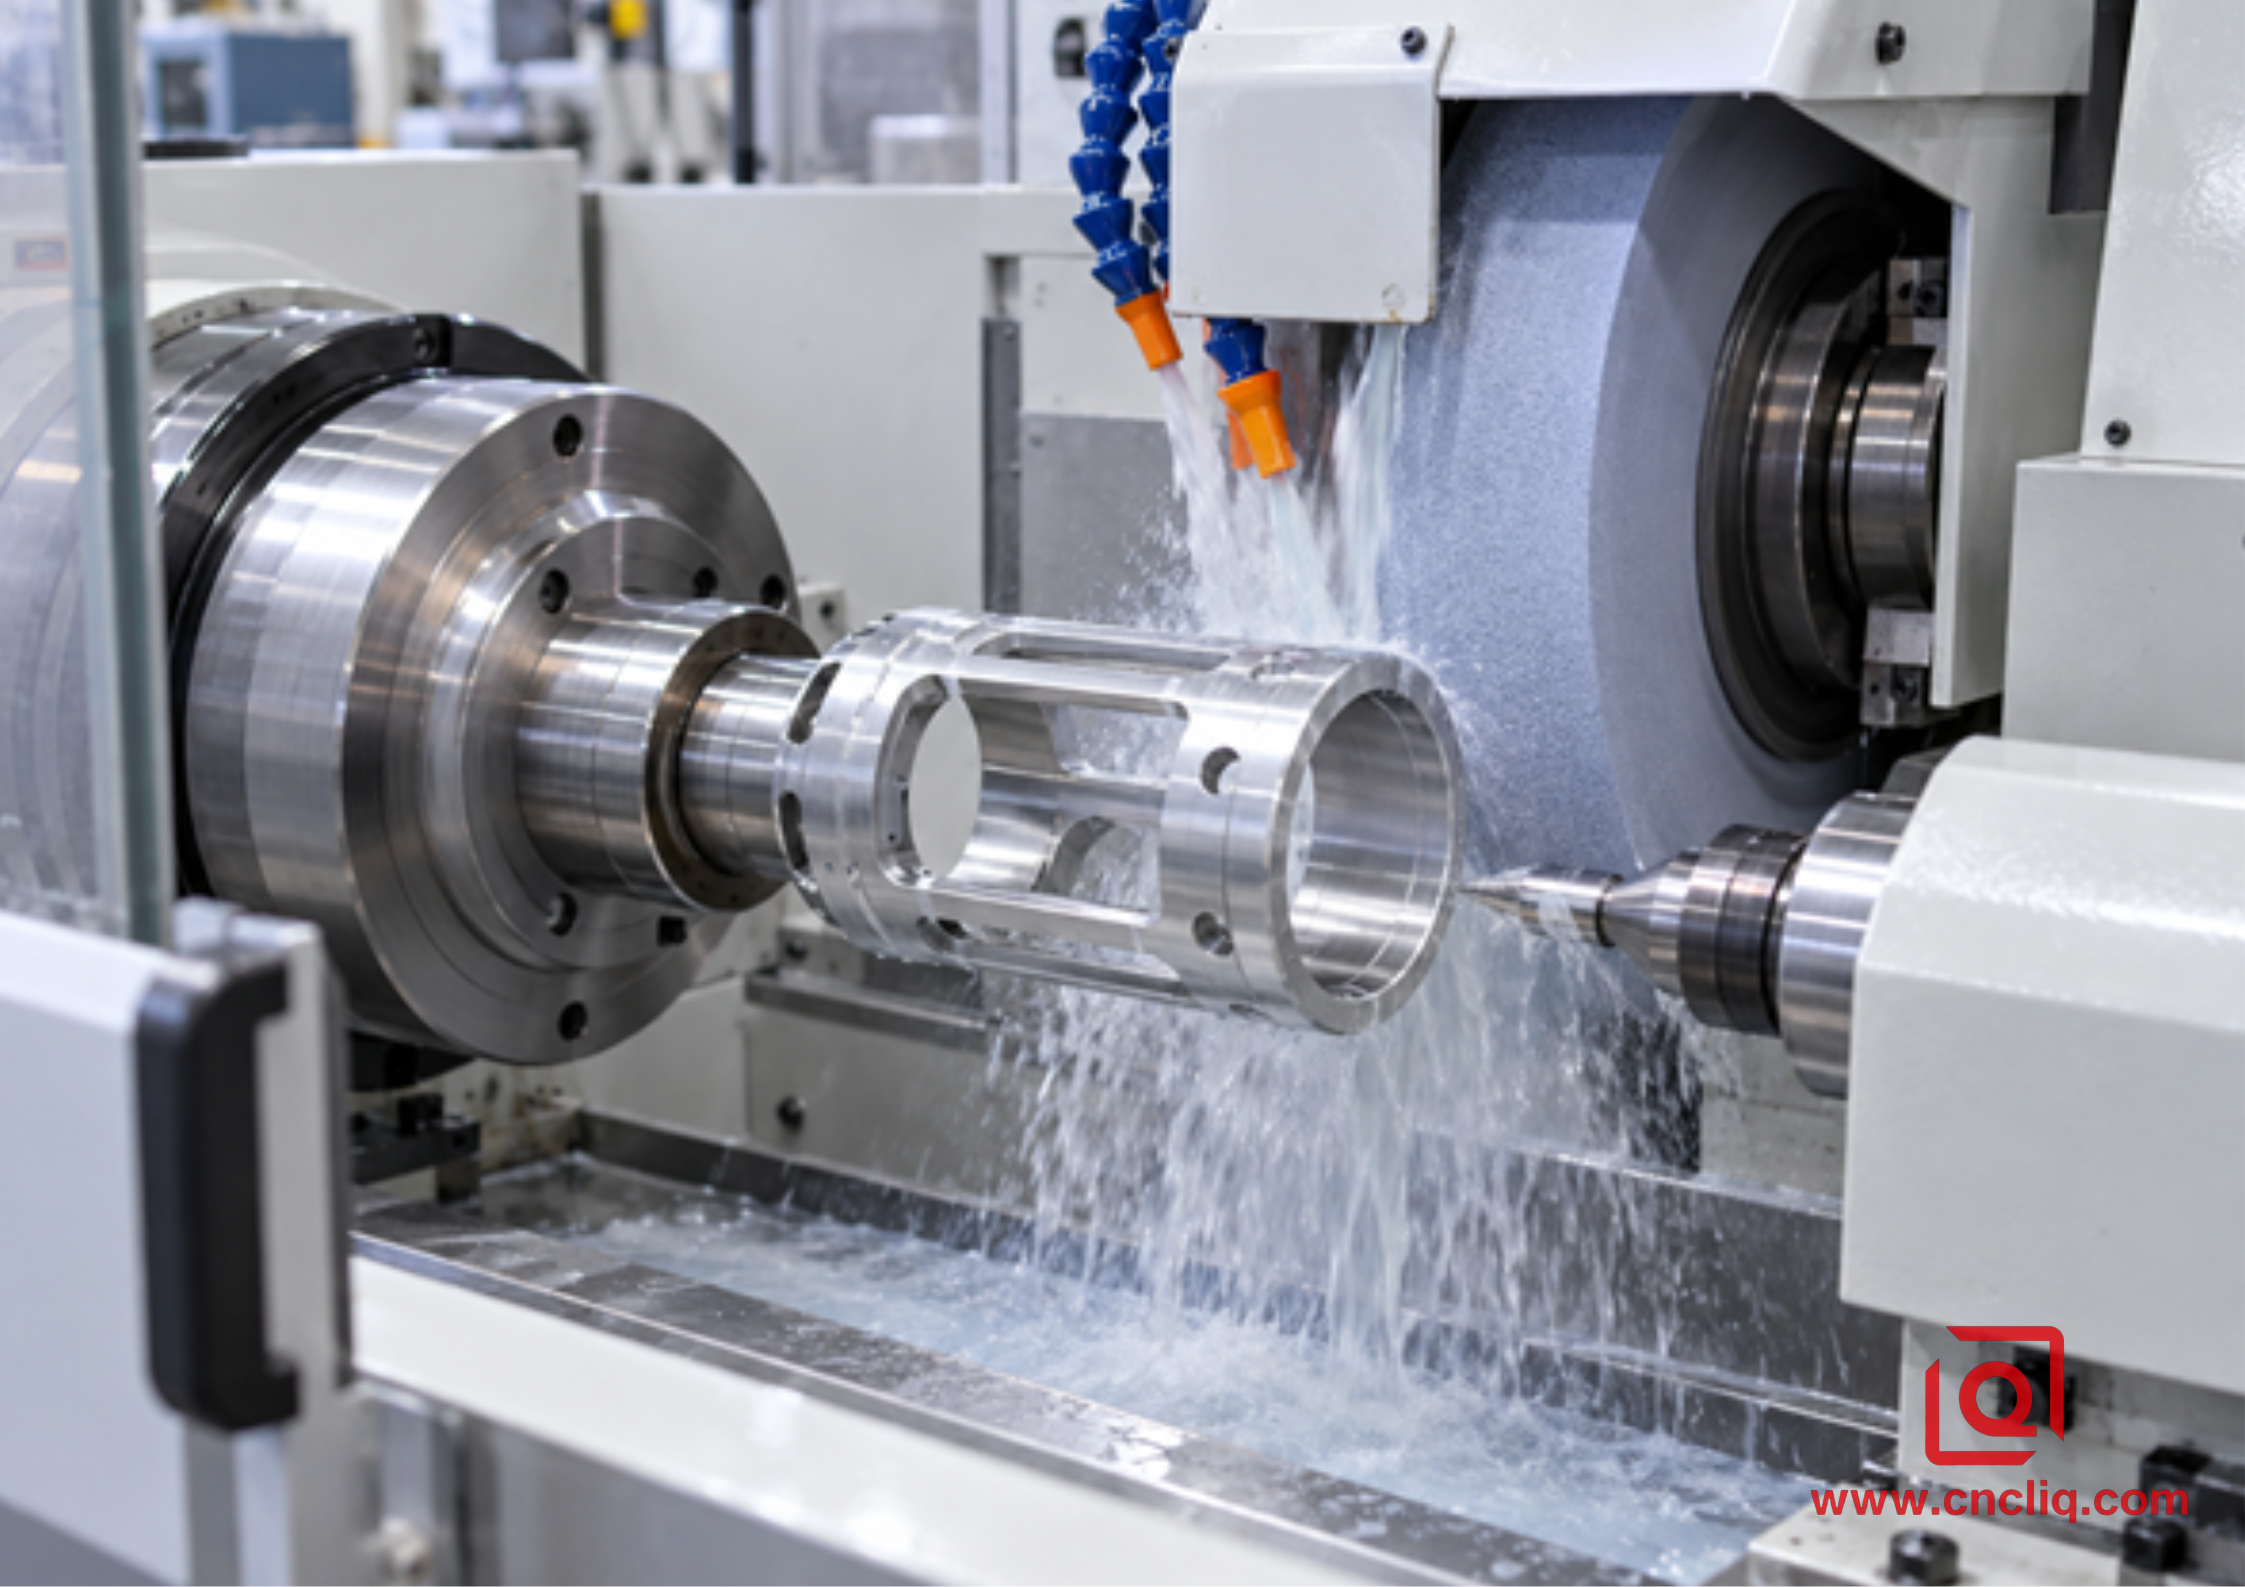
Imagen del cuerpo 2: el rectificado cilíndrico requiere la estructura de muela abierta, el método de acondicionamiento y el suministro de refrigerante adecuados para el aluminio.
1. La impresión controla más que Ra
Dos superficies pueden tener una rugosidad Ra de 0,4 µm y comportarse de forma diferente en un sello. Una superficie torneada presenta un patrón helicoidal que puede bombear fluido a lo largo del eje si las marcas de avance cruzan la trayectoria de sellado. Una superficie rectificada puede reducir la rugosidad direccional, pero un rectificado deficiente o la vibración de la rueda pueden generar vibraciones y ondulaciones. Si la fuga, la fricción o la vida útil del rodamiento son importantes, defina qué es relevante: Ra, Rz, redondez, cilindricidad, ondulación, dirección de la disposición y rugosidad, según corresponda. No le pida al proveedor que infiera la función a partir de un único símbolo de rugosidad.
2. El muñón es largo, delgado o sensible a la fuerza de la herramienta.
Un eje delgado de aluminio puede deformarse bajo una herramienta de torneado, especialmente cerca de un extremo libre. Un soporte fijo, un contrapunto, un seguidor o una secuencia de operación rediseñada pueden estabilizarlo. Si el margen de proceso restante sigue siendo estrecho, el rectificado cilíndrico con el soporte adecuado puede producir un diámetro y una redondez más uniformes. Es fundamental controlar el margen de material; una capa irregular obliga a la muela a alternar entre cortar y rozar.
3. El tamaño final debe establecerse después de un recubrimiento.
El anodizado duro modifica las dimensiones y el aspecto de la superficie. Si el diámetro de un cojinete o sello debe acabarse después del recubrimiento, el plan de proceso debe especificar si el recubrimiento se mantendrá, se enmascarará selectivamente o se eliminará de la superficie funcional. El esmerilado del anodizado puede exponer el material base y destruir la barrera anticorrosión prevista. La solución más segura suele ser el enmascaramiento controlado, junto con la compensación de tamaño previa al recubrimiento, seguida de una inspección. Consulte las directrices del sitio sobre tolerancias dimensionales para el anodizado duro en diámetros torneados antes de aprobar el plano.
4. El sistema abrasivo está diseñado para aluminio.
No coloque un muñón de aluminio de alta resistencia en una muela seleccionada para acero endurecido y asuma que la máquina lo compensará. El aluminio puede adherirse a la superficie de la muela, reducir el espacio para la viruta, aumentar la fricción y generar calor. Utilice una muela con especificaciones aprobadas por su fabricante para aluminio u otros metales blandos no ferrosos, con un aglutinante sin carga y una estructura abierta adecuada. La guía de rectificado de aluminio publicada por Norton hace especial hincapié en el corte en frío y la resistencia a la carga de la muela. La velocidad de la muela, la velocidad de trabajo, el avance, el intervalo de rectificado, la composición química del refrigerante, la posición de la boquilla y la filtración deben considerarse como un sistema integral.
Los cinco controles que deciden si el torneado final funciona
1. Estado del material e historial de existencias
Escriba la aleación y el temple completos en el plano y la orden de compra. "Aluminio 7075" está incompleto. El sufijo no es un detalle administrativo. La placa T651 se ha estirado para aliviar tensiones, mientras que la barra T6, la placa 7050-T7451 y el material 2024-T351 liberan material de forma diferente. Solicite el certificado del material y planifique la secuencia de mecanizado en función de la forma del producto. La alta resistencia no elimina las tensiones residuales.
2. Sujeción de la pieza sin distorsión de la forma
La fuerza de sujeción no es una rigidez libre. Los anillos delgados, los manguitos y los carretes hidráulicos pueden deformarse en un mandril de tres mordazas. La pieza puede medir correctamente mientras está sujeta y soltarse. Un sistema de pinza, mordaza plana, mandril expansible o mordaza blanda con limitación de presión distribuye la carga de manera más uniforme. Verifique la redondez después de soltar la pieza y una vez que haya alcanzado la temperatura de la sala de inspección.
3. Un margen de acabado que la herramienta puede cortar realmente.
Un acabado que varíe desde un corte preciso hasta un desbaste casi nulo propicia la acumulación de material en el filo. Deje material uniforme y deliberado después del desbaste. Separe las herramientas de desbaste y acabado cuando el volumen lo justifique y evite usar un filo de desbaste desgastado para "salvar" una plaquita. Si el componente libera tensiones, desbaste, afloje o vuelva a ajustar la posición y, a continuación, realice el acabado desde la posición funcional.
4. Geometría de los bordes y desviación
Para el aluminio, utilice un filo afilado y pulido con ángulo de ataque positivo. Verifique el asentamiento del inserto, el estado del portaherramientas, la excentricidad del husillo y la altura del centro de la herramienta. Una geometría de limpiador puede mejorar el acabado a una velocidad de avance productiva, pero solo si la configuración es rígida y la especificación de la superficie acepta la textura resultante. Un radio de punta grande puede reducir la rugosidad teórica, pero aumenta la fuerza radial y el riesgo de vibración. La elección de la herramienta es un equilibrio, no un máximo de catálogo.
5. Disciplina térmica y programación de la inspección
El 7075-T6 tiene un coeficiente de dilatación térmica publicado de aproximadamente 23,6 µm/m·°C en el rango de 20 a 100 °C. En una característica de 100 mm, una diferencia de temperatura de 5 °C corresponde a aproximadamente 0,012 mm de cambio dimensional. Esto ya es mayor que muchas bandas de tolerancia de ajuste de rodamientos. Registre la temperatura de la pieza, permita la estabilización y evite comparar el resultado de una sonda en máquina caliente con un informe de CMM en frío como si ambos describieran el mismo estado. Para una discusión más detallada sobre la temperatura, los datos de referencia y el costo de la tolerancia, vea cómo funciona el mecanizado CNC para piezas de aluminio .
Caso de estudio anónimo: husillo de articulación robótica 7075-T651
Un cliente del sector de equipos de automatización solicitó un husillo ligero para una articulación robótica compacta. El componente se fabricó mediante torneado a partir de una barra de aluminio 7075-T6511 certificado. Sus características funcionales incluían dos muñones de cojinete, una zona de sellado, un orificio interno y cuatro puertos de lubricación radial. El plano inicial requería que ambos muñones de cojinete se rectificaran, principalmente porque la versión anterior de acero seguía ese procedimiento.
La revisión de ingeniería separó las prácticas heredadas de la función real. En el plano del cliente, cada muñón del cojinete tenía una banda de 0,012 mm de diámetro; la cilindricidad estaba limitada a 0,010 mm y la rugosidad a Ra 0,4 µm. La zona de sellado tenía un requisito de textura independiente y no podía tolerar un avance helicoidal visible. La demanda anual era de 2400 piezas, entregadas en lotes de 200. Los puertos radiales hacían atractiva la plataforma de torneado-fresado porque podían mecanizarse antes de que la pieza abandonara el plano de referencia del husillo principal.
El plan de producción empleó un torneado basto controlado, un reajuste para liberar la tensión de sujeción, un semiacabado y un torneado de acabado PCD para los dos muñones del cojinete. La zona de sellado se dejó con una pequeña tolerancia uniforme para una operación de rectificado cilíndrico específica compatible con aluminio. Esta ruta híbrida evitó rectificar cada diámetro, preservando al mismo tiempo la funcionalidad de la superficie que realmente lo requería.
Durante la cualificación del proceso, el equipo verificó el diámetro, la cilindricidad, la excentricidad entre el muñón y el orificio, la rugosidad superficial (Ra) y la orientación direccional de la zona de sellado. Las mediciones se realizaron tras la estabilización térmica. La primera prueba mostró un valor de Ra aceptable en la zona de sellado, pero un patrón direccional que no superó la prueba de fugas del cliente. Este resultado confirmó por qué la rugosidad por sí sola era insuficiente. Tras la aprobación del método híbrido, el rectificado se limitó a la zona de sellado de 18 mm de ancho, mientras que las demás características del cojinete se mantuvieron intactas desde la configuración de torneado-fresado.
El resultado comercial fue una ruta de producción más corta que la de “rectificar todo”, menos transferencias de datos y un plan de control más claro. Dado que se trata de un caso ilustrativo anónimo, las dimensiones y los resultados de rendimiento demuestran un enfoque razonable de planificación de procesos, en lugar de una promesa universal. Una decisión similar puede respaldar colectores y piezas hidráulicas como el colector de aluminio de precisión personalizado y verificado en planta de Liqin, donde el sellado, los orificios, los puertos, la limpieza y la inspección deben tratarse como un único sistema de fabricación.
Cómo especificar la superficie para que la cita tenga sentido.
Un proveedor solo puede presupuestar un proceso según la definición de la función que especifica el plano. El acabado tipo espejo no es cuantificable. El rectificado posterior al mecanizado es una nota sobre el método, no un requisito de rendimiento. Antes de enviar la solicitud de cotización, confirme lo siguiente:
· Material: aleación, temple, forma del producto y cualquier norma o certificado de material requerido.
· Esquema de referencia: identifique qué orificio, cara o muñón establece el eje para las características de desviación y coaxialidad.
· Estado dimensional: marque cada límite crítico como preacabado o final. No deje el anodizado, el chapado o el recubrimiento de conversión a interpretación.
· Función de la superficie: anote la función de la superficie: asiento de cojinete, sello móvil, sello estático, panel cosmético, área de adhesión o simplemente espacio libre.
· Requisitos de textura: especifique Ra y cualquier requisito necesario de Rz, ondulación, orientación, paso o relación de materiales; defina la longitud de evaluación y el estándar si es crítico.
· Geometría: controle la redondez, la cilindricidad, la rectitud o la excentricidad cuando el comportamiento del ensamblaje lo justifique; las indicaciones generales solo aumentan el riesgo y el precio.
· Inspección: indicar el muestreo, el método de medición, la temperatura, la capacidad de reporte y si se requiere un informe dimensional completo.
· Volumen: indique la cantidad de prototipos, el tamaño de lote previsto y la demanda anual para que podamos ofrecerle un presupuesto honesto para las herramientas y la automatización.
Envíe el modelo 3D, el dibujo 2D controlado, los requisitos de material, las especificaciones de acabado, la información de las piezas de acoplamiento para ajustes críticos y el volumen previsto. La guía de selección de procesos de aluminio personalizada de Liqin puede ayudarle a decidir si el componente completo debe mecanizarse en un torno, un centro de torneado-fresado o una fresadora multieje. Para una revisión de ingeniería más rápida, póngase en contacto con el equipo de fabricación e indíqueles sus prioridades de dibujo e inspección ; una solicitud de cotización útil debería permitir al proveedor proponer la ruta menos compleja que garantice la funcionalidad.
Plan de inspección: comprobar la funcionalidad, no solo la apariencia.
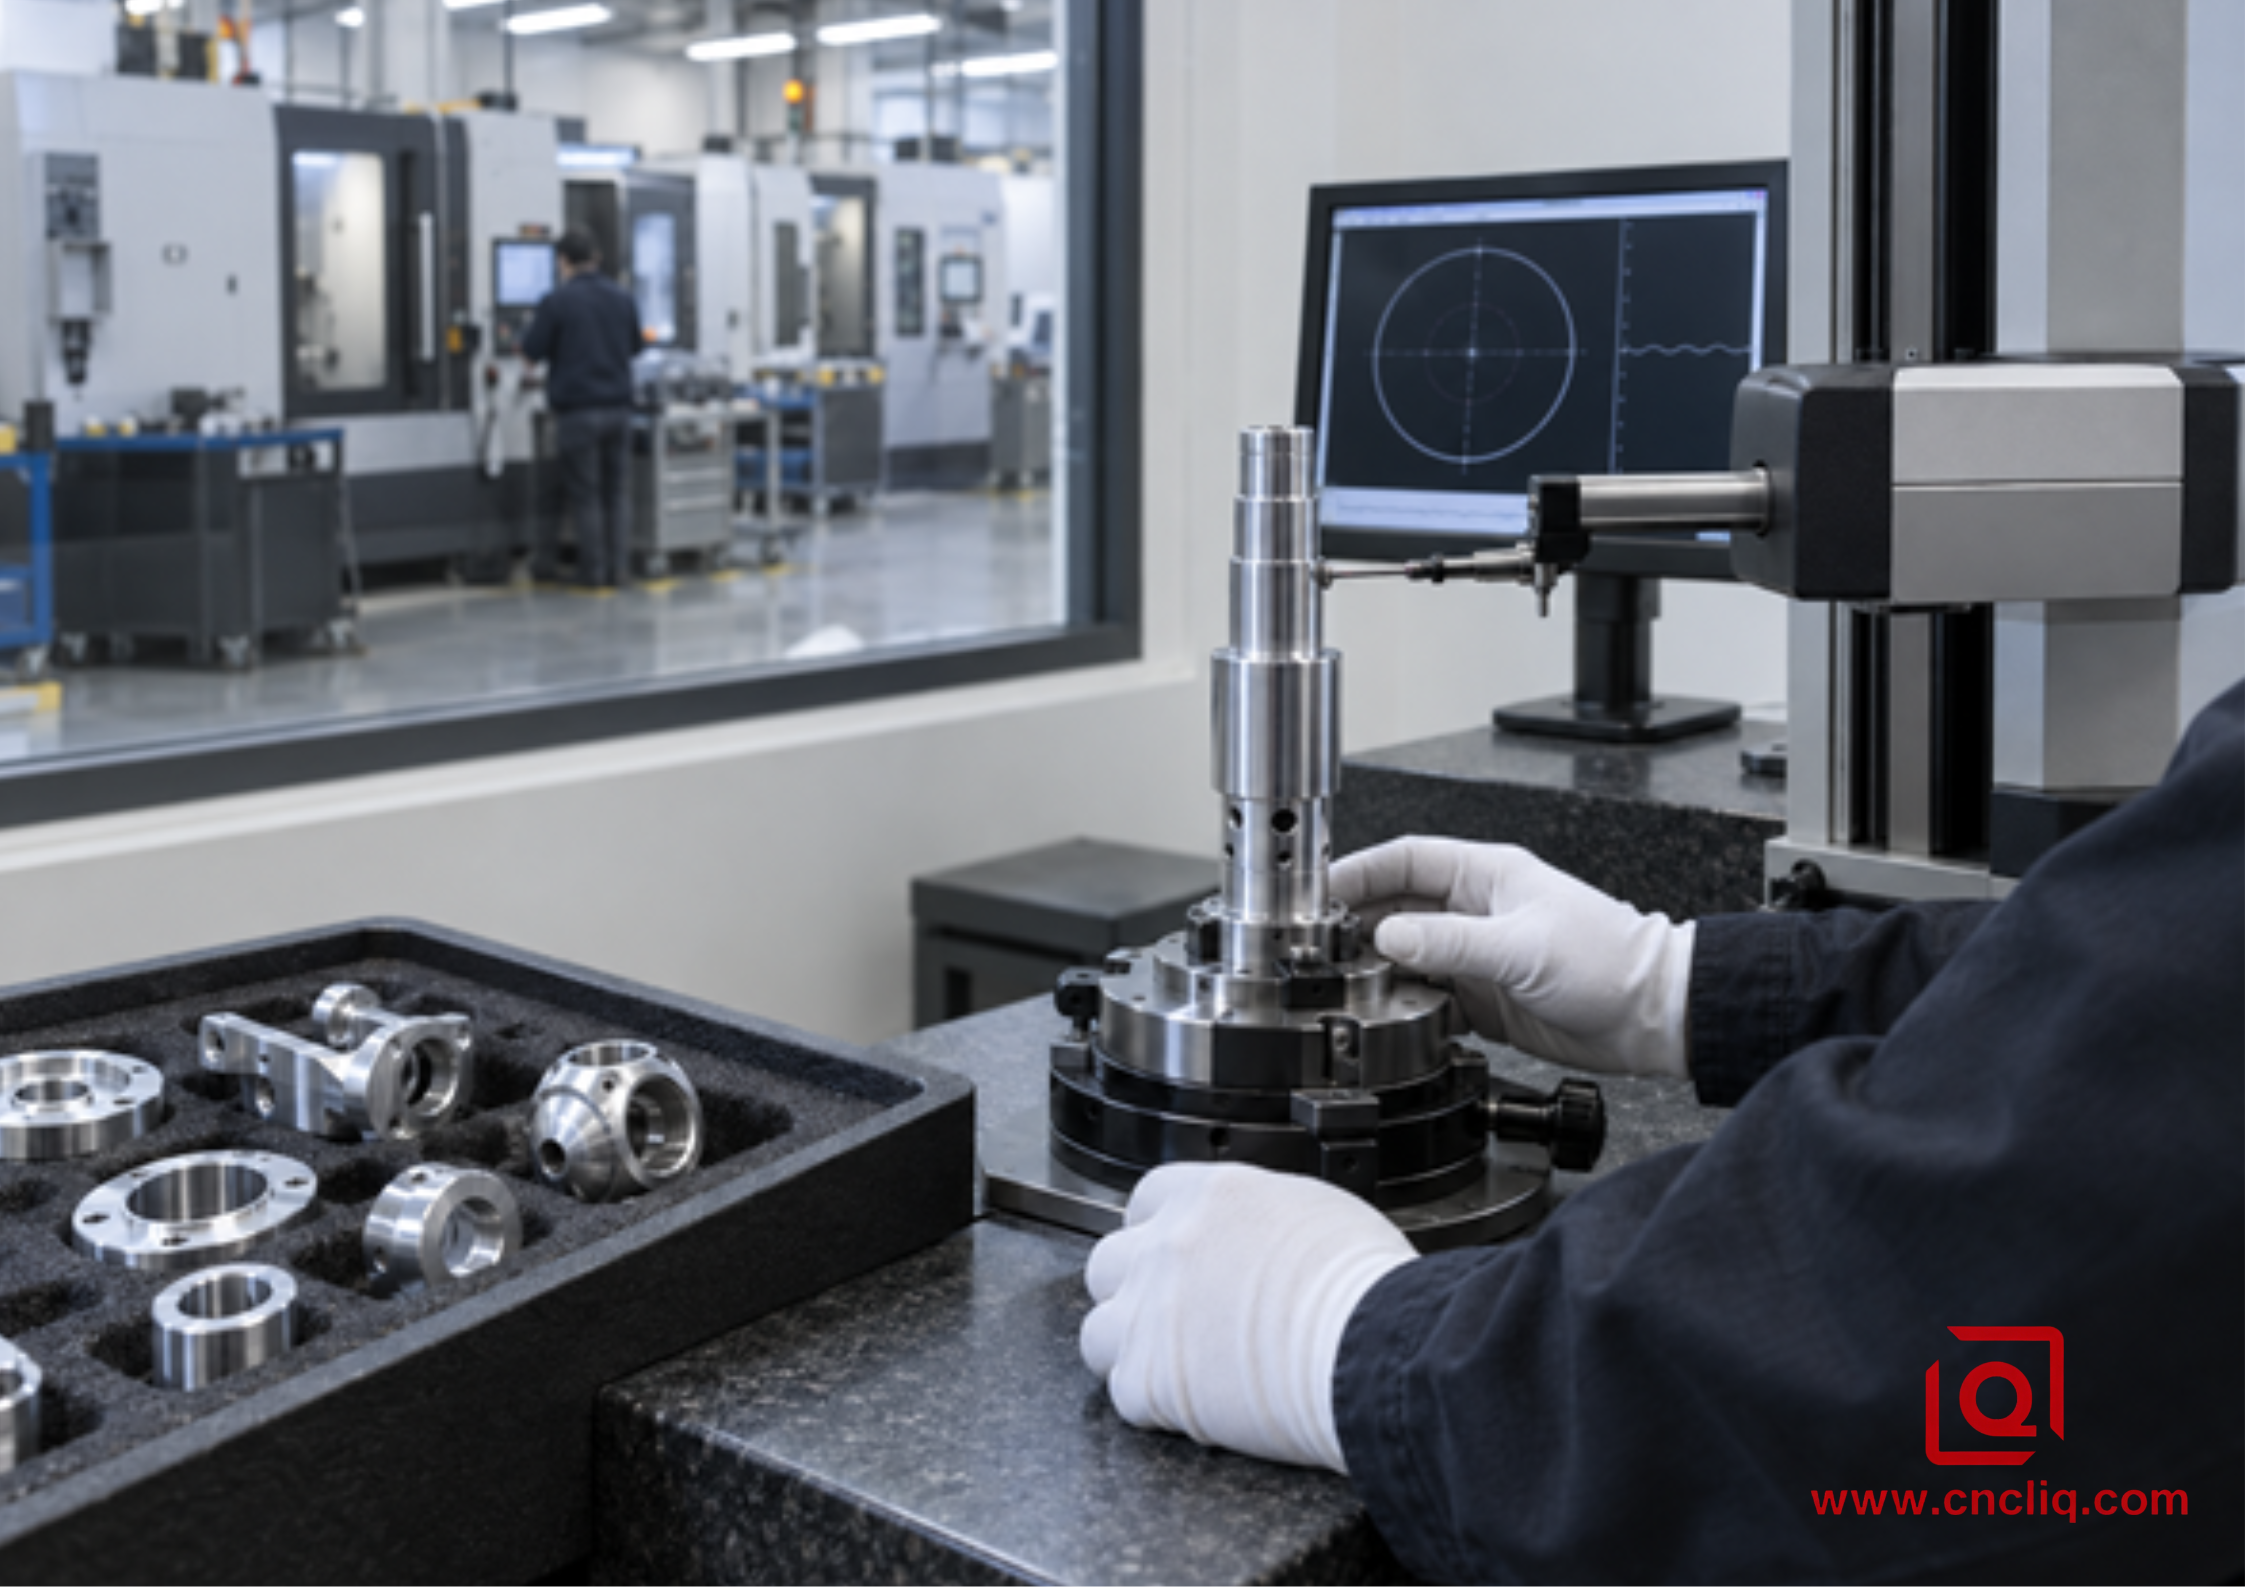
Imagen del cuerpo 3: la verificación dimensional y de superficie debe coincidir con las indicaciones funcionales del dibujo.
Una superficie brillante aún puede ser incorrecta. Utilice un micrómetro o un medidor neumático para medir el diámetro según corresponda, pero no confunda tamaño con forma. Un instrumento de redondez evalúa el error de ovalidad; una máquina de medición por coordenadas (MMC) puede mapear las relaciones entre referencias y características; un perfilómetro evalúa la textura cuando se utiliza con el corte y la dirección de trazado correctos. Para un muñón torneado, mida en más de una ubicación axial. Para una zona de sellado, trace en la dirección requerida por la especificación aplicable y revise el avance donde exista riesgo de fuga.
Durante la cualificación, vincule las mediciones con los datos de entrada del proceso. Registre el número de bordes de los insertos, las desviaciones de la máquina, el estado del refrigerante, la temperatura de la pieza y el número de desgaste de la muela abrasiva. Un valor de capacidad sin un sistema de medición estable es meramente decorativo. Si la tolerancia es crítica, acuerde la correlación de los instrumentos de medición antes de la producción para que el proveedor y el cliente no utilicen dos instrumentos que presenten discrepancias cerca del límite.
Modos de fallo comunes y la respuesta práctica más rápida
Síntoma | Causa probable | respuesta en planta |
Acabado torneado rasgado o nublado | Acumulación de filo, filo desafilado, avance por fricción, mala dirección del refrigerante o re-corte de virutas. | Inspeccione primero el borde; restablezca una carga de viruta real, mejore la evacuación y confirme que el inserto está diseñado para aluminio. |
Buen Ra pero el sello tiene fugas | Adelanto direccional, ondulación, daño localizado o desajuste entre la dirección de la prueba y la función. | Añada comprobaciones de plomo/formación y forma; considere un rectificado controlado o un superacabado únicamente en la zona de sellado. |
El diámetro cambia después de soltar la abrazadera. | Distorsión del mandril o liberación de tensiones residuales. | Reduzca y distribuya la fuerza de agarre, realice un desbaste simétrico, vuelva a colocar la pieza en su sitio e inspeccione la pieza en estado libre. |
Cargas de la muela abrasiva y calor de la pieza | Especificación incorrecta de la rueda, rectificado deficiente, refrigerante insuficiente o alimentación excesiva. | Deténgase; utilice una rueda de aluminio sin carga, corrija el acabado y el suministro de refrigerante, y luego vuelva a calificar. |
El lote se desvía mientras que el primero es bueno | Desgaste de la herramienta, estado de la rueda, dilatación térmica, datos de referencia contaminados o variación incontrolada del material. | Utilice compensaciones basadas en tendencias, vida útil definida de la herramienta/vestimenta, limpieza de referencia, control de temperatura y trazabilidad del certificado. |
Haz clic aquí para tu consulta 👆
Preguntas frecuentes
1. ¿La resistencia del 7075-T6 hace que este sea automáticamente un trabajo de torneado difícil?
No. El término "alta resistencia" describe su rendimiento mecánico, mientras que el torneado de piezas duras normalmente describe aceros endurecidos con una dureza aproximada de 45 a 68 HRC. Una dureza representativa del 7075-T6 es de 150 HB, lo que implica un proceso de mecanizado muy diferente. Mecanícelo con una geometría precisa, adecuada para aluminio, y seleccione el acabado según la tolerancia, la función superficial, la geometría, el volumen y la estabilidad del proceso, en lugar de copiar una receta para aceros endurecidos.
2. ¿Se puede lograr el mismo valor Ra con el torneado final que con el rectificado?
En muchas aplicaciones de aluminio, puede coincidir con el rectificado cuando se controlan el torno, la sujeción de la pieza, el filo, la tolerancia y el estado térmico. Sin embargo, valores Ra idénticos no implican superficies idénticas. El torneado produce un patrón de avance más direccional; el rectificado produce una textura más aleatoria. Para sellos dinámicos, cojinetes y ajustes deslizantes, se deben añadir controles de forma y textura que describan la función, en lugar de basarse únicamente en el valor Ra.
3. ¿Cómo debe un taller seleccionar una muela abrasiva para aluminio de alta resistencia?
Comience con el fabricante de la muela, no con una prestada de la sección de acero. La especificación debe estar aprobada para aluminio o aleaciones no ferrosas blandas y debe proporcionar espacio para las virutas sin sobrecargar la superficie. A partir de ahí, ajuste el abrasivo, el grano, el grado, la estructura, la velocidad, el acabado y el refrigerante al ancho de contacto, la tolerancia, la máquina y el acabado reales. Si se propone una muela de acero endurecido, detenga su lanzamiento hasta que el proveedor haya aprobado su uso y el taller haya realizado una prueba controlada.
4. ¿Deben rectificarse los muñones de cojinetes ajustados después del anodizado duro?
No automáticamente. El rectificado a través del recubrimiento endurecido puede eliminar el óxido protector y dejar al descubierto el aluminio base. Primero, decida si el muñón debe enmascararse, compensarse dimensionalmente antes del recubrimiento o mecanizarse posteriormente. Indique el estado final requerido en el plano y apruebe la secuencia de recubrimiento y mecanizado con el proveedor. Los ajustes críticos deben indicar claramente si sus límites se aplican antes o después del tratamiento.
5. ¿Qué información se necesita para cotizar el torneado en comparación con el rectificado?
Proporcione el modelo 3D y el dibujo 2D controlado, la aleación y el temple completos, la forma del producto, los puntos de referencia, las tolerancias dimensionales y geométricas, las especificaciones de la textura superficial, el estado del recubrimiento, la función de acoplamiento, los requisitos de inspección, la cantidad de prototipos, el tamaño del lote y el volumen anual. Si la fuga o la vida útil del rodamiento son críticas, incluya el método de prueba y el material de acoplamiento. Este paquete permite al ingeniero presupuestar el torneado, el rectificado o una solución híbrida sin ocultar la incertidumbre en la cotización.
Haz clic aquí para tu consulta 👆
Resumen
En la práctica, la mayoría de las piezas de aluminio de alta resistencia merecen una prueba de torneado previa. Mantener las características relacionadas en un mismo punto de referencia reduce la manipulación y facilita la incorporación de cambios posteriores en el dibujo. Añada el rectificado por una razón que el conjunto pueda identificar: control de forma, un laminado menos direccional, un muñón delgado que se mueve bajo la herramienta o una corrección de postratamiento definida. Antes del desmoldeo, defina el temple, la geometría en estado libre, la temperatura de medición, la textura, el estado del recubrimiento y el método de calibración. A continuación, asegúrese de que la evidencia de capacidad se corresponda con la característica funcional, no con la etiqueta de la máquina.
Información del contacto
Empresa: Ningbo Liqin Industry Co., Ltd. Mantenimiento diario al cliente y soporte posventa : service@shturl.zhuwanying@cncliq.com
Para nuevas consultas, cotizaciones y pedidos : business@shturl.zhouli@chinaliqin.com
Línea directa: +86 18757148656
Descargo de responsabilidad
Todos los artículos técnicos, especificaciones de materiales, recomendaciones de mecanizado y detalles de tratamiento de superficies publicados en este blog tienen fines meramente informativos y de referencia. Tenga en cuenta que las opiniones generales del blog no sustituyen los acuerdos técnicos firmados. Dado que las piezas personalizadas varían según el número de lote del material, la calibración de la máquina y las tolerancias específicas, las especificaciones de calidad vinculantes se rigen exclusivamente por sus planos CAD aprobados, contratos firmados y planes de calidad formales.
Todos los casos de éxito de clientes que aparecen en este blog han sido anonimizados y depurados minuciosamente. Las métricas de rendimiento, los flujos de trabajo de fabricación y las imágenes que se muestran sirven únicamente para demostrar nuestras capacidades de mecanizado a medida y no representan un estándar universal aplicable a todos los pedidos.
Equipo de fabricación de Liqin
Con 18 años de experiencia en ingeniería de precisión, Ningbo Liqin Industry fabrica componentes metálicos de alta tolerancia para exigentes mercados globales. Nuestras instalaciones de producción, de 6500 m², cuentan con más de 150 máquinas que realizan mecanizado CNC de 4 y 5 ejes, torneado-fresado, extrusión en frío y fundición a presión, todo bajo un mismo techo. Esta configuración nos permite gestionar proyectos de forma integral, desde los conceptos iniciales de CAD hasta los envíos finales.
Gestionamos el control de calidad sin concesiones. Tratamos las tolerancias estrictas con la disciplina de ingeniería que requieren. Con el respaldo de las certificaciones ISO 9001, ISO 13485 e IATF 16949, nuestros ingenieros de control de calidad realizan rigurosos controles IPQC, FQC y OQC en cada lote de producción. Desde el mapeo dimensional CMM y el perfilado óptico hasta las pruebas de dureza y niebla salina, validamos sus especificaciones críticas desde el principio, para que reciba componentes listos para su instalación sin complicaciones de ensamblaje ni costosas paradas de línea. Además de la fabricación, puede contar con nosotros para tiempos de respuesta de dos horas a nuevas solicitudes de cotización, soporte directo para el muestreo de prototipos y envíos de exportación sin contratiempos en Europa, Norteamérica, Asia y Oceanía.
Agradecemos sus consultas y muestras. Visite nuestro sitio web o contáctenos directamente para obtener un presupuesto competitivo.
