 Español




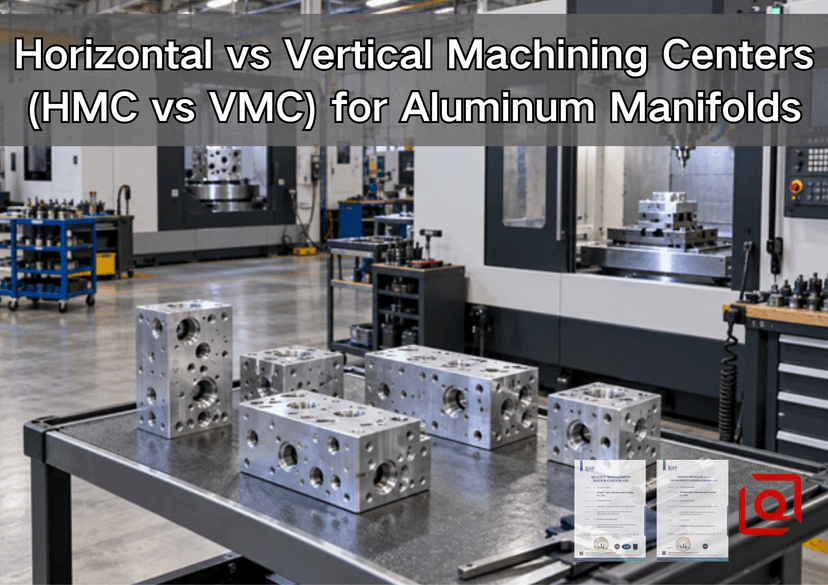
¿Aún no se decide entre un centro de mecanizado horizontal o vertical para un colector de aluminio? La etiqueta de la máquina por sí sola no protege la superficie de sellado, no mantiene alineados los puertos de intersección ni evita que una rebaba se oculte en el interior de un conducto de fluido. Lo que importa es cómo el proceso mantiene la estructura de referencia, alcanza cada superficie, elimina las virutas, verifica la red de orificios y se adapta desde el prototipo hasta los pedidos en serie. Esta guía explica esta elección desde la planta de producción, en un lenguaje sencillo, para que los ingenieros de diseño y los compradores puedan formular mejores preguntas antes de solicitar un presupuesto.
La respuesta breve es sencilla. Un VMC suele ser la opción más práctica para prototipos, lotes pequeños, colectores planos anchos y piezas dominadas por una cara accesible. Un HMC resulta atractivo cuando un bloque tiene características importantes en varios lados, la demanda repetitiva justifica el uso de fijaciones específicas y un menor número de reajustamientos puede reducir la variación entre puertos y elementos de sellado. Ninguna configuración es automáticamente más precisa. Un proceso eficaz es aquel que se ajusta a la pieza, controla sus referencias y verifica el resultado.
Decisión rápida: ¿Central mecánica hidráulica (HMC) o vertical (VMC) para un colector de aluminio?
Utilice la tabla como un filtro inicial, no como un sustituto de la revisión de los planos.
Factor de decisión | VMC suele ser el punto de partida más fuerte | HMC suele ser el punto de partida más fuerte |
Geometría de la pieza | Cuerpo plano o laminar; la mayor parte del mecanizado se realiza desde la parte superior y una cara secundaria. | Cuerpo en forma de bloque; puertos, orificios y elementos de sellado distribuidos en 3 o 4 caras. |
Patrón de pedido | Prototipo, validación de ingeniería, trabajo de alta variedad/bajo volumen | Repetir lotes donde se pueda reutilizar la preparación del programa y del accesorio. |
Sujeción de piezas | Mordaza simple, mordazas blandas, placa de fijación o un complemento de cuarto eje. | Palet, placa angular o lápida diseñada para acceso por múltiples caras. |
Comportamiento del chip | Se puede manejar cuando los bolsillos están abiertos y el refrigerante puede limpiarlos. | Resulta útil cuando las cavidades profundas y los agujeros transversales retendrían las virutas. |
Transferencia de datos | Aceptable cuando las características en diferentes configuraciones tienen relaciones moderadas | Útil cuando se debe preservar la posición y orientación de la cara transversal de una sujeción. |
Frecuencia de cambio | Respuesta rápida a las revisiones y a las familias de piezas mixtas. | Lo ideal es que un diseño estable permita la carga repetible de palés. |
Automatización | Posible, pero a menudo añadido al proceso básico. | Generalmente se planifica en torno al intercambio de palés y ciclos más largos sin supervisión. |
Mejor ajuste comercial | Muestras rápidas y trabajo personalizado flexible | Producción estable y menor tiempo de manipulación por pieza repetida. |
Si el dibujo se encuentra cerca del centro, no fuerce una elección binaria. Una VMC de 4 ejes, una máquina de mesa giratoria o una máquina de 5 ejes pueden proporcionar el acceso necesario sin una célula de producción HMC completa. La guía de Liqin sobre fresado CNC multieje para geometrías complejas de aluminio explica esta opción más amplia.
¿Qué cambia cuando el huso gira lateralmente?
Un centro de mecanizado vertical dirige el husillo hacia una mesa horizontal. La carga es intuitiva: el operario coloca la pieza en bruto o pre-mecanizada sobre la mesa, establece el punto de referencia principal y puede ver claramente la zona de corte. Para un colector con un patrón de válvulas superior grande, cavidades poco profundas o una amplia superficie de sellado, este acceso resulta muy útil.
Un centro de mecanizado horizontal orienta el husillo hacia una superficie de sujeción generalmente vertical. La paleta o eje giratorio presenta el otro lado del bloque al husillo. Esto no garantiza la calidad por sí solo, pero sí modifica las posibilidades del proceso: se pueden mecanizar varias caras sin necesidad de volver a sujetar manualmente la pieza, las virutas tienden a desprenderse de las caras verticales y se puede cargar una segunda paleta mientras la otra se encuentra dentro del cerramiento.
En el caso de los colectores de aluminio, estas diferencias van más allá del tiempo de ciclo. Los conductos internos suelen crearse perforando desde varios lados hasta que los orificios se cruzan. Las cavidades roscadas para cartuchos pueden tener una referencia, mientras que la ranura de una junta tórica tiene otra. Cada vez que se retira, limpia, tornea y vuelve a colocar una pieza, el proceso genera una nueva oportunidad para que se produzca una viruta bajo un posicionador, un cambio en la presión de las mordazas o una mala interpretación de la referencia. Un sistema HMC bien diseñado puede reducir estas transferencias. Un proceso VMC bien diseñado también puede tener éxito utilizando mordazas blandas cualificadas, sondeo, limpieza controlada e inspección planificada durante el proceso.
Los 7 problemas de fabricación que deberían guiar la elección
1. La distribución de las características importa más que la forma exterior.
Comience por colorear el dibujo según la dirección de mecanizado. Si casi todas las características críticas apuntan en una misma dirección, una VMC es difícil de superar. Si los puertos funcionales apuntan en 3 o 4 direcciones y sus ubicaciones están estrechamente relacionadas con el mismo sistema de referencia, una HMC o una fresadora multieje merece ser considerada seriamente.
No se limite a considerar las caras. Considere las relaciones críticas. Un orificio de montaje estético en una cara lateral es diferente de un orificio transversal que debe coincidir con la cavidad de una válvula sin dejar una intersección parcial. El ingeniero de procesos debe identificar qué dimensiones permiten una configuración independiente y cuáles deben permanecer en una sola sujeción.
Aquí es donde GD&T mejora la comunicación.ASME Y14.5-2018 establece un lenguaje común para referencias, posición, orientación, forma y requisitos relacionados. ISO 1101:2017 proporciona el marco ISO para la tolerancia geométrica. Un esquema de referencias claro permite al proveedor diseñar el proceso en función de la función, en lugar de adivinar qué borde o superficie es importante.
2. Volver a sujetar es una cadena de riesgos, no solo mano de obra adicional.
Imaginemos un colector rectangular mecanizado en una máquina VMC de 3 ejes. La configuración 1 establece la cara de montaje principal y las cavidades superiores. La configuración 2 posiciona la pieza en mordazas blandas para taladrar los orificios frontales. La configuración 3 la gira nuevamente para taladrar los orificios laterales. La configuración 4 finaliza la cara de sellado posterior. Cada configuración puede ser estable, pero el resultado de la superficie transversal depende de cada posicionador, tope, mordaza, paso de limpieza y desplazamiento.
En una máquina de mecanizado horizontal (HMC), el mismo bloque puede permanecer en una misma fijación mientras una paleta giratoria indexa las caras necesarias. La relación entre dichas caras depende entonces en gran medida de la geometría de la máquina, el posicionamiento de la rotación, la rigidez de la fijación, el estado de la herramienta y la estrategia de palpado. Esto suele resultar en una cadena de errores más corta, pero aun así requiere verificación.
Solicite a los proveedores que expliquen el mapa de configuración. Una respuesta fiable debe identificar los puntos de referencia primarios, secundarios y terciarios; qué características se completan en la misma sujeción; dónde se deja material para el acabado; y cómo se verifica la primera pieza. Si la respuesta es simplemente «utilizamos una máquina de 5 ejes» o «utilizamos un centro de mecanizado horizontal», las preguntas importantes sobre el proceso quedan sin respuesta.
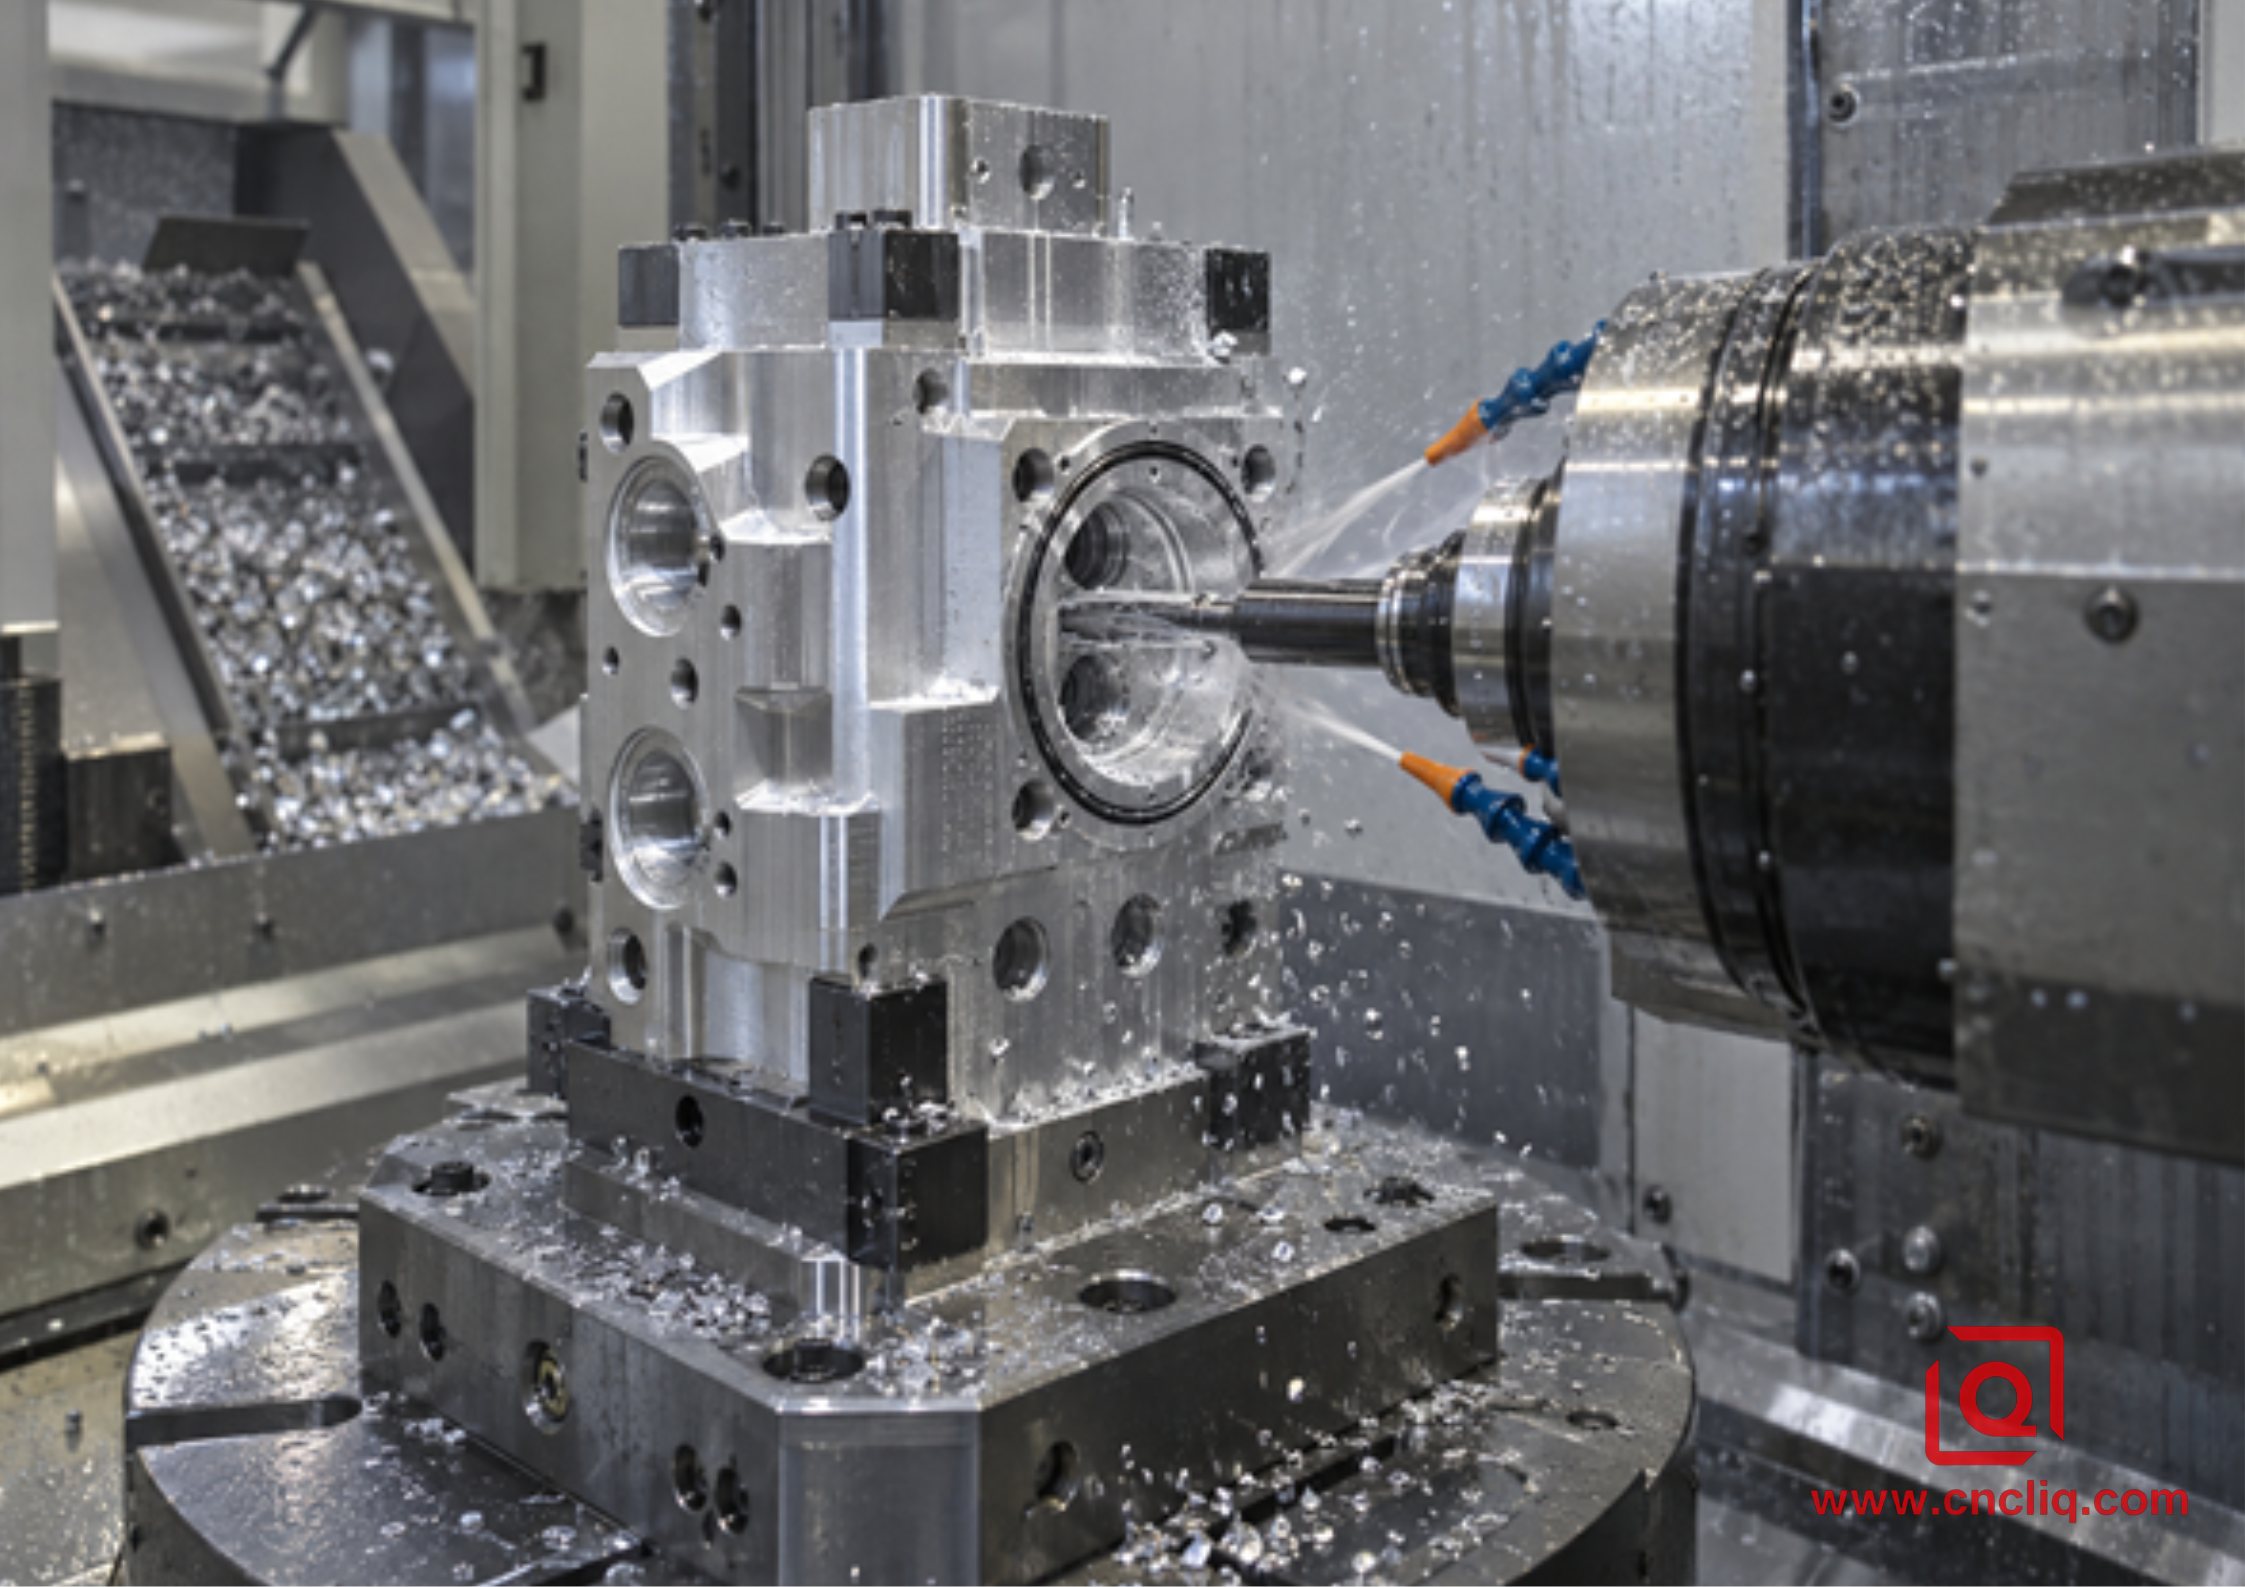
Mecanizado horizontal: acceso por múltiples caras y flujo de virutas asistido por gravedad alrededor de un colector de aluminio.
3. La evacuación de virutas se convierte en un problema de calidad dentro de los colectores.
El aluminio puede generar un gran volumen de virutas rápidamente. En una fresadora vertical, las virutas pueden acumularse en cavidades abiertas y agujeros ciegos debido a que la gravedad las atrae hacia la pieza de trabajo. La dirección del refrigerante, el diseño de la trayectoria de la herramienta, la estrategia de corte intermitente y las maniobras deliberadas de limpieza de virutas se vuelven cruciales. Las virutas reutilizadas pueden marcar las superficies de sellado, favorecer la formación de filos recrecidos o acumularse en orificios profundos.
En una máquina de mecanizado horizontal (HMC), las superficies mecanizadas suelen ser verticales, por lo que la gravedad facilita la caída de las virutas. Esto resulta útil en cavidades profundas y puertos multidireccionales. Sin embargo, una HMC no garantiza un circuito interno limpio. Pueden quedar rebabas donde se unen dos conductos perforados, y una viruta larga y curvada puede alojarse detrás de un hombro. La ruta aún requiere desbarbado transversal, lavado, secado e inspección adecuados según el plano y el uso final.
Para pasajes estrechos y difíciles o puertos roscados profundos, consulte la guía relacionada del sitio sobre perforación de agujeros profundos y roscado rígido en aluminio . Aborda los mismos modos de falla prácticos sin convertir esta comparación en otro artículo sobre perforación.
4. La rigidez del accesorio no debe provocar la deformación de la pieza.
Los lingotes del colector parecen sólidos, pero las cavidades profundas y las intersecciones pueden dejar finas membranas entre los conductos. Una presión excesiva en las mordazas puede deformar elásticamente la pieza durante el acabado. Al soltar las mordazas, la relación entre la superficie de sellado y el orificio puede variar. Una fuerza insuficiente genera otro problema: vibraciones, microdeslizamientos o una ubicación inconsistente.
Un centro de mecanizado vertical (VMC) suele soportar una pieza ancha y plana directamente bajo la carga de corte. Esto puede ser útil para colectores con forma de placa. Un dispositivo de sujeción para un centro de mecanizado horizontal (HMC) debe resistir las cargas de corte y el momento generado por una pieza montada verticalmente. El acceso a las superficies de apoyo es óptimo solo cuando las abrazaderas, los soportes y las herramientas pueden alcanzar las caras requeridas sin comprometer la rigidez.
Por lo tanto, la fijación correcta se adapta a la pieza. Utilice puntos de referencia estables, mantenga las fuerzas de sujeción alejadas de las paredes flexibles siempre que sea posible y soporte la carga de corte cerca de la característica. Cuando un diseño elimina una gran parte del material original, puede ser necesario separar el desbaste y el acabado para que la pieza pueda relajarse antes de completar las superficies de referencia y de sellado finales. El artículo de Liqin sobre el control de la deformación en el mecanizado CNC de aluminio profundiza en este tema.
5. El acabado superficial y la planitud dependen del sistema completo.
Los compradores a veces asumen que una máquina HMC produce un mejor acabado superficial que una VMC. Esto es una simplificación excesiva. El acabado superficial depende del estado de la máquina, el husillo y el portaherramientas, la geometría de la fresa, la excentricidad, la rigidez de la sujeción, la estrategia de avance, el refrigerante y el estado del material. Cualquiera de los dos tipos de máquinas puede producir una superficie de sellado funcional cuando el proceso lo permite.
La orientación sigue influyendo en el acceso. Una cara ancha es fácil de soportar y mecanizar en una VMC. Una HMC puede mecanizar varias caras de válvulas y puertos sin romper la cadena de referencia. La pregunta correcta no es "¿Qué máquina es más precisa?", sino "¿Qué ruta proporciona a este dibujo la cadena más corta y controlable desde la creación de la referencia hasta la verificación final?".
Nunca especifique un acabado muy fino en todas partes por costumbre. Separe las superficies de sellado hidráulico o neumático, las superficies de las juntas, las ranuras de las juntas tóricas, los orificios de las válvulas, las bases de montaje y las superficies de acabado estético. Aplique los requisitos de textura y planitud superficial donde la función lo requiera. Las tolerancias generales excesivas aumentan el esfuerzo de inspección y acabado sin mejorar el montaje.
6. El volumen cambia la economía
Una máquina de mecanizado vertical (VMC) suele comenzar a procesar las primeras piezas rápidamente. Sus mordazas estándar, placas modulares y configuraciones accesibles la hacen ideal para prototipos de colectores, revisiones de diseño y pedidos pequeños. Esta flexibilidad tiene un gran valor comercial, ya que permite a los ingenieros aprender de piezas reales antes de comprometerse con utillajes específicos.
Un centro de mecanizado horizontal (HMC) generalmente requiere una planificación de procesos más exhaustiva. Es necesario definir la disposición de los palés, la lista de herramientas, el espacio libre para colisiones, el equilibrio de los dispositivos de fijación y la secuencia de manipulación en las distintas superficies. Una vez comprobado, este trabajo permite la producción de lotes repetitivos con menor manipulación manual entre operaciones. La viabilidad comercial mejora cuando el diseño es estable y se utiliza la misma configuración repetidamente.
No elija una ruta basándose únicamente en la cantidad anual. El tamaño del lote, la frecuencia de lanzamiento, el riesgo de revisión, la vida útil de las herramientas, la carga de inspección, la limpieza secundaria y la cadencia de entrega requerida son factores importantes. Una demanda anual de 1000 piezas lanzadas como 20 revisiones de ingeniería es un trabajo muy diferente al de 1000 piezas idénticas lanzadas de forma regular.
7. La inspección debe seguir la función, no la máquina herramienta.
El sondeo durante el proceso permite confirmar la presencia de material, localizar piezas faltantes o verificar características específicas antes de soltar la pieza. Si bien es útil para el control de procesos, no reemplaza un plan de inspección independiente. En el caso de los colectores, la inspección puede incluir el diámetro del orificio, la posición correcta, la perpendicularidad, la planitud de la superficie de sellado, la medición de roscas, el estado de los bordes, la limpieza y las pruebas de fugas o presión cuando así lo requiera el plan de calidad aprobado.
Los resultados dimensionales son sensibles a la temperatura. La norma ISO 1:2022 define la temperatura de referencia estándar utilizada para las propiedades dimensionales y geométricas. Un plan de medición riguroso especifica cómo se estabilizan las piezas y cómo se utiliza el equipo calibrado. Para obtener más información, consulte la guía de Liqin sobre inspección con CMM para el mecanizado de aluminio a medida .
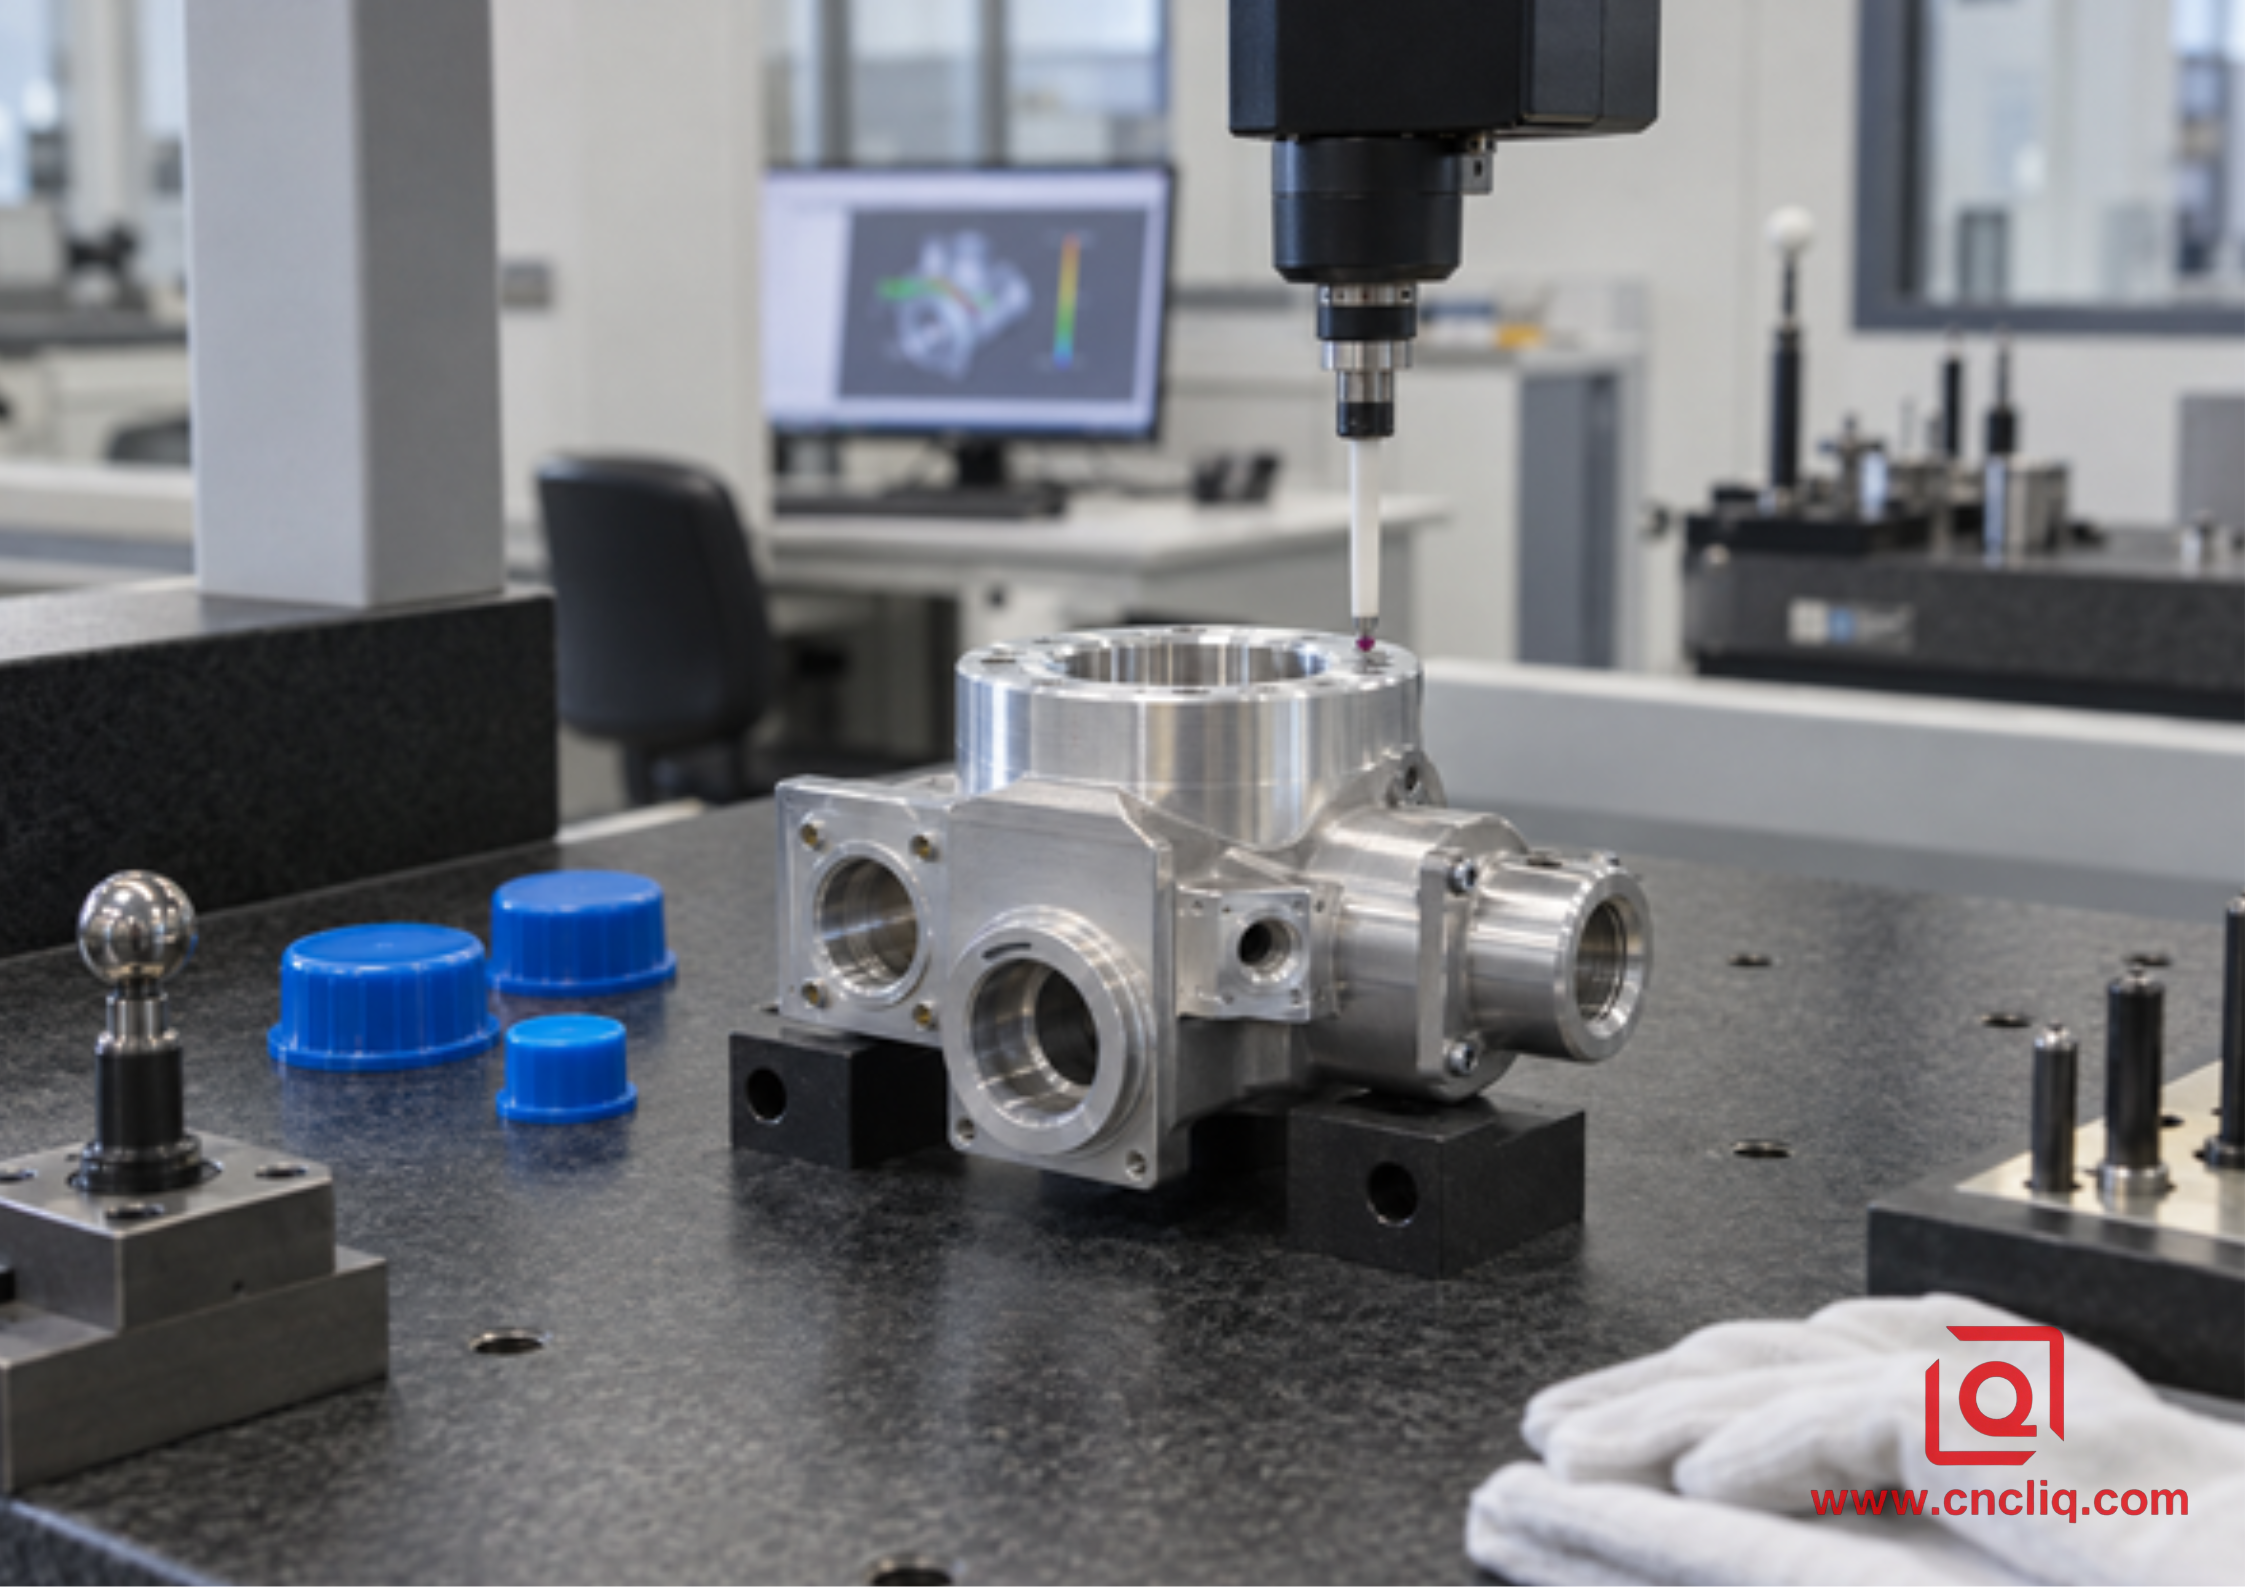
Verificación dimensional independiente de un colector de aluminio terminado en la sala de metrología.
Una ruta de proceso práctica para cada tipo de máquina.
Ruta VMC para prototipos o colectores de alta mezcla
1. Revise conjuntamente el modelo 3D y el dibujo 2D; identifique los puntos de referencia funcionales, las intersecciones de perforación taponadas, las roscas críticas, las caras de sellado y los accesos de inspección.
2. Prepare la pieza en bruto y establezca la cara de referencia principal dejando suficiente material para un acabado controlado.
3. Mecanice la cara dominante en una mordaza o placa de fijación estable. Utilice sondas cuando sea necesario para ubicar el material y proteger el margen de la pared.
4. Transfiera la pieza a mordazas blandas homologadas o a un dispositivo de sujeción secundario específico para puertos laterales. Limpie cada punto de fijación antes de colocar la pieza.
5. Restablezca el sistema de referencia, mecanice las caras secundarias y verifique las relaciones entre caras antes de liberar la última configuración.
6. Elimine las rebabas de los bordes accesibles, trate las intersecciones de los orificios transversales con un método validado, lave la red interna y séquela completamente.
7. Inspeccione la geometría crítica, las roscas y los elementos de sellado; realice pruebas funcionales únicamente según el plano o plan de calidad acordado.
Esta ruta es transparente y flexible. Además, permite visualizar la disciplina de configuración. Si se modifica la pieza, se puede ajustar un dispositivo modular sin necesidad de reemplazar todo el sistema de palés.
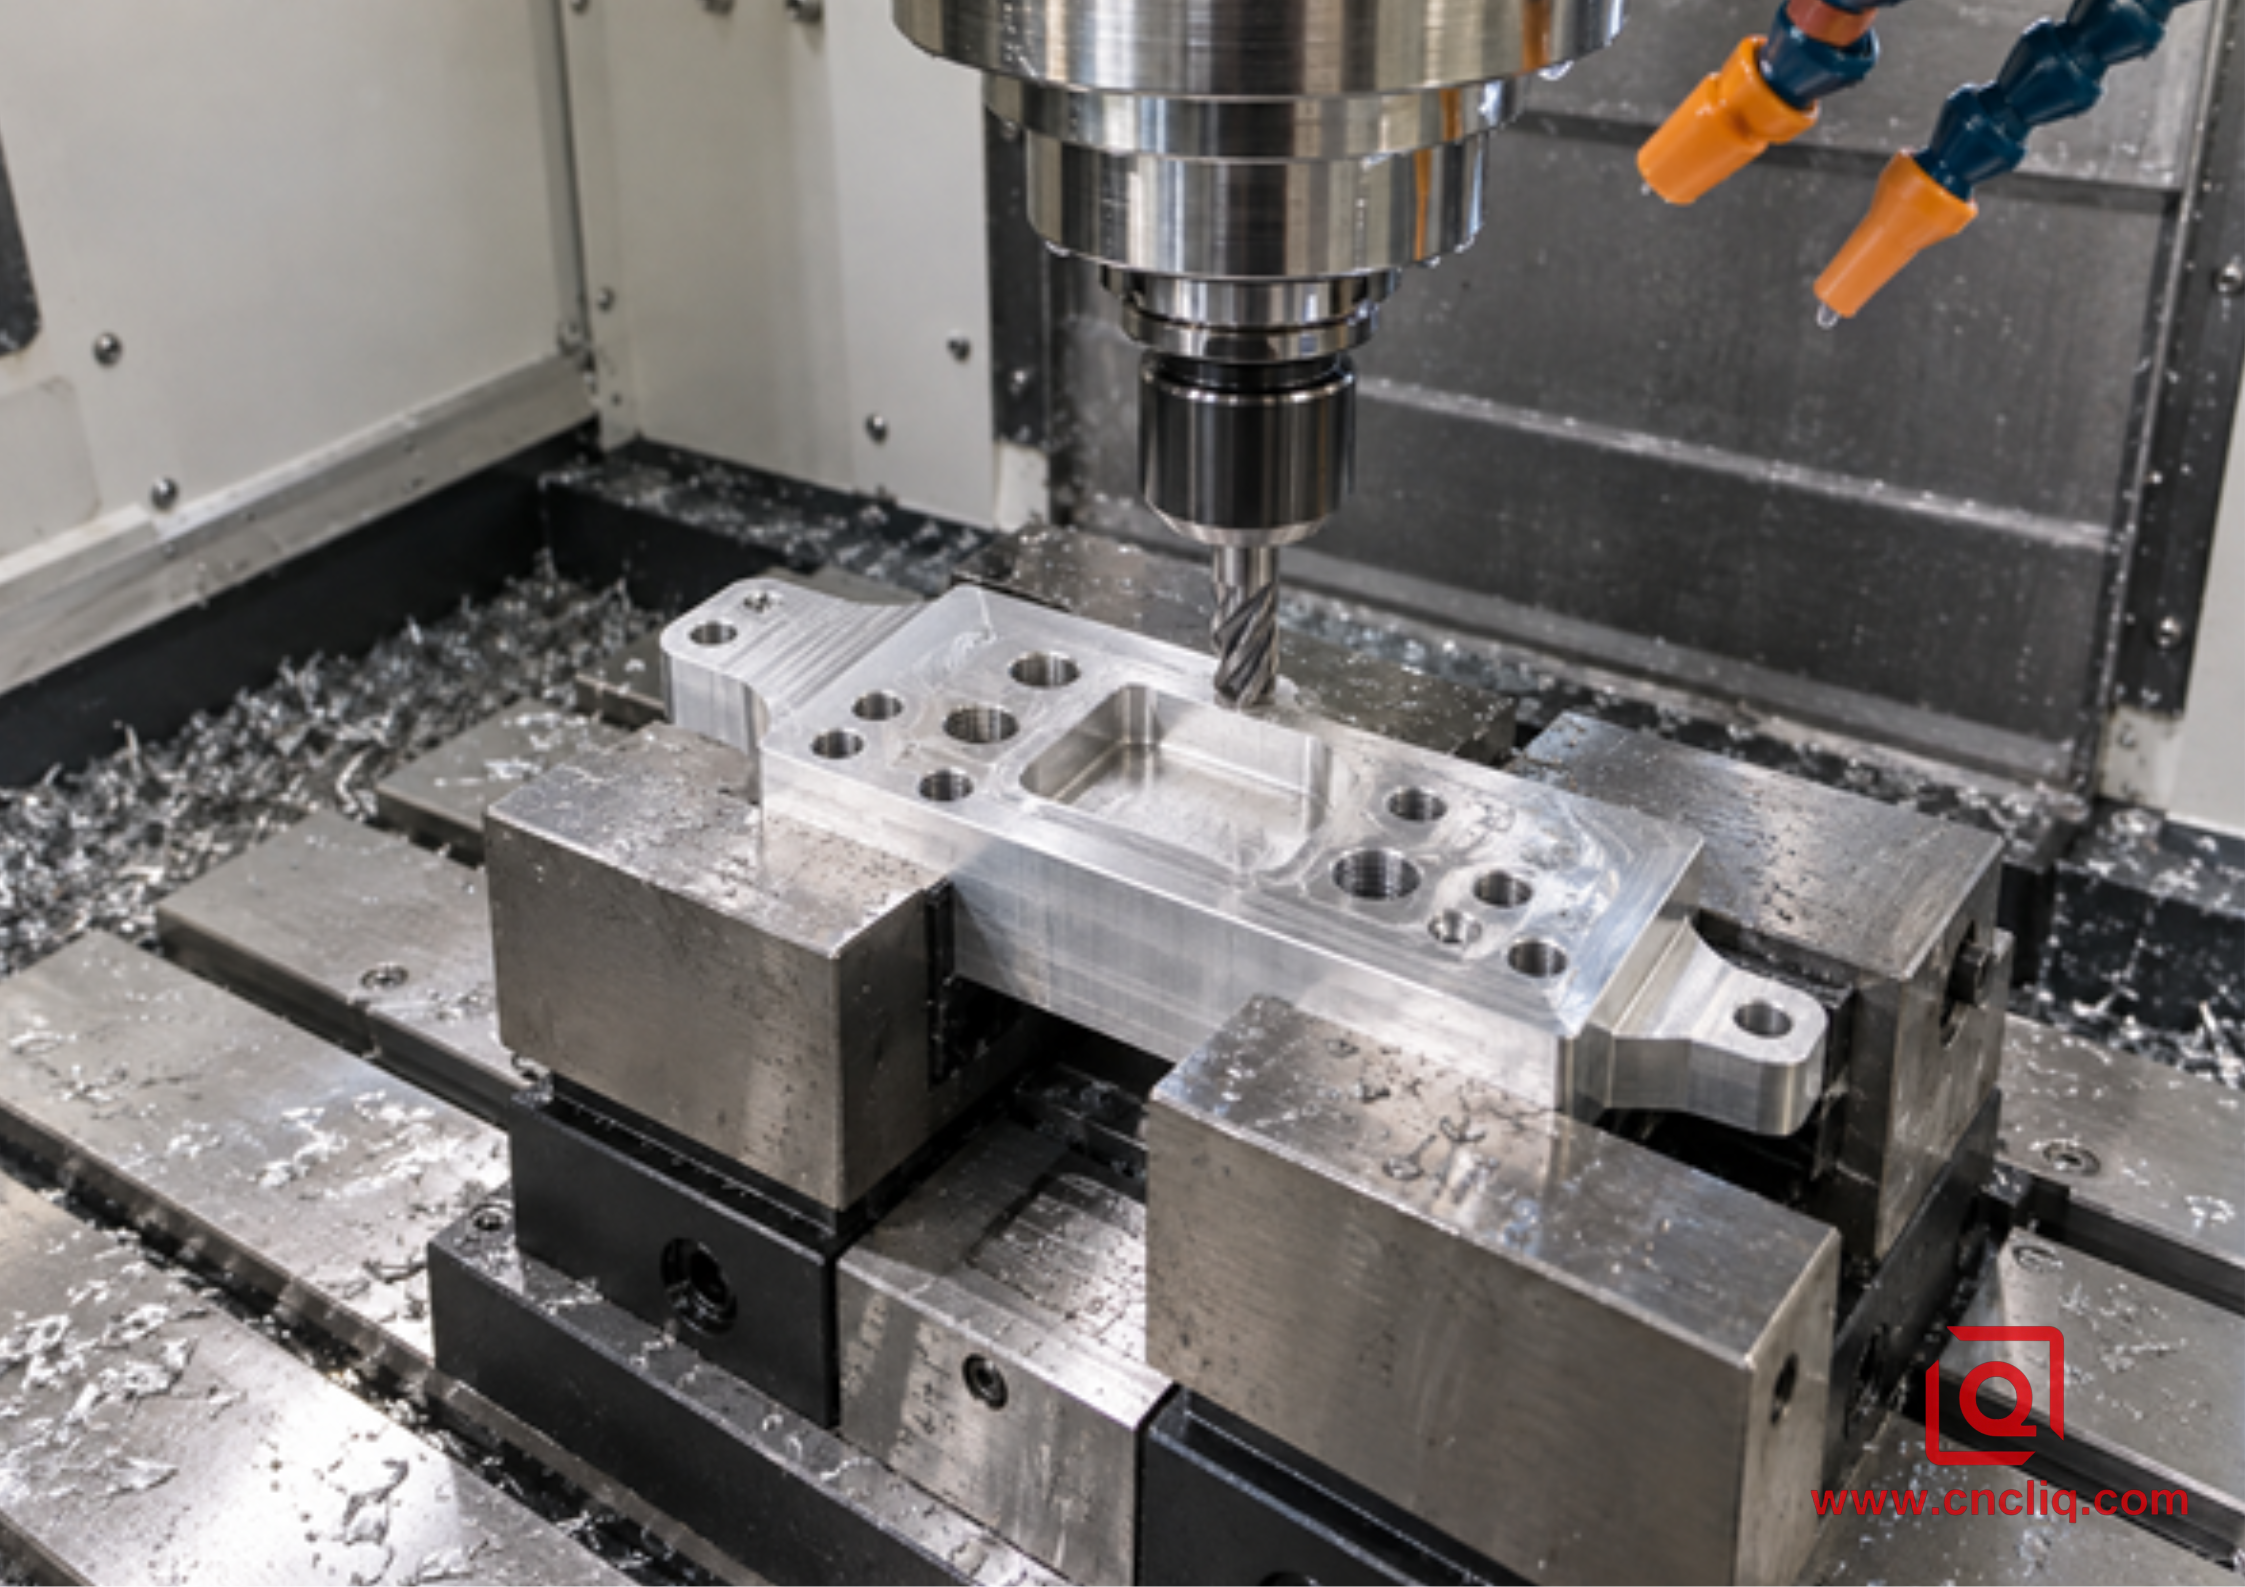
Mecanizado vertical: sistema de fijación accesible para un prototipo de colector de aluminio de bajo volumen.
Ruta HMC para una producción multifacética estable
1. Construya el dispositivo de fijación en torno al sistema de referencia del plano y confirme el acceso de la herramienta a todas las caras necesarias.
2. Planifique la secuencia de manera que las cargas de desbaste, la perforación profunda y las operaciones de acabado no desestabilicen la característica de sellado ya terminada.
3. Coloque la pieza en bruto sobre el palé o soporte con un par de apriete controlado o presión hidráulica; verifique el asentamiento antes de iniciar el ciclo.
4. Establezca el sistema de coordenadas de trabajo y, a continuación, indexe la paleta con las caras relacionadas con la máquina sin necesidad de volver a sujetarla manualmente.
5. Utilice herramientas y sistemas de suministro de refrigerante adecuados para perforaciones profundas, avellanados, roscas e intersecciones de agujeros transversales; supervise el transporte de virutas durante todo el ciclo.
6. Analizar las características seleccionadas del proceso donde se reduzca el riesgo, y luego realizar una verificación dimensional y funcional independiente después de la limpieza.
7. Registre los límites de vida útil de las herramientas, las reglas de compensación, las comprobaciones de los dispositivos de fijación y la frecuencia de inspección para que los lotes repetidos utilicen el mismo método controlado.
La ruta HMC se justifica cuando elimina la manipulación y preserva las relaciones de las caras transversales. No es automáticamente la ruta más económica para un prototipo inicial, y no debe considerarse una ventaja de producción hasta que se incluyan los requisitos de fijación, inspección y limpieza.
Caso anónimo: Elección de una ruta híbrida para un colector neumático compacto
Un fabricante de equipos solicitó un colector neumático compacto de aluminio para un módulo de ensamblaje automatizado. El diseño, de diseño limpio, incluía una amplia superficie de montaje, tres alojamientos para válvulas en la parte superior, puertos en dos caras laterales y varios conductos de interconexión. La primera producción fue un pequeño lote de validación, y se preveía una demanda recurrente tras las pruebas de campo. El cliente priorizaba la alineación de los puertos, la estabilidad de la superficie de sellado, la limpieza de los conductos internos y una transición fluida desde las muestras hasta la producción.
La revisión de ingeniería no obligó a colocar la pieza directamente en una HMC. Para el primer lote, una VMC con mordazas blandas modulares ofreció una respuesta de revisión más rápida. La cara principal y los alojamientos de las válvulas se completaron primero; dos orientaciones secundarias controladas se encargaron de los puertos laterales. El plan de inspección vinculaba las características de la cara transversal con los puntos de referencia declarados, y el plan de limpieza especificaba la red de conductos internos por separado del lavado exterior.
Una vez estabilizado el dibujo, el proceso de repetición se optimizó mediante un sistema de paletización multifacético. Un dispositivo específico mantenía la misma estructura de referencia y reducía la necesidad de volver a sujetar las piezas manualmente. El cambio se justificó por la repetibilidad y la reducción de la manipulación, no por la afirmación de que una máquina fuera universalmente «más precisa». Este caso ilustra un principio de compra útil: prototipar en el proceso que facilita el aprendizaje y, posteriormente, industrializar en el proceso que satisface una demanda estable.
La página de producto de Liqin para colectores hidráulicos personalizados muestra el alcance de la pieza personalizada, los formatos de dibujo, las opciones de materiales, las opciones de proceso y los recursos de inspección que se pueden analizar durante una solicitud de cotización. El caso anterior es un ejemplo ilustrativo anónimo y no constituye una divulgación de los datos operativos ni de los planos de ningún cliente.
Lista de verificación de DFM antes de solicitar un presupuesto
Si desea una recomendación útil sobre HMC frente a VMC, envíe más que un modelo 3D. Incluya:
• Un archivo CAD 3D con control de revisiones y un dibujo 2D correspondiente.
• Grado y temple del material, no solo “aluminio”. Si la selección es abierta, la comparación de los aluminios 6061 y 7075 para el mecanizado OEM puede servir de base para el debate.
• Cantidad anual, cantidad por lote, cantidad de prototipos y fecha prevista de finalización del diseño.
• Los datos primarios, secundarios y terciarios, además del estándar GD&T utilizado en el dibujo.
• Orificios, roscas, superficies de sellado, ranuras para juntas tóricas y relaciones entre puertos que son fundamentales para el funcionamiento.
• Requisitos de presión, fugas, limpieza, trazabilidad y documentación que forman parte del proceso de aceptación.
• Tratamiento de la superficie, zonas de enmascaramiento, puertos taponados y si las dimensiones se aplican antes o después del acabado.
• Componentes de acoplamiento o dibujos de interfaz cuando la configuración de capas afecta al colector.
• Requisitos de embalaje que protegen los puertos limpios y las superficies de sellado acabadas.
Estos datos permiten al proveedor comparar rutas completas en lugar de comparar tarifas horarias de las máquinas. También ayudan a determinar si un servicio de mecanizado CNC personalizado debería cotizar un proceso VMC flexible, un proceso HMC paletizado o un híbrido multieje.
Cómo deben comparar los compradores los presupuestos de HMC y VMC
Dos presupuestos pueden utilizar la misma aleación y aun así representar niveles de control muy diferentes. Pida al proveedor que separe las suposiciones que afectan significativamente al precio y al riesgo.
Pregunta de cita | Por qué es importante |
¿Cuántas instalaciones están previstas? | Revela riesgos de manipulación, transferencia de datos e inspección. |
¿Qué características se mantienen en una sola sujeción? | Muestra si las relaciones críticas entre personas están protegidas. |
¿El costo del accesorio es único o recurrente? | Evita una comparación de precios de piezas engañosa |
¿Qué incluye el desbarbado y la limpieza interna? | Un colector puede tener las dimensiones correctas y aun así fallar debido a la acumulación de residuos. |
¿Qué características se someten a inspección completa, muestreo o monitorización de capacidades? | Alinea el plan de calidad con el riesgo funcional. |
¿Se incluyen pruebas de fugas o de presión? | Evita asumir que una prueba funcional forma parte de la inspección dimensional estándar. |
¿Qué cambios se producen tras la aprobación del prototipo? | Aclara si la ruta de producción, el dispositivo y el plan de validación cambiarán. |
¿Cómo se controlan las revisiones de diseño? | Reduce el riesgo de mecanizar un mapa de puertos o un conjunto de tolerancias obsoletos. |
El precio de mecanizado más bajo no implica necesariamente el menor riesgo. Una ruta con menos configuraciones puede costar más de preparar, pero reduce la manipulación y simplifica la producción repetitiva. Una ruta con VMC puede ser la opción más inteligente cuando la flexibilidad de revisión es más importante que la producción constante. Pregunte por los motivos y luego compárelos con la etapa de su programa.
Cuando una VMC de 4 o 5 ejes es la mejor opción intermedia
La decisión final en el taller no siempre se reduce a elegir entre una HMC (Central Motorizada) y una VMC (Central Motorizada Vertical) básica de 3 ejes. Un indexador de cuarto eje permite trabajar con varios lados de un colector, manteniendo la familiar plataforma vertical. Una máquina de 5 ejes puede orientar puertos angulares y reducir la necesidad de utillajes especiales, sobre todo para geometrías complejas o lotes pequeños. Estas opciones permiten acortar la cadena de referencia sin necesidad de una celda HMC dedicada.
También introducen nuevas limitaciones: capacidad del eje rotatorio, alcance de la herramienta, espacio libre para colisiones, acceso a la fijación, fiabilidad del postprocesador y la necesidad de verificar los planos de trabajo rotados. La mejor opción sigue siendo específica para cada pieza. Si un proveedor propone el mecanizado de 5 ejes, pregunte qué relaciones funcionales protege y qué operaciones secundarias permanecen.
Haz clic aquí para tu consulta 👆
Preguntas frecuentes
1. ¿Es siempre mejor un HMC para colectores hidráulicos de aluminio?
No. Un HMC suele ser eficaz para colectores con forma de bloque que presentan características importantes en varias caras y para la producción en serie, ya que permite indexar la pieza y reduce la necesidad de volver a sujetarla manualmente. Un VMC puede ser más rápido y económico para prototipos, colectores planos y anchos, revisiones frecuentes o piezas que requieren principalmente una dirección de mecanizado. El plano, la estructura de referencia, el patrón de lote, el plan de limpieza y el plan de inspección deben determinar la mejor opción.
2. ¿Puede un VMC mantener relaciones de posición precisas entre puertos en diferentes caras?
Sí, siempre que el proceso controle cada transferencia. Mordazas o fijaciones blandas cualificadas, localizadores limpios, sondeo, referencias estables, equipos calibrados y un plan de inspección pueden generar una geometría de caras transversales fiable. El riesgo aumenta a medida que las características críticas se distribuyen en más configuraciones, por lo que el proveedor debe mostrar cómo se controla la transferencia de referencias y si una opción rotativa o multieje acortaría la cadena.
3. ¿Una mejor evacuación de las virutas en el HMC elimina las rebabas transversales en los orificios?
No. La gravedad puede ayudar a que las virutas salgan de una superficie de corte vertical, pero aún así pueden formarse rebabas donde se cruzan los conductos perforados o donde una herramienta sale a una cavidad interna. El proceso requiere un método de desbarbado específico, lavado interno, secado y verificación adecuados al tamaño del conducto y al riesgo de uso final. La evacuación de virutas durante el corte y la limpieza interna posterior al corte son controles relacionados pero independientes.
4. ¿Qué archivos e información se necesitan para obtener un presupuesto preciso para un colector de aluminio?
Proporcione un modelo CAD 3D con control de revisiones, un plano 2D correspondiente, aleación y temple, cantidad y patrón de liberación, datos funcionales, tolerancias críticas, acabado superficial, tratamiento superficial, estándares de rosca y puertos, requisitos de limpieza y cualquier criterio de aceptación de prueba de fugas o presión. Asimismo, identifique qué requisitos se aplican antes y después del recubrimiento. Esta información permite al proveedor comparar rutas VMC, HMC y multieje en el mismo alcance.
5. ¿Cómo puedo verificar que la máquina elegida por un proveedor sea fiable?
Solicite un mapa de configuración, una estrategia de referencia, un concepto de fijación, una revisión del acceso a las herramientas, un flujo de desbarbado y limpieza, un plan para la primera pieza y un método de inspección para las características críticas. Confirme si la ruta de producción coincide con la ruta de muestra y cómo se controla el desgaste o las desviaciones de las herramientas en todo el lote. Una lista de máquinas es útil, pero la evidencia de un proceso controlado es más importante que las siglas HMC o VMC.
Haz clic aquí para tu consulta 👆
Resumen
Elija una VMC cuando la flexibilidad, la configuración rápida, el amplio acceso a la superficie superior y el aprendizaje de prototipos guíen el proyecto; elija una HMC cuando la demanda de producción repetitiva estable, el mecanizado multifacético, el flujo de virutas y la menor cantidad de reajustes de sujeción creen una ruta mejor controlada. Para colectores de aluminio, el proceso ganador protege la estructura de referencia, gestiona las rebabas transversales y la limpieza interna, verifica la geometría funcional y hace explícita la transición de la muestra a la producción. Envíe su dibujo, modelo 3D, cantidades y requisitos de aceptación a Liqin para una revisión DFM específica del proceso y una cotización, en lugar de una suposición sobre el nombre de la máquina.
Información del contacto
Empresa: Ningbo Liqin Industry Co., Ltd.
Mantenimiento diario al cliente y soporte postventa: service@shturl.zhuwanying@cncliq.com
Para nuevas consultas, cotizaciones y pedidos: business@shturl.zhouli@chinaliqin.com
Línea directa: +86 18757148656
Descargo de responsabilidad
Todos los artículos técnicos, especificaciones de materiales, recomendaciones de mecanizado y detalles de tratamiento de superficies publicados en este blog tienen fines meramente informativos y de referencia. Tenga en cuenta que las opiniones generales del blog no sustituyen los acuerdos técnicos firmados. Dado que las piezas personalizadas varían según el número de lote del material, la calibración de la máquina y las tolerancias específicas, las especificaciones de calidad vinculantes se rigen exclusivamente por sus planos CAD aprobados, contratos firmados y planes de calidad formales.
Todos los casos de éxito de clientes que aparecen en este blog han sido anonimizados y depurados minuciosamente. Las métricas de rendimiento, los flujos de trabajo de fabricación y las imágenes que se muestran sirven únicamente para demostrar nuestras capacidades de mecanizado a medida y no representan un estándar universal aplicable a todos los pedidos.
Equipo de fabricación de Liqin
Con 18 años de experiencia en ingeniería de precisión, Ningbo Liqin Industry fabrica componentes metálicos de alta tolerancia para exigentes mercados globales. Nuestras instalaciones de producción, de 6500 m², cuentan con más de 150 máquinas que realizan mecanizado CNC de 4 y 5 ejes, torneado-fresado, extrusión en frío y fundición a presión, todo bajo un mismo techo. Esta configuración nos permite gestionar proyectos de forma integral, desde los conceptos iniciales de CAD hasta los envíos finales.
Gestionamos el control de calidad sin concesiones. Tratamos las tolerancias estrictas con la disciplina de ingeniería que requieren. Con el respaldo de las certificaciones ISO 9001, ISO 13485 e IATF 16949, nuestros ingenieros de control de calidad realizan rigurosos controles IPQC, FQC y OQC en cada lote de producción. Desde el mapeo dimensional CMM y el perfilado óptico hasta las pruebas de dureza y niebla salina, validamos sus especificaciones críticas desde el principio, para que reciba componentes listos para su instalación sin complicaciones de ensamblaje ni costosas paradas de línea. Además de la fabricación, puede contar con nosotros para tiempos de respuesta de dos horas a nuevas solicitudes de cotización, soporte directo para el muestreo de prototipos y envíos de exportación sin contratiempos en Europa, Norteamérica, Asia y Oceanía.
Agradecemos sus consultas y muestras. Visite nuestro sitio web o contáctenos directamente para obtener un presupuesto competitivo.
