 Español




¿Sigues trasladando una pieza torneada a un centro de mecanizado solo para añadir dos orificios transversales, una superficie plana para llave o una rosca descentrada? Esa operación adicional puede parecer inofensiva en una hoja de ruta. En el taller, esa pequeña segunda operación se traduce en la necesidad de fabricar una plantilla, recalcular un punto de referencia, esperar en una cola y aumentar la probabilidad de que aparezca una rebaba oculta o un error de asentamiento. Las siguientes páginas explican la decisión desde la perspectiva de un ingeniero de procesos: qué puede hacer realmente la máquina, qué suele fallar y cuándo el fresado debe realizarse en una máquina aparte.
Por lo tanto, la primera pregunta en una solicitud de cotización no debería ser si el taller posee un torno motorizado. Pregunte qué máquina, portaherramientas, secuencia de corte y plan de medición se adaptarán a las características del plano. Es ahí donde una opción de máquina se convierte en una ruta de producción útil. Si se hace bien, la ruta es más corta, la responsabilidad es más clara y la pieza llega a la línea lista para su montaje.
Qué significa el uso de herramientas en vivo en el taller.
Observe un torneado convencional: el mandril transmite la rotación y la plaquita permanece fija. Esta configuración permite realizar con gran eficacia escalones, caras, ranuras, conos y perforaciones coaxiales en el diámetro exterior. El utillaje motorizado, también llamado utillaje accionado, incorpora fresas rotativas motorizadas a la torreta. Ahora, el mismo mandril puede recibir un puerto perforado, un orificio roscado, una ranura o una superficie plana fresada.
Una imagen mental rápida ayuda. Una herramienta motorizada radial se acerca al diámetro exterior para taladrar un orificio transversal. Una herramienta motorizada axial apunta hacia el mandril y fresa una característica en la cara frontal. El eje C del husillo principal indexa la pieza a un ángulo determinado o se mueve continuamente con un eje lineal. Si la máquina también tiene un eje Y, la fresa puede alcanzar la parte superior o inferior del eje central del husillo en lugar de depender únicamente de la interpolación XC.
No confunda las herramientas motorizadas con los contrapuntos. Un contrapunto es un punto apoyado sobre cojinetes en el cabezal que gira con la pieza de trabajo y la soporta; no realiza el corte. Una herramienta motorizada es una estación de corte motorizada. El manual del operador del torno Haas describe herramientas motorizadas axiales y radiales para fresado, taladrado y ranurado, con formas producidas mediante el movimiento del eje C y/o del eje Y.
Conjunto de capacidades: herramienta motorizada, eje C, eje Y y subhusillo.
El término "herramientas motorizadas" se usa a menudo como una forma abreviada de referirse a varias funciones de la máquina. Deben revisarse por separado, ya que cada una resuelve un problema geométrico diferente.
Capacidad de la máquina | Lo que controla | Características típicas que permite | Lo que un comprador debe verificar |
Herramienta axial motorizada | La fresa gira paralela al eje principal del husillo. | Agujeros frontales, círculos de pernos, ranuras frontales, roscado frontal | Velocidad disponible, par, tamaño de pinza, holgura axial |
Herramienta radial motorizada | La fresa gira perpendicularmente al eje principal del husillo. | Agujeros transversales, roscas radiales, chaveteros, caras exteriores planas | Proyección del soporte, interferencia, suministro de refrigerante |
Eje C | El husillo principal indexa o interpola como un eje rotatorio | Agujeros alineados, características espaciadas uniformemente, fresado polar | Método de posicionamiento, uso de freno o abrazadera, resolución programada |
Eje Y | La torreta se desplaza fuera del eje central del husillo. | Agujeros descentrados, fresado plano preciso, cavidades descentradas | Recorrido, holgura, precisión del eje bajo carga de corte |
Subhusillo | El husillo opuesto recibe la pieza. | Trabajo en la cara posterior sin necesidad de volver a sujetar manualmente. | Pinza de transferencia, margen de corte, inspección de transferencia de datos |
Un eje C no garantiza automáticamente que una máquina sea adecuada para todas las operaciones de fresado. Con la interpolación polar XC, el control convierte las órdenes lineales en movimiento coordinado del eje X y rotación del husillo. Esto funciona bien para muchos perfiles de cara y operaciones centradas. Un eje Y real suele ser la opción más limpia para ranuras y cavidades descentradas, ya que la fresa sigue una trayectoria lineal directa. Asimismo, un subhusillo ayuda a rematar la parte posterior, pero solo si hay suficiente longitud de agarre y la transferencia no deforma una pared delgada.
La familia de procesos más amplia se explica en nuestra guía de mecanizado CNC de 3 y 5 ejes . Para piezas cilíndricas con un trabajo fuera del eje significativo, compare también la estrategia de referencia en el torneado CNC frente al torneado-fresado para carcasas de aluminio concéntricas .
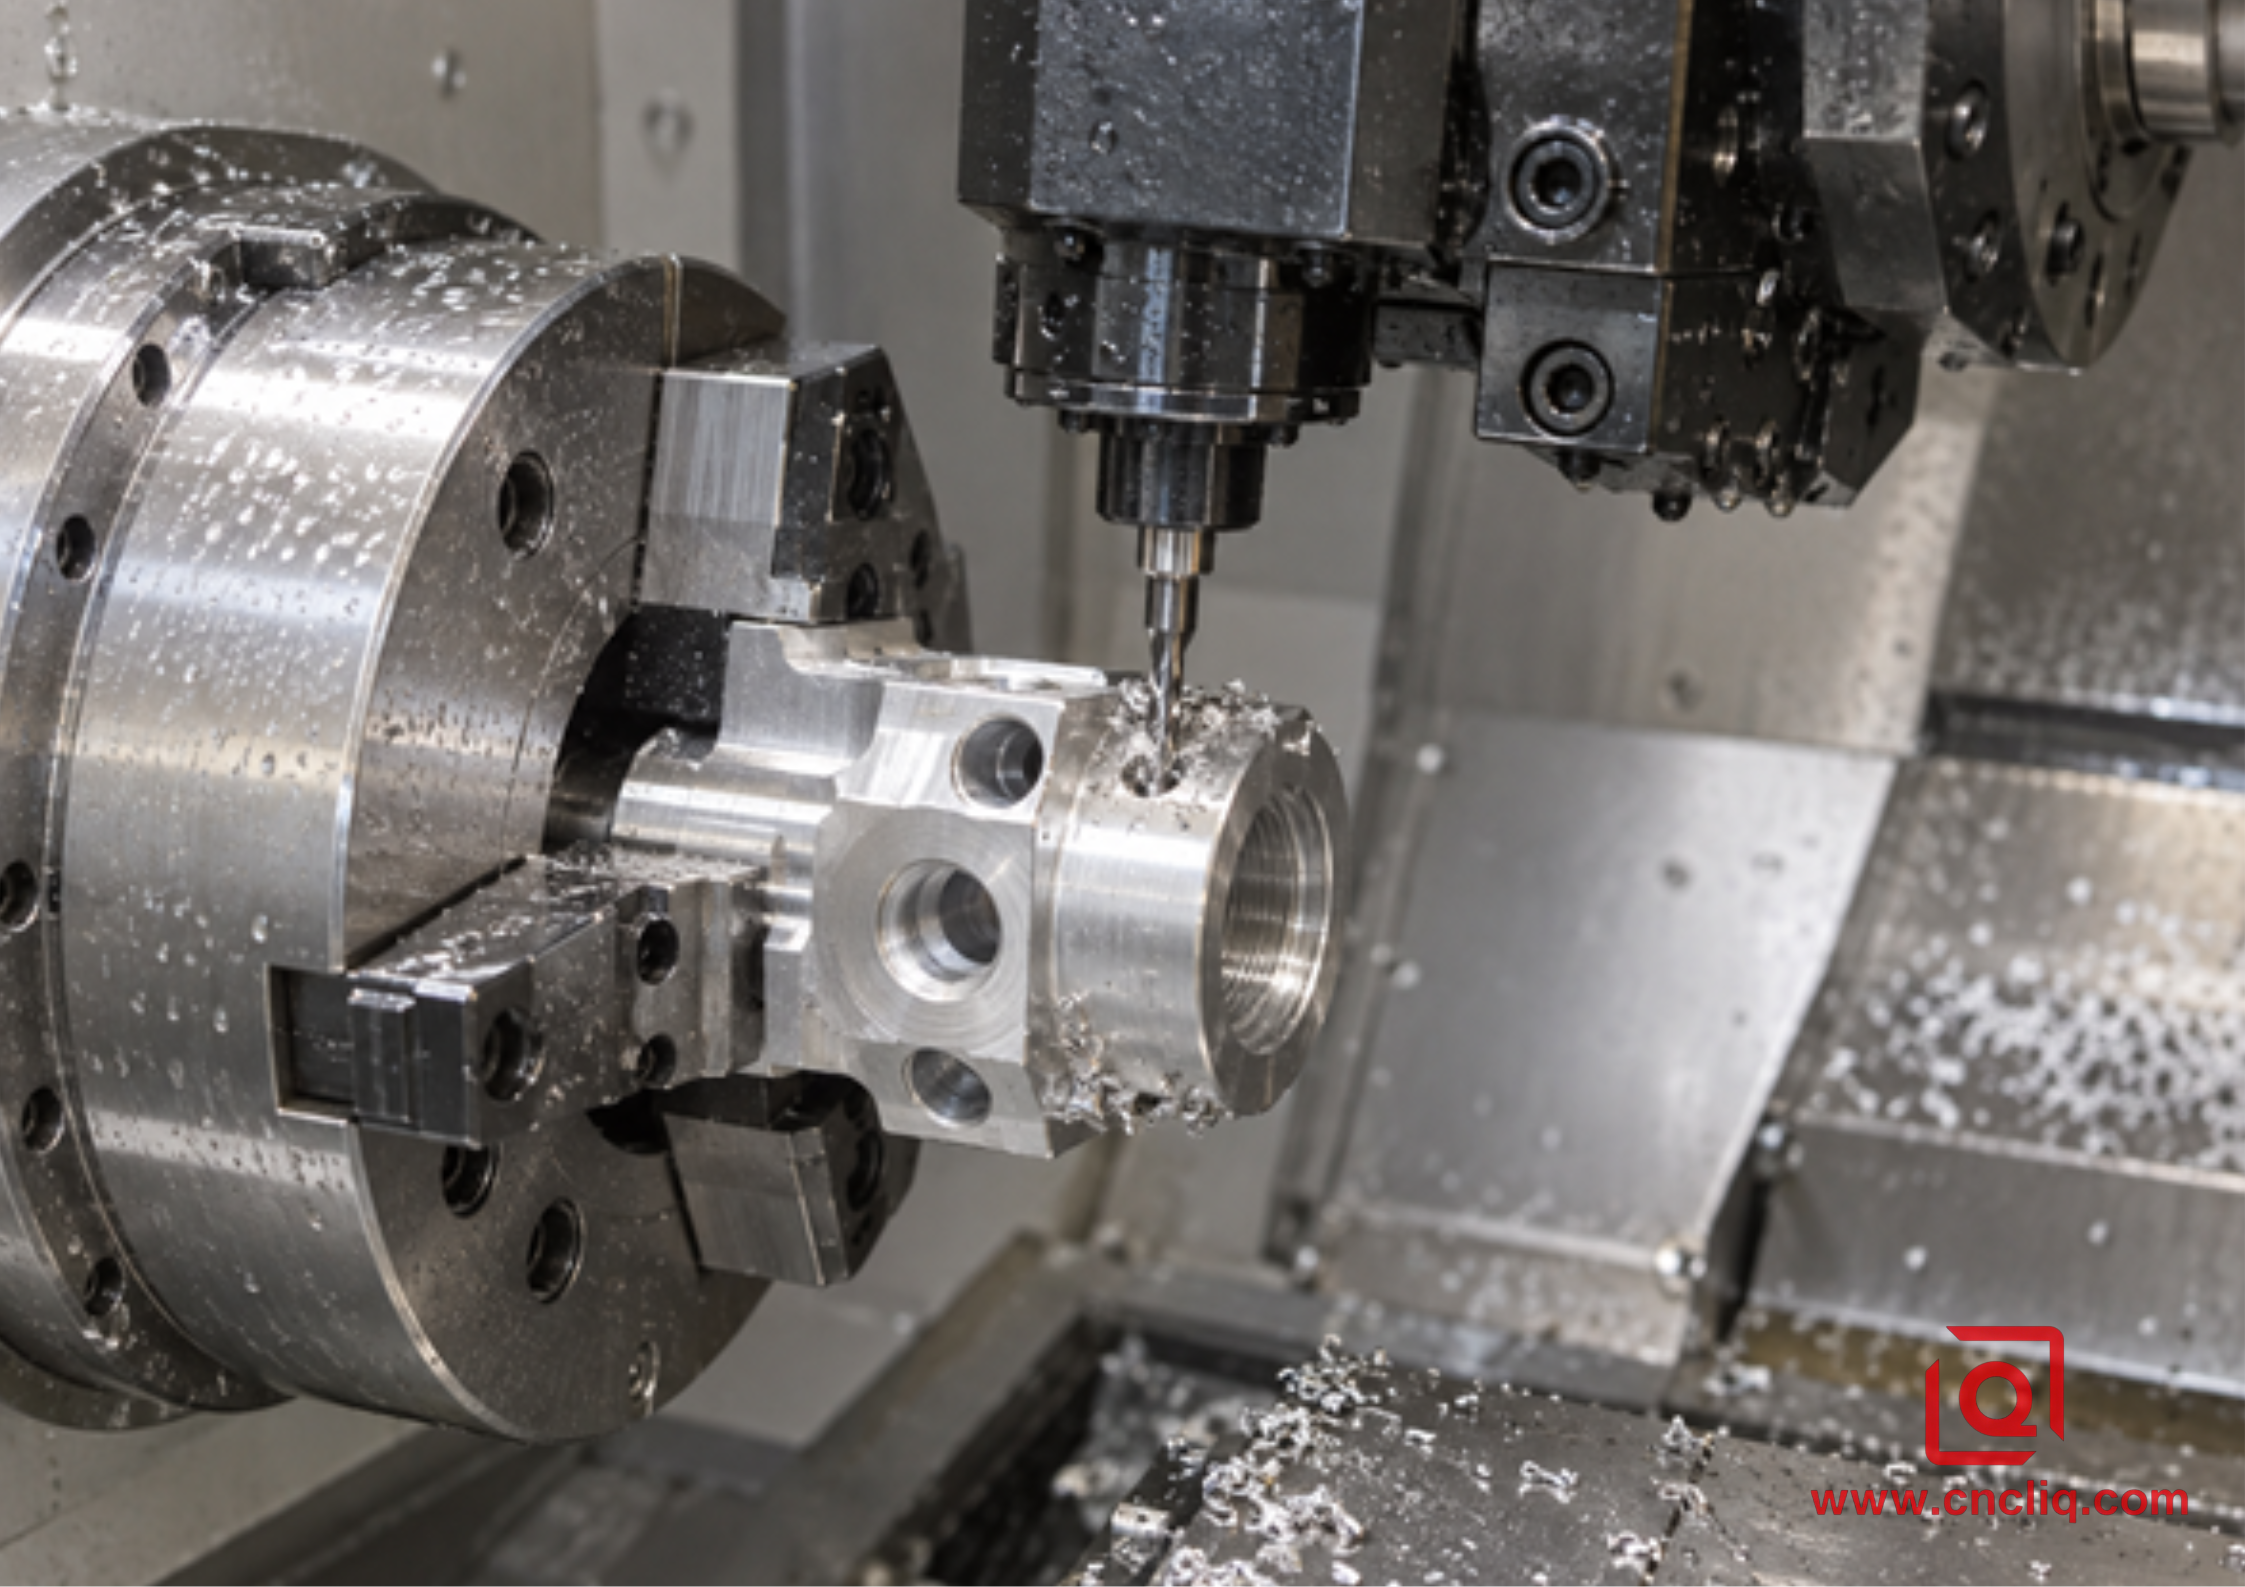
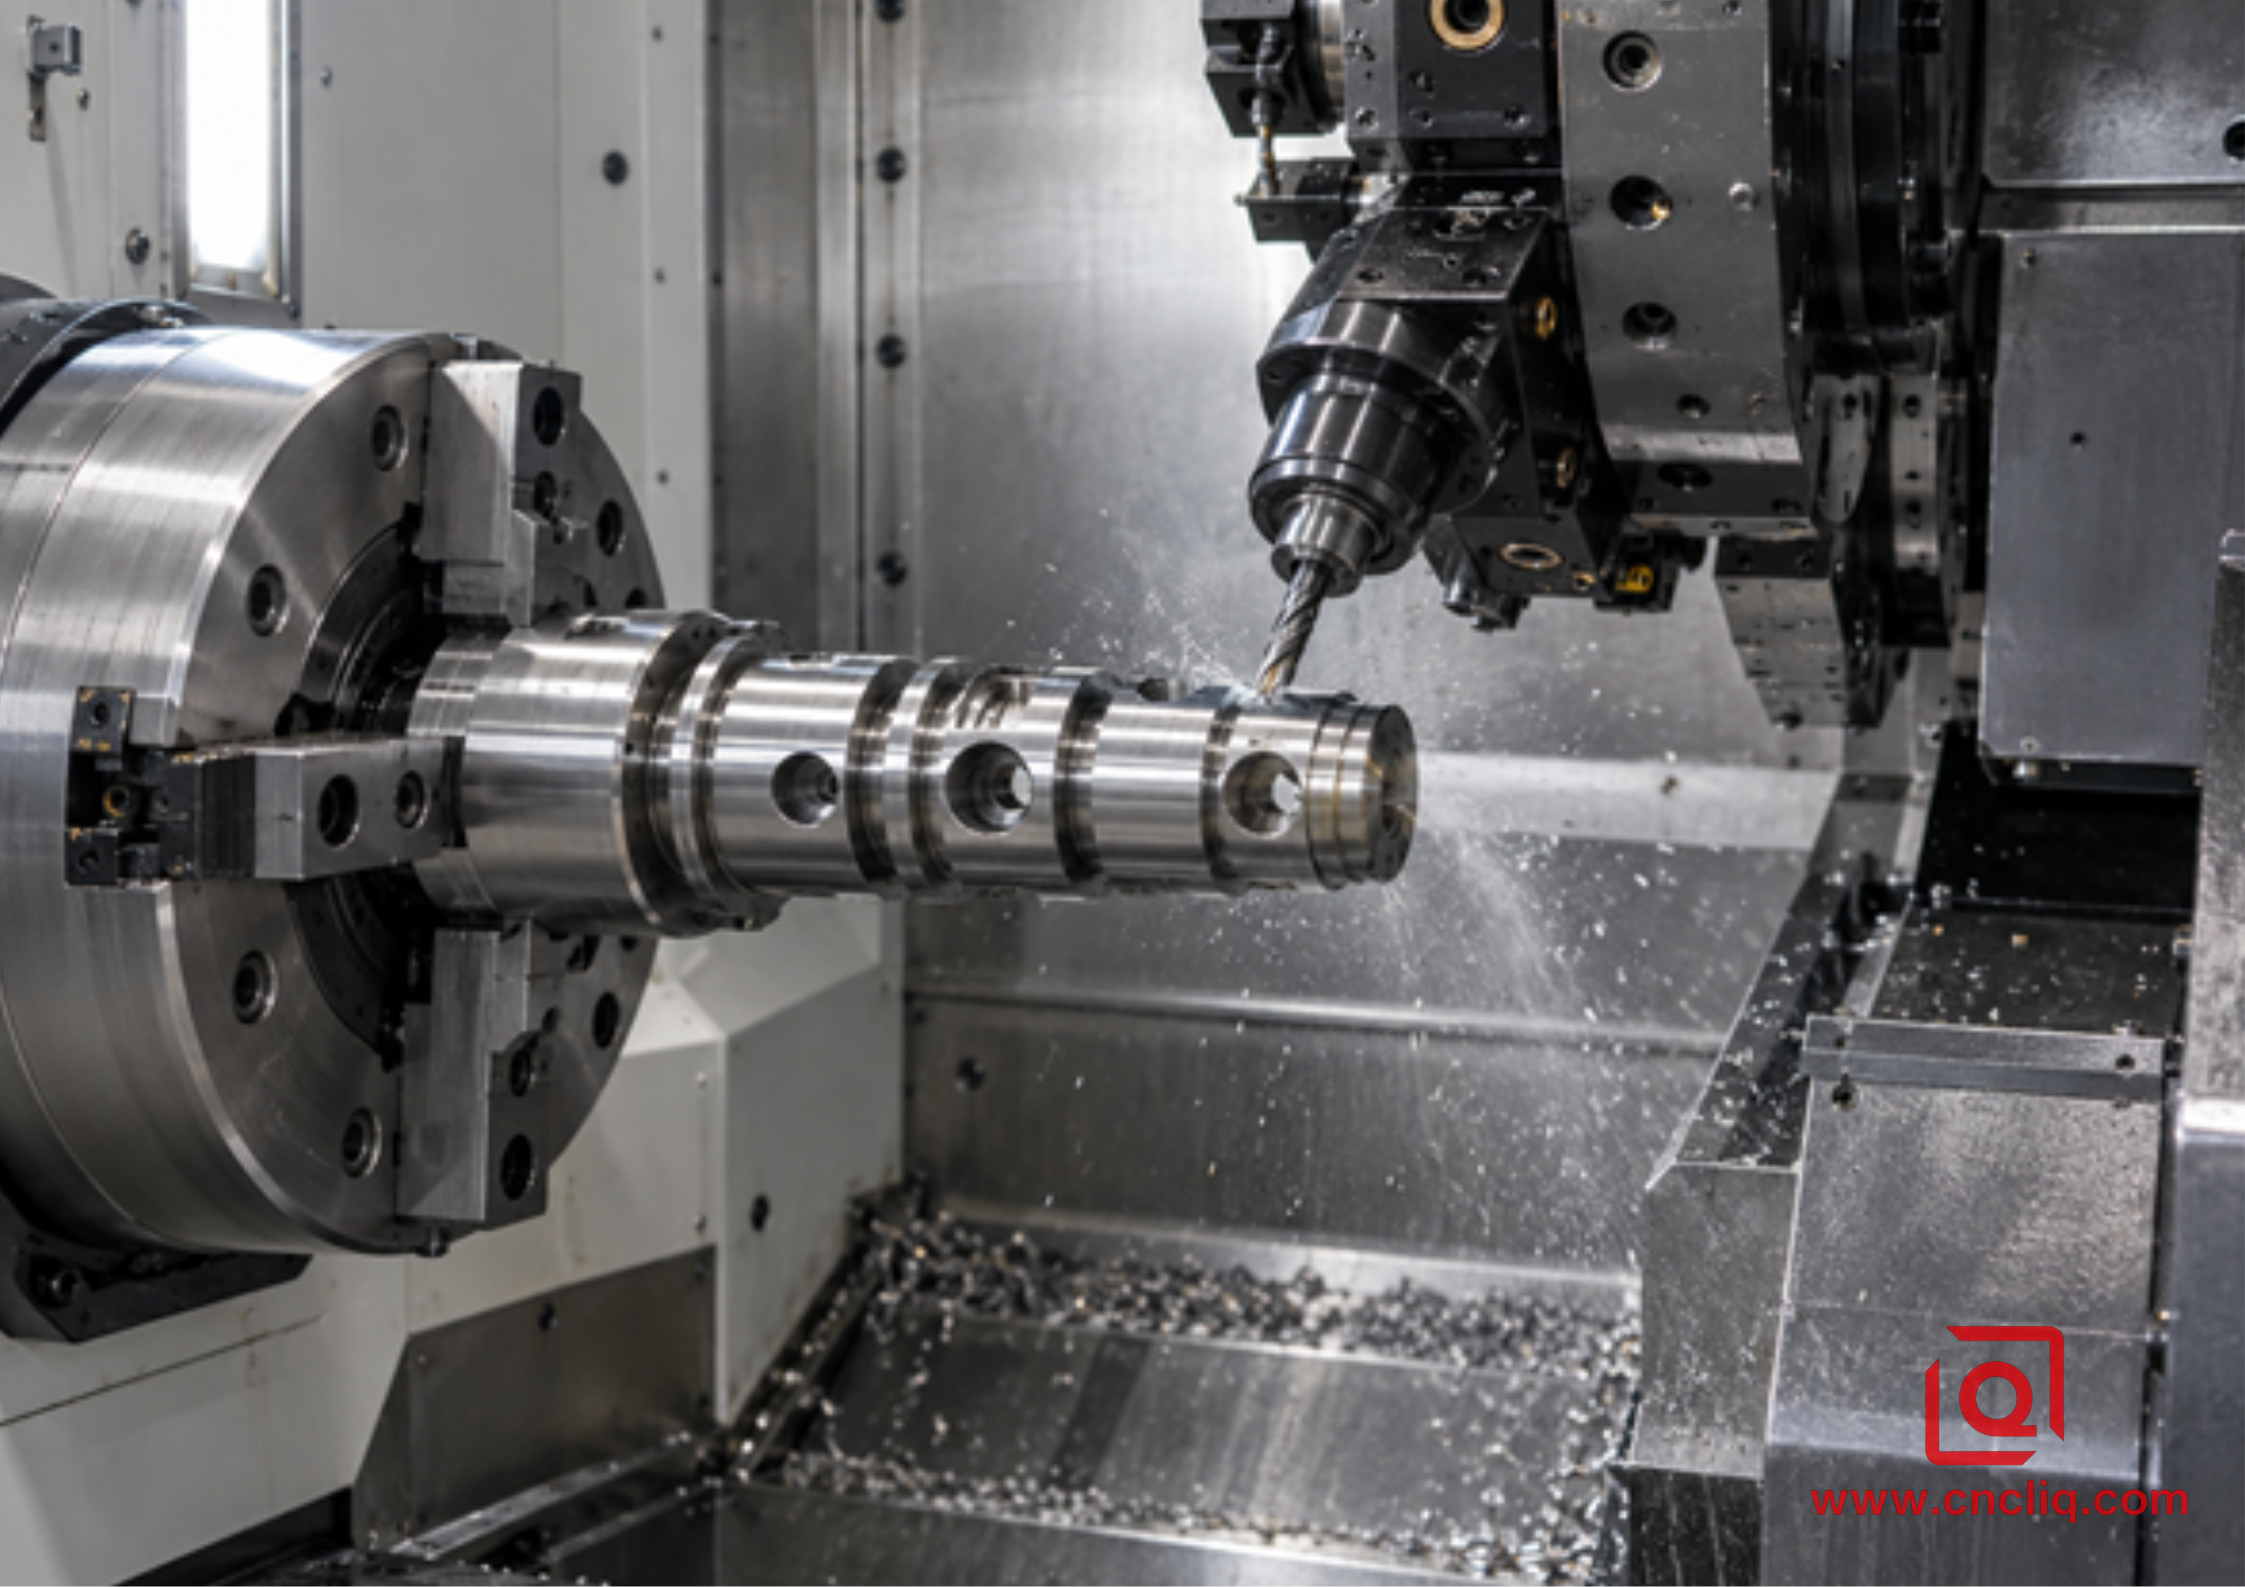
Perforación radial con herramienta motorizada de un accesorio de aluminio
¿Qué piezas se benefician más del torneado con herramientas motorizadas?
Los mejores candidatos parten de barras redondas, tubos, piezas forjadas o piezas en bruto casi redondas, pero presentan varias características que impiden la rotación. Un buen ejemplo es un racor hidráulico con puertos que se cruzan, así como una carcasa de sensor con una superficie plana para el conector. Esta misma lógica se aplica a ejes con chavetero, conectores médicos con orientación, carretes de válvulas con puertos y acoplamientos neumáticos con superficies planas para llave.
Comienzo con la impresión, no con el nombre en el bloque de título. El uso de herramientas en vivo merece una consideración seria cuando se presenta una o más de las siguientes condiciones:
· Una característica fresada guarda una estrecha relación posicional con respecto a un diámetro o agujero torneado.
· Se deben realizar varios agujeros radiales alrededor de la circunferencia.
· Es difícil localizar de forma repetible una parte corta en las mandíbulas blandas secundarias.
· El tamaño de los lotes encarece la carga repetida y la manipulación del producto en proceso.
· Las superficies cosméticas o las zonas de sellado podrían dañarse durante el traslado.
· Es posible obtener una cara posterior completa mediante un husillo opuesto.
· El tiempo de entrega se ve afectado por las colas entre los departamentos de torneado y fresado.
El eje de salida de la caja de engranajes de precisión personalizada que se muestra en nuestro sitio web ilustra el tipo de pieza en la que los escalones torneados, las ranuras y las características de transmisión fresadas deben planificarse como una cadena unidimensional. Otro ejemplo es un colector hidráulico personalizado , donde los puertos, las roscas, las superficies de sellado y los conductos internos hacen que el control de referencia y el desbarbado sean tan importantes como el propio ciclo de corte.
Por qué una sola sujeción puede mejorar el resultado.
La principal ventaja no reside en un aumento drástico de la velocidad del husillo, sino en la continuidad de la posición. En un proceso dividido, el torno establece el eje principal; a continuación, el operario retira la pieza, la limpia, la coloca en otra fijación y retoma el punto de referencia. Cada paso presenta variaciones: asentamiento de las mordazas, contaminación por virutas, repetibilidad de la fijación, estrategia de palpado, fuerza de sujeción y método del operario.
Un sistema de sujeción simple mantiene las operaciones de torneado y fresado en el mismo sistema de coordenadas de la máquina. Esto no garantiza una pieza perfecta; aún existen problemas como la excentricidad de la herramienta, la dilatación térmica, el error de seguimiento del servomotor, la fuerza de corte y la incertidumbre en la inspección. Sin embargo, elimina una amplia gama de errores de transferencia. La Guía de Mecanizado Multitarea de Okuma identifica la reducción de la configuración, la mejora de la precisión, la disminución del error humano y la reducción de la acumulación de tolerancias como principales ventajas del mecanizado multitarea.
Los límites en el taller que determinan si funciona
El torneado con herramienta motorizada es compacto y eficiente, pero la estación motorizada no es un husillo de centro de mecanizado de tamaño completo. Un buen plan respeta los siguientes límites.
Comienza con el par motor, no con las RPM.
Las brocas pequeñas y las fresas requieren velocidad; las fresas grandes y las aleaciones resistentes requieren par motor. Las rpm máximas por sí solas no son suficientes. Solicite la curva de par o potencia disponible cerca de la velocidad de corte prevista, junto con la fresa más grande posible para el material seleccionado. Como referencia específica de la máquina, y no como un valor universal, el manual de Haas de 2021 indica un máximo de 6000 rpm para el accionamiento de herramientas motorizadas que se describe en dicho documento y lo indica como diseñado para fresado de servicio medio. Por ello, cada presupuesto debe estar vinculado al modelo de máquina real, en lugar de a una etiqueta genérica de herramientas motorizadas.
Salida del soporte y proyección
Los cojinetes de la herramienta accionada, las pinzas, los adaptadores y los vástagos de corte forman una cadena de tolerancias. Un portaherramientas corto, limpio y con el par de apriete correcto suele ser más estable que un conjunto largo que se extiende más allá del mandril. Una proyección excesiva magnifica la deflexión y la vibración. Antes de la producción, el operario debe marcar el portaherramientas a una longitud de calibración definida, verificar el asentamiento de la herramienta y registrar el resultado cuando la característica sea crítica.
Alineación de la torreta y dirección de corte
Un portaherramientas axial debe estar alineado con el eje del husillo; un portaherramientas radial debe estar perpendicular a él. Un pequeño error angular puede provocar orificios cónicos, paredes de ranura desiguales o desgaste irregular de la herramienta. La alineación también influye en si la broca penetra limpiamente en una superficie curva. En un diámetro exterior cilíndrico, puede ser necesario un movimiento de entrada preciso, piloto o controlado.
Control térmico y evacuación de chips
El torneado y el fresado someten la máquina a cargas diferentes. Los cortes intermitentes con herramienta viva pueden calentar un portaherramientas compacto, mientras que las virutas largas y fibrosas permanecen cerca de la pieza. El refrigerante debe llegar al filo de corte y alejar las virutas de las intersecciones perforadas. En el caso del aluminio, la soldadura de virutas y la acumulación de material en el filo suelen convertirse en el límite práctico; en el acero inoxidable, el calor y el endurecimiento por deformación requieren un agarre firme y una trayectoria de herramienta estable. Nuestra guía de aleaciones para torneado CNC de aluminio para fabricantes de equipos originales (OEM) explica por qué el grado, el temple, la formación de virutas y la geometría de la herramienta deben considerarse como una sola decisión.
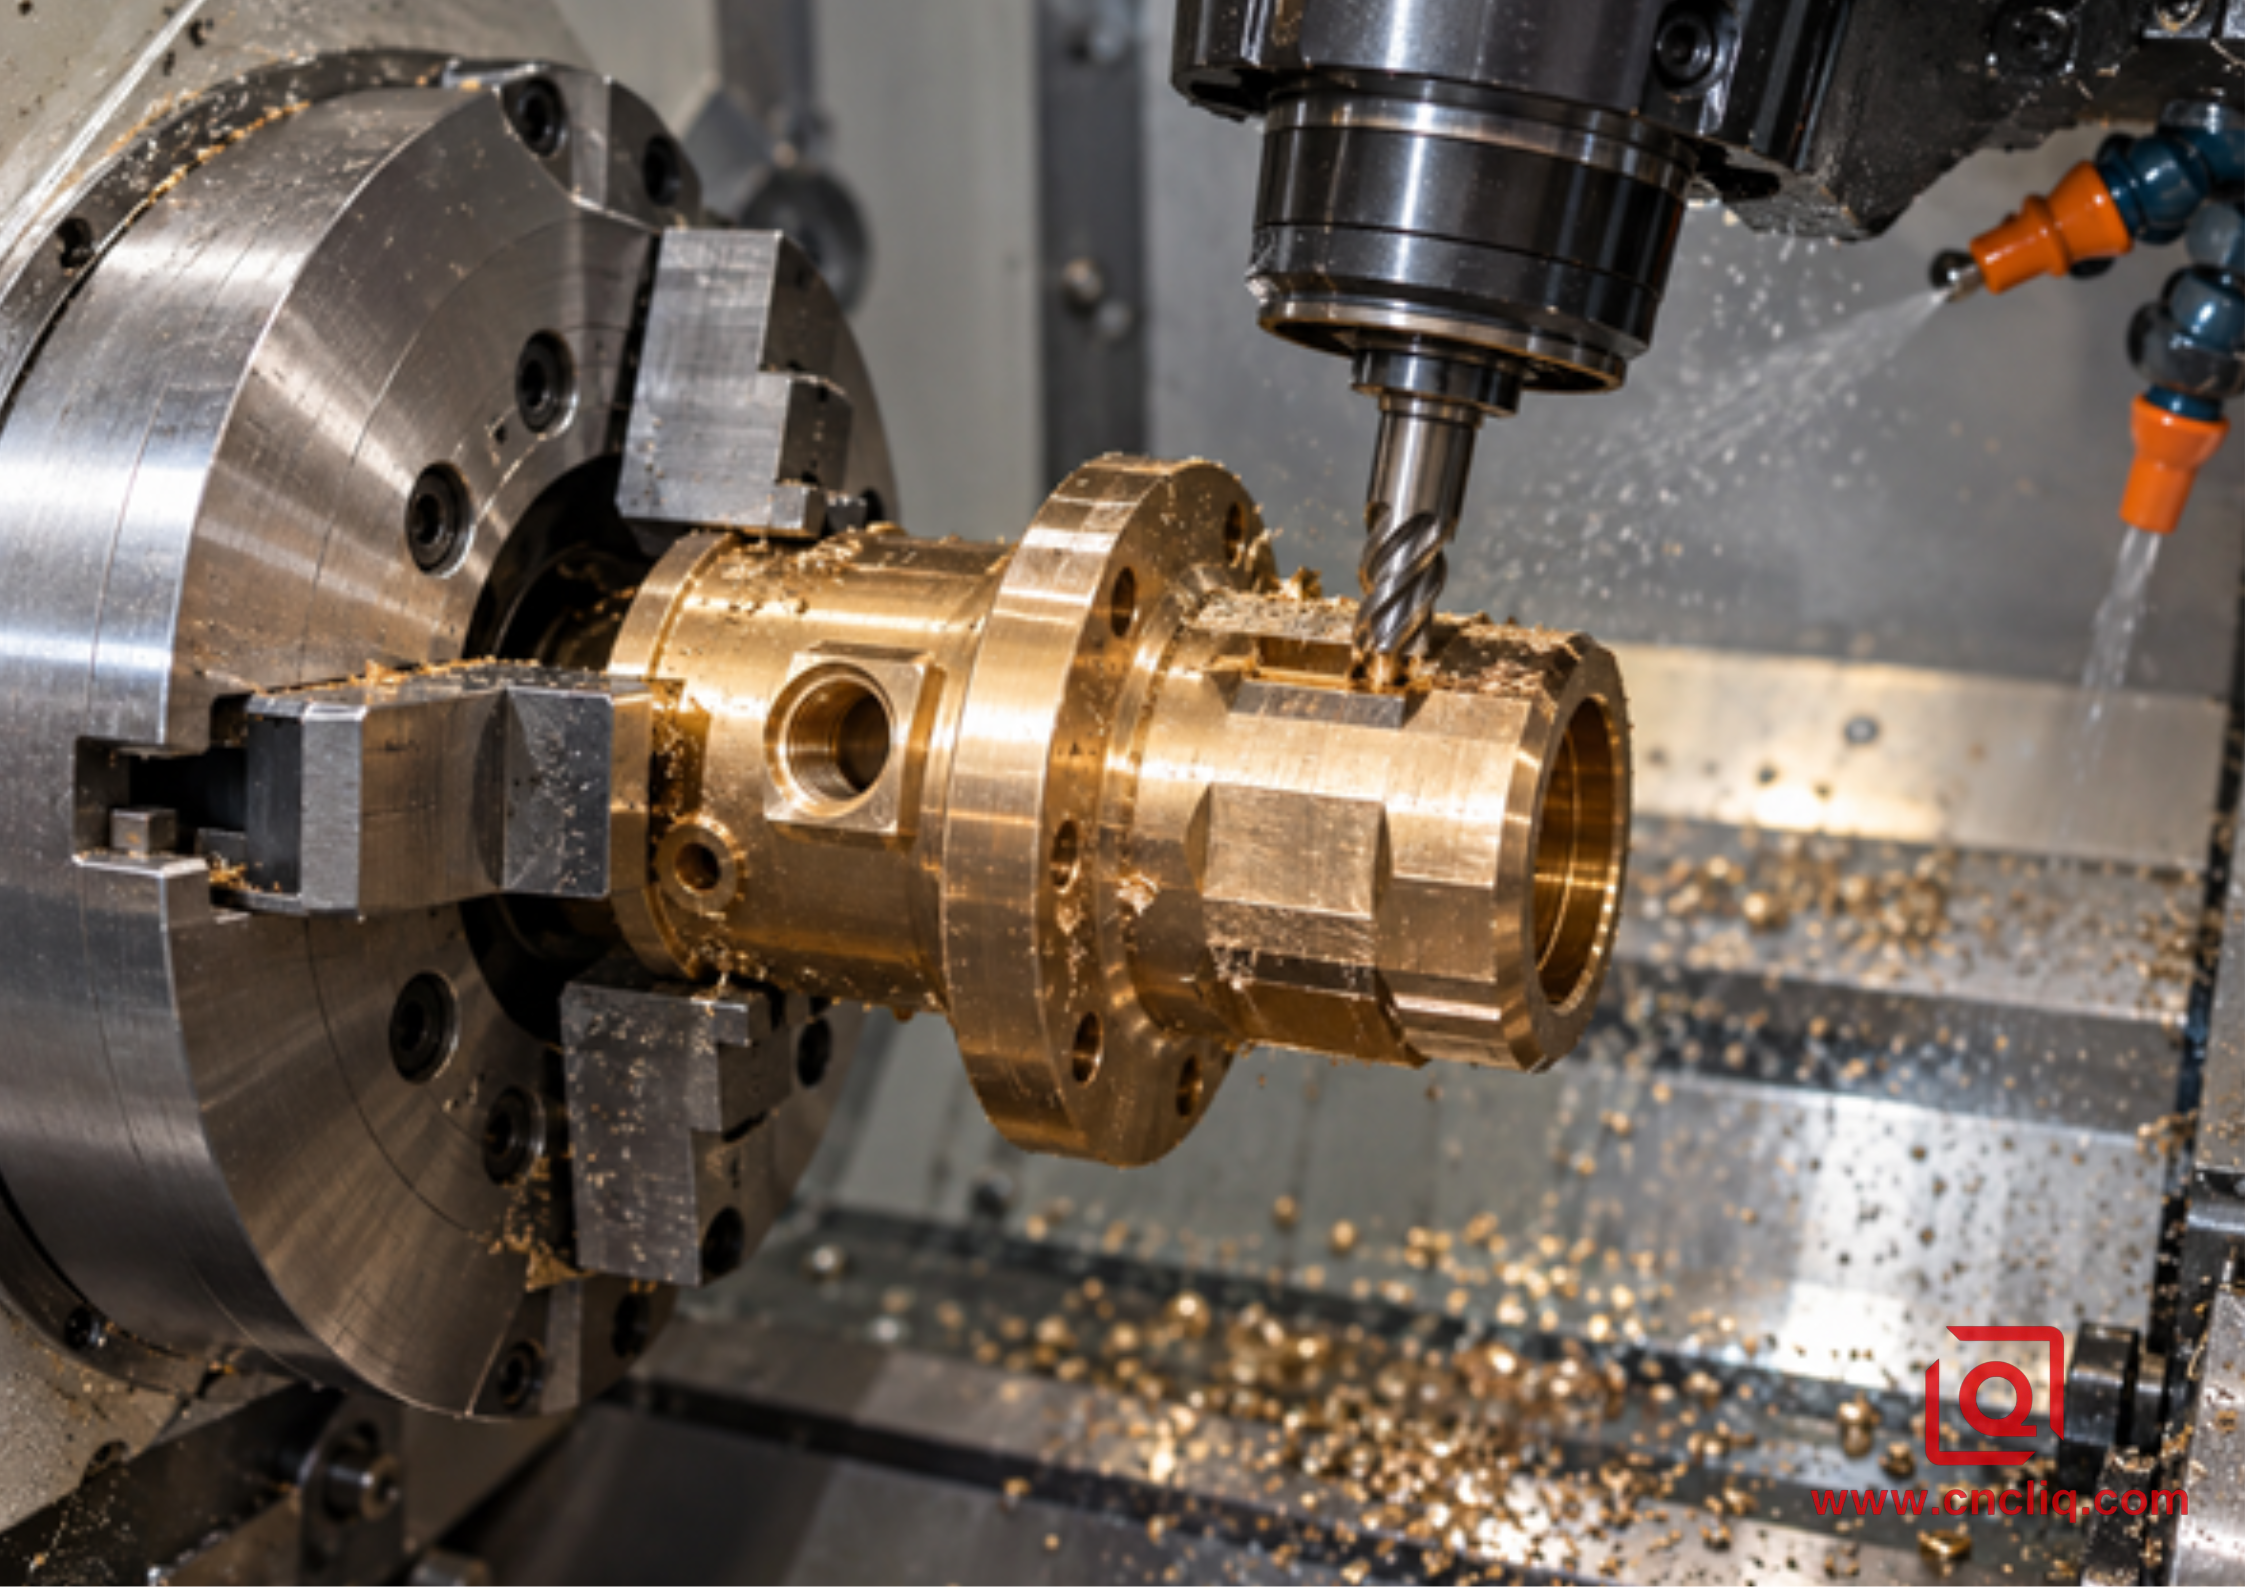
Fresado en vivo del eje Y en una carcasa de sensor de bronce
Un plan de proceso práctico desde el dibujo hasta la pieza terminada
1. Defina la cadena de datos funcionales.
Marque las características que deben permanecer relacionadas después del ensamblaje. Si un orificio radial alimenta un orificio interno, el plano debe indicar su posición a partir de un punto de referencia funcional, en lugar de basarse en una nota imprecisa. Si el componente sella, identifique el diámetro de sellado, la cara, la ranura y la condición de rebaba admisible. La ruta del proceso debe preservar estas relaciones, no simplemente seguir el orden de características más sencillo.
2. Haga coincidir la configuración de la máquina con la geometría.
Enumere las operaciones necesarias y asigne cada una a un eje y orientación del portaherramientas. El taladrado frontal centrado puede requerir solo una herramienta motorizada axial. Un orificio transversal normalmente requiere una estación radial e indexación del eje C. Un alojamiento descentrado puede requerir desplazamiento del eje Y. Una rosca trasera terminada puede justificar un subhusillo. Esta sencilla asignación evita que los proveedores coticen una máquina que, en teoría, puede sujetar la pieza, pero no puede alcanzar las características de forma eficiente.
3. Planifique la sujeción de la pieza antes de realizar las trayectorias de la herramienta.
Defina la longitud de sujeción, el contacto de las mordazas, la superficie de tope y el margen de corte. Las paredes delgadas pueden deformarse bajo la presión de las mordazas hidráulicas. Las piezas cortas pueden carecer de suficiente agarre tanto para el torneado pesado como para la posterior transferencia. Cuando se utilice un subhusillo, defina qué superficie acabada puede sujetar y cómo se evitarán los daños estéticos.
4. Secuencia de desbaste, trabajo en vivo y acabado
No existe una secuencia universal. Un desbaste intenso inicial puede liberar tensiones en el material y generar espacio para la viruta. Un acabado prematuro de un orificio crítico puede permitir que las fuerzas de fresado o el calor posteriores lo desplacen. Una lógica común consiste en realizar un desbaste inicial, mecanizar en marcha las características no críticas, estabilizar con refrigerante o un breve tiempo de espera si es necesario, y finalmente acabar el diámetro crítico y la cara de sellado. La secuencia final debe seguir la cadena de rigidez y tolerancia de las piezas.
5. Controlar las rebabas en las intersecciones
Los orificios transversales que se interrumpen en un orificio central son un problema común. La rebaba puede estar oculta a simple vista, pero cortar una junta tórica o restringir el flujo. Puede ser necesario modificar la dirección de la trayectoria de la herramienta, la geometría de la punta de la broca, un avance de penetración controlado, un chaflán posterior, un cepillado o un desbarbado secundario específico. La inspección debe confirmar la intersección en sí, no solo el diámetro del orificio.
6. Simular y comprobar de forma segura
Los conjuntos de herramientas motorizadas ocupan más espacio que las herramientas de torneado estáticas. El modelo CAM debe incluir el mandril, las mordazas, la torreta, el cuerpo del portaherramientas, la fresa, el subhusillo y el resto del material. La verificación debe utilizar ajustes conservadores y holguras de seguridad. La prevención de colisiones facilita el proceso, pero no sustituye una configuración digital completa ni la revisión por parte del operario.
7. Medir con la misma lógica utilizada para la fabricación.
Utilice los datos funcionales del dibujo al crear el programa de CMM o de inspección óptica. El informe de la primera pieza debe mostrar las características que justificaron la producción con una sola sujeción: posición del orificio al puerto, orientación de la superficie plana al eje, excentricidad y cualquier característica posterior relacionada con la transferencia. Para lotes recurrentes, acuerde la frecuencia de inspección y los límites de reacción antes de que comience la producción.
Herramientas motorizadas frente a torno y fresadora independientes
Factor de decisión | Torno motorizado o fresadora-torneadora | Torno CNC y centro de mecanizado independientes |
Mejor geometría | Pieza mayormente rotacional con varias características de cruz o cara. | Parte dominada por grandes cavidades, trabajos planos extensos o fresado 3D intensivo. |
Continuidad de datos | Fuerte cuando el torneado y el fresado críticos permanecen en 1 sujeción. | Depende del accesorio secundario y de la toma de referencia. |
Sujeción de piezas | A menudo, un sistema de sujeción principal, más un sistema de transferencia de subhusillo opcional. | Normalmente se utiliza un sistema de torneado más mordazas secundarias o un dispositivo de fresado específico. |
Capacidad de corte | Excelente para taladrar, roscar, ranurar, hacer superficies planas y fresar de forma ligera a moderada. | Generalmente más resistente para fresado profundo, ancho y con alta remoción de metal. |
Programación | Mayor coordinación de ejes y gestión de colisiones. | Programas más sencillos, pero con mayor gestión de enrutamiento y configuración. |
Flujo por lotes | Menos trabajo en curso y menos colas. | Flexible cuando ya se dispone de máquinas y operarios. |
Factor de costo | Tiempo de máquina, soportes vivos, CAM y prueba de funcionamiento | Tiempo adicional de fijación, manipulación, configuración, inspección y cola |
No compare únicamente las tarifas por hora de la máquina. Elabore el presupuesto a partir del costo total del proceso: programación, materia prima, configuración, tiempo de ciclo, soportes especiales, mordazas blandas, desbarbado, inspección, acabado exterior, embalaje y cantidad de lote prevista. Nuestra guía para comparar presupuestos de fábricas de máquinas CNC ofrece una forma estructurada de normalizar estos elementos.
Caso de cliente anónimo: Manguito de control de fluidos de acero inoxidable
Un cliente anónimo del sector de equipos industriales solicitó un pequeño manguito de control de fluidos de acero inoxidable fabricado a partir de una barra de acero. La pieza combinaba un diámetro exterior acabado, un orificio interno de precisión, cuatro orificios radiales para el flujo, dos caras planas para llave, una rosca frontal y una intersección interna de orificios transversales que debía estar libre de rebabas. El volumen de producción permitía la fabricación de lotes repetidos, pero el principal riesgo de los planos era geométrico: el patrón radial y las caras planas estaban funcionalmente relacionados con el orificio acabado.
El concepto de proceso inicial utilizaba torneado CNC seguido de una fresadora independiente. Era factible de fabricar, pero requería una segunda toma de referencia y un ajuste personalizado alrededor de un diámetro final corto. El plan revisado mantuvo el orificio, el diámetro exterior, los orificios radiales, las caras planas y la rosca frontal en un centro de torneado con herramientas motorizadas en los ejes C e Y. Las características frontales se completaron en el husillo principal; la cara posterior se terminó después de una transferencia controlada al husillo opuesto. Los parámetros de corte exactos siguieron siendo específicos para cada pieza y se establecieron durante la prueba, en lugar de copiarse de una tabla genérica.
El plan de control se centró en el riesgo, no en la puesta en escena de la inspección. El primer artículo recibió verificación con CMM de la posición del orificio respecto al eje del orificio, comprobaciones ópticas del ancho plano y la orientación angular, medición de roscas e inspección con aumento de cada intersección de orificios. Las comprobaciones en proceso supervisaron el orificio y el diámetro exterior, mientras que el plan final incluyó la limpieza y un estándar visual documentado para las rebabas. Al conservar la cadena de referencia principal en una sola máquina, el equipo eliminó el dispositivo de fresado especial y redujo las etapas de manipulación. Este caso es ilustrativo y anónimo; los resultados finales para cualquier pieza nueva dependen de su dibujo, el estado del material, la cantidad y el plan de calidad aprobado.
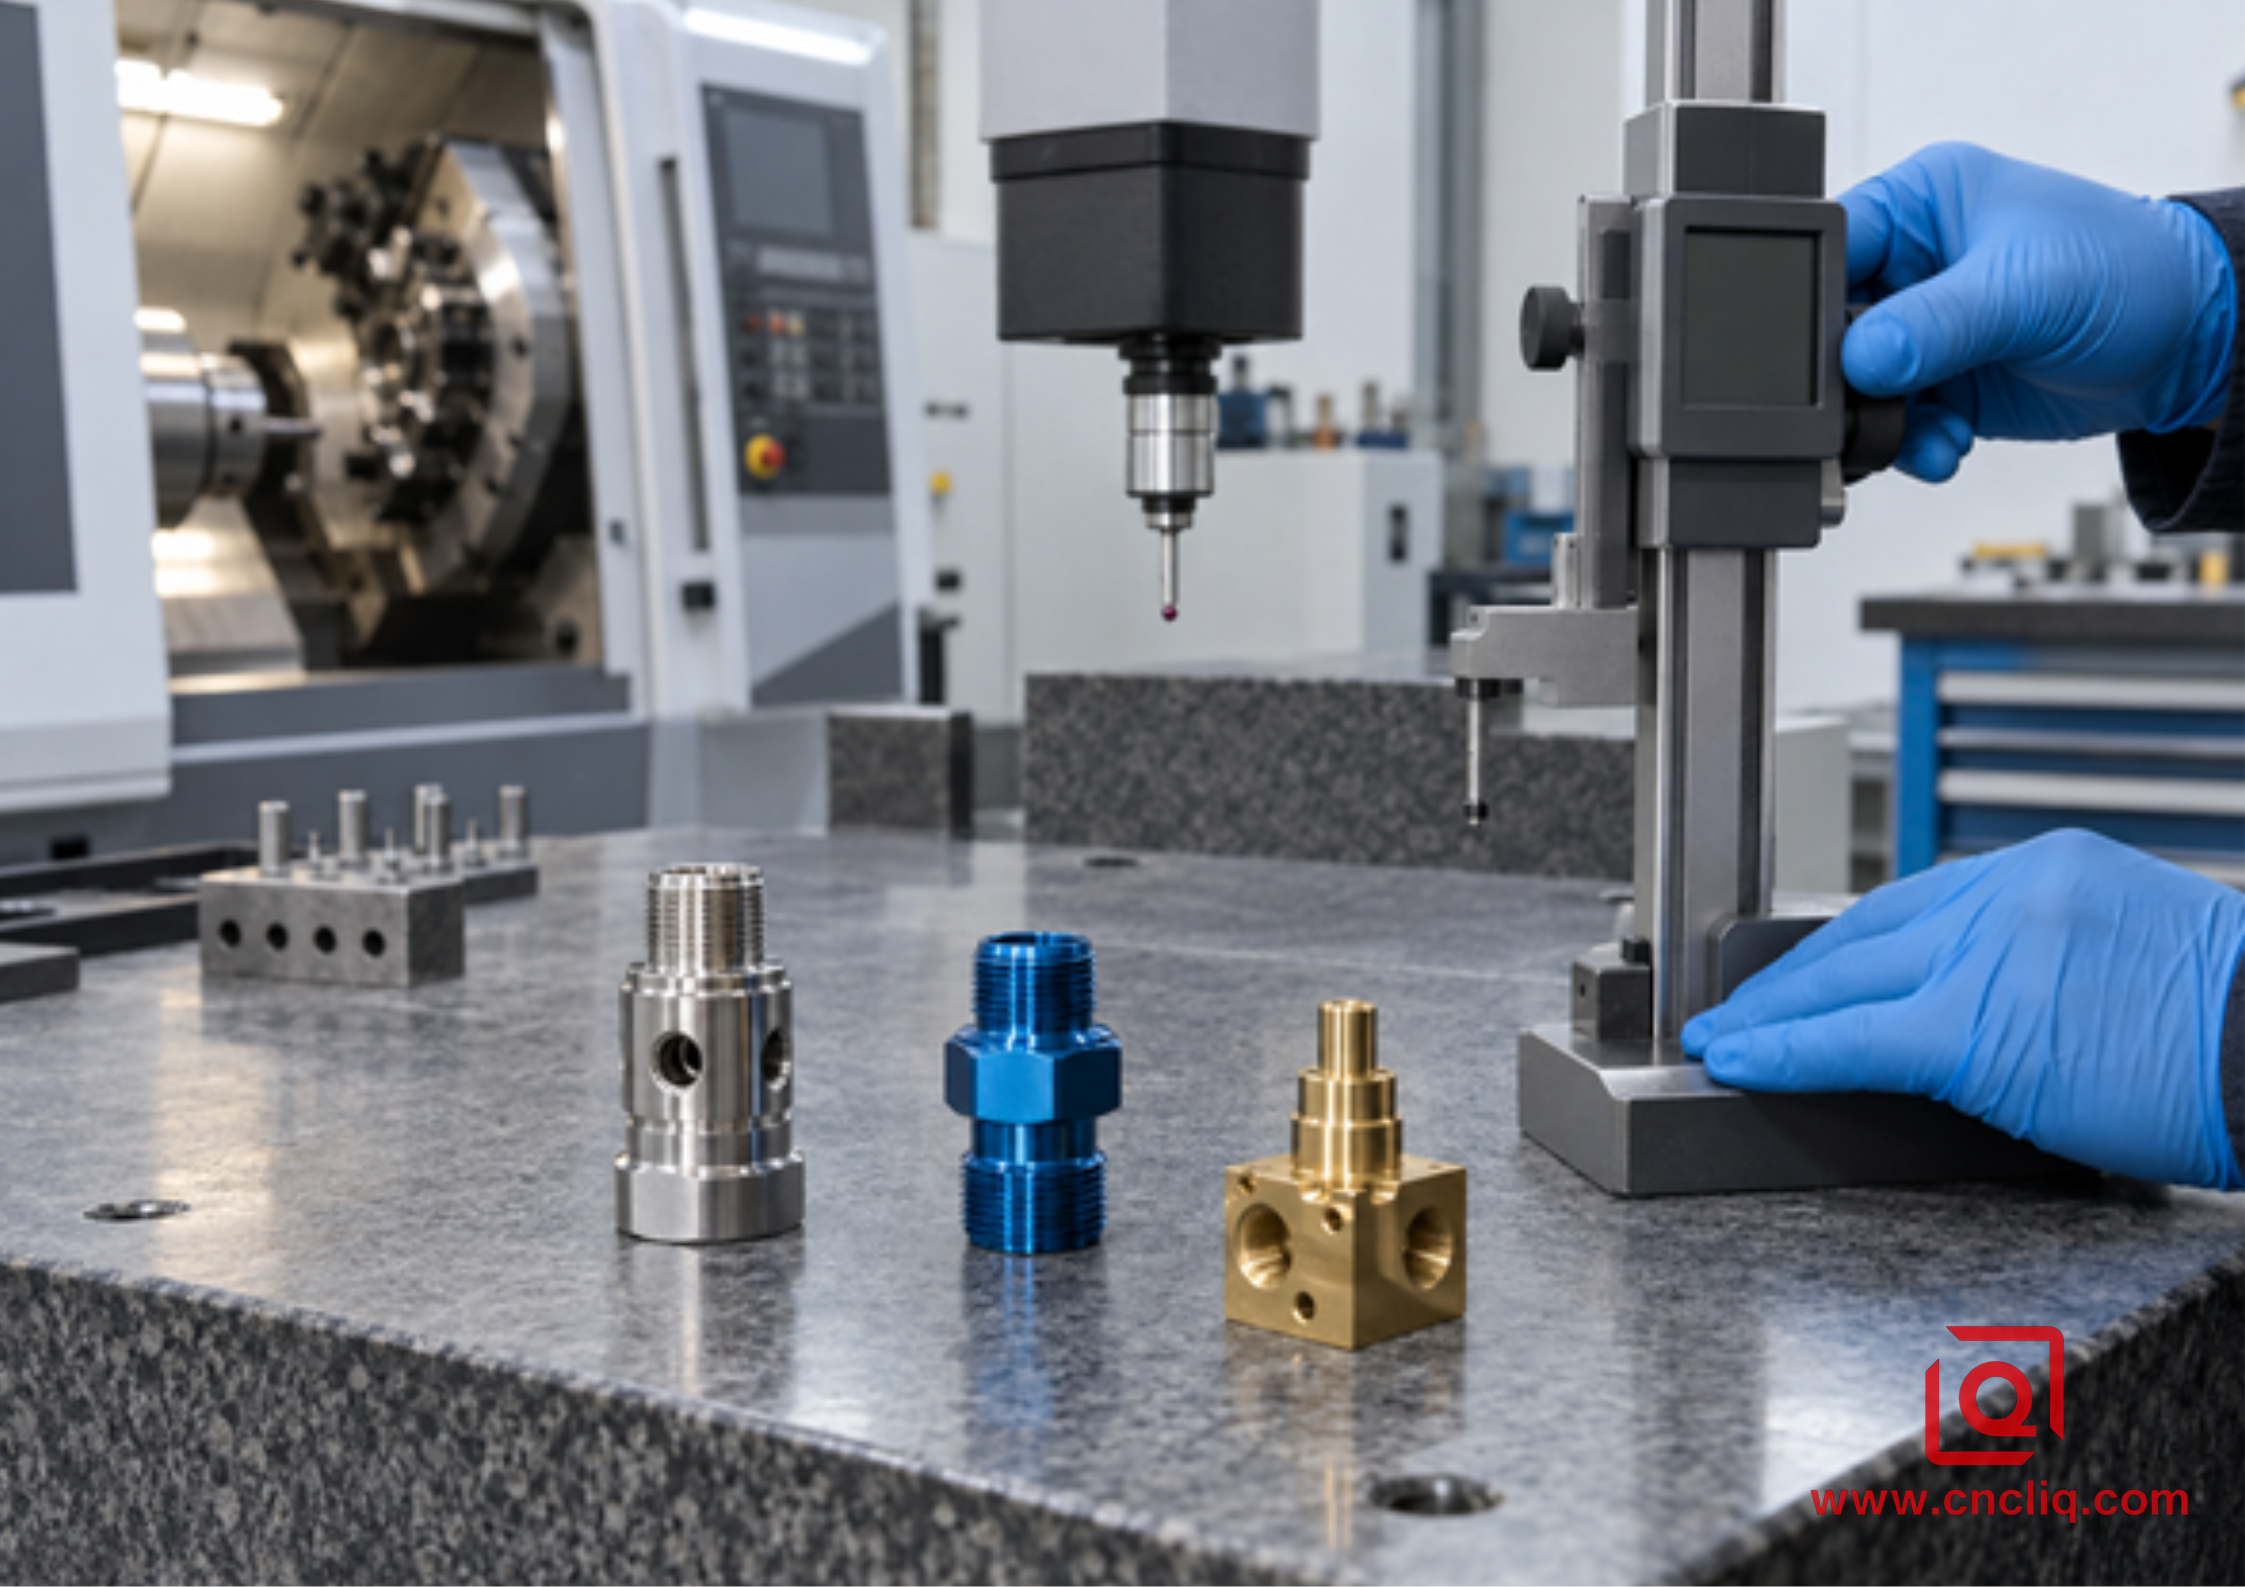
Inspección de componentes torneados y fresados terminados
Opciones de DFM que facilitan la cotización de herramientas en vivo
Unos buenos planos permiten al proveedor elegir una solución eficiente sin que ello comprometa la funcionalidad.
· Acotar las características a partir de un punto de referencia claro y utilizar GD&T donde la relación sea relevante.
· Evite ranuras profundas y estrechas que obliguen a utilizar una fresa larga y flexible, a menos que la geometría sea funcional.
· Proporcione radios de esquina realistas para que se pueda utilizar una herramienta de corte robusta.
· Indique si la intersección de dos agujeros debe estar libre de rebabas, redondeada o sometida a pruebas de flujo.
· Mantenga el acceso a las herramientas alrededor de las superficies planas y los puertos radiales libre de hombros innecesariamente altos.
· Especifique las roscas por completo, incluyendo el estándar, la clase, la profundidad y cualquier requisito de calibre.
· Marque las zonas cosméticas por separado y, a continuación, anote qué marcas de manipulación son aceptables en cada una de ellas.
· Envíe el modelo STEP para la planificación de la trayectoria de la herramienta y la impresión 2D controlada para las tolerancias, las notas y la aceptación.
Si el grado es abierto, indíquenos primero el trabajo. ¿La pieza requiere resistencia, ligereza, resistencia a la corrosión, conductividad, esterilización o un acabado específico? No basta con aluminio o acero inoxidable. Para piezas de aluminio, la comparación al elegir el proceso CNC adecuado para piezas de aluminio personalizadas ayuda a relacionar la geometría con la ruta de mecanizado apropiada.
Qué enviar para obtener un presupuesto útil para pruebas de herramientas en vivo
Un presupuesto rápido solo es útil cuando incluye el mismo alcance técnico que usted desea adquirir. Envíe los siguientes elementos juntos:
1. Modelo 3D nativo o neutro, preferiblemente en formato STEP, además de un dibujo en PDF acotado con su revisión.
2. Grado exacto del material, temple o estado, y cualquier requisito de certificado de material.
3. Cantidad del prototipo, cantidad de la primera producción y volumen anual previsto.
4. Dimensiones críticas para el funcionamiento y el esquema de datos.
5. Acabado requerido y cualquier tratamiento térmico, recubrimiento, pasivación, anodizado o enmascaramiento.
6. ¿Qué registros de inspección necesita: informe del primer artículo, datos de la máquina de medición por coordenadas (CMM), estudio de capacidad o registro de calibración?
7. Sus normas en materia de limpieza, rebabas, bordes afilados, pruebas de fugas y embalaje.
8. Fecha de entrega prevista y destino del envío.
Solicite al proveedor que incluya en la cotización un resumen del proceso: tipo de máquina propuesta, número de sujeciones, herramientas especiales principales, procesos externos, método de inspección, exclusiones y cualquier duda sobre los planos. Esta respuesta revela más que un precio unitario bajo; demuestra si el proveedor ha comprendido por qué se está considerando el uso de herramientas motorizadas.
Para un dibujo con agujeros transversales, superficies planas, roscas descentradas o una estrecha relación entre las características torneadas y fresadas, envíe los archivos CAD a través de nuestra página de contacto . Marque las 3 características que detendrían el ensamblaje si se desviaran. Nuestro equipo de ingeniería puede revisar la cadena de referencia y cotizar una ruta de mecanizado con herramienta motorizada, torneado-fresado o proceso dividido según la geometría real.
Haz clic aquí para tu consulta 👆
Preguntas frecuentes
1. ¿Dónde termina el mecanizado con herramientas motorizadas y dónde comienza el torneado-fresado?
El término "herramientas motorizadas" se refiere a la herramienta de corte motorizada en la torreta. El proceso más amplio consiste en torneado y fresado combinados en la misma máquina. Una máquina básica puede limitarse a los ejes X, Z y C. Si se avanza en la gama, se pueden encontrar movimientos en el eje Y, un husillo opuesto, una torreta inferior o un husillo de fresado con eje B giratorio. Es fundamental leer la configuración de la máquina; la etiqueta de venta no es suficiente.
2. ¿Todo torno con herramienta motorizada necesita un eje Y?
No. El indexado del eje C con herramientas motorizadas axiales o radiales permite mecanizar círculos de pernos, agujeros transversales, roscado radial y algunas ranuras centradas. El eje Y cobra importancia cuando la herramienta debe alejarse del eje central del husillo, cuando se prefiere el fresado lineal preciso o cuando la característica no se puede producir de forma eficiente mediante interpolación XC.
3. ¿Pueden las herramientas motorizadas mantener las mismas tolerancias que un centro de mecanizado?
Puede mantener relaciones exigentes en piezas adecuadas, especialmente cuando una referencia torneada y una característica fresada permanecen en una sola sujeción, pero la capacidad de tolerancia nunca está garantizada únicamente por el tipo de máquina. La excentricidad del portaherramientas, la proyección de la herramienta, la carga de corte, el estado térmico, la sujeción de la pieza, el material, el estado de la máquina y el método de medición influyen en el resultado. Solicite un proceso y un plan de inspección específicos para la pieza.
4. ¿Cuándo sigue siendo mejor una operación de fresado por separado?
Imagínese una cavidad profunda y ancha o una superficie que requiere un mecanizado intenso y continuo. Este tipo de trabajo se realiza con mayor frecuencia en un centro de mecanizado que en una fresadora de torreta; lo mismo ocurre con el mecanizado 3D extenso y las piezas prismáticas. Para unas pocas piezas, un dispositivo de fresado sencillo ya existente también puede resultar más económico. La decisión correcta depende del coste total del proceso y del riesgo, no solo del número de preparaciones.
5. ¿Qué información ayuda a un proveedor a cotizar con precisión las piezas de herramientas motorizadas?
Envíe el modelo y el plano de control juntos. Indique la condición y las cantidades del material, y luego marque los datos críticos, el acabado, las reglas de rebabas y limpieza, la documentación de inspección y la fecha de entrega. Encierre en un círculo las relaciones entre características que puedan impedir el montaje. A cambio, solicite al proveedor que indique la máquina, el número de sujeciones, las herramientas especiales, el método de inspección y las exclusiones. La información clara reduce tanto la sobreestimación en el presupuesto como los cargos por cambios posteriores.
Haz clic aquí para tu consulta 👆
Resumen
Mantén el modelo mental simple. Comienza con una pieza principalmente redonda; las herramientas motorizadas permiten que el torno agregue sus orificios transversales, caras planas, ranuras y roscas fuera del eje antes de que la pieza salga del mandril. La ventaja no es un número impresionante de ejes. Es el punto de referencia que no tienes que volver a encontrar, la fijación que no tienes que construir y la cola en la que la pieza nunca entra. Verifica el plano con el eje C, el eje Y, el portaherramientas, el husillo y el subhusillo reales. Luego, observa la excentricidad, el calor, el flujo de viruta, el acceso a las rebabas y la inspección. Solo después de eso se deben comparar los precios del mecanizado con una sola sujeción y el mecanizado dividido.
Información del contacto
Empresa: Ningbo Liqin Industry Co., Ltd.
Mantenimiento diario al cliente y soporte postventa: service@shturl.zhuwanying@cncliq.com
Nuevas consultas, cotizaciones y discusiones sobre pedidos: business@shturl.zhouli@chinaliqin.com
Línea directa: +86 18757148656
Descargo de responsabilidad
Todos los artículos técnicos, especificaciones de materiales, recomendaciones de mecanizado y detalles de tratamiento de superficies publicados en este blog tienen fines meramente informativos y de referencia. Tenga en cuenta que las opiniones generales del blog no sustituyen los acuerdos técnicos firmados. Dado que las piezas personalizadas varían según el número de lote del material, la calibración de la máquina y las tolerancias específicas, las especificaciones de calidad vinculantes se rigen exclusivamente por sus planos CAD aprobados, contratos firmados y planes de calidad formales.
Todos los casos de éxito de clientes que aparecen en este blog han sido anonimizados y depurados minuciosamente. Las métricas de rendimiento, los flujos de trabajo de fabricación y las imágenes que se muestran sirven únicamente para demostrar nuestras capacidades de mecanizado a medida y no representan un estándar universal aplicable a todos los pedidos.
Equipo de fabricación de Liqin
Con 18 años de experiencia en ingeniería de precisión, Ningbo Liqin Industry fabrica componentes metálicos de alta tolerancia para exigentes mercados globales. Nuestras instalaciones de producción, de 6500 m², cuentan con más de 150 máquinas que realizan mecanizado CNC de 4 y 5 ejes, torneado-fresado, extrusión en frío y fundición a presión, todo bajo un mismo techo. Esta configuración nos permite gestionar proyectos de forma integral, desde los conceptos iniciales de CAD hasta los envíos finales.
Gestionamos el control de calidad sin concesiones. Tratamos las tolerancias estrictas con la disciplina de ingeniería que requieren. Con el respaldo de las certificaciones ISO 9001, ISO 13485 e IATF 16949, nuestros ingenieros de control de calidad realizan rigurosos controles IPQC, FQC y OQC en cada lote de producción. Desde el mapeo dimensional CMM y el perfilado óptico hasta las pruebas de dureza y niebla salina, validamos sus especificaciones críticas de antemano para que reciba componentes listos para su instalación, sin complicaciones de ensamblaje ni costosas paradas de línea. Además de la fabricación, puede contar con nosotros para tiempos de respuesta de 2 horas a nuevas solicitudes de cotización, soporte directo para el muestreo de prototipos y envíos de exportación sin contratiempos en Europa, Norteamérica, Asia y Oceanía.
Agradecemos sus consultas y muestras. Visite nuestro sitio web o contáctenos directamente para obtener un presupuesto competitivo.
