Mecanizado de aluminio 2024: parámetros de corte, velocidades y soluciones de desgaste de herramientas
Escrito por
Anonymous
Publicado
Sep 16 2026
aluminio OEM
Síguenos
¿Alguna vez sacó un trabajo de aluminio 2024 del tornillo de banco y vio desaparecer una dimensión “buena”? Quizás el muro se abrió. Quizás el acabado se volvió gris a mitad del lote. Esta guía es para la persona que tiene que explicar ese resultado, arreglarlo y citar el siguiente lote con seriedad. Trabajaremos desde el husillo hacia afuera: temple, geometría del filo, espesor de viruta, enganche, refrigerante y luego inspección. El objetivo es que haya menos incógnitas en el presupuesto y menos sorpresas incómodas en la inspección final.
Llamar a 2024 “simplemente otro aluminio fácil” es donde comienzan los problemas. Una primera pieza limpia puede convertirse en una pared borrosa después de que el borde acumula una fina capa de aluminio. Agregue el calor del husillo y la tensión del material liberado, y una pequeña desviación se convierte en un problema de lote.
Respuesta rápida: para una fresadora CNC rígida que utiliza una fresa de extremo de carburo afilada de dos o tres canales, una ventana de prueba práctica para forjado 2024 suele ser de 245 a 455 m/min (800 a 1500 SFM), luego se ajusta según el diámetro de la herramienta, el acoplamiento, el soporte, la potencia de la máquina y el suministro de refrigerante. Configure el avance desde la carga de virutas, no desde un número de velocidad de avance que parezca cómodo. Trate cada tabla a continuación como un punto de partida controlado y dé prioridad a los datos actuales del fabricante de la herramienta.
1. Lo que hace que 2024 sea diferente en Spindle
En un certificado de fábrica, 2024 aparece como una aleación de Al-Cu-Mg tratable térmicamente. Espere que el cobre esté entre un 3,8% y un 4,9%, el magnesio entre un 1,2% y un 1,8% y el manganeso entre un 0,3% y un 0,9%. La densidad es de aproximadamente 2,78 g/cm³ y el módulo de elasticidad de aproximadamente 73,1 GPa. Propiedades del aluminio forjado y aleaciones de aluminio del NIST enumera 485 MPa máximo y 345 Límite elástico de MPa típico de T3 desnudo; T4/T351 tiene aproximadamente 470 MPa de potencia máxima y 325 MPa de rendimiento. Esos son valores de referencia, no valores de dibujo. La forma, el grosor, la orientación y las especificaciones que lo rigen aún deciden lo que el proveedor debe certificar.
En el eje, una herramienta larga puede ser empujada fuera de la pared mientras la matriz se mancha sobre un borde mal lubricado. Las partículas ricas en cobre siguen desgastando el flanco. Inspeccione cada flauta; Un depósito o una zona de desgaste estrecha ya puede determinar el tamaño y el acabado.
El temperamento importa tanto como la designación de la aleación. La hoja T3 y la placa T351 no son entradas de proceso intercambiables. Al T351 se le ha aliviado la tensión mediante estiramiento y suele ser la forma inicial más segura para un componente de placa con cavidades profundas, pero no está libre de tensión. Retire la mayor parte de la sección de un lado y el campo de tensión restante aún puede doblar la pieza. Antes de cotizar, registre la descripción completa (2024-T3, T351, T851, Alclad o simple) además de la forma del producto y el estándar del material.
Artículo
Significado del taller
Detalle de la RFQ para confirmar
2024-T3
Alta resistencia; La tensión residual puede volverse visible después de una eliminación intensa o desigual.
Forma de hoja/barra, espesor, dirección de la fibra, desnuda o revestida
2024-T351
El alivio del estrés por estiramiento mejora la estabilidad de la placa, pero los bolsillos asimétricos aún pueden liberar el estrés
Certificación de placa, orientación de corte, margen de planitud
2024-T851
Condición envejecida artificialmente de mayor resistencia; Los datos de corte y el plan de acabado necesitan su propia prueba
Forma exacta del producto y requisitos de propiedades mecánicas
Alclad 2024
El revestimiento fino resistente a la corrosión se puede quitar o dañar mediante mecanizado
Áreas donde debe permanecer el revestimiento y requisitos de protección de bordes
¿Necesita primero una comparación de aleaciones? Nuestra guía para fresado CNC de aluminio 6061, 7075 y 5052 establece la base. Traiga tres preguntas adicionales a una impresión de 2024: ¿qué caras experimentan estrés cíclico, dónde escapará el estrés del stock y qué condición del borde pone fin a la vida útil aprobada de la herramienta?
2. Construya los parámetros iniciales en lugar de adivinar
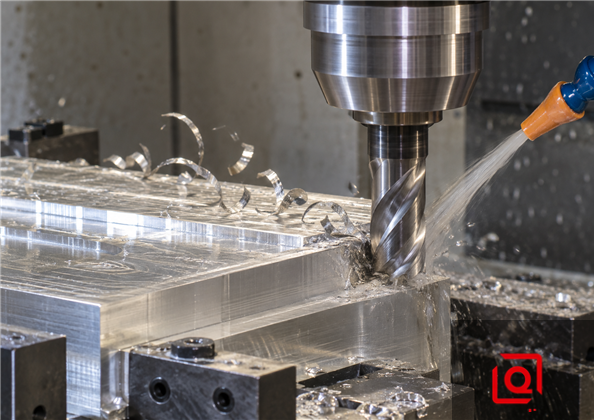
Fresa de extremo de carburo de aluminio 2024: evalúe la velocidad de corte y la carga de viruta juntas.
Tres ecuaciones mantienen la configuración honesta:
Velocidad del husillo: n = (1.000 × Vc) / (π × D)
Alimentación de tabla: Vf = n × z × fz
Tasa de eliminación de material: Q = ap × ae × Vf / 1000
Aquí, Vc es la velocidad de corte en m/min, D es el diámetro de la herramienta en mm, n es rpm, z es el número de flautas, fz es el avance por diente en mm/diente, ap es la profundidad axial en mm, ae es el acoplamiento radial en mm y Q es cm³/min. Estas fórmulas no seleccionan una trayectoria de herramienta segura. Solo traducen una condición de corte elegida en comandos de la máquina.
Tome un cortador de carburo de tres filos de 12 mm para una verificación rápida. Una velocidad superficial de 300 m/min equivale a unas 7.960 rpm; 0,08 mm por diente dan aproximadamente 1.910 mm/min. Lo intentaría en un corte lateral rígido, no lo pegaría a ciegas en cada operación. Una ranura completa, 60 mm de saliente, una nervadura delgada o un control lento que recorre arcos diminutos cambia la respuesta.
Harvey Performance recomienda entre 800 y 1500 SFM como banda inicial de velocidad en superficie para aleaciones de aluminio forjado, incluido 2024, 6061 y 7075, al tiempo que enfatiza el espacio de las flautas y la evacuación de virutas. Guía de solución de problemas de Kennametal agrega una corrección práctica: el borde reconstruido a menudo requiere un borde positivo más afilado, un refrigerante más eficaz y, dentro de los ventana aprobada de la herramienta: mayor velocidad o espesor de viruta; El rápido desgaste de los flancos o el daño por calor a menudo requieren una velocidad de corte más baja. Estas son reglas direccionales, no permiso para cambiar varias variables a la vez.
Ventanas de inicio para fresado final de carburo 2024
Operación
Vc, m/min (SFM)
fz para herramienta de Ø6–12 mm, mm/diente
ap
ae
Primer riesgo a observar
Ranura de ancho completo
245–335 (800–1100)
0,03–0,07
0,25–0,75 × D
1,00 × D
Embalaje de virutas y soldadura de flauta
Desbaste de cajera convencional
275–395 (900–1300)
0,04–0,09
0,5–1,0 × D
0,25–0,50 × D
Picos de carga en las esquinas
Desbaste dinámico/adaptativo
305–455 (1000–1500)
0,05–0,11
1,0–2,0 × D
0,08–0,20 × D
Adelgazamiento de viruta y descentramiento de herramienta
Finalizar pasada de pared
335–455 (1100–1500)
0,02–0,06
Hasta 1,5 × D
0,02–0,08 × D
Deflexión, ondulación, BUE
Pase final del piso
305–425 (1000–1400)
0,03–0,07
0,1–0,3 mm
0,40–0,70 × D
Recorte de chips y marcas testigo
Estas bandas anchas son territorio inicial. Manténgase hacia el medio inferior cuando la configuración se flexione, la proyección exceda aproximadamente 3×D o el acceso al refrigerante sea deficiente. Un sistema rígido y equilibrado puede soportar más; un enrutador liviano puede necesitar mucho menos compromiso a pesar de tener las rpm.
No “solucione” un corte ruidoso reduciendo únicamente el avance. Si las rpm permanecen fijas, ese movimiento hace que el chip sea más delgado. El borde comienza a rozar, la temperatura aumenta y el aluminio puede manchar la flauta. Cuando aparezcan vibraciones, primero verifique el descentramiento, el saliente, la condición del soporte, el contacto del accesorio y el compromiso de las esquinas. Luego modifique una variable y registre el resultado.
3. Geometría de la herramienta: déle al chip un lugar adonde ir
Para el desbaste general con una fresa de carburo sólido, el punto de partida normal es dos o tres ranuras. Dos flautas proporcionan un generoso espacio para las virutas para las ranuras y un suministro débil de refrigerante. Tres canales pueden aumentar la productividad y, a menudo, terminar bien cuando la máquina y el sistema de evacuación pueden mantener el ritmo. Cuatro canales pueden funcionar en acabados ligeros, pero el uso de un cortador de múltiples canales estilo acero en una cavidad profunda de 2024 deja menos volumen de garganta exactamente donde la carga de viruta es alta.
Elija una herramienta hecha para aluminio: filo afilado, inclinación positiva alta, ranura pulida y geometría abierta. Una hélice alta puede reducir la fuerza radial y sacar virutas de un bolsillo, aunque también aumenta la tracción axial y exige una sujeción segura de la herramienta. Minimizar el descentramiento; Si una flauta transporta la mayor parte de la carga de viruta, el cálculo del avance promedio es engañoso y esa flauta se desgastará primero.
Para un trabajo desconocido, el carburo pulido sin recubrimiento es una buena base. ZrN o DLC pueden ayudar cuando la adhesión se repite, mientras que PCD es adecuado para acabados estables y de gran volumen. El revestimiento y el afilado de bordes de una cortadora de acero pueden resistir bien el calor, pero cortan mal el aluminio.
Para piezas de múltiples caras con cavidades profundas o acceso compuesto, la selección de herramientas no se puede separar del recuento de configuraciones. La guía de fresado CNC de múltiples ejes para geometrías de aluminio complejas explica por qué herramientas más cortas y menos abrazaderas pueden mejorar el control de referencia y el tiempo de ciclo.
4. Reglas de compromiso para desbaste, paredes, ranuras y agujeros
Desbaste dinámico
Las vías adaptativas o trocoidales mantienen el compromiso más constante que una rutina de bolsillo convencional. Utilice un acoplamiento radial bajo y un acoplamiento axial más profundo para que el desgaste se distribuya a lo largo de una mayor longitud de la flauta. Programe una entrada suave en forma de rampa o helicoidal en lugar de una inmersión recta, a menos que la cortadora esté diseñada para realizar cortes centrados. Verifique el adelgazamiento real de la viruta: en ae pequeños, es posible que fz programado necesite corrección para producir el espesor máximo de viruta deseado.
Ranuración
Una ranura es una operación diferente, no simplemente un bolsillo con la misma configuración. La fresa se engrana por ambos lados, el espacio para las virutas es limitado y el riesgo de corte aumenta. Reduzca la velocidad o la profundidad según los datos del fabricante de la herramienta, mantenga la carga de viruta y mejore la dirección del aire/refrigerante. Si es necesario hacer una ranura profunda, divídala en pasos axiales controlados o utilice una herramienta más estrecha y abra la ranura con encaje lateral.
Paredes y suelos finos
Desbaste ambos lados mientras la estructura aún está rígida, deje el material equilibrado y termine en pasadas por etapas. Una pared larga a menudo responde mejor a varias bandas axiales que un revestimiento de altura completa. Alterne la dirección o secuencia de corte para evitar empujar repetidamente hacia el lado débil. Para un piso delgado, apóyelo donde sea posible, reduzca la fuerza axial y use una trayectoria de herramienta que no atrape virutas calientes debajo del cortador.
Perforación, escariado y roscado
La perforación profunda se convierte en un problema de almacenamiento de virutas. Utilice refrigerante a través de la herramienta cuando sea adecuado y picotee únicamente según las indicaciones del proveedor de la broca. Un escariador seguirá un orificio piloto errante, por lo tanto, primero corrija la broca. En una pieza en bruto costosa, el fresado de roscas reduce el riesgo de que se rompa un grifo enterrado. Si el golpeteo gana en volumen, controle el preagujero, la sincronización, el lubricante y la salida de virutas juntos; Inspeccione los primeros hilos antes de confiar en la alarma de torsión.
5. Evacuación de refrigerante y virutas: el objetivo importa más que el ruido
2024 conduce bien el calor, por lo que gran parte del calor sale con el chip, si es que el chip se va. Una gran inundación que no llega a la zona de corte puede ser menos útil que un chorro más pequeño y estable dirigido hacia la salida de la flauta. Las cavidades profundas necesitan una ruta para que escapen las virutas. Puede ser apropiado utilizar refrigerante a través de la herramienta, boquillas bien ubicadas o una fuerte neblina de aire/aceite dependiendo del diseño de la máquina, los controles de incendios, las normas locales y la geometría de la pieza.
Mantenga la concentración de refrigerante dentro de la banda especificada del proveedor de fluido y verifíquela con un refractómetro. Una mezcla débil o contaminada reduce la lubricidad y puede manchar la obra. Una mezcla demasiado rica aumenta los costos y puede crear problemas de residuos o de exposición del operador. Registre la concentración, el estado del sumidero y la temperatura con datos de vida útil de la herramienta; de lo contrario, un "problema de herramienta" puede ser en realidad un cambio de refrigerante.
Mira las fichas. Los rizos o comas brillantes y separados son generalmente más saludables que los mechones aplanados, soldados, oscuros o aplastados repetidamente. Un nido alrededor del soporte significa que la evacuación ya ha fallado. Deténgase y corríjalo antes de que el nido se arrastre por la superficie o bloquee el refrigerante.
6. Lea el desgaste de la herramienta antes de que la pieza lo informe
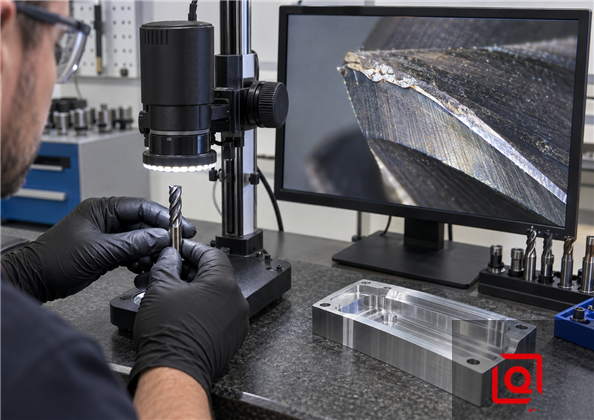
Inspeccione cada canal a intervalos fijos para separar los bordes reconstruidos, el desgaste de los flancos y las microastillas.
El desgaste de la herramienta se debe clasificar, no describir como “la cortadora se estropeó”. Utilice una lupa o un microscopio y compare las mismas ubicaciones de las flautas en un intervalo fijo.
Síntoma
Mecanismo probable
Confirmar antes de cambiar los datos
Respuesta controlada
Aluminio pegado a la cara inclinada; acabado untado
Borde reconstruido (BUE)
Objetivo del refrigerante, velocidad, espesor real de la viruta, borde pulido
Limpiar/reemplazar borde; restaurar la lubricación; aumentar la velocidad o el espesor de la viruta sólo dentro de los límites de la herramienta
Aterriza incluso brillante detrás del borde
Desgaste de flanco
Tiempo de corte, Vc, contacto abrasivo, descentramiento
Reducir Vc; utilice un grado/recubrimiento más resistente al desgaste; establecer un límite de desgaste
Pequeñas secciones rotas en una flauta
Microchip o sobrecarga
Descentramiento, entrada interrumpida, recorte de viruta, rigidez del soporte
Corregir salida/entrada; reducir el compromiso máximo o fz; mejorar la evacuación
Bandas repetidas en la pared
Desviación, vibración, borde desgastado o deflexión
Proyección de herramienta, husillo/soporte, soporte de pared
Acortar el ensamblaje; balance de existencias; utilice una pasada de acabado ligera y aislada
El diámetro aumenta durante el lote
Desgaste de los bordes o deriva térmica
Compensaciones de herramientas, temperatura del husillo/refrigerante, tendencia del calibre
Separar la compensación de desgaste de la compensación térmica; cambiar herramienta por tendencia
Pico de carga repentino en las esquinas
Exceso de interacción o fichas empaquetadas
Simulación CAM, radio de esquina, acceso a boquilla
Agregar movimientos de suavizado/arco; ae inferior; chips claros
Kennametal identifica el desgaste uniforme de los flancos como el modo de falla predecible preferido. Ése es un objetivo de producción útil: se puede determinar la tendencia del desgaste predecible; el desconchado aleatorio no puede. Establezca una regla de cambio de herramienta vinculada a la característica crítica: acabado de la superficie, tamaño del orificio, perfil de la pared, cambio de carga del husillo o desgaste de flanco medido. Un límite VB genérico de 0,30 mm puede ser demasiado tarde para una superficie sensible a la fatiga o una característica de ±0,01 mm.
Mida en un intervalo constante. Para un proceso nuevo, inspeccione después de la primera parte y luego después de una ejecución breve y controlada. Registre los minutos de mecanizado, el lote de material y de herramientas, los cambios de compensación, la característica medida, la rugosidad si se especifica y una fotografía del borde. Una vez que la curva esté estable, establezca un cambio programado conservador antes de que cambie la tendencia de calidad. Si el corte cambia abruptamente, ponga en cuarentena el último intervalo confirmado como bueno en lugar de adivinar dónde comenzó el error.
7. Un procedimiento práctico de acceso telefónico
1. Bloquear las entradas. Confirme el temperamento, la forma original, los requisitos de dureza/certificación, el número de pieza de la herramienta, el soporte, la proyección, el refrigerante, el accesorio y la estrategia CAM.
2. Verifique el sistema antes de cortar. Mida el descentramiento cerca del filo, inspeccione el soporte y el cono del husillo y verifique que la pieza se asiente sobre puntos de referencia limpios y repetibles.
3. Elija un Vc conservador y corrija fz. No reduzca a la mitad el avance sin comprender el espesor de la viruta. Mantenga un verdadero chip debajo del borde.
4. Demuestre el peor compromiso. Pruebe la esquina más profunda, la ranura completa, el movimiento de entrada y la pared sin soporte más larga, no solo el sencillo corte recto.
5. Cambie una variable a la vez. Un aumento del 10 al 15 % suele ser más fácil de interpretar que un reinicio drástico. Tenga en cuenta el sonido, la carga del husillo, la forma de la viruta, el estado del borde y el resultado medido.
6. Separar herramientas de desbaste y acabado cuando el riesgo lo justifique. Un desbastador puede perder un pequeño borde y aun así eliminar material; ese mismo borde puede no cumplir con un requisito de acabado.
7. Liberar la pieza antes de la aceptación final. Suelte, permita que la temperatura se normalice, limpie los puntos de referencia y vuelva a medir. Esto expone la distorsión de la abrazadera y el movimiento de tensión.
8. Congele la ventana probada. Almacene el conjunto de la herramienta, la revisión de CAM, las compensaciones, el estado del refrigerante, la frecuencia de inspección y el criterio de cambio en el cursor.
Esta disciplina también es útil al comparar rutas de fresado, torneado y extrusión. La guía del proceso de mecanizado de aluminio ayuda a ubicar los parámetros individuales dentro de la ruta de fabricación completa.
8.Estabilidad dimensional: los datos de corte no pueden corregir una secuencia incorrecta
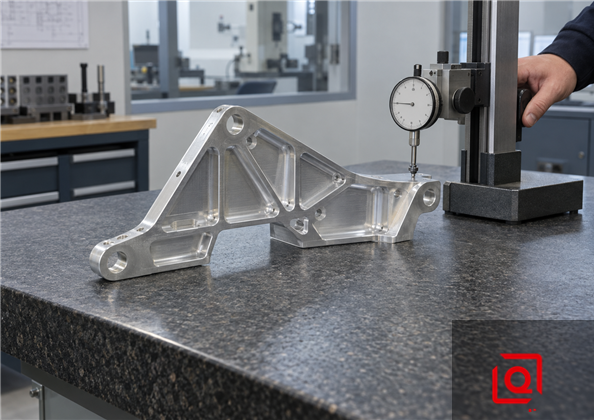
Mida las piezas 2024-T351 liberadas después de la estabilización de la temperatura; la sujeción puede ocultar la distorsión.
El movimiento térmico es fácil de subestimar. Utilice 23,2 µm/m·°C como cifra de expansión de trabajo para 2024 entre 20 y 100°C. En un tramo de 300 mm, solo 5°C de diferencia valen aproximadamente 0,035 mm, lo que ya es más que muchas notas de dibujo. Anote la temperatura de la pieza, la habitación y el refrigerante con la medición. Un resultado de máquina caliente y un resultado de CMM de 20°C no son la misma observación.
El estrés residual es el otro motor. Cuando la especificación permita la placa T351, mantenga constante la orientación del espacio en blanco y tome cantidades comparables de las caras opuestas. Nuestra lógica habitual es aproximada, aflojar la pieza, dejarla moverse, establecer el punto de referencia nuevamente y solo entonces semiacabar y terminar. La abrazadera debe localizar el trabajo, no plancharlo. Una dimensión que cambia después del lanzamiento apunta a una secuencia o retención de piezas; otra compensación de desgaste solo lo ocultará para una configuración.
Las opciones de diseño pueden reducir la pelea. Evite una transición abrupta de un saliente pesado a un piso fino como el papel, proporcione a las esquinas internas un radio mecanizable, identifique datos funcionales reales y aplique tolerancias estrictas solo donde el ensamblaje las requiera. Para obtener detalles más profundos sobre DFM, consulte guía de diseño, tolerancia y material de fresado CNC de aluminio.
9. Ejemplo de producto verificado y el límite del material
La página de mecanizado de colectores de aluminio de precisión muestra el tipo de geometría que hace que la planificación de procesos sea importante: pasajes cruzados, roscas, caras de sellado, y varios datos. La línea de materiales en esa página comienza con 6082-T6 y también ofrece 6061-T6 o 7075-T6. No encontrarás 2024 en esa lista. Esa distinción permanece en este artículo; un ejemplo útil no es una licencia para cambiar su aleación.
La lección del proceso sigue siendo relevante. Para un cliente anónimo de control de fluidos, la geometría del producto requiere desbaste con material de acabado, puntos de referencia restablecidos, mecanizado de múltiples caras, taladrado y roscado controlados, desbarbado de intersecciones internas, limpieza y verificación dimensional. Si un nuevo dibujo exige 2024, el equipo de ingeniería de Liqin necesitaría revalidar la certificación de la materia prima, la protección contra la corrosión, los datos de corte, el control de la distorsión, los requisitos relacionados con la presión y la inspección, y no simplemente sustituir la aleación en un programa existente. Ésa es la forma correcta de utilizar un producto real como caso de fabricación sin inventar un historial de pedidos ni afirmar un rendimiento no verificado.
Más ejemplos publicados se encuentran en la categoría de productos de aluminio. Úselos para juzgar el tipo de trabajo y luego envíe el dibujo real de 2024; Las necesidades de aleación, geometría, cantidad e inspección deben evaluarse en conjunto.
10. Antes de solicitar una cotización: lo que realmente necesitamos
Un archivo STEP da la forma, no todo el riesgo. Combínelo con un dibujo 2D controlado por revisión. Indique la aleación, el temple, la forma del stock, las especificaciones que rigen, la cantidad, las características CTQ, los datos y GD&T, la rugosidad, el acabado, las necesidades de inspección, la documentación, el embalaje y la fecha de entrega. Los elementos faltantes se convierten en suposiciones de cotización; Los elementos visibles se convierten en un plan de proceso.
Marque las caras de carga cíclica, los asientos de los rodamientos, los sellos, las secciones delgadas y las dimensiones posteriores al recubrimiento. Si una tolerancia es difícil de clasificar, díganos qué hace la característica en el ensamblaje. Esa nota puede sugerir un mejor dato o método de inspección.
Para una revisión y cotización de DFM, envíe su dibujo a través de la página de contacto de Liqin. Pídale al equipo que devuelva con la cotización el estado del stock propuesto, el enfoque de la trayectoria de la herramienta, el margen de acabado, el plan de inspección crítica y cualquier suposición. Una revisión técnica bidireccional antes del corte es más económica que revisar un lote después de la inspección.
.anodizar-cta-btn {
pantalla: bloque en línea;
relleno: 18px 50px 18px 40px;
fondo: gradiente lineal (135 grados, # 1a5f8a, # 0f4c75);
color:#fff;
tamaño de fuente: 20px;
peso de fuente: 900;
espacio entre letras: 1px;
radio de borde: 12px;
decoración de texto: ninguna;
borde: 2px rgba sólido (255,255,255,0.3);
posición: relativa;
ancho mínimo: 390px;
alineación de texto:centro;
transición: todos los 0,3 s facilitan;
/* 按钮脉冲呼吸动效 */
animación:pulse 2s infinita facilidad de entrada y salida;
}
/* 悬浮:上浮放大、提亮底色 */
.anodize-cta-btn: flotar {
fondo: gradiente lineal (135 grados, # 2378a8, # 155a8a);
transformar: traducirY(-4px) escala(1.04);
}
/* 右下角跳动手指 */
.puntero del dedo {
posición:absoluta;
derecha: 20px;
abajo: 12px;
tamaño de fuente: 28px;
animación:fingerBounce 0,7 s de facilidad infinita para entrar y salir;
}
/* 按钮脉冲动画 */
@keyframes pulso {
0%{transformar:escala(1);}
50%{transformar:escala(1.07);}
100%{transformar:escala(1);}
}
/* 手指上下跳动动画 */
@keyframes rebote de dedo {
0%,100%{transformar:traducirY(0);}
50% {transformar: traducirY (-8px);}
}
Preguntas frecuentes
1. ¿2024 realmente recorta más que 6061 en el taller?
Los primeros chips pueden parecer tan limpios que 2024 no parece nada más difícil. Las diferencias llegan más tarde: en la carga de los bordes, el desgaste, la planificación de la corrosión y el movimiento después de la liberación. Un buen programa 6061 sigue siendo útil, pero sólo como criterio. Vuelva a la hoja de corte y pruebe la primera ejecución en 2024 antes de declarar estable la ruta.
2. ¿Por dónde debería empezar con la velocidad de corte en un trabajo de fresado de 2024?
Piense en 245–455 m/min (800–1500 SFM) como la barrera exterior, no la respuesta. El diámetro y alcance del cortador, el contacto radial, el soporte, el husillo, el refrigerante y el objetivo de vida mueven el punto de partida. Las ranuras completas y las configuraciones elásticas pertenecen al lado lento. Un compromiso ligero y estable puede justificar más. Haga los cálculos de rpm con el diámetro real y mantenga la última hoja de corte al lado del programa.
3. Una nueva herramienta está recogiendo aluminio: ¿qué salió mal?
Un cortador nuevo puede soldar aluminio casi de inmediato si el corte produce calor en lugar de viruta. Compruebe si el borde está afilado y pulido, si el descentramiento deja una ranura haciendo el trabajo y si la viruta realmente sale del bolsillo. Luego observe la velocidad, el espesor real de la viruta y la dirección del lubricante. Después de un cambio, detente y mira el borde nuevamente. No busque automáticamente la anulación de alimentación. Una astilla fina que se frota puede formar el depósito más rápido, no curarlo.
4. Para una placa de bolsillo profundo, ¿T351 es la decisión más segura que T3?
Para una placa con muchos bolsillos, la T351 suele ser el material inicial más tranquilo porque se le ha aliviado el estrés por estiramiento. “Más tranquilo” no significa plano en sí mismo. Realice un seguimiento de la orientación del grano y del espacio en blanco, retire el equilibrio, suelte las abrazaderas entre etapas, controle el calor e inspeccione después de que la pieza se relaje. El taller nunca debería hacer esa sustitución silenciosamente. T3, T351 y otra forma de producto están tomando decisiones; el propietario del diseño debe aprobar el cambio.
5. ¿Qué señal del taller debería desencadenar un cambio de herramienta en 2024?
Deje que la función establezca el límite. A veces, una herramienta de desbaste puede funcionar con una superficie de desgaste constante y visible; Es posible que la herramienta de acabado en una cara de fatiga o en el orificio del rodamiento deba salir mucho antes. Durante la calificación, registre los minutos de corte además del tamaño, la rugosidad, la carga del husillo, las compensaciones y el VB medido. Elija el punto de cambio mientras esas tendencias aún sean aburridas y predecibles, no después del primer borde roto.
Un buen trabajo en 2024 rara vez se salva con una configuración inteligente. El temperamento original, el borde, el contacto de la herramienta, la ruta del refrigerante, la fijación y el tiempo de inspección deben coincidir. Mantenga una viruta real debajo de un cortador de aluminio afilado, déle una salida a esa viruta y nombre el desgaste que ve. Equilibre la eliminación de material pesado, deje que la pieza se relaje y luego mídala a una temperatura conocida. Para obtener una cotización útil, envíe el conjunto de planos, la descripción del material, el volumen, el acabado y las notas CTQ; eso le da a la ingeniería algo más firme que una suposición de ciclo genérica.
Mantenimiento diario al cliente y soporte posventa: service@shturl. zhuwanying@cncliq.com
Nueva consulta, cotización y discusión sobre pedidos: business@shturl. zhouli@chinaliqin.com
Línea directa: +86 18757148656
Descargo de responsabilidad
Todos los artículos técnicos, especificaciones de materiales, recomendaciones de mecanizado y detalles de tratamiento de superficies publicados en este blog tienen fines informativos y de referencia únicamente. Tenga en cuenta que las ideas generales del blog no reemplazan los acuerdos técnicos firmados. Debido a que las piezas personalizadas varían según los números de calor del material, las calibraciones de la máquina y las tolerancias específicas, las especificaciones de calidad vinculantes se rigen únicamente por sus dibujos CAD aprobados, contratos firmados y planes de calidad formales.
Todos los estudios de casos de clientes que aparecen en este blog han sido completamente anonimizados y desinfectados. Las métricas de rendimiento, los flujos de trabajo de fabricación y las imágenes mostradas sirven únicamente para demostrar nuestras capacidades de mecanizado personalizado y no representan un estándar universal único para todos los pedidos.
Equipo de fabricación de Liqin
Con base en 18 años de experiencia en ingeniería de precisión, Ningbo Liqin Industry fabrica componentes metálicos de alta tolerancia para mercados globales exigentes. Operamos desde un centro de producción de 6500 m² equipado con más de 150 máquinas, que ejecutan mecanizado CNC, torno y fresado. mecanizado, extrusión en frío y fundición a presión bajo un mismo techo. Esta configuración nos permite gestionar proyectos sin problemas, llevando piezas desde los conceptos iniciales de CAD directamente hasta los envíos finales.
Manejamos el control de calidad sin compromiso. Tratamos las tolerancias estrictas con la disciplina de ingeniería que requieren. Respaldados por las certificaciones ISO 9001, ISO 13485 e IATF 16949, nuestros ingenieros de control de calidad realizan controles estrictos de IPQC, FQC y OQC en cada lote de producción. Desde mapeo dimensional de CMM y perfiles ópticos hasta pruebas de dureza y niebla salina, validamos sus especificaciones críticas por adelantado, para que reciba componentes listos para usar sin dolores de cabeza de ensamblaje ni costosas paradas de línea. Además de la fabricación, puede confiar en nosotros para obtener tiempos de respuesta de dos horas en nuevas solicitudes de presupuesto, soporte directo para el muestreo de prototipos y envíos de exportación sin problemas en Europa, América del Norte, Asia y Oceanía.
Bienvenidos a sus consultas y muestras. Visite nuestro sitio web o contáctenos directamente para obtener una cotización competitiva.
Especialista en procesos de fabricación de metales y mecanizado de precisión
Compartimos información sobre forja en frío, fundición a presión, fundición de metales y mecanizado CNC de piezas de cobre, aluminio y acero inoxidable, ayudando a ingenieros y compradores a optimizar el diseño de piezas, los procesos de fabricación y los costos de producción.
 Español