 Español




¿Alguna vez ha visto una pieza torneada en buen estado deteriorarse tras pasar por el pasillo de la fresadora? El orificio es correcto. El diámetro es correcto. Pero los agujeros radiales no coinciden con el eje del orificio, o una superficie plana queda ligeramente desalineada. ¿Qué máquina falló? Quizás ninguna. El punto débil podría estar en la transición entre ellas.
Esa transferencia parece inofensiva en una fresadora. Suelta. Limpia. Transporta. Carga. Vuelve a poner el cero. Sin embargo, una viruta puede quedar atrapada detrás de una mordaza. Una rebaba puede impedir que la pieza toque el tope. Un operario puede indicar el diámetro exterior fácil en lugar del diámetro interior funcional. ¿Incidentes menores? Sin duda. ¿Lo suficientemente menores como para ignorarlos? No cuando varias piezas deben ensamblarse desde un solo eje.
Esta guía aborda el problema desde la perspectiva del taller. ¿Qué elimina realmente un centro CNC multitarea? ¿Qué errores persisten? ¿En qué casos la integración justifica la planificación adicional? ¿En qué casos una configuración sencilla con dos máquinas será igual de eficaz? ¿Un soporte para el eje en el escritorio? ¿Quizás un cuerpo de válvula, una carcasa de sensor, una boquilla o una interfaz de motor? Para la solicitud de cotización, consulte las referencias de trabajo antes de contar los ejes de la máquina.
Respuesta rápida: ¿Por qué el torneado-fresado puede reducir los errores de manipulación?
¿Qué cambia dentro de un proceso de torneado-fresado? Un control, un marco planificado: primero se tornea, luego se taladra, se fresa, se rosca y se trabaja la parte posterior según lo requiera la geometría. ¿De dónde proviene el primer eje confiable? Generalmente del diámetro del orificio del husillo principal o del diámetro torneado. El movimiento del eje C mantiene la orientación angular. El recorrido del eje Y alcanza detalles descentrados. ¿Y las superficies planas o los puertos? Un husillo de fresado se encarga de ellos mientras se conoce la posición del husillo. ¿Se necesita la cara posterior? Un husillo opuesto puede recibir la pieza sin enviarla a una sujeción de banco.
¿Qué desaparece? Varios viajes manuales, nuevos accesorios, nuevas indicaciones y oportunidades de teclear o llamar al desplazamiento incorrecto. ¿Qué permanece? La excentricidad del mandril. La fuerza de las mordazas. La deflexión de la herramienta. El calor. Las virutas. La lógica del programa. La transferencia del subhusillo. La medición. Menos variables, entonces; nunca cero.
¿Cuándo resulta más útil esta ventaja? Busque una pieza principalmente rotacional cuyos detalles fresados se posicionen a partir de un eje o cara torneada. Un orificio de holgura excesiva en un collarín liso podría no justificar su integración. Una carcasa de rodamiento con puerto de aceite indexado, chavetero, superficie de sellado y rosca trasera probablemente merezca un análisis más detallado.
¿Dónde pierde su referencia la ruta convencional?
Operación 10. El torno termina un mandrinado y una superficie de tope axial. Una bandeja transporta la pieza a un centro de mecanizado. ¿Qué información tiene la fresadora sobre el husillo del torno? Ninguna hasta que el segundo dispositivo de sujeción restablece esa información.
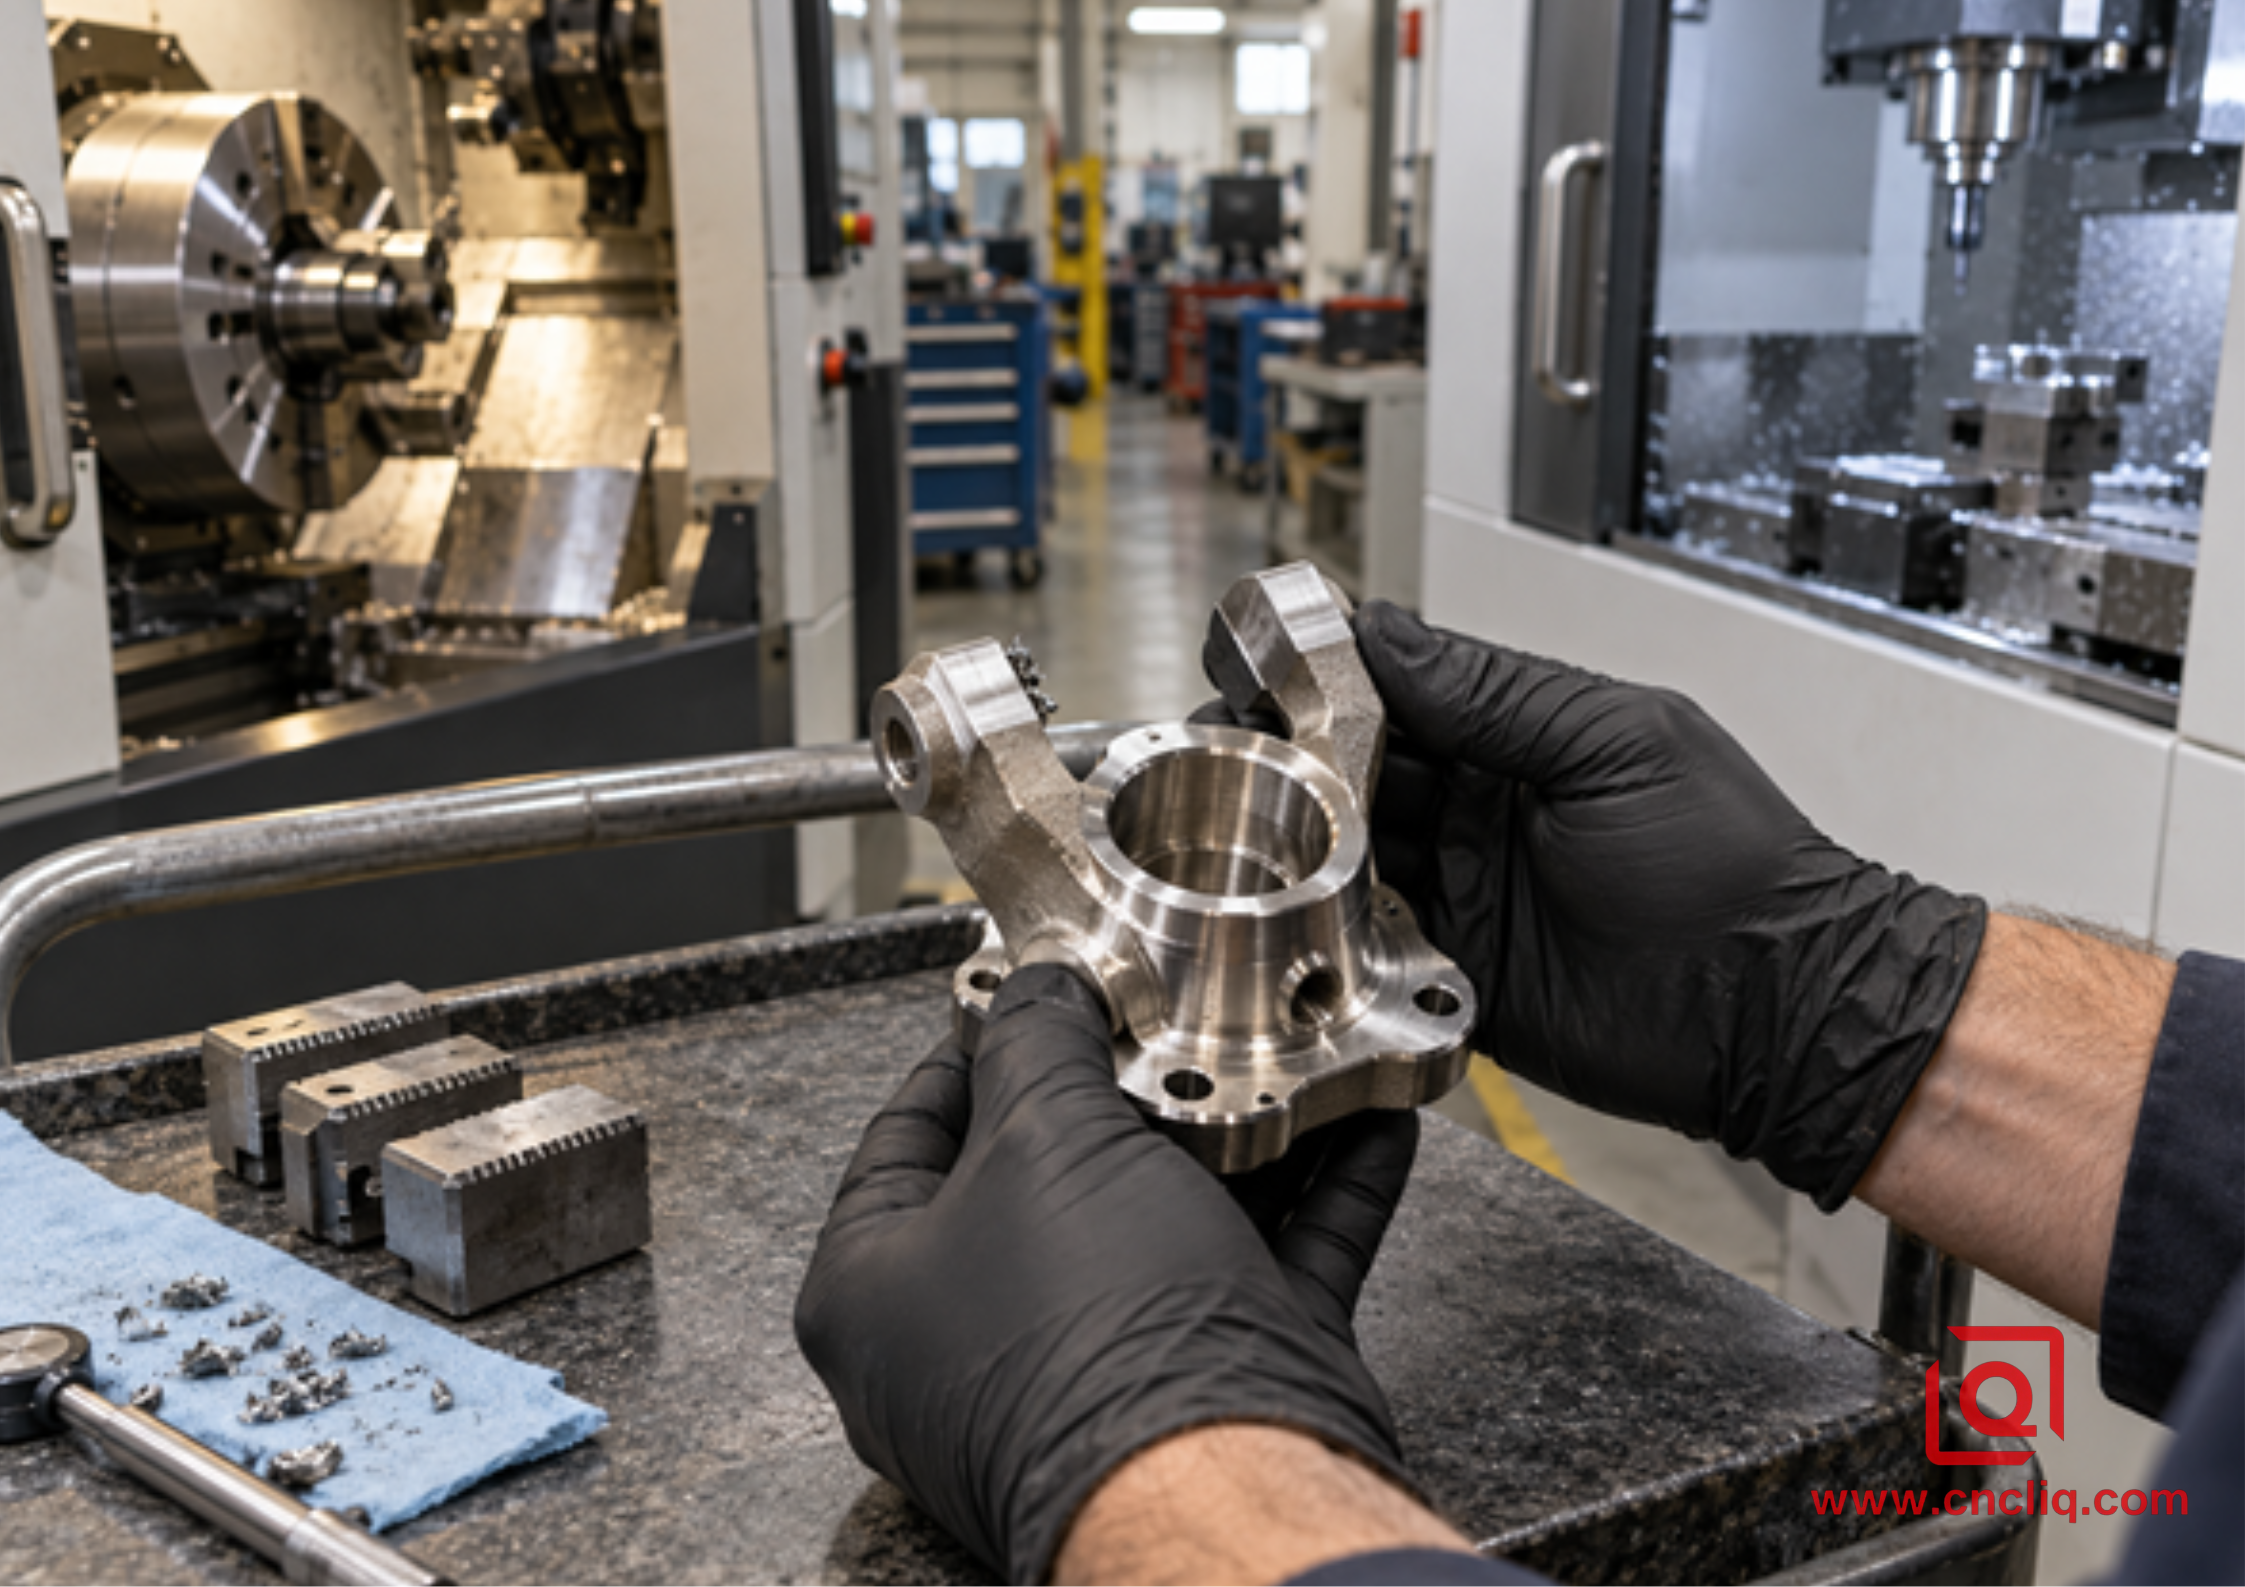
¿Cómo puede salir mal esa reconstrucción?
1. Un pequeño remolino de viruta permanece en la superficie de posicionamiento. La pieza encaja, pero no del todo.
2. Las mordazas blandas se han desgastado. Todavía sujetan, aunque el centro se ha desplazado.
3. La presión del mandril varía. Un anillo delgado se vuelve redondo mientras está sujeto y se lobula después de soltarlo.
4. La fijación se realiza desde un borde conveniente. El montaje, sin embargo, se realiza desde el orificio terminado.
5. Un desplazamiento de trabajo pertenece a la revisión anterior o al otro juego de mordazas.
6. La toallita parece limpia. ¿Y debajo del tope? Queda una rebaba persistente.
¿Fracasos sorprendentes? No; son los de siempre. Y ahí radica el problema. La variación rutinaria no se anuncia antes de pasar por un lote.
¿Un presupuesto de tolerancia revelaría el peligro con antelación? Hagamos una comprobación preliminar. En la hoja de cálculo, el puerto se desvía 0,10 mm del orificio. El asentamiento requiere 0,03 mm en esa hoja; la repetición de la fijación requiere lo mismo. La localización de referencia y el corte requieren 0,02 mm cada uno. Añadamos la columna pesimista. ¿Qué queda? Todo el margen de tolerancia. ¿Es eso una predicción de capacidad? No. Es una advertencia de que la ruta ya no tiene margen de seguridad. La aceptación real sigue proviniendo del plano aprobado y de los datos de proceso medidos.
¿Qué normas describen la lógica del dibujo? ¿Necesita la terminología formal? Consulte la norma ISO 1101:2017 . ¿Necesita las reglas del sistema de referencias? Consulte la norma ISO 5459:2024 . Ninguno de los documentos especifica una máquina. Ambos plantean una pregunta inevitable: ¿con qué frecuencia debe la producción recrear la referencia funcional?
¿Qué hay realmente dentro de un centro CNC multitarea?
En el presupuesto aparece una torreta motorizada. ¿Eso determina la elección de la máquina? No. A veces, el trabajo se detiene en un taladro axial, un agujero transversal, un roscado o un plano. Es comprensible. Con el eje Y disponible, el trabajo descentrado se vuelve factible. ¿Acceso a ángulo compuesto en el plano? Ahora el eje B giratorio tiene una razón de ser. ¿Se necesita el extremo de corte? Un husillo opuesto lo abre sin tener que cruzar el taller.
¿Qué elemento reduce el error de manipulación? No es un eje por sí solo. La mejora proviene de la integración del proceso. El control mantiene la posición de la pieza mientras que los diferentes modos de corte se adaptan a ella.
¿Cómo describen los fabricantes de maquinaria esta idea? ¿Cómo la plantea Mazak? La página de INTEGREX i-500S plantea cuatro aspectos importantes para el taller: manipulación, fijaciones, movimiento en vacío y precisión de la pieza. En la página de Torneado y Fresado de DMG MORI , se describe el proceso desde la perspectiva de la pieza hexagonal. La fricción se elimina mediante el reajustado manual. Un mecanismo útil, sin duda. ¿Una garantía para el resultado final de su componente? No. El dibujo y la sujeción siguen siendo fundamentales.
Pregunta en la máquina | Torno más fresadora | Un proceso de torneado de fresas |
¿Quién establece el eje del orificio? | Primero el torno; un accesorio posterior intenta recuperarlo. | Eje principal, con ese bastidor conservado |
¿Cómo se recupera la posición angular? | Tope, accesorio, indicador o sonda | La posición del eje C permanece conocida. |
¿Quién traslada la obra? | Operador o automatización externa | Ejes de la máquina y quizás el subhusillo |
¿Dónde se pueden formar colas? | Entre operaciones | Normalmente después del corte integrado |
¿Qué riesgo disminuye más? | Se elimina un riesgo mínimo de manipulación. | Reconstrucción manual de asientos, sincronización y desplazamiento |
¿Qué riesgo persiste? | Recorte más cada entrega | Corte, sujeción, térmico, viruta, transferencia y medición |
¿Una configuración implica realmente una sola sujeción?
Difícilmente. Observa cómo el husillo principal pasa la pieza a su compañero. ¿Qué cambió? El movimiento es automático, pero las superficies de contacto y la fuerza de las mordazas cambian. Considéralo como otro estado de sujeción.
¿Qué elementos deben incluirse en el plan de transferencia? Diámetro de recogida. Longitud de la empuñadura. Superficie de asiento. Presión del mandril. Sincronización. Margen de corte. Material restante. Excentricidad después de la recogida. ¿Qué características se mantienen en la primera empuñadura? ¿Cuáles se pueden trasladar de forma segura a la parte trasera? Anote las respuestas.
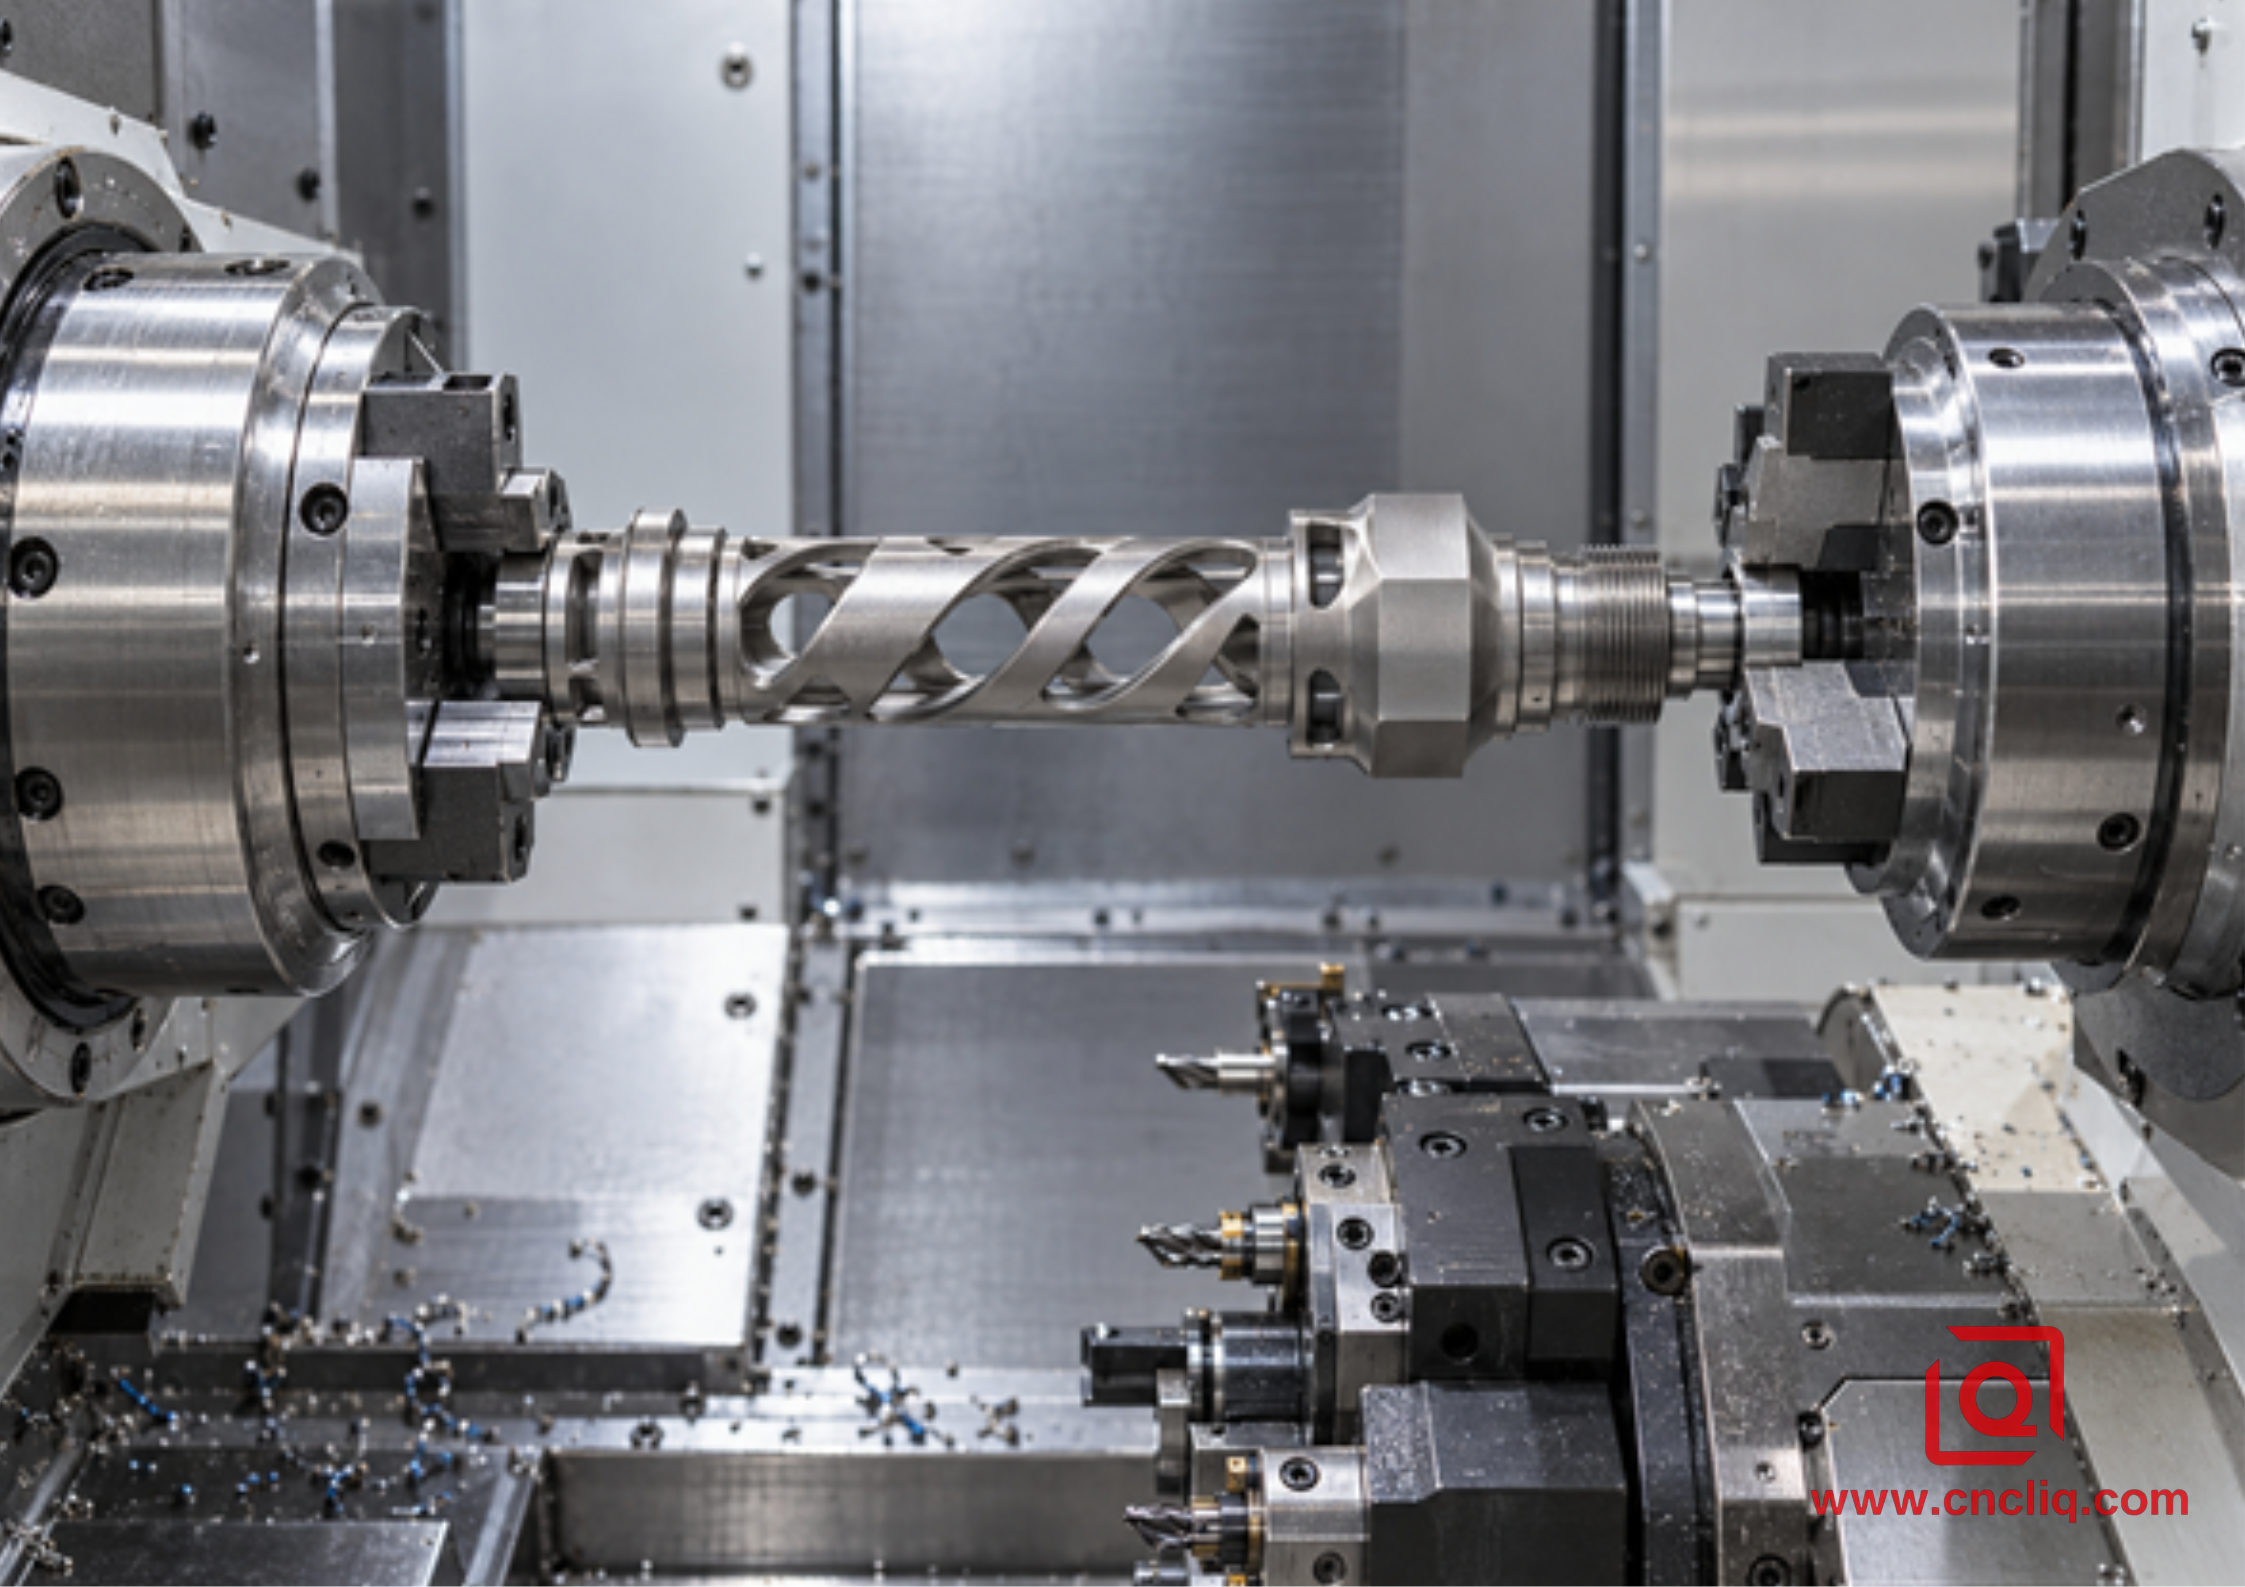
¿Puede la prueba de sondeo reparar una mala captación? Puede informar la ubicación. No puede extraer un chip atascado ni rigidizar una pared flexible. ¿Puede la simulación garantizar un asentamiento limpio? Puede comprobar el movimiento y la holgura. No puede detectar rebabas.
¿Es útil la expresión «hecho en una»? Solo si se especifican los estados de sujeción. Pregunte dónde se crea el eje funcional y cómo lo encuentra cada corte posterior. Una respuesta práctica genera confianza; un folleto de la máquina no.
¿Qué tramos merecen una ruta integrada?
Comencemos con el plano. ¿El cuerpo básico es rotacional? ¿Tiene puertos indexados, chaveteros, superficies planas, cavidades, orejetas o trabajo posterior? ¿Esos detalles apuntan al mismo orificio, hombro, diámetro o cara? Tres respuestas afirmativas colocan el torneado-fresado en la lista de revisión.
La brida de motor de precisión y la tapa frontal publicadas por Liqin ofrecen un ejemplo útil del producto. ¿Qué controla la ubicación del motor? El orificio del cojinete, el pivote piloto y la cara frontal. ¿Qué añade otra familia de operaciones? Los detalles de montaje. ¿Necesita un ejemplo del lado del eje? El eje de salida de la caja de engranajes personalizada de Liqin integra escalones, ranuras, superficies planas y trabajos relacionados con estrías en la misma discusión.
Condición de dibujo | Valor probable del torneado de laminación | Por qué |
Puertos indexados ubicados desde un orificio | Alto | El eje del orificio y la alineación del orificio permanecen juntos. |
Chavetero relacionado con un hombro girado | Alto | Las referencias angulares y axiales permanecen conectadas. |
Trabajo trasero después de la separación | De medio a alto | Un sistema de recogida de subhusillo planificado puede reemplazar un accesorio de banco. |
Pared delgada bajo presión de la mandíbula | Condicional | Menos agarres ayudan, aunque la distorsión aún puede conducir |
Eje liso; un orificio transversal tolerante | Bajo | ¿Para qué pagar por la integración cuando un accesorio de perforación funciona? |
Carcasa ancha, mayormente prismática | Bajo | Deje que una fresadora de 4 o 5 ejes haga su trabajo natural. |
Rectificado o tratamiento térmico entre cortes | Condicional | La cadena de datos debe romperse de todos modos. |
¿Aún no te decides entre las familias de procesos? ¿Ves la carcasa redonda en la pantalla? La guía de Liqin para torneado versus torneado-fresado traza el orificio, el piloto, la cara y el puerto. ¿Hay caras más parecidas a bloques? Para una comparación más amplia, consulta la comparación de Liqin para torneado-fresado de 3 ejes, 5 ejes y fresado-torneado .
Construyendo la ruta en la máquina
¿Puede una máquina capaz de salvar una secuencia débil? No. La ruta aún debe proteger la rigidez, el acceso, las astillas y los puntos de referencia.
1. Comience con el ensamblaje. ¿Qué orificio o diámetro determina la rotación? ¿Qué cara detiene la pieza axialmente? ¿Qué detalle controla la orientación? Márquelos antes de elegir las herramientas.
2. Dibuja la mordaza. Muestra el punto de contacto, la superficie de tope, la longitud de la mordaza, el tamaño de la pieza, la protrusión y las secciones delgadas. ¿Resiste la mordaza el par de torsión y la carga lateral de la herramienta motorizada sin aplastar la pieza?
3. Desbaste la pieza mientras esté rígida. Elimine el exceso de material antes de abrir aberturas amplias o cortar superficies delgadas. Deje un margen de acabado intencional.
4. Complete el grupo rotacional en conjunto. El orificio, el piloto, el asiento del cojinete, el hombro, la ranura y la cara del sello a menudo se realizan en una sola sujeción controlada.
5. Alcance los detalles fresados con el ensamblaje práctico más corto. ¿La simulación incluyó las mordazas reales, la tuerca de sujeción, la punta del husillo, la torreta, el material restante y el movimiento de retracción? Un simple registro de la herramienta de corte no es suficiente.
6. Siga la viruta. ¿Adónde irá una cinta de torneado cuando el eje C se indexe? ¿Puede una viruta regresar a través de una cavidad? ¿Qué rebaba se forma donde una broca penetra en el orificio?
7. Planifique la transferencia. Prepare una superficie de recogida; luego decida, característica por característica, qué se puede trasladar a la segunda empuñadura.
8. Inspeccione la pieza liberada. El tamaño en el mandril puede ocultar la deformación elástica. Deje que el método acordado, no la costumbre, determine la aceptación.
¿Necesita más detalles sobre los límites del equipo? ¿Dónde se encuentran los límites del equipo? Estos límites se aclaran enel artículo de Liqin sobre herramientas motorizadas : comience con el alcance, el desplazamiento y el corte en sí.
¿Cómo debe realizarse la inspección después de la función?
¿Qué demuestra que la integración funcionó? No una lista de tamaños de características que cumplen con los requisitos. El marco de inspección debe reconstruir las mismas relaciones funcionales utilizadas en el mecanizado.
Requisito funcional | Verificación útil | Atajo débil |
Posición del puerto con respecto al eje del orificio | CMM a partir del orificio definido y el datum axial. | Diámetro del orificio solamente |
Orientación de la cara con respecto al eje | CMM o método de medición de excentricidad adecuado desde el eje funcional | Una lectura de espesor |
Reloj plano o con ranura para llave | CMM o calibre dedicado desde el datum angular | Medición desde un borde arbitrario |
Función y ubicación del hilo | Calibre de rosca correcto más posición donde sea necesario | Verificación visual |
Redondez de la pieza liberada | Medir después de soltar y estabilizar. | Lectura en el mandril |
Relación trasera después de la transferencia | Inspeccione desde el sistema de referencia original. | Nuevo datum conveniente |
¿Qué puede hacer una sonda integrada en la máquina? Una sonda puede levantar el bastidor de trabajo. Puede tomar muestras de una superficie. Puede revelar desviaciones antes de que se empaquete la última caja. El ajuste de la herramienta y las comprobaciones de herramientas rotas también aparecen en la guía de sondeo de máquinas herramienta de Renishaw . ¿Qué queda fuera de su alcance? Eliminar una viruta detrás de una mordaza o rigidizar una pared elástica.
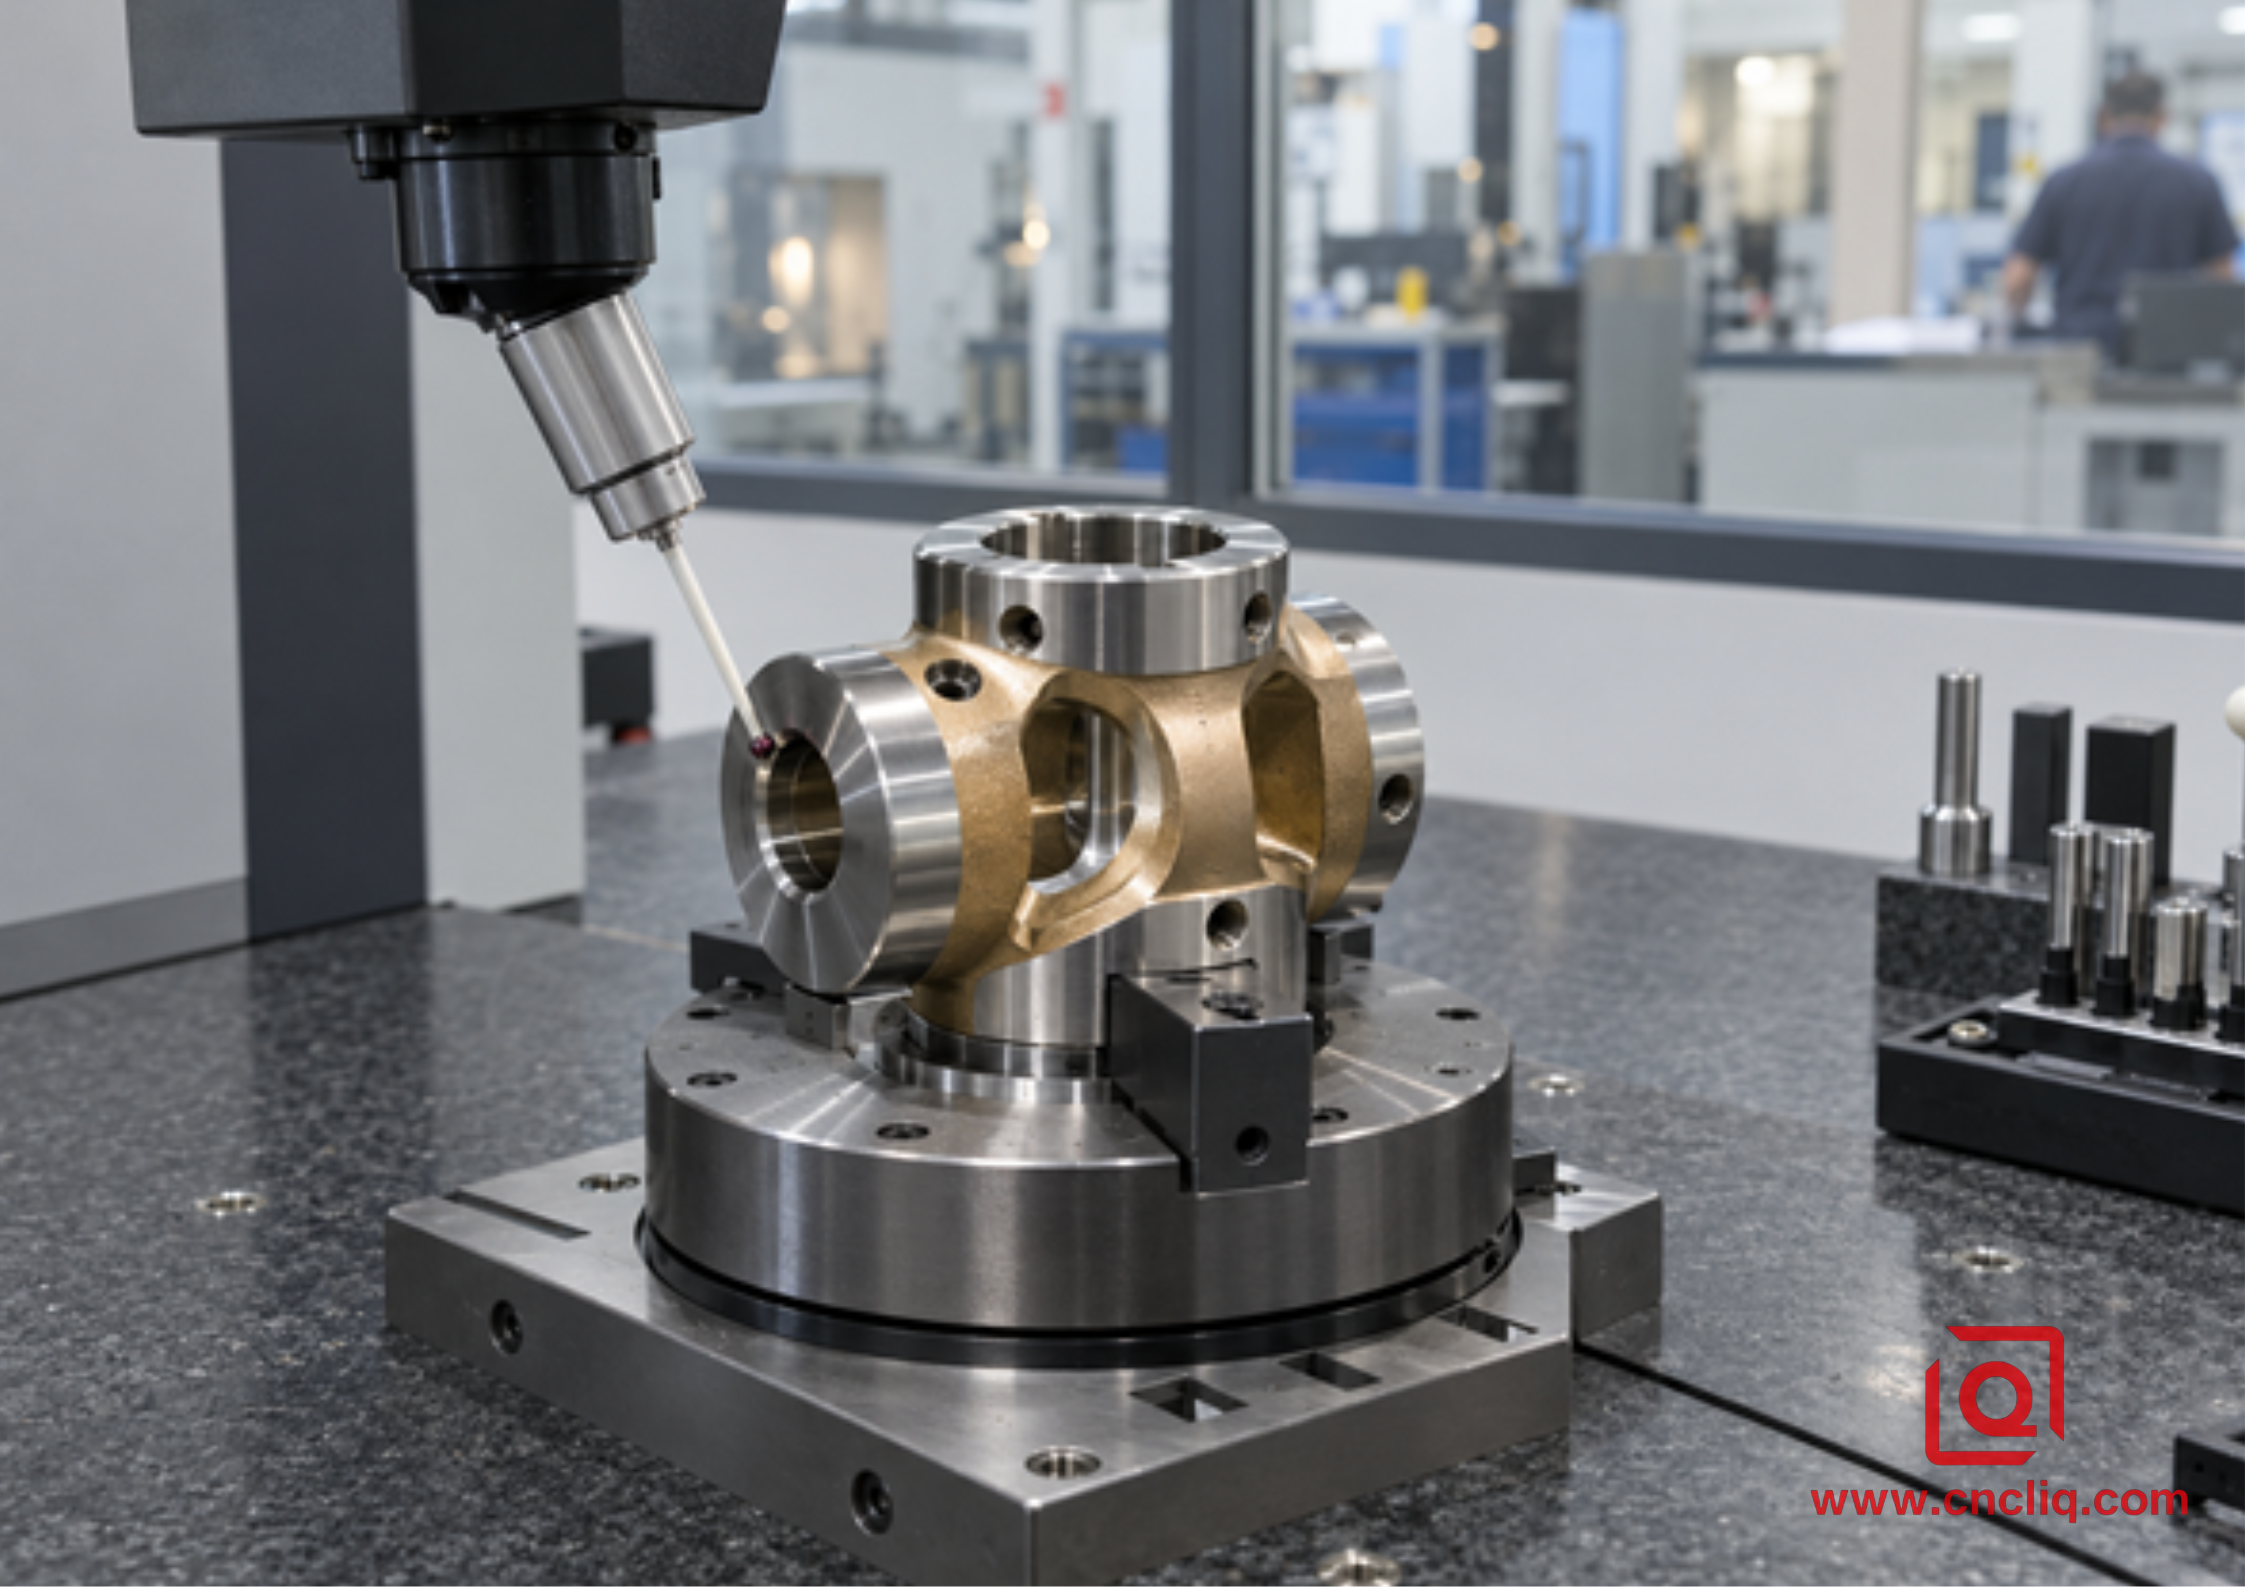
Acordar las pruebas antes de la producción. ¿Es suficiente un informe de la primera muestra? ¿El pedido requiere un mapa completo de CMM, un certificado de material, un informe de recubrimiento, trazabilidad o un estudio de capacidad sobre características específicas? Encontrar un documento faltante después del embalaje no ayuda a nadie.
Caso de cliente anónimo: Soporte robótico de acero inoxidable para la muñeca
Este es un caso compuesto anonimizado basado en el alcance de mecanizado personalizado publicado por Liqin. Su propósito es mostrar la lógica del proceso. La geometría y los detalles del proceso son ilustrativos; solo un plano del cliente y un plan de calidad aprobados podrían establecer requisitos vinculantes.
Un comprador de automatización presentó un portamuñecas compacto de acero inoxidable. ¿Qué contenía el modelo? Dos diámetros de rodamiento, un orificio para cable, una horquilla descentrada, tres orificios de lubricación radial, una zona de apoyo para llave y una rosca trasera. ¿Dónde se ubicaba el conjunto de acoplamiento? En el eje del rodamiento y la superficie de tope axial.
La primera ruta parecía normal: tornear el orificio y los diámetros, luego fresar la horquilla, el asiento y los agujeros. Durante la revisión DFM, se detectó un detalle incorrecto. La fijación de fresado se ubicaba desde una superficie exterior sin acabado. ¿Se podría haber detectado una mayor inspección? Sí. ¿Se podría haber evitado? No.
El concepto revisado mantuvo el orificio, los asientos de los cojinetes, la cara de tope, la abertura de la horquilla, el espacio para la llave y los orificios radiales en un centro multitarea. El material a granel se eliminó mientras la sección estaba rígida. A continuación, se instaló el grupo de cojinetes. El movimiento del eje C ajustó los ángulos de los orificios; el recorrido del eje Y alcanzó la horquilla descentrada. Posteriormente, un diámetro preparado entró en el subhusillo para la rosca y la cara de corte.
¿Fue realmente una sola sujeción? No. El plan de control indicaba que la transferencia del husillo constituía un segundo estado de sujeción. El comprador podía observar la superficie de recogida, la presión y la comprobación de la pieza liberada.
¿Cómo funcionaba la reconstrucción de la inspección? La máquina de medición por coordenadas (MMC) utilizaba el orificio del rodamiento como eje y la superficie de tope como referencia secundaria. La horquilla, los orificios y el trabajo trasero se evaluaban a partir de ese marco. No fue necesario realizar una reclamación de tiempo de ciclo significativa. El resultado útil fue un proceso que los departamentos de fabricación, calidad y compras podían analizar antes de realizar el pedido.
¿Cuándo es mejor tener dos máquinas?
¿Una pieza de operación mixta se mecaniza automáticamente en una fresadora-torneadora? No. Un collarín simple con un orificio de holgura generoso puede ser más rápido en un torno con una taladradora. Un cuerpo ancho con cavidades planas puede ser adecuado para una fresadora de 5 ejes. En grandes volúmenes, ¿podrían dos máquinas trabajar en paralelo y producir más que un solo ciclo elegante? Sí, es posible. En una línea de producción, el equilibrio puede primar sobre la elegancia.
Ahora, incorpore el tratamiento térmico, el rectificado cilíndrico o el recubrimiento a mitad del proceso. ¿Sigue siendo una sola cadena? No. El traspaso se vuelve inevitable. El trabajo de ingeniería se centra entonces en establecer datos intermedios estables y disponer de suficiente material para el proceso posterior.
¿Qué precio merece comparación? El precio de un componente aceptado, no el de una sola hora de máquina. Incluya la programación y la simulación en la hoja de cálculo. Añada los accesorios, las configuraciones, las colas, el transporte, el trabajo en curso, el desbarbado, la inspección y el riesgo que supone un desecho tardío. ¿Qué reloj importa? Tres relojes, entonces: el de corte de metal, el de trabajo manual y el de días calendario transcurridos.
Nueve notas sobre solicitudes de cotización que vale la pena anotar
1. ¿El modelo 3D nativo y el dibujo controlado muestran la misma revisión?
2. Indique el grado del material, su estado o temple, la forma en que se almacena, la necesidad de certificado y la regla de sustitución.
3. ¿Qué eje, cara y referencia angular sitúan la pieza en el ensamblaje?
4. Indique la cantidad de prototipos, el lote normal, la demanda anual y el intervalo de repetición.
5. Defina las reglas relativas al borde, la rebaba, la limpieza, el aspecto estético, el acabado, el enmascaramiento y el empaquetado.
6. Indique qué límites se aplican después del recubrimiento, el tratamiento térmico o el rectificado.
7. ¿Cuántas pinzas utiliza la ruta propuesta? ¿Qué configuración de máquina y plan de transferencia se utilizarán?
8. ¿Qué registros deben enviarse: primer artículo, CMM, material, recubrimiento, trazabilidad, capacidad o resultados de medición?
9. ¿Qué componentes se acoplan a la pieza y cómo se manifiesta un fallo durante el montaje?
¿Tienes un candidato idóneo? Envía el archivo STEP y el dibujo técnico a través de la página de contacto de Liqin . Incluye el material, la cantidad, el acabado y todas las dimensiones que abarquen desde un plano de referencia torneado hasta un detalle fresado. Este es un problema funcional que el equipo puede presupuestar.
Haz clic aquí para tu consulta 👆
Preguntas frecuentes
1. ¿Una sola configuración significa que la pieza nunca se vuelve a sujetar?
No necesariamente. La transferencia del husillo principal al secundario es otra forma de sujeción. Pregunte sobre el diámetro de recogida, la longitud de contacto, la superficie de tope, la presión, la condición de separación y la verificación posterior a la liberación. La ventaja radica en una transferencia interna planificada, no en la ausencia de las leyes físicas de la sujeción.
2. ¿Es lo mismo un torno con herramientas motorizadas que un centro de torneado y fresado?
No. Una configuración de torneado-fresado más avanzada puede incluir un recorrido en Y útil, un husillo de fresado giratorio, un husillo opuesto y un almacén de herramientas de mayor capacidad. Estos son procesos diferentes. Compare los movimientos necesarios con el plano antes de confiar en la etiqueta.
3. ¿El torneado-fresado siempre mejora la tolerancia?
No. Elimina ciertas posibilidades de perder el punto de referencia durante el reajuste externo. La deformación del mandril, la deflexión de la herramienta, el calor, el estado del husillo, el comportamiento de la transferencia y la medición aún pueden influir en el resultado. Una pieza liberada y estabilizada, inspeccionada a partir de puntos de referencia funcionales, proporciona la evidencia.
4. ¿Puede el torneado-fresado ser económico para prototipos?
A veces. Tres dispositivos de fijación, indicaciones repetidas y varias transferencias de inspección pueden costar más que la programación y simulación adicionales. Para un componente torneado simple con un orificio suelto, la respuesta es la inversa. Compare el recorrido completo y el riesgo de entrega.
5. ¿Qué información mejora más la precisión de las cotizaciones?
Envíe las revisiones del modelo y del plano correspondientes, el material, el estado del stock, las cantidades, el acabado, los puntos de referencia, las relaciones geométricas, las roscas, las reglas de borde, los registros de inspección y las necesidades de entrega. Marque la característica que ubica la pieza en el ensamblaje. Una breve descripción del componente de acoplamiento y el modo de falla suele proporcionar una retroalimentación mucho más precisa sobre el diseño para la fabricación (DFM).
Haz clic aquí para tu consulta 👆
Resumen
El torneado-fresado reduce los errores de manipulación al mantener el eje torneado, las caras, los puertos, las superficies planas, los chaveteros y los detalles posteriores dentro de un mismo plano de referencia. No elimina los riesgos de sujeción, térmicos, de virutas, de transferencia ni de inspección. Elija este método cuando las relaciones críticas justifiquen la integración. Opte por la solución más sencilla cuando no sea así.
Información del contacto
Empresa: Ningbo Liqin Industry Co., Ltd. Mantenimiento diario al cliente y soporte posventa: service@shturl.zhuwanying @cncliq.com
Para nuevas consultas, cotizaciones y pedidos : business@shturl.zhouli @chinaliqin.com
Línea directa: +86 18757148656
Descargo de responsabilidad
Todos los artículos técnicos, especificaciones de materiales, recomendaciones de mecanizado y detalles de tratamiento de superficies publicados en este blog tienen fines meramente informativos y de referencia. Tenga en cuenta que las opiniones generales del blog no sustituyen los acuerdos técnicos firmados. Dado que las piezas personalizadas varían según el número de lote del material, la calibración de la máquina y las tolerancias específicas, las especificaciones de calidad vinculantes se rigen exclusivamente por sus planos CAD aprobados, contratos firmados y planes de calidad formales.
Todos los casos de éxito de clientes que aparecen en este blog han sido anonimizados y depurados minuciosamente. Las métricas de rendimiento, los flujos de trabajo de fabricación y las imágenes que se muestran sirven únicamente para demostrar nuestras capacidades de mecanizado a medida y no representan un estándar universal aplicable a todos los pedidos.
Equipo de fabricación de Liqin
Con 18 años de experiencia en ingeniería de precisión, Ningbo Liqin Industry fabrica componentes metálicos de alta tolerancia para exigentes mercados globales. Nuestras instalaciones de producción, de 6500 m², cuentan con más de 150 máquinas que realizan mecanizado CNC de 4 y 5 ejes, torneado-fresado, extrusión en frío y fundición a presión, todo bajo un mismo techo. Esta configuración nos permite gestionar proyectos de forma integral, desde los conceptos iniciales de CAD hasta los envíos finales.
Gestionamos el control de calidad sin concesiones. Tratamos las tolerancias estrictas con la disciplina de ingeniería que requieren. Con el respaldo de las certificaciones ISO 9001, ISO 13485 e IATF 16949, nuestros ingenieros de control de calidad realizan rigurosos controles IPQC, FQC y OQC en cada lote de producción. Desde el mapeo dimensional CMM y el perfilado óptico hasta las pruebas de dureza y niebla salina, validamos sus especificaciones críticas desde el principio, para que reciba componentes listos para su instalación sin complicaciones de ensamblaje ni costosas paradas de línea. Además de la fabricación, puede contar con nosotros para tiempos de respuesta de dos horas a nuevas solicitudes de cotización, soporte directo para el muestreo de prototipos y envíos de exportación sin contratiempos en Europa, Norteamérica, Asia y Oceanía.
Agradecemos sus consultas y muestras. Visite nuestro sitio web o contáctenos directamente para obtener un presupuesto competitivo.
