 Español




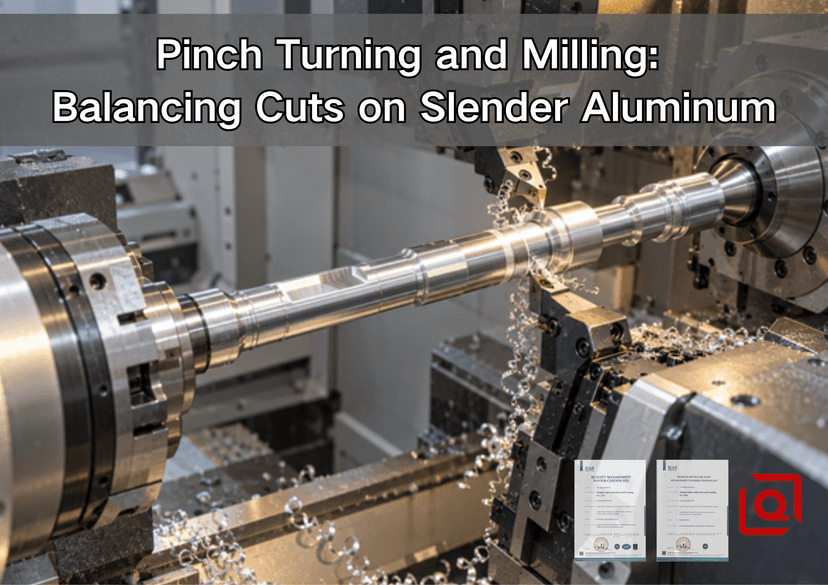
¿Sigues intentando aflojar un eje de aluminio delgado que está justo al lado del mandril, pero mal centrado? A todos nos ha pasado. El acabado se ve bien, la carga del husillo es baja, pero entonces el micrómetro detecta un exceso de material justo donde la pieza tenía más margen de flexión. Este artículo trata sobre ese problema y sobre cuándo vale la pena usar dos herramientas opuestas.
Una breve advertencia antes de la parte ingeniosa: el torneado por presión cumple una función a la perfección. Puede reducir la carga lateral en un tramo flexible. No elimina el calor, el par, la fuerza axial, la deformación de la pieza, el desgaste del centro ni la holgura de la torreta. Tenga en cuenta esta distinción y el resto del proceso tendrá sentido.
Una nota práctica antes de la teoría.
Un ensayo del cuaderno. La herramienta superior hacía el trabajo; la inferior, en cambio, era más bien un mero espectador. Se podía apreciar en las virutas antes de que las barras de carga lo hicieran evidente. Viruta superior: rizos apretados. Viruta inferior: una fina cinta plateada, y luego un nido de pájaro. Nos detuvimos ahí.
Se volvió a comprobar la línea central con la barra de prueba. La estación inferior estaba baja, no mucho, pero lo suficiente. Su soporte también sobresalía 6 mm más porque alguien necesitaba espacio para la línea de refrigerante. Movimos la línea, acortamos el soporte, colocamos dos bordes del mismo lote y empezamos de nuevo.
La segunda pasada sonó aburrida. Bien. El eje también parecía estar bien: sin exceso de material a mitad de camino. Eso es lo que busco en el torneado por presión. No es un ciclo espectacular, simplemente ambas herramientas realizan un trabajo prácticamente igual mientras la broca endeble se mantiene donde el programa cree que está.
Hay inconvenientes. El calor persiste. El par motor también. Un centro sucio no se limpia porque hay dos torretas. Las virutas son aún peores; ahora hay dos corrientes buscando una superficie acabada para rayar. Apuntamos una hacia adelante y la otra hacia abajo, y luego observamos tres ciclos completos antes de darlo por resuelto.
No usaría esa configuración para cinco piezas. Requiere demasiadas pruebas. Para un pedido repetido, la respuesta es diferente. Tampoco escribiría "usar torneado por presión" en un plano. En el plano se especifica la función (excentricidad, rectitud, diámetro, acabado, referencia) y se deja que el taller elija el método.
Nota sobre el material de ese trabajo: barra extruida 6061-T6, se requiere certificado. No se trata solo de "aluminio". La forma del material importa. También importa el orificio central permitido. Esas dos líneas en la solicitud de cotización ahorraron más tiempo que otra página de tolerancias generales.
¿Pasada final? Una herramienta controlaba el cojinete de sellado en esta pieza. Usamos ambas para el desbaste, mantuvimos el centro y luego dejamos que el borde superior se ajustara a su tamaño. El siguiente trabajo podría ser diferente. Medir la pieza libre, anotar los puntos de apoyo y decidir en función de la evidencia.
1. Qué significa el giro de pinza en la máquina
Imagínese un corte exterior normal. El inserto corta el metal de la barra giratoria, pero también la empuja lateralmente. Cerca del mandril, no hay problema. Más lejos, una sección reducida cede un poco. La herramienta elimina entonces menos material en esa zona y el diámetro final aumenta.
Ahora, introduzca una segunda herramienta desde el otro lado. Coloque ambas puntas aproximadamente en la misma posición Z. Si realizan cortes similares, una empuja hacia arriba mientras que la otra empuja hacia abajo. El eje ya no tiene que resistir la carga radial completa desde una sola dirección.
Boceto sencillo. Realidad compleja.
Algunos términos se mezclan, así que aquí está la versión de la tienda:
1. El torneado por presión simétrico implica que herramientas opuestas corten la misma banda local.
2. El torneado en cadena implica que una herramienta sigue a la otra. Primero el desbaste, después el acabado. Es útil para reducir el tiempo de ciclo, pero no proporciona el mismo equilibrio de fuerzas local.
3. El fresado por presión consiste en dos fresas motorizadas que trabajan en las caras opuestas de una pieza larga con forma de nervadura o cuchilla.
4. El mecanizado con doble husillo implica que un husillo principal y un husillo secundario comparten la pieza. Eso por sí solo no constituye mecanizado por presión.
El control y el postprocesador son tan importantes como la herramienta en sí. La guía de configuración de torretas múltiples de Autodesk requiere torretas opuestas y un postprocesador compatible. Su procedimiento de torneado de precisión PartMaker aborda el uso de herramientas independientes, el margen de acabado, un portaherramientas principal y el modo de sincronización correcto. Por cierto, son buenas preguntas para un proveedor. "¿Cómo se sincronizan los canales?" proporciona más información que "¿Es una torreta doble?".
¿Agujero plano o transversal en la impresión? Retrocedamos un paso. Esa disyuntiva se aborda en la guía de Liqin para elegir el mecanizado de 3 ejes, 5 ejes o fresado-torneado : ¿combatir la flexión o mantener las características en un solo plano de referencia?
2. El material se corta bien. El eje aún se mantiene elástico.
Una observación de una prueba inicial: viruta limpia, carga de husillo ligera, tamaño medio deficiente. Nada contradictorio en ello.
El aluminio generalmente requiere menos fuerza de corte que el acero. Además, es mucho menos rígido. El aluminio común 6061-T6 tiene un módulo elástico cercano a los 69 GPa. El artículo sobre mecanizado publicado por el NIST analiza la fuerza de torneado relativamente baja del aluminio y la importancia de usar herramientas afiladas con ángulo de ataque positivo para los grados dúctiles.
La geometría es el factor determinante aquí. En el modelo simple de voladizo, la deflexión es proporcional a la fuerza multiplicada por el cubo de la longitud sin soporte, dividida por 3EI. Para una sección circular, I depende del diámetro elevado a la cuarta potencia.
¿Qué significa eso sin los símbolos?
1. Si se duplica la longitud libre, el movimiento idealizado se vuelve ocho veces mayor.
2. Si se reduce a la mitad el diámetro, se vuelve dieciséis veces más grande.
3. Si se acerca el nivel de apoyo al punto de corte, toda la situación puede cambiar.
Son advertencias, no resultados de mecanizado garantizados. Una pieza real puede tener un punto giratorio, un soporte fijo, un casquillo guía, un hombro o un subhusillo que modifiquen las condiciones de contorno. Aun así, las matemáticas explican por qué reducir el avance suele ser decepcionante. La geometría larga y delgada sigue siendo larga y delgada.
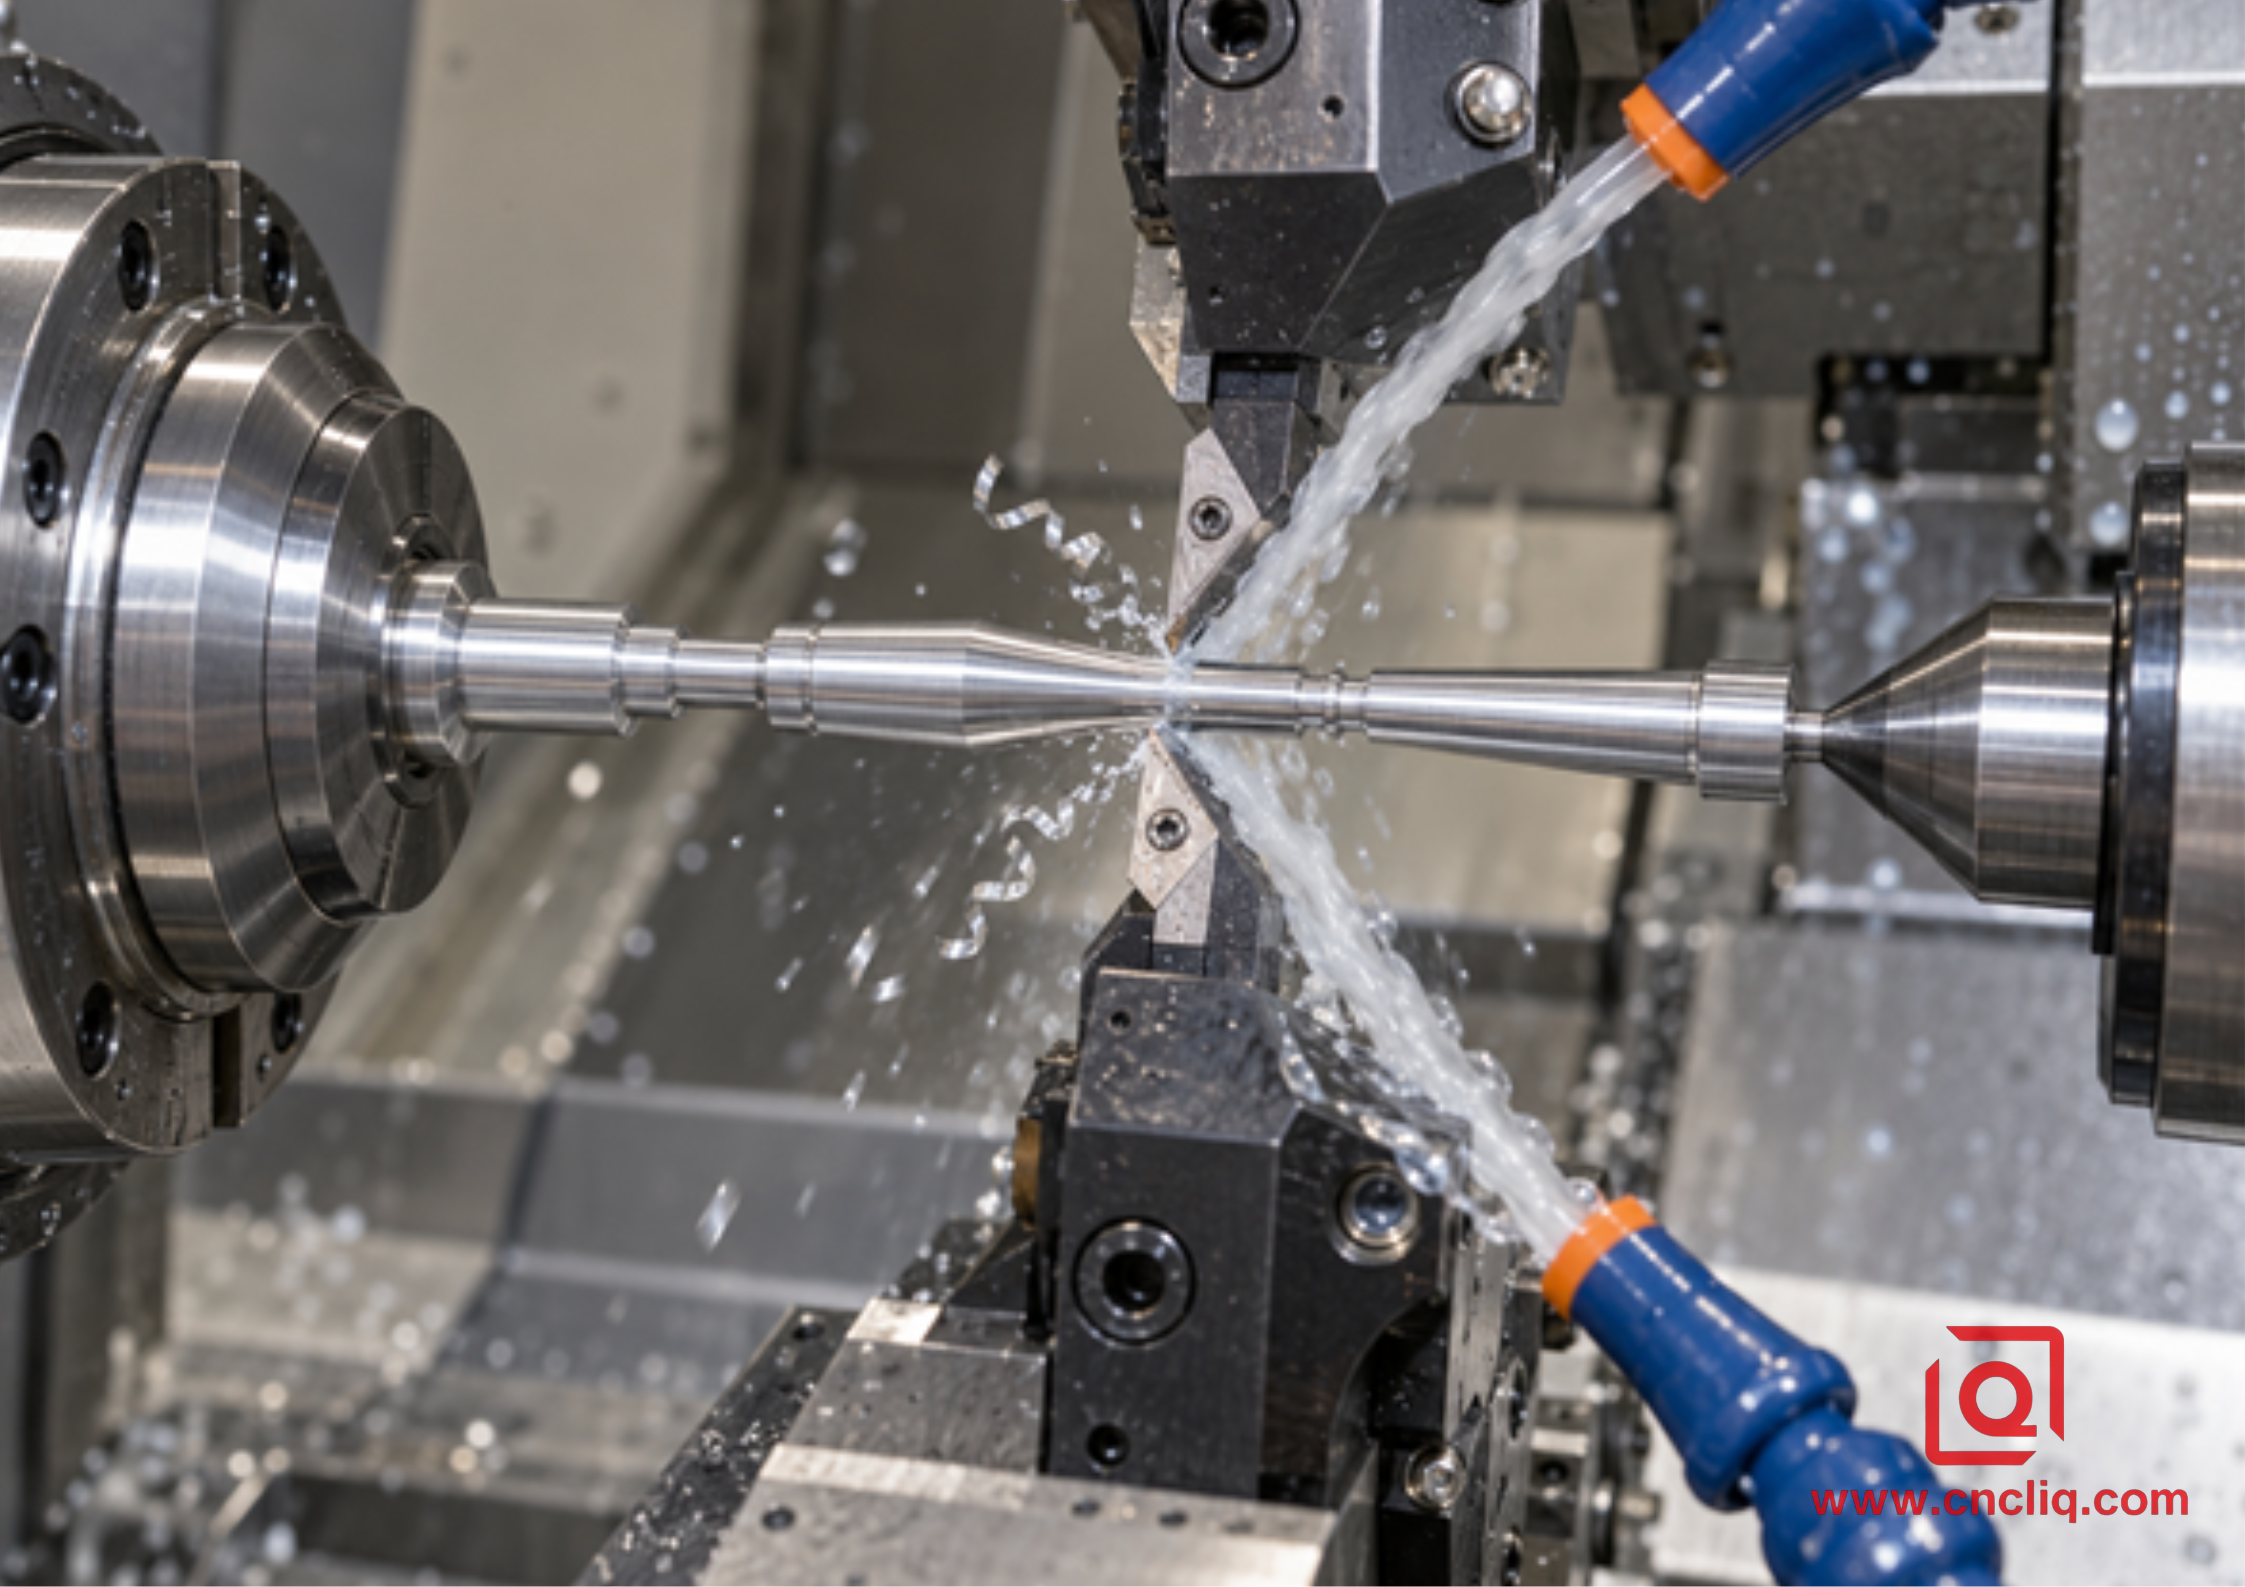
Dos herramientas son útiles cuando sus cargas radiales son realmente similares. No basta con usar el mismo inserto. En una ocasión, encontramos un soporte que sobresalía más porque la línea de refrigerante necesitaba espacio. Misma caja de insertos, misma profundidad programada, diferente rigidez. La torreta inferior apenas compartía la carga.
Comprueba los pequeños detalles:
1. Altura central.
2. Preparación del radio y del borde de la nariz.
3. Soporte saliente.
4. Profundidad real en cada lado.
5. Desgaste en los bordes.
6. Forma de la viruta y distribución de la carga.
Si un borde acumula aluminio, el equilibrio cambia durante el proceso. El código no se movió. La fuerza sí.
3. Cuando dos herramientas se ganan su lugar
¿Me dedicaría a fabricar cinco prototipos mediante torneado por presión? Probablemente no. La configuración y las pruebas pueden costar más que el tiempo de corte ahorrado. Un centro giratorio y una herramienta que requiera paciencia podrían ser la mejor opción.
Una familia repetitiva de varillas de actuador es diferente. Lo mismo ocurre con un muñón largo controlado para lograr una excentricidad total en el punto medio. Ahí es donde la planificación adicional puede resultar beneficiosa.
Ruta | Buen ajuste | Ventaja principal | Observa atentamente |
Herramienta única | Proyección corta y firme | Sencillo y rápido de demostrar. | Impulso de la sección media |
Contrapunto, soporte o casquillo guía | Eje largo con una superficie de apoyo utilizable. | Rigidez cerca del borde | Presión, marcas, alineación |
Giro de pinza simétrico | Ejes delgados y repetidos en torretas opuestas | Menor carga radial neta | Herramientas incompatibles y virutas enredadas |
Siga girando | Trabajos de obra gruesa y de acabado coordinados | Ciclo más corto | La herramienta trasera sigue una superficie caliente en movimiento. |
fresado de precisión | Costillas largas y delgadas entre los ejes de rotación | Cargas opuestas sobre una sección débil | Fase, colisión, cambio de rigidez de la pared |
No seleccione un proceso basándose únicamente en L/D. Marque la característica controlada. ¿Es el diámetro del sello? ¿Rectitud a lo largo de todo el eje? ¿Excentricidad total con respecto al punto de referencia A? ¿Posición de un orificio transversal? Un cuello corto con soporte cercano no es lo mismo que un tramo largo y abierto del mismo diámetro.
Otro límite práctico: el acceso. Dos portaherramientas necesitan espacio. También dos flujos de refrigerante y dos trayectorias de viruta. Una brida puede bloquear la torreta inferior. Una horquilla puede alejar la segunda herramienta de la banda crítica. En ese caso, desbaste los diámetros abiertos, mantenga una almohadilla de soporte temporal y termine el área obstruida de otra manera.
4. Demuéstralo antes de subir el corte.
La primera prueba en seco debería parecer casi aburrida. Ambos portaherramientas no tocan el mandril. Ambos no tocan el contrapunto ni el subhusillo. Ninguna boquilla choca con una mordaza. La simulación utiliza la máquina real, no un modelo genérico idealizado.
Las preguntas de nuestra hoja de configuración son sencillas:
1. ¿Ambas puntas de las herramientas están centradas mecánicamente?
2. ¿Se midieron por separado los radios y las longitudes de las dos narices?
3. ¿Pueden los jugadores que sostienen el balón pasar por cada hombro sin quitarse espacio entre sí?
4. ¿Existe una configuración de referencia con una sola herramienta para esta aleación, temple, lote de barras, refrigerante y soporte?
5. ¿Dónde se colocan las piezas de arriba y de abajo?
6. ¿Cómo se medirá la parte libre después de su liberación?
Empiece con una herramienta. Registre el sonido, el viruta, la carga, el ahusamiento y la superficie. Añada la segunda con un contacto moderado. ¿La barra superior está arriba y la inferior está inactiva? Haga una pausa. No corrija esto con un desplazamiento hasta que se conozca la causa.
Además, no hay sistema automático de "dos herramientas, doble avance". Cada filo requiere un espesor de viruta y una velocidad superficial válidos. El husillo recibe un par combinado, que se transmite al mandril. Cada torreta tiene un límite de empuje, lo que dificulta aún más la evacuación de virutas.
Una vez que el ciclo funcione correctamente, anote más de X desfases. Registre el calentamiento, el estado del refrigerante, la regla de cambio de inserto, la diferencia de carga aceptable, la alineación de la boquilla, la presión de soporte, las comprobaciones de la primera pieza y las acciones del operario cuando cambia la viruta. De lo contrario, una buena primera pieza no será más que un buen día.
5. Detalles de aluminio que incomodan a la pareja.
Un dibujo que solo especifica aluminio deja un vacío en el trabajo. Utilice la aleación, el temple y la forma del material. La forma del material también tiene su documentación: ASTM B221 se utiliza para barras, varillas, alambres, perfiles y tubos extruidos; B211 se utiliza para barras, varillas y alambres laminados o acabados en frío. Al colocar las dos barras en el soporte, es posible que presenten diferentes niveles de rectitud e historial de tensiones.
Tampoco se permiten cambios de temple arbitrarios. Los acabados T6, T651 y T351 no son decorativos. Mantenga la aleación y el temple aprobados. La aprobación del diseño es primordial.
Para una prueba general con aluminio forjado, comenzaría con una plaquita afilada, rectificada con precisión y de ángulo de ataque positivo, diseñada para material ISO N. Generalmente pulida. Después, consulte la tabla del fabricante para ese filo, no la que parezca más similar. ¿Carburo de alta calidad, de baja fricción o PCD? La guía de geometría de plaquitas de aluminio de Liqin explica esta elección.
Lo primero que observo es el aluminio adherido a un borde. Una capa plateada se suelda al inserto superior. Su geometría efectiva cambia. La fuerza aumenta en ese punto, el eje se desvía y ahora un ciclo que antes estaba equilibrado produce una conicidad. El artículo sobre la acumulación de material en el borde del aluminio blando explica por qué una alimentación lenta puede provocar fricción en lugar de corte.
Nuestras primeras comprobaciones no son nada del otro mundo: bordes bien alineados, alimentación suficiente para formar una viruta, lubricante aprobado que llega al contacto y salidas de viruta separadas. Observe tres ciclos completos. Una cinta que parece inofensiva en la primera pieza puede estar enrollada alrededor de un cojinete terminado en la cuarta pieza.
El tamaño final merece un plan aparte. En un muñón de sello, suelo preferir dos herramientas para el desbaste y un filo conocido para el corte final mientras el eje permanece apoyado. Una herramienta define el tamaño. En un diámetro abierto largo que aún se resiste, un acabado opuesto puede ser la mejor opción. Primero el dibujo, después la evidencia, y al final el hábito.
Las ranuras y los cortes de separación rompen el equilibrio perfecto. Revise nuevamente la proyección de la hoja, la altura del centro, el ancho de la viruta y el soporte. La guía de ranurado y tronzado de aluminio de Liqin aborda este problema específico.
6. El fresado por pellizco está relacionado, pero no es idéntico.
El fresado por presión se basa en la misma idea general. Se sujeta una nervadura larga o una pieza con forma de cuchilla entre ejes rotatorios. Se fresan caras opuestas cerca de la misma sección. El empuje de una fresa puede oponerse al de la otra.
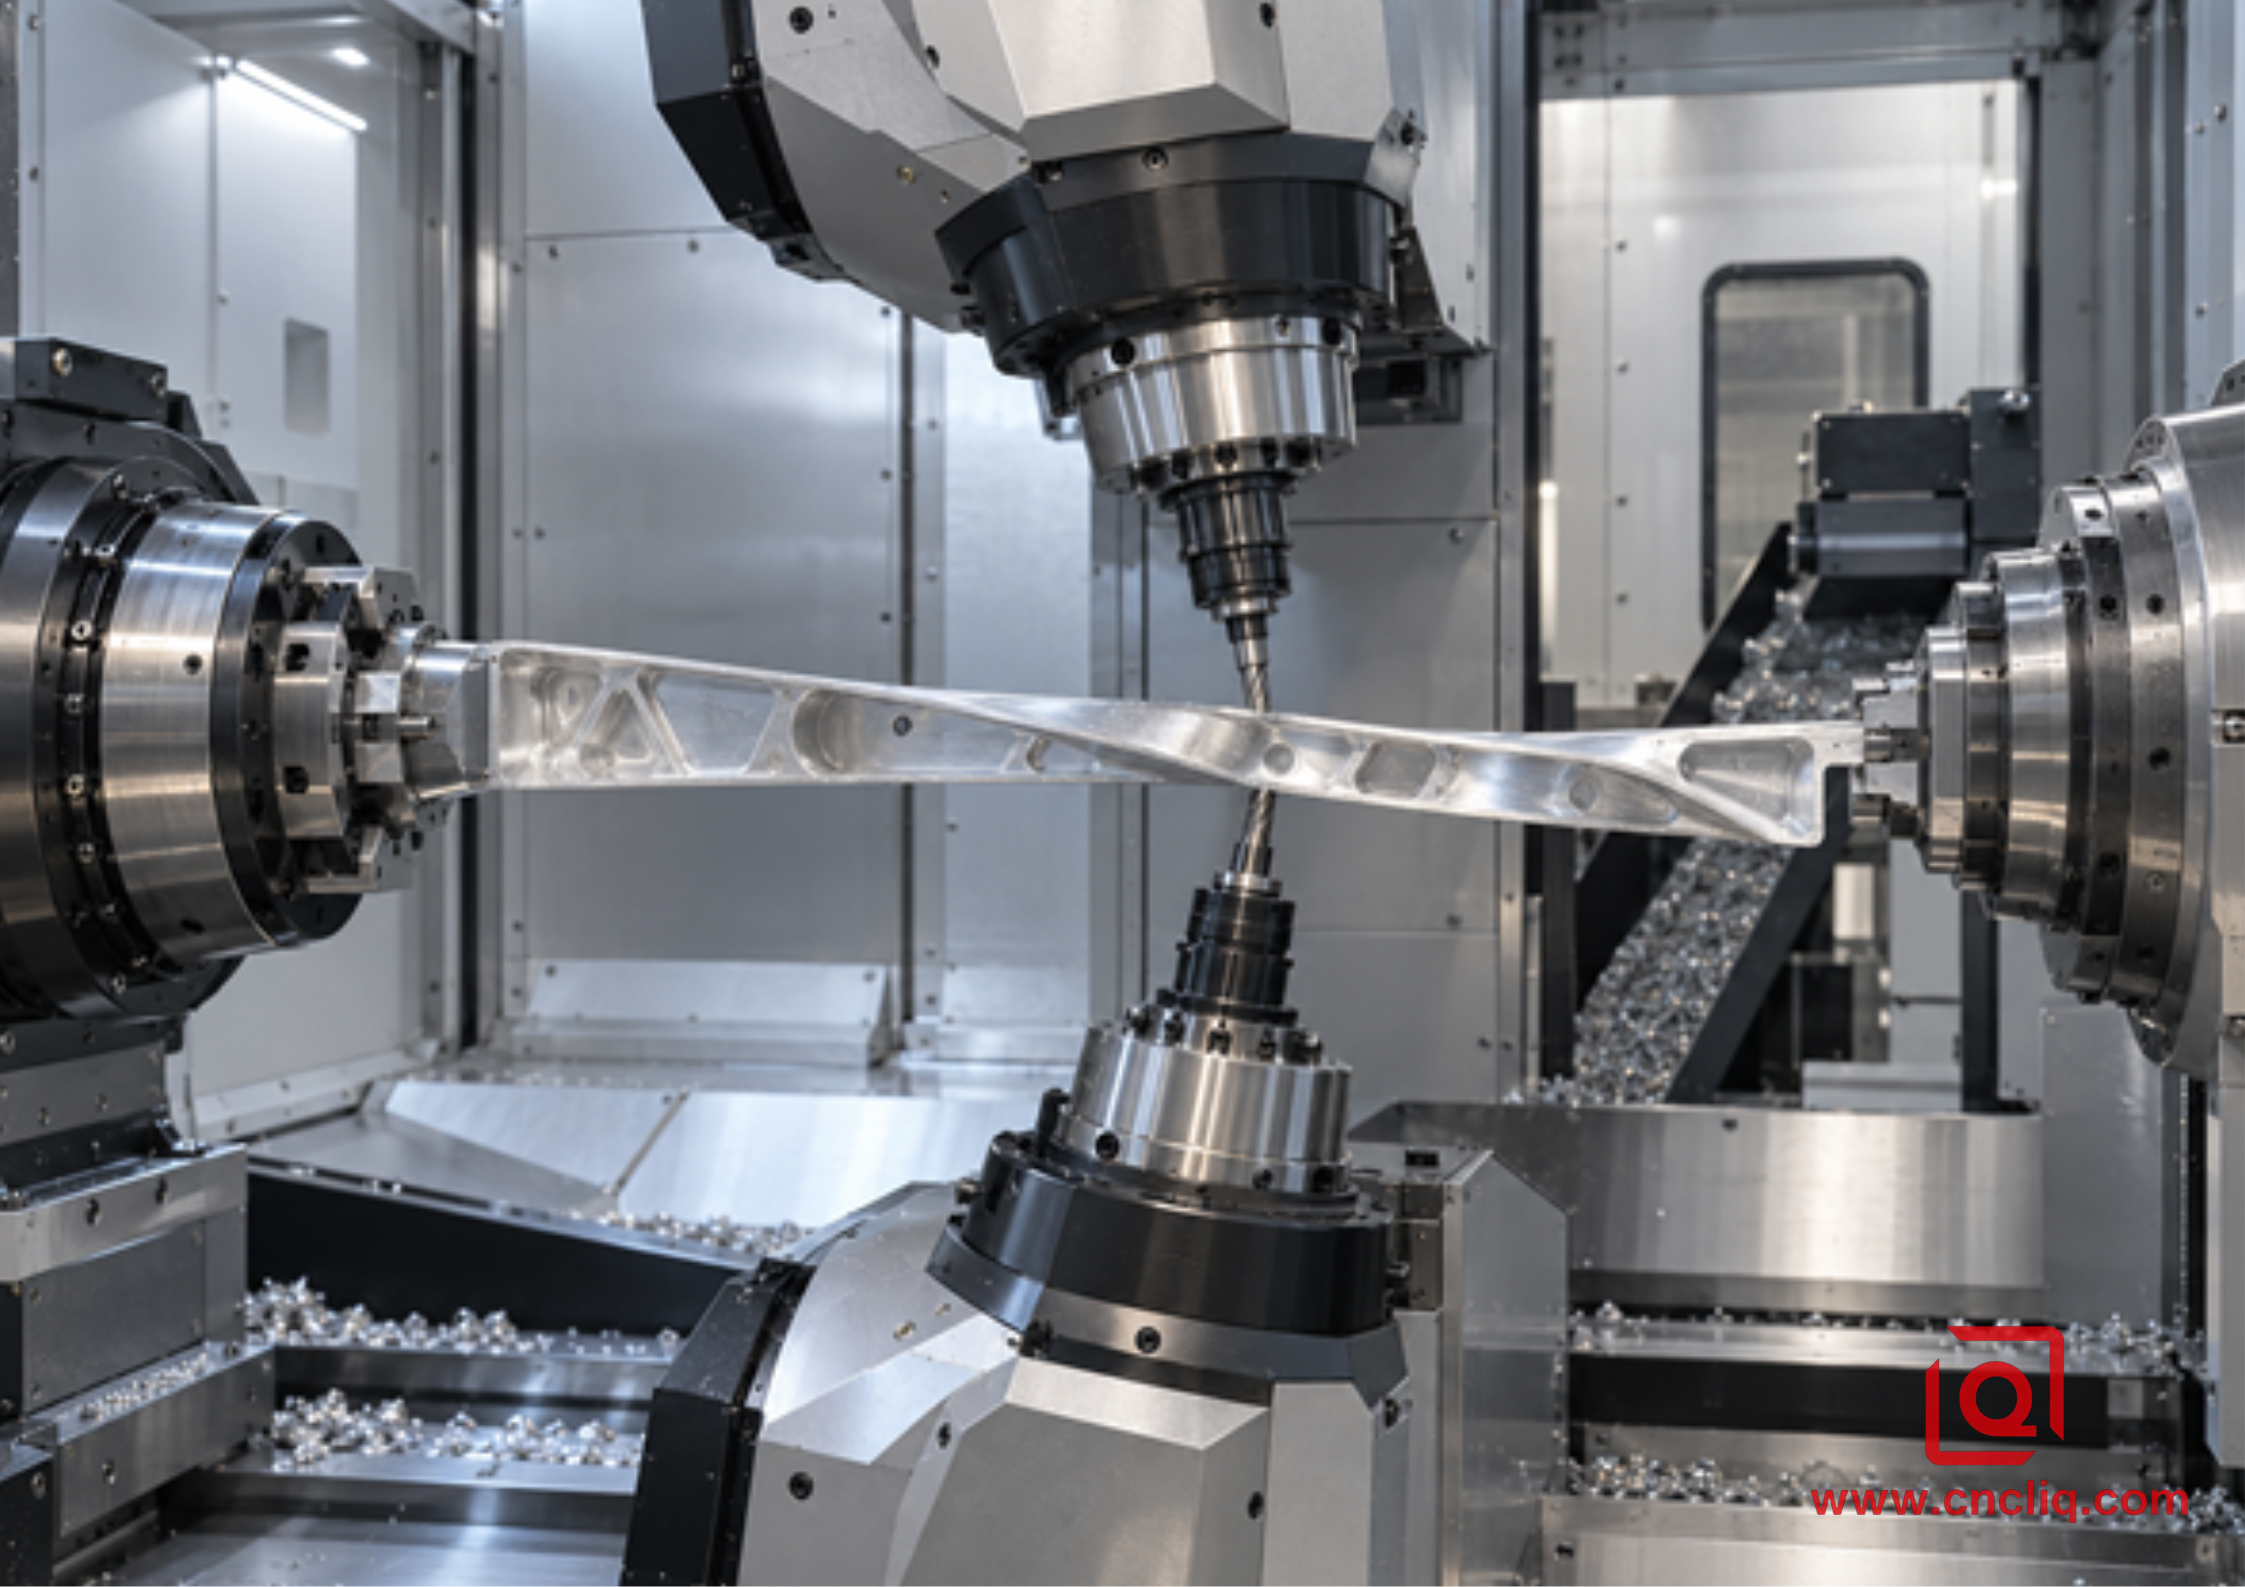
Pero un diente de molienda entra, carga y sale. Un instante después, otro diente toma su lugar. A veces los pulsos se oponen entre sí. A veces se agrupan y la costilla comienza a vibrar. La pared restante también cambia a medida que se abren cavidades y el cono se estrecha.
Esto hace que la orientación de la herramienta, el acoplamiento, la fase del husillo y la simulación de colisiones formen parte del proceso. Un artículo de 2024 sobre el suavizado de la orientación de herramientas gemelas para el fresado por presión resulta útil en este caso: la orientación coordinada no es una configuración CAM meramente estética.
Una superficie plana en un eje: ¿la mecanizaría con fresadora de precisión? No. Normalmente no. Una fresadora-torneadora de eje Y puede mecanizar la superficie plana, la ranura o el orificio transversal mientras la pieza de referencia torneada aún está en el husillo. La guía de torneado de eje Y de Liqin muestra dónde el uso de herramientas motorizadas ya resuelve el problema.
Así pues, la pregunta de la solicitud de cotización se vuelve concreta. ¿Esta sección débil necesita una herramienta de corte opuesta, o una sola herramienta motorizada puede mantener el punto de referencia? Solicite la simulación y el procedimiento de inspección. El número de ejes de la máquina, por sí solo, no es una respuesta.
7. Modos de falla que se pueden oír, ver y medir.
Síntoma | Mecanismo probable | Primeros controles | Dirección correctiva |
El diámetro crece a través del centro. | El empuje radial neto sigue siendo demasiado alto. | Cargas de la herramienta, tramo sin soporte, posición central o de reposo. | Mejorar el apoyo local o reequilibrar la participación. |
Lóbulos repetitivos o bandas testigo alternas | Las herramientas no comparten la carga de forma consistente. | Altura central, desplazamientos X, radios de la punta, desgaste del inserto | Recalificar ambas estaciones y reducir el desajuste. |
El parloteo aparece solo con ambas herramientas. | El acoplamiento dinámico o la fase de corte son desfavorables. | Rigidez de la torreta, velocidad del husillo, espaciado axial, fase | Modifique el espaciado o la velocidad después de la revisión de estabilidad. |
Un flujo de chips envuelve la otra herramienta. | La dirección del chip y el refrigerante interfieren. | Rompevirutas, puntería de la boquilla, avance, orientación de la herramienta | Separe las trayectorias de los chips antes de aumentar la extracción. |
El tamaño es correcto en caliente, pero incorrecto después del lanzamiento. | Crecimiento térmico o recuperación elástica | Temperatura de la pieza, carga de sujeción/soporte, medición en estado libre | Estabilizar y definir la condición de aceptación |
Buen torneado, mala posición de la característica fresada | Error de transferencia de datos o de configuración del eje C/Y | Desplazamiento de trabajo, orientación del husillo, desviación de la herramienta motorizada | Sondear y mecanizar la característica en la misma cadena de referencia. |
8. La inspección debe coincidir con la intención funcional del plano.
Una pieza delgada puede deformarse al liberarse del contrapunto, el soporte fijo, la pinza o el subhusillo. El plano y el plan de calidad deben especificar si la aceptación se produce en estado libre o bajo una restricción funcional definida. Sin este acuerdo, la producción y la inspección de entrada pueden ser internamente consistentes y aun así presentar discrepancias.
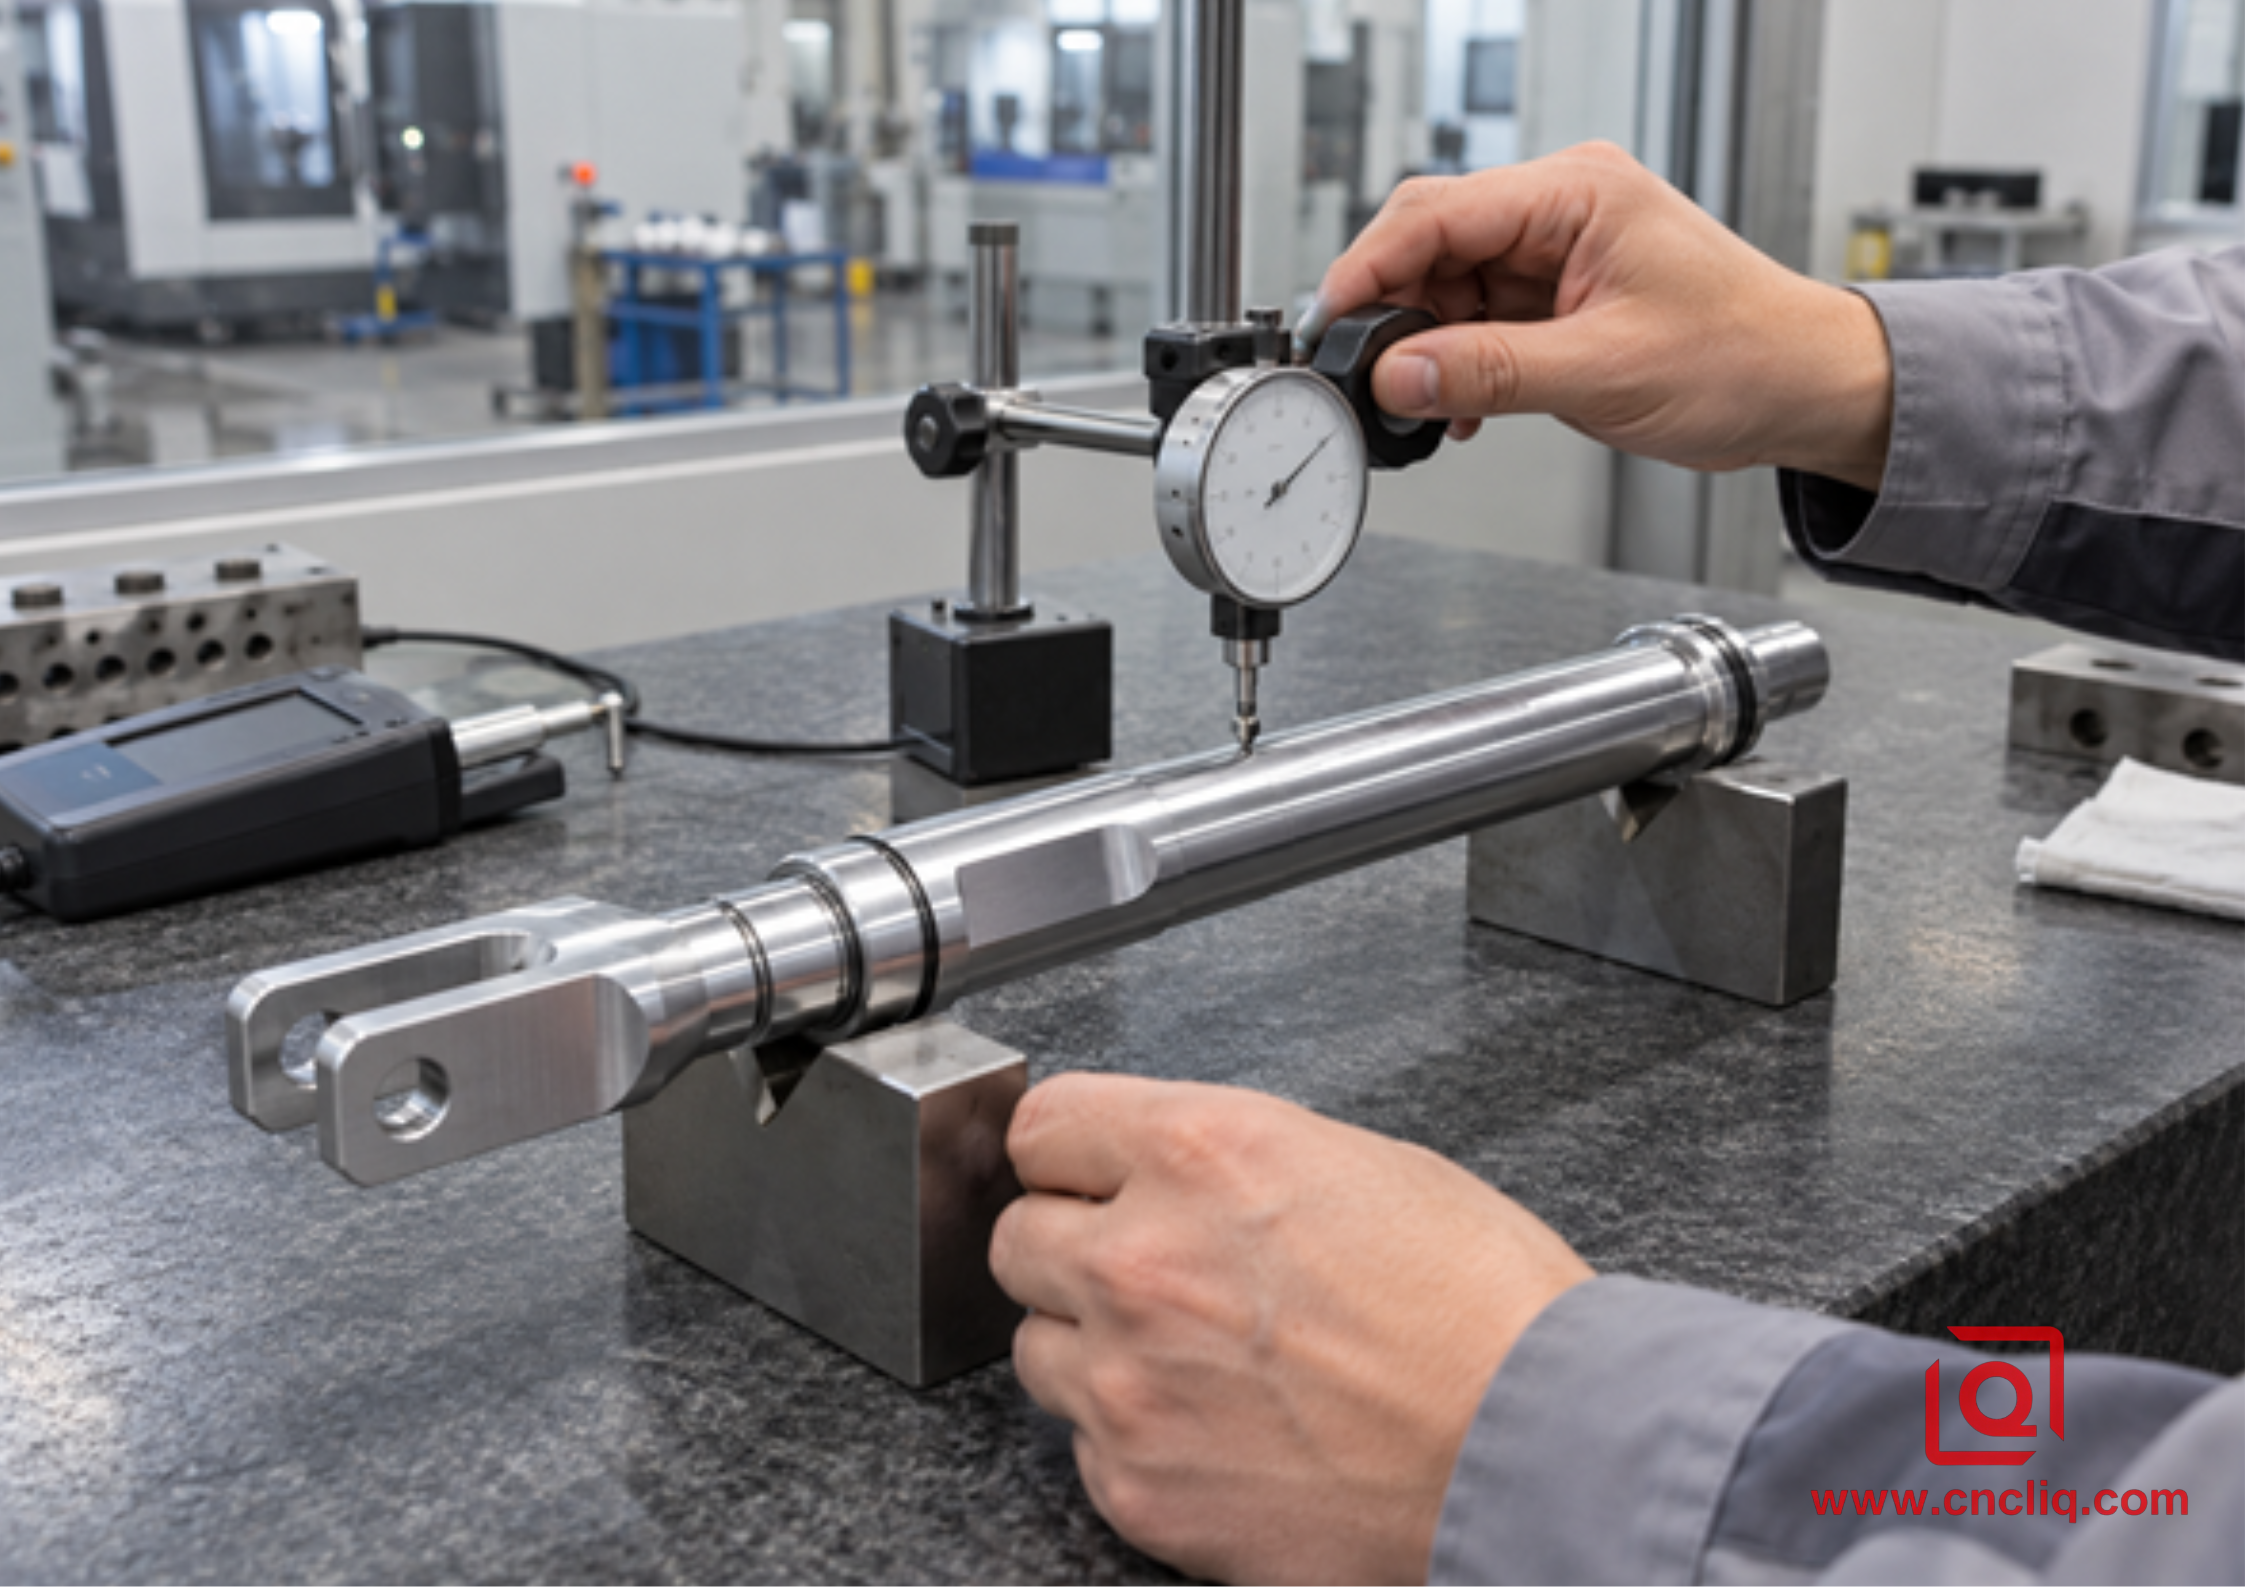
Para medir el diámetro, utilice un micrómetro o un comparador adecuado en las estaciones axiales y ángulos de rotación definidos. Para determinar la rectitud o la excentricidad total, apoye la pieza en los puntos relevantes del plano sobre centros o bloques en V y registre la configuración. Para superficies planas, orificios transversales o horquillas fresadas, utilice una máquina de medición por coordenadas (CMM) o un método óptico vinculado al eje de referencia de torneado. La textura superficial debe medirse con la longitud de corte y de evaluación especificadas, en lugar de juzgarse por el brillo.
El artículo de Liqin sobre tolerancias de diámetro ajustadas en el torneado de aluminio profundiza en la temperatura, la sujeción, la selección de calibres y el control de tendencias. Para ejes largos, consulte también la guía específica para prevenir la deflexión en el torneado de aluminio delgado . Estas páginas conforman un útil conjunto de temas: este artículo trata sobre el mecanizado con fuerzas opuestas, mientras que las guías relacionadas abordan con mayor detalle el soporte de una sola herramienta y el control del diámetro.
9. Un caso compuesto anónimo: varilla actuadora ligera
A continuación se presenta un caso DFM compuesto y anonimizado, basado en condiciones de mecanizado personalizadas comunes; no se presenta como un resultado de producción universal de Liqin. Un comprador europeo de equipos de automatización solicitó una varilla actuadora de 6061-T6 con una sección central larga y reducida, dos muñones de sellado, una horquilla fresada y un orificio transversal para pasador. El plano controlaba los diámetros de los muñones, la excentricidad total con respecto a un eje de referencia principal, la textura superficial de los sellos y la posición exacta del orificio del pasador. La demanda anual era lo suficientemente alta como para justificar una prueba específica, pero no lo suficiente como para justificar un nuevo troquel de conformado.
La ruta inicial consistió en un desbaste con una sola herramienta y un contrapunto giratorio, seguido de un fresado en una segunda máquina. La prueba en taller identificó tres riesgos: la reducción del tramo central se alejó de la herramienta de desbaste, la configuración de la horquilla creó una segunda cadena de referencia y, ocasionalmente, virutas largas en forma de cinta marcaron el muñón terminado.
La ruta revisada mantuvo un soporte temporal hasta el final del ciclo. Herramientas opuestas coincidentes compartieron el material de desbaste de diámetro abierto. Un único filo cualificado finalizó los cojinetes de sellado bajo soporte controlado. El husillo principal se orientó para el fresado con herramienta motorizada de la horquilla y el orificio del pasador antes de que la pieza abandonara su base de referencia torneada. Las virutas se dirigieron a lados opuestos de la carcasa, y las normas de vida útil de la herramienta impidieron que un inserto permaneciera en servicio después de que su compañero hubiera sido reemplazado.
La inspección no se basó en una sola medición. El equipo de calidad verificó el diámetro en varias estaciones axiales, la excentricidad total en ubicaciones definidas del bloque en V después de la estabilización térmica, la textura superficial en cada muñón del sello y la posición del orificio del pasador con respecto al eje de torneado. La conclusión no fue que el torneado por presión “resolviera” el problema de la pieza. El éxito se logró combinando un desbaste equilibrado, un borde de acabado controlado, soporte retenido, fresado con el mismo datum y verificación en estado libre.
Para los compradores que estén considerando una familia de ejes similar, el eje de salida de la caja de engranajes de precisión personalizada que ofrece Liqin muestra el tipo de geometría escalonada, el torneado, el fresado y el alcance de la inspección que deben incluirse en un presupuesto basado en planos. El material y las tolerancias se especifican completamente en los planos.
10. Qué incluir en la solicitud de cotización
Una solicitud de cotización (RFQ) útil permite al proveedor ver la flexibilidad, el acceso y las condiciones de aceptación antes de fijar el precio del ciclo. Incluir:
1. Un modelo 3D más un dibujo 2D controlado con estado de revisión.
2. Requisitos completos de material, temple, forma del producto y certificado.
3. Diámetro mínimo de trabajo, longitud total y longitud máxima sin soporte que se genera durante cada operación.
4. Definiciones de referencia y los requisitos exactos de diámetro, rectitud, cilindricidad, excentricidad, perfil, posición y textura superficial que controlan la función.
5. Se permiten orificios centrales, soportes temporales, centros blandos, bandas de reposo estables o pestañas de sacrificio.
6. Superficies sin marcas, requisitos estéticos, normas sobre rotura de bordes, tolerancia para recubrimientos o anodizado, y roscas o juntas protegidas.
7. Volumen anual, tamaño del lote, cantidad de prototipos, plazo de entrega previsto y si se requieren datos de inspección trazables.
8. El estado de inspección solicitado, incluyendo temperatura, puntos de apoyo, sujeción, método de medición y plan de muestreo.
9. Software CAD nativo para cualquier superficie de horquilla, plana, ranura, orificio transversal o cuchilla que pueda requerir fresado con herramienta motorizada o multieje.
10. Requisitos de embalaje y protección de la rectitud para el transporte.
Si no está seguro de si el mecanizado por presión está justificado, envíe el plano en lugar de prescribir una máquina. Liqin puede comparar el torneado convencional con soporte, el mecanizado tipo suizo, la consolidación de fresado y torneado, el desbaste por presión y el fresado opuesto especializado en función de la cadena de tolerancias real. La guía sobre el mecanizado tipo suizo frente al torneado CNC estándar para ejes de aluminio en miniatura es un punto de partida útil cuando el soporte con casquillo guía puede ser más económico que la sincronización de doble torreta.
Haz clic aquí para tu consulta 👆
Preguntas frecuentes
1. ¿El torneado por presión siempre elimina la desviación en un eje de aluminio delgado?
No. Puede reducir la fuerza radial neta cuando dos herramientas se acoplan en la misma zona axial con geometría, desplazamientos, desgaste y carga de viruta muy similares. El eje aún puede desviarse debido a desequilibrios residuales, fuerzas tangenciales y axiales, desalineación del soporte, dilatación térmica o vibraciones. Por lo tanto, el torneado por pinza debe comprobarse con datos de carga y mediciones de longitud completa, y no asumirse simplemente por la presencia de dos torretas.
2. ¿Es el torneado por presión más rápido que el torneado convencional con una sola herramienta?
Puede ser así, especialmente durante el desbaste, ya que dos filos eliminan material simultáneamente y una carga radial equilibrada permite un corte más estable y productivo. La ganancia real en ciclos depende de la potencia del husillo, los límites de la torreta, la evacuación de virutas, el tiempo de aproximación, la sincronización, la inspección y la gestión de la vida útil de la herramienta. Para cantidades pequeñas o piezas rígidas, la configuración y la verificación adicionales pueden compensar el ahorro de tiempo de corte.
3. ¿Deben ambas herramientas alcanzar el diámetro final?
No automáticamente. Un acabado opuesto uniforme puede ser útil para diámetros largos y flexibles, pero cualquier diferencia en la altura del centro, el radio de inserción, el estado del borde o el desplazamiento puede influir en la forma y el tamaño. Muchos planes robustos utilizan herramientas opuestas para un desbaste equilibrado y reservan el muñón final para un borde calificado bajo soporte estable. La tolerancia del dibujo, el alcance, el estado de la máquina y el estudio de capacidad del proceso deben determinarlo.
4. ¿Puede un centro de torneado y fresado normal realizar fresado de precisión?
Solo si su configuración física, control, sistema CAM, postprocesador y modelo de colisión admiten dos estaciones de corte motorizadas que actúan sobre caras opuestas con las orientaciones requeridas. Una máquina con una torreta de herramientas motorizadas y un subhusillo puede realizar un fresado con referencias iguales, pero esto no garantiza un fresado de precisión. Solicite al proveedor que explique la disposición real de los ejes y el método de simulación.
5. ¿Qué información mejora más un presupuesto para una pieza delgada de aluminio?
Proporcione el modelo 3D y el dibujo técnico, la aleación y el temple completos, el esquema de referencia crítico, el diámetro mínimo, la longitud sin soporte, los requisitos geométricos y superficiales, las características de soporte permitidas, el margen de acabado, la cantidad y el estado de inspección. Estos detalles permiten al proveedor comparar el torneado con soporte, el mecanizado suizo, el corte por presión de doble torreta y el acabado de torneado-fresado sin ocultar la incertidumbre en el precio.
Haz clic aquí para tu consulta 👆
Resumen
El torneado y fresado por presión pueden aumentar la estabilidad de piezas delgadas de aluminio al contrarrestar las cargas de corte que provocan la deflexión de la pieza, pero este beneficio solo se manifiesta cuando la disposición de la máquina, la sincronización CAM, la geometría de la herramienta, el control de virutas, el soporte y la inspección funcionan como un sistema integrado. Utilice el desbaste equilibrado, donde la flexibilidad controla el proceso; seleccione la estrategia de acabado según la cadena de tolerancias real y defina la medición en estado libre antes de que comience la producción. Si su pieza combina diámetros reducidos largos con superficies planas, horquillas, ranuras o agujeros transversales, envíe el dibujo y el volumen para que Liqin pueda comparar la ruta de configuración única más segura y proporcionar un presupuesto justificable.
Información del contacto
Empresa: Ningbo Liqin Industry Co., Ltd. Mantenimiento diario al cliente y soporte posventa: service@shturl.zhuwanying @cncliq.com
Para nuevas consultas, cotizaciones y pedidos : business@shturl.zhouli @chinaliqin.com
Línea directa: +86 18757148656
Descargo de responsabilidad
Todos los artículos técnicos, especificaciones de materiales, recomendaciones de mecanizado y detalles de tratamiento de superficies publicados en este blog tienen fines meramente informativos y de referencia. Tenga en cuenta que las opiniones generales del blog no sustituyen los acuerdos técnicos firmados. Dado que las piezas personalizadas varían según el número de lote del material, la calibración de la máquina y las tolerancias específicas, las especificaciones de calidad vinculantes se rigen exclusivamente por sus planos CAD aprobados, contratos firmados y planes de calidad formales.
Todos los casos de éxito de clientes que aparecen en este blog han sido anonimizados y depurados minuciosamente. Las métricas de rendimiento, los flujos de trabajo de fabricación y las imágenes que se muestran sirven únicamente para demostrar nuestras capacidades de mecanizado a medida y no representan un estándar universal aplicable a todos los pedidos.
Equipo de fabricación de Liqin
Con 18 años de experiencia en ingeniería de precisión, Ningbo Liqin Industry fabrica componentes metálicos de alta tolerancia para exigentes mercados globales. Nuestras instalaciones de producción, de 6500 m², cuentan con más de 150 máquinas que realizan mecanizado CNC de 4 y 5 ejes, torneado-fresado, extrusión en frío y fundición a presión, todo bajo un mismo techo. Esta configuración nos permite gestionar proyectos de forma integral, desde los conceptos iniciales de CAD hasta los envíos finales.
Gestionamos el control de calidad sin concesiones. Tratamos las tolerancias estrictas con la disciplina de ingeniería que requieren. Con el respaldo de las certificaciones ISO 9001, ISO 13485 e IATF 16949, nuestros ingenieros de control de calidad realizan rigurosos controles IPQC, FQC y OQC en cada lote de producción. Desde el mapeo dimensional CMM y el perfilado óptico hasta las pruebas de dureza y niebla salina, validamos sus especificaciones críticas desde el principio, para que reciba componentes listos para su instalación sin complicaciones de ensamblaje ni costosas paradas de línea. Además de la fabricación, puede contar con nosotros para tiempos de respuesta de dos horas a nuevas solicitudes de cotización, soporte directo para el muestreo de prototipos y envíos de exportación sin contratiempos en Europa, Norteamérica, Asia y Oceanía.
Agradecemos sus consultas y muestras. Visite nuestro sitio web o contáctenos directamente para obtener un presupuesto competitivo.
