 Español




¿Alguna vez un acabado pasó la inspección entrante y luego detuvo el ensamblaje 10 minutos después? Vemos que esto sucede cuando una perforación acumula demasiada película, una almohadilla de tierra está recubierta o un color cambia entre lotes. Si está comparando la capa de polvo con el anodizado, trabaje en la pieza tal como será mecanizada, terminada, manipulada y ensamblada. Las notas a continuación provienen de esa secuencia en el taller.
La respuesta corta
Comience con el trabajo que debe hacer la superficie. En cuanto a los controles deslizantes, guías y piezas que deben mantener un aspecto metálico, el anodizado suele ser nuestra primera discusión. Cuando el comprador necesita un color combinado, una piel texturizada o el mismo acabado sobre un conjunto de metales mixtos, el polvo avanza. Ninguna respuesta gana todo el argumento de la durabilidad. El anodizado duro es resistente al desgaste por fricción; El polvo bien preparado crea una barrera espesa y cede un poco más cuando se golpea una carcasa.
El espesor a menudo resuelve el argumento en una pieza mecanizada. El polvo de taller suele caer entre 60 y 120 µm en cada cara recubierta. El anodizado sulfúrico tipo II es mucho más delgado: el actual Especificación MIL-PRF-8625 enumera 0,00007–0,0010 pulgadas, o aproximadamente 1,8–25,4 µm. El tipo III abarca entre 0,0005 y 0,0045 pulgadas, aproximadamente entre 12,7 y 114,3 µm. Esos límites amplios no son valores predeterminados para una orden de compra. Indique lo que necesita esta pieza y luego marque dónde debe terminar el acabado.
Recubrimiento en polvo versus anodizado de un vistazo
|
factor de decisión |
Recubrimiento en polvo |
Anodizado |
|
cual es el final |
Una película de polímero orgánico curado aplicada sobre metal preparado. |
Una capa de óxido de aluminio cultivada electroquímicamente integral al sustrato. |
|
Rango de compra típico |
Normalmente de 60 a 120 µm por cara recubierta; confirmar el sistema de polvo elegido |
Tipo II: 1,8–25,4 µm; Tipo III: 12,7–114,3 µm según MIL-PRF-8625 |
|
Efecto dimensional |
Agrega cerca del espesor de película seca medido a cada superficie recubierta |
Parte crece hacia afuera y parte consume el sustrato; la relación depende del proceso |
|
La mejor ventaja de durabilidad |
Barrera gruesa, flexibilidad de color y buen rendimiento ante impactos. |
Alta dureza superficial, resistencia al desgaste y sin película separada que pueda desprenderse |
|
Modo de daño principal |
Descantillados o corrosión debajo de la película después de un daño profundo; mala adherencia si el pretratamiento es débil |
Grietas o astillas en los bordes de una capa dura gruesa; el color teñido puede variar |
|
Apariencia |
Color amplio, brillo, mate, textura fina, arrugas y efectos especiales. |
Aspecto metálico, transparente o teñido que preserva el carácter del aluminio. |
|
Alcance material |
Aluminio, acero y otros metales conductores capaces de tolerar el curado. |
Principalmente aluminio; La química de la aleación afecta fuertemente el color y la calidad. |
|
Ajustes e hilos ajustados |
Generalmente requiere enmascaramiento o tolerancia porque la película es gruesa. |
El tipo II puede ser manejable; El tipo III a menudo necesita compensación o enmascaramiento. |
|
Reparar |
Es posible realizar retoques locales, aunque no se garantiza una coincidencia invisible. |
La reparación cosmética local es difícil; El reprocesamiento puede alterar las dimensiones. |
|
Patrón de costos |
A menudo es competitivo para lotes basados en colores; El enmascaramiento y los cambios de color añaden costos. |
A menudo es competitivo para lotes repetidos de aluminio; La capa dura y el control estricto añaden costos |
Esa tabla es un primer filtro, no una nota de dibujo. Para obtener una visión más amplia de las opciones de posprocesamiento, incluidas las películas químicas, el níquel químico y la granallado con perlas, consulte nuestra Guía OEM para el acabado de piezas de aluminio fresadas con CNC .
¿Qué sucede realmente en cada proceso?
Recubrimiento en polvo: una película separada sobre el aluminio
Si entra en una buena tienda de pólvora, la pistola pulverizadora no es lo primero que vale la pena comprobar. Mire la limpieza, el enjuague y el pretratamiento. El refrigerante, las huellas dactilares, el óxido y el polvo del taller deben eliminarse antes de crear una capa de conversión compatible. Luego, el operador rocía polvo seco cargado sobre la pieza de trabajo puesta a tierra y el horno la cura según el programa del proveedor.
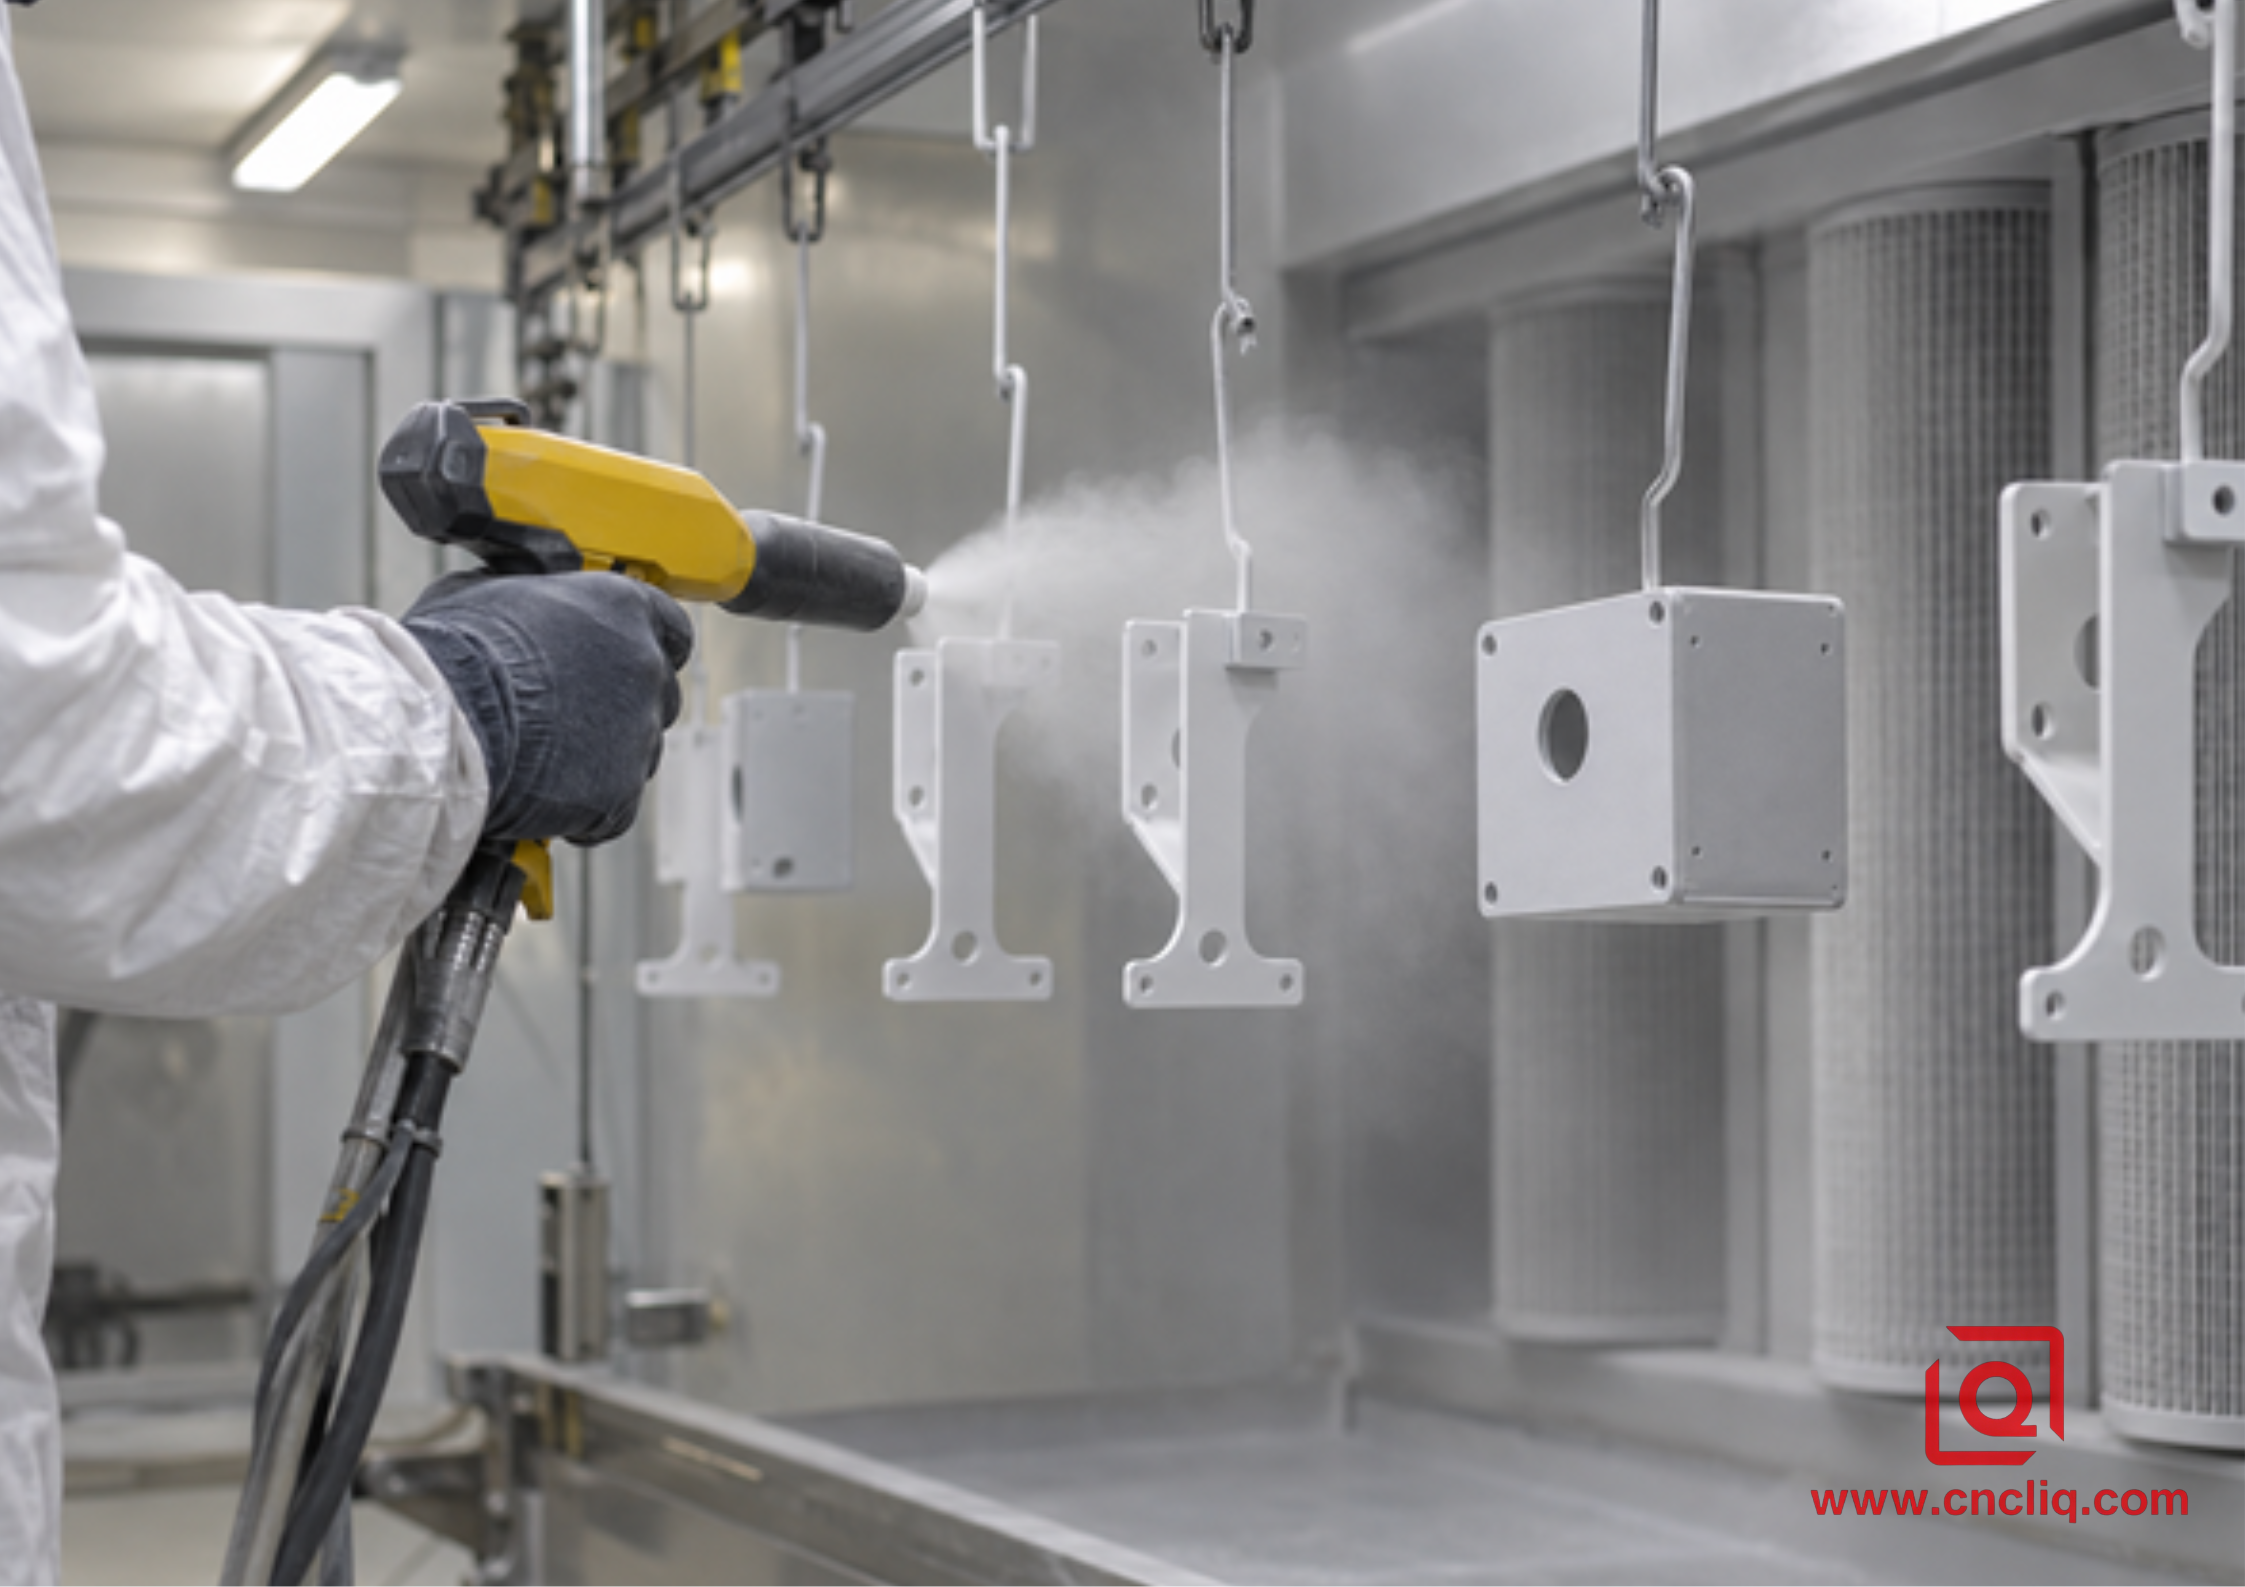
Figura 1. Aplicación de polvo electrostático sobre componentes de aluminio puestos a tierra.
Ese pretratamiento no es un detalle menor. El polvo puede verse perfecto cuando sale del horno y aun así fallar más tarde si la línea de unión debajo es deficiente. En una solicitud de presupuesto, solicite información sobre la ruta de pretratamiento, la familia de resina, el espesor objetivo de la película seca, la verificación del curado y la prueba de adhesión. Norma ASTM D3359 proporciona métodos de prueba de cinta para calificar la adhesión de recubrimientos sobre sustratos metálicos, pero ASTM también advierte que el método es un indicador con una escala de calificación de 0 a 5, no una medición absoluta de la fuerza de unión. Un resultado “5B” es útil sólo cuando se acuerdan el método, el espesor de la película, el acondicionamiento y el plan de aceptación.
El polvo electrostático lucha dentro de los huecos profundos debido al efecto de jaula de Faraday, mientras que los bordes expuestos pueden acumularse mucho. Los orificios ciegos, los orificios, las superficies de sellado y las roscas pequeñas normalmente necesitan enmascararse. Una película de 80 µm en ambas paredes puede cerrar un orificio descubierto de 20.000 mm en aproximadamente 0,160 mm, suficiente para detener el montaje.
Anodizado: conversión de la superficie de aluminio
Un tanque de anodizado toma un camino diferente. La parte de aluminio se convierte en ánodo y la oxidación controlada convierte su superficie en óxido de aluminio poroso. El tipo II es familiar en herrajes protectores y decorativos. El tipo III se utiliza para obtener una superficie de trabajo más gruesa y dura. Dependiendo del nombre, la capa fresca permanece natural, se tiñe o se sella.
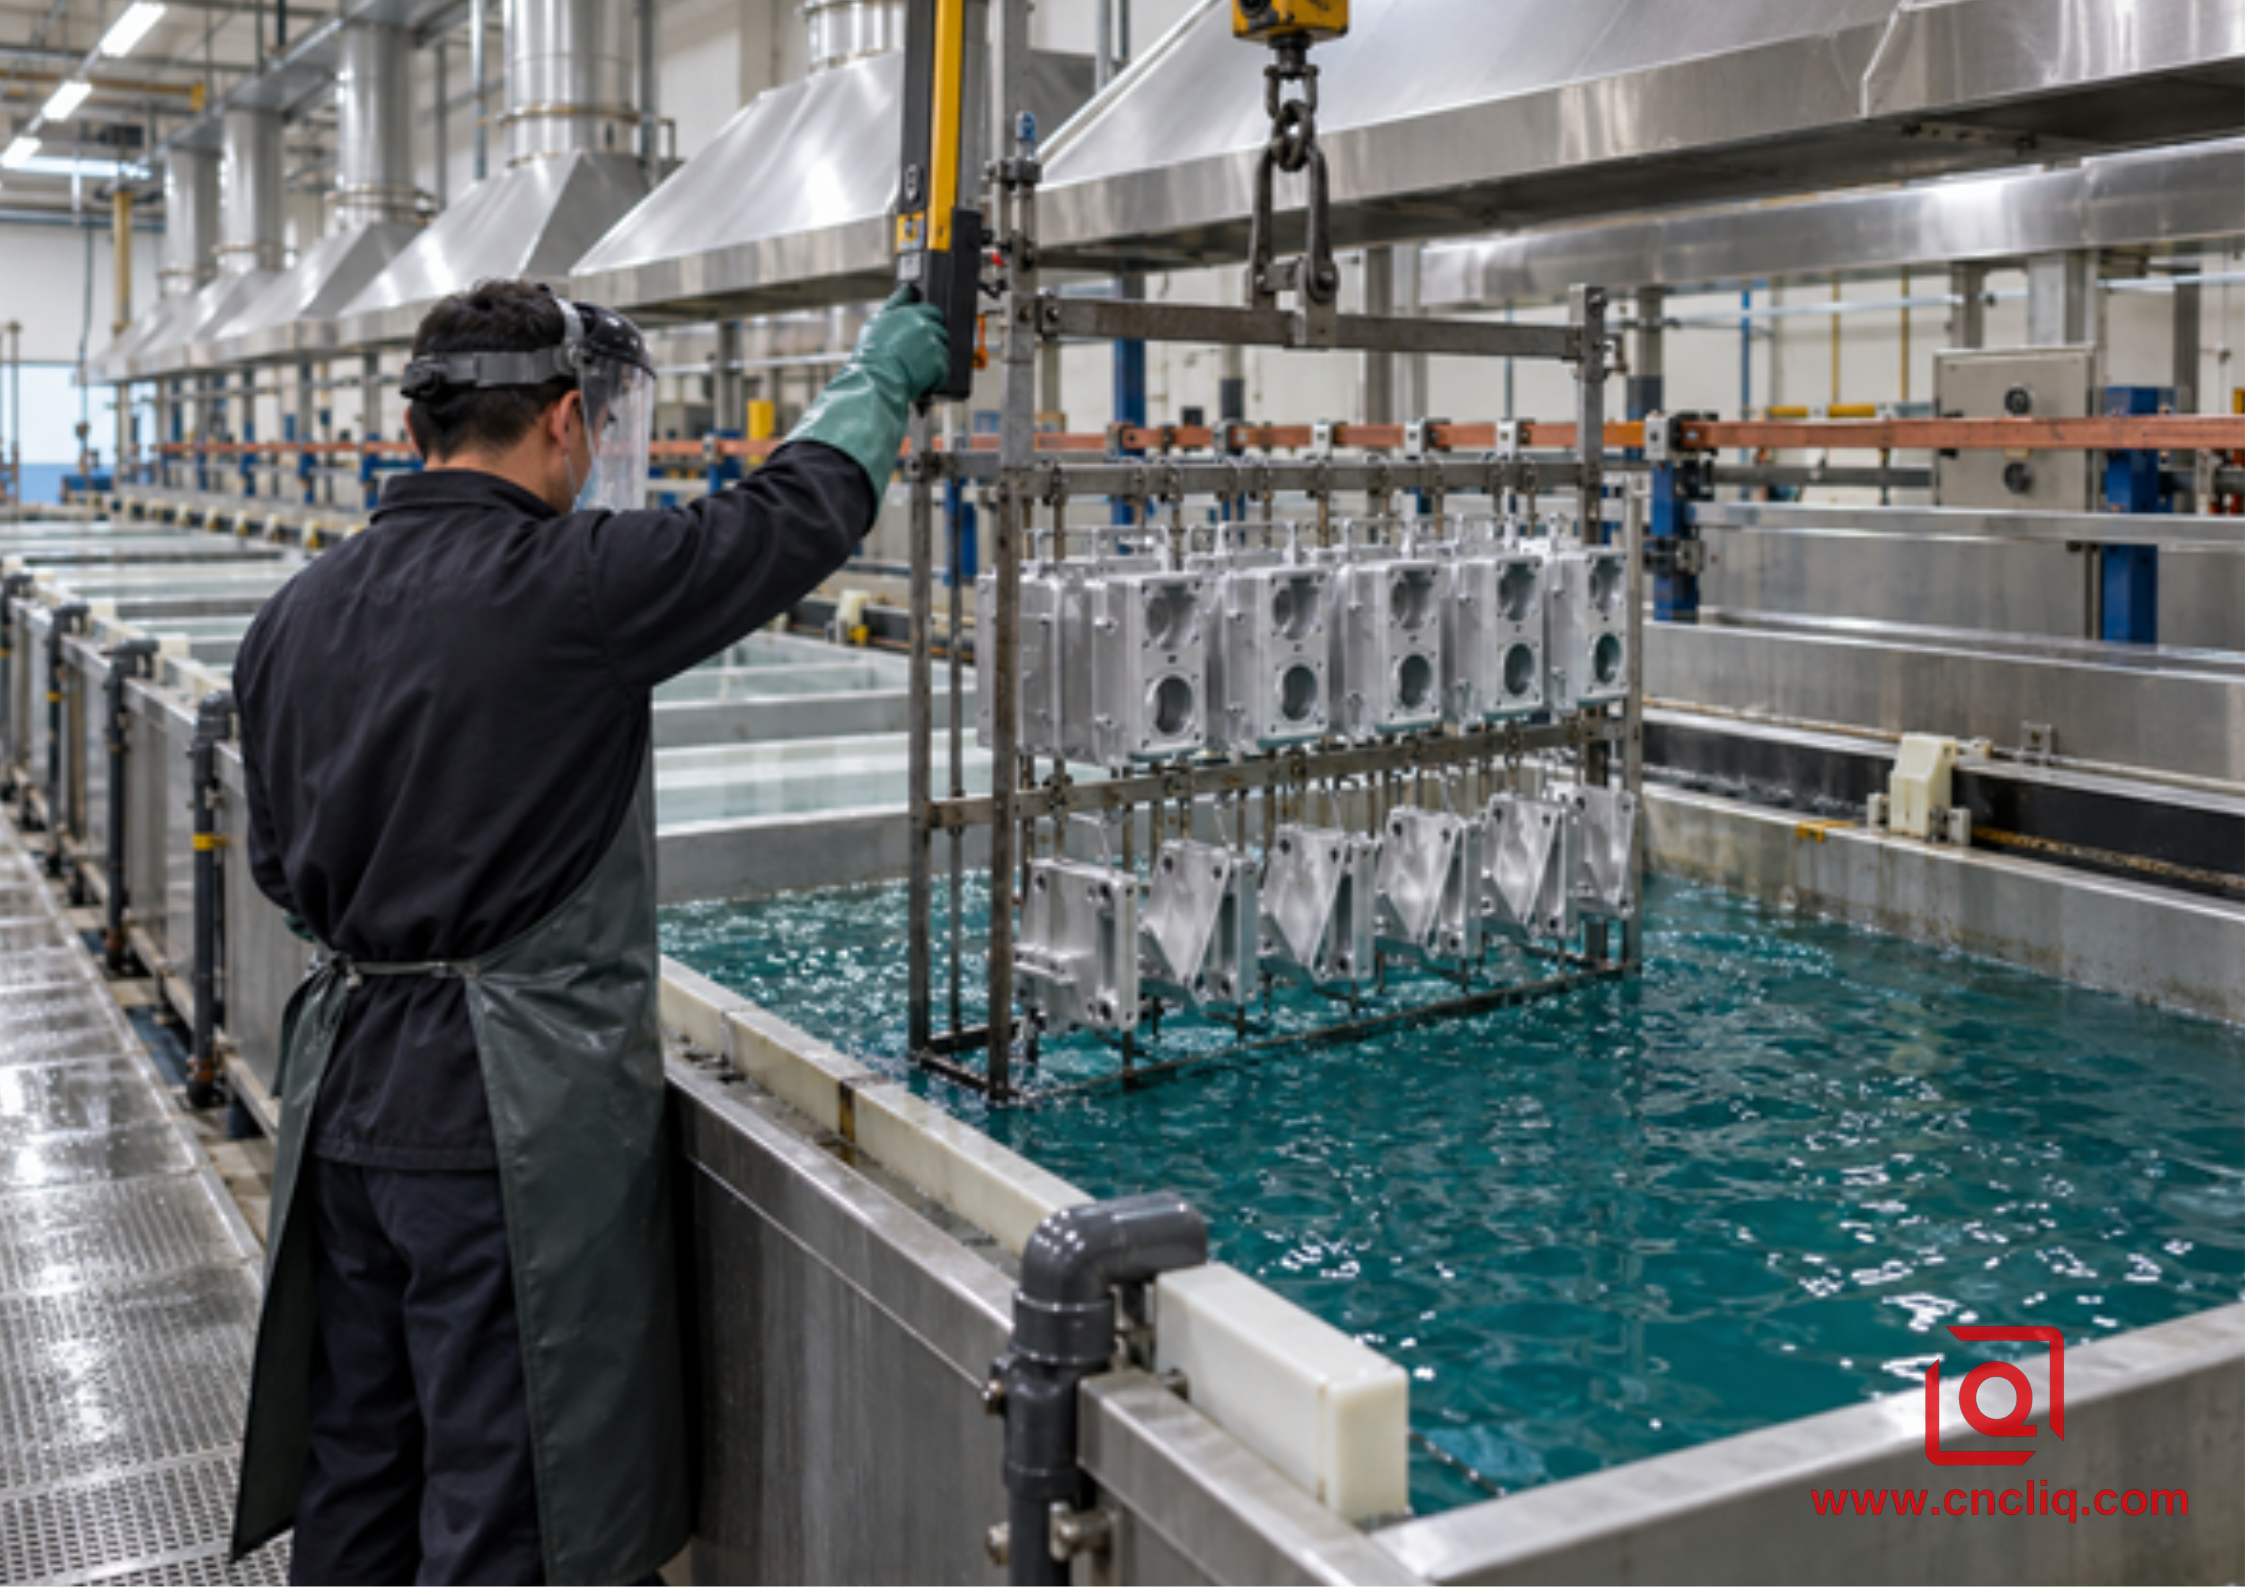
Figura 2. Piezas de aluminio en rack que ingresan a un baño de anodizado controlado.
Debido a que el óxido es parte integral del metal base, no puede desprenderse como una película separada. Eso no lo hace indestructible. El óxido anódico duro es duro pero comparativamente frágil. Los bordes afilados, los ajustes a presión, los impactos fuertes y la flexión local pueden provocar astillas o grietas. El sellado mejora el comportamiento frente a la corrosión, mientras que el sello seleccionado puede afectar el desgaste y otras propiedades funcionales.
Para anodizado decorativo y protector, ISO 7599:2018 define un método de especificación, propiedades características, métodos de prueba, requisitos mínimos de rendimiento, guía de aleación adecuada y la importancia del pretratamiento. ISO señala que el anodizado duro de ingeniería se maneja por separado según la norma ISO 10074. Para compras no arquitectónicas en los EE. UU., MIL-PRF-8625 sigue siendo una referencia común y distingue el anodizado sulfúrico Tipo II de los recubrimientos anódicos duros Tipo III.
Durabilidad: defina el fracaso antes de elegir un ganador
Abrasión y desgaste por deslizamiento
Considere un riel guía polvoriento. En este caso, el anodizado duro normalmente recibe la primera prueba porque su óxido se desgasta bien y no puede despegarse como una lámina de polímero. Aún así, un número concreto en un certificado no garantiza un buen par de superficies deslizantes. El material de la superficie de contacto, el lubricante, la forma del borde y la rugosidad que queda antes del anodizado pueden convertir un recubrimiento en buen estado en un problema de desgaste prematuro. Para un requisito de tribología real, ponga la carga, los ciclos, el lubricante, el desgaste permitido y la disposición de la prueba en papel.
El polvo es cómodo con marcas de manipulación y golpes ocasionales. El viaje continuo de metal sobre metal es otra historia; Puede pulir o cortar la película. Solemos colocarlo en guardas, cubiertas, marcos, soportes y paredes de la vivienda. Si un componente necesita tanto una carcasa de color como una pista de rodamiento, enmascare la pista y diseñe esa superficie por separado.
Impacto, astillas y daños en los bordes
La película en polvo tiene cierta elasticidad. En un bracket que recibe golpes ocasionales, una película curada adecuadamente puede absorber más deformación antes de exponer el metal. El anodizado duro es menos indulgente cuando el óxido espeso cruza el filo de una navaja. Agregue prácticos cortes en los bordes, evite recubrir superficies de interferencia altamente cargadas a menos que esté diseñado para ello y no espere que un baño de acabado rescate la geometría frágil.
Los daños profundos exponen el aluminio en cualquiera de los sistemas. Luego, el polvo depende de un tratamiento previo para resistir la corrosión debajo de la película; el anodizado no se deslaminará, pero un óxido roto ya no protege ese punto. Ambos necesitan drenaje, control de grietas y aislamiento galvánico.
Corrosión y exposición al aire libre
No existe un “ganador costero” honesto sin un sistema de acabado completo. Un revestimiento anódico sellado puede proporcionar una fuerte protección contra la corrosión y al mismo tiempo preservar una apariencia metálica. Un polvo de poliéster de alto rendimiento sobre un pretratamiento controlado puede proporcionar una barrera excelente y una elección de color mucho más amplia. La aleación, el espesor, el sellado o curado, la cobertura de los bordes, la exposición al cloruro, la limpieza y los daños afectan el resultado.
Tenga cuidado cuando una cotización promete una gran cantidad de horas de niebla salina sin ninguna regla de falla al lado. ASTM B117 le dice a un laboratorio cómo operar el gabinete de niebla; no convierte 1 prueba en un número universal de años al aire libre. Pregunte si el panel está rayado, qué ampollas o deformaciones se permiten y cómo se juzga la pieza después de la exposición. Para un servicio prolongado al aire libre, combine las pruebas aceleradas con la especificación del producto y el historial de campo relevantes.
UV, color y apariencia
El anodizado mantiene el carácter visual del metal, razón por la cual los diseñadores aceptan su gama de colores más estrecha. Los colores naturales y electrolíticos pueden ser muy estables; Los tintes orgánicos aún necesitan una revisión de exposición. El polvo se comporta según su grado de resina. Una formulación para interiores y un sistema para exteriores pueden compartir un chip de color y envejecer de manera muy diferente.
Un color de marca específico, una textura fina o una superficie destinada a ocultar pequeñas diferencias en el sustrato apuntan hacia el polvo. Una pieza destinada a parecerse inequívocamente al aluminio apunta hacia la anodización. El oficio es la honestidad: una cara anodizada puede mostrar líneas de matriz, zonas de soldadura, grano de mecanizado o el calor de un nuevo material. Para trabajos cosméticos, aprobamos una muestra límite real hecha de una aleación de producción, no un color visto en un monitor.
Espesor y tolerancia: donde los buenos diseños suelen fallar
Ahora coloque los acabados en el modelo CAD. El polvo se encuentra por encima del límite original, por lo que una pared recubierta se mueve aproximadamente el espesor de película seca medido. El anodizado consume algo de aluminio y genera algo de óxido hacia el exterior. Los ingenieros a menudo comienzan con una división 50/50 para el trabajo de diseño, pero nunca congelamos un agujero estrecho solo con ese atajo. Las condiciones de la aleación y del tanque modifican la proporción. Los datos de crecimiento calificados de la fuente de acabado elegida deben establecer el desplazamiento de mecanizado final.
Utilice este flujo de trabajo antes de publicar el dibujo:
1. Marque todas las dimensiones funcionales posteriores al acabado e indique si las dimensiones se aplican antes o después del acabado.
2. Identifique las zonas sin capa y de máscara: orificios de rodamientos, superficies de juntas tóricas, roscas, almohadillas de conexión a tierra, objetivos de referencia e interfaces adhesivas.
3. Coloque un rango de espesor numérico en la impresión. Evite el "espesor estándar".
4. Decida si el proveedor de acabado o el taller de CNC posee una compensación previa.
5. Inspeccione la pieza después de terminar, utilizando el mismo esquema de referencia que controla el ensamblaje.
Nuestro guía de tolerancias y costos de mecanizado CNC explica por qué una tolerancia innecesariamente estricta multiplica el riesgo de inspección y desperdicio. La misma regla se aplica aquí: no sostenga un panel cosmético con una tolerancia de asiento de cojinete, pero no permita que una película gruesa se deslice hasta lograr un ajuste genuino.
Ejemplos prácticos de dibujo
Escriba la nota sobre el polvo para que otro proveedor pueda cotizar el mismo trabajo: aleación, pretratamiento, familia de resinas, referencia de color, rango de película seca, control de curado, verificación de adhesión y cada rostro enmascarado. La nota de anodizado necesita la especificación actual, tipo, clase, espesor, color, sello, ubicación de la marca del bastidor y límite de la máscara. Si alguno de esos elementos controla el ensamblaje, muéstrelo en una vista marcada en lugar de enterrarlo en una nota general.
Las notas antiguas merecen una auditoría rápida. MIL-A-8625, por ejemplo, fue reemplazada por MIL-PRF-8625. Un contrato puede conservar deliberadamente una revisión anterior, pero mezclar una designación antigua con un nuevo lenguaje de aceptación deja al finalizador con dudas. Indique la revisión requerida y mantenga la elección consistente.
Costo: compare la ruta completa, no el precio por pieza
No existe una regla confiable que indique que el polvo sea el acabado económico y el anodizado el premium. La densidad del rack, el tamaño del lote, el color, el enmascaramiento, el control del espesor, la envolvente de la pieza, la inspección y el riesgo de retrabajo pueden revertir el orden de una solicitud de presupuesto a la siguiente.
|
Impulsor de costos |
Por qué cambia el costo del recubrimiento en polvo |
¿Por qué cambia el costo de anodizado? |
|
Lote pequeño |
La limpieza del stand y el tiempo de cambio de color se reparten en menos partes |
La configuración del baño, los estantes, los cupones de prueba y los controles se distribuyen en menos partes |
|
Parte grande o pesada |
Aumento del espacio del horno, masa térmica, carga del transportador y manipulación |
Aumento del tamaño del tanque, demanda actual, diseño de bastidores y manejo |
|
Enmascaramiento complejo |
Los tapones, las cintas, las tapas y la extracción manual añaden mano de obra |
Las paradas, los enchufes, el contacto eléctrico y la limpieza posterior al proceso añaden mano de obra |
|
Banda de espesor apretado |
Se requieren más mediciones y control de pulverización/curado |
La densidad de corriente, el tiempo del baño, la temperatura y la posición necesitan un control más estricto |
|
color cosmético |
Se deben controlar el lote de polvo y la ventana de curado. |
El lote de aleación, el grabado, el tinte, el sellado y la posición de la rejilla afectan el tono |
|
Rehacer |
El decapado y el repintado pueden afectar las dimensiones. |
El decapado elimina material y puede hacer que la reanodización sea dimensionalmente riesgosa |
|
Pruebas de calificación |
Los cupones, las pruebas de adhesión, impacto, brillo y corrosión añaden costos |
Las comprobaciones de espesor, sellado, corrosión, desgaste y color añaden costos |
Compare dos cotizaciones con el mismo plan de aceptación, volumen anual, tamaño de lote, estándar cosmético y dimensiones posteriores al acabado. Una solicitud de cotización limpia puede ahorrar más que elegir el proceso nominalmente más barato; usa nuestro Lista de verificación de RFQ de fábrica de CNC de China para eliminar suposiciones ocultas.
La aleación y la ruta de fabricación son importantes
6061 es un buen punto de partida para cualquier ruta, aunque aún se pueden obtener 2 lotes de material anodizados en tonos ligeramente diferentes. La conversación se vuelve más estricta con 2024, 7075 o un casting. El silicio y la porosidad pueden dejar la cara anodizada de fundición gris o moteada. El polvo puede nivelar la apariencia, pero sólo después de que el taller controle la limpieza, el gas atrapado y el pretratamiento.
El acabado no se puede separar del blanco. Las extrusiones llevan líneas de troquelado. Las soldaduras pueden anodizarse a diferencia de la placa principal. El granallado cambia la textura y suaviza los bordes afilados; El grabado químico elimina el material. Los poros fundidos pueden abrirse durante la limpieza o la ventilación del gas en el horno. Nuestro Comparación de fabricación OEM de aluminio. sigue esas diferencias a través del mecanizado CNC, extrusión y fundición a alta presión.
Si su pieza es un bloque de control de fluido, el sitio web colector hidráulico de aluminio anodizado personalizado es un ejemplo relevante de cómo el mecanizado, los pasajes internos, las caras de sellado y la protección anodizada deben considerarse como una ruta de fabricación, no como líneas de compra separadas.
Estudio de caso anónimo: carcasa de controlador de robot para exteriores
Un comprador de automatización industrial necesitaba una carcasa de controlador de robot 6061-T6 con un asiento de rodamiento de 32 000 mm, 8 roscas M4, una ranura para junta tórica, un color exterior controlado y una almohadilla de tierra conductora para PCB. El dibujo sólo especificaba un acabado negro.
DFM mostró una respuesta más matizada. El asiento del rodamiento necesitaba un ajuste controlado posterior al acabado; la plataforma de tierra necesitaba metal conductor desnudo; la ranura de la junta tórica no podía aceptar acumulaciones incontroladas; y el equipo de marketing quería una textura gris oscuro uniforme en futuros lotes, incluida una versión de fundición a presión planificada.
Seleccionamos un pretratamiento de conversión más un recubrimiento exterior en polvo de poliéster para el plan de producción ilustrado, con un objetivo de película seca acordado, mientras enmascaramos el asiento del rodamiento, la ranura de la junta tórica, las roscas M4 y la almohadilla de conexión a tierra. La carcasa se mecanizó primero mediante CNC, se desbarbó con roturas de bordes definidas, se limpió con ultrasonidos, se enmascaró con tapones especiales y cubiertas troqueladas, se recubrió, se curó y luego se inspeccionó después del desenmascarado. Se verificó el espesor del recubrimiento en cupones testigo y en las caras accesibles de la carcasa; la adhesión se evaluó según el método de prueba de cinta acordado; La inspección de la CMM verificó el orificio enmascarado y la geometría del sellado.
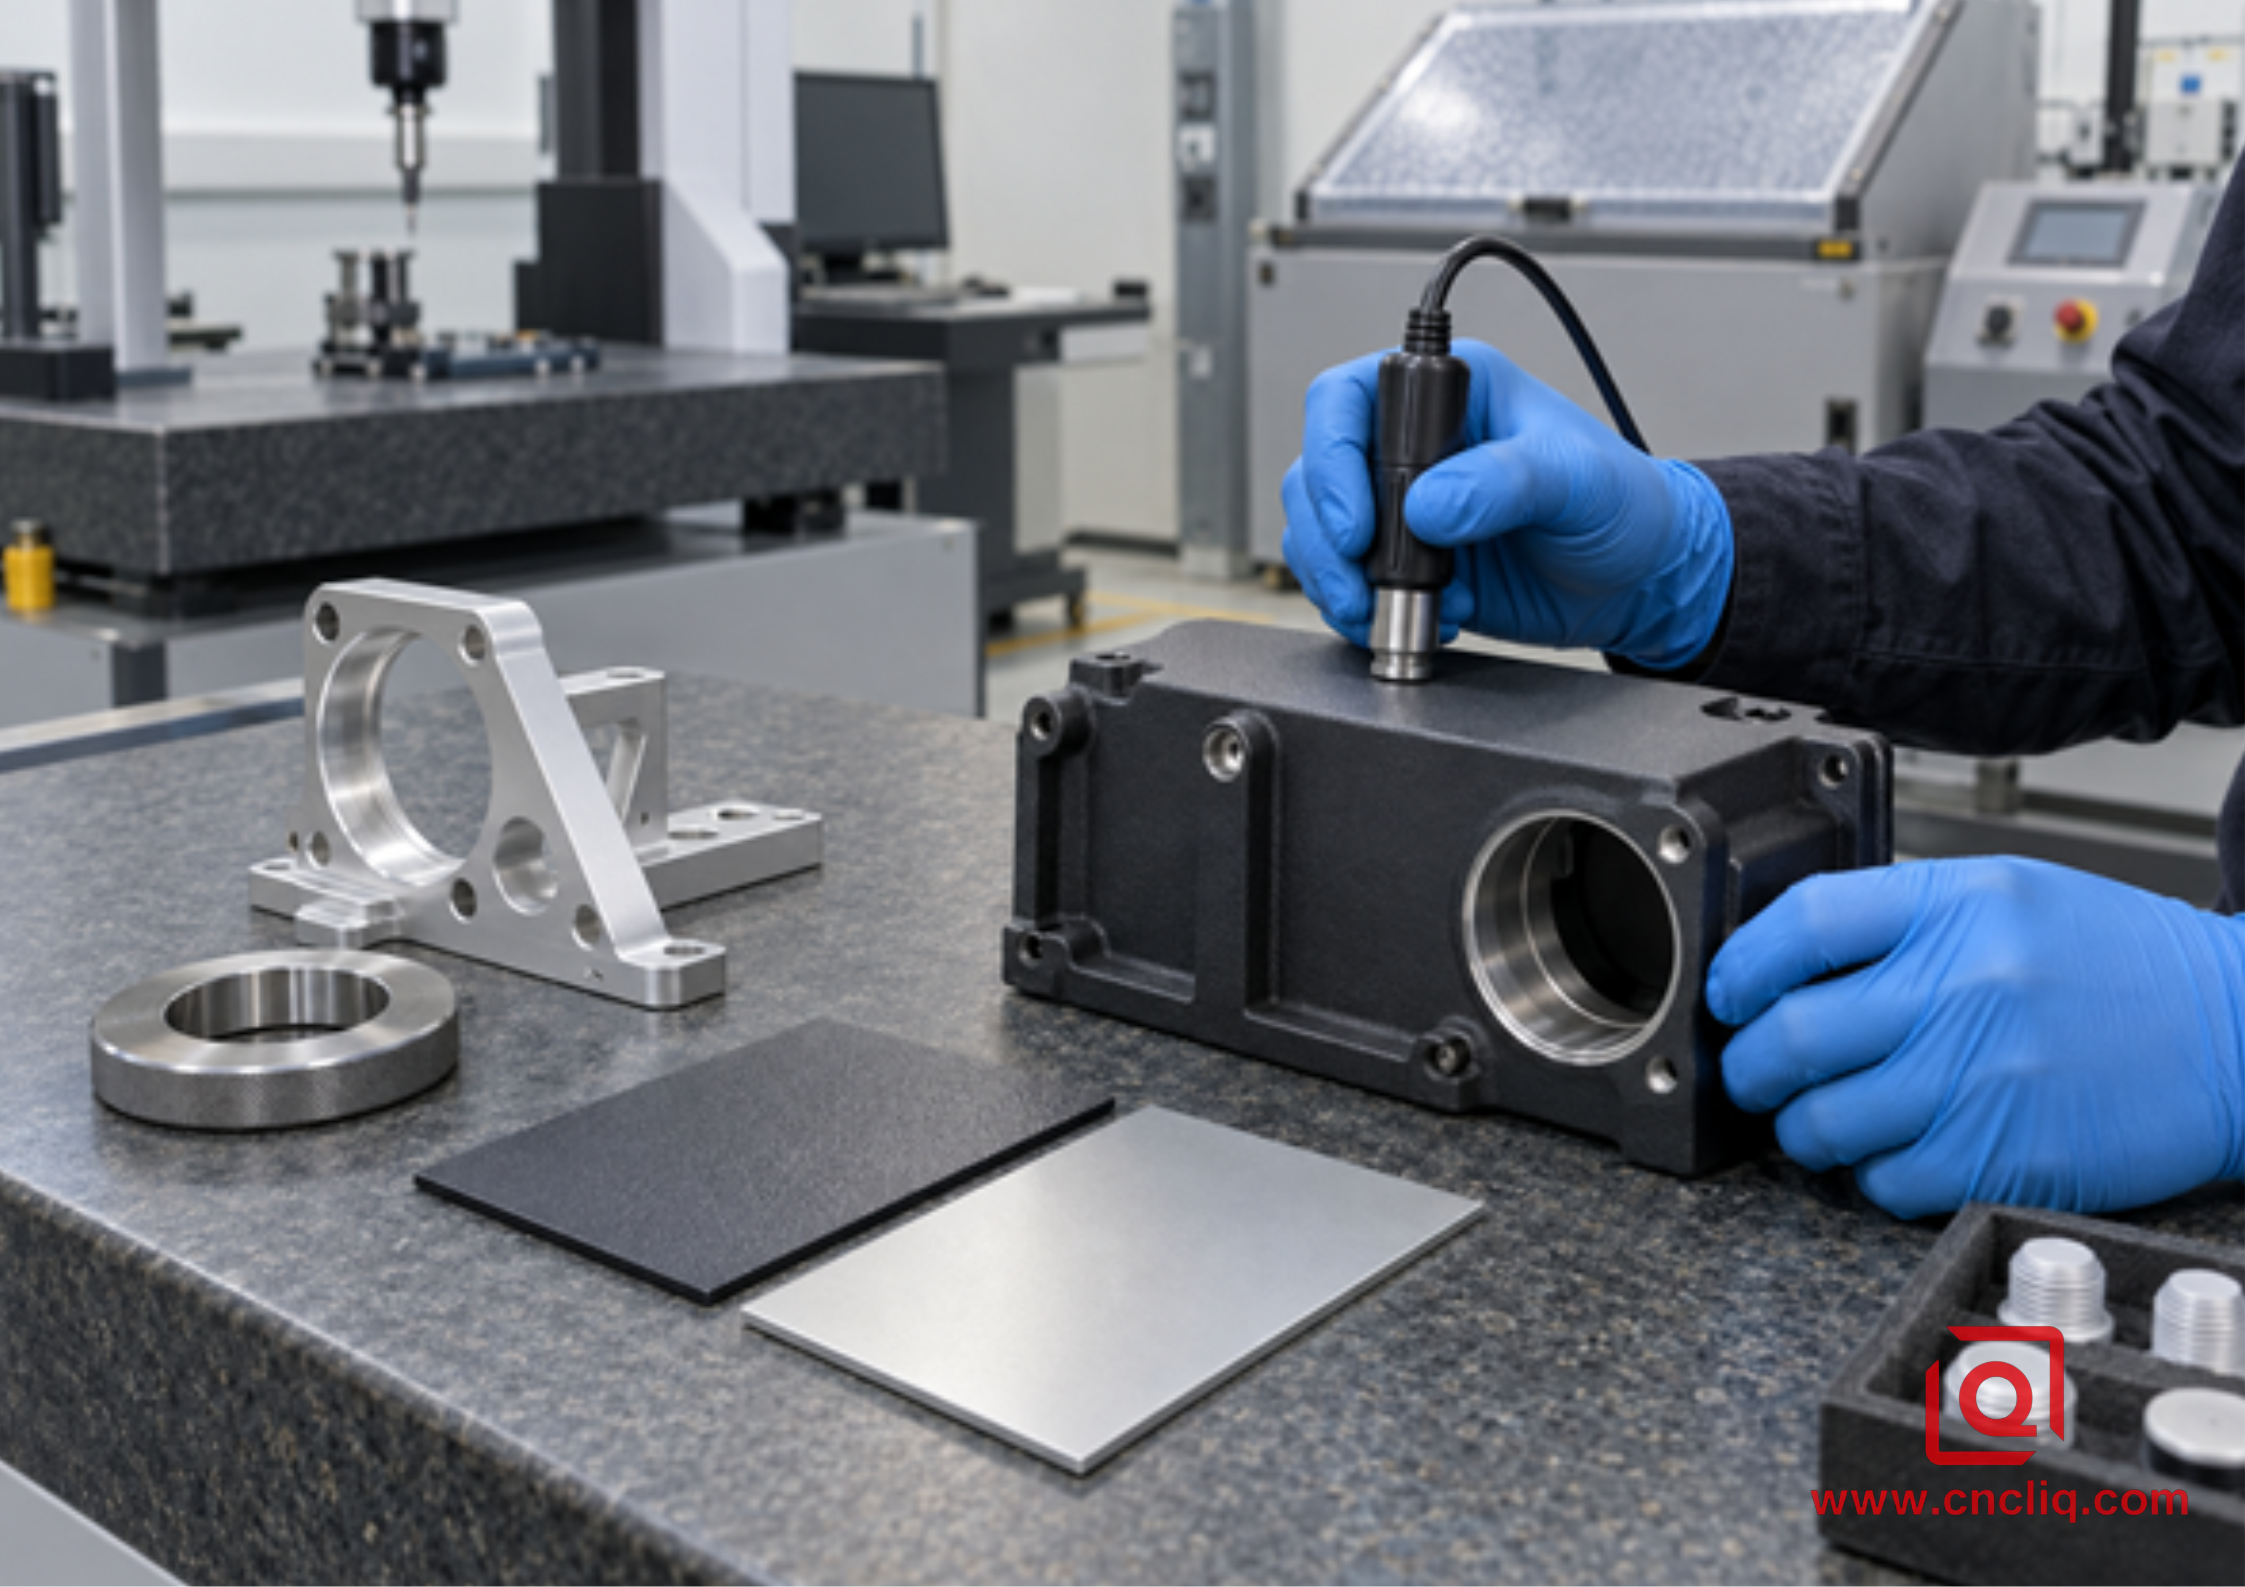
Figura 3. Inspección dimensional y de revestimiento posterior al acabado en el banco de calidad.
El resultado fue una ruta de ensamblaje estable: ajuste limpio del rodamiento, superficie de la junta tórica protegida, conexión a tierra de PCB verificada y color exterior repetible. Si hubieran predominado el desgaste por deslizamiento, la baja construcción y la apariencia metálica, se habría preferido el anodizado selectivo Tipo II o Tipo III. Este caso anónimo es representativo, no una especificación universal.
Cómo inspeccionamos las piezas de aluminio terminadas
La inspección del acabado debe estar relacionada con el ensamblaje, el sellado, la conductividad y el servicio, no solo con el espesor. Un plan de control práctico puede incluir:
• Espesor de película seca o revestimiento anódico en lugares de medición definidos.
• Comparación visual con una muestra límite aprobada bajo iluminación controlada.
• Pruebas de adherencia para cupones con recubrimiento en polvo utilizando el método y clasificación acordados.
• Inspección de calibre o CMM posterior al acabado para orificios, puntos de referencia, roscas y características de sellado.
• Verificación de enmascaramiento, incluidos bordes de transición limpios y ausencia de restos de revestimiento en los orificios.
• Verificación del curado o sellado apropiado para el sistema especificado.
• Pruebas de niebla salina, desgaste, impacto o químicas sólo cuando estén justificadas, con criterios de aceptación explícitos.
Para piezas anodizadas críticas, el Guía DFM anodizada de capa dura tipo III profundiza en la planificación del crecimiento, el enmascaramiento y la tolerancia. Para proyectos que cubran varios acabados de aluminio, nuestro descripción general del acabado de superficies ayuda a colocar una capa de polvo y anodizar junto a la película química y otras opciones.
Una lista de verificación de solicitudes de cotización de 7 puntos
Antes de pedir presupuesto de aluminio anodizado o lacado en polvo, envía estos 7 artículos:
1. Un modelo 3D y dibujo 2D controlado con nivel de revisión.
2. Aleación de aluminio y temple, más el recorrido de fabricación si ya estuviera fijado.
3. Especificación de acabado, tipo o familia de resina, clase o color y rango numérico de espesor.
4. Una vista marcada de las áreas de mascarilla, contacto con cremallera, contacto eléctrico, sello y sin capa.
5. Dimensiones finales posteriores al acabado y esquema de referencia de inspección.
6. Díganos a qué se enfrentará la pieza: servicio interior o exterior, rayos UV, sal, productos químicos, calor, fricción e impacto.
7. Cantidad de prototipo, cantidad de lote, demanda anual, documentación y requisitos de prueba.
Si está comparando acabados para un proyecto en vivo, envíe tanto el dibujo como el entorno de servicio esperado. El equipo de ingeniería de Liqin puede revisar el crecimiento del recubrimiento, el enmascaramiento, el comportamiento de la aleación y los puntos de inspección antes de la cotización. ¿Esa es la forma más rápida de aplicar “recubrimiento en polvo o anodizado”? en una especificación de fabricación controlada en lugar de un debate sobre la producción tardía.
Haga clic aquí para su consulta 👆
Preguntas frecuentes
1. ¿El recubrimiento en polvo o el anodizado son más duraderos en el aluminio?
Piense primero en cómo se dañará el acabado. Un riel deslizante normalmente prefiere el tipo III porque el óxido es duro y pertenece al propio metal. Una cubierta que se golpea puede ser adecuada para la polvo, con su película más gruesa y ligeramente más indulgente. La sal, los rayos UV, los limpiadores y el mantenimiento aún deben juzgarse por sí solos.
2. ¿Qué acabado es mejor para piezas de aluminio CNC de tolerancia estricta?
Para un ajuste perfecto, el tipo II suele ser el punto de partida más fácil porque suele ser más delgado. La capa dura aún puede obstruir un orificio, y una película de polvo de 60 a 120 µm casi siempre nos envía al dibujo de enmascaramiento. Cualquiera que sea la ruta que gane, proporcione al proveedor un rango de espesor e inspeccione el ajuste después del acabado.
3. ¿El recubrimiento en polvo es siempre más barato que el anodizado?
No. El polvo a menudo tiene un buen precio en un lote de color, hasta que entra en juego un color raro, una pequeña cantidad, un enmascaramiento intenso o pruebas adicionales. El anodizado se mueve con aleación, densidad de rejilla, espesor, tinte, sello e inspección. Citar ambos del mismo plan de cantidad y aceptación o la comparación significa poco.
4. ¿Se puede anodizar o recubrir el aluminio fundido con pintura en polvo?
Ambos pueden funcionar, aunque los riesgos visuales no son los mismos. El silicio y los poros pueden dejar el moldeado anodizado gris o irregular. El polvo cubre esa variación más fácilmente, pero el calor puede extraer gas del molde y dejar agujeros. El finalizador necesita la aleación exacta, la ruta de limpieza, el plan de desgasificación y el límite cosmético.
5. ¿Qué debo poner en el dibujo para recubrimiento en polvo o anodizado?
Indique la aleación, las especificaciones que rigen, el tipo de acabado o resina en polvo, el color o clase, el rango de espesor numérico, las superficies a enmascarar, el área permitida de contacto con la cremallera, si las dimensiones se aplican después del acabado, las pruebas requeridas y la referencia de aceptación cosmética. También identifique interfaces conductoras, roscas, superficies de sellado y ajustes de precisión. Una nota como "anodizado negro" o "revestimiento en polvo" deja demasiadas variables abiertas para una cotización B2B confiable.
Haga clic aquí para su consulta 👆
Resumen
El polvo y el anodizado protegen el aluminio de diferentes maneras. Se añade una película espesa de color; el otro convierte la superficie en óxido duro. Elija entre daños de servicio, aleación, apariencia, ajuste, enmascaramiento, inspección y el costo total de la ruta. Establezca un número para el espesor, mantenga el recubrimiento alejado de las caras funcionales y verifique las dimensiones críticas después del acabado. Envíe a Liqin los datos CAD, el entorno operativo y el volumen para una revisión y cotización práctica de DFM.
Información del contacto
Compañía: Ningbo Liqin Industry Co., Ltd.
Mantenimiento diario al cliente y soporte posventa: service@shturl. zhuwanying@cncliq.com
Nueva consulta, cotización y discusión de pedidos: business@shturl. zhouli@chinaliqin.com
Línea directa: +86 18757148656
Descargo de responsabilidad
Todos los artículos técnicos, especificaciones de materiales, recomendaciones de mecanizado y detalles de tratamiento de superficies publicados en este blog tienen fines informativos y de referencia únicamente. Tenga en cuenta que las ideas generales del blog no reemplazan los acuerdos técnicos firmados. Debido a que las piezas personalizadas varían según los números de calor del material, las calibraciones de la máquina y las tolerancias específicas, las especificaciones de calidad vinculantes se rigen únicamente por sus dibujos CAD aprobados, contratos firmados y planes de calidad formales.
Todos los estudios de casos de clientes que aparecen en este blog han sido completamente anonimizados y desinfectados. Las métricas de rendimiento, los flujos de trabajo de fabricación y las imágenes mostradas sirven únicamente para demostrar nuestras capacidades de mecanizado personalizado y no representan un estándar universal único para todos los pedidos.
Equipo de fabricación de Liqin
Ningbo Liqin Industry, basada en 18 años de experiencia en ingeniería de precisión, fabrica componentes metálicos de alta tolerancia para mercados globales exigentes. Operamos desde un centro de producción de 6.500 m² equipado con más de 150 máquinas de 4 y 5 ejes. Mecanizado CNC , mecanizado por torno, extrusión en frío y fundición a presión bajo un mismo techo. Esta configuración nos permite gestionar proyectos sin problemas, llevando piezas desde los conceptos iniciales de CAD directamente hasta los envíos finales.
Manejamos el control de calidad sin compromiso. Tratamos las tolerancias estrictas con la disciplina de ingeniería que requieren. Respaldados por las certificaciones ISO 9001, ISO 13485 e IATF 16949, nuestros ingenieros de control de calidad realizan controles estrictos de IPQC, FQC y OQC en cada lote de producción. Desde mapeo dimensional de CMM y perfiles ópticos hasta pruebas de dureza y niebla salina, validamos sus especificaciones críticas por adelantado, para que reciba componentes listos para usar sin dolores de cabeza de ensamblaje ni costosas paradas de línea. Además de la fabricación, puede confiar en nosotros para obtener tiempos de respuesta de dos horas en nuevas solicitudes de presupuesto, soporte directo para el muestreo de prototipos y envíos de exportación sin problemas en Europa, América del Norte, Asia y Oceanía.
Bienvenido a sus consultas y muestras. Visita nuestro sitio web o contáctanos directamente ¡Para una cotización competitiva!
