 Español




¿Aún no está seguro de si un dibujo debe requerir anodizado Tipo II o capa dura Tipo III? La elección incorrecta puede crear una pieza de buen aspecto que se desgasta demasiado pronto o un revestimiento duradero que cierra el orificio del rodamiento y detiene el montaje. Esta guía explica la decisión desde el punto de vista del taller. Seguiremos la pieza desde el dibujo hasta la inspección y haremos una pausa donde los trabajos suelen salir mal: en la nota de espesor, un orificio enmascarado, una muestra de color o una solicitud de presupuesto que deja al finalizador con dudas.
En la mayoría de los trabajos, la bifurcación del camino es fácil de ver. El tipo II cumple las funciones de color y corrosión. El tipo III pertenece a una superficie que debe seguir funcionando mientras se frota o se desgasta. La elección final sigue siendo específica de cada parte. Un revestimiento negro de 10 µm sobre una carcasa y una capa dura de 50 µm dentro de un orificio hidráulico resuelven problemas diferentes, aunque ambos comienzan con anodizado con ácido sulfúrico.
Este artículo se centra en las decisiones que afectan a las piezas de aluminio mecanizadas por CNC personalizadas. Para obtener una visión más amplia del granallado, los recubrimientos de conversión, el recubrimiento en polvo y sus efectos de tolerancia, utilice Guía de acabado de superficies OEM de aluminio de Liqin como página del pilar complementario.
Anodizado tipo II vs tipo III de un vistazo
|
Punto de ingenieria |
Anodizado sulfúrico tipo II |
Anodizado duro tipo III |
|
Propósito principal |
Protección contra la corrosión, color, apariencia. |
Desgaste, abrasión y superficies funcionales duraderas. |
|
Objetivo de tienda común |
5–25 micras |
25–75 micras |
|
Gama MIL-PRF-8625F más amplia |
1,8–25,4 µm |
12,7–114,3 µm |
|
Microdureza típica |
Alrededor de 200 a 400 HV; dependiente del proceso y de la aleación |
Alrededor de 400 a 600 HV; dependiente del proceso y de la aleación |
|
Comportamiento del color |
Transparente o ampliamente teñible |
Gris natural, bronce, carbón o negro; El control de colores brillantes es limitado. |
|
Efecto dimensional |
Generalmente modesto, pero relevante para ajustes e hilos ajustados. |
A menudo significativo; normalmente se requiere tolerancia o enmascaramiento |
|
Resistencia al desgaste |
Adecuado para manipulación ligera y roce limitado. |
Preferido para deslizamientos repetidos, contacto abrasivo y superficies de apoyo. |
|
Costo relativo del proceso |
Más bajo |
Mayor debido a un control de baño más frío, mayor densidad de corriente, mayor tiempo e inspección más estricta |
|
Piezas típicas |
Gabinetes, soportes, molduras, hardware codificado por colores |
Bloques de válvulas, camisas de pistón, rieles guía, herramientas, mecanismos de alta resistencia |
Estos son valores comparativos, no límites de compra universales. MIL-PRF-8625F define los 2 tipos; ISO 7599 e ISO 10074 cubren protección/decoración y anodizado duro. El plano aprobado y el plan de calidad controlan el trabajo.
Lo que realmente cambia el anodizado
Anodizar no es pintura. Dentro del baño, la piel exterior del propio aluminio se convierte en óxido. Parte del óxido penetra en la superficie original y otra parte crece hacia afuera. Antes de sellar, sus poros pueden aceptar tintes u otros tratamientos aprobados.
La limpieza, el desmutado, el trasiego, la distribución de corriente, el control del baño, el enjuague, el teñido y el sellado afectan el resultado. El tipo III normalmente utiliza un baño más frío y una mayor densidad de corriente para construir su capa de desgaste más gruesa y densa.
El tipo por sí solo está incompleto. Una pequeña mención marca una gran diferencia: la Clase 1 no está teñida; La clase 2 agrega tinte. Luego termina la nota correctamente. Coloque la aleación, el espesor, el color, el sello, las dimensiones finales, el mapa de máscara, las marcas de las rejillas, las pruebas y los límites de aceptación en el dibujo.
Espesor del revestimiento: el número que cambia el diseño.
La ventana amplia en MIL-PRF-8625F va desde aproximadamente 1,8 a 25,4 µm para el Tipo II y 12,7 a 114,3 µm para el Tipo III. En los viajeros de producción, la banda suele ser más estrecha, a menudo de 5 a 25 µm para el Tipo II y de 25 a 75 µm para el Tipo III. El valor correcto depende del servicio, aleación, geometría, clase y proceso calificado; más espesor no es automáticamente mejor.
Una carcasa decorativa puede necesitar sólo el Tipo II por color y corrosión, mientras que una guía deslizante arenosa puede justificar el Tipo III controlado. No especifique el espesor máximo sin una razón funcional.
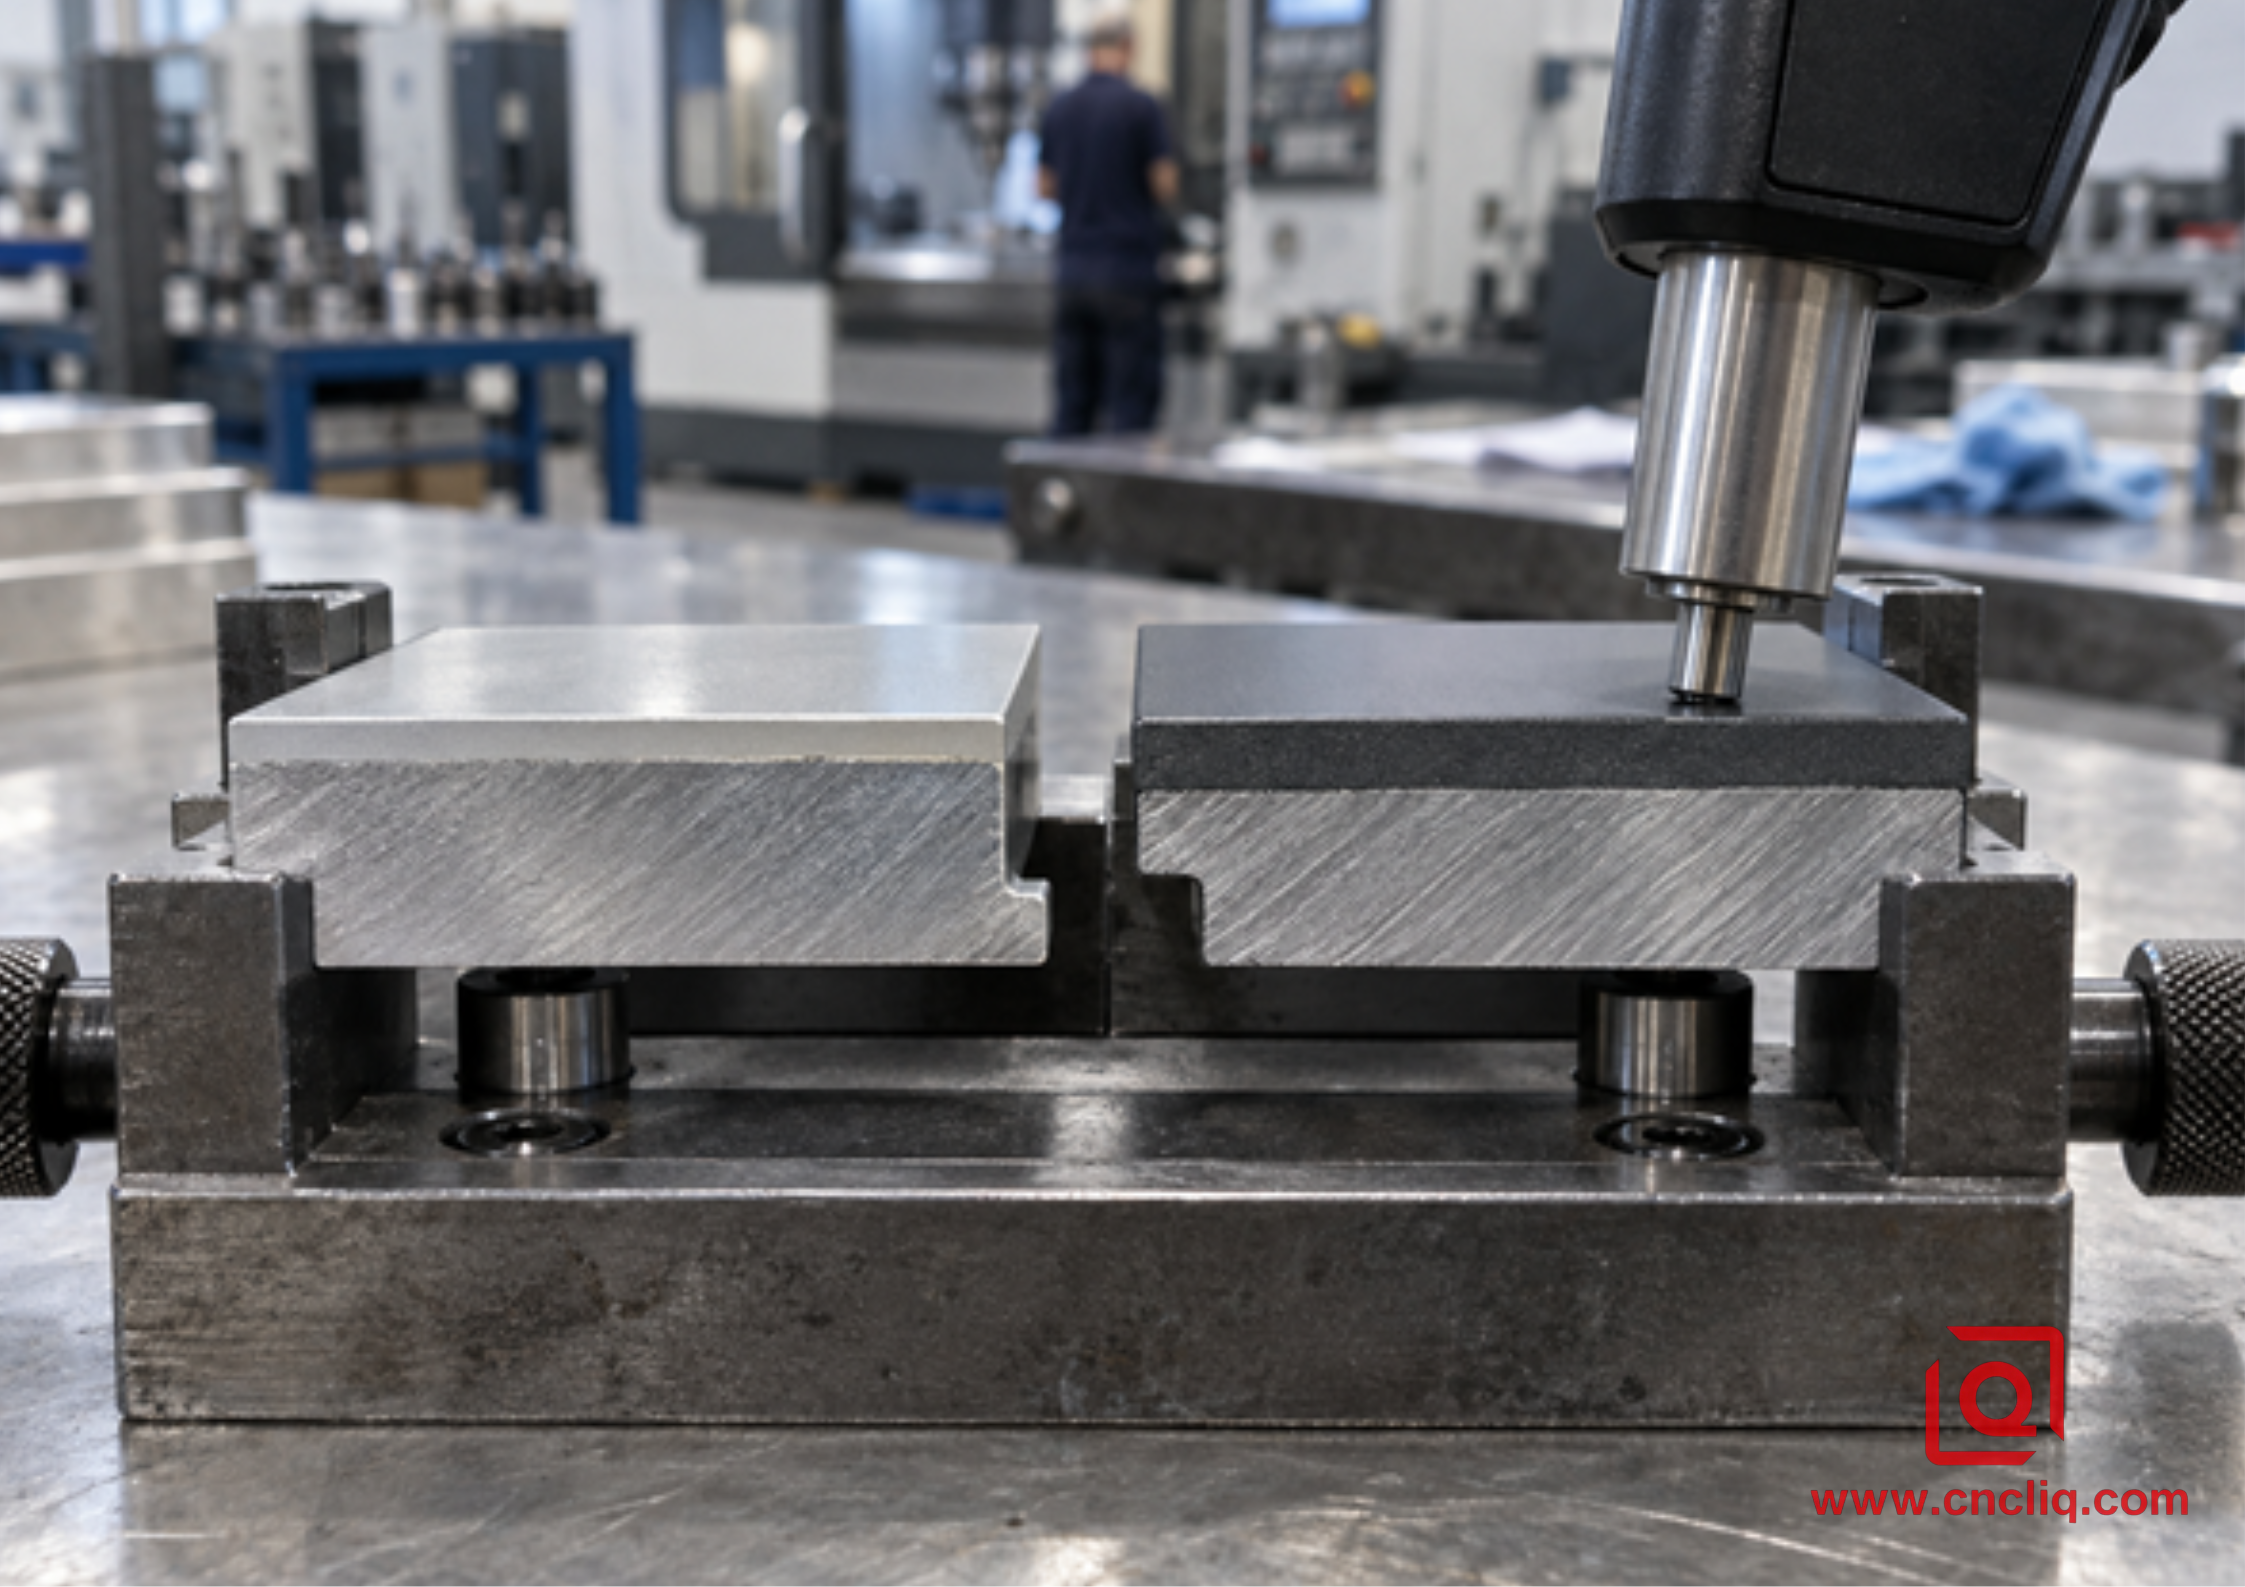
El espesor del recubrimiento se verifica en superficies representativas y accesibles mediante un método calibrado.
La regla del crecimiento 50/50 y dónde puede inducir a error
Una regla de estimación común dice que aproximadamente la mitad de la capa anódica penetra la superficie de aluminio original y la otra mitad se acumula hacia afuera. Es útil para la planificación temprana de tolerancia, pero no sustituye el factor de crecimiento medido de un finalizador calificado. Esa división se mueve con la aleación, el baño, el espesor objetivo, la geometría local, la densidad de corriente y el metal eliminado durante el pretratamiento. Para un asiento de rodamiento o un orificio de válvula, la capacidad medida y un primer artículo superan cualquier regla general.
Tome un diámetro de 20.000 mm y una capa dura de 50 µm. Con una acumulación de 25 µm hacia el interior de cada pared, la aritmética apunta a 19,950 mm después del recubrimiento, una pérdida de diámetro de 0,050 mm. Esto es suficiente para destruir muchos rodamientos o ajustes deslizantes. Las opciones prácticas son abrir el orificio antes del recubrimiento, enmascararlo o terminarlo después si el diseño y el sistema de recubrimiento lo permiten. Indique si la dimensión del dibujo se aplica antes o después del anodizado.
|
Característica |
Riesgo de recubrimiento |
Respuesta típica de ingeniería |
Lo que debe decir el dibujo. |
|
Orificio de precisión |
El diámetro se cierra |
Mesada o mascarilla previa a la máquina |
Tamaño final y si es postanodizado. |
|
Diario externo |
El diámetro crece |
Máquina de tamaño insuficiente o máscara |
Espesor del revestimiento y ajuste final. |
|
hilo interno |
El diámetro del paso se aprieta; el óxido quebradizo puede desprenderse |
Enmascarar o compensar con estrategia de hilo aprobada |
Profundidad de máscara, clase de rosca, calibre después del acabado |
|
Almohadilla de tierra |
La capa anódica es eléctricamente aislante. |
Enmascarar el área de contacto |
Ubicación y límite máximo enmascarado |
|
Borde afilado |
Los concentrados y recubrimientos actuales pueden quemarse o volverse frágiles. |
Agregue un radio o chaflán práctico |
Rotura de borde antes de terminar |
Para obtener más detalles sobre el movimiento de la aleación, los márgenes de mecanizado y la secuencia desde el tocho hasta la pieza terminada, consulte el artículo de Liqin. Flujo de trabajo de tratamiento de superficies y mecanizado OEM de aluminio . La misma regla se aplica a las cotizaciones: un modelo 3D por sí solo no puede comunicar qué interfaces pueden recibir recubrimiento. Un dibujo 2D marcado sigue siendo el contrato de fabricación más claro.
Dureza y desgaste: relacionados, pero no idénticos
Para hacer una comparación práctica, muchas películas de Tipo II se sitúan entre 200 y 400 HV; comúnmente se reporta una capa dura tipo III controlada cerca de 400 a 600 HV. Trátelos como rangos de comparación, no como valores garantizados ni como equivalentes casuales de Rockwell C. Para un CTQ de dureza, especifique el método de prueba, la carga, la ubicación, el cupón y el rango de aceptación.
La dureza cuenta sólo una parte de la historia del desgaste. El número del titular puede ocultar una configuración débil. Muy poca película, un soporte deficiente del sustrato, una grieta en el borde, arena atrapada o un mal par de acoplamiento pueden deshacer la aparente dureza. Antes de llamar a una superficie de apoyo una capa dura, verifique la velocidad y la presión, luego el lubricante, los residuos y la temperatura de trabajo. El sellado cierra los poros y ayuda a la resistencia a la corrosión. La compensación es real: una capa dura no sellada aprobada puede conservar un mejor comportamiento a la abrasión en un diseño basado en el desgaste. El requisito de aplicación debe decidir la compensación.
Utilice el tipo II para contactos de luz, soportes interiores, carcasas y piezas codificadas por colores. Pague por el Tipo III cuando el roce repetido, el deslizamiento cargado, las partículas abrasivas o el contacto con herramientas lo justifiquen.
Expectativas de corrosión, sellado y color.
Una leyenda de tipo por sí sola no otorga un pase de corrosión. El resultado todavía lleva la marca de la aleación, los defectos de la superficie, el espesor de la película, el enjuague y el sellado, y el entorno fuera del tanque. Una nota Tipo II o Tipo III no promete una duración ASTM B117 particular. Escriba las horas, la orientación de la muestra, el método de evaluación y la corrosión permitida en el plan de calidad.
El tipo II acepta muchos tintes. El tipo III tiende al gris, bronce, oliva, carbón o negro, y el tono se ve afectado por la aleación y el espesor. Aprobar una muestra de rango físico, no un color de pantalla; para ensamblajes, un lote de calentamiento y un lote de acabado mejoran la consistencia.
La elección de la aleación cambia el resultado anodizado.
La química del metal base cambia el acabado. 6061-T6/T651 es una opción versátil y tolerante que generalmente brinda un color Tipo II uniforme y una capa dura Tipo III confiable. Liqin Guía de mecanizado de aluminio 6061. Cubre los controles de corte y fijación necesarios antes del acabado.
Pase a 7075-T6/T651 para mayor resistencia y el acabado se vuelve menos indulgente; su zinc y cobre cambian tanto el tono como el crecimiento del óxido. La misma receta de Tipo III que parece carbón en 6061 puede tener un color marrón u oliva en 7075. 2024 con alto contenido de cobre puede ser aún más difícil, especialmente donde se espera una apariencia uniforme y un rendimiento máximo contra la corrosión. Las aleaciones fundidas con mayor contenido de silicio pueden volverse grises o moteadas después de la anodización. No apruebe el acabado únicamente a partir del nombre de una aleación; Califique una muestra representativa hecha de la forma del material previsto y caliente el lote.
|
Material |
Idoneidad tipo II |
Consideraciones de tipo III |
Nota práctica de compra |
|
6061-T6/T651 |
Muy bueno para acabados claros y teñidos. |
Sustrato de capa dura común |
Fuerte valor predeterminado para un mecanizado equilibrado y consistencia de acabado |
|
7075-T6/T651 |
Bueno, es posible un color más oscuro o menos uniforme. |
Bueno para usar; el tono natural varía |
Aprobar una muestra de rango y mantener las piezas coincidentes en un lote |
|
2024-T3/T351 |
Posible, pero el cobre hace que el control de la apariencia y la corrosión sea más exigente |
Requiere un proceso calificado y una validación cuidadosa |
Discuta con el finalizador antes de bloquear el dibujo. |
|
Aleaciones fundidas de Al-Si |
El color puede volverse gris o moteado. |
La respuesta de la capa dura depende del silicio, la porosidad y la calidad de la fundición. |
Utilice piezas fundidas representativas de la producción para la aprobación del acabado. |
Para obtener una comparación más completa de 6061, 7075 y 5052 en producción personalizada, consulte la guía de selección de aleación de aluminio . Ese artículo ayuda a decidir el sustrato; esta guía decide el sistema anódico.
Cómo elegir Tipo II o Tipo III en 5 preguntas
1. ¿La superficie recubierta experimentará deslizamientos repetidos, polvo abrasivo, contacto con cargas o impactos frecuentes de herramientas? En caso afirmativo, comience con el tipo III. Si la pieza se manipula, exhibe o protege principalmente dentro de un conjunto, el Tipo II puede ser suficiente.
2. ¿Es un color brillante y controlado parte del diseño del producto? En caso afirmativo, el tipo II suele ser la mejor ruta. El tipo III puede ser negro o naturalmente oscuro, pero su óxido más espeso y su tono dependiente de la aleación dificultan la combinación cosmética brillante.
3. ¿Hay orificios para cojinetes, orificios para pasadores, roscas, caras de sellado, contactos eléctricos o envolturas de acoplamiento apretadas? En caso afirmativo, revise cada superficie para ver si hay margen o enmascaramiento antes de seleccionar el espesor. El tipo III crea el riesgo dimensional más grande.
4. ¿El entorno de servicio es principalmente corrosivo, principalmente abrasivo o ambos? Un acabado sellado Tipo II puede satisfacer el uso en interiores o exteriores provocado por la corrosión. El desgaste de una capa dura puede estar justificado, pero aún es necesario revisar el sellado y la compatibilidad con el fluido o limpiador real.
5. ¿Se puede inspeccionar objetivamente el requisito? Reemplace frases como “anodizado intenso”, “grado militar” o “acabado duro negro” por un estándar, tipo, clase, rango de espesor, dimensiones posteriores al acabado, métodos de prueba y una muestra de apariencia aprobada.
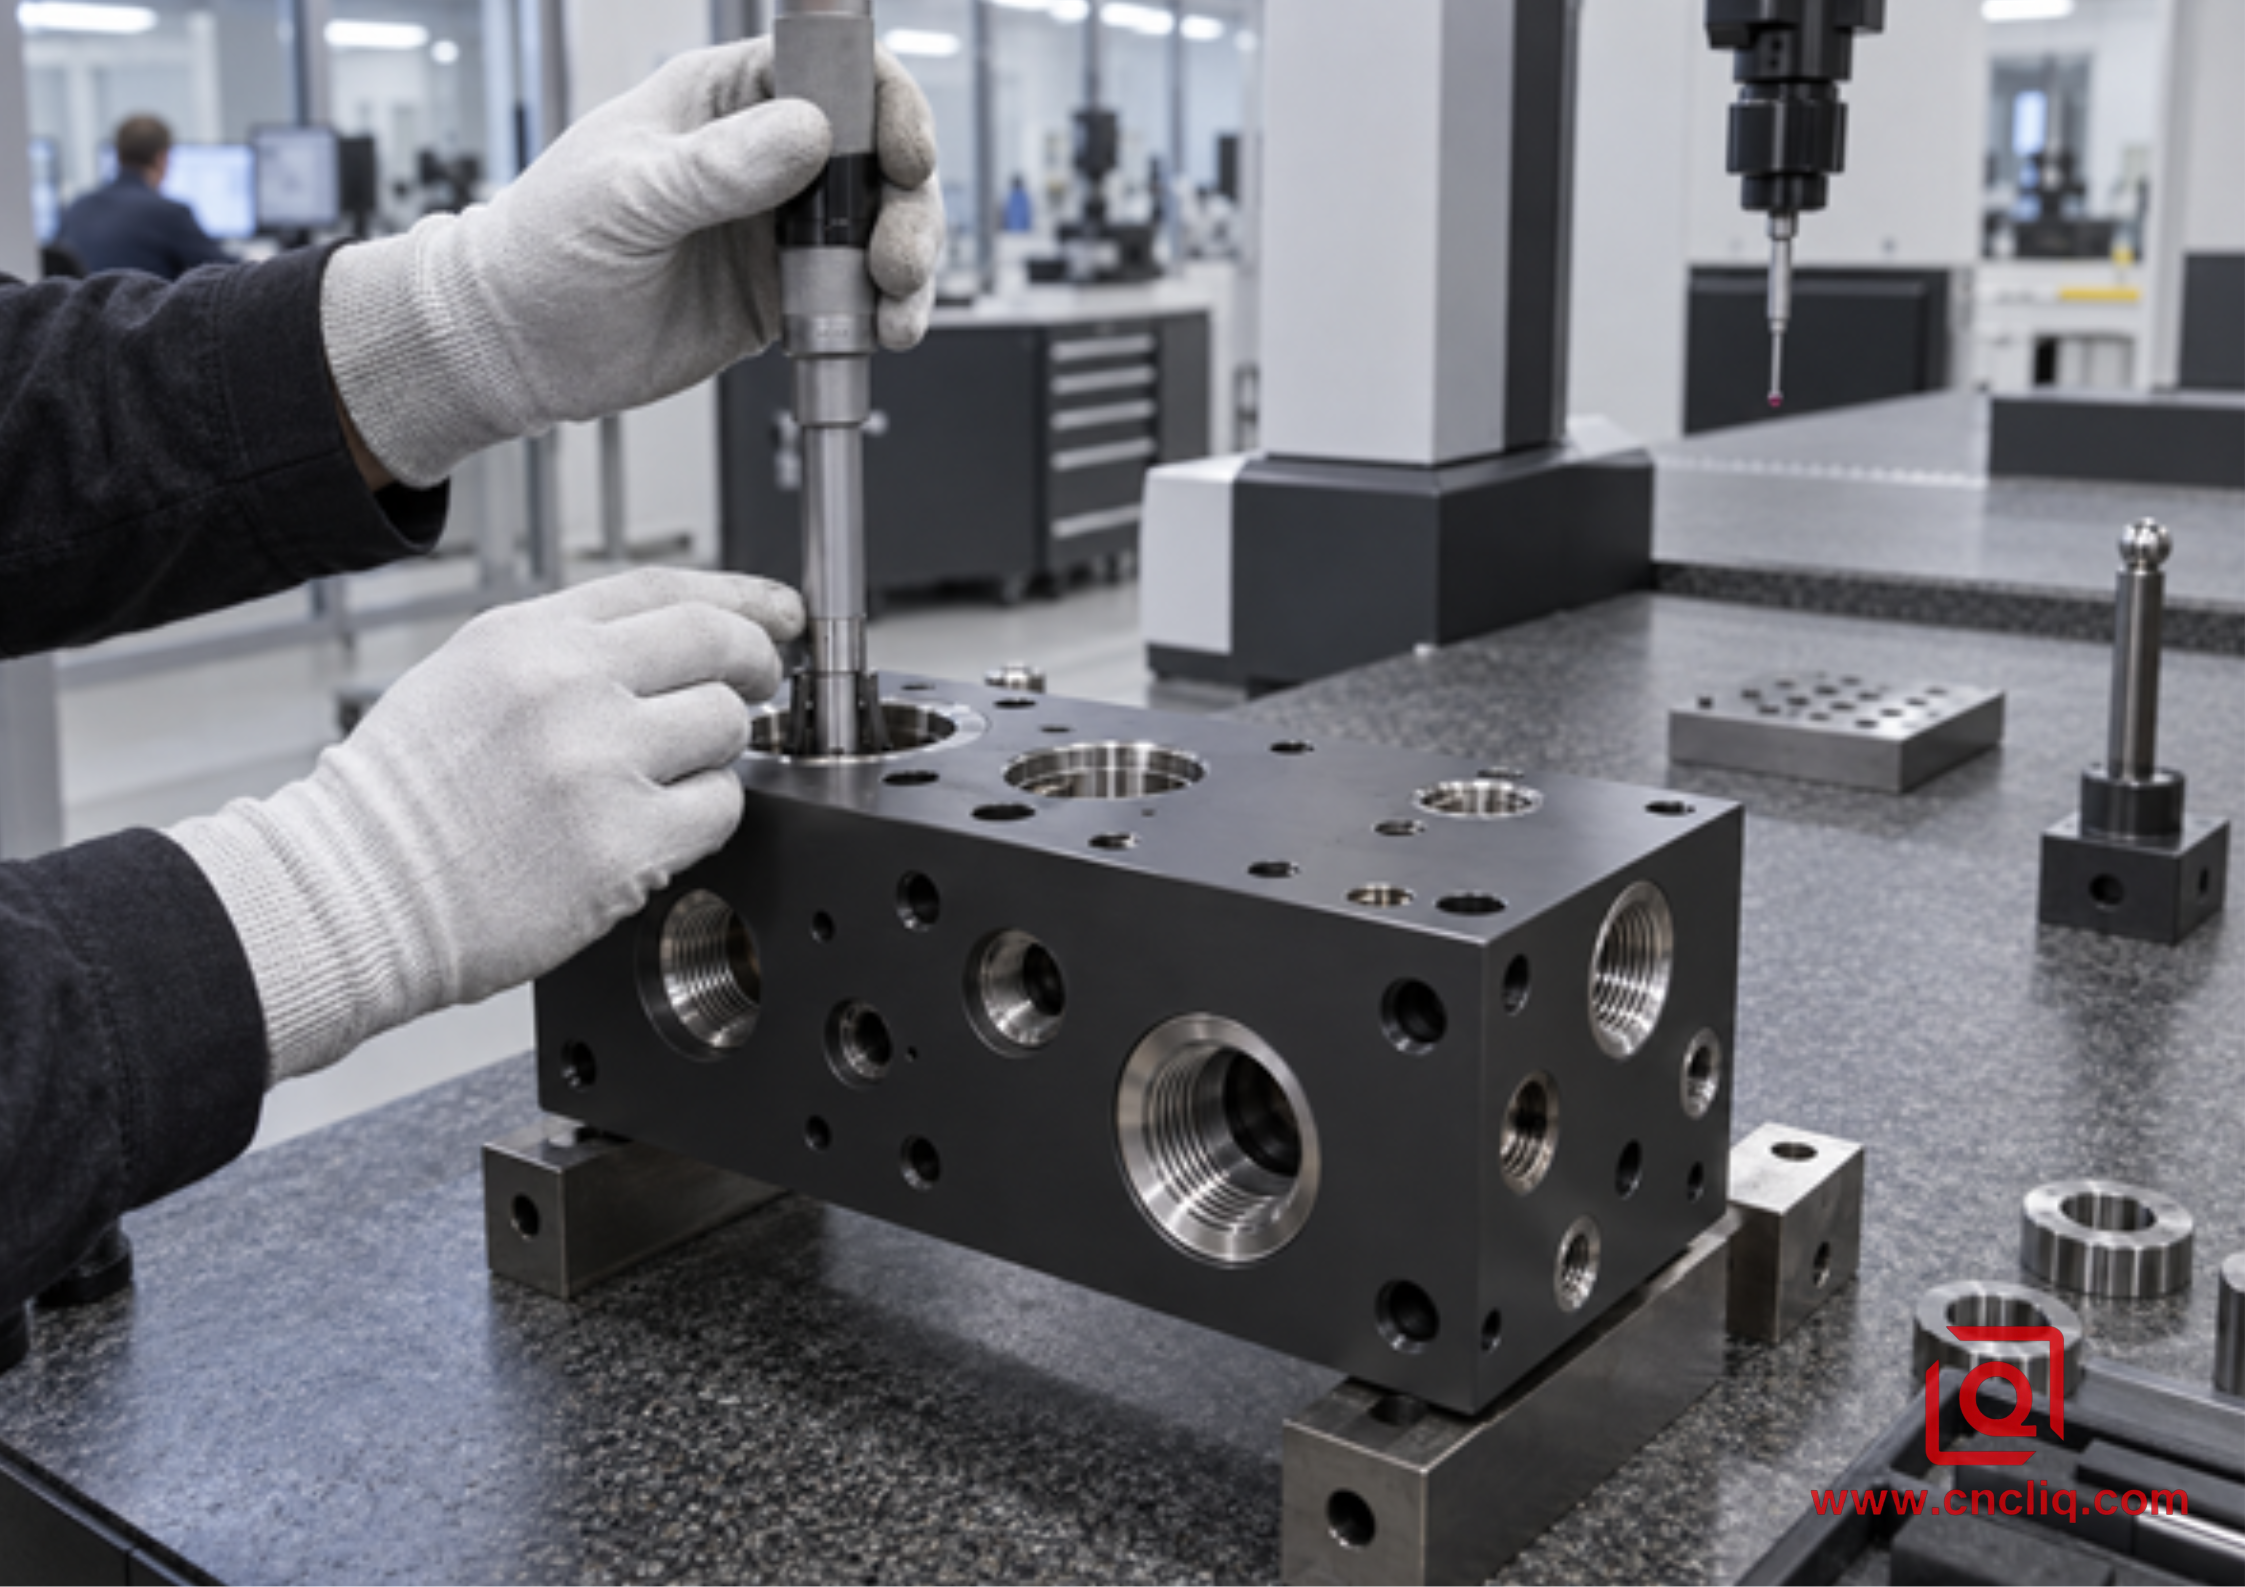
Un colector hidráulico Tipo III requiere una verificación posterior al acabado de los orificios, puertos, roscas e interfaces de sellado enmascaradas.
Guía de aplicación desde el piso de producción
Las carcasas de instrumentos y componentes electrónicos suelen preferir el tipo II. Sus prioridades son una apariencia limpia, protección contra la corrosión, aislamiento eléctrico, color y bajo impacto dimensional. Enmascare las almohadillas de conexión a tierra y las interfaces de los conectores. Una pared delgada también puede deformarse durante un pretratamiento agresivo o granallado, por lo que la preparación de la apariencia debe adaptarse a la geometría. Liqin carcasa de luz de aluminio personalizada es un ejemplo de producto relevante porque los programas de gabinetes combinan mecanizado o fundición, gestión térmica, apariencia de acabado e inspección.
Los componentes hidráulicos y neumáticos a menudo justifican el tipo III en superficies de desgaste o contacto con fluidos, pero no automáticamente en todas las características. Las superficies de los carretes de válvulas, las guías deslizantes y las caras de trabajo expuestas pueden beneficiarse de una capa dura; Es posible que sea necesario enmascarar las roscas de precisión, las superficies de sellado de las juntas tóricas y los puntos de referencia del ensamblaje. Liqin bloque colector de aluminio de precisión muestra el tipo de geometría de puertos múltiples en la que se deben planificar juntos el crecimiento del recubrimiento, la limpieza, las pruebas de fugas y el control del orificio.
La robótica y las piezas de herramientas necesitan un mapa de contacto: una cubierta cosmética puede usar el Tipo II mientras que su bloque guía usa el Tipo III. Identifique las caras de carga, fricción, lubricación y servicio antes de aplicar una leyenda de capa dura general.
En un trabajo aeroespacial o médico, deténgase primero en los documentos controlados. El dibujo publicado, el protocolo de validación y el plan regulatorio de calidad superan a una guía general. Si un acabado afecta a la fatiga, la limpieza, el control de partículas, la biocompatibilidad, la conexión a tierra o la esterilización, dirija el cambio a través de una aprobación formal de ingeniería.
Qué poner en la RFQ y el dibujo
Una solicitud de cotización de anodizado completa permite que el proveedor de mecanizado y la fuente de acabado fijen el mismo precio del trabajo. Envíe el modelo 3D para geometría, pero haga que el dibujo 2D controle el acabado y la inspección. Incluya lo siguiente:
Aleación de aluminio, temperamento, forma del material y cualquier restricción de calor.
Estándar aplicable, tipo de anodizado, clase, espesor nominal y rango de espesor permitido.
Requisito de color, expectativa de brillo o textura y muestra física aprobada cuando la apariencia es crítica.
Dimensiones y tolerancias que se aplican después del anodizado, más cualquier dimensión de referencia previa al acabado.
Enmascaramiento de límites para orificios, roscas, caras de sellado, almohadillas de conexión a tierra, áreas de identificación y zonas de contacto de cremallera.
Los requisitos de sellado o postratamiento, incluido si el rendimiento de abrasión o la resistencia a la corrosión lideran la decisión.
Plan de inspección: método y ubicación del espesor del recubrimiento, verificaciones dimensionales, muestreo de apariencia, pruebas de corrosión o abrasión y documentación.
Cantidad de pedido, demanda anual, cantidad del primer artículo, separación de embalaje, limpieza y calendario de entrega.
Si las entradas no están resueltas, solicite la revisión del DFM. Liqin guía de opciones de acabado para piezas de aluminio fresadas con CNC compara el anodizado con el recubrimiento de conversión, el enchapado, la pintura y el recubrimiento en polvo. Una RFQ clara evita que los proveedores valoren interpretaciones diferentes.
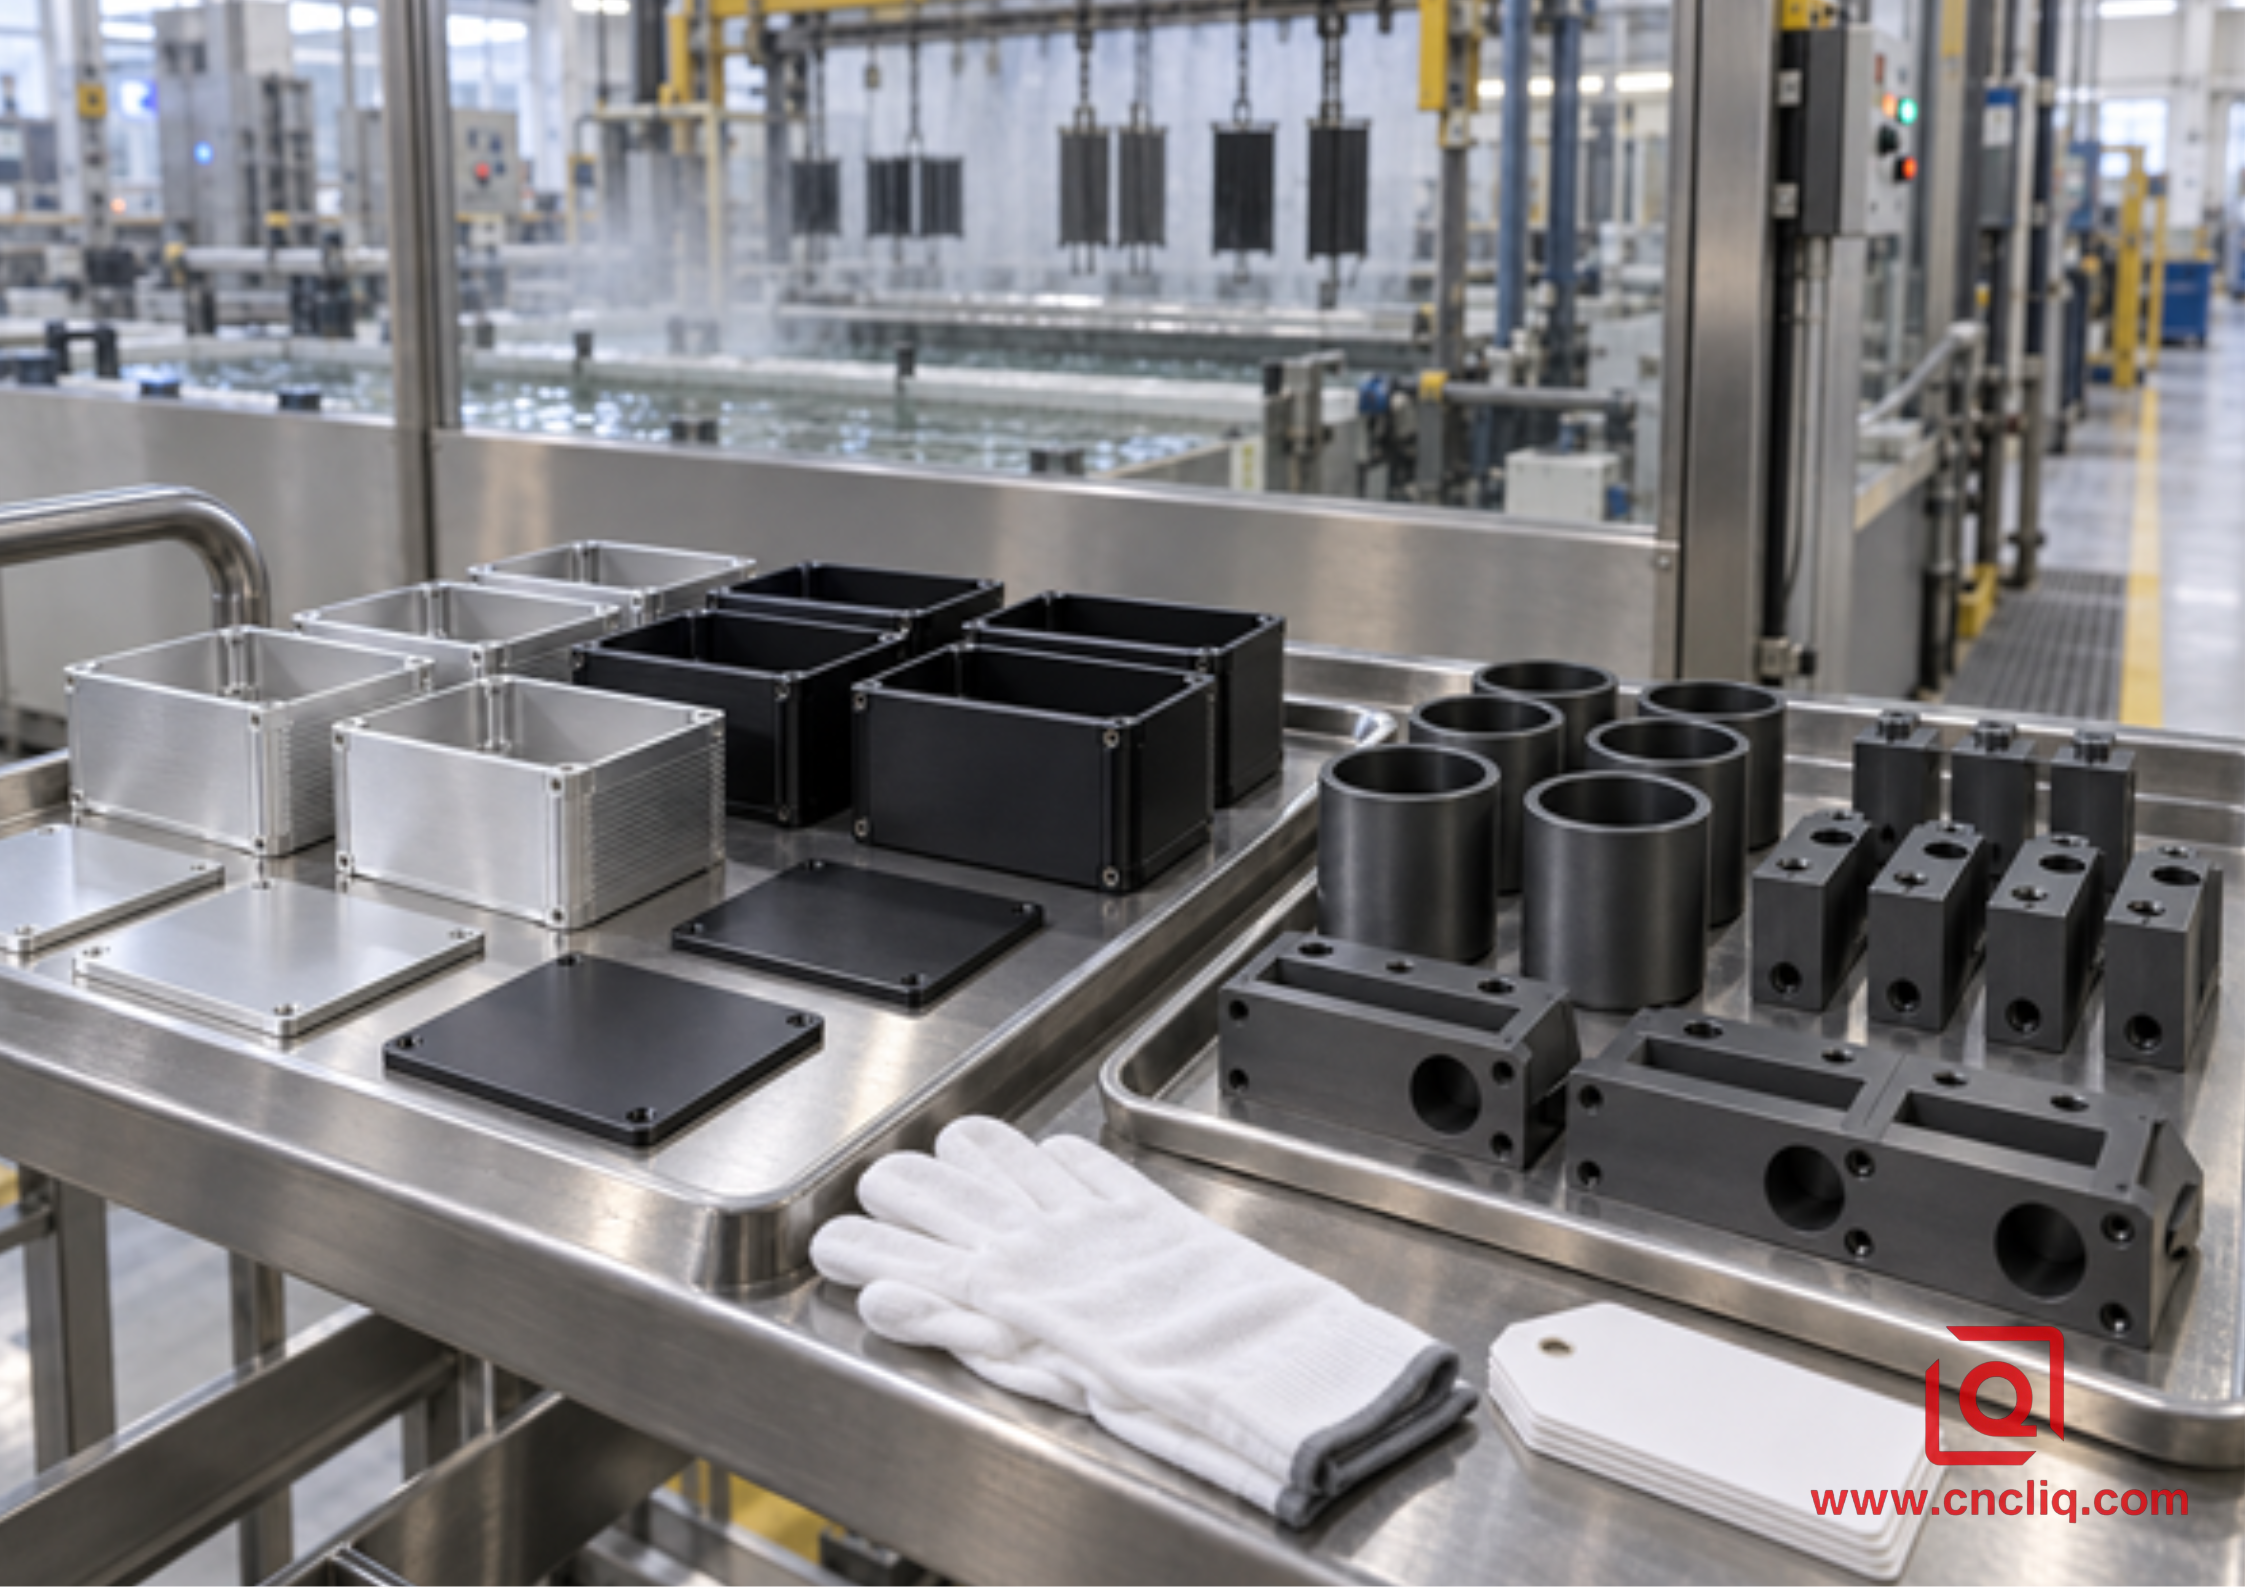
La planificación de lotes separa las carcasas cosméticas Tipo II de los componentes funcionales Tipo III y mantiene claros los criterios de inspección.
Cómo verificar el revestimiento terminado.
Se verifica un buen anodizado, no se asume por el color. Para comprobaciones de espesor, ASTM B244 es la ruta familiar de corrientes parásitas en aluminio y no daña la pieza. Utilice estándares de calibración adecuados y ubicaciones definidas y accesibles; Es posible que las lecturas de bordes, esquinas, roscas y huecos no representen la superficie de trabajo. Indique las zonas de muestreo y reportables.
Verifique las dimensiones críticas para el ajuste después del acabado. Utilice CMM para ubicaciones y perfiles, y calibres funcionales, de aire, de rosca o de diámetro adecuado para características individuales. Haga coincidir el método con la tolerancia y la superficie.
Para la apariencia, defina la distancia de visualización, la luz, la orientación y una muestra de aceptación. La variación natural del tono de la capa dura no es automáticamente un defecto, mientras que las quemaduras, el polvo, las áreas expuestas, las manchas, las picaduras o las discrepancias no aprobadas requieren revisión. Nombre el estándar de corrosión o abrasión y los criterios de aprobación/rechazo.
Caso de cliente anónimo: impedir que se cierre el orificio de un colector
Esta composición anónima ilustra un flujo de trabajo realista, no un resultado universal. Un comprador de automatización solicitó un colector 6061-T6 negro y escribió "anodizado duro por todas partes". La pieza tenía 12 puertos, 2 orificios para carrete, una cara de junta tórica y una plataforma de conexión a tierra; el diámetro interior de 20.000 mm tenía una banda de tolerancia de 0,018 mm.
La revisión encontró 3 conflictos: un cierre del orificio estimado de 0,050 mm excedía la tolerancia, la cara de la junta tórica corría el riesgo de sufrir un cambio dimensional y la almohadilla de conexión a tierra se volvería aislante. Sólo los 2 orificios del carrete realmente necesitaban resistencia al desgaste.
Por lo tanto, la carrocería recibió el Tipo II negro, mientras que los 2 orificios de desgaste utilizaron el Tipo III controlado con tolerancia del primer artículo. Se enmascararon la base de la junta tórica, la almohadilla de conexión a tierra y las roscas seleccionadas. El mecanizado hasta el calibrado final se convirtió en un plan de proceso.
La evidencia del primer artículo incluyó lecturas de espesor, mediciones de orificios terminados, calibres de rosca, inspección de muestras de rango y pruebas de fugas aprobadas. El enrutamiento verificado y la orientación de las estanterías se convirtieron en la base de producción. No siempre se requiere un acabado mixto, pero los mapas de desgaste, tolerancia y eléctricos deben coincidir antes del lanzamiento.
Factores de costo y plazo de entrega que los compradores pueden controlar
El tipo III normalmente cuesta más porque necesita un control del baño más frío, más tiempo y energía, y una inspección más cercana. Los huecos profundos, el enmascaramiento mixto, el montaje difícil, las caras estéticas y las cantidades de prototipos añaden costos adicionales de instalación y manipulación.
Reduzca los costos eliminando la ambigüedad: estandarice la aleación y el acabado cuando el servicio lo permita, enmascare solo las zonas funcionales, utilice criterios cosméticos realistas, comparta la demanda anual, apruebe una muestra de gama de colores y reserve tolerancias estrictas postanodizadas para interfaces verdaderas.
¿Listo para una cotización?
Envíe a Liqin su modelo STEP, dibujo controlado, aleación, cantidad, entorno de servicio, puntos de desgaste, color, espesor, dimensiones finales y mapa de máscara. Podemos revisar Tipo II, Tipo III, capa dura selectiva u otro acabado. Para obtener una cotización comparable, identifique las 3 características que no pueden moverse y las 3 superficies que realizan el trabajo más duro. Contáctanos directamente para discutir la solicitud de cotización.
Haga clic aquí para su consulta 👆
Preguntas frecuentes
1. ¿El tipo III vence automáticamente al tipo II?
No. No. Su película más gruesa y resistente al desgaste resuelve un problema de contacto más difícil; también puede agregar costos innecesarios y cerrar un ajuste cuidadoso. Colóquelo donde el deslizamiento, la arena o el contacto repetido le den trabajo a la capa dura. Para carcasas, soportes, molduras y herrajes codificados por colores, el Tipo II suele ser el valor más limpio porque la apariencia y la protección contra la corrosión son lo más importante.
2. ¿Cuánto cambia el anodizado el diámetro del orificio o del eje?
Sólo la porción exterior del óxido cambia la envoltura y la relación exacta de penetración a construcción depende del proceso calificado. Para la planificación temprana, los ingenieros suelen estimar alrededor del 50 por ciento de crecimiento exterior por superficie. Usando esa estimación, 50 µm de recubrimiento mueven un eje completo o un diámetro interior de aproximadamente 0,050 mm. Confirmar la sobremesa real con los datos del acabador y del primer artículo.
3. ¿Puede la capa dura Tipo III ser negra y aun así conservar su resistencia al desgaste?
El negro tipo III es común, pero el tono final depende de la aleación, el espesor del recubrimiento, el tinte y el sellado. Una condición teñida o sellada puede funcionar de manera diferente a una capa dura sin sellar en servicio de abrasión, por lo que no se debe agregar color como una ocurrencia tardía. Mantenga estas opciones juntas en una nota controlada: Clase 1 o 2, el sello o postratamiento, una muestra de rango físico y el requisito de desgaste.
4. ¿Qué aleación es la opción más tranquila para lograr la consistencia del acabado?
Comience con 6061 cuando la fuerza lo permita. Su química y comportamiento de corte dan tanto al Tipo II como al Tipo III una base comparativamente estable. 7075 todavía anodiza bien, aunque a menudo se vuelve más oscuro u oliva; El 2024 rico en cobre exige más del proceso calificado. Las aleaciones fundidas pueden presentar una apariencia gris o moteada. Califique siempre la aleación, el temple, la forma del material y el lote de calor reales utilizados para la producción.
5. ¿Qué permite a un proveedor cotizar anodizado sin relleno por incertidumbre?
Enviar aleación y temple, CAD, dibujo controlado, estándar de acabado, tipo y clase, espesor de banda, color, sello, dimensiones finales, zonas de máscara y rack, plan de inspección, cantidad y condiciones de servicio. Si un campo está abierto, márquelo como abierto y explique qué debe hacer la superficie. Eso permite al proveedor recomendar una opción controlada en lugar de ocultar la incertidumbre en el precio.
Haga clic aquí para su consulta 👆
Resumen
La división práctica es la siguiente: el Tipo II cuida el color y la exposición diaria a la corrosión; El tipo III acepta el trabajo de frotamiento y abrasión. Revise la aleación, el espesor, el crecimiento dimensional, el sellado, el enmascaramiento, la inspección y las condiciones reales de contacto. Un plano completo y una solicitud de cotización evitan problemas de ajuste, conexión a tierra, color y cotización.
Información del contacto
Compañía: Ningbo Liqin Industry Co., Ltd.
Mantenimiento diario al cliente y soporte posventa : servicio@shturl. zhuwanying@cncliq.com
Nueva consulta, cotización y discusión de pedidos : negocio@shturl. zhouli@chinaliqin.com
Línea directa: +86 18757148656
Descargo de responsabilidad
Todos los artículos técnicos, especificaciones de materiales, recomendaciones de mecanizado y detalles de tratamiento de superficies publicados en este blog tienen fines informativos y de referencia únicamente. Tenga en cuenta que las ideas generales del blog no reemplazan los acuerdos técnicos firmados. Debido a que las piezas personalizadas varían según los números de calor del material, las calibraciones de la máquina y las tolerancias específicas, las especificaciones de calidad vinculantes se rigen únicamente por sus dibujos CAD aprobados, contratos firmados y planes de calidad formales.
Todos los estudios de casos de clientes que aparecen en este blog han sido completamente anonimizados y desinfectados. Las métricas de rendimiento, los flujos de trabajo de fabricación y las imágenes mostradas sirven únicamente para demostrar nuestras capacidades de mecanizado personalizado y no representan un estándar universal único para todos los pedidos.
Equipo de fabricación de Liqin
Ningbo Liqin Industry, basada en 18 años de experiencia en ingeniería de precisión, fabrica componentes metálicos de alta tolerancia para mercados globales exigentes. Operamos desde un centro de producción de 6.500 m² equipado con más de 150 máquinas, funcionando Mecanizado CNC de 4 y 5 ejes , mecanizado por torno, extrusión en frío y fundición a presión bajo un mismo techo. Esta configuración nos permite gestionar proyectos sin problemas, llevando piezas desde los conceptos iniciales de CAD directamente hasta los envíos finales.
Manejamos el control de calidad sin compromiso. Tratamos las tolerancias estrictas con la disciplina de ingeniería que requieren. Respaldados por las certificaciones ISO 9001, ISO 13485 e IATF 16949, nuestros ingenieros de control de calidad realizan controles estrictos de IPQC, FQC y OQC en cada lote de producción. Desde mapeo dimensional de CMM y perfiles ópticos hasta pruebas de dureza y niebla salina, validamos sus especificaciones críticas por adelantado, para que reciba componentes listos para usar sin dolores de cabeza de ensamblaje ni costosas paradas de línea. Además de la fabricación, puede confiar en nosotros para obtener tiempos de respuesta de dos horas en nuevas solicitudes de presupuesto, soporte directo para el muestreo de prototipos y envíos de exportación sin problemas en Europa, América del Norte, Asia y Oceanía.
Bienvenido a sus consultas y muestras. Visita nuestro sitio web o contáctanos directamente ¡Para una cotización competitiva!
